Por qué la producción de piezas es la «base, soporte y cuello de botella restrictivo» de la industria mecánica
La producción de máquinas completas crece y los datos de exportación no lucen mal, pero muchas empresas mecánicas, después de hacer cuentas, descubren que el beneficio es fino como el papel. ¿A dónde se va el dinero? Mirando aguas abajo está la guerra de precios; mirando aguas arriba, los componentes clave no están en sus manos. Esta es la influencia más real de la producción de piezas en la industria mecánica: no es un actor secundario, sino que desempeña simultáneamente el triple papel de base, soporte y cuello de botella restrictivo.
Se dice que es la base porque el rendimiento, la fiabilidad y la vida útil de la máquina completa son, en esencia, el resultado acumulado del rendimiento de las piezas. Que el sistema hidráulico de una excavadora pueda entregar una salida estable depende de los juegos de ajuste y la calidad superficial de piezas como bombas, válvulas y motores; que una máquina herramienta pueda mantener la precisión a largo plazo depende del nivel de tratamiento térmico y rectificado de guías, husillos y husillos principales. El fabricante de la máquina completa hace integración y calibración; lo que realmente determina el límite inferior son las piezas upstream.
Se dice que es soporte porque el grado de especialización de la producción de piezas determina la velocidad de iteración de la máquina completa. Si el diseño quiere cambiar una estructura, y el fabricante de piezas puede entregar una muestra en unas semanas y, tras varias rondas de iteración, lograr una producción en serie estable, la máquina completa puede validarse y lanzarse al mercado rápidamente; si cada pieza clave debe esperar la importación, el plazo de embarque y la programación de producción del proveedor, el ritmo de innovación queda bloqueado.
Se dice que es un cuello de botella restrictivo porque algunas piezas no es que «no se puedan fabricar», sino que «no se pueden fabricar de forma estable, barata o rápida». En el ámbito de la maquinaria de ingeniería, los componentes hidráulicos y los sistemas de transmisión han dependido durante mucho tiempo de las importaciones, el poder de negociación de las empresas de máquinas completas es débil y la proporción de beneficio del sector que se llevan los proveedores upstream puede ser considerable; este tipo de observaciones se mencionan a menudo en el sector, y para una categoría concreta hay que verificarlo por separado. El cuello de botella no está en si una pieza individual puede fabricarse como prototipo, sino en si la consistencia por lotes, la validación de vida útil y la curva de costos pueden sostener la producción en serie.
Medir la influencia de la producción de piezas con cuatro líneas, en lugar de decir vagamente que es «importante»
«Importante» es una palabra sin carga informativa. Si se descompone la influencia de la producción de piezas, puede observarse a lo largo de cuatro líneas, y este artículo también se desarrolla según esas cuatro líneas: estructura de costos — cómo la dependencia de importaciones de piezas clave comprime el beneficio de la máquina completa; límite de precisión — cómo las distintas fuentes de piezas, como mecanizado y fundición, determinan el ajuste, la resistencia y la calidad superficial; velocidad de innovación — la ligereza aeroespacial, la electrificación automotriz y la miniaturización médica y electrónica terminan aterrizando en la fabricación de piezas de precisión; seguridad de la cadena de suministro — cuánta iniciativa se puede recuperar con localización, especialización y estandarización. Las cuatro líneas no son una relación de coordinación; el costo y la precisión son la competitividad actual, y la velocidad de innovación y la seguridad de la cadena de suministro determinan quién podrá seguir en la mesa en los próximos años.
Hay además una línea principal oculta: en la etapa de diseño ya se fija la mayor parte del costo de fabricación. La influencia de la producción de piezas no ocurre solo en el taller; en el momento en que se anotan tolerancias en los planos, se eligen materiales y se decide fundición o mecanizado, ya está definida en gran medida. Las siguientes secciones desarrollarán sucesivamente esta línea principal.
Cómo la dependencia de importaciones de componentes clave se come el margen de beneficio de la máquina completa
Cuando sale una excavadora de la línea de producción, si entre el motor, la bomba hidráulica, la válvula principal y el reductor de traslación hay aunque sea algunas piezas importadas, la estructura de costes de la máquina completa deja de estar bajo control propio. En el sector circula una observación no del todo precisa pero de dirección creíble: en algunas categorías de maquinaria de construcción, los componentes clave dependen desde hace tiempo de importaciones, son caros, y la mayor parte del beneficio del sector se la llevan los proveedores aguas arriba, mientras que la parte que queda para el fabricante de la máquina completa se comprime hasta quedar muy fina. Esta afirmación no puede tomarse como una estadística precisa, pero el problema que señala es real: la producción de piezas conecta por un extremo con el coste de la máquina completa y por el otro con el poder de negociación del fabricante de la máquina completa.
La razón por la que los componentes clave se mencionan una y otra vez es que desempeñan simultáneamente tres papeles: base — el rendimiento y la fiabilidad de la máquina completa se construyen sobre ellos; soporte — el ritmo de iteración de producto del fabricante de la máquina completa lo determinan ellos; cuello de botella restrictivo — en cuanto una válvula hidráulica o un componente de transmisión no llega a tiempo, toda la línea de montaje tiene que esperar. La investigación de alta tecnología del sector se ha concentrado durante mucho tiempo en eslabones como el motor, la hidráulica, la transmisión y las tecnologías de control, esencialmente disputándose el control de este cuello de botella.
Por qué el fabricante de la máquina completa está en desventaja a la hora de negociar
Cuando el fabricante de la máquina completa se enfrenta a componentes clave importados, tiene muy pocas cartas que jugar. Primero, hay pocos proveedores alternativos. Para una bomba de pistones de alta presión o un reductor de traslación de gran par, en todo el mundo solo hay unas pocas empresas capaces de suministrar de forma estable, el coste de cambio es alto y el ciclo de validación es largo. Segundo, el periodo de vinculación de prestaciones es prolongado. La eficiencia, la respuesta y la vida útil del sistema hidráulico suelen quedar vinculadas a un modelo específico ya en la fase de diseño de la máquina completa, y cambiar la pieza equivale a rehacer la validación del sistema. Tercero, la negociación por volumen no se sostiene. El volumen anual de producción de un fabricante de máquinas completas para un solo modelo es limitado, y el volumen de compra repartido por modelo no es grande, por lo que es difícil conseguir concesiones de precio.
El resultado es que: la máquina completa compite por precio en el mercado, los proveedores aguas arriba no ceden en el precio, y la diferencia intermedia solo puede salir del propio beneficio del fabricante de la máquina completa. Por eso la "producción de piezas" no es un problema a nivel de taller, sino un problema de competitividad a nivel de empresa.
La dificultad de la sustitución nacional está en el escalón entre "poder hacerlo" y "hacerlo de forma estable"
Muchos componentes clave no es que en el país no se puedan fabricar en absoluto; lo difícil es la consistencia entre lotes. Los huelgos de ajuste de los componentes hidráulicos suelen estar en el orden de micras, y una ligera fluctuación en la rugosidad superficial, la cilindricidad o la distribución de dureza tras el tratamiento térmico se manifiesta como fugas, ruidos anómalos o dispersión de la vida útil. Este tipo de piezas exige un conjunto completo de requisitos sobre equipos de mecanizado, herramientas, utillaje de sujeción, instrumentos de medición y control de procesos; si falta un eslabón, no se puede fabricar de forma estable.
Por eso el valor real que aporta la producción localizada no es solo "un poco más barato", sino tres cosas: acortar los plazos de pedido y entrega, para que la programación de producción del fabricante de la máquina completa deje de estar en manos de otros; formar una escala económica razonable, para que la inversión en líneas de producción dedicadas e instrumentos de medición se pueda repartir; aumentar la tasa de estandarización y universalización, de modo que válvulas, bombas y reductores de la misma especificación se reutilicen en distintos modelos, y tanto la compra como el mantenimiento sean más sencillos. Solo sumando estas tres cosas es posible recuperar poco a poco el beneficio que se habían comido.
Conviene advertir que la localización no significa que se pueda sustituir la importación mañana mismo. La validación de los componentes clave suele pasar por ensayos en banco, ensayos en condiciones reales de la máquina completa y evaluación en uso real, con plazos que se cuentan por trimestres; el ciclo concreto depende de la categoría de la pieza y de los estándares de validación, y al hacer planes conviene dejar margen según la estimación más conservadora. Lo que realmente determina si la sustitución es viable sigue siendo el viejo dicho: no se trata de si se puede fabricar una pieza, sino de si se pueden fabricar mil piezas consecutivas idénticas.
Mecanizado y fundición: cómo la producción de piezas determina la precisión, la resistencia y el coste
Una misma pieza se puede fabricar eliminando poco a poco el material sobrante de un bloque macizo, o fundiendo el metal hasta convertirlo en líquido y vertiéndolo en una cavidad del molde para que se enfríe y tome forma. La diferencia entre ambas rutas no es solo la cantidad de virutas que se ven en el taller; determina directamente el límite superior de precisión de la pieza, la consistencia de su resistencia, el coste por unidad y el ritmo de entrega, es decir, el tramo más直观 de la influencia de la producción de piezas en el sector mecánico.
Las piezas mecanizadas se fabrican eliminando material de un bloque macizo; los granos son continuos, no hay proceso de solidificación del fundido, y sus propiedades mecánicas suelen ser más estables y predecibles. Las prestaciones de las piezas fundidas, en cambio, dependen en gran medida de la velocidad de enfriamiento, la calidad del material y el control de defectos; los poros de gas, las cavidades de contracción y la falta de uniformidad de los granos reducen la resistencia real. Esto no quiere decir que las piezas fundidas sean malas, sino que su variación de prestaciones es mayor y exige una disciplina de proceso más estricta como respaldo.
Comparación punto por punto: precisión, superficie, libertad de diseño y desperdicio de material
| Tipo de proceso | Sustractivo, eliminación de material de un bloque macizo | Conformado: tras el llenado del fundido, enfriamiento y solidificación |
| Más adecuado para | Piezas clave con alta precisión dimensional, volumen de producción medio y estructura relativamente regular | Piezas en bruto de formas complejas, con cavidades internas o contornos irregulares y volúmenes de producción grandes |
| Inversión inicial | Baja, depende de máquinas herramienta y utillaje universales | Alta, requiere fabricación de moldes y validación del proceso |
| Costo unitario | Elevado para lotes pequeños; más caro cuanto mayor sea el material eliminado | Se diluye notablemente con lotes grandes; el costo por pieza puede reducirse |
| Precisión dimensional | Generalmente alta; las superficies de ajuste pueden garantizar repetibilidad con un solo amarre | Media; las dimensiones clave a menudo requieren mecanizado secundario |
| Calidad superficial | Puede alcanzar rugosidades superficiales finas, según la herramienta y la trayectoria de corte | Afectada por el molde y el enfriamiento; a menudo deja margen de mecanizado |
| Flexibilidad de diseño | Tras modificar el plano, en su mayoría basta con cambiar el programa; respuesta rápida | Modificar la estructura suele implicar cambiar el molde; plazos y costos elevados |
| Desperdicio de material | Cuando el volumen de eliminación es grande, hay más desperdicio, pero es reciclable | Conformación casi neta, poco desperdicio, pero deben contabilizarse las pérdidas del proceso y las piezas defectuosas |
| Plazo de entrega | La primera pieza es rápida, adecuado para prototipos y lotes pequeños | La primera pieza es lenta; el molde y el ajuste representan la mayor parte |
| Rol en la producción | Responsable de las características clave, las superficies de ensamblaje y las dimensiones finales | Proveedor de la pieza en bruto, encargado de conformar formas complejas |
Lo que más conviene recordar de esta tabla no es qué rubro es superior o inferior, sino que ambos desempeñan roles distintos en la cadena de producción: la fundición conforma primero las formas complejas, y el mecanizado se encarga de ajustar las dimensiones clave, las superficies de ajuste y la calidad superficial. Muchas piezas son en realidad una combinación de «pieza fundida + mecanizado secundario»: se usa la fundición para obtener la forma y el mecanizado para obtener la precisión, aprovechando lo mejor de cada uno en costo y rendimiento.
Por qué las características clave suelen tener que volver al mecanizado
Durante la solidificación de una pieza fundida, las paredes gruesas y delgadas se enfrían a velocidades distintas, y las contracciones y porosidades tienden a aparecer en las zonas que solidifican al final; incluso si el ensayo no destructivo es satisfactorio, las tolerancias dimensionales y geométricas de las superficies de ajuste difícilmente pueden mantenerse estables directamente según los requisitos de ensamblaje. Por eso, características como agujeros de eje, superficies de sellado y posiciones de agujeros de perno suelen dejar un sobreespesor de mecanizado y luego se garantiza la repetibilidad con fijación y posicionamiento más trayectorias de herramienta. Esta es también la razón por la que la influencia de la producción de piezas se transmite hasta el ritmo de ensamblaje de la máquina completa: si una superficie de ajuste está fuera de tolerancia, en la línea de ensamblaje hay que rectificar o seleccionar piezas, y los costos ocultos suben de inmediato.
A la inversa, si se depende solo del mecanizado para vaciar una carcasa compleja con cavidades internas, el volumen de material eliminado es enorme, la accesibilidad de la herramienta es deficiente y el número de fijaciones es elevado; el costo por pieza y el riesgo de alabeo aumentan rápidamente. En ese caso, una pieza fundida u otro método de conformación casi neta resulta más económico. La clave para decidir está en: qué características determinan la función y qué características solo aportan forma. Las primeras se cubren con mecanizado; las segundas se dejan al proceso de conformación.
La rugosidad superficial sigue la misma lógica. Las superficies de sellado, las superficies de ajuste deslizante y las zonas sensibles a la fatiga son más sensibles a la rugosidad y a las tensiones residuales, por lo que los parámetros de avance, el filo de la herramienta y el método de refrigeración deben ajustarse en consecuencia; en cambio, no es necesario mecanizar con precisión todas las superficies no funcionales. Clasificar el sobreespesor de mecanizado y los requisitos de precisión según la función es el paso más directo para controlar el costo de las piezas. Si se desea verificar más a fondo la viabilidad de una ruta de proceso concreta, se puede consultar la página de capacidades de mecanizado CNC o realizar primero una evaluación de cotización.
En resumen: la disputa entre mecanizado y fundición no es una cuestión de bueno o malo, sino una disyuntiva entre el límite superior de precisión y la eficiencia de conformación. La influencia de la producción de piezas en la industria mecánica queda escrita precisamente en esa disyuntiva, dentro de la estructura de costos, la fiabilidad del ensamblaje y el ritmo de entrega. Solo entendiendo este nivel se puede hablar de reducción de peso, volumen de producción o localización con criterios sólidos.
De la aeroespacial a la electrificación automotriz: cómo la producción de piezas de precisión impulsa la innovación del sector
Los fabricantes de equipos completos presentan nuevas plataformas en ferias, pero lo que realmente determina si esa plataforma puede producirse en serie y ser rentable suelen ser los cientos de piezas que están detrás. La velocidad de innovación del sector está, en esencia, limitada por el límite superior de precisión, la consistencia entre lotes y la estructura de costos de la producción de piezas. A continuación, siguiendo tres líneas —aeroespacial, electrificación automotriz, y médica y electrónica—, se analiza este asunto con el esquema «punto crítico — papel de la producción de piezas — resultado».
Aeroespacial: el límite superior de precisión de las piezas estructurales ligeras lo determina la producción de piezas
El punto crítico de las piezas estructurales aeroespaciales es «que sean ligeras, resistentes y además capaces de superar la certificación». El método tradicional se basa en unir varias placas con pernos; los elementos de unión aportan peso por sí mismos y los agujeros de los pernos son puntos de concentración de tensiones. El papel de la producción de piezas aquí es muy directo: mecanizar con CNC de cinco ejes bastidores, largueros y uniones integrales, convirtiendo en una sola pieza integral una estructura que antes requería decenas de elementos de unión, reduciendo las interfaces de ensamblaje y también las fuentes de fatiga. En el sector es habitual que, tras adoptar este tipo de piezas estructurales integrales, la reducción de peso de la estructura se sitúe en un rango del 15 % al 30 % (observación típica del sector; depende del diseño original y de la trayectoria de cargas, y debe evaluarse pieza por pieza).
Pero la reducción de peso no es el único resultado. Una pieza integral implica garantizar en una sola fijación la relación posicional de múltiples caras; en las zonas de pared delgada es fácil que la herramienta se desvíe o vibre, y la deformación tras el tratamiento térmico también debe preverse dentro del sobreespesor de acabado. Esto no lo resuelve un concepto de diseño, sino la capacidad de proceso de la etapa de producción de piezas. Por eso, el avance de un proyecto aeroespacial a menudo no depende de la solución aerodinámica, sino de si una determinada unión de aleación de titanio puede mecanizarse de forma estable y superar las verificaciones dimensionales y de integridad superficial.
Electrificación del automóvil: la consistencia en serie lleva la producción de piezas al primer plano
El punto crítico de la electrificación del automóvil es opuesto al de la aeroespacial: no es la precisión extrema de una sola pieza, sino la consistencia de lote de cientos de miles de unidades. Las carcasas de motor, las carcasas de reductores y las piezas de disipación de calor del control electrónico no tienen tolerancias severas consideradas individualmente, pero exigen que la distribución dimensional de cada lote caiga dentro de la misma ventana; de lo contrario, la línea de ensamblaje seleccionará piezas y se detendrá. La influencia de la producción de piezas se manifiesta aquí en dos puntos: primero, la estabilidad de la pieza en bruto de fundición o de fundición a presión; segundo, el mecanizado secundario de las superficies de ajuste clave, los agujeros de rodamiento y las superficies de sellado. Los poros de gas, las cavidades de contracción y la falta de uniformidad del grano en la pieza en bruto reducen directamente el rendimiento, y las características clave normalmente aún deben garantizarse mediante mecanizado.
En otras palabras, si una plataforma de electrificación puede escalar en volumen no depende de lo avanzado que sea el esquema del motor, sino de si las piezas tipo carcasa pueden suministrarse de forma estable. Cuanto mayor es el lote, más evidente es la influencia de la producción de piezas en la estructura de costos del producto completo: ahorrar unos centavos por pieza, multiplicado por cientos de miles de unidades, marca la diferencia en el beneficio del producto completo.
Miniaturización médica y electrónica: la tolerancia y la rugosidad superficial son la función en sí mismas
El punto crítico de los dispositivos médicos y la electrónica de consumo es lo «pequeño» y lo «denso». Las piezas son tan pequeñas como unos pocos milímetros, y la banda de tolerancia y la rugosidad superficial ya no son solo un problema de ajuste, sino que determinan directamente la función: si la rugosidad de la superficie de sellado no es suficiente, hay fuga; si las rebabas de un microcanal no se eliminan por completo, hay obstrucción; si la tensión residual de una pieza de pared delgada no se libera, se deformará durante el uso. La producción de este tipo de piezas suele requerir combinar múltiples procesos: el mecanizado CNC garantiza las dimensiones clave, el desbarbado y el tratamiento superficial garantizan las superficies funcionales y, cuando es necesario, se usa la impresión 3D para validar prototipos y luego pasar a la producción en serie por inyección o mecanizado.
Vistas en conjunto, estas tres líneas llevan a una conclusión consistente: la innovación de la industria no aterriza primero como concepto, sino que la producción de piezas debe poder aterrizar primero. Si el concepto se puede dibujar, pero la pieza no se puede fabricar, no se puede fabricar de forma estable o no se puede fabricar a bajo costo, la innovación se detiene en la fase de prototipo. La influencia de la producción de piezas se manifiesta en que es tanto una condición habilitante de la innovación como el límite superior de su velocidad.
Localización, especialización y estandarización: cómo la producción de piezas reconfigura la seguridad de la cadena de suministro
Las dos líneas, costo e innovación, finalmente confluyen en la misma pregunta: de dónde vienen estas piezas, quién las fabrica y si pueden fabricarse de forma estable. La influencia de la producción de piezas en la industria mecánica se manifiesta de la forma más directa en el plano de la cadena de suministro: determina si la empresa de producto completo puede obtener las piezas clave a tiempo y también determina en manos de quién queda el poder de negociación.
Producción localizada: lo que se acorta no es solo la distancia de transporte
Cuando los componentes clave dependen de importaciones durante mucho tiempo, el ciclo de pedido y el ritmo de entrega quedan sujetos a la logística transfronteriza, el tipo de cambio y la programación de producción de la contraparte. Si la planta de producto completo quiere insertar un pedido, cambiar un diseño o gestionar una anomalía de lote, la velocidad de respuesta no está en sus manos. La producción localizada cambia esta cadena: la ventana de tiempo entre pedido y entrega se estrecha, los cambios de ingeniería y las reparaciones posventa pueden cerrarse localmente y la estrategia de inventario pasa de «acumular una gran reserva de seguridad» a un reabastecimiento continuo en lotes más pequeños. La práctica común en el sector es localizar primero las piezas no críticas y las piezas estructurales, y luego avanzar gradualmente hacia piezas con mayores requisitos de precisión y consistencia, como las hidráulicas y las de transmisión.
La localización también crea condiciones para la estandarización y la universalización. Cuando las fuentes de las piezas son similares y el lenguaje de mecanizado es común, las bandas de tolerancia, las especificaciones de rosca y las dimensiones de interfaz en los planos son más fáciles de unificar, y la proporción de piezas compartidas entre modelos puede aumentar. Con más piezas compartidas, el lote por pieza aumenta, el costo unitario baja y la amortización de moldes y utillajes también es más razonable, formando una escala económica adecuada. Este círculo virtuoso no ocurre automáticamente; depende de que los proveedores estén dispuestos a entregar según el mismo conjunto de estándares y también de que el fabricante de equipos originales gestione la universalización como un objetivo desde la fase de planos.
«Poder hacerlo» y «hacerlo de forma estable» son dos cosas distintas
La seguridad de la cadena de suministro no equivale a sustituir todas las piezas importadas por piezas nacionales. La verdadera barrera está en la consistencia de lote: que la primera pieza sea conforme es fácil; que la milésima siga cayendo en la misma banda de tolerancia, la misma rugosidad superficial y el mismo intervalo de propiedades mecánicas es la premisa para que la sustitución sea válida. Al evaluar una ruta de localización, lo que hay que ver no es el informe de inspección de una sola pieza, sino la capacidad del proceso: el CPK de las dimensiones clave, la estabilidad del tratamiento térmico y del tratamiento superficial, la cadena de calibración de los dispositivos de verificación e instrumentos de medición, y los mecanismos de trazabilidad y aislamiento de lotes anómalos. Estas capacidades normalmente requieren varias rondas de prueba y validación en pequeños lotes para poder explicarse con claridad, por lo que el horizonte temporal de la sustitución localizada suele subestimarse.
Los componentes aguas arriba de productos como la maquinaria de elevación ya han formado en el país una escala industrial relativamente buena; la concentración de mercado en eslabones como motores, variadores de frecuencia y reductores no es alta y el panorama competitivo es relativamente estable, lo que ofrece a las plantas de producto completo margen para elegir entre múltiples fuentes. Pero múltiples fuentes no significa que se pueda cambiar a voluntad: si hay diferencias entre proveedores en los lotes de material, las curvas de tratamiento térmico y la asignación de sobremedida de mecanizado, durante el ensamblaje aparecerán problemas de ajuste desigual, ruidos anómalos o dispersión de vida útil. La esencia de la seguridad de la cadena de suministro es mantener un lenguaje de calidad consistente entre múltiples fuentes opcionales.
Cómo la división especializada del trabajo y las interfaces estandarizadas reducen el riesgo sistémico
La influencia de la producción de piezas también se manifiesta en el modo de división del trabajo. Al entregar piezas complejas a un fabricante con mayor grado de especialización, la planta de producto completo puede concentrar sus esfuerzos en la integración del producto y la adaptación del sistema; el fabricante especializado acumula experiencia de proceso en materiales específicos y segmentos de precisión específicos, por ejemplo, la prevención de deformación en piezas de pared delgada, la evacuación de virutas en piezas de cavidad profunda y la gestión de la vida útil de las herramientas para materiales de alta dureza. Para que esta división del trabajo sea viable, la premisa es la estandarización de interfaces: los planos, las tolerancias, las reglas de aceptación y las bases de los dispositivos de verificación deben estar alineados; de lo contrario, el costo de colaboración se comerá los beneficios que aporta la especialización.
La estandarización también afecta las piezas de repuesto y el servicio posventa. Cuando las dimensiones de interfaz y el modo de instalación de las piezas clave se unifican, la planta de producto completo puede cubrir más modelos con menos referencias de repuestos, la respuesta de reparación es más rápida y el inventario del canal es más ligero. Para el fabricante de piezas, la estandarización significa expectativas de lote más claras y un ritmo de programación de producción más estable. Por lo tanto, la seguridad de la cadena de suministro no es solo «si hay existencias», sino si cada eslabón de toda la cadena opera según el mismo conjunto de reglas.
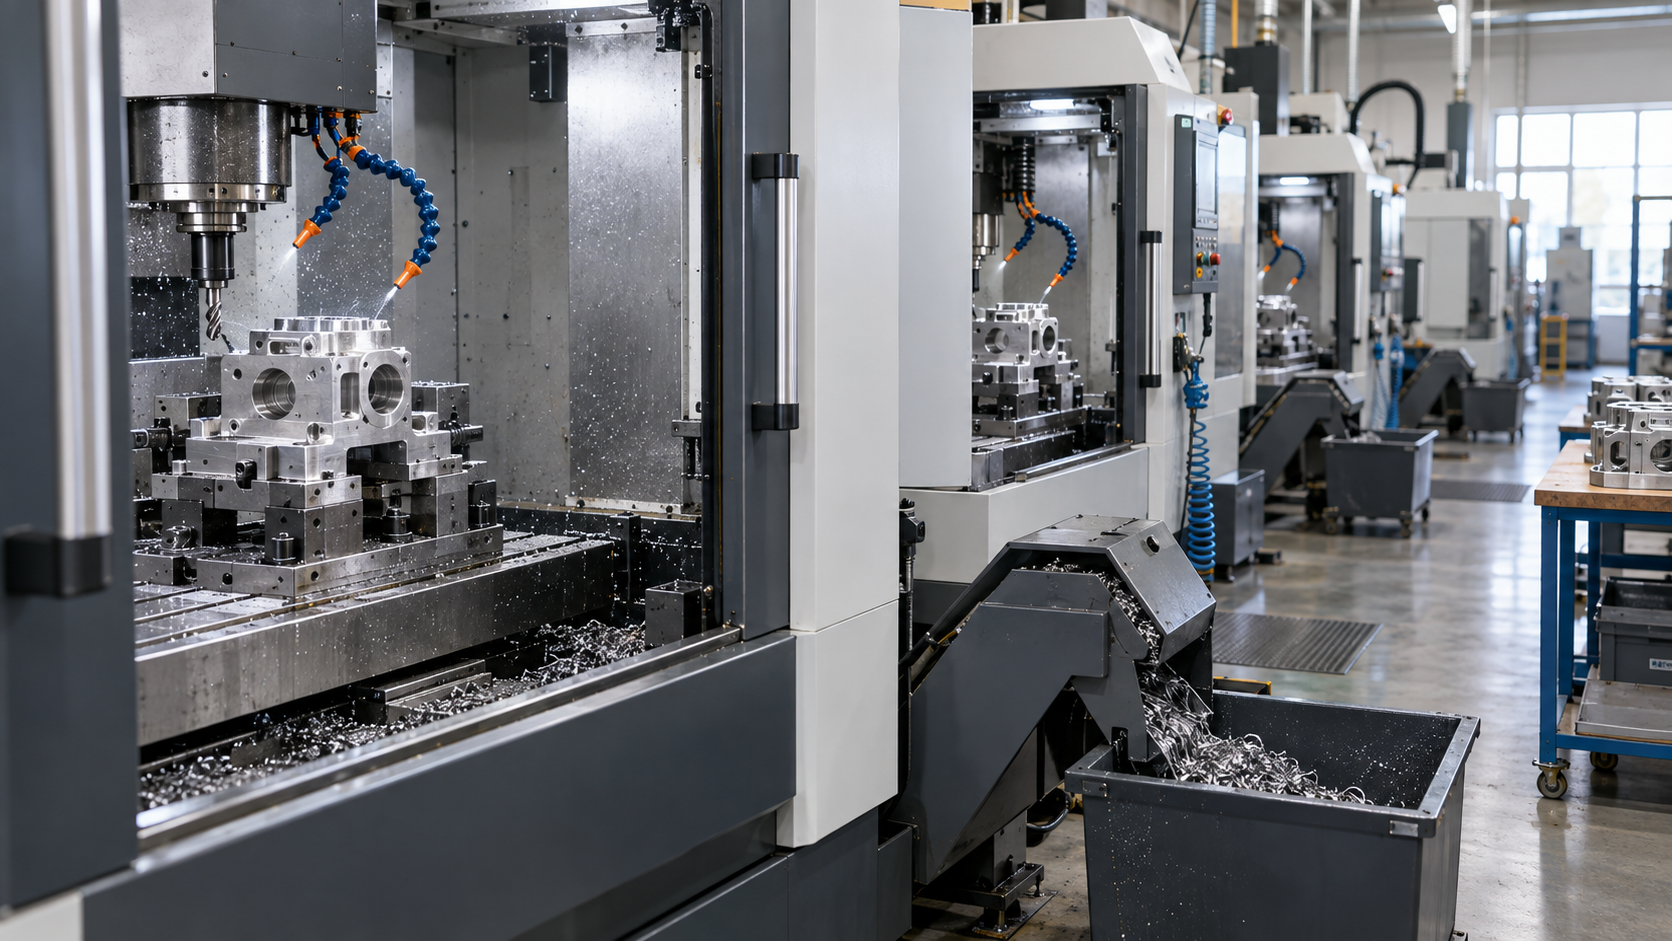
Si se juntan estas tres cosas: la localización resuelve la velocidad de respuesta y la estructura de costos, la especialización resuelve la profundidad del proceso, y la estandarización resuelve la colaboración y la generalización. La influencia de la producción de piezas en la seguridad de la cadena de suministro de la industria mecánica actúa precisamente a través de estas tres vías simultáneamente. La próxima palanca está, en realidad, en un punto anterior: la etapa de revisión de planos y procesos.
DFM y rendimiento: cómo la influencia de la producción de piezas se traslada a la etapa de diseño
La línea anterior hablaba de la cadena de suministro; esta línea retrocede un paso: la influencia de la producción de piezas en la industria mecánica no comienza con el primer corte en el taller. En el momento en que se finaliza el plano, el material, la estructura, la banda de tolerancia y los requisitos superficiales básicamente bloquean el rango de costos y el límite superior de rendimiento. Un juicio que se cita con frecuencia en el sector es que la etapa de diseño determina aproximadamente el ochenta por ciento del costo de fabricación; los ensayos posteriores, las reparaciones y los cambios de proceso son, en su mayoría, pagar por las decisiones anteriores. Por lo tanto, una parte considerable de la influencia de la producción de piezas está trasladada hacia adelante: el taller solo ejecuta, el plano es la línea divisoria.
Por qué la estructura de costos de la producción de piezas queda básicamente definida una vez terminado el plano
Veamos algunos puntos concretos. Una cavidad profunda, una ranura estrecha o una esquina de limpieza con radio menor que el de la herramienta determina directamente si se necesita electroerosión, si hay que cambiar a una herramienta más pequeña o si se requieren múltiples fijaciones; una esquina viva sin radio especificado hará que la concentración de tensiones y el desgaste de la herramienta aumenten simultáneamente. Escribir una banda de tolerancia de ±0.01 mm o de ±0.05 mm puede significar, en CNC, la diferencia entre una máquina convencional y una de alta precisión, o la diferencia entre añadir un acabado y ahorrarlo. Pasar la rugosidad superficial de Ra 3.2 a Ra 0.8 a menudo implica una herramienta de acabado, una pasada lenta o incluso una operación de pulido.
Todas estas son señales en el plano; de él se leen la cotización, la ruta de proceso y el plan de instrumentos de medición. Por eso, al hablar de la influencia de la producción de piezas en la industria mecánica, no se puede evitar el lado del diseño: afecta tanto el precio unitario como la consistencia del lote; el mismo plano, interpretado de forma distinta, puede dar como resultado piezas no intercambiables.
El DFM no es revisar planos, sino exponer por adelantado las restricciones de la producción de piezas
El DFM (diseño para fabricación) suele simplificarse como “revisar planos y buscar errores”, pero en realidad lo que hace es poner sobre la mesa, antes de que el diseño se congele, restricciones de producción de piezas como herramientas, fijaciones, ángulos de desmoldeo, espesor de pared, rebabas y métodos de desbarbado. En observaciones típicas del sector, los proyectos de componentes automotrices, tras aplicar DFM, suelen reducir el tiempo de mecanizado entre un 15% y un 20%, con una disminución simultánea de la tasa de rechazo. Las cifras no son una promesa, sino una referencia de magnitud: el beneficio proviene principalmente de una fijación menos, una reparación menos y un cambio de plano menos por características imposibles de fabricar.
Una acción común es exponer por adelantado las “características no mecanizables”. Por ejemplo, las piezas de pared delgada tienden a ceder y generar marcas de vibración durante el fresado; la evacuación deficiente de virutas en agujeros profundos provoca rotura de herramienta; si la dirección de desmoldeo de una pieza fundida se define tarde, después solo se puede compensar con electroerosión. Si estos problemas se descubren hasta que sale la primera pieza, lo que se modifica es el molde o el utillaje, con un costo completamente distinto. El valor del DFM radica en trasladar este tipo de juicios del taller a la mesa de revisión de diseño.
El rendimiento no es el resultado de que el taller luche solo
El rendimiento parece un indicador de línea de producción, pero en realidad la mitad lo determina el diseño y la otra mitad el sistema de fabricación. En observaciones del sector, bajo condiciones de un sistema de gestión de calidad relativamente completo y capacidad de proceso controlada, es posible pasar de un rendimiento de aproximadamente 93% a alrededor de 99.5%; los pocos puntos porcentuales de diferencia suelen provenir de fijaciones estables, gestión de la vida útil de las herramientas, primera pieza e inspección por muestreo, y consistencia del plan de medición, no solo de la precisión de una máquina concreta.
Visto al revés, si los requisitos del plano superan la ventana del proceso, o si las dimensiones clave carecen de referencias y métodos de inspección claros, incluso la mejor gestión en planta difícilmente podrá mantener estable el rendimiento. Por eso la influencia de la producción de piezas debe incluir el lado del diseño: el diseño da el objetivo, el taller da la ruta para alcanzarlo; si ambos no coinciden, el rendimiento se pierde en el medio.
Llevar la influencia de la producción de piezas a piezas concretas: una lista de verificación
Las seis secciones anteriores desglosaron la influencia de la producción de piezas en cuatro líneas: costo, precisión, innovación y cadena de suministro. Pero para juzgar si una pieza concreta está “bloqueada” por la capacidad de producción, no basta con quedarse en consignas del sector; hay que volver al nivel de la pieza individual: quién fabrica las características clave de esta pieza, a quién deja la banda de tolerancia del plano, y si el volumen de producción basta para sostener la localización. A continuación hay una lista de verificación en orden, donde cada paso corresponde a una línea de lo anterior y también señala la información del plano que debe comprobarse.
Primer paso: ¿las características clave de esta pieza dependen de importaciones?
Primero hay que distinguir entre “piezas estructurales” y “piezas funcionales”. Piezas como carcasas, soportes y protectores, aunque tengan precisión normal, no afectan la estructura de beneficios de la máquina completa; piezas como cuerpos de válvulas hidráulicas, ejes dentados de reductores y rotores de husillos motorizados, si dependen de importaciones a largo plazo, el poder de negociación no está en manos del fabricante de la máquina completa. La pregunta a formular es muy concreta: ¿el fallo de esta pieza provocaría parada de la máquina, reparación o accidente de seguridad? Si la respuesta es sí, es una pieza clave, y se debe examinar prioritariamente si existe capacidad nacional de producción estable en serie, en lugar de comparar precios primero.
Información a comprobar: las dimensiones de ajuste en el plano, el grado del material y los requisitos de tratamiento térmico, y si hay rastros de un proveedor designado (por ejemplo, un número de pieza estándar específico anotado). Esto suele revelar la ruta de suministro ya fijada en la etapa de diseño.
Segundo paso: los requisitos de precisión determinan si se debe usar mecanizado o fundición
Cómo la producción de piezas determina el límite superior de precisión ya se explicó en la tercera sección: el mecanizado elimina material de una pieza maciza, por lo que las dimensiones y propiedades mecánicas suelen ser más estables y predecibles; la fundición es adecuada para formas complejas y producción en serie, pero los poros, las contracciones y la falta de uniformidad del grano pueden perjudicar el rendimiento, y las características clave a menudo requieren un mecanizado secundario. Aplicado a una pieza individual, primero hay que ver la banda de tolerancia: si la tolerancia de la superficie de ajuste está dentro de ±0.05 mm, o si hay un requisito claro de rugosidad superficial Ra (por ejemplo, por debajo de Ra 1.6), básicamente habrá que programar una operación de mecanizado, y la fundición solo puede servir como pieza en bruto. Luego hay que ver las tolerancias geométricas: cuando los requisitos de coaxialidad, perpendicularidad o posición son altos, el plan de fijación y la elección de referencias influyen más en el resultado que la propia máquina.
Información a comprobar: dónde está la superficie de referencia, si existe una norma por defecto para tolerancias no especificadas, y si el tratamiento térmico se programa antes o después del desbaste. Si el tratamiento térmico se coloca en medio o después del mecanizado, introducirá deformación y habrá que dejar margen.
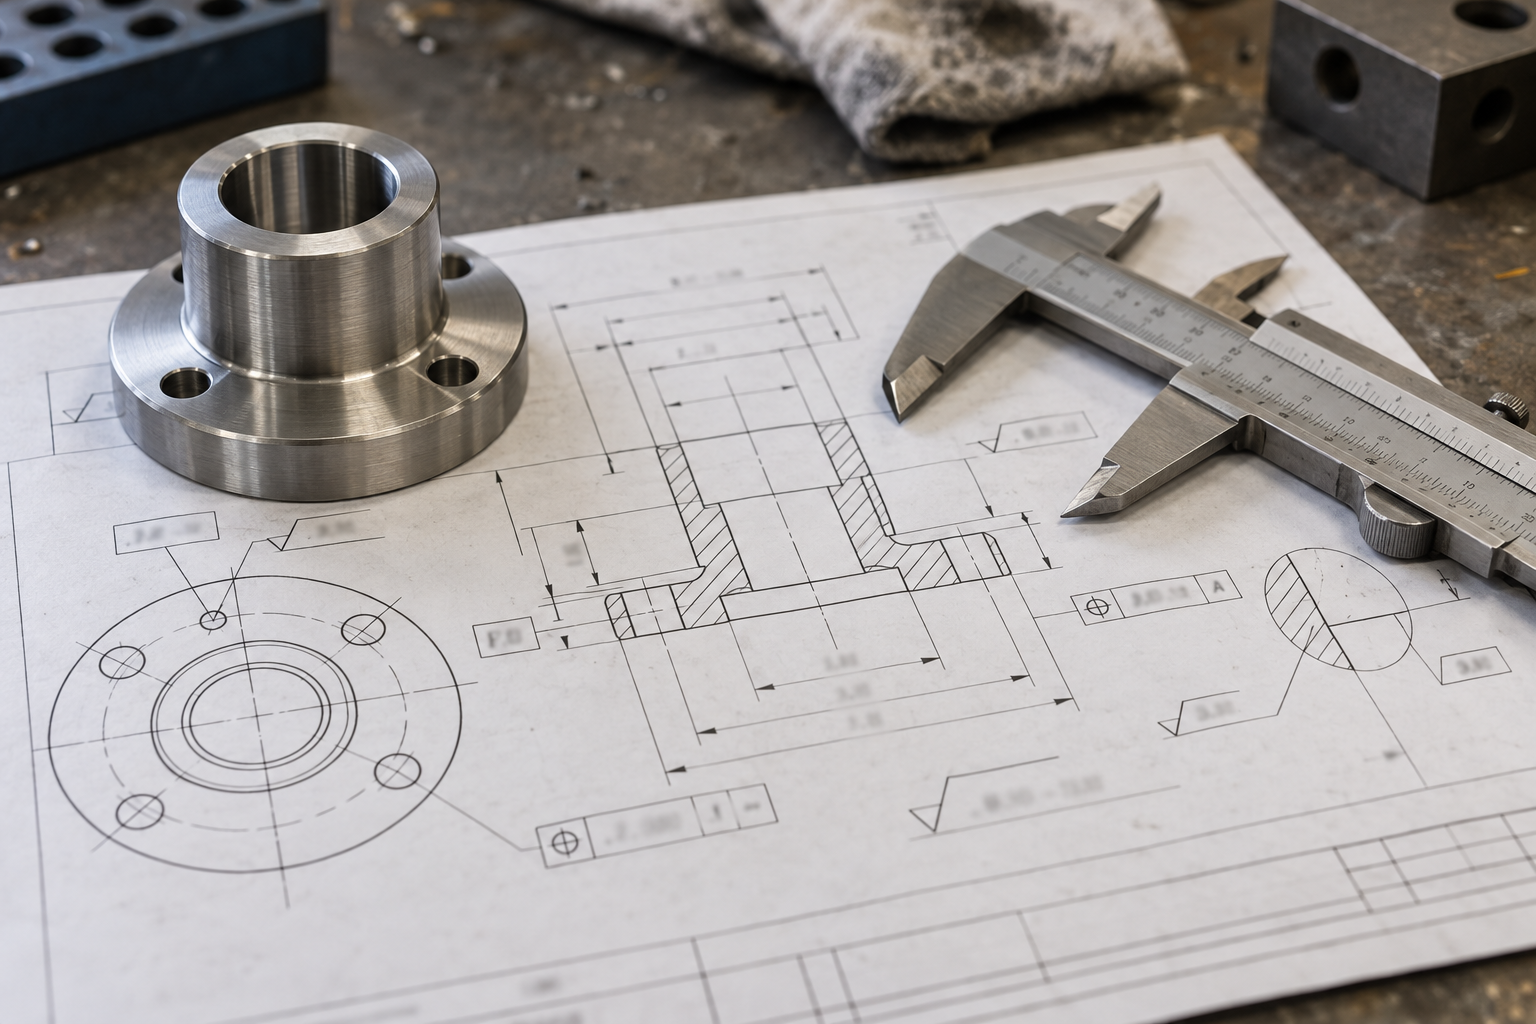
Paso 3: ¿La estructura de volumen y costos admite la localización?
Localizar no equivale a sustituir de inmediato las importaciones. Lo que se evalúa es: si el consumo anual de esta pieza, la amortización de moldes o utillajes y el costo de validación de calidad pueden diluirse. Para una pieza única o un lote pequeño de prueba, es más razonable usar prototipado rápido o mecanizado CNC; cuando el volumen alcanza cierta escala, la inversión en moldes de moldeo por inyección o fundición empieza a ser rentable. Preguntas que hay que hacer: ¿existe un pronóstico estable de consumo anual? ¿hay materiales alternativos aceptables? ¿la consistencia entre lotes puede sostenerse mediante calibres y la inspección de la primera pieza?
Desde la perspectiva de la cadena de suministro, la producción local de componentes clave puede acortar los plazos de pedido y entrega, formar una escala económica razonable y aumentar la tasa de estandarización y universalización. Pero estos beneficios tienen como premisa la consistencia entre lotes: poder fabricarlo y fabricarlo de forma estable son dos cosas distintas, y la fase de validación normalmente requiere el respaldo de datos de varios lotes consecutivos.
Paso 4: ¿Se aplicó DFM en la fase de diseño?
Por último, volvamos al origen. La fase de diseño determina alrededor del ochenta por ciento del costo de fabricación; la influencia de la producción de la pieza ya queda fijada en gran medida en la etapa del plano. Comprueba si el plano ha considerado el ángulo de desmoldeo y la dirección de extracción, si el espesor de pared es uniforme, si hay ranuras estrechas demasiado profundas que requieran herramientas con una relación longitud-diámetro excesiva, y si el amarre cuenta con superficies de referencia utilizables. El DFM en componentes de automoción normalmente puede reducir el tiempo de mecanizado un 15 %–20 % y disminuir la tasa de rechazo, pero la premisa es incorporar el criterio de proceso ya en la fase de diseño, y no esperar a la retroalimentación del taller para modificar el plano.
Esta lista no produce conclusiones, solo preguntas: ¿está la pieza clave sujeta a importaciones? ¿la precisión exige necesariamente mecanizado? ¿el volumen admite la localización? ¿se aplicó DFM en el diseño? Una vez respondidas las cuatro preguntas, la influencia de la producción de la pieza sobre este equipo queda más o menos clara. Si necesitas evaluar la fabricabilidad y la ruta de proceso de una pieza concreta, puedes realizar una revisión combinada con DFM y luego pasar a la fase de cotización.
FAQ: Preguntas frecuentes sobre la influencia de la producción de piezas
Las siguientes preguntas son básicamente las que surgen con más facilidad después de leer las cuatro líneas principales anteriores: si la dependencia de importaciones realmente se ha aliviado, si el mecanizado es necesariamente mejor que la fundición, si esos porcentajes pueden aplicarse directamente al propio caso y cuánto hay que esperar para la sustitución por localización. Todas las respuestas tienen límites y no garantizan nada para un proyecto concreto.
¿Se ha aliviado ya la dependencia de importaciones de componentes clave?
Algunas categorías se están aliviando, pero no es un cambio completo. En eslabones como componentes hidráulicos, sistemas de transmisión y rodamientos de alta gama, ya existen alternativas utilizables en el país; aguas arriba de la maquinaria de elevación, los motores, variadores de frecuencia y reductores también han formado una escala industrial considerable, con una concentración de mercado no muy alta. Pero "poder fabricarlo" y "que el fabricante de la máquina completa se atreva a cambiarlo en serie" son dos cosas distintas: se necesitan datos de consistencia entre lotes, ciclos de validación en máquina y una delimitación de responsabilidades posventa. Para juzgar si una pieza concreta sigue estando bloqueada, no hay que mirar las noticias del sector, sino si en la lista de proveedores de esa pieza hay un segundo o tercer proveedor con el que se pueda cambiar.
¿Es el mecanizado necesariamente mejor que la fundición?
No. Ambos resuelven problemas diferentes. El mecanizado elimina material de una pieza maciza, por lo que sus propiedades mecánicas suelen ser más estables y predecibles, con buena repetibilidad dimensional y de ajuste, y es adecuado para superficies de ajuste clave, características sometidas a esfuerzos y series pequeñas de alta precisión; la fundición es buena para formas complejas y conformado en serie, con una inversión inicial alta en moldes pero un costo por pieza que puede diluirse, a cambio de que el rendimiento se ve afectado en mayor medida por la velocidad de enfriamiento, la calidad del material y los poros y rechupes. En piezas reales, la combinación habitual es una pieza fundida en bruto más el mecanizado secundario de las características clave. Cuál elegir depende de si esa característica requiere libertad de forma o certeza dimensional.
El rango de reducción de peso del 15 %–30 % en aeroespacial, ¿también se puede aplicar a piezas comunes?
No se puede aplicar directamente. Ese rango proviene de escenarios típicos de mecanizado de 5 ejes de piezas estructurales complejas de alta resistencia, sustituyendo múltiples elementos de unión y tornillos por una estructura integral, y parte de la base de que la pieza tiene una gran redundancia de ensamblaje que puede eliminarse. Soportes y carcasas comunes, si no tienen tantos puntos de unión, tienen mucho menos margen de reducción de peso. Para evaluarlo de verdad, mira primero cuántos agujeros de tornillo y cuántas soldaduras de unión hay en el plano: esa es la fuente de la reducción de peso.
El DFM reduce el tiempo de mecanizado un 15 %–20 % y la tasa de conformidad pasa del 93 % al 99,5 %; ¿estas cifras pueden tomarse como compromiso?
Solo pueden tomarse como un orden de magnitud de referencia, no como un compromiso. Son valores típicos observados en el sector; el beneficio real depende de la complejidad de la pieza, del grado de redundancia del diseño original y de la estabilidad de proceso del proveedor. Una pieza madura que ya ha pasado por varias rondas de DFM tendrá, lógicamente, menos margen de optimización; una pieza nueva que nunca se ha revisado puede tener más margen de cambio. Lo razonable es hacer una revisión DFM con la propia pieza y ver qué características concretas se pueden modificar, en lugar de extrapolar a partir de los porcentajes de otros.
¿Cuánto se tarda normalmente en sustituir por localización un componente clave?
No hay una respuesta única, y tampoco debería darse. El ciclo depende de tres cosas: el nivel de precisión de la pieza (si requiere 5 ejes, si requiere calibres especiales), si el material es especial y cuánto riesgo de validación está dispuesto a asumir el fabricante de la máquina completa. Acortar los plazos de pedido y entrega y aumentar la tasa de estandarización y universalización son beneficios directos de la localización, pero la premisa es que el proveedor local pueda reproducir de forma estable la consistencia entre lotes. Al evaluar, pregunta primero: ¿con qué se garantizan las dimensiones clave de esta pieza, con qué se inspeccionan y quién hará la confirmación de la primera pieza tras cambiar de proveedor?
Key takeaways
- La producción de piezas es la base de la industria mecánica: el rendimiento, la fiabilidad y la estructura de costos de la máquina completa se construyen sobre los componentes, y las piezas clave son además un cuello de botella restrictivo.
- En algunas categorías de maquinaria de ingeniería, los componentes clave importados pueden representar una proporción considerable del costo de la máquina completa, y el beneficio queda comprimido por los proveedores upstream; esta es la manifestación más directa de la influencia de la producción de piezas.
- Las propiedades mecánicas de las piezas mecanizadas suelen ser más estables y predecibles; la fundición es adecuada para formas complejas y producción en serie, pero defectos como porosidades y rechupes reducen la consistencia, y las características clave a menudo requieren mecanizado secundario.
- La etapa de diseño determina alrededor del ochenta por ciento del costo de fabricación; el DFM y la gestión del rendimiento trasladan la influencia de la producción de piezas a los planos, en lugar de esperar a que el taller apague incendios.
- La localización, la especialización y la estandarización son rutas realistas para amplificar la influencia positiva de la producción de piezas, pero el ritmo concreto depende de la categoría y la capacidad, y debe evaluarse caso por caso.



