Qué mirar primero en el plano de una pieza de mecanizado de precisión alemana
Las notas de material y tratamiento térmico determinan el orden de mecanizado posterior
La anotación de rugosidad superficial corresponde al método de mecanizado, no solo al tacto
Cómo influye la designación del material en la ruta de proceso de las piezas de mecanizado de precisión alemanas
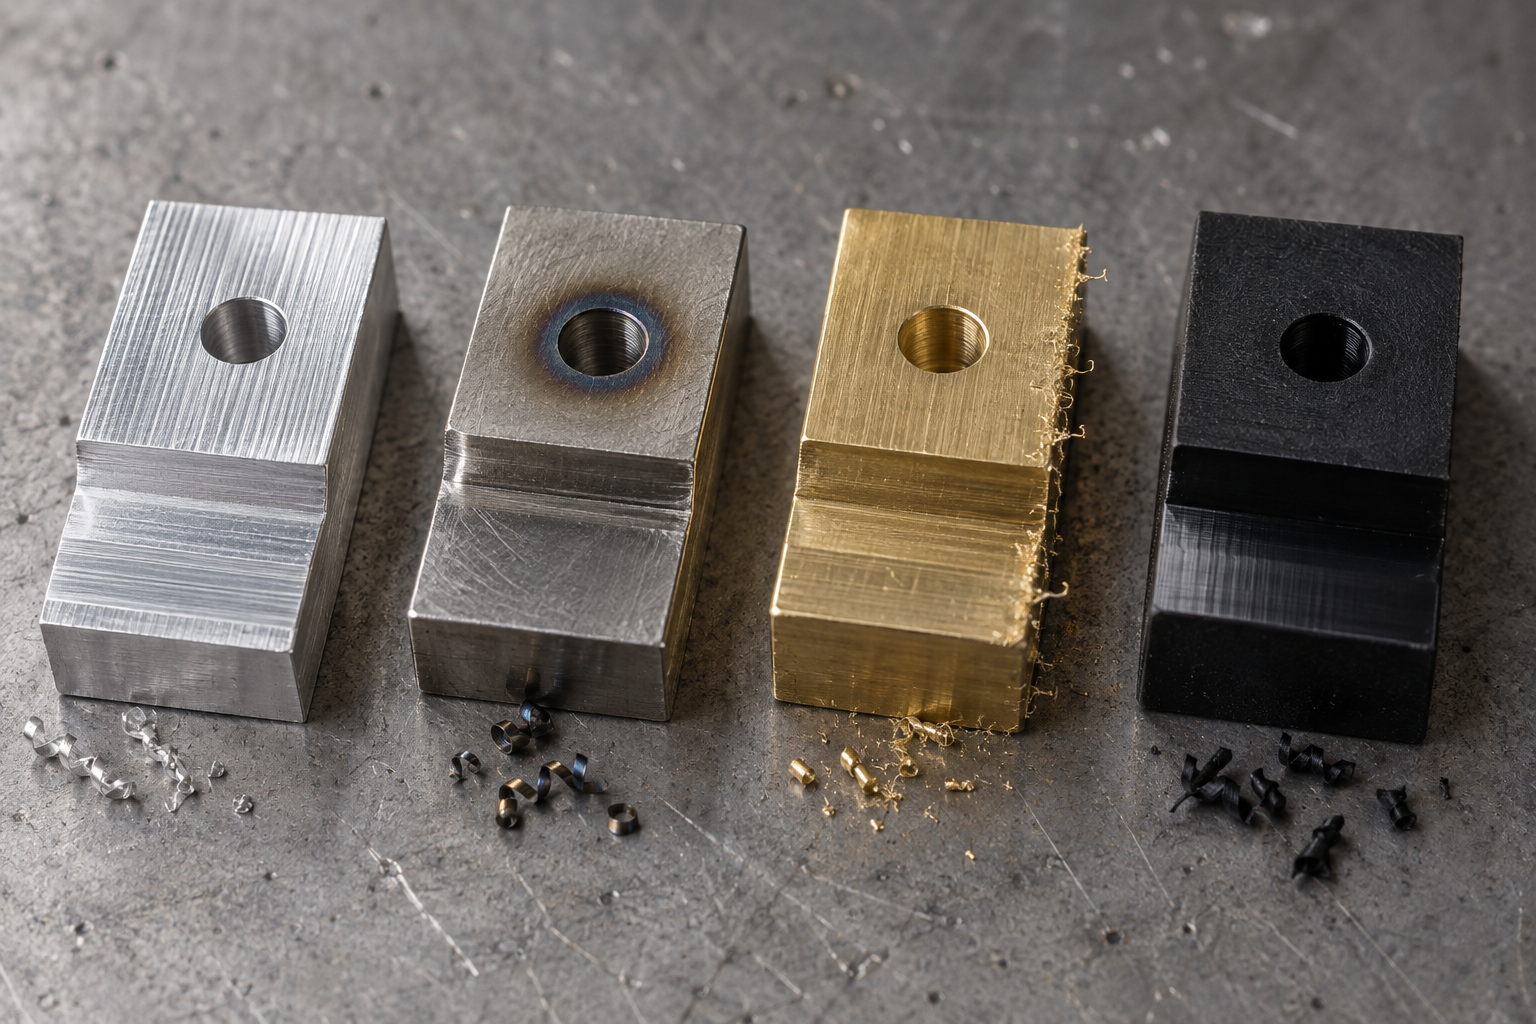
En un mismo plano alemán, cambiar el material de 6061 a 7075, o de acero inoxidable 304 a 17-4PH, modifica los parámetros de corte, la fuerza de amarre, la morfología de las rebabas y el ritmo de inspección. La designación del material no es una línea en el campo de observaciones; es la primera bifurcación que determina la ruta del proceso. Las notas de material de las piezas de mecanizado de precisión alemanas suelen ser muy detalladas: estado, tratamiento térmico e incluso la forma de suministro en barra o placa; todo esto cambia directamente la tasa de desgaste de la herramienta y la deformación térmica, y por tanto qué grado de tolerancia puedes mantener de forma estable.
Aleación de aluminio: en qué se diferencia la maquinabilidad del 6061 y el 7075
El 6061-T6 es la designación de aluminio más común en las piezas de mecanizado de precisión alemanas: maquinabilidad estable, evacuación de viruta fluida y piezas de pared delgada relativamente fáciles de controlar; tras el fresado fino, alcanzar Ra por debajo de 1.6 suele no ser difícil. El 7075-T6 tiene alta resistencia, pero es más duro y frágil, la herramienta se desgasta rápido y con un avance ligeramente mayor aparecen marcas de vibración en paredes delgadas; para una misma forma geométrica, tras cambiar a 7075 a menudo hay que reducir el avance, aumentar la velocidad e incluso cambiar a fresas multidentadas más afiladas.
La práctica habitual del sector es: para piezas de pared delgada de 6061, usar mordazas blandas o sujeción por vacío, controlando la fuerza de amarre en un nivel medio-bajo; para el 7075, depender más de soportes auxiliares y eliminación de material simétrica para evitar el alabeo tras la liberación de tensiones. En cuanto a tolerancias alcanzables, en el sector es común que las superficies de ajuste fresadas finas entren en el entorno de ±0.02 mm, pero esto no es un compromiso: cuando el plano indica ±0.01 mm, primero hay que ver el grosor de la estructura y las referencias, y luego confirmarlo con el taller.
Acero inoxidable y latón: la deformación térmica y la morfología de las rebabas determinan la herramienta a la inversa
El 304 presenta endurecimiento por deformación notable y el calor se concentra en la zona de corte; el avance continuo es más seguro que el avance con pausas. El 316 contiene molibdeno y tiene mayor tendencia al pegoteo, por lo que el método de refrigeración suele requerir refrigeración interna a alta presión específica para inoxidable; de lo contrario, la rugosidad de la pared del agujero es inestable. El 17-4PH presenta una gran diferencia de maquinabilidad entre el estado de solución sólida y el estado de envejecimiento; si el plano solo indica "17-4PH" sin especificar el estado, hay que preguntarlo ya en la fase de cotización, porque tras el envejecimiento aumenta la dureza y hay que reajustar herramientas y parámetros.
El latón tiene una maquinabilidad excelente, pero las rebabas son blandas y tenaces, por lo que el desbarbado cuesta más trabajo que el propio corte; los bordes de agujeros pequeños y ranuras estrechas tienden a rebordearse y se deforman al sujetarlos con el calibre durante la inspección. Los plásticos de ingeniería siguen otra lógica: el POM es dimensionalmente estable y de superficie de corte lisa, pero deja marcas de presión con una fuerza de amarre ligeramente mayor; el PEEK tiene buena tenacidad y resistencia a la temperatura, pero evacúa mal la viruta al mecanizar y tiende a enredar la herramienta; el PA se desvía dimensionalmente al absorber humedad, por lo que el estado del material de entrada y el tiempo de reposo tras el mecanizado deben alinearse en la fase de plano.
Tres cosas que deben reevaluarse tras cambiar el material
La primera es la fuerza de amarre. Las piezas de aluminio temen las marcas de presión, las de acero inoxidable temen el rechazo de la herramienta y las de plástico temen la fluencia; el par de apriete de un mismo juego de mordazas blandas no puede copiarse entre distintos materiales. La segunda es el avance y la refrigeración. Los plásticos y parte de los aceros inoxidables necesitan una evacuación de viruta más completa a alta velocidad; de lo contrario, el corte secundario raya la superficie ya mecanizada. La tercera es el método de inspección. Las piezas de pared delgada de latón y aluminio se deforman fácilmente con instrumentos de medición por contacto, por lo que en el sector se suele pasar a máquinas de medición por visión o palpadores de contacto ligero en CMM; para las piezas de plástico hay que considerar la temperatura y humedad ambiental durante la medición, y medir tras un tiempo de reposo se acerca más a la dimensión real.
Estos ajustes parecen triviales, pero la mayoría de los retrabajos en piezas de mecanizado de precisión alemanas no se deben a una precisión insuficiente de la máquina, sino a que se cambió el material y no se cambió la ruta del proceso. Confirmar claramente antes de cotizar las tres cosas —designación del material, estado y forma de suministro— es la base para el amarre y el plan de inspección posteriores. Para las tolerancias alcanzables y los grados de superficie concretos, se recomienda verificar punto por punto con el taller según el plano, sin aplicar directamente los parámetros del pedido anterior.
Selección del proceso: la frontera de las piezas de mecanizado de precisión alemanas desde el CNC hasta el moldeo por réplica y la inyección
Cuando un cliente alemán solicita cotización, rara vez el plano indica "hacer con CNC", pero si el proveedor cotiza solo por la intuición de que "a mayor precisión, más debe usarse CNC", suele tropezar ya en el primer lote. Lo que realmente determina el proceso es el punto de intersección de lote, viabilidad geométrica y curva de coste unitario, no una ordenación por nivel de precisión. Para una misma carcasa de aluminio, mecanizarla por CNC en pieza única puede ser más rápido y más barato que abrir molde e inyectar; cuando se llega a decenas de miles de unidades anuales, el tiempo unitario y el desgaste de herramienta del CNC elevan el coste, mientras que la amortización del molde de inyección se diluye. En la selección de piezas de mecanizado de precisión alemanas, el primer paso es preguntar "cuántas unidades se piensan hacer de esta pieza", no "cuán estrecha es la tolerancia".
De pieza única a lote pequeño: el fresado y torneado CNC son el punto de partida por defecto
Para una pieza, unas pocas o unas decenas, el fresado y torneado CNC suelen ser la opción más estable. No requiere abrir molde, el plan de amarre puede ajustarse pieza a pieza y el material puede cambiarse directamente desde aluminio y acero inoxidable hasta plásticos de ingeniería. Las cavidades complejas, ranuras profundas y mecanizado multifaz pueden realizarse en cinco ejes o con varios amarres. El juicio habitual del sector es: cuando el lote está dentro de unas decenas de unidades, la geometría es compleja y el material es variable, el tiempo de espera y el coste unitario del CNC suelen ser inferiores a los de la ruta con molde. Pero hay que tener en cuenta que el coste unitario del CNC casi no disminuye con el lote: la diferencia de tiempo entre la vigésima pieza y la primera es muy pequeña; esta es su frontera fundamental con la inyección y el moldeo por réplica.
Cavidades complejas y aligeramiento: el compromiso de la impresión 3D
Cuando la pieza tiene canales internos, estructuras de celosía para aligeramiento o cavidades cerradas a las que las herramientas tradicionales simplemente no pueden acceder, la impresión 3D (FDM, SLA, SLS, MJF, DMLS) puede eludir las limitaciones de amarre y accesibilidad de la herramienta. Pero los clientes alemanes suelen preguntar por la direccionalidad de las piezas impresas en metal: la resistencia entre capas del SLS/MJF, la eliminación de soportes y el postprocesado del DMLS afectan a las dimensiones y la superficie finales. La banda de tolerancia de las piezas impresas suele ser más amplia que la del CNC, y las superficies de ajuste a menudo requieren dejar sobremedida y hacer un mecanizado de acabado adicional. Por eso la impresión 3D en las piezas de mecanizado de precisión alemanas desempeña más bien el papel de "hacer viable la geometría", no el de sustituir el papel de precisión del CNC.
Lote pequeño de piezas de aspecto: el lugar del moldeo por réplica de prototipos
Si la pieza es una carcasa, un panel u otro componente de aspecto, el lote está entre decenas y cientos de unidades y el cliente quiere ver color, textura y sensación de montaje, el moldeo por réplica de prototipos (colada al vacío) suele ser más rentable que el CNC. El molde de silicona puede reproducir el detalle superficial del molde maestro, y el material de poliuretano permite ajustar color y dureza. Su límite está en que: la estabilidad dimensional de las piezas de réplica no es tan buena como la de inyección y pueden encogerse o envejecer con el uso prolongado; la vida del molde es limitada y el molde de silicona se desgasta tras decenas o cientos de coladas. Por eso es un proceso de transición para "validar aspecto y montaje en lote pequeño", no el punto final de la producción en serie.
Entrada en producción en serie: el umbral de evaluación de la inyección y el molde
Cuando el uso anual llega a miles o decenas de miles de unidades, la ventaja de precio unitario de la inyección se manifiesta de verdad. Pero abrir molde es una inversión única, y la estructura del molde, el ángulo de desmoldeo, la uniformidad del espesor de pared y la posición de la entrada bloquean el espacio de modificación posterior. Si el plano del cliente alemán no indica desmoldeo y el espesor de pared es muy desigual, antes de inyectar hay que dar retroalimentación DFM; de lo contrario, el coste de modificar el molde en la fase de prueba se comerá el ahorro del lote. El umbral habitual del sector es: cuando el uso anual de piezas de plástico alcanza varios miles de unidades o más y la geometría permite desmoldeo y espesor de pared uniforme, la inyección es más económica que el CNC o el moldeo por réplica; las cifras concretas deben confirmarse según el tamaño de la pieza, la complejidad del molde y el material, y no pueden generalizarse.
Carcasas y soportes de chapa metálica: el impacto del plegado y la soldadura en la precisión
Para piezas como carcasas, soportes y placas de montaje, la chapa metálica (corte por láser, plegado, soldadura) suele ser más rápida que el fresado integral por CNC. Pero la lógica de precisión de la chapa metálica es diferente: el retroceso elástico del plegado, la relación entre el radio de plegado y el espesor de la chapa, y la deformación térmica por soldadura hacen que las posiciones de los agujeros y la planitud se desvíen del plano. Si en un plano alemán se indica posición o planitud, las piezas de chapa metálica a menudo requieren un mecanizado secundario de los agujeros tras el plegado, o el uso de utillajes de soldadura para controlar la deformación. Cotizar piezas de chapa metálica como si fueran «piezas CNC de bajo coste» es un error de juicio común en las piezas de mecanizado de precisión alemanas.
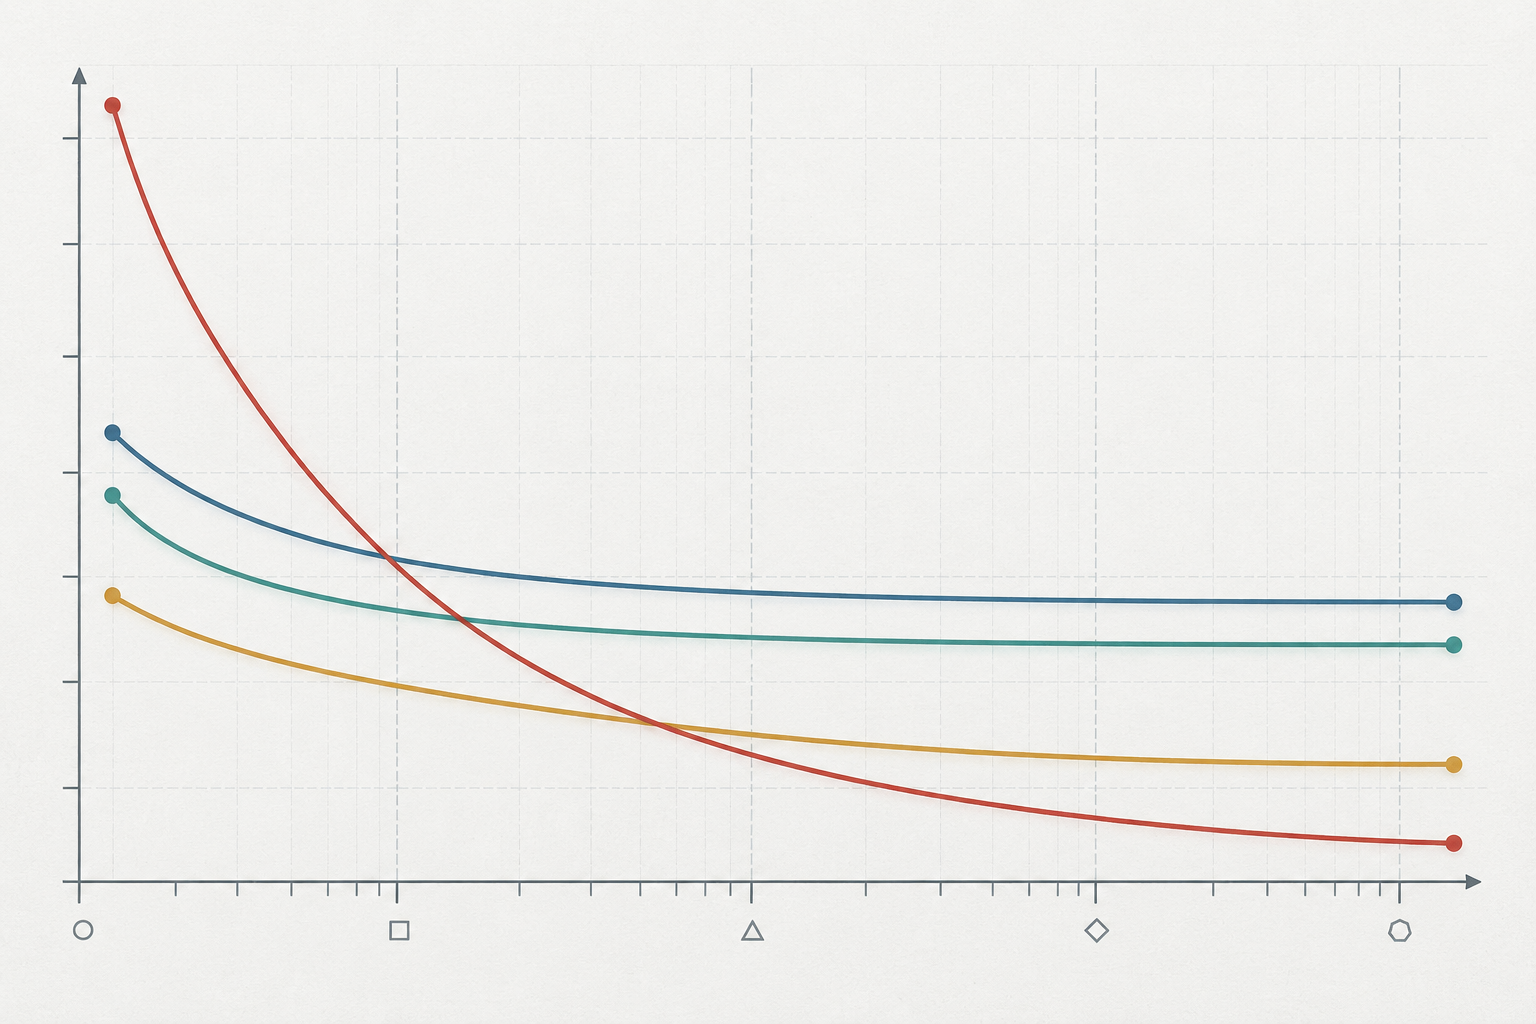
Viendo estas rutas en conjunto, la selección no es «cuál tiene mayor precisión», sino «cuál tiene el coste global más bajo y la geometría más viable en el volumen objetivo». La frontera de procesos en las piezas de mecanizado de precisión alemanas suele situarse en el tramo en que el volumen asciende de unidades individuales a miles: el CNC cubre piezas únicas y lotes pequeños, el vaciado cubre la validación estética, la inyección asume el volumen, la chapa metálica gestiona estructuras de tipo placa y la impresión 3D cubre los ángulos geométricos muertos. Una vez confirmado el plano, se puede usar el presupuesto por diálogo con IA para aclarar de una vez el volumen, el material y las tolerancias clave, de modo que el juicio sobre el proceso tenga fundamento.
Amarre, referencias y cadena de tolerancias: de dónde viene la precisión de las piezas de mecanizado de precisión alemanas
Las tolerancias del plano son el resultado; el amarre y las referencias son la causa. Con la misma máquina y la misma herramienta, cambiar el esquema de amarre puede hacer que el resultado medido difiera en un grado de tolerancia, y esto no es raro. Las disputas sobre precisión en las piezas de mecanizado de precisión alemanas no suelen estar en la precisión de la máquina, sino en «cómo se sujeta, con qué se toma como referencia y cómo se encadenan las tolerancias».
Amarre único y amarres múltiples: cómo se acumula el error
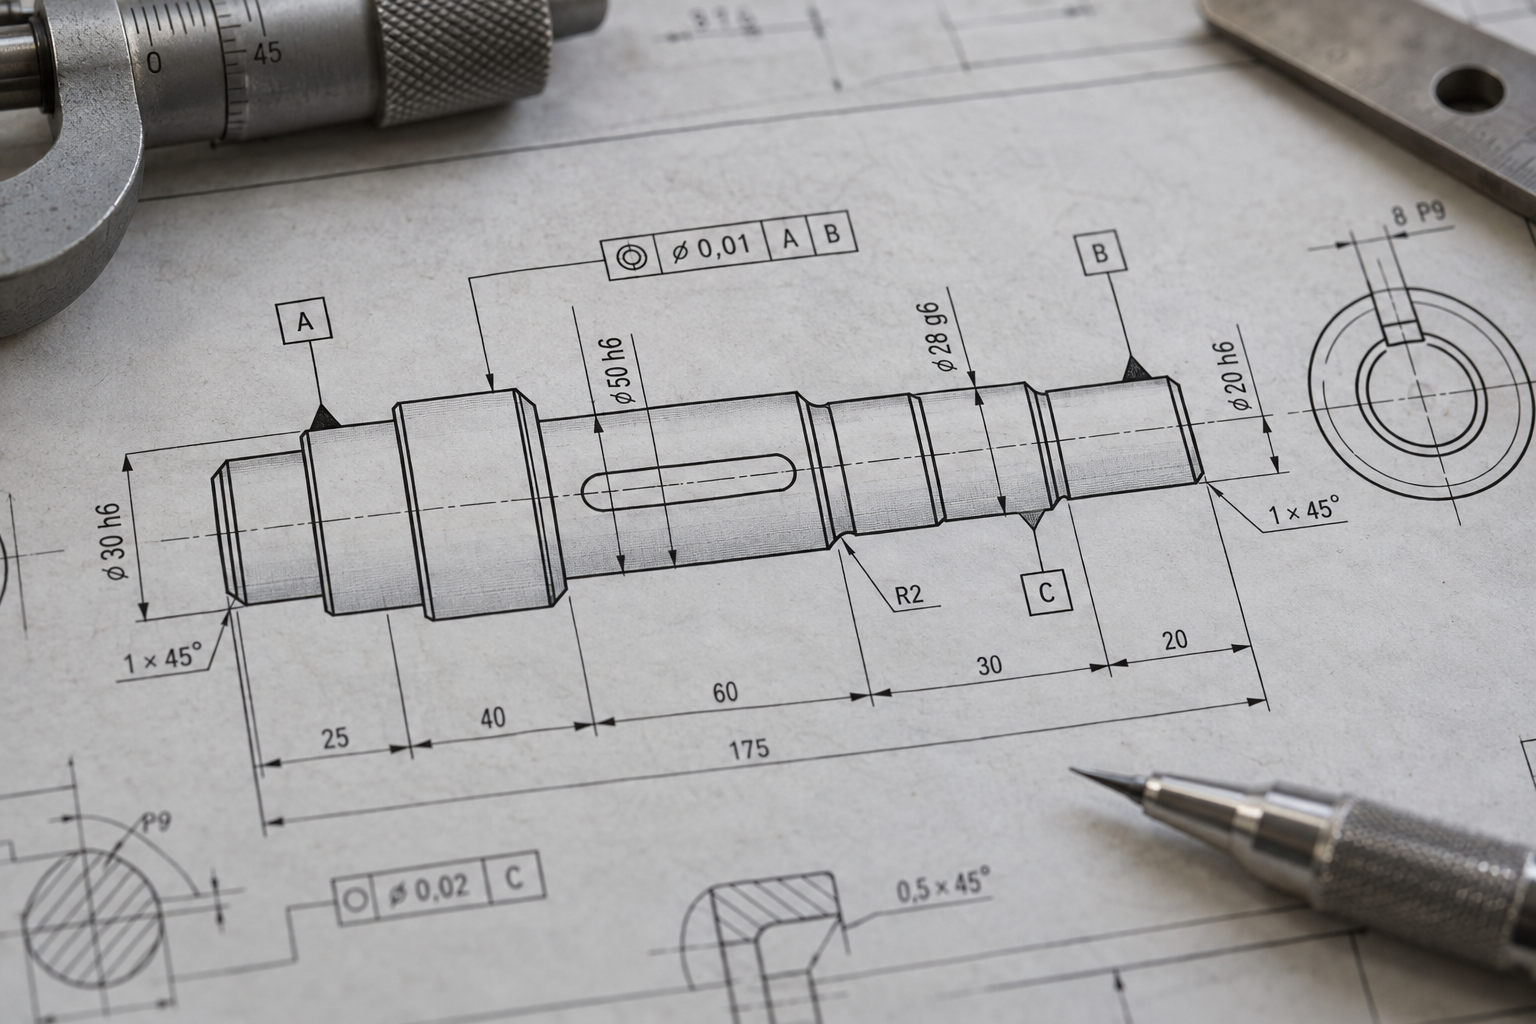
Cada amarre adicional introduce un error de posicionamiento. Tras girar la pieza, las dimensiones de la segunda cara se miden respecto a un segundo conjunto de referencias, y la pequeña desviación entre ambas referencias se suma directamente a la dimensión total. Por eso los planos alemanes exigen a menudo «mecanizar con la misma referencia»; los símbolos de referencia en el plano no son decorativos, sino que restringen el orden de las operaciones.
El criterio ejecutable es sencillo: primero contar cuántos amarres atraviesan las dimensiones clave. Si una dimensión de ajuste va de la cara A a la cara B, hay que evaluar si conviene mecanizarla en un solo amarre, o diseñar resaltes o agujeros de proceso como referencia unificada. La práctica común del sector es concentrar las superficies de ajuste clave en un solo amarre; las demás superficies no de ajuste pueden mecanizarse en fases separadas con tolerancias más amplias. En piezas poliédricas se suele usar la conversión de referencias de hexaedro, pero cada conversión obliga a recalcular el error acumulado.
Piezas de pared delgada y soportes auxiliares: prevenir la deformación es más realista que aumentar la precisión
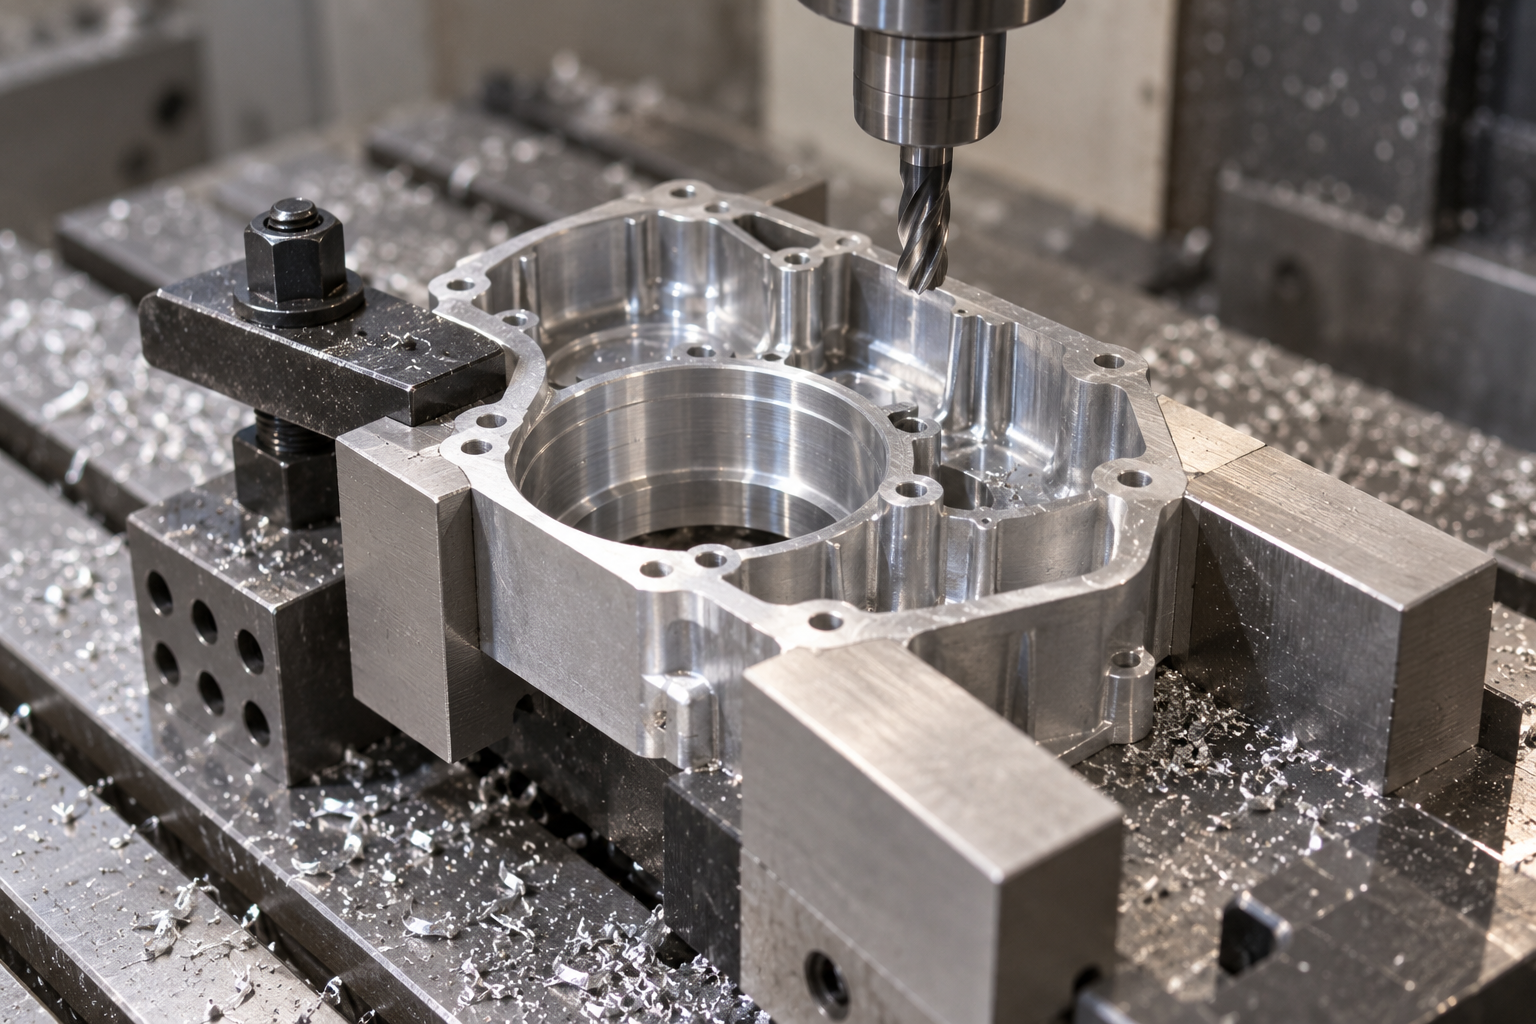
La deriva dimensional de las piezas de pared delgada no proviene en su mayoría del corte, sino de la fuerza de sujeción. Un plato de tres garras que aprieta con fuerza un cilindro hace que al soltar recupere la forma elíptica; un tornillo de banco que sujeta una chapa delgada hace que al soltar tras el fresado se alabe. En las piezas de mecanizado de precisión alemanas, gran cantidad de carcasas, tapas y soportes pertenecen a esta categoría.
La contramedida es reducir la fuerza por capas: en el desbaste, usar garras blandas o utillajes dedicados para soportar las grandes fuerzas de corte; antes del acabado, cambiar a una sujeción ligera y, si es necesario, sustituir la sujeción mecánica por sujeción por vacío para distribuir uniformemente la fuerza de sujeción. En el mecanizado de cavidades internas se pueden usar ceras, aleaciones de bajo punto de fusión o soportes desmontables como relleno para reducir el rechazo de la herramienta y el chatter. El criterio es: si las dimensiones medidas tras retirar la sujeción difieren mucho de las medidas con la pieza sujeta, hay que rehacer el esquema de amarre en lugar de seguir ajustando la compensación de la herramienta.
Acumulación de la cadena de tolerancias: que una pieza suelta sea conforme no significa que el conjunto lo sea
Cuando varias piezas se ensamblan en serie o en paralelo, sus tolerancias se acumulan. Tres piezas con ±0,05 mm cada una pueden dar tras el montaje una desviación total cercana a ±0,15 mm: cada pieza por separado es conforme, pero al unirlas se sale de tolerancia. Este es uno de los problemas más frecuentes tras la entrega de piezas de mecanizado de precisión alemanas.
El orden de tratamiento es: primero identificar las superficies funcionales de ajuste (las que realmente determinan el montaje y el movimiento) y luego clasificar las bandas de tolerancia según la función. Las superficies de ajuste se aprietan, las superficies de posicionamiento van después y las superficies no funcionales se relajan según la capacidad de mecanizado. Lo que pueda resolverse unificando referencias no debe forzarse apretando tolerancias dimensionales. Si es necesario, convertir la dimensión del eslabón de cierre en una estructura ajustable, o especificar selección o montaje por grupos.
| Superficies funcionales de ajuste (ejes, agujeros, guías) | Apretar, según la naturaleza del ajuste | Realizar en un solo amarre, referencia unificada, verificar con CMM o calibres de tapón |
| Superficies de posicionamiento y montaje | Media | Permitir fases separadas, atención al error de conversión de referencias |
| Contorno no funcional, cavidades de aligeramiento | Relajar | Se pueden usar garras blandas y sujeción por vacío, inspección por muestreo con calibre |
| Contorno continuo de pared delgada | Según la función, controlar primero la deformación | Sujeción ligera con soportes auxiliares, volver a medir tras soltar |
Conviene confirmar el esquema de amarre y la clasificación de tolerancias antes de cotizar. Marcar las superficies funcionales de ajuste, los símbolos de referencia y las dimensiones en cadena da a proceso e inspección un lenguaje común. Si en el plano solo hay un «alta precisión» genérico, hay que pedir al cliente que indique primero las superficies funcionales: la comunicación ahorrada en este paso suele ser mucho mayor que la ahorrada después ajustando la máquina.
Alineación de la inspección y los instrumentos de medida en piezas de mecanizado de precisión alemanas
El problema de inspección en las piezas de mecanizado de precisión alemanas no suele ser «si se usa o no la CMM», sino «cómo se traslada al instrumento de medida el marco de tolerancias del plano». La causa raíz de muchas órdenes de retrabajo no es que la máquina no lo haya logrado, sino que en la aceptación ambas partes hablan de lo mismo con instrumentos distintos y referencias distintas. El plan de inspección debe fijarse en la fase de lectura del plano, no decidirse cuando ya ha salido la primera pieza.
Qué instrumento corresponde a cada característica
El principio básico para elegir el instrumento es que debe reproducir fielmente la referencia y la definición de tolerancia del plano, no que «baste con que lea un número». Para dimensiones simples como diámetro exterior, espesor o profundidad, el calibre y el micrómetro son suficientes, siempre que la resolución de lectura del instrumento sea claramente mejor que la banda de tolerancia medida. La práctica común del sector es mantener la resolución del instrumento en torno a una décima parte de la banda de tolerancia; la capacidad real de medida suele verse además afectada por la temperatura, la técnica del operario y la rigidez de la pieza, y el factor concreto debe confirmarse según el plano y las condiciones del taller. Para agujeros y roscas se prefieren calibres de tapón, calibres de anillo o calibres de rosca, porque juzgan «pasa/no pasa», más cercano al resultado del montaje funcional que una simple lectura.
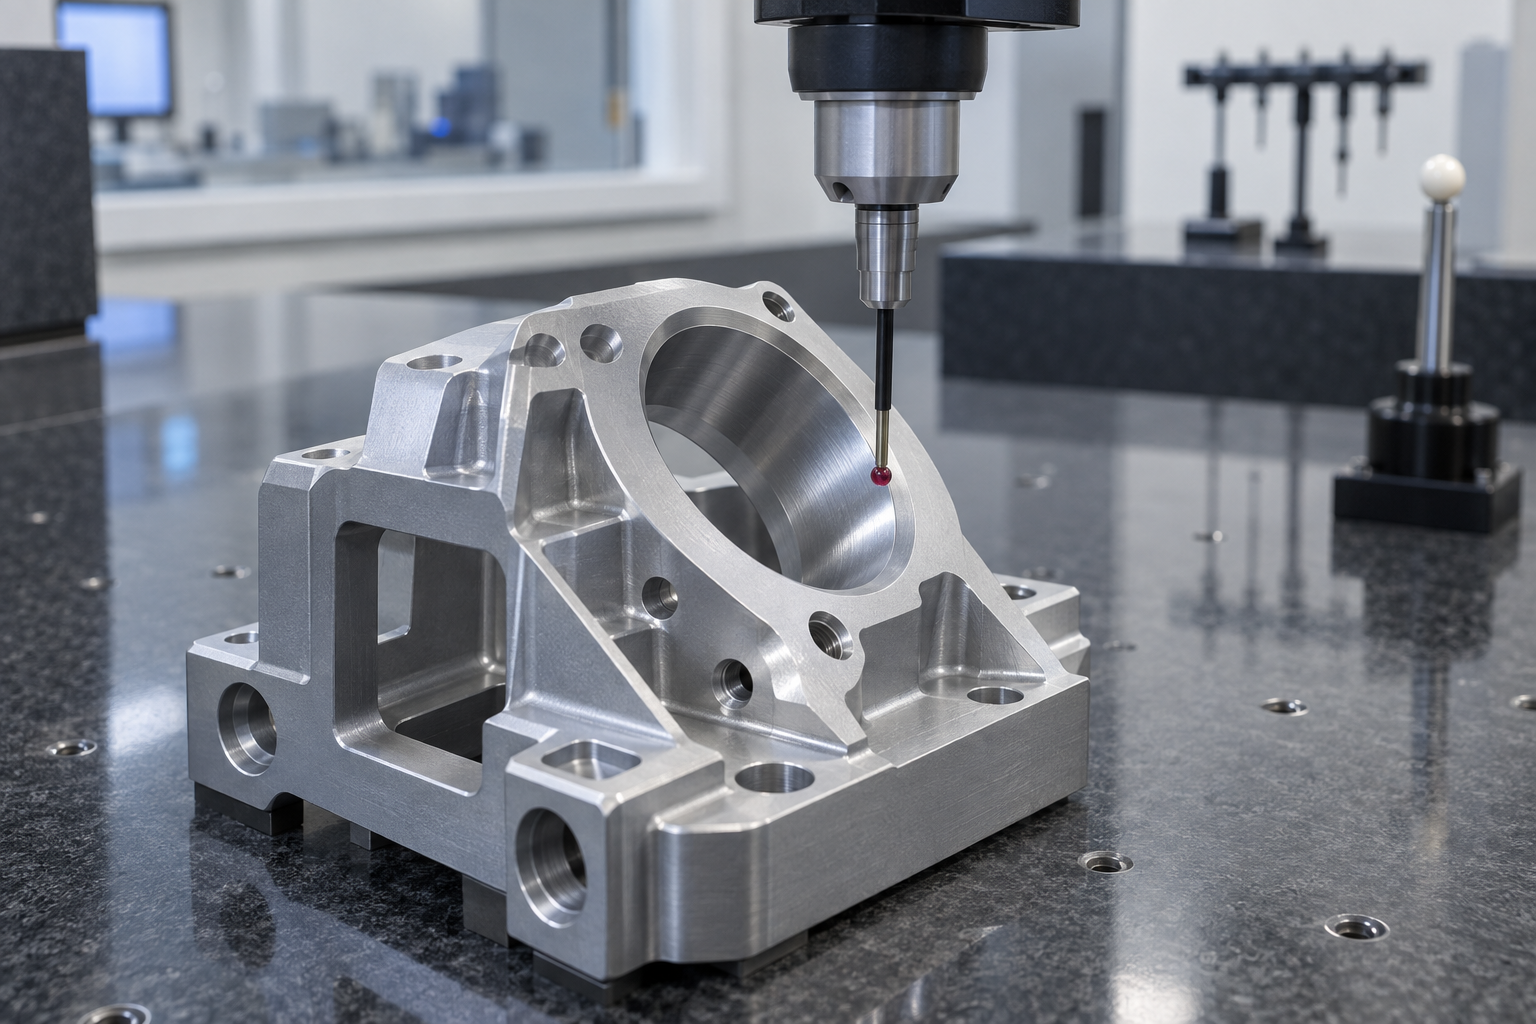
Las tolerancias geométricas requieren CMM o máquinas de medición por visión. La coaxialidad, la posición y el paralelismo no pueden medirse con calibre; hay que establecer primero el sistema de referencia y luego evaluar. En la posición hay que prestar especial atención: si el plano indica el requisito de máxima material (MMC), el software de CMM debe calcular con la compensación correspondiente; de lo contrario, la desviación calculada puede quedar demasiado conservadora o demasiado holgada. Este tipo de indicaciones es muy común en los planos alemanes, y al recibir el plano conviene confirmar primero qué principio se utiliza.
Reparto entre primera pieza, muestreo y escaneo 3D
La inspección de primera pieza (FAI) debe cubrir todas las características clave del plano, incluidas referencias y tolerancias geométricas, no solo dimensiones. Una vez aprobada la primera pieza, el muestreo en proceso vigila la deriva: desgaste de herramienta, deformación térmica, repetibilidad del amarre; estos no siempre se manifiestan en una pieza individual, sino que aparecen al avanzar el lote. La frecuencia de muestreo no tiene una respuesta universal; depende de la anchura de la banda de tolerancia, la estabilidad del material y el volumen, y normalmente se acuerda entre proceso y cliente.
Para piezas de mecanizado de precisión alemanas con superficies libres, contornos complejos o de las que solo existe una pieza física sin plano completo, el escaneo 3D es más adecuado. El valor del escaneo está en la comparación por mapa de colores: superponer la nube de puntos medida con el CAD para ver la distribución de desviaciones localiza más rápido las zonas deformadas que la medición punto por punto. Pero la precisión del escaneo se ve afectada por los reflejos de la superficie, el espesor del polvo de pulverización y el error de unión; para el dictamen final de aceptación normalmente se vuelve a la CMM o a utillajes de verificación dedicados. Si el plan de inspección se alinea con el cliente antes de cotizar, habrá muchas menos disputas posteriores; el uso combinado de la capacidad de escaneo 3D y los instrumentos convencionales puede discutirse conjuntamente en la fase de revisión del plano.
Rugosidad superficial, tratamiento térmico y alivio de tensiones: el orden de las operaciones finales
La deriva dimensional de las piezas de mecanizado de precisión alemanas, en la mayoría de los casos, no se debe a un error de cálculo durante el corte, sino a un orden incorrecto de las operaciones de acabado. Sobrematerial de desbaste, alivio de tensiones, acabado, tratamiento térmico, rectificado final: si estos pasos se cruzan, una dimensión que pasó la medición antes puede quedar fuera de tolerancia después de la última operación. Al interpretar el plano, primero hay que distinguir qué son dimensiones finales y qué son solo estados intermedios.
El alivio de tensiones se coloca después del desbaste y antes del acabado
Las tensiones residuales internas de piezas fundidas, forjadas o de barra se redistribuyen tras eliminar gran cantidad de material. Si después del desbaste, cuando se ha eliminado la mayor parte del sobrematerial y la pieza queda "vaciada", se programa un alivio de tensiones (envejecimiento natural o recocido de alivio de tensiones) y luego se pasa al acabado, la deformación posterior se reduce al mínimo. A la inversa, hacer primero el acabado y luego añadir el alivio de tensiones equivale a meter en el horno una dimensión ya conformada para que se vuelva a barajar.
Las piezas de baja rigidez, como ejes esbeltos, anillos de pared delgada y placas planas grandes, son especialmente sensibles al orden. En el reparto de sobrematerial, el margen para el acabado no debe ser excesivo: un margen grande implica mayores fuerzas de corte y, tras el alivio de tensiones, obliga a cortar de nuevo, lo que añade un error de amarre adicional.
Tras el tratamiento térmico suele ser necesario un acabado de corrección
El temple, el envejecimiento y la nitruración provocan cambios de dimensión y forma: tras el temple aumenta la dureza y se dificulta el corte, a la vez que se producen cambios de volumen y alabeo; la capa nitrurada es delgada y dura, por lo que normalmente solo se rectifica o lapida ligeramente. Por eso la práctica habitual es dejar un margen de corrección antes del tratamiento térmico y, después de este, devolver las caras críticas a la banda de tolerancia del plano mediante rectificado, lapidado o electroerosión de hilo lento.
Si el cliente exige que "el tratamiento térmico sea el estado final", hay que indicar claramente en el plano qué caras no se mecanizan después del tratamiento térmico y aceptar que la dimensión de esas caras se rija por el resultado del tratamiento. Mezclar ambas cosas en un mismo plano es la receta más fácil para discutir en la recepción.
Correspondencia entre la indicación de Ra y el método de mecanizado
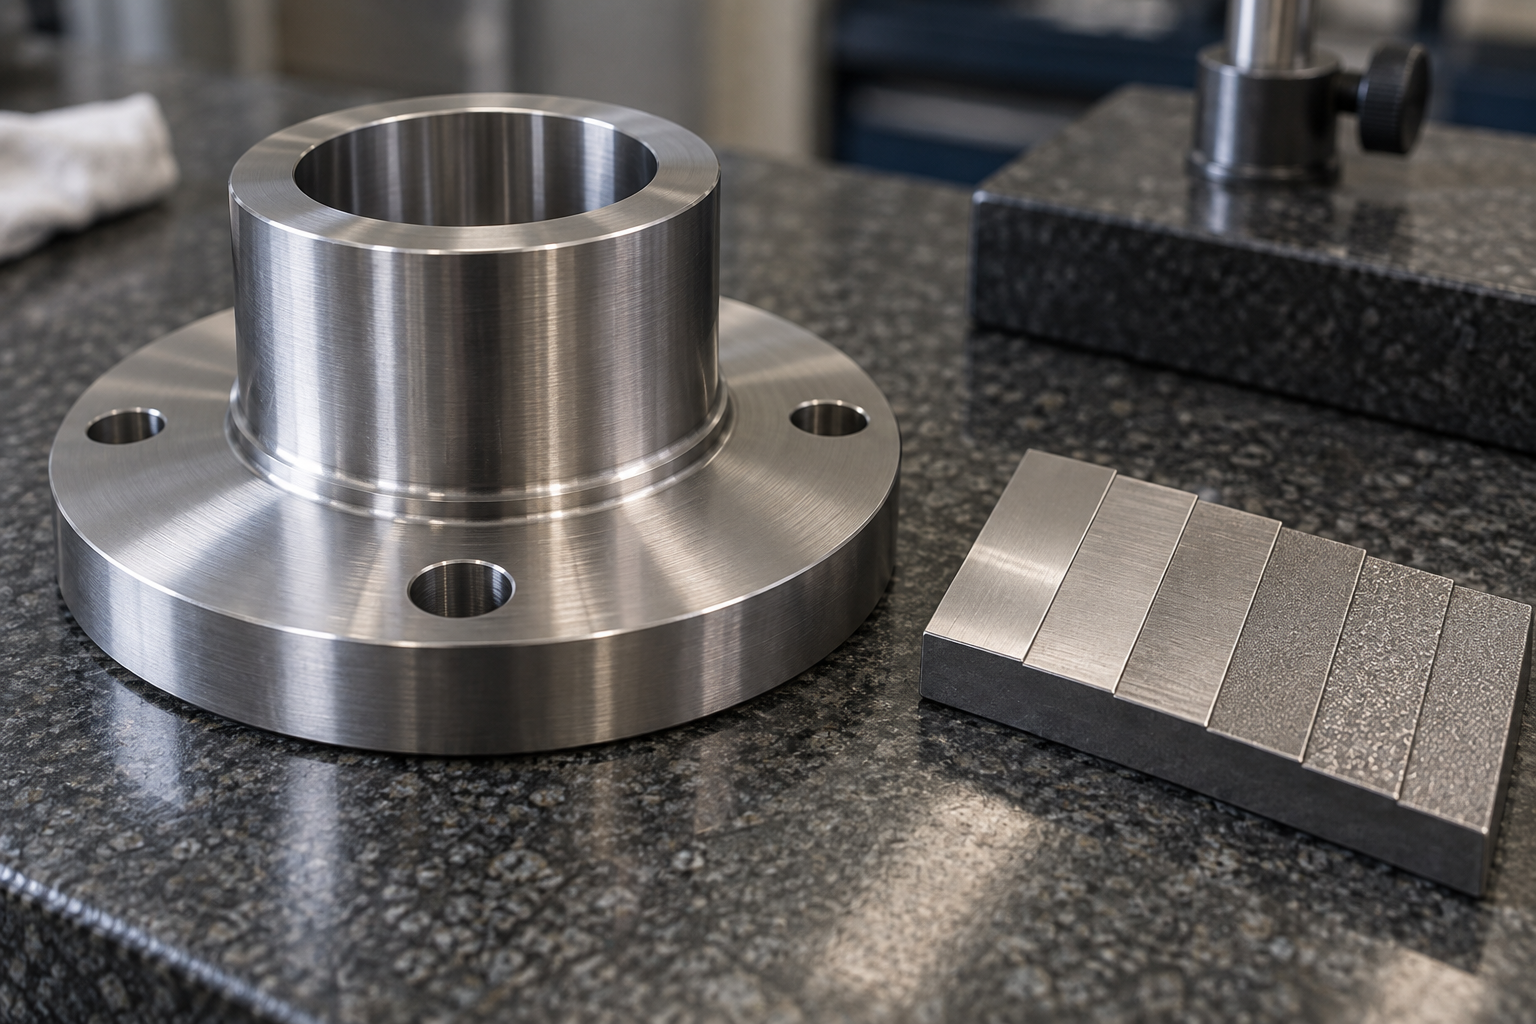
La rugosidad superficial no es mejor cuanto más fina, sino que va ligada a la función. Como referencia, en el sector suele haber esta correspondencia: fresado normal aprox. Ra 3,2–1,6; fresado fino aprox. Ra 1,6–0,8; rectificado aprox. Ra 0,8–0,4; lapidado/pulido puede llegar por debajo de Ra 0,2. Los valores deben confirmarse según el plano y la realidad del taller, ya que el límite alcanzable varía con el material, la herramienta y la máquina.
Hay otros dos puntos que se pasan por alto con facilidad: primero, el estado superficial antes del anodizado, pavonado o galvanizado influye directamente en el aspecto; si el pretratamiento no es lo bastante fino, después del tratamiento se acentúan las marcas de herramienta. Segundo, las caras de sellado y los ajustes deslizantes tienen requisitos sobre la dirección de la textura; no basta con mirar el valor de Ra, hay que indicar la dirección de la textura de mecanizado.
Fijar la secuencia en una línea principal: desbaste → alivio de tensiones → semiacabado → tratamiento térmico → acabado/rectificado → tratamiento superficial. Si cada paso deja a la siguiente un margen y una referencia controlables, la tasa de retrabajo de las piezas de mecanizado de precisión alemanas disminuye de forma notable.
Indicadores del plano que hay que confirmar antes de presupuestar y puntos habituales de retrabajo
Material y estado: sin estado no hay ruta de proceso
Tolerancias críticas y referencias: clasificar primero las caras funcionales; no forzar las no funcionales
Superficie, tratamiento térmico y método de inspección: dejar claro el criterio de aceptación
Cantidad y lote: el volumen determina la frontera del proceso
Puntos habituales de retrabajo: la mayoría surgen en el acabado y los detalles
- Deformación de pared delgada: cuando el espesor de pared se acerca al diámetro de la herramienta, tanto la fuerza de corte como la de amarre hacen que la pieza ceda y, tras el acabado, la dimensión rebota. Se necesita soporte auxiliar o ajustar la estrategia de avance.
- Evacuación de viruta en cavidades profundas: en cavidades profundas la viruta no sale y raya la superficie ya mecanizada o provoca el astillado de la herramienta. Hay que confirmar si se dispone de refrigeración a alta presión o de una estrategia de evacuación por capas.
- Desviación de roscas y posiciones de taladros: tras varios amarres en distintas operaciones, las posiciones de los taladros acumulan desviación y el taladro previo de la rosca no coincide con el perfil del filete. La causa principal es la falta de referencias unificadas.
- Cambio de dimensión tras el anodizado: el anodizado consume dimensión, y en piezas de pared delgada se nota especialmente. Las superficies con requisitos de ajuste deben dejar margen o mecanizarse después del anodizado.
Preguntas frecuentes sobre piezas de mecanizado de precisión alemanas
Estas preguntas surgen básicamente después de leer el plano y definir el proceso. Las respuestas dan límites de criterio, no valores garantizados: para una pieza de mecanizado de precisión alemana concreta, siguen prevaleciendo el plano, los cuadros de tolerancia y la capacidad real del taller.
¿En qué se diferencian las convenciones de acotación de los planos alemanes de las prácticas habituales en China?
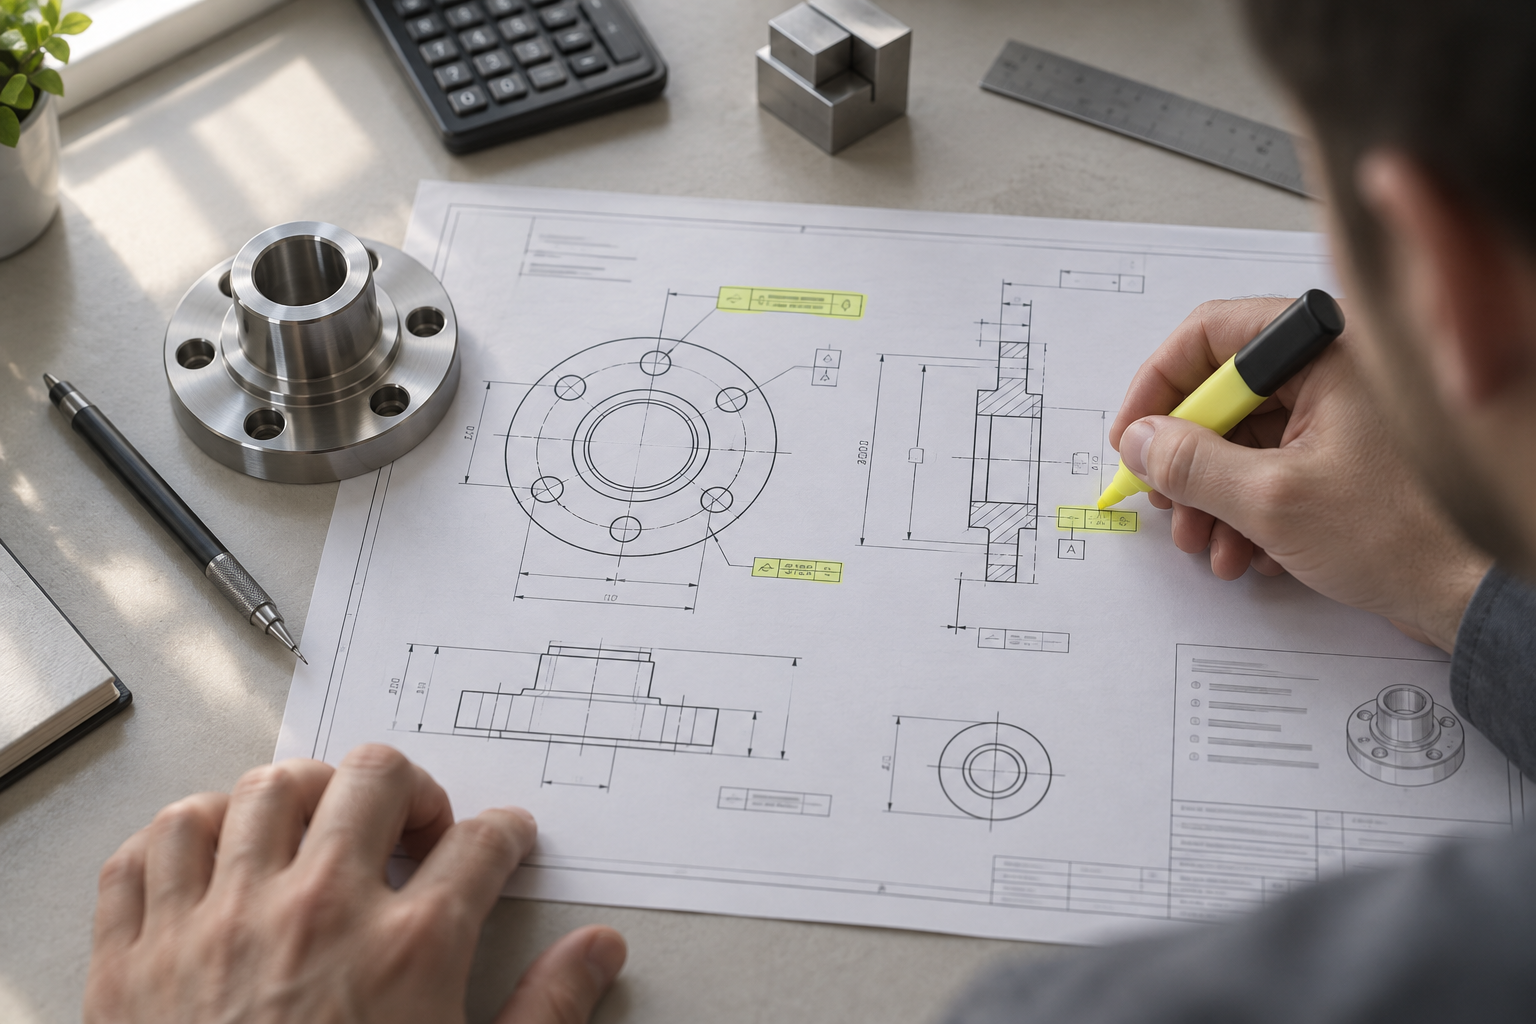
La diferencia normalmente no está en los símbolos en sí, sino en la densidad de información y en las convenciones por defecto. Los planos alemanes suelen incluir de forma muy completa los símbolos de referencia, los cuadros de tolerancias geométricas, el estado del material (por ejemplo, bonificado, envejecido) y la dureza del tratamiento térmico, y la cadena de cotas tiende a acotarse por caras funcionales, no por orden de mecanizado. Algunos planos nacionales dejan las cotas críticas de ajuste a la comunicación verbal, mientras que los alemanes tienden más a que "el plano sea el criterio de aceptación".
Al llevarlo a la práctica hay que confirmar primero tres cosas: si la referencia es única y realizable con el amarre; si la referencia del cuadro de tolerancias geométricas es la referencia de mecanizado (si no coincide, hay que convertirla); y si el estado del material y el tratamiento térmico figuran en el cajetín o en las notas. Si se leen mal estos tres puntos, el amarre y la inspección posteriores también se desvían.
Si se cambia el material por una designación de más fácil mecanizado, ¿afecta a la aceptación?
Sí, y a menudo no es un problema de dimensión, sino de prestaciones. Cambiar a una designación de fácil mecanizado (por ejemplo, aceros de fácil mecanizado con plomo o alto azufre, o ciertos aluminios con aditivos de mecanizado) suele mejorar la evacuación de viruta, reducir el desgaste de la herramienta y estabilizar la rugosidad superficial, pero pueden cambiar la resistencia, la resistencia a la corrosión, la soldabilidad y el tratamiento superficial posterior (tono del anodizado, adherencia del recubrimiento).
Si el plano especifica designación y estado, la sustitución es una desviación y requiere confirmación por escrito del cliente. Si es solo para pruebas internas, se puede cambiar, pero la aceptación sigue rigiéndose por los requisitos mecánicos y superficiales del plano original; no se debe usar "es más fácil de mecanizar" como motivo para relajar la aceptación.
Piezas de mecanizado de precisión alemanas de lotes pequeños, ¿vale la pena abrir directamente un molde de inyección?
Depende del volumen y la geometría. De decenas a cientos de piezas, el fresado/torneado CNC o la réplica de prototipos suele ser más rentable, porque se ahorran el costo del molde y el ciclo de prueba del molde; cuando la geometría tiene cavidades internas complejas, estructuras de celosía ligeras o requisitos de enfriamiento conformal, la impresión 3D en la fase de prototipado también suele ser más rápida que abrir un molde.
Solo cuando el volumen es estable, el costo por pieza es sensible a la amortización del molde y los requisitos de consistencia dimensional y apariencia de la pieza plástica son claros, la inyección es rentable. El punto de decisión es: si el costo del molde dividido por el total previsto es claramente inferior a la diferencia de costo de mecanizado por pieza. Este número debe calcularse según cotizaciones reales, no por intuición.
El cliente marca tolerancias más estrictas de lo que la función requiere, ¿cómo comunicarlo?
Primero hay que distinguir qué son superficies de ajuste funcional y qué son solo dimensiones de forma. Desglosar la cadena de tolerancias, señalar qué dimensiones, al encadenarse, determinan el juego de montaje, y el resto puede relajarse. Hablar con costos concretos: tolerancias más estrictas suelen implicar más sujeciones, avances más lentos y mayor proporción de inspección, lo que aumenta tanto el costo como el plazo.
Al comunicar, ofrecer alternativas en lugar de solo decir "no se puede hacer". Por ejemplo, relajar la tolerancia general y ajustar solo los puntos de ajuste clave, o añadir una operación de rectificado/fresado fino dedicada a mantener esas dimensiones. Al final, prevalecerá la versión confirmada por el cliente; no modificar los planos por cuenta propia.
¿Qué suele incluir un informe de inspección?
Lo habitual es un informe de inspección de primera pieza más los valores medidos de dimensiones clave: número de identificación, valor nominal del plano, desviaciones superior e inferior, valor medido, instrumento de medición utilizado (CMM, máquina de visión, micrómetro, calibre de tapón, etc.). En los elementos de tolerancia geométrica se indica el método de establecimiento de referencias y el resultado de medición. En escenarios de superficies libres o comparación inversa, puede adjuntarse un mapa de diferencias de color de escaneo 3D.
El alcance del informe debe alinearse con el criterio de aceptación del plano: los elementos no requeridos por el plano normalmente no se miden todos en el informe. Si el cliente necesita un formato específico o elementos específicos, debe indicarse antes de cotizar, no complementarse después del envío. La capacidad de inspección concreta y el formato del informe se confirman según el proyecto.
Key takeaways
- La dificultad de las piezas de mecanizado de precisión alemanas rara vez reside en un único valor de tolerancia, sino en la disposición global de referencias, amarre y cadena de tolerancias.
- La viabilidad del material determina la ruta del proceso: al cambiar el material de un mismo plano, las herramientas, los parámetros de corte y el método de inspección también deben cambiar.
- Clasificar la banda de tolerancia por función y ajustar solo las superficies de ajuste suele ahorrar más coste y ser más estable que ajustar todo el plano.
- El método de inspección debe alinearse ya en la fase de plano; si la capacidad del instrumento de medición es insuficiente, por muy estricta que sea la anotación no se podrá aceptar.
- La rugosidad superficial, el tratamiento térmico y las operaciones de alivio de tensiones tienen un orden de secuencia; si el orden es incorrecto, las dimensiones se desvían.



