Pourquoi l'atelier ne peut pas démarrer quand le plan indique seulement « impression 3D »
La semaine dernière, lors de la revue d'un plan de support, la case matériau indiquait « impression 3D, matériau libre », la case précision était vide et la case post-traitement était vide. Le même plan envoyé à trois fournisseurs a donné des devis allant de 80 à 800 yuans, avec des délais de 2 à 10 jours. Les achats sont venus demander avec les trois devis : lequel est raisonnable ?
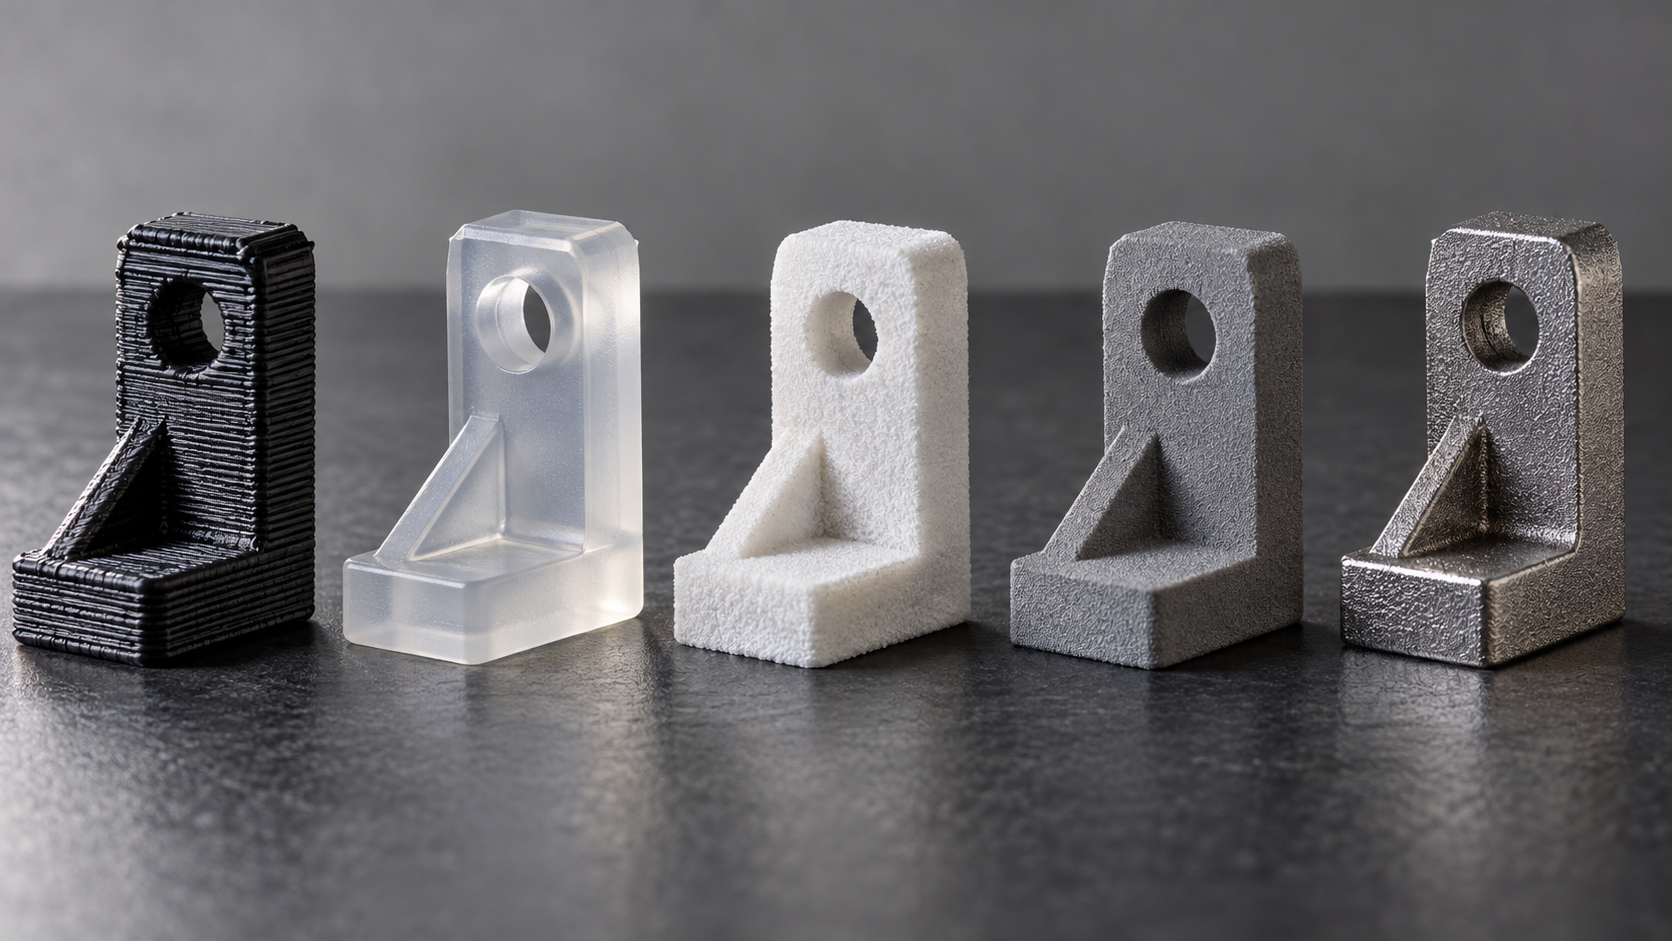
Le problème ne vient pas des fournisseurs qui chiffrent au hasard, mais du fait que le plan ne fournit pas les informations permettant de chiffrer. L'impression 3D est une famille de procédés, pas un procédé unique. Le FDM, le SLA, le SLS, le MJF et le DMLS diffèrent énormément en matière de matériaux, de précision, d'anisotropie et de post-traitement ; les devis et les délais ne peuvent donc pas converger.
Quatre éléments manquent précisément : la famille de matériaux (qui détermine la plage de procédés utilisables), le besoin de précision (qui détermine l'épaisseur de couche et le niveau d'équipement), la quantité (qui détermine s'il vaut la peine de mouler ou de répliquer) et le post-traitement (qui détermine la qualité de surface et la stabilité dimensionnelle). Sans ces quatre éléments, le fournisseur ne peut que deviner de la manière la plus prudente ou la moins chère, et le résultat deviné ne correspond souvent pas à l'intention de conception.
Cet article propose un ordre de décision : d'abord exclure les procédés inutilisables selon la famille de matériaux, puis examiner la direction des efforts pour déterminer si l'anisotropie est critique, ensuite fixer la précision et les surépaisseurs d'usinage, et enfin calculer le point d'inflexion des coûts selon la quantité. Chaque étape fournit des critères et des modes de défaillance courants, pour vous permettre de les comparer directement lors de la revue du plan.
Les cinq principaux procédés d'impression 3D : comparaison des matériaux, de la précision et des usages typiques
La phrase que l'atelier craint le plus d'entendre est « cette pièce, il suffit de l'imprimer en 3D ». L'impression est une famille de procédés, pas un procédé unique. Le FDM, le SLA, le SLS, le MJF et le DMLS sont totalement cinq voies différentes en matière de matériaux, de précision, d'anisotropie et de post-traitement. Un mauvais choix de procédé entraîne au mieux une rugosité de surface non conforme, au pire une fissuration sous charge une fois monté sur l'équipement. Le tableau ci-dessous délimite d'abord les frontières des cinq procédés, puis détaille les critères un par un.
| Procédé | Plage de matériaux | Épaisseur de couche typique | Plage de tolérance dimensionnelle courante | Degré d'anisotropie | Usages typiques |
|---|---|---|---|---|---|
| FDM | PLA, ABS, PETG, TPU, PC, nylon | 0,1–0,3 mm | ±0,3 mm ou ±0,3 % (la valeur la plus grande) | Élevé, la résistance en Z représente souvent 50 %–80 % de celle en XY | Grandes enveloppes, outillage et montages, validation de concept |
| SLA | Résine photosensible (standard, tenace, thermorésistante, transparente) | 0,05–0,1 mm | ±0,1 mm | Moyen à élevé, la résistance en Z représente environ 60 %–90 % de celle en XY | Validation d'aspect, structures fines, pièces transparentes |
| SLS | Nylon PA12, PA11, TPU, nylon renforcé fibre de verre | 0,08–0,15 mm | ±0,3 mm | Plutôt faible, la résistance en Z représente environ 80 %–95 % de celle en XY | Structures complexes, prototypes fonctionnels, pièces finales en petite série |
| MJF | Nylon PA12, PA11, TPU | 0,08–0,1 mm | ±0,3 mm | Faible, proche du SLS | Pièces finales à structures complexes et exigences élevées de cohérence en série |
| DMLS | Acier inoxydable, alliage d'aluminium, alliage de titane, alliage cobalt-chrome, alliage à base de nickel | 0,02–0,05 mm | ±0,1 mm | Moyen à faible, mais un traitement thermique est nécessaire pour éliminer les contraintes résiduelles | Pièces fonctionnelles métalliques, structures allégées, moules à refroidissement conformal |
Les valeurs du tableau sont des plages de référence courantes dans le secteur, et non des valeurs garanties par un atelier en particulier. Les tolérances réelles dépendent de la géométrie de la pièce, de l'orientation d'impression, du lot de matière et du post-traitement ; avant de commander, il est impératif de confirmer avec le fournisseur d'après le plan.
FDM : économique en grande dimension, mais le Z est le point faible
L'avantage du FDM réside dans la dimension et le coût. Une imprimante FDM industrielle peut produire des pièces de plus de 600 mm, la matière se compte au gramme, et un boîtier ou un gabarit peut ne coûter que quelques dizaines de yuans. Mais la liaison intercouches est un point faible : la résistance à la traction dans le sens Z ne représente généralement que 50 %–80 % de celle dans le sens XY. Si la pièce doit subir une traction ou un impact perpendiculaire au plan d'impression, le FDM n'est pas un bon choix. De plus, la surface FDM présente des stries de couches ; les pièces esthétiques nécessitent un ponçage ou un post-traitement.
SLA : aspect fin, mais tenue en température et durabilité limitées
Le SLA durcit une résine par laser, l'épaisseur de couche peut descendre à 0,05 mm, et la rugosité de surface Ra se situe couramment entre 1,6 et 3,2 μm, ce qui convient à la validation esthétique et aux structures fines. Mais la température de déformation thermique des résines standard n'est généralement que de 60–80 °C ; montée sur un équipement qui chauffe, elle se ramollit. Les résines haute température peuvent atteindre plus de 120 °C, mais leur ténacité et leur stabilité à long terme restent inférieures à celles du nylon. Pour les pièces transparentes, les textures fines et les petites pièces très détaillées, choisissez le SLA.
SLS et MJF : sans support, adaptés aux structures complexes
Le SLS et le MJF sont tous deux des procédés à lit de poudre : pendant l'impression, la poudre environnante sert de support naturel, sans structure de support supplémentaire. Cela signifie qu'il est possible d'imprimer des porte-à-faux, des canaux internes et des structures imbriquées, sans traces de retrait de support. La surface SLS est plutôt rugueuse, au toucher comme du papier de verre fin ; le MJF, sur la base du SLS, offre une surface plus lisse et une meilleure cohérence en série, adapté aux pièces finales en petite série de 20 à 200 pièces. Les deux utilisent des matériaux de type nylon, dont la ténacité et la résistance chimique sont supérieures aux résines photosensibles.
DMLS : pièces fonctionnelles métalliques, mais le post-traitement est incontournable
Le DMLS fait fondre de la poudre métallique par laser pour former directement de l'acier inoxydable, de l'alliage d'aluminium, de l'alliage de titane, etc. Il convient aux moules à refroidissement conformal, aux supports allégés et aux structures à optimisation topologique. Mais l'état brut d'impression n'est pas directement utilisable : il faut retirer les supports, effectuer un traitement thermique pour éliminer les contraintes résiduelles, usiner les surfaces fonctionnelles, et parfois réaliser un HIP pour densifier. Ces post-traitements consomment délais et coûts. Si la pièce ne subit que des contraintes à température ambiante et n'exige pas une grande précision, le DMLS peut être moins rentable que le CNC.
Premier critère de sélection : éliminer par famille de matériaux, et non par précision
La raison de reprise la plus fréquente sur un devis n'est pas un manque de précision, mais un mauvais choix de matériau. J'ai vu un boîtier de capteur, dont le plan indiquait « impression 3D, ABS » ; l'ingénieur a choisi une résine photosensible SLA selon la précision esthétique, et après deux semaines de fonctionnement sur l'équipement, la pièce s'est ramollie ; une fois démontée et mesurée, tous les trous étaient décalés. Le problème ne venait pas de l'impression, mais du fait que la résine ne tenait qu'aux environs de 60 °C, alors que la température à l'intérieur du compartiment de l'équipement restait durablement au-dessus de 80 °C. Dès que l'ordre de sélection est inversé — d'abord la précision, ensuite le matériau — ce type de défaillance se produit presque inévitablement.
Le bon ordre d'élimination est le suivant : éliminer d'abord, par famille de matériaux, les procédés incapables de répondre, puis, parmi les procédés restants, comparer la précision, la série et le post-traitement. La famille de matériaux est une contrainte dure, la précision une contrainte souple — une précision insuffisante peut se corriger en changeant de machine, d'épaisseur de couche ou en laissant un surépaisseur à usiner ; une tenue en température insuffisante ou l'absence de propriétés mécaniques ne se rattrapent pas par post-traitement.
Famille de matériaux → correspondance des procédés disponibles
| Besoins matériau | Procédés à éliminer | Procédés possibles | Points clés à confirmer |
|---|---|---|---|
| Propriétés mécaniques métalliques / tenue en température >150 °C | FDM, SLA, SLS, MJF | DMLS (fusion laser de métal) | Nuance, état de traitement thermique, densité, solution de retrait des supports |
| Transparence ou aspect brillant | FDM, SLS, MJF (sans post-traitement) | SLA (résine transparente/brillante), MJF avec post-traitement | Transmittance, procédé de polissage, résistance au jaunissement |
| Flexible / élastique | Résine rigide SLA, DMLS | FDM type TPU, SLS (poudres partiellement élastiques) | Dureté Shore, taux de rebond, résistance intercouches |
| Contact alimentaire / biocompatibilité | FDM standard, résine SLA standard | Procédés nécessitant la vérification de certifications matériaux spécifiques | Certification du matériau et non du procédé, à confirmer par référence |
| Pièces structurelles courantes / gabarits et fixations | — | FDM, SLS, MJF conviennent tous | Direction des efforts, volume de production, exigences de surface |
L'utilisation de ce tableau consiste à filtrer de haut en bas à partir de la première colonne, et non à choisir de bas en haut à partir de la colonne de précision. Par exemple, si une pièce exige une résistance thermique supérieure à 150 °C, on exclut directement les quatre familles de procédés plastiques, sans avoir à se demander si le FDM ou le SLA offre la meilleure précision — cette étape n'a plus de sens.
Quatre erreurs d'appréciation courantes
- Confondre « résistance thermique » et « résistance thermique à court terme ». La température de déformation sous charge indiquée dans les fiches techniques correspond souvent à des conditions de faible charge ; après assemblage, sous précontrainte et exposition thermique continue, le point de ramollissement survient plus tôt. Prévoir une marge de 20 à 30 °C est une pratique courante.
- Considérer le « contact alimentaire » comme une propriété du procédé. Il n'existe pas de règle selon laquelle « le SLS est forcément de qualité alimentaire » ; seules des références de poudre précises ayant obtenu la certification correspondante le sont. Si le plan ne précise pas la référence, il faut impérativement confirmer auprès du bureau d'études, sans rien présumer.
- Utiliser une résine SLA pour des pièces soumises à des efforts durables. Après durcissement, les résines photosensibles sont très fragiles et résistent mal au fluage ; elles peuvent se relaxer en quelques semaines. Pour les pièces soumises à des efforts, privilégier le SLS/MJF ou passer à l'usinage.
- Besoin de métal mais choix d'une résine « aspect métal ». Le placage et la peinture ne modifient que l'apparence, pas les propriétés mécaniques. Pour supporter des charges, conduire le courant ou résister aux hautes températures, le DMLS est la seule voie.
Une fois la famille de matériaux fixée, il devient pertinent de comparer la précision et le volume de production des procédés restants. L'étape suivante consiste à examiner la direction des efforts — c'est le point de défaillance qui distingue les pièces imprimées des pièces usinées et qui est le plus souvent négligé sur les plans. S'il faut d'abord confirmer la référence de matériau et la faisabilité du procédé, on peut vérifier point par point par famille de matériaux sur l'entrée de devis d'impression 3D, ou consulter les descriptions de références dans la bibliothèque de matériaux.
Anisotropie et direction des efforts : le mode de défaillance le plus souvent négligé des pièces imprimées
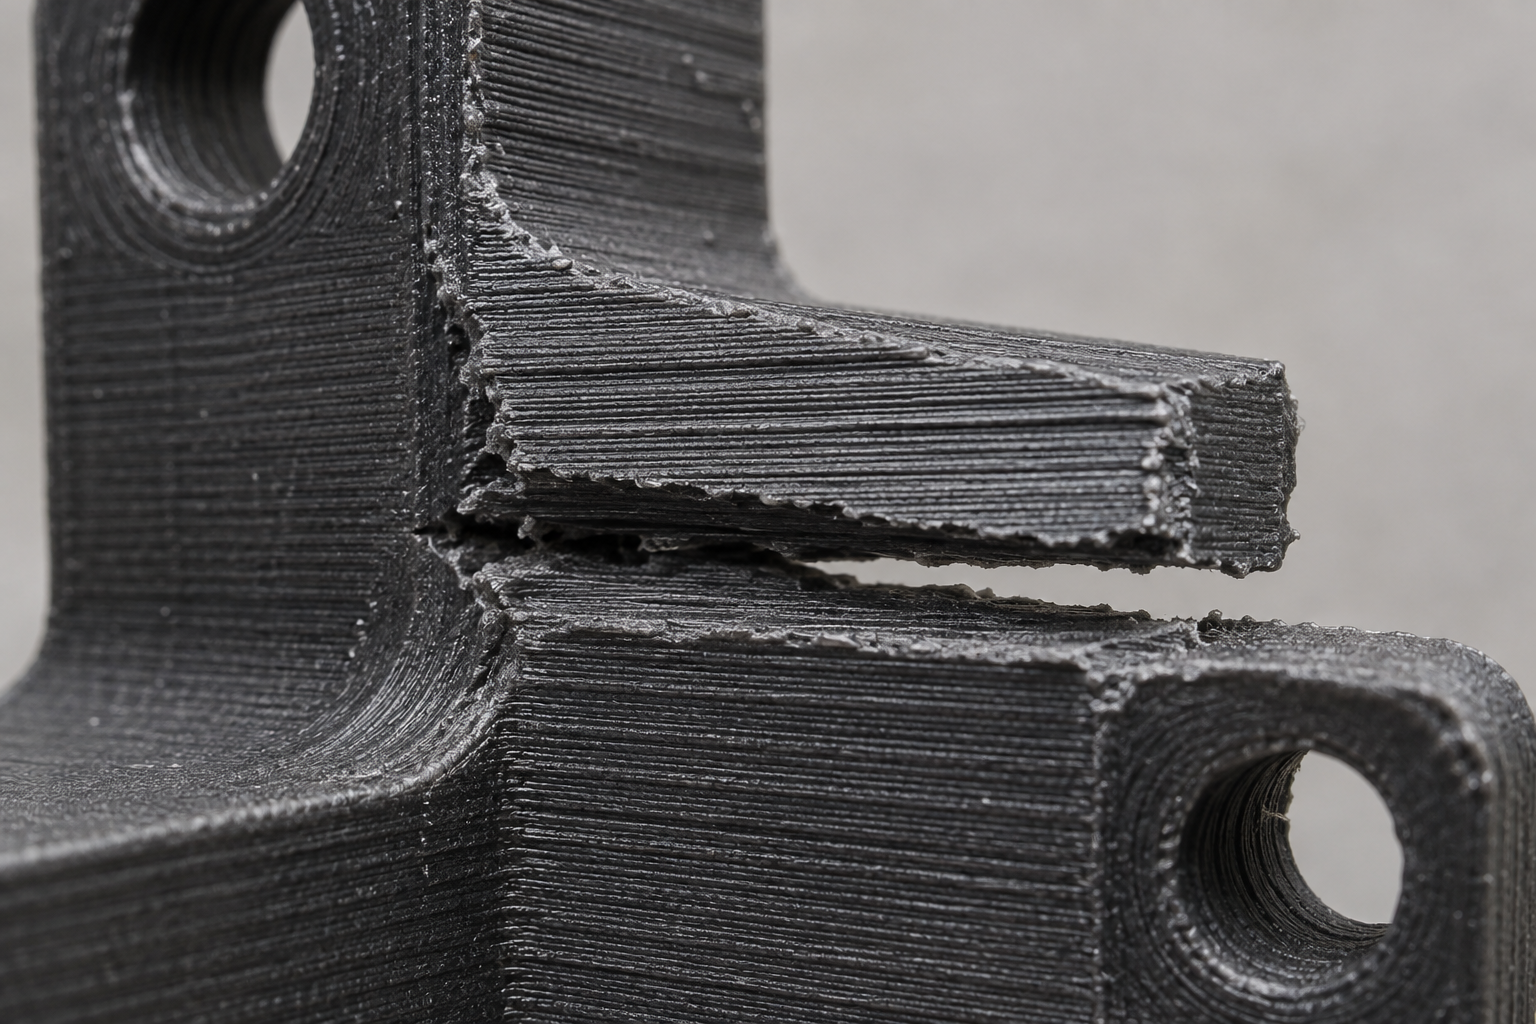
L'an dernier, sur un lot de supports de capteur imprimés en FDM, en matériau ABS, la forme et les positions de perçage étaient conformes ; lors de l'assemblage, serrés avec des vis M4, deux pièces sur trois se sont fissurées. La cassure était nette, avec une séparation le long de l'interface intercouches : ce n'était pas un défaut du matériau, mais le fait que la direction des efforts était perpendiculaire au plan d'impression. La contrainte principale du support provenait de la précontrainte des vis, orientée selon l'axe Z, alors que la résistance de liaison intercouches en FDM ne représente généralement que 50 % à 80 % de celle dans le plan XY (plage courante dans le secteur, à confirmer selon la fiche technique du matériau). Le plan n'indiquait pas la direction d'impression ; l'atelier a imprimé dans l'orientation minimisant les supports, et la direction la plus faible s'est trouvée précisément alignée avec la direction des efforts.
Ce n'est pas un cas isolé. L'anisotropie est l'une des différences les plus fondamentales entre les pièces imprimées et les pièces usinées : les pièces usinées (pièces forgées, barres) ont des propriétés mécaniques globalement isotropes, tandis que les pièces imprimées sont naturellement plus faibles dans la direction d'empilement. Si, lors de la sélection, on n'aligne pas la direction de la contrainte principale avec la direction d'impression, toutes les discussions ultérieures sur la précision et l'aspect n'ont plus de sens.
Degré d'anisotropie par procédé : lesquels sont sensibles, lesquels ne le sont pas
| Procédé | Degré d'anisotropie | Résistance en Z par rapport à XY (courant dans le secteur) | Cause de la sensibilité |
|---|---|---|---|
| FDM | Élevé | Environ 50 %–80 % | La liaison intercouches repose sur une fusion à chaud, l'interface est la zone faible |
| SLA/DLP | Moyen à élevé | Environ 60 %–90 % | Différence de degré de durcissement entre couches, améliorable par post-durcissement |
| SLS | Faible | Environ 80 %–95 % | Fusion intercouches par frittage de poudre assez complète |
| MJF | Faible | Environ 80 %–95 % | Similaire au SLS, meilleure homogénéité en série |
| DMLS | Moyen | Environ 70 %–90 % (selon le traitement thermique) | Solidification du bain de fusion avec orientation directionnelle, proche de l'isotropie après traitement thermique |
Dans ce tableau, le point le plus important à noter est le FDM : beaucoup de gens impriment des pièces fonctionnelles en FDM, mais les dimensionnent d'après la résistance de pièces injectées ; résultat, une fois montées sur l'équipement, elles se fissurent au premier serrage. L'anisotropie du SLA est plus faible que celle du FDM, mais la résine elle-même est fragile et, sous charge d'impact, elle se fissure également facilement le long des intercouches. Le SLS et le MJF présentent une anisotropie plus faible et conviennent aux pièces structurelles complexes ou dont la direction des efforts est incertaine, mais leur surface est plutôt rugueuse et les faces d'appui nécessitent encore une usinage ultérieur. Le DMLS imprime des pièces métalliques ; l'anisotropie peut être améliorée par traitement thermique, mais le traitement thermique lui-même entraîne des déformations, il faut donc prévoir des surépaisseurs.
Règle de conception : faire en sorte que la contrainte principale soit parallèle au plan d'impression
Le critère essentiel est unique : la direction de la contrainte principale de la pièce doit être autant que possible parallèle au plan d'impression (c'est-à-dire perpendiculaire à la direction d'empilement). Si ce n'est pas possible, ajuster dans l'ordre suivant :
Dernier rappel : les données d'anisotropie proviennent des fiches techniques des matériaux et de mesures réelles ; différents équipements, différentes épaisseurs de couche et différents taux de remplissage influencent les résultats. Si la pièce implique la sécurité ou supporte des charges, ne pas se contenter d'une estimation empirique : demander au fournisseur un rapport d'essai de traction en Z sur le même matériau, ou réaliser directement une validation sur pièce prototype.
Précision, ajustement et usinage ultérieur : ce que l'impression peut atteindre, et ce qui doit impérativement conserver une surépaisseur
Lors de l'assemblage, on constate un ajustement arbre-alésage trop lâche, ou un filetage qui foire au premier serrage — ce type de problème est très courant sur les pièces imprimées. La cause profonde n'est souvent pas l'imprimante, mais le fait que le plan traite la pièce imprimée comme une pièce usinée. Les sources d'erreur dimensionnelle en impression sont totalement différentes de celles de l'usinage : l'épaisseur de couche détermine les marches en Z, le retrait de matière et la déformation thermique déterminent la dérive dimensionnelle globale, et le retrait des supports laisse des traces en surface. Ce n'est qu'en comprenant ces trois points que l'on peut juger quelles caractéristiques peuvent être imprimées directement et lesquelles doivent conserver une surépaisseur pour usinage ultérieur.
Plages de tolérance typiques par procédé : d'abord l'ordre de grandeur, ensuite la question de l'utilisabilité
Les valeurs de référence courantes dans le secteur sont les suivantes, mais sur une même machine, un changement de matériau ou d'orientation peut faire varier le résultat du simple au double. Ces chiffres ne servent qu'à juger si « ce procédé est globalement suffisant » et ne peuvent pas servir de base de réception — les tolérances spécifiques doivent être confirmées auprès du fournisseur selon le plan et le matériau.
| Procédé | Tolérance dimensionnelle courante dans le secteur | Plage d'épaisseur de couche | Principales sources d'erreur |
|---|---|---|---|
| FDM | Environ ±0,3 mm ou ±0,3 % (la valeur la plus grande) | 0,1–0,3 mm | Marches intercouches, retrait de matière, compensation de trajectoire de buse |
| SLA/DLP | Environ ±0,1 mm (petites pièces), s'amplifie avec la taille pour les grandes pièces | 0,05–0,1 mm | Retrait de la résine, déformation de post-polymérisation, traces de supports |
| SLS | Environ ±0,3 mm ou ±0,3 % | 0,08–0,12 mm | Retrait de frittage de la poudre, champ thermique non uniforme |
| MJF | environ ±0,3 mm ou ±0,3 % | 0,08 mm | Similaire au SLS, cohérence de lot légèrement meilleure |
| DMLS/SLM | environ ±0,1 mm (petites pièces), nécessite une stabilisation après traitement thermique | 0,02–0,05 mm | contraintes thermiques, retrait des supports, déformation au traitement thermique |
Surfaces d'ajustement, filetages, portées de roulement : ne pas imprimer directement
Les surfaces d'ajustement imprimées directement ne peuvent presque jamais atteindre des exigences d'ajustement de type H7/h6. La pratique courante consiste à : prévoir un surépaisseur de 0,2–0,4 mm aux emplacements nécessitant un ajustement, puis aléser, tarauder ou reprendre en CNC après impression. La surépaisseur dépend de la précision du procédé — prévoir davantage en FDM, moins en SLA/DMLS, mais dans tous les cas il est déconseillé d'assembler directement sans surépaisseur.
- Surfaces d'ajustement arbre-alésage : prévoir 0,2–0,4 mm de surépaisseur, puis aléser ou aléser au tour après impression. Pour les pièces FDM, prévoir 0,4 mm ; pour les pièces SLA, 0,2 mm.
- Trous filetés : ne pas imprimer directement les filetages intérieurs. Prévoir un avant-trou, puis tarauder après impression. Les filetages inférieurs à M3 ont un faible taux de réussite sur les pièces imprimées ; il est conseillé d'utiliser des inserts à sertir ou des vis autotaraudeuses.
- Portées de roulement : usinage obligatoire après impression. La rugosité de surface et la circularité des pièces imprimées ne satisfont pas aux exigences de montage en force des roulements ; prévoir une surépaisseur puis tourner ou rectifier.
- Surfaces d'étanchéité : pour les gorges de joints toriques, il est conseillé de reprendre après impression, ou d'usiner cette caractéristique en CNC. Les stries de couche d'impression entraînent une défaillance de l'étanchéité.
- Trous de goupille de positionnement : prévoir une surépaisseur puis aléser ; lorsque la tolérance de diamètre doit être maintenue dans ±0,02 mm, il est conseillé d'utiliser le CNC plutôt que l'impression.
- Surfaces esthétiques : peuvent être imprimées directement, mais il faut convenir du mode de traitement de surface (ponçage, peinture, lissage à la vapeur, etc.) et définir des critères d'acceptation visuels.
Un critère pratique : si une caractéristique nécessite un tournage de finition, un fraisage de finition ou une rectification sur une pièce usinée, elle nécessitera également une reprise après impression. L'avantage de l'impression réside dans la mise en forme rapide de géométries complexes, non dans le remplacement de la finition. Combiner impression et reprise est plus économique que de forcer sur la précision d'impression.
Si une pièce comporte à la fois des caractéristiques complexes à imprimer et des surfaces d'ajustement de précision, on peut envisager un procédé hybride : usiner l'ensemble en CNC, ou imprimer une ébauche puis reprendre en CNC les surfaces critiques. L'arbitrage dépend des dimensions de la pièce, du lot et du coût ; il est possible d'obtenir des recommandations de procédé en décrivant les caractéristiques dans le devis par dialogue IA.
Lot et point d'inflexion des coûts : quand changer de procédé
La semaine dernière, un client fabricant de contrôleurs industriels est venu avec le même plan de boîtier en demandant : commencer par imprimer 30 pièces pour un essai de production, puis peut-être passer à 3000 pièces, comment organiser le procédé ? Sur le devis, l'impression 3D est à 180 yuans l'unité, l'injection à 12 yuans l'unité mais avec 48 000 yuans de frais de moule. Le calcul donne 30 pièces imprimées pour 5400 yuans, contre 48 000 yuans de moule plus 360 yuans en injection : l'écart saute aux yeux. Mais la vraie question n'est pas le prix unitaire, c'est que les structures de coûts diffèrent : l'impression n'a pas de frais de moule, le coût unitaire ne baisse presque pas avec le lot ; l'injection a des frais de moule uniques, le coût unitaire se dilue avec le lot. Le point d'inflexion se situe près de l'intersection des deux courbes de coût.
Comment estimer le seuil de rentabilité : un algorithme grossier mais suffisant
Soit Cp le coût unitaire d'impression, Ci le coût unitaire d'injection, M les frais de moule, N le lot. Coût total d'impression = Cp × N ; coût total d'injection = M + Ci × N. En égalisant les deux, on obtient N* = M / (Cp − Ci). Avec l'exemple ci-dessus : N* = 48000 / (180 − 12) ≈ 286 pièces. Autrement dit, en dessous d'environ 286 pièces, l'impression est plus économique ; au-dessus, l'injection devient avantageuse. Cet algorithme ignore les remises sur volume d'impression, la durée de vie du moule d'injection et la main-d'œuvre de post-traitement, mais il suffit pour un premier tri. En pratique, en intégrant les prix dégressifs fournis par les fournisseurs, le point d'inflexion se déplace vers 100–200 pièces.
L'expérience courante du secteur est la suivante : pour les pièces structurelles en dessous de 50–100 pièces, l'impression est généralement moins chère que l'ouverture d'un moule ; entre 200–500 pièces, l'injection ou le moulage de prototypes commence à présenter un avantage ; au-delà de 1000 pièces, l'injection est pratiquement le seul choix raisonnable. Mais ce n'est pas une règle absolue — plus la pièce est grande et le moule cher, plus le point d'inflexion est élevé ; plus la pièce est petite et le moule simple, plus le point d'inflexion est bas. Il faut calculer avec des devis réels, pas au doigt mouillé.
La place du moulage de prototypes : la zone intermédiaire de 20–200 pièces
Le coulage sous vide (moulage de prototypes) utilise des moules en silicone, dont les frais de moule sont bien inférieurs à ceux d'un moule acier, et le coût unitaire se situe entre l'impression et l'injection. Dans la plage de 20–200 pièces, il est souvent plus économique que l'impression, et la qualité de surface ainsi que le choix des matériaux sont plus proches des pièces injectées — on peut obtenir un toucher similaire à l'ABS, au PC, au PP, et ajuster la teinte. Adapté aux essais de production, aux petites séries de lancement, aux prototypes de salon. Inconvénients : la durée de vie du moule silicone est limitée (généralement de quelques dizaines à quelques centaines de cycles), la précision dimensionnelle et la cohérence de lot sont inférieures à l'injection en moule acier, et les structures complexes à contre-dépouille nécessitent un découpage en pièces.
| Plage de lot | Procédé recommandé | Raisons et risques | Points d'attention |
|---|---|---|---|
| 1–20 pièces | Impression 3D (FDM/SLA/SLS/MJF) | Pas de frais de moule, modification du plan sans coût, délai court | Anisotropie, texture de surface, tenue en température du matériau à confirmer |
| 20–200 pièces | Moulage de prototypes (coulage sous vide) ou SLS/MJF | La surface et le matériau du moulage sont plus proches de l'injection ; l'impression convient aux structures complexes | Durée de vie limitée du moule silicone ; le moulage nécessite découpage et dépouille |
| 200–1000 pièces | Injection (moule simplifié/moule aluminium) ou hybride moulage + CNC | Les coûts de moule commencent à être amortis ; le moule aluminium convient aux petites et moyennes séries | La durée de vie d'un moule aluminium est généralement de plusieurs dizaines de milliers de cycles ; le moule acier convient aux longues séries |
| >1000 pièces | Injection plastique (moule acier) | Coût unitaire le plus bas, bonne régularité | Coût de moule élevé, coût de modification du plan élevé, nécessite de figer la conception |
Si la pièce est une pièce fonctionnelle métallique, la logique est différente : le DMLS n'a pas de frais de moule mais la pièce unitaire est chère ; lorsque la série atteint quelques centaines de pièces, l'usinage CNC ou la fonderie peuvent être plus rentables. Le point de bascule de l'impression métal arrive généralement plus tôt que pour le plastique, car le coût unitaire de l'impression métal est élevé et le post-traitement (traitement thermique, dépose des supports, finition) en représente la majeure partie.
Ordre de décision recommandé : vérifiez d'abord si la pièce autorise une modification du plan. Si la conception est encore en itération, même pour une série de 300 pièces, validez d'abord par impression ou moulage de réplique, puis ouvrez le moule une fois la conception figée. Si la conception est déjà figée et la série supérieure à 200 pièces, demandez directement un devis d'injection pour comparer. Le moulage de réplique convient à l'état intermédiaire « conception pratiquement figée mais pas encore prêt à ouvrir un moule acier ». En cas de doute, mettez côte à côte les trois devis — impression 3D, moulage de réplique et injection — et calculez le compte total ; le point de bascule apparaîtra naturellement.
Contrôle et réception : comment mesurer une pièce imprimée, comment la juger, comment la convenir avec le fournisseur
Les litiges de réception des pièces imprimées proviennent à 80 % de la référence. Une pièce usinée a une surface de bridage claire : on pose la sonde de la machine à mesurer tridimensionnelle dessus et le système de coordonnées est défini. Une pièce imprimée n'en a pas — le fond d'une pièce FDM est un résidu de support, la surface d'une pièce SLS est une surface rugueuse frittée à partir de poudre, et une pièce DMLS porte encore son plateau. Comment voulez-vous que l'inspecteur établisse la référence ? Si le plan ne le précise pas, le fournisseur établit la référence selon ses habitudes et vous mesurez selon les exigences d'assemblage ; les deux jeux de données ne concordent pas et le bon de retour arrive.
Établissement de la référence : à fixer impérativement sur le plan
La pratique courante est la suivante : désigner sur le plan une surface de référence technologique — généralement la surface de contact avec le plateau d'impression, ou un bossage technologique spécialement conçu. Avant la mesure tridimensionnelle, vérifiez si cette surface est complète sur la pièce imprimée et si elle a été détériorée par le post-traitement. Si la surface du plateau a été poncée au papier de verre, la référence est perdue. Il faut alors soit convenir à nouveau d'établir la référence sur une autre caractéristique, soit exiger dès l'étape du devis que le fournisseur conserve le bossage technologique et le retire après réception.
Pour les dimensions d'ajustement critiques, le plan doit non seulement indiquer la tolérance, mais aussi convenir de la méthode de mesure. Par exemple, pour un diamètre d'alésage, utilise-t-on un calibre à tampon ou une machine tridimensionnelle ? Avec le calibre à tampon, le côté passe passe et le côté non-passe ne passe pas : le jugement est simple ; avec la mesure tridimensionnelle de la circularité, les données sont belles mais l'assemblage peut encore être en serrage. En cas de divergence entre les deux, c'est la fonction d'assemblage qui prime, et non les données de mesure.
Conventions de réception pour les pièces d'aspect et les pièces fonctionnelles
| Type de pièce | Élément de réception | Mode de convention recommandé | Piège courant |
|---|---|---|---|
| Pièce d'aspect | Rugosité de surface, stries de couche, différence de teinte | Fournir un échantillon standard ou un échantillon de limite visuelle, convenir des conditions d'éclairage | Orientation des stries de couche incohérente d'un lot à l'autre, différence de teinte évidente après assemblage |
| Pièce fonctionnelle | Densité, résistance de liaison intercouches | Convenir d'un contrôle par coupe ou d'un essai de charge, faire un CT si nécessaire | Aspect jugé conforme uniquement, fissuration le long des intercouches après montage |
| Pièce d'ajustement | Jeu d'ajustement alésage-arbre | Convenir des positions de mesure et des instruments, laisser un surépaisseur d'usinage | Formage direct par impression, impossibilité de monter après cumul des zones de tolérance |
Si une pièce fonctionnelle implique la sécurité ou une charge, ne vous fiez pas uniquement au contrôle dimensionnel. La pratique courante du secteur est la suivante : prélever une pièce du lot pour une coupe destructive, afin de vérifier l'absence de défauts de fusion et de porosités entre les couches ; ou réaliser un essai de charge, en chargeant jusqu'à 1,5 fois la charge de conception et en maintenant la pression un certain temps, pour voir si une fissure apparaît. Ces essais doivent être inscrits dans le bon de commande, sinon le fournisseur ne fera par défaut qu'un contrôle dimensionnel par échantillonnage.
Conventions au niveau des achats : cinq points à préciser sur le devis
Les mots « impression 3D » ne peuvent pas servir de base de réception. Le devis et la commande doivent au minimum préciser :
- Procédé : FDM, SLA, SLS, MJF ou DMLS ; les normes de réception sont totalement différentes selon le procédé.
- Nuance de matériau : ne pas écrire seulement « résine » ou « nylon », mais indiquer la nuance précise, par exemple PA12, résine photosensible série 9000.
- Épaisseur de couche : entre 0,1 mm et 0,2 mm, la qualité de surface et la résistance en Z diffèrent nettement.
- Orientation d'impression : la relation entre la direction de contrainte principale et la direction intercouches doit être indiquée sur le plan ou la commande.
- Post-traitement : dépose des supports, ponçage, sablage, traitement thermique, teinture ; chacun influence le résultat de la réception.
Si ces cinq points ne sont pas écrits, le fournisseur dira lors de la réception que « l'impression 3D, c'est comme ça » et il vous sera difficile de le contredire. S'ils sont clairement écrits, les deux parties exécutent le même protocole technique et les litiges sont au moins réduits de moitié.
Si la pièce doit ensuite être montée et ajustée, il est recommandé d'indiquer directement sur le plan « laisser une surépaisseur sur les dimensions d'ajustement critiques, remesurer après usinage ultérieur ». Ainsi le fournisseur sait qu'il ne s'agit pas des dimensions finales, et vous pouvez garder en main le dernier contrôle de précision avant l'assemblage. Lorsque vous avez besoin d'un devis, précisez clairement le procédé, le matériau, l'épaisseur de couche, l'orientation d'impression et le post-traitement pour que le devis converge — le devis par dialogue IA peut vous aider à remplir ces paramètres en une fois et réduire les allers-retours de confirmation.
Questions fréquentes (FAQ)
Les questions suivantes reviennent presque à chaque revue. Les réponses données sont des critères de jugement, pas des valeurs garanties ; pour les tolérances précises, les nuances de matériau et les exigences de post-traitement, référez-vous au plan et à la confirmation écrite du fournisseur.
Comment choisir entre FDM et SLA ?
Regardez d'abord l'usage, pas d'abord la précision. Pour la résistance structurelle, les grandes enveloppes, les gabarits et fixations, choisissez le FDM ; pour la validation esthétique, les pièces transparentes, les textures fines, les démonstrations d'assemblage, choisissez le SLA. Critère : la résistance en Z du FDM ne représente généralement que 50 %–80 % de celle en XY (valeur courante dans le secteur, à confirmer selon la fiche technique du matériau) ; les pièces sollicitées doivent être orientées correctement ; la résine SLA a une résistance thermique limitée, la température de service à long terme ne devant généralement pas dépasser 60–80 °C, et elle se ramollira si elle est montée sur un équipement générant de la chaleur. Dans les deux cas, n'imprimez pas directement les surfaces d'ajustement : laissez un surplus puis finissez par usinage.
Peut-on tarauder directement une pièce imprimée ?
Il n'est pas recommandé de tarauder directement dans un trou imprimé. La résistance du profil de filetage en FDM et SLA est faible, et le filetage s'arrache après quelques vissages ; le SLS/MJF est un peu meilleur, mais la densité de la paroi du trou et la cohérence dimensionnelle restent insuffisantes pour supporter la précharge. La pratique courante est la suivante : imprimer le trou de perçage avec un surplus de 0,2–0,4 mm, puis tarauder ou insérer un insert fileté (écrou en cuivre thermofondu). Pour les trous filetés sollicités, privilégiez les inserts, ou transformez en trou traversant avec écrou. Si le taraudage direct est indispensable, choisissez le SLS/MJF, augmentez l'épaisseur de paroi, réduisez le couple de serrage et indiquez-le sur le plan.
Les pièces DMLS nécessitent-elles un traitement thermique ?
Dans la plupart des cas, oui. Le processus de fabrication DMLS implique une fusion-solidification rapide et des contraintes résiduelles ; une utilisation directe peut entraîner une déformation ou une fissuration. La chaîne de post-traitement courante est : retrait du plateau et des supports → recuit de détente → (selon le matériau) mise en solution + vieillissement ou compression isostatique à chaud → usinage de finition des surfaces d'ajustement. Le cycle précis dépend de la nuance du matériau (acier inoxydable, alliage d'aluminium, alliage de titane, acier à moules, etc., tous différents) et doit être exécuté selon la norme du matériau ou le dossier de procédé du fournisseur ; on ne peut pas généraliser. Pour les pièces exigeant des propriétés mécaniques, il convient de convenir d'éprouvettes témoins dans le four ou d'essais sur le même lot.
La précision d'impression peut-elle atteindre ±0,05 mm ?
La tolérance dimensionnelle sur la pièce entière n'est généralement pas atteignable. Niveau courant dans le secteur : FDM environ ±0,3 mm ou ±0,3 % (la plus grande valeur), SLA environ ±0,1 mm, SLS/MJF environ ±0,3 %, DMLS environ ±0,1 mm (à confirmer selon le plan, le matériau et l'orientation d'impression). ±0,05 mm n'est généralement atteignable que sur quelques petites caractéristiques, après usinage, et il faut convenir de la méthode de mesure et de la référence. Pour les cotes d'ajustement critiques, ne comptez pas sur le formage direct par impression : laissez un surplus puis finissez par CNC, c'est plus fiable.
À partir de combien de pièces faut-il passer de l'impression à l'injection plastique ?
Il n'y a pas de chiffre fixe ; cela dépend de la taille de la pièce, du matériau et de la complexité du moule. Jugement simplifié : l'impression 3D n'a pas de frais de moule mais un coût unitaire élevé ; l'injection a des frais de moule mais un coût unitaire faible. Le point de basculement courant dans le secteur se situe globalement entre 50 et 100 pièces, mais il peut être plus bas pour les petites pièces et plus élevé pour les grandes pièces ou les pièces à exigences élevées. Dans la plage de 20 à 200 pièces, le moulage par reproduction de prototype (coulée sous vide) est parfois plus économique que l'impression, avec un aspect et un matériau plus proches des pièces injectées. En définitive, fiez-vous à la comparaison des devis réels et du coût total, ne comparez pas seulement le prix unitaire.
Key takeaways
- Définir d'abord la famille de matériaux, puis le procédé : pour les pièces métalliques, exclure directement les procédés polymères ; pour les pièces plastiques résistant à plus de 120 °C, ne pas choisir une résine standard SLA.
- La direction des efforts décide du succès : la résistance en Z du FDM et du SLA est nettement inférieure à celle en XY ; il faut autant que possible éviter l'entre-couches dans la direction des contraintes principales.
- Ne pas compter sur l'impression pour former directement les surfaces d'appui et les filetages : prévoir un surépaisseur de 0,2–0,4 mm et garantir par alésage, taraudage ou usinage ultérieur.
- Au-delà d'environ 50–100 pièces, recalculer le coût total de l'injection plastique ou du moulage de réplique ; l'avantage du prix unitaire d'impression disparaît.
- Avant réception, confirmer d'abord la référence : une pièce imprimée n'a pas de surface de référence usinée ; avant la mesure tridimensionnelle, il faut convenir du bridage et de l'établissement de la référence.



