Une polémique déclenchée par un plan : cette pièce doit-elle vraiment passer en 5 axes ?
La semaine dernière, lors de la revue d'un plan de support en aluminium : encombrement 180×140×90 mm, cinq des six faces à usiner, deux trous de positionnement φ8H7 sur la face avant, un trou de goupille φ10H7 sur le côté, une rainure de guidage de qualité IT7 sur la face inférieure. Le plan n'indiquait que la position φ0.05 des trous par rapport aux références A/B/C, sans préciser le mode d'usinage. En réunion de procédé, deux camps se sont bloqués —
- Camp 3 axes : réalisable en quatre serrages, retournement avec cornière et goupilles de positionnement, prix unitaire bas ; mais chaque retournement repositionne les références, le positionnement entre faces repose entièrement sur le montage, et dès que la série monte, l'usure du montage fait dériver les cotes.
- Camp 5 axes : les cinq faces sont réalisées en un seul serrage, la chaîne de références ne change pas, le positionnement reste stable ; mais le taux horaire de la machine est élevé, le prix unitaire grimpe immédiatement, et le commercial fronce d'abord les sourcils.
Ce genre de débat revient presque chaque semaine, et il a en réalité une réponse décidable, sans se fier au « sentiment que c'est cher ou non ». La ligne de jugement ne comporte que quatre points : nombre de serrages, accessibilité des outils, type de tolérances géométriques, taille de lot. Si un seul de ces quatre points est franchi, le 5 axes passe de « luxe » à « nécessaire » ; si aucun ne l'est, passer au 5 axes revient à faire payer le client plus cher.
Ci-dessous, ces quatre points sont détaillés un par un, chacun avec son critère et son contre-exemple. Retenir d'abord un préalable : le 5 axes n'est pas « une machine plus précise », c'est « une machine qui change moins souvent de référence ». La précision vient du fait de ne pas perdre la référence, pas du nombre d'axes en lui-même — si l'on se trompe là-dessus, chacun des points suivants sera jugé à l'envers.
Critère un : nombre de serrages et chaîne de références, la vraie valeur du 5 axes est là
Pour usiner un polyèdre en 3 axes, chaque changement de face impose un nouveau recalage et un nouveau serrage. Chaque serrage introduit un nouveau jeu d'erreurs de positionnement et de déformations de bridage. Sur quatre faces, la chaîne de références passe de la face A à la face B puis à la face C ; au final, mesurer la position de la face C par rapport à la face A donne une erreur cumulée. Sur le terrain, le cas courant est : toutes les cotes d'une face sont conformes, mais au montage les trous ne tombent pas en face.
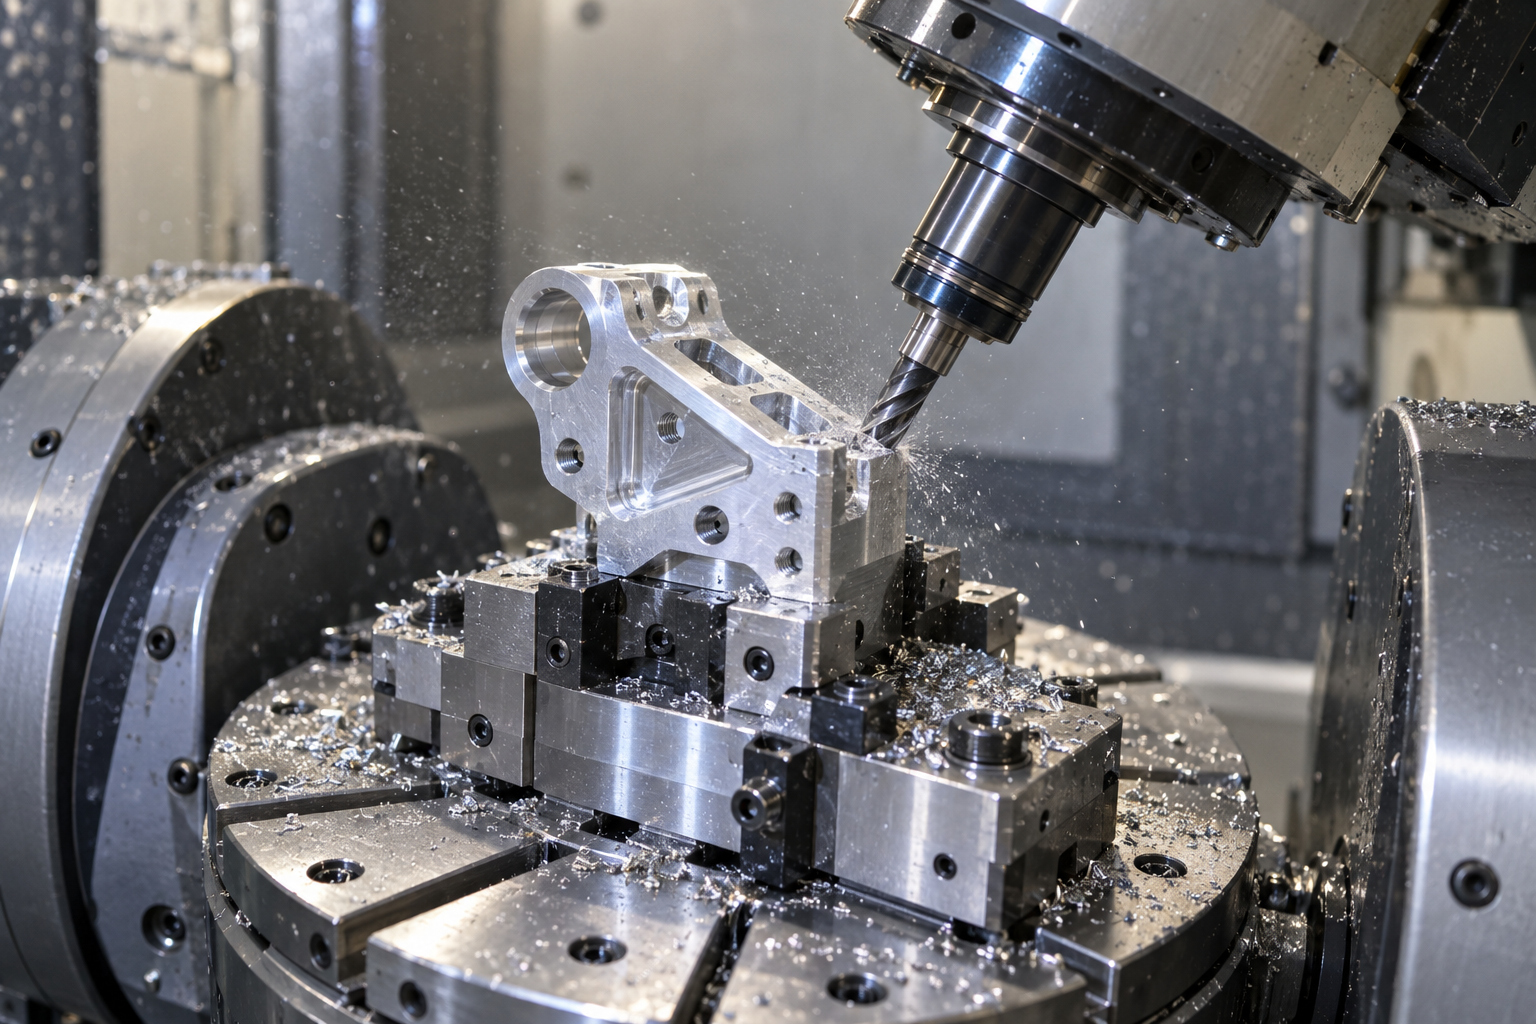
La valeur du 5 axes ne réside pas dans « la capacité à usiner des surfaces complexes », mais dans la réalisation de caractéristiques sur plusieurs faces en un seul serrage. La pièce ne bouge pas, la tête de broche ou la table tournante oriente l'outil, et toutes les faces partagent la même référence. Les relations entre faces telles que le positionnement, la perpendicularité et la coaxialité découlent directement de la précision géométrique de la machine, sans dépendre du retournement du montage.
Comment le nombre de serrages se traduit en perte de tolérance
| Élément de comparaison | 3 axes + serrages multiples | 5 axes en un seul serrage |
|---|---|---|
| Nombre de serrages (polyèdre à 4 faces) | 4 fois, recalage par face | 1 fois, pièce fixe |
| Chaîne de références | Transmission successive A→B→C→D, erreurs cumulées | Référence unique, sans transmission |
| Comportement typique du positionnement entre faces | Influencé par le jeu des goupilles de positionnement du montage et la déformation de bridage, forte dispersion par lot | Dépend de la précision de rotation de la machine, meilleure répétabilité |
| Perpendicularité/faces inclinées | Repose sur une cornière ou un montage d'angle, erreur d'angle difficile à maîtriser | Formée directement par la tête de broche, l'angle est garanti par la machine |
| Temps de mise au point de la première pièce | Essai et recalage face par face, long | Un seul réglage d'outil, changement d'orientation dans le programme |
Toutes les pièces multi-faces ne méritent pas le 5 axes. Le critère est : relations entre faces serrées (positionnement, perpendicularité, coaxialité avec exigences explicites) et nombre de faces à usiner ≥ 3. S'il n'y a que deux faces, un retournement en 3 axes avec un montage robuste est souvent moins cher. Si le nombre de faces est élevé mais sans exigence de tolérance entre elles — par exemple un simple contour extérieur, chacune indépendante — les usiner séparément en 3 axes passe aussi.
Un autre point souvent négligé : la face de référence elle-même doit-elle être usinée. Si la référence de conception est une face brute, même un serrage unique en 5 axes ne sauvera rien — l'écart de la pièce brute se répercute directement sur toutes les faces. Dans ce cas, il faut d'abord usiner la face de référence, puis parler de serrage unique. Si le plan n'indique que les tolérances de position des trous sans préciser la face de référence, il faut confirmer avec le bureau d'études avant le devis : la face de référence est-elle brute de fonderie ou déjà usinée.
Critère deux : accessibilité de l'outil — les caractéristiques hors de portée, aucun montage ne peut les sauver
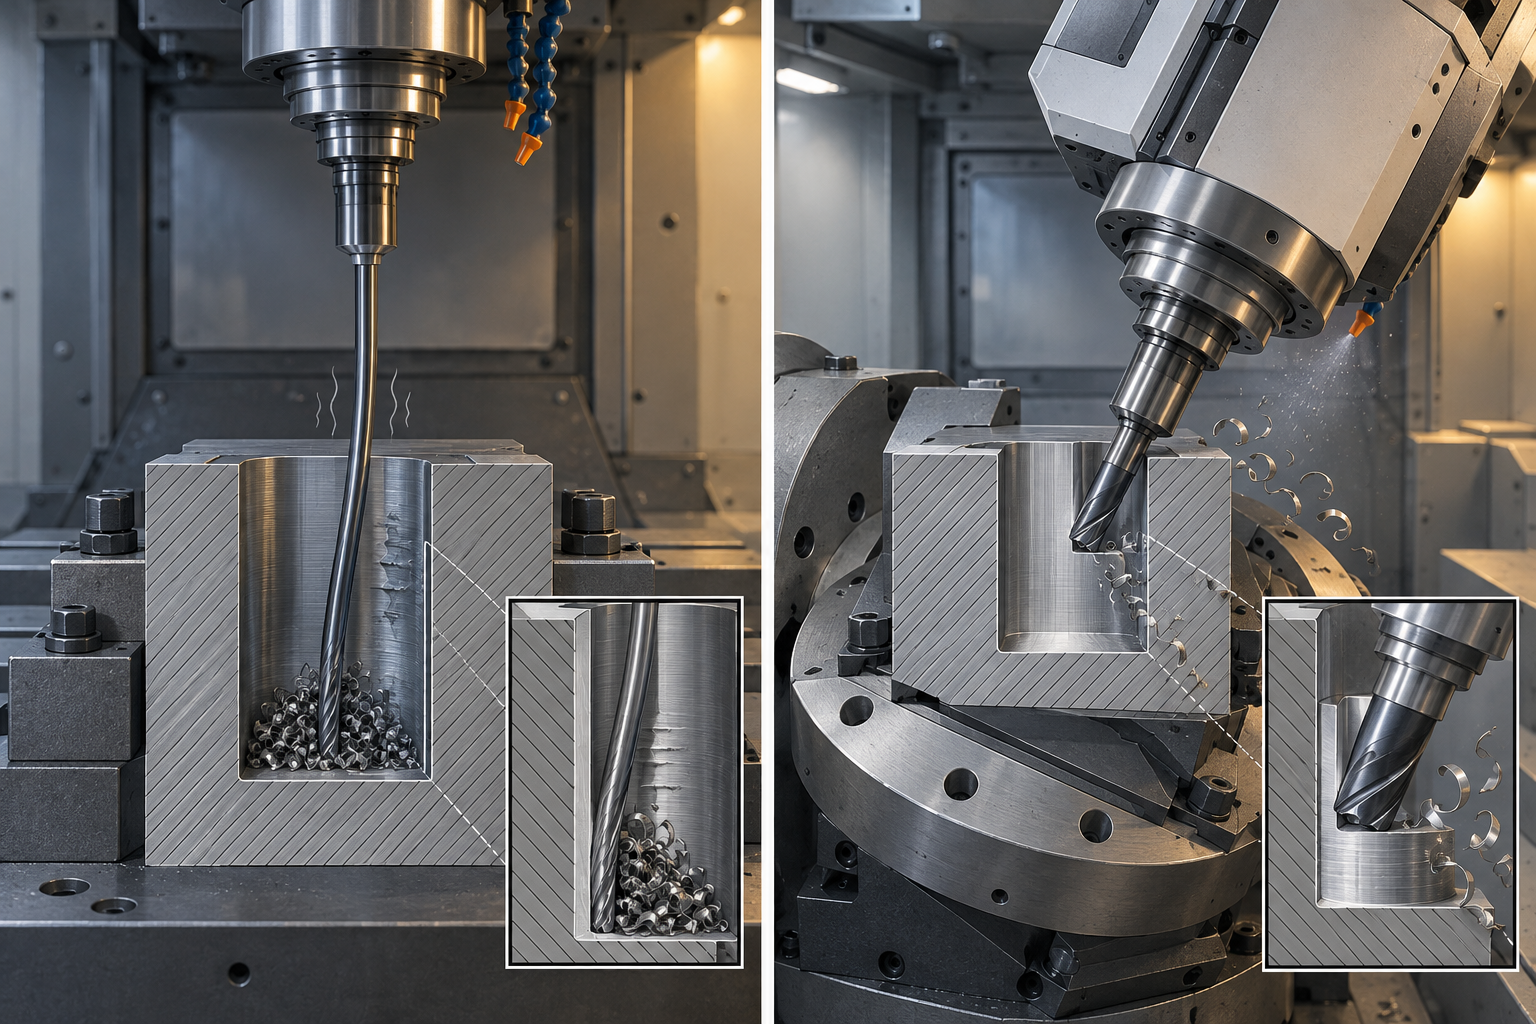
Le nombre de serrages détermine l'accumulation des erreurs de référence, tandis que l'accessibilité détermine si l'outil peut atteindre cette face dans une posture rigide. Ces deux choses sont souvent confondues : certains pensent qu'un montage d'angle supplémentaire suffira à usiner la paroi latérale d'une cavité profonde, mais avec un porte-à-faux d'outil de 80 mm pour fraiser une rainure latérale de 60 mm de profondeur, la déflexion dépasse la tolérance. Le montage peut changer la posture de la pièce, mais pas la rigidité de l'outil lui-même.
Trois types typiques de lacunes d'accessibilité
Le premier type est la paroi latérale de cavité profonde : lorsque le rapport entre la profondeur de cavité et le diamètre de l'outil dépasse 4:1, l'usinage trois axes ne peut utiliser qu'une fraise allongée ou de petit diamètre — la première fléchit, la seconde casse facilement — et la rugosité de surface chute souvent de Ra1,6 à plus de Ra3,2. Le deuxième type est les trous latéraux et contre-dépouilles : lorsque l'axe du trou forme 90° avec la broche ou présente un angle négatif, l'usinage trois axes doit soit utiliser une tête à angle (faible rigidité, vitesse limitée), soit retourner la pièce pour un second serrage. Le troisième type est les faces à angles composés : une face présentant simultanément des angles de tangage et de lacet nécessite un montage d'angle spécial en trois axes, et chaque face inclinée doit être alignée séparément.
La valeur du cinq axes réside dans le fait que la tête inclinable ou la table tournante oriente la pièce de sorte que l'axe de l'outil reste proche de la normale de la caractéristique ; l'outil peut être court et gros, et la force de coupe se transmet axialement plutôt que de plier l'outil latéralement. Pour une même rainure latérale, le trois axes utilise une fraise allongée Ø6 avec un porte-à-faux de 70 mm, tandis que le cinq axes utilise une fraise standard Ø10 avec un porte-à-faux de 30 mm — la tendance au broutement et la qualité de surface ne sont pas du même ordre. Ce n'est pas une promesse de précision, c'est une différence de stabilité apportée par une posture rigide.
Liste d'auto-vérification de l'accessibilité
- Profondeur de cavité / diamètre minimal d'outil > 4, avec des exigences de rugosité ou de perpendicularité sur la paroi latérale — risque élevé en trois axes.
- Présence de trous ou de faces formant un angle de 30° à 150° avec la broche, en nombre ≥ 2 — changements d'orientation répétés de la tête à angle, double perte en efficacité et en rigidité.
- Présence de contre-dépouilles, de rainures en T, de surfaces sphériques intérieures et autres caractéristiques inaccessibles axialement en trois axes.
- La normale de la face portant la caractéristique forme un angle supérieur à 45° avec la face de référence principale de la pièce, et cette face a une exigence de positionnement.
- Pour une pièce unitaire, le porte-à-faux de l'outil dépasse 5 fois le diamètre du porte-outil tout en devant garantir un Ra inférieur à 1,6 — suspectez d'abord la solution trois axes.
Inversement, si toutes les caractéristiques clés sont accessibles dans une seule direction, ou si les caractéristiques latérales ne sont que des trous traversants sans exigence de positionnement ni de rugosité, un trois axes avec un montage simple suffit. N'optez pas pour le cinq axes « pour faire complexe » — le serrage sur la table tournante du cinq axes consomme lui-même une partie de la rigidité, et les pièces à parois minces se déforment encore plus facilement sur la table tournante.
Lors d'une demande de devis réelle, indiquer « quelles faces sont inaccessibles, combien de serrages sont nécessaires, si les trous latéraux ont une exigence de positionnement » dans la description de la demande est bien plus utile que de fournir seulement un fichier 3D. Le jugement d'accessibilité détermine directement si l'on utilise un trois axes, un cinq axes ou un tour-fraiseur, et détermine aussi si le coût du montage doit être inclus dans le calcul.
Critère trois : tolérances géométriques et exigences de surface — quand même le cinq axes ne sert à rien
En relisant les plans, on voit souvent ce type d'annotations : un disque à bride, battement frontal 0,02, diamètre extérieur φ80 h6, circularité de l'alésage 0,008, surface Ra0,8. L'ingénieur lance « avec le cinq axes en un seul serrage, c'est stable » — ce jugement n'est qu'à moitié correct. Le cinq axes résout les relations entre faces apportées par l'unification des références, pas toutes les tolérances.
Ce que le cinq axes peut aider : positionnement, profil, angles composés
Le positionnement, le profil, la perpendicularité, la coaxialité — ces tolérances géométriques liées aux références — consistent essentiellement à savoir « comment les caractéristiques s'accordent entre elles ». En trois axes avec plusieurs serrages, chaque réalignement introduit une erreur de conversion de référence, dont l'accumulation à 0,03~0,05 est courante ; le cinq axes en un seul serrage réduit la chaîne de références au minimum, et cette part d'erreur peut être significativement resserrée. Pour les faces inclinées et les profils coniques à angles composés, le trois axes doit soit laisser des traces d'outil par fraisage ponctuel à la fraise sphérique, soit approcher par segments avec une tête à angle, et le profil atteint difficilement moins de 0,02.
Ce que le cinq axes n'aide pas : tolérances dimensionnelles, circularité, rugosité de surface
En passant à l'autre catégorie de tolérances, l'avantage du cinq axes disparaît pratiquement :
| Type de tolérance | Facteur déterminant principal | Le cinq axes en bénéficie-t-il directement |
|---|---|---|
| Tolérance dimensionnelle (ex. φ80 h6) | Précision de positionnement de la machine, usure de l'outil, déformation thermique | Non, le trois axes peut tout aussi bien le faire |
| Circularité / cylindricité | Battement radial de la broche, rigidité de l'outil, stabilité de l'avance | Non, l'erreur géométrique du pivotement de la table tournante peut même s'y introduire |
| Rugosité de surface Ra | Arête de l'outil, paramètres de coupe, broutement | Indirectement, une bonne posture de tête inclinable peut réduire la déflexion, mais avec de mauvais paramètres le résultat reste médiocre |
| Battement frontal / parallélisme | Contact de la face de serrage, unification des références | Oui, bénéfice direct du serrage unique |
| Positionnement / profil | Longueur de la chaîne de référence, accessibilité | Oui, avantage principal |
Donc, quand vous voyez des exigences comme « circularité 0,008, Ra0,8 », ne vous empressez pas de l'attribuer à la 5 axes. Cela dépend davantage de la précision géométrique de la machine elle-même, de l'état de la broche et des paramètres de finition. À l'inverse, si le plan ne comporte qu'une série de tolérances dimensionnelles, sans exigences de forme et position entre surfaces, passer à la 5 axes revient à payer sans obtenir de bénéfice.
Contre-exemple : quand la 5 axes est en fait moins performante
Une pièce à paroi mince, épaisseur 1,5 mm, avec une exigence de parallélisme de 0,02 entre les deux faces. Lors du bridage sur la table rotative 5 axes, si la direction de la force de serrage est perpendiculaire à la paroi mince, la force centrifuge et la déformation de serrage s'additionnent pendant la rotation de la table, ce qui rend la paroi mince plus susceptible de fléchir sous l'effort de coupe qu'en usinage 3 axes à plat. La bonne approche pour ce type de pièce est de commencer par optimiser le montage et le support, et non de présumer que la 5 axes est meilleure. De même, pour les corps de révolution nécessitant une circularité très élevée, le tournage avec des efforts symétriques est plus stable que le fraisage 5 axes ; la 5 axes ne peut pas remplacer le tournage.
Volume et coût : dans quelle plage de production la 5 axes est-elle rentable
Le taux horaire d'une machine 5 axes est généralement plus élevé que celui d'une 3 axes. La pratique courante dans le secteur est la suivante : pour une pièce unique ou un petit lot, une structure complexe et des relations entre surfaces serrées, le temps de montage et de retouche économisé grâce à un seul bridage en 5 axes peut couvrir la différence de prix ; mais dès que le volume augmente, ce calcul s'inverse. Le point de bascule ne réside pas dans « la 5 axes est-elle bonne ou non », mais dans le coût de montage et d'outillage réparti par pièce. Le tableau ci-dessous décompose la situation par plage de production.
| Plage de production | Usinage 5 axes | 3 axes + outillage | Tournage-fraisage combiné | Machine spéciale / machine à postes multiples |
|---|---|---|---|---|
| Pièce unique / 1–50 pièces | Moins de bridages, faible investissement en outillage, coût global par pièce souvent plus bas ; adapté aux pièces à nombreuses faces et à accessibilité difficile | Nécessite plusieurs jeux d'outillage ou plusieurs bridages, amortissement d'outillage élevé, accumulation d'erreurs dans la chaîne de référence | Adapté aux pièces principalement de révolution avec des caractéristiques de fraisage sur les faces d'extrémité | Non applicable, le coût de lancement d'une machine spéciale ne peut pas être amorti |
| Moyen lot / 50–2000 pièces | Le temps par pièce reste élevé, mais la maintenance de l'outillage est évitée ; si les tolérances entre surfaces sont serrées, cela peut rester rentable | Après un investissement initial en outillage, le coût par pièce baisse nettement ; adapté aux pièces dont les relations entre surfaces ne sont pas serrées | Efficacité maximale pour les pièces de révolution, permet de réduire les bridages | Devient envisageable, mais il faut évaluer la flexibilité de changement de série |
| Grand lot / plus de 2000 pièces | L'inconvénient du taux horaire par pièce s'amplifie ; les pièces simples doivent quitter la 5 axes | L'amortissement de l'outillage devient très faible ; adapté aux pièces de forme régulière et à peu de faces | L'un des premiers choix pour les pièces de révolution en grand volume | Efficacité et coût par pièce optimaux ; adapté aux pièces de forme stable et non modifiées à long terme |
Dans quels cas la 5 axes reste rentable en moyen et grand volume
Si la pièce comporte plusieurs faces à angle spatial, des caractéristiques latérales en cavité profonde, et des exigences serrées de position entre surfaces, même avec de l'outillage, la 3 axes peut ne pas atteindre un taux de conformité suffisant à cause des changements de référence et des bridages multiples. Dans ce cas, en moyen volume, la 5 axes peut en fait être plus économique que « 3 axes + outillage complexe + retouches ». À l'inverse, si la pièce ne comporte que quelques plans et trous traversants, avec des relations entre surfaces lâches, en grand volume il faut utiliser la 3 axes avec outillage dédié ou une machine spéciale ; forcer la 5 axes ne fera qu'augmenter le coût par pièce.
Un autre facteur est la fréquence de changement de série. Dans une phase de petite série multi-variétés avec une conception encore en évolution, l'avantage de flexibilité de la 5 axes est évident ; une fois le plan figé et la production en montée en cadence, il faut réévaluer s'il faut passer à une machine spéciale ou à une ligne 3 axes avec outillage. Ce point de bascule n'a pas de chiffre fixe ; il dépend généralement de l'investissement en outillage, du taux de retouche et de l'écart réel de taux horaire des machines. Il est conseillé, dès la phase de devis, de mettre côte à côte le coût par pièce des deux approches.
Un cas réel : de la retouche en 3 axes à la mise en forme en une seule passe en 5 axes
L'année dernière, un lot de supports en aluminium à plusieurs faces, avec six faces à usiner et une exigence de position de 0,05 entre les faces. Le technologue avait initialement prévu une 3 axes avec deux jeux d'équerres, soit quatre bridages. Sur la première pièce mesurée à la machine à mesurer tridimensionnelle, la position de la référence A à la référence B était de 0,08, hors tolérance. Lors de la retouche, la pièce a été démontée du montage, réalignée, puis fraisée à nouveau ; le résultat a dérivé de plus en plus — chaque bridage ajoutait l'erreur de référence de l'opération précédente.
Ensuite, on est passé à la 5 axes, en réalisant toutes les faces en un seul bridage. Pour la même pièce, la position s'est stabilisée dans les 0,03. Mais le passage à la 5 axes n'était pas sans coût : la pièce est une structure en cadre à paroi mince, avec peu de points de serrage sur la table rotative, et des vibrations marquées en ébauche ; avec un porte-à-faux d'outil de 4 fois le diamètre, des marques de vibration sont apparues en surface. Finalement, on a maîtrisé le problème en ajoutant des supports auxiliaires, en réduisant l'avance par dent et en séparant ébauche et finition. L'évacuation des copeaux a aussi changé — après l'inclinaison en 5 axes, les copeaux s'accumulent facilement dans les angles morts des cavités ; il faut ajouter un arrosage interne et des mouvements de dégagement pour l'évacuation des copeaux dans le programme, sinon une seconde coupe raye la surface déjà usinée.
La conclusion de ce cas n'est pas « la 5 axes est forcément meilleure », mais : la valeur de la 5 axes ne se justifie que lorsque les relations entre surfaces sont serrées, que le nombre de faces est élevé et qu'on ne peut pas réduire le nombre de bridages en 3 axes. Si une seule face de la pièce a une exigence de position, une 3 axes avec un jeu d'outillage suffit ; passer à la 5 axes ne fait qu'augmenter le coût. Après le passage à la 5 axes, il faut vraiment surveiller trois choses — la rigidité du montage est-elle suffisante, le chemin d'évacuation des copeaux est-il dégagé, la compensation de longueur d'outil est-elle précise. Si l'une de ces trois conditions n'est pas bien maîtrisée, la 5 axes produira quand même des rebuts.
Ce qu'il faut préciser dans les détections, les devis et les plans
Pour les pièces 5 axes, ce qui fait le plus souvent échouer le processus n'est pas l'usinage, mais l'incohérence entre les références du plan et le plan de contrôle. Les pièces 3 axes utilisent généralement la face inférieure comme référence principale, et le contrôle s'aligne aussi sur cette face ; les pièces 5 axes sont souvent usinées en une seule prise de pièce sur plusieurs faces, et la référence de conception peut être une face latérale ou un axe. Si le plan indique encore les références selon l'habitude des 3 axes, le contrôle intégrera l'erreur de bridage dans l'erreur de la pièce. La pratique courante consiste à : indiquer clairement sur le plan la référence primaire, la référence secondaire et la référence tertiaire, et préciser l'état de contrôle (état libre ou état bridé). En l'absence de précision, il faut impérativement confirmer auprès de la conception.
Contrôle : MMT, scan et validation de la première pièce
Pour la position entre faces et la tolérance de profil des pièces 5 axes, le plus direct est de palper avec une machine à mesurer tridimensionnelle (MMT) selon le système de références ; pour les surfaces complexes ou lorsqu'il faut comparer au modèle CAO, le scan 3D est plus efficace pour obtenir une cartographie chromatique des écarts sur toute la surface. La validation de la première pièce doit couvrir au minimum : la planéité de la face de référence, la position entre faces clés, la tolérance de profil, ainsi que la caractéristique la moins accessible aux outils. Pour les pièces en série, il est recommandé de faire première pièce + contrôle par échantillonnage, la fréquence d'échantillonnage étant définie selon la taille du lot et la largeur de la zone de tolérance. Le rapport de contrôle doit être accompagné d'un schéma des références, sinon lors d'un nouveau contrôle, la méthode d'alignement étant différente, les données ne seront pas comparables.
Informations de bridage et d'accessibilité à fournir pour le devis
Les devis 5 axes varient fortement, généralement parce que des informations incomplètes conduisent à des choix de procédé différents. Avant le devis, il est recommandé de fournir : la forme de l'ébauche et les surépaisseurs, les faces de bridage (quelles faces peuvent être serrées, quelles faces doivent être usinées), les tolérances clés et les exigences de contrôle, la série et le rythme de livraison, la nuance de matériau et l'état de traitement thermique. Ces éléments déterminent directement s'il faut un outillage spécial, si une tête orientable/table tournante en interpolation est nécessaire, ainsi que la stratégie d'outillage. En l'absence d'informations, le devis ne peut être établi qu'avec un procédé conservateur, souvent surestimé ou sujet à modifications ultérieures.
| Variable | Impact sur le devis | À préciser lors du plan/demande de devis |
|---|---|---|
| Nombre de bridages | Chaque bridage supplémentaire augmente le temps d'outillage et d'alignement | Faces de bridage autorisées, faces de référence |
| Accessibilité des outils | Les cavités profondes/trous latéraux nécessitent des outils spéciaux ou une tête orientable en interpolation, augmentant la programmation et le temps d'usinage | Profondeur de caractéristique, diamètre de perçage, tête à angle autorisée ou non |
| Zone de tolérance | Le resserrement de la position/de la tolérance de profil déclenche plus de contrôles et de compensations | Tolérances clés et méthodes de contrôle |
| Série | Les petites séries répartissent le coût d'outillage, prix unitaire élevé ; les moyennes/grandes séries permettent d'optimiser le temps de cycle | Consommation annuelle ou nombre de lots |
| Matériau | Les matériaux difficiles à usiner (comme le titane, les superalliages) augmentent l'usure des outils et le temps | Nuance, état, traitement thermique nécessaire ou non |
Si la pièce nécessite réellement 5 axes, rassemblez clairement ces informations avant de passer par le devis par dialogue IA ou le devis classique, ce qui réduira les allers-retours de clarification. Si vous hésitez encore entre 3 et 5 axes, consultez d'abord les capacités d'usinage CNC pour comprendre les limites du fraisage conventionnel, puis décidez si vous devez monter en gamme.
Questions fréquentes (FAQ)
Les questions ci-dessous sont celles qui reviennent le plus souvent lors de la revue de plans et des demandes de devis. Les réponses suivent l'ordre « d'abord le plan, ensuite le bridage, enfin le coût », sans garantie absolue.
Une pièce usinée en 5 axes est-elle forcément plus précise qu'en 3 axes ?
Pas nécessairement. L'avantage du 5 axes se concentre sur « les relations entre faces en un seul bridage » — position, perpendicularité, tolérance de profil d'angles composés, ce type de tolérances transmises par la chaîne de références. La tolérance dimensionnelle d'une pièce, la circularité, la rugosité de surface dépendent davantage de la rigidité de la machine, des outils et des paramètres de coupe ; passer au 5 axes ne les améliore pas automatiquement. Si le plan ne comporte qu'une chaîne de cotes dans une seule direction, le 3 axes avec un bon outillage atteint souvent le même résultat, et pour moins cher.
Petite série, une dizaine de pièces, le 5 axes en vaut-il la peine ?
Cela dépend de la pièce. Si le nombre de faces est ≥3, que les relations entre faces sont serrées, ou qu'il y a des caractéristiques latérales inaccessibles, l'économie d'outillage et de retouches du 5 axes couvre généralement la différence de temps d'usinage, même pour une dizaine de pièces. À l'inverse, pour une pièce simple à une seule face, avec des tolérances larges, le 5 axes ne fait qu'augmenter le temps unitaire, sans bénéfice. L'ordre de jugement est : d'abord compter les bridages, ensuite calculer le coût d'outillage, enfin comparer le prix unitaire.
Le 5 axes peut-il remplacer le tournage ?
Pour les pièces majoritairement de révolution avec une exigence élevée de coaxialité, le tournage (ou le tournage-fraisage) reste le premier choix ; le fraisage 5 axes est peu efficace sur les surfaces cylindriques et la circularité est difficile à stabiliser. Seules les pièces composites du type « corps de révolution + caractéristiques latérales multiples » méritent d'envisager le tournage-fraisage ou le 5 axes en une seule passe. Mettre du 5 axes sur une pièce purement axiale, c'est souvent de l'argent gaspillé.
À 5 axes équivalent, pourquoi les devis varient-ils autant d'un fournisseur à l'autre ?
Les variables courantes sont : la solution de bridage (faut-il des mors doux/outillage spéciaux), les surépaisseurs d'ébauche et le volume de matière enlevée, le rapport longueur/diamètre des outils et la réduction de vitesse dus à une mauvaise accessibilité, la nécessité de mesure en cours d'usinage ou de contrôle MMT complet, ainsi que l'évacuation des copeaux et le mode de refroidissement. Un écart de devis important n'est souvent pas dû à un taux horaire machine différent, mais à des solutions de procédé non alignées. Lors de la demande de devis, indiquez clairement les faces de bridage, l'accessibilité et les tolérances clés pour que les devis soient comparables.
Quelles pièces ne devraient pas passer en 5 axes ?
Quatre catégories typiques : les plaques simples à une face, les corps de révolution purs, les pièces simples en grande série (qui devraient passer par une machine spéciale ou le moulage par injection), et les pièces aux tolérances larges qu'un 3 axes en un seul bridage peut réaliser. Mettre du 5 axes sur celles-ci, c'est payer en heures de tête orientable/table tournante sans gagner en précision ou en délai. Lors de la revue de plan, éliminez d'abord ces quatre catégories, puis discutez du 5 axes.
Key takeaways
- Critère un : pour les pièces à usiner sur plusieurs faces avec des exigences serrées de positionnement/perpendicularité entre faces, le 5 axes réduit souvent le nombre de serrages, ce qui vaut plus que le gain de temps ; mettre une pièce plate à une seule face sur un 5 axes est essentiellement du gaspillage.
- Critère deux : pour les cavités profondes, trous latéraux et contre-dépouilles que l'outil ne peut pas atteindre et qui nécessitent un grand porte-à-faux ou une tête à angle spéciale, privilégier le 5 axes plutôt que de bricoler un montage 3 axes.
- Critère trois : pour les pièces à l'unité ou en petite série, de forme complexe et modifiées fréquemment, le bénéfice du serrage unique en 5 axes est maximal ; les pièces simples de révolution en grande série doivent revenir au tournage ou à une machine spéciale.
- Avant le devis, inscrire les références, les faces de serrage, l'accessibilité et la méthode de contrôle sur le plan ou dans les notes, sinon l'avantage prix du 5 axes sera absorbé par les seconds serrages et les reprises.
- Le 5 axes réduit les erreurs de serrage, mais ne remplace pas un tolérancement raisonné ; desserrer les tolérances des faces non fonctionnelles coûte moins cher que de tout resserrer.



