
De quels composants une pédale d'automobile est-elle constituée ? Pourquoi les matériaux ne peuvent pas être uniformisés
Lors d'un test de freinage d'urgence de 100 à 0 km/h, les supports de pédale de trois véhicules se sont tous rompus, avec un effort sur la pédale d'environ 1612 N au moment de la rupture. Après la diffusion de l'information, le débat a rapidement glissé vers une question à trancher : plastique ou métal ? La question elle-même est mal posée. Dans un ensemble réel, plastique et métal coexistent, et leurs rôles sont clairement répartis.
Si l'on décompose l'ensemble de pédale, on distingue au moins trois catégories de pièces porteuses, dont les chemins de charge sont totalement différents :
- Bras de pédale : il supporte directement l'effort et le déplacement du pied, de forme complexe et courbée ; sur les véhicules de série, il est souvent moulé d'un seul tenant par injection de plastique technique renforcé de fibres de verre, mais il peut aussi être embouti et soudé en tôle d'acier.
- Support de fixation : il transmet la charge du bras de pédale à la cloison avant ou au tablier de caisse. C'est la zone qui pose problème dans les actualités de rupture — ce n'est pas la pédale qui casse, mais le support. Que le support soit en PP+GF40 (polypropylène avec 40 % de fibres de verre), en acier ou en alliage d'aluminium détermine directement le mode de défaillance.
- Pivot et biellette : ils assurent la rotation et supportent en même temps le moment de flexion et le couple engendrés par l'appui latéral. Ici, la plupart restent des pièces métalliques, car il faut résister à l'usure et aux rotations répétées.
La bonne question n'est donc pas « en quel matériau est faite une pédale d'automobile », mais « quel composant, dans quelles conditions, réalisé par quel procédé ». Pour un même support, la répartition des contraintes diffère entre un appui frontal et un appui latéral ; pour un même matériau, le comportement en ténacité diffère entre -35 °C et la température ambiante. Derrière la querelle des matériaux se cache en réalité un arbitrage global entre filière de procédé, volume de production, coût et conditions de validation — c'est précisément ce que les sections suivantes vont détailler.

Comment choisir entre pédale en plastique et pédale en métal ? À quels volumes de production conviennent respectivement l'injection plastique, l'emboutissage, le moulage sous pression et l'usinage CNC
Commençons par la conclusion : le choix des matériaux d'une pédale n'est pas un débat de position entre « le plastique est avancé » et « l'acier est fiable », mais la solution simultanée de quatre variables : volume de production, complexité structurelle, coût et poids. Dans une même pédale d'automobile, le bras de pédale peut être injecté en plastique renforcé de fibres de verre, le support de fixation embouti en acier, et le pivot moulé sous pression ou tourné en alliage d'aluminium — trois procédés coexistent sans contradiction. La vraie question est : quelle est la production annuelle de cette pièce, quelle est la complexité de sa structure, et quel est son mode de défaillance.
Injection plastique : le premier choix pour les pièces à structure complexe en grande série
Pour les bras de pédale et certains supports de véhicules de série, on utilise couramment du plastique technique renforcé de fibres de verre, principalement du PP+GF30/GF40 ou du PA (nylon) chargé de fibres de verre, et non du plastique civil ordinaire. La raison est que l'injection permet de former en une seule opération les nervures de renfort, les clips et les trous de montage, ce qui supprime plusieurs étapes d'assemblage et amortit rapidement le coût unitaire à mesure que le volume augmente. Le revers de la médaille est un investissement initial élevé en moule — dans le secteur, un moule d'injection coûte couramment environ 100 000 à 250 000 yuans, et plus la structure est complexe et les tirages de noyau nombreux, plus il est cher. La limite d'application de l'injection plastique est donc un volume annuel suffisamment important et une structure suffisamment complexe ; si le volume ne suit pas, le coût du moule ne peut pas être amorti sur la pièce. Pour un support typique en PP+GF40 du secteur, la pièce de série coûte environ 10 à 28 yuans (selon la complexité de la structure), fourchette qui n'inclut pas le coût du moule et varie fortement d'un fournisseur à l'autre.
Estampage : tôles d'acier minces, grande série, pièces structurelles de petite taille de type support
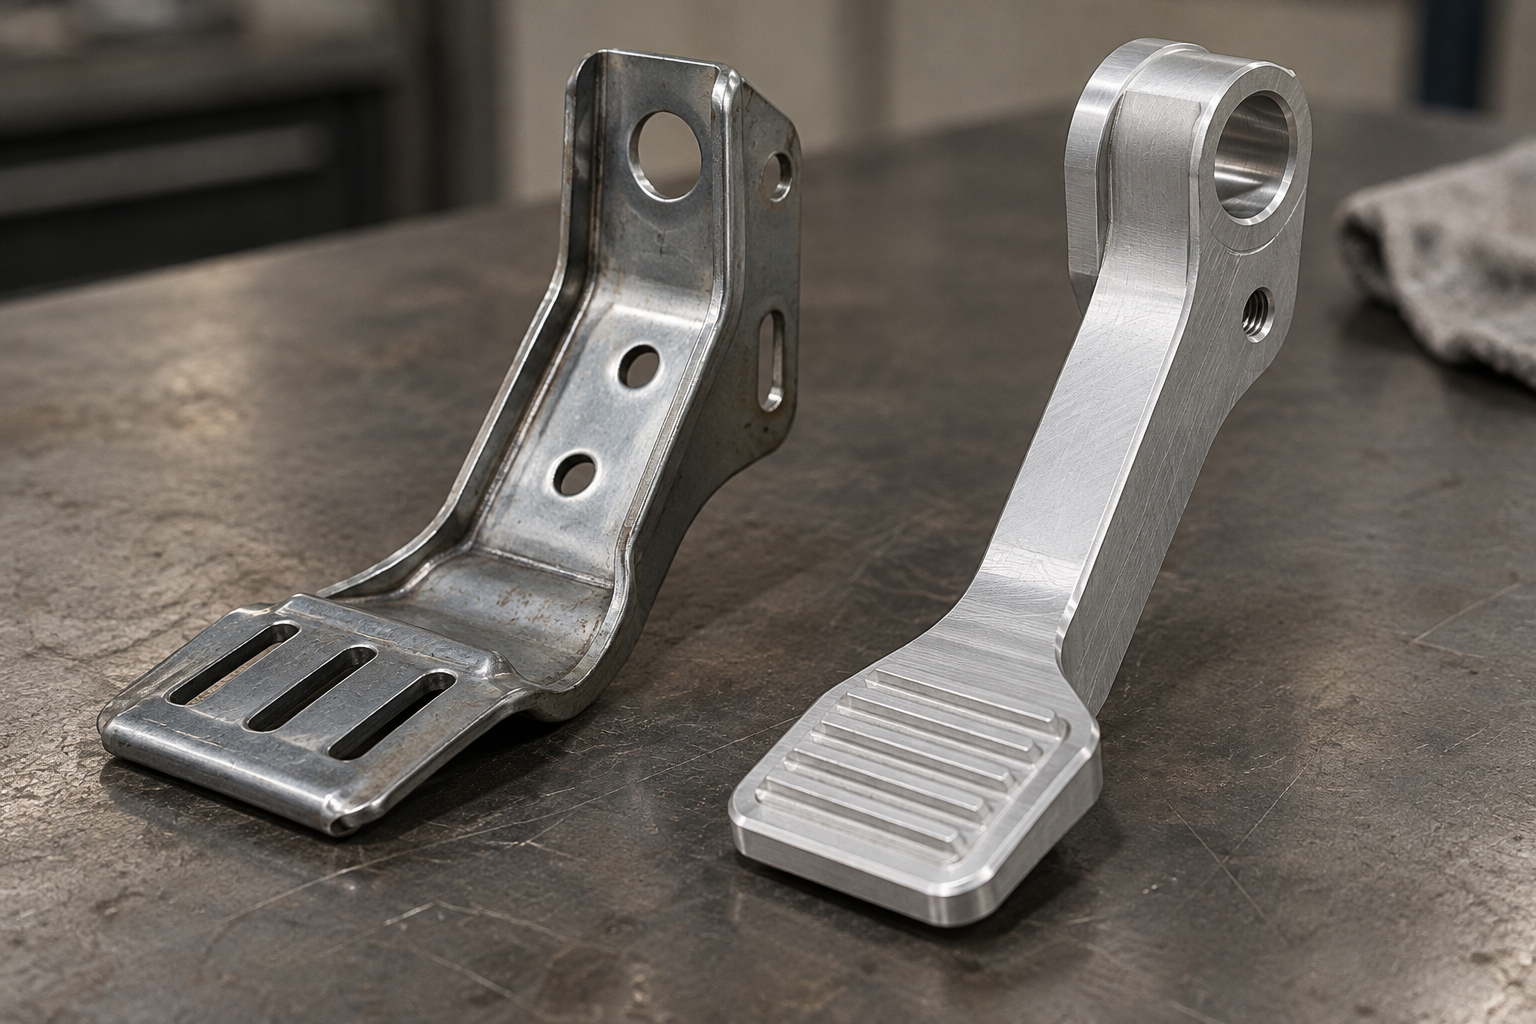
L'estampage de tôle est une déformation à froid globale de tôles métalliques minces, incluant le cisaillement, le poinçonnage, le pliage, le soudage, le rivetage et le formage. Les supports fixes, plaques de renfort et plaques de liaison dans un ensemble de pédale en sont des pièces typiques : variété unique, production élevée, pièces structurelles relativement petites, ce qui correspond exactement à la plage d'efficacité de l'estampage. La capacité de charge d'un support en acier est généralement très élevée ; des rapports publics mentionnent qu'une pédale en acier d'un certain modèle peut supporter plus de 3000 N de pression, cette valeur n'étant qu'une référence d'ordre de grandeur, les valeurs précises étant soumises aux spécifications et plans du constructeur automobile. Le risque de défaillance des pièces estampées réside surtout dans la concentration de contraintes aux congés de pliage et aux bords de découpe ; lors de la conception, il faut surveiller le rayon de congé et la transition d'épaisseur, et non se fier uniquement à la nuance du matériau.
Coulée sous pression et usinage CNC : moyenne à grande série pour l'allègement vs prototypage en petite série
La coulée sous pression d'aluminium convient aux supports de moyenne à grande série nécessitant un allègement et une forme monobloc ; le coût du moule est plus élevé que celui de l'injection plastique, un moule de coulée sous pression courant dans le secteur coûtant environ 150 000 à 400 000 yuans, et une pièce typique de support en aluminium coulé sous pression environ 25 à 50 yuans (hors coût du moule). Il est plus léger que l'acier, mais la maîtrise de l'épaisseur de paroi et des porosités internes est délicate, et les opérations de traitement thermique et d'ébavurage ne peuvent être omises.
L'usinage CNC a un positionnement totalement différent : pas besoin de moule, modifier le plan revient à modifier la pièce, ce qui convient au prototypage en petite série, aux pièces de modification et aux gabarits de fixation. L'aluminium, l'acier, l'acier inoxydable et le titane sont tous usinables, avec des finitions de surface possibles comme l'anodisation, le polissage, la peinture en poudre et le placage. Le prix à payer est un temps unitaire élevé : une petite série de pièces en aluminium tournées coûte typiquement environ 80 à 120 yuans dans le secteur, bien plus qu'une pièce de série injectée ou coulée sous pression. Sa valeur ne réside pas dans le prix unitaire, mais dans l'obtention rapide d'une pièce physique montable. Pour évaluer le chemin d'usinage de ce type de prototype, on peut commencer par comparer les capacités d'usinage CNC et les capacités d'injection plastique, puis décider quelle voie suivre.

Quels rôles respectifs jouent l'estampage de tôle et l'usinage CNC dans la fabrication de pédales
Ces deux procédés sont présentés ensemble parce qu'ils sont les plus souvent confondus : tous deux produisent des pièces métalliques et sont liés à « l'acier », mais leur place dans un projet de pédale est totalement différente. En un mot, le jugement préalable — l'estampage de tôle est le principal mode de formage des pièces métalliques de pédale en série, tandis que l'usinage CNC est un moyen complémentaire pour les prototypes, l'outillage et les petites séries.
Estampage de tôle : le pilier du formage des supports et plaques de renfort en série
La tôlerie est un procédé global de déformation à froid de tôles métalliques minces, comprenant le cisaillement, le poinçonnage/découpe, le pliage, le soudage, le rivetage et le formage ; l'estampage de tôle convient particulièrement aux produits à variété unique, à forte production et à pièces structurelles relativement petites. Les supports fixes, plaques de renfort, plaques de liaison et plaques de base de montage dans un ensemble de pédale sont précisément ce type de pièces. Ses avantages sont une cadence rapide, un coût unitaire faible et une bonne homogénéité de lot ; le prix à payer est un investissement élevé en moule, modifier la structure équivalant à modifier le moule.
Les modes de défaillance des pièces estampées ont aussi leurs propres règles : les ruptures apparaissent surtout aux congés de pliage et aux bords de découpe. L'extérieur du pliage est étiré et aminci, un congé trop petit provoquant une concentration de contraintes ; les bavures et microfissures des bords de découpe sont des points d'amorçage de fatigue. Ainsi, sur le plan, le rayon de pliage, la distance bord de trou et les exigences d'ébavurage ne relèvent pas de l'aspect, mais de la limite de durée de vie. Des rapports publics évoquent qu'un support en acier peut « supporter plus de 3000 N de pression », ce qui n'est qu'une référence d'ordre de grandeur, les valeurs précises étant soumises aux spécifications et plans du constructeur automobile.
Usinage CNC : prototypes, gabarits de fixation et bras de pédale métalliques en petite série
Le rôle de l'usinage CNC est « d'obtenir une pièce métallique sans ouvrir de moule ». L'aluminium, l'acier, l'acier inoxydable et le titane sont des matériaux courants, avec des finitions de surface possibles comme l'anodisation, le polissage, la peinture en poudre et le placage. Pour réaliser des prototypes de pédale, des gabarits de contrôle, des fixations de soudage ou des bras de pédale métalliques de modification, modifier le plan revient à modifier la pièce, avec un rythme d'itération rapide, ce qui est précieux pour la validation précoce des relations d'assemblage et des dimensions ergonomiques.
Les limites doivent être clairement énoncées : le temps unitaire est élevé, le coût unitaire d'une pièce métallique en petite série étant nettement supérieur à celui d'une pièce de série estampée ou coulée sous pression ; plus important encore, l'orientation des fibres, les contraintes résiduelles et l'état de surface d'une pièce usinée CNC diffèrent de ceux d'une pièce injectée ou coulée sous pression de série, et le comportement en fatigue ne peut être directement extrapolé. Le prototype valide l'assemblage et la rigidité, non une conclusion de sécurité en série.
Indicateurs de sécurité de la pédale de frein : effort sur la pédale, fatigue, température, sollicitations latérales
Commençons par un jugement : la sécurité de la pédale ne repose pas sur une seule valeur d'effort, c'est une combinaison de conditions de sollicitation. L'effort statique sur la pédale n'est qu'un critère d'entrée ; ce qui détermine réellement si le support se rompra au niveau du congé de raccordement après quelques années, c'est la fatigue, la température et l'appui latéral.
Effort statique sur la pédale : d'abord l'ordre de grandeur, ensuite les composants
Les constructeurs automobiles et la réglementation imposent au module de pédale un seuil d'effort à ne pas dépasser sans défaillance. Deux ordres de grandeur sont apparus dans des rapports publics : lors d'un essai de freinage d'urgence sur un modèle, l'effort sur la pédale au moment de la rupture du support était d'environ 1612 N, tandis qu'un autre constructeur annonce que sa pédale peut supporter plus de 3000 N. Ces deux chiffres ne peuvent pas être comparés directement — l'un est la charge mesurée à la rupture, l'autre la capacité de charge de conception ; les modèles, les composants et les conditions de sollicitation sont différents. Les limites spécifiques sont définies par les plans et les spécifications du constructeur ; ne prenez pas les chiffres des médias comme critère de réception.
Fatigue et température : les modes de défaillance du plastique renforcé de fibres de verre et du métal diffèrent
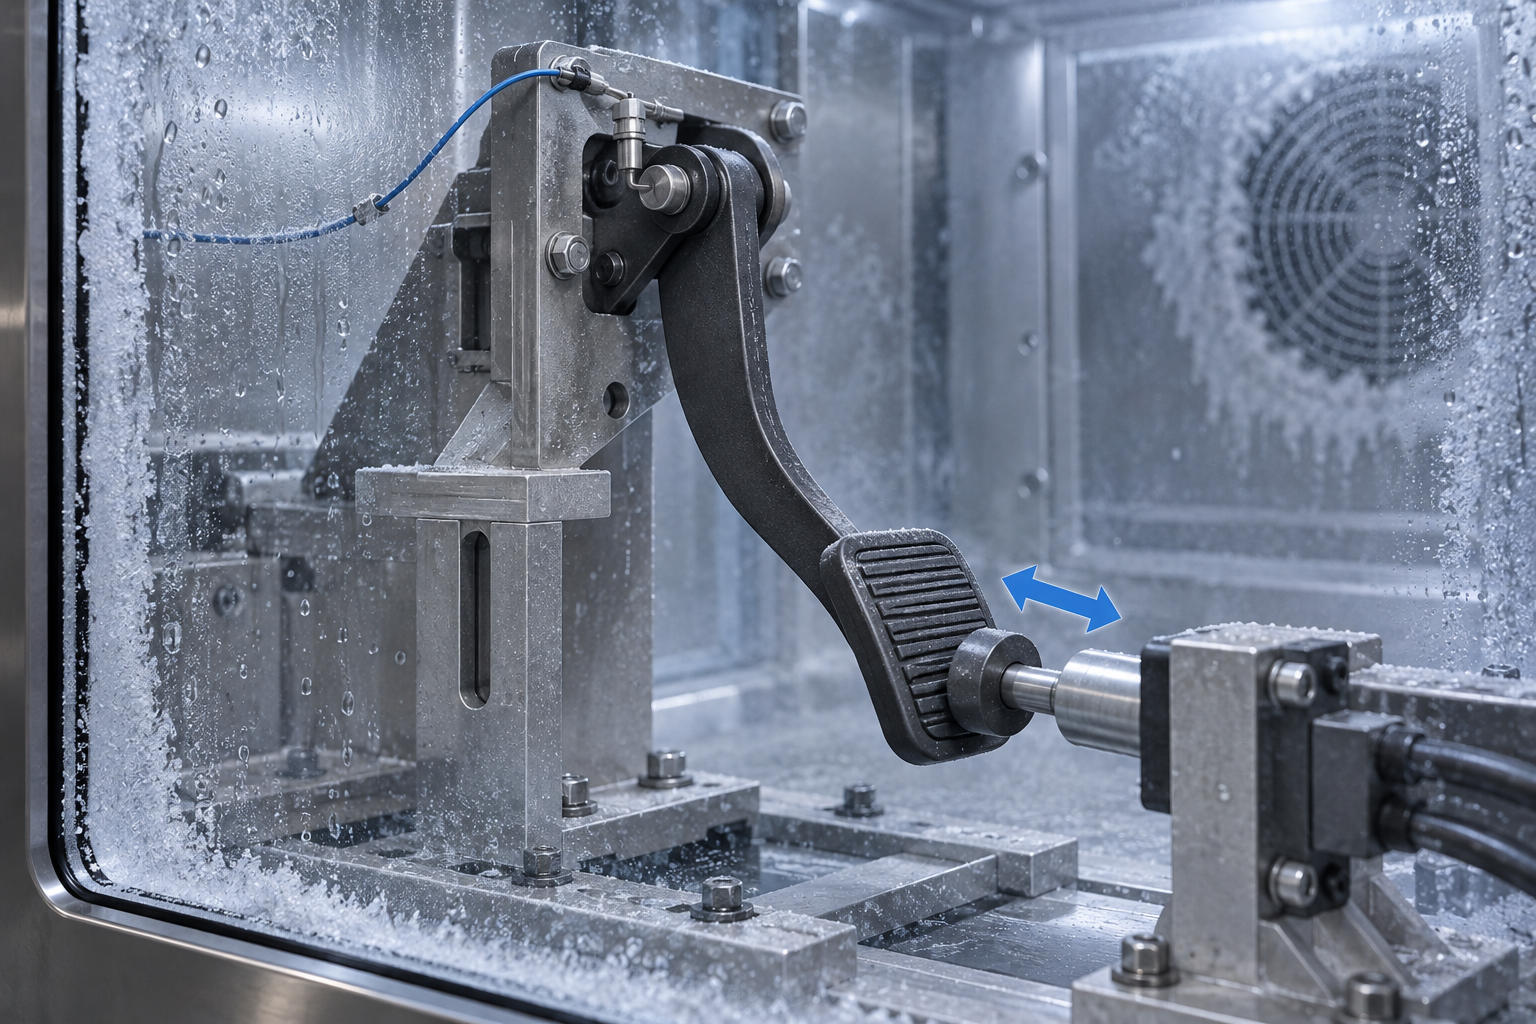
La pédale est une pièce à actionnement à haute fréquence : quelques dizaines d'appuis par jour, soit plus de cent mille sur dix ans. La durée de vie en fatigue est déterminée par le nombre de cycles et le spectre de charge ; le congé de raccordement à la base du support et la paroi de l'alésage du pivot sont des sites d'amorçage de fissure courants. La température doit être considérée séparément : la validation couvre souvent des conditions à -35 °C, à température ambiante, à 80 °C, car la ténacité à basse température du PP ou du PA renforcé de fibres de verre diminue plus nettement que celle de l'acier ; le risque de fragilisation à basse température ne peut pas être extrapolé à partir des données à température ambiante. Les pièces métalliques se comportent plus stablement à basse température, mais il faut faire attention à la zone affectée thermiquement par le soudage et aux porosités de coulée.
Sollicitations latérales : un mode de rupture très fréquent, à valider impérativement avec la sollicitation axiale
Un appui décentré, un appui en biais, ou un déplacement de la position du pied lors d'une collision, transforment la charge axiale en charge latérale. À ce moment, les environs du pivot subissent simultanément un moment de flexion et un moment de torsion, et la base du support ainsi que l'alésage du pivot deviennent des points de concentration de contraintes. En conception, on y répond en augmentant les congés de raccordement, en ajoutant des nervures de renfort, en augmentant la teneur en fibres de verre ou en modifiant localement avec des inserts métalliques, mais ces moyens doivent être validés simultanément sous les deux conditions de sollicitation, axiale et latérale, et répétés jusqu'au point de température le plus sévère. Ne considérer que la valeur d'effort statique axial conduit à manquer le mode de défaillance réel.
Appui axial et appui latéral : pourquoi les résultats d'essai diffèrent autant
Pour un même support, l'appui axial peut passer, tandis que l'appui latéral peut le rompre — ce n'est pas un essai truqué, mais le chemin de transmission des efforts qui est fondamentalement différent entre les deux conditions. En appui axial, l'effort se transmet approximativement axialement le long du bras de pédale, le support de fixation est principalement soumis à une compression et à une flexion unidirectionnelle, et la distribution des contraintes sur la section est relativement uniforme. En appui latéral, lorsque le pied se déporte vers le bord de la pédale, appuie en biais, ou que le corps entraîne un déplacement du pied lors d'une collision, la direction de la charge s'écarte du chemin de conception et génère simultanément un moment de flexion et un moment de torsion près du pivot.
La superposition de ces deux efforts internes modifie la section dangereuse. La base du support et la zone de transition du congé autour de l'alésage du pivot, qui sont déjà des lieux de discontinuité géométrique, voient leur coefficient de concentration de contraintes augmenter nettement sous sollicitation latérale. L'anisotropie du plastique renforcé de fibres de verre amplifie encore ce problème : lors du moulage par injection, les fibres de verre s'orientent dans la direction d'écoulement, et la résistance est plus faible perpendiculairement à cette orientation ; si la charge latérale tombe précisément dans la direction de faible orientation, la défaillance survient plus brutalement. Les pièces métalliques n'ont pas de problème d'orientation des fibres, mais les défauts de soudage ou de coulée amorcent tout aussi facilement des fissures sous torsion.
Comment traiter les sollicitations latérales en conception
Les pratiques courantes sont les suivantes : agrandir le congé de raccordement à la base du support pour réduire la concentration de contraintes ; ajouter des nervures de renfort dans la direction de la charge latérale pour augmenter le moment d'inertie de la section ; augmenter la teneur en fibres de verre, ou remplacer localement la zone la plus critique par un insert métallique ; optimiser le jeu d'ajustement entre le pivot et l'alésage pour réduire le moment de flexion additionnel. Ces moyens ont tous un coût — un congé plus grand prend de la place, les nervures affectent l'écoulement d'injection et le gauchissement, les inserts ajoutent des opérations d'assemblage. Le choix dépend du poids réel de la charge latérale dans les conditions de sollicitation du véhicule.
Lors de la validation, les sollicitations axiale et latérale doivent être réalisées séparément ; on ne peut pas conclure en ne testant qu'une seule direction. La méthode la plus fiable consiste à répéter le chargement latéral à plusieurs points de température — à basse température, la ténacité du plastique diminue et le risque de défaillance sous sollicitation latérale est le plus élevé. Les températures de validation courantes dans l'industrie couvrent des conditions à -35 °C, à température ambiante, à 80 °C ; les points exacts à tester, l'amplitude du chargement et le nombre de cycles sont définis par les spécifications et les plans du constructeur, avec de grandes différences selon les modèles. Ce n'est qu'en combinant sollicitation latérale et température que l'on touche réellement la limite de défaillance de ce composant.
Les pédales usinées par CNC ou imprimées en 3D pour les petites séries de pré-production peuvent-elles remplacer directement la validation de série
Alors, que peuvent valider les éprouvettes de pédale usinées par CNC et imprimées en 3D
Ce qu'il faut verrouiller respectivement au stade du prototype et au stade de la série
- Stade du prototype : préciser ce qui est validé dans cette campagne (assemblage, ergonomie, rigidité), ne pas inscrire les résultats du prototype dans un rapport de sécurité ; la nuance de matériau peut être approximative au départ, mais il faut indiquer « procédé non sériel » sur le plan.
- Stade de transition : avant la série, il faut des pièces réelles en petite série, on peut passer par le moulage de réplique/procédé sous vide ou la petite série par injection, pour rapprocher au maximum le système de matériau et le mode de mise en forme de la série, mais il faut encore signaler les écarts avec la pièce injectée finale.
- Stade de la série : verrouiller la route de procédé, la nuance de matériau et la teneur en fibre de verre, l'état du moule et la position du point d'injection. Changer de matériau, de moule ou modifier le point d'injection compte comme un changement de procédé, et les données de fatigue doivent être réévaluées.

Questions fréquentes
Les questions ci-dessous sont les points les plus souvent soulevés après la lecture de la décomposition précédente des matériaux, des procédés et des indicateurs de sécurité.
Une pédale de voiture doit-elle finalement être en plastique ou en métal ?
On ne peut pas trancher de façon uniforme. Dans un ensemble de pédale, le bras de pédale, le support de fixation et le pivot/liaison sont trois types de pièces aux conditions de travail différentes. Sur les véhicules de tourisme de série, le bras de pédale et une partie des supports sont souvent en pièces injectées en PP ou PA renforcé de fibre de verre, tandis que le pivot porteur et une partie des supports métalliques restent en acier ou en alliage d'aluminium. Le choix du matériau relève d'une solution globale tenant compte de la série, de la complexité structurelle, du coût et du poids, et non d'une querelle entre avancé et dépassé.
À quelles séries conviennent respectivement l'injection, l'emboutissage, la coulée sous pression et l'usinage CNC ?
L'injection convient aux grandes séries de structures complexes monoblocs, le coût du moule est élevé mais s'amortit par pièce ; l'emboutissage convient aux supports en tôle de type unique et à gros volume ; la coulée sous pression convient à l'alliage d'aluminium en moyenne et grande série, léger mais avec un coût de moule élevé ; l'usinage CNC convient aux petites séries, au prototypage et à la modification, sans ouverture de moule, modifier le plan revient à modifier la pièce, mais le temps unitaire est élevé. Dans le secteur, un moule d'injection typique coûte environ 100 000 à 250 000 yuans, un moule de coulée sous pression environ 150 000 à 400 000 yuans, selon la structure et le fournisseur.
Quels sont les principaux indicateurs de sécurité d'une pédale de frein ?
Au moins quatre : l'effort statique sur la pédale, la durée de vie en fatigue, les cycles de température, les conditions d'appui en sens normal et latéral. Des rapports publics ont fait état de deux ordres de grandeur, 1612 N et plus de 3000 N, ce qui montre de grandes différences selon les modèles et les pièces ; les valeurs précises sont à référer aux plans et aux spécifications du constructeur. Ces éléments doivent être validés en combinaison ; se limiter à la valeur d'effort statique laisserait échapper les modes de défaillance réels.
Pourquoi l'appui latéral pose-t-il plus souvent problème que l'appui en sens normal ?
Lors d'un appui en sens normal, la charge se transmet selon l'axe du bras de pédale, le support travaille principalement en compression et en flexion ; l'appui latéral (pied décalé, appui oblique ou déplacement du pied lors d'une collision) crée près du pivot une superposition de moment fléchissant et de couple, la base du support et l'alésage du pivot devenant des points de concentration de contraintes. En conception, on y répond généralement en augmentant les congés, en ajoutant des nervures de renfort, en augmentant la teneur en fibre de verre ou en modifiant localement par un insert métallique ; lors de la validation, il faut répéter les deux conditions, normale et latérale, au point de température le plus défavorable.
Les pédales fabriquées par usinage CNC ou impression 3D pour des essais de petite série peuvent-elles remplacer directement la validation de la production de série ?
Non. Les pièces usinées par CNC et les pièces imprimées en 3D présentent une orientation des fibres, une densité interne, des contraintes résiduelles et un état de surface différents de ceux des pièces moulées par injection ou moulées sous pression de la production de série, et leur comportement en fatigue n'est notamment pas équivalent. Les prototypes permettent de valider l'assemblage, l'ergonomie et la rigidité préliminaire, mais pour extrapoler à une conclusion de sécurité en production de série, il faut réaliser des pièces de validation avec le même procédé et les mêmes matériaux que la production de série, et figer la nuance de matériau, la teneur en fibre de verre et l'état du moule.
Key takeaways
- L'ensemble de pédale n'est pas constitué d'un seul matériau : le bras de pédale, le support de fixation et le pivot/la biellette relèvent souvent de trois filières distinctes, plastique, acier et alliage d'aluminium.
- Pour les supports en plastique de production de série, la solution dominante est le PP ou le PA (nylon) renforcé de fibres de verre, avec une teneur en fibres de verre couramment de l'ordre de 30 % à 40 %, et non du plastique civil ordinaire.
- Le volume de production détermine le procédé : l'injection plastique convient aux grandes séries de pièces à structure complexe, l'emboutissage aux grandes séries de pièces simples, le moulage sous pression aux moyennes et grandes séries en alliage d'aluminium, et l'usinage CNC aux petites séries de prototypage et de modification.
- Au moins quatre indicateurs de sécurité : effort statique sur la pédale, durée de vie en fatigue, cycles thermiques (par exemple -35 °C / température ambiante / 80 °C), conditions d'appui frontal et latéral.
- Le procédé des pièces de validation doit être identique au procédé de production de série — les résultats de fatigue obtenus sur des pièces usinées en CNC ou imprimées en 3D ne peuvent pas être extrapolés directement à des pièces injectées de série.



