Usinage au tour CNC et pièces usinées CNC : commencer par distinguer « qui tourne »
Un même modèle 3D envoyé à trois fournisseurs peut donner des devis variant de plusieurs fois. Le problème ne vient souvent pas du prix lui-même, mais du fait que le type de procédé n'a pas été précisé : l'autre partie chiffre en tournage, vous comparez en fraisage, les chiffres ne peuvent naturellement pas correspondre. Pour parler du tour CNC et des pièces usinées CNC, il faut d'abord établir un point d'ancrage cognitif — qui tourne.
Tournage : la pièce tourne, l'outil reste relativement immobile. Fraisage : la pièce est immobile, c'est l'outil qui tourne. Cette seule différence détermine directement quelles géométries sont faciles à réaliser et lesquelles sont difficiles. Les pièces usinées CNC constituent une catégorie plus large, les pièces tournées CNC n'en étant qu'un type spécifique, principalement destiné aux pièces circulaires à symétrie de révolution. Clarifier le périmètre est indispensable pour que le choix ultérieur ait du sens.
Une carte des procédés : ce que gèrent respectivement le tournage, le fraisage, le perçage, l'alésage, l'électroérosion et le laser
Pas besoin d'apprendre les définitions par cœur ; il suffit de les relier par « qui tourne, qui avance ». Le tournage repose sur la rotation de la pièce et convient aux contours de révolution ; le fraisage repose sur la rotation de l'outil et couvre, par interpolation multiaxes, les faces prismatiques et les surfaces complexes ; le perçage et l'alésage sont généralement des opérations complémentaires au fraisage ou au tournage, traitant les réseaux de trous et les cercles intérieurs ; l'électroérosion et la découpe laser suivent une autre voie, éliminant la matière par décharge ou faisceau à haute énergie, souvent utilisées pour des géométries inaccessibles aux outils traditionnels ou des matériaux difficiles à usiner, avec une vitesse généralement plus lente que l'usinage par coupe conventionnel.
L'usage de cette carte est le suivant : vérifier d'abord si le corps de la pièce est à symétrie de révolution. Si oui, privilégier le tournage comme procédé principal ; si le corps est une structure non révolutionnaire de type prisme, boîtier ou support, on passe au jugement entre fraisage ou tournage-fraisage. Quant à la place de l'usinage au tour CNC pour les pièces filetées, la situation courante dans le secteur est la suivante — pour les tubes filetés et raccords filetés en petites et moyennes séries, le tournage, grâce à sa flexibilité et à la constance de sa précision, est souvent plus facile à ajuster que l'équipement spécialisé. Ce point sera réutilisé à plusieurs reprises dans le choix ultérieur.
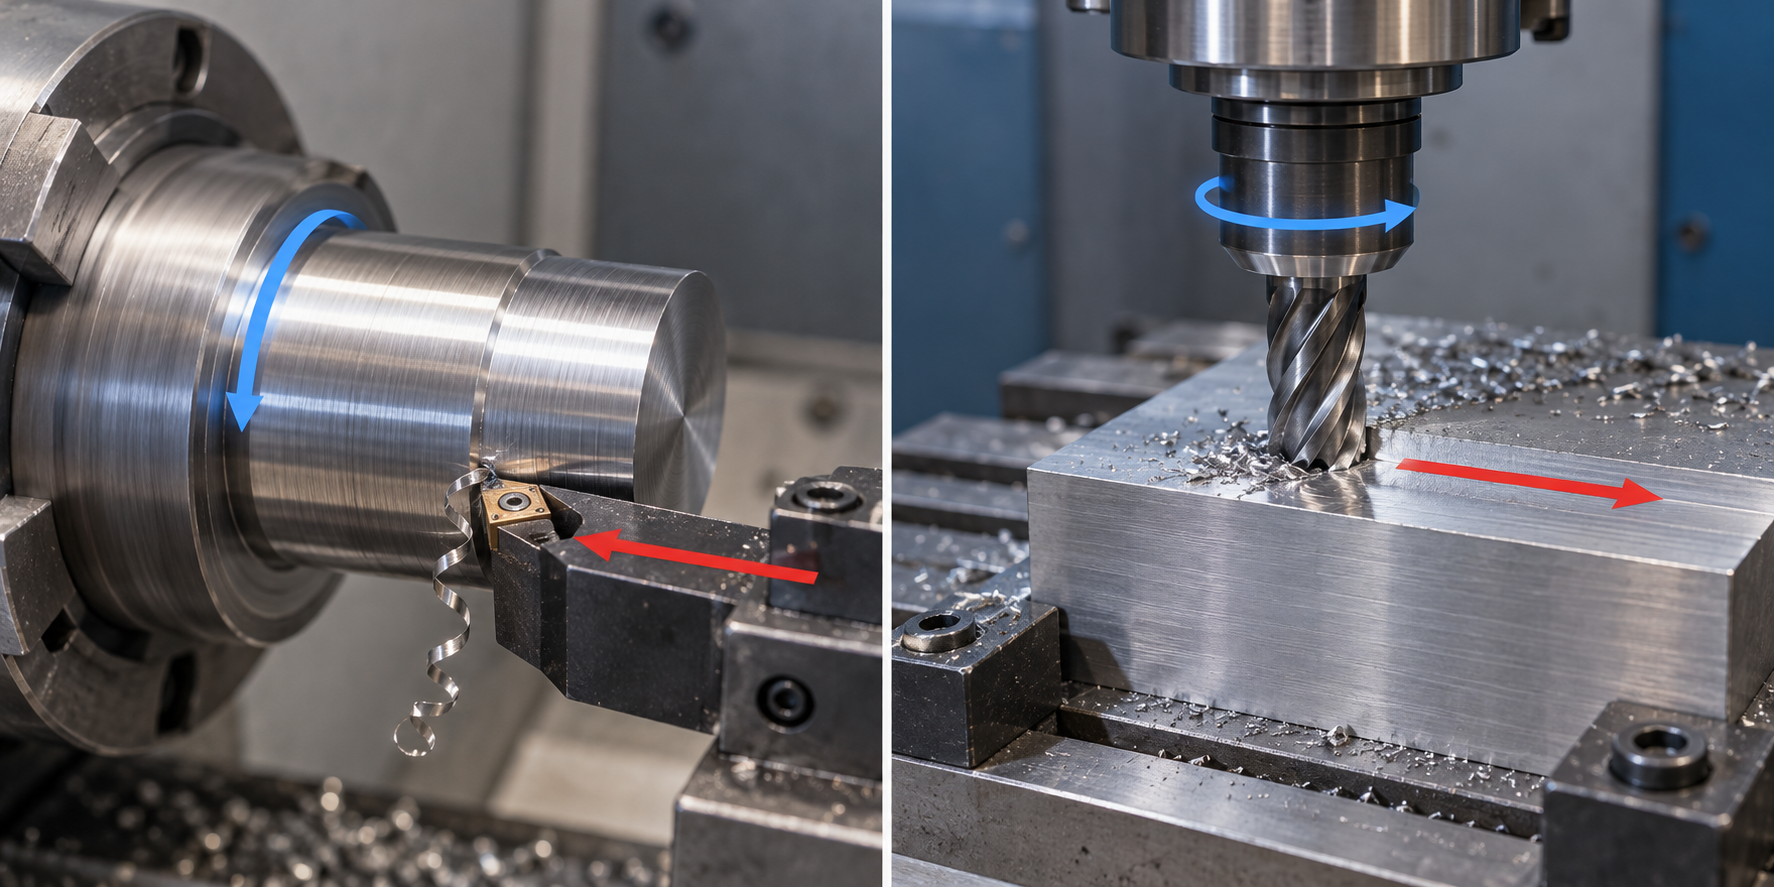
Utiliser « qui tourne » comme premier filtre permet d'éliminer rapidement les mauvaises routes de procédé. L'étape suivante consiste à valider ce jugement initial par la géométrie de la pièce et à calculer précisément les comptes réels du tournage et du fraisage en termes de précision, d'efficacité et de coût.
Tournage CNC et fraisage CNC : différences essentielles et géométries de pièces adaptées
Commençons par une phrase de jugement opérationnelle : lorsque la pièce est un corps à symétrie de révolution, privilégier le tournage ; lorsque la pièce présente des caractéristiques non révolutionnaires, on passe alors au fraisage ou au tournage-fraisage. Cette phrase ramène le choix du procédé de « l'habitude » vers la géométrie, et constitue aussi le point de départ pour comprendre la relation entre l'usinage au tour CNC et les pièces usinées CNC au sens plus large. La différence fondamentale entre tournage et fraisage réside dans la cinématique : en tournage, la pièce tourne et l'outil reste relativement immobile ; en fraisage, la pièce est immobile et l'outil de coupe tourne. Qui tourne détermine les types de géométries que la machine peut couvrir efficacement.
Cette différence n'est pas qu'un concept de manuel, elle se répercute directement sur la nomenclature des pièces. Le tournage excelle pour les arbres, goupilles, bagues, cales, douilles, colliers, connecteurs filetés — le point commun de ces pièces est que leur corps est défini par un axe de révolution, et l'outil avançant radialement et axialement permet de réaliser le diamètre extérieur, la face, l'alésage, le filetage et la gorge en un seul serrage. Le fraisage excelle pour les supports, boîtiers, moules, dissipateurs thermiques, plaques de montage — ces pièces sont composées de plans, cavités, réseaux de trous et surfaces courbes, et nécessitent que l'outil enlève de la matière dans plusieurs directions.
| Élément de comparaison | Tournage CNC | Fraisage CNC |
|---|---|---|
| Principe de mouvement | La pièce tourne, l'outil est fixe ou effectue uniquement l'avance | La pièce est immobile, l'outil de coupe tourne et effectue un mouvement multiaxe |
| Géométrie la plus adaptée | Corps à symétrie de révolution : arbres, goupilles, bagues, douilles, colliers, pièces filetées | Corps prismatiques et contours 3D complexes : supports, boîtiers, moules, dissipateurs thermiques |
| Tendance de précision typique | Concentricité et dimensions de diamètre généralement plus faciles à contrôler ; adapté aux filetages et surfaces cylindriques en série | Précision élevée des dimensions complexes et des contours de surfaces courbes ; la position des trous et la planéité dépendent du serrage et de l'accessibilité |
| Caractéristiques d'efficacité | Coupe continue d'un seul contour de révolution, évacuation des copeaux fluide, adapté aux petites et moyennes séries | Nécessite des changements d'outil, des parcours de contour, des dégagements d'angles, l'efficacité diminue avec le nombre de caractéristiques |
| Facteurs de coût | Rapport longueur/diamètre, vibration des pièces élancées, complexité des filetages et gorges, usinabilité du matériau | Accessibilité de l'outil, rayon d'angle intérieur, nombre de serrages, vibration des parois minces, 3 axes ou 5 axes |
Alors, comment choisir ? Dessinez la pièce sur du papier quadrillé : si sa forme reste globalement inchangée après rotation autour d'un axe, commencez par évaluer la solution de tournage ; le coût peut généralement être estimé de manière assez fiable à partir du diamètre de la barre, du rapport longueur/diamètre et des spécifications de filetage. Si la pièce comporte des trous, des cavités ou des plans accessibles dans plusieurs directions, le tournage laissera de nombreuses zones « inaccessibles au tour » ; il faut alors évaluer le fraisage ou le tournage-fraisage combiné. Il convient de noter que, dans la production de pièces filetées en petites et moyennes séries (comme les tubes filetés, les manchons de raccordement), le tournage est souvent le principal moyen d'usinage en raison de sa flexibilité et de la constance de sa précision — le filetage est un point fort naturel du tournage, tandis que réaliser un filetage en fraisage nécessite généralement des opérations supplémentaires.
Pourquoi la « géométrie de la pièce » détermine le procédé avant même le « matériau »
Pour une même pièce, l'aluminium et l'acier ont des paramètres de coupe différents, mais c'est la géométrie qui détermine si elle peut être montée sur un tour et si elle nécessite un cinq axes. Le matériau influence le choix des outils, la vitesse et l'avance, ainsi que la nécessité ou non d'un traitement thermique ; la géométrie, elle, influence le type de machine, le nombre de montages et la nécessité ou non d'une électro-érosion pour dégager les angles. Lors d'une demande de devis, expliquer clairement les critères géométriques permet au fournisseur de proposer des solutions comparables, plus efficacement que de commencer par dire « je veux usiner une pièce en aluminium ». Autrement dit, dans le devis d'une pièce usinée par CNC, l'écart de prix provient d'abord d'une différence de type de procédé, et non d'une concurrence sur les prix au sein d'un même procédé.
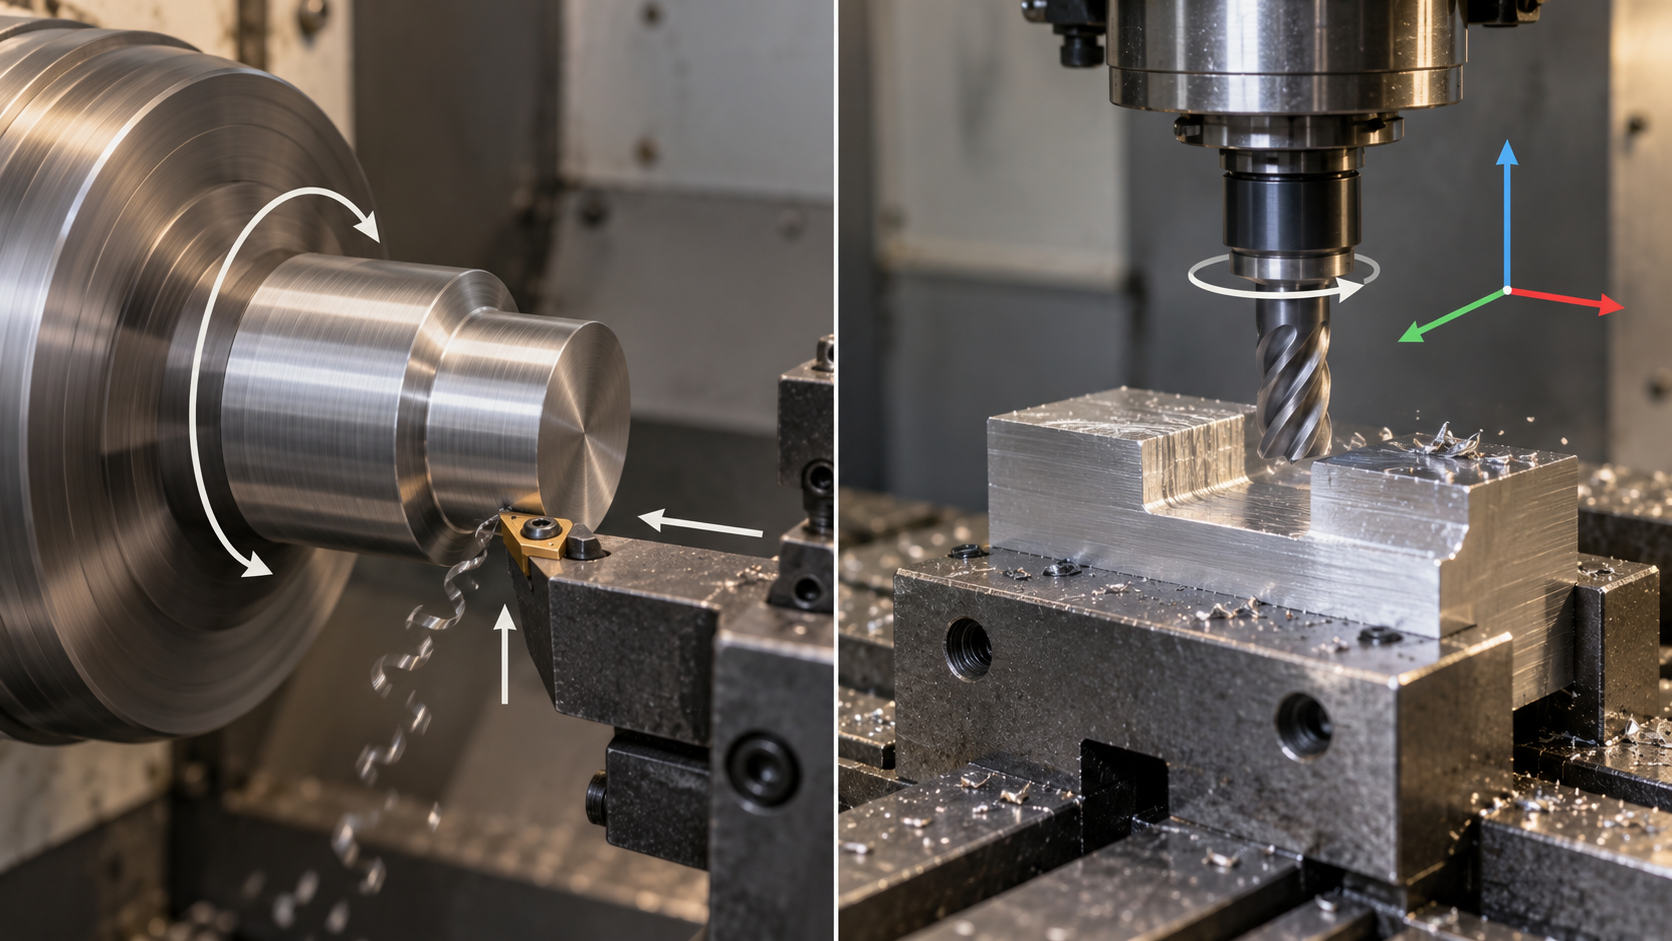
Utilisez ce tableau comparatif dans vos échanges réels : dans l'e-mail de demande de devis au fournisseur, écrivez « le corps de cette pièce est un corps de révolution, tournage prévu, merci de confirmer si un tournage-fraisage combiné est recommandé » ; votre interlocuteur pourra alors juger directement s'il doit chiffrer un procédé combiné, au lieu de proposer par défaut un prix élevé basé sur un fraisage trois axes. Dans la prochaine étape, les critères géométriques seront développés pour le choix entre trois axes, cinq axes et tournage-fraisage combiné, en précisant où se situe le centre de coût de chaque solution.
Choisir le procédé selon la géométrie de la pièce : corps de révolution, corps prismatique et tournage-fraisage combiné
Un seul critère suffit : la symétrie de révolution privilégie le tournage ; dès qu'apparaît une caractéristique non révolutionnaire, on passe au fraisage ou au tournage-fraisage combiné. La géométrie de la pièce est le critère premier ; le matériau, les tolérances et la série viennent après. Sur un même plan, vérifiez d'abord s'il s'agit d'une forme générée par rotation autour d'un axe central — si oui, le tour CNC est l'entrée par défaut ; si non, passez à la suite.
Prenons les pièces courantes : arbres, goupilles, bagues, rondelles, douilles, colliers, connecteurs filetés, dont le corps est un corps de révolution ; même avec un méplat pour clé, un trou taraudé en face ou un trou d'huile transversal, on commence encore par le tour CNC, et quelques caractéristiques excentrées peuvent être réalisées avec une tourelle à outils motorisés ou un second montage. Les supports, boîtiers, moules, dissipateurs thermiques et autres corps prismatiques, dont le corps est délimité par des plans et des surfaces inclinées, ne peuvent pas être formés par tournage et passent directement au fraisage trois ou cinq axes.
Trois axes, cinq axes et tournage-fraisage combiné : choisir selon la complexité géométrique
Une fois les pièces prismatiques orientées vers le fraisage, il faut encore distinguer un niveau : toutes les surfaces usinables sont-elles directement accessibles depuis le dessus ? Si oui, trois axes suffisent ; s'il y a des cavités profondes, des contre-dépouilles, des trous obliques ou la nécessité de couvrir plusieurs faces en un seul montage, alors seulement interviennent le cinq axes ou le tournage-fraisage combiné.
| Type de procédé | Complexité idéale | Principaux avantages | Principaux facteurs de coût | Valeur essentielle |
|---|---|---|---|---|
| Fraisage trois axes | Corps prismatiques dont chaque face est directement accessible depuis le dessus | Programmation et montage simples, outils universels | Nombre de serrages, opérations d'usinage secondaire | Coût horaire faible pour une géométrie simple |
| Fraisage 5 axes | Cavités profondes, contre-dépouilles, surfaces complexes, caractéristiques multi-faces | Un seul serrage couvre plusieurs angles, élargit la zone accessible à l'outil | Taux horaire de la machine, complexité de programmation | Moins de serrages et d'usinages secondaires, coût total potentiellement plus faible |
| Tournage-fraisage | Corps de révolution + caractéristiques prismatiques/excentrées/transversales | Tournage et fraisage intégrés sur une seule machine, réduction du nombre de serrages | Taux horaire de l'équipement, difficulté de planification du process | Pièces complexes avec caractéristiques de rotation + prismatiques réalisées en une seule passe |
Phrase de conclusion après le tableau : si la géométrie peut être réalisée en un seul serrage, ne la décomposez pas en deux opérations. Le coût de la décomposition des opérations ne se limite pas au temps d'usinage : il inclut aussi l'erreur d'alignement du second serrage et le coût des fixations. Dans l'industrie, il est courant que le coût horaire des machines 5 axes et de tournage-fraisage soit supérieur à celui des machines 3 axes ou de tournage pur, mais si l'on réduit de deux à trois serrages et une opération d'usinage secondaire, le coût total est souvent plus faible — ce point doit être calculé au cas par cas, sans généralisation.
Quand le tournage-fraisage en vaut la peine
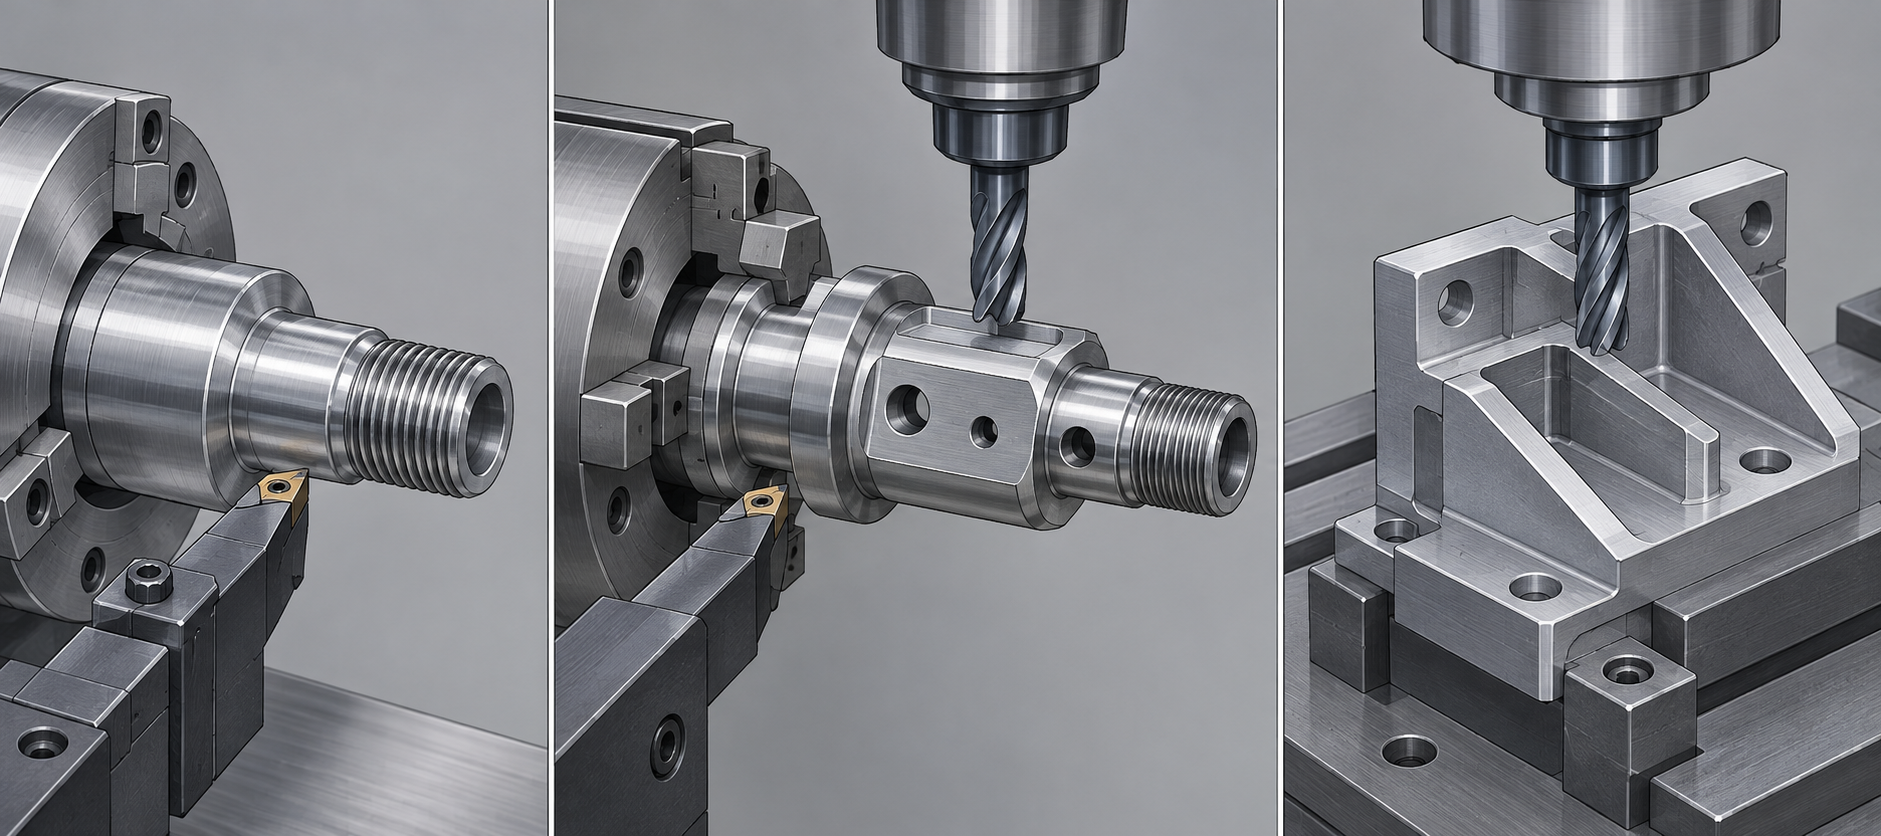
La valeur du tournage-fraisage apparaît lorsque coexistent un « corps en rotation + des caractéristiques non révolutionnaires ». Cas typiques : arbres de transmission avec méplats fraisés transversaux et trous radiaux, connecteurs avec came frontale, raccords hydrauliques avec plusieurs canaux d'huile obliques. Si ces pièces sont décomposées en tournage plus fraisage, la coaxialité entre les deux serrages dépend des fixations et de l'alignement, et l'erreur cumulée est difficile à maîtriser ; une fois intégrées sur une seule machine, la référence se transmet dans un seul serrage, ce qui élimine les étapes de réglage d'outil et de recontrôle.
À l'inverse, une pièce purement de révolution n'a pas besoin de tournage-fraisage — le taux horaire supplémentaire de la machine n'apporte aucun gain. Il en va de même pour un corps purement prismatique : un 5 axes suffit. L'ordre de sélection peut être fixé : d'abord déterminer la symétrie de révolution, puis vérifier s'il existe des caractéristiques non révolutionnaires, et enfin voir si ces caractéristiques sont accessibles depuis les directions de serrage existantes. Ces trois étapes passées, le type de process est pratiquement déterminé.
Types typiques et limites de conception des pièces tournées CNC
Les sections précédentes ont traité du choix entre tournage et fraisage. Cette section adopte un autre angle : en supposant que le process de tournage soit déjà fixé, quels détails sur le plan empêchent l'outil d'avancer, font vibrer la pièce ou doublent le coût. Le principe essentiel est unique — en tournage, l'outil est fixe et la pièce tourne ; toutes les contraintes géométriques découlent de ce postulat.
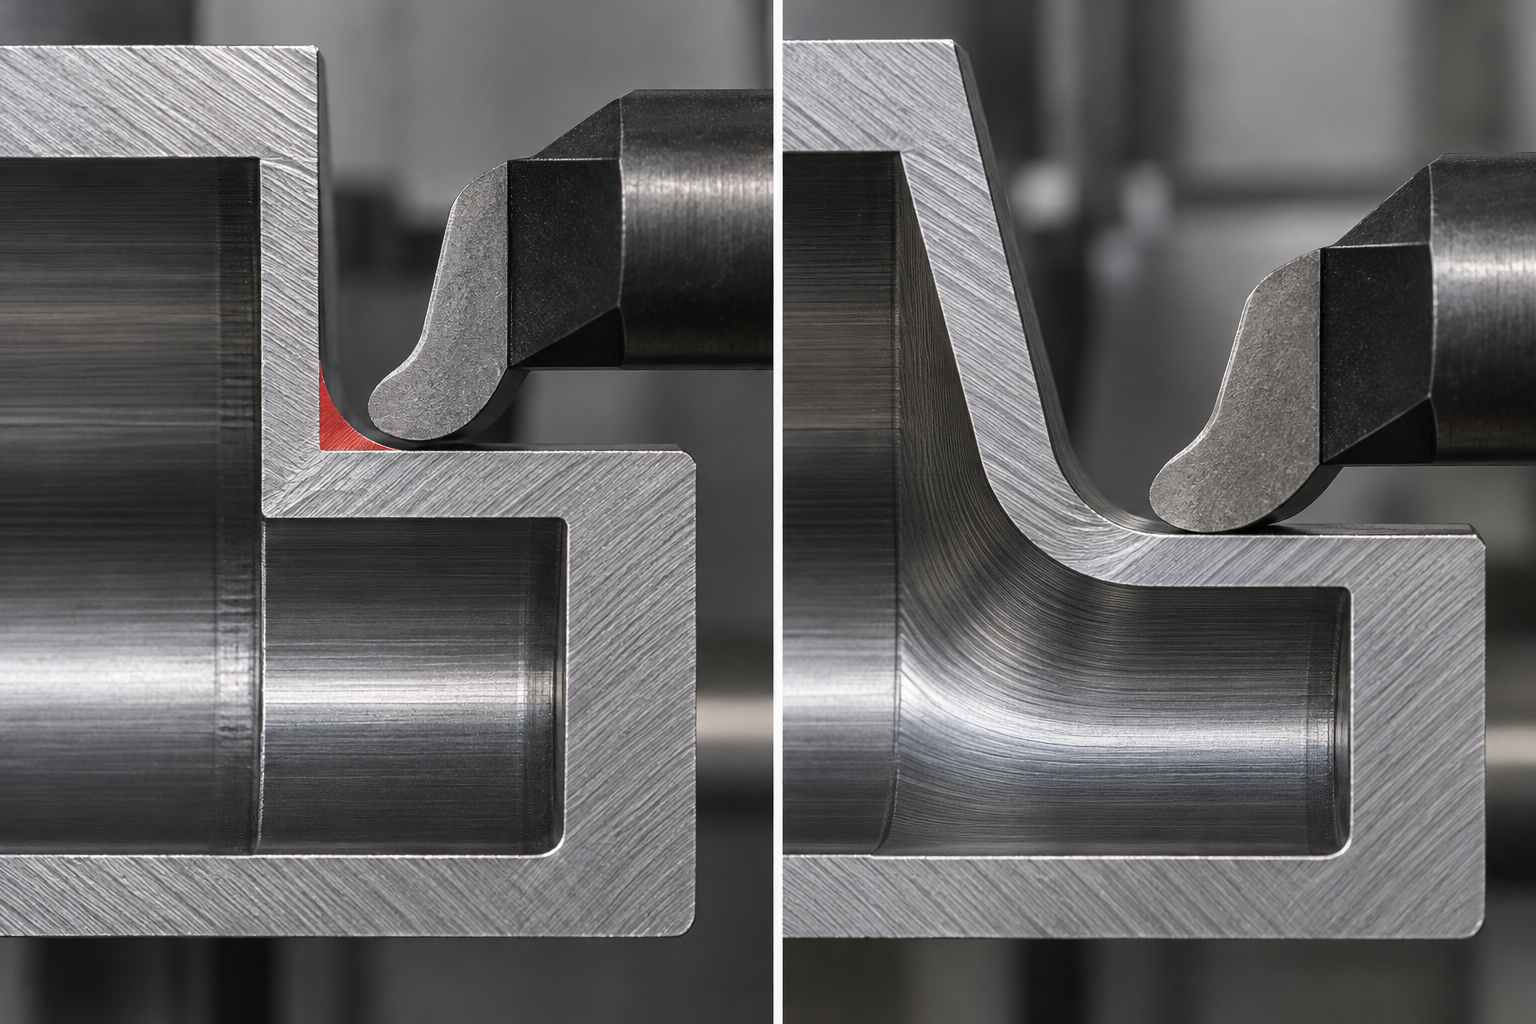
Angles intérieurs et extérieurs : les outils cylindriques ne peuvent pas dégager les angles vifs
Si les angles intérieurs d'une pièce tournée CNC sont dessinés en angle droit vif, même avec un rayon de pointe d'outil très petit, ils ne seront pas dégagés proprement ; le fournisseur devra ajouter une passe d'électroérosion ou changer pour un petit outil pour dégager l'angle, ce qui augmentera les opérations et le prix.Évitez les angles intérieurs vifs, car un outil cylindrique ne peut pas dégager l'angle.Ajoutez un rayon dans le coin (courant dans le secteur : R0,4–R1,6 mm, selon le plan), ou inclinez légèrement la paroi raide ; souvent, un seul outil de tour peut alors parcourir tout le contour en une passe.
Il en va de même pour les angles extérieurs. Beaucoup de pièces comportent un chanfrein sur le bord extérieur, et voici un détail souvent négligé : il est préférable que la dimension du chanfrein soit légèrement supérieure au rayon de la fraise en bout. L'approche courante dans le secteur est qu'avec une fraise en bout de rayon 0,125 in (3,175 mm), on prend un chanfrein d'environ 0,130 in (3,3 mm), afin que l'outil puisse pénétrer proprement sans laisser de marche. Pour la vérification, fiez-vous au rayon réel de l'outil ; il est conseillé de l'indiquer sur le plan ou de demander directement au fournisseur.
Pièces élancées : rotation non uniforme, vibration dès que l'outil touche
Les arbres élancés et les goupilles élancées sont la catégorie la plus problématique parmi les pièces tournées CNC.Évitez les pièces tournées élancées, car lorsque la pièce tourne, la rigidité est insuffisante et elle risque une rotation non uniforme et des vibrations avec l'outil.Plus le rapport longueur/diamètre est grand, plus la tendance de la force de coupe à fléchir la pièce est marquée, ce qui entraîne conicité, marques de vibration et dérive dimensionnelle. En conception, réduisez le porte-à-faux autant que possible ; s'il faut vraiment une pièce élancée, il faut généralement ajouter côté process une lunette fixe ou une lunette mobile comme support intermédiaire, ou usiner par segments puis assembler. Pour ce type de pièce, il vaut mieux préciser le rapport longueur/diamètre avant le devis.
Parois minces : vibration voire rupture sous la force de coupe
Pour les pièces de révolution à paroi mince comme les douilles et les colliers, lorsque l'épaisseur de paroi descend à un certain ordre de grandeur, la force de coupe provoque une déformation élastique de la paroi : au mieux un dépassement de tolérance, au pire une fissure directe. La méthode de jugement est très simple :lorsque l'épaisseur de paroi est trop faible par rapport au diamètre, la force de serrage et la force de coupe déforment facilement la pièce.On peut envisager de laisser des bossages de process, d'ajouter des supports temporaires, ou d'usiner en deux passes d'ébauche et de finition pour laisser les contraintes se relâcher. Le seuil à partir duquel une paroi est considérée comme mince dépend du matériau, du diamètre et du mode de serrage ; il est conseillé de distinguer les faces fonctionnelles et non fonctionnelles pour que le fournisseur puisse décider où sacrifier.
Accessibilité des outils : la 3 axes n'atteint que par le dessus
L'accessibilité n'est pas un problème propre au tournage, mais dès qu'une pièce usinée CNC présente des trous latéraux, des rainures croisées ou des caractéristiques non de révolution, elle apparaît immédiatement.Un équipement 3 axes ne peut usiner que les caractéristiques directement accessibles par le dessus ; les structures latérales ou en dessous nécessitent soit un retournement pour un second serrage, soit une machine 5 axes. Le retournement introduit de nouvelles erreurs d'alignement, et plus les serrages sont nombreux, plus les références dérivent. Il faut donc, dès la revue du plan, poser la question : cette caractéristique, un seul outil peut-il l'atteindre depuis la direction actuelle ? Si non, faut-il modifier la conception ou accepter le coût d'un usinage combiné.
En reliant les points ci-dessus, on voit que les limites de conception des pièces tournées CNC pointent toutes vers le même mot : rigidité — rigidité de l'outil, rigidité de la pièce, rigidité du serrage. Ajouter un rayon dans les angles allège l'outil, réduire le porte-à-faux et ajouter des supports allègent la pièce, réduire les retournements allège les références. En réfléchissant clairement à ces trois points sur le plan, le taux de bonnes pièces et le prix des pièces tournées seront plus maîtrisables.
Matériaux courants pour les pièces usinées CNC et comparaison rapide
Aluminium, inox, acier et titane : comparaison rapide des matériaux métalliques
| Catégorie | Matériau | Principaux avantages | Usages courants |
|---|---|---|---|
| Alliage d'aluminium | 6061, 7075, 2024, etc. | Léger, bonne usinabilité, généralement usinable à vitesse élevée ; nombreux choix de traitement de surface | Supports, boîtiers, dissipateurs thermiques, fixations, pièces structurelles de drones |
| Acier inoxydable | 304, 316, 17-4PH, etc. | Bon compromis entre résistance à la corrosion et résistance mécanique ; le 316 est plus courant en environnement chimique et médical | Arbres, goupilles, bagues, connecteurs filetés, pièces pour équipements alimentaires et médicaux |
| Acier au carbone et acier allié | 1045, 4140, 42CrMo, etc. | Haute résistance, bonne résistance à l'usure, propriétés mécaniques ajustables après traitement thermique | Arbres, ébauches de engrenages, pièces de liaison, pièces structurelles à forte charge |
| Titane et alliages de titane | TC4 (Ti-6Al-4V), etc. | Rapport résistance/poids élevé, résistance à la corrosion, souvent utilisé pour la biocompatibilité | Pièces structurelles aéronautiques, pièces non porteuses liées aux implants médicaux, équipements sportifs haut de gamme |
| Alliages de cuivre | Laiton, bronze, cuivre au béryllium, etc. | Bonne conductivité électrique et thermique, résistance à l'usure ; le laiton a généralement une très bonne usinabilité | Contacts électriques, roulements, corps de vannes, connecteurs |
Plastiques techniques : l'option de remplacement lorsque le métal est trop lourd, conducteur ou trop cher
| Catégorie | Matériau | Principaux avantages | Usages courants |
|---|---|---|---|
| Plastiques techniques | POM (Delrin) | Bonne rigidité, faible coefficient de frottement, stabilité dimensionnelle, usinabilité proche du laiton | Engrenages, bagues, glissières, patins de précision |
| Plastiques techniques | Nylon (PA6/PA66) | Bonne ténacité, résistant à l'usure, résistant aux chocs, dimensions variables après absorption d'humidité | Galets, patins d'usure, clips, pièces structurelles à faible charge |
| Plastiques techniques | PTFE (Téflon) | Résistance chimique extrêmement élevée, coefficient de frottement très faible, résistance et rigidité plutôt faibles | Joints d'étanchéité, pièces isolantes, garnitures résistantes à la corrosion |
| Plastiques techniques | PEEK | Résistant aux hautes températures, aux produits chimiques, avec une résistance mécanique parmi les plus élevées des plastiques, mais son prix est généralement nettement supérieur à celui du POM | Pièces d'aménagement intérieur aéronautique, dispositifs médicaux, pièces périphériques pour semi-conducteurs |
Facteurs de procédé et liste d'informations influençant le devis d'usinage CNC
Le même modèle 3D, envoyé à trois fournisseurs, peut revenir avec des devis variant de plusieurs fois. Beaucoup d'acheteurs pensent d'abord : « le deuxième a-t-il fait n'importe quoi ? ». En réalité, la cause la plus fréquente est ailleurs : les trois ont classé la pièce dans des procédés différents — l'un l'a usinée par tournage sur tour CNC, l'autre par fraisage 3 axes, et le troisième a chiffré du 5 axes ou du tournage-fraisage combiné. Le coût horaire machine, la quantité de programmation et le nombre de bridages ne sont pas les mêmes, le prix ne peut donc pas être du même ordre. Pour rendre les devis comparables, commencez par aligner le type de procédé et les conditions d'entrée.
Tournage, 3 axes, 5 axes, tournage-fraisage combiné : où se situe l'écart de prix
Ces quatre types de procédés ont des structures de coûts différentes. Le tournage et le fraisage 3 axes reposent sur des équipements et une programmation relativement matures, avec un prix unitaire généralement plus bas ; les machines 5 axes et les équipements de tournage-fraisage combiné ont souvent un coût horaire plus élevé, mais réduisent le nombre de bridages et les reprises, ce qui peut au contraire abaisser le prix total sur des lots ou des pièces complexes. Donc, face à un prix élevé, ne négociez pas tout de suite : demandez d'abord : avec quel procédé comptez-vous usiner cette pièce ?
- Tournage (tour CNC) : la pièce tourne, adapté aux corps de révolution. Programmation simple, rendement élevé en pièce unitaire, mais uniquement des formes à symétrie de révolution.
- Fraisage 3 axes : l'outil se déplace selon X/Y/Z depuis le dessus, adapté aux pièces prismatiques et aux surfaces planes. Le nombre de bridages peut être le principal poste de coût.
- Fraisage 5 axes : l'outil peut approcher la pièce sous plusieurs angles, réduisant les bridages et permettant d'usiner des surfaces complexes, mais le coût de l'équipement et de la programmation est plus élevé.
- Tournage-fraisage combiné : tournage + fraisage réalisés dans une seule machine, nombre de bridages minimal, adapté aux pièces complexes comportant à la fois des caractéristiques de révolution et non de révolution.
Six informations d'entrée pour rendre comparables les devis de pièces usinées CNC
Si vous ne fournissez qu'un modèle 3D, le fournisseur ne peut que deviner les tolérances, le matériau, les exigences de surface et l'usage de la pièce. Les procédés devinés diffèrent, et les devis ne sont plus comparables. Pour permettre une comparaison transversale des devis, précisez au moins ces six éléments en une seule fois :
- Dessin de la pièce (2D) : indiquez les références, les dimensions clés, les tolérances/GD&T. Les références déterminent le plan de bridage et influencent directement le devis.
- Modèle 3D : au format STEP ou IGES, pour éviter que le fournisseur ne reconstruise lui-même le modèle.
- Spécification du matériau : nuance, état (comme T6, recuit), possibilité ou non de matériaux de substitution.
- Quantité et lots : pièce unitaire, petite série ou production de masse ? Selon la quantité, le choix du procédé peut être totalement différent.
- État de surface et traitements spéciaux : exigence de Ra, anodisation, revêtement, brunissage, traitement thermique, etc.
- Contexte d'application : où la pièce est montée, quelles charges elle supporte, et si elle comporte des surfaces d'appui. Cela détermine quelles tolérances sont critiques.
Le plus souvent oublié est le contexte d'application. Pour une même pièce, s'il s'agit d'une pièce purement esthétique, les tolérances peuvent être assouplies ; s'il s'agit d'une surface d'appui, des tolérances plus strictes et un meilleur état de surface peuvent être nécessaires. Des tolérances plus strictes entraînent généralement une augmentation des coûts de fabrication — car elles exigent des machines plus précises, des avances plus lentes et davantage de contrôle. C'est aussi pourquoi, si l'on ne fournit que le modèle sans indiquer l'usage, le devis peut varier de plusieurs fois.
Deux facteurs de coût facilement négligés
Le premier est l'usinage par électroérosion. Il est généralement plus lent que l'usinage par coupe traditionnel, mais il permet de traiter des matériaux durs ou des géométries spéciales comme des cavités à angles vifs. Si la conception de la pièce comporte des angles internes impossibles à dégager, le fournisseur peut être contraint d'ajouter une opération d'électroérosion, ce qui augmentera sensiblement le devis. Le second est la reprise d'usinage. Si une pièce tournée comporte aussi des caractéristiques de fraisage (comme des perçages latéraux ou des méplats), il faut soit passer à un tour-fraiseuse, soit ajouter un serrage et un alignement. Le coût en temps de cette dernière solution est souvent sous-estimé.
Lors de la demande de devis, vous pouvez ajouter « veuillez préciser le procédé envisagé » dans l'e-mail. Ainsi, même si trois devis diffèrent, vous pourrez voir si l'écart provient du choix du procédé ou d'une différence d'efficacité au sein d'un même procédé. Si vous avez besoin d'un devis sur plan, vous pouvez télécharger les plans et modèles via l'entrée de devis CNC, ou consulter d'abord les capacités d'usinage CNC pour confirmer la plage de procédés. AGX ne s'engage pas sur des délais ou des prix fixes — cela dépend de l'évaluation réelle des plans.
Processus typiques d'usinage CNC au tour et par fraisage : du plan au contrôle
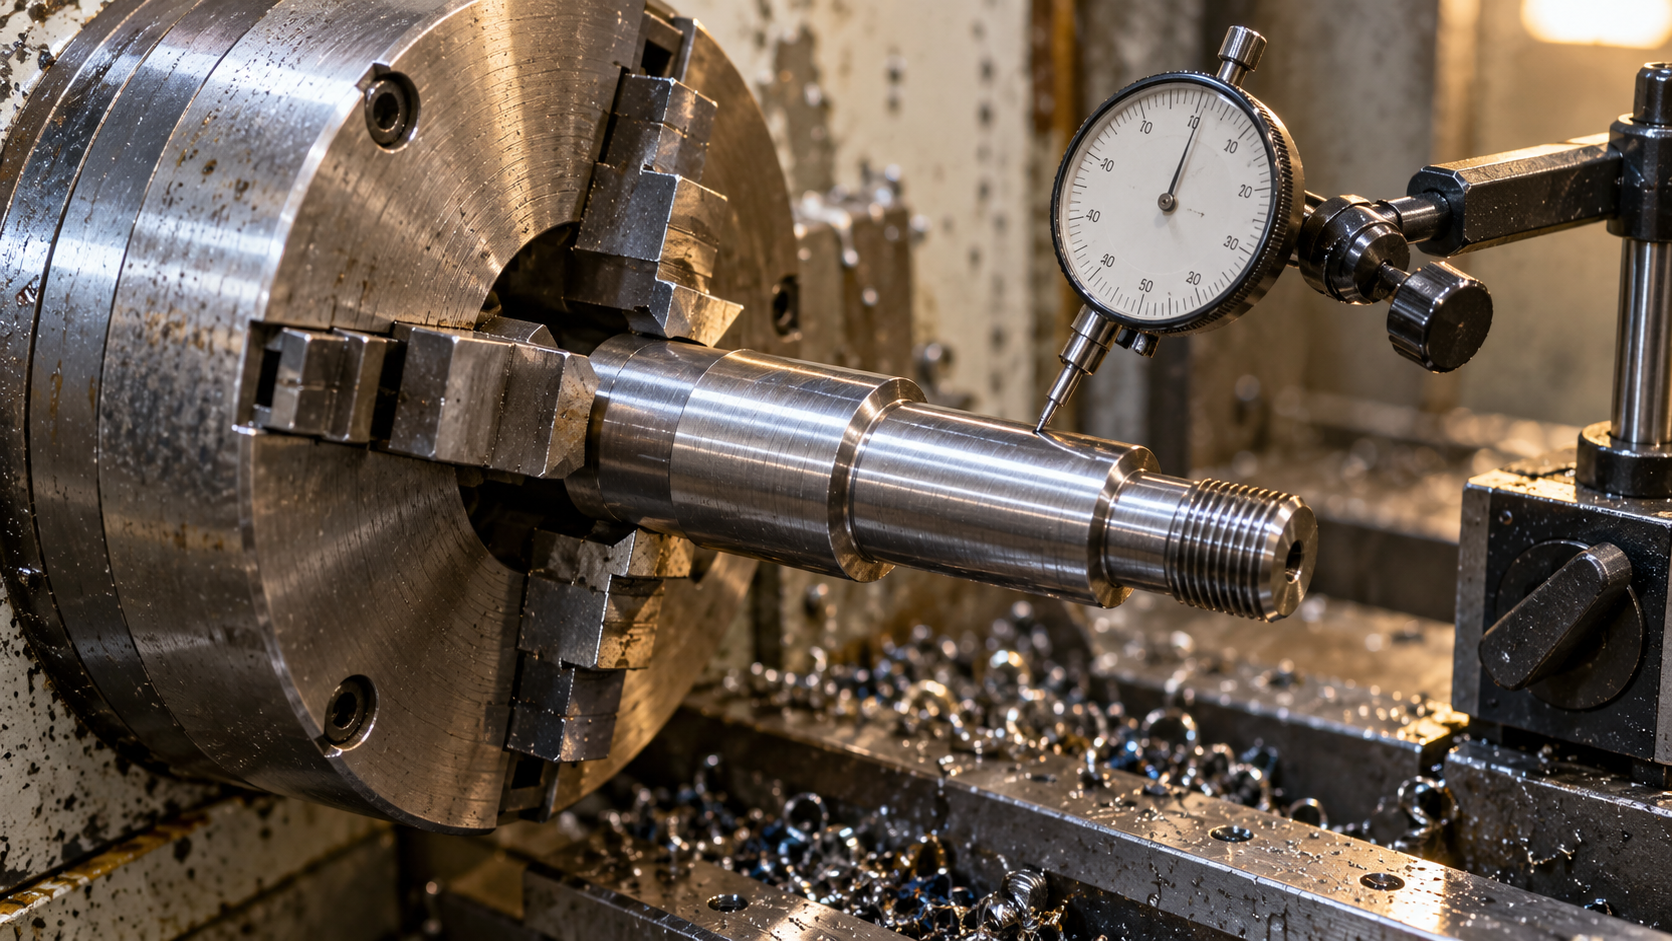
Une fois le devis discuté et le procédé défini, la pièce doit réellement passer sur la machine. L'usinage CNC au tour et l'usinage CNC par fraisage diffèrent dans leurs points d'attention concernant le serrage, l'alignement et les paramètres de coupe, mais la structure du processus est similaire. Voici un déroulé dans l'ordre typique, en ne signalant que les actions clés à chaque étape, sans en faire un tutoriel.
La différence fondamentale entre tournage et fraisage en matière de serrage vient de la cinématique : en tournage, c'est la pièce qui tourne, le montage doit donc garantir la précision de rotation et l'équilibrage dynamique ; en fraisage, c'est l'outil qui tourne, le montage doit seulement fixer la pièce et garantir une référence de positionnement fiable. Cela explique aussi pourquoi réduire le nombre de serrages est généralement la valeur essentielle du tour-fraisage — chaque serrage en moins, c'est une erreur d'alignement et une tolérance cumulée en moins, ce qui est particulièrement marquant pour les pièces de type arbre exigeant une bonne concentricité.
Traduire le choix sur le plan : une liste d'éléments à fournir au fournisseur
À ce stade, la logique de choix du procédé est claire : l'usinage CNC au tour correspond aux pièces à symétrie de révolution, dans les pièces usinées CNC les prismes ou surfaces complexes sont confiés au fraisage, et ce n'est que lorsque des caractéristiques de rotation et des caractéristiques prismatiques apparaissent simultanément qu'on passe au tour-fraisage. Mais choisir le bon procédé ne signifie pas que le devis sera exploitable. Envoyer le même modèle 3D à trois fournisseurs et obtenir des devis du simple au double n'est souvent pas dû à un prix fantaisiste, mais au fait que chacun suppose par défaut un type de procédé, une solution de serrage et une interprétation des tolérances différents. Pour obtenir des devis comparables, il faut d'abord rendre les données d'entrée comparables.
Confirmer le type de procédé, puis comparer les prix
Lors de la demande de devis, ajoutez : « pour cette pièce, comptez-vous utiliser le tournage, le fraisage 3 axes, le fraisage 5 axes ou le tour-fraisage ? ». Les différents procédés varient fortement en coût horaire machine, complexité de programmation et nombre de serrages ; mettre une pièce tournée et une pièce fraisée 5 axes dans le même tableau comparatif n'a pas de sens. Une fois que le fournisseur a indiqué le type de procédé, demandez que le devis précise combien de serrages sont inclus, ainsi que la présence ou non de reprises et de traitements de surface — c'est là que se creusent réellement les écarts de prix.
Plans et modèles : donner un support aux tolérances critiques
Le modèle 3D (STEP ou IGES) définit la forme, le plan définit les exigences ; les deux ne peuvent pas se substituer l'un à l'autre. Si l'on ne fournit que le modèle, le fournisseur ne peut estimer qu'avec les tolérances et l'état de surface par défaut, et le devis diverge naturellement. Le plan doit au minimum indiquer : les surfaces et axes de référence, les tolérances dimensionnelles et géométriques des surfaces d'appui (GD&T, comme le battement, la coaxialité, la localisation), les spécifications et classes de précision des filetages, les valeurs de rugosité Ra des surfaces critiques, ainsi que les arêtes vives ou chanfreins à conserver. Pour les pièces de révolution en usinage CNC au tour, la coaxialité et le battement frontal sont généralement plus clairs indiqués sur le plan que dans le modèle.
Matériau, quantité, traitement de surface et contexte d'application
- Spécification du matériau : indiquez la nuance et l'état, par exemple 6061-T6, 304, POM-C, PEEK. Pour une même famille de matériaux, les différentes nuances peuvent différer sensiblement en usinabilité et en prix ; écrire seulement « aluminium » ou « acier inoxydable » rendra le devis trop vague.
- Quantité et lots : pièce unique, petite série, ou livraison par lots. La quantité influence la solution de serrage et le mode d'approvisionnement, ainsi que la volonté du fournisseur de réaliser un montage dédié.
- Traitement de surface : anodisation, brunissage, nickelage, sablage, passivation — précisez le type, l'épaisseur de film ou les exigences de couleur, ainsi que la tolérance éventuelle à de légères différences de teinte sans impact sur l'assemblage.
- Contexte d'application : où la pièce est montée, quelles charges elle supporte, si elle a un ajustement mobile. Une phrase pour décrire le scénario fonctionnel, afin que le fournisseur puisse juger quelles faces sont fonctionnelles et quelles tolérances sont négociables.
Regrouper ces éléments sur une page jointe à la demande de devis fait gagner du temps par rapport à de nombreux allers-retours. Des tolérances plus strictes impliquent généralement plus d'opérations, des avances plus lentes et des coûts de contrôle plus élevés ; il faut donc coter les tolérances critiques et ne pas resserrer les faces non critiques. Les procédés complémentaires comme l'électroérosion sont couramment utilisés dans le secteur pour dégager les angles ou usiner des matériaux difficiles ; leur vitesse est généralement plus lente que l'usinage traditionnel, il faut donc confirmer avant le devis s'ils sont réellement nécessaires.
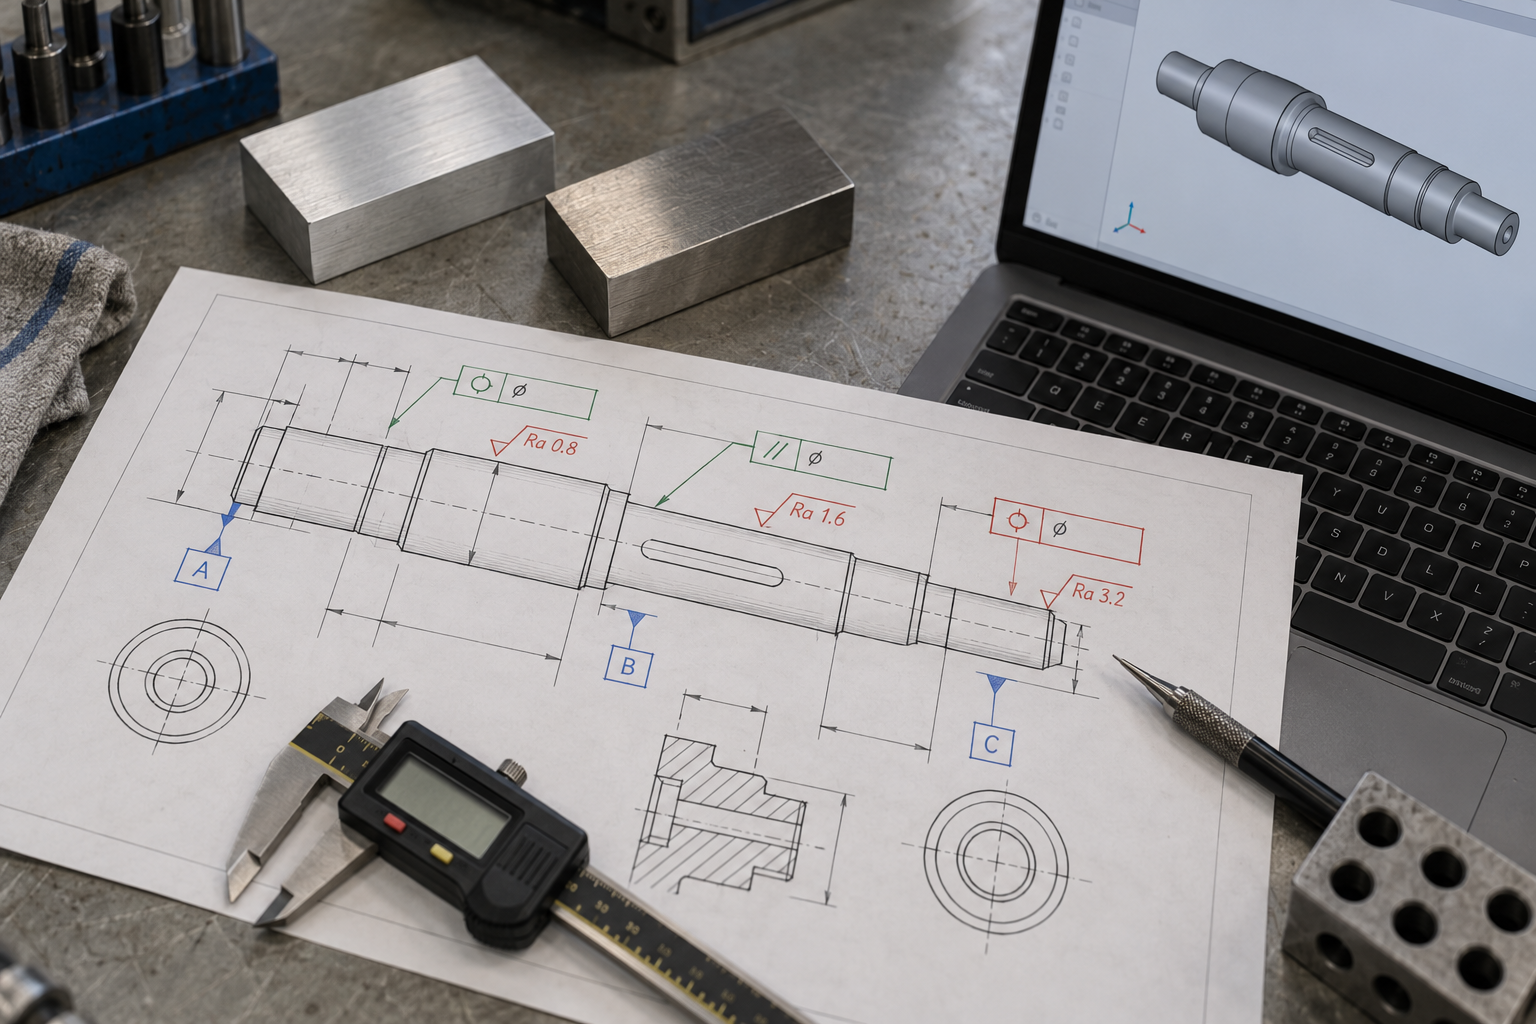
Pour que les devis convergent plus vite, vous pouvez téléverser directement le plan, le modèle et la nomenclature des matériaux dans l'entrée de devis et renseigner les éléments ci-dessus en une seule fois. La plateforme fournit une estimation selon les caractéristiques de la pièce et la quantité ; le procédé précis et les tolérances restent soumis à la validation technique et au plan — elle ne remplace pas le jugement du fournisseur sur le procédé, elle aligne d'abord des données comparables.
Un dernier rappel : faites de « quel procédé le fournisseur utilise » un champ fixe de la demande de devis. Après avoir confirmé s'il s'agit de tournage, de fraisage 3 axes, de tournage-fraisage ou de 5 axes, comparez ensuite les prix, le nombre de montages et la solution de contrôle ; les écarts entre devis auront alors une base explicable. Si le jugement du fournisseur sur le procédé diverge de votre intention de conception, discutez d'abord de la géométrie et des faces fonctionnelles, puis du prix — c'est généralement plus efficace que de négocier directement à la baisse.
Questions fréquentes
Les questions ci-dessous sont les points sur lesquels les lecteurs bloquent le plus souvent lors du choix d'un tour CNC et de pièces usinées CNC ; les réponses reviennent autant que possible à la logique de jugement de cet article.
Pour une même pièce, pourquoi certains fournisseurs annoncent un prix de tournage et d'autres un prix de fraisage, avec un écart de plusieurs fois ?
Parce que le type de procédé diffère. Le tournage fait tourner la pièce, l'outil restant relativement fixe, et convient aux pièces à symétrie de révolution ; le fraisage fait tourner l'outil, la pièce restant fixe, et convient aux pièces prismatiques ou à surfaces complexes. Pour un même modèle 3D, si un fournisseur organise le procédé en tournage et un autre en fraisage 3 axes ou 5 axes, le coût horaire machine, la complexité de programmation et le nombre de montages diffèrent, et les devis s'écartent naturellement. Lors de la demande de devis, demander clairement « quel procédé comptez-vous utiliser » a plus de sens que de comparer simplement le prix total.
Comment déterminer si une pièce usinée CNC doit passer par le tournage ou le fraisage ?
Regardez d'abord la géométrie : une symétrie de révolution globale (arbres, goupilles, bagues, douilles, colliers, connecteurs filetés) privilégie le tournage ; l'apparition de caractéristiques non révolutionnaires (supports, boîtiers, dissipateurs, ces corps prismatiques ou contours 3D complexes) fait entrer dans le fraisage. Si la pièce présente à la fois un corps de révolution et des trous latéraux ou des faces planes, il faut envisager le tournage-fraisage, pour réduire le nombre de montages avec une seule machine. Le critère est la géométrie, pas le prix.
Lors de la conception de pièces tournées, quels points font le plus facilement grimper les coûts ?
Trois points courants : les angles vifs intérieurs et extérieurs, les pièces élancées, les parois minces. Un outil cylindrique ne peut pas dégager un angle vif intérieur ; vouloir absolument le dégager impose souvent d'ajouter de l'électroérosion ou des opérations supplémentaires ; les pièces élancées tournent facilement de façon irrégulière et vibrent contre l'outil ; les parois minces vibrent voire se rompent sous les efforts de coupe. Ajouter un rayon, incliner légèrement les parois raides, maîtriser le rapport longueur/diamètre coûte généralement moins cher que de forcer ensuite par le procédé.
Pour rendre comparables les devis d'usinage CNC de plusieurs fournisseurs, quel est le minimum à fournir ?
Six éléments : le plan de la pièce (avec tolérances et GD&T), le modèle 3D (STEP/IGES), la spécification du matériau, la quantité, les exigences de finition de surface ou de traitement spécial, le contexte d'application. Ne donner qu'un modèle 3D oblige le fournisseur à deviner les tolérances, le matériau et la série ; un écart de plusieurs fois entre devis est alors normal. Indiquez clairement les références, les tolérances critiques et les faces fonctionnelles pour que les devis aient une base de comparaison.
Le 5 axes ou le tournage-fraisage coûte plus cher à l'heure, pourquoi le prix total est-il parfois plus bas ?
Parce que le coût total ne se limite pas au tarif horaire de la machine. Le coût horaire des équipements 5 axes et de tournage-fraisage est généralement plus élevé que celui des machines 3 axes ou de tournage pur, mais ils permettent de réduire le nombre de montages, de diminuer les usinages secondaires et les réalignements répétés, et les erreurs accumulées lors des montages multiples sont également moindres. Pour les pièces complexes comportant des caractéristiques rotatives et prismatiques, la réduction des montages permet souvent de faire baisser le coût total. La rentabilité dépend du nombre de caractéristiques et des exigences de tolérance de la pièce concernée, et ne peut être généralisée.
Key takeaways
- La différence fondamentale entre le tournage et le fraisage réside dans la cinématique : en tournage, la pièce tourne et l'outil reste relativement immobile ; en fraisage, la pièce est immobile et l'outil tourne. Cela détermine les formes géométriques les mieux adaptées à chacun.
- Les pièces à symétrie de révolution sont à privilégier pour le tournage, les prismes ou les surfaces complexes relèvent du fraisage, et lorsqu'une pièce présente à la fois des caractéristiques de révolution et des caractéristiques prismatiques, on envisage alors le tournage-fraisage.
- Les contraintes DFM sont souvent déterminées par la géométrie de l'outil : un outil cylindrique ne peut pas dégager d'angles internes vifs, les pièces élancées ont tendance à vibrer, et les parois minces se déforment sous les efforts de coupe.
- La condition préalable à des devis comparables est que les entrées soient comparables : le plan avec tolérances/GD&T, le modèle 3D, les spécifications matière, la quantité, le traitement de surface et le contexte d'application ; s'il manque un élément, la comparaison transversale des prix devient difficile.



