Ce que fait réellement l'usinage CNC : les trois catégories d'actions de base — enlèvement de matière, point à point et contour
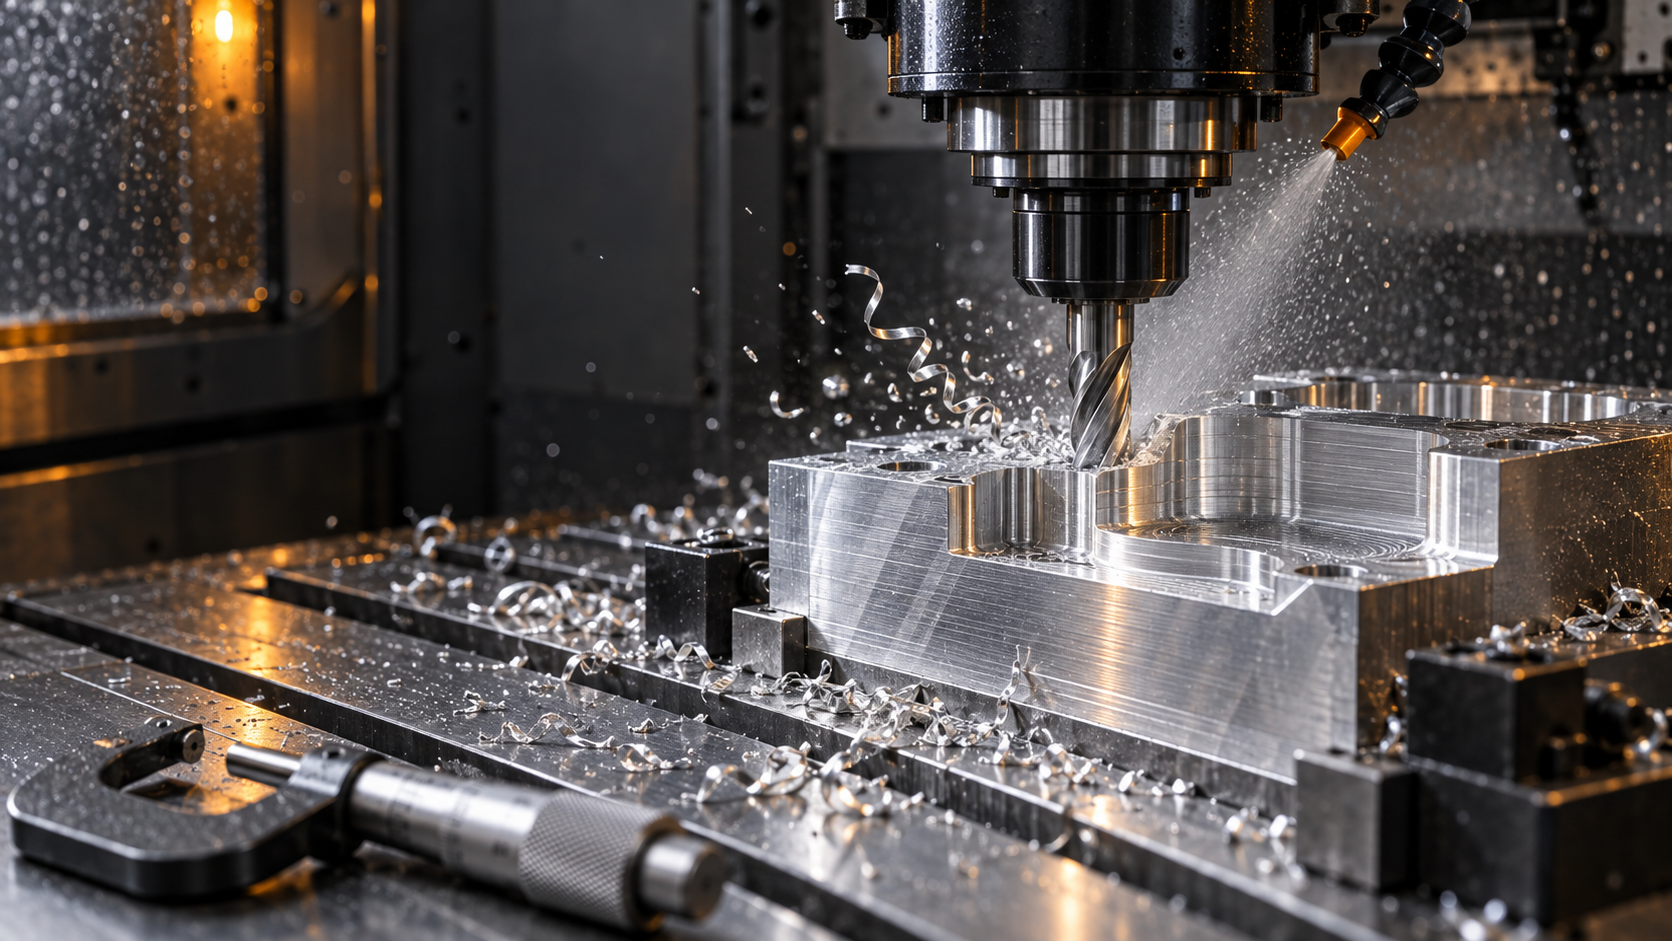
Placez une plaque d'aluminium 6061 sur la table d'une fraiseuse, lancez le programme, et la plaque présente une dizaine de trous, deux rainures et une surface d'épaulement. C'est l'aspect le plus simple de l'usinage CNC : l'outil tourne, la pièce se déplace relativement, et le matériau est retiré petit à petit selon le programme. Pour le comprendre, ne commencez pas par apprendre la définition : observez d'abord les trois catégories d'actions de base que l'outil laisse sur la pièce.
Actions point à point : perçage, taraudage, alésage — elles traitent la position et le diamètre des trous
Les actions point à point exigent seulement que l'outil atteigne une coordonnée puis avance axialement, sans exiger une précision de contour continue. Le perçage donne un trou ébauché, l'alésage lisse et resserre le diamètre, le taraudage coupe un filetage dans la paroi du trou. Ces actions correspondent aux trous de montage, trous taraudés et trous de goupille sur la pièce. À noter : le foret dévie, surtout pour les trous à grand rapport longueur/diamètre ; la précision de position repose donc généralement sur un gabarit de perçage, un foret à centrer ou un alésage ultérieur, plutôt que sur le foret lui-même.
Actions de contour : fraisage de rainures, de cavités, de parois — la trajectoire de l'outil détermine la forme
Dans les actions de contour, l'outil suit un trajet dans le plan XY et descend par passes en Z, découpant rainures, cavités, épaulements et contours extérieurs. Ces actions sont sensibles au rayon de l'outil, au rayon de congé et au dégagement dans les angles. Le rayon minimal d'un angle intérieur de pièce est limité par le diamètre de fraise disponible — un angle intérieur coté R2 nécessite en pratique un outil inférieur à φ4, ce qui réduit la rigidité de l'outil et oblige à modérer l'avance et la profondeur de passe. La précision de contour dépend aussi de l'interpolation et de la résolution de commande de la machine, et ne se concrétise pas simplement avec les mots « haute précision ».
Actions de révolution : tournage extérieur, dressage, gorges, filetage — elles correspondent aux pièces de révolution
La pièce tourne, l'outil avance en ligne droite : c'est le tournage. Le tournage extérieur, le dressage, les gorges, les chanfreins et le filetage sont tous des actions de révolution. Cela convient naturellement aux arbres, douilles, brides et raccords, pièces dotées d'un axe central. La circularité et la cylindricité sont généralement plus faciles à stabiliser en tournage qu'en fraisage, car le mouvement principal est continu et la direction de l'effort de coupe relativement fixe. Mais dès que la pièce comporte des trous excentrés ou des caractéristiques non révolutionnaires, il faut changer d'opération, ou passer à un tour-fraiseuse.
Les trois catégories d'actions réunies couvrent la plupart des besoins de mise en forme des pièces métalliques et plastiques. Ce qui distingue réellement l'usinage CNC de l'usinage manuel n'est pas qu'un outil coupe mieux, mais que la trajectoire de l'outil est contrôlée par un programme et qu'un même bloc de code G peut être exécuté de façon répétée. Cela implique deux choses : premièrement, la constance en série vient du programme et non de la main ; deuxièmement, toute modification d'une cote doit être reportée sur le programme, l'outil et le bridage, et non corrigée à la lime sur place.
Types de machines courants et problèmes géométriques qu'ils résolvent chacun
Selon les besoins géométriques, la répartition courante de plusieurs types de machines-outils est globalement la suivante :
- Fraiseuse verticale 3 axes : trois axes linéaires X, Y, Z. Adaptée à l'usinage de plaques, de faces uniques ou de quelques faces de corps de pièces ; c'est le point de départ de la plupart des pièces fraisées.
- Fraiseuse horizontale : broche horizontale, évacuation des copeaux plus fluide, adaptée à l'usinage multi-faces des corps ; avec une table rotative, elle réduit le nombre de serrages.
- Tour à commande numérique : principalement deux axes, dédié aux corps de révolution. Les modèles avec contre-broche ou tourelle à outils motorisés permettent de réaliser le perçage de la face arrière et le fraisage de méplats en un seul serrage.
- Tour-fraiseuse combinée : tournage et fraisage réalisés sur la même machine, adaptée aux pièces présentant à la fois un contour de révolution et des trous excentrés ou des caractéristiques fraisées, ce qui réduit les changements de référence.
- Machine 5 axes : deux axes rotatifs plus trois axes linéaires, destinée aux roues, aux surfaces complexes, aux parois latérales de cavités profondes ou aux pièces nécessitant l'usinage de caractéristiques multi-angles en un seul serrage. Elle résout l'accessibilité et l'unification des références, mais cela ne signifie pas que toutes les pièces doivent passer en 5 axes.
Le critère de choix d'une machine-outil ne réside pas dans « laquelle est la plus avancée », mais dans la répartition des faces et des trous de la pièce selon plusieurs directions et dans la nécessité ou non d'un serrage unique pour garantir les positions relatives. Peu de faces et un système de trous simple : trois axes suffisent ; nombreuses faces, angles multiples et exigences élevées de positionnement : c'est alors au tour de la 5 axes ou du tour-fraiseuse combinée d'entrer en jeu.
Classification structurelle de l'usinage CNC : corps de révolution, corps de pièce, plaques, parois minces — classer d'abord, puis définir le procédé
Avant de choisir une machine-outil, il faut d'abord regarder à quoi ressemble la pièce ; c'est bien plus fiable que de la forcer dans une liste d'équipements. La classification structurelle de l'usinage CNC n'est pas une question académique : elle détermine directement si vous devez vous orienter vers le tournage, le fraisage ou le tour-fraiseuse combiné, et pourquoi, sur le devis, le nombre de serrages occupe deux lignes plutôt qu'une. La pratique courante du secteur consiste à classer les pièces en quatre catégories selon la géométrie : corps de révolution, corps/carters, plaques, parois minces et pièces élancées. Chaque catégorie a sa contradiction principale — pour les corps de révolution, la circularité et la coaxialité ; pour les corps de pièce, la position du système de trous et la perpendicularité entre faces ; pour les plaques, la planéité et le gauchissement ; pour les parois minces, la rigidité. Si la classification est erronée, tout ce qui suit — tolérances, serrages, contrôle — n'est que rattrapage.
Corps de révolution : pourquoi les arbres, douilles et brides passent en priorité au tour
Pour les pièces telles que les arbres, douilles, brides et raccords, les caractéristiques principales sont des surfaces cylindriques ou coniques de révolution autour d'un axe central. Lors du tournage, la pièce tourne et l'outil avance linéairement, générant naturellement une surface de révolution ; la circularité et la coaxialité dépendent de la précision de la broche et du mode de serrage, ce qui est plus direct que le fraisage qui approche un cercle par interpolation. L'ébauche consiste généralement à tourner d'abord le diamètre extérieur en laissant du surépaisseur, puis la finition est réalisée aux dimensions ; lorsqu'il y a des exigences sur l'alésage et la face d'extrémité, tourner en un seul serrage le diamètre extérieur, la face d'extrémité et l'alésage permet de réduire les changements de référence. Pour les arbres avec rainures de clavette ou trous croisés, on complète les caractéristiques après tournage sur une fraiseuse ou un tour-fraiseuse combiné. Le critère est simple : si les surfaces fonctionnelles principales de la pièce sont des surfaces de révolution, envisagez d'abord le tournage, ne commencez pas par programmer une fraiseuse 3 axes.
Corps et carters : multi-faces et systèmes de trous multiples, le terrain de prédilection du fraisage ou du tour-fraiseuse combiné
Les pièces telles que les corps, carters et corps de vannes comportent souvent plusieurs faces usinées et plusieurs groupes de trous, avec des exigences de position entre les trous. La contradiction centrale de ce type de structure n'est pas la précision d'une face isolée, mais les relations relatives entre faces et entre trous. Une fraiseuse verticale 3 axes nécessite plusieurs retournements pour usiner une pièce multi-faces, et chaque retournement introduit une nouvelle erreur de serrage ; un centre d'usinage horizontal ou un tour-fraiseuse combiné permet de réaliser l'usinage multi-faces en moins de serrages, et la position du système de trous est plus facile à maintenir. Au moment du choix, comptez d'abord le nombre de faces à usiner et les directions du système de trous : si des trous de précision existent dans plus de trois directions, le tour-fraiseuse combiné ou les 4 et 5 axes sont souvent plus stables que des retournements répétés. La pratique courante du secteur consiste à enlever uniformément la matière en ébauche, puis à concentrer la finition des faces critiques en un ou deux serrages.
Pièces de type plaque : la frontière entre fraisage et tôlerie, et l'ébavurage incontournable
Pour les pièces de type plaque telles que les panneaux, supports et couvercles, si l'épaisseur est suffisante et qu'il y a des épaulements, des lamages ou des cavités, le fraisage CNC est plus approprié ; s'il s'agit simplement d'une plaque d'épaisseur constante avec pliage et poinçonnage, la tôlerie est généralement plus avantageuse en coût et en efficacité. La frontière ne réside pas dans un chiffre d'épaisseur, mais dans la structure : celles qui comportent des cavités tridimensionnelles ou qui exigent une planéité stricte ou un ajustement de face de montage sont plus maîtrisables par fraisage ; celles qui se limitent à un contour bidimensionnel avec pliage sont plus économiques en tôlerie. Ce qui est facilement négligé pour les pièces de type plaque, c'est l'ébavurage — les bavures sur les bords après fraisage affectent l'assemblage et l'aspect, et se révèlent lors du traitement de surface ultérieur. Intégrer l'ébavurage dans la gamme de fabrication coûte moins cher qu'une reprise après coup.
Parois minces et pièces élancées : une catégorie à part, car la difficulté réside dans la rigidité
Les pièces à parois minces et les pièces élancées ne doivent pas être mélangées aux corps ou aux corps de révolution ordinaires dans le chiffrage. Leur géométrie peut être simple, mais les efforts de coupe, les efforts de serrage et les contraintes résiduelles font que la pièce se déforme pendant ou après l'usinage. Les carters à parois minces nécessitent un enlèvement de matière symétrique, des passes légères répétées et, si nécessaire, des bossages de maintien ; pour les arbres élancés, il faut contrôler l'effort radial de l'outil, et le tournage peut nécessiter le soutien d'une lunette fixe ou d'une lunette mobile. La première décision pour ce type de pièce n'est pas le choix de la machine, mais de juger si la rigidité est suffisante, s'il faut modifier la structure ou répartir en plusieurs opérations. Les lister séparément évite, au moment du chiffrage, d'estimer le temps comme pour une pièce ordinaire, et évite de ne découvrir qu'à la livraison que les dimensions sont hors tolérance.
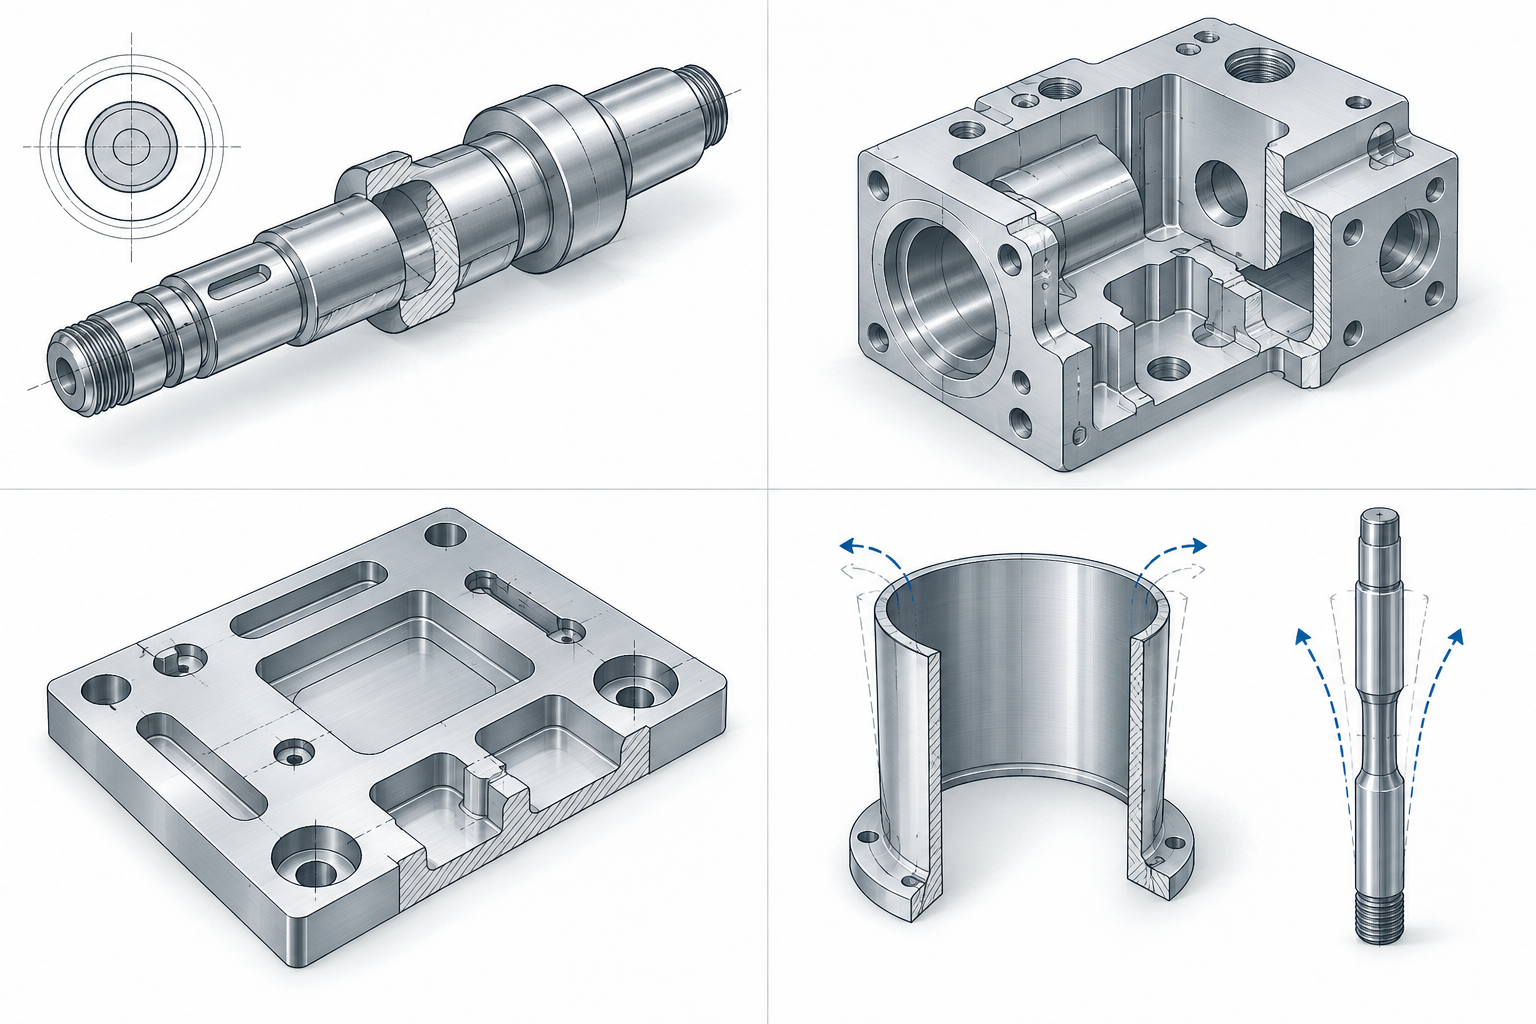
Classer d'abord puis définir le procédé évite les coûts cachés liés à l'utilisation d'une mauvaise machine-outil. Confier un corps de révolution à une fraiseuse, ou un corps de pièce à une 3 axes avec retournements répétés : la pièce unique peut peut-être être réalisée, mais le nombre de serrages, les changements de référence et les postes de contrôle augmentent, et cela devient d'autant plus marqué que les tolérances sont serrées. Après la classification, on examine la matière, les tolérances et la série, et la gamme de fabrication dispose alors d'une base de discussion.
Fraisage, tournage, perçage, rectification : comment répartir les tâches — arbitrage des opérations d'usinage CNC et limites du tournage-fraisage
Un même plan, confié à trois ateliers, peut donner trois gammes : certains tournent puis fraisent, d'autres réalisent tout en une passe de tournage-fraisage, d'autres encore coupent la pièce en deux avant de l'assembler. Les écarts de gamme viennent rarement de la qualité des machines, mais le plus souvent du jugement porté sur la géométrie de la pièce. Ce n'est qu'en clarifiant la répartition des opérations d'usinage CNC que les devis et les délais deviennent comparables.
Les quatre familles d'opérations couvrent chacune un type de caractéristiques
Le fraisage traite les plans, les épaulements, les rainures, les cavités et les contours extérieurs : l'outil tourne, la pièce avance, ce qui convient aux caractéristiques non révolutionnaires, ouvertes ou semi-ouvertes. Le tournage traite les surfaces de révolution — diamètre extérieur, face, alésage, cône, filetage — la pièce tourne, l'outil avance en ligne droite, avec un rendement élevé et des dimensions stables. Le perçage et l'alésage sont dédiés aux systèmes de trous : le perçage positionne, l'alésage corrige la dimension et la coaxialité, l'alésage de finition traite la finition des petits trous. La rectification couvre deux cas — les matériaux à haute dureté (acier trempé, carbure) et les exigences plus élevées de qualité de surface et de dimensions plus serrées ; le Ra et la cylindricité que le fraisage de finition ne peut atteindre passent souvent par la rectification.
Le critère est simple : présence de caractéristiques de révolution avec une exigence de coaxialité élevée, envisager d'abord le tournage ; position des trous déterminée par la face de référence, envisager d'abord le fraisage ; précision propre du trou élevée, ajouter alésage ou alésage de finition ; dureté et surface au-delà des capacités du fraisage de finition, prévoir la rectification.
La valeur d'un seul montage, et ses limites
En répartissant les opérations sur plusieurs machines, chaque nouveau montage rétablit une référence, et les erreurs de changement de référence s'accumulent. Sur une même pièce, la perpendicularité entre deux faces ou la position de deux groupes de trous sont souvent absorbées par ces montages répétés. Un seul montage (tournage-fraisage ou machine multiaxes avec table tournante) réalise tournage, fraisage et perçage dans un seul positionnement : l'erreur ne provient alors que de la géométrie de la machine et des outils, non du remontage.
Mais le tournage-fraisage n'est pas universel. Son point fort, ce sont les pièces du type corps de révolution avec trous excentrés, plans latéraux, rainures hélicoïdales — autrement dit « squelette tourné + détails fraisés », comme un arbre à bride avec trous radiaux ou un raccord avec fraisage latéral. À l'inverse, les pièces purement plaques, les grands carters, les grandes pièces nécessitant plusieurs faces de haute précision simultanée s'insèrent mal dans un tournage-fraisage : bridage limité, interférences d'outils, coût défavorable ; mieux vaut répartir sur plusieurs machines ou utiliser une fraiseuse à portique. La pratique courante du secteur : si la forme est proche d'un corps de révolution et que les caractéristiques principales se concentrent sur quelques orientations, privilégier le tournage-fraisage ; si la pièce dépasse la plage de rotation de la machine ou manque de rigidité, la décomposer.
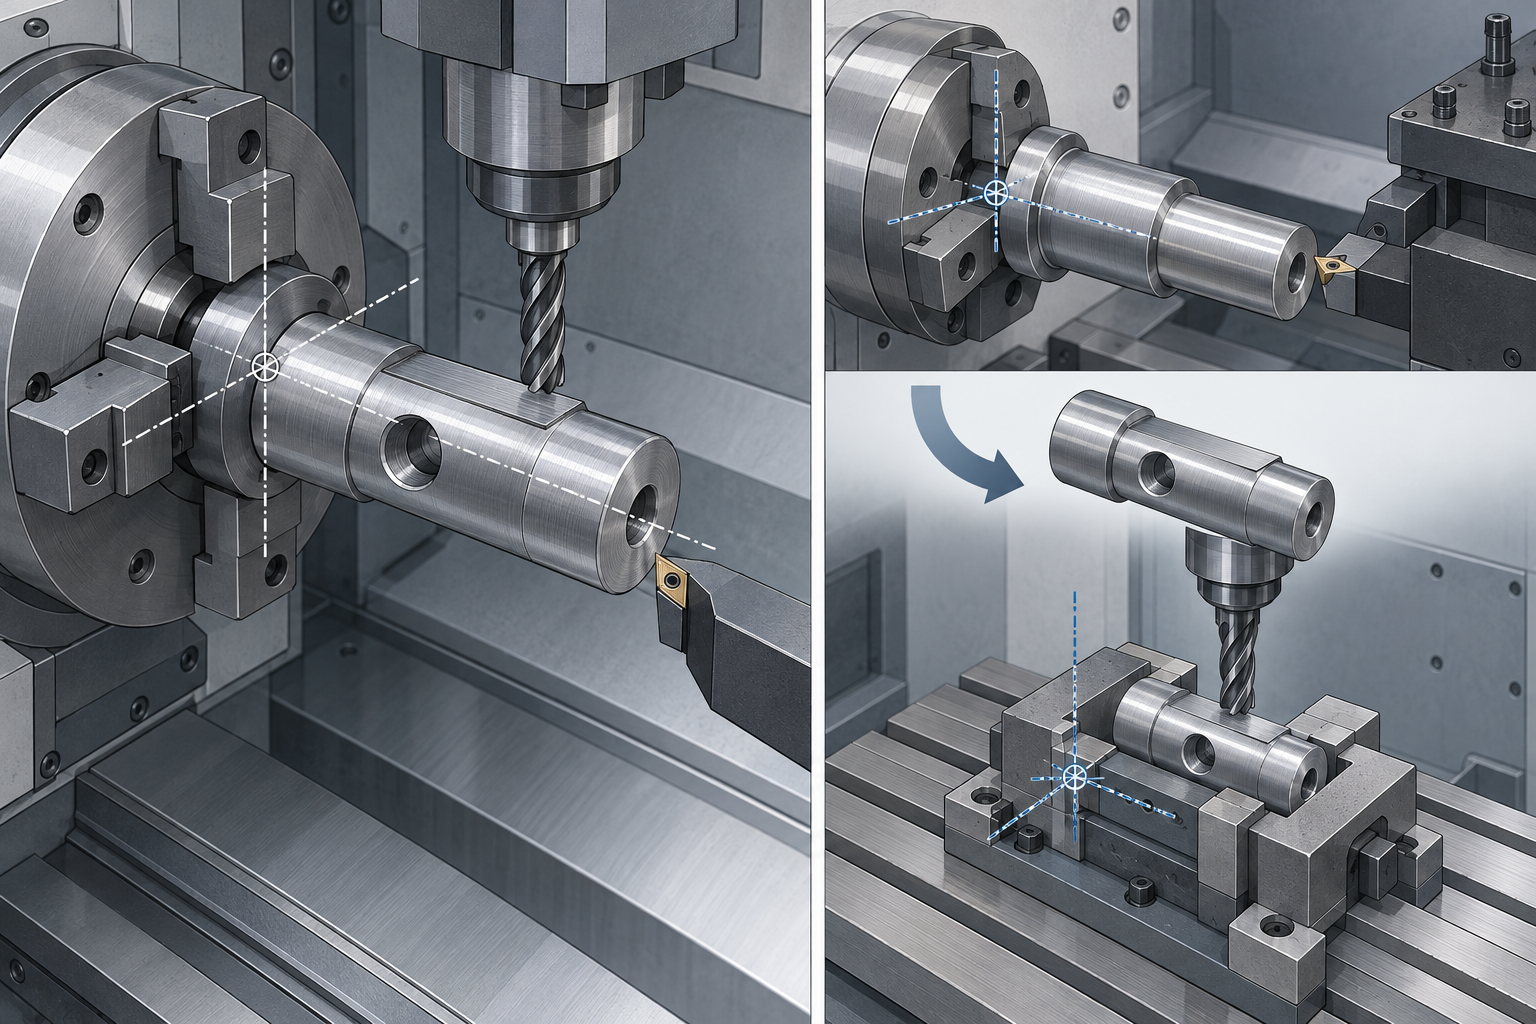
Trois critères pour définir rapidement la gamme
- La position des trous prime sur leur dimension : la tolérance de position des trous par rapport à la face de référence dépend du montage et du positionnement ; envisager d'abord le positionnement par fraisage, puis le perçage-alésage ; si la dimension propre du trou est serrée, ajouter un alésage ou un alésage de finition.
- Perpendicularité et parallélisme entre faces : s'ils sont garantis par un seul montage, opter pour le tournage-fraisage ou une machine à table tournante ; s'ils reposent sur des machines séparées plus une référence de précision, prévoir une face de référence de précision et des points de serrage.
- Présence de caractéristiques de révolution : si oui et avec une exigence de coaxialité élevée, le tournage sert de base ; si non, ne pas forcer le passage au tour pour simplifier, car le montage de révolution limite au contraire l'accessibilité.
Une fois la répartition des opérations fixée, l'usinabilité des matériaux, la gradation des tolérances et le mode de bridage ne prennent leur sens — car selon la gamme retenue, l'atteignabilité des tolérances d'un même plan et les méthodes de contrôle diffèrent. Nous aborderons ensuite les matériaux et les tolérances ; ne pas inverser l'ordre.
Comment choisir les matériaux pour l'usinage CNC : différences d'usinabilité entre aluminium, inox, laiton et plastiques techniques
Un mauvais choix de matériau, et toutes les étapes suivantes de l'usinage CNC paient la note. Un même plan avec une autre nuance change la durée de vie des outils, les paramètres de coupe, le mode de bridage, et même la nécessité ou non d'un traitement de détente. L'ordre de jugement recommandé : d'abord la fonction (résistance, corrosion, isolation, poids), ensuite l'usinabilité, enfin l'état et le post-traitement.
Aluminium : le choix entre 6061 et 7075 ne se limite pas à la résistance
Le 6061-T6 est l'aluminium le plus accommodant en usinage CNC. Faible résistance à la coupe, évacuation des copeaux fluide, pièces à parois minces peu sujettes au rejet d'outil, et aspect stable après anodisation : idéal pour les boîtiers, supports, montages qui exigent à la fois rigidité et itérations rapides. Le 7075-T6 offre une résistance nettement supérieure, mais aussi une dureté et des contraintes résiduelles plus élevées, avec un risque de gauchissement accru lors de l'enlèvement de matière sur parois minces ou grandes surfaces ; avant la finition, il faut souvent prévoir un surépaisseur et un enlèvement par passes successives. La pratique courante du secteur : 7075 pour les pièces sollicitées, 6061 pour les pièces structurelles et d'aspect courantes ; confirmer la nuance et l'état précis selon le plan, ne pas commander avec le seul mot « aluminium ».
Acier inoxydable : les pièges de l'écrouissage du 304 et du 316
La difficulté du 304 et du 316 ne réside pas dans la dureté, mais dans l'écrouissage. Si l'outil s'arrête en surface ou frotte de façon répétée, la couche superficielle durcit à mesure de la coupe, et la passe suivante devient encore plus difficile, créant un cercle vicieux. La solution : faible avance, grande profondeur de passe, outil affûté, refroidissement abondant, et éviter de « caresser » la matière. Le 316, contenant du molybdène, résiste mieux à la corrosion, mais son usinabilité est généralement un peu moins bonne que celle du 304. Pour les pièces en inox aux tolérances serrées et aux exigences de surface élevées, séparer ébauche et finition et remplacer les outils à temps est plus efficace que d'ajuster les paramètres. La nécessité d'une mise en solution ou d'un détensionnement est à confirmer selon le plan et l'usage.
Laiton et plastiques techniques : bonne usinabilité, mais contraintes cachées propres à chacun
Le laiton (comme le laiton de décolletage de type HPb59-1) s'usine extrêmement bien et convient aux petites pièces, raccords et électrodes, mais il faut peser le poids et le coût de la matière, et les différences de teneur en plomb selon les nuances affectent les traitements de surface ultérieurs et la conformité. Parmi les pièces plastiques, le POM est dimensionnellement stable et facile à usiner, adapté aux engrenages et aux patins ; le PEEK résiste à la température et aux produits chimiques mais coûte cher et génère facilement des contraintes à l'usinage ; le PA (nylon) voit ses dimensions changer après absorption d'humidité, et une pièce à paroi mince se déforme dès que la force de serrage est un peu forte. Pour les pièces plastiques en usinage CNC, il faut particulièrement surveiller la force de serrage et la chaleur de coupe ; laisser reposer un certain temps après l'ébauche avant la finition est souvent plus stable qu'une mise en forme en une seule fois.
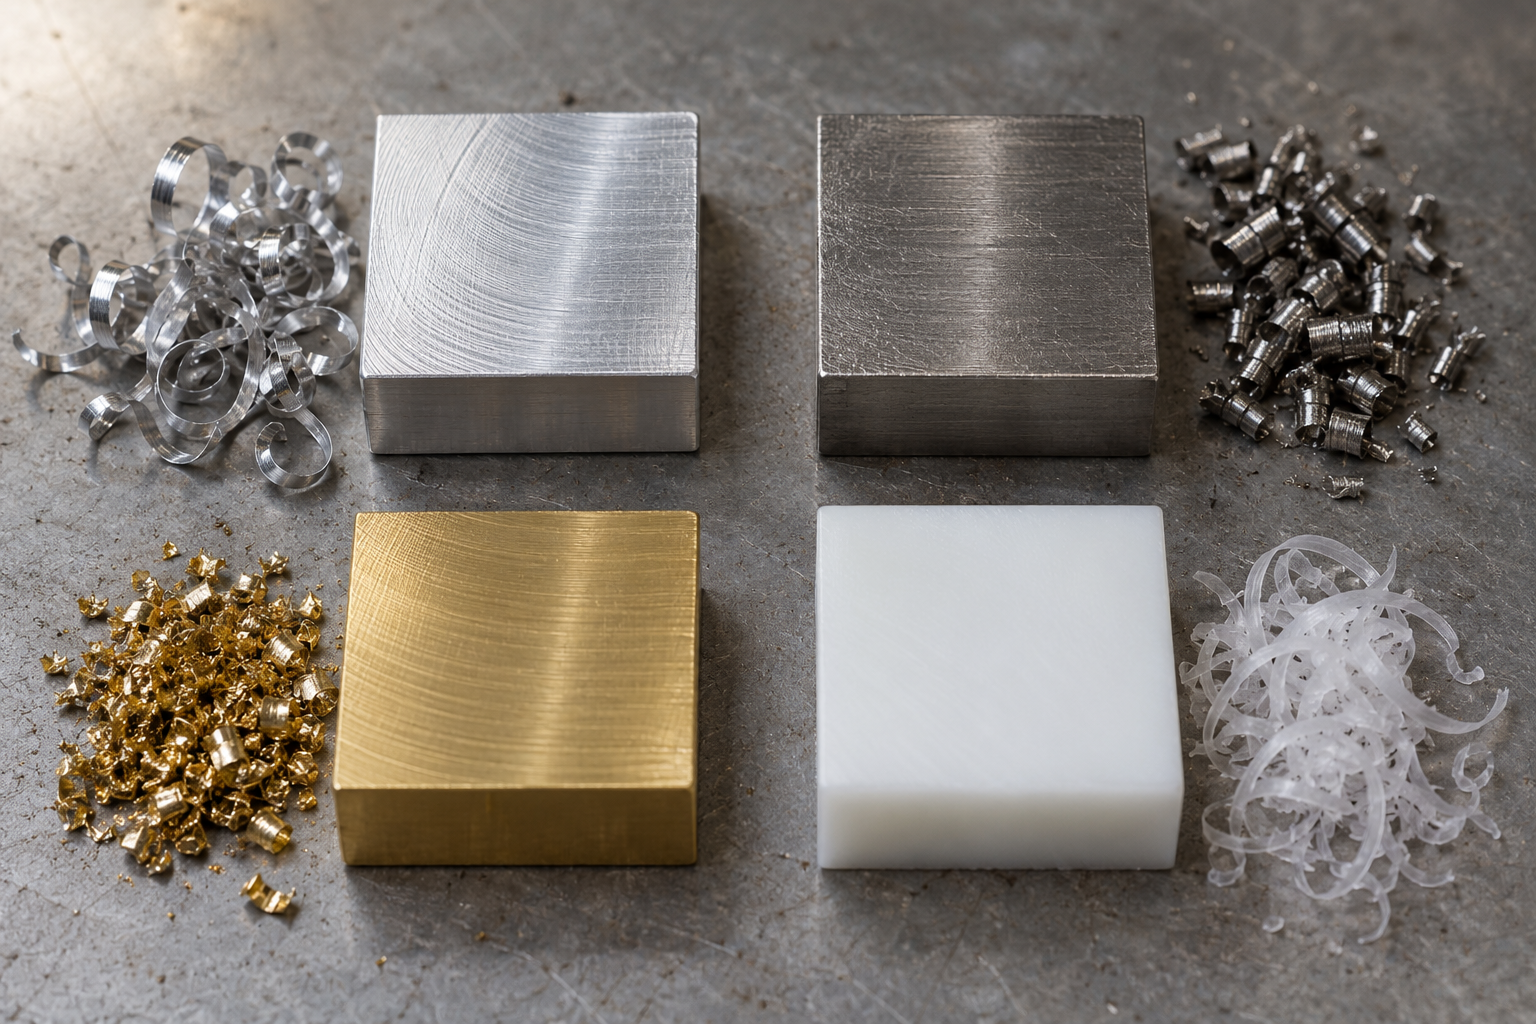
Un dernier rappel : une même nuance dans des états différents varie énormément. Le T6 et l'état O du 6061, la mise en solution et le recuit de l'inox, l'extrusion et le moulage par compression des plastiques modifient tous l'usinabilité et la tendance à la déformation. Indiquer clairement sur le plan la nuance plus l'état permet d'éviter une reprise, contrairement à la simple mention « aluminium » ou « inox ». Le matériothèque et les guides matériaux permettent de comparer les usages des nuances courantes, mais c'est en dernier ressort l'indication du plan qui fait foi.
Comment définir les zones de tolérance en usinage CNC : le tolérancement par niveaux des faces fonctionnelles, faces d'assemblage et faces non fonctionnelles
Ce qui échappe le plus facilement sur un plan, ce n'est pas le nombre de cotes, mais la manière de donner les tolérances. La zone de tolérance en usinage CNC est essentiellement la traduction de « à quoi sert cette face » : les faces d'assemblage, les faces de guidage et les faces d'étanchéité ont chacune des rôles différents, et tout coter uniformément à ±0,01 ou tout laisser en tolérance générale pose problème au chiffrage comme à la réalisation. La pratique courante du secteur : ne coter individuellement que les dimensions qui influent sur le montage et la fonction, et confier le reste au tableau des tolérances non spécifiées ; mais les valeurs concrètes dépendent encore de la fonction de la pièce, de la nature de l'ajustement et des capacités de la machine, à confirmer selon le plan, et non à copier d'un chiffre tout fait. Une tolérance n'est pas non plus meilleure quand elle est plus serrée. Resserrer d'un cran implique souvent une finition supplémentaire, un serrage supplémentaire ou le passage à la rectification, et l'augmentation du coût est généralement non linéaire.
Faces d'assemblage, faces fonctionnelles, faces non fonctionnelles : la répartition en trois niveaux des tolérances en usinage CNC
En classant d'abord chaque cote de la pièce dans l'un des trois niveaux, le tolérancement trouve sa justification. Les faces d'assemblage (portées de roulement, trous de goupille, épaulements de positionnement, gorges d'étanchéité) déterminent directement si le montage se fait correctement, et reçoivent généralement des tolérances dimensionnelles et géométriques plus serrées ; les faces fonctionnelles (surfaces de glissière, surfaces de base de montage, surfaces de contact sous charge) influent sur les performances d'usage, l'accent portant sur la planéité, le parallélisme et autres tolérances de forme et d'orientation plutôt que sur une cote isolée ; les faces non fonctionnelles (contour extérieur, épaulements non ajustés, faces décoratives, poignées) n'exigent que « pas d'interférence, pas de bord coupant » et se contentent de tolérances générales. L'intérêt de cette classification est de concentrer les ressources d'usinage sur les faces réellement critiques et de libérer les autres.
Un critère pratique : si un dépassement de tolérance sur une cote entraîne une difficulté de montage, une défaillance fonctionnelle ou une réclamation client, cotez-la individuellement ; si c'est seulement « un peu moins bien visuellement », confiez-la aux tolérances non spécifiées. Le problème de nombreux plans est exactement l'inverse : les trous critiques n'ont pas de tolérance de position, tandis que la forme extérieure sans importance porte une tolérance linéaire très serrée.
Tolérances linéaires et tolérances géométriques : pourquoi la localisation et la perpendicularité sont plus difficiles à réaliser que les cotes
Une tolérance linéaire (par exemple 20±0,05) régit la grandeur d'une cote, tandis qu'une tolérance géométrique régit la forme et les relations relatives. Les exigences telles que le parallélisme, la perpendicularité, la coaxialité et la localisation sont davantage influencées à l'usinage par le serrage, les changements de référence et la flexion de l'outil, et leur contrôle dépend davantage d'un marbre de référence et d'une machine à mesurer tridimensionnelle. La localisation est particulièrement fréquente : indiquer la position relative de plusieurs trous par une tolérance de localisation avec références est plus clair que de coter chaque entraxe, et plus proche du besoin d'assemblage. Le choix des références détermine directement si le contrôle est reproductible : la référence doit être la face ou le trou qui s'applique réellement lors du montage, et non une référence d'usinage choisie au hasard.
Rugosité de surface Ra et procédés d'usinage : ce que couvrent respectivement le fraisage de finition et la rectification
Ra et tolérance sont deux dimensions distinctes et ne se substituent pas l'une à l'autre. Une surface fraisée ordinaire présente couramment un Ra de 1,6 à 3,2 μm ; le fraisage de finition, avec une avance plus fine et une vitesse plus élevée, peut atteindre environ Ra 0,8 μm ; la rectification sert pour des Ra plus faibles et des matériaux plus durs, et permet couramment d'atteindre Ra 0,4 μm voire moins, selon le couple matériau/procédé. Lorsqu'on indique un Ra, il faut se demander : cette face est-elle une face d'étanchéité, une surface de glissement, ou seulement une face esthétique ? Les faces d'étanchéité et de glissement méritent un Ra spécifique ; une face esthétique destinée seulement à l'aspect voit souvent sa différence masquée par le sablage ou l'anodisation, et il n'est pas nécessaire d'ajouter une finition pour elle.
Si une pièce comporte à la fois des surfaces de révolution tournées et des ensembles de trous fraisés, il vaut mieux clarifier la classification des tolérances avant le chiffrage, car la gamme de fabrication en découlera directement. Pour les tolérances et exigences de surface liées à un plan précis, vous pouvez comparer les plages usinables sur la page Capacités d'usinage CNC, puis décider quelles faces laisser en tolérance générale et quelles faces resserrer individuellement.
Serrage et maîtrise des déformations en usinage CNC : traitement courant des parois minces, des pièces élancées et des cavités profondes
Comment choisir le montage : cas d'usage de l'étau, des mors doux, du mandrin à vide, des brides et des montages dédiés
Pièces à paroi mince et pièces élancées : enlèvement symétrique de matière, passes légères successives, conservation de bossages de maintien
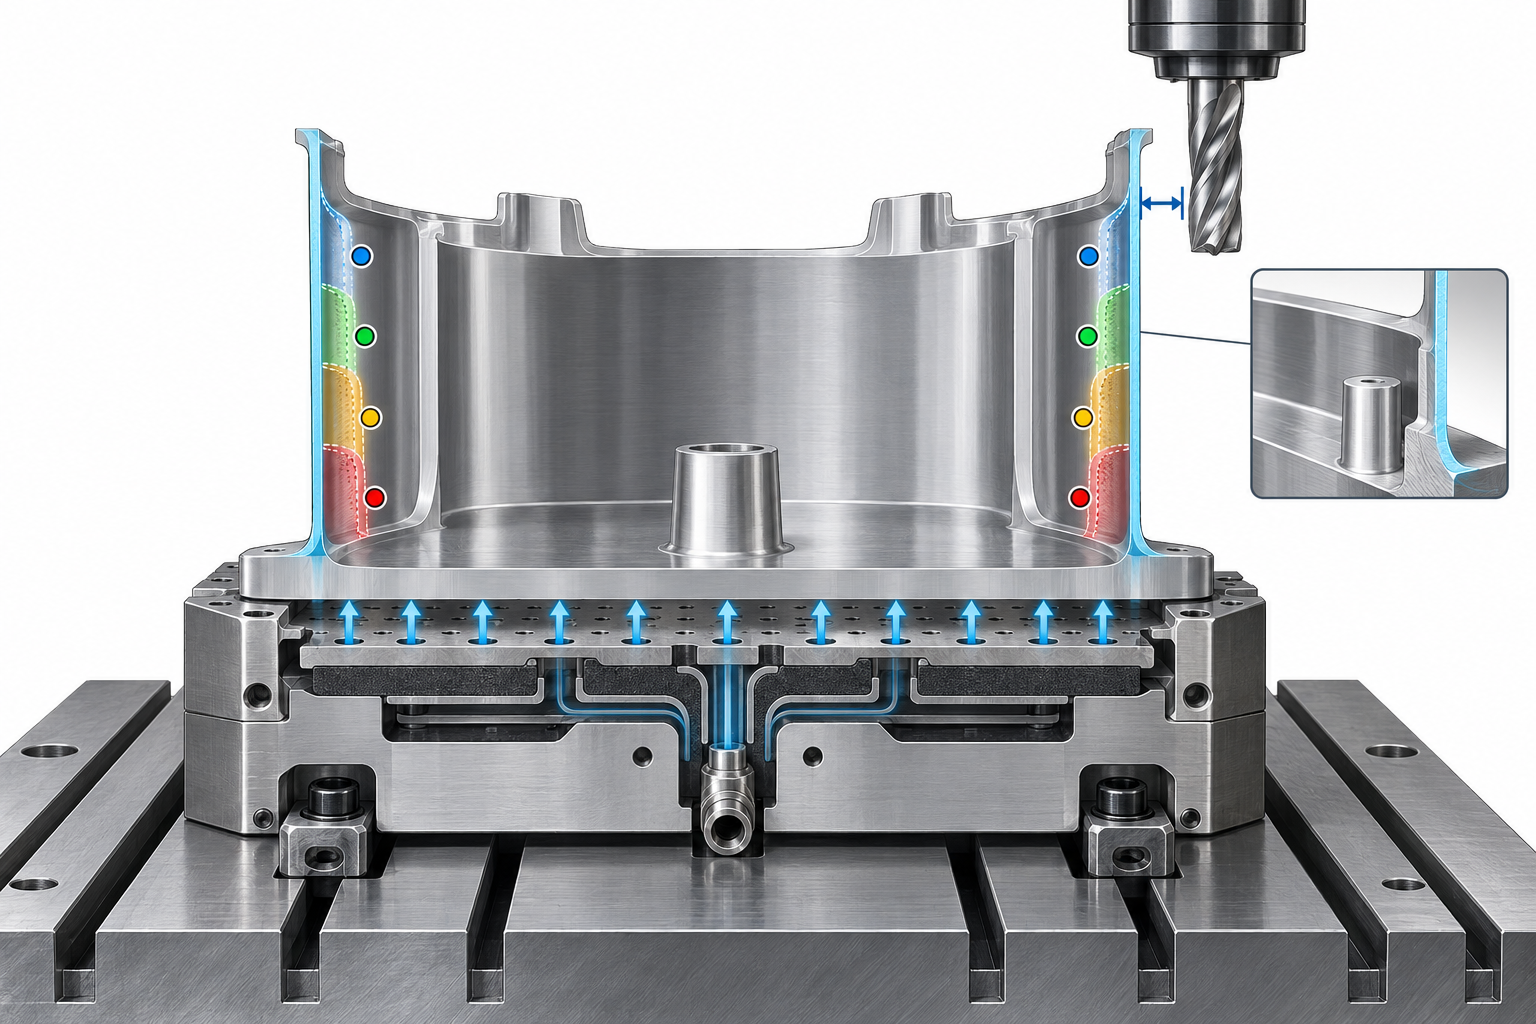
Usinage de cavités profondes : porte-à-faux de l'outil, fléchissement et évacuation des copeaux
Relaxation des contraintes et ordre d'enlèvement : faut-il s'arrêter après l'ébauche
Liste à confirmer avant le contrôle et le devis en usinage CNC
Une pièce fabriquée n'est pas synonyme de pièce livrable : entre les deux, il y a un contrôle ; une pièce chiffrable n'est pas synonyme de devis correct : entre les deux, il y a un besoin clairement exprimé. Ces deux aspects sont liés en usinage CNC : la façon dont vous définissez la conformité détermine directement les instruments de mesure que l'usine utilisera et la nécessité d'une machine à mesurer tridimensionnelle, et les instruments comme le temps entrent dans le coût. Il est donc plus proche du processus réel de traiter ensemble les méthodes de contrôle et les informations nécessaires au devis, plutôt que séparément.
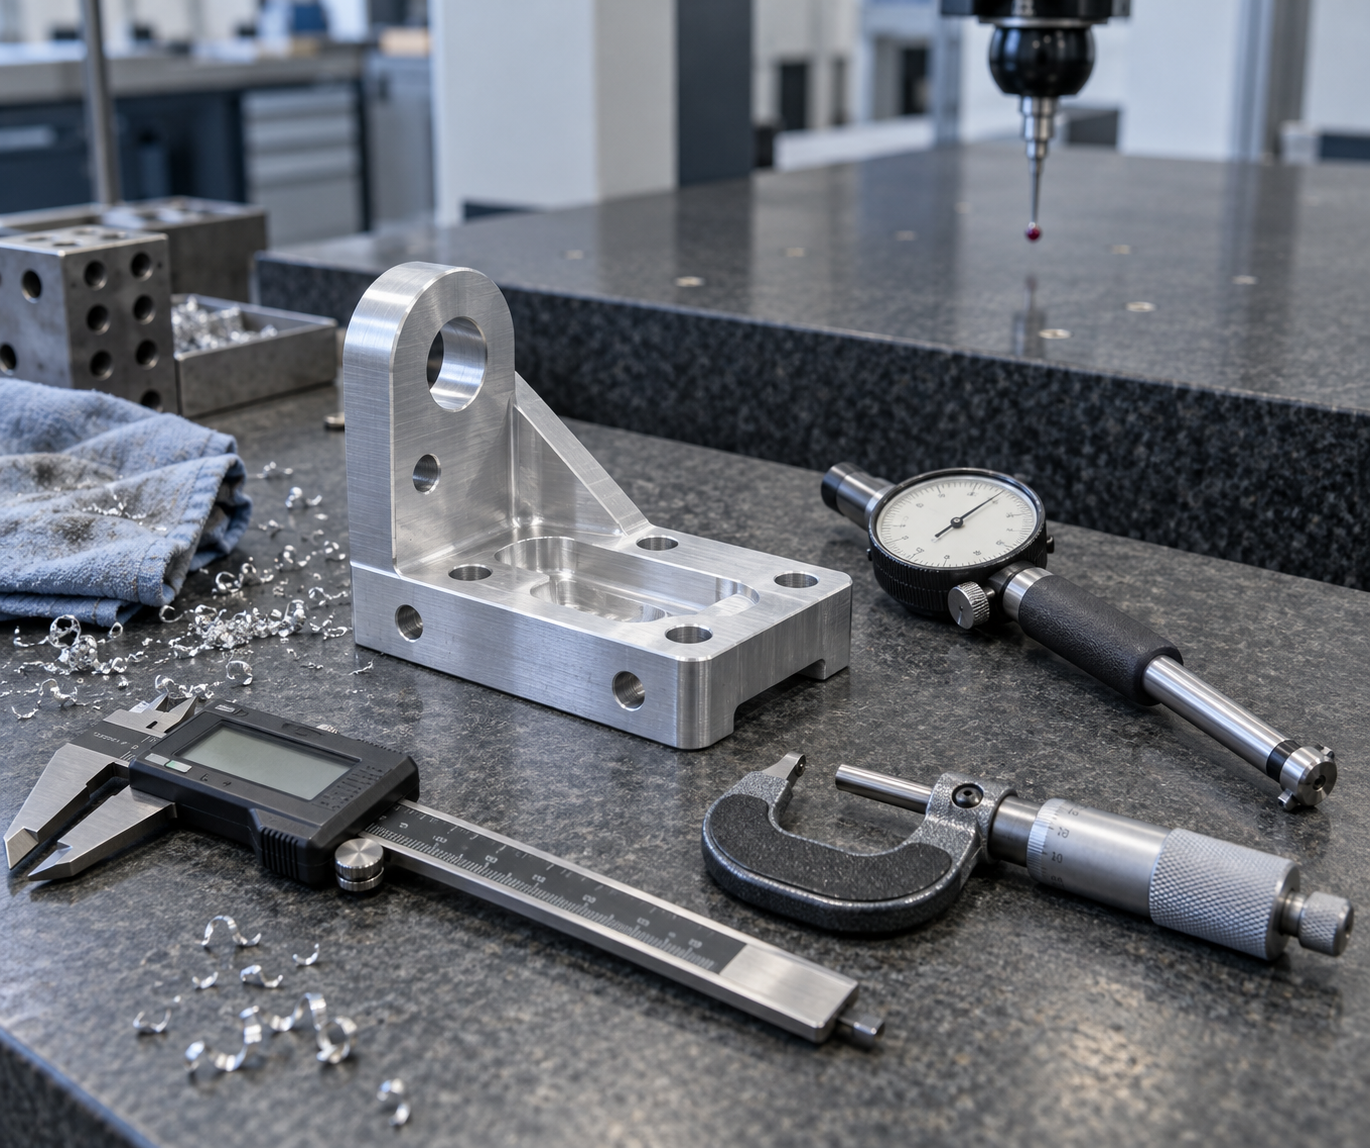
Chaque instrument a son domaine : quels moyens de mesure utiliser pour les dimensions en usinage CNC, et jusqu'à quel niveau
L'instrument de mesure doit correspondre à la caractéristique mesurée ; choisir le mauvais instrument n'est pas un problème de précision, c'est un problème d'impossibilité de mesure.
- Pied à coulisse : diamètre extérieur, diamètre intérieur, épaulements, profondeur, rapide, adapté au contrôle par échantillonnage en atelier des dimensions à tolérance générale. Pour mesurer le diamètre intérieur d'une gorge et d'une rainure étroite, la lecture est affectée par les becs ; en cas de litige de non-conformité, ne pas se fier uniquement au pied à coulisse.
- Micromètre : dimensions ponctuelles telles que diamètre extérieur, épaisseur de plaque, épaisseur de paroi, haute résolution, mais il ne mesure qu'une seule direction ; les erreurs de forme doivent être reconstituées par des mesures en plusieurs points.
- Jauge d'alésage (comparateur d'alésage) : diamètre intérieur et cylindricité d'un trou, adaptée aux trous d'ajustement. Avant utilisation, il faut mettre à zéro avec une bague étalon ou une pièce de référence, sinon les lectures présentent un décalage systématique.
- Machine à mesurer tridimensionnelle (MMT) : tolérances géométriques telles que la localisation, la perpendicularité, le parallélisme, la coaxialité, ainsi que les relations relatives entre les ensembles de trous. La MMT mesure des points dans un système de coordonnées, donc la façon dont les références sont établies détermine directement la conclusion.
- Mesure par vision : petites pièces, feuilles minces, bords de contour, formes découpées ou gravées, sans contact, sans déformation par pression, mais impossible de mesurer dans la direction de la profondeur.
- Numérisation 3D : comparaison de contour global, nuage d'écarts entre la première pièce et le CAO, modélisation inverse. Adaptée pour observer les tendances et la forme globale, non adaptée comme base d'arbitrage direct pour une cote individuelle.
Informations à fournir avant un devis d'usinage CNC : s'il en manque une, l'écart de prix peut être de plusieurs fois
- Nuance et état du matériau : le 6061-T6 et le 6061-O n'ont pas la même tenue à la coupe ni la même tendance à la déformation, et pas le même prix ; écrire seulement « aluminium » revient à ne rien écrire.
- Tolérances clés et références : quelles cotes sont des surfaces d'ajustement, lesquelles relèvent des tolérances générales, sur quelles entités les tolérances géométriques sont indiquées. Pour les cotes non indiquées sur le plan, le fabricant travaille selon les tolérances habituelles, et un litige ultérieur n'aurait aucun fondement.
- Traitement de surface : anodisation, sablage, galvanoplastie, passivation influent sur les surépaisseurs et l'ordre des opérations, ainsi que sur la nécessité de prévoir des surfaces de maintien pour l'usinage.
- Quantité et lot : les structures de coûts d'une pièce unique, d'une petite série et d'une production de masse sont totalement différentes, et l'amortissement des frais de réglage varie beaucoup.
- Exigences de contrôle : faut-il un rapport de première pièce, un rapport dimensionnel MMT, un certificat de matière, tout cela est facturé en heures séparément.
- Délai souhaité : non pas pour faire promettre un délai au fabricant, mais pour lui permettre de juger si la planification et la gamme sont réalisables.
Questions fréquentes sur l'usinage CNC : quelques interrogations récurrentes, du choix à la mise en œuvre
Les problèmes ci-dessous apparaissent presque toujours entre la revue de plan et les allers-retours de devis. Les réponses suivent les critères donnés plus haut dans cet article ; là où il s'agit de valeurs précises et de délais, une marge a été laissée — en dernier ressort, ce sont les indications du plan et la confirmation de l'usineur qui font foi.
Pour une même pièce, comment décider si elle doit être tournée ou fraisée ?
Commencez par regarder s'il existe des caractéristiques de révolution. Pour les pièces comme les arbres, les douilles et les brides, principalement constituées de surfaces cylindriques, de faces d'extrémité et de filetages, le tournage permet d'obtenir la plupart des surfaces en un seul montage, avec peu de changements de référence ; pour les bâtis, carters et plaques, qui comportent de nombreuses faces et alésages, le fraisage ou le tournage-fraisage combiné convient mieux. Si les surfaces de révolution et les surfaces non révolutionnaires représentent toutes deux une proportion importante, envisagez alors le tournage-fraisage combiné, mais il faut voir si la position des alésages et la perpendicularité entre faces justifient le coût d'un montage unique. Le critère, c'est la géométrie, pas l'habitude.
Pour l'usinage CNC, vaut-il mieux indiquer des tolérances toujours plus serrées ?
Non. Les tolérances se classent selon la fonction : les surfaces d'ajustement comme les portées de roulement et les trous de goupille reçoivent des tolérances serrées, les surfaces non fonctionnelles sont laissées à la tolérance générale. Resserrer sur toute la ligne ne fait qu'augmenter les coûts de montage, d'outillage et de contrôle, et peut même introduire de nouvelles erreurs à force de réglages répétés. Il faut aussi distinguer les tolérances linéaires des tolérances géométriques — le parallélisme, la perpendicularité et la position régissent l'orientation et la position, et les seules tolérances dimensionnelles ne suffisent pas à les maîtriser. Les valeurs précises sont à confirmer selon le plan et la fonction ; la pratique courante dans le métier est de ne coter que les dimensions critiques.
Pourquoi les pièces à paroi mince se déforment-elles facilement, et comment gérer le montage ?
La déformation vient principalement de deux sources : la force de coupe et la force de serrage. Plus la paroi est mince, plus la rigidité est faible, et un simple serrage à l'étau peut faire fléchir la pièce ou la faire rebondir. Les pratiques courantes consistent à enlever la matière de façon symétrique, à procéder en plusieurs passes légères, à laisser des bossages de maintien, à laisser reposer la pièce après l'ébauche ou à faire un traitement de détente avant la finition ; pour le serrage, on utilise des mors doux, un mandrin à vide ou un montage spécialisé afin de répartir l'effort sur les zones les plus rigides. Pour les cavités profondes, il faut aussi surveiller le porte-à-faux de l'outil : plus il est long, plus il a tendance à fléchir.
Quelles informations minimales faut-il fournir avant un devis ?
La nuance et l'état du matériau, les tolérances critiques, le traitement de surface, la quantité, les exigences de contrôle et le délai souhaité : s'il manque un seul de ces six éléments, le devis donnera facilement lieu à des allers-retours. Le nombre de montages, les changements d'outil et la méthode de contrôle influent beaucoup sur le coût, et tout cela dépend des informations ci-dessus. Indiquer clairement les références et les dimensions critiques sur le plan fait gagner du temps par rapport à des explications a posteriori. C'est seulement avec des informations complètes que le devis se rapproche du parcours d'usinage réel.
Comment choisir entre l'usinage CNC, l'impression 3D et la tôlerie ?
Cela dépend de la forme, de la série et du matériau. Pour les cavités internes complexes, les structures allégées et les petites séries de prototypage, l'impression 3D permet des itérations rapides ; pour les pièces en tôle d'épaisseur constante, les supports et les boîtiers formés par pliage, la tôlerie économise la matière et convient mieux aux séries ; pour les surfaces d'ajustement en métal massif, les filetages et les structures à haute rigidité, l'usinage CNC est plus fiable. Les trois ne sont pas en relation de substitution : dans beaucoup de projets, on commence par un prototype en impression 3D ou en CNC, puis on passe à la tôlerie ou à l'injection plastique. Pour choisir, demandez-vous d'abord comment cette pièce reprend les efforts et comment elle se positionne.
Key takeaways
- Définir d'abord la classification structurelle (pièces de révolution/boîtiers/pièces plates/parois minces), puis choisir la machine et la gamme d'usinage, est plus efficace que de commencer par le devis matière.
- Les zones de tolérance doivent être cotées une par une selon les faces fonctionnelles ; desserrer les faces non fonctionnelles laisse de la marge pour l'outil et le bridage, et le coût se joue souvent sur le nombre de bridages.
- La difficulté des parois minces et des pièces élancées ne réside pas dans la coupe, mais dans le fléchissement de l'outil, la déformation au bridage et la relaxation des contraintes ; dans le secteur, on contrôle souvent cela par des passes légères répétées et un enlèvement de matière symétrique.
- Avant le devis, fournir ensemble la nuance et l'état du matériau, les tolérances clés, la rugosité de surface, la quantité et le mode de contrôle, afin de réduire les allers-retours.
- Toute précision et tout délai doivent être confirmés selon le plan, le matériau et la quantité ; les chiffres de cet article ne sont que des références courantes du secteur.



