Où réside réellement la « précision » dans l'usinage CNC de pièces de précision
Matériaux et structure : le premier verrou déterminant la faisabilité de l'usinage CNC de pièces de précision
De nombreux plans sont jugés « chers » ou « irréalisables » dès l'étape du devis, non pas parce que la précision de la machine est insuffisante, mais parce que le matériau et la structure limitent en eux-mêmes la faisabilité de l'usinage CNC de pièces de précision. Sur la même machine, fraiser un bloc d'aluminium 6061 et fraiser un bloc d'inox 304 donnent des cotes, des surfaces et une efficacité totalement différents. Lors de la lecture du plan, examinez d'abord ces deux éléments ; c'est plus concret que de demander d'abord combien d'axes sont utilisés.
Usinabilité des matériaux : la sensation de coupe détermine la surface et les bavures
Dans le métier, on classe souvent les matériaux en deux catégories : « facile à couper » et « difficile à couper », sur la base de la forme des copeaux et de la durée de vie de l'outil. Les alliages d'aluminium (6061, 7075) produisent des copeaux nets et faciles à évacuer, et le fraisage de finition donne généralement une meilleure rugosité ; les aciers de décolletage (comme le 12L14) contiennent du soufre ou du plomb, ce qui favorise la fragmentation des copeaux et la stabilité dimensionnelle, mais dégrade la soudabilité et la résistance à la corrosion — à vérifier selon l'usage avant de choisir. L'inox 304, tenace et à durcissement rapide par écrouissage, use vite les outils et les cotes dérivent facilement en milieu et fin de série — la première pièce conforme ne signifie pas que la cinquantième le sera. Le cuivre et ses alliages conduisent bien la chaleur mais collent à l'outil ; l'évacuation des copeaux dans les gorges étroites et les cavités profondes est difficile, et la surface est facilement rayée une seconde fois. Les plastiques techniques (POM, PEEK, nylon) génèrent peu d'efforts de coupe, mais se déforment dès que le serrage est un peu fort ; le PEEK est en outre coûteux, ce qui rend les essais onéreux.
Ces différences se traduisent finalement en deux ou trois points : la capacité à atteindre de manière stable la rugosité du plan, la maîtrise de la forme des bavures, et le sens de dérive des cotes après usure de l'outil en série. Le plan n'indique que « Ra 1,6 », mais la difficulté réelle d'obtention varie selon le matériau.
Parois minces, cavités profondes, arbres élancés, gorges étroites : la difficulté réside dans le couplage structure-bridage
Ces quatre types de structures sont difficiles non seulement à cause des efforts de coupe élevés, mais parce que la structure et le bridage se contraignent mutuellement.
- Parois minces : plus le rapport entre l'épaisseur de paroi et la hauteur est faible, plus la rigidité est mauvaise. L'expérience courante du métier indique qu'en dessous de 1 mm d'épaisseur et au-delà de 10 fois l'épaisseur en hauteur, les efforts de coupe et de serrage provoquent facilement du fléchissement d'outil et des vibrations ; la faisabilité réelle dépend du matériau, de l'uniformité d'épaisseur et du mode de soutien.
- Cavités profondes : au-delà d'un rapport profondeur/diamètre de 3 à 4, la rigidité du porte-outil chute et l'évacuation des copeaux devient difficile ; il faut des outils allongés ou un usinage par passes successives, et la qualité de surface se dégrade nettement.
- Arbres élancés : en tournage, la pièce fléchit ; plus le rapport longueur/diamètre est grand, plus on dépend d'une lunette fixe ou mobile, sinon la cote médiane devient trop grande ou un cône apparaît.
- Gorges étroites : la largeur de gorge détermine le diamètre d'outil ; plus l'outil est fin, plus il casse facilement, l'avance doit être réduite, et le rayon de fond de gorge est limité par le rayon d'outil.
Ces problèmes doivent être signalés dès la lecture du plan : peut-on modifier la structure, la réaliser en plusieurs parties, changer de matériau. Les découvrir à l'étape du bridage signifie que le coût de reprise a déjà grimpé.
Examiner ensemble matériau et structure se justifie parce qu'ils déterminent conjointement la difficulté du bridage, des outils et du contrôle en aval. Une cavité en inox 304 à paroi de 2 mm exige davantage de réflexion sur le traitement thermique de détensionnement, l'enlèvement symétrique de matière et des paramètres de coupe plus prudents qu'une pièce en aluminium de même structure. Faire cette étape d'abord lors de la lecture du plan donne du sens à la gamme d'usinage qui suit. Si vous n'êtes pas sûr de la catégorie de votre pièce, comparez votre plan et vos cotes critiques avec la plage de procédés sur la page Capacités d'usinage CNC, puis décidez s'il faut ajuster la structure ou le matériau.
Bridage et références : le poste de coût le plus sous-estimé dans l'usinage de pièces de précision
Dans un devis d'usinage CNC de pièces de précision, le bridage est rarement une ligne à part, mais il constitue souvent la ligne de partage entre tolérances réalisées et pièces rebutées. Sur la même machine, avec le même outil et les mêmes paramètres, un changement de mode de bridage peut faire varier la cote d'une plage de tolérance entière. Le bridage doit répondre à trois questions : combien de faces en un seul serrage, combien de changements de référence, et le serrage déforme-t-il la pièce. Sans résoudre ces trois points, aucun raffinement ultérieur des outils et du programme ne pourra compenser.
Le principe fondamental tient en une phrase : unité de référence. Les références de conception, d'usinage et de contrôle doivent autant que possible se situer sur la même face. Chaque retournement ajoute une erreur de mise en position, une déformation de serrage et une trace de reprise. On peut grossièrement considérer que nombre de bridages ≈ nombre d'accumulations d'erreurs — non pas une addition linéaire, mais chaque bridage supplémentaire ajoute un maillon de déviation cumulable dans la chaîne de cotes. C'est pourquoi, pour les pièces multi-opérations, on préfère consacrer du temps à des mors doux ou à un montage dédié plutôt que de retourner la pièce à répétition.
Combien de faces en un seul serrage : d'abord la géométrie de la pièce, puis les courses de la machine
Une machine 3 axes ne peut généralement usiner en un serrage que la face orientée vers le haut ; cinq faces exigent au moins deux bridages ; une 4 axes avec un axe rotatif permet de réaliser les faces latérales adjacentes en un seul serrage ; une 5 axes à cinématique continue réduit encore les retournements, au prix d'une programmation et d'un montage plus complexes. À noter : la 5 axes n'est pas une condition nécessaire pour l'usinage de pièces de précision ; elle résout la relation de position entre les faces et la réduction des bridages, non la réduction de la tolérance elle-même.
Limites d'application des modes de bridage courants
Les différentes méthodes ont des limites claires ; les mélanger pose problème :
- Étau + cales parallèles : adapté aux blocs réguliers, en petite et moyenne série. Avantages : rapide et universel ; inconvénients : l'effort de serrage se concentre sur les deux côtés, les pièces à parois minces se bombent facilement, et des cales d'hauteur inégale rendent les faces latérales non perpendiculaires.
- Mors doux : usinés selon la forme de la pièce pour épouser la surface, ils répartissent l'effort de serrage et offrent une bonne répétabilité de positionnement ; adaptés aux pièces à caractéristiques de révolution ou nécessitant un second bridage coaxial. Les mors doux doivent être rechargés par usinage, ce qui constitue un investissement unique, d'autant plus rentable que la série est grande.
- Plateau à vide : adapté aux tôles minces et aux pièces planes de grande surface, l'effort de serrage est uniforme et n'introduit quasiment aucune déformation latérale. Limite : la pièce doit avoir une certaine surface et un fond plan ; une ébauche à forts efforts de coupe ne tiendra pas.
- Cire de collage / alliage à bas point de fusion : adapté aux pièces à parois minces, de forme irrégulière, sans surface de préhension appropriée, soutenues par toute la face inférieure. Inconvénients : démontage et nettoyage chronophages, et sensibilité à la chaleur de coupe, donc inutilisable en coupe lourde.
- Montage dédié : lorsque la série, la précision ou la complexité de forme atteignent un certain niveau, le montage dédié est la seule solution stable. Il sépare la conception du positionnement et du serrage, généralement avec un appui plan et deux pions ou un positionnement à trois points.
Effort de serrage et déformation : le maillon le plus souvent négligé dans la conception du bridage
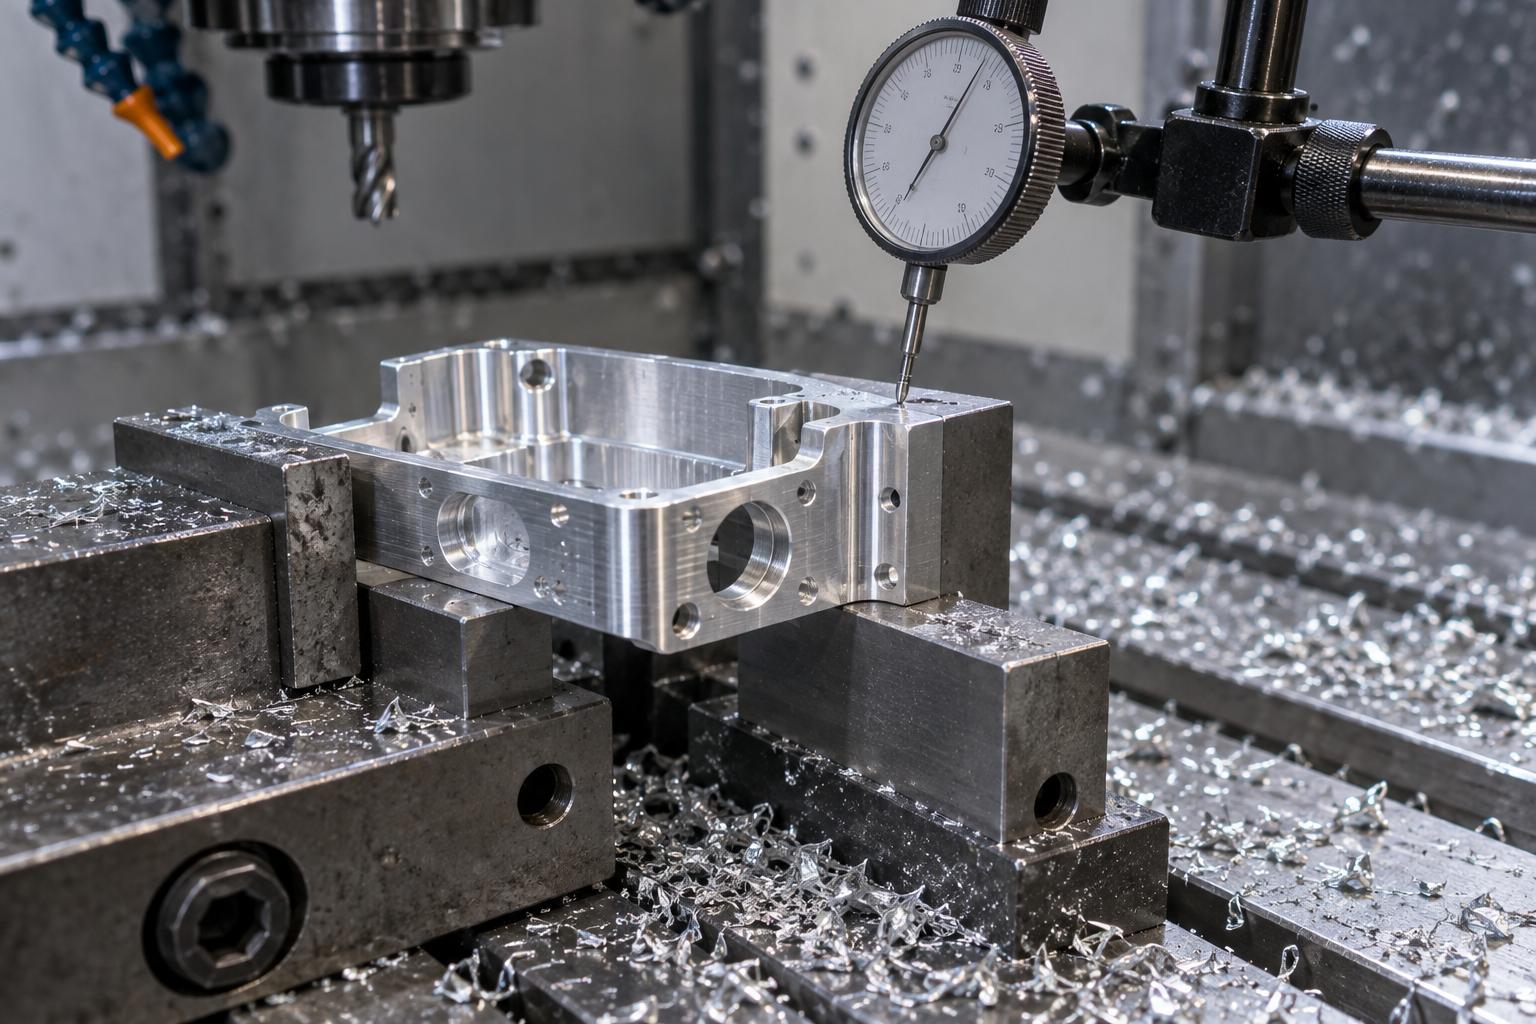
La direction de l'effort de serrage doit coïncider autant que possible avec la direction de l'effort de coupe principal et avec la direction de meilleure rigidité de la pièce. Pour les pièces à parois minces, la pratique courante est « serrer léger, usiner, desserrer puis remesurer », ou de vérifier la déformation au comparateur à l'état libre. Le jugement courant du métier est que si la déformation de serrage approche ou dépasse 1/3 de la plage de tolérance, il faut changer de solution de bridage plutôt que de forcer en ajustant les paramètres. Ce ratio n'est qu'une référence empirique ; il dépend du matériau, de l'épaisseur de paroi et des exigences du plan.
Outils, paramètres de coupe et rugosité de surface : préserver l'intervalle de tolérance
Le plan indique ±0,02 et la précision de positionnement de la machine suffit, mais la pièce est tantôt hors cote en plus, tantôt en moins, avec en plus des traces d'outil — le problème ne vient souvent pas de la machine, mais des outils et des paramètres de coupe. Dans l'usinage CNC de pièces de précision, la capacité à tenir l'intervalle de tolérance dépend de la façon dont ces trois éléments s'accordent : la géométrie de l'outil, l'avance par dent et la profondeur de passe. Avec des paramètres erronés, même la meilleure des machines ne produit que des rebuts de façon régulière.
Pourquoi la finition utilise une faible profondeur de passe, une vitesse élevée et une faible avance
L'objectif de l'ébauche est d'enlever de la matière, celui de la finition est de maîtriser les dimensions et l'état de surface. C'est pourquoi la finition réduit généralement la profondeur de passe radiale à 5 %–10 % du diamètre de l'outil, ajuste la profondeur de passe axiale selon le rapport longueur/diamètre de l'outil, pousse la vitesse de broche à la limite permise par l'outil et la matière, et abaisse l'avance par dent. La raison est directe : une faible profondeur de passe engendre une faible force de coupe, donc une faible déformation de l'outil et de la pièce, et une probabilité plus élevée que la cote tombe au milieu de l'intervalle de tolérance ; une vitesse élevée et une avance faible donnent une épaisseur de copeau par dent mince, une faible hauteur résiduelle et donc naturellement un bon état de surface.
Mais ce n'est pas une règle absolue. L'aluminium supporte une vitesse élevée et une avance importante, car la force de coupe est faible et l'évacuation des copeaux bonne ; l'inox et le titane conduisent mal la chaleur, une vitesse trop élevée use rapidement l'arête de l'outil, il faut au contraire réduire la vitesse, augmenter le refroidissement et veiller à ce que l'avance par dent ne soit pas trop faible, pour éviter que l'arête ne frotte sur la couche durcie. Les paramètres résultent d'un compromis entre la matière, le revêtement de l'outil et la rigidité de la machine ; recopier le tableau de paramètres de quelqu'un d'autre ne fonctionne généralement pas.
Différence de qualité de surface entre une fraise à bout sphérique et une fraise à bout plat sur les surfaces courbes
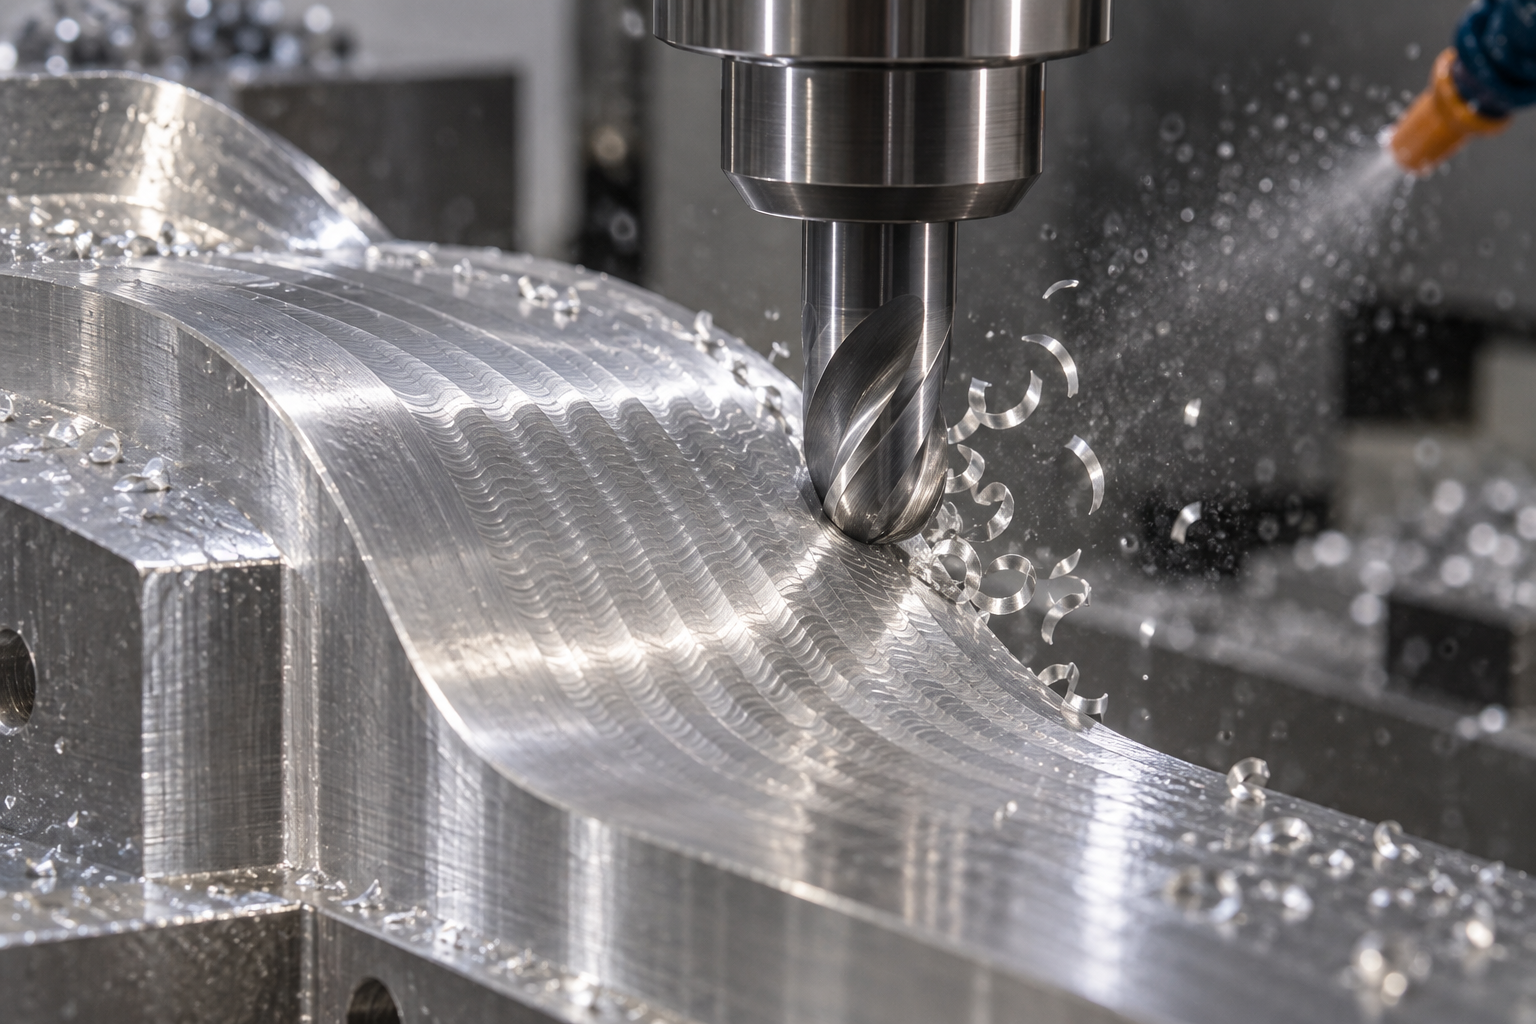
La fraise à bout plat usine les surfaces planes, le contact entre le fond de l'outil et la pièce est une ligne, la hauteur résiduelle est faible et la surface uniforme. La fraise à bout sphérique usine les surfaces courbes, le point de contact est un point, et entre les passes adjacentes subsiste nécessairement une hauteur résiduelle en forme de festons ; plus le pas est serré, plus la hauteur résiduelle est faible, mais le temps d'usinage augmente linéairement. Ainsi, la rugosité de surface en finition de surfaces courbes est largement déterminée par le pas et le rayon de l'outil, et non par la vitesse. Pour obtenir un bon Ra sans polir, calculez précisément le pas, ou passez à un rayon de fraise à bout sphérique plus grand — plus le rayon est grand, plus la hauteur résiduelle est faible à pas égal.
Repères courants dans le métier : le fraisage de finition de l'aluminium peut atteindre un ordre de Ra 0,8–1,6 μm, et le tournage de finition extérieur peut atteindre un niveau similaire ; l'inox et le titane, parce que la matière est collante et l'outil s'use vite, sont généralement un cran en dessous à paramètres égaux, et atteindre Ra 1,6–3,2 μm est plus réaliste. Ces chiffres ne sont que des repères de jugement, pas des engagements — en pratique, ils dépendent de l'état de la matière, de la nuance de l'outil, du mode de refroidissement et de la rigidité de la machine ; à confirmer selon le plan avant le devis.
Déformation, usure de l'outil et homogénéité en série
L'outil fléchit sous la force de coupe, c'est ce qu'on appelle la déformation. La direction de cette déformation détermine si la cote est trop grande ou trop petite : en tournage extérieur, la déformation fait tendre le diamètre vers le haut ; en alésage, elle fait tendre l'alésage vers le bas ; en fraisage de paroi, elle fait tendre l'épaisseur de paroi vers le haut. Les outils élancés, les grands porte-à-faux et les fortes profondeurs de passe amplifient la déformation. La méthode consiste à réduire le porte-à-faux, à usiner par passes légères successives et, si nécessaire, à ajuster finement par correction d'outil.
L'usure de l'outil a un impact encore plus grand sur l'homogénéité en série. La première pièce conforme ne signifie pas que la centième le sera — après usure de la dépouille, la force de coupe augmente, la déformation varie et la cote dérive lentement. Pour les pièces en série, il faut définir une stratégie de changement d'outil : selon le temps de coupe, selon le nombre de pièces, ou selon le retour de mesure en ligne. En usinage continu, prélevez les premières et les dernières pièces ; si la cote dérive dans un seul sens, soupçonnez d'abord l'usure de l'outil, puis la déformation thermique.
Chaleur, copeaux et contraintes résiduelles : la dérive dimensionnelle invisible dans l'usinage de pièces de précision
Dans l'usinage CNC de pièces de précision, la source d'erreur la plus facilement négligée n'est pas une machine insuffisamment bonne, mais ces trois choses : la chaleur, les copeaux et les contraintes résiduelles. Elles n'apparaissent pas sur l'intervalle de tolérance du plan, mais peuvent, après le desserrage du montage, le refroidissement de la pièce, voire une nuit de repos, pousser les cotes hors tolérance. Ci-dessous, dans l'ordre « chaleur → copeaux → contraintes », nous expliquons comment chaque type de dérive se produit et comment le maîtriser.
Chaleur de coupe : pourquoi la cote mesurée juste après l'usinage « se rétracte »
Lorsque la température de la zone de coupe augmente, la pièce et l'outil se dilatent. Le coefficient de dilatation thermique de l'aluminium est d'environ 23×10⁻⁶/°C, celui de l'acier d'environ 11–12×10⁻⁶/°C ; une pièce en aluminium de 100 mm dont la température augmente de 10 °C peut gagner environ 0,02 mm en longueur — ce qui consomme déjà une bonne part de la marge de tolérance de nombreuses pièces de précision. Juste après l'usinage, la pièce est chaude, la cote est trop grande ; après refroidissement à température ambiante, elle se rétracte, et une cote « tout juste conforme » peut venir toucher la limite inférieure, voire sortir de tolérance.
Les pratiques applicables sont : séparer ébauche et finition, laisser la pièce revenir près de la température ambiante avant la finition ; en finition, maîtriser le débit et la direction du liquide de coupe, pour éviter les variations locales de température ; pour les structures à paroi mince et à grand porte-à-faux, préférer réduire la profondeur de passe par passe et multiplier les passes plutôt que d'échanger la précision contre la productivité par de grandes forces de coupe. La dérive thermique ne peut pas être totalement éliminée, mais on peut la repousser dans les coins de l'intervalle de tolérance.
Évacuation des copeaux : une mauvaise évacuation provoque à la fois rayures et déformation
Si les copeaux ne sont pas évacués, ils s'accumulent entre l'outil et la surface déjà usinée. Au mieux, ils marquent la surface de finition ; au pire, ils dévient l'outil, provoquant une déformation — le porte-outil s'écarte de la trajectoire théorique et la cote réellement usinée est plus grande ou plus petite que la valeur programmée. Les structures telles que les cavités profondes, les gorges étroites et les trous borgnes y sont particulièrement sujettes : les copeaux y entrent sans pouvoir sortir, et le liquide de coupe ne les emporte pas non plus.
Les contre-mesures courantes incluent : choisir une géométrie de gorge et un angle de coupe adaptés à la matière, pour que le copeau se brise franchement ; utiliser un refroidissement interne haute pression ou un refroidissement dirigé pour chasser les copeaux hors de la zone de coupe ; pour les pièces à cavité profonde, adopter un usinage par passes successives et une plongée hélicoïdale, pour éviter de couper jusqu'au fond en une seule passe ; si nécessaire, arrêter la machine en cours pour souffler les copeaux. Il n'existe pas de paramètre universel ici ; il faut ajuster en fonction de la matière, de l'outil et de la profondeur de cavité. La pratique courante du métier est de maintenir le rapport longueur/diamètre des cavités profondes dans une plage de 3 à 4 fois pour une évacuation plus stable ; au-delà, une discussion spécifique sur le procédé est nécessaire, et en pratique on se base toujours sur le plan et les essais réels.

Contraintes résiduelles : pourquoi l'enlèvement de matière symétrique et la détente intermédiaire valent le temps supplémentaire
Les barres et les plaques portent déjà des contraintes internes lors du laminage ou de l'extrusion. L'ébauche enlève une grande quantité de matière d'un côté, l'équilibre des contraintes est rompu, et la pièce se courbe ou se vrille vers le côté où la matière a été enlevée. En finition, elle est maintenue par le montage, la mesure est conforme ; dès qu'on desserre et qu'on laisse reposer, les contraintes se redistribuent et la cote change. C'est la cause typique du « conforme à la descente de machine, hors tolérance après une nuit » des pièces à paroi mince.
Plusieurs pratiques applicables existent : ménager un temps de vieillissement naturel entre ébauche et finition, pour libérer une première fois les contraintes ; pour les pièces exigeantes, prévoir un recuit de détente ou une détente par vibrations ; en ébauche, enlever la matière de façon symétrique, en usinant alternativement les deux côtés, plutôt que de vider un côté d'un coup ; en finition, adopter une faible profondeur de passe et de nombreuses passes, pour réduire les nouvelles contraintes introduites à chaque fois. Ces pratiques augmentent le temps d'usinage, il faut donc juger dès l'étape du plan : cette pièce a-t-elle vraiment besoin d'une telle stabilité, ou peut-on concentrer les tolérances serrées sur les surfaces d'assemblage et desserrer les autres.
En considérant ces trois types de dérive ensemble, la logique est cohérente : température, évacuation des copeaux et contraintes font toutes dévier la cote réelle de la cote programmée, et cela ne se révèle souvent qu'après la mesure. Les maîtriser ne repose pas sur la précision d'un seul équipement, mais sur l'organisation des opérations — séparation ébauche/finition, refroidissement stable, évacuation fluide des copeaux, enlèvement de matière symétrique. Pour déterminer à quelle catégorie de risque appartient votre pièce, vous pouvez d'abord comparer la matière et la plage structurelle sur la page Capacités d'usinage CNC, puis décider s'il faut discuter spécifiquement de la gamme de fabrication.
Contrôle et première pièce : prouver que l'usinage CNC de pièces de précision est réellement conforme
Un instrument de mesure mal choisi rend la mesure des cotes en usinage CNC de pièces de précision inutile
Ce que gèrent respectivement la première pièce, le contrôle par prélèvement et le contrôle final
L'inadéquation entre les gabarits de contrôle et les exigences du plan est une source fréquente de litiges
- Liste des cotes clés : indiquer lesquelles sont des surfaces d'assemblage et lesquelles sont à tolérance libre, pour éviter que le contrôle ne répartisse ses efforts uniformément.
- Confirmation des références : les trois références de conception, d'usinage et de contrôle sont-elles unifiées ; en cas de non-unification, clarifier d'abord.
- Adéquation tolérances/instruments : pour les tolérances serrées, utiliser micromètre et machine tridimensionnelle, pas le pied à coulisse.
- Surface et ébavurage : vérifier la rugosité selon les exigences du plan ; les arêtes vives, bavures et bords relevés doivent être listés séparément.
- Matière et certificats : demander la nuance de matière, l'état et le certificat de lot selon les besoins, ne pas les supposer acquis.
- Forme du rapport de contrôle : faut-il un rapport de première pièce, un rapport toutes dimensions ou un rapport tridimensionnel, à convenir à l'avance.
Arbitrage des tolérances guidé par le coût : ce qu'il faut discuter avant de chiffrer l'usinage CNC de précision
Indiquer des tolérances sur un plan exprime une intention de conception ; mais côté usinage, chaque resserrement de tolérance consomme du temps machine, de la durée de vie d'outil et des ressources de contrôle. Dans l'usinage CNC de précision, le poste de coût principal n'est pas la matière, mais « les opérations supplémentaires pour tenir cette cote ». Avant de chiffrer, clarifier quelles tolérances sont réellement nécessaires et lesquelles peuvent être élargies permet souvent de réduire les coûts mieux que de changer de fournisseur.
Une tolérance n'est pas meilleure plus elle est serrée : commencez par identifier les faces fonctionnelles
La pratique courante est la suivante : seules les faces participant réellement à l'assemblage, au guidage ou à l'étanchéité conservent des tolérances serrées ; les autres faces non fonctionnelles suivent les tolérances générales. Marquer toutes les cotes d'une pièce à ±0,01 mm conduit souvent à imposer côté usinage un fraisage de finition sur toutes les dimensions et des mesures multiples : le coût augmente, sans que l'assemblage soit plus facile pour autant.
- Faces d'assemblage, portées de roulement, gorges d'étanchéité : conserver les tolérances serrées du plan, c'est la limite fonctionnelle.
- Contours extérieurs, épaulements non fonctionnels, faces de dégagement de montage : la pratique courante du secteur est de les élargir à l'ordre de ±0,1 mm, à confirmer selon le plan et le contexte d'utilisation.
- Surfaces libres et faces apparentes : l'essentiel est la rugosité de surface, les tolérances dimensionnelles peuvent être élargies de façon appropriée.
Le coût d'usinage déterminé par les détails de structure
Si un rayon de congé est indiqué avec une valeur non standard (par exemple R1,7), l'atelier doit prévoir un outil dédié ou suivre une trajectoire d'outil de forme, ce qui fait naturellement monter le devis. Le remplacer par un rayon correspondant à un outil standard existant (R1, R2, R3) ne change généralement pas la fonction, mais économise l'outil et le temps de changement d'outil. Les cavités profondes et les gorges étroites sont une autre source d'amplification des coûts : une cavité profonde exige un outil à grand porte-à-faux, dont la rigidité diminue, imposant de réduire l'avance pour éviter les marques de vibration ; une gorge étroite limite le diamètre d'outil, rend l'évacuation des copeaux difficile et favorise les rayures secondaires.
Avant de chiffrer, il est recommandé de confirmer ces éléments : nuance et état de la matière, forme du brut (tôle/barre/pièce forgée/pièce moulée), tolérances critiques et leurs références, exigences de rugosité de surface, taille de lot et nature du délai. Plus les informations du plan sont complètes, plus l'atelier peut proposer un prix proche de la réalité, au lieu de se couvrir par une marge de sécurité.
Relation entre taille de lot, délai et coût
La pièce unitaire et les petites séries n'amortissent pas le temps de programmation, de conception du montage et de contrôle de la première pièce, d'où un prix unitaire naturellement élevé ; à partir d'une certaine quantité, les montages dédiés et les trajectoires d'outil optimisées deviennent rentables. Le délai influence aussi le coût : la planification normale et l'insertion en urgence n'occupent pas les mêmes ressources. Indiquer honnêtement la quantité et le délai est plus efficace que de négocier le prix après coup. Tolérances, surfaces, matière, quantité, délai : ces variables se contraignent mutuellement dans l'usinage CNC de précision ; les aligner une à une avant de chiffrer est bien plus utile que de dire vaguement « faites au mieux ».
Questions fréquentes : quelques interrogations concrètes sur l'usinage CNC de précision
Nous avons suivi l'ordre de lecture d'un plan : matière, structure, montage, outils, chaleur et copeaux, contrôle. Les questions ci-dessous sont les plus souvent posées lors de l'analyse du plan et de la demande de prix ; leurs réponses reposent sur les critères exposés dans le corps du texte.
Pour un même plan, pourquoi les écarts de prix entre ateliers peuvent-ils atteindre deux à trois fois ?
Ce n'est le plus souvent ni de la « mauvaise foi » ni une « remise », mais trois jugements différents : d'abord le montage, certains usinent trois faces en un seul serrage, d'autres retournent la pièce quatre fois, avec un écart important de temps et de coût de montage ; ensuite la répartition des tolérances, en traitant comme réelles des tolérances serrées sur des faces non fonctionnelles, le temps double ; enfin le périmètre de contrôle, selon qu'il inclut ou non un tridimensionnel de première pièce et un rapport. Avant de chiffrer, préciser les cotes critiques, les références, les exigences d'ébavurage et le mode de contrôle réduit nettement les écarts de prix. Le prix unitaire précis doit être confirmé selon le plan et la quantité ; cet article ne donne aucun engagement de prix.
Comment éviter la déformation à l'usinage des pièces à paroi mince ?
Trois points essentiels : séparer ébauche et finition, laisser du surépaisseur en ébauche pour libérer les contraintes résiduelles, puis finir ; enlever la matière de façon symétrique, pour éviter qu'un usinage continu d'un seul côté ne « pousse » la pièce en la courbant ; une force de serrage faible et répartie, en privilégiant un mandrin à vide ou un collage à la cire plutôt qu'un étau à mors parallèles serré fort. La pratique courante du secteur est que, lorsque le rapport entre épaisseur et hauteur de paroi est faible (par exemple une hauteur de paroi très supérieure à l'épaisseur), il faut dialoguer à l'avance avec l'atelier ; la faisabilité stable dépend de la matière et de la structure et ne peut être généralisée.
Une pièce conforme au tridimensionnel qui ne s'assemble pas : quelles causes possibles ?
Trois cas fréquents : d'abord une référence incohérente, le tridimensionnel mesure selon les références du plan, alors que l'assemblage repose sur la face d'appui réelle, qui n'est pas la même ; ensuite on n'a mesuré que les dimensions sans les tolérances géométriques, la localisation ou le parallélisme étant hors tolérance alors que les cotes simples sont conformes ; enfin la température de mesure diffère de la température d'assemblage, la dilatation thermique ayant mangé le jeu. Lors de la vérification, aligner les trois références : conception, usinage et contrôle, et confirmer que les tolérances géométriques figurent bien parmi les points contrôlés.
L'usinage CNC de précision exige-t-il forcément 5 axes ?
Pas nécessairement. L'intérêt du 5 axes réside surtout dans la réduction du nombre de serrages, l'usinage de surfaces complexes et de trous inclinés ; moins de serrages signifie aussi moins d'erreurs de changement de référence. Mais lorsque la structure de la pièce est simple et que les tolérances se concentrent sur deux ou trois faces, le 3 axes avec un montage bien conçu est souvent plus rentable. Le critère est : l'accumulation d'erreurs due aux serrages multiples a-t-elle déjà mangé la plage de tolérance, et non « le 5 axes est plus précis ». Le passage au 5 axes doit être évalué selon la géométrie de la pièce et la quantité.
Comment formuler les exigences de rugosité de surface sur le plan ?
N'écrivez pas seulement « surface lisse » ; indiquez la valeur Ra et les faces concernées. En fraisage de finition, la pratique courante du secteur atteint l'ordre de Ra 0,8–1,6, le tournage de finition et la rectification peuvent descendre plus bas, mais cela dépend de la matière, de l'outil et de l'ajout ou non d'une opération de polissage, à confirmer selon le plan et le procédé. Indiquez des exigences distinctes pour les faces d'assemblage, d'étanchéité et apparentes, et élargissez les faces non fonctionnelles : cela économise beaucoup de temps. Précisez aussi si l'orientation des stries d'outil est autorisée, pour éviter les divergences lors de la réception.
Key takeaways
- La capacité à concrétiser les tolérances d'une pièce de précision dépend de trois éléments — le nombre de bridages, les changements de référence et les moyens de contrôle — et non uniquement de la précision de la machine.
- L'usinabilité des matériaux ainsi que les structures à parois minces, cavités profondes et formes élancées déterminent souvent davantage le coût et le rendement que la nuance de matériau elle-même.
- Répartition des tolérances guidée par le coût : réservez les tolérances serrées aux surfaces réellement fonctionnelles et relâchez les autres ; le coût total diminue généralement de façon notable.
- Aligner le plan, les références, les cotes critiques, les exigences de surface et d'ébavurage avant le devis réduit davantage les reprises que de discuter du prix unitaire après coup.
- Le contrôle de la première pièce et en cours de production doit préciser les instruments de mesure, les références et la méthode de jugement ; sinon, « conforme » n'est qu'une conclusion verbale.



