Qu'est-ce que le prototypage CNC : distinguer d'abord les trois voies que sont la soustraction, l'addition et le moulage
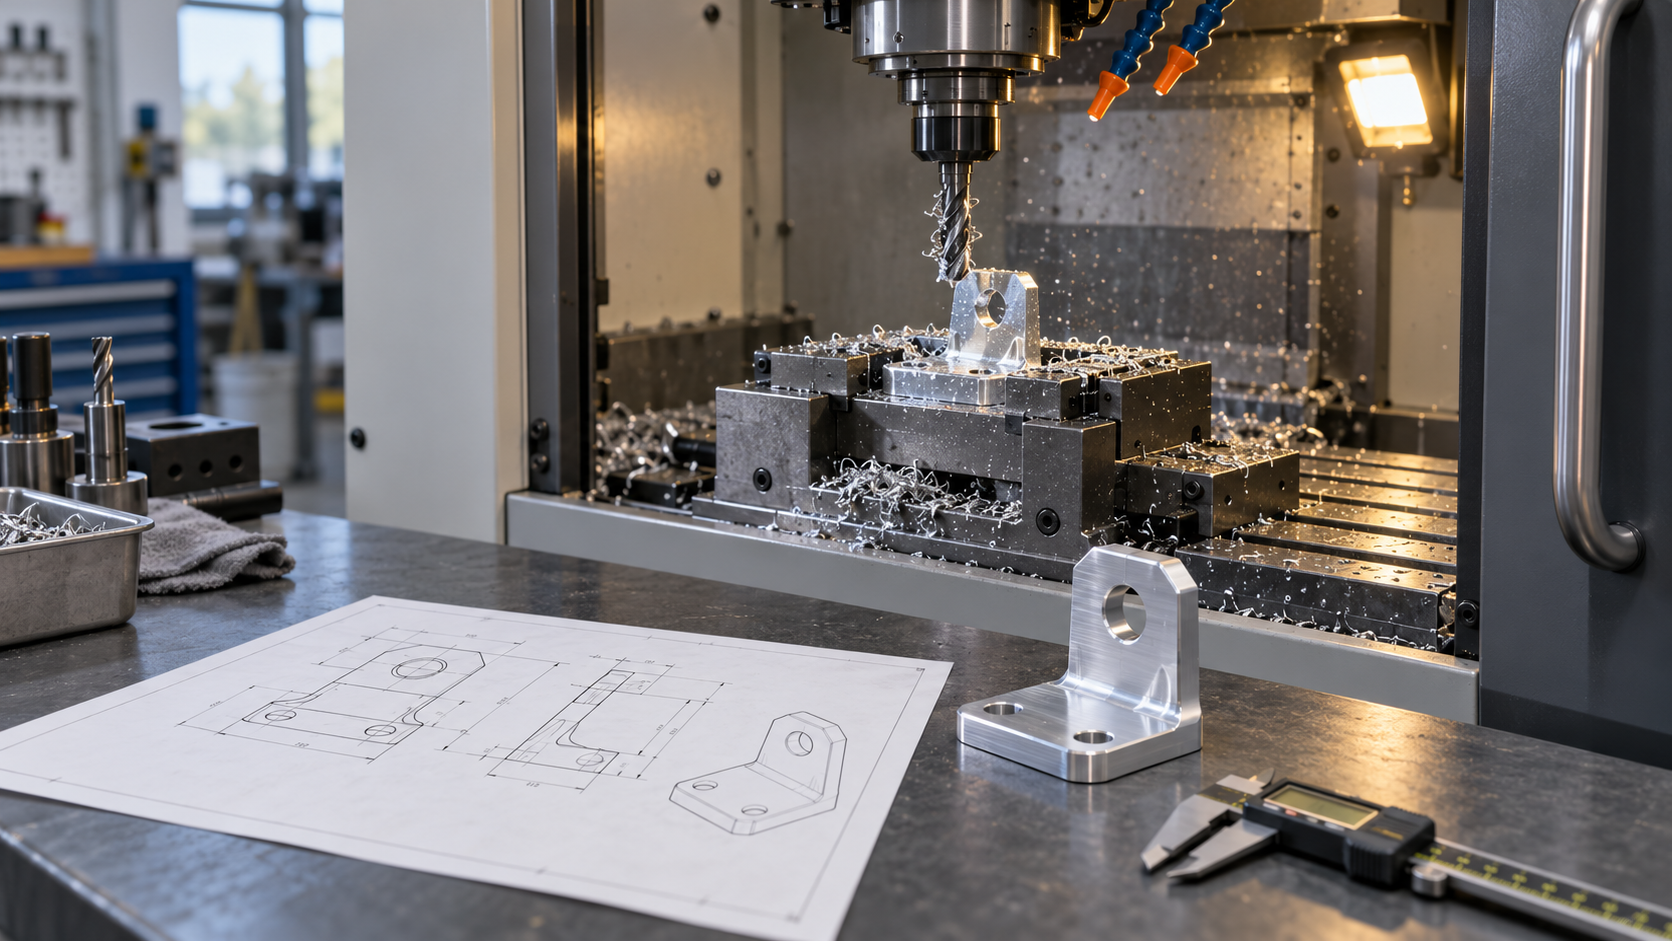
Le prototypage CNC consiste à retirer l'excédent de matière d'un bloc brut massif à l'aide d'une machine-outil à commande numérique, afin de produire rapidement quelques pièces pour valider une conception, tester un assemblage ou réaliser des essais fonctionnels. Sa nature est la fabrication soustractive : le brut ne fait que diminuer, jamais augmenter, et la forme finale est déterminée par la trajectoire de l'outil. Cela explique pourquoi il est difficile de le substituer aux deux autres voies — l'impression 3D et le moulage par injection — selon l'usage.
L'impression 3D est une fabrication additive : la matière est déposée couche par couche. Elle convient aux pièces de validation précoce à structure complexe, comportant des canaux internes ou des évidements, mais dont les exigences d'aspect et de précision dimensionnelle ne sont pas trop strictes ; ses inconvénients sont l'anisotropie entre couches, les stries de surface et la tendance au gauchissement des grandes surfaces planes. Le moulage par injection est un moulage en moule : le plastique remplit l'empreinte puis se refroidit et se solidifie ; il nécessite la fabrication préalable d'un moule, dont le coût et le délai se répartissent sur le moule, ce qui le rend économique uniquement pour des volumes suffisamment importants. Le prototypage CNC se situe entre les deux : pas besoin de moule, une matière proche de l'état d'utilisation final, et des dimensions et surfaces généralement plus proches de la pièce finie que celles d'une pièce imprimée.
Pour décider quelle voie emprunter, il faut donc d'abord se demander quel problème le prototype doit résoudre. S'il s'agit seulement de vérifier les proportions de forme et de confirmer les relations d'assemblage, l'impression 3D est souvent plus rapide et moins chère ; si la pièce doit être montée sur un mécanisme existant, supporter un couple, réaliser un ajustement d'étanchéité, ou subir un essai de fatigue avec le matériau final, le prototypage CNC est plus approprié. La valeur essentielle du prototypage est de valider les relations d'assemblage, les ajustements de tolérance et la résistance structurelle, et non de rechercher un prix unitaire de série — une fois cela clarifié, le choix de la machine, du matériau et des tolérances devient fondé.
| Dimension | Prototypage CNC (soustractif) | Impression 3D (additif) | Moulage par injection (moulage) |
|---|---|---|---|
| Mode de mise en forme | Retrait de matière du brut par outil | Dépôt de matière couche par couche | Le mélange fondu remplit l'empreinte du moule |
| Moule/outillage | Généralement un simple montage suffit | Généralement aucun | Moule obligatoire, investissement initial élevé |
| Quantité adaptée | De la pièce unique à la petite série | De la pièce unique à la petite série | Économique seulement en production de série |
| Dimensions et surface | Assez proches de la pièce finie, retouches possibles | Stries marquées, précision limitée par le procédé | Bonne régularité, dépend de la qualité du moule |
| Risques typiques | Déformation au montage, interférence d'outil | Gauchissement, résistance entre couches | Retassures, lignes de soudure, gauchissement |
Un autre point souvent négligé : les dimensions des pièces issues du prototypage CNC sont « usinées », et non « reproduites par un moule ». Pour un même plan, changer de montage ou d'outil peut donner un résultat différent. C'est aussi pourquoi il faut confirmer les opérations avec l'usineur dès la phase de prototypage, plutôt que d'envoyer les fichiers et attendre la livraison.
Comment réaliser un prototype CNC : les actions concrètes d'un processus en cinq étapes
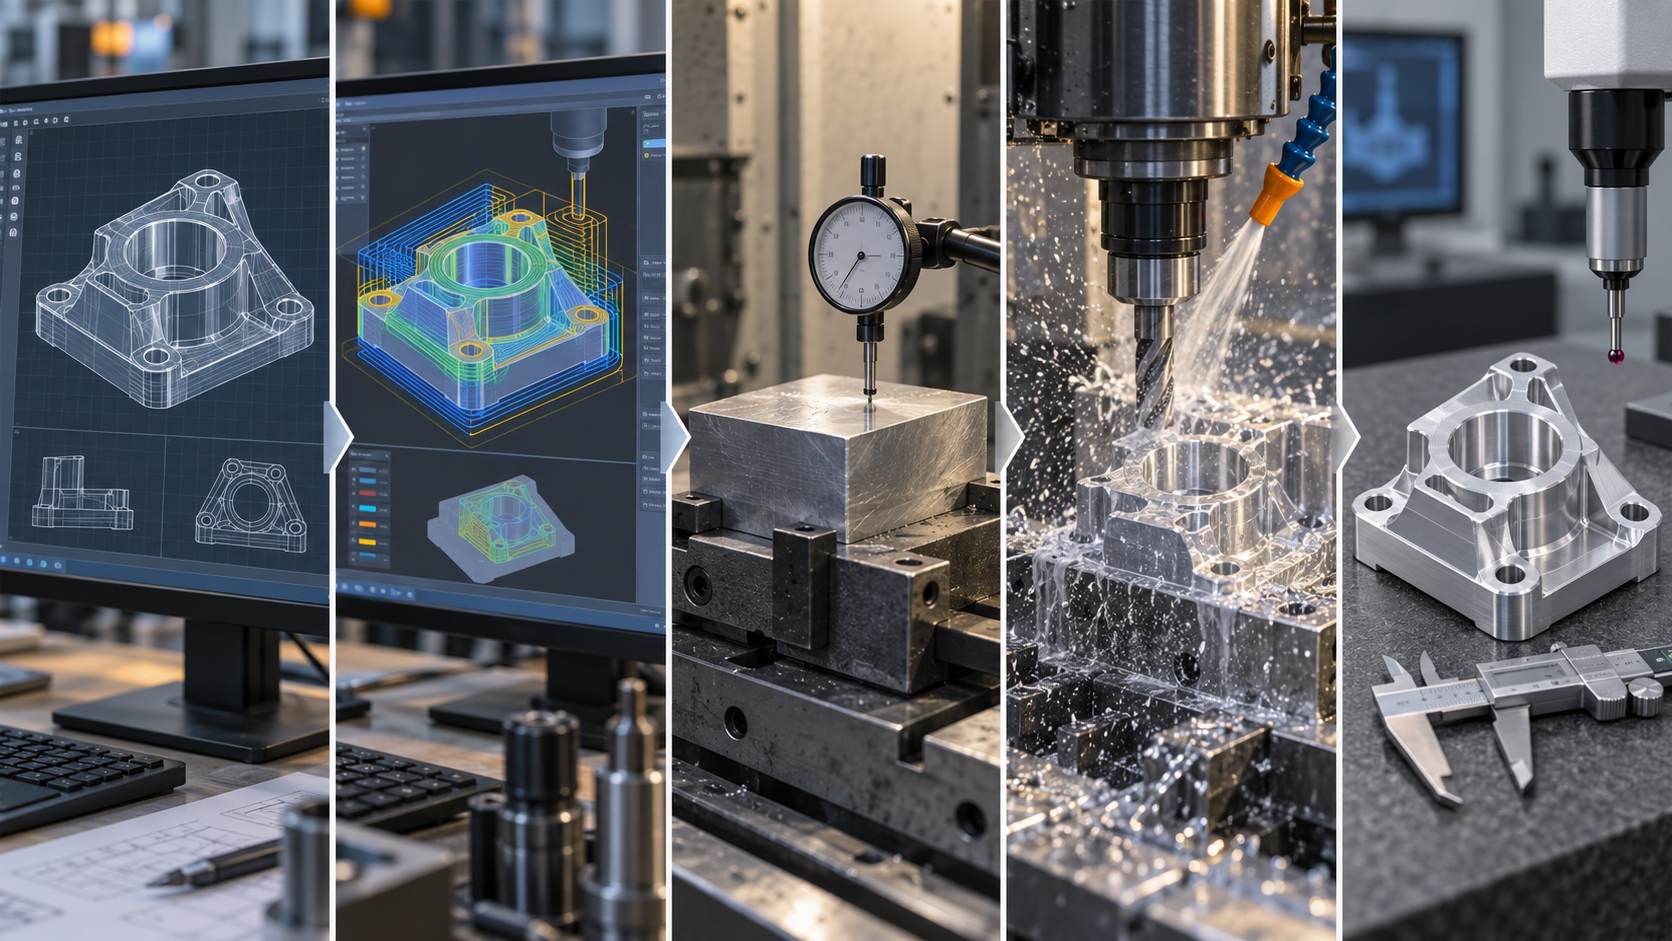
Première étape : vérifier le modèle CAO, assainir les données avant le prototypage
Deuxième étape : programmation CAM, de la trajectoire d'outil au code G
Troisième étape : montage et réglage des outils, la référence détermine la constance dimensionnelle
Quatrième étape : usinage par enlèvement de matière, surveiller l'évacuation des copeaux, le refroidissement et le recul d'outil
Cinquième étape : post-traitement et contrôle, usiner ne signifie pas terminer
Quelle machine pour le prototypage : répartition entre fraisage, tournage et perçage
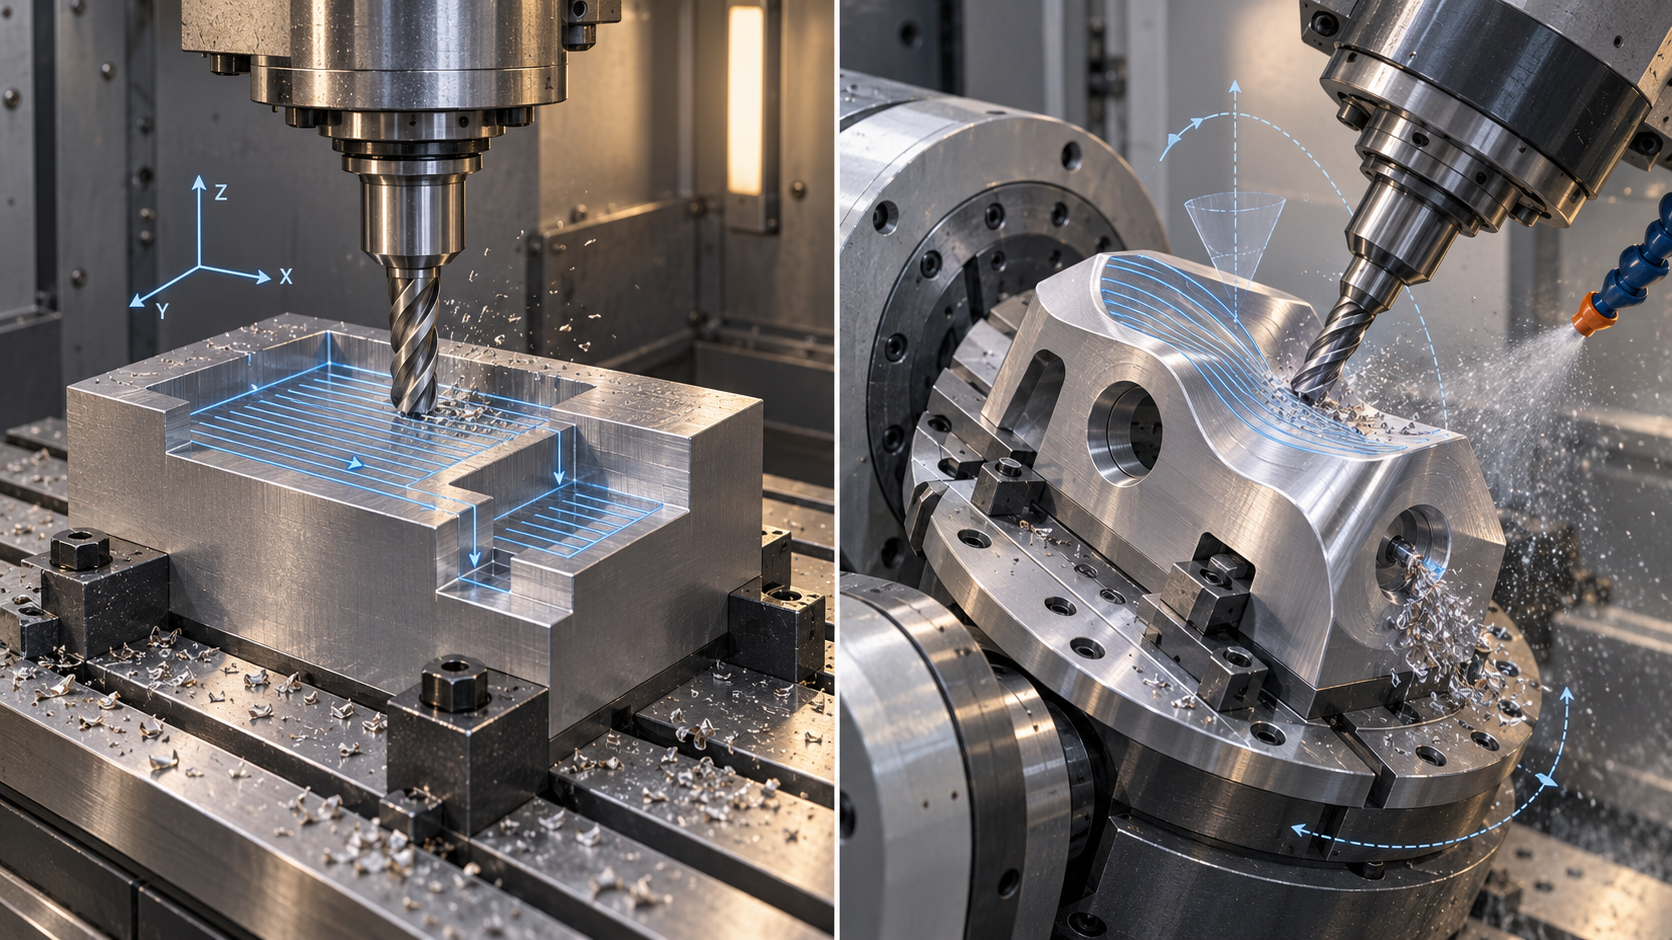
Fraisage : comment distinguer trois axes et cinq axes
Tournage : priorité aux corps de révolution, coût unitaire généralement plus faible
Perçage, alésage et taraudage : opérations complémentaires des caractéristiques de trous
Critères de choix : laisser la caractéristique décider de la machine
| Plans, épaulements, poches, contours | Fraisage trois axes | Montage direct, trajectoire de programmation claire |
| Surfaces gauches, trous latéraux, caractéristiques multi-faces | Fraisage cinq axes | Réduit le nombre de montages, coût de programmation et de temps machine plus élevé |
| Arbres, douilles, brides, tiges filetées | Tournage | Corps de révolution réalisé en un seul montage, coût unitaire généralement plus faible |
| Trous de fixation ordinaires | Perçage | Précision générale, adapté aux trous non ajustés |
| Trous de goupille, trous de positionnement | Alésage | Corrige le diamètre et la paroi du trou, pour une précision d'ajustement plus élevée |
| Filetage intérieur | Taraudage | Nécessite un espace de dégagement d'outil, indiquer le filetage spécifié |
Comment choisir les matériaux de prototypage : options courantes en métal et en plastique
Le choix des matériaux pour le prototypage CNC est essentiellement une déduction inverse à partir de l'« objectif de test ». Le matériau se choisit en fonction de la validation à laquelle la pièce est destinée. Essai d'assemblage, maquette d'aspect, test fonctionnel sous contrainte, besoin de conductivité ou de résistance à la corrosion : chacun renvoie à des options différentes. La pratique courante dans le secteur est la suivante : définir d'abord l'objectif de test, vérifier ensuite si le matériau permet d'usiner les caractéristiques clés exigées par le plan, et comparer les prix en dernier. À l'inverse, commencer par demander « combien coûte le matériau le plus cher » revient souvent à dépenser inutilement en phase de prototypage.
Prototypage métallique : le compromis entre aluminium, acier, laiton et titane
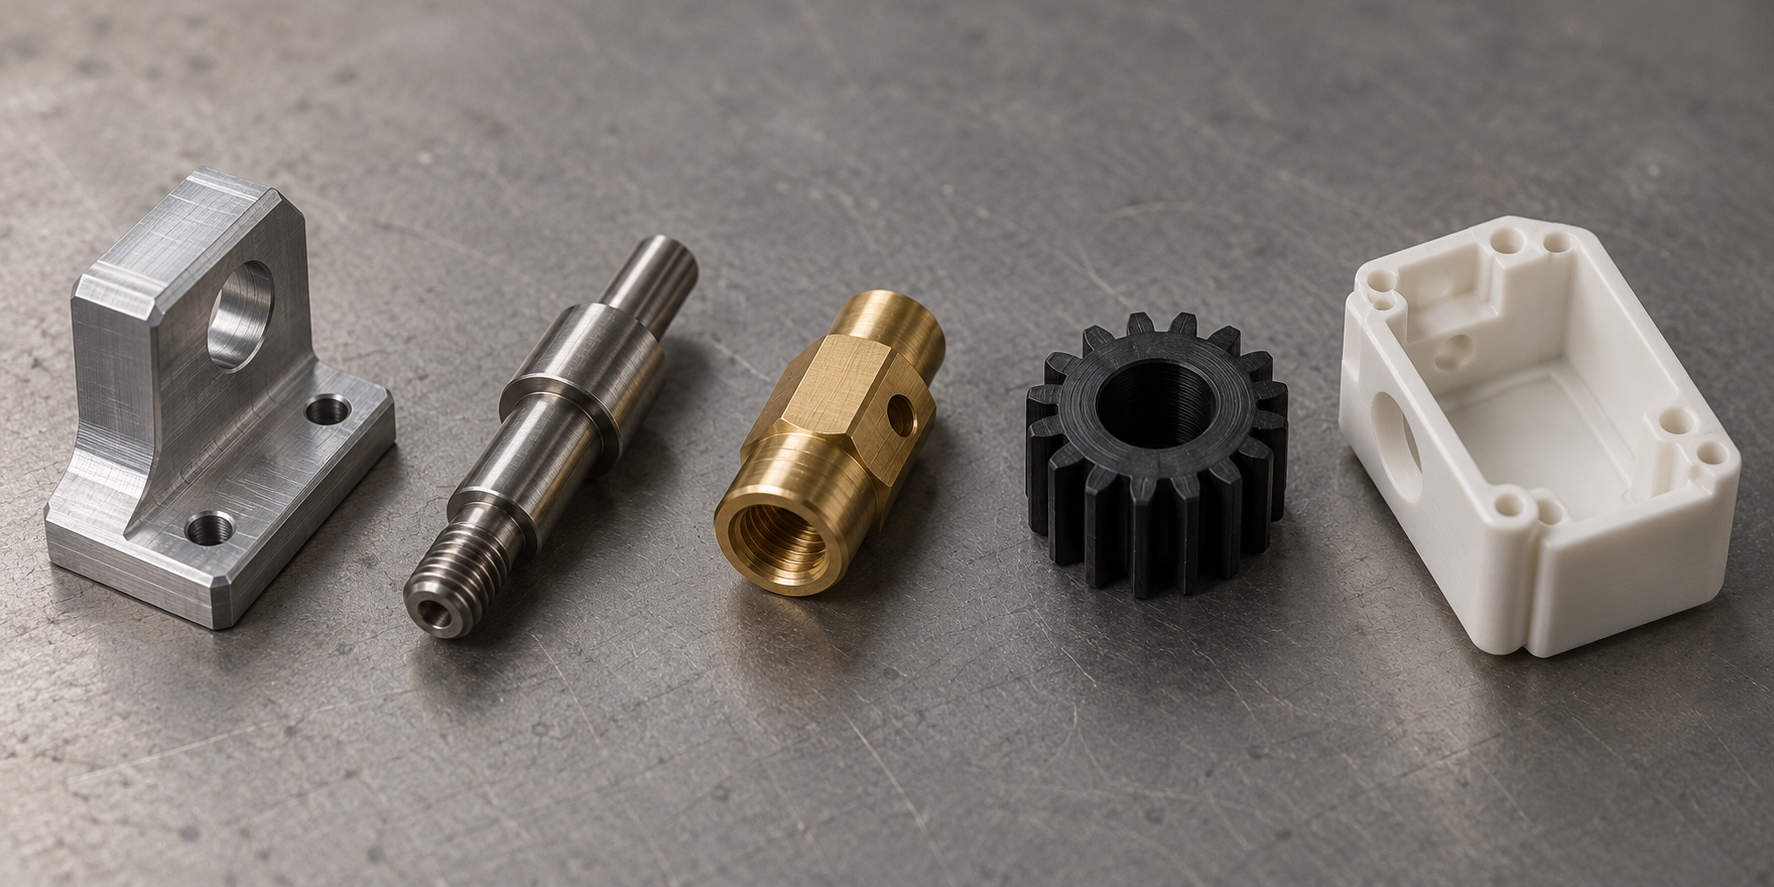
L'alliage d'aluminium est le métal le plus utilisé en prototypage CNC. Il s'usine bien, est léger et offre de nombreuses options de traitement de surface ; on l'emploie couramment pour les pièces structurelles, les maquettes de boîtier et les pièces de type support. Les nuances 6061 et 7075 sont courantes dans le secteur : la première offre un bon équilibre entre usinage et anodisation, la seconde est plus résistante mais plus sensible aux outils et aux paramètres lors de la coupe. Si la pièce de prototypage doit s'approcher de l'état d'usage du produit final, l'aluminium est souvent un point de départ assez sûr.
L'acier et l'acier inoxydable s'utilisent lorsque les exigences de résistance structurelle, de résistance à l'usure ou de résistance à la corrosion sont plus élevées. L'acier à faible teneur en carbone s'usine facilement et convient aux pièces de validation sous contrainte ; l'acier inoxydable (comme 304, 316) a une bonne résistance à la corrosion, mais s'usine mal, use rapidement les outils et allonge généralement le temps d'usinage, ce qui fait grimper le coût unitaire. Le laiton s'usine extrêmement bien ; on l'utilise souvent pour les pièces conductrices, décoratives et les petites pièces de précision, avec un état de surface souvent excellent. Le titane, lui, relève d'un autre cas : résistant et léger, mais mauvais conducteur thermique et difficile à usiner, il provoque facilement des déviations d'outil et des brûlures d'outil ; le secteur l'emploie couramment pour les pièces de validation fonctionnelle à haute résistance et faible poids, à un coût nettement supérieur à l'aluminium et à l'acier.
Prototypage plastique : cas d'usage de l'ABS, du POM, du nylon et du PMMA
Le prototypage plastique sert surtout à la validation d'aspect et aux essais d'assemblage. L'ABS offre des performances globales équilibrées ; après usinage, sa surface se ponce et se peint facilement, ce qui en fait un choix courant pour les maquettes d'aspect. Le POM (souvent appelé Delrin dans le secteur) est rigide, dimensionnellement stable et à faible coefficient de frottement ; il convient aux engrenages, aux patins et aux pièces d'ajustement. Le nylon est tenace et résistant à l'usure, mais ses dimensions varient après absorption d'humidité ; si le prototypage est sensible aux dimensions, il faut en tenir compte. Le PMMA (acrylique) a une bonne transparence et s'utilise pour les pièces guides de lumière, les hublots et les pièces transparentes d'aspect, mais il est assez cassant ; il faut être prudent lors de l'usinage et de la manutention.
Le positionnement du prototypage plastique diffère de celui du prototypage métallique : les pièces plastiques servent plutôt à valider les relations d'assemblage, l'effet d'aspect et la structure préliminaire, tandis que les pièces métalliques s'approchent davantage de l'état d'usage final. Si la pièce de prototypage doit ensuite passer à l'injection, il faut aussi tenir compte du retrait du matériau et de la direction de dépouille, et s'aligner avec le sous-traitant dès la phase de conception. La pratique courante dans le secteur est la suivante : ABS ou PMMA pour la validation d'aspect, POM ou nylon pour la validation d'assemblage, et priorité au métal pour la validation fonctionnelle sous contrainte.
Une fois le matériau choisi, il reste un point souvent négligé : pour une même nuance, des états différents (comme T6 et T651 pour l'aluminium, recuit et trempé-revenu pour l'acier) donnent des performances d'usinage et des propriétés finales différentes. Il est préférable d'indiquer clairement sur le plan de prototypage la nuance et l'état du matériau, et si nécessaire les exigences de performance clés, afin d'éviter que le sous-traitant ne démarre avec le matériau par défaut en stock. Le choix du matériau n'est pas une question de prix plus élevé, mais de permettre au résultat du prototypage de répondre à la question que vous voulez valider. Les tolérances courantes de prototypage CNC dans le secteur sont de l'ordre de ±0,1 mm ; les surfaces d'ajustement plus strictes doivent être annotées séparément et confirmées, et le choix du matériau influence directement la capacité à tenir cette tolérance de manière stable.
Contrôle DFM indispensable avant le prototypage : comprimer les coûts dès la conception
Pour le prototypage CNC, beaucoup ont pour premier réflexe de « trouver une machine pour découper le modèle ». L'ordre réel est inverse : la première action devrait être le contrôle DFM, c'est-à-dire l'évaluation de la fabricabilité. Pour une même pièce, quelques congés, une épaisseur de paroi ou une annotation de tolérance sur le plan peuvent faire varier considérablement le temps d'usinage. Le DFM modifie le modèle, pas la machine — le coût de déplacer une ligne à l'écran est bien inférieur à celui d'un nouveau bridage, d'un changement d'outil et d'une seconde passe de programme en atelier.
Ce que le contrôle DFM modifie concrètement en phase de prototypage CNC
Le prototypage CNC relève de la fabrication par enlèvement de matière : l'outil est rond et il faut de la place pour entrer et sortir. Toute conception en conflit avec cette règle physique se traduit directement en temps et en coût. Les points de contrôle courants avant prototypage incluent :
- Rayon de congé intérieur : le rayon des coins d'une cavité ne doit pas être inférieur au rayon de l'outil utilisé. Concevoir un angle droit revient à exiger un outil carré — en pratique, on ne peut qu'utiliser un outil de plus petit diamètre pour dégager lentement les angles, voire recourir à l'électroérosion. Agrandir un peu le rayon R est souvent la modification la plus économique.
- Épaisseur de paroi : une paroi verticale trop fine vibre sous les efforts de coupe, provoquant des déviations d'outil et des marques de vibration, voire une déformation et une mise au rebut dans les cas graves. La pratique courante dans le secteur est de maintenir l'épaisseur minimale au-dessus d'un certain multiple du diamètre d'outil ; la valeur précise varie selon le matériau et la rigidité de la structure et doit être confirmée sur le plan.
- Profondeur de cavité : les cavités profondes sont limitées par le rapport longueur/diamètre de l'outil. Plus l'outil est long, plus il vibre facilement, et la qualité de surface comme les dimensions sont difficiles à garantir ; on ne peut qu'usiner par passes successives à faible profondeur et avance lente. Une cavité profonde doit soit être rendue moins profonde, soit accepter dès la conception un temps d'usinage plus long.
- Trous filetés et espace de dégagement d'outil : il faut laisser de la place au fond du trou pour le taraud ou la fraise, ce qui est particulièrement facile à négliger pour les filetages en trou borgne. Si la distance entre l'entrée du trou et la paroi latérale est trop faible, l'outil et le porte-outil heurteront la pièce.
- Tolérances serrées et caractéristiques non standard inutiles : une cote qui n'est pas une surface d'ajustement mais est indiquée à deux décimales n'ajoute que du temps de contrôle sans améliorer la fonction. Les caractéristiques telles que les filetages non standard et les rainures de forme spéciale nécessitent souvent des outils sur mesure ou des opérations supplémentaires.
Plus la tolérance est serrée, plus le coût de prototypage est élevé
La tolérance est l'élément le plus souvent resserré à la légère dans le DFM. Chaque cran de resserrement sur le plan impose au sous-traitant une mesure supplémentaire, une passe de finition supplémentaire et une vérification supplémentaire de la première pièce. Les tolérances courantes de prototypage CNC dans le secteur sont de l'ordre de ±0,1 mm, ce qui suffit à la plupart des validations d'assemblage et des tests fonctionnels ; les surfaces d'ajustement réellement plus strictes — comme les portées de roulement et les trous de goupille de positionnement — doivent être annotées séparément et confirmées à l'avance avec le sous-traitant quant à leur faisabilité, plutôt que de resserrer uniformément tout le plan. Une tolérance plus serrée implique généralement un investissement plus élevé en équipement et en temps de travail, ce qui se reflète dès l'étape du devis.
Placer le contrôle DFM avant le prototypage offre des bénéfices cumulatifs : moins de bridages, un temps de programmation réduit et une probabilité de rebut plus faible. Attendre que la pièce soit usinée pour découvrir une interférence, c'est bien plus que le modèle qu'il faut modifier. Si vous n'êtes pas sûr des caractéristiques à assouplir, confier le plan et les exigences fonctionnelles au sous-traitant pour une évaluation de fabricabilité est plus rapide que de deviner à répétition.
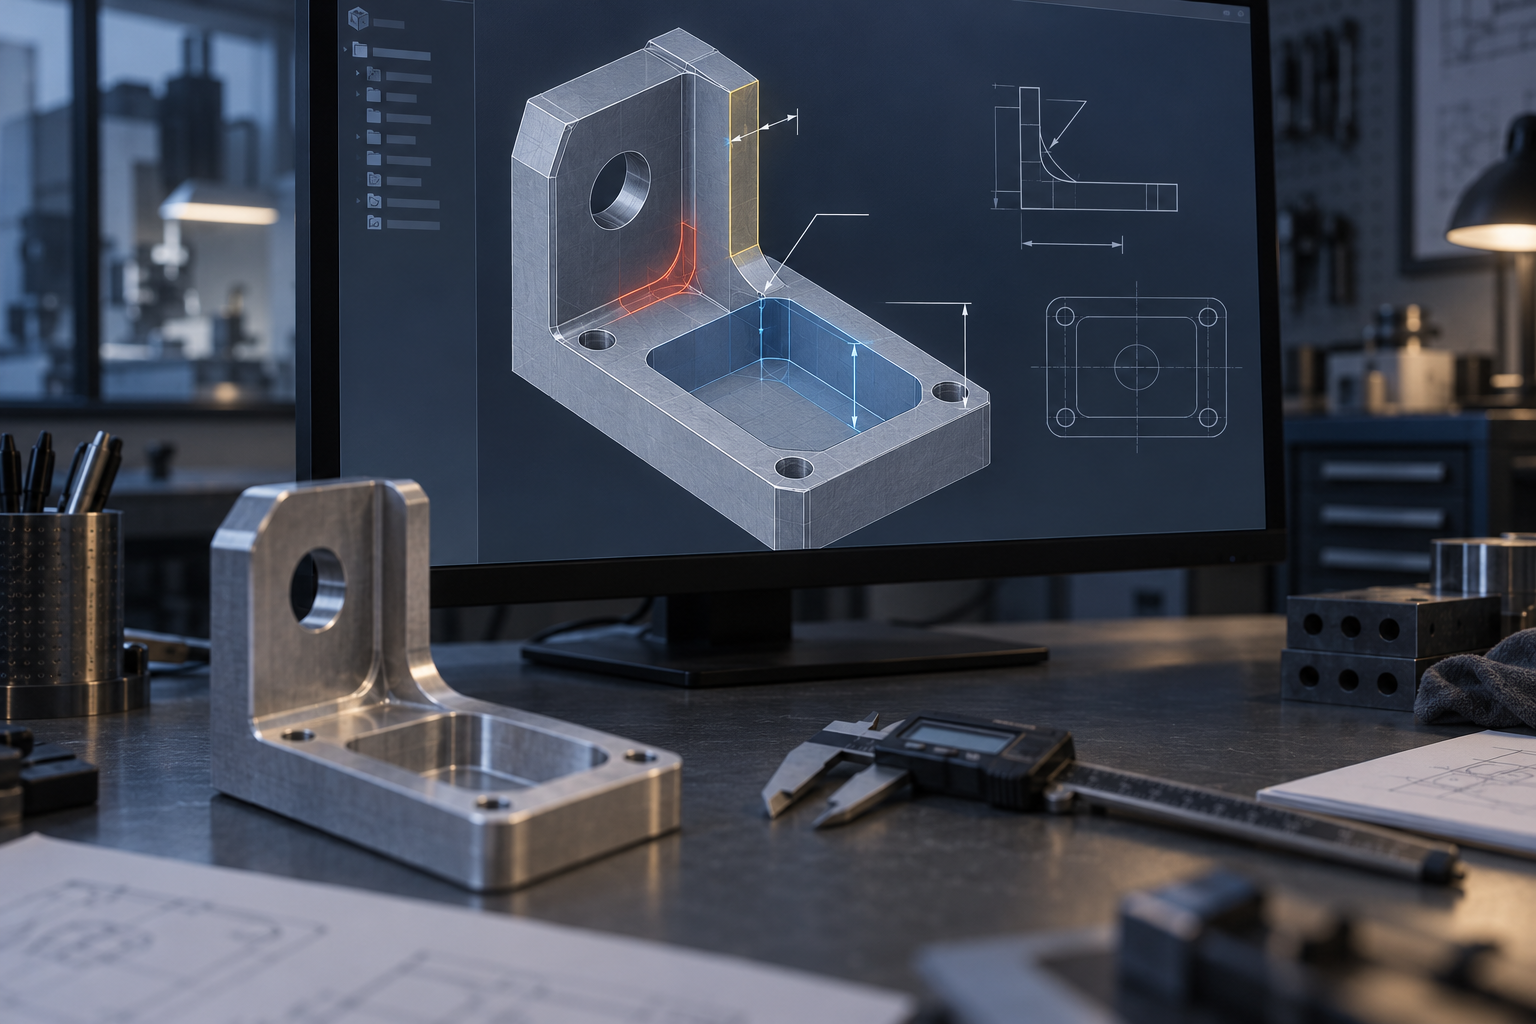
La liste de contrôle DFM n'est pas une formule universelle
Les limites acceptables diffèrent selon les matériaux, les machines et les outils. Les pièces en aluminium s'usinent facilement et tolèrent mieux les parois fines que l'inox ; une machine cinq axes réduit les bridages, mais le temps de programmation des surfaces complexes reste le même. Les conclusions du contrôle DFM doivent donc porter sur ce plan précis, ce matériau précis et cet objectif de prototypage précis, et non recopier une liste générique. En expliquant clairement « pourquoi cette caractéristique est conçue ainsi », le sous-traitant pourra proposer des alternatives réellement utilisables.
Bridage, références et tolérances : la clé de la stabilité dimensionnelle des pièces de prototypage
Même modèle, même machine, même outil : en changeant de schéma de bridage, les dimensions mesurées peuvent varier de plusieurs centièmes. C'est l'étape la plus sous-estimée du prototypage CNC : les annotations de tolérance sur le plan ne décrivent que « ce que l'on veut », tandis que les références et le bridage déterminent « ce que l'on peut obtenir de manière stable ». Les pièces de prototypage CNC sont peu nombreuses et souvent dépourvues d'outillage dédié ; l'unité des références et la rigidité du bridage déterminent donc presque directement le taux de conformité de la première pièce.
Unification des références : faire coïncider autant que possible la référence de conception, la référence de fabrication et la référence de contrôle
La face ou l'axe choisi lors du cotage est la référence de conception ; la face utilisée pour l'alignement et le positionnement en usinage est la référence de fabrication ; la face de départ du pied à coulisse ou de la machine à mesurer tridimensionnelle lors du contrôle est la référence de contrôle. Si les trois ne coïncident pas, une erreur de conversion de référence est introduite. Par exemple, si le plan indique les positions de perçage par rapport à la face inférieure, que l'usinage utilise un gabarit latéral pour le positionnement et que le contrôle serre la face supérieure, alors chaque changement de référence ajoute une couche d'erreur. Lors du prototypage, la solution la plus simple est de demander au fabricant de brider selon la face de référence du plan et de marquer clairement cette face sur la première pièce.
Si le plan lui-même n'a pas de référence explicite, ou si la référence est un trait d'axe théorique difficile à localiser, il faut confirmer avec le fabricant avant le prototypage : utiliser une face solide bridable comme référence de fabrication et ajuster en conséquence le cotage des dimensions clés. Le coût de cette communication est bien inférieur à celui d'une pièce finie mise au rebut et refaite.
Réaliser davantage de caractéristiques en un seul serrage : réduire les erreurs de positionnement répété
Chaque démontage et remontage de la pièce impose un nouvel alignement et un nouveau réglage d'outil, et les erreurs s'accumulent. Si plusieurs cavités, épaulements et positions de perçage d'une même face peuvent être usinés en un seul serrage, la cohérence de position est généralement nettement meilleure qu'avec plusieurs serrages. C'est aussi l'un des atouts des machines cinq axes en prototypage CNC : grâce à la table rotative synchronisée, la pièce expose plusieurs faces d'usinage avec moins de serrages, ce qui réduit la dérive de référence liée aux démontages. Bien sûr, le passage au cinq axes dépend de la structure de la pièce ; tous les prototypes ne le justifient pas — à confirmer selon la répartition des caractéristiques et les exigences de tolérance.
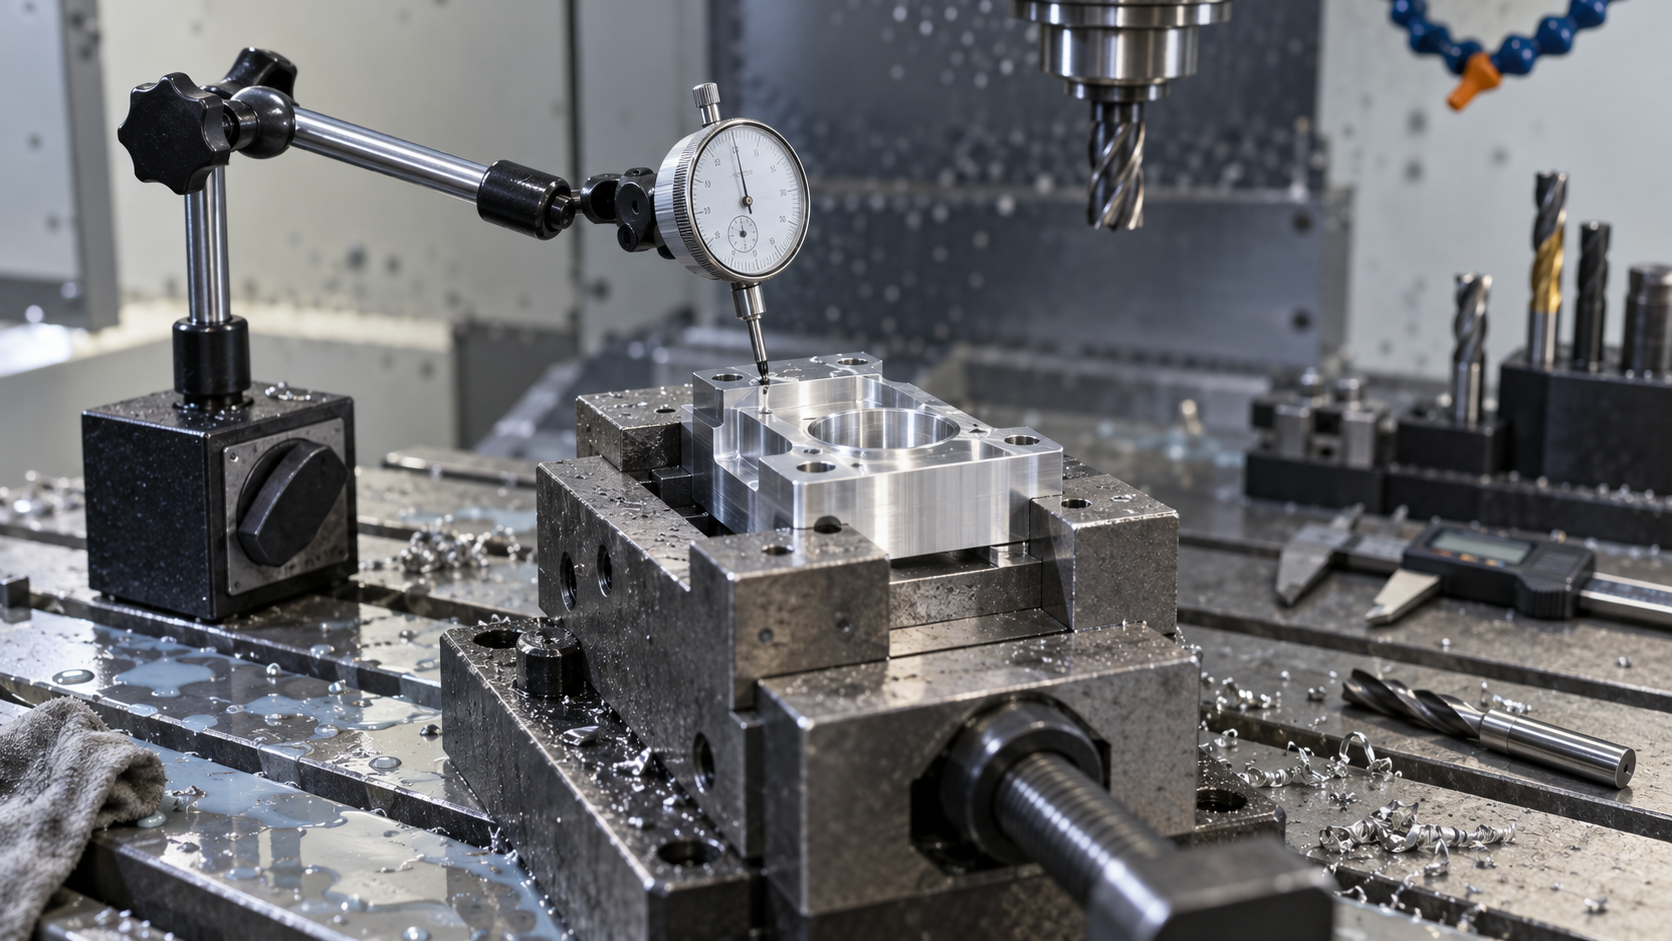
Maîtrise de la force de bridage et risque de flexion d'outil pour les pièces à parois minces et les pièces élancées
Les pièces à parois minces craignent surtout une force de bridage excessive : la pièce se déforme au serrage, puis reprend sa forme au relâchement, et la cote devient hors tolérance. Les solutions courantes consistent à réduire la force de bridage, à multiplier les points d'appui et à séparer ébauche et finition — laisser du surépaisseur en ébauche, relâcher les contraintes, puis finir aux cotes. Les pièces élancées, elles, sont sujettes à la flexion d'outil : l'outil ou la pièce se déforme élastiquement sous l'effort de coupe, et le profil réellement coupé « s'écarte » légèrement de la trajectoire programmée, se traduisant par une cote plus grande ou plus petite au milieu. Réduire le porte-à-faux de l'outil, diminuer la profondeur de passe radiale et ajouter des supports auxiliaires atténuent le phénomène. Si ce type d'écart apparaît en phase de prototypage, commencez par vérifier le bridage et la rigidité de l'outil plutôt que de modifier précipitamment le programme.
Chaleur de coupe et déformation thermique : dérive dimensionnelle en usinage continu
Une coupe continue fait monter en température la broche, l'outil et la pièce ; après dilatation thermique du matériau, les cotes mesurées diffèrent de celles obtenues après refroidissement. L'aluminium ayant un coefficient de dilatation linéaire élevé, une pièce longue peut présenter sur plusieurs centaines de millimètres un écart visible à l'œil nu pour quelques degrés d'écart de température. Avec peu de prototypes et des temps unitaires courts, ce problème est généralement peu marqué ; mais en cas de coupe continue prolongée ou de grandes pièces à parois minces, il faut envisager de séparer ébauche et finition, de refroidir correctement et, si nécessaire, d'attendre le refroidissement de la pièce avant la mesure finale. Lors du contrôle, les données retenues sont celles mesurées en salle à température constante ou dans un environnement stable.
En considérant ces facteurs de manière cumulée, la stabilité dimensionnelle en prototypage CNC résulte en réalité de l'action conjointe « référence — bridage — outil — thermique ». La pratique courante du secteur est la suivante : tolérance des prototypes de l'ordre de ±0,1 mm, avec resserrement spécifique des faces d'appui ou des portées de roulement et confirmation sur première pièce (valeur typique du secteur, non contractuelle, à valider selon le plan et l'évaluation du fabricant). Plus les exigences dimensionnelles sont strictes, plus le schéma de bridage, les moyens de contrôle et le temps d'usinage évoluent ; il est donc plus rentable de clarifier références et cotes clés avant le prototypage. Si le plan est déjà défini, vous pouvez d'abord consulter l'étendue des procédés dans CNC 加工能力, puis téléverser le modèle pour confirmer le bridage et le schéma de tolérance.
Post-traitement et contrôle après prototypage : ébavurage, traitement de surface et mesure
Un prototype CNC sorti de la machine n'est qu'un semi-produit. Arêtes vives, bavures, traces d'outil et état de surface non traité feront qu'une pièce aux cotes conformes posera problème à l'assemblage ou aux essais. Le prototype réellement livré doit passer par ces deux étapes de finition, post-traitement et contrôle, pour boucler la chaîne du CAD à l'objet physique.
Ébavurage et chanfreinage : d'abord garantir le montage et la sécurité au toucher
La coupe laisse inévitablement des bavures sur les arêtes de sortie, en particulier sur les bords de contour en fraisage, aux deux extrémités des perçages et aux entrées de taraudage. Les bavures ne sont pas qu'une question de toucher : elles nuisent à l'appui des faces de contact, et les copeaux détachés peuvent pénétrer dans les liaisons mobiles et rayer d'autres pièces. L'ébavurage manuel se fait à la lime, au grattoir ou à la pierre à huile ; pour de plus grandes quantités, on peut utiliser un outil à ébavurer ou le polissage vibratoire. Le chanfreinage doit suivre le plan ; les mentions courantes 0,5×45° et 1×45° ne sont que des conventions du secteur, l'angle et la largeur réels étant ceux indiqués sur le plan. Pour toute arête susceptible d'être touchée à la main et pour les arêtes extérieures des faces d'étanchéité, il convient de préciser dès le prototypage si un chanfrein est requis, plutôt que de retoucher après un blocage à l'assemblage.
Traitement de surface : l'étape décisive pour l'aspect et la résistance à l'usure
Le traitement de surface d'un prototype dépend de l'objectif des essais. Les pièces en aluminium sont souvent anodisées (colorables, améliorant la résistance à la corrosion et la dureté de surface), sablées (pour un aspect mat uniforme) ou brossées (texture décorative) ; les pièces en acier sont souvent brunies, zinguées ou nickélées ; les pièces en laiton nécessitant conductivité ou décoration peuvent être nickélées ou passivées. À noter : l'anodisation et les dépôts électrolytiques modifient les dimensions — la couche d'oxyde et le revêtement augmentent l'épaisseur de paroi, et les filetages, trous d'ajustement et portées d'arbre de précision doivent souvent prévoir une surépaisseur ou une protection. Si le plan indique seulement « traitement de surface : anodisation », le fabricant ne sait pas quelles zones protéger ni quel grade d'épaisseur de film appliquer ; ces informations gagnent à être fournies dès la phase de confirmation du prototype.
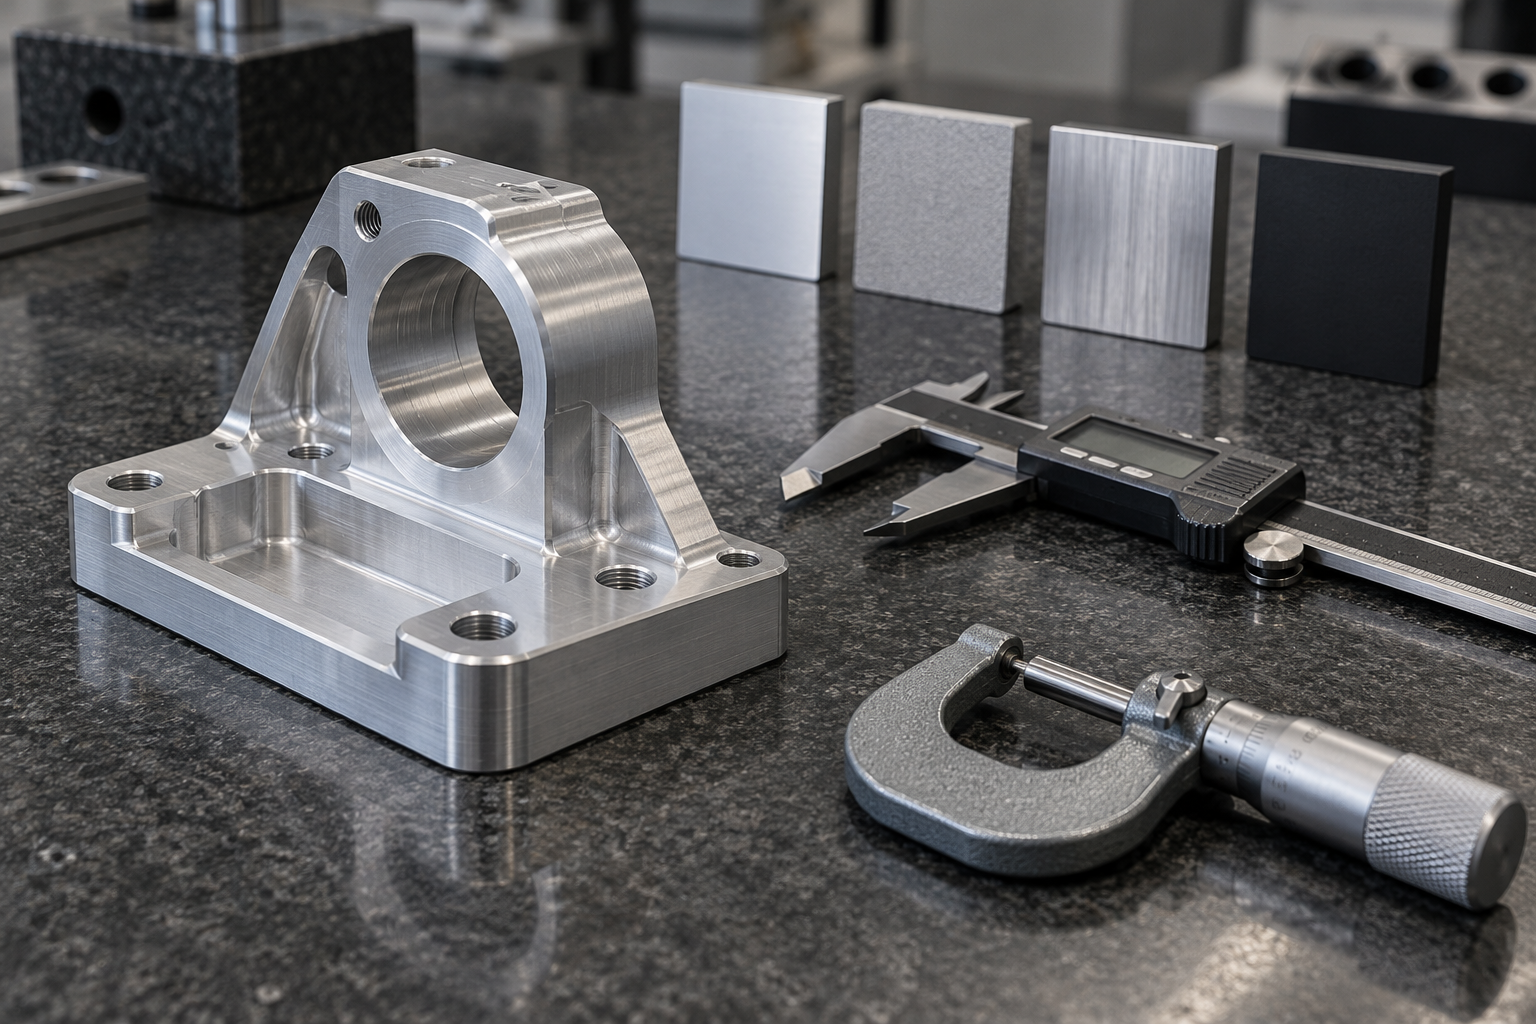
Mesure et rapport de première pièce : clarifier les cotes clés
Les cotes courantes se vérifient au pied à coulisse, au micromètre ou au trusquin ; les cotes d'ajustement clés et les tolérances géométriques (coaxialité, perpendicularité, position) nécessitent une machine à mesurer tridimensionnelle (CMM) ou un instrument de mesure optique. Le piège le plus fréquent en prototypage est de ne pas indiquer sur le plan quelles cotes sont critiques — le fabricant livre selon un contrôle par échantillonnage habituel, et l'écart d'une position de perçage n'apparaît qu'à l'assemblage. Il est conseillé d'entourer directement dans la commande de prototypage les cotes d'ajustement, les références et les éléments nécessitant un rapport. La valeur du rapport de contrôle de première pièce (FAI) ne réside pas dans la forme, mais dans l'enregistrement de « comment cette cote a été mesurée, où est la référence, quel est le résultat ». Avec de petites quantités de prototypes, la mesure pièce par pièce est souvent réalisable ; pour une petite série, l'opportunité d'un contrôle par échantillonnage doit être confirmée séparément selon le grade de tolérance du plan et l'usage.
Une fois le post-traitement et le contrôle terminés, un prototype CNC n'est véritablement utilisable pour la validation d'assemblage ou les essais fonctionnels. Autrement dit, le critère de livraison d'un prototype n'est pas « c'est découpé », mais « cotes traçables, arêtes sûres, état de surface conforme au contexte d'utilisation ».
Questions fréquentes sur le prototypage CNC : pourquoi un prototype coûte plus cher qu'une pièce de série
Le prix unitaire sur un devis de prototypage est souvent nettement supérieur à celui d'une pièce de série. La raison ne tient pas à la matière, mais à la structure du temps de travail : programmation CAM, conception du montage et bridage, préparation des outils, essai de première pièce et vérification dimensionnelle — ces travaux ponctuels doivent être répartis sur quelques pièces, voire une seule. Une fois la quantité augmentée, le même programme tourne en répétition et le prix unitaire baisse nettement. Il n'est donc généralement pas pertinent d'extrapoler le prix de série à partir du prix unitaire de prototypage.
Les quelques problèmes fréquents en phase de prototypage peuvent, pour la plupart, être éliminés en amont au niveau de la programmation et du bridage :
- Cotes hors tolérance : vérifier d'abord la précision géométrique et la dérive thermique de la machine, puis recouper les valeurs de correction d'outil et le diamètre réel de l'outil ; une référence de réglage d'outil différente de la référence du plan est une cause fréquente.
- Vibrations de surface : réduire l'avance par dent, raccourcir le porte-à-faux de l'outil, ajouter des supports auxiliaires et, si nécessaire, réduire la profondeur de passe en faisant plusieurs passes.
- Bavures et bords relevés : optimiser les trajectoires d'entrée/sortie d'outil et les paramètres de coupe, ajouter un chanfrein côté sortie ou prévoir une surépaisseur d'ébavurage, pour éviter une retouche manuelle qui affecte les cotes.
- Rugosité non conforme : ajuster l'adéquation vitesse/avance, utiliser une pointe d'outil de plus petit rayon d'arrondi ou ajouter une passe de finition.
Le point commun de ces problèmes : modifier le programme coûte moins cher que modifier la pièce. Après la première pièce, mesurer d'abord les cotes clés et ne poursuivre qu'après confirmation ; c'est bien plus rentable que de tout usiner puis de retoucher.
Pourquoi le prix unitaire en prototypage CNC est-il plus élevé qu'en série ?
La programmation, le bridage, la préparation des outils et la mise au point de la première pièce relèvent d'un temps de travail ponctuel, difficile à amortir sur un petit nombre de pièces. Lorsque la quantité augmente, cette part est répartie et le prix unitaire diminue généralement. L'ampleur de la baisse dépend de la complexité de la pièce et de la série ; un devis selon la quantité réelle est nécessaire.
Combien de temps prend généralement un prototypage CNC ?
La pratique du secteur va de quelques jours à une à deux semaines, selon la complexité de la pièce, la quantité, l'approvisionnement en matière et les exigences de traitement de surface. Il s'agit d'une fourchette typique du secteur, non d'un engagement de délai ; le planning réel doit être confirmé avec le fabricant.
Quelle tolérance peut-on atteindre en prototypage ?
La tolérance courante du secteur en prototypage est de l'ordre de ±0,1 mm ; des tolérances plus serrées augmentent le temps d'usinage et de contrôle, et donc le coût. Il est conseillé de coter séparément les faces d'ajustement clés et d'en discuter à l'avance, plutôt que de resserrer uniformément tout le plan.
Que faire si un prototype présente des vibrations ou des cotes hors tolérance ?
Identifier d'abord la cause : les vibrations sont souvent liées au porte-à-faux de l'outil, à l'avance et à la rigidité du support ; pour les cotes hors tolérance, vérifier d'abord la correction d'outil, la référence de réglage et l'état de la machine. Transmettre les données de mesure de la première pièce à la programmation est généralement plus efficace que de retoucher directement.
Un prototype usiné nécessite-t-il encore un post-traitement ?
Généralement, oui. L'ébavurage et le chanfreinage influencent l'assemblage et la sécurité, tandis que les traitements de surface tels que l'anodisation, le sablage et le placage affectent l'apparence et la résistance à l'usure. La nécessité et le degré de ces opérations dépendent du contexte d'utilisation réel de la pièce.
Key takeaways
- Le prototypage CNC relève de la fabrication soustractive : la forme est obtenue en retirant de la matière du brut à l'aide d'outils, ce qui constitue, avec la fabrication additive par impression 3D et le moulage par injection, trois voies distinctes.
- Le squelette du processus est : modèle CAO → programmation FAO générant le code G → montage et réglage des outils → usinage par coupe → post-traitement et contrôle. Omettre une seule étape conduit facilement à des reprises en fin de parcours.
- Pour les pièces de révolution, le tournage est plus économique ; pour les pièces plates ou de type boîtier avec cavités, épaulements et trous taraudés, on utilise le fraisage ; pour les surfaces complexes, l'usinage 5 axes permet de réduire le nombre de montages.
- Effectuer une vérification DFM avant le prototypage (angles vifs, parois minces, cavités profondes, rapport longueur/diamètre de l'outil) coûte bien moins cher qu'une reprise après usinage : c'est l'étape la plus souvent négligée et la plus utile de la phase de prototypage.
- Le prix unitaire d'un prototype est généralement supérieur à celui d'une pièce de série, car le temps de préparation lié à la programmation et au montage se répartit sur un très petit nombre de pièces ; c'est structurel, et non une marge exagérée du devis.



