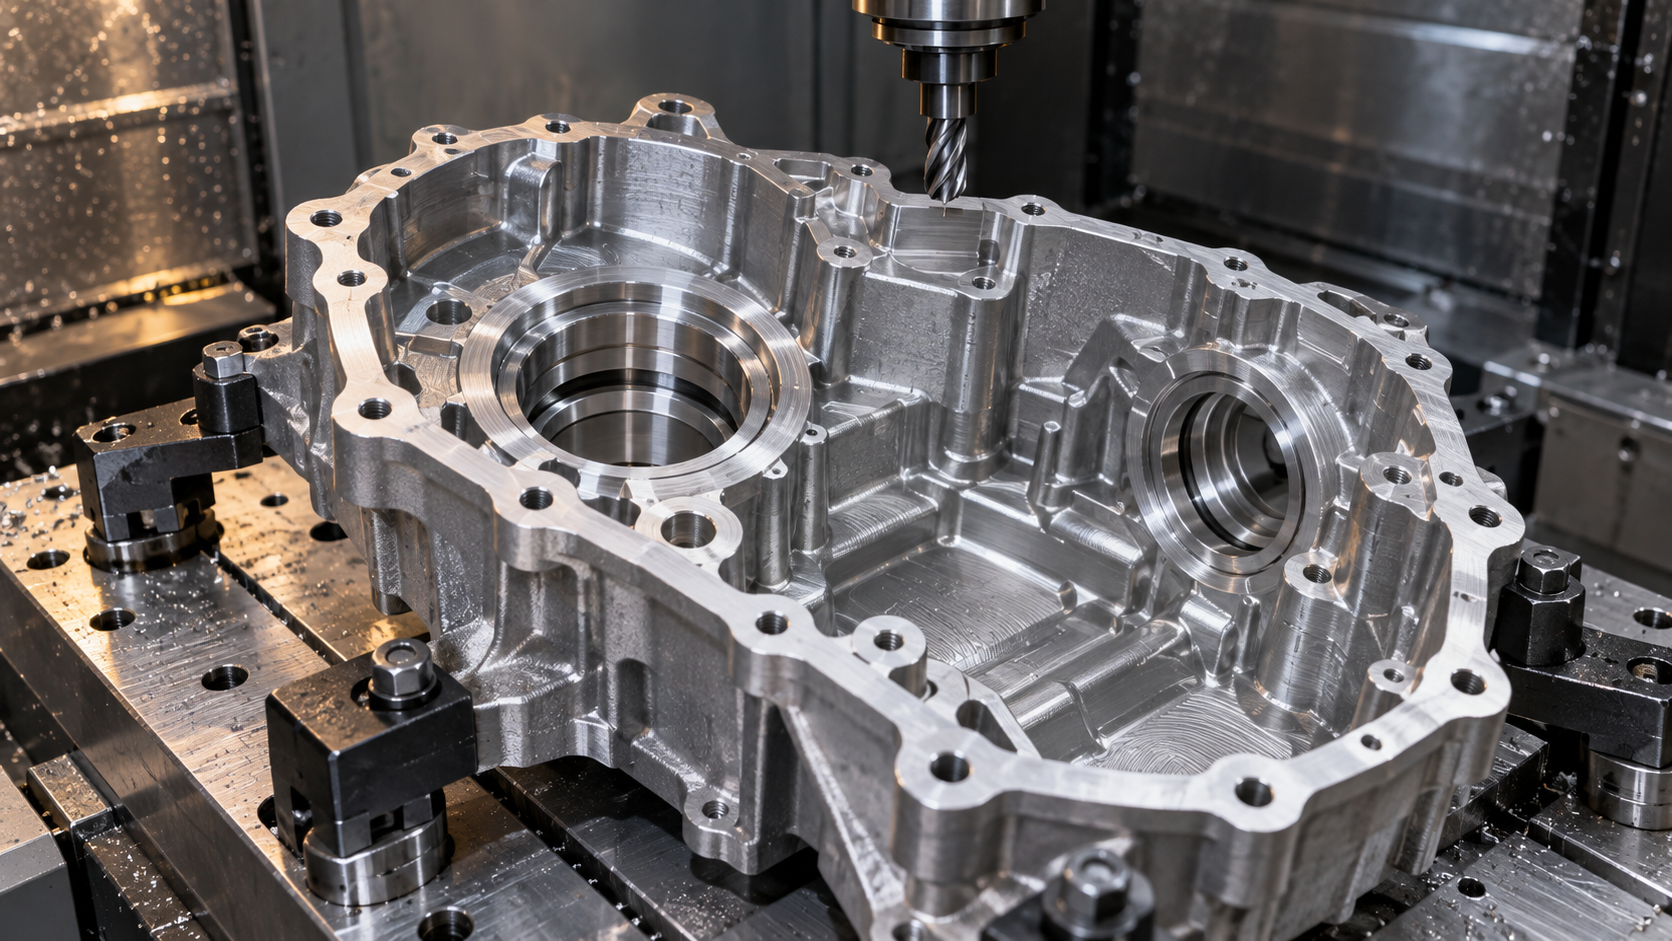
Quelles sont les caractéristiques structurelles des pièces de boîtier ? Pourquoi sont-elles difficiles à usiner ?
Les pièces de boîtier servent à supporter des arbres, des douilles, des engrenages et d’autres composants, tout en maintenant leur position relative après l’assemblage. Les éléments courants comprennent les bâtis de broche de machines-outils, les boîtes d’avance, les boîtes de vitesses, les réducteurs, les blocs-cylindres de moteurs et les bâtis d’équipements. Du point de vue structurel, les boîtiers peuvent être monoblocs ou séparés : les boîtiers monoblocs sont généralement moulés d’une seule pièce puis usinés ; leur intégrité est meilleure, mais l’accessibilité pour l’usinage des cavités internes et des systèmes de perçage est plus limitée. Les boîtiers séparés facilitent l’usinage et l’assemblage séparés, mais augmentent les exigences relatives aux faces de joint, aux relations de positionnement et aux réglages d’assemblage.
La difficulté d’usinage des pièces de boîtier tient d’abord à leur forme irrégulière. La partie extérieure comporte des surfaces de montage, des épaulements et des bossages, tandis que l’intérieur comprend des cavités, des nervures, des structures en îlot et des systèmes de perçage orientés dans différentes directions. L’épaisseur des parois peut également être irrégulière ; les contraintes résiduelles issues de la fonderie ou du soudage peuvent se libérer après l’enlèvement de matière lors de l’ébauche et provoquer des déformations locales. Dans les zones à cavités profondes, la longueur de sortie de l’outil, l’évacuation des copeaux et la visibilité sont limitées, et la position de bridage ne permet pas toujours de concilier rigidité et accessibilité.
Ensuite, les exigences de qualité des boîtiers concernent généralement les plans de référence, les surfaces de guidage, les alésages de paliers ou l’alésage de broche, ainsi que les relations entre des systèmes de perçage mutuellement perpendiculaires, parallèles ou coaxiaux. Les trous de fixation doivent parfois seulement garantir le passage nécessaire à l’assemblage, tandis que les principaux systèmes de perçage exigent un contrôle du diamètre, de l’entraxe, de la coaxialité et de la position relative conformément au plan. Si le procédé est choisi uniquement en fonction de la « fraiseuse, de la perceuse ou du tour », il est facile de négliger l’objet usiné, la référence de positionnement, les rebridages et l’accessibilité de l’outil. Pour l’usinage des pièces de boîtier, il faut d’abord identifier la fonction de chaque élément, puis déterminer la combinaison et l’ordre des opérations de fraisage, de perçage, d’alésage ou d’autres procédés.
Principales opérations d’usinage des pièces de boîtier : des faces de référence aux systèmes de perçage et aux cavités
L’usinage d’une pièce de boîtier ne consiste pas simplement à traiter une enveloppe extérieure ; il vise à établir les relations d’assemblage autour des références de montage, des surfaces d’appui, des systèmes de perçage et de l’espace intérieur. Le fond, les faces latérales ou les bossages de montage assurent généralement le positionnement. Les opérations suivantes doivent s’appuyer sur les références spécifiées sur le plan, en contrôlant notamment la planéité, le parallélisme, la perpendicularité et les positions relatives par rapport aux autres surfaces de montage.
Faces de référence, face supérieure et surfaces de guidage
La face inférieure et les principales faces latérales servent souvent au positionnement et au bridage de la pièce ; le fraisage est généralement utilisé pour établir une première référence de précision. La face supérieure, les surfaces d’épaulement et les surfaces de guidage déterminent la hauteur de montage et la direction de déplacement des tables coulissantes, des couvercles ou d’autres composants. Elles peuvent être usinées en ébauche, en semi-finition et en finition selon la surépaisseur disponible. Lorsque les surfaces de guidage exigent une rectitude ou un état de surface élevés, une rectification peut également être prévue. La nécessité d’une finition dépend du matériau, de l’état de traitement thermique et des tolérances du plan.
Principaux systèmes de perçage, trous transversaux et trous taraudés
L’alésage de broche, les alésages de paliers et les alésages de douilles constituent les éléments essentiels de l’usinage des pièces de boîtier. Ils doivent non seulement satisfaire aux exigences de diamètre, mais aussi faire l’objet d’un contrôle de la circularité, de la coaxialité ainsi que du parallélisme ou de la perpendicularité entre l’axe du trou et les faces de référence. Le perçage est généralement utilisé pour les avant-trous et certains trous débouchants ; lorsque les exigences dimensionnelles ou positionnelles sont plus élevées, il est généralement suivi d’opérations d’alésage ou de réalésage. Les trous transversaux peuvent croiser le trou principal ; il faut alors prendre en compte l’accessibilité de l’outil, les bavures à l’intersection des trous et les positions relatives entre les différents systèmes de perçage.
Les trous taraudés, les trous de positionnement et les trous de fixation sont généralement des trous secondaires, mais ils influencent néanmoins l’assemblage. Lors de l’usinage, il convient de distinguer la fonction des avant-trous de taraudage, des lamages, des fraisures et des trous de positionnement, afin de ne pas considérer directement la précision d’un perçage ordinaire comme l’exigence finale. Le chanfreinage des embouchures, l’élimination des bavures et le nettoyage des copeaux résiduels sont également des opérations indispensables avant l’achèvement de l’usinage de la pièce de boîtier.
Cavités internes, structures en îlots et zones à paroi mince
Les boîtiers comportent souvent plusieurs cavités, nervures et structures en îlots. Le fraisage doit être organisé en fonction de la direction d’ouverture, de la longueur de sortie de l’outil et des conditions d’évacuation des copeaux ; les cavités profondes ou les rainures étroites peuvent nécessiter une enlèvement de matière par passes successives, ainsi qu’un contrôle des risques de collision entre l’outil et le dispositif de bridage. Les zones à paroi mince sont moins rigides ; la charge de coupe, la pression de bridage et la libération des surépaisseurs peuvent toutes provoquer des déformations. Il convient donc de définir l’ordre d’usinage en tenant compte de l’épaisseur des parois, du matériau et de la structure, et de ne pas choisir le procédé uniquement en fonction des dimensions extérieures.
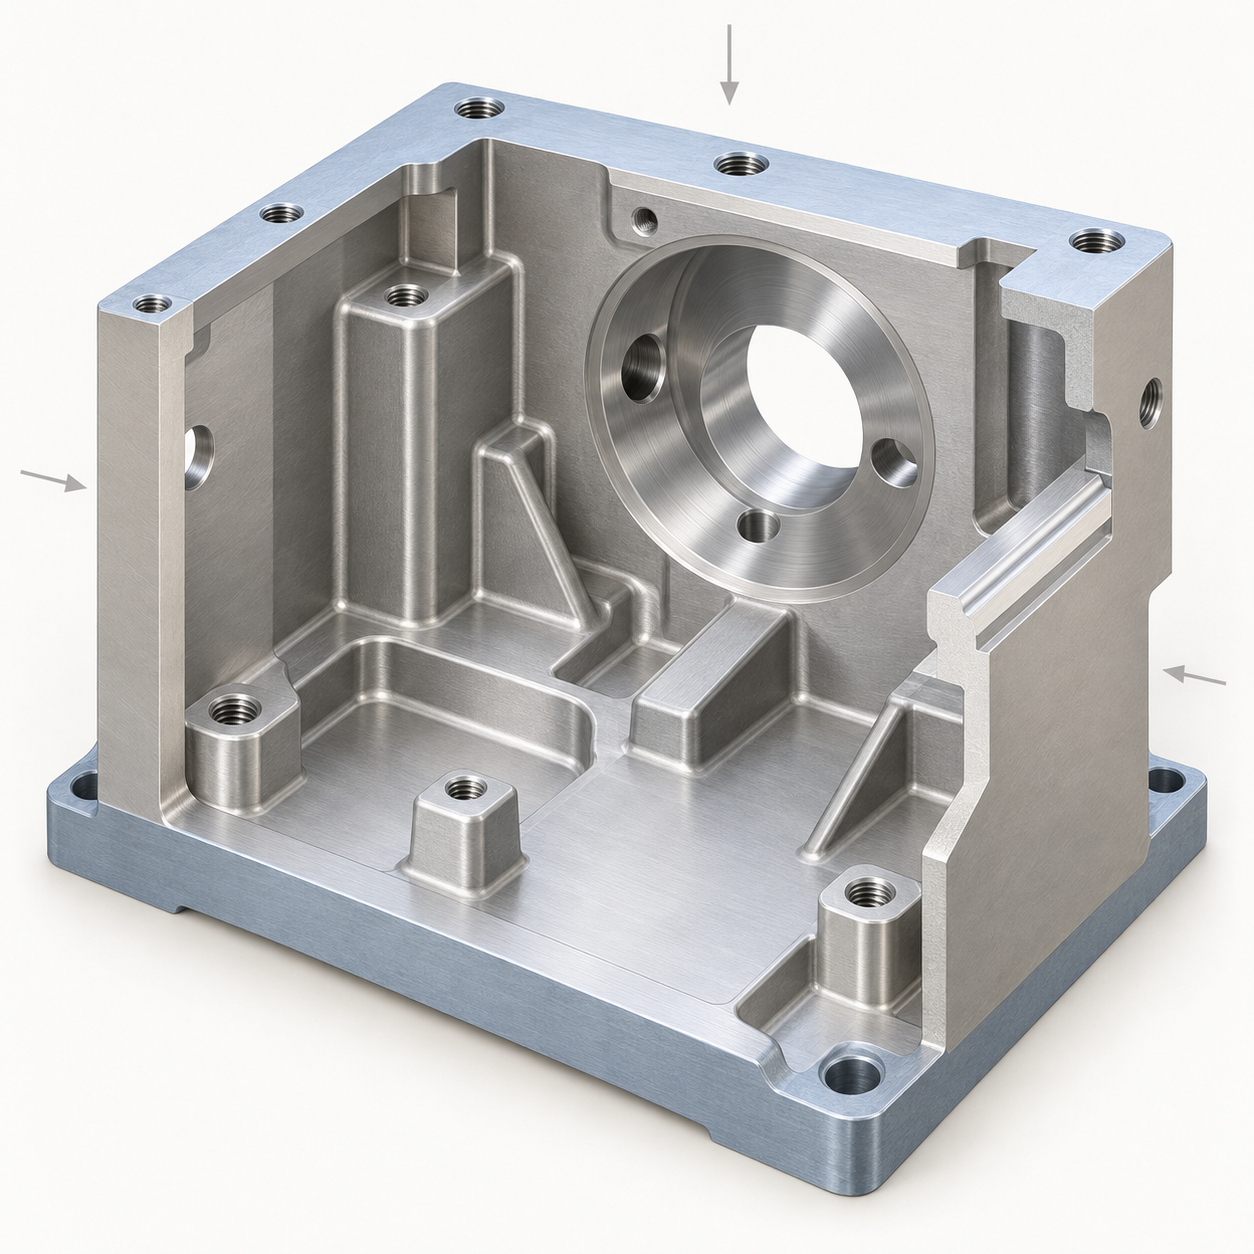
Procédés d’usinage courants des pièces de boîtier : fraisage, perçage, alésage et finition
Le procédé d’usinage d’une pièce de boîtier ne doit pas être choisi uniquement en fonction du nom de la machine ; il faut d’abord examiner les caractéristiques à usiner. Les plans, épaulements, formes extérieures et cavités internes du boîtier sont généralement réalisés principalement par fraisage ; les trous débouchants ordinaires, les avant-trous et certains trous de perçage destinés au taraudage sont le plus souvent réalisés par perçage ; les principaux alésages de paliers, alésages d’arbre ou systèmes de trous exigeant une relation de position précise nécessitent souvent un alésage, un alésoir ou d’autres opérations ultérieures. Le choix du procédé est également soumis aux contraintes du matériau, de la profondeur des trous, de l’épaisseur des parois, du mode de bridage et des tolérances du plan.
Fraisage des pièces de boîtier : usinage des plans, épaulements et cavités
Le fraisage assure principalement l’usinage des surfaces de référence, surfaces de montage, surfaces de guidage, épaulements, contours extérieurs et cavités internes. Le dégrossissage élimine d’abord la majeure partie de la surépaisseur tout en conservant une surépaisseur appropriée pour les opérations suivantes ; le semi-finition et la finition permettent ensuite de maîtriser les dimensions des plans, le parallélisme et la qualité de surface. Les boîtiers à cavités multiples nécessitent également l’usinage des structures en îlots, des cavités profondes et des zones étroites. Une sortie d’outil excessive peut réduire la rigidité, tandis que des bridages répétés trop nombreux augmentent le risque de décalage des références. Il faut donc définir les trajectoires en tenant compte de l’accessibilité de l’outil, des conditions d’évacuation des copeaux et du contrôle des interférences avec le dispositif de bridage.
Perçage, alésage et alésage de finition des pièces de boîtier
Le perçage convient à l’usinage des trous débouchants, des avant-trous et de certains trous destinés au taraudage ; il constitue généralement l’opération préalable de l’usinage des systèmes de trous, mais il ne faut pas assimiler directement le perçage à la finition finale. Le foret est facilement influencé par l’état de l’arête de coupe, le matériau, la profondeur du trou et les conditions d’évacuation des copeaux. Lorsque les exigences de dimension, de circularité, de coaxialité ou de qualité de surface sont élevées, un alésage ou un alésage de finition peut être réalisé à partir d’une référence stable. L’alésage permet d’ajuster le diamètre trou par trou et convient également au contrôle des relations de position avec les surfaces de montage et entre les trous adjacents ; l’alésage de finition est mieux adapté à la finition des trous lorsque les conditions liées à l’outil, à la surépaisseur et à la structure du trou sont réunies, l’état de l’avant-trou devant être stable.
Limites entre tournage et rectification dans l’usinage des pièces de boîtier
Le tournage n’est généralement pas le premier choix pour le corps principal d’un boîtier ; il est habituellement limité aux logements de paliers, aux épaulements cylindriques ou aux caractéristiques de révolution pouvant être usinées sur des équipements combinant tournage et fraisage. Lorsque l’alésage cylindrique présente une relation de position stricte avec les références du boîtier ou d’autres systèmes de trous, il convient néanmoins de privilégier un bridage global et une solution d’alésage. La rectification est utilisée lorsque le plan impose des exigences plus élevées concernant les surfaces planes, les surfaces cylindriques, la stabilité dimensionnelle ou la rugosité de surface. La gamme définitive doit être fondée sur les références du plan, les zones de tolérance, le matériau et les capacités de l’équipement, et ne peut être déterminée uniquement à partir de la précision théorique d’un procédé.
Comment organiser la gamme d’usinage type des pièces de boîtier ?
L’usinage d’une pièce de boîtier ne consiste généralement pas à enchaîner simplement les opérations selon l’ordre des équipements, « fraisage d’abord, perçage ensuite et contrôle en dernier », mais à organiser les opérations autour de la stabilité de l’ébauche, de l’établissement des références et de la précision des surfaces et systèmes de trous principaux. Une gamme courante peut être résumée ainsi : préparation de l’ébauche et traitement de vieillissement ou de détente des contraintes si nécessaire → positionnement initial ou traçage → établissement de surfaces de référence fiables → usinage des plans principaux et des surfaces de guidage → usinage des principaux systèmes de trous → usinage des trous transversaux, des trous taraudés et des trous secondaires → chanfreinage, ébavurage, nettoyage et contrôle. L’ordre réel doit toutefois être ajusté en fonction du matériau, de la structure, de l’accessibilité offerte par l’équipement, de la taille du lot et des exigences du plan.
Préparation de l’ébauche et des références initiales pour l’usinage des pièces de boîtier
Pour un boîtier moulé, il faut d’abord vérifier la surépaisseur de l’ébauche, les retassures, les inclusions de sable et les risques de déformation ; lorsque les dimensions sont importantes ou que les contraintes résiduelles sont significatives, la nécessité d’un vieillissement, d’une détente des contraintes ou d’un temps de stabilisation doit être évaluée en fonction du matériau et des déformations réellement observées. Pour un boîtier soudé, il faut tenir compte des déformations après soudage et, si nécessaire, procéder d’abord à un redressage ou à un traitement de stabilisation. Le traçage ne convient qu’aux situations nécessitant l’établissement de relations de position initiales et ne peut pas remplacer les références fiables d’usinage ultérieures. La première opération d’usinage choisit généralement une surface de grande étendue et dont la relation d’assemblage est clairement définie, afin de créer la référence de positionnement nécessaire aux bridages suivants.
Usinage des plans et des principaux systèmes de trous des pièces de boîtier à partir des références
Après l’établissement des surfaces de référence, il faut d’abord ébaucher les plans principaux, la face inférieure, les surfaces de montage ou les surfaces de guidage, en éliminant en priorité la majeure partie de la surépaisseur tout en maîtrisant les déformations des zones à paroi mince et à épaisseur irrégulière. Une semi-finition est ensuite réalisée afin de conserver une surépaisseur stable et uniforme pour la finition. Les principaux systèmes de trous sont généralement ébauchés en premier, puis font l’objet d’une semi-finition et d’une finition selon les exigences de dimension, de coaxialité, de circularité et de qualité de surface. Lorsque le système de trous présente une relation de position clairement définie avec les surfaces de montage, il convient d’utiliser autant que possible une référence commune ou traçable pour le positionnement, afin de réduire les erreurs d’entraxe, de parallélisme et de perpendicularité dues aux bridages répétés.
Usinage final des trous secondaires, des filetages, puis nettoyage et contrôle des pièces de boîtier
Les trous transversaux, les trous de perçage destinés au taraudage, les trous taraudés, les trous de positionnement et autres trous secondaires sont généralement usinés une fois les principales références et les systèmes de trous stabilisés ; toutefois, certains trous susceptibles d’influencer le bridage ultérieur ou l’accès de l’outil peuvent être réalisés plus tôt. Après l’usinage, il faut effectuer le chanfreinage et éliminer les bavures à l’entrée des trous, retirer les copeaux des cavités, des trous sécants et des filetages, puis procéder au nettoyage. Le contrôle final doit être réalisé à partir des références du plan et porter sur les dimensions critiques, la position des systèmes de trous, la planéité, le parallélisme, la perpendicularité ou la coaxialité, plutôt que de mesurer uniquement le diamètre d’un trou isolé. Pour les pièces moulées ou soudées de grandes dimensions, la nécessité d’un nouveau traitement de stabilisation après l’ébauche doit également être décidée en fonction de la tendance à la déformation et de la surépaisseur disponible pour la finition.
Pourquoi faut-il usiner d’abord les surfaces de référence et les principaux systèmes de perçage lors de l’usinage des pièces de carter ?
Entre la face inférieure, les surfaces de montage, les surfaces de guidage et les principaux systèmes de perçage d’une pièce de carter, il existe généralement des exigences de parallélisme, de perpendicularité, d’entraxe ou de coaxialité. Usiner et valider d’abord les principales surfaces de positionnement permet d’établir des conditions de bridage stables et répétables pour les opérations suivantes. Si le positionnement est effectué directement sur une surface de moulage, une surface déformée par soudage ou une forme extérieure non vérifiée, l’orientation de la pièce peut varier à chaque bridage et les erreurs de position des systèmes de perçage risquent de s’accumuler progressivement lors des changements de référence.
Surfaces de référence et bridage lors de l’usinage des pièces de carter
En pratique, on choisit généralement comme référence d’ébauche une surface étroitement liée à l’assemblage, suffisamment grande et facile à soutenir. On réalise ensuite l’ébauche et la semi-finition de la face inférieure ou de la principale surface de montage, avant de passer à la surface usinée comme référence de finition. La surface de positionnement doit rester autant que possible cohérente avec les références du plan et du contrôle. Si la référence d’usinage diffère de la référence de conception, il faut vérifier l’incidence du changement de référence sur la chaîne de cotes. Pour les carters à cavité profonde ou à épaisseur de paroi irrégulière, il faut également maîtriser la force de serrage afin d’éviter un nombre insuffisant de points d’appui, des enfoncements locaux ou une déformation due au bridage.
Pourquoi les principaux systèmes de perçage doivent-ils être usinés sur une référence stable ?
Les alésages d’arbre principal, les logements de roulement et les perçages transversaux associés déterminent souvent directement la position d’assemblage des arbres, des douilles et des engrenages. Lors de l’ébauche, on peut d’abord enlever la majeure partie de la surépaisseur et conserver une surépaisseur appropriée pour le tournage intérieur, l’alésage à la main ou d’autres opérations de finition. La finition doit être réalisée lorsque la référence est stable, que l’influence de la chaleur de coupe est faible et que la déformation de la pièce est globalement maîtrisée. Si les principaux systèmes de perçage sont usinés lors de plusieurs bridages successifs, même si les dimensions de chaque perçage sont conformes, l’entraxe, la coaxialité ou la relation entre l’axe des perçages et la surface de montage peuvent ne pas respecter les exigences du plan.
Le contrôle en cours de fabrication ne doit pas être effectué uniquement à la fin. Après l’usinage des surfaces de référence, on peut contrôler la planéité, le parallélisme et l’état des appuis. Après l’ébauche des principaux systèmes de perçage, des instruments de mesure, des calibres spéciaux ou une mesure en machine peuvent confirmer l’évolution de la position et permettre de décider d’un éventuel ajustement de la surépaisseur pour les opérations suivantes. Le contrôle final doit toujours s’appuyer sur les références du plan, les tolérances géométriques et les exigences d’assemblage ; la conformité d’une seule dimension ne peut pas remplacer l’évaluation de l’ensemble des relations de position.
Comment organiser l’usinage CNC des carters à cavités multiples, à cavités profondes et à parois minces ?
Usinage des carters à cavités multiples : identifier d’abord les caractéristiques, puis organiser les trajectoires
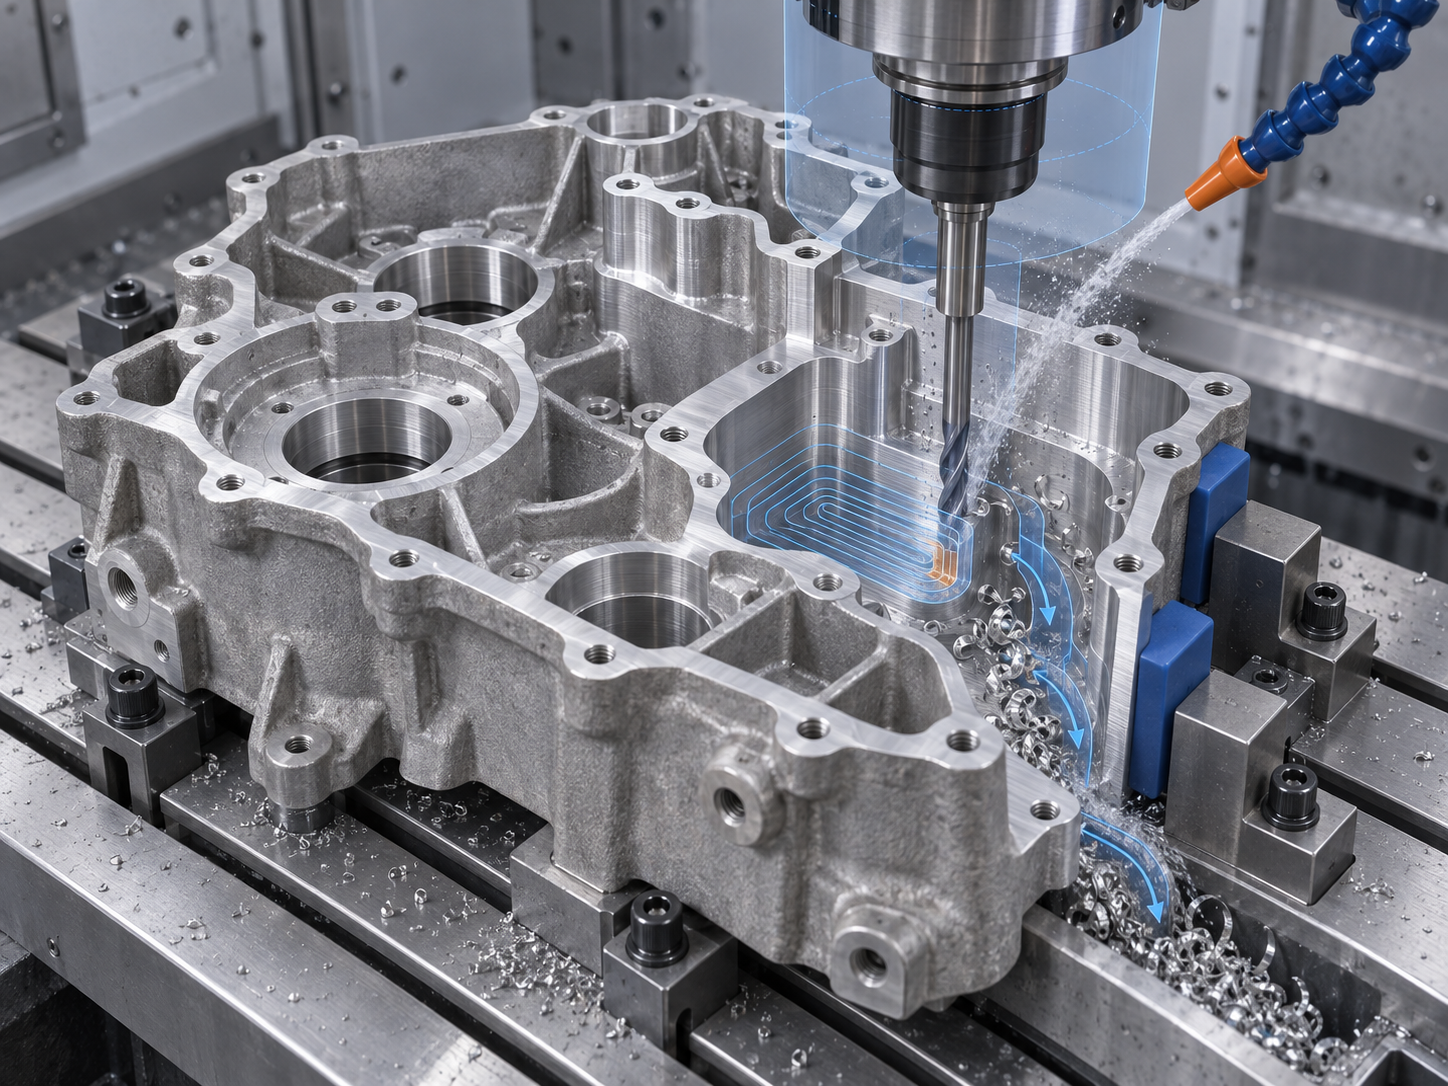
Les carters à cavités multiples comportent souvent simultanément des cavités, des îlots, des épaulements et des fonds à différentes profondeurs. Si chaque cavité est programmée manuellement séparément, les déplacements à vide peuvent se multiplier, des résidus locaux peuvent être oubliés et les problèmes d’évitement lors de l’approche de l’outil vers le montage sont plus fréquents. La reconnaissance des cavités à partir du modèle 3D permet de répertorier d’abord les caractéristiques d’usinage, puis d’organiser les trajectoires pour l’ébauche, l’usinage des restes et la finition. L’ordre des trajectoires doit également tenir compte de l’orientation du bridage, des changements d’outil et des conditions d’évacuation des copeaux ; il ne faut pas chercher uniquement à minimiser les distances de déplacement.
Usinage des carters à cavités profondes : maîtriser la sortie de l’outil et l’évacuation des copeaux
Lors de l’usinage de cavités profondes, la difficulté ne réside généralement pas dans la génération du programme, mais dans la diminution de la rigidité et l’augmentation des vibrations dues à la sortie importante de l’outil, ainsi que dans l’évacuation difficile des copeaux. En pratique, on peut d’abord utiliser un outil plus court et plus rigide pour enlever la majeure partie de la surépaisseur, puis choisir un outil plus long en fonction de la profondeur de la cavité et des dimensions des angles afin de réaliser l’usinage des restes et la finition. L’avance, la profondeur de passe et la charge de coupe doivent être ajustées en fonction du matériau, de l’outil et de la rigidité de la machine. Avant l’usinage, il faut vérifier les risques d’interférence entre l’outil, le porte-outil, le montage et les parois de la cavité ; sur la machine, il faut également valider la course réelle et l’état d’évacuation des copeaux.
Usinage des carters à parois minces : libérer progressivement la surépaisseur et les contraintes de bridage
Les zones à parois minces peuvent facilement se déformer sous l’effet des efforts de coupe, de la pression de bridage et des contraintes internes du matériau. Lors de l’usinage des pièces de carter, il est généralement déconseillé d’éliminer toute la surépaisseur en une seule fois. Il faut conserver une surépaisseur de finition appropriée et libérer progressivement la matière par couches, de manière symétrique ou alternée. Les points de serrage doivent être proches des zones d’appui afin d’éviter que le montage ne déforme directement la paroi mince ; si nécessaire, on peut utiliser des appuis auxiliaires. Après l’ébauche, il faut observer l’état de la pièce avant de décider d’un traitement de stabilisation ou d’une modification de l’ordre des opérations de finition.
FAQ : questions fréquentes sur le choix du procédé d’usinage des pièces de carter
Il n’existe pas de réponse universelle au choix du procédé d’usinage des pièces de carter, indépendamment du plan et de la structure. Le choix des équipements et des montages pour les perçages ordinaires, les carters moulés, les carters soudés et les différents volumes de production doit être déterminé en fonction du matériau, des dimensions, des tolérances, des conditions de bridage et des exigences de contrôle.
Lors de l’usinage des pièces de carter, quand un perçage ordinaire peut-il être réalisé uniquement par perçage ? Quand faut-il recourir à l’alésage ou à l’alesage calibré ?
Le perçage est généralement utilisé pour les avant-trous, les trous débouchants et certains avant-trous de taraudage. Lorsque les exigences de dimension, de circularité, de coaxialité, d’entraxe ou d’état de surface sont plus élevées, il faut généralement ajouter après le perçage une opération de finition telle que l’alésage ou l’alésage calibré ; le procédé précis doit être déterminé selon les tolérances du plan, la profondeur du trou, le matériau et les capacités des équipements.
Après l’ébauche du carter, faut-il systématiquement prévoir un traitement de stabilisation ou de détensionnement ?
Pas nécessairement. Pour un caisson moulé ou un caisson soudé de grande taille, présentant une épaisseur de paroi irrégulière ou un risque élevé de contraintes résiduelles et de déformation, on peut prévoir, après l’ébauche, un vieillissement, une détente des contraintes ou un temps de stabilisation, selon le matériau, la structure et la stabilité de l’usinage. Le choix de recourir ou non à ces traitements, ainsi que leur mode d’application, doit être confirmé en fonction de l’état de l’ébauche et des exigences de la finition ultérieure.
En quoi le processus d’usinage d’un caisson moulé diffère-t-il de celui d’un caisson soudé ?
Pour un caisson moulé, le processus commence généralement par le nettoyage de l’ébauche, puis, si nécessaire, par un traitement de vieillissement ou de stabilisation, avant l’usinage des surfaces de référence, des plans, des séries de trous et des cavités. Pour un caisson soudé, il faut d’abord réaliser la découpe, le pliage et le soudage des tôles, puis, si nécessaire, procéder au redressage, à la détente des contraintes ou à un usinage après soudage. Ces deux processus ne peuvent pas être appliqués directement l’un à l’autre ; le choix dépend principalement de la rigidité de la structure, des déformations dues au soudage et des références d’assemblage finales.
Comment arbitrer entre les montages et les équipements lors de l’usinage de pièces de caisson en petites et moyennes séries ou en grandes séries ?
En petites et moyennes séries, on privilégie généralement la flexibilité de l’usinage CNC, les montages réglables et un investissement limité en équipements dédiés ; en grande série, il est plus facile d’amortir l’investissement dans des montages dédiés, des machines spéciales ou des équipements automatisés. Le choix réel doit également tenir compte du nombre de montages, du temps de cycle, de la méthode de contrôle, du cycle de vie du produit et du risque de modification du processus ; il ne faut pas décider uniquement en fonction de la taille de la série.
Key takeaways
- Pour usiner une pièce de boîtier, il faut d’abord identifier les faces de référence, les surfaces de guidage, les principaux systèmes de perçage, les cavités et les zones à parois minces, puis sélectionner le procédé approprié.
- Le fraisage traite principalement les plans, les épaulements, les formes extérieures et les cavités ; le perçage est surtout utilisé pour les avant-trous et les trous débouchants, tandis que l’alésage, le réalésage ou la rectification permettent d’atteindre des exigences plus élevées en matière de précision des trous et d’état de surface.
- Un flux d’usinage typique suit généralement la logique suivante : préparation de l’ébauche et stabilisation des contraintes, établissement des références, usinage des principaux plans et systèmes de perçage, réalisation des trous secondaires, ébavurage, nettoyage et contrôle.
- Les boîtiers comportant plusieurs cavités ou des cavités profondes nécessitent de prendre simultanément en compte l’accessibilité des outils, l’usinage des surépaisseurs résiduelles, l’ordre des trajectoires, la stabilité du bridage et les risques de collision avec le montage.
- L’usinage de pièces moulées, le pliage-soudage de tôles et le formage de tôlerie correspondent à des voies de fabrication différentes. Le choix final dépend du matériau, de la structure, de la précision, de la série et des exigences de contrôle.



