Pourquoi l’usinage CNC de pièces complexes de forme irrégulière est difficile : références, accessibilité et risques de déformation
La difficulté des pièces de forme irrégulière ne réside généralement pas dans le fait de « pouvoir ou non utiliser une machine cinq axes », mais dans la capacité à établir une référence stable avec un nombre limité de bridages et à garantir que les dimensions critiques puissent finalement être mesurées de manière répétable. Les supports d’équipement ou les pièces de liaison robotique comportant des surfaces gauches irrégulières, des trous inclinés, des cavités profondes et plusieurs faces de référence sont souvent exposés simultanément à quatre types de risques : caractéristiques géométriques inaccessibles, rigidité insuffisante du bridage, déformations locales après usinage et impossibilité de reproduire les références de mesure.
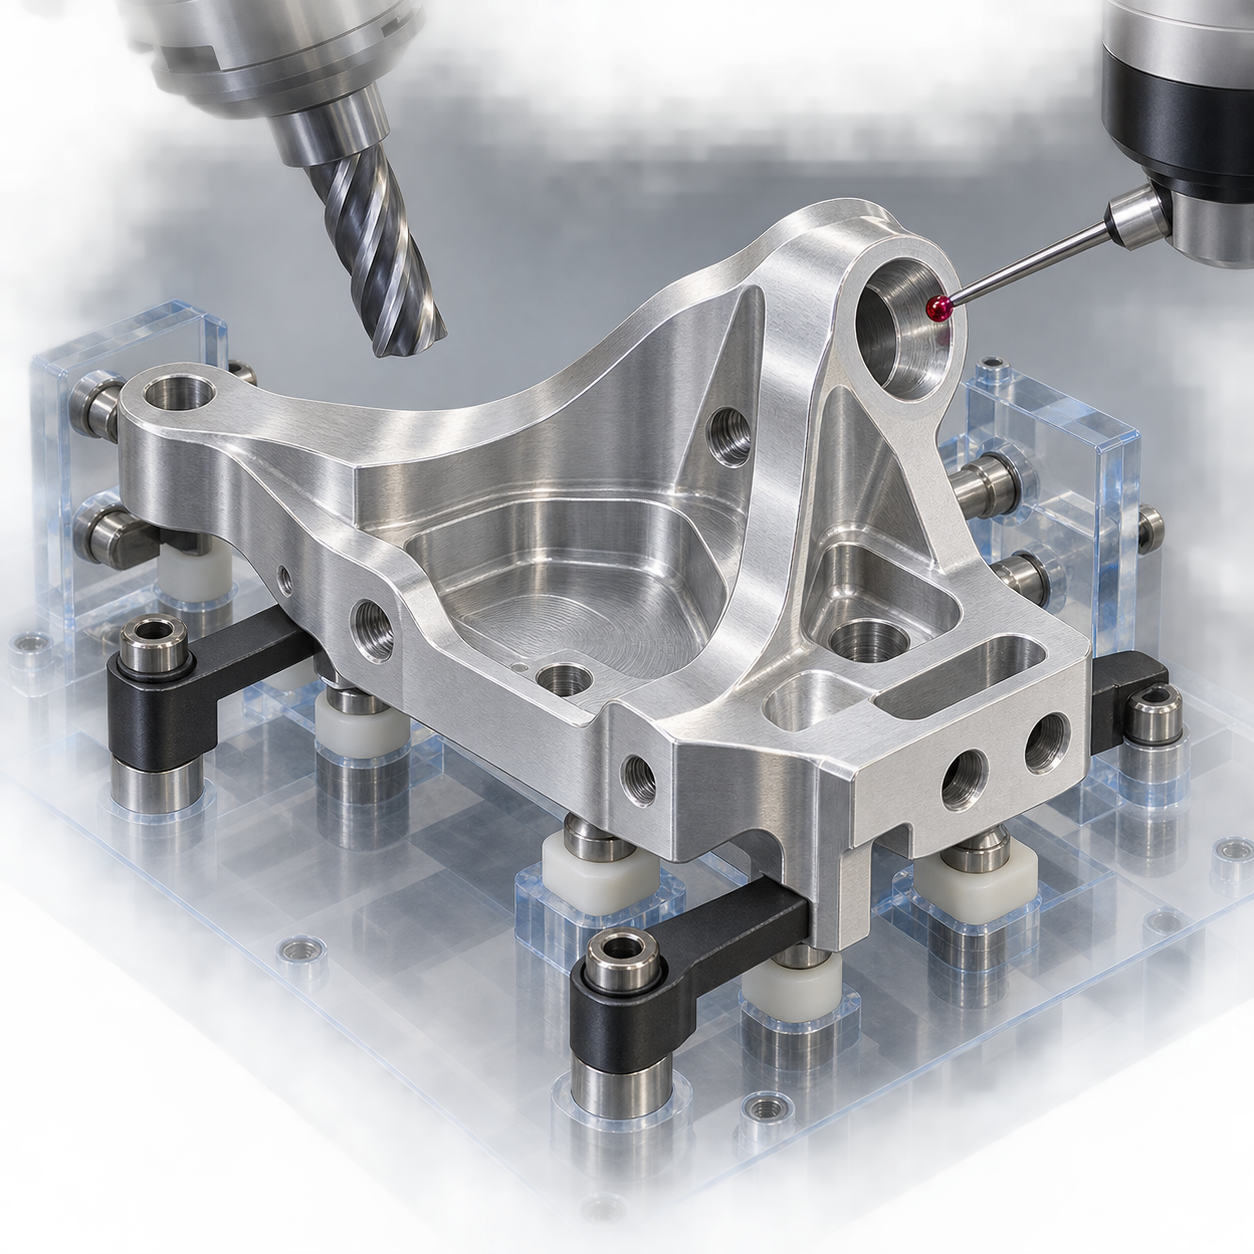
Les quatre risques à examiner en premier pour l’usinage CNC de pièces de forme irrégulière
L’accessibilité géométrique détermine si l’outil peut atteindre les trous inclinés, le fond des cavités ou les zones en contre-dépouille ; le fait que l’outil « puisse atteindre » la zone ne signifie pas que le porte-outil, le montage et la pièce soient exempts d’interférences. La rigidité du bridage détermine l’apparition éventuelle de vibrations pendant la coupe, en particulier au niveau des parois minces, des surfaces courbes et des zones en porte-à-faux. Les déformations d’usinage peuvent provenir de la force de serrage, des contraintes résiduelles, d’une portée d’outil excessive ou d’une évacuation trop rapide de la matière dans certaines zones ; après le débridage, la pièce peut également revenir élastiquement. La répétabilité de la mesure exige quant à elle de conserver un système de références clair lors du contrôle. À défaut, même si les indications de l’instrument sont normales, il est difficile de déterminer si la position des trous, les surfaces gauches et les positions relatives sont réellement conformes.
Par conséquent, l’ordre du processus doit être le suivant : stabiliser d’abord les références, puis la trajectoire d’outil et enfin valider avec une méthode de contrôle adaptée. Commencez par identifier, à partir des plans 2D et du modèle 3D, la référence principale, les références auxiliaires, les positions des trous critiques et les surfaces fonctionnelles, puis vérifiez que les zones de bridage évitent les surfaces fragiles et les surfaces à usiner. Évaluez ensuite l’orientation de l’outil, sa portée, l’évacuation des copeaux et les interférences locales, puis définissez à l’avance les références de contrôle des dimensions critiques. Une machine cinq axes peut réduire certains bridages répétitifs, mais elle n’élimine pas automatiquement les erreurs liées à la machine, au montage, à l’outil et aux conditions de mesure.
Choisir entre trois axes, 3+2 et cinq axes : déterminer le choix selon les caractéristiques de la pièce de forme irrégulière
L’usinage CNC de pièces de forme irrégulière ne doit pas commencer par la question « faut-il absolument utiliser cinq axes ? », mais par la vérification de la possibilité d’accéder aux caractéristiques de manière stable. L’ordre d’évaluation habituel est le suivant : identifier les surfaces à usiner et les références, vérifier l’accessibilité de l’outil, puis évaluer le nombre de bridages, l’orientation de l’outil, le volume de matière à enlever et les tolérances dimensionnelles. Le potentiel de réduction des bridages offert par le cinq axes n’est réellement pertinent que lorsque la structure de la pièce nécessite effectivement un accès multidirectionnel ; réduire le nombre de bridages ne signifie pas non plus que les erreurs disparaissent.
Comment choisir entre trois axes, 3+2 et cinq axes simultanés
| Procédé d’usinage | Caractéristiques les mieux adaptées | Principaux points de contrôle |
|---|---|---|
| Trois axes | Plans, épaulements, perçages dans une seule direction et surfaces courbes relativement simples | Vérifier si plusieurs retournements sont nécessaires et si l’erreur de référence après retournement reste acceptable |
| Indexation 3+2 | Plans inclinés, perçages multidirectionnels et surfaces courbes locales nécessitant une orientation fixe de l’outil | Références après indexation, positionnement des axes rotatifs et interférences avec le montage |
| Usinage simultané cinq axes | Surfaces courbes complexes continues, contre-dépouilles, cavités profondes et zones nécessitant de fréquents changements d’orientation | Variation de l’orientation de l’outil, interférences locales, rigidité de la machine et fiabilité du post-processeur |
Pour les pièces de forme irrégulière comportant de nombreux plans et peu de caractéristiques orientées, il est possible d’évaluer en priorité l’usinage trois axes, en réalisant l’opération grâce à un zonage approprié et à une conception adaptée du montage. Pour les perçages inclinés, les angles composés ou les pièces comportant plusieurs faces nécessitant des repositionnements répétés, l’indexation 3+2 est souvent plus directe que l’usinage simultané : les axes B/C sont d’abord réglés à un angle fixe, puis les axes linéaires réalisent la coupe. L’usinage simultané cinq axes ne se justifie davantage que lorsque l’outil doit modifier continuellement son orientation le long d’une surface courbe, ou lorsque l’usinage trois axes ou 3+2 entraînerait trop de bridages et une sortie d’outil excessive.
La configuration de la machine influence à son tour le bridage et l’accessibilité
La structure d’une machine cinq axes doit également être intégrée à l’évaluation du procédé. Une machine à plateau rotatif ou à berceau permet généralement de maintenir la pièce fixe et peut favoriser la rigidité ainsi que l’ébauche lourde, mais il faut vérifier la charge admissible de la table, l’espace de rotation et l’encombrement de la pièce. Une machine à tête inclinable peut offrir une approche plus flexible pour les pièces de grande taille ou lourdes, mais les variations d’orientation de l’outil, la sortie d’outil et la rigidité de la machine doivent être validées séparément. Le choix final dépend toujours des dimensions de la pièce, du matériau, du montage, du volume de production et des tolérances du plan, et non du seul nombre d’axes.
Positionnement et bridage des pièces de forme irrégulière : comment planifier les références, les points d’appui et la force de serrage
Le positionnement et le bridage d’une pièce de forme irrégulière ne doivent pas commencer par la question de savoir « où il est pratique de serrer », mais par l’examen du plan et du modèle 3D : il faut identifier la référence principale, les références secondaires, les perçages critiques, les surfaces critiques et les surfaces qui doivent être usinées dans le même système de références. Pour un support d’équipement comportant des perçages inclinés, des surfaces courbes et des cavités profondes, le fait de refaire le réglage après chaque remontage peut cumuler les erreurs de bridage et modifier les relations entre les perçages et la position des surfaces courbes. La priorité du dispositif de bridage est de permettre à la pièce de retrouver la même relation de coordonnées après l’usinage, le contrôle et chaque changement de face.
Pour le positionnement et le bridage des pièces de forme irrégulière, déterminer d’abord les références et la séquence d’usinage
On choisit généralement d’abord une surface de référence stable et suffisamment rigide, puis on établit les contraintes auxiliaires à l’aide de perçages, de faces latérales ou de goupilles de positionnement. Les points de positionnement doivent autant que possible être éloignés des surfaces à usiner ultérieurement, des zones à paroi mince et des bords susceptibles de s’affaisser. La séquence d’usinage doit également être adaptée à la conception du bridage : usiner d’abord les références pouvant servir au positionnement ultérieur, puis les perçages critiques et la forme extérieure principale, et enfin les parois minces ou les zones en porte-à-faux susceptibles de se déformer. Si la pièce ne comporte pas suffisamment de surfaces planes, il est possible d’évaluer l’utilisation de mors doux, d’appuis conformés, d’appuis auxiliaires ou d’un montage dédié, mais le choix précis dépend du matériau, de l’épaisseur de paroi, de la courbure et des efforts de coupe.
La force de serrage et les appuis d’une pièce de forme irrégulière doivent être étudiés à la fois pour l’usinage et pour son état après démontage
Les pièces à surface courbe, les pièces à paroi mince ou les pièces moulées ne doivent pas être maintenues en recherchant uniquement un « serrage maximal ». Une force de serrage localement excessive peut provoquer des empreintes, une déformation de la section ou des dimensions apparentes erronées pendant l’usinage ; après desserrage du montage, le retour élastique peut à nouveau modifier les dimensions. Les points d’appui doivent être proches de la zone d’application des forces de coupe et laisser un espace suffisant pour l’outil, le palpeur et l’évacuation des copeaux, tout en évitant d’appliquer la pression sur les surfaces critiques de finition. Lors de la revue du processus, il convient de contrôler séparément l’état serré et l’état libre après démontage : si nécessaire, comparer les dimensions critiques dans ces deux états afin de confirmer que les références de contrôle, le mode d’appui et la force de serrage ne masquent pas la déformation réelle.
- Positionnement : les références principales, les références auxiliaires et les trous critiques permettent-ils de retrouver la position de manière répétable ?
- Rigidité : les forces de coupe, la sortie d’outil et les zones à paroi mince disposent-elles d’un soutien suffisant ?
- Interférences : le montage, les brides de serrage et les éléments de positionnement gênent-ils l’outil, le palpeur ou l’évacuation des copeaux ?
- Déformation : la différence dimensionnelle entre l’état serré et l’état libre après démontage a-t-elle été intégrée au plan de contrôle ?
De l’ébauche à la finition des surfaces courbes : parcours d’outil et organisation des orientations pour les pièces de forme complexe
Le parcours d’outil des pièces de forme complexe ne peut pas être généré en fonction de la seule géométrie extérieure. Pour les pièces comportant des cavités profondes, des parois minces ou des surfaces courbes continues, rechercher d’emblée la finition peut facilement provoquer des vibrations et des déformations en raison d’une surépaisseur irrégulière, d’un soutien insuffisant ou d’une sortie d’outil excessive. Une méthode plus fiable consiste à planifier les opérations par étapes, selon la séquence ébauche — semi-finition — finition, tout en maintenant la cohérence entre le montage, la répartition de la surépaisseur et l’orientation de l’outil.
Ébauche et semi-finition : éliminer d’abord la surépaisseur de manière stable
La fonction de l’ébauche est d’éliminer en toute sécurité la majeure partie de la matière, et non d’obtenir en une seule opération le profil final. Le parcours d’outil doit éviter les prises de passe localement brusques, l’usinage avec une sortie d’outil importante et la perte prématurée du soutien des parois minces ; pour les cavités profondes, il faut également tenir compte de l’évacuation des copeaux, des interférences avec le porte-outil et de la chaleur de coupe. La semi-finition doit uniformiser la surépaisseur afin d’établir des conditions de contact maîtrisables pour la finition ultérieure des surfaces courbes. Si une zone présente une surépaisseur résiduelle nettement plus importante, la finition peut entraîner une variation brusque de charge, accentuer les marques d’outil ou provoquer un décalage dimensionnel.
Finition des surfaces courbes : définir l’orientation en fonction de la courbure et de l’état de contact
Pour les surfaces courbes peu prononcées, il est généralement possible d’évaluer des parcours parallèles, en contour constant ou en décalage 3D ; dans les zones où la courbure varie fortement, il faut vérifier que le point de contact de l’outil reste stable et que les parcours adjacents ne produisent pas de marques d’outil trop visibles. Pour les cavités profondes, les contre-dépouilles ou les angles composés, l’indexation 3+2 ou l’usinage simultané sur cinq axes peut améliorer l’orientation de l’outil, mais le cinq axes n’est pas une réponse par défaut. L’intérêt d’augmenter le nombre d’axes est de permettre à l’outil d’aborder la surface sous un angle plus approprié ; cela ne signifie pas que les erreurs de montage, le faux-rond de l’outil ou la déformation thermique puissent être éliminés.
Les documents techniques du secteur présentent souvent une faible profondeur de coupe radiale, une vitesse de coupe appropriée et une avance adaptée comme une approche d’usinage à grande vitesse visant à réduire les forces de coupe, l’accumulation de chaleur et le risque de bavures. Toutefois, les paramètres concrets ne peuvent servir que de point de départ pour un essai de coupe et doivent être validés en fonction du matériau, du diamètre de l’outil, de la rigidité de la machine et de l’état du montage. Lors de l’usinage de pièces de forme complexe, la revue du programme doit au minimum contrôler la sortie d’outil, les surcoupes locales, les interférences entre le porte-outil et le montage, la répartition de la matière résiduelle, les vibrations, les bavures et la texture finale de surface ; le fait que la simulation montre que l’outil « peut atteindre » la zone ne suffit pas : un essai de coupe doit confirmer que l’usinage peut être réalisé de manière stable.
- Ébauche : vérifier que l’enlèvement de matière est uniforme et éviter que les parois minces ne perdent trop tôt leur soutien.
- Semi-finition : uniformiser la surépaisseur des surfaces courbes et des cavités afin de réduire les variations brusques de charge pendant la finition.
- Finition : vérifier l’orientation de l’outil, l’état de contact, la matière résiduelle, la direction des marques d’outil et les tolérances des surfaces courbes critiques.
- Essai de coupe ou première pièce : comparer les dimensions réelles et l’état de surface et, si nécessaire, corriger le parcours d’outil, les appuis ou la sortie d’outil.
Caractéristiques inclinées, cavités profondes et contre-dépouilles : accessibilité d’usinage et contrôle des interférences
Pour les caractéristiques locales des pièces de forme complexe, la difficulté ne réside pas seulement dans la capacité de l’outil à « atteindre » la zone à usiner, mais aussi dans la stabilité de son orientation, la maîtrise des forces de coupe et l’absence d’interférence entre le porte-outil et le montage. La revue de programmation doit évaluer séparément l’accessibilité, la stabilité de l’usinage et le contrôle final ; il ne faut pas tirer de conclusion sur la seule base d’une vérification visuelle dans le modèle 3D.
Trous inclinés sur les pièces de forme complexe : confirmer d’abord l’axe du trou et la référence d’entrée
Avant d’usiner un trou incliné, il faut définir l’orientation de son axe par rapport à la référence principale, la normale à la face d’entrée, la forme du fond du trou et la tolérance de position. Que l’on utilise le perçage ou le fraisage, l’axe de l’outil doit être mis en correspondance avec la direction prévue ; si l’orientation du montage est inadéquate, l’outil peut parvenir à proximité de l’entrée du trou sans pouvoir maintenir une orientation stable. La position du trou et son angle d’inclinaison sont des cotes de relation ; pour le contrôle final, il est généralement préférable d’utiliser un projecteur de profil ou une MMT plutôt que de mesurer uniquement l’entrée du trou au pied à coulisse.
Cavités profondes et contre-dépouilles des pièces de forme complexe : vérifier la sortie d’outil, l’évacuation des copeaux et les interférences d’enveloppe
L’usinage de cavités profondes doit prendre en compte simultanément la sortie d’outil, le faux-rond de l’outil, l’espace disponible pour l’évacuation des copeaux, le rayon de raccordement au fond de la cavité et la répartition des restes de matière. Un simple allongement de l’outil peut certes augmenter la profondeur accessible, mais il amplifie également les vibrations, la flexion de l’outil et les écarts dimensionnels. Pour les contre-dépouilles ou les angles composés, il convient de vérifier l’enveloppe de mouvement du porte-outil, du corps de l’outil, du dispositif de serrage et de la pièce, afin de confirmer l’absence de collision lors des changements de direction.
Une fois la simulation validée, il faut également vérifier les restes de matière, les risques de surcoupe, les marques d’outil et la qualité des surfaces critiques. Si l’orientation de l’outil reste constamment défavorable, il peut être préférable de redéfinir d’abord l’orientation du serrage ou d’évaluer des solutions telles que l’indexation 3+2 ou l’usinage simultané cinq axes ; la valeur du cinq axes réside dans l’amélioration de l’accessibilité et du contrôle de l’orientation, et non dans la suppression automatique des erreurs de serrage. Après un usinage d’essai ou la réalisation de la première pièce, les résultats réels concernant les restes de matière, les vibrations et les dimensions doivent être réinjectés dans la correction de la trajectoire d’outil.
Contrôle dimensionnel et dossier de livraison des pièces de forme complexe : rendre les résultats reproductibles
Le contrôle des pièces de forme complexe ne doit pas être effectué uniquement à la fin de l’usinage. Le contrôle de la première pièce doit d’abord confirmer que le système de références, l’orientation du serrage et la trajectoire d’outil sont conformes au plan ; le contrôle en cours de fabrication sert à suivre les cotes critiques, la position des trous et la déformation des zones à paroi mince ; le contrôle final doit ensuite sélectionner les instruments de mesure en fonction des tolérances et des caractéristiques géométriques. C’est la seule manière de distinguer un écart d’usinage, un retour élastique après serrage ou une différence de résultats due à une incohérence des références de mesure.
Le contrôle dimensionnel des pièces de forme complexe doit correspondre aux caractéristiques et aux tolérances
Pour les dimensions courantes de diamètre extérieur, de diamètre intérieur ou de longueur, on peut d’abord envisager des instruments conventionnels tels qu’un pied à coulisse ou une jauge de hauteur ; dans le secteur, on considère souvent les dimensions d’environ ±0,05 mm et au-delà comme relevant d’une évaluation au pied à coulisse. Les dimensions d’environ ±0,01 à ±0,05 mm conviennent généralement mieux à une vérification au micromètre ou au micromètre d’intérieur. Pour des tolérances plus strictes, les relations entre positions de trous, les axes de trous inclinés et les surfaces gauches complexes, il convient d’envisager un appareil de mesure optique ou une MMT, en précisant clairement dans le rapport les références de mesure, l’orientation du serrage et la méthode d’évaluation. Ces plages ne constituent que des références pour le jugement du procédé et non des critères d’acceptation universels ; les résultats dépendent également de l’étendue dimensionnelle, de la résolution des instruments, de la température et de l’opérateur.
Avant la livraison, préciser clairement les références, les caractéristiques critiques et les exigences de contrôle
Lorsqu’un usinage est sous-traité, il ne suffit pas d’envoyer un simple fichier CAO en demandant au fournisseur de garantir lui-même les dimensions. Le dossier doit au minimum comprendre :
- Plans 2D et modèles 3D, ainsi que l’identification des références principales, des références auxiliaires et des caractéristiques critiques ;
- Tolérances dimensionnelles, tolérances géométriques, état du matériau, traitement de surface et exigences relatives aux surfaces gauches critiques ;
- Méthodes de contrôle et références de mesure pour les caractéristiques à haut risque telles que les trous inclinés, les cavités profondes et les parois minces ;
- Points de validation de la première pièce, éléments à contrôler en cours de fabrication, format du rapport de contrôle final et indication de la nécessité ou non d’un relevé dimensionnel.
On peut établir une fiche de revue selon la logique caractéristique — risque — procédé — contrôle : pour un trou incliné, il faut associer l’accessibilité de l’outil et l’écart de l’axe du trou, puis vérifier en priorité le positionnement par indexation ou cinq axes ainsi que les résultats de l’appareil de mesure optique ou de la MMT ; pour une surface courbe à paroi mince, il faut prendre en compte la déformation due au serrage et comparer les dimensions à l’état serré et à l’état libre ; pour des références sur plusieurs faces, il faut surtout contrôler l’erreur cumulée des serrages répétés et faire en sorte que le contrôle final reprenne le système de références du plan. Pour les pièces de forme complexe, le plan de contrôle n’est pas une mesure corrective appliquée après la livraison, mais une partie intégrante des décisions de serrage et d’usinage.
Questions fréquentes sur l’usinage CNC de pièces de forme complexe
Pour l’usinage CNC de pièces de forme complexe, l’essentiel n’est pas de considérer uniquement le nombre d’axes de la machine, mais de revenir aux notions de références, rigidité, orientation de l’outil, tolérances et conditions de mesure. Les questions ci-dessous répondent aux décisions techniques les plus souvent confondues entre trois axes, 3+2, cinq axes, serrage et contrôle.
L’usinage cinq axes est-il nécessairement plus précis que l’usinage trois axes ?
Pas nécessairement. Le cinq axes ou le 3+2 peut réduire certains serrages répétés et améliorer l’accessibilité de l’outil pour les surfaces inclinées, les trous inclinés et les surfaces complexes, mais les résultats dimensionnels réels restent influencés par la rigidité de la machine, le dispositif de serrage, le faux-rond de l’outil, les déformations thermiques et les références de mesure. Si la pièce est principalement constituée de surfaces planes et de quelques caractéristiques orientées, un procédé trois axes avec un serrage correctement conçu peut également être plus approprié.
Un serrage unique équivaut-il à une erreur nulle ?
Non. Un serrage unique permet seulement de réduire les sources d’erreur liées au repositionnement ; il ne supprime ni l’usure de l’outil, ni la déformation de coupe, ni la déformation due au serrage, ni les erreurs de la machine, ni les erreurs de mesure. Pour une pièce de forme complexe, il faut toujours confirmer les surfaces de positionnement, les points d’appui, les interférences de l’outil et les dimensions à l’état libre après desserrage de la pièce.
Les surfaces complexes à courbure variable nécessitent-elles forcément un usinage cinq axes ?
Pas nécessairement. Il faut d’abord vérifier l’accessibilité de la surface, la sortie d’outil, la texture de surface et le nombre de montages. Certaines surfaces peuvent être réalisées en trois axes ou en 3+2 ; en présence de surfaces continues, de contre-dépouilles, de cavités profondes ou de changements fréquents de direction, lorsque la garantie d’une orientation fixe de l’outil est difficile, l’usinage cinq axes simultanés présente alors davantage d’intérêt sur le plan du procédé.
Pourquoi les surfaces à paroi mince nécessitent-elles un support épousant la forme ou un support auxiliaire ?
Les parois minces ou les pièces moulées sont susceptibles de subir des déformations locales lors du serrage et de la coupe. Un support épousant la forme, des mors doux ou un support auxiliaire peuvent accroître la rigidité aux endroits appropriés. Toutefois, la surface d’appui ne doit pas exercer de pression sur les surfaces fonctionnelles ni sur les zones fragiles. Il faut également vérifier s’il se produit un retour élastique après le retrait du dispositif de serrage. La solution précise doit être déterminée en fonction de la structure de la pièce et de la séquence d’usinage.
Comment choisir la méthode de contrôle des trous inclinés et des positions de trous complexes ?
Il faut d’abord définir l’axe du trou, son diamètre, sa position et leur relation par rapport aux références, puis choisir l’instrument de mesure. Pour les dimensions générales, on peut d’abord envisager un pied à coulisse ; pour des dimensions d’environ ±0.01–0.05 mm, un micromètre ou un micromètre d’intérieur peut être envisagé ; pour les relations de position strictes, les axes de trous inclinés ou les surfaces complexes, une machine de mesure optique ou une MMT convient généralement mieux. Les indications ci-dessus correspondent uniquement à des critères couramment utilisés dans le secteur et ne peuvent pas se substituer aux exigences de réception du plan.
Key takeaways
- Le premier enjeu pour une pièce de forme irrégulière est d’unifier les références, de maîtriser les déformations dues au bridage et de garantir que les caractéristiques critiques puissent être mesurées, plutôt que d’augmenter aveuglément le nombre d’axes de la machine.
- Le choix entre trois axes, 3+2 et cinq axes simultanés doit être déterminé conjointement en fonction des trous inclinés, des cavités profondes, des contre-dépouilles, de la continuité des surfaces gauches, du nombre de bridages et des exigences de tolérance.
- Le positionnement et le bridage doivent permettre de vérifier simultanément la rigidité des appuis, les zones de serrage, les interférences de l’outil, sa portée ainsi que les déformations à l’état libre après le débridage.
- La trajectoire d’outil doit être divisée en ébauche, semi-finition et finition. Lors de l’usinage des surfaces gauches, il faut vérifier le brut résiduel, l’orientation de l’outil, les vibrations et la texture de surface.
- Le contrôle dimensionnel doit être adapté aux caractéristiques et aux tolérances : les instruments de mesure courants conviennent aux dimensions générales, tandis que les relations entre positions de trous, les surfaces gauches complexes et les tolérances plus serrées nécessitent généralement un système de vision ou une MMT, entre autres méthodes.



