Qu'est-ce que la fabrication à la demande : commencer par distinguer la production poussée de la production tirée
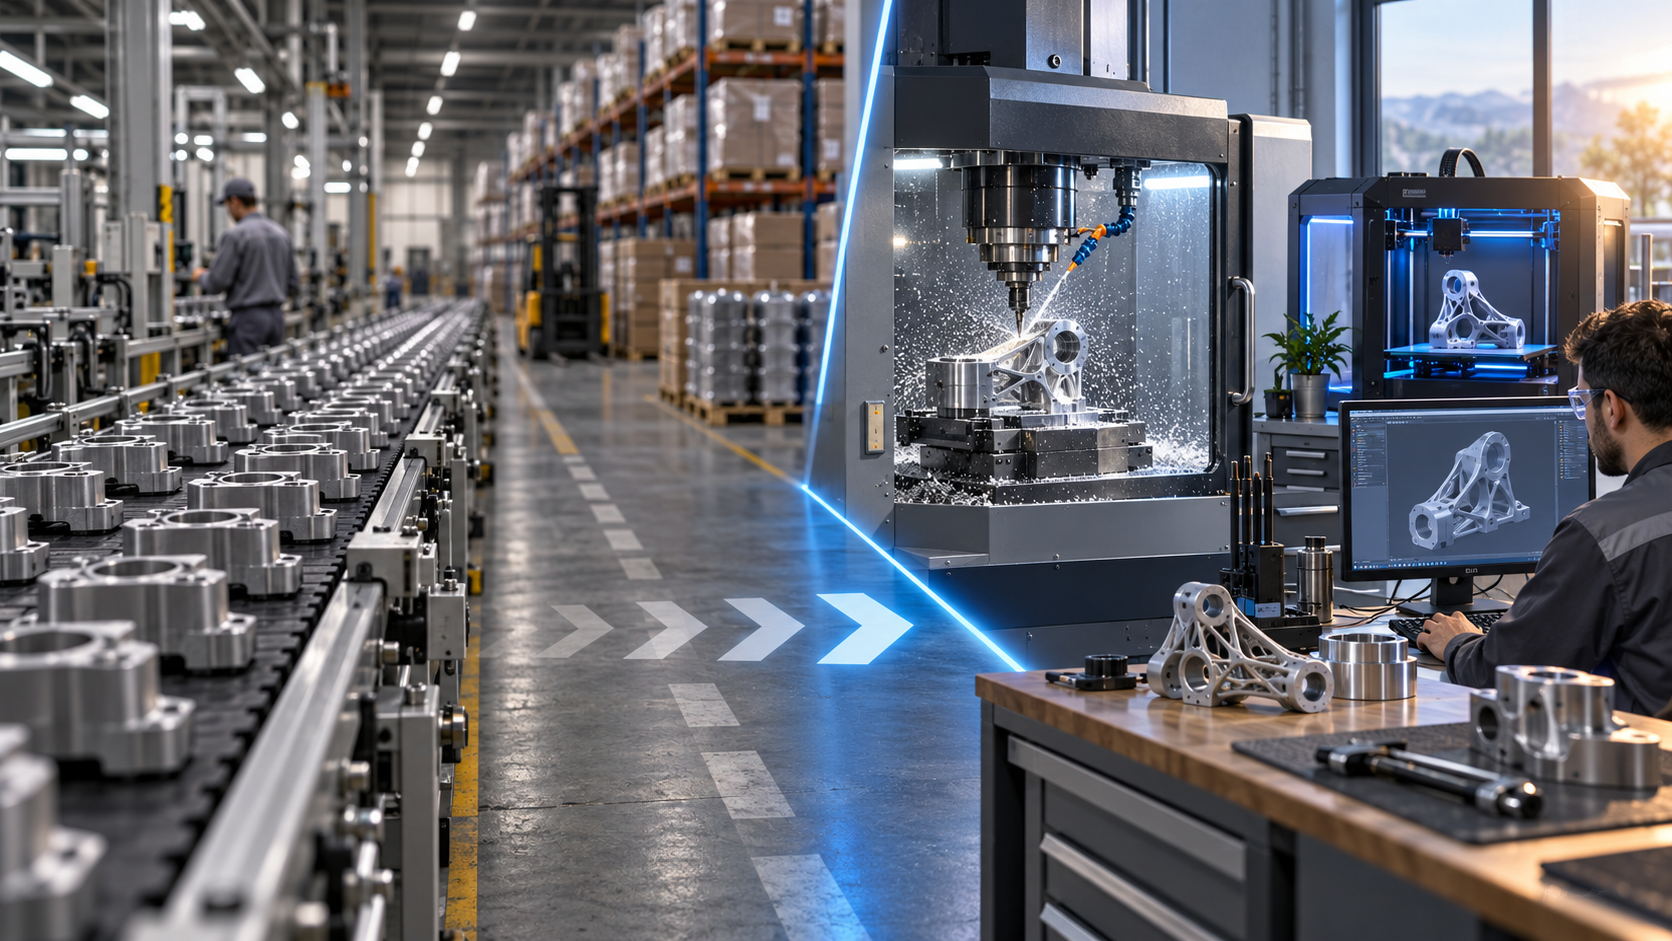
Quand on parle de fabrication, la plupart des gens imaginent des lignes de production alignées, des caisses de pièces empilées et des tableaux de volumes planifiés à l'année. L'usine prévoit d'abord combien elle vendra cette année, puis décide combien de lignes ouvrir, combien de matières stocker et combien de produits finis accumuler — cette logique fonctionne depuis plus de cent ans et a effectivement soutenu l'industrie moderne. Mais elle repose sur un prérequis : la demande doit être à peu près prévisible. Dès que les goûts du marché changent ou que les commandes fluctuent fortement, le coût d'une prévision erronée se transforme en invendus dans l'entrepôt et en trésorerie immobilisée.
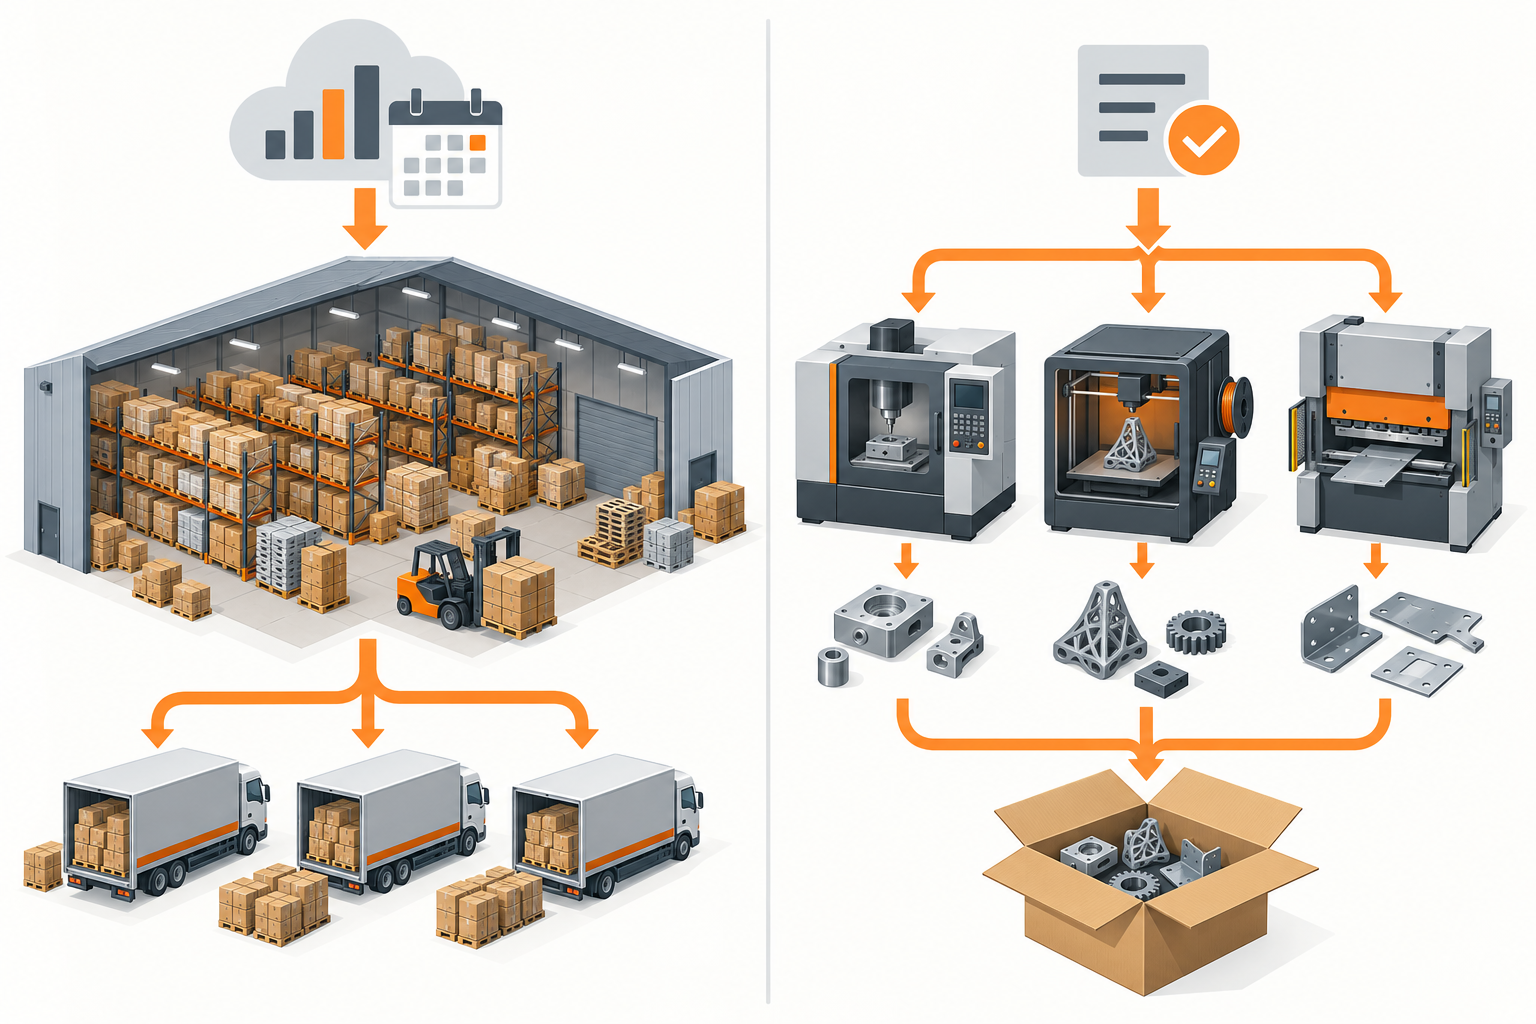
La fabrication à la demande (on-demand manufacturing) s'attaque précisément à ce prérequis. On l'appelle aussi production à la commande (make-to-order), et son principe tient en une phrase : on ne lance la production qu'à la réception d'une commande réelle. Sans commande, pas de planification, pas de préparation de matières, pas de stock de produits finis. En gestion de production, cela relève de la production « tirée » (pull) — c'est la demande qui « tire » le produit hors de la ligne ; tandis que la production traditionnelle sur stock (make-to-stock) relève de la production « poussée » (push), où la prévision « pousse » le produit dans l'entrepôt en attendant que le client vienne l'acheter.
Ces deux termes semblent abstraits, mais ils déterminent presque toutes les différences qui suivent. La production poussée planifie selon les prévisions de ventes, l'usine parie sur « la demande que je devine » ; la production tirée est déclenchée par la commande, l'usine ne répond qu'à « la demande déjà confirmée ». Si le pari est bon, les économies d'échelle offrent un coût unitaire très bas ; s'il est mauvais, stocks, matières dormantes et soldes de déstockage entrent tous dans les coûts. Toute la proposition de valeur de la fabrication à la demande — stocks faibles, gaspillage réduit, grande flexibilité — découle de cette seule définition : « ne pas prévoir, seulement répondre ».
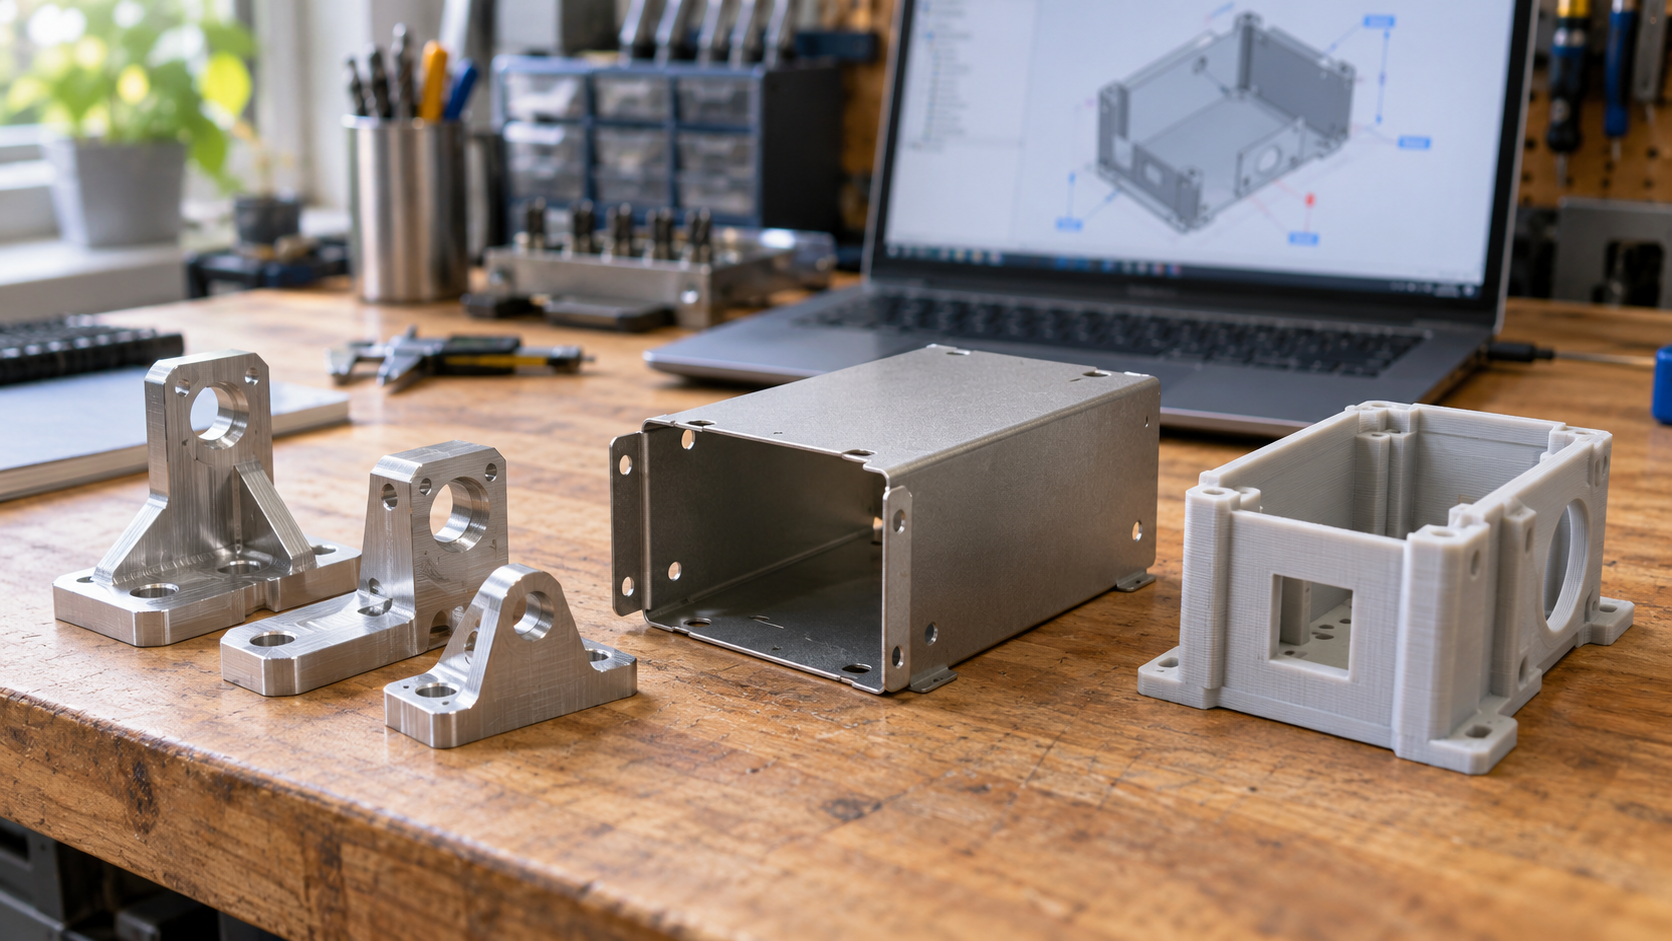
Un point mérite d'être précisé d'emblée : la fabrication à la demande n'est pas un procédé particulier, mais une manière d'organiser la production. Elle peut se réaliser par usinage CNC, mais aussi par impression 3D, tôlerie ou moulage par réplique de prototypes. Ce qui la rend possible, ce sont les fichiers de conception numériques, le devis en ligne et le retour de fabricabilité, ainsi qu'une capacité flexible permettant de changer rapidement de commande. Ces conditions ne sont vraiment matures qu'après la généralisation de l'Industrie 4.0 et du cloud, c'est pourquoi la fabrication à la demande, bien qu'étant un concept ancien, n'est devenue réellement pratique que depuis une dizaine d'années.

Une fois comprise cette ligne de démarcation entre poussée et tirée, les questions suivantes deviennent plus faciles à répondre : comment fonctionne réellement la fabrication à la demande, en quoi elle est supérieure à la fabrication traditionnelle, et dans quels scénarios elle n'est pas rentable. Tout cela sera décomposé une à une dans les sections suivantes.
Comment fonctionne la fabrication à la demande : le flux depuis le téléversement du CAO jusqu'à la livraison
Pour comprendre comment fonctionne la fabrication à la demande, la meilleure méthode n'est pas de lire une définition, mais de suivre une pièce de bout en bout. Supposez que vous ayez la conception d'un support et que vous vouliez d'abord en fabriquer quelques exemplaires pour valider l'assemblage. Le parcours traditionnel consiste à envoyer des e-mails, attendre un devis, confirmer à plusieurs reprises, et plusieurs jours peuvent passer sans qu'on ait encore discuté du procédé. La fabrication à la demande compresse ce parcours en un flux en libre-service, dont le principe tient en une phrase : déclencher la production avec un fichier numérique, et faire tourner d'abord en quelques secondes le devis et le jugement de fabricabilité.
Étape 1 : téléverser un modèle 3D ou un plan 2D
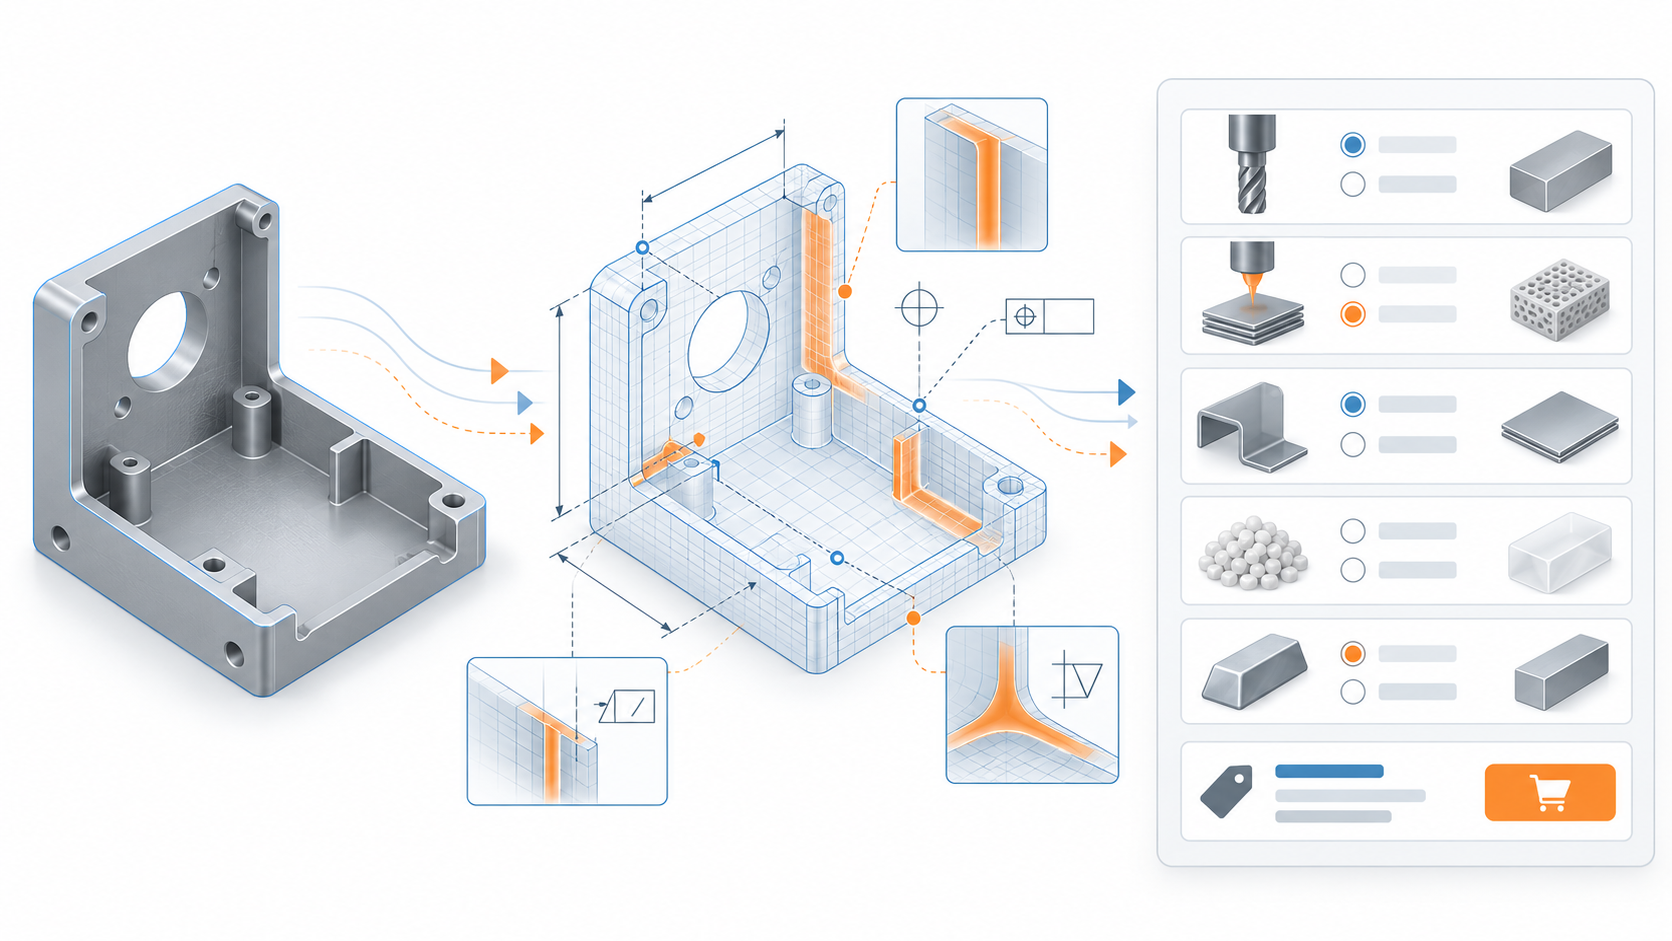
Vous téléversez un format tridimensionnel universel comme STEP, STP, IGES, ou un plan 2D DWG, DXF, PDF. Le système analyse d'abord la géométrie : identification des solides, épaisseurs de paroi, positions de perçage, surfaces en porte-à-faux, dimensions minimales de caractéristiques. Cette étape est cruciale car elle confie au pré-filtrage algorithmique un travail qui dépendait auparavant de la lecture visuelle des plans par un ingénieur — la géométrie présente-t-elle des problèmes évidents ? On passe d'abord ce premier cap.
Étape 2 : retour DFM automatisé et devis
C'est l'étape clé qui distingue la fabrication à la demande de la demande de prix traditionnelle. Selon la géométrie, le procédé et le matériau choisis, le système fournit automatiquement deux choses : premièrement un retour de fabricabilité (DFM), par exemple une paroi trop fine, un angle rentrant inaccessible à l'outil, un rayon de pliage de tôlerie trop petit ; deuxièmement le prix et les options de procédé. Auparavant, cette phase de communication se faisait par allers-retours d'e-mails et prenait souvent plusieurs jours ; aujourd'hui elle peut se faire en libre-service sur la page, et les problèmes de fabricabilité sont exposés à l'avance, plutôt que découverts une fois la pièce ratée. Le flux de travail complet de la fabrication à la demande, du téléversement du plan à la réception décompose cette chaîne plus en détail.
Étape 3 : choisir le procédé et le matériau
Le devis n'est pas un chemin unique et figé. Le système propose généralement plusieurs options de procédé, que vous choisissez selon l'usage : pour une pièce fonctionnelle nécessitant de la résistance, on opte pour l'usinage CNC, en aluminium ou en plastique technique ; pour une validation de concept ou une structure à cavités complexes, on opte pour l'impression 3D, où FDM, SLA, SLS, MJF et DMLS ont chacun leurs domaines d'application ; pour les pièces en tôle comme les boîtiers, châssis et supports, on opte pour la tôlerie, avec découpe, pliage et soudage réalisés en une seule passe. Pour les petites séries de pièces plastiques, il existe deux voies : le moulage par réplique de prototypes (coulée sous vide) convient aux volumes transitoires de quelques dizaines de pièces, tandis que l'injection plastique nécessite un moule et n'est rentable qu'au stade de la série. Les options de matériaux peuvent être comparées une à une dans la bibliothèque de matériaux.
Étape 4 : confirmer la commande, usiner et livrer
Après confirmation, la commande entre en planification. Le fabricant usine selon les tolérances du plan, les exigences de rugosité de surface et le plan de contrôle, puis réalise les post-traitements (ébavurage, anodisation, sablage, traitement thermique, etc.), établit ensuite un relevé de contrôle des dimensions critiques, et enfin expédie. Dans toute cette chaîne, plus les informations du plan sont complètes, plus le devis et le jugement DFM des étapes précédentes sont précis ; si l'on ne fournit qu'une forme extérieure sans dimensions critiques ni références, le système ne peut donner qu'un devis approximatif, et une confirmation manuelle reste nécessaire par la suite.
En considérant ce flux dans son ensemble, si la fabrication à la demande peut « ne produire qu'après commande », ce n'est pas grâce à une technologie ponctuelle, mais à la combinaison de trois éléments : devis en ligne + retour DFM automatisé + procédés de fabrication numériques. Le devis est rapide, donc les petites séries valent la peine d'être acceptées ; le DFM est placé en amont, donc les reprises sont moins nombreuses ; les procédés sont numérisés, donc on peut produire des pièces sans mouler. S'il manque un de ces trois éléments, le modèle à la demande ne peut pas fonctionner.
Différences entre la fabrication à la demande et la fabrication traditionnelle : stocks, MOQ, flexibilité et personnalisation
Logique de stock : accumuler pour la prévision, ou produire en flux tendu
MOQ et économies d'échelle : la fabrication à la demande ne vise pas le prix absolument le plus bas
Flexibilité et personnalisation : les modifications de conception n'attendent plus la mise au rebut de tout un lot de moules
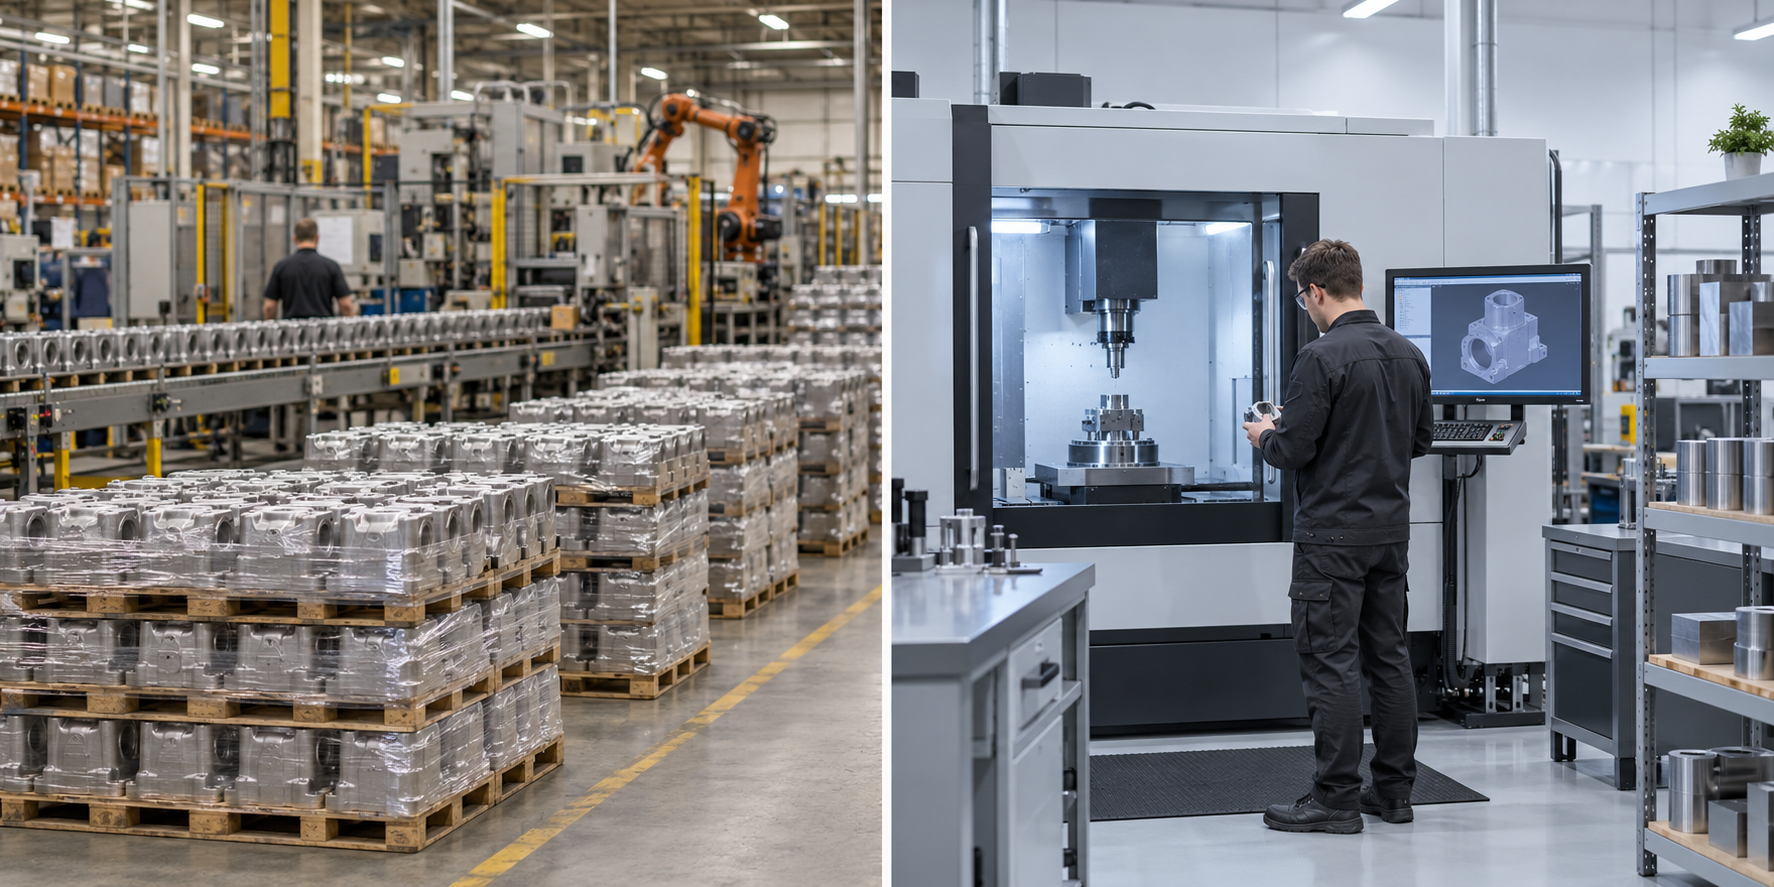
Les technologies clés qui soutiennent la fabrication à la demande : CNC, impression 3D et tôlerie
Usinage CNC : la technologie de prédilection pour les pièces fonctionnelles métalliques et plastiques
Impression 3D : sans moule, du prototype à la petite série
Tôlerie : la voie courante pour les boîtiers, supports et capots

Les avantages de la fabrication à la demande : réduire les stocks, diminuer le gaspillage, accélérer la rotation et soutenir l'innovation
Pour comprendre les avantages de la fabrication à la demande, pas besoin d'empiler les adjectifs : il suffit de revenir à cette ligne directrice : la production est déclenchée par de vraies commandes, et non par des prévisions de vente. Les problèmes de stock, de gaspillage, de rotation et d'itération découlent tous, par nature, de la « production anticipée ». En supprimant cette étape d'anticipation, les avantages ci-dessous découlent logiquement, plutôt que d'être des étiquettes collées artificiellement.
Réduire les stocks : ne pas accumuler de produits finis et semi-finis pour les prévisions
Dans la production en flux poussé traditionnelle, le poste de coût le plus lourd n'est pas sur la machine, mais dans l'entrepôt. Pour faire face aux écarts de prévision, aux fluctuations de délai et aux pics saisonniers, les entreprises achètent souvent les matières premières à l'avance, fabriquent des semi-finis à l'avance et accumulent des produits finis à l'avance. Chaque niveau immobilise du capital, de l'espace et de la main-d'œuvre de gestion, et si la prévision est fausse, ces stocks deviennent des articles dormants.
La fabrication à la demande supprime cette couche d'« anticipation » : on planifie la production à réception de la commande, les matériaux peuvent être achetés par projet, et les produits finis sont expédiés dès leur achèvement, sans passer d'abord par l'entrepôt en attendant la sortie. Réduire les coûts de stock ne consiste pas à pressurer les fournisseurs, mais à réduire le fait même de « constituer du stock pour une demande incertaine ». Pour les PME à trésorerie tendue, cet aspect est souvent plus déterminant que le prix d'usinage à l'unité.
La réduction du gaspillage est l'autre face de la même pièce. Les stocks obsolètes, les semi-finis devenus inutilisables après une révision, les articles dormants immobilisés en raison de prévisions trop élevées finissent tous par être mis au rebut ou dépréciés. Lorsque la production est déclenchée par la demande, ce risque de rebut diminue ; en parallèle, les procédés numériques eux-mêmes améliorent le taux d'utilisation de la matière — l'impression 3D procède par empilement couche par couche, le CNC par enlèvement de matière : les structures de gaspillage diffèrent, mais les deux permettent d'approvisionner en fonction du nombre réel de pièces, et non d'une quantité « susceptible de se vendre ».
Rotation rapide et flexibilité : la conception peut changer, la ligne n'attend pas
La flexibilité de la fabrication à la demande se manifeste le plus directement dans les modifications d'ingénierie. Dans la fabrication en série traditionnelle, une modification de cote peut nécessiter de toucher au moule, de modifier les fixations et de relancer un essai de production ; le coût de modification étant élevé, la conception est souvent contrainte d'être « figée » tôt. Le mode à la demande, piloté par des fichiers numériques, permet de modifier une trajectoire d'outil en CNC, une couche de découpe en impression 3D ou un développé en tôlerie pour produire la version suivante : une modification d'ingénierie n'attend plus la mise au rebut de tout un lot de moules.
La vitesse de rotation est également le résultat de cette logique. Les procédés numériques suppriment l'attente liée aux moules et à l'outillage dédié ; dans le secteur, on observe couramment des délais allant de quelques jours à quelques semaines — mais cette fourchette dépend du procédé, du matériau, des finitions et de la planification, ce n'est pas un engagement fixe, et il convient de confirmer au cas par cas selon le plan et le fournisseur. La rapidité s'entend par rapport à « la création d'un moule à partir de zéro », et non au fait que toutes les pièces peuvent arriver le lendemain.
Plus favorable aux PME et aux équipes de start-up matérielles
La fabrication à la demande présente un autre avantage souvent négligé : elle abaisse le seuil de « mise ». Le mode de production de masse traditionnel exige d'engager d'abord des frais de moule et une commande en grande quantité ; si le produit ne se vend pas, c'est un coût irrécupérable. Le mode à la demande permet de produire d'abord quelques dizaines de pièces pour valider le marché, puis d'augmenter les volumes une fois le succès confirmé. Cela soutient directement l'innovation : les équipes de start-up matérielles, les groupes de recherche et les nouveaux projets internes aux entreprises peuvent, en petite série, transformer une idée en un objet montable, testable et présentable.
Il faut souligner que ces avantages ne sont pas inconditionnels. Ils reposent sur la prémisse d'une « demande très fluctuante, de petits volumes et d'itérations fréquentes » ; si la demande est très stable et les volumes importants, les économies d'échelle restent plus avantageuses — ce point sera développé dans la partie sur les limites.
Limites et défis de la fabrication à la demande : gros volumes, PI, chaîne d'approvisionnement et qualité
La fabrication à la demande n'est pas une mise à niveau gratuite. Elle remplace la condition de démarrage de la production, passant de « prévision de stock » à « commande réelle », et le coût se déplace en conséquence : la courbe du coût unitaire, l'exposition à la propriété intellectuelle, la dépendance aux matériaux et aux capacités en amont, ainsi que la constance de la qualité lorsque plusieurs procédés coexistent, deviennent autant de problèmes à gérer activement. Mieux vaut exposer clairement ces limites que de se contenter d'énumérer les avantages.
Les gros volumes ne sont pas économiques : la courbe du coût unitaire n'est pas avantageuse en mode à la demande
La logique centrale de la fabrication en série traditionnelle est l'économie d'échelle : les frais de moule, les réglages de ligne et l'outillage dédié, ces investissements ponctuels, sont répartis sur des milliers de pièces, et le coût unitaire chute rapidement avec la quantité. La fabrication à la demande saute cette répartition. Prenons l'injection plastique : le coût d'un moule est fixe ; pour 500 pièces ou 500 000 pièces, le coût du moule lui-même ne change pas, mais la différence de répartition par pièce est d'un ordre de grandeur.
Ainsi, en mode à la demande, la courbe de baisse du coût unitaire en fonction de la quantité est nettement plus plate. Dans le secteur, on observe couramment que pour quelques dizaines à quelques centaines de pièces, l'usinage CNC et l'impression 3D à la demande sont souvent plus économiques que l'injection avec moule ; dès que les quantités grimpent au-delà de plusieurs milliers de pièces, l'avantage de l'injection et des lignes dédiées reprend rapidement le dessus. Ce point de bascule n'est pas fixe : il dépend de la taille de la pièce, du matériau, des exigences de tolérance et de la structure du moule, et doit être calculé au cas par cas — faire chiffrer séparément, sur le même plan, le prix à l'unité à la demande et le prix amorti avec moule, puis comparer, plutôt que de juger à l'instinct. Dans les cas extrêmes, la capacité de montée en cadence de la fabrication à la demande est également limitée à court terme : elle peut démarrer rapidement une petite série, mais pas nécessairement livrer plusieurs centaines de milliers de pièces en quelques semaines.
Risque de propriété intellectuelle : les plans sont transmis au fabricant, les limites doivent être fixées avant la commande
La fabrication à la demande repose sur la circulation de fichiers numériques : les modèles 3D et les plans 2D doivent quitter l'entreprise pour être analysés, chiffrés et usinés par le fabricant. Cette étape élargit naturellement l'exposition à la propriété intellectuelle. Le risque ne réside pas seulement dans le fait que « l'autre partie copie » : plus concrètement, il s'agit de savoir qui voit le modèle lors de son transfert entre différents systèmes, combien de temps il est conservé et s'il peut être redistribué.
Quelques pratiques concrètes : signer un NDA et préciser dans le contrat la propriété intellectuelle et la durée de confidentialité ; ne transmettre que les pièces nécessaires pour un assemblage critique, plutôt que le modèle complet de la machine ; supprimer du modèle les informations structurelles sans rapport avec l'usinage ; privilégier des prestataires disposant de mécanismes de gestion des droits et d'audit des accès. Il convient de préciser que cet article n'évalue le niveau de confidentialité d'aucun fournisseur en particulier — ces clauses doivent être confirmées point par point au stade de la demande de devis, et non présumées acquises chez l'autre partie.
Dépendance à la chaîne d'approvisionnement : le mode à la demande reste contraint par l'approvisionnement en matériaux et la planification des capacités
La fabrication à la demande est souvent décrite comme « à faible capital, sans stock », mais le stock ne fait que se déplacer de l'aval vers l'amont. La disponibilité immédiate d'alliages d'aluminium de nuances spéciales, de superalliages, de résines de qualité médicale ou de tôles d'épaisseur spécifique détermine directement si le projet peut démarrer comme prévu. En cas de pénurie, le mode à la demande n'est pas plus rapide que le mode traditionnel — il doit lui aussi attendre l'arrivée des matériaux.
La planification des capacités est une autre dépendance. Les plateformes ou usines à la demande servent simultanément un grand nombre de petites commandes ; lorsqu'un type de procédé (par exemple le CNC 5 axes ou le SLS grand format) est saturé, le temps d'attente des nouvelles commandes s'allonge. Les remèdes consistent à confirmer à l'avance la disponibilité des matériaux, à accepter au stade du plan des solutions de substitution de matériaux équivalents, et à séparer la planification des commandes urgentes et des commandes courantes. Aucun délai précis n'est promis ici — dans le secteur, on observe couramment de quelques jours à quelques semaines, selon le procédé, le matériau, les finitions et la planification du moment ; il convient de confirmer auprès du fabricant avant de commander.

Défis du contrôle qualité : lorsque plusieurs procédés coexistent, les normes d'inspection doivent être convenues à l'avance
La fabrication à la demande signifie souvent qu'un lot de pièces est réparti entre différents procédés, voire différentes usines : les pièces structurelles passent par l'usinage CNC, les boîtiers par la tôlerie, les pièces de validation par l'impression 3D. Chaque procédé a ses propres plages de tolérance par défaut, rugosité de surface et capacités de post-traitement. Si le dessin n'indique que les dimensions nominales, sans préciser les tolérances des cotes critiques, les références et les exigences de rugosité, chacun exécute selon ses habitudes et des problèmes d'ajustement apparaissent au montage.
L'approche maîtrisée consiste à intégrer les exigences qualité en amont, dès la phase de dessin et de demande de devis : indiquer clairement les plages de tolérance des cotes critiques, le système de références, les exigences de rugosité de surface Ra, ainsi que la nécessité d'un rapport de contrôle de la première pièce ou d'un rapport de mesure dimensionnelle complète ; préciser quel moyen de contrôle utiliser — pied à coulisse, micromètre, calibre à broche, machine à mesurer tridimensionnelle ou moyen de contrôle dédié ; pour les pièces de tôlerie, indiquer la tolérance d'angle de pliage et la plage de déformation acceptée après soudage. Plus ces conventions sont établies tôt, moins il y aura de reprises et de litiges par la suite. Il faut rappeler que les capacités de contrôle et les formats de rapport diffèrent d'un fournisseur à l'autre ; ces points doivent être clarifiés avant la confirmation de la commande, car on ne peut pas supposer que tous les fabricants fournissent le même niveau de données de contrôle.
Applications typiques de la fabrication à la demande : aérospatiale, automobile, médical et robotique
Nous avons vu précédemment comment fonctionne la fabrication à la demande, où sont ses avantages et où sont ses limites. Mais tout cela reste encore abstrait. Pour comprendre « pourquoi la fabrication à la demande est nécessaire », la meilleure méthode est d'observer dans quels secteurs elle est déjà devenue une pratique courante — car ces secteurs ont justement un point commun : des volumes de demande faibles, mais des exigences élevées en précision, en personnalisation ou en vitesse d'itération. Les lignes de production de grande série sont dans ces cas non seulement peu rentables, mais parfois même impossibles à mettre en œuvre.
Aérospatiale : petites séries, haute précision et modifications de conception fréquentes
Les pièces aérospatiales ont deux caractéristiques : faibles quantités et exigences strictes. Un avion peut ne nécessiter que quelques pièces à quelques dizaines de pièces structurelles et d'outillage, mais les plages de tolérance sont souvent très serrées et les matériaux sont fréquemment des alliages d'aluminium, de titane ou des aciers inoxydables difficiles à usiner. Cette combinaison n'offre aucun avantage avec la logique de la fabrication traditionnelle de grande série — créer un moule ou une ligne dédiée pour ne produire que quelques dizaines de pièces puis s'arrêter.
Le rôle de la fabrication à la demande ici est d'usiner directement la pièce finie à partir d'une petite ébauche par usinage CNC, sans nécessiter de moule. Les modifications de conception sont également la norme : ajustements de forme aérodynamique, changements de position des trous de fixation, adaptation de l'outillage à différents lots rendent caduque la version précédente du dessin. En mode à la demande, il suffit de modifier le dessin, de redemander un devis et de replanifier la production, sans attendre que tout un moule soit mis au rebut pour recommencer. Les limites sont tout aussi évidentes : si une pièce doit finalement entrer en production de masse, la fabrication à la demande ne peut couvrir que la phase allant du prototype à la petite série ; la phase de production de masse nécessite toujours une ligne dédiée.
Automobile : prototypes et pièces de modification, grande variété et faibles quantités
La demande à la demande dans l'industrie automobile se concentre à deux extrémités : en amont les prototypes et véhicules de validation technique, en aval les pièces de modification et les pièces de rechange pour modèles de niche. Au stade du prototype, une voiture peut ne nécessiter qu'un ou deux jeux de pièces, mais cela implique des supports de tôlerie, des pièces d'habillage en plastique, des pièces structurelles métalliques et bien d'autres procédés. À ce stade, ce qui fait le plus peur, c'est l'attente — attendre le moule, attendre l'outillage, attendre la planification de production, tout cela ralentit le rythme de validation du véhicule.
La combinaison typique de la fabrication à la demande ici est : la tôlerie pour les supports de carrosserie et les plaques de fixation, l'impression 3D pour valider rapidement l'aspect et les relations de montage, l'usinage CNC pour les pièces fonctionnelles nécessitant de la résistance. Les pièces de modification sont encore plus typiques : un modèle peut ne se vendre qu'à quelques dizaines d'exemplaires, mais les clients ont des exigences élevées en matière de matériau et de finition de surface ; produire en petite série à la demande est alors plus raisonnable que de constituer du stock. Il faut noter que l'industrie automobile a des exigences élevées en matière de certification et de traçabilité des matériaux ; la fabrication à la demande doit donc toujours confirmer à l'avance la provenance des matériaux et les normes d'inspection.
Médical : obtenir rapidement des instruments et de l'outillage sur mesure ou en petite série
La demande à la demande dans le secteur médical provient de plusieurs sources : guides chirurgicaux sur mesure, outillage de contrôle en petite série, boîtiers de petits instruments au stade des essais cliniques, et pièces de rechange nécessaires à la maintenance des équipements. Le point commun de ces situations est — de très faibles quantités, mais on ne peut pas attendre. La perte liée à l'arrêt d'un équipement peut largement dépasser le coût de fabrication de la pièce elle-même.
La fabrication à la demande emprunte ici généralement deux voies. L'une est l'impression 3D, adaptée aux pièces de forme complexe, en quantités de l'ordre de l'unité, à obtenir rapidement, comme les modèles de planification chirurgicale ou les guides non porteurs. L'autre est l'usinage CNC, adapté aux pièces métalliques ou en plastique technique nécessitant une certaine résistance, une résistance à la désinfection ou à la corrosion chimique. Le secteur médical a des exigences supplémentaires de biocompatibilité des matériaux et de propreté ; cela ne peut pas être résolu automatiquement par la fabrication à la demande et doit être clairement indiqué dans le dessin et la commande : nuance du matériau, traitement de surface et exigences d'inspection. En d'autres termes, la fabrication à la demande résout la « rapidité » et la « petite série », mais ne résout pas automatiquement la « conformité ».
Robotique et automatisation : rythme d'itération rapide, validation au fur et à mesure
Les entreprises de robotique et les intégrateurs d'automatisation sont probablement la catégorie de clients qui utilise le plus naturellement la fabrication à la demande. La raison est directe : le produit est encore en itération rapide, les pièces structurelles et les pièces de liaison d'articulation changent presque à chaque version. Le segment de bras conçu aujourd'hui devra peut-être demain voir la position de ses trous de fixation modifiée en raison d'un changement de moteur ; la pince validée cette semaine devra peut-être la semaine prochaine être refaite dans un autre matériau.
À ce rythme, le moulage traditionnel ou la planification de grande série ne correspondent pas du tout. L'approche courante consiste à utiliser l'impression 3D pour produire rapidement des pièces de validation d'aspect et de montage, puis, une fois la structure confirmée, à recourir à l'usinage CNC pour les pièces portantes et les pièces d'ajustement de précision. La tôlerie sert aux armoires de commande, aux plaques de base de montage et aux supports de câbles. Les limites doivent aussi être clairement énoncées : les pièces de robotique impliquent souvent de l'usinage multiaxe et des tolérances de position assez strictes ; si le plan de bridage et les moyens de contrôle du fournisseur ne sont pas bien convenus, la petite série peut au contraire présenter des écarts entre lots. C'est pourquoi, en mode à la demande, les cotes critiques, les références et les méthodes d'inspection sur le dessin doivent être indiquées à l'avance encore plus que pour la production de grande série.
Le point commun des quatre secteurs
Si l'on considère ces quatre scénarios ensemble, ce que la fabrication à la demande résout réellement n'est pas « le prix bas », mais faire correspondre le volume de la demande et le mode de fabrication. L'aérospatiale veut la précision et la liberté de modification en petite série ; l'automobile veut une réponse rapide pour une grande variété et de faibles quantités ; le médical veut du sur mesure et de la petite série en cycle court ; la robotique veut un rythme d'itération qui suive celui de la conception. Si l'on applique de force la logique de la grande série à ces besoins, soit les coûts deviennent incontrôlables, soit c'est tout simplement impossible.
Inversement, ces secteurs révèlent aussi les limites de la fabrication à la demande : la production de masse n'est pas économique, la responsabilité des matériaux et de la conformité reste à la charge de l'acheteur, et les normes d'inspection doivent être convenues à l'avance lors de la collaboration entre plusieurs procédés. La fabrication à la demande est un outil d'adéquation, pas une solution universelle — bien utilisée, elle économise le stock, le moule et l'attente ; mal utilisée, elle n'économise pas le coût unitaire.
Questions fréquentes (FAQ)
Les questions ci-dessous sont celles qui reviennent le plus souvent après la lecture des sections précédentes. Les réponses s'efforcent de donner des limites plutôt que des promesses.
La fabrication à la demande et le prototypage rapide, est-ce la même chose ?
Non, mais les deux se recoupent souvent. Le prototypage rapide désigne « l'obtention rapide d'une pièce validable par des procédés numériques », l'accent étant mis sur la vitesse d'itération ; la fabrication à la demande désigne la logique de planification et d'approvisionnement selon laquelle « on ne produit que lorsque la demande se déclenche », l'accent étant mis sur le stock, la quantité minimale de commande et l'organisation de la capacité. Une plateforme de fabrication à la demande peut prendre en charge aussi bien une pièce unique de prototype que quelques centaines de pièces en petite série, mais le prototype n'est qu'un scénario d'entrée, pas sa définition complète. Inversement, une usine traditionnelle peut aussi faire du prototypage rapide, mais son organisation de production reste fondée sur les prévisions et la planification par lots.
La fabrication à la demande peut-elle remplacer l'injection plastique de grande série ?
En général non, et elle ne devrait pas être utilisée ainsi. Le coût unitaire de l'injection diminue nettement avec la quantité, et le coût du moule doit être amorti sur un volume suffisant ; lorsque les quantités atteignent l'ordre de plusieurs milliers à plusieurs dizaines de milliers de pièces, l'avantage d'efficacité des lignes et moules dédiés l'emporte sur la flexibilité du mode à la demande. La plage la plus appropriée pour la fabrication à la demande va de la pièce unique à la petite et moyenne série : phase de validation, phase de pré-série, pièces de rechange, outillage, et pièces dont la demande est incertaine ou dont la conception évolue encore. Pour la vraie production de masse, l'approche courante est de valider d'abord en petite série à la demande, puis de passer à l'injection ou à une ligne dédiée.
Pourquoi le devis en ligne peut-il donner un résultat en quelques secondes, et où sont ses limites de précision ?
Parce que le système analyse la géométrie elle-même : dimensions de la boîte englobante, volume, caractéristiques usinables, quantité de matière, estimation du temps d'usinage, puis applique la base de règles du procédé. Il calcule une « estimation basée sur les informations du modèle », pas un prix final. Les limites sont principalement de trois ordres : premièrement, les tolérances, la rugosité, les traitements thermiques, les traitements de surface et les exigences de moyens de contrôle figurant sur le dessin ne sont pas nécessairement tous identifiables automatiquement ; deuxièmement, les risques nécessitant un jugement humain comme la difficulté de bridage, la déformation des parois minces, les cavités profondes, les références de forme irrégulière ; troisièmement, les différences de nuance et de lot de matériau. Le devis automatique convient donc à la comparaison rapide de prix et à la prévision de planification, mais avant la commande ferme, il est encore recommandé de faire confirmer par l'ingénierie les tolérances critiques et le plan d'inspection.
La fabrication à la demande facilite-t-elle les fuites de dessins ?
Le risque existe bel et bien, car les modèles et les dessins doivent être envoyés à l'extérieur au fabricant ; cela découle du mode lui-même, et non d'une usine en particulier. L'approche maîtrisée consiste à : signer un NDA avant la commande ; n'envoyer que les fichiers nécessaires à l'opération en cours, sans transmettre tout l'assemblage d'un coup ; annoter les cotes d'ajustement critiques et laisser le reste en tolérances générales ; privilégier les fournisseurs capables d'expliquer clairement leurs droits d'accès aux fichiers et leur politique de conservation. Il faut préciser qu'aucune partie ne peut garantir une « absence absolue de fuite » ; ce qui peut être négocié, ce sont les processus, les responsabilités et la traçabilité.
Pour un projet à la demande en petite série, faut-il d'abord définir le procédé ou d'abord le matériau ?
En général, on définit d'abord les contraintes fonctionnelles, puis le procédé, et enfin la nuance de matériau. Il faut d'abord clarifier : cette pièce est-elle une pièce structurelle portante, une pièce d'aspect ou un outillage de fixation ? Quel niveau de précision est requis ? Quelles sont la température d'utilisation, le milieu, le mode de montage ? Ces réponses éliminent d'abord une série de procédés — par exemple, si l'on a besoin de tolérances assez strictes et de résistance métallique, l'usinage CNC est généralement plus direct ; s'il s'agit seulement de valider la forme et les relations de montage, l'impression 3D est plus rapide ; pour les pièces en tôle fine de type boîtier ou support, la tôlerie est plus appropriée. Une fois le procédé défini, le matériau est choisi dans la plage disponible selon la résistance, la tenue en température, le coût et le mode de post-traitement. À l'inverse, verrouiller d'abord la nuance de matériau revient souvent à se limiter à des procédés inutiles.
Key takeaways
- Le cœur de la fabrication à la demande n'est pas la « rapidité », mais le fait que le point de déclenchement de la production passe de la prévision de ventes à la commande réelle, ce qui relève d'une logique de production tirée.
- Si elle peut fonctionner, c'est grâce aux procédés de fabrication numériques (CNC, impression 3D, tôlerie, moulage par réplique, injection plastique) combinés au devis en ligne et au retour DFM automatisé.
- Ses avantages se concentrent sur la réduction des stocks et du gaspillage, ainsi que le soutien aux petites séries et aux itérations de personnalisation ; son prix à payer est un coût unitaire moins avantageux à fort volume, une dépendance à la chaîne d'approvisionnement et une pression sur le contrôle de la PI.
- Elle convient le mieux aux scénarios de petite série, de personnalisation, d'itérations fréquentes ou de haute valeur et haute précision, et non à toutes les pièces qui devraient être fabriquées à la demande.
- Pour juger si un projet à la demande est réalisable, il faut d'abord examiner la complexité géométrique, le matériau, la plage de tolérance et le volume, avant de parler de délai et de prix.



