Pourquoi la production de pièces est-elle le « socle, le support et le goulot d'étranglement » de l'industrie mécanique
La production de machines complètes augmente et les chiffres d'exportation ne sont pas mauvais, mais de nombreuses entreprises mécaniques découvrent après calcul que leurs marges sont minces comme du papier. Où va l'argent ? En aval, c'est la guerre des prix ; en amont — les composants critiques ne sont pas entre leurs mains. C'est là l'influence la plus réelle de la production de pièces sur l'industrie mécanique : elle n'est pas un second rôle, mais joue simultanément un triple rôle de socle, de support et de goulot d'étranglement.
On dit qu'elle est le socle, car la performance, la fiabilité et la durée de vie d'une machine complète sont essentiellement le résultat de la superposition des performances des pièces. La capacité d'un système hydraulique de pelle à fournir une sortie stable dépend des jeux de fonctionnement et de la qualité de surface des pièces telles que pompes, valves et moteurs ; la capacité d'une machine-outil à maintenir sa précision sur le long terme dépend du niveau de traitement thermique et de rectification des rails, vis à billes et broches. Ce que fait le fabricant de machines complètes, c'est l'intégration et l'étalonnage ; ce qui détermine réellement la limite inférieure, ce sont les pièces en amont.
On dit qu'elle est le support, car le degré de spécialisation de la production de pièces détermine la vitesse d'itération des machines complètes. Si le bureau d'études veut modifier une structure, et que le fabricant de pièces peut livrer un prototype en quelques semaines puis passer à une production stable après quelques itérations, la machine complète peut être validée rapidement et mise sur le marché ; si chaque pièce critique doit attendre l'importation, les délais de transport maritime et la planification du fournisseur, le rythme de l'innovation est verrouillé.
On dit qu'elle est le goulot d'étranglement, car certaines pièces ne sont pas « impossibles à fabriquer », mais « impossibles à fabriquer de manière stable, à bas coût et rapidement ». Dans le domaine des engins de construction, les composants hydrauliques et les systèmes de transmission dépendent depuis longtemps des importations, le pouvoir de négociation des fabricants de machines complètes est faible, et la part de profits du secteur absorbée par l'amont peut être considérable — ce type d'observation est souvent mentionné dans le secteur, mais doit être vérifié séparément pour chaque catégorie. Le goulot d'étranglement ne réside pas dans la possibilité de produire une pièce unitaire, mais dans la capacité de la régularité des lots, de la validation de la durée de vie et de la courbe de coûts à soutenir la production de masse.
Mesurer l'influence de la production de pièces selon quatre axes, plutôt que de dire vaguement « c'est important »
« Important » est un mot sans contenu informatif. Pour décomposer l'influence de la production de pièces, on peut l'observer selon quatre axes, et cet article se déploie également selon ces quatre axes : structure de coûts — comment la dépendance aux importations de pièces critiques comprime les profits des machines complètes ; plafond de précision — comment différentes sources de pièces, telles que l'usinage et la fonderie, déterminent les ajustements, la résistance et la qualité de surface ; vitesse d'innovation — l'allègement aérospatial, l'électrification automobile, la miniaturisation médicale et électronique doivent finalement se concrétiser par la fabrication de pièces de précision ; sécurité de la chaîne d'approvisionnement — combien d'initiative la localisation, la spécialisation et la standardisation peuvent-elles permettre de reprendre. Ces quatre axes ne sont pas juxtaposés : les coûts et la précision constituent la compétitivité actuelle, tandis que la vitesse d'innovation et la sécurité de la chaîne d'approvisionnement déterminent qui pourra encore rester à la table dans les prochaines années.
Il existe également un axe caché : la phase de conception verrouille déjà la majeure partie des coûts de fabrication. L'influence de la production de pièces ne se manifeste pas seulement dans l'atelier ; au moment où l'on annote les tolérances sur le plan, où l'on choisit les matériaux, où l'on décide entre fonderie et usinage, elle est déjà largement déterminée. Les sections suivantes développeront cet axe l'une après l'autre.
Comment la dépendance aux importations de composants clés grignote les marges des machines complètes
Lorsqu'une excavatrice sort de la chaîne de production, si le moteur, la pompe hydraulique, le distributeur principal ou le réducteur de translation comptent ne serait-ce que quelques pièces importées, la structure de coûts de la machine complète n'est plus maîtrisée en interne. Une observation circule dans le secteur, imprécise mais plausible dans son orientation : dans certaines catégories d'engins de construction, les composants clés dépendent depuis longtemps des importations, leur prix est élevé, et l'essentiel des profits du secteur est capté par l'amont, tandis que la part qui reste aux fabricants de machines complètes est comprimée à l'extrême. Cette affirmation ne peut pas servir de statistique précise, mais le problème qu'elle pointe est réel — la production de pièces relie d'un côté le coût de la machine complète et de l'autre le pouvoir de négociation de l'entreprise.
Si les composants clés sont si souvent évoqués, c'est qu'ils jouent simultanément trois rôles : fondement — la performance et la fiabilité de la machine complète reposent sur eux ; soutien — le rythme d'évolution des produits du fabricant en dépend ; goulot d'étranglement — dès qu'une vanne hydraulique ou un organe de transmission fait défaut, toute la ligne d'assemblage doit attendre. La recherche de haute technologie du secteur s'est longtemps concentrée sur le moteur, l'hydraulique, la transmission et les technologies de commande, essentiellement pour conquérir la maîtrise de ce goulot d'étranglement.
Pourquoi les fabricants de machines complètes sont en position de faiblesse dans la négociation
Face aux composants clés importés, les fabricants de machines complètes disposent de très peu de leviers. Premièrement, les fournisseurs alternatifs sont rares. Pour une pompe à pistons haute pression ou un réducteur de translation à couple élevé, il n'existe dans le monde que quelques fabricants capables d'approvisionner de manière stable, le coût de changement est élevé et le cycle de validation long. Deuxièmement, la période de liaison des performances est longue. L'efficacité, la réactivité et la durée de vie d'un système hydraulique sont souvent liées à un modèle spécifique dès la phase de conception de la machine, et changer de pièce équivaut à refaire la validation du système. Troisièmement, la négociation par volume ne fonctionne pas. La production annuelle d'un fabricant pour un modèle donné est limitée, le volume d'achat réparti sur un seul modèle n'est pas important, et il est difficile d'obtenir une concession de prix.
Le résultat est le suivant : la machine complète se bat sur les prix sur le marché, l'amont ne cède rien sur le prix, et l'écart ne peut être absorbé que par les propres marges du fabricant. C'est aussi pourquoi la « production de pièces » n'est pas une question d'atelier, mais une question de compétitivité au niveau de l'entreprise.
La difficulté de la substitution locale réside dans le fossé entre « savoir faire » et « faire de manière stable »
Beaucoup de composants clés ne sont pas totalement impossibles à produire en Chine, la difficulté réside dans la cohérence entre les lots. Les jeux d'ajustement des pièces hydrauliques se situent souvent au niveau micrométrique ; la moindre fluctuation de la rugosité de surface, de la cylindricité ou de la répartition de la dureté après traitement thermique se traduit par des fuites, des bruits anormaux ou une dispersion de la durée de vie. Ces pièces exigent un ensemble complet d'équipements d'usinage, d'outils, de montage, d'instruments de mesure et de contrôle des processus ; s'il manque un maillon, la production n'est pas stable.
Ainsi, la valeur réelle apportée par la production locale n'est pas seulement « un peu moins cher », mais bien trois choses : raccourcir les délais de commande et de livraison, pour que la planification de la production du fabricant ne soit plus dictée par d'autres ; atteindre une échelle économique raisonnable, pour que les investissements dans les lignes dédiées et les instruments de mesure soient amortis ; augmenter le taux de standardisation et d'universalisation, pour que les vannes, pompes et réducteurs de même spécification soient réutilisés sur différents modèles, simplifiant les achats et la maintenance. Ce n'est que par la combinaison de ces trois éléments qu'il devient possible de récupérer peu à peu les marges grignotées.
Il faut rappeler que la localisation ne signifie pas pour autant qu'on pourra remplacer les importations dès demain. La validation des composants clés passe généralement par des essais sur banc, des essais en conditions réelles sur machine complète et des évaluations en utilisation effective, sur des durées de l'ordre du trimestre, le cycle précis dépendant de la catégorie de pièce et des normes de validation ; il convient de prévoir une marge selon l'estimation la plus prudente lors de la planification. Ce qui détermine réellement la faisabilité de la substitution, c'est toujours le vieil adage : ce n'est pas de savoir si l'on peut produire une pièce, mais si l'on peut en produire mille identiques de façon continue.
Usinage et fonderie : comment la production de pièces détermine la précision, la résistance et le coût
Pour une même pièce, on peut partir d'une ébauche pleine et retirer progressivement la matière excédentaire, ou faire fondre le métal en liquide et le couler dans une empreinte pour le laisser refroidir et se solidifier. La différence entre ces deux voies ne se limite pas à la quantité de copeaux visibles dans l'atelier ; elle détermine directement la limite supérieure de précision de la pièce, la cohérence de sa résistance, son coût unitaire et le rythme de livraison — c'est-à-dire le segment le plus concret de l'influence de la production de pièces sur l'industrie mécanique.
Les pièces usinées sont fabriquées par enlèvement de matière à partir d'une ébauche pleine, les grains sont continus, sans processus de solidification d'un bain fondu, et les propriétés mécaniques sont généralement plus stables et plus prévisibles ; les propriétés des pièces coulées dépendent fortement de la vitesse de refroidissement, de la qualité du matériau et de la maîtrise des défauts, les porosités, retassures et inhomogénéités de grains réduisant la résistance réelle. Cela ne signifie pas que les pièces coulées sont mauvaises, mais que leurs performances fluctuent davantage et exigent une discipline de process plus stricte pour compenser.
Comparaison point par point : précision, surface, liberté de conception et gaspillage de matière
| Type de procédé | Soustractif, enlèvement de matière à partir d'une ébauche pleine | Mise en forme, après remplissage du moule par le métal en fusion, refroidissement et solidification |
| Le plus adapté | Pièces clés à haute précision dimensionnelle, en production de volume moyen, à structure relativement régulière | Ébauches à forme complexe, avec cavités internes ou contours profilés, en production de plus grande série |
| Investissement initial | Faible, repose sur des machines-outils et outillages universels | Élevé, nécessite la fabrication de moules et la validation du procédé |
| Coût unitaire | Élevé pour les petites séries, plus cher si l'enlèvement de matière est important | Nettement réduit en grande série, le coût par pièce peut baisser |
| Précision dimensionnelle | Généralement élevée, la répétabilité des surfaces d'appui est assurée en un seul serrage | Moyenne, les dimensions critiques nécessitent souvent une reprise d'usinage |
| Qualité de surface | Peut atteindre une rugosité fine, selon l'outil et la trajectoire | Influencée par le moule et le refroidissement, laisse souvent un surépaisseur d'usinage |
| Flexibilité de conception | Après modification du plan, la plupart des changements se font par reprogrammation, réponse rapide | Modifier la structure impose souvent de modifier le moule, délais et coûts élevés |
| Gaspillage de matière | Lorsque le volume d'enlèvement est important, il y a beaucoup de déchets, mais ils sont recyclables | Formage près des cotes finales, peu de gaspillage, mais les pertes de process et les rebuts doivent être comptabilisés |
| Délai de livraison | Première pièce rapide, adapté au prototypage et aux petites séries | Première pièce lente, le moule et la mise au point représentent l'essentiel |
| Rôle dans la production | Garant des caractéristiques critiques, des faces d'assemblage et des dimensions finales | Fournisseur de l'ébauche, en charge du formage des formes complexes |
Ce qu'il faut surtout retenir de ce tableau, ce n'est pas de savoir quel élément est supérieur ou inférieur, mais que les deux jouent des rôles différents dans la chaîne de production : la fonderie réalise d'abord les formes complexes, l'usinage se charge de finaliser les dimensions critiques, les faces de contact et la qualité de surface. Beaucoup de pièces sont en réalité une combinaison « ébauche de fonderie + usinage secondaire » : la fonderie apporte la forme, l'usinage apporte la précision, chacun tirant le meilleur parti du coût et de la performance.
Pourquoi les caractéristiques critiques doivent-elles souvent revenir à l'usinage
Lors de la solidification d'une pièce moulée, les vitesses de refroidissement des parois épaisses et minces diffèrent ; les retassures et porosités apparaissent facilement dans les zones qui se solidifient en dernier ; même si le contrôle non destructif est conforme, les tolérances dimensionnelles et géométriques des faces de contact sont difficiles à stabiliser directement selon les exigences d'assemblage. C'est pourquoi les caractéristiques telles que les alésages d'arbre, les faces d'étanchéité et les positions des trous de boulons conservent généralement un surépaisseur d'usinage, puis sont garanties en répétabilité par le positionnement de serrage et la trajectoire d'outil. C'est aussi pourquoi l'influence de la production de pièces se répercute jusqu'au rythme d'assemblage de la machine complète : si une face de contact est hors tolérance, il faut retoucher ou apparier sur la ligne d'assemblage, et les coûts cachés augmentent immédiatement.
À l'inverse, si l'on creuse un boîtier complexe avec cavité interne uniquement par usinage, le volume de matière enlevée est énorme, l'accessibilité des outils est mauvaise, les serrages sont nombreux, et le coût unitaire comme le risque de déformation augmentent rapidement. Dans ce cas, une pièce moulée ou un autre mode de formage près des cotes finales est plus économique. La clé du jugement réside dans : quelles caractéristiques déterminent la fonction, et lesquelles ne font que fournir la forme. Les premières sont prises en charge par l'usinage, les secondes sont confiées au procédé de formage.
La rugosité de surface suit la même logique. Les faces d'étanchéité, les faces de glissement et les zones sensibles à la fatigue sont plus sensibles à la rugosité et aux contraintes résiduelles ; les paramètres d'avance, le tranchant de l'outil et le mode de refroidissement doivent être ajustés en conséquence ; les faces non fonctionnelles n'ont pas besoin d'être systématiquement finies. Classer les surépaisseurs d'usinage et les exigences de précision par fonction est l'étape la plus directe pour maîtriser le coût des pièces. Pour vérifier davantage la faisabilité d'une gamme de fabrication précise, on peut consulter la page des capacités d'usinage CNC ou demander d'abord une évaluation de devis.
En résumé : le débat entre usinage et fonderie n'est pas un débat de bien ou de mal, mais un arbitrage entre la limite supérieure de précision et l'efficacité de formage. L'influence de la production de pièces sur l'industrie mécanique s'inscrit précisément dans cet arbitrage, au niveau de la structure de coûts, de la fiabilité d'assemblage et du rythme de livraison. Une fois cette dimension comprise, on peut parler d'allègement, de série ou de localisation avec des critères solides.
De l'aérospatial à l'électrification automobile : comment la production de pièces de précision stimule l'innovation du secteur
Les constructeurs dévoilent de nouvelles plateformes lors des salons, mais ce qui détermine réellement si cette plateforme peut être produite en série et être rentable, ce sont souvent les centaines de pièces en coulisses. La vitesse d'innovation du secteur est essentiellement contrainte par la limite supérieure de précision, la cohérence des lots et la structure de coûts de la production de pièces. Ci-dessous, selon trois axes — aérospatial, électrification automobile, médical et électronique —, examinons la question sous l'angle « point de douleur — rôle de la production de pièces — résultat ».
Aérospatial : la limite supérieure de précision des structures allégées est déterminée par la production de pièces
Le point de douleur des structures aérospatiales est « à la fois léger, résistant et certifiable ». L'approche traditionnelle repose sur l'assemblage par boulonnage de plusieurs panneaux ; les fixations elles-mêmes pèsent lourd, et les trous de boulons sont des points de concentration de contraintes. Le rôle de la production de pièces est ici très direct : usiner en 5 axes des cadres, poutres et raccords monoblocs, transformant une structure qui nécessitait des dizaines de fixations en une seule pièce, réduisant les interfaces d'assemblage et les sources de fatigue. Dans le secteur, il est courant d'observer qu'après adoption de ce type de structure monobloc, la réduction de poids se situe dans une plage de 15 % à 30 % (observation typique du secteur, dépendant de la conception d'origine et du chemin de charge, à évaluer pièce par pièce).
Mais l'allègement n'est pas le seul résultat. Une pièce monobloc signifie qu'il faut garantir les relations de position de plusieurs faces en un seul serrage ; les zones à paroi mince favorisent la déviation et les vibrations d'outil, et les déformations après traitement thermique doivent être prévues dans la surépaisseur de finition. Cela ne se résout pas par un concept de conception, mais relève de la capacité de process de la production de pièces. C'est pourquoi l'avancement des projets aérospatiaux dépend souvent moins de la solution aérodynamique que de la capacité à usiner de manière stable un raccord en alliage de titane et à passer les contrôles dimensionnels et d'intégrité de surface.
Électrification automobile : la cohérence de lot met la production de pièces sur le devant de la scène
Le point sensible de l'électrification automobile est à l'opposé de celui de l'aérospatiale : il ne s'agit pas de la précision extrême d'une pièce unique, mais de la cohérence de lot sur plusieurs centaines de milliers de pièces. Les carters de moteur, les carters de réducteur, les pièces de refroidissement de l'électronique de puissance : prises isolément, les tolérances de ces pièces ne sont pas sévères, mais elles exigent que la distribution dimensionnelle de chaque lot reste dans la même fenêtre, sinon la ligne d'assemblage trie les pièces et s'arrête. L'influence de la production de pièces se manifeste ici sur deux points : d'une part la stabilité des ébauches issues de la fonderie ou de la coulée sous pression, d'autre part l'usinage secondaire des surfaces d'appui critiques, des alésages de palier et des surfaces d'étanchéité. Les porosités, retassures et hétérogénéités de grain de l'ébauche dégradent directement les performances, et les caractéristiques critiques doivent généralement être garanties par usinage.
Autrement dit, la capacité d'une plateforme d'électrification à monter en volume ne dépend pas du degré d'avancement de la solution moteur, mais de la capacité des pièces de type carter à être fournies de manière stable. Plus le volume est important, plus l'influence de la production de pièces sur la structure de coûts de la machine complète est marquée : économiser quelques centimes par pièce, multiplié par plusieurs centaines de milliers d'unités, fait la différence sur le bénéfice de la machine complète.
Miniaturisation médicale et électronique : tolérance et rugosité de surface sont la fonction elle-même
Le point sensible des dispositifs médicaux et de l'électronique grand public, c'est le « petit » et le « dense ». Lorsque les pièces descendent à quelques millimètres, la bande de tolérance et la rugosité de surface ne relèvent plus seulement de l'ajustement : elles déterminent directement la fonction. Une rugosité insuffisante sur une surface d'étanchéité provoque une fuite, des bavures non éliminées dans un micro-canal le bouchent, des contraintes résiduelles non relâchées dans une pièce à paroi mince la déforment en service. La production de ces pièces nécessite souvent de combiner plusieurs procédés : l'usinage CNC pour garantir les dimensions critiques, l'ébavurage et le traitement de surface pour garantir les surfaces fonctionnelles, et si nécessaire l'impression 3D pour valider un prototype avant de passer à l'injection plastique ou à l'usinage en série.
En considérant ces trois axes ensemble, la conclusion est cohérente : l'innovation dans le secteur ne se concrétise pas d'abord par le concept, mais d'abord par la capacité à produire les pièces. Un concept peut être dessiné, mais si la pièce ne peut pas être fabriquée, ni fabriquée de manière stable, ni fabriquée à un coût raisonnable, l'innovation s'arrête au stade du prototype. L'influence de la production de pièces se manifeste précisément dans le fait qu'elle est à la fois la condition d'activation de l'innovation et la limite supérieure de sa vitesse.
Localisation, spécialisation et normalisation : comment la production de pièces remodèle la sécurité de la chaîne d'approvisionnement
Les deux axes du coût et de l'innovation aboutissent finalement à la même question : d'où viennent ces pièces, qui les fabrique, et peuvent-elles être produites de manière stable. L'influence de la production de pièces sur le secteur mécanique se manifeste le plus directement au niveau de la chaîne d'approvisionnement : elle détermine si l'entreprise de machines complètes peut obtenir à temps les pièces critiques, et à qui revient le pouvoir de négociation.
Production localisée : ce qui se raccourcit n'est pas seulement la distance de transport
Lorsque des composants critiques dépendent longtemps de l'importation, le cycle de commande et le rythme de livraison sont dictés par la logistique transfrontalière, le taux de change et la planification du fournisseur. Si le fabricant de machines complètes veut insérer une commande, modifier une conception ou traiter une anomalie de lot, la vitesse de réaction ne lui appartient pas. La production localisée modifie cette chaîne : la fenêtre entre commande et livraison se resserre, les modifications d'ingénierie et les réparations après-vente peuvent être bouclées à proximité, et la stratégie de stock passe de « constituer un gros stock de sécurité » à une réapprovisionnement par petits lots en flux glissant. La pratique courante du secteur consiste à localiser d'abord les pièces non critiques et les pièces structurelles, puis à remonter progressivement vers des pièces à exigences de précision et de cohérence plus élevées comme l'hydraulique et la transmission.
La localisation offre en même temps les conditions de la normalisation et de l'universalisation. Lorsque les sources de pièces sont proches et que le langage d'usinage est commun, les bandes de tolérance, les spécifications de filetage et les dimensions d'interface sur les plans sont plus faciles à unifier, et la proportion de pièces communes entre modèles peut augmenter. Avec davantage de pièces communes, le volume par pièce augmente, le coût unitaire baisse, et l'amortissement des moules et de l'outillage devient plus rationnel, formant une échelle économique raisonnable. Ce cercle vertueux ne se produit pas automatiquement : il dépend de la volonté des fournisseurs de livrer selon le même ensemble de normes, et de la capacité du constructeur à gérer l'universalisation comme un objectif dès l'étape du plan.
« Savoir faire » et « faire de manière stable » sont deux choses différentes
La sécurité de la chaîne d'approvisionnement ne signifie pas remplacer toutes les pièces importées par des pièces nationales. Le véritable seuil réside dans la cohérence de lot : la première pièce conforme est facile, mais que la millième reste dans la même bande de tolérance, la même rugosité de surface et la même plage de propriétés mécaniques, voilà la condition préalable à la validité d'une substitution. Pour évaluer une voie de localisation, il ne faut pas regarder le rapport de contrôle d'une pièce unique, mais la capabilité du procédé : le CPK des dimensions critiques, la stabilité du traitement thermique et du traitement de surface, la chaîne d'étalonnage des gabarits et instruments de mesure, les mécanismes de traçabilité et d'isolement des lots anormaux. Ces capacités nécessitent généralement plusieurs cycles d'essai et de validation en petits lots pour être clairement établies, et l'horizon temporel d'une substitution localisée est donc souvent sous-estimé.
Pour des produits comme les engins de levage, les composants amont ont déjà atteint une bonne échelle industrielle dans le pays, et la concentration du marché sur des segments comme les moteurs, les variateurs de fréquence et les réducteurs n'est pas élevée, avec une structure concurrentielle relativement stable, ce qui offre au fabricant de machines complètes une marge de choix multi-sources. Mais multi-sources ne signifie pas commutation arbitraire : si les lots de matière, les courbes de traitement thermique et la répartition des surépaisseurs d'usinage diffèrent d'un fournisseur à l'autre, l'assemblage présentera des ajustements plus ou moins serrés, des bruits anormaux ou une dispersion de durée de vie. La sécurité de la chaîne d'approvisionnement consiste, en substance, à maintenir un langage qualité cohérent entre plusieurs sources possibles.
Comment la division spécialisée du travail et la normalisation des interfaces réduisent le risque systémique
L'influence de la production de pièces se manifeste aussi dans le mode de division du travail. En confiant les pièces complexes à des usineurs plus spécialisés, le fabricant de machines complètes peut concentrer ses efforts sur l'intégration de la machine et l'appariement des systèmes ; l'usineur spécialisé accumule quant à lui de l'expérience de procédé sur des matériaux spécifiques et des plages de précision données, par exemple la prévention de la déformation des pièces à paroi mince, l'évacuation des copeaux dans les cavités profondes, la gestion de la durée de vie des outils pour les matériaux à haute dureté. Pour que cette division fonctionne, la condition préalable est la normalisation des interfaces : plans, tolérances, règles de réception et références de gabarits doivent être alignés, sinon le coût de collaboration absorbe le bénéfice apporté par la spécialisation.
La normalisation influence aussi les pièces de rechange et le service après-vente. Lorsque les dimensions d'interface et les modes de montage des pièces critiques sont unifiés, le fabricant de machines complètes peut couvrir davantage de modèles avec moins de références de pièces de rechange, la réponse de maintenance est plus rapide et le stock des canaux plus léger. Pour le producteur de pièces, la normalisation signifie des prévisions de volume plus claires et un rythme de planification plus stable. La sécurité de la chaîne d'approvisionnement n'est donc pas seulement « y a-t-il de la marchandise », mais si chaque maillon de toute la chaîne fonctionne selon le même ensemble de règles.
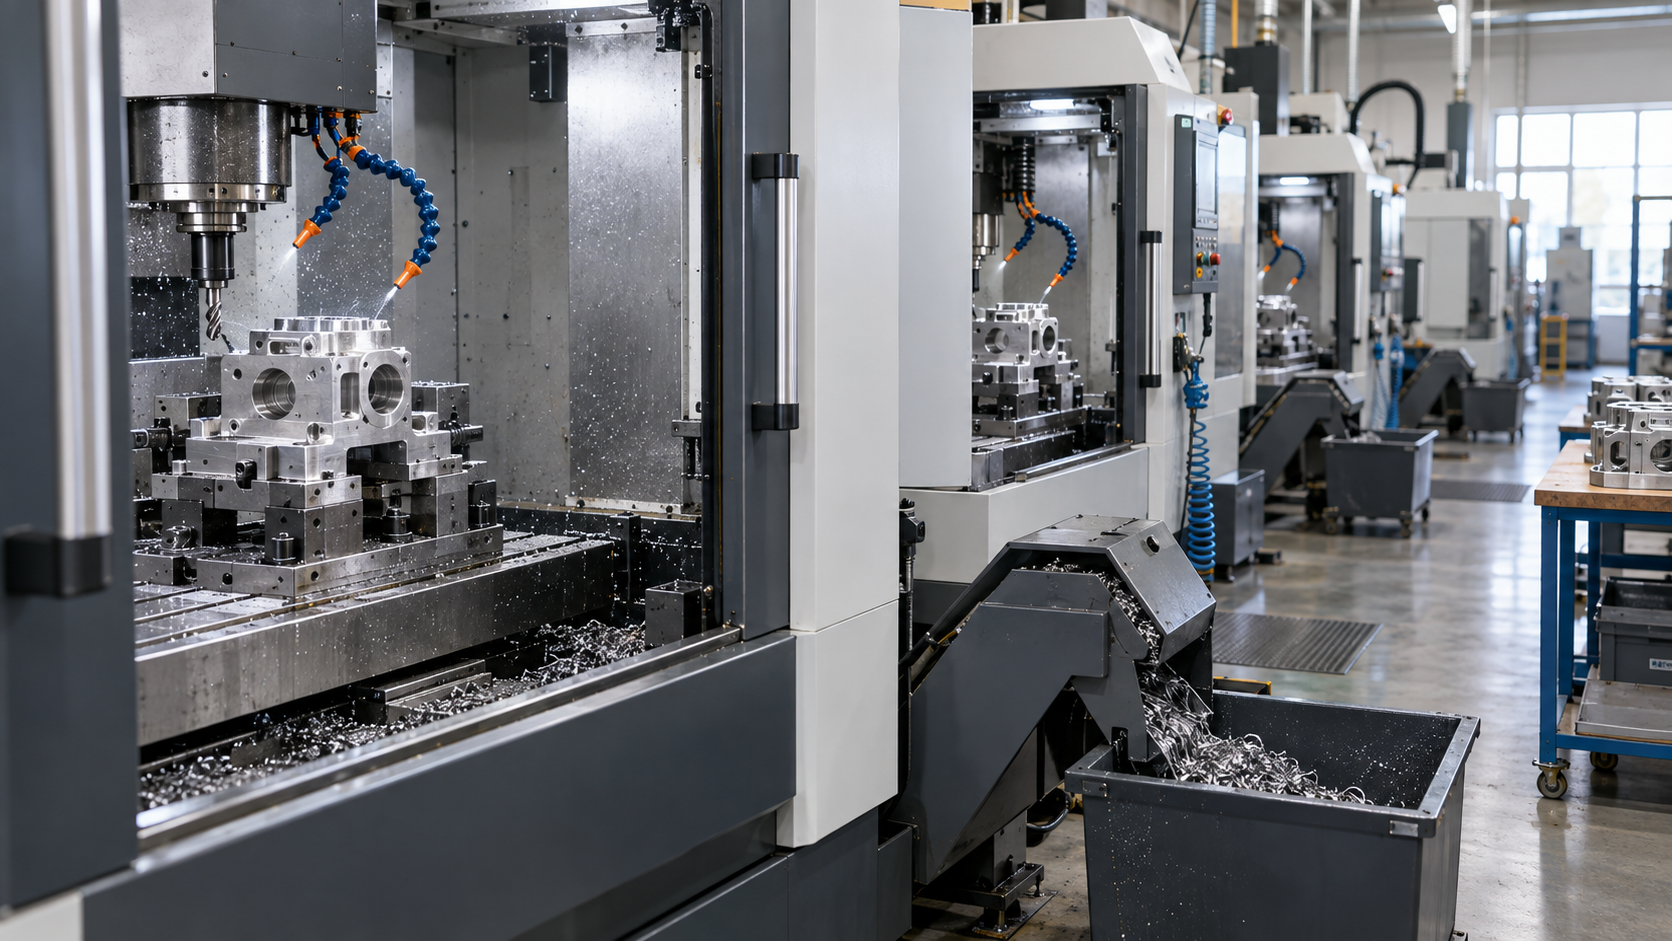
Considérez ces trois éléments ensemble : la localisation résout la vitesse de réponse et la structure de coûts, la spécialisation résout la profondeur de savoir-faire, la standardisation résout la collaboration et l'universalisation. L'influence de la production de pièces sur la sécurité de la chaîne d'approvisionnement de l'industrie mécanique agit précisément par ces trois voies simultanément. Le prochain levier se situe en réalité plus en amont — au stade des plans et de la revue de fabrication.
DFM et rendement : comment l'influence de la production de pièces se déplace en amont dès la phase de conception
La section précédente traitait de la chaîne d'approvisionnement ; celle-ci revient un pas en arrière : l'influence de la production de pièces sur l'industrie mécanique ne commence pas à la première coupe en atelier. Au moment où le plan est finalisé, la matière, la structure, la zone de tolérance et les exigences de surface verrouillent déjà l'intervalle de coûts et la limite supérieure de rendement. Un jugement souvent cité dans le secteur est que la phase de conception détermine environ quatre-vingts pour cent du coût de fabrication — les essais, retouches et changements de procédé ultérieurs ne font, la plupart du temps, que payer les choix antérieurs. L'influence de la production de pièces est donc en grande partie déplacée en amont : l'atelier ne fait qu'exécuter, le plan est la ligne de partage.
Pourquoi la structure de coûts de la production de pièces est pratiquement fixée dès que le plan est terminé
Examinons quelques éléments concrets. Une caractéristique à cavité profonde, rainure étroite, angle de dégagement inférieur au rayon de l'outil détermine directement s'il faut recourir à l'électroérosion, changer pour un petit outil, ou multiplier les montages ; un angle vif sans congé indiqué fera augmenter simultanément la concentration de contraintes et l'usure de l'outil. Écrire une zone de tolérance de ±0,01 mm ou de ±0,05 mm peut, sur CNC, représenter la différence entre une machine ordinaire et une machine de haute précision, ou encore entre ajouter une passe de finition et en économiser une. Passer la rugosité de surface de Ra 3,2 à Ra 0,8 implique souvent un outil de finition, une passe lente, voire une opération de polissage.
Ce sont là des signaux portés par le plan, à partir desquels se lisent le devis, la gamme de fabrication et le plan de contrôle. Parler de l'influence de la production de pièces sur l'industrie mécanique oblige donc à intégrer le côté conception : elle influence à la fois le prix unitaire et la constance des lots — un même plan, compris différemment, peut donner des pièces non interchangeables.
Le DFM n'est pas une revue de plan, mais l'expression anticipée des contraintes de production de pièces
Le DFM (conception pour la fabrication) est souvent réduit à une « revue de plan pour relever les erreurs » ; en réalité, il s'agit de mettre sur la table, avant que la conception ne soit figée, les contraintes de production de pièces telles que l'outillage, le montage, la dépouille, l'épaisseur de paroi, les bavures et les méthodes d'ébavurage. Selon des observations typiques du secteur, les projets de pièces automobiles, après application du DFM, voient souvent leur temps d'usinage réduit de 15 %–20 %, avec une baisse simultanée du taux de rebut. Les chiffres ne sont pas une promesse, mais un ordre de grandeur de référence : le gain provient principalement d'un montage en moins, d'une retouche en moins, d'une modification de plan en moins pour une caractéristique impossible à réaliser.
Une action courante consiste à exposer par avance les « caractéristiques non usinables ». Par exemple, les pièces à paroi mince ont tendance à fléchir sous l'effort de coupe en fraisage, générant des marques de vibration ; l'évacuation difficile des copeaux dans les trous profonds provoque la casse d'outil ; si la direction de dépouille d'une pièce moulée sous pression est définie trop tard, il ne reste plus qu'à rattraper à l'électroérosion. Si ces problèmes ne sont découverts qu'à la première pièce, ce sont le moule ou l'outillage qu'il faut modifier, à un coût tout autre. La valeur du DFM est précisément de déplacer ce type de jugement de l'atelier vers la table de revue de conception.
Le rendement n'est pas le résultat d'un atelier livré à lui-même
Le rendement semble être un indicateur de ligne de production, mais il est en réalité déterminé pour moitié par la conception et pour moitié par le système de fabrication. Selon les observations du secteur, dans des conditions où le système de management de la qualité est relativement abouti et la capabilité des procédés maîtrisée, passer d'un rendement d'environ 93 % à environ 99,5 % est un ordre de grandeur possible ; les quelques points de pourcentage d'écart proviennent généralement d'un montage stable, de la gestion de la durée de vie des outils, du contrôle de la première pièce et des tournées d'inspection, de la cohérence du plan de mesure, et non de la seule précision d'une machine.
Inversement, si les exigences du plan dépassent en elles-mêmes la fenêtre du procédé, ou si les cotes critiques manquent de références et de méthodes de contrôle claires, la meilleure gestion d'atelier aura du mal à stabiliser le rendement. C'est pourquoi l'influence de la production de pièces doit intégrer le côté conception : la conception donne l'objectif, l'atelier donne le chemin pour l'atteindre ; si les deux ne concordent pas, le rendement se perd entre les deux.
Ancrer l'influence de la production de pièces dans des pièces concrètes : une liste de critères d'évaluation
Les six sections précédentes ont décomposé l'influence de la production de pièces en quatre axes : coût, précision, innovation, chaîne d'approvisionnement. Mais pour juger réellement si une pièce donnée est « bloquée » par la capacité de production, il ne faut pas s'en tenir aux slogans du secteur : il faut revenir au niveau de la pièce individuelle — qui réalise les caractéristiques critiques de cette pièce, à qui profite la zone de tolérance du plan, le volume suffit-il à justifier une localisation. Voici une liste de critères à suivre dans l'ordre, chaque étape correspondant à un axe exposé plus haut, avec indication des informations du plan à vérifier.
Première étape : les caractéristiques critiques de cette pièce dépendent-elles d'importations
Commencez par distinguer les « pièces de structure » des « pièces fonctionnelles ». Pour les carters, supports, capots de protection, même une précision ordinaire n'affecte pas la structure de profit de la machine complète ; pour les corps de distributeurs hydrauliques, les arbres à pignons de réducteur, les rotors de broche électrique, dès que la dépendance à l'importation s'installe durablement, le pouvoir de négociation n'est plus entre les mains du constructeur de la machine. La question à se poser est concrète : la défaillance de cette pièce entraînerait-elle un arrêt de la machine, une retouche ou un accident ? Si oui, c'est une pièce critique : il faut d'abord examiner si une capacité de production en série stable existe au niveau national, plutôt que de comparer les prix d'abord.
Informations à vérifier : les cotes d'ajustement sur le plan, la nuance de matière et les exigences de traitement thermique, la présence de traces d'un fournisseur imposé (par exemple un numéro de pièce standard spécifique indiqué). Celles-ci révèlent souvent un chemin d'approvisionnement déjà verrouillé dès la phase de conception.
Deuxième étape : les exigences de précision déterminent s'il faut usiner ou couler
La façon dont la production de pièces détermine la limite supérieure de précision a été exposée à la troisième section : l'usinage enlève de la matière d'une ébauche pleine, les cotes et les propriétés mécaniques sont généralement plus stables et prévisibles ; la coulée convient aux formes complexes et aux grandes séries, mais les porosités, retassures et hétérogénéités de grain pénalisent les performances, et les caractéristiques critiques nécessitent souvent un usinage secondaire. Au niveau d'une pièce individuelle, examinez d'abord la zone de tolérance : si la tolérance des surfaces d'ajustement est inférieure à ±0,05 mm, ou s'il existe une exigence explicite de rugosité de surface Ra (par exemple inférieure à Ra 1,6), il faut prévoir une opération d'usinage, la coulée ne pouvant fournir que l'ébauche. Examinez ensuite les tolérances géométriques : lorsque la coaxialité, la perpendicularité ou la localisation sont exigeantes, le montage et le choix des références influencent le résultat plus que la machine elle-même.
Informations à vérifier : où se trouve la surface de référence, s'il existe une norme par défaut pour les tolérances non indiquées, si le traitement thermique est prévu avant ou après l'ébauche. Un traitement thermique placé au milieu ou après l'usinage introduit des déformations et nécessite un surépaisseur.
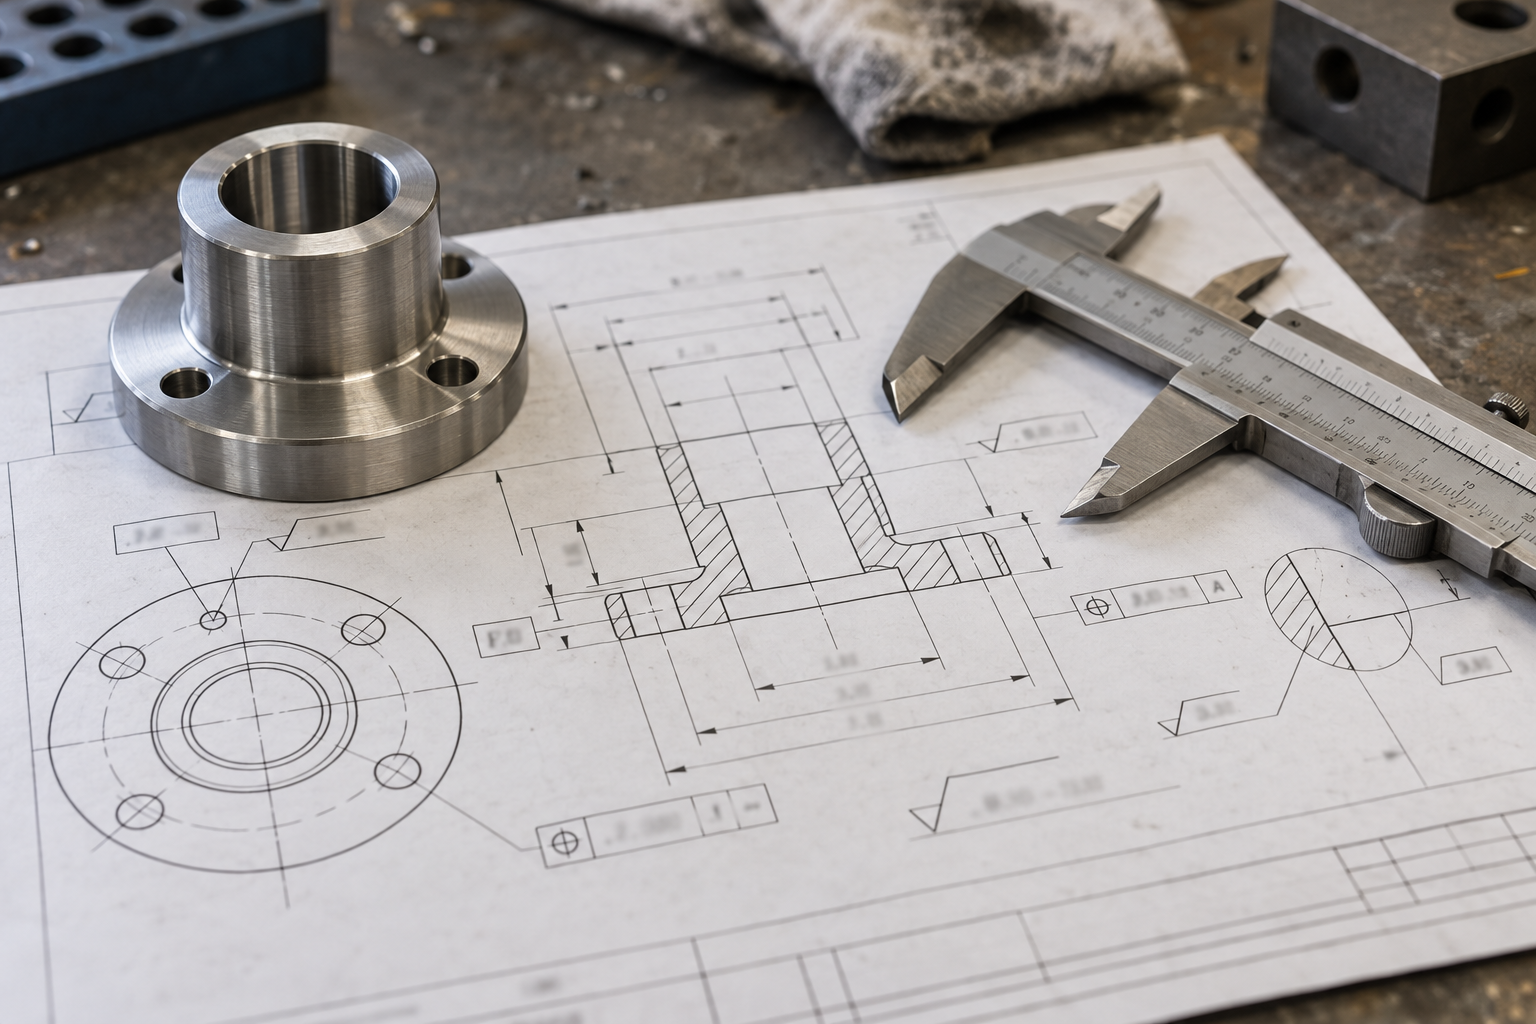
Troisième étape : le volume et la structure de coûts soutiennent-ils la localisation
Localiser ne signifie pas remplacer immédiatement l'importation. Ce qu'il faut évaluer : le volume annuel de cette pièce, l'amortissement du moule ou de l'outillage, et si le coût de validation qualité peut être dilué. Pour une pièce unique ou un petit lot de pré-série, il est plus raisonnable de recourir au prototypage rapide ou à l'usinage CNC ; à partir d'un certain volume, l'investissement en moule pour le moulage par injection ou la fonderie commence à devenir rentable. Les questions à poser : existe-t-il une prévision stable de volume annuel ? Y a-t-il des matériaux de substitution acceptables ? La cohérence entre lots peut-elle être garantie par des gabarits de contrôle et l'inspection de la première pièce ?
Du point de vue de la chaîne d'approvisionnement, la production locale de composants critiques peut raccourcir les délais de commande et de livraison, créer des économies d'échelle raisonnables et augmenter le taux de standardisation et d'uniformisation. Mais ces bénéfices reposent sur la cohérence entre lots — savoir fabriquer et fabriquer de manière stable sont deux choses différentes, et la phase de validation nécessite généralement le soutien de données sur plusieurs lots consécutifs.
Quatrième étape : le DFM a-t-il été intégré dès la phase de conception
Revenons à la source. La phase de conception détermine environ 80 % du coût de fabrication ; l'influence de la production de la pièce est déjà largement figée au stade du dessin. Vérifiez si le dessin prend en compte la dépouille et la direction de démoulage, si l'épaisseur de paroi est uniforme, s'il existe des rainures étroites trop profondes nécessitant des outils avec un rapport longueur/diamètre excessif, et si le bridage dispose de surfaces de référence utilisables. Le DFM permet généralement de réduire le temps d'usinage de 15 % à 20 % sur les pièces automobiles et de diminuer le taux de rebut, mais à condition que le jugement technologique soit intégré dès la conception, plutôt que d'attendre les retours d'atelier pour modifier le dessin.
Cette liste ne produit pas de conclusions, seulement des questions : les pièces critiques sont-elles soumises à l'importation, la précision exige-t-elle nécessairement un usinage, le volume soutient-il la localisation, le DFM a-t-il été fait à la conception. Une fois ces quatre questions traitées, l'influence de la production de la pièce sur cet équipement devient à peu près claire. Pour évaluer la fabricabilité et la gamme de procédés d'une pièce spécifique, il est possible de réaliser une revue combinée avec le DFM, puis de passer à l'étape de devis.
FAQ : questions fréquentes sur l'influence de la production de pièces
Les questions suivantes sont celles qui reviennent le plus naturellement après la lecture des quatre axes précédents : la dépendance aux importations a-t-elle vraiment reculé, l'usinage est-il toujours meilleur que la fonderie, ces pourcentages peuvent-ils être appliqués directement à son propre cas, combien de temps prend le remplacement par une production locale. Les réponses comportent toutes des limites et ne garantissent rien pour un projet spécifique.
La dépendance aux importations pour les composants critiques est-elle atténuée aujourd'hui ?
Certaines catégories s'atténuent, mais ce n'est pas un basculement global. Pour les composants hydrauliques, les systèmes de transmission, les roulements haut de gamme, il existe déjà des solutions de substitution disponibles en Chine ; en amont des engins de levage, les moteurs, variateurs de fréquence et réducteurs ont également atteint une bonne échelle industrielle, avec une concentration de marché faible. Mais « savoir fabriquer » et « oser remplacer en série chez le constructeur » sont deux choses différentes : cela nécessite des données de cohérence entre lots, un cycle de validation à l'installation et une répartition des responsabilités après-vente. Pour déterminer si une pièce spécifique est encore bloquée, il ne faut pas regarder les actualités du secteur, mais vérifier s'il existe un deuxième ou troisième fournisseur commutable dans la liste des fournisseurs de cette pièce.
L'usinage est-il toujours meilleur que la fonderie ?
Non. Les deux répondent à des problèmes différents. L'usinage enlève de la matière d'une ébauche pleine, les propriétés mécaniques sont généralement plus stables et prévisibles, la répétabilité des dimensions et des ajustements est bonne, ce qui convient aux surfaces d'appariement critiques, aux caractéristiques soumises à des efforts et aux petites séries de haute précision ; la fonderie excelle dans les formes complexes et la mise en forme en série, avec un investissement initial en moule élevé mais un coût unitaire diluable, au prix d'une performance davantage influencée par la vitesse de refroidissement, la qualité du matériau et les porosités et retassures. Dans les pièces réelles, l'ébauche de fonderie avec usinage secondaire des caractéristiques critiques est une combinaison courante. Le choix dépend de ce que cette caractéristique exige : liberté de forme ou certitude dimensionnelle.
La fourchette de 15 % à 30 % d'allègement aérospatial s'applique-t-elle aussi aux pièces ordinaires ?
Pas directement. Cette fourchette provient de scénarios typiques d'usinage 5 axes de structures complexes à haute résistance, remplaçant plusieurs pièces de liaison et boulons par une structure monolithique, à condition que la pièce elle-même comporte de nombreuses redondances d'assemblage à éliminer. Pour un support ou un carter ordinaire, s'il n'y a pas autant de points de liaison, la marge d'allègement est bien plus faible. Pour vraiment évaluer, regardez d'abord combien de trous de boulons et de soudures de joint figurent sur le dessin — c'est là que se trouve la source de l'allègement.
Les chiffres du DFM — réduction du temps d'usinage de 15 % à 20 %, rendement passant de 93 % à 99,5 % — peuvent-ils être considérés comme des engagements ?
Ils ne peuvent servir que d'ordre de grandeur de référence, pas d'engagement. Ce sont des observations typiques du secteur ; le gain réel dépend de la complexité de la pièce, du degré de redondance de la conception d'origine et de la stabilité des procédés du fournisseur. Une pièce mature ayant déjà fait l'objet de plusieurs cycles de DFM aura naturellement moins de marge d'optimisation ; une pièce nouvelle jamais évaluée pourrait avoir plus de latitude de modification. La démarche raisonnable est de faire une revue DFM sur sa propre pièce pour voir quelles caractéristiques peuvent concrètement être modifiées, plutôt que d'extrapoler à partir des pourcentages d'autrui.
Combien de temps prend généralement le remplacement local d'une pièce critique ?
Il n'y a pas de réponse uniforme, et il ne devrait pas y en avoir. Le délai dépend de trois choses : le niveau de précision de la pièce (nécessite-t-elle 5 axes, des gabarits de contrôle dédiés), si le matériau est spécial, et combien de risque de validation le constructeur est prêt à assumer. Réduire les délais de commande et de livraison et augmenter le taux de standardisation et d'uniformisation sont des bénéfices directs de la localisation, mais à condition que le fournisseur local puisse reproduire de manière stable la cohérence entre lots. Lors de l'évaluation, demandez d'abord : par quoi sont garanties les dimensions critiques de cette pièce, par quoi sont-elles contrôlées, et qui réalisera la confirmation de la première pièce après changement de fournisseur.
Key takeaways
- La production de pièces est le socle de l'industrie mécanique : la performance, la fiabilité et la structure de coûts des machines complètes reposent sur les composants, et les pièces critiques en sont le goulot d'étranglement.
- Dans certaines catégories d'engins de construction, les composants critiques importés peuvent représenter une part importante du coût de la machine complète, les profits étant comprimés par l'amont : c'est la manifestation la plus directe de l'influence de la production de pièces.
- Les propriétés mécaniques des pièces usinées sont généralement plus stables et prévisibles ; la fonderie convient aux formes complexes et à la production en série, mais les défauts tels que porosités et retassures réduisent la régularité, et les caractéristiques critiques nécessitent souvent un usinage secondaire.
- La phase de conception détermine environ 80 % des coûts de fabrication ; le DFM et la gestion du rendement déplacent l'influence de la production de pièces en amont, dès le plan, plutôt que d'attendre que l'atelier éteigne les incendies.
- La localisation, la spécialisation et la standardisation sont des voies réalistes pour amplifier l'influence positive de la production de pièces, mais le rythme concret dépend de la catégorie et de la capacité de production, et doit être évalué au cas par cas.



