Pourquoi l'usinage de pièces électroniques est-il si sensible à la précision
Dans l'usinage de pièces électroniques, l'erreur la plus coûteuse n'est souvent pas le coût d'usinage, mais ces 0,02 mm découverts seulement après l'assemblage. Un trou de connecteur décalé de 0,02 mm peut faire fluctuer la résistance de contact après quelques insertions ; une planéité de dissipateur thermique déviée de 0,05 mm augmente la résistance thermique d'interface et fait baisser la fréquence du chip. Ces écarts, pris isolément, sont tous « en bordure de tolérance », mais une fois montés dans l'appareil complet, ils deviennent directement des problèmes fonctionnels.
La sensibilité de l'usinage de pièces électroniques à la précision se concentre sur quatre conséquences : mauvais contact — les écarts de position de trou, de coaxialité et d'épaisseur de revêtement réduisent la surface de contact entre broche et douille ; défaillance de fixation — un avant-trou de filetage trop grand ou mal positionné empêche d'atteindre le couple de serrage ou provoque un filetage foiré ; dégradation thermique — la planéité et la rugosité de surface déterminent directement l'épaisseur de remplissage du matériau d'interface thermique ; fuite de fluide — dès qu'une face d'étanchéité de corps de vanne ou de raccord de circuit pneumatique présente une rayure ou une planéité hors tolérance, le test de maintien en pression échoue.
Ces problèmes ont un point commun : ils ne relèvent pas de « l'impossibilité d'usiner », mais du fait que « le plan n'a pas clairement défini les critères de réception ». Position de trou cotée par rapport à une référence ou par entraxe, planéité mesurée au jeu de cales ou à la machine à mesurer tridimensionnelle, étanchéité testée à quelle pression et pendant combien de temps — si les critères divergent, fournisseur et client parleront chacun dans leur coin. Ci-dessous, nous développons selon six axes — type de pièce, dimensions clés, matériaux, DFM, combinaison de procédés et choix du fournisseur — pour décomposer un par un les critères négociables dans l'usinage de pièces électroniques.
Les quatre types de pièces pour lesquels l'usinage CNC est particulièrement adapté dans l'usinage de pièces électroniques
Dans l'usinage de pièces électroniques, ce qui maintient réellement l'usinage CNC dans la chaîne de fabrication n'est pas la formule vague de « haute précision », mais la manière dont certains types de pièces dépendent des dimensions clés. Décomposons par type de pièce : pour chaque type, d'abord les exigences clés, puis la méthode d'usinage habituelle, et enfin un scénario de défaillance typique — le scénario de défaillance explique mieux où se situe le problème qu'un tableau de paramètres.
Connecteurs et raccords : position de trou, filetage, coaxialité
Pour les boîtiers de connecteurs, les embases de bornes et les douilles de connecteurs RF, les dimensions clés se concentrent sur la position de trou et la localisation, le profil de filetage et la profondeur de trou borgne, ainsi que la coaxialité entre positions de broches multiples. Si l'entraxe dévie légèrement, la broche ne s'enfonce pas dans la borne ; si l'avant-trou de filetage est trop court, la vis n'atteint pas le fond et risque de foirer. Ces pièces sont généralement réalisées par fraisage CNC combiné au tournage, les matrices de broches passant par perçage-alésage et les corps de révolution par tournage pour garantir la coaxialité.
Défaillance typique : une série de connecteurs dont les positions de trou sont dans la tolérance du plan, mais dont la force d'insertion fluctue fortement à l'assemblage. L'analyse révèle que la référence de localisation a été choisie sur la face d'extrémité plutôt que sur la face de montage ; l'usinage a été aligné sur la face d'extrémité, créant un décalage d'une couche par rapport à la référence d'assemblage. La localisation elle-même n'est pas hors tolérance, mais une fois montée, elle ne convient pas.
Modules thermiques et pièces de refroidissement : planéité, rugosité, canaux
Pour les substrats thermiques, les plaques froides, les sièges de pressage de caloducs et les blocs de canaux de refroidissement liquide, les exigences clés sont la planéité de la face d'adhérence, la rugosité de surface et la cohérence de section des canaux. Une mauvaise planéité ne peut pas être compensée par une couche plus épaisse de matériau d'interface ; une rugosité trop élevée réduit la surface de contact réelle et dégrade le chemin thermique. L'usinage est principalement réalisé par fraisage CNC ; les pièces à canaux profonds utilisent souvent une combinaison « ébauche de fonderie + finition CNC », laissant les canaux à la fonderie et les faces d'étanchéité et de montage au fraisage.
Défaillance typique : un dissipateur thermique dont la planéité est acceptée au jeu de cales, mais dont l'élévation de température est trop élevée une fois monté sur la source de chaleur. La raison est que le jeu de cales ne mesure que les bords, alors que la zone centrale présente un léger creux, et c'est le centre qui constitue la principale zone de transfert thermique après serrage. Les critères de réception et la surface d'adhérence réelle ne correspondent pas.
Pièces de commande et corps de vanne : étanchéité, jeu d'ajustement, face d'étanchéité
Pour les blocs de commande pneumatique, les micro-corps de vanne et les boîtiers de capteurs, les exigences clés sont l'étanchéité, le jeu d'ajustement et la rugosité de la face d'étanchéité. Ces pièces intègrent souvent des canaux croisés dans un petit volume ; dès qu'une face d'étanchéité présente une trace d'outil ou une bavure, la fuite se produit après l'assemblage et non pendant l'usinage. L'usinage fait souvent appel au tournage-fraisage CNC, réalisant en un seul serrage les canaux multidirectionnels et les faces d'étanchéité, réduisant les erreurs de position dues aux recalages répétés.
Défaillance typique : un corps de vanne qui passe le test d'étanchéité à l'unité, mais présente une micro-fuite une fois assemblé en module. La raison est que la position relative entre la face d'étanchéité et les canaux se décale lors du deuxième serrage ; le test unitaire ne le détecte pas, et c'est le joint torique comprimé de travers sur le module qui le révèle. Pour les pièces à canaux multidirectionnels, on privilégie le serrage unique précisément pour ce type de problème.
Pièces de manipulation et de support structurel : résistance, homogénéité dimensionnelle
Pour les panneaux, supports, cadres de blindage et pièces porteuses internes, les exigences clés sont la résistance et l'homogénéité dimensionnelle, et non une précision ponctuelle élevée. Ces pièces passent souvent par fraisage CNC combiné à la tôlerie : le contour principal est formé par pliage de tôle, les trous de montage et les faces d'ajustement sont finis par CNC, conciliant coût et homogénéité. Pour les supports de grande série et de forme simple, la tôlerie elle-même est la voie la plus appropriée.
Défaillance typique : un support dont les dimensions unitaires sont toutes dans la plage de tolérance, mais dont certaines interfèrent lors de l'assemblage en série. La raison est que le retour élastique au pliage fluctue selon les lots ; la conformité unitaire ne garantit pas l'homogénéité intra-lot. Pour ce type de pièce, lors de la négociation des critères de réception, l'homogénéité intra-lot mérite souvent plus d'être inscrite dans les exigences que la précision limite unitaire.

Position de trou, filetage, planéité, étanchéité : comment négocier les dimensions clés de l'usinage de pièces électroniques
Dans l'usinage de pièces électroniques, ce qui prête réellement à discussion n'est souvent pas « la précision est-elle suffisante », mais comment coter sur le plan et comment mesurer à la réception. Pour les quatre éléments — position de trou, filetage, planéité et étanchéité — chacun admet au moins deux écritures raisonnables ; si le fournisseur écrit selon A et le client vérifie selon B, une pièce conforme sera jugée non conforme. Décomposons ces quatre éléments en critères négociables.
Position de trou : d'abord définir la référence, puis discuter localisation ou tolérance de coordonnées
Dans l'usinage de pièces électroniques de type connecteur, le problème le plus fréquent est la position de trou. Lors de la négociation, confirmer d'abord trois choses : quelle est la référence (la grande face du boîtier, deux trous de positionnement, ou la face d'extrémité), le mode de cotation est-il une localisation ou une tolérance de coordonnées, et le trou lui-même a-t-il une exigence d'ajustement (broche à sertir, colonne de positionnement, trou de passage de vis ont des exigences de diamètre totalement différentes).
Lorsqu'une localisation est cotée avec MMC (condition de matière au maximum), un diamètre de trou dans la limite haute élargit au contraire l'exigence de position ; la tolérance de coordonnées n'offre pas cette compensation. Mélanger les deux modes de cotation sur un même plan disperse les critères de contrôle. La pratique courante dans le secteur est d'utiliser la localisation avec système de références pour les trous fonctionnels, et la tolérance de coordonnées pour les trous décoratifs ou de passage de câbles ; le choix précis doit être indiqué sur le plan et confirmé avec l'usineur avant le devis (machine à mesurer tridimensionnelle ou gabarit de contrôle dédié).
Filetage : examiner ensemble avant-trou, profil et profondeur de trou borgne
Le filetage est rarement une difficulté dans l'usinage de pièces électroniques, mais souvent un point de litige. Pour les petits filetages comme M2 et M2.5, la tolérance d'avant-trou et le profil (pas gros/pas fin métrique, précision 6H requise ou non) influencent directement le couple d'assemblage et le risque de foirage. Pour un filetage en trou borgne, il faut aussi préciser la profondeur de filetage utile et la profondeur de perçage — indiquer seulement « profondeur 5 » ne suffit pas : tarauder jusqu'au fond ne signifie pas que le profil utile atteint le fond.
Pour les petits filetages dans des pièces en aluminium à paroi mince, il est recommandé d'indiquer sur le plan si l'ajout d'un insert fileté (comme un filet rapporté) est autorisé, car la durée de vie du filetage direct dans l'aluminium est limitée en cas de démontages répétés. Ce type d'arbitrage structurel relève du DFM ; le fixer avant le devis coûte moins cher qu'une reprise après usinage.
Planéité : préciser s'il s'agit de la face d'adhérence ou de toute la surface, et comment mesurer
Les dissipateurs thermiques, les embases de composants de puissance et les faces d'adhérence de blindages exigent une planéité, mais si « planéité 0,05 » ne précise pas s'il s'agit de la zone d'adhérence locale ou de toute la surface, le résultat peut varier de plusieurs fois. Plus la surface d'adhérence est petite et l'exigence stricte, plus il faut contrôler les contraintes de serrage et la chaleur de coupe pendant l'usinage, sinon la pièce se déforme après retrait du montage.
Les critères de mesure doivent aussi être unifiés : le jeu de cales mesure un jeu local, la machine à mesurer tridimensionnelle calcule l'écart au plan ajusté, ce ne sont pas la même chose. Pour les pièces sensibles à la résistance thermique d'interface, le secteur met souvent l'accent sur la surface de contact de la zone d'adhérence plutôt que sur la planéité absolue de toute la surface ; la valeur admissible doit être définie en fonction de la capacité de remplissage du matériau d'interface thermique (pad thermique, graisse thermique), et non copiée d'un chiffre.
Étanchéité : écrire ensemble pression de test, fluide et taux de fuite
Les boîtiers de commande, corps de vanne et boîtiers de capteurs de ce type d'usinage de pièces électroniques comportent souvent une exigence d'étanchéité. Écrire seulement « étanche » ne permet pas de réceptionner ; il faut au minimum préciser : le fluide de test (air comprimé ou hélium), la pression de test (pression relative ou absolue), le temps de maintien, le taux de fuite admissible (ou la limite de chute de pression).
Le test à l'hélium est très sensible mais coûteux ; la méthode de chute de pression à l'air est moins chère mais peu sensible aux petites fuites. Le choix dépend des conditions réelles de la pièce — étanchéité à l'eau, à la poussière ou au fluide frigorigène — et ne peut être uniformisé. Il faut aussi préciser si l'application de pâte d'étanchéité sur la face d'étanchéité est autorisée, car cela affecte les démontages-réparations ultérieurs. Ces critères gagnent à être fournis dès la demande de prix, pour que l'usineur puisse les aligner à l'avance sur le procédé (rugosité de la face d'étanchéité, planéité, dimensions de gorge d'étanchéité).
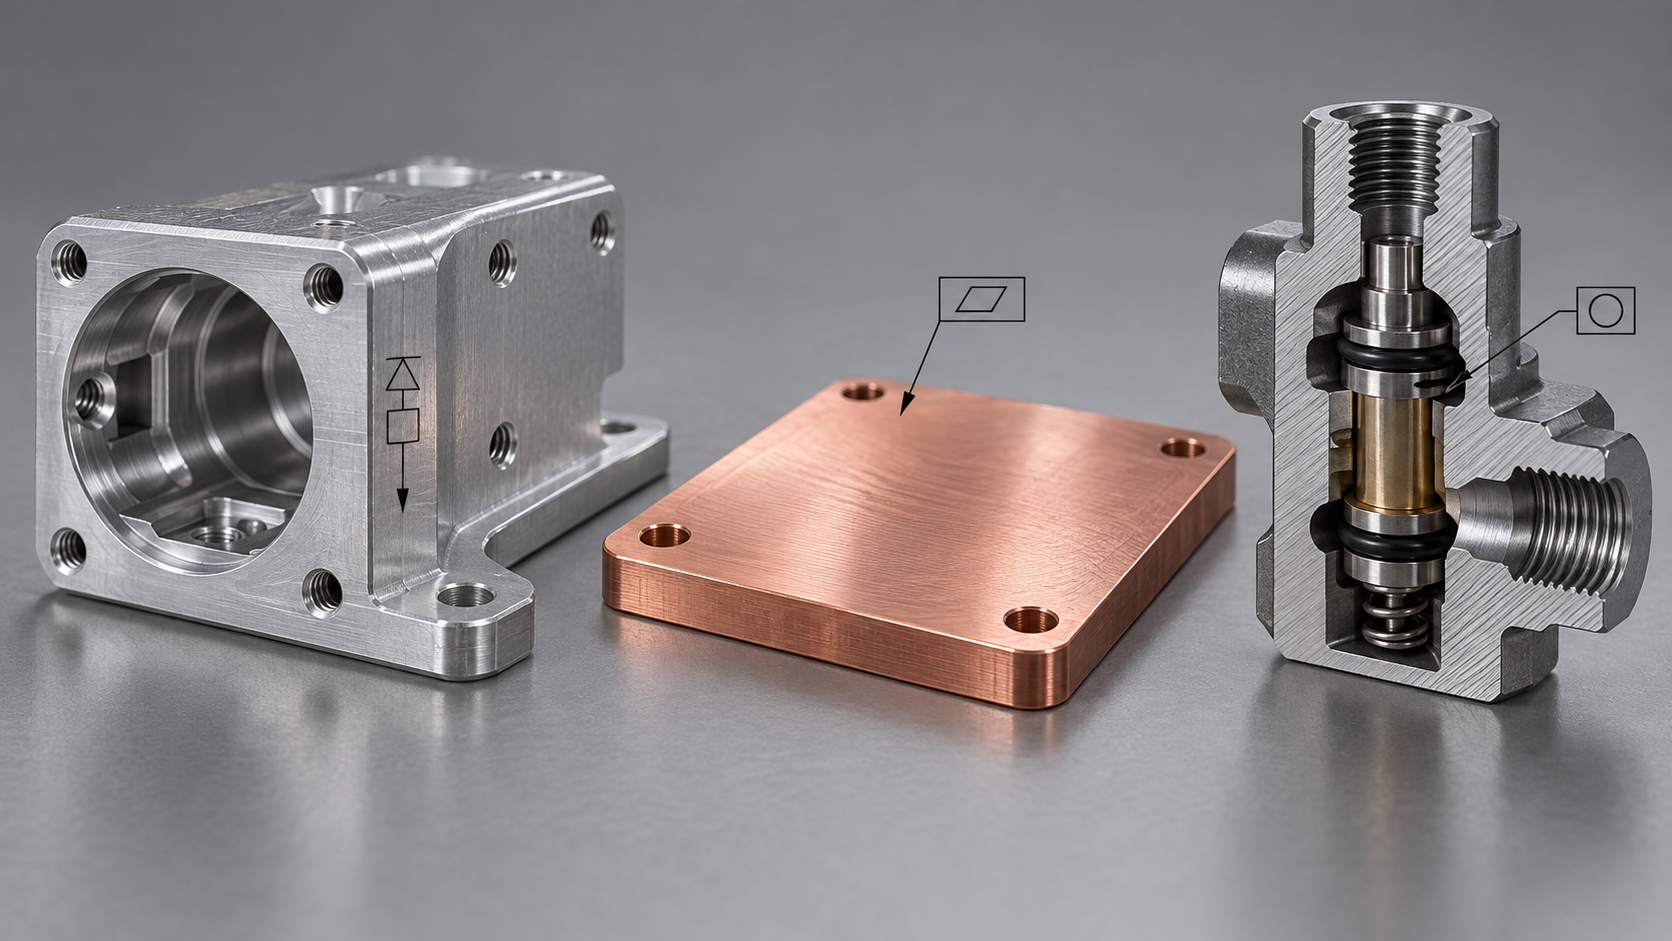
En examinant les quatre points ensemble, on constate un point commun : la plupart des controverses sur l'usinage de pièces électroniques proviennent d'une incohérence entre le tolérancement et la réception, et non de l'incapacité de la machine-outil. Fixer ces critères dès la phase de dessin est bien plus simple que de débattre après coup de la conformité ou non.
Comment choisir le matériau : six dimensions, des propriétés électriques à la gestion thermique en passant par l'usinabilité
Quand un dessin de pièce électronique arrive, la case matériau indique souvent « AL 6061 » ou « PEEK », mais pourquoi celui-ci, la plupart des gens ne savent pas répondre. Le choix des matériaux pour l'usinage de pièces électroniques ne consiste pas à prendre le plus cher, mais à classer six dimensions par ordre de priorité, puis à converger avec le procédé.
Propriétés électriques : les pièces isolantes et les pièces conductrices suivent deux voies
Pour les pièces électroniques usinées nécessitant une isolation, comme les bases de fixations de test, les blocs d'isolation haute tension, les supports radiofréquence, on choisit généralement le PEEK, le PTFE, le PPS ou les plastiques chargés de céramique. Leur résistivité volumique est élevée, mais l'évacuation des copeaux est mauvaise à l'usinage et elles chauffent facilement ; le PTFE se déforme en outre par fluage à froid, et il faut réduire l'avance dans les zones à paroi mince.
À l'inverse, les pièces assurant le passage du courant ou la mise à la terre — barres omnibus, blindages, languettes de contact — utilisent le cuivre, le cuivre-nickel, le cuivre-étain ou l'aluminium. Le cuivre offre une bonne conductivité électrique et thermique, au prix d'un encrassement des outils et d'un écrouissage rapide ; les outils et le liquide de coupe doivent être spécialement adaptés.
Gestion thermique et rapport résistance/poids : l'aluminium et le cuivre privilégiés pour les pièces de dissipation, la charge détermine les pièces structurelles
Pour les modules de dissipation et les pièces de refroidissement, on considère la conductivité thermique : l'aluminium environ 150–200 W/(m·K), le cuivre pur environ 380–400 W/(m·K) ; la pratique courante dans le secteur est de faire le corps en aluminium et les inserts ou caloducs en cuivre. La céramique et les plastiques spéciaux résistent à des températures plus élevées, mais conduisent mal la chaleur et ne conviennent qu'aux faibles flux thermiques.
Les pièces de support structurel se choisissent selon la charge et l'environnement vibratoire : l'acier inoxydable est résistant mais lourd et difficile à usiner ; l'ABS, le PC/ABS sont légers et faciles à mettre en forme, adaptés aux boîtiers et aux supports. Lorsque l'allègement est fortement exigé, l'aluminium et les plastiques techniques sont le point de départ par défaut. Il n'y a pas de réponse unique ici, cela dépend de ce que la pièce subit dans l'ensemble de la machine.
Résistance à la corrosion et usinabilité : deux contraintes souvent sous-estimées
Les pièces électroniques destinées à l'extérieur ou embarquées doivent passer le brouillard salin, la chaleur humide ou le nettoyage chimique ; l'aluminium nécessite une anodisation ou un nickelage chimique, l'acier inoxydable se choisit en 304/316, le cuivre doit être traité contre l'oxydation. Une fois le traitement de surface choisi pour la résistance à la corrosion, la chaîne de cotes et les tolérances doivent être modifiées en conséquence ; il vaut mieux le confirmer avant de figer le dessin.
L'usinabilité détermine le coût et le délai. Le cuivre encrasse les outils et les parois minces vibrent facilement ; le PEEK conduit mal la chaleur et brûle en cas de surchauffe locale ; l'aluminium est le plus docile, mais les parois très minces se déforment encore. L'expérience courante du secteur est la suivante : si le cuivre et l'aluminium satisfont tous deux la conception thermique pour une même pièce, on calcule d'abord l'aluminium, sauf si la densité de flux thermique est vraiment insurmontable. Concrètement, sur le dessin, il est conseillé de confirmer directement avec l'usineur la trajectoire d'outil et le mode de bridage, plutôt que de comparer uniquement le prix unitaire des matériaux. Privilégier l'aluminium ou le cuivre pour les pièces de dissipation et le PEEK/PTFE pour les pièces structurelles isolantes sont deux associations courantes, mais ce ne sont pas des règles absolues.
| Matériau | Propriétés électriques | Conductivité thermique W/(m·K) | Résistance/Poids | Résistance à la corrosion | Usinabilité |
|---|---|---|---|---|---|
| Aluminium 6061 | Conducteur, peut être mis à la terre | ≈150–200 | Résistance moyenne, léger | Nécessite une anodisation | Bon, les parois très minces se déforment encore |
| Cuivre pur/alliage de cuivre | Excellente conductivité électrique et thermique | ≈380–400 | Densité élevée, plutôt mou | S'oxyde facilement, nécessite un traitement | Encrassement des outils, écrouissage |
| PEEK | Isolant, résistant aux produits chimiques | ≈0,25 | Bonne résistance, léger | Excellent | Mauvaise conduction thermique, surchauffe facile |
| PTFE | Isolant, faible permittivité | ≈0,25 | Mou, fluage à froid facile | Excellent | Difficile à brider, parois minces sujettes à déformation |
| Acier inoxydable 304/316 | Conducteur, peut être mis à la terre | ≈16 | Haute résistance, lourd | Excellent | Difficile à usiner, usure rapide des outils |
| PC/ABS | Isolant | ≈0.2 | Moyen, léger | Moyen | Adapté au moulage par injection, bords fondants faciles en CNC |
Une fois les six dimensions classées, il ne reste généralement que deux ou trois matériaux candidats. L'étape suivante n'est pas de trancher, mais de confier les matériaux candidats, accompagnés des dimensions clés, au façonnier pour une évaluation de fabricabilité — les écarts de coût dans l'usinage de pièces électroniques sont en réalité déjà figés au stade du choix des matériaux. Pour comparer rapidement un cycle de combinaisons matériaux/process, vous pouvez consulter les nuances courantes dans la bibliothèque de matériaux, puis vérifier dans les capacités d'usinage CNC si les tolérances et les exigences de surface correspondent.
DFM : l'étape la plus souvent négligée dans l'usinage de pièces électroniques
Dans l'usinage de pièces électroniques, les reprises ne se produisent pas sur la machine, mais au moment où le plan est figé. Mauvaise référence de perçage, congé intérieur inférieur au rayon d'outil, pièce à paroi mince sans marge de relaxation des contraintes — ces problèmes coûtent presque rien à corriger par une annotation au stade du devis, mais une fois le brut entamé, toute modification implique de refaire le montage, reprogrammer et recontrôler. Le DFM (conception pour la fabrication) sert précisément à traiter ce segment. Son livrable n'est pas un document bien présenté, mais une série de jugements concrets du type « comment cette annotation sera usinée, où se situe le coût ».
Appliquée à l'usinage de pièces électroniques, la liste de contrôle DFM est plus étroite et plus stricte que celle de l'usinage général : la position peut-elle être couverte en un seul montage, le porte-outil interfère-t-il dans un boîtier de dissipation à cavité profonde, avec quel instrument de mesure valider la planéité d'une face d'étanchéité de corps de vanne, un blindage à paroi mince va-t-il rebondir après fraisage sous l'effet des contraintes résiduelles. Tout cela relève de points à clarifier avant le devis.
Ce que le DFM vérifie dans l'usinage de pièces électroniques
- Tolérances et références : la position est-elle cotée par rapport à la référence d'assemblage, et non à l'origine du modèle ; plusieurs perçages peuvent-ils être mesurés en un seul montage sur la même référence.
- Accessibilité des outils : les cavités profondes, gorges étroites et angles intérieurs droits dépassent-ils la plage de rayon et le rapport longueur/diamètre des outils disponibles, nécessitant une électroérosion ou une modification de structure.
- Épaisseur de paroi et rigidité : les boîtiers de dissipation à paroi mince et les colonnes de support élancées se déforment-ils sous le bridage et les efforts de coupe, faut-il prévoir des bossages de process ou un usinage en plusieurs phases.
- Surface et ajustement : les rugosités et planéités propres aux faces d'étanchéité, aux surfaces de contact thermique et aux surfaces de blindage sont-elles clairement spécifiées, avec une jauge d'épaisseur ou une machine à mesurer tridimensionnelle.
- Matériaux et lots : le cuivre qui colle à l'outil, l'aluminium qui se raye facilement, le PEEK qui absorbe l'humidité — ces points sont-ils appariés au process dès le stade DFM.
Erreurs de conception fréquentes : les trois plus souvent introduites par inadvertance dans la CAO
La première catégorie est l'empilement des tolérances. Les perçages de connecteur, les colonnes de positionnement du boîtier et les surfaces d'appui de la carte PCB laissent chacun une petite marge, et au montage apparaissent des interférences ou des fluctuations de résistance de contact. Le traitement en phase DFM consiste généralement à regrouper les cotes critiques sur une même référence et à élargir les autres, plutôt qu'à resserrer uniformément tout le plan.
La deuxième catégorie est l'oubli du rayon d'outil. Les angles intérieurs droits dans les cavités et les gorges étroites à la base des ailettes de dissipation sont naturels dans le modèle 3D, mais en fraisage ils exigent un outil plus petit et une plus grande saillie, ce qui dégrade la qualité de surface et l'efficacité. La pratique courante est d'ajouter des congés intérieurs ou de demander au façonnier le rayon minimal usinable, puis de modifier le modèle en conséquence.
La troisième catégorie est la relaxation des contraintes et la déformation au bridage. Les boîtiers électroniques à paroi mince et les supports élancés libèrent leurs contraintes après l'ébauche, et à la finition la forme a déjà changé : les cotes sont conformes mais l'assemblage ne s'ajuste pas. Le DFM détermine à l'avance s'il faut séparer ébauche et finition, prévoir un recuit de détente ou un vieillissement.
Ces trois catégories de problèmes ont un point commun : ils ne se révèlent qu'après l'usinage, mais leur cause racine se situe au stade du plan. Placer la revue DFM avant le devis et avant le débit de matière, c'est modifier des annotations et un modèle ; la placer après la première pièce, c'est modifier de l'argent et des délais. Quant au niveau d'examen — il dépend de l'usage de la pièce : un simple support se contente d'une revue sommaire, tandis que les cotes qui déterminent directement la fonction, comme un corps de vanne, une surface de contact thermique ou une cavité de blindage RF, méritent une confirmation annotation par annotation. Pour les limites de capacité process, voir les capacités d'usinage CNC ; pour le volet matériaux, voir les explications de la page bibliothèque de matériaux.
Le CNC n'est qu'un maillon : comment juger la combinaison de procédés dans l'usinage de pièces électroniques
Assimiler l'usinage de pièces électroniques au CNC est l'erreur la plus fréquente au stade de la consultation. Dans un ensemble électronique, ce sont souvent les pièces fonctionnelles comme les embases de connecteur, les corps de vanne et les substrats de dissipation qui nécessitent réellement fraisage ou tournage ; les châssis, blindages et supports conviennent mieux à la tôlerie ; les montages, les gaines aérauliques spéciales et les pièces de validation rapide peuvent passer d'abord par l'impression 3D ; les boîtiers en petite série une fois la structure figée peuvent évoluer vers le coulage sous vide, puis vers le moulage par injection en production de masse. Chaque procédé couvre des plages différentes de volume et de structure ; forcer tout vers un seul procédé conduit soit à une dérive des coûts, soit à une inadéquation de précision et de constance.
Juger selon le volume : prototype CNC, petite série en coulage sous vide, production de masse par injection
Le volume est la première ligne de démarcation. Pour les prototypes et les pièces de validation jusqu'à quelques dizaines d'unités, l'usinage CNC et l'impression 3D conviennent tous deux : le premier offre des dimensions plus stables et une surface plus proche du produit fini, le second une plus grande liberté de forme et des révisions presque sans surcoût. Le moulage de réplique (coulage sous vide) convient aux commandes de quelques dizaines à quelques centaines de pièces exigeant un aspect et un toucher proches de l'injection ; le coût et le délai du moule sont généralement inférieurs à ceux de l'injection, mais la constance unitaire et la précision dimensionnelle restent en général inférieures au CNC. Au-delà de plusieurs milliers de pièces, le moulage par injection devient avantageux en coût, à condition que l'épaisseur de paroi, la dépouille et la position des seuils d'injection aient été validées par DFM dès la conception.
Juger selon la structure et les exigences de surface : les frontières entre tôlerie, impression 3D et CNC
La tôlerie traite les pièces en tôle : châssis, blindages, supports de fixation, embases de dissipateur. L'emboutissage, le pliage et le soudage donnent rapidement forme, mais le retour élastique au pliage, la déformation après soudage et les bavures de perçage augmentent la variabilité dimensionnelle, et la planéité ainsi que les jeux de recouvrement d'un blindage doivent souvent être validés par un gabarit de contrôle. L'impression 3D convient aux formes impossibles à obtenir par enlèvement de matière traditionnel, comme les canaux internes, les structures de dissipation en treillis et les montages spéciaux, mais l'anisotropie, la rugosité de surface et la stabilité dimensionnelle à long terme doivent être évaluées selon l'usage. L'usinage CNC convient aux pièces avec exigences d'ajustement, filetages, faces d'étanchéité et position stricte, au prix d'un nombre de bridages et d'interférences d'outils qui font grimper le coût.
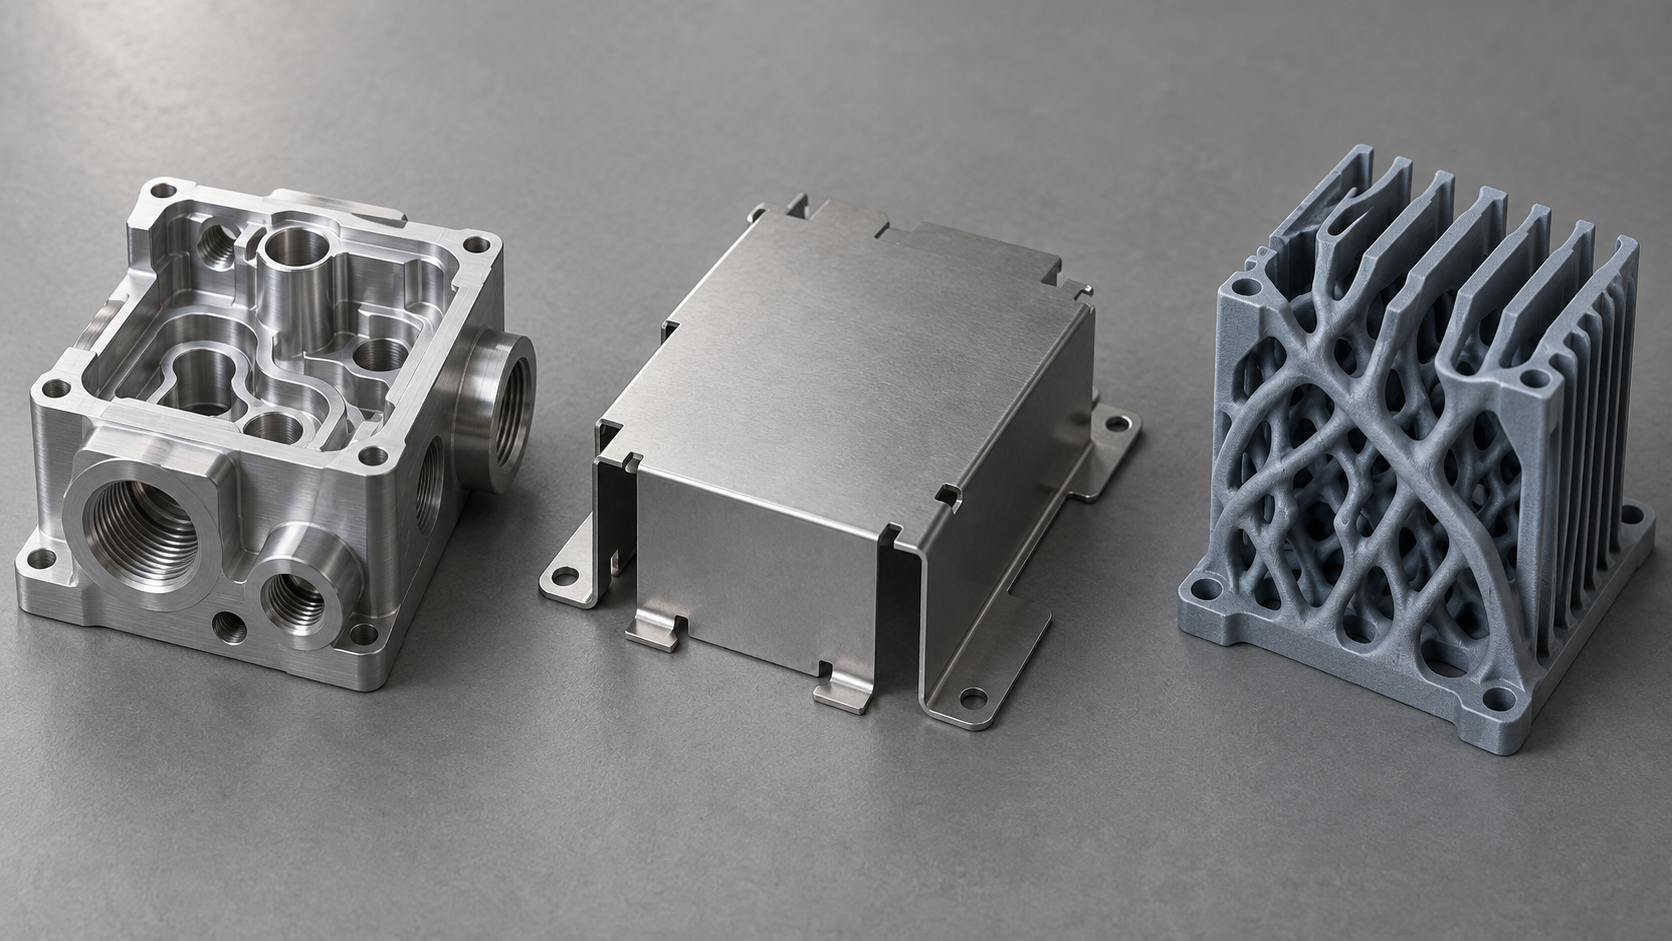
Si l'on considère ces procédés sur une même ligne de production, l'ordre habituel est le suivant : CNC ou impression 3D pour la validation du prototype → coulée sous vide pour la petite série de préproduction → injection plastique pour la production de masse ; la tôle prend en charge le châssis et les pièces structurelles, l'impression 3D prend en charge les gabarits et les structures de dissipation thermique. Le critère décisif n'est pas de savoir quel procédé est plus avancé, mais parmi ces cinq éléments — volume de production, matériau, complexité structurelle, exigences de surface et tolérances — lesquels constituent de véritables contraintes strictes.
Comment juger si un fournisseur d'usinage de pièces électroniques est fiable
Vérifiez d'abord si l'interlocuteur a bien compris vos cotes critiques
Soulève-t-il spontanément des questions de DFM
Précisez la méthode de contrôle et les instruments de mesure
Comment vérifier la cohérence entre lot de matière et série
Questions fréquentes sur l'usinage de pièces électroniques
Les questions ci-dessous proviennent des points les plus souvent soulevés lors des demandes de prix et des prototypages de pièces électroniques ; les réponses se fondent sur les critères exposés plus haut dans cet article, sans engagement absolu.
Dans l'usinage de pièces électroniques, comment définir raisonnablement les tolérances CNC ?
Commencez par distinguer les « cotes d'ajustement » et les « cotes sans ajustement ». Pour les cotes d'ajustement comme les positions de connecteurs, les portées de roulement ou les faces d'étanchéité, la pratique courante du secteur est de maintenir les cotes critiques de l'ordre de ±0,01–0,02 mm ; dans les cas de haute précision, on peut descendre à environ ±0,005 mm, mais cela ne peut pas être promis à la légère : cela dépend du matériau, de la rigidité structurelle et du mode de bridage. Pour les formes non ajustées et les dégagements, ±0,1 mm suffit généralement. Indiquer séparément les cotes critiques sur le plan et préciser les références coûte moins cher et facilite la réception que de resserrer uniformément les tolérances sur tout le plan.
Pour les pièces de dissipation thermique, cuivre ou aluminium : comment arbitrer lors de l'usinage de pièces électroniques ?
Cela dépend du besoin de conduction thermique et des contraintes de poids. Le cuivre conduit mieux la chaleur, mais sa densité est environ trois fois celle de l'aluminium, et il colle à l'outil et évacue mal les copeaux, ce qui rend les parois minces et les canaux fins plus difficiles à maîtriser ; l'aluminium est léger, facile à usiner et moins coûteux, et la plupart des boîtiers de dissipation et des plaques froides privilégient l'aluminium. Si une conduction thermique plus élevée est nécessaire localement, on peut envisager des inserts en cuivre ou une structure cuivre-aluminium, mais il faut vérifier au préalable la différence de dilatation thermique entre les deux matériaux et le mode d'assemblage. Il est conseillé de soumettre le choix final du matériau à l'usineur, avec les exigences de planéité et de rugosité de surface.
Comment éviter la déformation des boîtiers électroniques à parois minces lors de l'usinage de pièces électroniques ?
La déformation des parois minces provient principalement des efforts de coupe et des contraintes de bridage ; on ne la résout pas simplement en « allant plus lentement ». Les pratiques courantes : usiner en plusieurs passes légères, enlever la matière de façon symétrique, séparer ébauche et finition en intercalant un déstressage, utiliser des mors doux ou un montage dédié pour répartir la force de serrage. La conception peut aussi contribuer : amener l'épaisseur de paroi dans une plage où l'outil coupe de façon stable, éviter les grands fonds minces, prévoir des bossages de maintien sur les faces non visibles. L'épaisseur minimale réellement tenable doit être confirmée par des essais de coupe selon le matériau et la structure, et il vaut mieux ne pas figer une valeur limite directement sur le plan.
À quel stade de l'usinage de pièces électroniques réalise-t-on généralement le rapport DFM ?
Idéalement avant le devis et avant le gel du plan. La valeur du DFM est précisément de repérer, avant toute coupe, les tolérances serrées, les cavités profondes, les parois minces, les congés internes à angle vif et les zones inaccessibles à l'outil, afin d'éviter de découvrir en cours d'usinage qu'il faut modifier la conception. Si on le soulève après la réalisation du prototype, des coûts de reprise et de modification de moule sont souvent déjà engagés. Lors de la demande de prix, vous pouvez demander directement si l'interlocuteur fournira un retour DFM et sous quelle forme : c'est plus révélateur de sa coopération que la simple comparaison des prix unitaires.
Pour une petite série de pièces électroniques, choisir le CNC ou la coulée sous vide ?
Cela dépend du volume, du matériau et des exigences de précision. En dessous de quelques dizaines de pièces, avec besoin de propriétés réelles du matériau ou d'ajustements de haute précision, le CNC est plus fiable ; de quelques dizaines à quelques centaines de pièces, avec une structure relativement figée, majoritairement des pièces plastiques et des exigences de précision non extrêmes, la coulée sous vide (reproduction de prototypes) est généralement plus adaptée en coût et en délai. Si une production par injection est prévue ensuite, on peut d'abord valider la structure et l'assemblage par CNC ou coulée, puis ouvrir le moule. Les deux procédés diffèrent en cohérence dimensionnelle et en rendu de surface ; avant de basculer, il est conseillé de vérifier si les cotes critiques peuvent être satisfaites.
Key takeaways
- Les dimensions clés de l'usinage de pièces électroniques se concentrent sur quatre catégories : position de trou, filetage, planéité et étanchéité, qui correspondent respectivement au contact d'assemblage, à la fixation, à l'adhérence thermique et à l'étanchéité au fluide.
- La raison pour laquelle l'usinage CNC convient à l'industrie électronique réside dans les pièces complexes de petite taille, la large compatibilité des matériaux et la bonne homogénéité des lots ; les tolérances micrométriques sont courantes dans le secteur, mais doivent être confirmées caractéristique par caractéristique.
- Le choix des matériaux doit être classé selon six dimensions : propriétés électriques, gestion thermique, résistance, poids, résistance à la corrosion et usinabilité ; le critère prioritaire est déterminé par la fonction de la pièce, il n'existe pas de solution optimale universelle.
- La revue DFM doit être avancée dès l'étape du plan, en se concentrant sur les cavités profondes, les parois minces, les congés de rayon vifs et l'empilement de tolérances, qui sont des sources fréquentes de reprise et de dérive des coûts.



