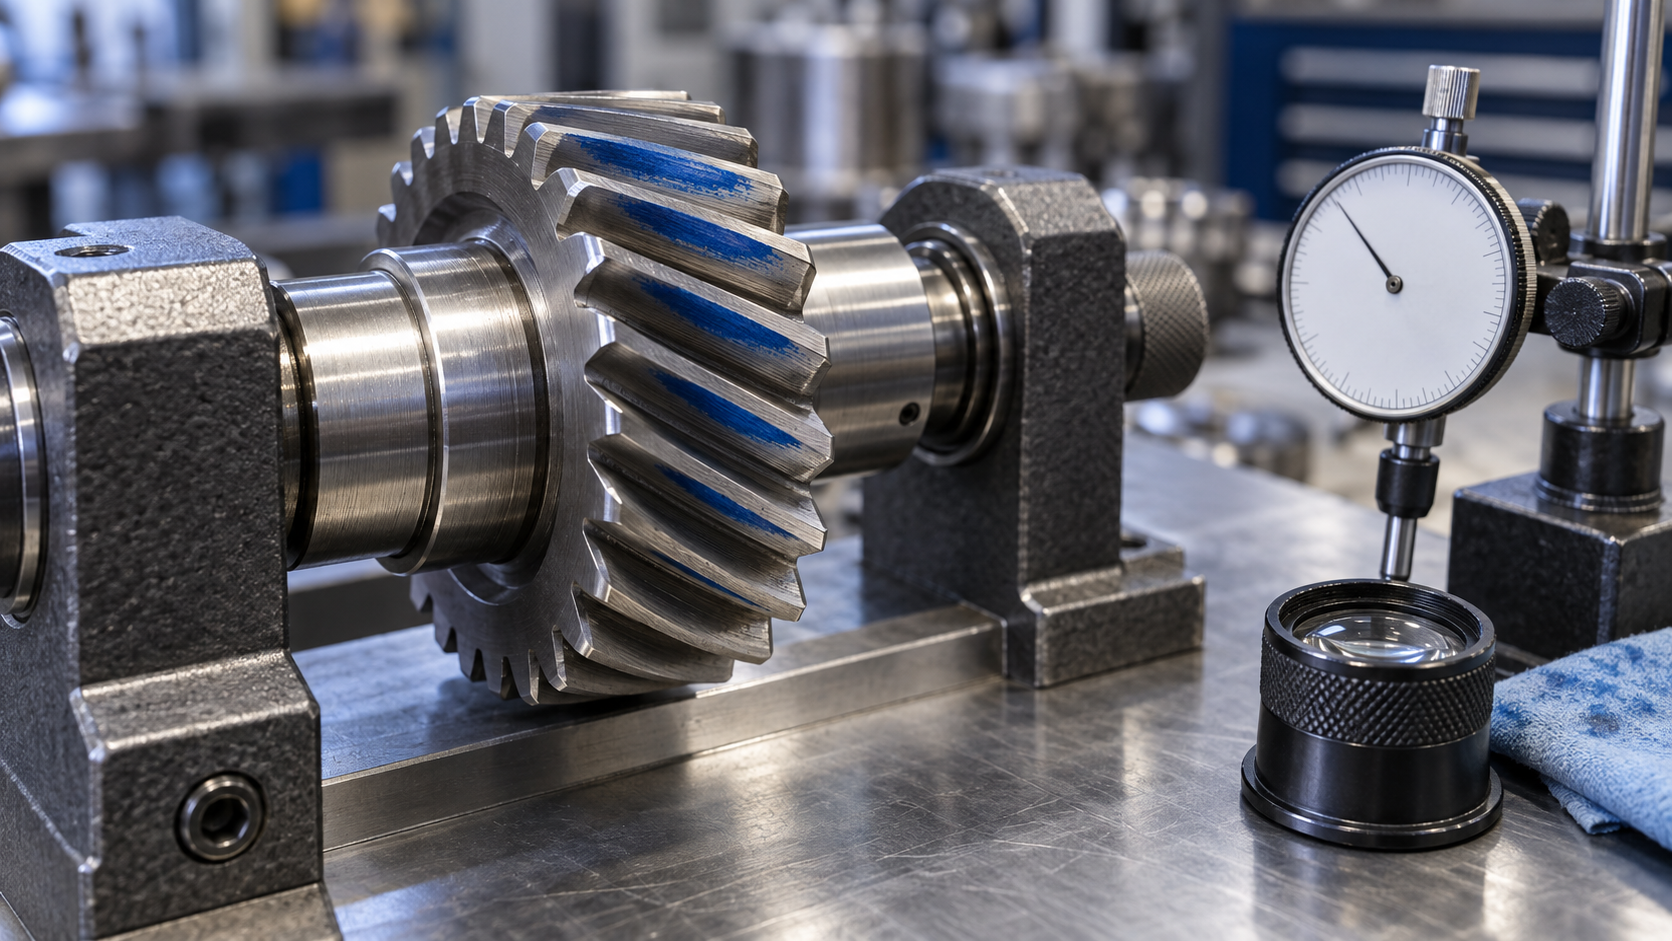
Le bon de retour indique seulement « précision non conforme » : décomposer d'abord les symptômes en éléments vérifiables
Un lot d'engrenages montés sur un réducteur présente un bruit excessif et l'ensemble est retourné. Le bon de retour ne porte que quatre mots : précision non conforme. Le fabricant doit faire face à : retouche ou mise au rebut, nouveau traitement thermique ou nouveau taillage, comment décaler le délai de livraison. L'argent et le délai pèsent sur ces trois mots « non conforme », mais ces trois mots en eux-mêmes ne permettent de vérifier quoi que ce soit.
Décomposer d'abord les symptômes vagues en cinq éléments mesurables, chacun correspondant à un segment de la chaîne de procédé : erreur de profil de dent (taillage et outil), erreur de direction de dent (bridage et alignement de rectification), décalage de l'empreinte de contact (correction de direction de dent et entraxe du carter), rugosité de surface (mode de finition), déformation au traitement thermique (cémentation-trempe et surépaisseur d'usinage à froid). Quel élément est hors tolérance, localiser d'abord ce segment, puis parler de modification du procédé, sans suspecter d'emblée la précision de la machine.
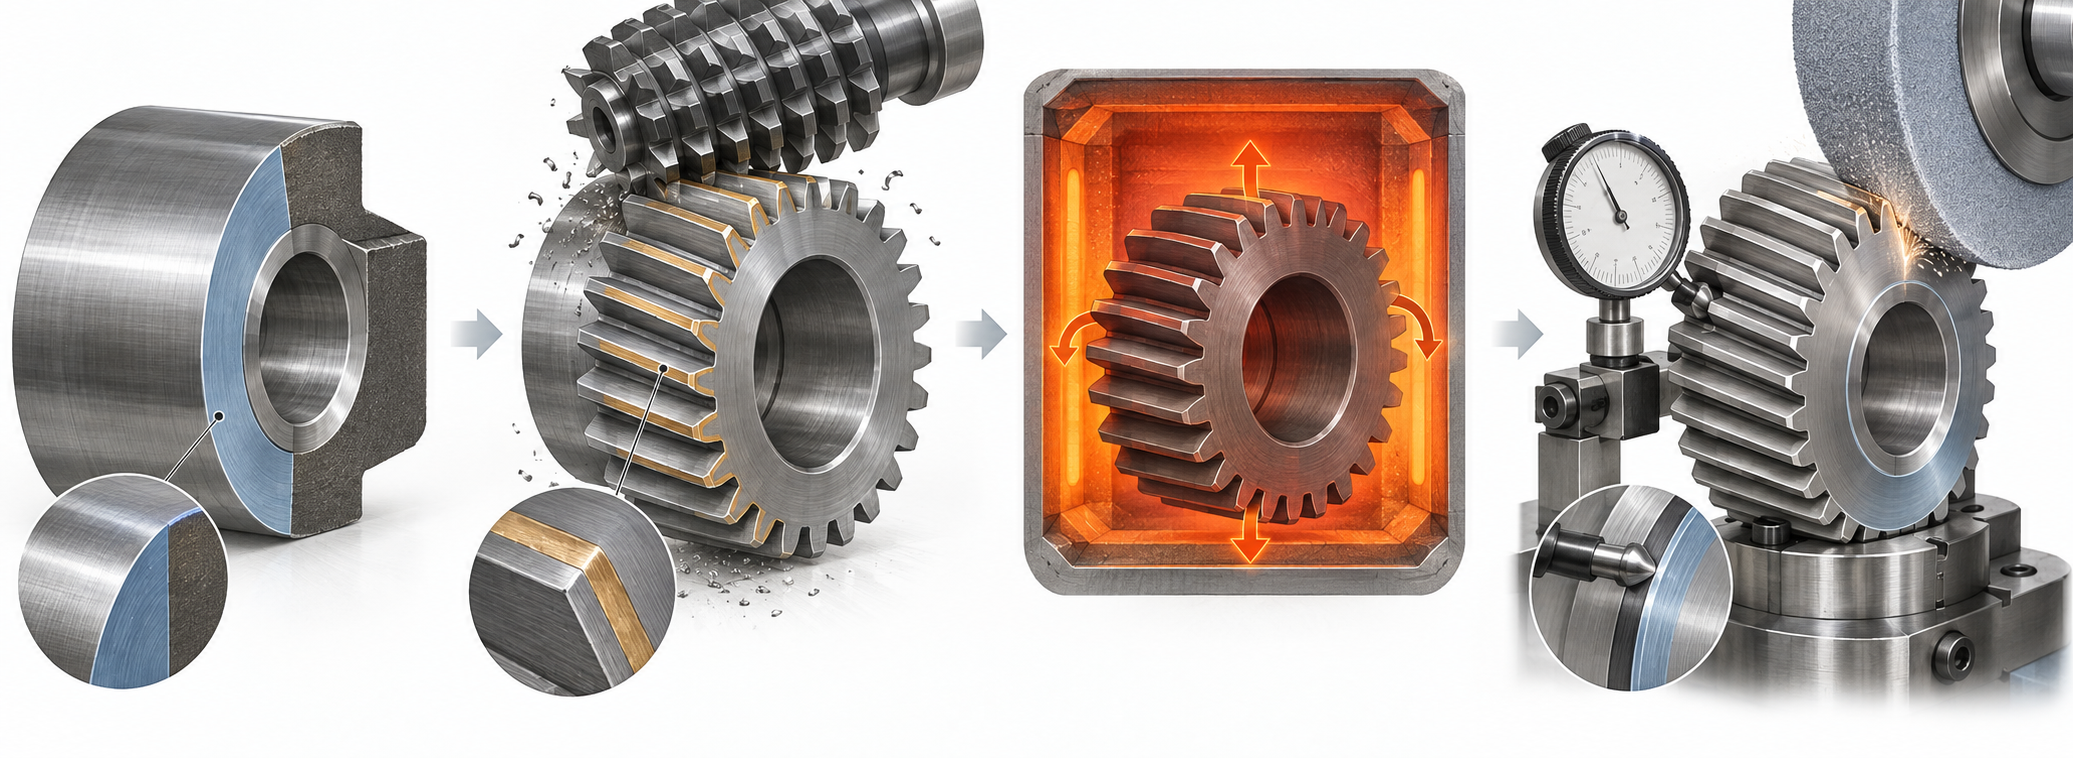
Quatre étapes : ce que chaque étape réserve à la suivante
Si l'erreur de profil de dent est hors tolérance, ne suspectez pas d'abord la précision de la rectifieuse. La plupart des retouches sur site ont pour cause racine l'absence de surépaisseur réservée au traitement thermique au stade de l'usinage à froid, ou une référence déjà changée lors du changement d'opération. L'ordre de la chaîne d'opérations est formage de l'ébauche→taillage→traitement thermique→finition, mais les données d'entrée de conception s'écrivent à l'envers. Définir d'abord avec quoi la finition s'aligne, puis décider de la surépaisseur de rectification au taillage et de l'emplacement de la surface de référence.
- Formage de l'ébauche : tourner ou fraiser la face de référence et l'alésage central. Ces deux faces sont la référence de toute la chaîne ; après traitement thermique, la rectification et le mortaisage s'alignent sur elles, et il faut maîtriser la planéité et la perpendicularité dès l'ébauche.
- Taillage : taillage par fraise-mère ou mortaisage. Si une rectification suit le traitement thermique, réserver une surépaisseur de rectification sur l'épaisseur de dent — la pratique courante du secteur est de 0,1–0,3 mm par flanc, selon le module et la déformation estimée au traitement thermique ; si le plan ne le précise pas, confirmer auprès du bureau d'études.
- Traitement thermique : les procédés tels que la cémentation-trempe entraînent une déformation ; la direction et l'amplitude de cette déformation dépendent du mode de chargement du four et de l'uniformité du refroidissement, ne peuvent être garanties par une valeur fixe, et ne peuvent être compensées qu'en réservant un espace de correction au stade de l'usinage à froid.
- Finition : rectification ou rodage. À ce stade, la surépaisseur corrigeable est déjà verrouillée par les opérations précédentes, et la référence d'alignement est déjà déterminée par celles-ci ; si ces deux points n'ont pas été bien réservés, la rectification ne peut que corriger la forme sans rattraper les dimensions.
Le critère est simple : si une rectification suit le traitement thermique, alors le taillage doit réserver une surépaisseur de rectification et la référence d'alignement de rectification doit être unifiée avec la référence de taillage ; si aucune rectification ne suit le traitement thermique, alors la précision de taillage est la précision finale, et la déformation au traitement thermique doit être maîtrisée par le matériau et le procédé, non par une correction ultérieure. Le plan doit montrer l'alignement des trois éléments : symboles de référence, indication de surépaisseur de rectification et exigences de traitement thermique ; l'absence d'un seul élément constitue un risque de retouche.
Génération, formage, rabotage : comparaison des coûts des trois méthodes de taillage
Le bruit et le décalage d'empreinte du bon de retour retombent souvent sur le segment du taillage. Les méthodes de taillage se divisent en gros en trois catégories : génération (taillage par fraise-mère, mortaisage, taillage de roues coniques), formage (fraisage, brochage, tournage, rectification, centre d'usinage), rabotage (relevant de la génération, outil et pièce tournant en synchronisme selon des axes croisés). Le choix dépend d'abord de la série et de la denture, puis du coût acceptable.
| Méthode | Contexte d'application | Coût principal | Performance de précision |
|---|---|---|---|
| Génération (taillage par fraise-mère/mortaisage) | Grandes séries, denture unique, principalement denture extérieure | Dépend d'équipements et d'outils spéciaux, investissement initial élevé, changement de production lent | Usinage continu en un seul réglage, précision uniforme, rendement élevé |
| Formage (fraisage/rectification/centre d'usinage) | Petites séries, prototypes, engrenages de grande taille, denture intérieure | Usinage dent par dent chronophage, dentures complexes dépendantes de l'expérience, usure d'outil plus rapide | Machines universelles utilisables, précision unitaire dépendante de l'outil et de la compensation |
| Rabotage (Skiving) | Petites séries multi-variétés, dentures intérieures et extérieures, machine d'usinage combiné disponible | L'angle d'axes rend l'angle de coupe effectif négatif, charge d'outil élevée, durée de vie courte, surveiller le moment du changement d'outil | Ébauche et finition combinables, sans gorge de dégagement, favorable à l'allègement |
Règle de décision : grande série, profil de dent fixe, on utilise la méthode par génération ; petite série, géométrie complexe ou denture intérieure, on utilise la méthode par formage ou le raclage. Le choix du raclage est le plus évident — il comprime la denture extérieure et intérieure, l'ébauche et la finition sur une seule machine combinée, ce qui économise le montage et la gorge de dégagement, mais le coût est transféré à la gestion de la durée de vie des outils ; le temps de coupe cumulé des outils doit être enregistré, sinon la précision se dégradera lentement jusqu'à être découverte sur un bon de retour.
Machine spéciale ou machine universelle : à définir selon la série et la fréquence de changement de production
La plainte la plus fréquente sur le terrain est « le changement de production est trop lent ». Dès que le profil de dent change, la fraiseuse à tailler les engrenages doit changer d'outil, changer les roues de rechange ou modifier le programme, et refaire la mise à l'outil — un poste entier est perdu. À l'inverse, un centre d'usinage universel change vite de production, mais le temps unitaire ne rivalise souvent pas avec une machine spéciale. Ce n'est pas une question de mieux ou de pire, mais d'arbitrage entre série et fréquence de changement de production.
- Grande série, profil de dent unique : on utilise une machine spéciale (fraiseuse à tailler les engrenages, rectifieuse d'engrenages). Précision uniforme, qualité stable, au prix d'un investissement initial élevé et d'une faible flexibilité ; le changement de production peut être long.
- Multi-variétés en petite série, changements fréquents : on utilise un centre d'usinage universel (y compris 5 axes). Une seule machine peut réaliser plusieurs opérations, l'investissement initial est relativement faible, mais la difficulté se déplace vers la connaissance des procédés et la gestion des outils ; les profils complexes dépendent de l'expérience de l'opérateur et l'usure des outils est plus rapide.
- Pièces de prototypage et profils complexes : évaluer d'abord l'usinabilité sur équipement universel, puis décider s'il faut passer à une ligne spéciale.
Le seuil de décision n'est pas figé : si en un an il y a beaucoup de types de profils et de petites séries pour chacun, on planifie la production sur équipement universel ; si le même profil tourne en volume pendant plusieurs mois, on envisage alors une machine spéciale pour amortir l'investissement fixe. L'enregistrement de la durée de vie des outils et la confirmation de la première pièce sont les deux maillons les plus fragiles sur équipement universel.
Modes de défaillance et identification précoce : quoi vérifier pour le bruit, la piqûre et le décalage des empreintes
Bruit excessif après assemblage, piqûres sur le flanc de dent, empreinte décalée vers l'extrémité de la dent — ces trois symptômes sont souvent regroupés vaguement sur les bons de retour sous la mention « précision non conforme », mais les causes racines relèvent de procédés différents ; se tromper de direction fait refaire le travail pour rien. Ci-dessous, on décompose par symptôme et on donne les actions d'identification précoce.
| Symptôme | Causes racines courantes | Action d'identification précoce | Quoi vérifier en premier |
|---|---|---|---|
| Bruit de fonctionnement excessif | Erreur de profil/de direction de dent, déformation thermique, jeu d'engrènement inapproprié | Enregistrer la correspondance entre le spectre de bruit et la vitesse ; comparer les rapports de profil de la première et de la dernière pièce | La dérive du profil avant/après traitement thermique, plutôt que de suspecter directement la rectifieuse d'engrenages |
| Piqûres sur flanc de dent, fatigue précoce | Contrainte de contact élevée, rugosité de surface insuffisante, rupture du film lubrifiant | Position et surface de l'empreinte au bleu ; vérifier régulièrement l'emplacement d'apparition des piqûres sur le flanc | Si l'empreinte se concentre en tête ou en pied de dent, pour juger la distribution de charge |
| Décalage de l'empreinte de contact | Montage de travers, correction de direction de dent inappropriée, non-coïncidence entre la face de référence de l'ébauche et la référence d'usinage | Rodage au bleu, observer la position de l'empreinte sur la largeur de dent | L'alignement du montage et la valeur de correction de direction de dent ; ne pas régler d'abord la précision de la machine |
| Dégradation lente de la précision | Usure des outils, émoussage de la meule, temps de coupe cumulé dépassé | Comparer les dimensions de la première et de la dernière pièce ; enregistrer la durée de coupe cumulée des outils | Si le cycle de changement d'outil/dressage correspond aux exigences de précision |
Le décalage d'empreinte est l'élément le plus souvent mal diagnostiqué : sur le terrain, on suspecte d'abord la précision géométrique de la machine, mais la cause la plus fréquente est un montage de travers ou une valeur de correction de direction de dent erronée. Vérifier d'abord le montage et les paramètres de correction, puis décider s'il faut toucher à la machine. La dégradation de précision due à l'usure des outils est progressive ; la comparaison première/dernière pièce et l'enregistrement du temps de coupe cumulé permettent de la détecter à l'avance, sans attendre que toute la série soit hors tolérance.
Questions fréquentes
La mention « précision non conforme » sur un bon de retour n'est souvent pas la précision d'usinage elle-même, mais un plan mal rédigé ou une chaîne de procédés mal alignée. Les questions suivantes sont les points où les achats et la conception bloquent le plus souvent sur les pièces d'engrenages.
Le plan n'indique que le module et le nombre de dents, sans niveau de précision ; peut-on chiffrer directement ?
On ne peut pas chiffrer directement sur la même base. Le niveau de précision détermine la méthode de taillage, s'il faut rectifier les dents, et s'il faut laisser une surépaisseur de rectification après traitement thermique ; l'écart de coût peut être important. Dans le métier, on utilise généralement le grade AGMA ou les tolérances de profil/direction de dent correspondantes comme référence de communication entre fournisseurs, mais le grade précis dépend de la vitesse, de la charge et des exigences de bruit. Il est recommandé d'ajouter une ligne sur le plan : niveau de précision, limite supérieure de rugosité du flanc, mode de traitement thermique et plage de dureté. Sans ces éléments, le devis ne peut être donné que selon l'hypothèse la plus large, ce qui entraîne facilement des litiges par la suite.
Petite série de prototypage : fraisage des dents sur centre d'usinage ou passage sur fraiseuse à tailler les engrenages ?
Pour les petites séries, les dentures complexes ou les dentures intérieures, la méthode courante consiste à usiner par formage sur un centre d'usinage universel, ce qui évite le seuil d'accès aux équipements spécialisés, mais l'usinage dent par dent prend du temps et l'uniformité de la précision dépend de l'outil et de l'expérience du procédé. Si les volumes augmentent et que la denture est unique, il est plus rentable de passer au taillage par génération, comme le fraisage ou le mortaisage. Points de décision : la fréquence de changement de production est-elle élevée, le temps unitaire est-il acceptable, et faudra-t-il ensuite rectifier les dents.
La précision des engrenages dérive après le traitement thermique : est-ce que le traitement thermique a été mal réalisé ?
Pas nécessairement. Des procédés comme la cémentation-trempe entraînent eux-mêmes des déformations ; la pratique courante consiste à prévoir une surépaisseur de correction lors de l'usinage à l'état doux, ou à recourir à une compensation prédictive, puis à corriger par rectification des dents. Si aucune surépaisseur de rectification n'a été laissée lors du taillage et que les surfaces de référence ne sont pas unifiées, la rectification après traitement thermique ne permettra pas de retrouver la précision. Vérifiez d'abord l'ordre de la chaîne de procédés, puis les paramètres du traitement thermique ; ne soupçonnez pas le four dès le départ.
Le bruit d'engrènement des engrenages est élevé et l'empreinte de contact est décalée d'un côté : que vérifier en premier ?
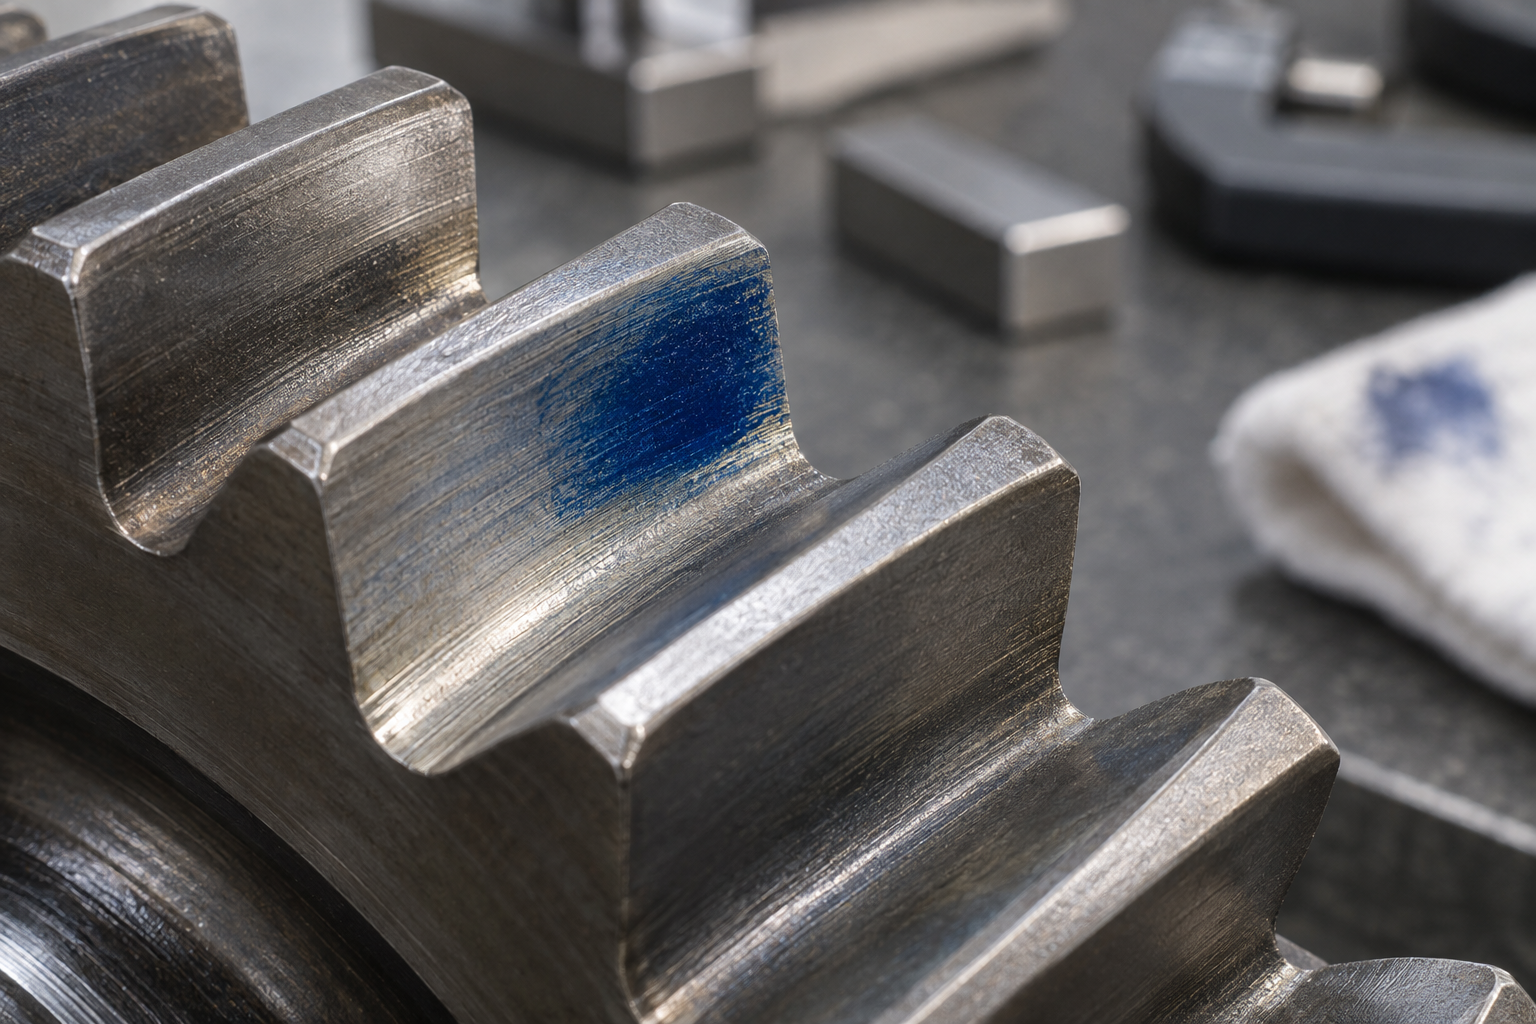
Vérifiez d'abord le bridage et la correction de direction de dent, ne soupçonnez pas directement la précision de la machine. Une empreinte décalée vers l'extrémité de la dent résulte généralement d'une rigidité de bridage insuffisante, d'une correction de direction de dent incorrecte ou d'un défaut de parallélisme des axes. Utilisez du bleu de Prusse pour observer la position de l'empreinte, puis comparez les dimensions de la première et de la dernière pièce : cela permet de distinguer une déviation systématique d'une dérive lente causée par l'usure de l'outil. Le temps de coupe cumulé de l'outil doit être enregistré, sinon il est très difficile de juger.
Quelle est la différence de choix de procédé entre les engrenages en plastique et les engrenages en acier ?
Les engrenages en plastique sont surtout utilisés dans des applications à faible charge et à faible bruit ; ils sont souvent moulés par injection, le coût diminue nettement avec le volume, mais leur résistance et leur tenue en température sont limitées. Les engrenages en acier sont utilisés dans des applications à contraintes élevées et de haute précision ; ils suivent une chaîne de forgeage ou de barres brutes, puis taillage, traitement thermique et finition. Pour le choix du matériau, examinez d'abord le type de charge et l'environnement de fonctionnement, puis les exigences de précision, et enfin seulement le procédé. Pour l'adéquation précise entre matériau et procédé, il est conseillé de la confirmer avec le sous-traitant en même temps que le plan.
Key takeaways
- Définir d'abord le grade de précision et les exigences d'empreinte de contact, puis choisir la méthode de taillage ; inverser l'ordre laisse la déformation du traitement thermique annuler la précision obtenue en amont.
- Lorsque les dentures intérieures et extérieures doivent être usinées et que la série n'est pas importante, évaluer en priorité l'usinage combiné par rabotage ; mais il faut intégrer la durée de vie de l'outil et le rythme de changement d'outil dans le plan de procédé, sinon la précision dérive lentement avec l'usure de l'outil.
- Pour les grandes séries et une denture unique, privilégier la génération (taillage par fraise-mère/mortaisage) + machines spéciales ; pour les petites séries, les prototypes, les engrenages de grande taille ou de forme irrégulière, le formage avec centres d'usinage universels est plus rentable.
- Le plan doit impérativement préciser l'ordre du traitement thermique et de la finition, la surépaisseur de rectification et la surface de référence, sinon au stade de la rectification il ne reste aucune surépaisseur à corriger et il faut retoucher l'ébauche.
- Le bruit et le pitting ne proviennent souvent pas d'une erreur de profil de dent, mais d'un décalage de l'empreinte de contact ; vérifier d'abord la référence de bridage et la correction de direction de dent, avant de suspecter la précision de la machine.



