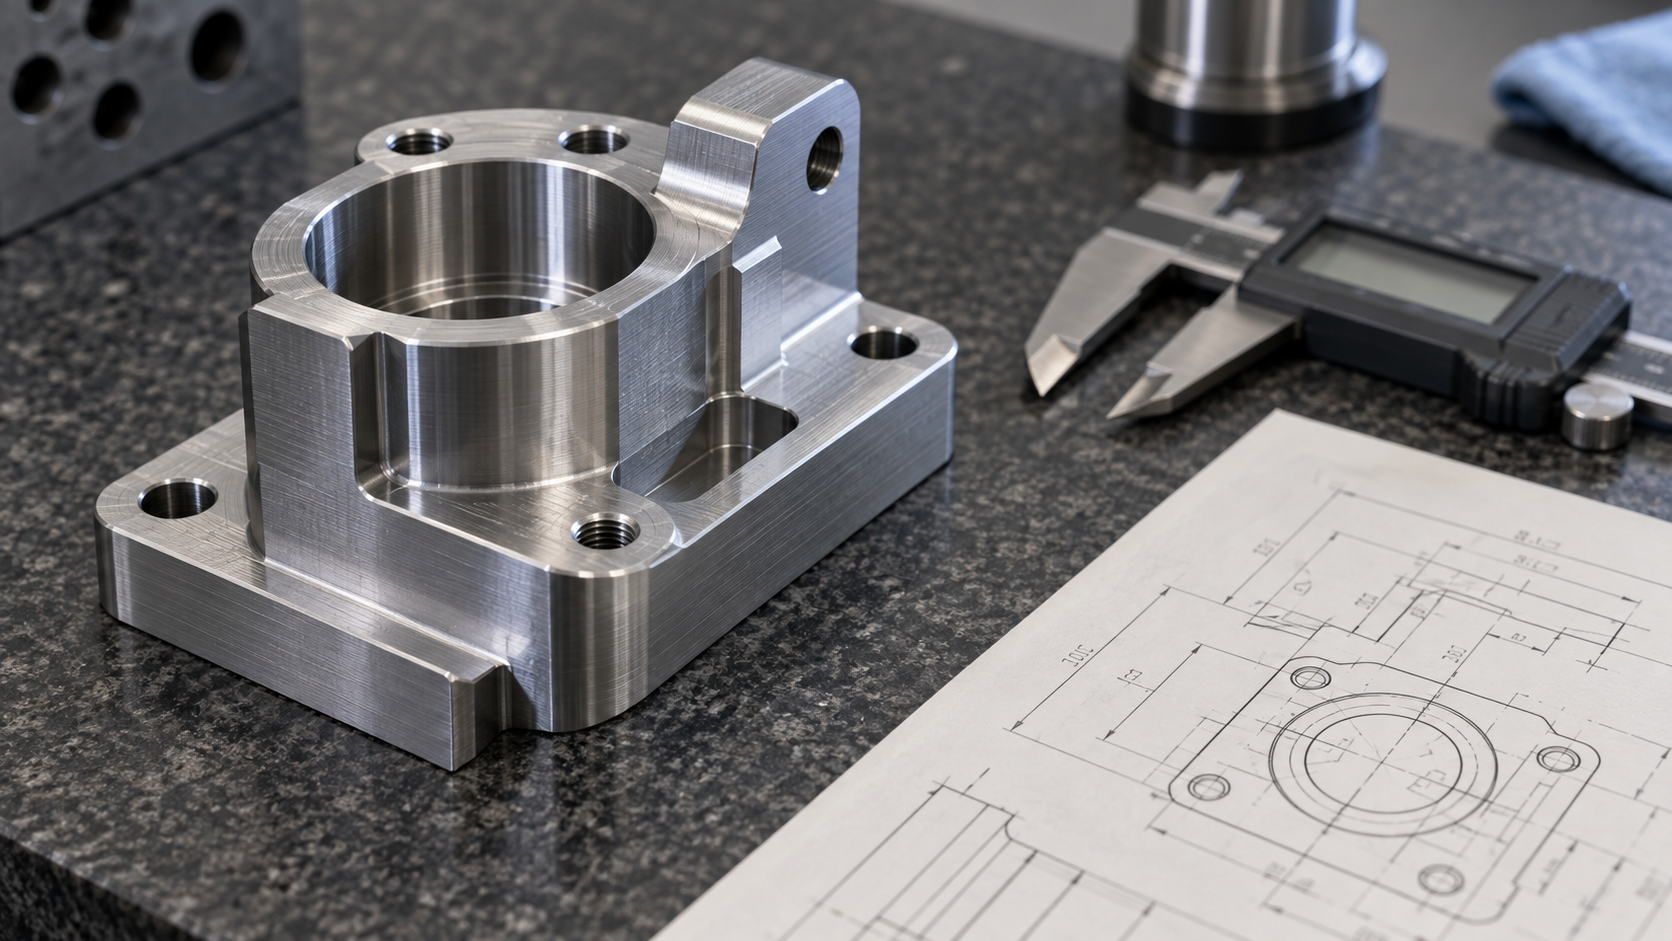
Plans de pièces d'usinage de précision allemandes : que regarder en premier
Les notes de matériau et de traitement thermique déterminent l'ordre d'usinage ultérieur
Les indications de rugosité de surface correspondent à un mode d'usinage, pas seulement à une sensation au toucher
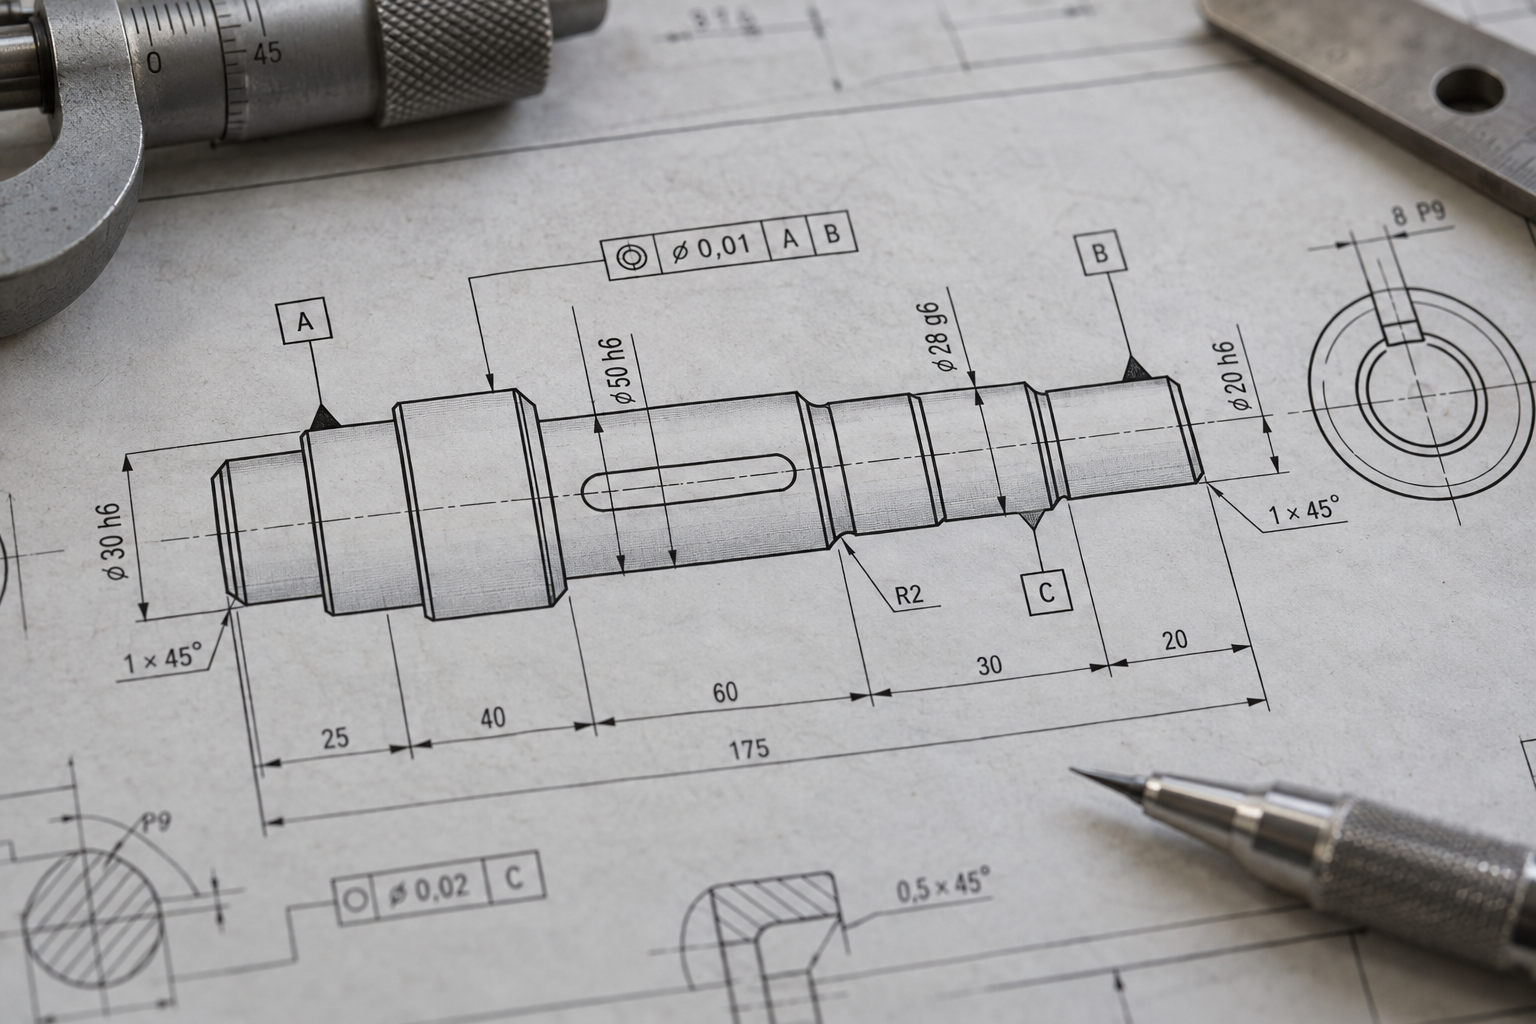
Comment la désignation du matériau influence la gamme de fabrication des pièces d'usinage de précision allemandes
Sur un même plan allemand, passer le matériau du 6061 au 7075, ou de l'inox 304 au 17-4PH, modifie les paramètres de coupe, la force de bridage, la forme des bavures et le rythme de contrôle. La désignation du matériau n'est pas une simple ligne dans une case de remarques : c'est la première bifurcation qui détermine la gamme de fabrication. Les notes de matériau des pièces d'usinage de précision allemandes sont souvent très détaillées : état, traitement thermique, et même forme d'approvisionnement en barre ou en plaque — tout cela modifie directement la vitesse d'usure des outils et la déformation thermique, et donc le niveau de tolérance que vous pouvez tenir de manière stable.
Aluminium : où se situe la différence d'usinabilité entre 6061 et 7075
Le 6061-T6 est la nuance d'aluminium la plus courante dans les pièces d'usinage de précision allemandes : usinabilité stable, évacuation des copeaux fluide, pièces à parois minces relativement faciles à maîtriser, et un Ra inférieur à 1,6 généralement atteignable après fraisage de finition. Le 7075-T6 est plus résistant, mais plus dur et plus cassant, use rapidement les outils et laisse facilement des marques de vibration sur les parois minces dès que l'avance est un peu forte ; pour une même géométrie, passer au 7075 impose souvent de réduire l'avance, d'augmenter la vitesse de rotation, voire de changer pour une fraise multi-dents plus affûtée.
La pratique courante du secteur est la suivante : pour les pièces à parois minces en 6061, on utilise des mors doux ou un maintien par aspiration, avec une force de bridage à un niveau faible à moyen ; pour le 7075, on s'appuie davantage sur des supports auxiliaires et un enlèvement de matière symétrique, afin d'éviter le gauchissement après libération des contraintes. En matière de tolérances atteignables, les surfaces d'appui fraisées de finition atteignent couramment les environs de ±0,02 mm, mais ce n'est pas un engagement — si le plan indique ±0,01 mm, il faut d'abord examiner l'épaisseur de la structure et les références, puis confirmer avec l'atelier.
Inox et laiton : la déformation thermique et la forme des bavures déterminent en retour les outils
Le 304 présente un écrouissage marqué et concentre la chaleur dans la zone de coupe ; une passe continue est plus sûre qu'une passe avec arrêts. Le 316 contient du molybdène, avec une tendance plus forte au collage, et le mode de refroidissement doit souvent recourir à un refroidissement interne haute pression spécifique aux inox, sinon la rugosité des parois de perçage est instable. Le 17-4PH présente une usinabilité très différente à l'état de mise en solution et à l'état vieilli ; si le plan indique seulement « 17-4PH » sans préciser l'état, il faut le clarifier dès l'étape du devis, car après vieillissement la dureté augmente et les outils et paramètres doivent être réorganisés.
Le laiton s'usine extrêmement bien, mais ses bavures sont molles et tenaces, si bien que l'ébavurage coûte plus de travail que la coupe ; les bords des petits trous et des gorges étroites se déforment facilement, et un simple serrage au pied à coulisse les écrase. Les plastiques techniques relèvent d'une autre logique : le POM est dimensionnellement stable et sa surface usinée est lisse, mais une force de bridage un peu forte laisse des marques ; le PEEK est tenace et résistant à la température, mais l'évacuation des copeaux est médiocre et les copeaux s'enroulent autour de l'outil ; le PA dérive dimensionnellement après absorption d'humidité, et l'état à réception comme le temps de repos après usinage doivent être alignés dès l'étape du plan.
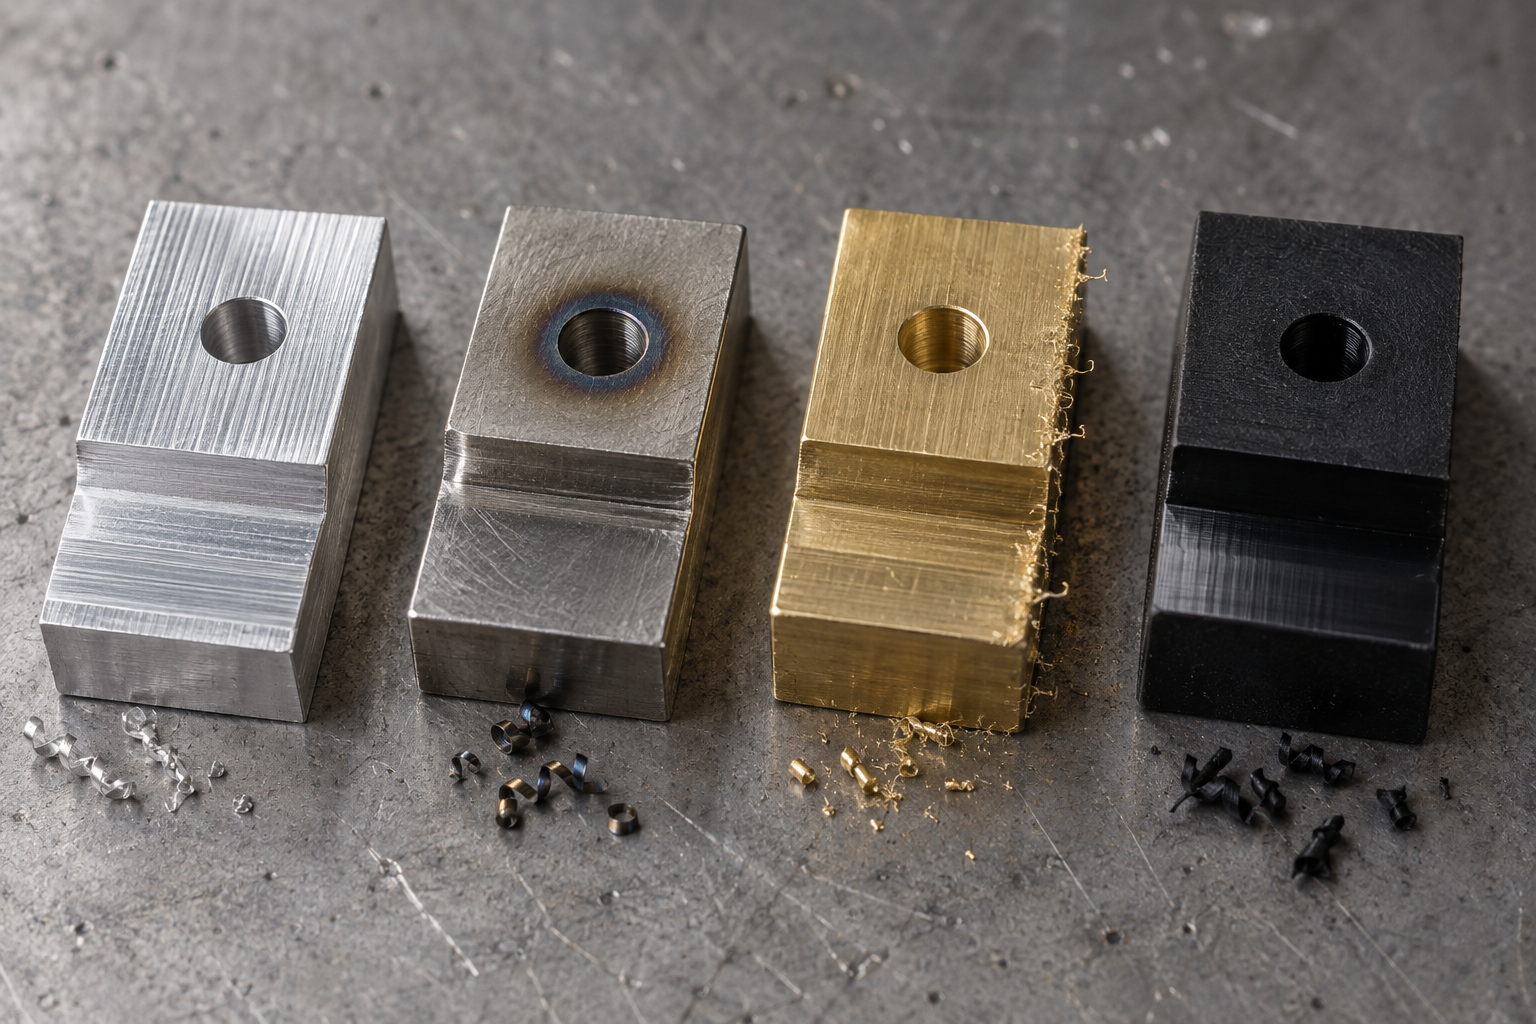
Trois choses à réévaluer impérativement après un changement de matériau
La première est la force de bridage. Les pièces en aluminium craignent l'écrasement, celles en inox craignent le repoussement de l'outil, celles en plastique craignent le fluage — le couple de serrage d'une même paire de mors doux ne peut pas être transposé tel quel d'un matériau à l'autre. La deuxième est l'avance et le refroidissement. Les plastiques et certains inox nécessitent une évacuation des copeaux plus complète à grande vitesse, sinon une coupe secondaire raye la surface déjà usinée. La troisième est la méthode de contrôle. Les pièces à parois minces en laiton et en aluminium se déforment facilement avec des instruments de mesure par contact ; le secteur utilise souvent une machine de mesure optique ou un palpeur léger de machine à mesurer tridimensionnelle ; pour les pièces en plastique, il faut tenir compte de la température et de l'humidité ambiantes lors de la mesure, et mesurer après un temps de repos donne des dimensions plus proches de la réalité.
Ces ajustements paraissent anodins, mais les reprises des pièces d'usinage de précision allemandes ne viennent le plus souvent pas d'une précision de machine insuffisante, mais du fait que le matériau a changé sans que la gamme de fabrication suive. Confirmer clairement, avant le devis, les trois éléments que sont la désignation du matériau, son état et sa forme d'approvisionnement, donne ensuite une base au bridage et au contrôle. Pour les tolérances atteignables et les niveaux de surface précis, il est conseillé de vérifier point par point avec l'atelier en suivant le plan, plutôt que d'appliquer directement les paramètres de la commande précédente.
Choix des procédés : la frontière entre CNC, moulage silicone et injection pour les pièces d'usinage de précision allemandes
Lorsqu'un client allemand demande un prix, le plan indique rarement « à réaliser en CNC », mais un fournisseur qui se contente de coter selon l'intuition « plus la précision est élevée, plus il faut du CNC » trébuche souvent dès le premier lot. Ce qui détermine réellement le procédé, c'est le point d'intersection entre le volume, l'accessibilité géométrique et la courbe de coût unitaire, et non un classement par niveau de précision. Pour un même boîtier en aluminium, l'usinage CNC unitaire peut être plus rapide et moins cher que l'injection avec moule ; à quelques dizaines de milliers de pièces par an, le temps unitaire et l'usure des outils du CNC font grimper le coût, tandis que l'amortissement du moule d'injection se dilue. Pour choisir le procédé d'une pièce d'usinage de précision allemande, la première question est « combien de pièces prévoit-on de produire », et non « quelle est la tolérance la plus serrée ».
De la pièce unique à la petite série : le fraisage-tournage CNC est le point de départ par défaut
Pour une pièce unique, quelques pièces ou quelques dizaines de pièces, le fraisage et le tournage CNC sont généralement les choix les plus sûrs. Ils ne nécessitent pas de moule, le bridage peut être ajusté pièce par pièce, et le matériau peut passer directement de l'aluminium à l'inox ou aux plastiques techniques. Les cavités complexes, les gorges profondes et les usinages multi-faces peuvent être réalisés en 5 axes ou en plusieurs bridages. Le jugement courant du secteur est le suivant : lorsque le volume reste dans les quelques dizaines de pièces, avec une géométrie complexe et des matériaux variés, le délai et le coût unitaire du CNC sont généralement inférieurs à ceux d'une solution avec moule. Mais attention : le coût unitaire du CNC ne diminue presque pas avec le volume, et l'écart de temps entre la vingtième et la première pièce est minime — c'est la frontière fondamentale qui le sépare de l'injection et du moulage silicone.
Cavités complexes et allègement : les compromis de l'impression 3D
Lorsqu'une pièce comporte des canaux internes, des structures d'allègement en treillis, ou des cavités fermées où les outils traditionnels ne peuvent tout simplement pas pénétrer, l'impression 3D (FDM, SLA, SLS, MJF, DMLS) permet de contourner les limites de bridage et d'accessibilité des outils. Mais les clients allemands interrogent souvent l'anisotropie des pièces imprimées en métal : la résistance inter-couches du SLS/MJF, le retrait des supports et le post-traitement du DMLS influencent les dimensions et la surface finales. La zone de tolérance des pièces imprimées est généralement plus large que celle du CNC, et les surfaces d'appui nécessitent souvent un surépaisseur suivie d'une reprise de finition. L'impression 3D joue donc plutôt, dans les pièces d'usinage de précision allemandes, le rôle de « rendre la géométrie réalisable », et non celui de remplacer la précision du CNC.
Petites séries de pièces d'aspect : la place du moulage silicone de prototype
Si la pièce est un élément d'aspect comme un boîtier ou une façade, en série de quelques dizaines à quelques centaines de pièces, et que le client veut voir la couleur, la texture et le toucher à l'assemblage, le moulage silicone de prototype (coulée sous vide) est souvent plus avantageux que le CNC. Le moule en silicone reproduit les détails de surface du modèle maître, et les matériaux polyuréthane permettent d'ajuster la teinte et la dureté. Ses limites : la stabilité dimensionnelle des pièces moulées est inférieure à celle de l'injection, et elles peuvent se rétracter ou vieillir à long terme ; la durée de vie du moule est limitée, le moule en silicone s'usant après quelques dizaines à une centaine de coulées. C'est donc un procédé de transition pour « valider en petite série l'aspect et l'assemblage », et non le point final de la production en série.
Passage en série : le seuil d'évaluation de l'injection et du moule
Ce n'est qu'à partir de quelques milliers ou dizaines de milliers de pièces par an que l'avantage de prix unitaire de l'injection se manifeste réellement. Mais l'ouverture du moule est un investissement unique, et la structure du moule, la dépouille, l'uniformité d'épaisseur de paroi et la position des seuils d'injection figent l'espace de modification ultérieur. Si le plan du client allemand n'indique pas de dépouille et présente de fortes variations d'épaisseur, un retour DFM est indispensable avant l'injection, sinon le coût de modification du moule lors des essais absorbera les économies de la série. Le seuil courant du secteur est le suivant : ce n'est que lorsque le volume annuel de pièces plastiques atteint plusieurs milliers de pièces et que la géométrie permet la dépouille et une épaisseur de paroi uniforme que l'injection devient plus économique que le CNC ou le moulage silicone ; les chiffres précis doivent être confirmés selon la taille de la pièce, la complexité du moule et le matériau, sans généralisation.
Boîtiers et supports en tôle : l'impact du pliage et du soudage sur la précision
Pour des pièces telles que boîtiers, supports et plaques de montage, la tôle (découpe laser, pliage, soudage) est souvent plus rapide que le fraisage CNC monobloc. Mais la logique de précision de la tôle est différente : le retour élastique au pliage, la relation entre rayon de pliage et épaisseur de tôle, ainsi que la déformation thermique du soudage, font dévier les positions de trous et la planéité par rapport au plan. Si un plan allemand indique une position ou une planéité, les pièces en tôle nécessitent souvent un usinage secondaire des trous après pliage, ou l'utilisation d'un montage de soudage pour maîtriser la déformation. Chiffrer une pièce en tôle comme une « pièce CNC à bas coût » est une erreur d'appréciation courante dans les pièces d'usinage de précision allemandes.
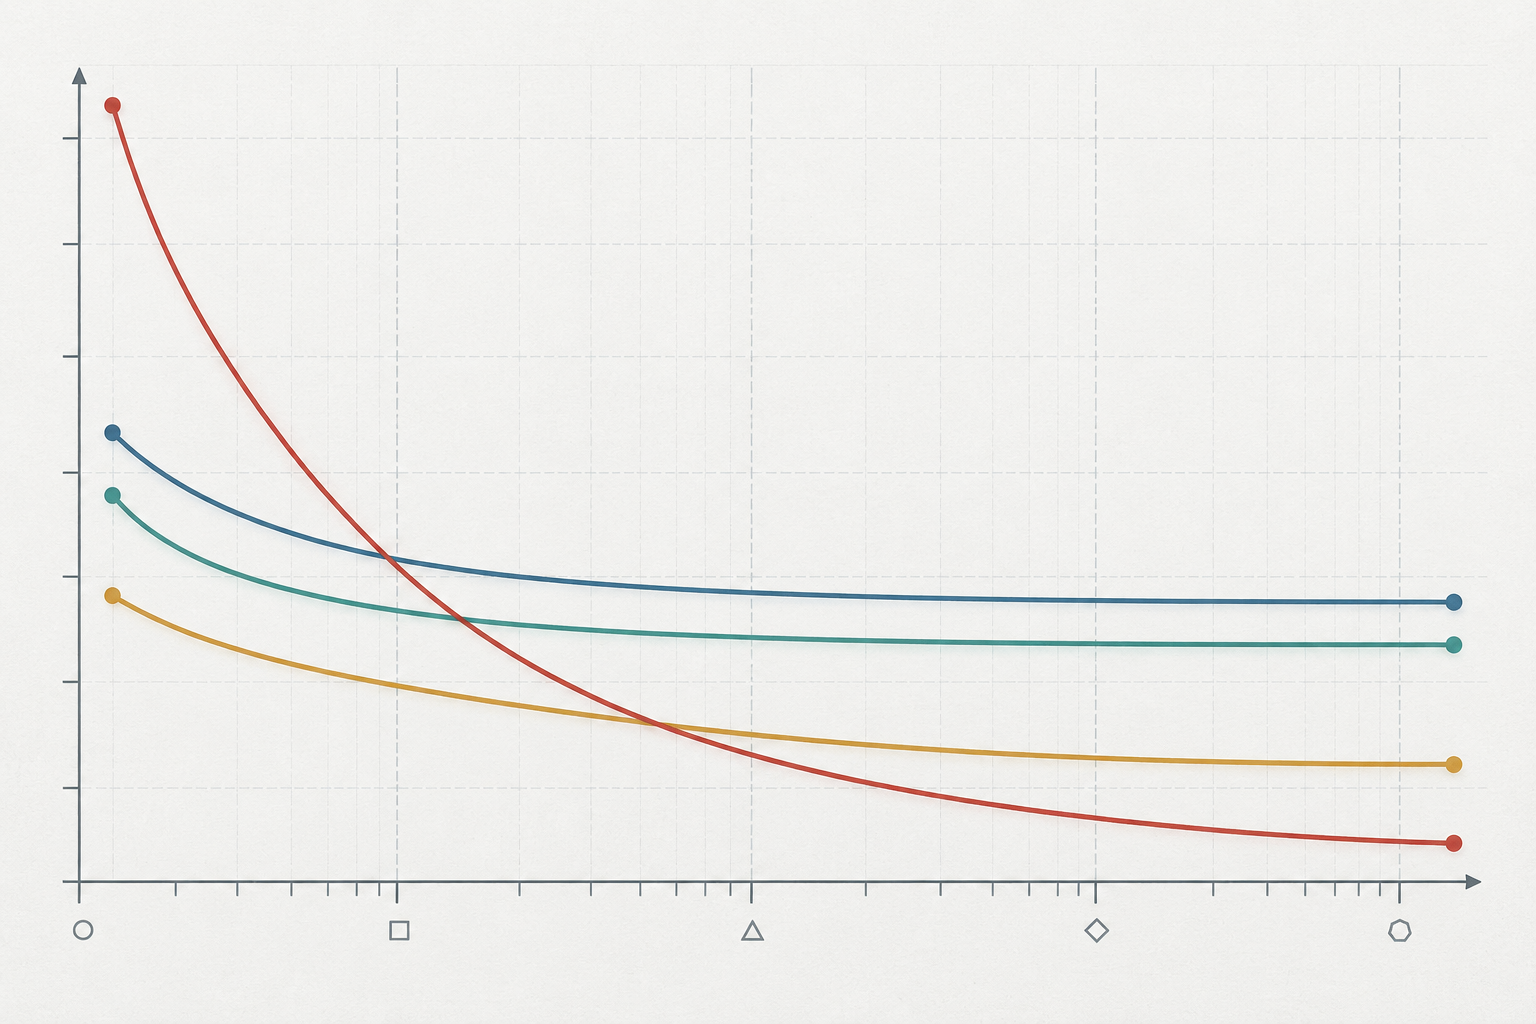
En considérant ces filières ensemble, le choix ne porte pas sur « laquelle est la plus précise », mais sur « laquelle présente le coût global le plus bas et la géométrie la plus réalisable au volume cible ». La frontière des procédés pour les pièces d'usinage de précision allemandes se situe généralement au passage d'un volume de quelques unités à quelques milliers : le CNC couvre la pièce unique et les petites séries, le moulage par reproduction couvre la validation d'aspect, l'injection plastique prend le relais en série, la tôle traite les structures en plaque, et l'impression 3D comble les angles morts géométriques. Une fois le plan confirmé, vous pouvez utiliser le devis par dialogue IA pour préciser en une fois le volume, la matière et les tolérances clés, afin que le jugement sur le procédé repose sur des bases solides.
Bridage, références et chaîne de tolérances : d'où vient la précision des pièces d'usinage de précision allemandes
Les tolérances sur le plan sont le résultat ; le bridage et les références en sont la cause. Sur la même machine et avec le même outil, changer de solution de bridage peut faire varier le résultat mesuré d'une classe de tolérance, ce qui n'est pas rare. Les controverses sur la précision des pièces d'usinage de précision allemandes ne portent pas tant sur la précision de la machine que sur « comment brider, sur quelle référence, et comment les tolérances s'enchaînent ».
Bridage unique et bridages multiples : comment les erreurs s'accumulent
Chaque bridage supplémentaire introduit une erreur de positionnement. Après retournement de la pièce, les dimensions de la seconde face sont mesurées par rapport à un second jeu de références, et le moindre écart entre les deux références se cumule directement sur la cote totale. C'est pourquoi les plans allemands exigent souvent un « usinage sur la même référence » : le symbole de référence sur le plan n'est pas décoratif, il contraint l'ordre des opérations.
Le critère applicable est simple : comptez d'abord combien de bridages traversent les cotes clés. Si une cote d'ajustement va de la face A à la face B, il faut évaluer s'il vaut mieux la réaliser en un seul bridage, ou concevoir des bossages et trous de process comme référence unifiée. La pratique courante du secteur est de réaliser autant que possible les surfaces d'ajustement clés en un seul bridage ; les autres surfaces non fonctionnelles peuvent être réparties en plusieurs phases, avec des tolérances élargies en conséquence. Pour les pièces polyédriques, on utilise souvent une conversion de référence sur six faces, mais chaque conversion impose de recalculer l'erreur cumulée.
Pièces à paroi mince et supports auxiliaires : maîtriser la déformation est plus réaliste que gagner en précision
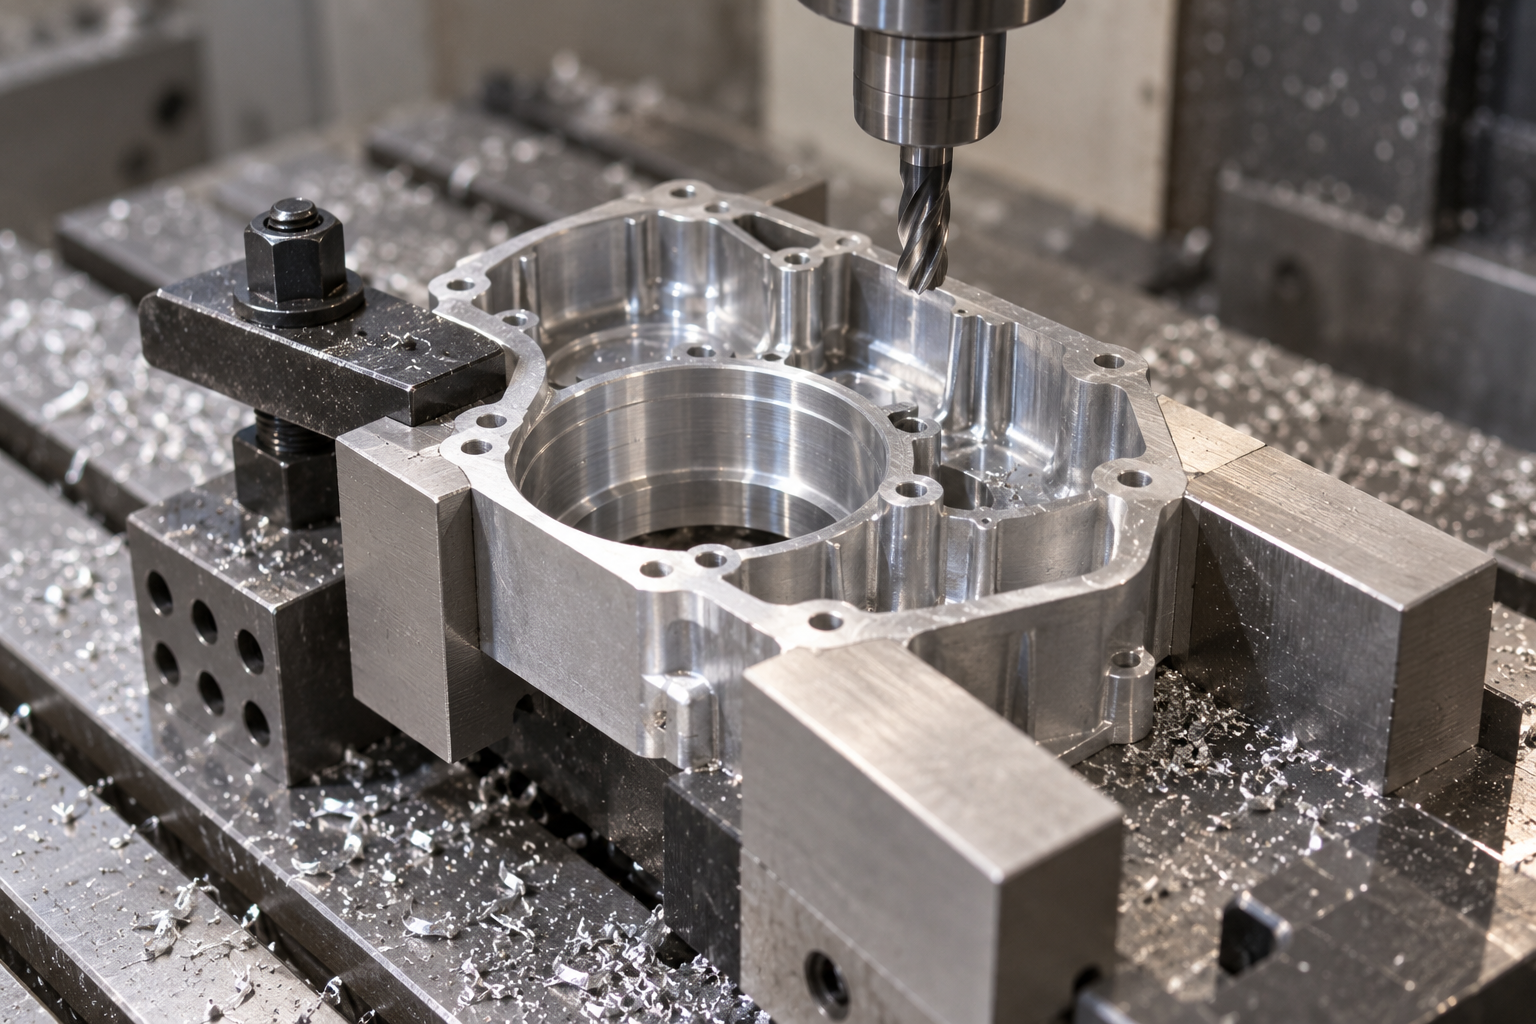
La dérive dimensionnelle des pièces à paroi mince provient rarement de la coupe, mais de la force de serrage. Un mandrin à trois mors serrant fort un cylindre le fait revenir ovale au relâchement ; un étau serrant une tôle fine fait gondoler la pièce après fraisage et desserrage. De nombreux boîtiers, capots et supports parmi les pièces d'usinage de précision allemandes appartiennent à cette catégorie.
La contre-mesure consiste à réduire l'effort par étapes : en ébauche, utiliser des mors doux ou un montage dédié pour absorber les efforts de coupe importants ; avant la finition, passer à un serrage léger ; si nécessaire, remplacer le serrage mécanique par un maintien sous vide pour répartir uniformément l'effort. Pour l'usinage de cavités, on peut combler avec de la cire, un alliage à bas point de fusion ou des supports amovibles afin de réduire la déflexion et le broutement. Le critère est le suivant : si la pièce mesurée après desserrage diffère nettement de la pièce serrée, c'est le bridage qu'il faut revoir, et non continuer à ajuster les correcteurs d'outil.
Cumul de la chaîne de tolérances : une pièce conforme ne garantit pas un assemblage conforme
Lors de l'assemblage en série ou en parallèle de plusieurs pièces, les tolérances de chacune se cumulent. Trois pièces tolérées à ±0,05 mm chacune peuvent donner un écart total proche de ±0,15 mm après assemblage — chaque pièce prise isolément est conforme, mais l'ensemble est hors tolérance. C'est l'une des questions les plus fréquemment posées après livraison de pièces d'usinage de précision allemandes.
L'ordre de traitement est le suivant : identifier d'abord les surfaces d'ajustement fonctionnelles (celles qui déterminent réellement l'assemblage et le mouvement), puis classer les zones de tolérance selon la fonction. Resserrer les surfaces d'ajustement, puis les surfaces de positionnement, et élargir les surfaces non fonctionnelles selon la capacité d'usinage. Ce qui peut être résolu par une référence unifiée ne doit pas être compensé en resserrant les tolérances dimensionnelles. Si nécessaire, transformer la cote de la chaîne fermée en structure réglable, ou prescrire un appariement sélectif ou un assemblage par groupes.
| Surfaces d'ajustement fonctionnelles (alésages d'arbre, glissières) | Resserré, selon la nature de l'ajustement | Réalisé en un seul bridage, référence unifiée, vérification par MMT ou calibre à tampon |
| Surfaces de positionnement, surfaces de montage | Moyen | Phases séparées autorisées, attention à l'erreur de changement de référence |
| Formes extérieures non fonctionnelles, cavités d'allègement | Élargi | Mors doux, maintien sous vide possibles, contrôle par pied à coulisse |
| Contours continus à paroi mince | Selon la fonction, maîtriser d'abord la déformation | Serrage léger avec supports auxiliaires, remesure après desserrage |
Il est préférable de confirmer la solution de bridage et le classement des tolérances avant le devis. En indiquant les surfaces d'ajustement clés, les symboles de référence et les cotes en chaîne, le process et le contrôle disposent d'un langage commun. Si le plan ne mentionne qu'une « haute précision » vague, demandez d'abord au client de préciser les surfaces fonctionnelles — cette étape fait souvent gagner bien plus de communication que les réglages ultérieurs de la machine.
Alignement du contrôle et des instruments de mesure pour les pièces d'usinage de précision allemandes
La question du contrôle des pièces d'usinage de précision allemandes n'est généralement pas « faut-il utiliser une MMT », mais « comment les cadres de tolérance du plan se traduisent sur les instruments de mesure ». La cause racine de nombreux bons de reprise n'est pas que la machine n'a pas atteint la cote, mais que les deux parties utilisent des instruments et des références différents pour parler de la même chose lors de la réception. Le plan de contrôle doit être fixé dès la phase de lecture du plan, et non décidé une fois la première pièce sortie.
Quel instrument pour quelle caractéristique
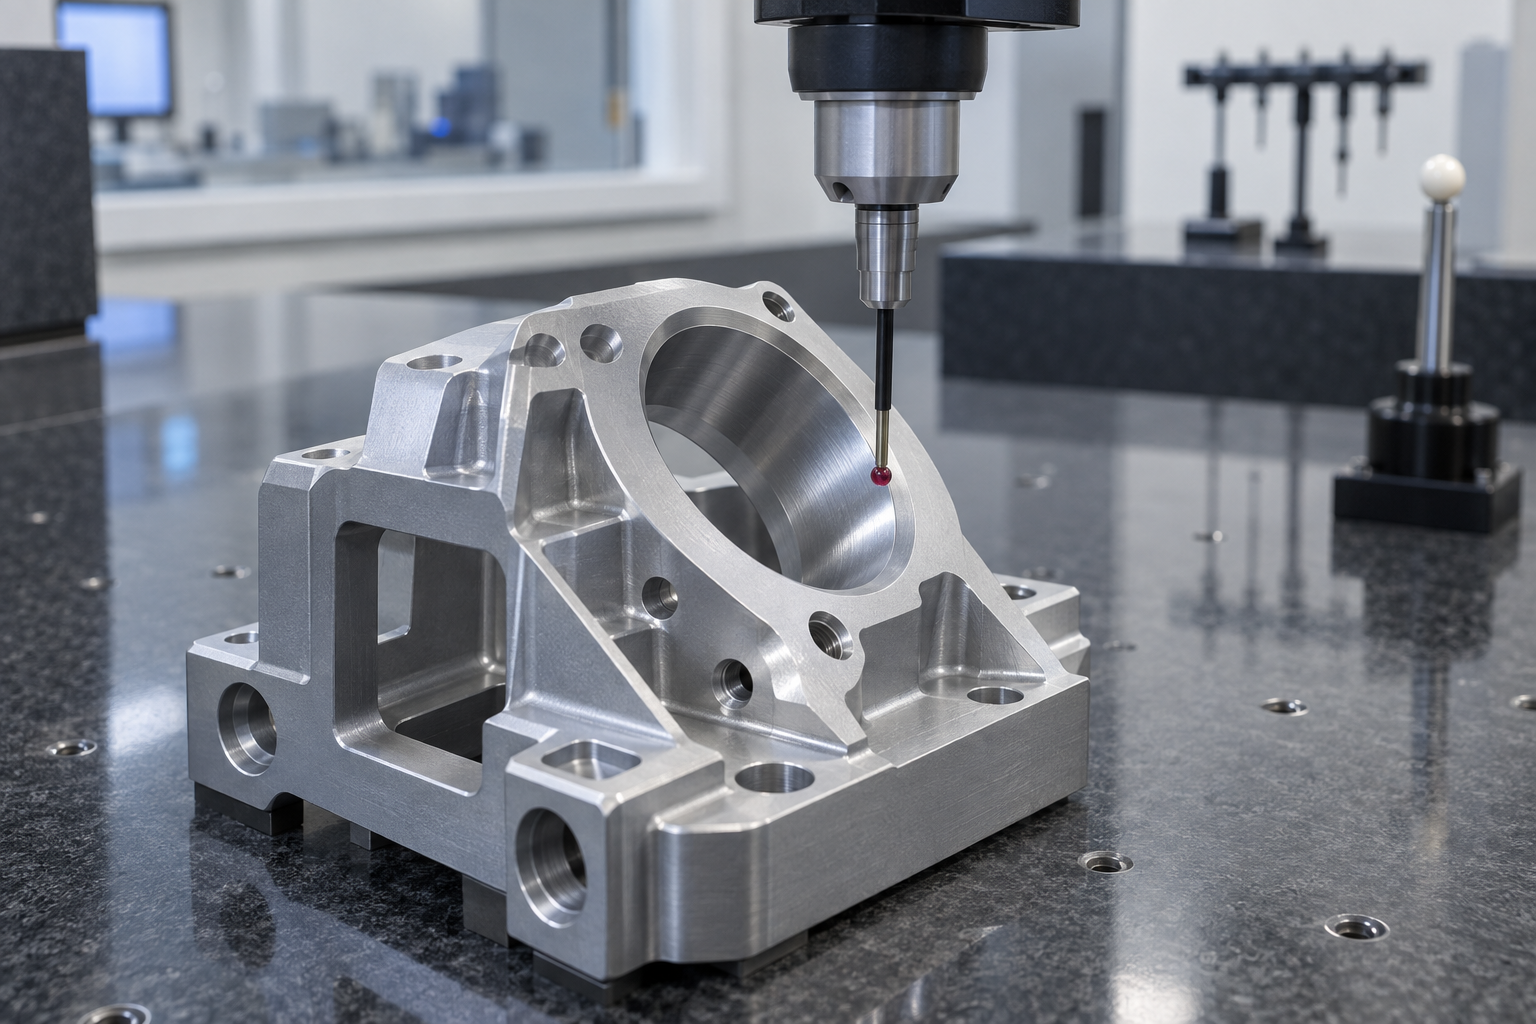
Le principe de base du choix d'un instrument est qu'il doit reproduire fidèlement la référence et la définition de tolérance du plan, et non « pouvoir lire un chiffre ». Pour les cotes simples comme le diamètre extérieur, l'épaisseur ou la profondeur, le pied à coulisse et le micromètre suffisent, à condition que la résolution de lecture de l'instrument soit nettement meilleure que la zone de tolérance mesurée. La pratique courante du secteur est de maintenir la résolution de l'instrument autour du dixième de la zone de tolérance ; la capacité réelle de mesure dépend aussi de la température, de la méthode de l'opérateur et de la rigidité de la pièce, et le facteur exact doit être confirmé selon le plan et les conditions d'atelier. Pour les alésages et les filetages, on privilégie les calibres à tampon, bagues ou calibres de filetage, car ils jugent le « passe/ne passe pas », plus proche du résultat d'assemblage fonctionnel qu'une simple lecture.
Les tolérances de forme et de position nécessitent une MMT ou un vidéo-mesureur. La coaxialité, la position et le parallélisme ne se mesurent pas au pied à coulisse : il faut établir un système de références avant d'évaluer. La position mérite une attention particulière : si le plan indique une exigence de maximum de matière (MMC), le logiciel de MMT doit calculer selon la compensation correspondante, sinon l'écart calculé peut être trop conservateur ou trop permissif. Ce type de spécification est très courant sur les plans allemands, et il vaut la peine de confirmer dès réception du plan quel principe est utilisé.
Répartition entre première pièce, contrôle par échantillonnage et scan 3D
Le contrôle de première pièce (FAI) doit couvrir toutes les caractéristiques clés du plan, y compris les références et les tolérances de forme et de position, et pas seulement les dimensions. Une fois la première pièce conforme, le contrôle par échantillonnage en cours de production surveille la dérive — usure d'outil, déformation thermique, répétabilité du bridage — qui ne se manifeste pas forcément sur une pièce isolée mais apparaît en série. La fréquence d'échantillonnage n'a pas de réponse universelle : elle dépend de la largeur de la zone de tolérance, de la stabilité de la matière et du volume, et est généralement convenue entre le process et le client.
Pour les pièces d'usinage de précision allemandes à surfaces libres, contours complexes, ou disponibles uniquement sous forme physique sans plan complet, le scan 3D est plus adapté. L'intérêt du scan réside dans la comparaison par carte de couleurs — superposer le nuage de points mesuré et le CAO pour visualiser la distribution des écarts permet de localiser plus vite les zones de déformation qu'une mesure point par point. Mais la précision du scan est affectée par la réflexion de surface, l'épaisseur de poudre et les erreurs de recalage ; pour la décision finale de réception, on revient généralement à la MMT ou à un gabarit dédié. Si le plan de contrôle peut être aligné avec le client avant le devis, les litiges ultérieurs seront bien moins nombreux ; l'utilisation combinée de la capacité de scan 3D et des instruments de mesure conventionnels peut être discutée dès la phase de revue du plan.
Rugosité de surface, traitement thermique et relaxation des contraintes : l'ordre des opérations de finition
En usinage de précision allemand, la dérive dimensionnelle des pièces ne vient la plupart du temps pas d'une erreur de calcul pendant la coupe, mais d'un mauvais ordre des opérations de finition. Surépaisseur d'ébauche, détensionnement, finition, traitement thermique, reprise — dès que ces étapes s'entrecroisent, une cote mesurée conforme peut se retrouver hors tolérance après la dernière opération. Pour interpréter le plan, il faut d'abord distinguer quelles cotes sont des cotes finales et lesquelles ne sont que des états intermédiaires.
Le détensionnement se place après l'ébauche et avant la finition
Les contraintes résiduelles internes des pièces moulées, forgées ou issues de barres se redistribuent après l'enlèvement d'une grande quantité de matière. Après l'ébauche qui retire la majeure partie de la surépaisseur et « évide » la pièce, prévoir un détensionnement (vieillissement naturel ou recuit de détensionnement), puis passer à la finition, permet de réduire au minimum les déformations ultérieures. À l'inverse, finir d'abord puis ajouter un détensionnement revient à envoyer des cotes déjà formées au four pour tout rebattre.
Les pièces peu rigides comme les arbres élancés, les bagues à paroi mince et les grandes plaques planes sont particulièrement sensibles à l'ordre des opérations. Dans la répartition des surépaisseurs, la surépaisseur de finition ne doit pas être trop importante — une surépaisseur élevée engendre des efforts de coupe élevés, et après le détensionnement il faut recouper, ce qui ajoute une erreur de bridage supplémentaire.
Après le traitement thermique, une finition de correction est souvent nécessaire
La trempe, le vieillissement et la nitruration entraînent des variations de dimensions et de forme : après la trempe, la dureté augmente, l'usinage devient difficile, et cela s'accompagne de variations de volume et de gauchissement ; la couche nitrurée est mince et dure, on ne fait généralement qu'un léger rectification ou rodage. La pratique courante consiste donc à prévoir une surépaisseur de correction avant le traitement thermique, puis, après traitement, à ramener les faces critiques dans la tolérance du plan par rectification, rodage ou découpe au fil lent.
Si le client exige que « le traitement thermique constitue l'état final », il faut préciser sur le plan les faces qui ne seront plus usinées après traitement et accepter que leurs cotes soient celles résultant du traitement thermique. Mélanger les deux cas sur un même plan est la première source de litiges à la réception.
Correspondance entre l'indication Ra et le mode d'usinage
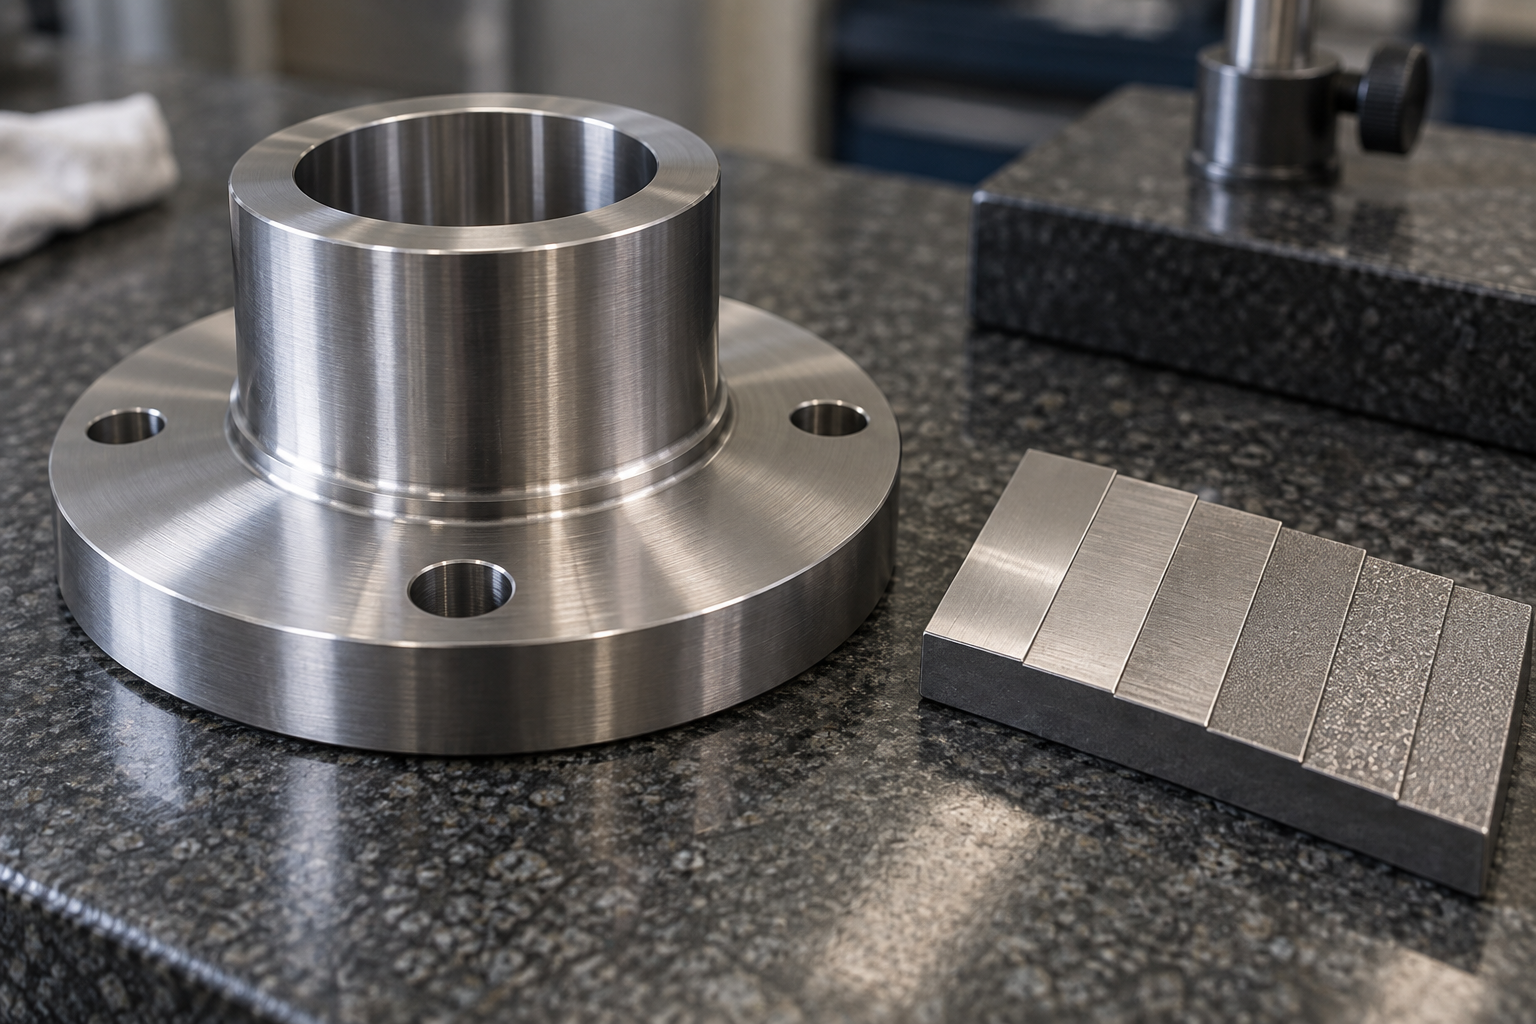
La rugosité de surface n'est pas meilleure quand elle est plus fine ; elle est liée à la fonction. Les correspondances courantes dans le métier peuvent servir de référence : fraisage ordinaire environ Ra 3,2–1,6, fraisage de finition environ Ra 1,6–0,8, rectification environ Ra 0,8–0,4, rodage/polissage jusqu'à Ra 0,2 et moins. Les valeurs doivent être confirmées selon le plan et la réalité de l'atelier ; les limites atteignables varient selon les matériaux, les outils et les machines.
Deux points sont souvent négligés : premièrement, l'état de surface avant anodisation, brunissage ou galvanoplastie influence directement l'aspect ; une préparation insuffisante amplifie les traces d'outil après traitement ; deuxièmement, les faces d'étanchéité et les portées de glissement ont des exigences sur l'orientation des stries ; la seule valeur Ra ne suffit pas, il faut préciser l'orientation des stries d'usinage.
Fixez l'ordre selon une ligne directrice unique : ébauche → détensionnement → demi-finition → traitement thermique → finition/rectification → traitement de surface. Chaque étape laisse à la suivante une surépaisseur et une référence maîtrisées, et le taux de reprise des pièces d'usinage de précision allemand diminue nettement.
Indicateurs du plan à confirmer avant devis et points de reprise courants
Matériau et état : sans état, pas de gamme d'usinage
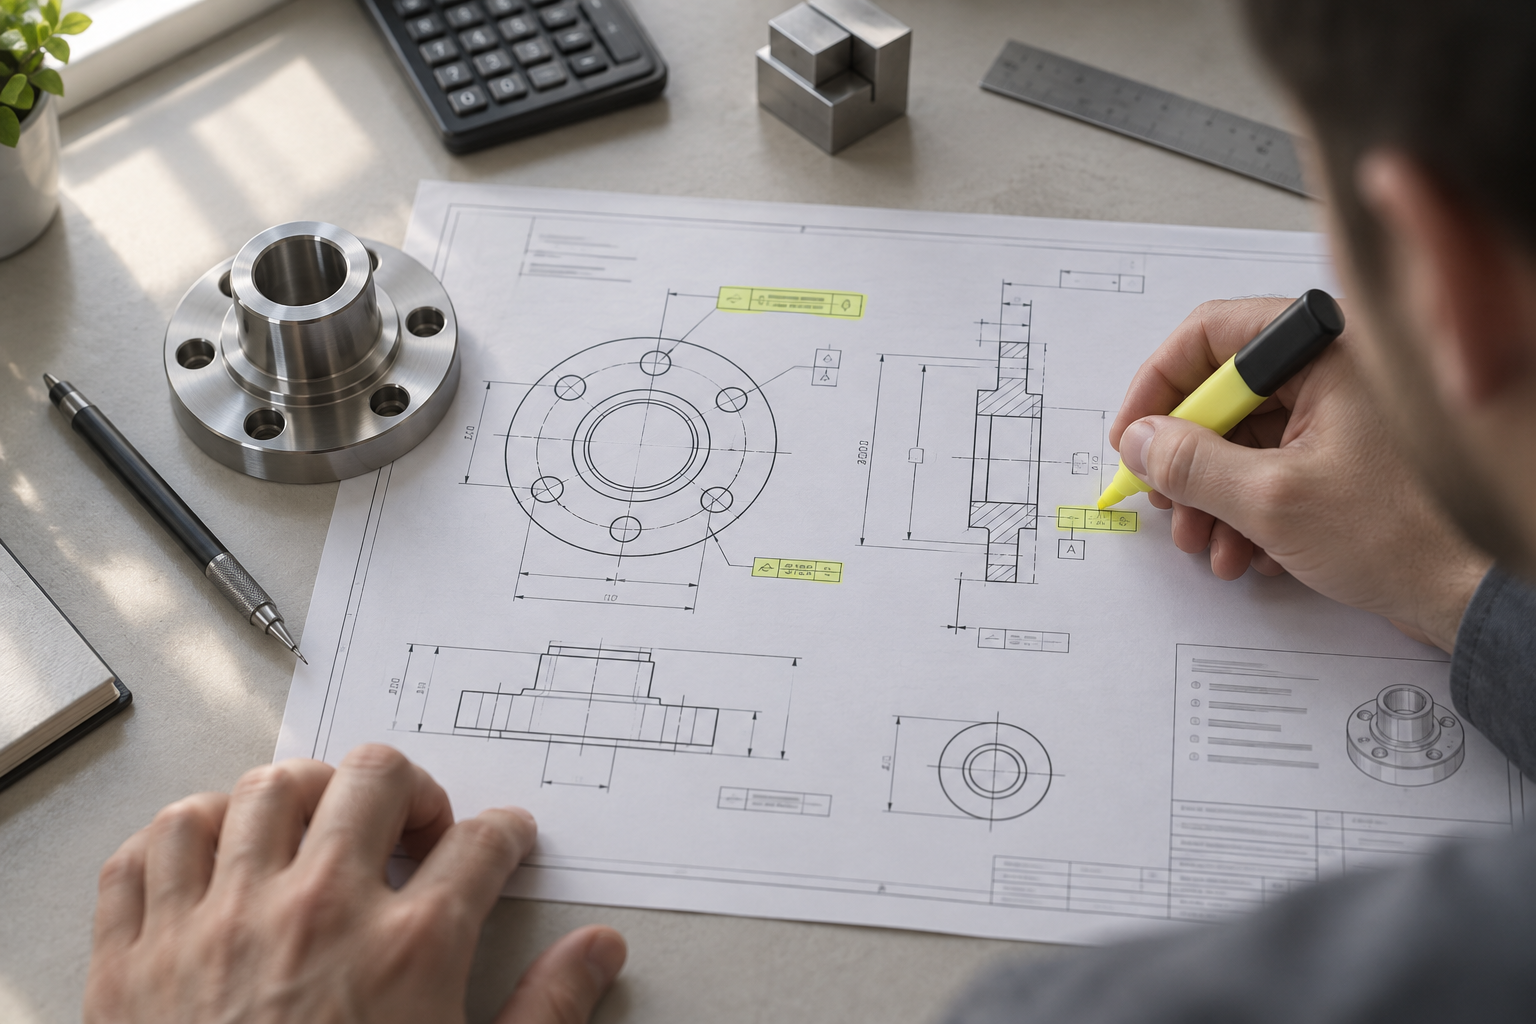
Tolérances critiques et références : hiérarchiser d'abord les faces fonctionnelles, ne pas surcharger les faces non fonctionnelles
Surface, traitement thermique et méthode de contrôle : écrire clairement les critères d'acceptation
Quantité et lot : le lot détermine la frontière des procédés
Points de reprise courants : ils concernent surtout la finition et les détails
- Déformation des parois minces : lorsque l'épaisseur de paroi approche le diamètre de l'outil, les efforts de coupe et de bridage font fléchir la pièce, et les cotes reviennent après la finition. Il faut un support auxiliaire ou ajuster la stratégie de trajectoire.
- Évacuation des copeaux en cavité profonde : dans une cavité profonde, les copeaux ne s'évacuent pas, rayent la surface déjà usinée ou provoquent l'ébrèchement de l'outil. Il faut vérifier s'il existe une solution de refroidissement haute pression ou d'évacuation par passes successives.
- Décalage des filetages et des positions de perçage : après plusieurs bridages, les écarts de position de perçage s'accumulent, et le perçage de préparation du filetage ne correspond plus au profil du filet. L'absence de référence unifiée en est la cause principale.
- Variation dimensionnelle après oxydation : l'anodisation consomme de la matière, surtout sur les pièces à paroi mince. Les surfaces soumises à ajustement doivent prévoir une surépaisseur ou être usinées après oxydation.
Questions fréquentes sur les pièces d'usinage de précision allemand
Les questions ci-dessous apparaissent presque toutes après la lecture du plan et la définition de la gamme. Les réponses donnent des limites de jugement, pas des valeurs garanties — pour une pièce d'usinage de précision allemand donnée, le plan, les cadres de tolérance et la capacité réelle de l'atelier restent la référence.
En quoi les habitudes de cotation des plans allemands diffèrent-elles des pratiques courantes en Chine ?
La différence ne porte généralement pas sur les symboles eux-mêmes, mais sur la densité d'information et les conventions par défaut. Les plans allemands indiquent souvent de façon très complète les symboles de référence, les cadres de tolérance géométrique, l'état du matériau (par exemple revenu, vieillissement) et la dureté après traitement thermique, et la chaîne de cotes tend à être cotée par face fonctionnelle plutôt que par ordre d'usinage. Certains plans chinois laissent les cotes d'ajustement critiques à la communication orale, tandis que les plans allemands tendent à considérer que « le plan est la base de la réception ».
Lors de la mise en œuvre, il faut d'abord confirmer trois points : la référence est-elle unique et réalisable au bridage ; les références des cadres de tolérance géométrique sont-elles des références d'usinage (sinon il faut convertir) ; l'état du matériau et le traitement thermique figurent-ils dans le cartouche ou dans les notes. Une erreur sur ces trois points entraîne des écarts de bridage et de contrôle.
Remplacer le matériau par une nuance plus facile à usiner affecte-t-il la réception ?
Oui, et souvent ce n'est pas un problème de dimensions mais de performances. Passer à une nuance de décolletage (par exemple un acier de décolletage au plomb ou à haut soufre, certains aluminiums avec additifs de coupe) améliore généralement l'évacuation des copeaux, réduit l'usure des outils et stabilise la rugosité de surface, mais la résistance, la tenue à la corrosion, la soudabilité et les traitements de surface ultérieurs (teinte d'anodisation, adhérence du revêtement) peuvent changer.
Si le plan impose une nuance et un état, la substitution constitue un écart et nécessite une confirmation écrite du client. S'il s'agit seulement d'un essai interne, le remplacement est possible, mais la réception reste soumise aux exigences mécaniques et de surface du plan d'origine ; ne pas utiliser « plus facile à usiner » comme motif d'assouplissement de la réception.
Pièces de précision allemandes en petite série : vaut-il la peine d'ouvrir directement un moule à injection ?
Cela dépend de la quantité et de la géométrie. De quelques dizaines à quelques centaines de pièces, le fraisage/tournage CNC ou le moulage par réplique de prototype est généralement plus avantageux, car on économise les frais de moule et le cycle d'essai du moule ; lorsque la géométrie présente des cavités internes complexes, un maillage d'allègement ou un besoin de refroidissement conformé, l'impression 3D est aussi souvent plus rapide que l'ouverture d'un moule en phase de prototypage.
L'injection n'est avantageuse que lorsque la série est stable, que le coût unitaire est sensible à l'amortissement du moule et que les exigences d'aspect et de cohérence dimensionnelle des pièces plastiques sont claires. Le point de décision est le suivant : le coût du moule divisé par le volume total prévu est-il nettement inférieur à l'écart de coût d'usinage unitaire ? Ce chiffre doit être calculé sur la base de devis réels, pas au feeling.
Le client spécifie des tolérances plus serrées que nécessaire pour la fonction : comment communiquer ?
Il faut d'abord distinguer les surfaces fonctionnelles d'assemblage des simples dimensions de forme. En décomposant la chaîne de tolérances, on identifie les quelques dimensions dont l'empilement détermine le jeu d'assemblage, les autres pouvant être assouplies. Parlez en termes de coûts concrets : des tolérances plus serrées impliquent généralement plus de montages, des avances plus lentes et un taux de contrôle plus élevé, ce qui augmente le coût et le délai.
Lors de la communication, proposez des alternatives plutôt que de simplement dire « impossible ». Par exemple, assouplir la tolérance globale en ne resserrant que les zones d'assemblage critiques, ou ajouter une opération de rectification/fraisage de finition dédiée à ces quelques dimensions. La version finale confirmée par le client fait foi ; ne modifiez pas les plans de votre propre initiative.
Que contient généralement un rapport de contrôle ?
Le plus courant est un rapport de contrôle de la première pièce accompagné des valeurs mesurées des dimensions critiques : numéro de repère, valeur nominale du plan, écarts supérieur et inférieur, valeur mesurée, instrument de mesure utilisé (machine à mesurer tridimensionnelle, vidéo-mesure, micromètre, jauge à tampon, etc.). Pour les tolérances de forme et de position, on précise la méthode d'établissement des références et les résultats de mesure. Dans les cas de surfaces libres ou de comparaison par rétro-ingénierie, une cartographie des écarts par scan 3D peut être jointe.
L'étendue du rapport doit être alignée sur les critères de réception du plan — les éléments non exigés par le plan ne sont généralement pas tous mesurés dans le rapport. Si le client a besoin d'un format ou d'éléments spécifiques, cela doit être précisé avant le devis, et non complété après l'expédition. Les capacités de contrôle et le format du rapport sont à confirmer selon le projet.
Key takeaways
- Les difficultés des pièces d'usinage de précision allemandes résident rarement dans une valeur de tolérance isolée, mais dans l'agencement global des références, du bridage et de la chaîne de tolérances.
- L'accessibilité des matériaux détermine la gamme de fabrication : changer de matériau sur un même plan modifie aussi les outils, les paramètres de coupe et les méthodes de contrôle.
- Classer les zones de tolérance par fonction et ne resserrer que les surfaces d'appui est souvent plus économique et plus stable que de resserrer tout le plan.
- La méthode de contrôle doit être alignée dès l'étape du plan ; si la capacité des instruments de mesure est insuffisante, une cotation plus stricte ne permettra pas la réception.
- La rugosité de surface, le traitement thermique et les opérations de détente ont un ordre de succession ; un ordre erroné fait dériver les dimensions.



