Les points chauds de la fabrication de précision, ce sont en réalité trois pressions de procédé qui augmentent simultanément
Composants optiques ultra-précis : le procédé le plus difficile à résumer par un « chiffre de tolérance » parmi les points chauds
Lorsqu'on évoque les points chauds récents, les composants optiques ultra-précis sont toujours pris en exemple, mais c'est aussi le procédé le plus facile à décrire de façon floue en une phrase. Les acheteurs ou les ingénieurs structure écrivent souvent l'exigence sous la forme « forme PV≤λ/4, Ra≤5 nm », en pensant qu'un chiffre de tolérance suffit. En réalité, en atelier, ces trois grandeurs sont distinctes : l'erreur de forme concerne la morphologie de toute la surface courbe, la rugosité de surface concerne les micro-reliefs locaux, et les dommages sous-surfaciques concernent les fissures et contraintes invisibles sous la couche polie. Les trois sont indépendants tout en se contraignant mutuellement — pour réduire la forme, il peut falloir prolonger le polissage, ce qui dégrade au contraire la rugosité et la qualité sous-surfacique des bords.
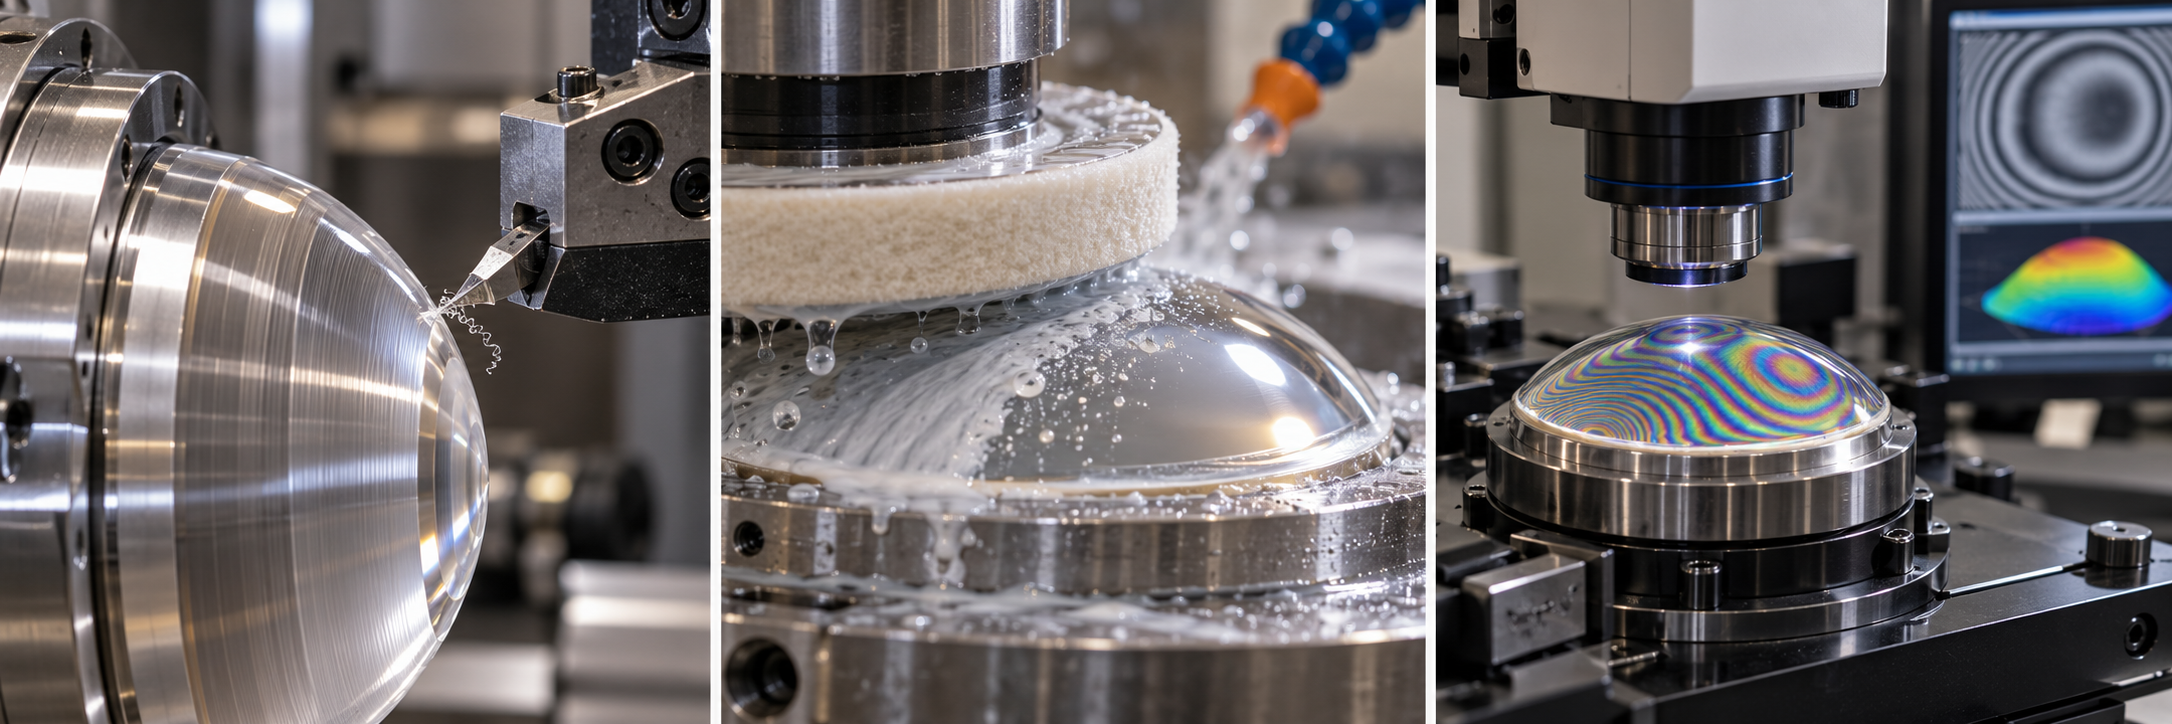
Une pièce optique ne peut donc pas être chiffrée avec une tolérance dimensionnelle selon la logique d'une pièce mécanique. Les voies courantes du secteur se répartissent globalement en plusieurs catégories : le tournage à outil unique en diamant convient aux matériaux usinables comme les cristaux infrarouges, les surfaces asphériques et les miroirs métalliques ; il permet une mise en forme directe, mais laisse des traces d'outil en surface, nécessitant généralement un polissage ultérieur ; le rodage et le polissage traditionnels conviennent au verre optique visible, permettent d'obtenir une bonne forme, mais dépendent de l'outillage et de l'expérience humaine ; le polissage déterministe de type magnéto-rhéologique ou à faisceau d'ions sert à la finition de la forme, avec un seuil d'équipement élevé, généralement réservé aux surfaces critiques. Ce sont des pratiques courantes du secteur, ce qui ne signifie pas qu'une usine donnée peut forcément les réaliser ; il faut confirmer selon le plan et l'échantillonnage.
Les moyens de contrôle doivent être fixés dès l'étape du devis, sinon tout devient source de litige. La forme se mesure à l'interféromètre, la rugosité et la morphologie locale par interférométrie en lumière blanche ou microscopie à force atomique, et les dommages sous-surfaciques sont souvent évalués indirectement par attaque acide ou méthode de diffusion. Beaucoup de pièces optiques finissent par bloquer non pas parce que l'usinage est impossible, mais parce que les deux parties ne se sont pas alignées, à la réception, sur « quelle machine, quelle ouverture, quel environnement ». Il est conseillé, lors de la demande de prix, de clarifier d'abord quatre points : le matériau est-il du verre optique ou un cristal, l'ouverture et le rayon de courbure, si un polissage ultérieur est autorisé, et les méthodes de contrôle et taux d'échantillonnage admis.
Montée en volume des pièces pour véhicules à énergies nouvelles : la constance en fabrication de précision est plus difficile que la précision d'une pièce unitaire
Première pièce conforme ne signifie pas stabilité en série : déformation thermique et répétabilité de positionnement au bridage
SPC, fréquence d'échantillonnage et logique de choix des moyens de contrôle
Micro-perçages, parois minces et cavités profondes : comment les limites structurelles réécrivent en retour procédés et tolérances
Parmi les points chauds récents du secteur de la fabrication de précision, l'évolution des structures de pièces est plus rapide que celle des matériaux. L'aval rend les canaux de refroidissement, les trous d'injection et les cavités de capteurs de plus en plus petits, fins et profonds, pour la même raison : la conception pousse l'espace fonctionnel à sa limite et reporte la pression de l'accessibilité sur l'usinage. Si l'on suit l'ordre habituel « définir d'abord la tolérance, puis chercher le procédé » pour ces pièces, le devis et l'usinage réel ne concordent souvent pas. L'ordre plus rationnel consiste à évaluer d'abord l'accessibilité de la caractéristique, puis à revenir définir la tolérance.
Micro-perçages : au-delà d'un rapport longueur/diamètre de 5, la casse d'outil et l'évacuation des copeaux dominent la tolérance
Les micro-perçages désignent généralement des trous de diamètre de l'ordre de 0,1 à 1 mm ; lors du perçage, ce qui bloque réellement n'est pas la précision du diamètre, mais le rapport longueur/diamètre. La plage empirique courante du secteur est la suivante : en dessous d'un rapport de 5, un micro-foret en carbure monobloc standard évacue encore les copeaux de façon stable ; au-delà de 8 à 10, la probabilité d'évacuation difficile, de rupture de foret et de rayures sur la paroi augmente nettement, et il faut passer au perçage par cycles de débourrage, au refroidissement interne haute pression ou au perçage par électroérosion/laser. La tolérance de diamètre elle-même n'est souvent pas le goulot d'étranglement à ce niveau ; ce sont la position et la rectitude de l'axe du trou qui le sont. Si le plan resserre fortement la position des micro-perçages tout en autorisant un alésage ou un rodage ultérieur, la structure de coûts sera totalement différente. Ces critères doivent être confirmés selon le plan et l'échantillonnage, sans se fier au seul chiffre de diamètre.
Parois minces : la déflexion d'outil et le broutage rendent caduque le « respect de la tolérance du plan »
La difficulté des pièces à parois minces (épaisseur courante 0,5 à 2 mm) est que la force de coupe repousse directement la paroi. Le plan indique une cote à l'état libre, mais en usinage, sous l'effet du serrage et de la coupe, la pièce se déforme puis ressort au relâchement, et la valeur mesurée s'en écarte souvent. Le secteur répond généralement de trois façons : premièrement, laisser des bossages de procédé ou des supports auxiliaires, à fraiser en dernier ; deuxièmement, usiner par passes légères en couches et maîtriser l'avance par dent, en sacrifiant le temps de cycle pour la stabilité ; troisièmement, ébaucher puis finir, avec une détente des contraintes entre les deux. À noter : pour les parois minces, la tolérance ne se lit pas seulement en valeur ; il faut aussi demander si la référence est à l'état libre ou bridé, et si le contrôle se fait sous bridage. Pour un même ±0,05 mm, une pièce conforme sous bridage peut être hors tolérance du double à l'état libre. Pour ces pièces, il est conseillé d'indiquer avant le devis si les bossages de procédé et les supports auxiliaires sont autorisés.
Cavités profondes : chaque doublement de la saillie d'outil réduit la rigidité de plus du double
Le problème central des pièces à cavité profonde (rapport entre la profondeur de cavité et le diamètre de l'outil supérieur à 4–5 fois) est le porte-à-faux de l'outil. Plus le porte-à-faux est long, plus la rigidité de l'outil est faible, ce qui favorise la déviation de l'outil et les marques de vibration en coupe, et dégrade simultanément la rugosité de surface et la constance dimensionnelle. L'approche conventionnelle consiste à utiliser une rallonge avec une faible profondeur de passe et une vitesse élevée, ou à passer à l'usinage par électroérosion ou au fraisage trochoïdal 5 axes pour réduire le porte-à-faux. Si le fond et les parois latérales de la cavité profonde exigent en même temps une rugosité élevée, il faut souvent scinder en deux opérations et deux montages, et la précision de repositionnement du montage devient une nouvelle source d'erreur. Un point souvent sous-estimé dans la fabrication de précision des pièces à cavité profonde : la tolérance de profondeur de cavité indiquée sur le plan est en réalité déterminée par la profondeur atteignable par l'outil et les conditions d'évacuation des copeaux, et non par la précision de positionnement de la machine-outil.
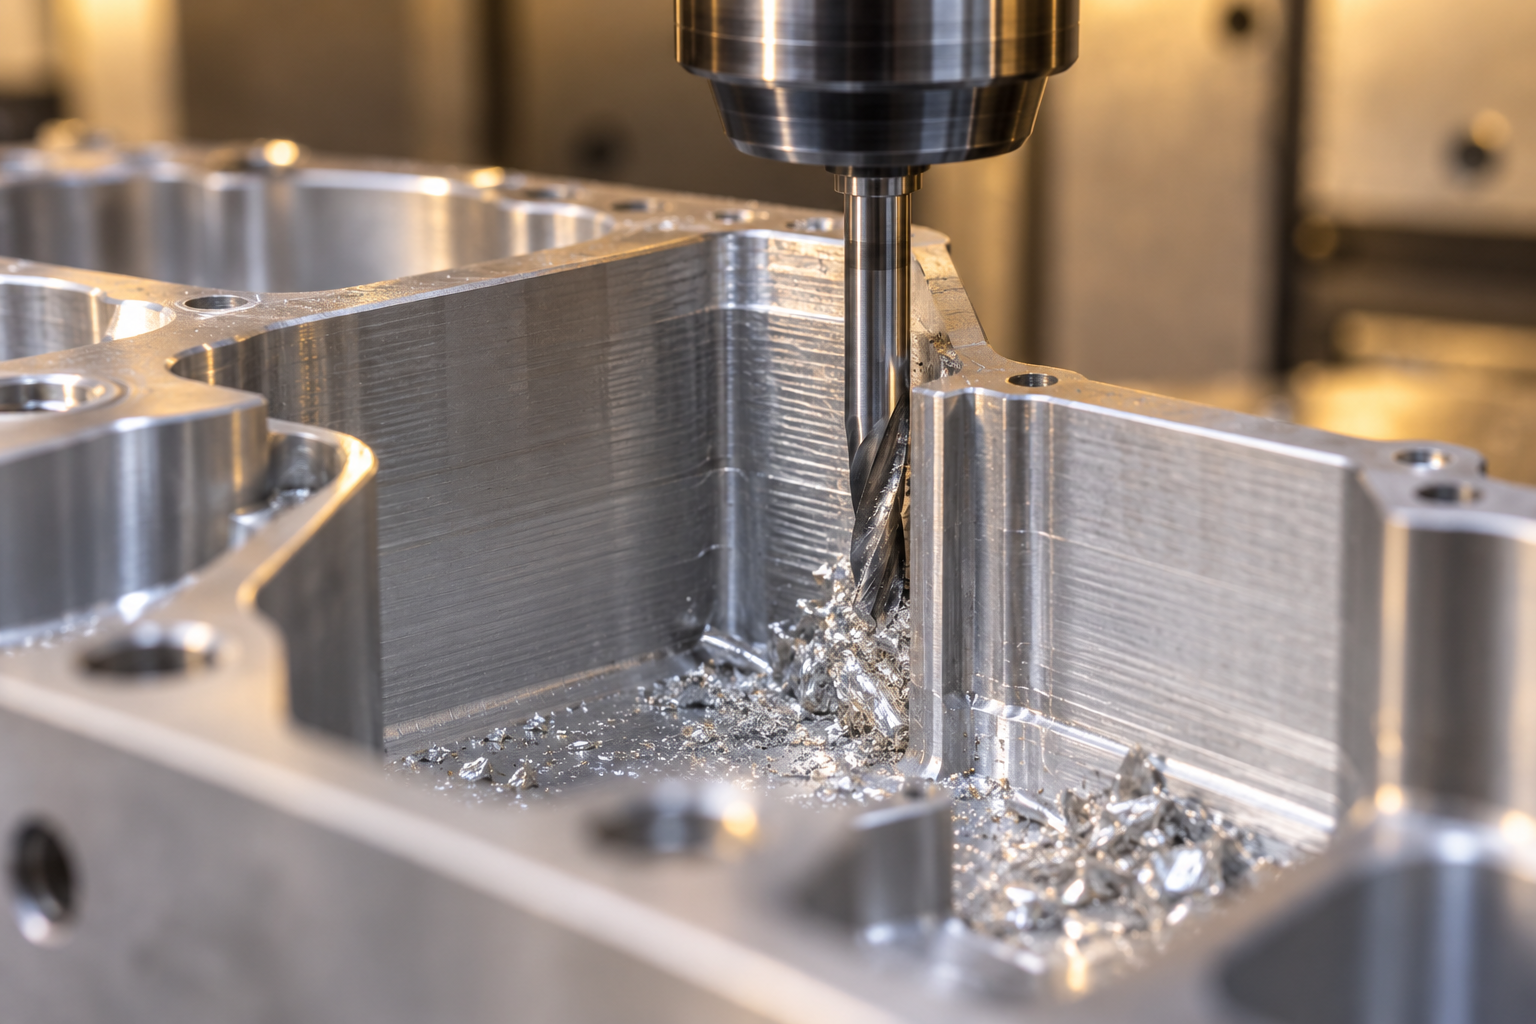
Ces trois types de structures ont un point commun : elles transforment la question « quelle tolérance définir » d'un problème de conception en un problème de procédé. Les microperçages dépendent du rapport longueur/diamètre et de l'évacuation des copeaux, les parois minces du maintien et du retour élastique, les cavités profondes du porte-à-faux et de la profondeur atteignable. La tendance des sujets brûlants est que les structures continuent de s'extrême, donc avant de chiffrer, il est plus simple de clarifier l'accessibilité de ces caractéristiques que de débattre après coup de la responsabilité du dépassement de tolérance.
Du plan au devis : les cinq informations à verrouiller avant la fabrication de précision
I. Zone de tolérance et système de références : demander d'abord la référence, puis parler des valeurs
II. Caractéristiques critiques et surfaces non critiques : le coût se cache dans cette distinction
III. Surface de montage et bossages de fabrication : leur autorisation détermine directement la faisabilité
IV. Ébavurage et chanfreinage : les écrire coûte moins cher que d'en débattre après coup
V. Mode de contrôle et critères d'acceptation : le plan de contrôle doit être aligné sur la référence de fabrication
Comment choisir la gamme de procédés : CNC, moulage de réplique, injection et tôlerie dans un même contexte
L'expression « diversification des procédés » revient souvent dans l'actualité, mais en atelier elle se traduit par une seule action : fixer la gamme selon trois éléments — la quantité, la structure et le matériau. Qu'un même plan passe par différents procédés à différents stades relève d'une répartition normale, et non d'un compromis.
Segmentation par quantité : pièce unique, dizaines, centaines, milliers
Pour une pièce unique ou de validation, privilégier l'usinage CNC ou l'impression 3D. Le premier donne les cotes et les ajustements, la seconde la forme et la vérification des interférences d'assemblage ; ni l'un ni l'autre ne nécessite de moule, et le coût de modification du plan est faible. Pour des dizaines à des centaines de pièces, s'il s'agit de pièces d'aspect ou nécessitant un rendu proche de la série, passer par le moulage de réplique — la durée de vie d'un moule silicone est limitée, une série de moules permet couramment de produire quelques dizaines de pièces, le nombre exact dépendant de la profondeur de structure et de la difficulté de démoulage.
Une fois la structure figée et le volume annuel stabilisé, passer à l'injection plastique. Le point de bascule n'est pas « le nombre de pièces est suffisant », mais si le coût du moule peut être amorti et si les performances du matériau exigent nécessairement un plastique technique massif. Pour les pièces plates, les boîtiers et les supports, privilégier la tôlerie : la structure de coût du pliage et du soudage est totalement différente de celle de l'usinage, et fraiser une coque en tôle de 2 mm en CNC est généralement un mauvais choix de gamme.
Les trois comptes à faire réellement au point de bascule
Le premier est l'amortissement du coût du moule : le moulage de réplique a un prix unitaire élevé et un coût de moule faible, l'injection l'inverse, et le point de croisement dépend du volume annuel et de la durée de vie du moule, non d'un nombre fixe de pièces. Le deuxième est la constance du traitement de surface : le toucher et la dérive colorimétrique des pièces de réplique varient d'un lot à l'autre, et avant de monter en volume sur des pièces d'aspect, il faut confirmer que la peinture ou le placage en aval peut compenser. Le troisième est l'écart de performances des matériaux : le moulage de réplique utilise souvent des matériaux de type polyuréthane, dont la ténacité et la tenue en température ne sont pas comparables à celles de l'ABS, du PC ou du PA injectés ; ne pas substituer directement sur des pièces sollicitées.
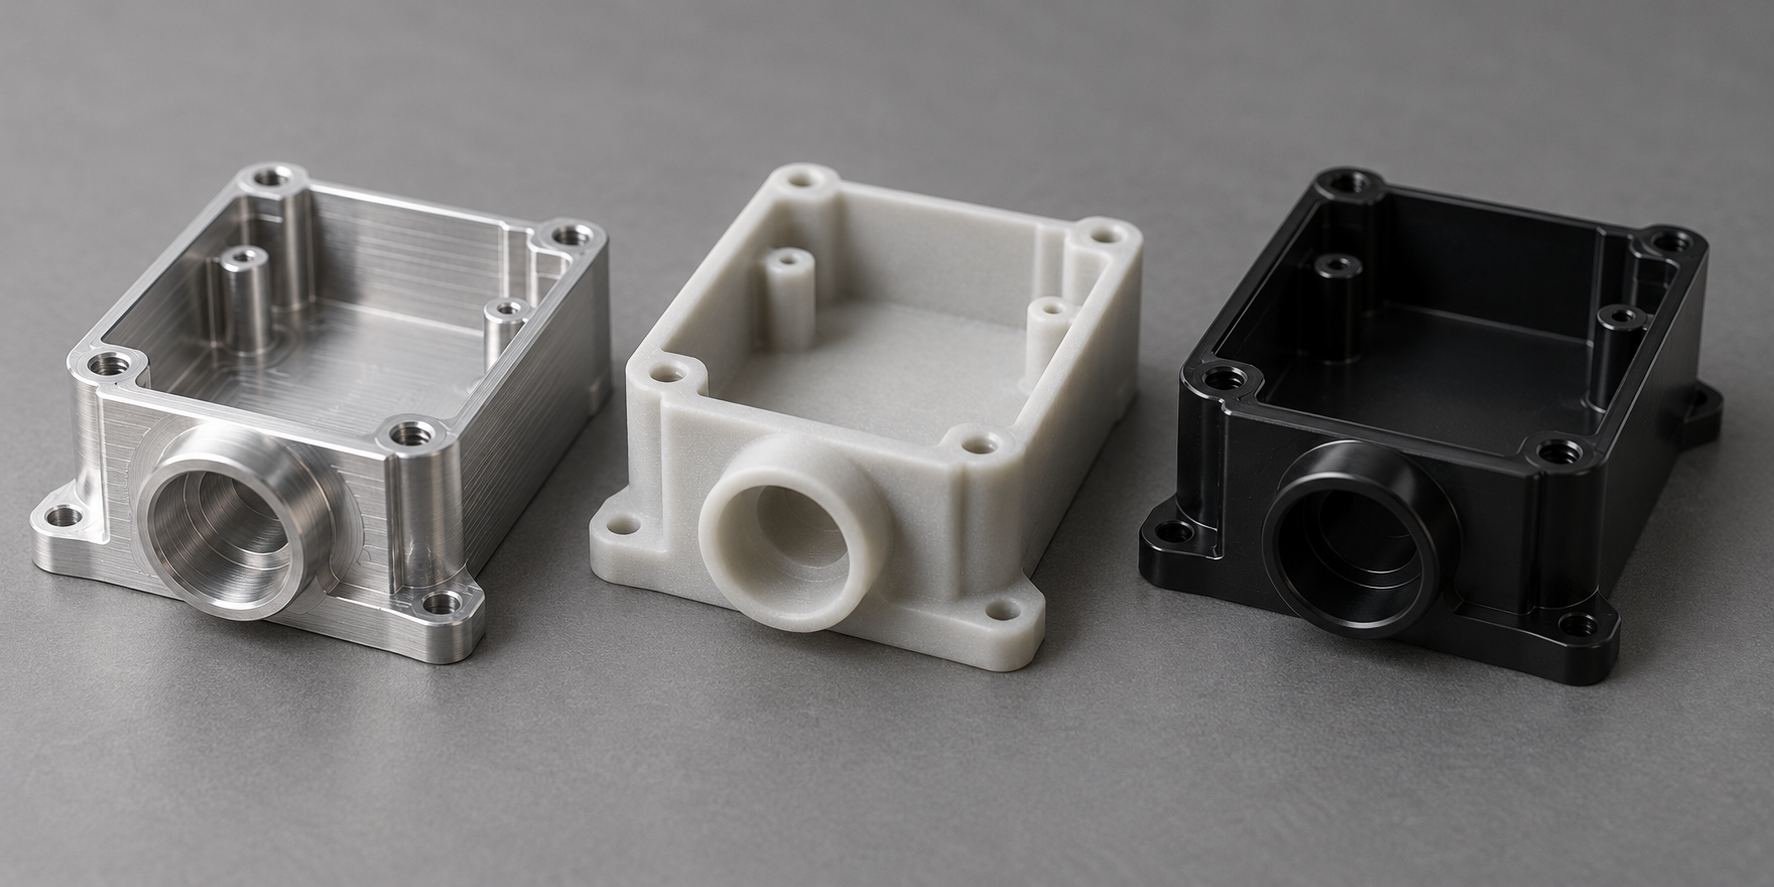
La chaîne de décision peut se résumer en une phrase : en phase de validation, regarder la liberté de modification du plan ; en petite série, regarder la part du coût du moule ; en volume, regarder le coût de la constance. Lors du devis, indiquer ensemble le volume annuel, le stade et les exigences d'aspect, pour que la recommandation de gamme ait un sens.
Contrôle et boucle de données : une capacité de fabrication de précision sous-estimée dans l'actualité
Première pièce, en-cours et contrôle final : trois rôles distincts, non interchangeables
Scan 3D et MMT : non pas substitution, mais répartition
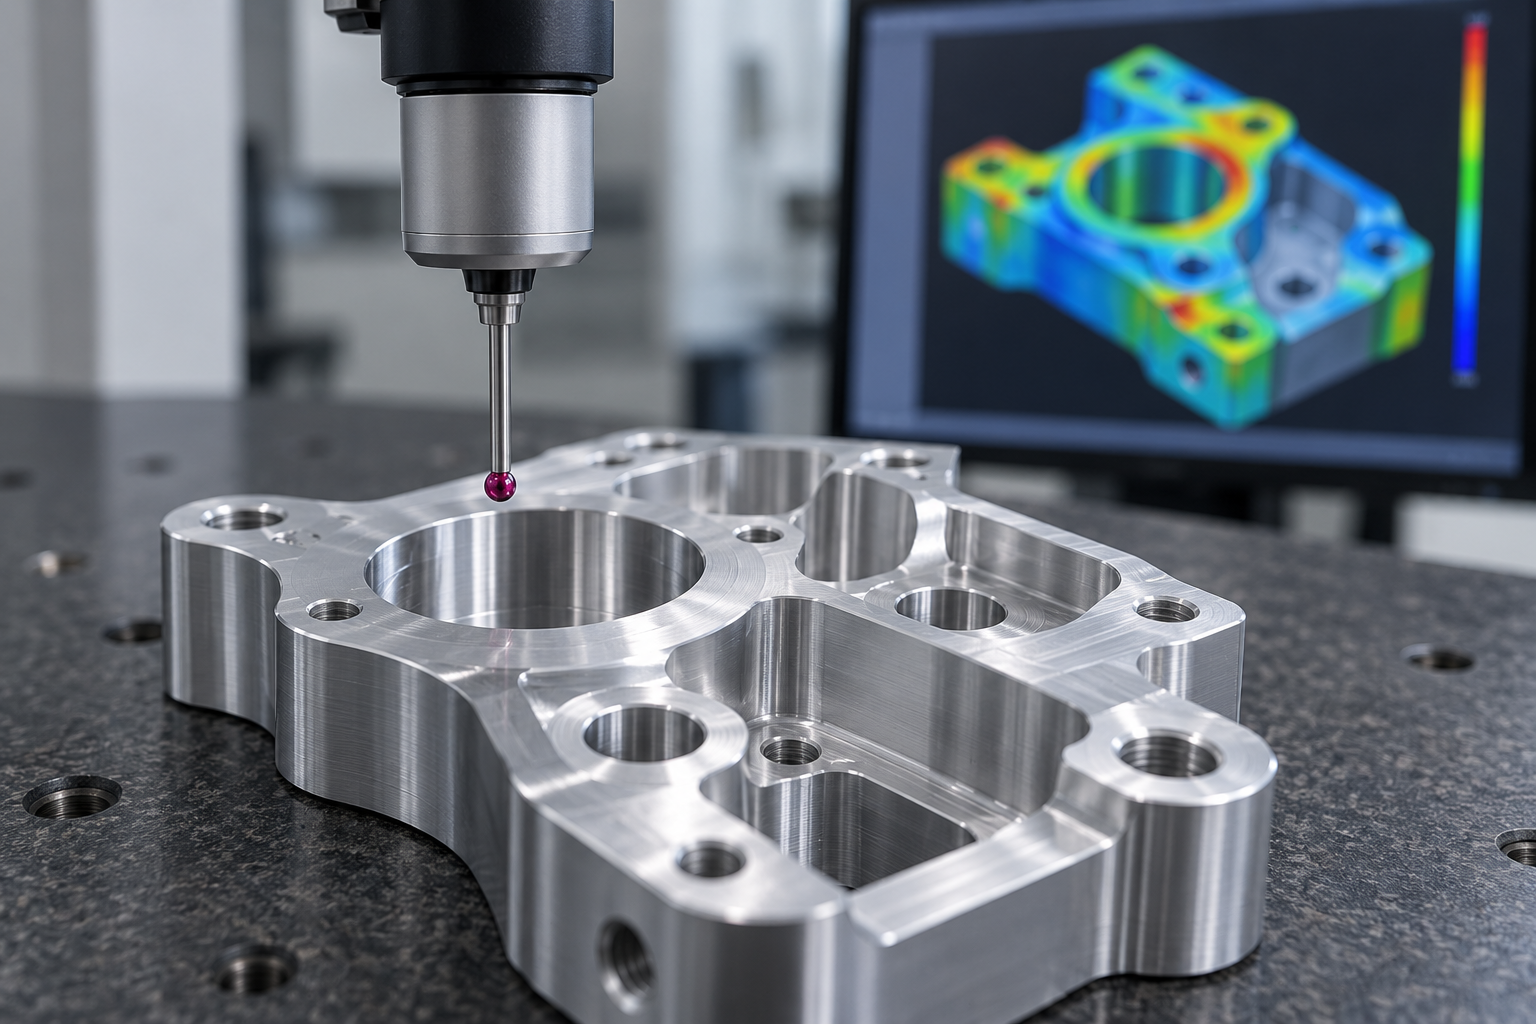
Les données ne reviennent pas en arrière : le contrôle n'est alors qu'un juge après coup.
Questions fréquentes en fabrication de précision
Les questions ci-dessous sont celles qui bloquent le plus souvent après la lecture des sections précédentes : comment définir les tolérances d'une pièce optique, faut-il ouvrir directement un moule pour une petite série, peut-on recopier telles quelles les tolérances d'une pièce à paroi mince, et pourquoi le devis demande-t-il toujours des informations de contrôle. Les réponses suivent la logique du procédé, sans engagement de délai ni de précision, le plan et l'échantillonnage faisant foi.
Peut-on ne donner qu'une tolérance dimensionnelle pour un composant optique ultra-précis ?
En principe, non. La tolérance dimensionnelle régit la position du contour, mais pas les trois grandeurs que sont l'erreur de forme, la rugosité de surface et les dommages sous-surfaciques, qui sont indépendantes et se contraignent mutuellement — le tournage peut rendre le contour précis, mais la forme et la rugosité doivent souvent être reprises par rectification ou polissage en aval. Pour le devis, il faut au minimum fournir simultanément : le matériau (verre optique ou cristal), le diamètre et la courbure, les indicateurs de forme, les exigences de rugosité, si un polissage en aval est autorisé, ainsi que le contrôle par interféromètre ou par interférométrie en lumière blanche. Avec une seule tolérance dimensionnelle, le fournisseur ne peut estimer que selon la voie la plus conservatrice, ce qui gonfle artificiellement le coût.
Peut-on sauter l'usinage CNC et passer directement au moule pour l'injection plastique sur une petite série ?
Cela dépend du volume annuel et du degré de maturité de la structure. Pour quelques dizaines à quelques centaines de pièces, pièces d'aspect ou pièces de validation, la pratique courante du secteur est de commencer par CNC ou par moulage de réplique, d'exposer tous les problèmes de structure et d'assemblage avant d'ouvrir le moule ; le coût du moule doit être amorti sur les séries suivantes, et si le volume est insuffisant, il ne s'amortit pas. De plus, l'injection impose des contraintes de dépouille, d'uniformité d'épaisseur de paroi et de retassures ; ouvrir un moule sans structure figée coûte généralement plus cher en modifications que de commencer par une réplique. Il est conseillé de calculer d'abord le volume annuel et le temps de cycle, puis de décider de la voie.
Peut-on reprendre directement les tolérances du plan pour une pièce à paroi mince ?
Il faut d'abord terminer l'évaluation de la faisabilité avant de fixer les tolérances. Une paroi mince fléchit sous l'effort de coupe et vibre, et le maintien lui-même la déforme ; si les tolérances indiquées sur le plan ne tiennent pas compte des surfaces de serrage et des bossages de fabrication, il n'y a aucune référence sur laquelle s'appuyer à l'usinage. La pratique courante du secteur est la suivante : confirmer d'abord l'épaisseur de paroi et le matériau, vérifier si l'ajout de bossages de fabrication ou de supports temporaires est autorisé, et définir séparément les tolérances des surfaces fonctionnelles et non fonctionnelles. Pour une même pièce, passer d'un niveau général à un niveau de précision peut multiplier le coût, les tolérances doivent donc être liées à la fonction, et non appliquées uniformément à tout le plan.
Pourquoi le devis demande-t-il toujours la méthode de contrôle et les critères de réception ?
Parce que le plan de contrôle détermine en retour la référence d'usinage et le montage. Que l'on utilise une machine à mesurer tridimensionnelle, un gabarit de contrôle dédié ou une comparaison de première pièce par scan 3D, les points mesurés et les références diffèrent, et la compensation d'outil ainsi que l'organisation des opérations changent en conséquence. Beaucoup de plaintes pour « instabilité de précision » ont pour cause une incohérence entre la référence de contrôle et la référence d'usinage, et non une machine défaillante. En précisant dès l'étape du devis la méthode de contrôle, la fréquence d'échantillonnage et les critères de réception, les litiges ultérieurs seront bien moins nombreux.
Que signifient ces tendances à la mode pour la décision d'achat ?
Principalement trois choses : premièrement, les indicateurs de précision augmentent, il faut donc séparer les caractéristiques clés des surfaces non critiques avant le devis, et ne pas demander un prix sur tout le plan au niveau de précision le plus élevé ; deuxièmement, après la montée en volume en aval, la constance est plus difficile à obtenir que la précision d'une pièce isolée, il faut donc demander au fournisseur comment il gère la durée de vie des outils et les contrôles par échantillonnage en cours de production ; troisièmement, les structures sont de plus en plus extrêmes, et pour les pièces à micro-perçages, parois minces ou cavités profondes, il faut d'abord évaluer la faisabilité. Les tendances elles-mêmes ne modifient pas directement le prix unitaire, ce qu'elles modifient, ce sont les questions à poser et les informations à compléter sur le plan.
Key takeaways
- Derrière ces points chauds, il y a une même réalité : la demande en aval pour l'efficacité et la précision augmente simultanément, transmettant la pression aux choix de procédé et aux étapes de contrôle.
- La difficulté des composants optiques ultra-précis ne réside pas seulement dans les chiffres de tolérance, mais dans le contrôle combiné de la rugosité de surface, de la forme et des dommages sous-surfaciques.
- La contradiction centrale de la montée en volume des pièces pour véhicules à énergies nouvelles est le temps de cycle et la constance : la conformité d'une pièce unitaire ne signifie pas une stabilité en série.
- Plus la structure est extrême (micro-perçages, parois minces, cavités profondes), plus il faut d'abord évaluer l'accessibilité avant de parler de tolérance, sinon le devis et le procédé devront être repris.
- Clarifier avant le devis les tolérances, les références, les surfaces de bridage, l'ébavurage et les méthodes de contrôle réduit davantage les coûts que de négocier sans cesse le prix à la baisse.



