Ce que fait réellement une usine de fabrication métallique : distinguer d'abord les limites du moulage, du forgeage et de l'usinage CNC
En recherchant « usine de fabrication métallique », vous obtiendrez un écran d'annuaires d'usines, une page de photos d'équipements et une liste de services mentionnant « usinage CNC, moulage, forgeage, tôlerie, traitement de surface ». Ce qui vous bloque vraiment n'est pas de ne pas trouver d'usine, mais de ne pas pouvoir juger quelle entreprise a les capacités adaptées à votre pièce. Pour un même boîtier en alliage d'aluminium, passer par le moulage, le forgeage ou l'usinage CNC donne une structure de coûts, un investissement en moule et une précision dimensionnelle atteignable totalement différents — choisir le mauvais procédé rend toute comparaison de prix ultérieure sans objet.
La première chose à faire n'est donc pas de demander « cette usine fait-elle l'affaire », mais « à quelle catégorie de logique de mise en forme appartient ma pièce ». Les capacités principales d'une usine de fabrication métallique se répartissent globalement en trois lignes, chacune avec des limites physiques très claires.
Moulage : remplissage liquide, pour les formes complexes de cavités internes et externes
Le moulage consiste à verser du métal en fusion dans une empreinte, puis à le laisser refroidir pour obtenir une ébauche. Son point fort est la liberté de forme : canaux d'huile internes, nervures de refroidissement de forme irrégulière, structures de renfort à paroi mince — ces caractéristiques qu'il faudrait usiner longtemps, voire impossiblement, par enlèvement de matière, sont formées en une seule fois par moulage. Les matériaux courants incluent l'alliage d'aluminium, le laiton, la fonte, l'acier moulé. L'inconvénient est que la rugosité de surface et la régularité dimensionnelle sont généralement inférieures à celles de l'usinage, et les surfaces d'assemblage critiques nécessitent souvent un surépaisseur avant passage sur machine. Plus le volume est important, plus l'amortissement du moule par pièce est faible ; pour une pièce unique ou quelques pièces, le coût du moule devient peu rentable.
Forgeage : mise en forme sous pression, pour une structure dense et des propriétés mécaniques
Le forgeage utilise la pression pour pousser une billette métallique dans une empreinte ; les équipements courants dans le secteur vont de quelques centaines de tonnes à plusieurs dizaines de milliers de tonnes. Après chauffage et ramollissement, la mise en forme donne un flux de métal continu le long du contour de la pièce, des grains plus denses, et une résistance à la fatigue et aux chocs généralement supérieure à celle d'une pièce moulée du même matériau. Le prix à payer est une faible liberté de forme — les contre-dépouilles, cavités profondes et canaux internes fins sont difficiles à forger, et un usinage complémentaire est souvent nécessaire. Convient aux pièces soumises à des efforts : bielles, brides, moyeux, têtes d'outils. Le signal de décision est simple : si la pièce doit supporter des efforts et résister à la fatigue, le forgeage est prioritaire ; si seules la forme et les dimensions importent, c'est une autre affaire.
Usinage CNC : enlèvement de matière, pour des dimensions précises et des tolérances régulières
L'usinage CNC fraise, tourne, perce, taraude, usine par électroérosion, découpe au fil, en enlevant la matière couche par couche à partir d'un bloc plein. Sa valeur essentielle est la précision dimensionnelle et la qualité de surface : dans le secteur, la plage de tolérance d'usinage courante se situe souvent autour de ±0,05 mm, les cas de haute précision étant à examiner au cas par cas, selon la rigidité de la structure, les références et les instruments de mesure. Pas de frais de moule, une modification de conception ne nécessite qu'un changement de programme, ce qui fait du CNC la solution quasi par défaut pour les prototypes et les petites séries. La faiblesse est une baisse limitée du coût en série — chaque pièce occupe du temps machine, et l'usinage de cavités complexes est long et consomme beaucoup d'outils.
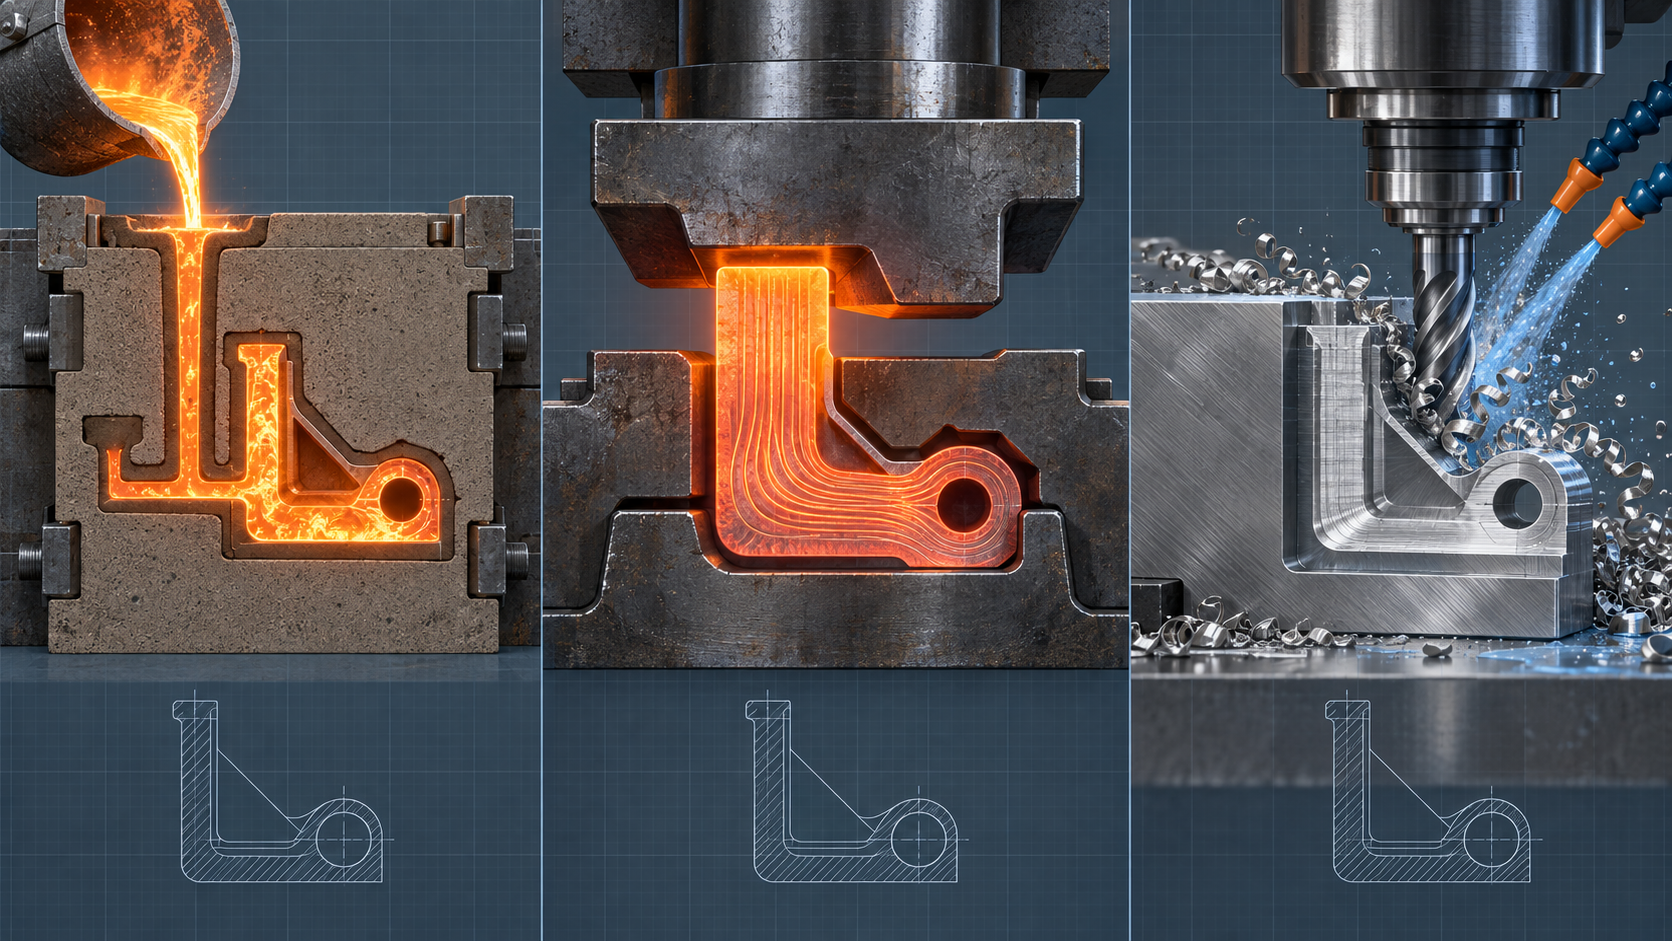
En mettant ces trois lignes côte à côte, une conclusion s'impose : une usine de fabrication métallique n'a pas besoin d'être experte en tout, mais vous devez savoir à quelle catégorie appartient votre pièce. Confier une pièce structurelle soumise à des efforts à une usine qui ne fait que du moulage, ou demander à un atelier purement CNC un boîtier complexe nécessitant des canaux internes, brûlera la majeure partie du coût de communication avant même le devis. Définir d'abord le procédé, puis parler du fournisseur — c'est la première case de la liste d'évaluation.
Les 6 dimensions d'évaluation d'une usine de fabrication métallique : de la liste des capacités aux services numériques
En cherchant une usine de fabrication métallique, deux choses font le plus peur : un devis qui ne donne qu'un chiffre, et une réponse « on peut faire » à toutes les questions. Ce qui permet vraiment de juger si une usine de fabrication métallique est adaptée, ce n'est pas le nombre d'équipements listés, mais si elle peut expliquer clairement six choses. Chaque point ci-dessous est accompagné d'un « quoi demander », directement copiable dans un e-mail de demande de prix.
1. Étendue de la couverture des procédés et des matériaux : a-t-elle déjà travaillé votre matériau
Le moulage, le forgeage et l'usinage CNC sont trois voies techniques différentes ; une usine de fabrication métallique n'a pas besoin d'être experte en tout, mais vous devez savoir à quelle catégorie appartient votre pièce. Plus crucial encore est l'expérience des matériaux : les paramètres de coupe de l'aluminium 6061 et du 7075 diffèrent, l'inox 304 s'écrouit, les pièces en laiton H62 à paroi mince se déforment facilement. Avoir déjà travaillé le matériau ou non ne se voit pas dans le devis, mais se voit dans le taux de rebut.
Quoi demander : « Quelles nuances d'aluminium, d'inox et de cuivre avez-vous usinées ces six derniers mois ? Pouvez-vous fournir un exemple de fiche de procédé ou de rapport de première pièce pour une pièce similaire ? »
2. Tolérances et capacités de contrôle : ne demandez pas seulement « pouvez-vous le faire », mais « comment le prouvez-vous »
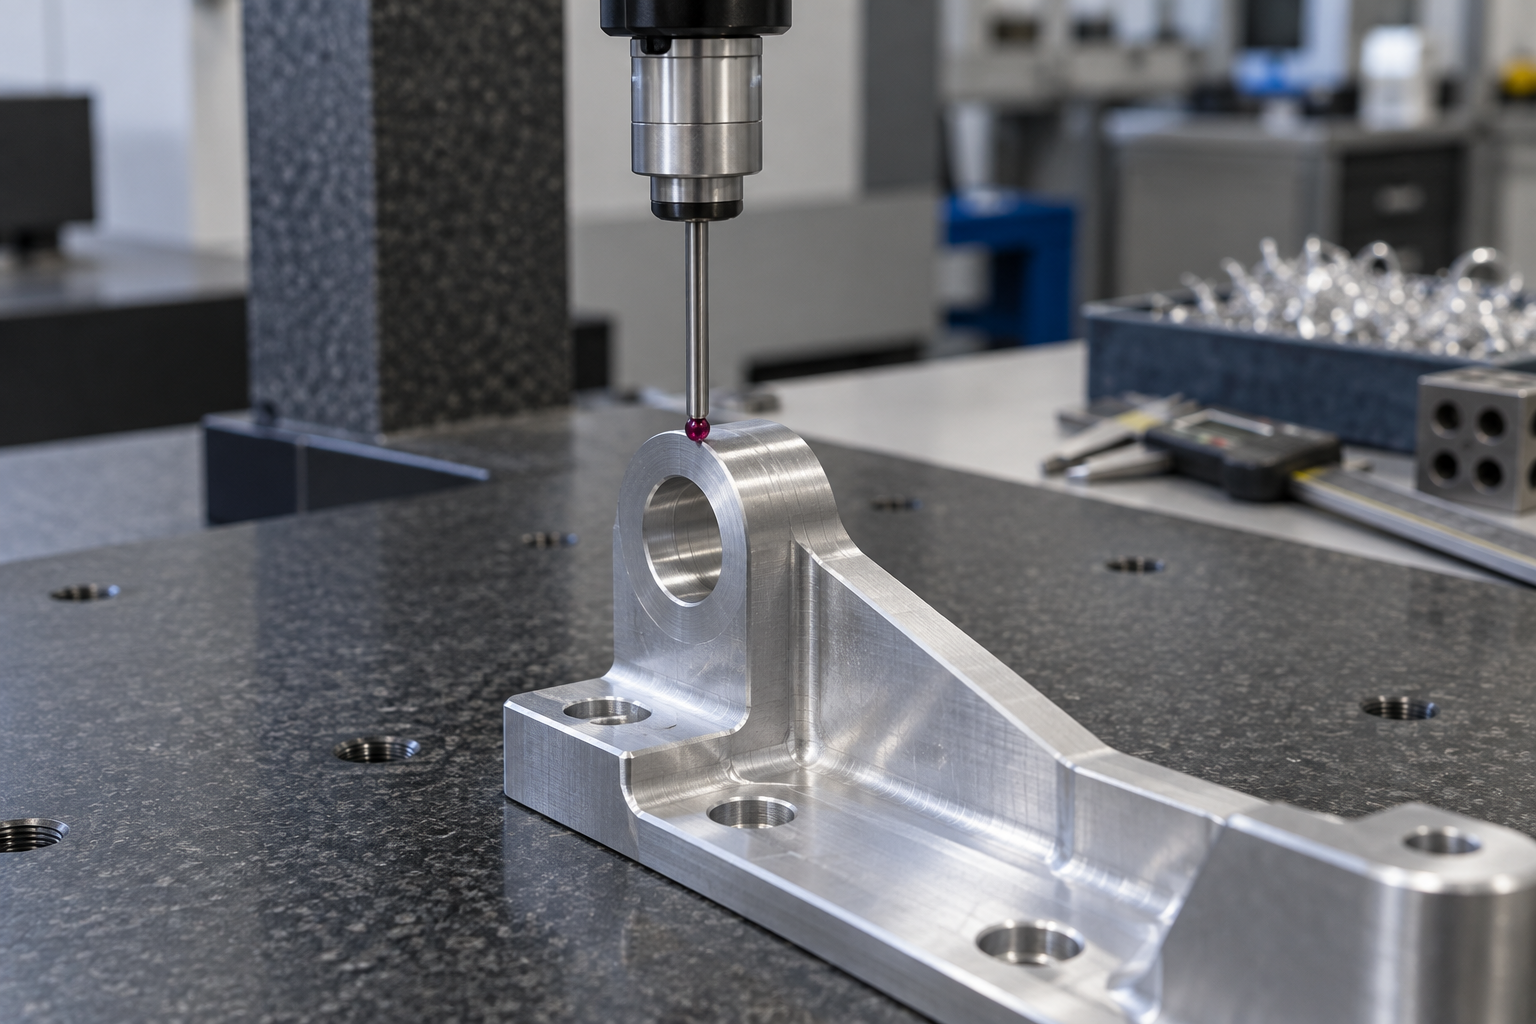
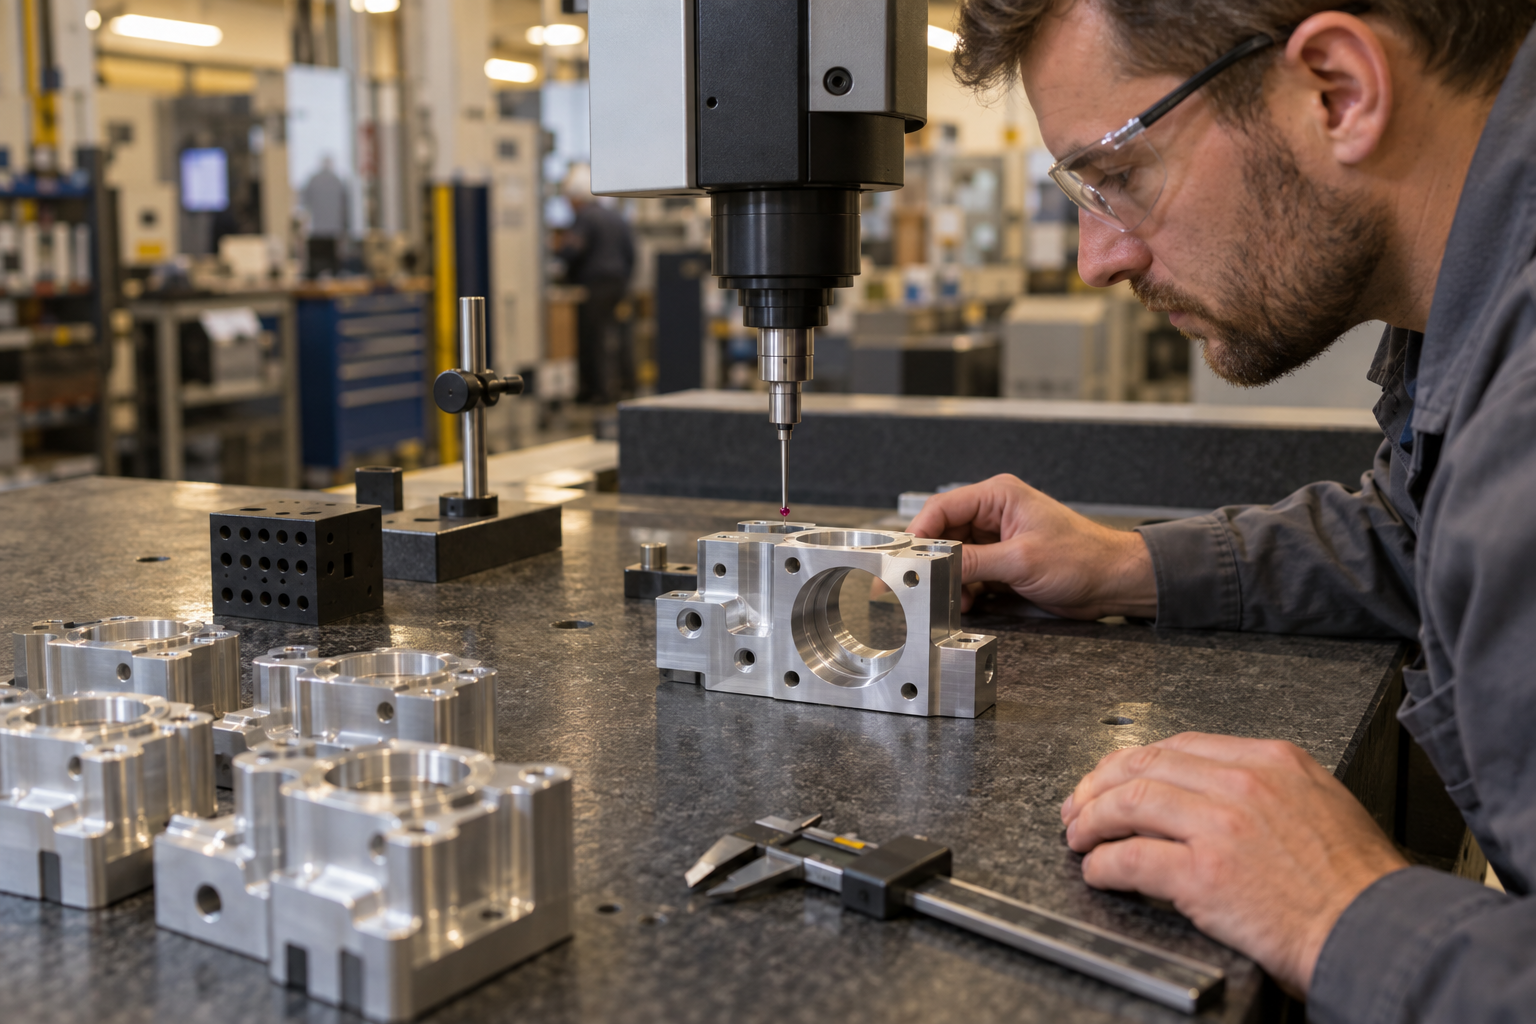
Dans le secteur, la plage de tolérance courante en usinage CNC se situe souvent autour de ±0,05 mm ; les exigences de précision plus élevées dépendent de caractéristiques spécifiques et doivent être confirmées point par point, sans appliquer un seul chiffre à tout le plan. Ce qui est plus révélateur que la valeur de tolérance, ce sont les moyens de contrôle : machine à mesurer tridimensionnelle ou pied à coulisse ? Contrôle à 100 % ou par échantillonnage des cotes critiques ? Quel taux d'échantillonnage ? Les instruments de mesure sont-ils livrés avec les pièces ?
Quoi demander : « Quels instruments utilisez-vous pour les cotes critiques ? Comment contrôlez-vous la première pièce et la série ? Pouvez-vous joindre un rapport de contrôle à la livraison ? »
3. Système qualité et traçabilité : au-delà des certificats, regardez les processus
La valeur d'un système qualité ne réside pas dans le certificat lui-même, mais dans son application quotidienne : y a-t-il un enregistrement des lots à réception, une gestion des versions des outils et des programmes, comment les produits non conformes sont-ils isolés et recontrôlés. Si le fournisseur ne peut que garantir verbalement « nous sommes très stricts » sans pouvoir expliquer comment les pièces reprises sont identifiées, le système n'est que façade.
Quoi demander : « Comment isolez-vous les produits non conformes ? Comment distinguez-vous les pièces reprises des pièces conformes sur la fiche de circulation ? »
4. Services numériques : devis en ligne et rapidité du retour DFM
Le degré de numérisation influence directement le coût en temps de vos essais préliminaires. Une usine de fabrication métallique capable de générer automatiquement un devis préliminaire à partir d'un modèle 3D téléversé dispose généralement d'une bibliothèque de procédés structurée en interne, et d'une base de chiffrage plus cohérente. Plus précieuse que le devis en ligne est la rapidité du retour DFM : combien de temps après l'envoi du plan recevez-vous un avis de fabricabilité, et cet avis est-il précis jusqu'à un congé ou une plage de tolérance particulière.
Quoi demander : « Combien de temps faut-il en général pour un retour DFM après l'envoi du plan ? Le retour est-il un modèle type ou spécifique à cette version de plan ? »
5. Transparence des prix : le devis inclut-il les heures et la matière
Un devis qui ne donne qu'un prix total oblige à renégocier tout un cycle dès qu'une cote change. Un devis détaillant les heures, la matière, le traitement de surface et les frais d'outillage permet des modifications argumentées et vous aide à identifier ce qui fait grimper le coût. Le niveau de prix lui-même est souvent directement lié au volume, à la tolérance et au taux d'utilisation de la matière ; parler d'un prix unitaire hors de ces paramètres n'a pas de sens.
Quoi demander : « Le devis peut-il être décomposé en matière, heures d'usinage, outillage et traitement de surface ? Modifier une cote affecte plutôt quel poste ? »
6. Fiabilité de livraison : regardez la logique d'ordonnancement, pas seulement la date promise
Les délais dépendent de la complexité de la pièce, de l'approvisionnement en matière et de l'ordonnancement en cours de l'usine ; il existe certes dans le secteur des cas d'urgence en quelques dizaines d'heures, mais il s'agit généralement de petites pièces, d'opérations simples, insérées dans le planning, et cela ne peut pas être considéré comme la norme. Une évaluation plus fiable consiste à clarifier la logique d'ordonnancement : comment les commandes urgentes sont-elles insérées, comment une rupture de matière est-elle signalée, qui informe proactivement en cas d'anomalie.
Quoi demander : « L'ordonnancement se fait-il par ordre de commande ou selon le goulot d'étranglement des opérations ? Un retard de livraison de matière me sera-t-il signalé combien de jours à l'avance ? »
Parmi ces six dimensions, les trois premières déterminent si la pièce peut être réalisée correctement, les trois dernières si la collaboration se passe bien. Pour évaluer une usine de fabrication métallique, établir un tableau de questions et noter chaque point est bien plus fiable que de consulter la liste d'équipements d'une brochure. Si vous devez d'abord obtenir une fourchette de prix préliminaire pour ancrer votre budget, vous pouvez soumettre votre modèle via l'entrée de devis classique, puis discuter des détails avec des chiffres concrets.
Difficultés pratiques d'usinage des matériaux : où bloquent l'inox, l'aluminium et le laiton
Avec la même machine et le même outil, changer de matériau peut multiplier le taux de rebut. En cherchant une usine de fabrication métallique, une liste de capacités indiquant « aluminium, cuivre, inox, titane, tout est possible » semble suffisante ; mais ce qui détermine réellement le niveau du devis et la justesse des délais, c'est de savoir si cette usine a déjà rencontré des difficultés avec les caractéristiques d'usinage de chaque matériau. Voici, pour les trois matériaux les plus courants, où ils bloquent, quelles exigences ils imposent aux outils et au bridage, et comment ces difficultés se reflètent dans le devis.
304 acier inoxydable : l'écrouissage est le premier obstacle incontournable
Le problème du 304 acier inoxydable ne réside pas dans sa dureté élevée, mais dans l'écrouissage. Dès que la zone de coupe subit une déformation plastique, la dureté de la surface augmente rapidement, et la passe suivante s'effectue sur un matériau plus dur. Il en résulte une usure rapide de l'outil, une augmentation des forces de coupe et un refoulement marqué — les dimensions dérivent de plus en plus et l'état de surface se dégrade également.
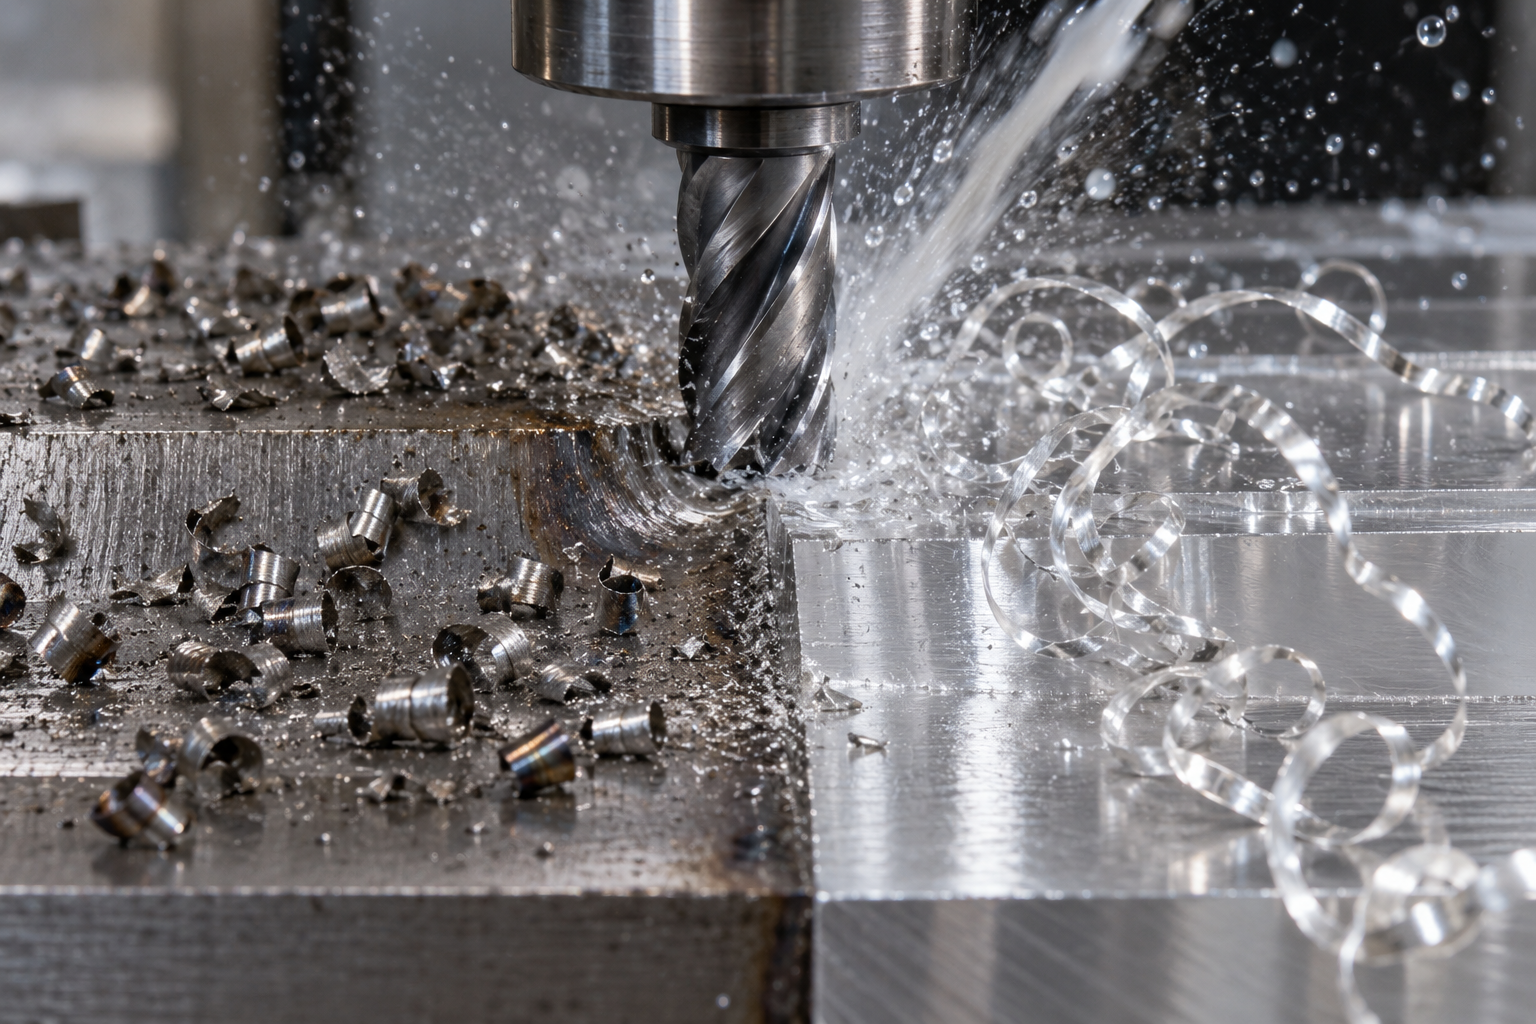
La solution n'est pas de forcer. La pratique courante dans le secteur est de faible vitesse de rotation, avance élevée, outil toujours engagé dans la matière, pour éviter que la pointe de l'outil ne frotte répétitivement la surface ; le liquide de refroidissement doit être abondant et dirigé vers la zone de coupe, pour empêcher les copeaux de frotter une seconde fois la surface usinée. Côté outillage, on utilise souvent des carbures revêtus ou des cermets, avec un tranchant maintenu affûté.
Le bridage est tout aussi sensible. Les pièces en acier inoxydable à paroi mince ont une faible rigidité : une force de serrage légèrement trop forte provoque un oval, légèrement trop faible et c'est le broutement. Les ateliers expérimentés utilisent des mors doux, des mandrins expansibles ou des montages dédiés pour répartir la force de serrage, plutôt que de serrer brutalement dans un étau standard. Ce temps de préparation entre dans le devis.
6061 aluminium : le collage et l'arête rapportée déterminent la rugosité de surface
Le 6061 aluminium est tendre, conduit bien la chaleur, s'usine facilement, mais le collage est le principal ennemi. Les copeaux se soudent au tranchant sous haute température et haute pression pour former une arête rapportée, qui varie en taille et équivaut à donner à la pointe de l'outil un tranchant irrégulier : la surface usinée est tantôt brillante tantôt terne, et les dimensions fluctuent.
L'approche consiste à faire partir les copeaux au plus vite, sans les laisser stationner sur le tranchant : vitesse de rotation élevée, grand angle d'attaque, tranchant affûté et poli, avec un refroidissement haute pression ou par brumisation pour souffler les copeaux d'aluminium. Une vitesse trop faible favorise au contraire le collage, ce qui est contre-intuitif par rapport à l'acier.
Pour les pièces en aluminium à paroi mince, la déformation au bridage est plus délicate que la coupe elle-même. L'aluminium ayant un faible module d'élasticité, il se détend après serrage et hors tolérance au relâchement. Les contre-mesures courantes sont de laisser des bossages de maintien, d'utiliser un plateau à vide ou un maintien à la cire, retirés après usinage. Ces solutions augmentent directement le temps unitaire, et le devis est naturellement plus cher qu'une simple plaque épaisse.
H62 laiton : une bonne plasticité qui favorise au contraire la déformation des parois minces et au bridage
Le laiton s'usine bien et présente une surface brillante, on le considère souvent comme un matériau « facile à usiner ». Le problème vient de la plasticité et de la dilatation thermique. Le laiton H62 est ductile : les pièces à paroi mince et les arbres élancés se courbent et se refoulent sous les forces de coupe et de serrage ; la chaleur générée par l'usinage dilate la pièce, elle est conforme à la mesure, puis les dimensions diminuent au refroidissement.
La difficulté des pièces en laiton ne réside donc souvent pas dans l'outil, mais dans l'organisation des opérations et le moment de la mesure. La bonne pratique est de séparer ébauche et finition, de laisser un vieillissement ou d'attendre le refroidissement avant la coupe de finition, et de mesurer les cotes critiques à température constante. Au bridage, on privilégie le serrage axial au serrage radial pour réduire la déformation radiale.
Ces éléments ont une portée concrète pour l'acheteur : si un atelier d'usinage des métaux vous demande spontanément l'épaisseur de paroi, les tolérances et la méthode de mesure de votre pièce en laiton, c'est qu'il a réellement traité ce type de travail, et non qu'il applique des paramètres génériques en une seule passe.
En considérant les trois matériaux ensemble, on constate que les difficultés d'usinage des matériaux résultent rarement d'un seul facteur : ce sont le plus souvent les paramètres de coupe, l'outil, le bridage et le moment de la mesure qui interagissent. C'est aussi pourquoi, pour un même plan, les devis de différents ateliers peuvent varier sensiblement — ce n'est pas la machine qui diffère, mais l'anticipation du comportement du matériau et l'expérience.
Collaboration DFM : pourquoi un bon atelier commence à modifier votre plan avant même le devis
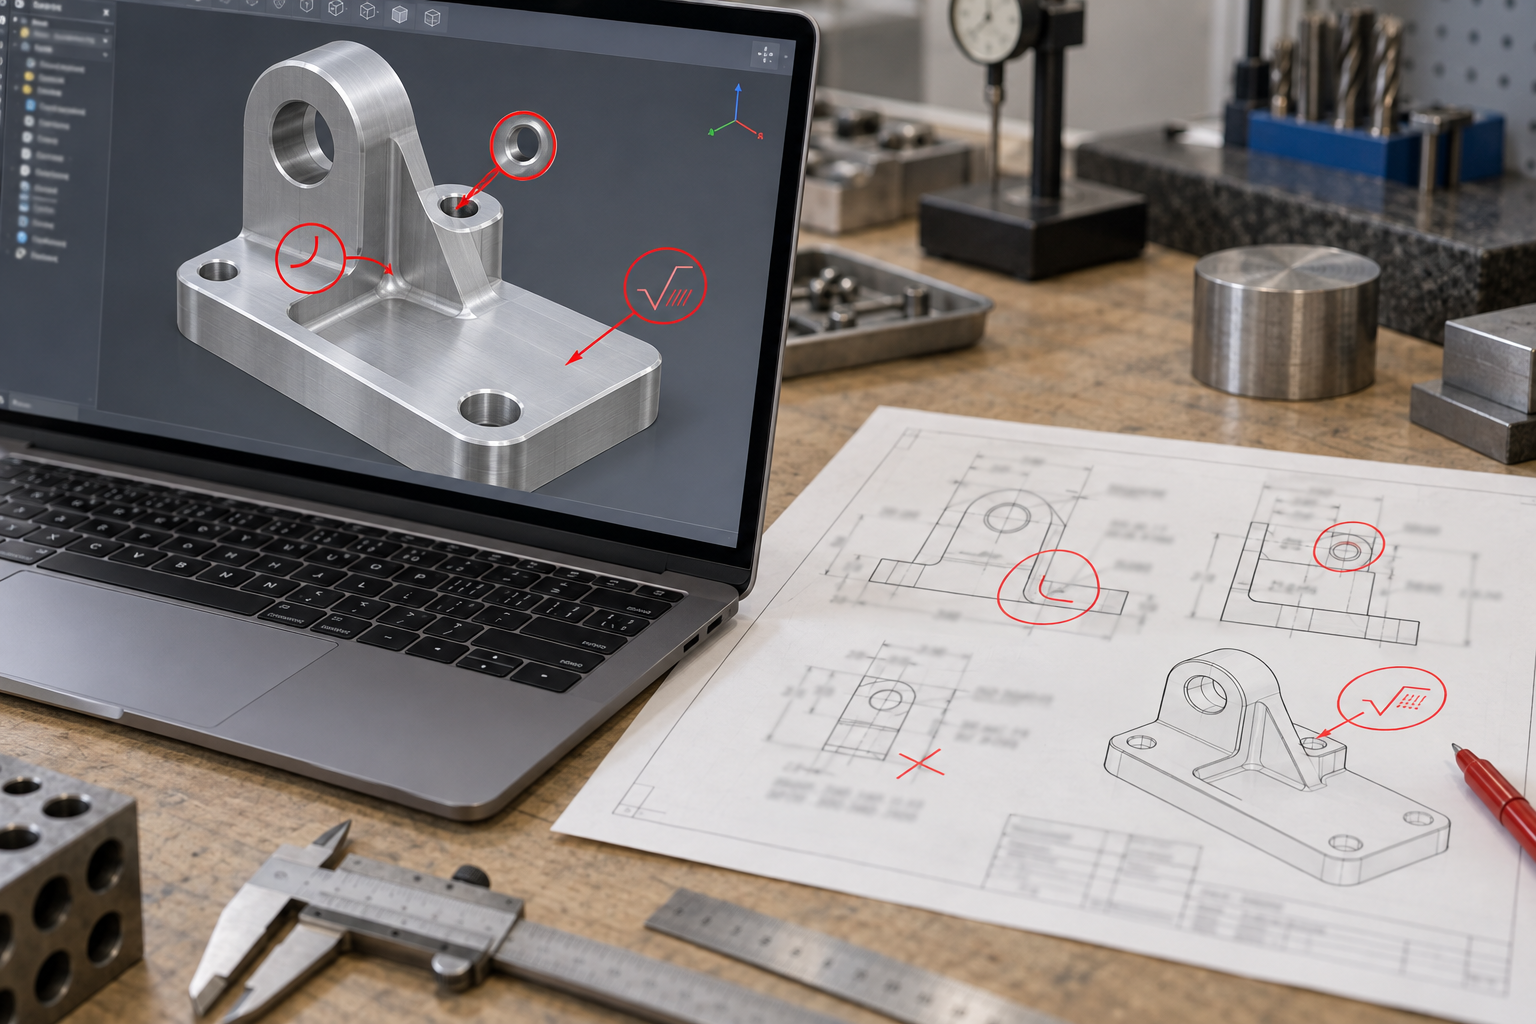
Ce que le DFM modifie concrètement : cinq points de convergence fréquents
- Correspondance entre congés et rayon d'outil — un angle interne vif ne peut être réalisé qu'avec un outil combiné ou par électroérosion, ce qui augmente le coût et le délai. En portant le congé interne au-delà du rayon de la fraise utilisée, on l'usine en une seule passe.
- Épaisseur minimale de paroi et direction de dépouille — les pièces moulées et forgées ont des exigences de dépouille, les zones à paroi mince posent problème au remplissage et au refroidissement ; définir le plan de joint dès la conception coûte bien moins cher qu'une modification après ouverture du moule.
- Références et bridage — la présence ou non de surfaces de serrage ou de bossages de maintien sur la pièce détermine directement le nombre de montages et la nécessité de mors doux. Une pièce sans référence de bridage se reflétera immanquablement dans le devis.
- Zone de tolérance trop serrée — spécifier ±0,02 mm même sur des cotes non fonctionnelles est un amplificateur de coût courant. Dans le secteur, la zone de tolérance courante en usinage CNC est de l'ordre de ±0,05 mm ; une précision supérieure nécessite d'évaluer le procédé et les moyens de contrôle, et de confirmer la nécessité de l'indiquer sur le plan.
- Rapport profondeur/diamètre des trous — un trou à grand rapport profondeur/diamètre nécessite un perçage par étapes, un foret à canon ou l'électroérosion, avec un risque élevé d'évacuation des copeaux et de déviation, source invisible d'écarts de devis.
Pourquoi le DFM intervient au stade du devis et non après la signature
Les conseils DFM ne sont pas toujours justes : comment décider de les adopter ou non
Du prototype à la production de série : comment vérifier la capacité de livraison d'un atelier d'usinage des métaux
Pour évaluer un atelier d'usinage des métaux, ce qui pose vraiment problème n'est pas le prototypage, mais le trajet entre la pièce prototype et la série. Un prototype réussi et une série ratée, c'est la forme d'accident la plus courante pour un acheteur. La capacité de livraison n'est pas une phrase du type « nos délais sont courts », mais un ensemble de processus vérifiables : les documents de procédé sont-ils mis à jour avec la série, comment se fait la confirmation de la première pièce, qui gère les moules et l'outillage. En examinant ces quelques étapes, on peut globalement juger si l'interlocuteur peut effectuer une transition en douceur.
Prototype, petite série, production de série : la logique de configuration des procédés selon les phases
La phase de prototype recherche la rapidité : l'usinage CNC et l'impression 3D en sont les piliers : le CNC produit directement des pièces fonctionnelles, avec un matériau réel et des tolérances exploitables ; l'impression 3D convient aux pièces de validation à forme complexe mais peu sollicitées, avec une itération plus rapide. Pour une petite série de quelques dizaines à quelques centaines de pièces, la pratique courante est le moulage de réplique (coulée sous vide) ou l'usinage CNC en petite série — le premier coûte moins cher mais le matériau se rapproche des performances de l'injection plastique, adapté à la validation d'aspect et d'assemblage ; le second a un coût unitaire plus élevé mais des dimensions plus stables.
En production de série, le matériau de la pièce détermine la voie : les pièces plastiques passent par le moulage par injection, les pièces métalliques relèvent le plus souvent d'une combinaison forgeage ou fonderie plus usinage, ou directement du fraisage CNC en série. Ce que vous devez vérifier, c'est si cet atelier d'usinage des métaux peut couvrir votre phase actuelle et s'il sait clairement vers quel procédé basculer ensuite. Si le prototypage se fait chez l'un et que la série est contrainte de passer chez un autre, la transmission des plans et des références de tolérance est souvent la première fissure.
Vérifier la capacité de transition : confirmation de la première pièce, documents de procédé et gestion de l'outillage
Poser trois questions concrètes est plus utile que de feuilleter une brochure.
Comment se fait la confirmation de la première pièce (FAI) ? Pas « nous avons contrôlé », mais quelles cotes ont été contrôlées, avec quels moyens de mesure, et si le rapport est fourni. Réaliser un rapport dimensionnel complet de la première pièce avant la série est un geste de base pour un atelier d'usinage des métaux ; si l'interlocuteur ne peut confirmer qu'oralement, vous n'aurez aucune base de référence en cas de dérive dimensionnelle ultérieure.
Les documents de procédé sont-ils mis à jour avec la série ? En phase prototype, on peut retoucher par polissage manuel ; en série, il faut passer à un positionnement par outillage. Si l'instruction de travail en est encore à la version prototype, c'est que le procédé n'est pas figé. Vous pouvez demander à voir la fiche de procédé ou le schéma de bridage de la série.
Qui gère les moules et l'outillage ? Les pièces métalliques impliquent des moules de fonderie, des matrices de forgeage, des montages dédiés CNC. Confirmez la propriété, le mode de stockage et les enregistrements de maintenance. Dans un atelier où la gestion de l'outillage est chaotique, les fluctuations de précision se manifestent généralement en premier lors du changement de lot.
Jugement des délais : les cas urgents existent, mais ne peuvent pas servir d'attente par défaut
Le délai dépend de la superposition de trois facteurs : la complexité de la pièce, l'approvisionnement en matière et le planning de l'atelier. Il existe effectivement dans le secteur des cas de prototypage urgent en quelques dizaines d'heures, généralement de petites pièces, en matériau courant, et tombant par chance sur un créneau libre ; en faire une attente par défaut revient presque toujours à une déception. La démarche plus fiable est de demander clairement : comment se calcule le cycle de production standard ? Par quel canal passe l'urgence, et risque-t-elle d'évincer d'autres opérations ? En cas d'anomalie (rupture d'outil, matière non conforme), qui vous prévient et sous quel délai. Un atelier d'usinage des métaux prêt à signaler les risques à l'avance mérite plus d'être suivi qu'un autre qui répond toujours « pas de problème ».
Liste des documents à préparer avant une demande de devis : rendre le devis d'une usine d'usinage métallique plus précis et plus rapide
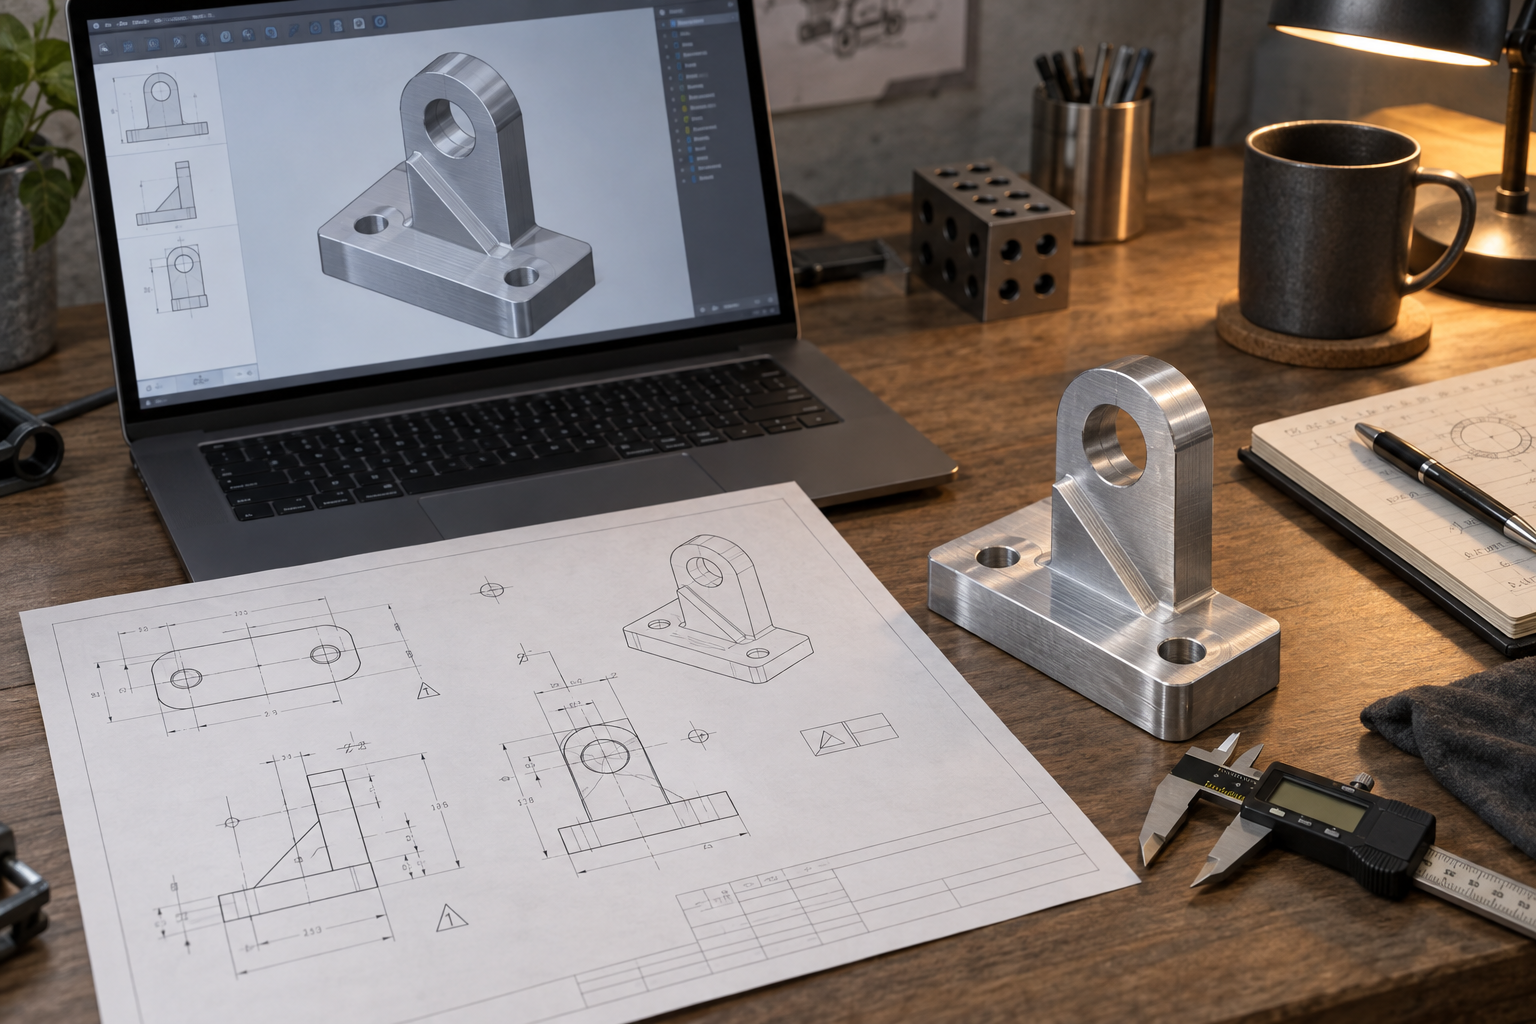
Ce que gèrent respectivement le modèle 3D et le dessin 2D
Dimensions et tolérances clés : coter avec retenue, unifier les références
- Ne coter que les dimensions fonctionnelles : entraxes de trous d'appui, planéité des faces d'assemblage, largeur de gorge d'étanchéité, etc., qui déterminent le montage ou non ; pour les faces esthétiques et non fonctionnelles, une tolérance générale suffit.
- Références unifiées : aligner autant que possible la référence de conception, la référence d'usinage et la référence de contrôle sur la même face ou le même groupe de trous, sinon les changements de référence consomment la zone de tolérance.
- Ne pas trop serrer la zone de tolérance : dans l'industrie, la zone de tolérance courante en usinage CNC est de l'ordre de ±0,05 mm ; les exigences plus serrées doivent être précisées séparément et les moyens de contrôle confirmés, sans supposer par défaut que le fournisseur peut les atteindre.
- Normes de cotation des filetages et des trous : indiquer clairement le diamètre M, la profondeur, s'il s'agit d'un trou traversant et s'il faut tarauder, afin d'éviter les confirmations supplémentaires qui font perdre du temps.
Matériaux, traitement de surface et rythme de production
Fournir également les relations d'assemblage et les pièces d'interface
Erreurs courantes : les pièges à éviter si l'on ne regarde que la liste des équipements et le prix unitaire
Après avoir parcouru les sites de plusieurs usines d'usinage métallique, on voit souvent la même scène : des photos d'atelier en grille de neuf, à côté d'une ligne « possède XX centres d'usinage CNC ». Ce type d'information n'aide presque pas à sélectionner un fournisseur — le nombre de machines ne équivaut pas à une capacité effective, et encore moins à la capacité de produire votre pièce, ni de bien la produire. Lorsqu'on cherche une usine d'usinage métallique, les principales erreurs de jugement à éviter portent surtout sur l'étape « quoi regarder ».
Prendre le nombre de machines pour la capacité d'usinage
Qu'une machine cinq axes soit là, et qu'elle puisse usiner de manière stable la pièce de votre dessin, sont deux choses différentes. Derrière l'équipement, il y a les montages, la gestion des outils, la programmation et l'expérience des opérateurs. En usinage CNC également, certaines usines d'usinage métallique produisent toute l'année des boîtiers en aluminium ; face à une pièce en acier inoxydable 304 à cavité profonde, la flexion des outils et l'usure changent immédiatement le rythme. Méthode de jugement alternative : ne pas demander « combien de machines », mais « quels matériaux et quelles tolérances avez-vous usinés ces trois derniers mois, pouvez-vous montrer un rapport de première pièce ou des enregistrements de contrôle ». Dans l'industrie, les tolérances d'usinage CNC sont couramment de l'ordre de ±0,05 mm, plus précis sur devis ; la volonté de l'interlocuteur de parler des moyens de mesure et du taux d'échantillonnage est plus informative que la plaque signalétique de la machine.
Comparer uniquement le prix unitaire en ignorant le taux de conformité et les coûts de reprise
Le chiffre le plus bas sur un devis correspond souvent aux hypothèses de fabrication les plus conservatrices : on remplace l'usinage par fil lent par du fil rapide pour économiser, on réduit le traitement thermique au minimum, on choisit le montage le plus simple. À la réception du premier lot, dimensions hors tolérance, rugosité non conforme, positions de trous d'assemblage décalées : le coût de reprise et de refabrication dépasse largement l'économie initiale. Pour comparer les prix, décomposez le devis en matériau, main-d'œuvre, traitement de surface et contrôle ; si l'interlocuteur ne donne qu'un total, demandez au moins « quels contrôles ce prix inclut ». Le prix unitaire est un résultat ; le taux de conformité et le taux de reprise sont le coût réel.
Prendre la vitesse de réponse comme un indicateur secondaire
Trois jours sans réponse à une demande de devis, deux relances pour une question sur un dessin, personne qui suit un changement de besoin — cela ressemble à un « service client », mais reflète en réalité la capacité de planification et de suivi technique. Si une usine d'usinage métallique ne prend même pas la peine de donner un retour DFM, il est peu réaliste d'attendre qu'elle alerte spontanément en cas de problème en production. La méthode de jugement est directe : au stade du devis, posez une demande légèrement floue et voyez si l'interlocuteur remplit un prix directement ou revient demander des précisions sur les références, les tolérances et la quantité. Celui qui pose une question de plus a généralement une capacité technique plus solide.
Prendre les certifications pour une caution universelle
Les certifications montrent que les processus sont encadrés, mais pas comment votre pièce sera concrètement contrôlée. Une certification système comme l'ISO 9001 et la question « avec quel moyen de mesure contrôlez-vous les dimensions clés de ce lot, contrôle total ou par échantillonnage, me fournissez-vous les données de contrôle » sont deux choses différentes. Plutôt que de fixer le mur des certificats, interrogez l'étape de contrôle : machine à mesurer tridimensionnelle ou pied à coulisse ? Quelles dimensions figurent dans le rapport de première pièce ? Comment traitez-vous les hors-tolérance ? Des réponses claires à ces questions reflètent mieux le niveau réel de contrôle qualité qu'un certificat.
En reliant ces points, la logique d'évaluation d'une usine d'usinage métallique n'est pas complexe : la liste des équipements montre l'étendue, le devis montre la transparence, la communication montre la réactivité, le contrôle montre la qualité réelle. C'est aussi la mise en pratique des dimensions évoquées dans les sections précédentes — regardez d'abord comment elle répond à vos questions, puis décidez si vous lui confiez vos dessins.
Questions fréquentes (FAQ)
Les questions ci-dessous sont celles que les lecteurs posent le plus souvent après avoir lu les sections précédentes. Les réponses ne portent que sur la logique de jugement déjà exposée dans cet article, sans engagement sur des certifications précises, des délais fixes ou des prix.
Fonderie, forgeage et usinage CNC : sur quoi se baser pour choisir ?
Regardez d'abord la logique de forme de la pièce, pas d'abord les équipements dont dispose l'usine. Pour des cavités internes complexes et une grande série, le remplissage liquide de la fonderie convient mieux ; pour des pièces soumises à efforts, exigeant une structure dense et fluide, la mise en forme plastique du forgeage est plus adaptée ; pour une grande précision dimensionnelle, une forme relativement régulière et une petite série, l'enlèvement de matière par usinage CNC est plus direct. Les trois sont souvent combinés, par exemple une ébauche de fonderie ou de forgeage, puis l'usinage CNC des faces d'appui critiques. L'ordre de jugement est : liberté de forme → matériau → quantité → tolérance ; si l'un des quatre bloque, le procédé est pratiquement fixé.
Pour un même dessin, pourquoi les devis de différentes usines d'usinage métallique varient-ils autant ?
L'écart de prix vient généralement de quatre sources : d'abord une estimation différente du temps de main-d'œuvre, nombre de montages, consommation d'outils, besoin ou non d'un outillage dédié, chaque entreprise juge différemment ; ensuite des canaux d'approvisionnement en matériau et des marges laissées différents ; puis un investissement de contrôle différent, entre un contrôle par échantillonnage au pied à coulisse et un contrôle total à la machine tridimensionnelle, le coût est très différent ; enfin une logique de planification différente, un devis pour commande urgente et un devis pour planning normal ne sont pas dans la même fourchette. Donc, face à un devis, demandez d'abord « quelles opérations et quels contrôles ce prix inclut », c'est plus utile que de comparer les chiffres. La zone de tolérance courante dans l'industrie mentionnée dans cet article n'est qu'une base de jugement ; en pratique, référez-vous au dessin et à la confirmation de l'usine.
Les suggestions DFM fournies par l'usine doivent-elles obligatoirement être appliquées telles quelles ?
Pas nécessairement, mais il vaut la peine de demander clairement la raison de chacune. Les suggestions DFM portent généralement sur la direction de dépouille, l'épaisseur minimale de paroi, la correspondance entre congés et rayon d'outil, les références et le bridage, ainsi que le caractère trop serré ou non de la tolérance. Certaines suggestions sont des contraintes strictes : sans les appliquer, la pièce ne peut pas être réalisée ou le taux de rendement est très faible ; d'autres ne sont que des options de réduction des coûts, applicables ou non, avec seulement un prix différent. La démarche raisonnable consiste à demander à l'usine d'indiquer l'impact de chaque suggestion : impact sur la fabricabilité, impact sur le coût, ou impact uniquement sur l'aspect. Une usine qui ne répond qu'avec un chiffre de prix sans fournir aucun retour sur la fabricabilité présente un risque plus élevé en coopération à long terme.
Peut-on utiliser la même usine d'usinage métallique pour la production en petite série et la production de masse ?
Oui, et c'est généralement plus simple, mais il faut confirmer que les capacités de l'usine sont bien reliées entre les deux phases. La phase de prototypage utilise souvent le CNC et l'impression 3D pour itérer rapidement ; la petite série peut passer par le moulage de réplique ou le CNC en petite série ; la production de masse peut ensuite basculer vers le moulage par injection, le forgeage ou la fonderie avec usinage. Trois points sont essentiels : la procédure de validation de la première pièce est-elle normalisée, les documents de process sont-ils mis à jour avec le volume, et qui gère les moules et l'outillage. Si la production de test et la production de masse changent d'usine, il faut impérativement transmettre clairement les paramètres de process, les données de contrôle et les enregistrements de modification de la phase de test, sinon l'usine de production de masse repart de zéro. Les délais dépendent de la complexité et du planning ; il existe effectivement des cas d'urgence dans le secteur, mais cela ne doit pas être considéré comme une attente par défaut.
Key takeaways
- Pour évaluer une usine de fabrication métallique, commencez par les limites des procédés : le moulage, le forgeage et l'usinage CNC conviennent chacun à des volumes, des formes et des plages de tolérance différents ; vérifiez d'abord si le procédé principal du fournisseur couvre votre type de pièce.
- L'expérience pratique des matériaux est plus discriminante que la liste des équipements — l'écrouissage de l'inox 304, le collage de l'aluminium 6061, la déformation du laiton influencent directement le devis et le taux de rendement.
- La collaboration DFM a lieu avant le devis : aligner à l'avance la dépouille, l'épaisseur de paroi, la plage de tolérance et les références de bridage coûte souvent moins cher que d'ajouter des opérations après coup.
- Les délais et les certifications doivent reposer sur des preuves concrètes : demandez au fournisseur d'expliquer ses moyens de contrôle, son processus de validation de la première pièce et sa logique d'ordonnancement, plutôt que de se fier à de simples promesses verbales.



