
Ce que signifie réellement l'usinage de haute précision : commencer par établir l'échelle de précision
Pour une même pièce en aluminium, trois fournisseurs écrivent tous « usinage de haute précision possible », et les devis peuvent varier du simple au triple. La différence ne tient pas à l'ancienneté des machines, mais au fait que leurs objectifs de précision par défaut ne se situent pas du tout au même niveau. Pour juger si un devis est raisonnable, il faut d'abord décomposer le mot « précision » en graduations comparables.
Dans le secteur, on classe généralement l'usinage en trois niveaux selon l'enlèvement, la précision atteignable et la qualité de surface : ébauche, usinage de précision, usinage ultra-précis. La précision d'ébauche se situe globalement entre 0,1 mm et 0,01 mm, l'objectif étant d'approcher rapidement la forme ; l'usinage de précision se situe généralement entre 0,01 mm et 0,5 μm, en conciliant dimensions, géométrie et surface ; l'usinage ultra-précis progresse vers l'échelle nanométrique, et dans certains cas approche même l'échelle atomique. La différence entre ces trois niveaux n'est pas de « faire un peu mieux », mais de changer tout un ensemble : équipements, outils, environnement et contrôle.

Pourquoi, alors qu'on parle également d'usinage, les objectifs diffèrent-ils autant ? Parce que chaque niveau résout un problème différent. L'ébauche se soucie du taux d'enlèvement de matière et de la répartition des surépaisseurs ; les stries de surface et les variations dimensionnelles sont acceptables. L'usinage de précision se soucie de savoir si l'ajustement, l'étanchéité et le montage peuvent être réalisés du premier coup. L'usinage ultra-précis se soucie d'indicateurs fonctionnels tels que le front d'onde optique ou la planéité nanométrique — quelques dizaines de nanomètres d'écart et le miroir est bon pour la casse. En délimitant d'abord les frontières de ces trois niveaux, on dispose ensuite d'un point d'ancrage pour parler des classes IT, des zones de tolérance, de la rugosité de surface et des méthodes de contrôle.
Un autre point est facilement négligé : l'échelle de précision n'est pas une course unidirectionnelle où plus haut est toujours mieux. Un support qui n'exige que ±0,1 mm, s'il est usiné comme une pièce de précision, verra son coût augmenter et son délai s'allonger sans que sa fonction s'améliore. À l'inverse, si une face qui devrait être usinée avec précision est livrée en ébauche, l'assemblage devra être rattrapé par ajustage, cales voire reprise. Le point de départ du jugement est toujours le besoin fonctionnel, et non « plus c'est précis, plus c'est noble ».
Classes IT et zones de tolérance : traduire la « haute précision » en chiffres vérifiables
Si le plan ne porte que les mots « usinage de précision », l'atelier ne peut pas démarrer et le contrôle ne peut pas juger. Pour que l'usinage de haute précision soit applicable, la première chose à faire est de traduire l'objectif de précision en chiffres mesurables et vérifiables — ce qui s'exprime généralement par une zone de tolérance ou une classe IT.
L'IT (tolérance internationale) comporte vingt classes, de IT01 à IT18 ; plus la valeur est petite, plus la précision est élevée. C'est un système universel d'expression des classes de tolérance : pour une même classe IT, les valeurs de tolérance correspondant à différentes plages de dimension nominale ne sont pas identiques ; plus la dimension est grande, plus la valeur absolue de tolérance d'une même classe IT est grande. Donc, en voyant « IT7 », il faut d'abord demander : quelle est la dimension de référence. Parler de classe IT sans la dimension revient à ne rien dire.
Classe IT, zone de tolérance indiquée directement, simple mention « précision » : différences entre ces trois façons d'écrire
Indiquer une classe IT convient aux pièces en série et aux faces d'ajustement standardisées : c'est pratique pour se référer aux tables de tolérances normalisées et pour que les fournisseurs chiffrent le procédé sur la même base. Indiquer directement la zone de tolérance (par exemple φ20 −0,01/−0,02) est plus précis et s'utilise souvent pour les pièces unitaires, non standard ou les dimensions d'ajustement, sans dépendre d'une table. Écrire seulement « précision » ne permet aucun contrôle — « précision » est un adjectif, pas un critère. Le remplacer par des chiffres avant de livrer le plan est l'étape la plus directe pour réduire les allers-retours de communication.
Une autre formulation courante consiste à donner une valeur de référence puis à ajouter « selon la classe IT ». Il faut alors confirmer deux points : quelle dimension sert de référence et selon quelle classe. Sinon, le fournisseur travaille selon une interprétation large et le contrôle juge selon une interprétation stricte : c'est là que naissent les litiges.
Comment le serrage de la zone de tolérance entraîne les coûts d'usinage, de bridage et de contrôle
Le resserrement de la zone de tolérance n'entraîne pas une variation linéaire des coûts. Gagner une classe peut ne demander qu'un changement d'outil ou de paramètres de coupe ; gagner une classe de plus exige souvent de passer à la rectification, d'augmenter le nombre de bridages, de contrôler la température de l'atelier et d'utiliser des instruments de mesure plus précis. Tolérance, bridage et contrôle sont liés : une tolérance plus serrée exige une référence plus stable, une référence plus stable exige moins de bridages, et moins de bridages influence en retour la gamme de procédés disponible.
La pratique courante dans le secteur est de répartir les tolérances par niveau selon les faces fonctionnelles : resserrer les faces qui participent réellement à l'ajustement, à l'étanchéité, au guidage ou au positionnement ; desserrer les faces non fonctionnelles (aspect, dégagement, passage de câbles, trous d'allègement). Une tolérance unique pour tout le plan revient à répartir l'exigence la plus stricte sur toutes les faces : le coût augmente nettement sans bénéfice pour la fonction de la pièce.
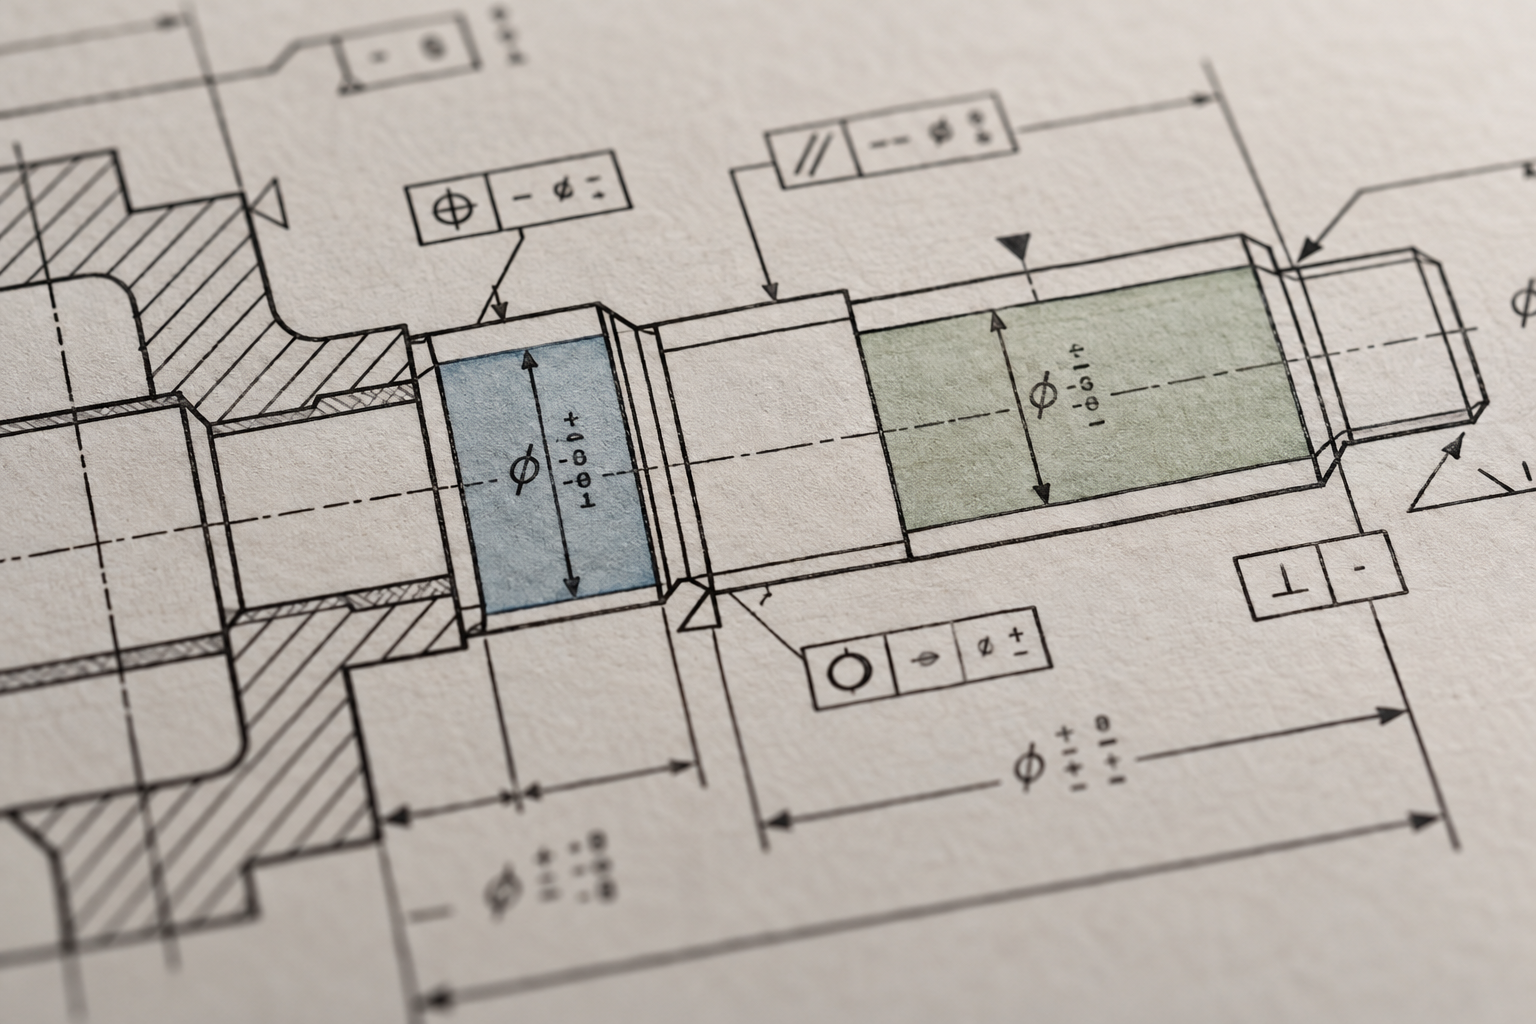
Pour juger si une tolérance doit être resserrée, demandez d'abord à quelle fonction elle sert : ajustement serré ou avec jeu ? référence de positionnement ou dégagement ? y a-t-il une marge pour la dilatation thermique, l'ordre de montage ou la compensation d'usure ? Une fois ces questions clairement résolues, la zone de tolérance se détermine naturellement. Les leviers de coût de l'usinage de haute précision ne se trouvent souvent pas sur la machine, mais dans ces quelques chiffres du plan.
Comment l'usinage de précision atteint le micron : équipements, bridage et stabilité thermique
Un plan portant une tolérance micrométrique ne signifie pas que la précision micrométrique sera automatiquement obtenue. Entre l'usinage de précision et l'usinage de haute précision, ce n'est pas une machine plus chère qui fait la différence, mais si tout un ensemble de conditions est réuni simultanément : la précision géométrique de la machine elle-même, la chaîne de rigidité outil-porte-outil, l'uniformité du bridage et des références de la pièce, le contrôle de la température de l'atelier, l'adéquation des paramètres de coupe. Si un seul maillon fait défaut, la dimension finale dérivera.
Rigidité et précision géométrique de la machine : la base du micron
La précision géométrique de la machine détermine si elle peut suivre de manière stable une ligne droite ou un cercle. La rectitude des glissières, le battement axial et radial de la broche, la perpendicularité entre les axes : ces erreurs se reproduisent directement sur la pièce. Dans les centres d'usinage de haute précision courants du secteur, le battement radial de la broche est souvent maintenu à quelques micromètres près ; au-delà, la précision de positionnement du centre d'usinage lui-même approche le micron, laissant très peu de marge au procédé.
La rigidité est tout aussi cruciale. Les efforts de coupe déforment légèrement l'outil et la pièce ; si la structure de la machine n'est pas assez rigide, même une coupe légère fait dériver les dimensions. C'est pourquoi les pièces à parois minces ou les arbres élancés sont particulièrement difficiles — non pas que la machine soit insuffisante, mais que la pièce elle-même cède sous les efforts de coupe.
Outils, porte-outils et bridage : les maillons les plus souvent négligés de la chaîne d'erreur
De la broche à la pointe de l'outil, il existe une chaîne de rigidité en série. Un contact médiocre du cône du porte-outil, un porte-à-faux trop long de l'outil ou un battement excessif du mandrin absorbent la précision de la broche. La pratique courante du secteur est d'utiliser des porte-outils à frettage thermique ou hydrauliques à la place des pinces élastiques ordinaires, précisément pour réduire le porte-à-faux et le battement. L'outil lui-même compte : l'arête des fraises en bout utilisées pour la finition doit être affûtée et le revêtement adapté au matériau, sinon les efforts de coupe augmentent et la déflexion s'aggrave.
Le bridage est une autre source d'erreur invisible. Plus on réalise de faces en un seul bridage, plus l'erreur cumulée est faible ; avec plusieurs bridages, il faut contrôler l'erreur par l'unification des références. En production réelle, les pièces de précision exigent généralement que la face de référence soit usinée en premier et que toutes les opérations suivantes s'y réfèrent, afin d'éviter de « changer de zéro à chaque bridage ». Plateau à vide, mors doux spéciaux, étaux de précision : ces moyens visent essentiellement à réduire les écarts introduits par le bridage.

Stabilité thermique et capacité multiaxe : les conditions environnementales de l'usinage micrométrique
Pour une pièce en acier, chaque élévation de 1 °C allonge une longueur de 100 mm d'un peu plus de 1 μm. Si l'écart de température entre l'atelier en été et en hiver atteint une dizaine de degrés, les dimensions ne concordent plus. C'est pourquoi les ateliers d'usinage de précision doivent généralement contrôler la température, souvent à 20 °C ± 2 °C ou plus strictement dans le secteur ; les applications ultra-précises exigent davantage. La machine elle-même chauffe : la déformation thermique de la broche s'accumule après plusieurs heures de fonctionnement continu ; le préchauffage à la mise en route et l'attente de l'équilibre thermique avant le contrôle de la première pièce sont des opérations courantes, et non des étapes superflues.
La capacité multiaxe détermine si une géométrie complexe peut être réalisée en un seul bridage. Le secteur utilise couramment de 3 à 5 axes, les machines avancées en comptant davantage. L'usinage simultané 5 axes permet à l'outil d'aborder la surface sous un angle plus rationnel, de réduire les variations de qualité de surface dues au contact ponctuel peu efficace d'une fraise sphérique, et d'éviter les erreurs de référence introduites par des retournements multiples. Faut-il passer au 5 axes ? Cela dépend de la présence de surfaces continues, de cavités profondes ou de réseaux de trous obliques sur la pièce, et non d'une règle « plus il y en a, mieux c'est ».
En définitive, la précision micrométrique est la résultante des équipements, des outils, du bridage, de l'environnement et du contrôle. Considérer une seule configuration n'a pas de sens ; l'essentiel est de savoir si l'erreur de chaque maillon de toute la chaîne est maintenue dans une proportion raisonnable. Pour évaluer si un projet d'usinage de précision est réalisable, les descriptions d'équipements et de procédés dans les capacités d'usinage CNC sont plus proches de la réalité qu'un simple tableau de paramètres.
Rugosité de surface et précision géométrique : pourquoi Ra est conforme mais l'assemblage reste difficile
La tolérance dimensionnelle, la tolérance géométrique et la rugosité de surface sont trois langages de réception indépendants. Sur un plan, n'indiquer que la tolérance dimensionnelle et ne mesurer que les dimensions lors du contrôle constitue la lacune de réception la plus courante en usinage de haute précision — chaque dimension de la pièce est dans la tolérance, mais à l'assemblage, elle ne serre pas, fuit ou dévie. Le problème ne réside généralement pas dans les dimensions, mais dans la forme géométrique et la texture de surface.
Ce que chacune des trois exigences régit
La tolérance dimensionnelle régit la taille d'une caractéristique, par exemple le diamètre d'un alésage, d'un arbre ou la largeur d'une rainure. La tolérance géométrique régit la forme et les relations de position : rectitude, planéité, circularité, cylindricité, parallélisme, perpendicularité, coaxialité, position, etc. Elle contraint « si la surface elle-même est droite, si elle est ronde, si deux surfaces sont parallèles », indépendamment de la taille. La rugosité de surface régit les ondulations microscopiques de la surface, souvent exprimées par Ra (écart moyen arithmétique) et Rz (hauteur maximale du profil). Les trois ne se substituent pas l'une à l'autre : un plan peut avoir une épaisseur parfaitement conforme, mais présenter un bombement central de 0,02 mm, c'est une non-conformité de planéité ; ce même plan peut aussi avoir un bon Ra, mais avec une direction de stries d'outil unique, le joint d'étanchéité comprimé dessus peut encore fuir.
Deux scénarios typiques : non-conformité géométrique et direction de texture
Scénario un, surface d'étanchéité. L'épaisseur de la face d'extrémité du corps de pompe est conforme, mais la planéité dépasse la tolérance de 0,015 mm ; après serrage des boulons, le joint est localement mal comprimé et fuit sous haute pression. Ici, ce qui détermine réellement l'étanchéité, c'est la planéité et la texture de surface, pas l'épaisseur.
Scénario deux, surface d'ajustement et fatigue. Pour l'ajustement entre un arbre et un logement de palier, le Ra est conforme, mais les stries de tournage sont hélicoïdales ; après assemblage, la surface de contact réelle est plus petite, et l'usure par micro-mouvements s'aggrave en fonctionnement ; pour les pièces soumises à des charges alternées, lorsque la direction des stries est perpendiculaire à la direction de contrainte principale, elles deviennent facilement un point d'amorçage de fissure. C'est pourquoi les plans d'usinage de haute précision indiquent souvent, pour les surfaces d'ajustement critiques, à la fois une limite supérieure de Ra et une exigence de direction de texture.
Correspondance entre rugosité et procédés d'usinage
Les différents procédés permettent d'atteindre des qualités de surface très différentes ; la correspondance approximative courante dans le secteur est la suivante : le tournage et le fraisage se situent généralement entre Ra 1,6 et 3,2 μm, le tournage et le fraisage de finition pouvant atteindre environ Ra 0,8 μm ; la rectification se situe généralement entre Ra 0,4 et 0,8 μm, la rectification de finition pouvant atteindre Ra 0,1 à 0,2 μm ; le rodage, le honage et le polissage peuvent descendre sous Ra 0,05 μm, et le tournage ultra-précis au diamant à pointe unique, utilisé pour les surfaces optiques, peut tendre vers une rugosité nanométrique. Ce sont des plages typiques du secteur, pas des valeurs garanties par une usine donnée — cela dépend du matériau, de l'outil, de l'état de la machine et de la rigidité du montage ; il convient de confirmer avec le sous-traitant avant de décider.

En matière d'annotation, il est recommandé de spécifier séparément les exigences pour les surfaces fonctionnelles : pour les surfaces d'ajustement, indiquer à la fois la tolérance dimensionnelle, la tolérance géométrique et le Ra ; pour les surfaces non fonctionnelles, on peut se contenter de tolérances générales. Une seule tolérance et un seul Ra pour tout le plan, c'est soit faire dépenser inutilement pour les surfaces non critiques, soit laisser passer des défauts sur les surfaces critiques. L'ordre de mesure est le même : vérifier d'abord si les références sont cohérentes, puis mesurer les dimensions, puis vérifier la géométrie, et enfin mesurer la rugosité — si l'ordre est inversé, les valeurs mesurées peuvent ne pas être fiables même pour soi-même.
Usinage ultra-précis : du micromètre au nanomètre, quand la coupe ne suffit plus
L'usinage de précision pousse les tolérances au niveau micrométrique ; l'usinage ultra-précis va plus loin, visant l'échelle nanométrique voire atomique. Une fois ce cap franchi, le problème passe de « la machine est-elle assez précise » à « le matériau accepte-t-il encore d'être coupé par l'outil ».
Ce qui fait progresser la précision en ultra-précision : compensation en ligne et diamant à pointe unique
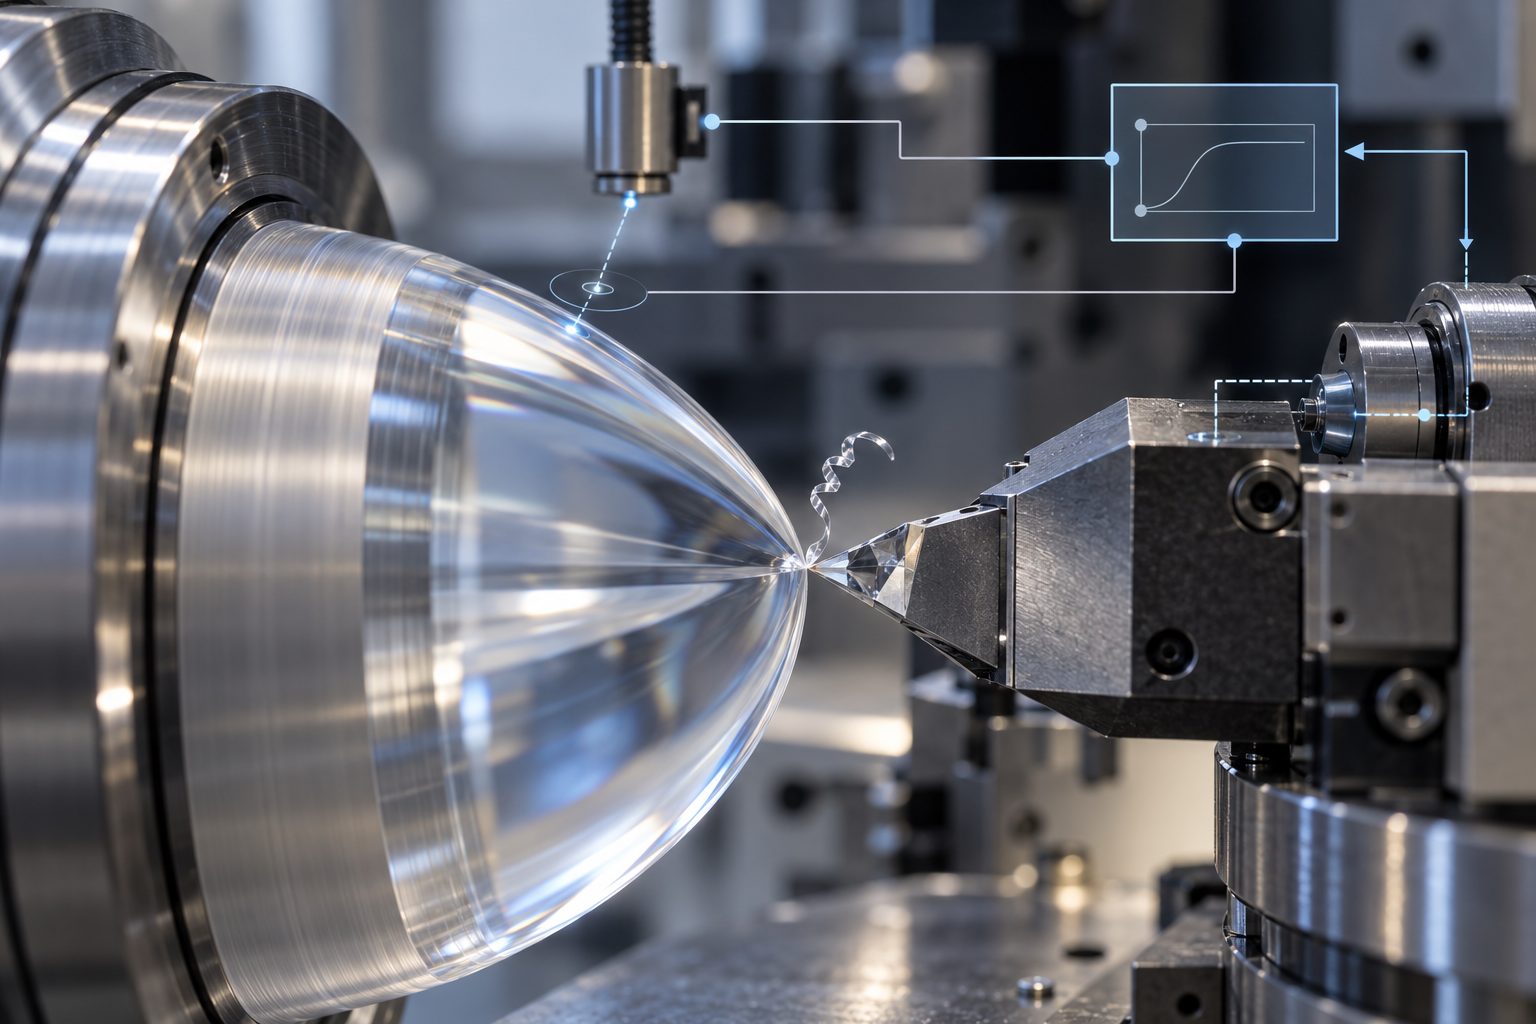
Le tournage et la rectification ultra-précis peuvent atteindre la plage nanométrique, non pas en rendant une machine ordinaire plus lourde. Le cas classique est le LODTM — un tour vertical d'un diamètre d'usinage maximal d'environ 1,625 m, avec une précision de positionnement de l'ordre de 28 nm ; grâce à la compensation d'erreur en ligne, il peut usiner des pièces de plus de 1 m de long avec une erreur de rectitude d'environ ±25 nm. Cela démontre plusieurs choses : la précision est une boucle fermée « mesurer puis corriger », pas une perfection obtenue par assemblage statique.
Les technologies habilitantes comprennent généralement quatre catégories. Des capteurs de position de haute précision renvoient en temps réel la position relative de la pointe d'outil et de la pièce ; des contrôleurs CNC avancés exécutent le modèle de compensation d'erreur dans la boucle temps réel ; les outils en diamant à pointe unique permettent un enlèvement minimal grâce à un tranchant extrêmement affûté et réduisent la déformation due aux efforts de coupe ; le bâti de la machine doit quant à lui présenter une structure à haute rigidité et une conception thermiquement stable, sinon les fluctuations de température ambiante suffisent à consommer le budget nanométrique. Les équipements ultra-précis courants dans le secteur sont souvent destinés aux surfaces optiques asphériques, aux surfaces libres et aux moules de précision, avec des plages d'usinage allant de quelques dizaines de millimètres à environ 350 mm de diamètre ; les capacités concrètes s'évaluent selon l'équipement et la pièce. À ce stade de l'usinage ultra-précis, la question n'est plus « quel outil utiliser », mais « d'où viennent les erreurs et comment les éliminer en temps réel ».
Quand la cible de précision atteint l'échelle atomique : la limite où la coupe ne s'applique plus
L'essence de l'enlèvement par coupe est que le tranchant de l'outil applique un cisaillement local au matériau, le détachant sous forme de copeau. Lorsque la précision visée descend sous le nanomètre, voire approche la distance du réseau cristallin atomique (environ 0,1 à 0,2 nm), ce mécanisme commence à échouer : le rayon d'arrondi du tranchant, la taille des grains du matériau, la diffusion atomique entre l'outil et la pièce rendent l'acte même de « couper » incontrôlable. On se tourne alors vers les procédés non conventionnels, qui ne reposent plus sur le cisaillement mécanique, mais utilisent l'énergie chimique, électrochimique, thermique ou électrique pour enlever la matière.
- Polissage mécano-chimique : repose sur l'action synergique d'un liquide chimique et d'abrasifs, enlevant la matière couche par couche en surface ; souvent utilisé pour les cristaux durs et fragiles et les surfaces optiques.
- Pulvérisation ionique : bombarde la surface de la pièce avec des ions de haute énergie, arrachant les atomes un par un, avec un enlèvement contrôlable au niveau atomique.
- Implantation ionique : introduit des ions spécifiques dans la couche superficielle du matériau, modifiant la composition et les propriétés de surface, sans enlever de matière.
- Exposition par faisceau d'électrons : écrit des motifs sur une résine photosensible avec un faisceau d'électrons focalisé ; l'un des moyens de base de la lithographie des semi-conducteurs.
- Usinage par faisceau laser : réalise un enlèvement local, une découpe ou une modification grâce à un laser de haute densité d'énergie ; la zone affectée thermiquement doit être maîtrisée.
- Dépôt métallique sous vide et épitaxie par jets moléculaires : relèvent de l'ajout et non de l'enlèvement à l'échelle atomique, déposant couche par couche des films minces ou des couches monocristallines sous vide, pour les revêtements optiques et les plaquettes épitaxiales semi-conductrices.
Ces méthodes ont en commun un enlèvement unitaire extrêmement faible, des exigences élevées sur l'équipement et l'environnement, et une fenêtre de procédé étroite. Elles ne se substituent pas à l'usinage de précision : bien souvent, on réalise d'abord la forme par tournage, fraisage et rectification, puis on finit la surface ou on obtient l'état de surface final par un procédé non conventionnel. Pour choisir la voie, on regarde d'abord si la cible de précision se situe au micromètre ou au nanomètre, puis si le matériau est un métal, un cristal ou un film mince.
Contrôle et métrologie : la précision se mesure, elle ne se proclame pas
Indiquer une tolérance micrométrique sur un plan ne signifie pas que la pièce peut réellement être réalisée au micron ; et même si c'est le cas, cela ne prouve pas qu'elle l'est. Le dernier verrou de l'usinage de haute précision est la métrologie — avec des instruments fiables, des références fiables et un environnement fiable, traduire « peut-on le faire » en « combien mesure-t-on ». La racine de nombreux litiges de réception ne réside pas dans la machine, mais dans le fait que les deux parties ne se sont pas alignées à l'avance sur « comment mesurer ».
L'incertitude de mesure doit être inférieure à la tolérance : c'est un seuil impératif
Le principe fondamental de la métrologie est que l'incertitude du système de mesure doit être nettement inférieure à la tolérance mesurée ; le rapport empirique courant dans le secteur est de rester dans 1/3 à 1/5 de la tolérance. La raison est directe — si la zone de tolérance est de 10 μm et que l'incertitude de votre instrument est déjà de 5 μm, alors que le résultat de mesure tombe dans ou hors tolérance relève largement de la chance, pas de la capacité du procédé. Discuter alors du « taux de conformité » n'a pas de sens ; il faut d'abord changer d'instrument ou de schéma de mesure.
Inversement, la logique de réception en usinage de haute précision devrait être : définir d'abord comment mesurer, puis discuter de la faisabilité. Si le client exige une dimension au micron, les deux parties doivent d'abord confirmer quel équipement utiliser, à quelle température, sur quelle face comme référence, et combien de points mesurer. Une fois ces points confirmés, le fournisseur peut juger si sa fenêtre de procédé le permet.
Moyens de métrologie courants et ce qu'ils mesurent
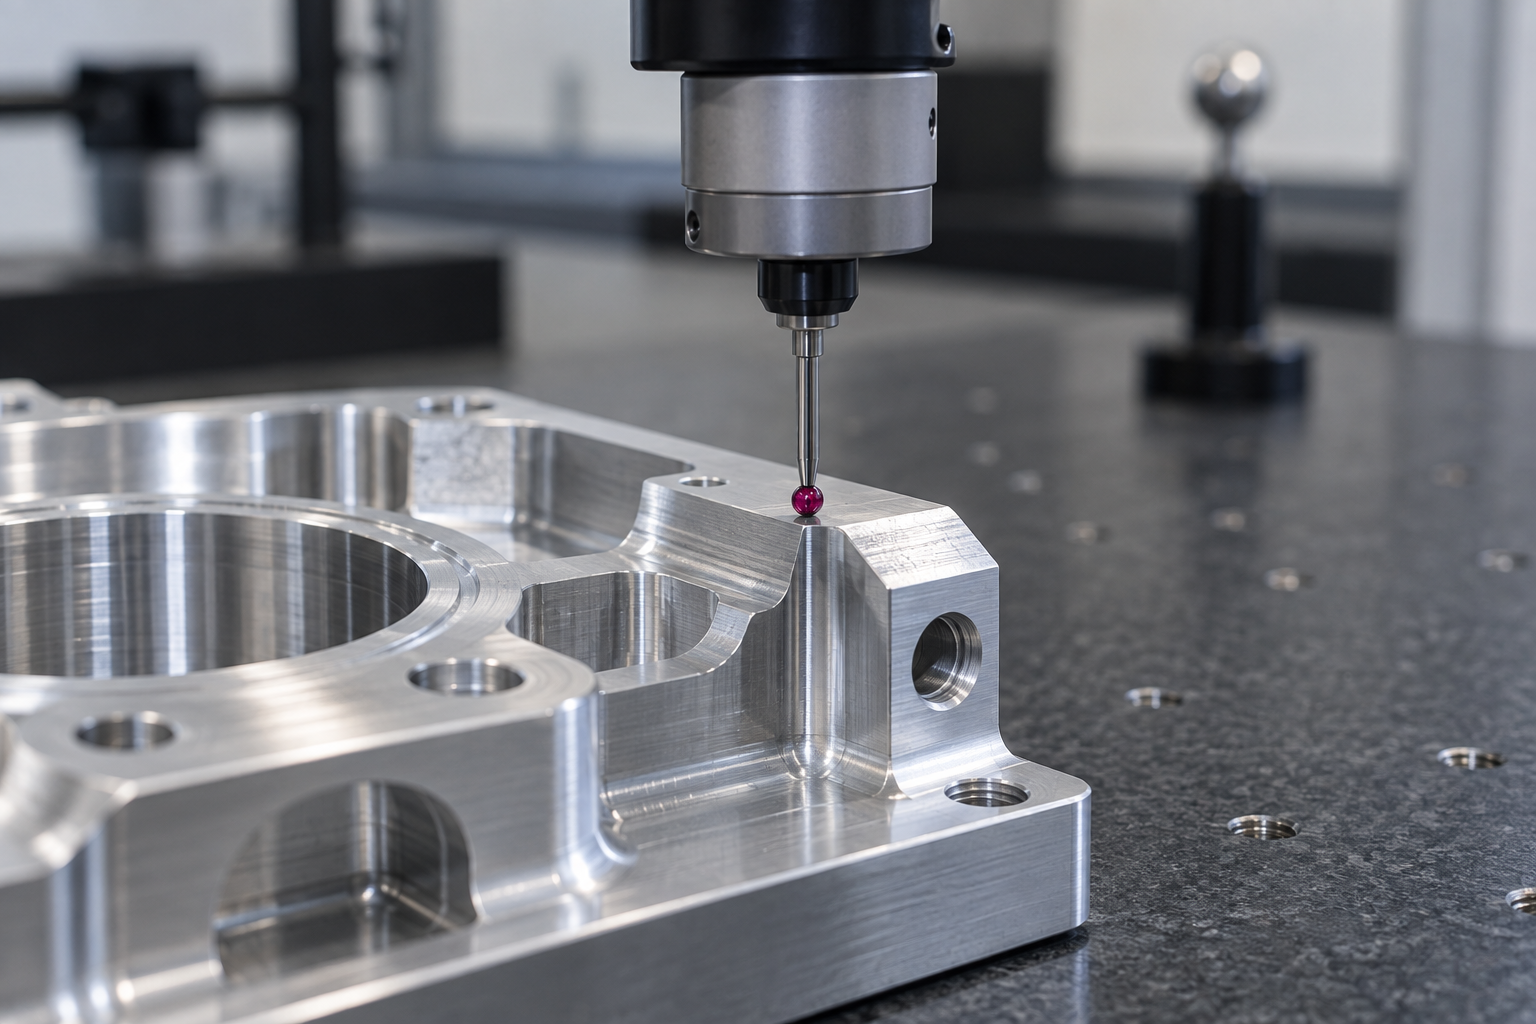
- Machine à mesurer tridimensionnelle (MMT) : mesure les dimensions, la position et la plupart des tolérances géométriques ; c'est l'outil principal de contrôle final des pièces de précision. Le diamètre de la pointe, le nombre de points de mesure et la méthode d'ajustement influencent les résultats ; il faut le préciser dans le rapport.
- Machine de mesure par vision : adaptée aux dimensions 2D des tôles, pièces estampées et petits contours, rapide ; capacités limitées en profondeur et sur les surfaces très réfléchissantes.
- Machine à mesurer la circularité / cylindricité : spécialisée dans la circularité, la cylindricité et la coaxialité des pièces de révolution ; instrument clé pour les arbres, douilles et portées de roulement.
- Rugosimètre : mesure Ra, Rz et autres paramètres de surface ; attention à ce que la longueur d'onde de coupure et la longueur d'évaluation correspondent aux exigences du plan, sinon une même surface peut donner des valeurs différentes.
- Interféromètre laser : surtout utilisé pour l'étalonnage de précision des machines et la mesure de déplacements longue distance ; intervient aussi dans le contrôle de forme des composants optiques.
- Scan 3D : adapté à l'ingénierie inverse et à la comparaison d'écarts sur toutes les dimensions, fournissant rapidement une cartographie globale des écarts ; mais pour la décision finale sur des dimensions de précision, une vérification par MMT ou gabarit dédié est généralement nécessaire.
Référence, température, bridage : trois variables qui faussent les mesures micrométriques
En métrologie de précision, lorsque la pièce elle-même n'a pas de problème et que l'instrument non plus, mais que les résultats ne concordent pas, la cause se trouve le plus souvent à trois endroits.
La référence. Le plan indique la face A comme référence, mais la mesure est réalisée en s'alignant sur la face B : la position mesurée présente alors naturellement un écart. Il est préférable d'unifier la référence d'usinage, la référence d'assemblage et la référence de contrôle, ou au moins de préciser la relation de conversion dans le dossier de fabrication.
La température. Le coefficient de dilatation thermique des métaux est de l'ordre de 10⁻⁵ /°C ; pour une pièce en acier de 100 mm, une variation de température de 5 °C suffit à faire dériver les dimensions de plusieurs micromètres. C'est pourquoi les laboratoires de métrologie de précision sont généralement régulés autour de 20 °C et exigent que les pièces atteignent l'équilibre thermique avant la mesure. Une pièce sortie tout juste de la machine-outil et mesurée directement sur la MMT peut donner une lecture qui n'est pas du même ordre de grandeur qu'après équilibrage thermique.
Le bridage. Si la force de serrage lors de la mesure est supérieure à celle de l'usinage, les pièces à paroi mince se déforment et sont déclarées « conformes », puis redeviennent non conformes après desserrage. Le bridage de contrôle doit reproduire autant que possible l'état libre ou l'état assemblé, et si nécessaire utiliser un gabarit de contrôle dédié plutôt qu'un montage universel.
Première pièce, contrôle en cours de production, contrôle final : ce que gère chaque étape
Le contrôle de la première pièce confirme si les réglages du procédé sont corrects ; il porte sur la référence, les cotes critiques et les tolérances géométriques, avec généralement une mesure complète ou de toutes les cotes critiques. Le contrôle par prélèvement en cours de production surveille la stabilité — l'usure des outils, la dérive thermique, les décalages lents dus à la répétabilité du bridage — et permet de détecter une tendance en prélevant régulièrement quelques cotes critiques. Le contrôle final est la dernière étape avant expédition : chaque exigence du plan est vérifiée et un rapport est émis.
Pour l'usinage de haute précision, ces trois étapes ne sont pas optionnelles. Sauter la première pièce multiplie directement le risque de rebut en série ; sans contrôle par prélèvement, lorsque le contrôle final révèle un problème, un lot entier est déjà produit ; si le rapport de contrôle final ne précise pas les conditions de mesure, le client ne retrouve pas les mêmes résultats lors de sa contre-mesure, et le coût des reprises et des litiges dépasse celui de l'usinage lui-même. La métrologie n'est pas un accessoire de l'usinage : c'est la condition pour que la précision soit reconnue.
Cohérence du procédé et DFM : le véritable interrupteur de coûts de l'usinage de précision
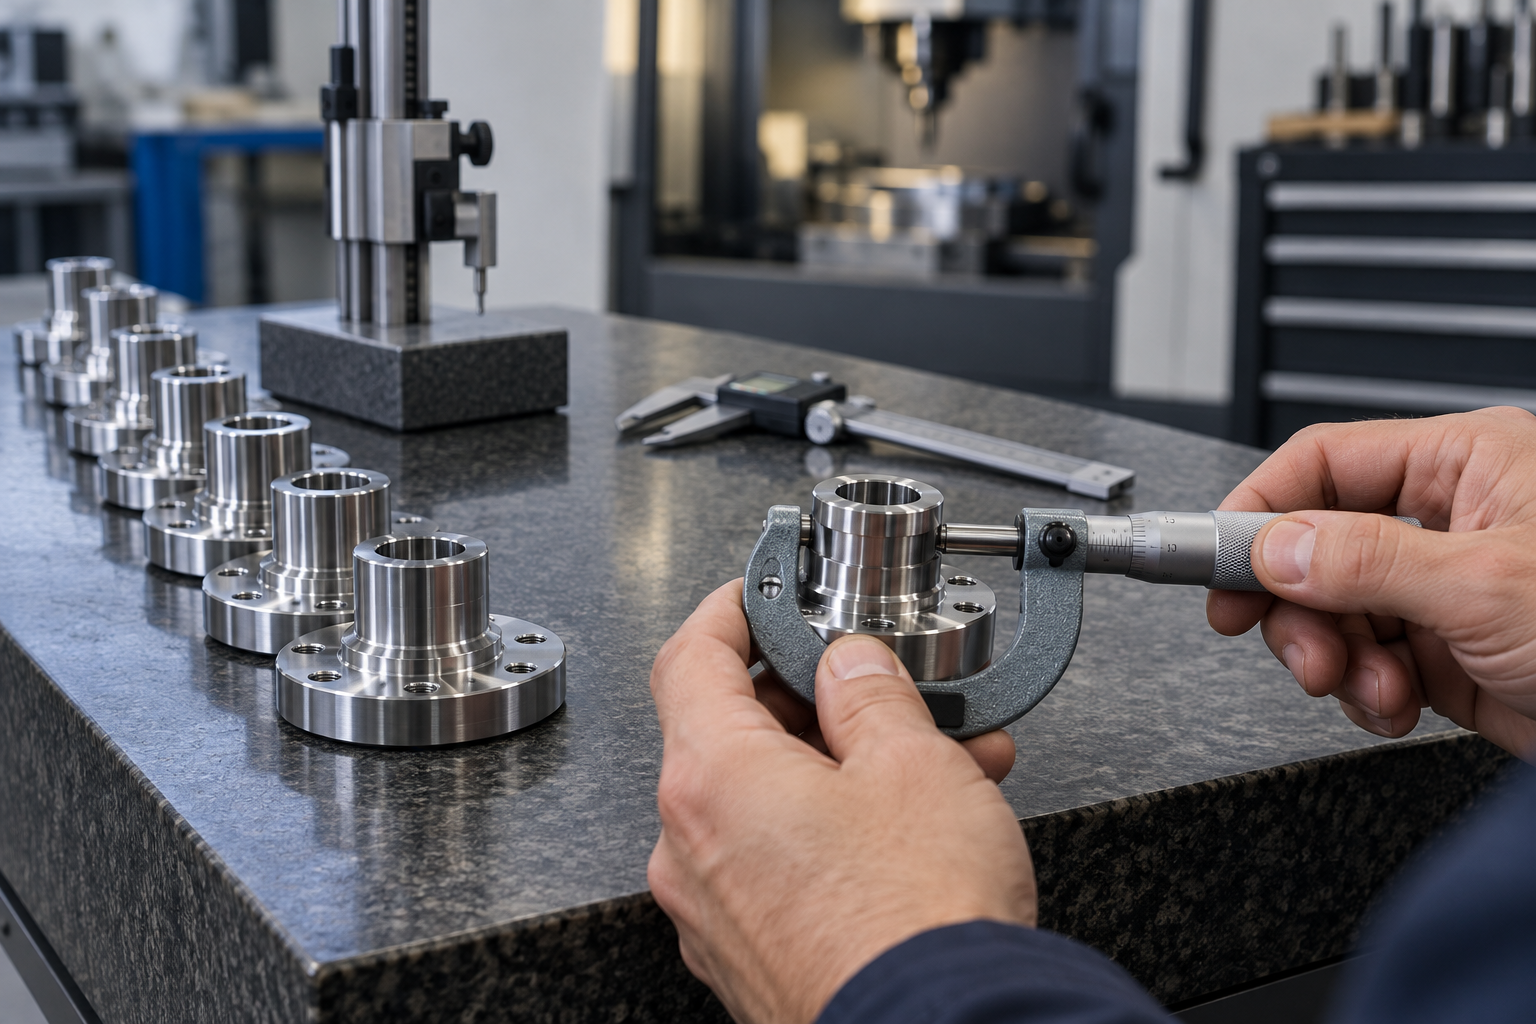
La précision extrême est un argument de salon ; la cohérence est du cash sur la ligne de production. Avec la même machine et le même outil, produire ±0,005 mm aujourd'hui et ±0,012 mm demain oblige l'acheteur à ajouter du contrôle, du stock et un budget de reprise. La valeur commerciale de l'usinage de haute précision ne réside pas dans la performance extrême d'une pièce isolée, mais dans le fait que, de la 1re à la 1000e pièce, les dimensions, la géométrie et la rugosité de surface restent dans la même bande de distribution.
Pourquoi la cohérence est un interrupteur de coûts, et non un slogan qualité
La cohérence apporte quatre postes de coûts calculables : premièrement, la capabilité du procédé étant stable, après la conformité de la première pièce un simple contrôle par prélèvement suffit, sans contrôle à 100 % ; deuxièmement, les reprises et les rebuts diminuent, en particulier pour les pièces sensibles au bridage comme les parois minces et les cavités profondes ; troisièmement, l'usure des outils devient prévisible, le changement d'outil se fait selon la durée de vie et non au feeling, ce qui réduit l'ébrèchement et la dérive dimensionnelle ; quatrièmement, le procédé est reproductible, un nouvel opérateur peut être mis au poste avec des paramètres figés et un processus de gabarits de contrôle, ce qui raccourcit la formation. La pratique courante du secteur consiste à intégrer l'indice de capabilité du procédé (Cpk) des cotes critiques dans l'évaluation des fournisseurs, plutôt que de se fier au seul rapport de mesure pièce par pièce — le seuil précis étant convenu contractuellement entre l'acheteur et le fournisseur.
Une mauvaise cohérence ne vient souvent pas d'un manque de précision de la machine, mais du fait que le montage de bridage, les paramètres de coupe, le mode de refroidissement et la température ambiante ne sont pas figés. Par exemple, si un même lot de pièces est bridé en deux fois, avec des bavures ou des copeaux résiduels sur la face de référence, la parallélité de la deuxième phase se disperse. Unifier les références, ébavurer, nettoyer et consigner l'alignement dans une fiche d'opération est plus efficace que de changer pour une machine plus chère.
DFM et collaboration précoce : le coût bifurque dès l'étape du plan
La courbe de coût de l'usinage de haute précision est en grande partie déterminée au moment de la finalisation du plan. L'implication précoce du fournisseur permet de corriger plusieurs habitudes coûteuses : premièrement, appliquer une tolérance serrée uniformément sur tout le plan, ce qui oblige à passer à la rectifieuse ou à l'électroérosion à fil les surfaces non fonctionnelles ; deuxièmement, des références non unifiées qui imposent plusieurs bridages, augmentant à la fois les erreurs cumulées et le temps de main-d'œuvre ; troisièmement, des cavités profondes, des gorges étroites ou des angles internes droits hors de portée des outils, obligeant à l'électroérosion ou à une modification de conception ; quatrièmement, des pièces à paroi mince sans congés ni nervures, sujettes au broutement en usinage et à la déformation lors du traitement thermique ultérieur ; cinquièmement, un ordre des matériaux et des traitements thermiques non défini, où l'on découvre après l'ébauche qu'il faut détensionner, et les dimensions dérivent à nouveau.
- Unification des références : utiliser autant que possible une seule face de référence sur plusieurs phases, pour réduire les réalignements répétés.
- Hiérarchisation des tolérances : appliquer aux faces fonctionnelles les exigences d'ajustement, et ramener les faces non fonctionnelles à un niveau usinable, sans imposer une tolérance unique sur tout le plan.
- Congés et accessibilité des outils : coter le rayon des congés d'angle interne, en évitant les angles droits inférieurs au rayon d'un outil standard.
- Parois minces et cavités profondes : préciser à l'avance l'épaisseur de paroi et le rapport profondeur/diamètre, et si nécessaire décomposer la pièce ou modifier la structure.
- Ordre des traitements thermiques et de surface : préciser la séquence entre ébauche, détensionnement, finition et traitement de surface.
Il ne s'agit pas de faire plier la conception devant l'usinage, mais de dépenser le budget de précision là où cela influence réellement la fonction. Le bénéfice d'une collaboration précoce est direct : moins de modifications de moule, de procédé et de reprises en urgence, et des délais plus prévisibles. Pour savoir si une pièce donnée mérite une revue DFM, on peut d'abord se poser une question : cette tolérance est-elle une exigence fonctionnelle ou une cotation par habitude ? La réponse permet souvent d'économiser une opération. Si un plan existe déjà, il est possible de réaliser une première évaluation de fabricabilité via le devis par dialogue IA, avant de décider d'ajuster la répartition des tolérances.
Scénarios d'application typiques : comment choisir le niveau de précision en optique, semi-conducteurs, médical et aérospatial
Pièces optiques : la forme de surface et la rugosité déterminent le grade, souvent par meulage et polissage plutôt que par coupe pure
Semi-conducteurs et chambres à vide : les dimensions ne sont pas le plus difficile, la propreté et la stabilité le sont
Implants médicaux et instruments chirurgicaux : petites dimensions, surface élevée, traçabilité
Structures aérospatiales et moules de précision : matériaux difficiles à couper, structures complexes, multi-axes et gamme de fabrication
Matériaux différents, mécanismes d'enlèvement différents : les paramètres doivent être verrouillés à l'avance dans la CAO/FAO
Questions fréquentes
Les questions ci-dessous sont les points de blocage les plus fréquents après la lecture de « l'échelle de précision » ci-dessus — il ne s'agit pas de questions générales sur l'entreprise, mais de questions portant sur l'usinage de haute précision lui-même : comment traduire les grades IT sur un plan, comment réceptionner des tolérances micrométriques, quand passer à l'ultra-précision, et à quel moment intervenir en DFM.
Si le plan indique seulement « usinage de haute précision », sans grade IT ni zone de tolérance, comment le fournisseur établit-il son devis ?
Impossible de chiffrer précisément. Les grades IT (IT01–IT18, plus la valeur est petite, plus la précision est élevée) et les zones de tolérance sont des coordonnées sur l'échelle de précision ; sans ces coordonnées, le fournisseur ne peut estimer qu'avec le procédé le plus conservateur — ce qui généralement gonfle le coût, ou alors il chiffre simplement comme de l'usinage de précision ordinaire, et la livraison finale ne correspond pas.
La pratique courante dans le secteur est la suivante : tolérance et exigences géométriques spécifiées séparément pour les faces fonctionnelles, et tolérances élargies pour les faces non fonctionnelles ; une tolérance unique pour tout le plan conduit souvent à un devis gonflé et fait perdre tout point focal au contrôle. Pour votre pièce en particulier, il est conseillé de fournir ensemble les cotes clés, les références et la rugosité de surface avant la demande de devis.
L'usinage de précision au niveau micrométrique repose-t-il sur la machine elle-même, ou sur le procédé et le contrôle ?
C'est un effet combiné, pas une seule machine. La rigidité et la précision géométrique de la machine, l'état de la broche et des glissières, le système d'outil et de porte-outil, le bridage et l'unification des références, la température d'atelier et les déformations thermiques — tout cela entame la marge de précision. En multi-axes, le secteur va couramment de 3 à 5 axes, les machines avancées pouvant en avoir plus, mais un nombre d'axes élevé ne signifie pas une précision élevée.
Plus important encore : définir d'abord comment mesurer, avant de parler de faisabilité. L'incertitude de mesure doit être inférieure à une proportion raisonnable de la tolérance, sinon le résultat de mesure lui-même n'est pas fiable. Ainsi, une livraison au niveau micrométrique est généralement le produit d'un contrôle conjoint de l'équipement, du procédé, de l'environnement et du contrôle qualité.
Les cotes sont dans la tolérance, pourquoi l'assemblage reste-t-il difficile ?
Parce que les tolérances dimensionnelles, les tolérances géométriques (rectitude, planéité, circularité, coaxialité) et la rugosité de surface Ra/Rz sont trois catégories d'exigences indépendantes, qui ne peuvent se substituer l'une à l'autre. Des cotes conformes mais une planéité hors tolérance peuvent faire fuir une face d'étanchéité ; un Ra conforme mais une orientation des stries d'usinage incorrecte affecte l'ajustement et la durée de vie en fatigue.
Lors du tolérancement, il est conseillé de donner simultanément les trois catégories d'exigences — dimensionnelle, géométrique et de surface — et de préciser quelles faces sont fonctionnelles. Un plan qui ne spécifie que les cotes laisse les risques géométriques et de surface au poste d'assemblage.
Quand l'usinage de précision ordinaire ne suffit-il plus, et faut-il passer à l'ultra-précision ?
Cela dépend du niveau de l'échelle où se situe l'objectif de précision. L'usinage de précision se situe généralement au niveau micrométrique (couramment environ 0,01 mm à 0,5 μm dans le secteur) ; au-delà, vers l'échelle nanométrique voire atomique, le mécanisme d'enlèvement par coupe ne s'applique plus — la distance entre les mailles du réseau cristallin atomique est d'environ 0,1 à 0,2 nm, et un outil ne peut pas « couper » de manière stable à cet ordre de grandeur.
On se tourne alors vers des procédés spéciaux tels que le polissage mécano-chimique, le faisceau d'ions, l'exposition par faisceau d'électrons, l'usinage par faisceau laser, en s'appuyant sur des capteurs de position de haute précision, des contrôleurs CNC de haut niveau et une compensation d'erreur en ligne. La nécessité d'aller jusque-là dépend des exigences réelles de surface et de forme pour des applications comme l'optique ou les semi-conducteurs ; il est conseillé de réaliser d'abord une évaluation de la route de fabrication avant de décider.
Dans un projet d'usinage de précision, quand le DFM doit-il intervenir ?
Le plus tôt possible, idéalement avant le gel des plans. L'unification des références, la réduction du nombre de bridages, l'évitement de tolérances trop strictes, l'usinabilité des cavités profondes et des parois minces, les congés et l'accessibilité des outils, l'ordre des matériaux et des traitements thermiques — tout cela détermine le coût dès la phase de conception, et toute modification ultérieure implique souvent de revoir le procédé voire de modifier le moule.
Une intervention précoce du fournisseur permet de réduire la complexité et les reprises. La prévisibilité des délais apportée par la constance du procédé, ainsi que l'allongement de la durée de vie des outils et des équipements, se préparent aussi à ce stade. Le degré d'optimisation possible dépend de la géométrie de la pièce et du volume ; il faut les examiner ensemble.
Key takeaways
- La précision suit une échelle : l'ébauche se situe souvent dans l'ordre de 0,1 mm~0,01 mm, l'usinage de précision peut atteindre 0,01 mm~0,5 μm, et l'usinage ultra-précis progresse vers l'échelle nanométrique voire atomique. Pour évaluer un besoin, il faut d'abord le situer à un niveau.
- La classe IT (IT01–IT18) est l'outil qui traduit la « précision » en tolérances vérifiables. Indiquer une classe IT ou directement une zone de tolérance sur le plan est bien plus utile que d'écrire « haute précision ».
- L'usinage ultra-précis ne consiste pas seulement à rendre la machine plus précise : il repose aussi sur une grande rigidité, des structures thermiquement stables, des capteurs de position de haute précision, une compensation d'erreur en ligne et des outils en diamant monocristallin ; lorsque l'enlèvement par coupe ne peut plus se poursuivre, on passe aux procédés spéciaux tels que le polissage mécano-chimique, le faisceau d'ions, le faisceau d'électrons ou le faisceau laser.
- La constance du procédé (dimensions et surfaces reproductibles) détermine la valeur commerciale de l'usinage de précision : elle influence le taux de reprise, la prévisibilité des délais et le coût du contrôle, et pas seulement la précision limite d'une pièce unique.
- La majeure partie du coût de l'usinage de précision est fixée dès l'étape du plan : clarifier les références, les zones de tolérance, la rugosité de surface, les matériaux et les méthodes de contrôle lors du DFM coûte moins cher que de compenser ensuite par l'usinage.



