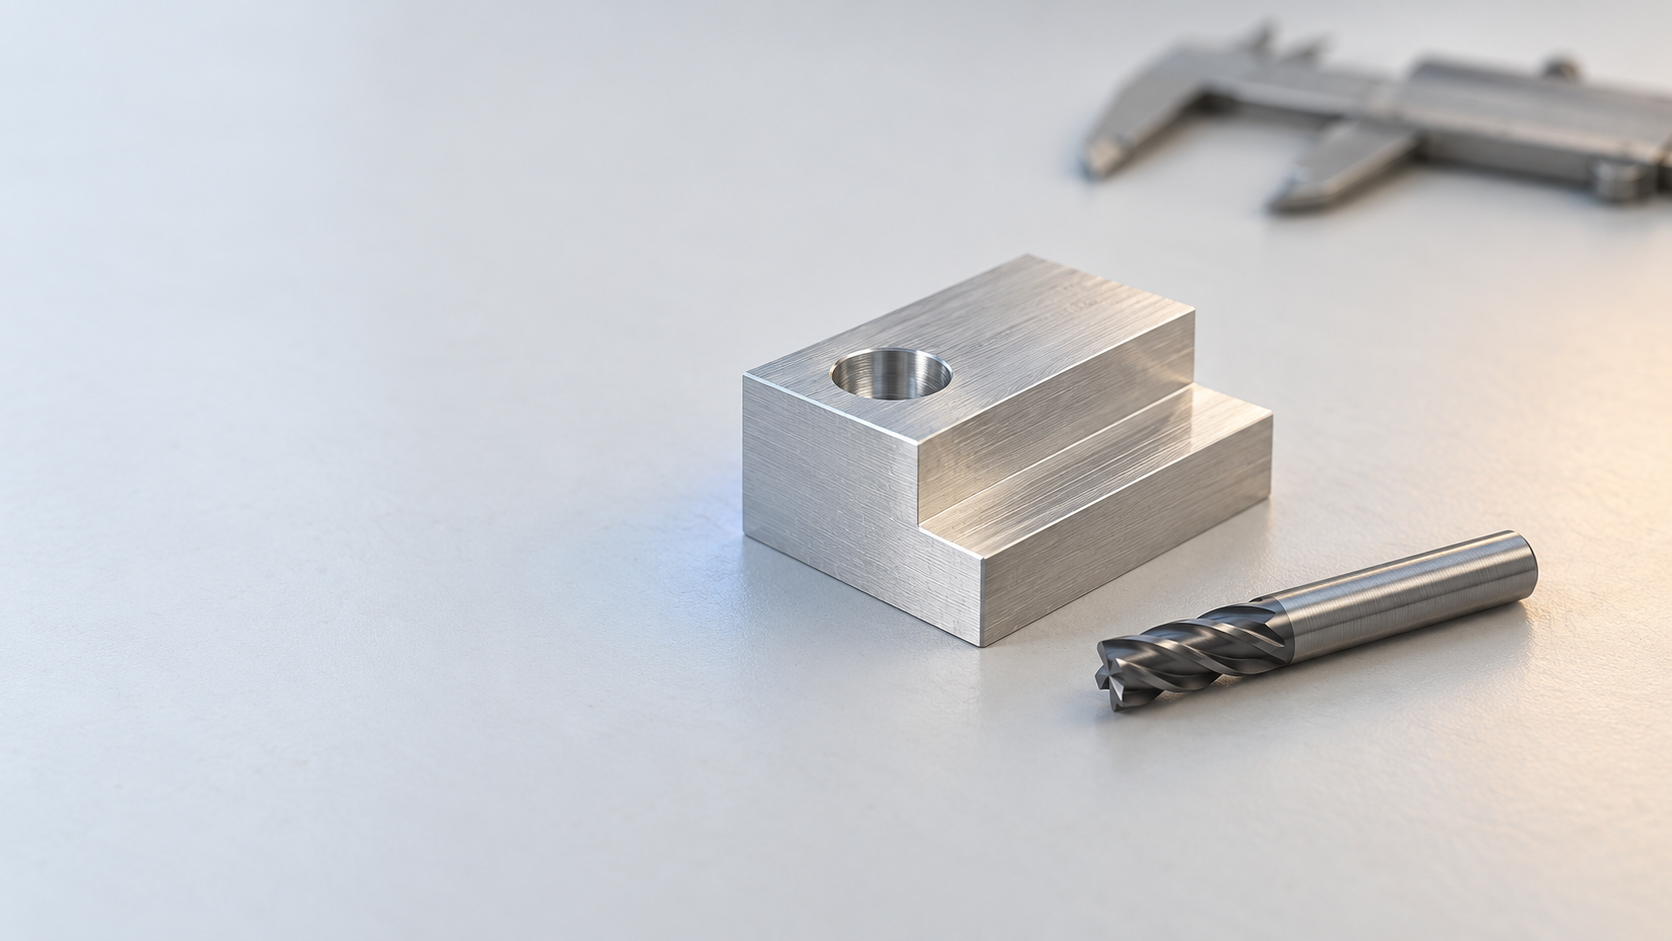
Pourquoi l’usinage de précision à grande vitesse influence-t-il simultanément l’efficacité, la déformation thermique et la précision dimensionnelle ?
Un phénomène contre-intuitif est fréquemment observé sur le terrain : avec le même outil de petit diamètre pour usiner de petites pièces métalliques, le diamètre du trou ou la largeur de la rainure de la première pièce est conforme, puis les dimensions commencent à dériver après un certain temps d’usinage continu. Réduire simplement la vitesse de rotation de la broche peut atténuer la dérive, mais l’efficacité d’enlèvement de matière diminue également. Le problème ne vient généralement pas d’un seul paramètre, mais de l’évolution conjointe de l’état de l’outil, de la chaleur de coupe, de la rigidité du bridage et du moment de la mesure.
Dans des conditions adaptées au matériau, à l’outil et à la machine-outil, l’usinage à grande vitesse peut accroître l’efficacité d’enlèvement de matière et, dans certains cas, réduire les efforts de coupe ; toutefois, une vitesse plus élevée génère également davantage de chaleur de coupe, ce qui provoque une élévation de température de la broche, du porte-outil, de l’outil et de la pièce. La dilatation thermique de la broche ou l’usure de l’outil peut transformer de petites variations en décalages du diamètre des trous, de la largeur des rainures et des dimensions des épaulements. Ainsi, le « haute vitesse de précision » ne consiste pas à régler la vitesse de rotation au maximum, mais à établir une fenêtre de procédé vérifiable entre efficacité et stabilité thermique.
Dans la littérature, l’usinage à grande vitesse est souvent décrit comme utilisant une vitesse de coupe environ 5~10 fois supérieure à celle de l’usinage traditionnel ; certaines broches de machines à grande vitesse peuvent atteindre plusieurs dizaines de milliers, voire cent mille tours par minute. Ces chiffres constituent une synthèse du contexte des recherches sur les machines à grande vitesse et non des réglages recommandés pour un type particulier de petite pièce ; les paramètres réels doivent encore être déterminés en fonction de la nuance du matériau, du diamètre et du nombre de dents de l’outil, de la longueur de sortie, du refroidissement et de l’évacuation des copeaux, ainsi que de l’état de la machine, puis confirmés par un essai d’usinage. L’évaluation ultérieure doit suivre l’ordre suivant : commencer par faire correspondre le matériau et l’outil, convertir ensuite la vitesse de rotation de la broche en vitesse de coupe, vérifier l’avance par dent et le faux-rond, puis valider le bridage, la stabilité thermique et la tendance à l’usure, avant de confirmer la stabilité dimensionnelle au moyen du contrôle de la première pièce, de contrôles en cours de processus par échantillonnage et d’une vérification de la dernière pièce.
Comment adapter la vitesse de rotation de la broche à la vitesse de coupe et à l’avance par dent lors d’un usinage de précision à grande vitesse ?
L’erreur d’interprétation la plus fréquente sur le terrain consiste à considérer que les conditions de coupe restent inchangées après le remplacement d’un outil de petit diamètre, lorsque le réglage demeure à 12000 rpm. En réalité, la vitesse de rotation de la broche n’est qu’un maillon de la chaîne des paramètres. La vitesse de coupe dépend du diamètre de l’outil et de la vitesse de rotation de la broche ; la relation couramment utilisée est Vc=πDN/1000 ; Vc désigne la vitesse de coupe, D le diamètre de l’outil et N la vitesse de rotation de la broche. Par exemple, avec des outils de 6 mm et de 3 mm à 12000 rpm, les vitesses de coupe théoriques sont respectivement d’environ 226 m/min et 113 m/min : lorsque le diamètre est divisé par deux, la vitesse de coupe est également divisée par deux.
L’avance ne doit pas non plus être ajustée isolément. La vitesse d’avance est généralement estimée selon Vf=fz×z×N, où fz représente l’avance par dent et z le nombre de dents. Une avance par dent trop faible peut faire passer l’arête de la coupe au frottement, ce qui augmente la friction, l’accumulation de chaleur et la formation d’une arête rapportée ; une vitesse de rotation excessive peut, quant à elle, accroître la charge thermique, l’usure de l’outil et le risque de dérive thermique de la broche. L’état du matériau diffère selon qu’il s’agit d’un alliage d’aluminium, d’un acier ou d’un acier inoxydable ; le matériau et le revêtement de l’outil, la longueur de serrage ainsi que les conditions de refroidissement et d’évacuation des copeaux modifient également la fenêtre de paramètres utilisable. La profondeur de coupe axiale et radiale doit en outre être validée en fonction de la rigidité des parois minces, de l’orientation de la trajectoire d’outil et des exigences de surface.
Points de contrôle lors de l’essai d’usinage des paramètres d’usinage de précision à grande vitesse
- Confirmer la nuance du matériau et son état de dureté, ainsi que le matériau, le revêtement, le diamètre et le nombre de dents de l’outil.
- Consigner la longueur de sortie de l’outil, le mode de serrage, les profondeurs de coupe axiale et radiale, ainsi que les conditions de refroidissement et d’évacuation des copeaux.
- Établissez une fenêtre initiale en vous fondant sur les recommandations du fournisseur d’outils, puis observez la charge, le bruit, les bavures et la texture de surface lors d’une coupe d’essai.
- Validez les paramètres à l’aide des dimensions critiques et des exigences de surface ; ne considérez pas directement les paramètres de la littérature ou du fournisseur comme des valeurs fixes de tr/min, d’avance ou de durée de vie de l’outil.
Ainsi, l’usinage de précision à grande vitesse ne consiste pas simplement à augmenter le régime, mais à maintenir une adéquation entre la vitesse de coupe, l’avance par dent, la profondeur de coupe et l’état de l’outil. Chaque réglage doit être consigné avec les résultats de mesure afin de pouvoir distinguer une variation d’efficacité d’une véritable stabilité dimensionnelle.
Pourquoi les petites pièces métalliques amplifient-elles plus facilement l’usure de l’outil, le faux-rond et les vibrations ?
Sur le terrain, on observe souvent le phénomène suivant : avec le même outil de petit diamètre, le diamètre du trou de la première pièce est conforme, puis, après une certaine durée d’usinage continu, le diamètre du trou, la largeur de la rainure étroite ou la dimension de l’épaulement commencent à dériver. Le problème ne provient pas nécessairement des dimensions programmées ; l’usure de l’outil, le faux-rond, la dérive thermique et la rigidité du serrage peuvent agir simultanément. Pour les corps à paroi mince ou les composants de connexion de précision, un écart initialement très faible peut également être amplifié en une variation fonctionnelle dimensionnelle notable.
En micro-fraisage, plus le diamètre de l’outil est petit, plus la proportion du faux-rond par rapport au diamètre de coupe effectif est élevée. Une légère déviation du porte-outil ou de l’outil entraîne une répartition inégale de la charge entre les différentes dents ; lorsqu’une dent s’use en premier, la géométrie de coupe effective et les efforts de coupe continuent de se modifier. Une petite arête rapportée peut également modifier le diamètre effectif, ce qui se traduit par une variation de la largeur de rainure, une texture irrégulière de la paroi du trou ou une augmentation des bavures. Il ne faut donc pas extrapoler directement à toutes les combinaisons de métaux les conclusions de vitesse obtenues dans une étude avec un alliage d’aluminium, un outil et des paramètres d’essai spécifiques.

Les points de contrôle doivent commencer par le système d’outillage : mesurer le faux-rond de l’outil et du porte-outil, nettoyer le cône et les surfaces de serrage, réduire les porte-à-faux inutiles et vérifier la rigidité du serrage. Lors de l’usinage d’une rainure étroite, il faut garantir l’évacuation des copeaux afin d’éviter leur recoupe ; pour les pièces à paroi mince, il convient de réduire les efforts radiaux, de vérifier la position des appuis et la force de serrage, et d’éviter de prendre une déformation d’usinage pour un problème d’outil.
Le contrôle ne doit pas se limiter à la dimension finale. Il faut consigner la tendance d’évolution du diamètre du trou, de la largeur de rainure ou de la dimension de l’épaulement, tout en observant les bavures, la texture de surface, les bruits anormaux et les variations de charge de la broche ; si nécessaire, examiner l’arête de coupe et le faux-rond au microscope à outils ou avec un instrument approprié. Si la dimension dérive progressivement avec le temps d’usinage, il faut vérifier conjointement l’usure de l’outil et l’état thermique avant de décider d’appliquer une correction, de réduire les paramètres ou de remplacer l’outil.
Comment distinguer la dérive thermique, les vibrations et la déformation du serrage lors d’un usinage de précision à grande vitesse ?
Le fait que la première pièce soit conforme avec le même outil, puis que le diamètre du trou ou la largeur de rainure dérive progressivement après une certaine durée d’usinage continu, ne signifie pas nécessairement que les paramètres sont mal réglés. Dans l’usinage de précision à grande vitesse, l’erreur thermique est essentiellement une erreur dimensionnelle variable dans le temps : la montée en température de la broche et du porte-outil provoque une dilatation thermique, l’échauffement de l’outil modifie l’état de l’arête de coupe, et l’écart de température entre la pièce et le montage peut également entraîner une déformation locale.
Commencer par rechercher les anomalies d’usinage de précision à grande vitesse selon la forme de l’évolution dimensionnelle
| Phénomène observé sur le terrain | Points à vérifier en priorité | Action de vérification |
|---|---|---|
| Dérive unidirectionnelle de la dimension avec le temps d’usinage | Dilatation thermique de la broche, usure de l’outil, élévation de température de la pièce | Consigner le temps d’usinage, mesurer la température et suivre la tendance des dimensions critiques |
| Texture périodique ou ondulation locale | Vibrations, faux-rond de l’outil, rigidité du bridage | Vérifier le porte-à-faux, le faux-rond du porte-outil, le support du dispositif de serrage et le bruit d’usinage |
| Reprise dimensionnelle après desserrage du dispositif de serrage | Force de serrage excessive, position de support inadéquate, déformation d’une paroi mince | Mesurer séparément dans l’état bridé et dans l’état libre, puis vérifier l’épaisseur des parois et les points d’application des forces |
Les actions de maîtrise ne consistent pas simplement à augmenter le débit de liquide de coupe. Avant l’usinage, la machine-outil et la broche doivent atteindre un état relativement stable, afin d’éviter un fonctionnement à vide prolongé et inutile ; au niveau du processus, il est possible de commencer par l’ébauche, puis d’effectuer la finition lorsque la chaleur et les contraintes sont devenues plus stables. Avant de mesurer la pièce, il faut uniformiser l’état de refroidissement, de nettoyage, de support et de température. Le mode de refroidissement doit également être déterminé en fonction du matériau, de l’évacuation des copeaux, du revêtement de l’outil et des conditions de l’équipement ; une solution unique ne peut pas remplacer une validation par usinage d’essai.
Valider l’usinage de précision à grande vitesse à l’aide de relevés de stabilité thermique
Comparer au minimum les dimensions de la première pièce après démarrage à froid, celles de la partie centrale d’une série d’usinage continu et celles obtenues après l’arrêt et le refroidissement de la machine ; si les écarts entre ces trois états sont importants, il faut d’abord confirmer l’état thermique avant de déterminer s’il est nécessaire d’ajuster l’ordre des opérations, le préchauffage, la charge de coupe ou le moment de la mesure. Ce n’est qu’en enregistrant le temps d’usinage, la température ambiante, la température de la pièce, les cotes clés et les textures anormales que l’on peut distinguer la dérive thermique de l’usure de l’outil et des vibrations. La stabilité thermique doit devenir un élément du contrôle du processus, et non faire l’objet d’une analyse rétrospective uniquement après un dépassement de tolérance sur la dernière pièce.
Comment valider les paramètres d’usinage de précision à grande vitesse, de l’ébauche à la finition ?
Pour un petit boîtier en alliage d’aluminium ou une pièce de connexion de précision, par exemple, la priorité de l’ébauche n’est pas d’atteindre les dimensions finales, mais d’enlever la surépaisseur de manière stable et de réduire le risque de déformation des parois minces. Il convient d’établir une première plage de paramètres conformément aux recommandations du fournisseur d’outils, puis d’observer lors d’un usinage d’essai l’évacuation des copeaux, le bruit de coupe, la charge de broche et l’élévation de température de la pièce. La vitesse de rotation, l’avance par dent et la profondeur de coupe ne peuvent pas être déterminées séparément du matériau, du diamètre de l’outil, du porte-à-faux et des conditions de refroidissement.
Ordre de validation par étapes de l’usinage de précision à grande vitesse
La semi-finition doit laisser une surépaisseur uniforme pour la finition, afin d’éviter qu’une surépaisseur locale excessive ne provoque une variation brutale de la charge et de la chaleur. Lors de la finition, il faut surtout contrôler le faux-rond de l’outil, l’état des arêtes de coupe, la texture de surface et la stabilité thermique. Les rainures étroites, les parois minces et les trous critiques ne doivent pas nécessairement être réalisés en une seule fois avec toute la précision requise lorsque la déformation de bridage ou l’élévation de température est maximale ; il est préférable de stabiliser d’abord les références et les surépaisseurs, puis de terminer les surfaces critiques.
- Lot de matériau, référence de lot de l’outil, diamètre de l’outil, nombre de dents et longueur de porte-à-faux
- Mode de bridage, vitesse de coupe, avance par dent, profondeur de coupe axiale et radiale
- Temps d’usinage, cotes clés, rugosité de surface, bavures, évacuation des copeaux et bruits anormaux
- Résultats des nouvelles mesures après un changement d’outil, un arrêt avec redémarrage ou une variation de lot de matériau
Après l’usinage d’essai, il faut consigner les informations selon la séquence « paramètres — phénomène — dimensions — ajustement », plutôt que de conserver uniquement un programme apparemment conforme. Les cotes clés doivent être vérifiées sur la première pièce, au cours de l’usinage continu ainsi que sur la dernière pièce ou dans un état thermiquement stable ; si une dérive progressive du diamètre d’un trou, de la largeur d’une rainure ou d’une cote de marche apparaît, il faut contrôler simultanément l’usure, le faux-rond, le bridage et l’état thermique. La validation des paramètres aboutit finalement à une boucle fermée composée de l’usinage d’essai, de la mesure, de l’enregistrement des tendances et des corrections.
À quels signaux d’usure de l’outil faut-il appliquer une compensation, réduire les paramètres ou changer d’outil ?
Lors d’un usinage de précision à grande vitesse, l’outil ne s’ébrèche généralement pas dès le début. Les premiers signaux peuvent être un déplacement progressif des cotes critiques, une augmentation des bavures, une dégradation de la texture de surface, une hausse de la charge de broche ou une modification du bruit. L’usure de l’arête des outils de petit diamètre peut également modifier le diamètre de coupe effectif et la répartition des efforts ; il ne faut donc pas déterminer la durée de vie de l’outil uniquement en fonction du nombre de pièces usinées.
Comment associer les signaux d’usure de l’usinage de précision à grande vitesse aux actions de maîtrise ?
| Dérive dimensionnelle lente et continue | Usure de la face en dépouille, faux-rond de l’outil, état thermique | En fonction de la tendance, décider d’appliquer une correction d’outil ou de le remplacer, puis remesurer les dimensions critiques |
| Dimensions stables, mais dégradation des bavures ou de la texture | État de l’arête de coupe, évacuation des copeaux et refroidissement | Commencer par vérifier l’outil et les copeaux ; si nécessaire, réduire les paramètres ou remplacer l’outil |
| Augmentation soudaine de la charge, bruits anormaux, arrachement local de la surface | Ébréchure de l’arête, desserrage de l’outil, serrage et vibrations | Arrêter l’usinage, isoler les pièces concernées et vérifier l’état de l’outil |
Seule une tendance dimensionnelle lente et répétable peut être gérée par la correction d’outil ; la valeur de correction doit être établie à partir d’essais d’usinage, de données historiques et des tolérances réelles, et ne peut pas être appliquée selon une valeur uniforme. En cas d’ébréchure, de faux-rond manifeste ou d’augmentation soudaine de la charge, il faut arrêter l’usinage et contrôler les pièces usinées, plutôt que de continuer à masquer une défaillance géométrique par une correction d’outil.
Intégrer le jugement de remplacement de l’outil au contrôle par lots
Dans le processus, après la validation de la première pièce, il convient d’effectuer un contrôle par échantillonnage continu et d’enregistrer la tendance pour les alésages critiques, les largeurs de rainure ou les dimensions d’épaulement ; après un changement d’outil, un redémarrage après arrêt ou une variation de lot de matière, la validation de la première pièce doit être répétée. La dernière pièce doit quant à elle être vérifiée dans l’état de stabilité thermique spécifié. Lors des échanges sur le projet, il faut également préciser les droits d’application des corrections d’outil, l’isolement des pièces non conformes, la méthode de contre-vérification ainsi que les relevés de mesure à remettre à l’acheteur.
Comment contrôler les dimensions, la géométrie et la rugosité de surface après un usinage de précision à grande vitesse ?
L’usinage de précision à grande vitesse ne permet pas de conclure à la stabilité sur la seule mesure d’une première pièce. Il faut d’abord confirmer les références du plan, les dimensions critiques et les surfaces fonctionnelles, puis choisir les instruments de mesure en fonction de la zone de tolérance : les diamètres extérieurs, les épaulements et les largeurs de rainure peuvent être contrôlés au micromètre ou avec des calibres appropriés ; pour le diamètre des alésages et la relation de position entre les alésages, on choisira, selon les tolérances, des tampons, une mesure de diamètre intérieur ou une MMT (CMM). Lorsque des exigences de forme et de position telles que la planéité, la perpendicularité ou la position sont concernées, il faut impérativement définir au préalable le système de références et la méthode de mesure.
Une dimension de surface conforme ne signifie pas nécessairement que la surface fonctionnelle est conforme. Les indicateurs Ra, Rz, Rq, etc. doivent être mesurés au moyen d’une méthode de mesure de rugosité appropriée, en uniformisant la direction de mesure, la position d’échantillonnage et l’état de support de la pièce. L’arête de coupe, le faux-rond et les petites ébréchures doivent être vérifiés au moyen d’un microscope d’outillage ou d’un instrument dédié ; ils ne peuvent pas être évalués à l’œil nu. Avant la mesure, il faut également nettoyer les pièces et uniformiser la température ainsi que l’état de refroidissement, afin d’éviter d’interpréter à tort une dérive thermique, une bavure ou la répétabilité de mesure comme un écart d’usinage.
- Validation de la première pièce : vérifier les références, les dimensions critiques, la géométrie et les exigences de surface, et consigner le temps d’usinage ainsi que la température de mesure.
- Contrôle en cours de fabrication : enregistrer la tendance des dimensions critiques pendant l’usinage continu et observer si le diamètre des alésages, la largeur des rainures, les bavures et la rugosité dérivent progressivement.
- Contre-vérification après changement d’état : après un changement d’outil, un redémarrage après arrêt, une variation de lot de matière ou une prolongation notable du temps d’usinage, valider à nouveau la première pièce.
- Contrôle de la dernière pièce : effectuer une contre-vérification dans l’état de stabilité thermique ou de refroidissement spécifié et, si nécessaire, utiliser une MMT, un rugosimètre ou des calibres pour procéder à la confirmation.
Les paramètres ne sont donc pas définis une fois pour toutes, mais s’inscrivent dans une boucle fermée fondée sur les essais d’usinage, la mesure, le suivi des tendances et les corrections. Lors des échanges sur le projet, il convient de fournir également la nuance de matière, les tolérances critiques, les exigences de surface, le volume de production, les références de contrôle ainsi que la méthode de validation de la première pièce, afin de permettre aux deux parties de s’accorder sur les critères d’acceptation et les étapes de vérification du processus.
Questions fréquentes sur la coupe de précision à grande vitesse et l’inspection des petites pièces métalliques
La stabilité de la coupe de précision à grande vitesse ne peut pas être évaluée uniquement à partir de la vitesse de rotation de la broche. Il convient de vérifier simultanément le matériau, le diamètre de l’outil, l’avance par dent, l’usure de l’outil, l’état thermique, les conditions de bridage et les références de mesure. Les questions ci-dessous peuvent servir de contrôle rapide lors de la revue du procédé et des échanges avec les fournisseurs.
Pourquoi les dimensions des petites pièces métalliques commencent-elles à dériver après une augmentation de la vitesse de rotation ?
Une augmentation de la vitesse de rotation peut accroître l’apport thermique au niveau de la broche, du porte-outil, de l’outil et de la pièce, ce qui peut provoquer une dilatation thermique ou une élévation de la température de la pièce. Parallèlement, l’usure de l’outil, le faux-rond et les déformations dues au bridage peuvent également varier avec la charge de coupe. Il convient d’examiner conjointement le temps d’usinage, la température de mesure, l’état de l’outil et les conditions de bridage, plutôt que d’attribuer le problème à la seule vitesse de rotation.
Peut-on utiliser directement les RPM indiquées par le fournisseur de l’outil ?
Non, elles ne doivent pas être reprises telles quelles. Les RPM doivent être calculées en fonction du diamètre de l’outil, du nombre de dents, du matériau, de la matière et du revêtement de l’outil, de la longueur de sortie, des capacités de la machine, de la profondeur de coupe, du refroidissement et des conditions d’évacuation des copeaux. Elles doivent ensuite être validées par un usinage d’essai portant sur les dimensions, les bavures, la charge et l’état de surface.
Une première pièce conforme suffit-elle à prouver la stabilité de la coupe de précision à grande vitesse pour une production en série ?
Non. La première pièce peut avoir été usinée sur une machine froide ou avec un outil neuf ; elle ne représente donc pas nécessairement l’état thermique et l’état d’usure après un usinage continu. Il convient également d’enregistrer la tendance des dimensions critiques et d’effectuer des contrôles par échantillonnage pendant l’usinage continu. Après un changement d’outil, un arrêt suivi d’un redémarrage, une variation du lot de matière ou un allongement notable du temps d’usinage, une nouvelle vérification est nécessaire.
Si la rugosité est conforme mais que le diamètre du trou est hors tolérance, que faut-il vérifier en premier ?
Il faut d’abord confirmer que la référence de mesure, la température de la pièce, son état de propreté et la méthode de mesure sont cohérents, puis vérifier l’usure de l’outil, le faux-rond, la dérive thermique et les déformations dues au bridage. Une rugosité conforme indique uniquement que la texture de surface respecte le critère correspondant ; elle ne garantit pas que le diamètre du trou, la position ou les autres dimensions sont également conformes.
Key takeaways
- La vitesse de rotation de la broche doit être déterminée en fonction du diamètre de l’outil, du nombre de dents, de l’avance par dent et du matériau ; il ne faut pas simplement copier une valeur fixe en RPM.
- Le faux-rond, l’usure et l’arête rapportée des outils de petit diamètre peuvent se traduire par des dérives amplifiées du diamètre des trous, de la largeur des rainures, des dimensions des épaulements et de la texture de surface.
- L’erreur thermique évolue avec la durée d’usinage. La conformité de la première pièce ne signifie pas que l’usinage continu restera stable ; il faut distinguer les états à froid, thermiquement stabilisé et après redémarrage suivant un arrêt.
- Le remplacement de l’outil ou l’ajustement de la compensation doit être décidé conjointement à partir de la tendance dimensionnelle, des bavures, de la texture de surface, des variations de charge et de l’observation de l’arête de coupe.
- Le plan de contrôle doit couvrir séparément les dimensions, la forme et la position, la rugosité et les bavures, tout en précisant les références de mesure, l’état thermique et le moment des contrôles par échantillonnage.



