Ne vous précipitez pas sur les tableaux de matériaux : à quelles questions faut-il d'abord répondre pour choisir le matériau d'une pièce ?
Beaucoup de gens, en recevant un plan, ont pour premier réflexe d'ouvrir un manuel de matériaux et de choisir parmi des nuances comme 6061, 304 ou POM celle qui « semble convenir ». Cet ordre est en réalité inversé. Choisir le matériau d'une pièce ne consiste pas à choisir un nom aux propriétés les plus flatteuses, mais à répondre à un ensemble de questions de contraintes : comment la pièce va-t-elle se dégrader, jusqu'à quel point la dégradation est-elle tolérée, dans quel environnement, et en quelle quantité. Une fois ces quatre questions clairement traitées, le tableau de matériaux passe de plusieurs centaines de lignes à une liste de trois à cinq candidats.
Plus concrètement, la première étape consiste à examiner la charge. La pièce subit-elle une traction statique, une flexion répétée, un choc, ou un frottement prolongé ? Selon le type de charge, le comportement d'un même matériau peut s'inverser complètement. Par exemple, un alliage d'aluminium dont la résistance en charge statique suffit peut, sous charge alternée, se fissurer prématurément en raison de sa sensibilité aux entailles.
La deuxième étape concerne la déformation. La déformation élastique admissible, le fluage à long terme et la dérive dimensionnelle due à la dilatation thermique éliminent directement toute une série de matériaux. La logique de choix d'un support exigeant une stabilité de précision de positionnement est totalement différente de celle d'un boîtier dont on exige seulement qu'il s'assemble.
La troisième étape concerne l'environnement. La plage de température, l'humidité, le milieu, les UV, les métaux dissemblables en contact : ce sont les moteurs invisibles de la défaillance des matériaux. Beaucoup de problèmes sur site ne viennent pas d'un manque de résistance, mais de la corrosion galvanique, du gonflement d'un plastique par absorption d'eau ou d'une fragilisation à basse température. Si cette étape n'est pas traitée, tous les calculs ultérieurs, même très fins, peuvent être vains.
La quatrième étape concerne la quantité. Fabriquer une pièce, cinquante pièces ou cinquante mille pièces relève de mondes de sélection de matériaux totalement différents. Pour une pièce unique, on peut tolérer un coût d'usinage élevé au profit de la performance ; pour une grande série, il faut au contraire s'adapter au procédé et laisser le matériau s'accommoder du moule, de la dépouille et du retrait. La quantité détermine si vous pouvez envisager des voies nécessitant un moule, comme l'injection plastique ou le moulage sous pression.
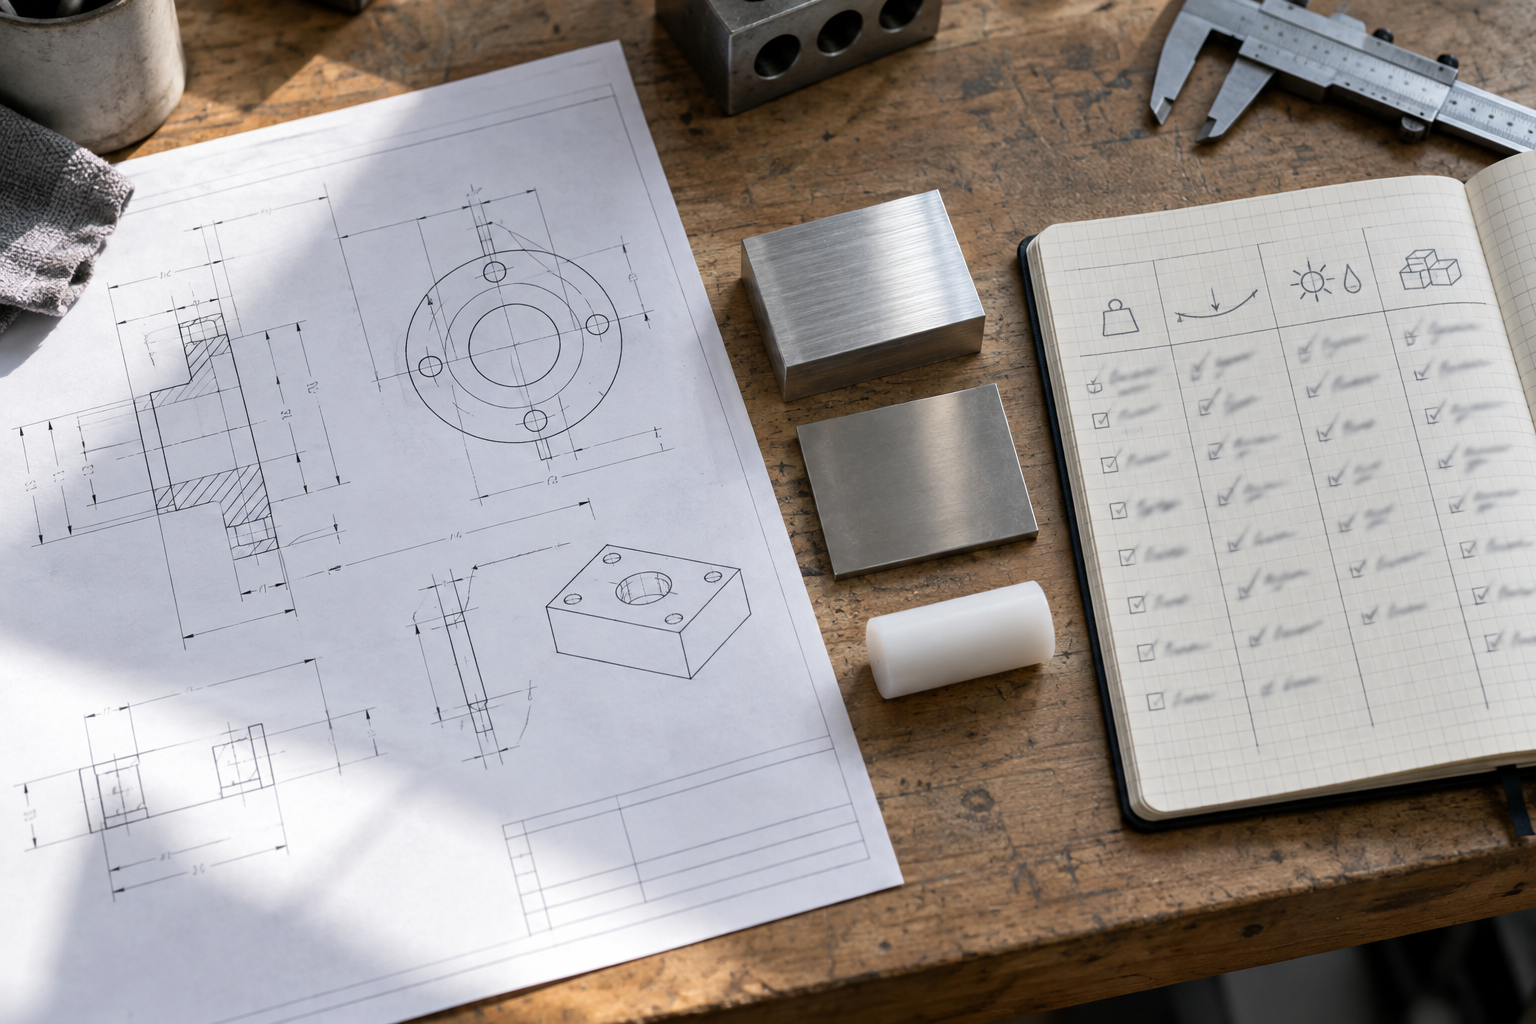
Une fois ces quatre questions traitées, l'ordre de sélection de cet article est fixé : mode de défaillance → seuil de performance → géométrie et tolérances → procédés et quantité → coût et validation. C'est un entonnoir, chaque niveau fonctionnant par soustraction. Réfléchissez d'abord à la manière dont la pièce va se dégrader, puis définissez les indicateurs que le matériau doit satisfaire ; examinez ensuite si les caractéristiques structurelles éliminent directement certains matériaux ; encadrez alors la plage de procédés par la quantité, ce qui resserre en retour les candidats matériaux ; comparez enfin les coûts et validez par un échantillon ou une première pièce.
Pour vulgariser, choisir un matériau ressemble à un diagnostic médical : on observe d'abord les symptômes (défaillance), on définit ensuite les examens (indicateurs), on exclut les contre-indications (structure et procédés), et ce n'est qu'à la fin que l'on prescrit (la nuance). Annoncer un nom de médicament d'emblée, c'est souvent soit ne pas guérir, soit surtraiter — utiliser un matériau bien plus coûteux pour résoudre un problème qui vient en réalité de la structure et du montage. Dans la page suivante, nous détaillerons d'abord le niveau le plus crucial : le « mode de défaillance ».
Déduire les seuils de performance à partir des modes de défaillance : résistance, ténacité, dureté, résistance à la corrosion, dans quel ordre les classer
L'erreur la plus fréquente dans le choix d'un matériau pour une pièce est de demander d'abord « ce matériau est-il bon ? », puis de chercher des justifications après coup. La démarche plus fiable est l'inverse : supposez d'abord comment il va casser, puis remontez pour déterminer quelle performance doit être atteinte en premier. Le même tableau de matériaux, placé dans deux scénarios — « rupture sous charge statique » et « fatigue alternée » — donne un classement totalement différent.
Commençons par la conclusion : les indicateurs de performance n'ont pas de priorité absolue, seulement une priorité liée aux conditions d'emploi. Parler de « résistance élevée ou non » en faisant abstraction de la température, du milieu, du type de charge et de l'exigence de durée de vie, c'est parler dans le vide. Décomposons ci-dessous selon les modes de défaillance courants.
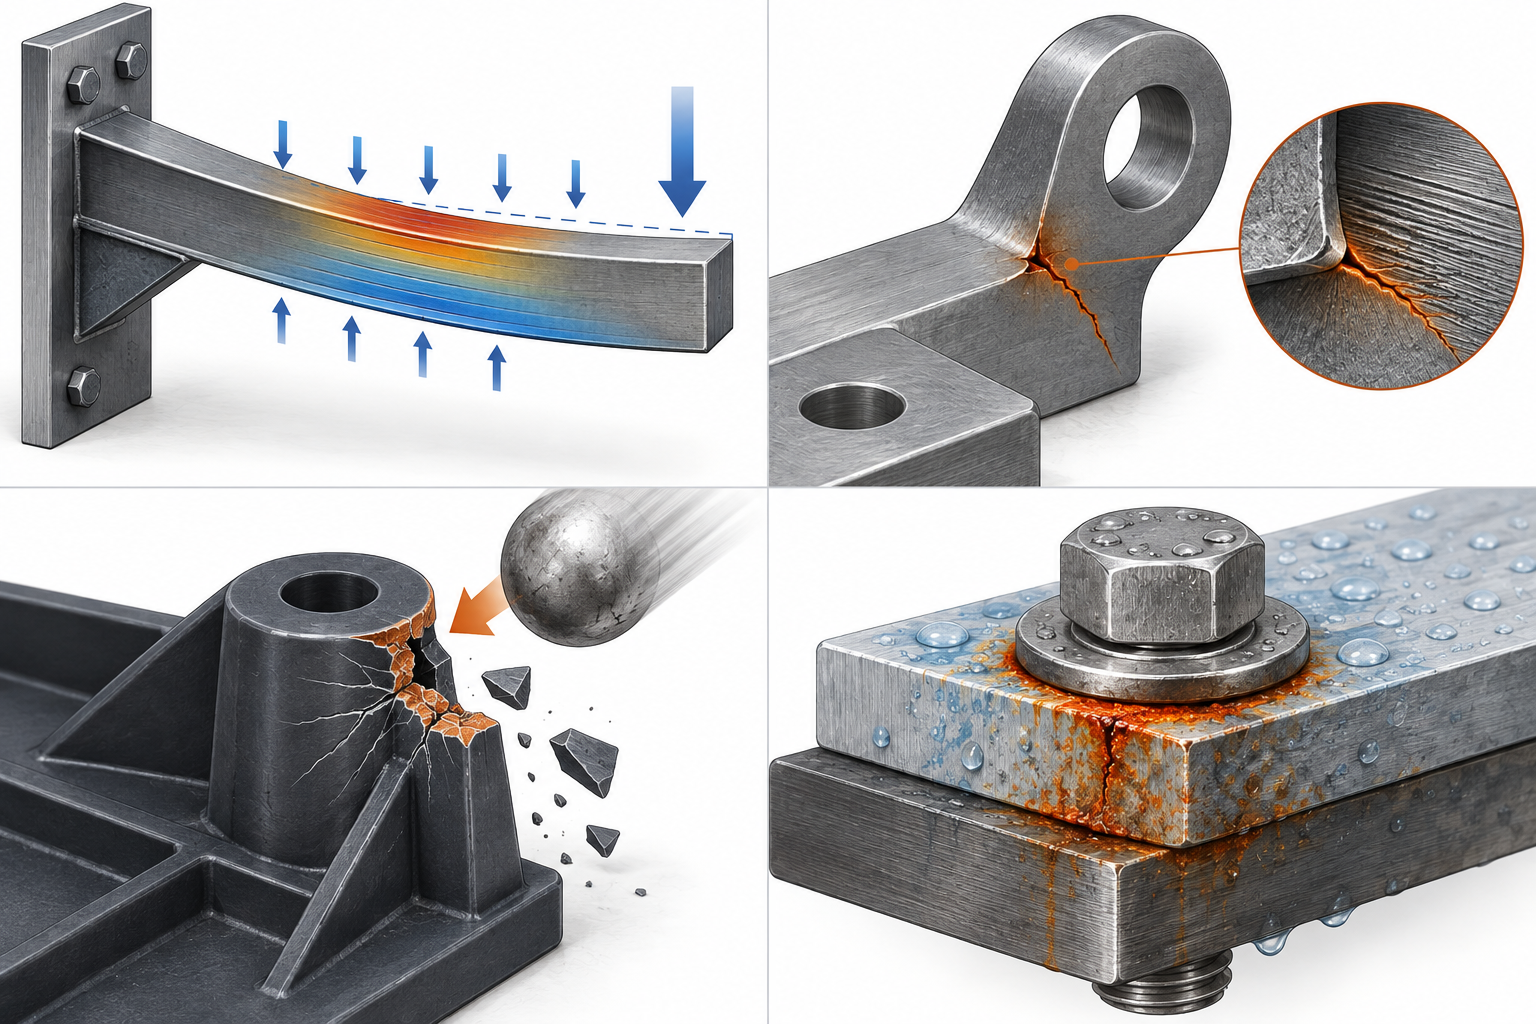
Rupture sous charge statique : résistance et coefficient de sécurité ; fatigue : entaille et surface
Pour une traction, une compression ou une flexion unique, on regarde principalement la limite d'élasticité et la résistance à la traction, accompagnées d'un coefficient de sécurité. La pratique courante dans le secteur est de retenir un coefficient de sécurité de 1,5 à 3 selon les conditions d'emploi, plus élevé en cas de choc ou de charges incertaines ; le multiple précis doit être confirmé selon le plan et les conditions réelles, sans copier aveuglément.
Mais s'il s'agit d'une pièce soumise à des efforts répétés, par exemple une bielle en mouvement alternatif ou un support à démarrages et arrêts fréquents, ce qui contrôle la défaillance n'est souvent pas la résistance, mais la sensibilité à l'entaille et l'état de surface. Les angles vifs, les fonds de filetage et les stries d'usinage rugueuses sont autant de points d'amorçage de fissures. Dans ce cas, augmenter la résistance du matériau peut au contraire faire chuter la ténacité, sans que ce soit forcément rentable. À matériau égal, un 6061-T6 poli en surface pour éliminer les stries d'usinage présente généralement une tenue en fatigue nettement meilleure que la même pièce conservant les marques d'usinage.
Choc : ténacité ; usure : dureté et surface de contact
Pour les pièces soumises à des chutes, des impacts ou des surcharges soudaines, la ténacité prime sur la dureté. Les matériaux durs et fragiles s'ébrèchent facilement sous choc — les plastiques fragiles et les aciers trempés entrent dans cette catégorie — et ne conviennent pas pour des protections ou des clips à paroi mince soumis à impact.
Pour les surfaces de contact en glissement, à insertions et retraits fréquents, avec mouvement relatif, on regarde la dureté et la rugosité de surface. La dureté détermine la résistance à l'usure abrasive et à l'adhésion, mais le contact est bilatéral — augmenter la dureté d'une seule pièce peut transférer toute l'usure sur la pièce opposée. Dans un scénario d'usure, il faut donc définir simultanément les matériaux et traitements de surface des deux pièces en contact, plutôt que de choisir isolément « la plus dure ».
Corrosion : milieu et couplage de potentiel, pas les trois mots « acier inoxydable »
La « résistance à la corrosion » est relative au milieu. L'acier inoxydable 304 se comporte bien dans l'atmosphère, l'eau douce et la plupart des environnements alimentaires, mais il se pique facilement au contact des ions chlorure (atmosphère côtière, désinfectants chlorés, eau salée) ; le 316, plus riche en molybdène, résiste généralement mieux aux ions chlorure, sans être universel pour autant. L'acier au carbone peut rester longtemps dans un local sec, mais rouille au contact de l'humidité.
Plus insidieuse encore est la corrosion galvanique : lorsque deux métaux à forte différence de potentiel sont en contact direct, avec un peu d'électrolyte (eau de condensation, liquide de nettoyage), celui dont le potentiel est le plus bas se corrode plus vite. L'assemblage direct aluminium/acier inoxydable ou acier au carbone/alliance de cuivre en est un exemple typique. La solution est l'isolation — joint isolant, revêtement, ou remplacement par des matériaux à potentiel proche. Ce point est souvent négligé sur les plans d'assemblage, mais il revient sans cesse en extérieur et en milieu humide.
En classant ces catégories, on s'aperçoit que l'ordre de choix d'un matériau est en réalité : identifier d'abord le mode de défaillance dominant, puis choisir l'indicateur principal correspondant, les autres indicateurs servant de contraintes. Par exemple, pour un support extérieur, le dominant est la corrosion et la fatigue, la résistance n'a qu'à suffire ; pour une protection soumise à un impact de masse tombante, le dominant est la ténacité, et la dureté doit au contraire être abaissée.
Géométrie, tolérances et rugosité de surface : quels traits structurels éliminent directement un matériau
Les deux étapes précédentes filtraient la question « est-ce que ça tient ». L'étape suivante est plus concrète : la forme de la pièce disqualifie souvent un matériau plus sûrement que l'ampleur des efforts qu'elle subit. Le même bloc d'aluminium 6061, en boîtier carré à paroi mince de 2 mm, ne pose aucun problème ; en porte-à-faux élancé de 0,8 mm, il faut s'attendre au repoussement de l'outil et à la déformation. Le même arbre en 7075, en section pleine, se tourne très bien ; avec une gorge profonde en croix, c'est la pointe de l'outil qui danse. Si l'on ne regarde pas d'abord la géométrie au moment de choisir le matériau, on écrit facilement une solution parfaite en performance et nulle en usinabilité.
Parois minces, cavités profondes, tiges élancées : les matériaux trop peu rigides sont éliminés d'emblée
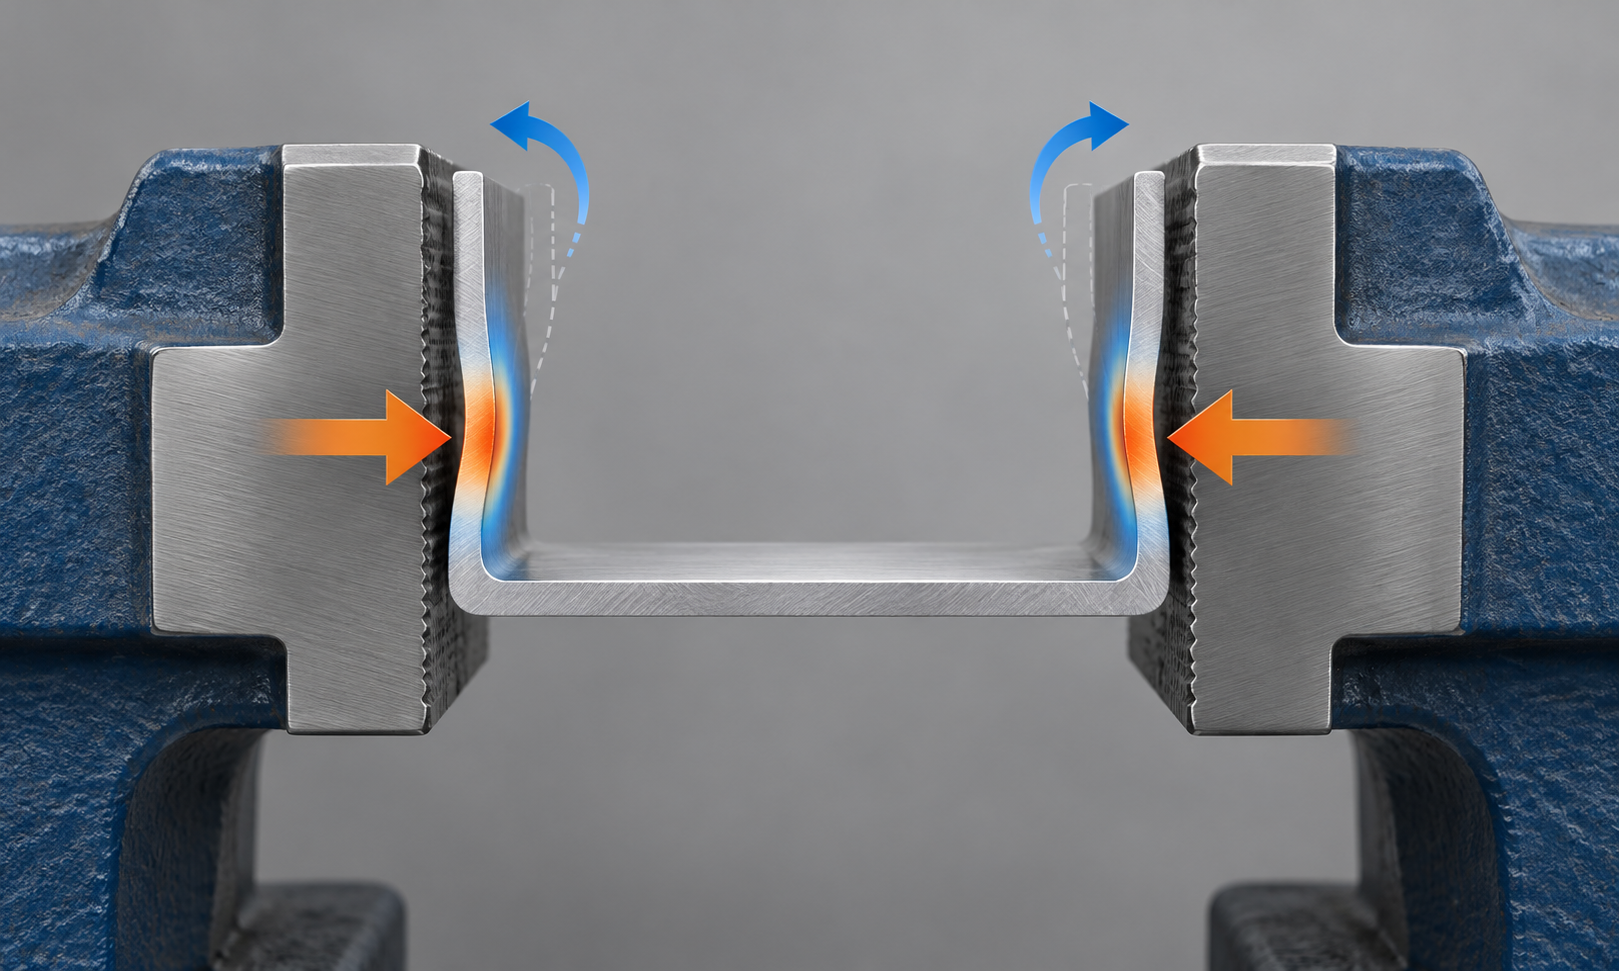
Les structures à paroi mince et élancées craignent surtout deux choses : la force de serrage et la force de coupe. Plus le matériau est mou et peu rigide, plus il se marque ou rebondit au serrage, et plus les cotes dérivent après desserrage ; à l'usinage, il entre facilement en vibration et laisse des ondulations en surface. L'expérience courante du secteur est que, pour les pièces en aluminium à paroi mince, il ne faut pas descendre facilement sous 1 mm d'épaisseur ; pour les pièces en acier, on peut descendre un peu plus bas mais il faut tenir compte de la déformation au traitement thermique ; quant aux pièces en plastique comme le POM ou le nylon, même avec une épaisseur suffisante, elles changent facilement de dimensions en quelques jours à cause de l'absorption d'eau ou des contraintes internes. Les cavités profondes (profondeur supérieure à 3–4 fois le diamètre de l'outil) mettent à l'épreuve l'évacuation des copeaux et le porte-à-faux de l'outil : les matériaux mous et collants s'enroulent autour de l'outil et le brûlent, les matériaux durs et fragiles ébrèchent l'arête. Les tiges élancées (rapport longueur/diamètre supérieur à 10) exigent presque inévitablement une lunette ou un usinage par segments, et la rigidité du matériau détermine alors directement si l'on peut tout usiner en un seul serrage.
La tolérance et la rugosité de surface verrouillent en retour le matériau
Beaucoup de gens pensent que la tolérance est un problème d'usinage, alors qu'en réalité c'est d'abord le matériau qu'elle bloque. Pour un alésage d'ajustement de qualité IT6, le matériau doit pouvoir être usiné de façon stable et son coefficient de dilatation thermique ne doit pas être trop aberrant, sinon il sera conforme à la mesure mais avec un serrage excessif au montage. Pour une surface d'étanchéité Ra 0,4, le matériau doit pouvoir être meulé ou finement tourné ; une opération dont la fonte et l'acier de décolletage s'acquittent très bien devient problématique avec de l'aluminium tendre, qui colle à l'outil et s'arrache, tandis qu'avec un alliage de titane il faut réduire la vitesse, changer d'outil et doubler le temps d'usinage. À l'inverse, si le plan n'indique qu'une surface de montage ordinaire Ra 3,2, il n'est pas nécessaire de choisir un matériau coûteux pour un gain minime de qualité de surface. Donc, en lisant un plan, balayez d'abord trois éléments : la tolérance la plus serrée, la rugosité de surface la plus fine, la caractéristique la plus mince ou la plus profonde — ces trois éléments déterminent essentiellement la limite supérieure de la liste des matériaux candidats.
Il y a ici une réaction en chaîne facilement négligée : pour atteindre une certaine rugosité de surface, le procédé peut passer du fraisage au meulage ou au rodage, et le rodage impose une dureté minimale au matériau ; un matériau trop tendre « encrasse la meule ». De même, pour préserver une certaine tolérance, il peut être nécessaire d'ajouter un traitement de vieillissement ou un recuit, et certains plastiques et alliages d'aluminium sont sensibles à la température : après traitement thermique, leurs dimensions dérivent encore davantage. Conclusion : les tolérances et la rugosité ne sont pas des chiffres inscrits isolément sur le plan ; elles forment avec le matériau et le procédé un ensemble de paramètres qui doivent être définis simultanément. Dans les capacités d'usinage CNC d'Agile-X / AGX, ce jugement lié « géométrie — matériau — procédé » est généralement passé en revue avec le plan avant le devis.
Matériaux fragiles et impacts, filetages et angles vifs : un autre mode d'élimination
Il existe une autre catégorie d'élimination qui n'a rien à voir avec la rigidité, mais avec la capacité à « réaliser la caractéristique en toute sécurité ». La fonte, la céramique et certains alliages d'aluminium à haute teneur en silicium sont très fragiles et ne conviennent pas aux clips soumis à des impacts ou aux porte-à-faux à paroi mince ; lors du perçage, la sortie s'ébrèche facilement. Pour réaliser de petits filetages inférieurs à M2, un matériau trop tendre foirera le filet, trop dur il cassera le taraud ; un matériau de dureté moyenne et de bonne ténacité est en fait le plus stable. Les angles intérieurs vifs (R inférieur au rayon de l'outil) ne peuvent pas être réalisés en fraisage, et si le matériau est à la fois dur et collant, le coût de l'électroérosion ou du découpage par fil augmente immédiatement. Si une pièce présente à la fois des angles vifs, des rainures profondes et étroites et une surface d'étanchéité, ne vous précipitez pas pour fixer la nuance : demandez d'abord si ces caractéristiques peuvent être modifiées. Si elles ne peuvent pas l'être, la plage de choix des matériaux est en réalité déjà très étroite.
Séries et procédés : la plage de matériaux utilisables en CNC, impression 3D, tôlerie, coulée sous vide et injection plastique
Après les premiers filtres, vous devriez avoir en main une « liste de seuils de performance » — résistance, ténacité, résistance à la corrosion, température d'utilisation, milieux à éviter. Mais cette liste ne se transforme pas d'elle-même en nuances. Il reste entre les deux un filtre très rigide : le nombre de pièces à produire détermine les procédés que vous pouvez utiliser ; une fois le procédé fixé, les matériaux candidats se réduisent aussi fortement. Pour un même plan, fabriquer 1 pièce ou 50 000 pièces ne fait souvent pas appel aux mêmes familles de matériaux. La difficulté du choix des matériaux pour une pièce n'est souvent pas « quel matériau est meilleur », mais « pour cette quantité, quels matériaux ne peuvent tout simplement pas être réalisés ».
De la pièce unique à quelques dizaines de pièces : les limites de matériaux du CNC et de l'impression 3D
Pour la pièce unique, les petites séries et le prototypage, les acteurs principaux sont l'usinage CNC et l'impression 3D ; leurs viviers de matériaux se recoupent peu et les méthodes de choix diffèrent. Le CNC repose sur la soustraction : tout matériau qui « peut être coupé par l'outil et maintenu en place » est globalement réalisable : alliages d'aluminium (6061, 7075, 2024, etc.), aciers inoxydables (303, 304, 316, 17-4PH), laiton, alliages de titane, plastiques techniques (POM, PEEK, PC, nylon, acrylique) entrent dans la plage courante. Le jugement courant dans le secteur est le suivant : pour les prototypes et petites séries, privilégier les nuances à usinabilité facile, comme le 6061-T6 ou l'inox 303, ce qui réduit au minimum les risques de bridage, de déformation et d'usure des outils ; si vous voulez vraiment du 7075 ou du 17-4PH, vérifiez d'abord que le fournisseur dispose des outils et de l'expérience correspondants.
L'impression 3D repose sur l'ajout de matière ; la plage de matériaux est plus nettement limitée par l'équipement et le procédé : le FDM utilise couramment PLA, PETG, ABS, nylon, PC ; le SLA utilise des résines photosensibles ; le SLS/MJF utilise de la poudre de nylon ; les métaux en DMLS sont surtout l'inox, l'alliage d'aluminium, l'alliage de titane, le cobalt-chrome, etc. Son point fort réside dans les cavités complexes et les structures allégées, son point faible dans l'anisotropie et la rugosité de surface — la résistance entre couches est généralement inférieure à celle dans la couche, et les surfaces d'étanchéité et les surfaces d'ajustement de précision nécessitent souvent un usinage ultérieur. Pour amener une surface d'ajustement imprimée en 3D à un Ra inférieur à 0,8, il faut prévoir un surépaisseur d'usinage puis passer à la machine-outil, ce qui revient à réintégrer les opérations du CNC.
De quelques dizaines à quelques centaines de pièces : la plage d'application de la coulée sous vide (reproduction de prototypes)
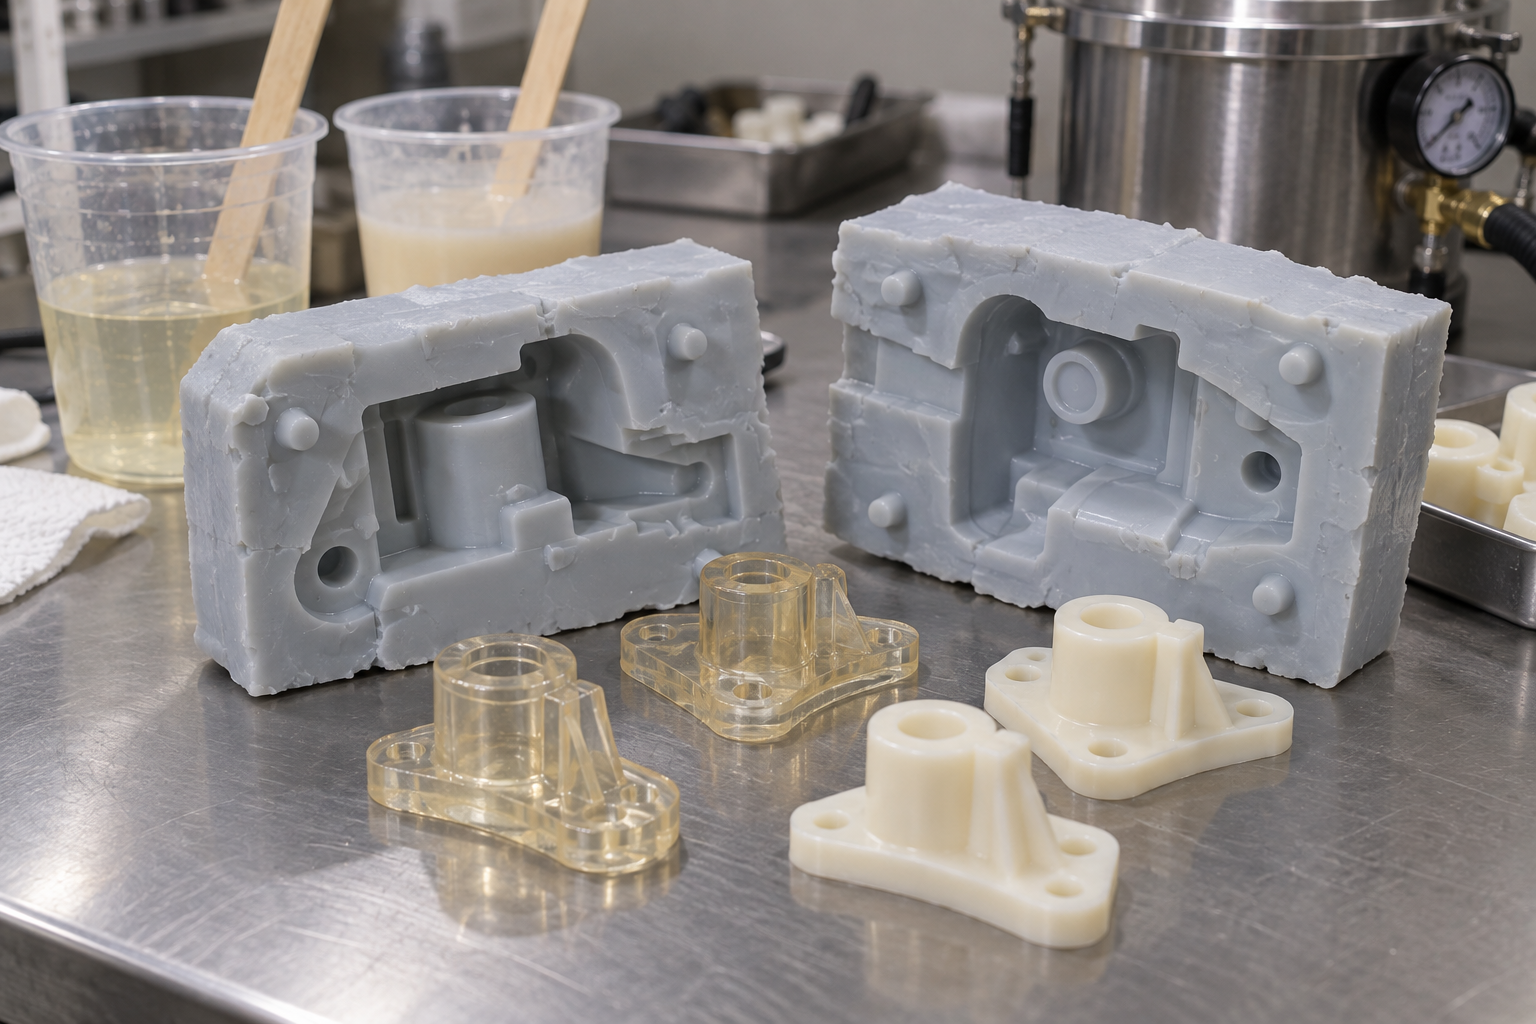
De quelques dizaines à quelques centaines de pièces, c'est une zone inconfortable : le coût unitaire du CNC ne baisse pas, et l'ouverture d'un moule d'injection n'est pas rentable. La coulée sous vide (reproduction de prototypes) est souvent utilisée ici — on réalise d'abord un moule en silicone à partir du modèle original, puis on coule des résines de type polyuréthane, ce qui permet d'obtenir de petites séries à l'aspect proche de l'injection. Les matériaux sont principalement diverses résines de polyuréthane, dont on peut ajuster la dureté, la couleur et une partie des propriétés mécaniques, et qui permettent aussi des pièces transparentes. La limite est que la tenue en température et aux intempéries des résines est généralement inférieure à celle des plastiques techniques ; il faut être prudent pour les sollicitations permanentes ou les conditions à haute température ; la durée de vie du moule est limitée, la précision dérive généralement après quelques dizaines à une centaine de pièces, selon les mesures réelles du fournisseur. C'est une solution transitoire, pas une solution finale.
Tôlerie et injection plastique : contraintes de tôle et contraintes de moule
La tôlerie ne relève pas de la « liberté de nuance », elle relève des spécifications de tôle. Les tôles laminées à froid, laminées à chaud, galvanisées, inoxydables, d'aluminium et de cuivre sont courantes, et les épaisseurs sont discrètes — vous écrivez 1,8 mm, le fournisseur n'a peut-être en stock que 1,5 ou 2,0 mm. Le rayon de pliage, la distance minimale bord-trou et les dimensions de dépliage sont aussi contraints par la ductilité du matériau : la tôle d'aluminium se fissure facilement au pliage, l'inox écroui a un fort retour élastique, d'autant plus marqué que l'épaisseur est grande. Le choix des matériaux pour une pièce de tôlerie consiste donc essentiellement à faire correspondre un tableau des épaisseurs disponibles + capacité de pliage, et non à choisir une nuance de métal au hasard.
L'injection plastique obéit à une autre logique : le matériau est presque libre — ABS, PC, PC/ABS, PA, POM, PMMA, PP, TPE sont tous possibles — mais le moule lie le matériau. Le taux de retrait détermine les dimensions du moule ; les matériaux renforcés de fibres de verre ont un retrait nettement anisotrope et usent davantage le moule ; une paroi trop mince rend l'écoulement difficile, trop épaisse elle crée des retassures ; une dépouille insuffisante arrache la pièce au démoulage. Une fois le moule ouvert, le matériau ne peut pratiquement plus être changé : changer de matériau équivaut à modifier le moule. Donc, pour parler d'injection au niveau de dizaines de milliers de pièces, la décision sur le matériau doit être prise en même temps que la conception du moule, et non en fixant d'abord le matériau puis en dessinant le moule. Une fois le procédé fixé, les matériaux candidats se réduisent fortement — cette phrase se vérifie le plus complètement en injection plastique.
En examinant ces quelques catégories de procédés côte à côte, on remarque une règle : plus le lot est grand, plus le choix du matériau est contraint par le procédé ; plus le lot est petit, plus le choix du matériau est libre, mais plus le prix unitaire est élevé. Dans la pratique, l'ordre de sélection des matériaux pour une pièce consiste généralement à délimiter d'abord 1 à 2 procédés viables selon le lot, puis à filtrer les performances dans la liste des matériaux de ce procédé, plutôt que de feuilleter le manuel des matériaux depuis la première page. Pour comparer rapidement les matériaux et les plages réalisables d'un procédé donné, on peut d'abord consulter la page de capacités ou la bibliothèque de matériaux correspondante, puis confirmer avec le plan en main.
Le coût n'est pas le prix unitaire : influence du taux d'utilisation de la matière, de la durée de vie des outils, du post-traitement et du contrôle
Beaucoup de gens comparent le prix des matériaux en ouvrant le devis du fournisseur, en regardant le prix au kilo, puis en choisissant le moins cher. Cette méthode est presque toujours erronée pour la sélection des matériaux d'une pièce, car le matériau n'est qu'un poste de coût parmi d'autres, et souvent pas le plus important. Ce qui détermine réellement le coût unitaire, c'est le nombre d'opérations que cette série de pièces doit subir, la quantité de matière perdue, le nombre de changements d'outils et le nombre de gabarits de contrôle à réaliser.
Spécifications de l'ébauche et taux d'utilisation de la matière : les matériaux bon marché génèrent souvent plus de rebut
Calculez d'abord le taux d'utilisation. Pour une même pièce, utiliser une tôle ou une barre proche de la pièce finie plutôt qu'une ébauche d'une taille supérieure peut faire varier le coût matière de plus du double, car la partie coupée est aussi payée. Ce qui peut être modifié au stade de la conception, c'est la forme de l'ébauche — passer d'une pièce carrée à un imbrication dans une tôle, ou d'une pièce tournée à un diamètre de barre standard, permet souvent d'économiser plus que de changer de nuance de matériau. La pratique courante dans le secteur consiste à laisser un surépaisseur de 2 à 5 mm par face sur l'ébauche, mais la valeur exacte dépend du mode de bridage et de la déformation au traitement thermique ; elle doit être confirmée selon le plan et le procédé, sans généralisation.
Durée de vie des outils et temps d'usinage : quand la dureté augmente, le temps d'usinage aussi
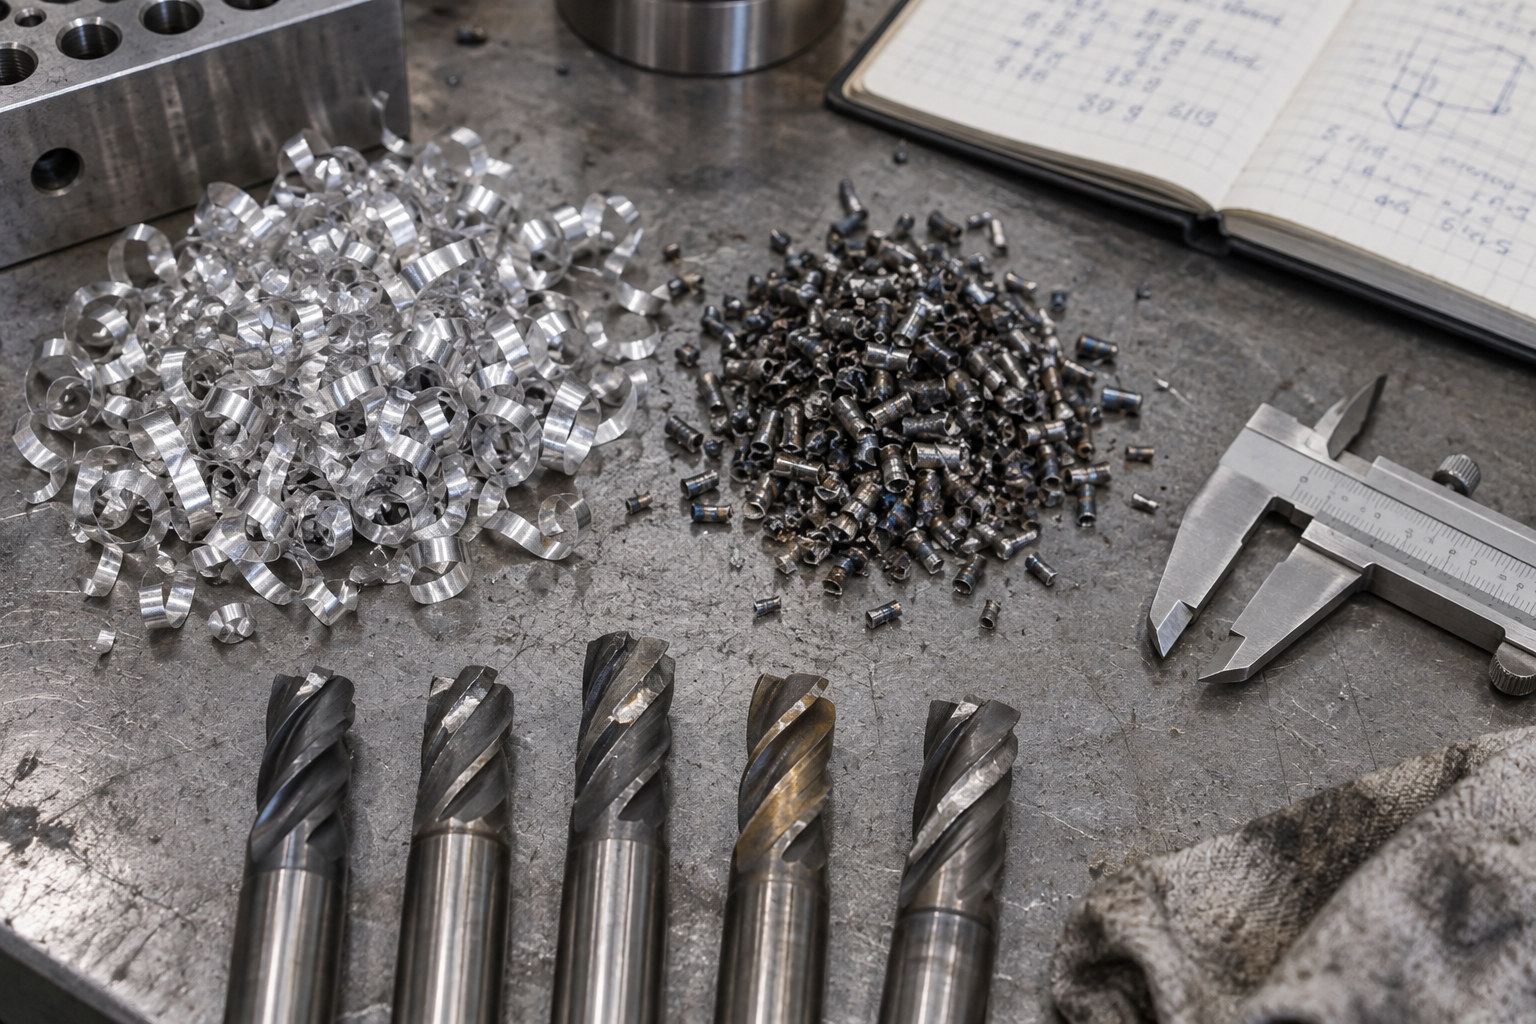
Le deuxième poste est le temps d'usinage. Avec le même outil, usiner de l'aluminium 6061 et de l'inox 304 implique des paramètres de coupe totalement différents : l'inox a une nette tendance à l'écrouissage, l'avance est lente, l'évacuation des copeaux difficile, l'usure des outils rapide ; le temps d'usinage peut être multiplié par deux ou trois, et la consommation de plaquettes est plus élevée. Les aciers trempés et les alliages de titane sont encore plus extrêmes. Ainsi, un « prix unitaire de matériau bas » est souvent absorbé par un « coût d'usinage élevé ». Inversement, il arrive qu'un matériau cher économise des opérations : certaines pièces résistant à la corrosion sont directement tournées dans de l'inox, ce qui évite le revêtement ou la peinture ; les opérations supprimées et les coûts de traitement environnemental peuvent alors être plus importants que la différence de prix du matériau.
Traitement thermique, traitement de surface, gabarits de contrôle et taux de rebut : la liste des coûts cachés
La troisième catégorie concerne le post-traitement et la validation. Le traitement thermique entraîne des déformations ; ces déformations imposent de laisser de la surépaisseur, de réaliser un second bridage, voire un redressage ; l'anodisation, la galvanoplastie, le sablage et la passivation ont chacun leurs propres conditions préalables et risques de rebut. Lorsque les faces d'étanchéité ou d'ajustement exigent un Ra de 0,4 ou plus fin, il faut souvent prévoir une opération distincte de rectification fine ou de rodage, ainsi qu'un gabarit de contrôle dédié — l'instrument de mesure lui-même représente un coût. Ajoutez à cela les rebuts de la phase de mise au point, le contrôle de la première pièce et les prélèvements par lots : l'ensemble dépasse souvent le coût de la matière.
La bonne approche n'est donc pas de comparer le prix unitaire du matériau, mais de calculer le coût unitaire en réunissant « matériau + temps d'usinage + outils + post-traitement + contrôle + rebuts », puis de le répartir sur le lot. Plus le lot est petit, plus la part des coûts fixes (programmation, bridage, gabarits de contrôle) est élevée, et le coût de la matière n'est plus le point central ; plus le lot est grand, plus la matière et le moule deviennent progressivement déterminants. C'est pourquoi un devis estimé à la légère à partir du prix unitaire du matériau n'est pas fiable ; le devis doit être évalué en tenant compte du plan, de l'état du matériau, des tolérances et des exigences de surface. Pour concrétiser cette étape, il suffit de déposer le plan directement dans l'entrée de devis classique, afin que le devis soit décomposé selon le chemin de fabrication, plutôt que de ne donner qu'un prix de matériau.
Quelques pièges fréquents : confusion de nuances, état ignoré, texture et anisotropie
Même si les premières couches de filtrage sont correctes, des détails peuvent encore faire échouer le projet. La véritable difficulté de la sélection des matériaux pour une pièce ne réside souvent pas dans la direction générale, mais dans ces points mal précisés sur le plan et pris pour acquis dans les tableaux de matériaux. Les erreurs d'appréciation suivantes sont les plus fréquentes en prototypage et en petite série.
Considérer le 6061 et le 7075 comme un même « aluminium »
Les deux nuances sont appelées alliages d'aluminium, mais leurs performances sont très éloignées. Dans la pratique, on observe souvent que : la limite d'élasticité du 6061-T6 se situe globalement entre 240 et 280 MPa, avec un bon équilibre entre usinabilité, soudabilité et résistance à la corrosion, ce qui le destine aux supports, boîtiers et plaques de base de gabarits ; la limite d'élasticité du 7075-T6 se situe souvent autour de 450 à 500 MPa, avec une dureté et une résistance proches de certains aciers, mais une usure d'outil rapide, une sensibilité aux entailles, une soudabilité quasiment déconseillée, et une teinte plus sombre et grisâtre après anodisation.
Les conséquences sont directes : utiliser du 6061 pour une pièce en porte-à-faux soumise à un fort moment de flexion peut manquer de rigidité et se déformer de façon répétée ; utiliser du 7075 pour un châssis à souder ou un panneau nécessitant une anodisation économique bloque à la fois le coût et le procédé. La vérification est simple — sur le plan, n'écrivez pas « aluminium », écrivez « 6061-T6 » ou « 7075-T6 », et précisez si une nuance de substitution est autorisée. Les valeurs ci-dessus ne servent que de référence pour juger l'ordre de grandeur ; en dernier ressort, se fier au certificat de qualité du fournisseur et au plan.
Ignorer l'état de traitement thermique : pour une même nuance, T6 et recuit sont deux matériaux différents
Les trois caractères « 6061 » ne suffisent pas. Le 6061-O (recuit) est mou, facile à plier, de faible résistance ; le 6061-T6 est dur, de haute résistance, mais le rayon de pliage doit être augmenté, sinon la surface extérieure se fissure facilement. Il en va de même pour l'inox : l'état laminé à froid et l'état recuit du 304 diffèrent nettement en termes de retour élastique au pliage et de tendance à l'écrouissage. Pour les alliages de titane et certains aciers, l'état de livraison (normalisé, trempé et revenu, mis en solution) détermine également directement si l'usinage de finition peut être réalisé ensuite.
Ce qui est le plus souvent négligé ici, c'est que les opérations ultérieures modifient l'état : le soudage ramollit la zone affectée thermiquement, et les contraintes résiduelles introduites par l'usinage se libèrent après enlèvement de matière, provoquant des déformations. C'est pourquoi, sur le plan ou la fiche de gamme, outre la nuance, il faut préciser l'état de livraison, si un traitement thermique après soudage est autorisé, ainsi que les dispositions de détensionnement avant finition. N'indiquer que la nuance sans l'état, c'est laisser le risque à l'atelier.
Oublier l'anisotropie due au sens de laminage et au sens des fibres
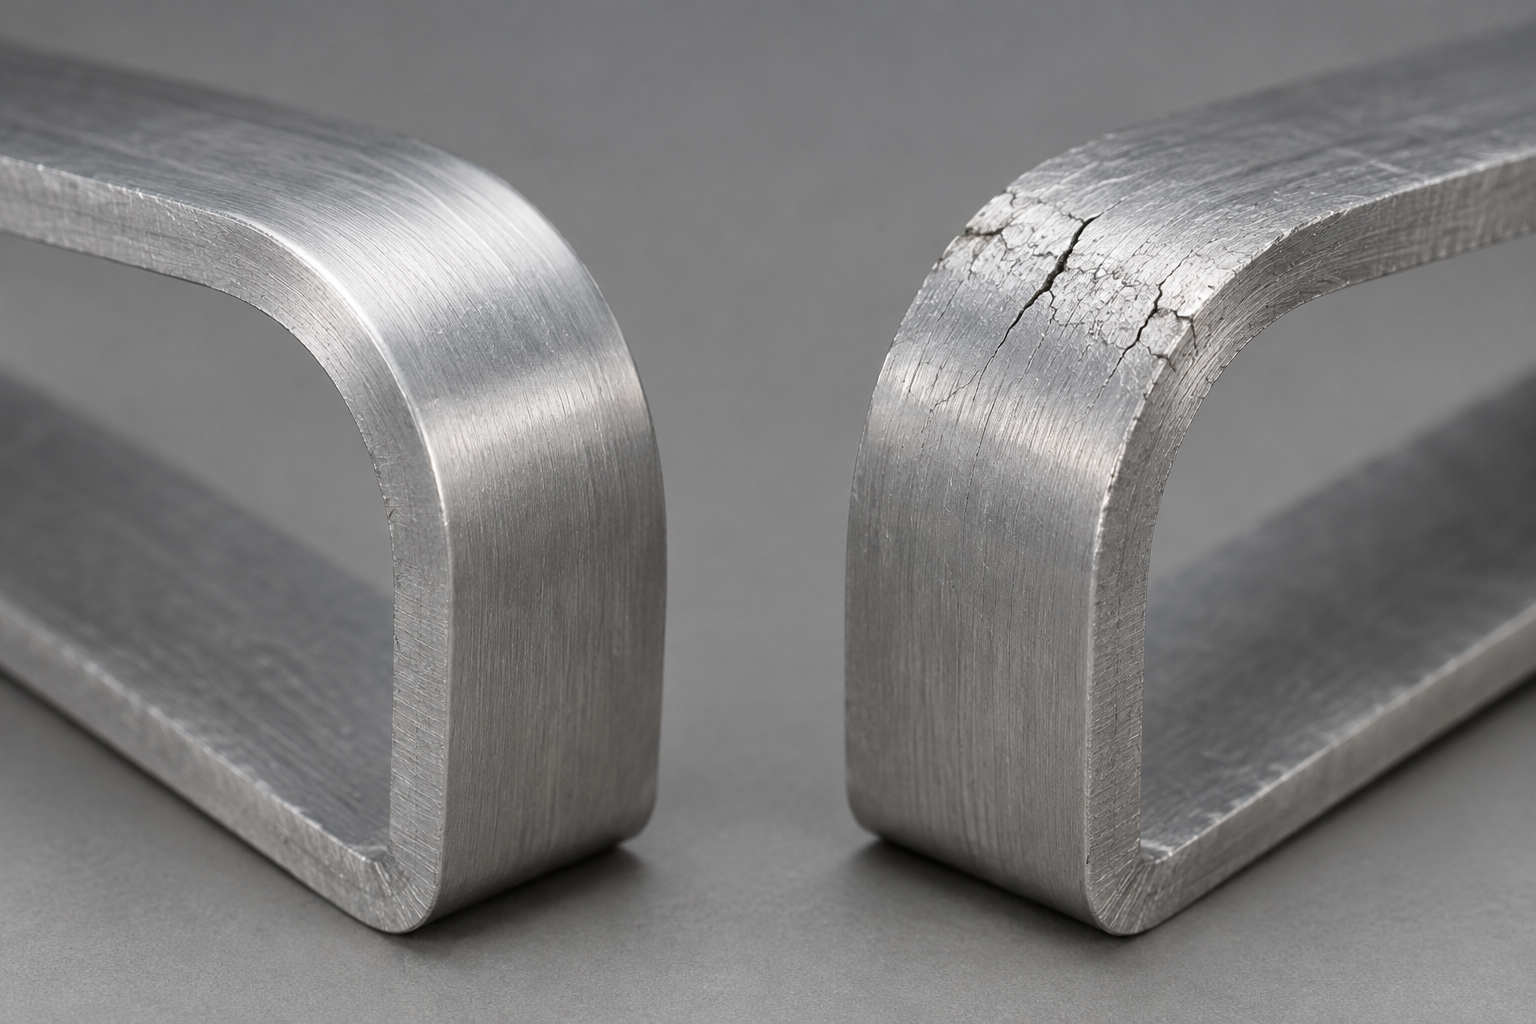
Après laminage ou extrusion, les grains des tôles et des barres s'allongent dans le sens d'écoulement, ce qui confère aux propriétés mécaniques une directionalité. Si la ligne de pliage de la tôle est parallèle au sens de laminage, la probabilité de fissuration de la surface extérieure est nettement supérieure à celle d'un pliage perpendiculaire au sens de laminage. Lors de la conception d'une pièce pliée, si les conditions le permettent, il faut orienter la ligne de pliage autant que possible perpendiculairement au sens des fibres de la tôle, ou augmenter convenablement le rayon de pliage.
L'anisotropie de la fabrication additive est encore plus marquée. Pour le FDM et certaines pièces imprimées en métal, la résistance et l'allongement dans la direction inter-couches sont généralement inférieurs à ceux de la direction intra-couches ; si la direction des efforts tombe précisément entre les couches, le coefficient de sécurité doit être recalculé. Dans les plastiques, l'orientation des fibres des pièces renforcées de fibres de verre suit la position du point d'injection et le trajet d'écoulement : les fibres longues renforcent nettement dans le sens de l'écoulement, mais beaucoup moins dans le sens perpendiculaire. Action de vérification : dans le plan ou la communication technique, indiquer le sens de texture, le sens de pliage et la direction principale des efforts, ne laissez pas l'atelier deviner à votre place.
Ces trois choses : absorption d'eau des plastiques, corrosion galvanique et ramollissement à la température
Le nylon (PA), après absorption d'eau, voit ses dimensions augmenter et sa rigidité diminuer. Pour les pièces à ajustement précis, il faut soit choisir un matériau à faible taux d'absorption d'eau (comme le POM ou le PBT), soit indiquer sur le plan les conditions d'humidité de l'environnement d'utilisation et la plage de tolérance admissible. La corrosion galvanique se produit lorsque deux métaux à fort potentiel de différence sont en contact direct et exposés à un électrolyte ; les associations aluminium-acier, ou boulons inox-acier au carbone, doivent être surveillées ; si nécessaire, on isole ce couple par des rondelles isolantes, un revêtement, ou en choisissant des matériaux à potentiels proches.
L'effet de la température sur les plastiques est souvent sous-estimé. L'ABS et le PC, suffisamment rigides à température ambiante, commencent à ramollir nettement et à fluer plus rapidement entre 60 et 80 ℃. Lors du choix d'une pièce plastique, inscrivez la température maximale de service dans le cahier des charges, puis consultez la température de déformation thermique du matériau : c'est bien plus fiable que de se fier aux seules données à température ambiante. Le point commun de ces pièges est que « le matériau lui-même n'est pas en cause, c'est l'association et les conditions d'emploi qui ne sont pas clairement définies ».
Un ordre de sélection à suivre pas à pas : du besoin à la nuance, puis à la validation
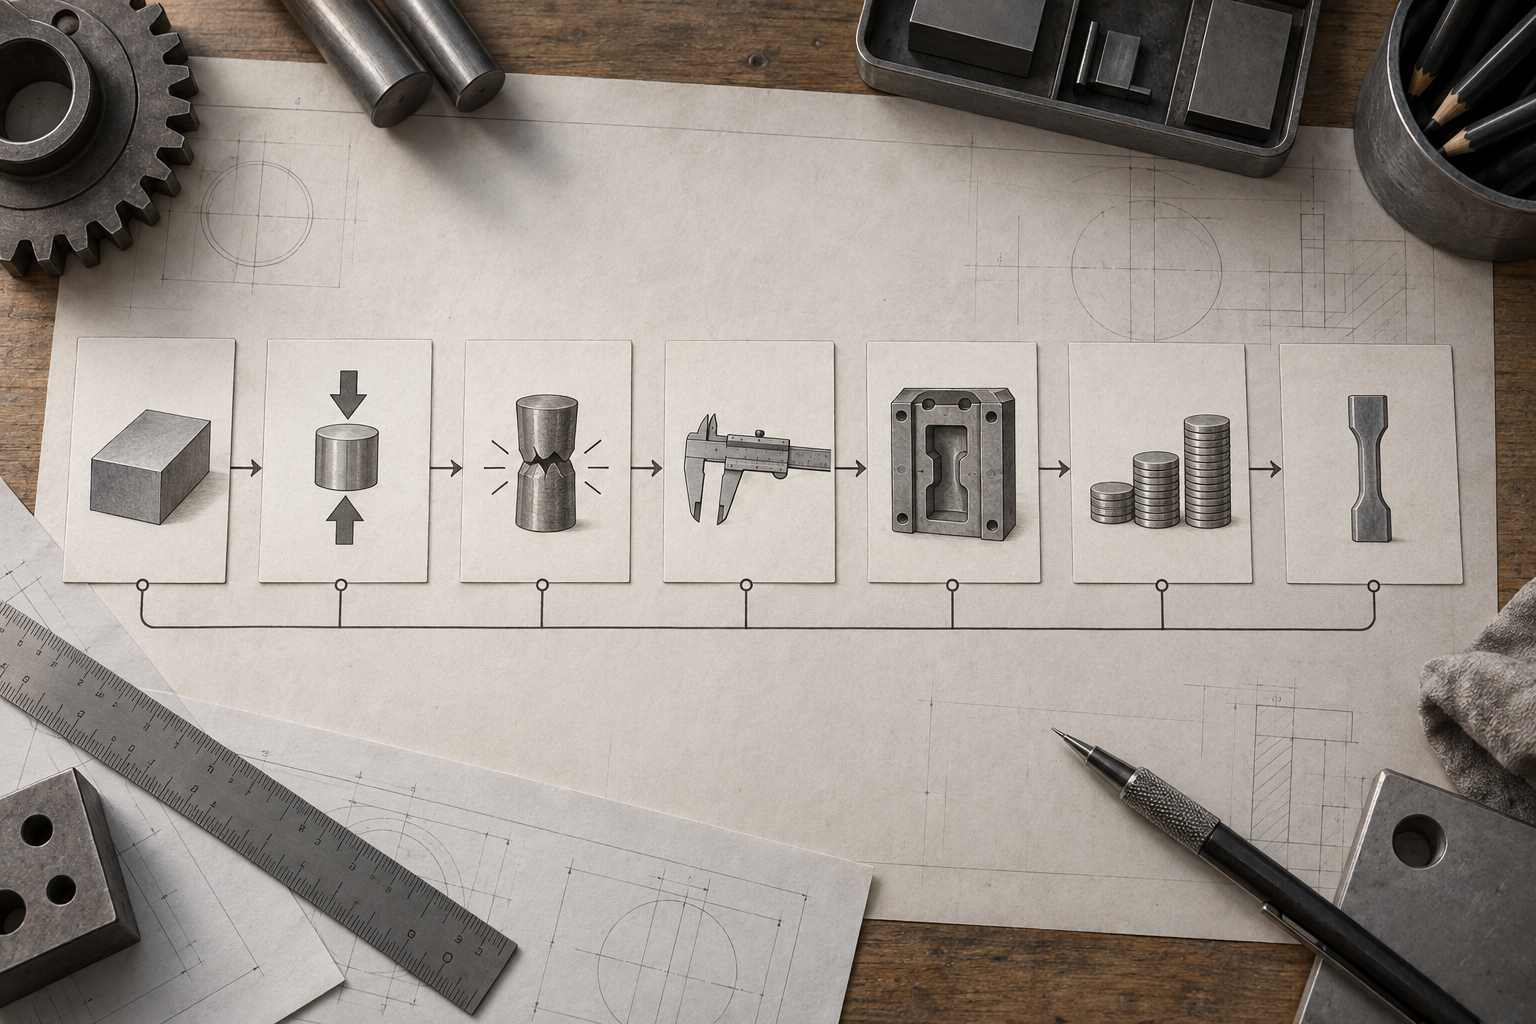
En rassemblant les niveaux précédents, comment choisir le matériau d'une pièce peut en réalité se dérouler dans un ordre fixe. Si l'ordre est respecté, même avec peu d'expérience, on oublie difficilement des éléments ; si l'ordre est perturbé, on risque vite de feuilleter sans but les tableaux de matériaux. Les sept étapes ci-dessous ont chacune un livrable précis : terminez une étape avant de passer à la suivante.
- Lister les conditions d'emploi — type et amplitude des charges, plage de température, milieu, exigences de durée de vie, relations d'assemblage. Livrable : une page de cahier des charges.
- Définir les modes de défaillance — comment la pièce risque le plus de casser : rupture, fatigue, usure par frottement, corrosion, déformation, fluage. Livrable : une liste de défaillances classées par priorité.
- Fixer les seuils de performance — traduire les modes de défaillance en indicateurs consultables : résistance à la traction, limite d'endurance, dureté, classe de résistance à la corrosion. Livrable : un tableau d'indicateurs avec valeurs minimales.
- Éliminer selon la géométrie et les tolérances — les parois minces, cavités profondes, surfaces d'étanchéité, filetages fins écartent d'emblée une série de matériaux. Livrable : les matériaux candidats passent d'une dizaine à trois ou cinq.
- Choisir le procédé selon la quantité — pour une pièce unique, CNC ou impression 3D ; de quelques dizaines à quelques centaines de pièces, on peut envisager le moulage de réplique de prototype ; ce n'est qu'à partir de plusieurs milliers de pièces qu'on parle d'injection plastique. Livrable : le procédé retenu et la famille de matériaux correspondante.
- Comparer les coûts — calculer le taux d'utilisation de l'ébauche, les heures d'usinage, la consommation d'outils, le post-traitement et le contrôle, et non comparer le prix unitaire du matériau. Livrable : la comparaison de deux ou trois solutions réalisables.
- Valider sur petite série — réaliser des éprouvettes, mesurer les dimensions critiques et les fonctions, et si nécessaire effectuer des essais au brouillard salin ou de fatigue. Livrable : le plan de validation et la conclusion de libération.
Parmi ces sept étapes, la quatrième et la cinquième sont les plus susceptibles d'être répétées. Si la géométrie est trop exigeante, il peut falloir décaler le procédé d'un cran ; si la quantité double soudainement, le matériau peut passer de l'alliage d'aluminium à un plastique moins cher mais nécessitant un moule. Les retours en arrière sont permis, mais chaque retour doit repasser par les modes de défaillance, pour qu'aucun niveau ne soit discrètement sauté.
Quels enregistrements vérifiables conserver à chaque étape
La valeur de l'ordre de sélection réside pour moitié dans le processus lui-même, et pour moitié dans les enregistrements conservés. La liste des exigences doit pouvoir être rattachée au client ou au cas d'usage ; le tableau d'indicateurs doit préciser la norme d'essai ou la source des données ; le plan de procédé doit indiquer les contraintes clés (par exemple l'épaisseur de paroi minimale, les exigences de dépouille) ; le plan de validation doit préciser ce qui est mesuré, avec quel instrument de mesure, et selon quels critères. Ces enregistrements, lors d'une révision ultérieure ou d'un changement de fournisseur, sont bien plus fiables que l'expérience orale.
Un dernier rappel : les plages de propriétés des matériaux, les évaluations d'usinabilité et les fourchettes de coûts courantes dans le secteur ne sont qu'un point de départ pour le jugement. Pour une même nuance, des lots différents, des états différents ou des fournisseurs différents donneront des valeurs mesurées différentes. La conclusion finale de sélection doit se fonder sur les indications du plan, les certificats de matériaux et la validation sur pièce réelle. Lorsqu'il faut transformer le plan en pièce usinable, on peut d'abord organiser les plans et les conditions de service, puis vérifier la faisabilité du procédé en consultant la bibliothèque de matériaux ou l'aperçu des capacités de fabrication.
Questions fréquentes : quelques interrogations récurrentes sur le choix des matériaux pour les pièces
Les sections précédentes ont décomposé le « comment choisir les matériaux d'une pièce » en plusieurs niveaux : modes de défaillance, tolérances géométriques, lot de fabrication, coût et validation. Nous retenons ici quelques questions parmi les plus fréquemment posées, et aussi les plus faciles à mal trancher en une seule phrase, pour en clarifier les limites une par une.
Aluminium ou acier inoxydable : comment choisir rapidement entre les deux ?
Commencez par examiner deux questions : le poids ou la résistance à la corrosion, lequel est le plus critique ? Pour alléger, pour conduire la chaleur, pour colorer par anodisation, on privilégie l'aluminium ; pour résister à la corrosion, à l'usure, pour la rigidité structurelle, on privilégie l'inox. La densité de l'aluminium est d'environ un tiers de celle de l'acier, mais son module d'élasticité est également plus faible : à section égale, il est plus « mou », et pour un long porte-à-faux ou une structure à haute rigidité, il faut épaissir la section. L'inox a une nette tendance à l'écrouissage, son usinabilité est généralement moins bonne que celle de l'aluminium, avec des temps d'usinage et une consommation d'outils plus élevés. La pratique courante du secteur : pour les pièces de type support en environnement non corrosif, où l'allègement prime, on utilise un aluminium de type 6061 ; pour les pièces exposées à l'humidité, aux produits chimiques ou nécessitant une surface de contact résistante à l'usure, on utilise un inox de type 304/316. La confirmation finale se fait selon les conditions indiquées sur le plan.
Les pièces en plastique peuvent-elles remplacer les pièces métalliques ?
Les cas où le remplacement est possible sont généralement : charge faible, température peu élevée, pas besoin de conduction électrique ou thermique, exigences de stabilité dimensionnelle peu strictes. Les avantages du plastique sont l'autolubrification, la résistance chimique, la possibilité de mouler par injection des structures complexes, et un coût unitaire faible. Mais le module d'élasticité du plastique est inférieur de un à deux ordres de grandeur à celui du métal, le fluage, l'absorption d'eau et la dilatation thermique sont plus marqués, et sous charge prolongée il se déforme lentement. Le renfort en fibre de verre peut augmenter la rigidité et la résistance, mais l'anisotropie est marquée, et le retrait ainsi que le gauchissement sont plus difficiles à maîtriser. La méthode de jugement est directe : listez la charge réelle, la température de service et les exigences de durée de vie de la pièce métallique, puis comparez avec la contrainte admissible et les données de fluage du plastique à cette température. En cas de doute, réalisez une validation sur échantillon.
Sans données de charge, comment démarrer la sélection des matériaux ?
L'absence de données ne signifie pas l'impossibilité de choisir, mais il faut d'abord compléter les entrées minimales : où la pièce est montée, si elle est soumise à la traction, à la compression ou à la flexion, s'il y a des chocs, s'il y a usure par mouvement relatif, quelles sont la température de service et le milieu. Même une description d'ordre de grandeur comme « la force d'un boulon serré à la main » ou « le poids d'une personne qui marche dessus » vaut mieux qu'un vide total. Pour démarrer, on peut estimer une charge selon le « pire cas », puis la multiplier par un coefficient de sécurité, choisir des matériaux candidats, puis réaliser un montage d'essai sur pièce ou un simple essai de chargement. À rappeler : l'estimation ne peut servir qu'à la présélection, elle ne remplace pas la vérification de conception ; les conditions de charge doivent être clairement indiquées sur le plan officiel, afin que le choix des matériaux ait une base.
Petite série et grande série : quelle différence pour le choix des matériaux ?
La différence porte principalement sur les contraintes de procédé et la structure de coûts. De la pièce unique à quelques dizaines de pièces, l'usinage CNC et l'impression 3D permettent presque toutes les nuances, avec une grande liberté de choix des matériaux, mais il faut accepter un temps d'usinage unitaire élevé. De quelques dizaines à quelques centaines de pièces, le coulage sous vide (moulage de réplique) permet de reproduire rapidement des résines de type ABS, de type PP, adaptées à la validation esthétique et à l'assemblage, mais les performances mécaniques sont généralement inférieures à celles des pièces injectées. Ce n'est qu'à partir de dizaines de milliers de pièces que l'on parle d'injection plastique et de moulage sous pression ; à ce stade, le matériau doit se plier à l'outillage : il faut de la dépouille, maîtriser le retrait, éviter les épaisseurs de paroi excessives, et la nuance de matériau est souvent filtrée en sens inverse par le taux de retrait et la fluidité. Ainsi, pour une même pièce à différents volumes de production, le matériau optimal peut ne pas être le même.
Sur le plan, indiquer seulement « acier » ou « aluminium » comme matériau, est-ce suffisant ?
Non, et c'est l'une des sources de reprise les plus courantes. Il faut au minimum indiquer la nuance et l'état, par exemple 6061-T6, 304, acier 45 trempé et revenu. L'état influence directement la résistance, la dureté et l'usinabilité : les performances du 6061 à l'état recuit et à l'état T6 diffèrent beaucoup, et le comportement à l'usinage d'une même nuance après différents traitements thermiques n'est pas le même non plus. S'il y a des exigences d'orientation, il faut aussi indiquer le sens de laminage ou le sens des fibres ; s'il y a des exigences de surface, il faut préciser la rugosité et le mode de traitement. Lorsque les informations sur le matériau sont incomplètes, l'usineur ne peut travailler qu'avec les valeurs par défaut habituelles, et la pièce obtenue peut s'assembler sans pour autant répondre à l'intention de conception. Compléter la nuance, l'état, le traitement thermique et le traitement de surface est la dernière étape pour faire aboutir le choix des matériaux sur le plan.
Key takeaways
- L'ordre de sélection des matériaux est le suivant : « d'abord déterminer le mode de défaillance, puis fixer le seuil de performance, et enfin laisser les procédés et les coûts éliminer les candidats ». Faire l'inverse conduit généralement à des reprises lors du prototypage ou de la production en série.
- Des indicateurs comme la résistance, la dureté, la résistance à la corrosion ou à l'usure doivent être liés à des conditions d'utilisation précises (type de charge, température, milieu, durée de vie). Parler de la « qualité » d'un matériau hors de ses conditions d'utilisation n'a aucun sens.
- Les tolérances, la rugosité de surface, l'épaisseur de paroi et les caractéristiques structurelles déterminent souvent le matériau plus tôt que la résistance : trop mou pour être bien maintenu, trop dur pour les outils de coupe, trop fragile pour éviter l'éclatement des bords, autant de raisons courantes d'élimination.
- La quantité détermine le procédé, et le procédé verrouille en retour la plage de matériaux : une pièce unique passe par l'usinage CNC, quelques dizaines de pièces peuvent passer par le coulage sous vide, et ce n'est qu'à partir de plusieurs milliers de pièces que l'on parle d'injection plastique ou de moulage sous pression ; la liste des matériaux s'élargit ou se resserre en conséquence.
- Toute nuance doit être confirmée sur le plan : état (recuit / amélioration / trempe), sens du fibrage, exigences de traitement thermique et de traitement de surface, puis le fournisseur doit valider sur pièce réelle.



