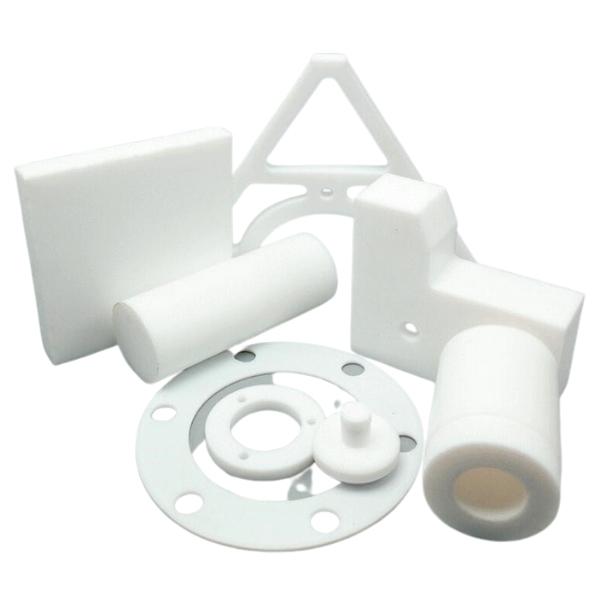
Qu’est-ce que le Téflon (PTFE) ?
Le PTFE est à la fois courant et délicat à usiner par CNC : il résiste à la corrosion et présente un faible coefficient de frottement, mais il est également souple et se déforme facilement. Le nom chimique du PTFE est polytétrafluoroéthylène ; il appartient à la famille des thermoplastiques techniques fluorés. « Téflon » était à l’origine un nom commercial et sert aujourd’hui souvent, dans le langage courant, à désigner le PTFE de manière générique. Les plans techniques et les documents d’achat doivent toutefois préciser le type de matériau et sa nuance exacte.
La chaîne carbonée du PTFE est entourée d’atomes de fluor, et les liaisons carbone-fluor sont particulièrement stables. Cette structure moléculaire le rend peu réactif avec la plupart des agents chimiques, tout en lui conférant une faible énergie de surface et un faible coefficient de frottement. En termes de conception mécanique, cela signifie que les fluides et autres substances adhèrent difficilement aux pièces, ce qui convient aux applications de glissement, d’étanchéité, d’isolation et aux environnements corrosifs. En contrepartie, le collage est difficile, et sa rigidité ainsi que sa capacité de charge ne peuvent pas être évaluées de la même manière que celles des matériaux métalliques.
- PTFE vierge : il conserve en priorité les propriétés fondamentales telles que la résistance chimique, le faible coefficient de frottement et l’isolation électrique, mais sa résistance au fluage et sa stabilité dimensionnelle sont limitées.
- PTFE modifié : certaines propriétés sont ajustées par la formulation du matériau. Le seul terme « modifié » ne suffit pas à déterminer son usage ; il convient de vérifier les données de la nuance.
- PTFE chargé : l’ajout de charges telles que le verre, le carbone ou le PEEK peut améliorer la résistance à l’usure, à la compression ou la stabilité dimensionnelle, mais les propriétés de frottement, électriques et de résistance chimique peuvent également être modifiées.
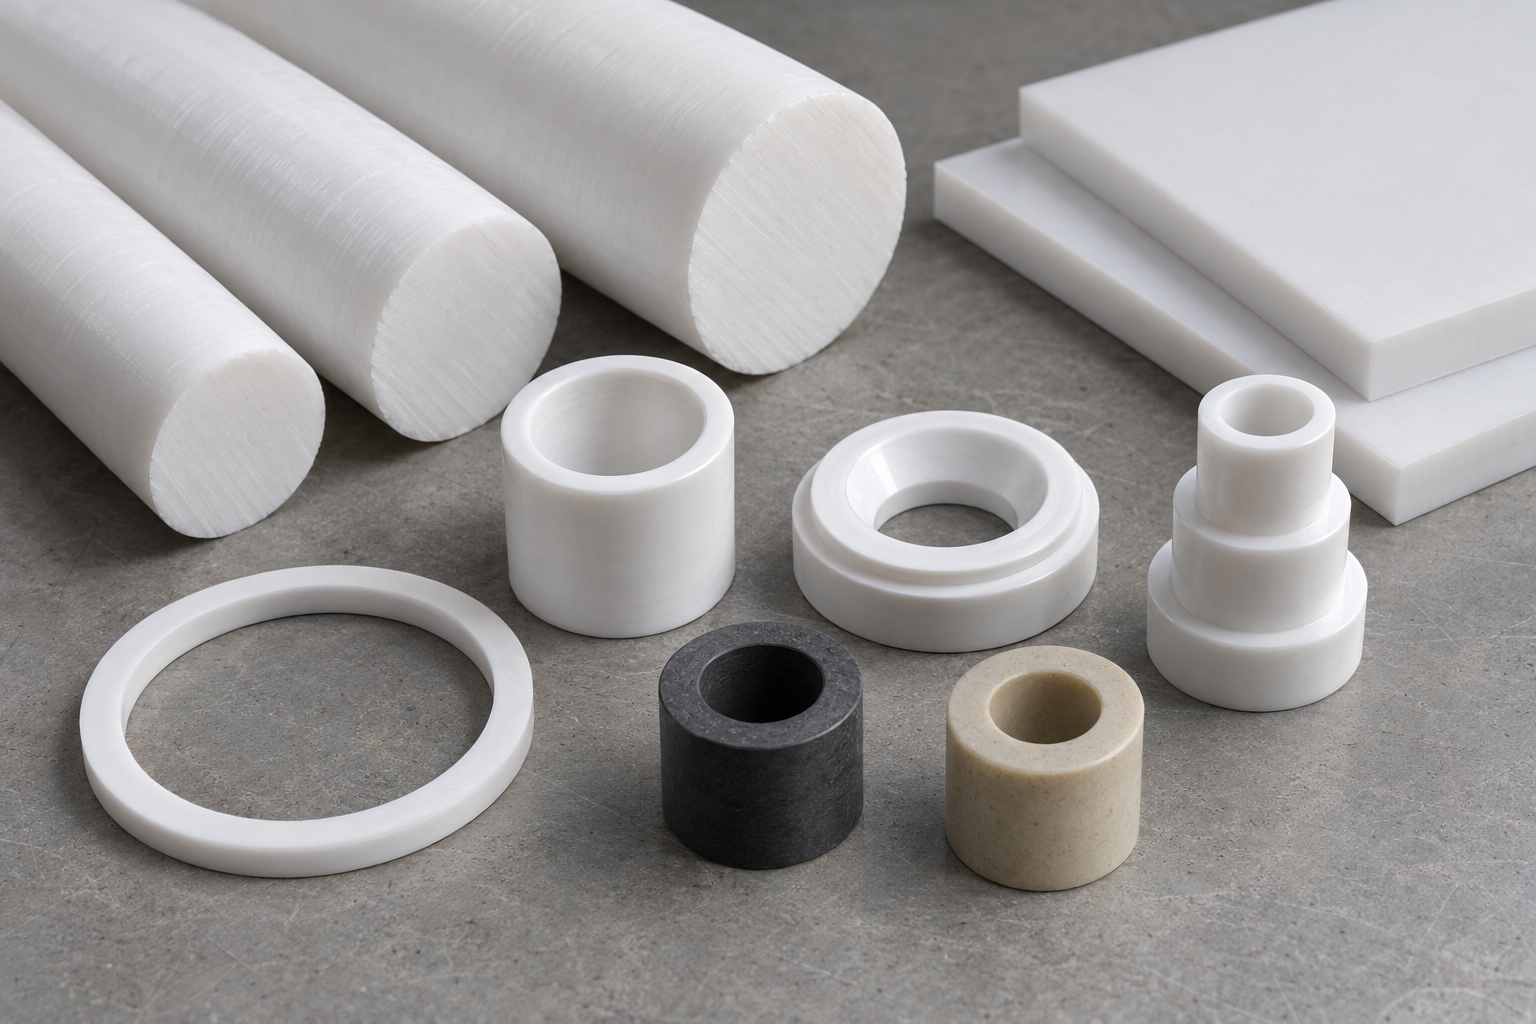
Le PTFE destiné à l’usinage est généralement fourni sous forme de barres, de tubes, de plaques ou d’ébauches moulées par compression. Même lorsqu’elles présentent toutes une apparence blanche, les différentes nuances peuvent varier en matière de densité, de charges, de contraintes résiduelles et de stabilité dimensionnelle. Par conséquent, « usiner du Téflon » ne constitue pas une spécification complète pour le choix du matériau. Lors de la conception de bagues d’étanchéité, de bagues ou de pièces isolantes, il convient de déterminer s’il faut utiliser un matériau vierge ou chargé, ainsi que la température d’utilisation, la charge permanente, les fluides en contact et les conditions de contrôle, avant de définir l’ébauche et le procédé d’usinage CNC.
Propriétés essentielles du Téflon pour l’usinage
Les avantages du Téflon (PTFE) ne se résument pas à une simple « résistance à la corrosion » ou à une « surface très lisse ». Chacune de ses propriétés influe sur la conception des pièces, leur mode d’assemblage et leurs limites d’utilisation :
- Résistance aux agents chimiques : le PTFE présente une très grande stabilité face aux acides forts, aux bases fortes et à de nombreux solvants organiques. Il convient donc à la fabrication de joints d’étanchéité, de rondelles et de revêtements internes pour les équipements chimiques. Lors du choix du matériau, il reste toutefois nécessaire de vérifier la concentration du fluide, la température et la composition des charges.
- Faible coefficient de frottement : le matériau présente une nette tendance à l’autolubrification et peut être utilisé pour des paliers, des bagues et des guides coulissants, réduisant ainsi la dépendance aux lubrifiants. Toutefois, un faible frottement ne signifie pas une grande résistance à l’usure ; sous une charge continue, l’usure et le fluage doivent également être évalués.
- Large plage de températures d’utilisation : les données courantes indiquent une température d’utilisation continue d’environ -200℃ à 260℃, ce qui convient aux pièces d’isolation et d’étanchéité exposées à des environnements chauds ou froids. La limite réelle dépend toutefois de la qualité du matériau, de la charge, du fluide et des exigences de durée de vie.
- Bonnes propriétés d’isolation électrique : le PTFE est couramment utilisé pour les supports isolants, les manchons d’isolation ainsi que les composants électriques et électroniques. Toutefois, les distances d’isolement, l’épaisseur des parois, la fréquence de fonctionnement et la température ambiante doivent toujours être définies selon les exigences du produit.
- Faible énergie de surface et faible adhérence : cette caractéristique facilite le démoulage, limite les salissures et réduit les résidus de fluide, mais rend également le collage difficile. Lorsqu’un assemblage collé est nécessaire, il faut généralement valider le traitement de surface, le primaire et le système adhésif, ou opter pour un verrouillage mécanique.
- Résistance aux intempéries et au vieillissement : le PTFE reste généralement stable en extérieur et lors d’expositions prolongées, ce qui le rend adapté aux pièces d’isolation et d’étanchéité destinées à un fonctionnement de longue durée. Toutefois, les effets du rayonnement, de la fatigue mécanique et des charges élevées ne peuvent pas être évalués sur la seule base de sa « résistance au vieillissement ».
Ces propriétés ont également leur contrepartie : le PTFE pur présente une résistance mécanique et une rigidité relativement faibles, et ses dimensions sont facilement influencées par la charge, la température et la force de mesure. Lors de la conception de pièces mécaniques en Téflon usinées, il faut mettre en balance son faible frottement et sa résistance chimique avec son fluage, sa déformation et ses difficultés de collage, plutôt que de l’utiliser comme un substitut direct aux matériaux métalliques.
Pourquoi l’usinage CNC du Téflon est-il difficile ?
La difficulté de l’usinage CNC du Téflon ne vient pas d’une dureté excessive, mais de sa trop grande souplesse, qui lui permet de changer facilement de forme sous l’effet de la pression et de la température. Le fluage, l’accumulation de chaleur, la faible rigidité et l’étalement de la matière pendant la coupe s’amplifient mutuellement. Il n’est donc pas possible d’appliquer directement les paramètres de coupe et les pratiques de contrôle utilisés pour des métaux tels que les alliages d’aluminium.
Fluage du PTFE : les dimensions évoluent lentement sous l’effet de la charge
Problème : les dimensions d’une pièce peuvent être conformes après l’usinage, mais celle-ci risque de se déformer lorsqu’elle reste soumise à une pression. Cause : le PTFE est sujet au fluage sous l’effet de la force de serrage, de la force de mesure ou de la charge en service. Solution : éviter un serrage important et prolongé, maîtriser la force de mesure des instruments et évaluer les dimensions en fonction de la température, de la charge et de l’état d’assemblage réels de la pièce.
Faible conductivité thermique du PTFE : la chaleur de coupe se concentre localement
Problème : la zone usinée peut se ramollir et se dilater, puis ses dimensions se rétracter après refroidissement. Cause : le PTFE conduit lentement la chaleur, de sorte que la chaleur produite par le frottement de l’outil se dissipe difficilement. Solution : limiter l’apport thermique généré par la coupe continue, évacuer rapidement les copeaux et prévoir un refroidissement auxiliaire ; après la finition, attendre que la température de la pièce se stabilise avant de procéder au contrôle.
Faible rigidité du PTFE : les parois minces se déforment facilement sous l’effet de l’outil et du serrage
Problème : les parois minces, les porte-à-faux importants et les petits détails sont sujets aux vibrations, à la déviation de l’outil ou à la perte de circularité. Cause : la faible rigidité du matériau permet aux forces de coupe et de serrage d’écarter la pièce de sa position théorique. Solution : réduire les porte-à-faux de la pièce et de l’outil, augmenter la surface de serrage et ajouter des supports épousant la forme de la pièce à proximité des parois minces ou des cavités.
Tendance à l’étalement pendant la coupe : les replis de matière et les bavures sont difficiles à éviter
Problème : des replis de matière, des filaments et des bavures peuvent apparaître sur les arêtes et à l’entrée des trous. Cause : un outil émoussé a tendance à repousser le PTFE au lieu de le trancher proprement. Solution : maintenir les arêtes de coupe affûtées et adopter une avance appropriée afin d’éviter les passes répétées par frottement ; lors de la conception, il faut également prévoir un espace suffisant pour permettre l’ébavurage des lèvres d’étanchéité, des arêtes d’ajustement et des trous profonds.

Ces problèmes n’apparaissent généralement pas isolément : la déformation due au serrage modifie la surépaisseur d’usinage, tandis que l’accumulation de chaleur accentue la déflexion de l’outil et l’étalement de la matière. Pour obtenir un usinage CNC stable du Téflon, il faut traiter l’état du matériau, le bridage, les outils, la gestion thermique et les méthodes de mesure comme un système de fabrication intégré.
Conseils sur le bridage, les outils et les paramètres pour l’usinage du Téflon
Outils d’usinage du Téflon : un tranchant affûté est plus important que la dureté
Pour l’usinage du Téflon, on privilégie généralement des outils en carbure bien affûtés, associés à un angle de coupe positif et à un espace suffisant pour l’évacuation des copeaux. Une arête émoussée tend à repousser la matière, laissant des filaments, des bavures et une surface d’aspect étalé. Lors du tournage de contours, un rayon de bec plus grand peut être choisi selon l’état de surface requis, mais plus ce rayon est grand, plus l’effort de coupe radial est généralement élevé ; lors de l’usinage de bagues à paroi mince ou de douilles élancées, cela peut au contraire accentuer la déflexion de l’outil et la déformation.
Paramètres d’usinage CNC du Téflon : maîtriser la chaleur et maintenir une coupe efficace
Les recommandations préconisent souvent une approche fondée sur une « vitesse relativement faible et une avance soutenue » : elle réduit l’échauffement inutile par frottement tout en permettant à l’arête de coupe de pénétrer dans le matériau au lieu de frotter continuellement sur sa surface. Il ne s’agit pas d’une recette fixe : la vitesse de rotation et l’avance doivent toujours être ajustées par des essais de coupe en fonction du diamètre et de l’épaisseur de paroi de la pièce, du nombre de dents de l’outil et de sa longueur en porte-à-faux. Un liquide de refroidissement ou de l’air comprimé peut faciliter l’évacuation de la chaleur et des copeaux, mais il convient de vérifier que le fluide ne contamine pas la pièce et qu’il est compatible avec le nettoyage ultérieur et l’environnement d’utilisation.
Bridage pour l’usinage du Téflon : augmenter la surface d’appui et soutenir au plus près
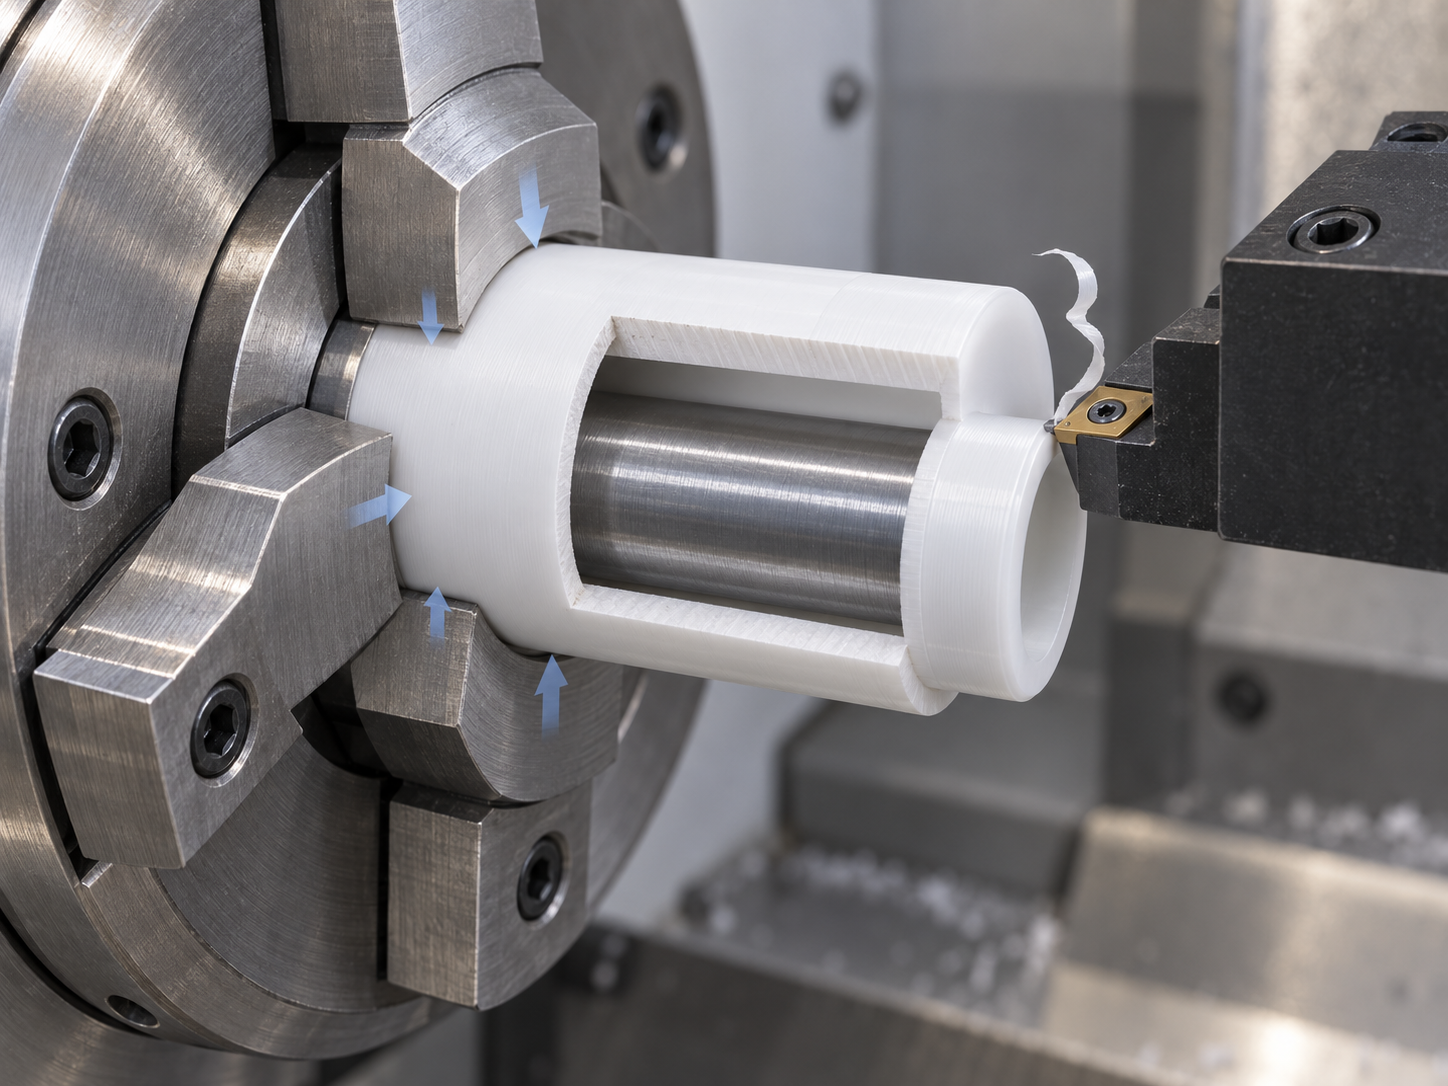
Une force de serrage excessive peut laisser des marques, ovaliser une pièce cylindrique ou provoquer l’affaissement temporaire d’une structure à paroi mince. Des mors doux, des mors enveloppants ou des montages sur mesure permettent d’augmenter la surface de contact, tandis qu’un support local supplémentaire peut être placé à proximité de la zone de coupe. La force de serrage doit être juste suffisante pour assurer un positionnement stable sans glissement ; les réglages utilisés pour les pièces métalliques ne doivent pas être repris tels quels. Les exigences dimensionnelles doivent également prévoir une marge tenant compte du retour élastique, du fluage et des variations de température du matériau. Pour une évaluation préliminaire, le secteur estime souvent les tolérances d’usinage du Téflon dans une plage d’environ ±0.1 mm à ±0.2 mm, mais il ne s’agit pas d’une capacité universelle : elles doivent être validées en fonction de la géométrie de la pièce, des références, de la température d’utilisation et de la méthode de contrôle.
Procédés d’usinage courants du Téflon : tournage, fraisage et perçage
Tournage du Téflon : éviter la déformation des parois minces et l’enchevêtrement des copeaux
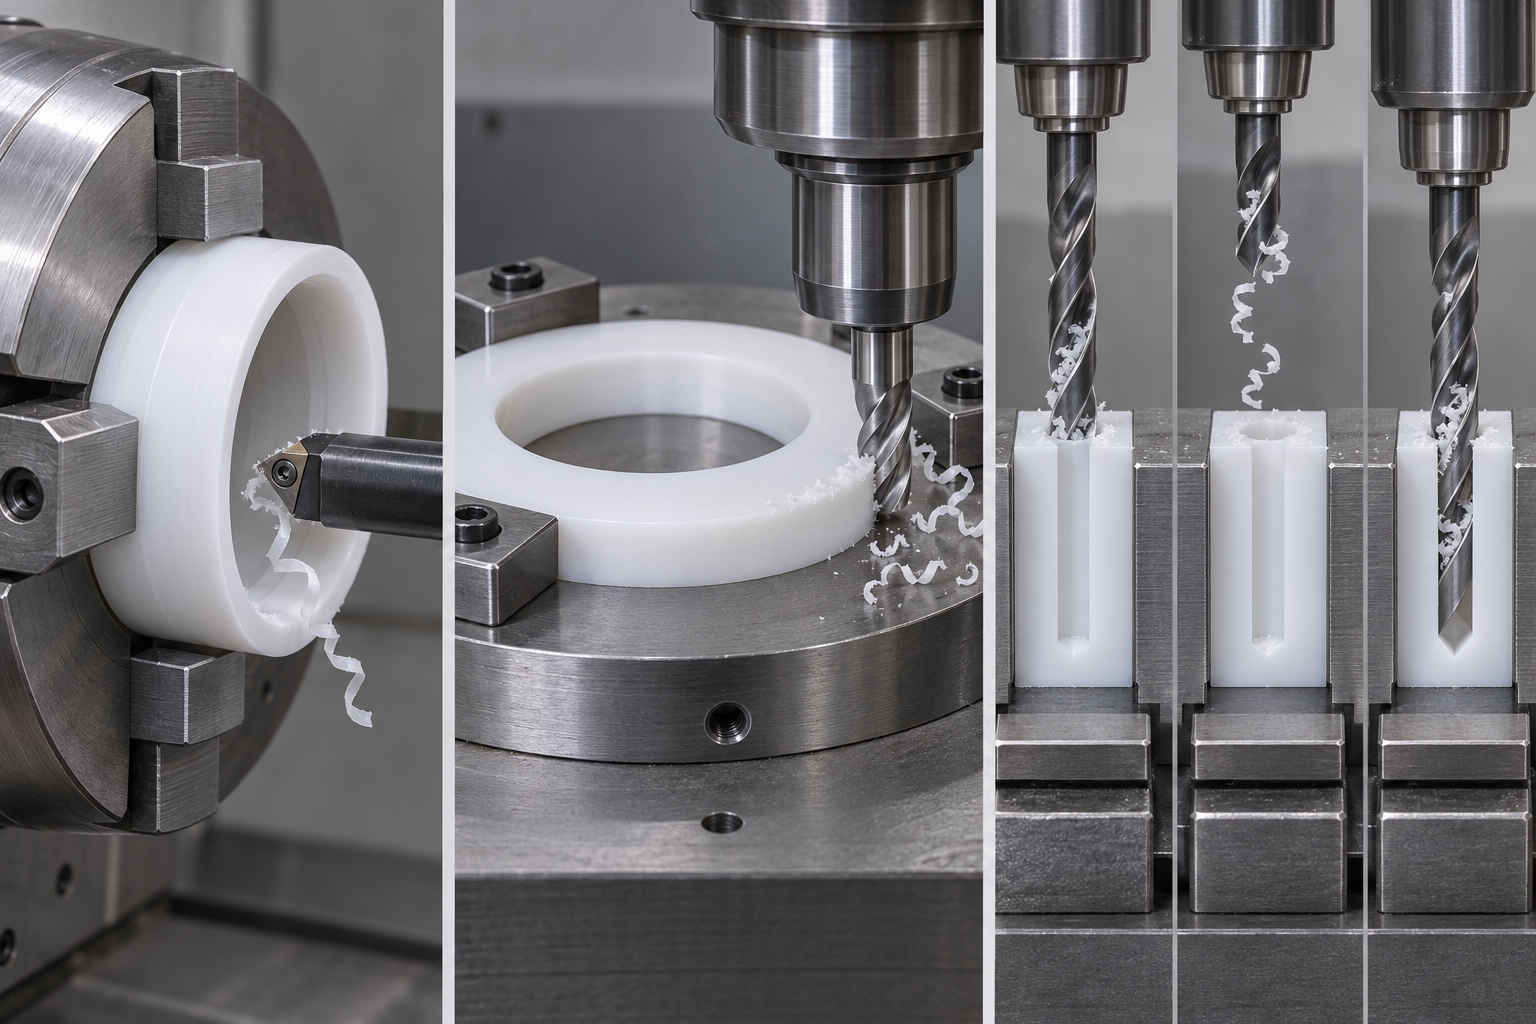
Le tournage convient à la fabrication de bagues d’étanchéité, de rondelles, de coussinets et de pièces de robinetterie de révolution. La rigidité du PTFE étant faible, les pièces à paroi mince peuvent facilement être ovalisées par le mandrin et subir une déflexion sous l’effet des efforts de coupe. Il convient donc d’augmenter la surface de serrage, de maîtriser la force de serrage et de réduire autant que possible le porte-à-faux de la pièce. Une arête bien affûtée facilite la coupe du matériau et évite que la surface soit comprimée ou étalée. Les copeaux continus en forme de ruban peuvent également s’enrouler autour de la pièce ou de l’outil ; ils doivent être maîtrisés au moyen d’une avance appropriée, d’une méthode de fragmentation adaptée et d’une évacuation régulière. L’opération de tronçonnage laisse souvent des bavures sur la face d’extrémité. Celles-ci doivent être soigneusement éliminées avant le contrôle dimensionnel, sans endommager la lèvre d’étanchéité.
Fraisage du Téflon : le support est plus important que le simple réglage des paramètres
Le fraisage est couramment utilisé pour les plaques isolantes, les patins, les sièges de vanne et les contours de formes complexes. Si une plaque ou une pièce allongée n’est pas suffisamment soutenue, elle se courbe vers le bas pendant la coupe, puis reprend sa forme après le desserrage du montage, ce qui entraîne des écarts de planéité et de dimensions du contour. Pendant l’usinage, il convient d’utiliser une plaque d’appui plane, des mors doux ou un montage sur mesure afin d’assurer un support continu, tout en réduisant le porte-à-faux de l’outil. Les angles intérieurs, les rainures étroites et les angles de parois minces sont particulièrement sujets à la déflexion de l’outil. Il ne faut donc pas chercher à augmenter la productivité uniquement en augmentant la profondeur de passe ; un usinage par passes successives peut être adopté, en conservant une surépaisseur uniforme pour la finition.
Perçage du Téflon : maîtriser les bavures, le retour élastique et l’accumulation de chaleur dans le trou
Les principaux problèmes liés au perçage sont les bavures à l’entrée et à la sortie du trou, le retour élastique du diamètre et la mauvaise évacuation des copeaux. Un foret émoussé tend à repousser le matériau vers le bord du trou au lieu de produire une coupe nette. Dans un trou profond, les copeaux qui ne peuvent pas être évacués frottent en outre contre la paroi et provoquent une accumulation de chaleur. Il est généralement possible d’utiliser un foret bien affûté et d’effectuer des retraits successifs pour évacuer les copeaux, en ajoutant si nécessaire un fluide de refroidissement compatible ou de l’air comprimé. La sortie d’un trou débouchant doit être munie d’un support arrière fiable afin de réduire les éclats et les bavures. Le diamètre du trou ne doit pas être validé définitivement tant que la pièce est encore chaude ou soumise à la force de serrage.
L’ordre des opérations influe également sur le résultat : usiner d’abord les références stables et les contours principaux, puis les caractéristiques susceptibles de se déformer, telles que les parois minces, les rainures étroites et les petits trous ; enfin, conserver un espace accessible pour l’ébavurage manuel et le contrôle. Cette méthode permet de mieux maîtriser les déformations cumulées que des serrages répétés de pièces souples après leur mise en forme.
Contrôle dimensionnel et ébavurage après l’usinage du Téflon
Lorsqu’elles viennent de quitter la machine-outil, les pièces en PTFE peuvent encore être affectées par la chaleur de coupe et les contraintes de serrage. Après le refroidissement, le retour élastique ou la libération des contraintes du matériau, le diamètre, la planéité et l’alésage peuvent légèrement varier. Les relevés immédiats conviennent donc au suivi du procédé, mais ne doivent pas servir directement de conclusion pour l’acceptation finale.
Les dimensions usinées du PTFE doivent être mesurées dans un état stabilisé
Avant le contrôle, la température de mesure, le temps de stabilisation et le mode de support doivent être définis conformément au plan ou à la procédure de contrôle, et la pièce comme l’instrument de mesure doivent être maintenus à des températures proches. Lors de l’utilisation d’un pied à coulisse ou d’un micromètre, il faut également maîtriser la force de mesure : une pression excessive peut écraser une paroi mince, une lèvre d’étanchéité ou un anneau souple et produire une dimension « conforme », mais faussée. Pour les anneaux à paroi mince, les joints souples et les contours critiques, il est possible d’utiliser des calibres avec butée, des instruments à faible force de mesure, des systèmes de mesure optique ou d’autres méthodes sans contact ; il est recommandé de consigner dans le rapport la température, les points de mesure et la méthode employée afin de faciliter les vérifications.
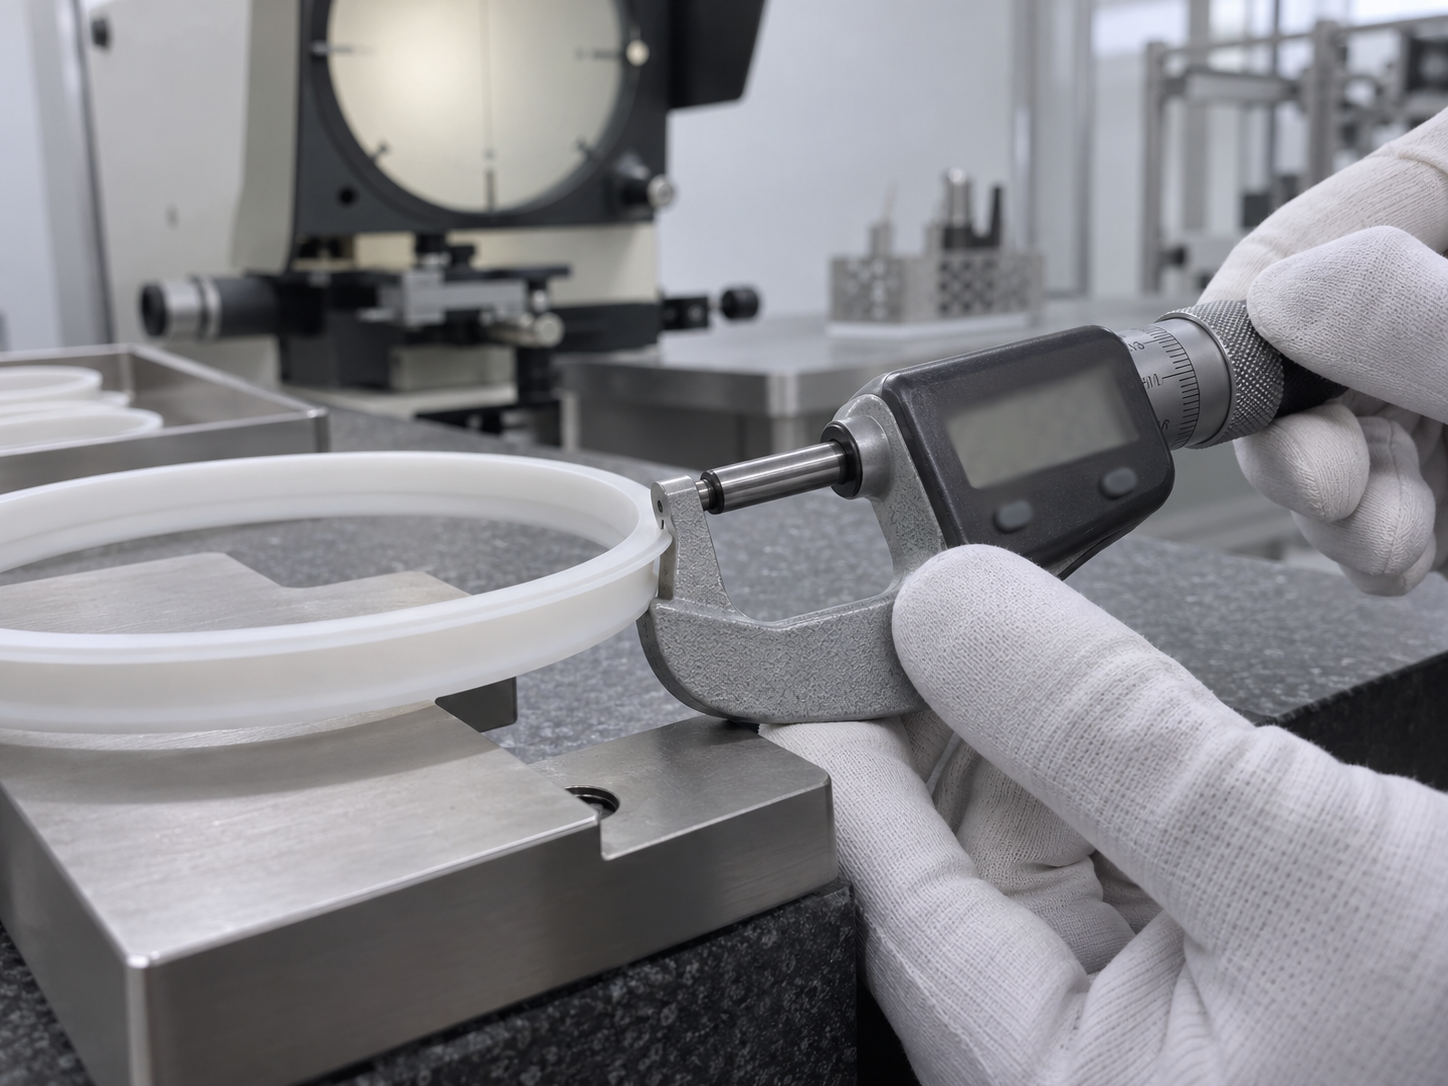
L’ébavurage des pièces en Téflon ne doit pas endommager les arêtes fonctionnelles
Les bavures et les filaments produits lors de l’usinage du Téflon sont généralement souples. Ils sont le plus souvent retirés par raclage manuel, finition précise des bords ou traitement local sous grossissement. L’outil doit couper délicatement à la base de la bavure afin d’éviter d’étirer le matériau vers l’extérieur ; chaque entrée de trou doit être contrôlée individuellement, sans masquer les bavures par un chanfrein excessif. Les lèvres d’étanchéité, les arêtes d’ajustement, les lignes de contact des sièges de vanne et les distances d’isolement sont des caractéristiques fonctionnelles ; leur contour et leurs dimensions doivent être de nouveau contrôlés après l’ébavurage.
L’ébavurage chimique, le microbillage et la finition après refroidissement cryogénique ne conviennent pas à toutes les pièces en PTFE. Avant d’adopter l’un de ces procédés, il faut vérifier sur des échantillons la nuance du matériau, l’épaisseur de paroi, la propreté, la rugosité de surface et le risque de résidus ; pour les pièces destinées aux applications médicales, au contact alimentaire ou aux fluides de haute pureté, il convient également de vérifier les normes d’utilisation correspondantes. Les critères d’acceptation doivent de préférence préciser l’état admissible des bavures, la méthode de traitement des arêtes vives et les zones à ne pas toucher, plutôt que d’indiquer de manière générale « éliminer toutes les bavures ».
Applications typiques des pièces usinées en Téflon et matériaux de substitution
La valeur des pièces usinées en Téflon ne réside généralement pas dans leur capacité à supporter des charges structurelles élevées, mais dans leur aptitude à résoudre simultanément des problèmes de frottement, de corrosion, d’adhérence ou d’isolation. Les applications courantes comprennent :
- Automobile et mécanique générale : utilisé pour les bagues à faible frottement, les engrenages faiblement chargés et les composants de vannes, le PTFE peut réduire la dépendance à la lubrification, mais la charge et le fluage doivent être vérifiés.
- Équipements chimiques : utilisé pour les joints, les rondelles et les revêtements anticorrosion, le PTFE convient aux environnements exposés à de nombreux acides, bases et solvants organiques.
- Dispositifs médicaux : utilisé pour les vannes, les corps d’aiguille et les composants isolants ; la nuance exacte, la propreté et la biocompatibilité doivent néanmoins respecter les normes d’utilisation correspondantes.
- Équipements de transformation alimentaire : la faible énergie de surface contribue à réduire l’adhérence des matières ; le PTFE est couramment utilisé pour les pièces coulissantes, les éléments de guidage et les joints, mais il convient de vérifier les exigences applicables aux matériaux en contact avec les aliments.
- Électronique et électrotechnique : utilisé pour les supports isolants, les entretoises et certaines pièces destinées aux hautes fréquences ; la conception doit également tenir compte de la température, des propriétés diélectriques et de la stabilité dimensionnelle.
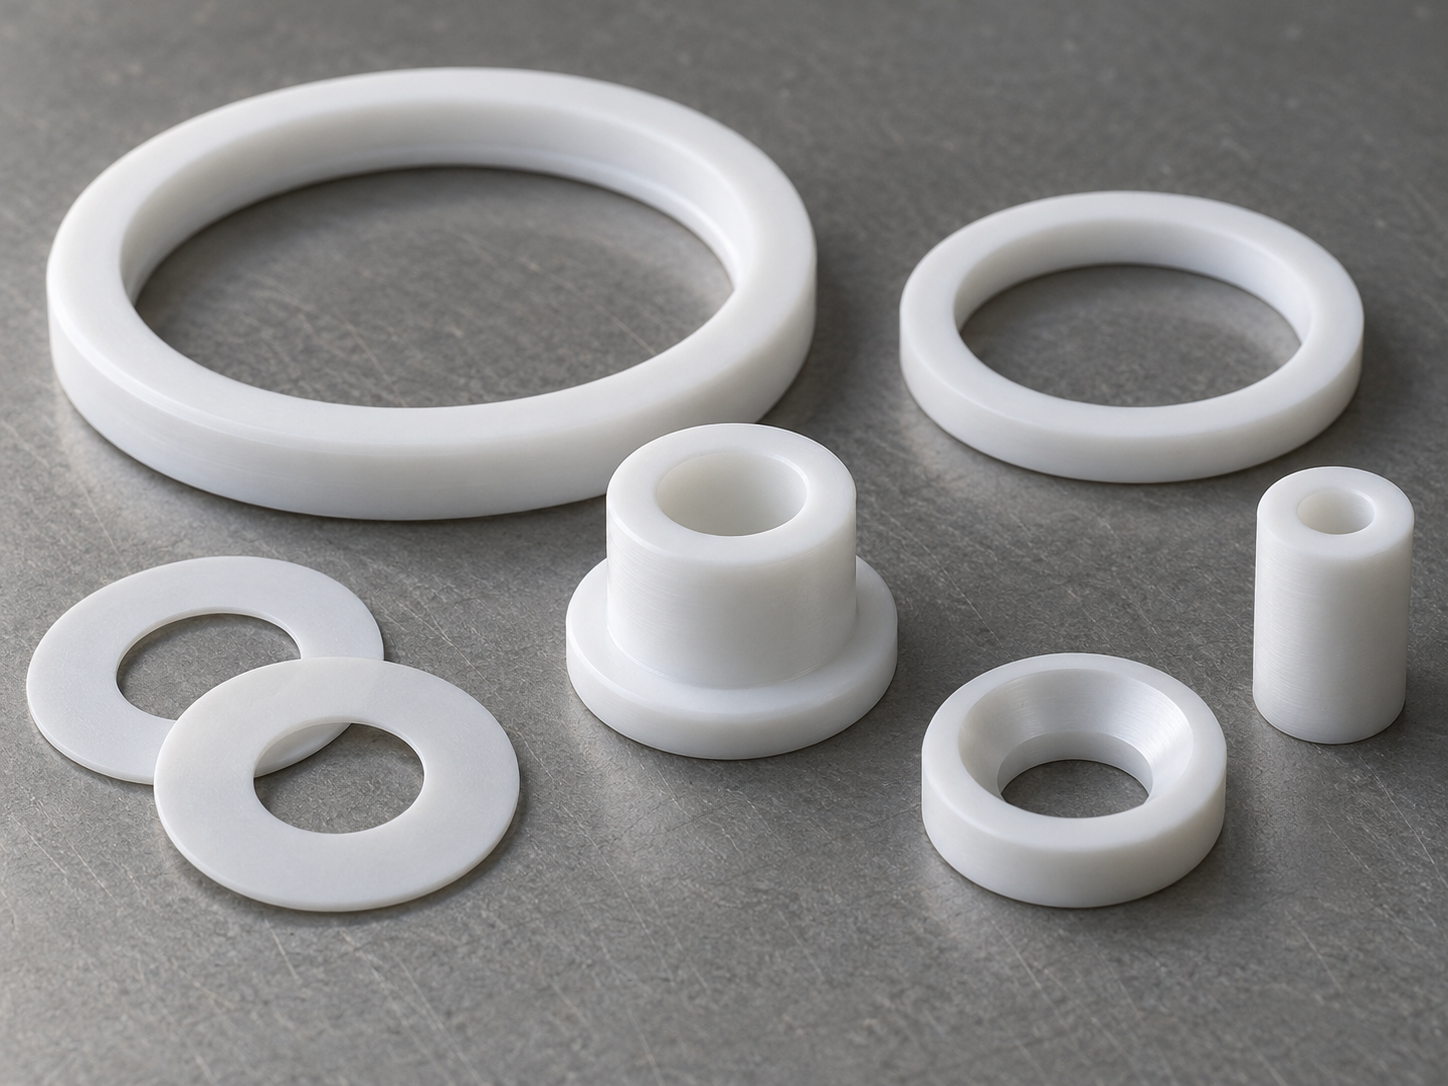
Comment choisir entre le PTFE vierge et le PTFE chargé
Le PTFE vierge convient mieux aux applications où l’inertie chimique, le faible coefficient de frottement et l’isolation électrique sont prioritaires. L’ajout de charges telles que le verre, le carbone ou le PEEK permet généralement d’améliorer la résistance à l’usure, la résistance à la compression ou la stabilité dimensionnelle du matériau, ce qui le rend plus adapté aux bagues porteuses et aux pièces d’usure. Toutefois, les charges peuvent également modifier les caractéristiques de frottement, les propriétés électriques, l’état de surface et la résistance chimique. Le PTFE chargé ne doit donc pas être considéré comme une simple « amélioration globale ». Lors du choix du matériau, il convient de vérifier la nature et la proportion de la charge, les fluides en contact et les charges de service.
Limites d’évaluation des matériaux de remplacement du Téflon
Les fluoropolymères tels que le PCTFE, l’ECTFE et le PFA peuvent constituer des solutions possibles, mais chacun privilégie des propriétés différentes : certains mettent davantage l’accent sur la rigidité ou la faible perméabilité, tandis que d’autres sont mieux adaptés à la transformation à l’état fondu. La comparaison doit prendre simultanément en compte la température de service, les fluides, les exigences de perméabilité, la rigidité, le procédé de fabrication et le coût, plutôt que de se limiter au fait que le matériau soit ou non « fluoré ». Le PTFE se distingue par son faible coefficient de frottement et sa résistance chimique, mais sa difficulté d’usinage, son risque de fluage et son coût relativement élevé doivent aussi être pris en compte lors de la conception et de la fabrication.
Problèmes courants liés à l’usinage du Téflon
Les tolérances, les variations dimensionnelles et la qualité des assemblages des pièces en Téflon ne dépendent pas uniquement de la précision de la machine-outil. La nuance du matériau, la température ambiante, le mode de serrage, la force de mesure et les charges en service influencent également les résultats. Les quatre questions suivantes peuvent servir à la revue des plans et aux échanges sur le procédé.
Les pièces en Téflon peuvent-elles être assorties de tolérances serrées comme les pièces en alliage d’aluminium ?
Il est généralement déconseillé de reprendre directement les tolérances des pièces en alliage d’aluminium. Le PTFE présente une faible rigidité et est sujet au fluage ; les structures à parois minces, les longs porte-à-faux et les pièces de grandes dimensions sont également sensibles à la force de serrage et à la chaleur de coupe. Dans l’industrie, l’évaluation commence souvent par une plage de l’ordre de ±0,1 mm à ±0,2 mm, mais il ne s’agit pas d’une capacité universelle. Pour les cotes fonctionnelles critiques, des essais d’usinage doivent être réalisés en tenant compte de la géométrie de la pièce, de la nuance du matériau, de la température de mesure et de la méthode de serrage.
Pourquoi les dimensions mesurées changent-elles après l’usinage CNC du Téflon ?
Les causes courantes comprennent la chaleur de coupe qui ne s’est pas encore dissipée, la libération des contraintes de serrage, le fluage du matériau et la compression locale de la pièce sous l’effet de la force exercée par l’instrument de mesure. Une cote conforme immédiatement après la sortie de la machine peut se rétracter après refroidissement ou après un temps de repos ; les bagues à parois minces peuvent également reprendre une forme ovale après avoir été maintenues circulaires pendant le serrage. Les conditions de contrôle doivent être uniformisées, notamment le temps de repos, la température ambiante, le mode de support et la force de mesure. Si nécessaire, il convient d’utiliser des calibres dédiés ou des méthodes de mesure sans contact.
Comment choisir entre le PTFE vierge et le PTFE chargé ?
Lorsque l’inertie chimique, le faible coefficient de frottement et l’isolation électrique sont prioritaires, le PTFE vierge peut être évalué en premier. Pour les applications soumises à une pression continue, au frottement et à l’usure, ou exigeant une stabilité dimensionnelle élevée, il est possible de comparer les PTFE chargés de verre, de carbone ou de PEEK. Les charges peuvent améliorer la résistance à la compression, à l’usure et au fluage, mais elles modifient également les caractéristiques de frottement, les propriétés électriques, l’état de surface et la résistance chimique. Le choix final doit être confirmé à partir des données de la nuance concernée ainsi que des fluides, de la température et des charges réels.
Les pièces usinées en Téflon peuvent-elles être assemblées par collage ?
Cela peut être envisagé, mais un collage ordinaire ne doit pas être considéré comme une solution fiable par défaut. Le PTFE possède une faible énergie de surface ; sans traitement préalable, la plupart des adhésifs peinent à le mouiller suffisamment et à y adhérer. Un traitement de surface spécifique, un primaire ou un adhésif adapté est généralement nécessaire. L’efficacité du traitement dépend également de la nuance du matériau, de la propreté de la surface, de la géométrie du joint, de la température et des fluides en contact. Pour les assemblages porteurs ou assurant l’étanchéité, des éprouvettes doivent être réalisées afin de valider la solution. Lorsque les conditions le permettent, il est également possible de comparer le vissage mécanique, l’emmanchement serré ou le verrouillage structurel.
Key takeaways
- Le faible coefficient de frottement, la résistance chimique et les propriétés d’isolation électrique du PTFE conviennent aux joints, aux bagues, aux composants de vannes et aux pièces isolantes.
- Le fluage, la faible rigidité, la mauvaise conductivité thermique et la tendance à s’étaler lors de la coupe constituent les principales difficultés de l’usinage CNC du Téflon.
- Des outils affûtés, un support stable, un serrage modéré et un refroidissement suffisant sont généralement plus importants que la simple recherche de vitesses de coupe élevées.
- Les dimensions du PTFE sont influencées par la température, la charge et le moment de la mesure. Les tolérances doivent donc être définies en fonction de la structure et des conditions d’utilisation.
- Le PTFE chargé peut améliorer la résistance à l’usure, à la compression ou la stabilité dimensionnelle, mais il peut aussi modifier les propriétés de frottement, d’isolation électrique et de résistance chimique.



