
Pourquoi le choix du matériau de moulage par injection d’une coque de smartphone ne doit pas se limiter à une coque souple ou rigide
Quel est le meilleur matériau pour une coque de smartphone ? On ne peut pas répondre simplement « coque souple » ou « coque rigide ». Les projets de moulage par injection doivent généralement résoudre trois groupes de contraintes : une bonne ténacité et une capacité d’absorption des chocs lors des chutes, une stabilité des clips, des boutons et du cadre lors de l’assemblage, ainsi qu’un aspect transparent, peu de lignes de soudure, un faible retrait et une résistance aux rayures suffisante. Le PC, le TPU et le PC+ABS ne sont que des matériaux candidats et ne peuvent pas, à eux seuls, déterminer le résultat final.
- Privilégier le PC : lorsque le produit nécessite une coque rigide transparente, un support rigide, des clips stables et une bonne conservation des dimensions, il convient de valider en priorité la transparence, les lignes de soudure, la résistance aux rayures et la structure de résistance aux chutes.
- Privilégier le TPU : lorsque le produit nécessite des bordures souples, une couverture des boutons, une résistance à l’usure et une absorption locale des chocs, il convient de valider en priorité la dureté, la résilience, la déformation rémanente à la compression, le jaunissement et l’adhérence à long terme.
- Évaluer le PC+ABS : lorsque le produit nécessite un compromis entre rigidité, ténacité, fluidité et aspect esthétique, il faut définir précisément la référence matière et le système de modification, puis comparer, avec le même moule et des éprouvettes de même structure, les dimensions, l’aspect et les performances aux chutes.
Par conséquent, le choix du matériau d’une coque de smartphone doit permettre de déduire la solution de moulage par injection à partir des objectifs du produit : il faut d’abord définir les priorités en matière d’aspect transparent, de support rigide, de bordure souple ou de résistance à l’usure, puis valider la solution en tenant compte de la structure, du moule et de la fenêtre de procédé. Pour les pièces à paroi mince en particulier, il faut évaluer avant la fabrication du moule l’équilibre du remplissage, la position du point d’injection, la pression de maintien, le refroidissement et le démoulage ; il ne faut pas tirer de conclusion uniquement de la sensation au toucher d’un échantillon.
Coque de smartphone en PC moulé par injection : compromis entre rigidité, transparence et stabilité dimensionnelle
Si l’objectif du produit est une coque rigide transparente, un contour précis et des clips stables, le PC est généralement le matériau à évaluer en priorité. Il offre une bonne résistance aux chocs, une bonne rigidité, une bonne ténacité, une bonne transparence et une bonne stabilité dimensionnelle. Il convient ainsi au maintien des ouvertures de caméra, des fenêtres de boutons et des bords de l’écran. Cela ne signifie toutefois pas qu’une coque de smartphone en PC résiste naturellement mieux aux chutes ; l’épaisseur des parois, les rayons, les nervures, les jeux d’assemblage et l’orientation de la chute influencent également le résultat.
Les principaux risques liés au moulage par injection d’une coque de smartphone en PC concernent le remplissage des parois minces et le contrôle de l’aspect. Une position inadéquate du point d’injection ou une évacuation d’air insuffisante peut entraîner des lignes de soudure, des marques d’écoulement, des fils d’argent, des points noirs ou un remplissage local incomplet ; une pression de maintien et un refroidissement irréguliers peuvent provoquer un retrait, une déformation ou une déformation au démoulage. Pour les pièces transparentes, il faut également contrôler le séchage de la matière, le cisaillement de la matière fondue, la propreté de la surface du moule et la maîtrise des contaminations. La surface du PC étant relativement sensible aux rayures, l’utilisation d’une peinture, d’un vernis UV ou d’un autre traitement ultérieur nécessite aussi une validation distincte de l’adhérence du revêtement, de sa résistance aux rayures et de sa durabilité sur les bords.
Quels indicateurs faut-il valider pour une coque de smartphone en PC moulé par injection ?
- Dimensions extérieures clés, ajustement des clips, retour des boutons et jeu d’affleurement après montage ;
- Transparence, voile, lignes de soudure, marques d’écoulement, filaments argentés, points noirs et rayures de surface ;
- Gauchissement, déformation des bords et résultats des essais de chute, en consignant également les conditions d’essai ainsi que la structure des échantillons testés.
Coque de téléphone moulée par injection en TPU : comment l’encadrement souple, la résistance à l’usure et les performances d’absorption influencent-elles l’affleurement
Conclusion du choix du matériau : les coques de téléphone moulées par injection en TPU conviennent davantage aux zones nécessitant un encadrement souple, une couverture des boutons ainsi qu’une fonction d’absorption et de résistance à l’usure. Leur élasticité et leur rappel élastique contribuent à absorber les chocs localisés, mais ne peuvent pas être directement assimilés à une hauteur de chute ou à un niveau de durée de vie donné. Les performances réelles dépendent également de la nuance de dureté, de l’épaisseur de paroi, des rayons, de la section de l’encadrement et des jeux d’assemblage.
L’affleurement et le retour élastique des coques en TPU nécessitent une validation à long terme
La souplesse du TPU permet d’envelopper les bords du téléphone et d’améliorer la sensation au niveau des boutons ainsi que l’absorption locale des chocs. Toutefois, la dureté, la vitesse de retour élastique et la déformation rémanente en compression influencent le risque de desserrage des bords, le retardement du retour des boutons et l’état d’affleurement après une utilisation prolongée. Les variations de température et d’humidité, les montages et démontages répétés ainsi que le contact avec la transpiration peuvent également modifier le toucher ou les dimensions. Lors de la réception, il convient de vérifier les jeux d’assemblage, le retour des boutons, le soulèvement des bords et la force de maintien après plusieurs montages et démontages, plutôt que de se fier uniquement au toucher.
Risques d’aspect et de moulage par injection du TPU
Pour le TPU à paroi mince, il faut également surveiller les risques potentiels d’adhérence au moule, de retassures, de voile, de jaunissement et de réplication incomplète de la texture. Le séchage de la matière, l’éventage du moule, les dépouilles, la température du moule et les conditions de refroidissement influencent tous le résultat ; les aspects transparents ou translucides exigent en particulier un contrôle de la contamination, des marques d’écoulement et des défauts de surface. Après la sélection du matériau, il convient de mesurer, sur des échantillons issus des essais de moulage, la déformation des bords, les dimensions clés et l’état de surface avant de décider s’il faut ajuster la dureté, la structure ou la fenêtre de moulage par injection.
Coque de téléphone en PC+ABS : un compromis entre rigidité, ténacité et aptitude à la transformation
Les coques de téléphone en PC+ABS conviennent aux projets recherchant un compromis entre rigidité, résistance aux chocs, fluidité de transformation et aspect. Il ne s’agit toutefois pas d’un matériau unique aux performances fixes. Le ratio PC/ABS, la nuance utilisée ainsi que les modifications ignifuges, de résistance aux intempéries ou de coloration modifient tous la rigidité, la ténacité, le retrait et l’aspect de surface ; il est donc impossible d’affirmer directement qu’il est nécessairement supérieur au PC.
Arbitrages structurels et esthétiques des coques de téléphone en PC+ABS
Pour les coques de téléphone comportant des clips, des ouvertures de boutons et des contours à paroi mince, le PC+ABS peut constituer une solution candidate offrant un compromis entre rigidité, ténacité et fluidité de moulage. Lors des essais de moulage, il convient de surveiller l’équilibre du remplissage, les marques d’écoulement, les différences de brillance, les écarts de couleur et les déformations dues au retrait ; pour les versions peintes, il faut également valider séparément l’adhérence du revêtement, la résistance aux rayures et la couverture des bords. Plus le niveau d’exigence esthétique est élevé, moins la surface du moule, l’éventage, le séchage de la matière et la fenêtre de moulage par injection peuvent être définis sur la seule base de l’expérience.
Que faut-il demander lors de l’achat du matériau pour une coque de téléphone en PC+ABS
- La nuance précise et le ratio PC/ABS, en confirmant les exigences relatives à l’ignifugation, à la résistance aux intempéries et à la modification de la couleur.
- La fiche TDS du fournisseur, les conditions de séchage recommandées, les données de retrait et le niveau de surface visé.
- Comparer l’ajustement des clips, le gauchissement, l’aspect et les performances aux essais de chute avec le même moule, la même épaisseur de paroi et les mêmes conditions d’essai.
Stabilité dimensionnelle des coques de téléphone moulées par injection : retrait différentiel, gauchissement et position du point d’injection
Lorsque l’injection d’une coque de téléphone entraîne des difficultés de montage des clips, un affleurement irrégulier du cadre ou un retour élastique après assemblage, la cause ne réside souvent pas uniquement dans le matériau. L’équilibre du remplissage de la structure à paroi mince, la position du point d’injection, la transmission de la pression de maintien, les écarts de température lors du refroidissement et les efforts au démoulage modifient tous les dimensions finales. Le PC convient généralement mieux aux formes rigides, mais une distance d’écoulement localement excessive peut tout de même provoquer des lignes de soudure, des retassures ou du gauchissement ; la souplesse et le retour élastique du TPU rendent quant à eux la référence de mesure et l’état d’assemblage encore plus sensibles.
Identifier d’abord l’origine de la déformation, puis ajuster le point d’injection et le procédé
En ingénierie, il convient d’abord de comparer, au moyen d’une analyse de l’écoulement dans le moule, le nombre et la position des points d’injection ainsi que le front d’écoulement, afin d’observer si le remplissage est équilibré et si les lignes de soudure se situent dans une zone d’apparence ou de contrainte. Il faut ensuite évaluer les solutions de maintien en pression et de refroidissement. Un plus grand nombre de points d’injection n’est pas forcément préférable : un nombre ou une disposition inadaptés peuvent entraîner des marques d’écoulement, davantage de lignes de soudure et des différences de retrait. Dans un cas présenté dans une étude sur une coque de téléphone, l’optimisation des points d’injection pour un modèle donné a permis de réduire les lignes de soudure d’environ moitié. Toutefois, la température du moule de 52,5 °C, la température de la matière fondue de 241 °C, le temps d’injection de 0,3984 s et la déformation de 0,5846 mm ne sont applicables qu’à cette géométrie, ce matériau et ces conditions de simulation ; ils ne peuvent pas être utilisés directement comme plage de réglage universelle.
Valider l’injection de la coque de téléphone à l’aide des dimensions clés et de l’état assemblé
Après l’essai de moulage, il convient de mesurer simultanément le contour extérieur, la position des clips, les ouvertures des boutons, l’ouverture de l’objectif et la planéité du cadre, puis de contrôler à nouveau le jeu, le gauchissement et les blanchiments aux éjecteurs après assemblage sur le téléphone ou sur un gabarit de contrôle. Si une dimension prise en un point est conforme, mais que l’assemblage reste désaligné, il faut généralement rechercher un retrait ou un refroidissement non uniforme, ou encore une déformation au démoulage, plutôt que de modifier uniquement les dimensions locales.
Qualité de surface et structures composites : de l’aspect transparent à la validation d’une coque rigide avec bord souple
Pour l’injection d’une coque de téléphone, il faut réceptionner séparément l’aspect de la résine et celui obtenu après finition
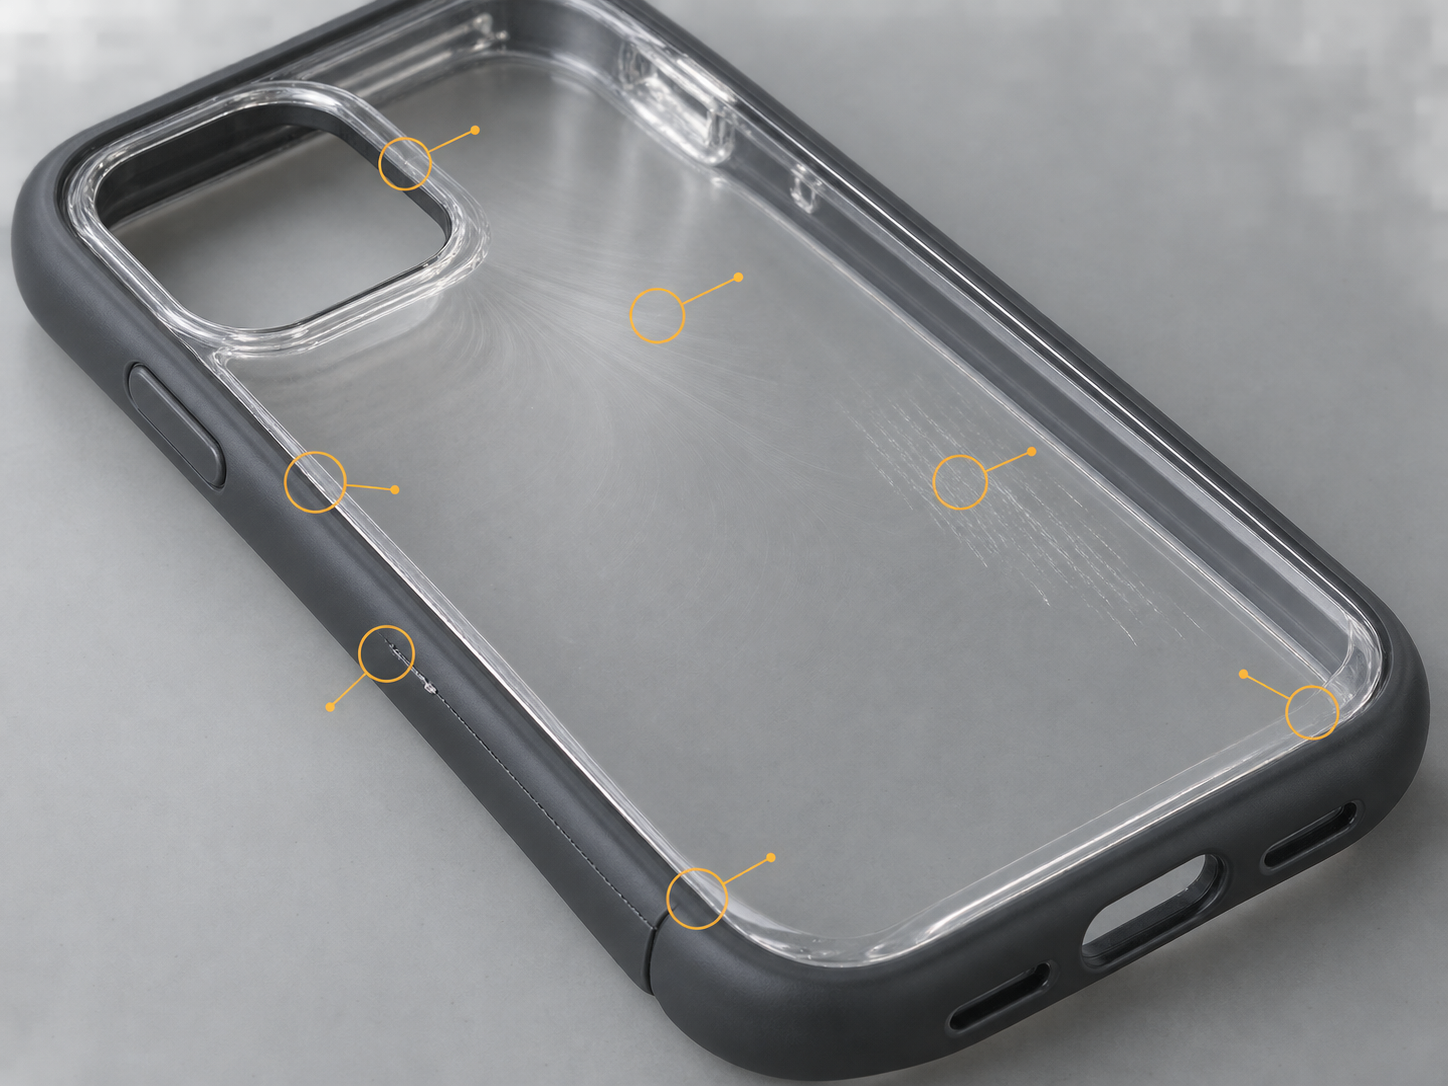
La qualité de surface d’une coque de téléphone injectée ne dépend pas uniquement du matériau. Pour le PC transparent, il faut surveiller les marques d’écoulement, les stries argentées, les lignes de soudure, les points noirs, le voile et les rayures. Le séchage de la matière première, le cisaillement, la mise à l’air, l’état de surface du moule et sa propreté peuvent tous modifier le résultat. Pour le TPU, il faut vérifier le collage au moule, les retassures, la reproduction de la texture, le voile et le jaunissement. Pour le PC+ABS, il faut prêter attention aux marques d’écoulement, aux différences de brillance et de couleur, ainsi qu’à l’adhérence et à la résistance aux rayures après peinture. La peinture, la métallisation sous vide, le transfert ou le vernis UV constituent des systèmes de post-traitement indépendants ; les performances intrinsèques de la résine ne peuvent pas se substituer aux essais de durabilité du revêtement.
Le moulage par surinjection d’une coque rigide avec bord souple doit valider l’interface et les différences de retrait
Lorsqu’un substrat en PC est associé à un bord en TPU ou en TPE, il ne suffit pas de considérer le concept de « plaque arrière rigide avec bord souple ». Il faut d’abord confirmer la compatibilité des deux matériaux, la liaison interfaciale et la température de la seconde opération de moulage, puis vérifier les différences de retrait, le gauchissement, les bavures de matière sur les bords, la ligne de plan de joint et l’ajustement dans la zone des boutons. Une fois les échantillons terminés, il faut également observer l’évolution de l’interface après flexion, contact avec la transpiration ou des produits nettoyants, ainsi que le risque de délamination lors d’une utilisation prolongée. Une liaison interfaciale insuffisante signifie qu’un aspect conforme ne garantit pas la fiabilité structurelle.
Sélection des matériaux et validation des prototypes de coques de téléphone : comment fonder les décisions sur des données d’essai
La sélection du matériau d’une coque de téléphone ne doit pas se résumer à déterminer « quel matériau résiste le mieux aux chocs ». Elle doit reposer sur une décision conditionnelle adaptée aux objectifs du produit : lorsqu’une coque rigide transparente, un soutien mécanique rigide et des clips stables sont nécessaires, il faut évaluer en priorité le PC ; lorsqu’un bord souple, une bonne résistance à l’usure et un effet amortissant sont requis, il faut évaluer le TPU ; lorsqu’un compromis entre rigidité, ténacité, fluidité et aspect est recherché, il faut évaluer une qualité spécifique de PC+ABS. Si une structure avec plaque arrière rigide et bord souple est adoptée, il faut également ajouter une validation de la liaison interfaciale et de la seconde opération de moulage.
Avant le prototypage, verrouiller d’abord le matériau et les paramètres clés
- Données géométriques : fournir le modèle 3D, les exigences d’épaisseur de paroi, les dimensions d’ajustement des clips et des boutons, ainsi que les conditions de dégagement autour de l’objectif et du cadre de l’écran.
- Données matière : préciser la qualité exacte de PC, TPU ou PC+ABS, la couleur et le niveau de finition de surface, puis demander au fournisseur la fiche TDS, les conditions de séchage recommandées et les données de retrait.
- Conditions de réception : définir à l’avance les limites applicables aux défauts d’aspect, la référence de gauchissement, l’élément d’assemblage, l’orientation de chute et le nombre d’essais ; en cas de peinture, de vernis UV ou de métallisation, spécifier également séparément l’adhérence, la résistance aux rayures et la durabilité des bords.
Comment établir une boucle de validation pour la première pièce et les petites séries
La première pièce doit faire l’objet d’un contrôle simultané des dimensions extérieures, de l’ajustement des clips, du retour élastique des boutons, du gauchissement, des blanchiments aux éjecteurs, des lignes de soudure, des marques d’écoulement, des stries argentées, du voile, des différences de couleur et des rayures de surface ; il ne faut pas se fier uniquement au toucher. Au stade des petites séries, il faut ensuite observer la dérive dimensionnelle, l’ajustement à long terme, la durabilité du revêtement et les résultats des essais de chute. La conclusion finale doit être liée à la qualité de matériau, à la structure, à la fenêtre d’injection et aux conditions d’essai, et non établir un classement fixe entre PC, TPU et PC+ABS.
FAQ sur les questions courantes concernant la sélection des matériaux pour l’injection des coques de téléphone
La sélection du matériau d’une coque de téléphone ne peut pas reposer uniquement sur sa rigidité, sa souplesse ou son toucher. La résistance aux chutes, l’ajustement, l’aspect et les performances de mise en forme du PC, du TPU et du PC+ABS doivent tous être confirmés en fonction de la qualité de matériau, de la structure, de l’épaisseur de paroi, du moule et des conditions d’essai.
Existe-t-il un classement absolu de la résistance aux chutes entre le PC, le TPU et le PC+ABS ?
Il n’existe pas de classement universel. Le PC convient généralement pour fournir un support rigide, tandis que l’élasticité et les propriétés d’amortissement du TPU sont favorables à une protection périphérique flexible. Le PC+ABS doit être évalué en fonction de la référence exacte du compound. Le résultat final dépend également de l’épaisseur de paroi, des rayons, de la hauteur du cadre, des jeux d’assemblage, de l’orientation lors de la chute et de la méthode d’essai.
Pourquoi une coque de téléphone transparente peut-elle malgré tout présenter des lignes de soudure et de la brume ?
La transparence ne dépend pas uniquement de la résine PC. La position du point d’injection, la rencontre des fronts de remplissage, l’évacuation de l’air, le cisaillement, le séchage de la matière première, l’état de surface du moule et la maîtrise des contaminations influencent tous les lignes de soudure, les filaments argentés, les marques d’écoulement et la brume. Ces éléments doivent être confirmés par une simulation de remplissage, des essais de moulage et un contrôle d’aspect.
Pourquoi la protection périphérique en TPU doit-elle faire l’objet d’une validation du retour élastique et de l’adhérence à long terme ?
La souplesse et le retour élastique du TPU favorisent l’amortissement de la protection périphérique, mais la dureté, la structure et le procédé peuvent influencer la déformation rémanente en compression, le retour des touches et la force de maintien des bords. La température et l’humidité, l’assemblage à long terme ainsi que les démontages et remontages répétés peuvent également modifier l’état d’adhérence. Il convient donc de valider les dimensions, l’ajustement et la durabilité.
Quelle est la différence entre une coque de téléphone composite PC+TPU et un compound PC+ABS ?
Le PC+ABS est un matériau obtenu par mélange, dont les caractéristiques dépendent principalement de la référence, de la proportion des composants et du système de modification. Le PC+TPU désigne généralement une structure composite ou une surcouche associant un substrat rigide à un matériau souple ; il faut alors valider en outre l’adhérence interfaciale, les différences de retrait, les bavures de matière, la ligne de joint et le décollement à long terme. Ces deux solutions ne peuvent pas être comparées selon la même logique matériau.
Key takeaways
- Le PC convient aux coques de smartphone nécessitant un support rigide, un aspect transparent et une bonne stabilité des clips, mais la résistance aux rayures et la durabilité du revêtement doivent être validées séparément.
- Le TPU convient aux bordures souples, aux zones résistantes à l’usure et aux zones d’absorption des chocs, mais la résilience, la déformation rémanente à la compression, l’adhérence au moule et le jaunissement doivent être confirmés en fonction de la référence matière et du procédé.
- Le PC+ABS constitue un compromis entre rigidité, ténacité, aptitude à la transformation et aspect esthétique ; toutes les références de PC+ABS ne doivent pas être considérées comme offrant les mêmes performances.
- La résistance aux chutes et la stabilité dimensionnelle ne dépendent pas uniquement du matériau : l’épaisseur des parois, les rayons, le point d’injection, la pression de maintien, le refroidissement et les jeux d’assemblage sont également déterminants.
- Une structure composite associant une coque rigide et des bords souples doit faire l’objet d’une validation de la compatibilité des matériaux, de l’adhérence à l’interface, des différences de retrait, des bavures et du décollement à long terme.



