Usinage de pièces semi-conductrices en Corée du Sud : pourquoi les délais ont-ils soudainement doublé
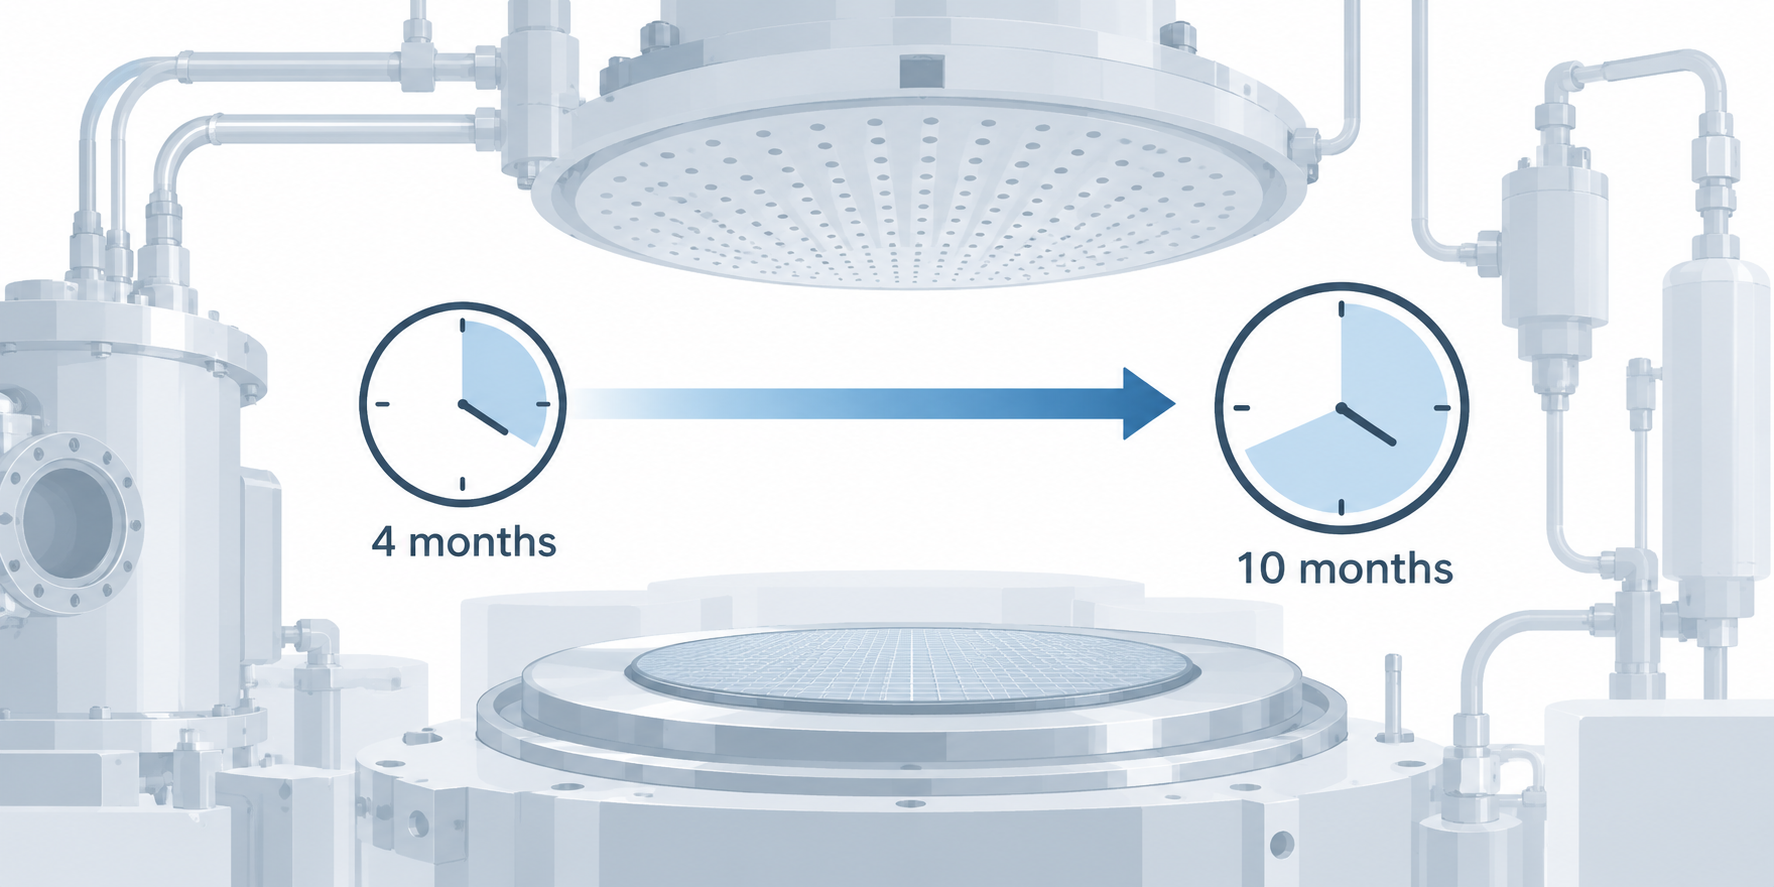
Un dirigeant d'une usine d'équipements coréenne a déclaré sans détour à un média spécialisé : les pièces pour équipements de dépôt, qu'on recevait en 4 mois auparavant, demandent maintenant 10 mois. Ce n'est pas le problème d'un seul fournisseur, mais un fragment de l'allongement global de la chaîne d'usinage et d'approvisionnement des pièces semi-conductrices en Corée du Sud. Plus extrême encore, pour les équipements de traitement laser, les délais des composants clés achetés au Japon seraient susceptibles d'atteindre 40 mois — plus de trois ans, plus long que le cycle de développement itératif de la plupart des équipements complets.
En mettant ces deux séries de chiffres côte à côte, le conflit devient clair : la demande en puissance de calcul IA pousse les commandes d'équipements à la hausse, mais les capacités du côté des composants ne suivent pas au même rythme. Le segment de l'usinage de pièces semi-conductrices en Corée du Sud, longtemps considéré comme un « accessoire », est devenu le goulot d'étranglement qui détermine si l'équipement complet peut être livré à temps. Cet article ne traite que de l'usinage de pièces et des délais, sans faire de synthèse industrielle, ni discuter de comptabilité des volumes d'exportation.
Le doublement des délais n'est pas une pénurie ponctuelle
S'il s'agissait d'une pénurie d'une seule pièce, changer de fournisseur ou payer plus cher pour accélérer la livraison suffirait généralement à atténuer le problème. Mais ce cycle de retards traverse plusieurs catégories d'équipements — dépôt, traitement laser, emballage — ce qui montre que le problème réside dans les capacités et le rythme d'investissement, et non dans la planification d'une ligne de production. La situation courante dans l'industrie est la suivante : les commandes arrivent, mais les équipements d'usinage, les outils, les postes d'inspection et les opérateurs qualifiés en amont sont tous saturés, et les délais ne peuvent qu'être repoussés.
Il faut ici distinguer deux concepts. Le premier est la capacité d'usinage — le nombre et le niveau de précision des machines-outils, des solutions de bridage et des instruments de mesure ; le second est la capacité de la chaîne d'approvisionnement — les créneaux disponibles pour les matériaux en amont, le traitement thermique et le traitement de surface. Les pièces semi-conductrices sont souvent tendues sur les deux plans : les exigences de précision réduisent considérablement le nombre de fournisseurs disponibles, et une fois que les capacités de ce cercle restreint sont à pleine charge, les options de remplacement sont quasiment nulles.
Pourquoi l'explosion est-elle concentrée maintenant
Le super-cycle de l'IA en est le moteur direct. Les commandes d'équipements sont libérées massivement en peu de temps, tandis que les décisions d'expansion des capacités du côté des composants accusent généralement un retard — construire des lignes, acheter des machines-outils, ajuster la précision, passer les certifications, des cycles qui se comptent en années. La courbe de la demande est raide, celle des capacités est plate, et l'écart se répercute sur les délais. La chaîne d'approvisionnement locale coréenne en composants subit également des retards ; certaines entreprises rapportent des délais d'approvisionnement environ 50 % plus longs que d'habitude, les pièces d'équipements d'emballage passant de 4 mois à 6 mois ou plus.
Ce n'est pas un problème qui se résout par « une hausse des prix permettant d'acheter immédiatement ». La capacité d'usinage de pièces semi-conductrices est limitée par la capacité de précision et les conditions des instruments de mesure ; l'argent peut accélérer une partie des choses, mais pas la validation de la précision ni la stabilité des procédés. Comprendre cela permet de comprendre les raisons qui seront décomposées dans les sections suivantes : la prudence des capacités japonaises, le faible taux de localisation de longue date, la difficulté à trouver des chaînes d'approvisionnement alternatives, et les seuils de précision élevés. Ces quatre éléments se superposent pour produire ce résultat de « doublement des délais ».
La question suivante est : à quoi ressemblent concrètement ces retards, où se situe la cause profonde, et que peut faire le côté usinage. Commençons par l'observation des délais réels des pièces d'équipements de dépôt.
De 4 à 10 mois : chronique des délais des pièces d'équipements de dépôt
« Avant, on les recevait en 4 mois, maintenant il faut 10 mois. » Cette phrase, tirée des propos d'un professionnel du secteur, ne parle pas de l'équipement complet, mais des composants clés des équipements de dépôt. Sur cette chaîne de l'usinage de pièces semi-conductrices en Corée du Sud, ce qui est le plus visible n'a jamais été le plafond technologique, mais les délais — un équipement qui attend une pièce, et toute la ligne de production doit faire la queue.
Zoomons sur deux lignes. La première est l'approvisionnement à l'étranger : les pièces d'équipements de dépôt sont passées de 4 à 10 mois, ce qui est déjà un ensemble de chiffres assez solides dans les informations publiques. La seconde est l'approvisionnement local en Corée du Sud : une entreprise coréenne désignée par le code C indique que les délais d'approvisionnement sont environ 50 % plus longs que d'habitude, les pièces d'équipements d'emballage passant de 4 mois à 6 mois ou plus. Les deux lignes ralentissent ensemble, ce qui montre que le retard n'est pas simplement « une pénurie dans un pays donné », mais que les rythmes du côté de la demande et du côté de l'usinage sont simultanément perturbés.
Ligne étrangère : de 4 mois à 10 mois, le doublement n'est pas un cas isolé
L'équipement de dépôt appartient dans la front-end du semi-conducteur à la catégorie du « travail lent pour un résultat fin » ; les chambres, les douchettes, les canalisations de gaz, les plateaux de support et autres pièces doivent souvent passer par de multiples opérations d'usinage CNC, de traitement de surface et de nettoyage, et tout blocage à une étape repousse le délai. Passer de 4 à 10 mois signifie que le côté usinage doit non seulement planifier la production, mais aussi planifier les matériaux, le traitement thermique et le contrôle. La réalité de l'usinage de pièces semi-conductrices en Corée du Sud est la suivante : le fabricant d'équipements presse pour les pièces, le fabricant de pièces presse pour les opérations en amont.
Ligne locale : environ 50 % de délai d'approvisionnement en plus pour l'entreprise C
L'ampleur du retard de l'approvisionnement local semble plus faible — environ 50 % — mais sa nature est différente. Les retards des pièces étrangères sont souvent bloqués par la logistique transfrontalière, les contrôles à l'exportation ou la capacité d'un fournisseur unique ; les retards des pièces locales sont davantage bloqués par la planification d'usinage et l'arrivée des matériaux. Le passage des pièces d'équipements d'emballage de 4 à 6 mois montre en soi que même pour des pièces de structure relativement simple et aux exigences de précision non maximales, les ressources d'usinage sont accaparées par des commandes plus urgentes et plus coûteuses.
- Pièces d'équipements de dépôt : environ 4 mois → environ 10 mois (ligne d'approvisionnement à l'étranger)
- Pièces d'équipements d'emballage : environ 4 mois → environ 6 mois ou plus (ligne d'approvisionnement locale en Corée du Sud)
- Délai d'approvisionnement local globalement environ 50 % plus long que d'habitude
Après le doublement des délais, le comportement des acheteurs change aussi. Auparavant, on pouvait commander trimestriellement ; maintenant, il faut verrouiller les capacités six mois à l'avance ; auparavant, on comparait surtout les prix ; maintenant, on demande d'abord « pouvez-vous nous caser dans votre planning ». Ce changement est une pression pour le côté usinage, mais aussi un signal : celui qui peut expliquer clairement les délais et décomposer les opérations sera plus facilement maintenu sur la liste des fournisseurs.
Derrière le délai de 40 mois : pourquoi les capacités des composants japonais sont prudentes
Le chiffre le plus frappant de l'usinage de pièces semi-conductrices en Corée du Sud n'est pas 10 mois, mais 40 mois. Selon des informations publiques, les composants clés qu'une entreprise d'équipements de traitement laser achète au Japon pourraient voir leur délai s'étirer jusqu'à environ 40 mois — de la commande à la réception, plus de trois années. Ce n'est pas un accident de planification d'une usine, mais le résultat de la prudence de longue date des fournisseurs japonais de composants en matière d'expansion des capacités. Alors que la demande portée par l'IA bondit en deux ans, l'offre japonaise n'a pratiquement pas augmenté son levier en parallèle.
Pour comprendre d'où viennent les 40 mois, il faut décomposer la « capacité » en trois maillons qui ne se desserrent pas rapidement : les équipements, les hommes, les certifications.
La capacité n'est pas une question d'argent : pourquoi le rythme d'approvisionnement japonais est-il décalé
La logique d'investissement des fabricants japonais de composants de précision est plutôt conservatrice. Les semi-conducteurs sont un secteur fortement cyclique, et historiquement chaque cycle d'expansion s'est accompagné de surcapacités ; les fabricants d'équipements et de composants en ont fait l'expérience, c'est pourquoi ils privilégient « verrouiller la capacité sur des commandes à long terme » plutôt que de construire immédiatement une ligne dès que la demande à court terme double. La livraison de rectifieuses de haute précision et de tours ultra-précis prend elle-même de plusieurs mois à plus d'un an, et les salles blanches et les environnements à température constante ne sont pas opérationnels dès l'installation. Le temps physique de montée en cadence de la production ne peut pas contenir la vitesse d'afflux des commandes.
Il en résulte un phénomène contre-intuitif : une hausse des prix ne garantit pas un achat immédiat. Même si l'acheteur est prêt à payer plus cher, le vendeur n'a pas de ligne de haute précision disponible à mobiliser. Les commandes font la queue devant la capacité de production ; les délais ne peuvent être ajustés que par l'ordre de priorité dans le planning, sans pouvoir modifier le volume total.
Pourquoi une hausse des prix ne permet pas d'acheter : qui consomme les délais de livraison
Les délais de livraison sont absorbés par trois choses. La première est le traitement thermique et la stabilisation : après usinage, les pièces métalliques de haute précision doivent subir un relâchement des contraintes et un vieillissement, car les dimensions évoluent avec la libération des contraintes internes ; sauter cette étape rend impossible le maintien de la précision. La deuxième est le contrôle de précision : les machines à mesurer tridimensionnelles, les rondimètres et les rugosimètres ont un cadencement limité, les pièces ultra-précises sont souvent mesurées une par une, et la programmation des instruments de mesure fait aussi la queue. La troisième est la certification des procédés : les composants d'équipements semi-conducteurs doivent souvent passer par plusieurs cycles de confirmation portant sur les dimensions, les matériaux, la surface et la propreté ; changer de fournisseur ou de ligne de production impose de tout refaire. Ces trois segments ne se déroulent pas sur la machine-outil, mais représentent l'essentiel du délai de livraison.
Certains acteurs du secteur mentionnent que l'attente sur certaines étapes d'usinage « ne vient pas de l'impossibilité de produire, mais du fait qu'après production il faut encore attendre la programmation des contrôles et des certifications ». Cela explique aussi pourquoi, une fois que les délais des composants essentiels japonais s'allongent, il est difficile de les atténuer en s'approvisionnant sur un seul point.
Pour les acheteurs et les ingénieurs de procédés, l'implication pratique de ce fait structurel est la suivante : considérer « les longs délais des composants essentiels japonais » comme une contrainte connue, et non comme une situation temporaire. Ce qui peut réellement être compressé, ce sont souvent les pièces qui ne sont pas bloquées au niveau le plus avancé — leurs exigences de précision sont maîtrisables, les matériaux sont conventionnels, la charge de certification est légère, et l'élasticité des délais est bien plus grande. Si le lecteur est en train de structurer le parcours d'usinage de ce type de pièces, il peut d'abord consulter les matériaux et les limites de tolérance couverts par les capacités d'usinage CNC, puis déterminer quelles pièces peuvent être redirigées. Le goulot d'étranglement de l'usinage des pièces semi-conducteurs en Corée est, par nature, un goulot d'étranglement des capacités haut de gamme et des ressources de contrôle et de certification, et non un goulot d'étranglement des capacités d'usinage générales.
La vérité sur le taux de localisation de 20 % en Corée : où se bloque l'étape d'usinage
Le doublement des délais n'est pas accidentel. Regardons des chiffres plus froids : le taux de localisation des composants d'équipements semi-conducteurs en Corée était d'environ 18 % en 2004, et restait d'environ 20 % en 2021. Dix-sept ans pour seulement deux points de pourcentage. Le gouvernement fixe un objectif de 50 % de localisation des matériaux, composants et équipements clés d'ici 2030 ; l'ampleur de l'écart saute aux yeux.
Si l'on replace cette courbe dans le contexte de l'usinage des pièces semi-conducteurs en Corée, la conclusion est directe : les équipements complets et les procédés peuvent atteindre les premiers rangs mondiaux, mais les composants et les étapes d'usinage qui les soutiennent restent depuis longtemps un point faible. Le point faible n'est pas « l'incapacité à produire », mais « une fois produit, l'impossibilité d'entrer sur la liste ».
Pourquoi le domaine du nettoyage est le premier à montrer une brèche
Le maillon faible le plus clairement identifié dans les sources est le nettoyage — les trois technologies des matériaux, des pièces et des équipements sont relativement en retard. Le nettoyage semble ne pas impliquer la précision extrême de la photolithographie, mais ses exigences en matière de cohérence d'usinage ne sont en rien inférieures : cuves, canalisations de pulvérisation, fixations, surfaces d'étanchéité — toute rugosité ou planéité hors tolérance se transformera en résidus particulaires et en fluctuations du rendement.
La caractéristique de ce type de pièces est une précision moyenne, un volume d'utilisation élevé et des changements de modèle fréquents. C'est précisément cette combinaison qui met le plus à l'épreuve la capacité de planification et de réutilisation des fixations du côté de l'usinage, plutôt que la précision extrême d'une pièce unique. Si le taux de localisation en Corée tarde à progresser, le point de blocage se situe souvent ici : une pièce unique peut être réalisée, mais la cohérence en série n'est pas stable, ou elle est stable mais le coût ne peut pas être réduit.
Deux points de pourcentage en 20 ans, bloqués à trois portes
- La porte de la validation : pour qu'un composant entre sur la liste des fournisseurs qualifiés d'un fabricant d'équipements, il faut parcourir la traçabilité des matériaux, les rapports dimensionnels, les tests de propreté et de durée de vie, sur un cycle qui se compte en années. Une forte capacité d'usinage ne signifie pas pouvoir franchir cette porte.
- La porte de l'échelle : les composants semi-conducteurs ont un volume d'utilisation limité par modèle, et une ligne de production dédiée a un long délai de récupération. Le côté usinage préfère accepter une grande variété de petites séries plutôt que de verrouiller sa capacité pour un seul modèle.
- La porte de la coordination : les tolérances des plans, les références des instruments de mesure et les spécifications de traitement de surface sont souvent maîtrisés par le fabricant d'équipements ; les usines d'usinage locales reçoivent des informations incomplètes, et les essais-erreurs répétés repoussent encore les délais.
L'empilement de ces trois portes explique pourquoi la courbe du taux de localisation est presque plate : ce n'est pas l'absence d'investissement, mais le fait que l'investissement est absorbé par les cycles de validation et les coûts de coordination. Pour l'usinage des pièces semi-conducteurs en Corée, le véritable seuil ne réside pas dans la machine-outil, mais dans la traduction de la capacité d'usinage en une chaîne de preuves que le fabricant d'équipements peut signer — rapport de première pièce, données de capabilité des procédés, enregistrements de traçabilité des lots.
Ce que l'objectif de 50 % signifie pour le côté usinage
De 20 % à 50 %, l'écart se situe principalement dans les composants et les matériaux, et ces deux éléments doivent se concrétiser dans les opérations d'usinage. L'approche courante dans le secteur est une pénétration par couches : commencer par des pièces structurelles et des pièces de tuyauterie non essentielles et à fort volume pour rodage du processus de validation, puis, une fois celui-ci maîtrisé, reprendre des pièces à exigences de précision plus élevées comme les chambres et les fixations. Construire d'abord la chaîne de preuves, puis parler de montée en précision ; inverser l'ordre conduit à rester bloqué indéfiniment au stade des essais.
Il convient de rappeler que la définition précise du taux de localisation (en montant, en nombre de modèles ou en nombre d'équipements) influence la lecture des chiffres ; les 18 % et 20 % ci-dessus proviennent de rapports publics et doivent être considérés comme un signal de tendance, et non comme une statistique annuelle précise.
Après exclusion des composants chinois, comment trouver une chaîne d'approvisionnement de substitution
Les frictions commerciales sino-américaines ont mis sur la table une question : si les composants d'origine chinoise sont considérés comme entrant dans la chaîne d'approvisionnement essentielle des semi-conducteurs de pointe, les fabricants d'équipements américains pourraient faire face à des restrictions de transaction. Le côté achats a donc commencé à faire une chose — identifier les pièces chinoises dans la liste et chercher des alternatives. Mais exclure est facile, remplacer est difficile. Selon certains acteurs du secteur, changer de fournisseur pour un composant essentiel nécessite une nouvelle validation, sur un cycle qui se compte en trimestres ; le véritable vide apparaît plutôt sur les composants non essentiels mais à fort volume.
Donc, pour trouver une chaîne d'approvisionnement de substitution, l'ordre ne doit pas être inversé. Il faut d'abord distinguer le rôle de la pièce dans l'équipement, puis examiner le matériau et la précision, et enfin parler des délais. Si l'ordre est erroné, on répète les allers-retours au stade de la validation.
Première étape : distinguer les composants essentiels des composants non essentiels
Les pièces directement en contact avec le plasma, en contact avec les gaz de procédé, ou assurant l'étanchéité au vide, sont des composants essentiels. La substitution de ces pièces doit souvent suivre le processus de certification du fabricant d'équipements ; le côté usinage ne peut que fournir des échantillons et des données selon les exigences, la décision ne lui appartient pas. À l'inverse, les pièces telles que les supports structurels, les blocs de transition de circuits de gaz, les boîtiers, les embases de montage, les plateaux et les fixations ne participent pas directement à la réaction, mais leur volume par machine est élevé et les changements de modèle sont fréquents, ce qui leur confère une forte dimension d'usinage. Après exclusion des composants chinois, ces pièces sont les plus faciles à remplacer par un usinage local, car les limites de validation sont claires : il suffit généralement d'aligner les trois éléments que sont les dimensions, le matériau et le traitement de surface.
Deuxième étape : aligner d'abord le matériau et la précision
Les matériaux courants des pièces d'équipements semi-conducteurs sont l'aluminium (6061, 7075), l'acier inoxydable (304, 316L), les alliages de titane et certains plastiques techniques. Le piège le plus fréquent lors de la recherche d'alternatives est « même forme, nuance de matériau différente ». La traçabilité du matériau, la cohérence des lots et la conformité aux exigences d'environnement propre doivent être clairement indiquées sur le plan ou dans l'accord technique. En matière de précision, les pièces non essentielles n'exigent pas nécessairement le submicronique, mais des indicateurs comme la planéité, la position des trous et la rugosité des surfaces d'étanchéité ne peuvent pas être relâchés. La méthode de jugement : recopier point par point la plage de tolérance du plan d'origine, plutôt que de coter « à peu près ».
Troisième étape : pour les délais, interroger les opérations, pas seulement le nombre de jours
Un délai ne peut pas s'expliquer par un simple « quelques semaines ». Il faut voir qui fait la queue parmi les opérations : arrivée de l'ébauche, usinage grossier, traitement thermique de relâchement des contraintes, usinage de finition, traitement de surface, contrôle. Dans les pièces semi-conducteurs, le traitement thermique et le relâchement des contraintes sont souvent des goulots d'étranglement cachés — sans eux, la pièce se déforme facilement après finition ; avec eux, le délai s'allonge. L'approche courante dans le secteur est d'exiger du fournisseur un calendrier par opération, plutôt qu'un seul total. L'usinage CNC est généralement plus rapide que l'attente de pièces importées pour ce type de pièces non essentielles, à condition que les plans soient clairs, que les matériaux soient en stock et que les exigences de précision restent dans les capacités conventionnelles.
Au total, le parcours de substitution après exclusion des composants chinois n'a rien de mystérieux : les composants essentiels suivent la certification du fabricant d'équipements, les pièces non essentielles à fort volume sont confiées à des usines d'usinage capables de maîtriser la précision. La demande d'approvisionnement local pour l'usinage des pièces semi-conducteurs en Corée grandit précisément dans cette brèche. Pour passer un lot de pièces non essentielles au crible des trois étapes ci-dessus, on peut d'abord envoyer les plans et les exigences de matériaux à devis par dialogue IA pour un premier jugement rapide.
Le seuil de précision de l'usinage des pièces semi-conducteurs : micrométrique et submicronique
Une fois la question des délais traitée, il reste une question incontournable : où réside exactement la difficulté de l'usinage des pièces semi-conducteurs. La réponse ne se trouve généralement pas dans le tonnage de l'équipement, mais dans la ligne de tolérance sur le plan. Les buses à gaz, les têtes de pulvérisation, les bases de mandrins électrostatiques, les pièces isolantes en céramique, les supports et surfaces d'étanchéité à l'intérieur des chambres à vide dans les équipements semi-conducteurs exigent pour la plupart un contrôle dimensionnel micrométrique, et certaines surfaces d'appariement entrent dans la plage submicronique. C'est aussi pourquoi, lorsque les délais se resserrent, le nombre d'usines capables de prendre les commandes n'augmente pas — le seuil ne peut pas être abaissé à volonté.
Où se situe la différence entre micrométrique et submicronique
La classification courante dans le secteur est à peu près la suivante : les tolérances d'usinage de précision standard se situent dans l'ordre de ±5 à ±10 μm ; l'usinage micrométrique est souvent exigé à ≤ ±2 μm, et dans certains cas jusqu'à ±0,5 μm, avec une rugosité de surface d'appariement généralement comprise entre Ra 0,1 et 0,4 μm ; l'usinage ultra-précis peut atteindre ≤ ±1 μm et Ra 0,01 à 0,05 μm. Ce sont des références de jugement pour des plages typiques du secteur, et non des valeurs garanties par une usine donnée — pour un plan précis, la faisabilité dépend de la forme de la caractéristique, du matériau, du mode de bridage et de la capacité des instruments de mesure, et doit être confirmée point par point.
Passer de ±2 μm à ±0,5 μm ne change pas un paramètre, mais toute la chaîne : la précision géométrique et la stabilité thermique de la machine-outil, la géométrie microscopique du tranchant de l'outil, la maîtrise de la chaleur et des forces de coupe, la température et l'humidité de l'atelier, ainsi que la répétabilité de la mesure elle-même. L'étape de mesure est particulièrement facile à négliger — si la répétabilité de l'instrument de mesure est déjà de ±0,8 μm, alors parler de ±0,5 μm n'a pas de sens. Ce qui est écrit sur le plan mais ne peut pas être mesuré équivaut à ne pas avoir été fait.
Les trois véritables points de blocage côté usinage : le bridage, la déformation thermique, les instruments de contrôle
Le premier point de blocage est le bridage. Les pièces de semi-conducteurs sont souvent à paroi mince, de forme irrégulière, avec des réseaux de trous fins et serrés ; une force de serrage légèrement trop forte les déforme, et le relâchement provoque un retour élastique. La pratique courante consiste à utiliser l'aspiration sous vide, l'encapsulation à la cire ou des mors souples dédiés, pour répartir la force de serrage sur les faces non fonctionnelles, en ajoutant si nécessaire des bossages de process, retirés ensuite. Si le plan de bridage n'est pas figé, les tolérances ne sont que des chiffres sur le papier.
Le deuxième point de blocage est la déformation thermique. En usinage micrométrique, la chaleur de coupe, la dilatation thermique de la broche et les fluctuations de température ambiante empiètent directement sur la plage de tolérance. La pratique courante dans le secteur consiste à séparer ébauche et finition, à laisser la pièce et la machine s'équilibrer en température avant la finition, et à programmer la finition pendant les plages à température constante ; pour les faces d'appui à exigence de Ra élevée, on ajoute souvent une opération de rodage ou de polissage plutôt que d'espérer obtenir le résultat en une seule passe de fraisage. Toute passe trop profonde fait perdre simultanément la rugosité de surface et la dimension.
Le troisième point de blocage est l'instrument de contrôle et la référence de jugement. Les dimensions critiques des pièces de semi-conducteurs ne sont généralement pas un diamètre de trou unique, mais une combinaison de positions de trous, de planéité, de parallélisme, de coaxialité et de rugosité. Dans le secteur, on construit souvent les instruments de contrôle selon le système de références indiqué sur le plan, on réalise un rapport dimensionnel complet sur la première pièce, puis on effectue des contrôles par échantillonnage en série avec des instruments dédiés ou une machine tridimensionnelle. Si le fournisseur ne dispose que de pieds à coulisse universels et de calibres à tampon, les exigences submicroniques ne peuvent pratiquement pas être bouclées — c'est aussi ce qu'il faut demander en priorité lors de l'évaluation d'un fournisseur d'usinage de pièces de semi-conducteurs, avant même la liste des machines.
En considérant ces trois points ensemble, on comprend pourquoi, lorsque les délais s'allongent, il n'est pas facile de trouver un fournisseur de remplacement : les équipements s'achètent, mais les plans de bridage, l'expérience de la déformation thermique et les instruments de contrôle se construisent. Pour le choix des procédés, les capacités d'usinage CNC répondent au contrôle dimensionnel et géométrique des métaux et plastiques, tandis que l'impression 3D convient mieux à la validation de structures et aux pièces de canaux non critiques ; leurs positionnements diffèrent et ils ne peuvent se substituer l'un à l'autre.
Ce que signifie, pour l'écosystème d'usinage, l'implantation locale des fabricants d'équipements en Corée
Allongement des délais et taux de localisation bloqué à deux dixièmes : si l'on n'observe que le côté achats, ces deux signaux conduisent facilement à la conclusion de « pénurie ». Mais du point de vue de l'usinage, il existe un indice plus concret : les fabricants d'équipements internationaux ont depuis longtemps implanté des sites de fabrication et de support technique en Corée. Lam Research a créé sa société de fabrication coréenne en 2011, pousse depuis 2003 la localisation de ses principaux fournisseurs de composants, et exploite des usines à Osan, Yongin et Hwaseong ; Tokyo Electron a établi un centre de support technique à Pyeongtaek en 2020 et prévoit d'agrandir ses installations de R&D à Hwaseong. Que les fabricants d'équipements installent usines et centres techniques à côté des fabs de leurs clients démontre une chose — le besoin local d'usinage de pièces de semi-conducteurs en Corée est bien réel, il n'est pas porté par un slogan politique.
Implantation locale ne signifie pas achat local, mais l'écosystème d'usinage en bénéficie en premier
L'implantation locale d'un fabricant d'équipements signifie d'abord que l'assemblage, la mise en service, la remise à neuf et le stockage de pièces détachées se rapprochent du client, réduisant la logistique transfrontalière et l'attente douanière. Ce n'est qu'en second lieu qu'intervient l'achat local de composants. Il existe un décalage temporel entre ces deux niveaux : le site de fabrication s'installe d'abord, la qualification des fournisseurs suit lentement. Pour un atelier d'usinage, la fenêtre se situe précisément dans ce décalage — le fabricant d'équipements a besoin d'une capacité locale pour les pièces réparées, pièces de rechange, pièces structurelles non critiques, et non d'exiger d'emblée que vous fournissiez la chambre centrale.
L'établissement par Tokyo Electron d'un centre de support technique à Pyeongtaek et l'agrandissement de sa R&D à Hwaseong consistent essentiellement à faire avancer la réponse d'ingénierie. Faire avancer la R&D et le support technique implique une fréquence accrue de prototypage, de révisions et de préséries. Ce type de besoin dépend souvent plus directement d'un prototypage rapide et d'un usinage CNC à cycle court que d'une capacité de production de masse.
Pour que l'usinage suive, il faut d'abord distinguer trois types de travaux
Si l'on décompose les opportunités apportées par l'implantation locale, on distingue globalement trois catégories. La première concerne les pièces structurelles et de châssis : bâtis en aluminium et acier inoxydable, plaques de montage, capots, exigences de précision moyennes mais volumes stables, où la compétition porte sur les délais et la constance. La deuxième concerne les pièces de circuits fluidiques et de vide : blocs de gaz, brides, raccords, faces d'étanchéité, où la rugosité de surface et la planéité sont le seuil, souvent avec instruments de contrôle associés. La troisième concerne les outillages, montages et pièces détachées : la maintenance et la remise à neuf des équipements consomment vite, avec beaucoup de pièces unitaires et des plans variés, ce qui teste la souplesse de prise de commande plutôt que la taille de la capacité.
Le point commun de ces trois catégories est clair : aucune ne relève des secrets techniques les plus critiques de l'équipement, mais toutes sont sensibles aux délais, à la traçabilité et à la qualité de surface. Dans un contexte où les délais passent de 4 à 10 mois, un écosystème d'usinage local capable de livrer de façon stable est en soi une ressource rare.
Pour entrer dans cette chaîne, que préparer d'abord
L'audit d'un fournisseur par un fabricant d'équipements commence généralement par trois choses : traçabilité des matériaux, instruments et enregistrements de contrôle, maîtrise des modifications. Si un atelier d'usinage ne peut que déclarer « on sait faire », sans certificats matière, rapport de première pièce ni données de mesure, il n'entre pratiquement pas dans la liste des demandes de prix. En matière de précision, les tolérances courantes des pièces micrométriques du secteur peuvent être contrôlées à ≤±2 μm, et dans certains cas jusqu'à ±0,5 μm, avec une rugosité de surface Ra d'environ 0,1–0,4 μm ; ce sont des plages typiques du secteur, et pour une pièce donnée il faut confirmer point par point selon le plan, sans prendre la plage pour un engagement.
Il faut aussi accepter une réalité : la localisation de l'usinage de pièces de semi-conducteurs en Corée ne se comble pas avec une seule usine. Ce que veulent les fabricants d'équipements, c'est une capacité combinée : accompagner les itérations de R&D, accepter les petites séries, fournir durablement. Une précision ponctuelle élevée mais des délais instables, ou des délais rapides mais des enregistrements de contrôle incomplets, rendent difficile le maintien durable sur la liste des fournisseurs.
Opportunités et limites de l'usinage de pièces de semi-conducteurs en Corée dans la reconfiguration des chaînes d'approvisionnement
En réunissant les sections précédentes, le tableau n'est pas contradictoire : d'un côté des délais passant de 4 à 10 mois, certains composants critiques pouvant atteindre 40 mois, de l'autre un taux de localisation qui n'est passé que d'environ 18 % à environ 20 % en 20 ans. Le déficit persiste depuis longtemps, mais la demande s'amplifie — c'est précisément là que l'usinage de pièces de semi-conducteurs en Corée peut s'insérer. Mais pouvoir s'insérer ne signifie pas pouvoir tout accepter.
Les opportunités se concentrent sur les pièces non critiques, à fort volume et à précision maîtrisable
Les pièces de chambre critiques et les pièces clés en contact direct avec l'environnement plasma ont des chaînes de qualification longues et un coût de défaillance élevé, ce qui rend difficile un changement de fournisseur à court terme. Ce qui se desserre réellement, ce sont les pièces périphériques : supports de lignes de gaz, pièces de soutien structurel, pièces de mécanismes de transfert, pièces d'équipements d'emballage, fixations non critiques. Ces pièces ont de gros volumes, itèrent vite, avec des plans relativement stables, et les tolérances micrométriques peuvent être couvertes par le procédé et les instruments de contrôle, ce qui tombe directement dans le champ de l'usinage CNC, de la tôlerie et de l'injection plastique. Le jugement typique du secteur est : commencer par les pièces dont la casse n'arrête pas la ligne, avant de parler de pénétration vers le cœur.
Limites : cycle de qualification, capacité de contrôle, traçabilité des matériaux
Trois limites déterminent si vous pouvez rester. Premièrement, le cycle de qualification — l'introduction d'un nouveau fournisseur par un fabricant d'équipements passe généralement par pièce d'essai, petite série, validation sur machine, au rythme du client, non de l'atelier. Deuxièmement, la capacité de contrôle — avec des tolérances à ±2 μm ou plus serrées, sans instruments de mesure correspondants ni conditions à température constante, même réalisée, la pièce ne peut être prouvée. Troisièmement, la traçabilité des matériaux — lots, numéros de coulée, certificats d'entrée doivent correspondre de bout en bout ; s'il manque un maillon, tout le lot devient inexplicable. Sans résoudre ces trois points, même à bas prix, on n'entre pas dans la liste des fournisseurs qualifiés.
Comment juger ensuite si une pièce doit être acceptée
- D'abord distinguer critique et non critique : une défaillance entraîne-t-elle un arrêt de ligne ou une mise au rebut de wafers ? La réponse détermine la profondeur d'investissement.
- Ensuite examiner matériau et précision : le matériau est-il restreint, la tolérance tombe-t-elle dans la plage couverte par vos propres instruments de contrôle.
- Enfin examiner l'engagement de délai : le client attend-il 10 mois ou 6 mois, votre capacité peut-elle s'insérer dans cette fenêtre.
- Confirmer en même temps les exigences de traçabilité : certificats d'entrée, gestion des lots, enregistrements de contrôle peuvent-ils être livrés au format du client.
Un délai doublé montre que la demande est réelle, un taux de localisation bloqué à 20 % montre que la concurrence n'est pas si dense. L'opportunité de l'usinage de pièces de semi-conducteurs en Corée ne réside pas dans la prise de commandes à court terme sur les pièces critiques, mais dans la transformation des pièces non critiques en un approvisionnement régulier, stable, traçable et à délai maîtrisé, puis dans la remontée le long du parcours de qualification. Quand les limites sont claires, l'opportunité peut être préservée.
Questions fréquentes
Les questions ci-dessous portent toutes sur les délais, les seuils de précision et les chaînes d'approvisionnement alternatives évoqués plus haut, pour vous aider à juger en fonction de votre propre liste de pièces.
Quels sont actuellement les délais d'usinage de pièces de semi-conducteurs en Corée ?
Il n'y a pas de réponse unique, cela dépend du type de pièce et de la source. Dans les rapports publics, les composants d'équipements de dépôt sont passés d'environ 4 mois à environ 10 mois, les composants critiques d'équipements de traitement laser achetés au Japon peuvent atteindre 40 mois ; les achats locaux en Corée sont aussi généralement allongés d'environ 50 %, les pièces d'équipements d'emballage passant de 4 mois à 6 mois ou plus. Ce sont des cas particuliers, pas des délais universels pour toutes les pièces ; il faut confirmer point par point selon le plan, le matériau et la capacité du fournisseur.
Pourquoi le taux de localisation en Corée n'est-il passé que de 18 % à 20 % en 20 ans ?
Les composants et matériaux clés dépendent depuis longtemps des importations, les technologies de matériaux, pièces et équipements dans des étapes comme le nettoyage sont relativement faibles, et la substitution à court terme exige de revalider précision, propreté et fiabilité, ce qui prend du temps. Le gouvernement a fixé un objectif de 50 % de production nationale pour les matériaux, composants et équipements clés d'ici 2030, ce qui montre que le déficit est reconnu, mais l'usinage et les composants restent des points faibles.
Quel est exactement le seuil de précision de l'usinage de pièces de semi-conducteurs ?
Le secteur travaille couramment au niveau micrométrique : tolérances contrôlables à ≤±2 μm, dans certains cas jusqu'à ±0,5 μm, rugosité de surface Ra d'environ 0,1–0,4 μm ; l'usinage ultra-précis peut atteindre ≤±1 μm et Ra 0,01–0,05 μm. Ce sont des plages typiques du secteur, pas des valeurs garanties par une usine quelconque ; ce qui est réellement atteignable doit être indiqué point par point sur le plan et vérifié avec des instruments de contrôle.
Après exclusion des composants chinois, comment trouver une chaîne d'approvisionnement alternative ?
D'abord distinguer critique et non critique : les pièces critiques sont fortement soumises aux restrictions commerciales et aux contraintes de qualification, la substitution est difficile ; pour les pièces non critiques mais à fort volume, l'insertion par l'usinage est plus réaliste. Ensuite examiner si matériau et précision tombent dans la plage usinable, enfin examiner délais et traçabilité. Si l'ordre est inversé, on se bloque facilement à l'étape de qualification.
Que signifie, pour l'écosystème d'usinage, l'implantation locale des fabricants d'équipements en Corée ?
Lam Research a créé sa société de fabrication coréenne en 2011, pousse depuis 2003 la localisation de ses principaux fournisseurs de composants, et exploite des usines à Osan, Yongin et Hwaseong ; Tokyo Electron a établi un centre de support technique à Pyeongtaek en 2020 et prévoit d'agrandir ses installations de R&D à Hwaseong. Cela montre que le besoin local d'usinage est bien réel, mais avant d'accepter une commande, il faut vérifier si votre capacité de contrôle, votre traçabilité des matériaux et votre cycle de qualification peuvent suivre.
Key takeaways
- Les délais de livraison des composants d'équipements semi-conducteurs coréens ont plus que doublé : les pièces d'équipements de dépôt sont passées de 4 à 10 mois, et les pièces essentielles d'équipements de traitement laser peuvent atteindre jusqu'à 40 mois, ce qui constitue le signal de demande le plus fort actuellement.
- La cause profonde de l'allongement des délais est l'inadéquation entre l'explosion de la demande portée par l'IA et la prudence des investissements dans les capacités de production de composants ; la faible volonté d'expansion des fournisseurs japonais en est la raison structurelle.
- Le taux de localisation des composants coréens n'est passé que d'environ 18 % à environ 20 % en 20 ans, le segment de l'usinage étant une faiblesse de longue date ; l'objectif gouvernemental est d'atteindre 50 % de production nationale pour les matériaux, composants et équipements clés d'ici 2030.
- Après exclusion des composants chinois, la substitution n'est pas facile ; il existe des opportunités d'entrée en usinage pour les composants non essentiels mais à fort volume.
- Le seuil de l'usinage de pièces semi-conductrices se situe au niveau micrométrique/submicrométrique : dans l'industrie, les tolérances courantes sont ≤ ±2 μm, Ra 0,1–0,4 μm, et l'ultra-précision peut atteindre ≤ ±1 μm, Ra 0,01–0,05 μm, à confirmer point par point sur les plans et les instruments de mesure.



