L'état actuel des machines-outils à commande numérique : la concurrence dans la fabrication de machines-outils est passée de « en avoir ou pas » à « est-ce stable ou pas »
Commençons par un fait facile à négliger : aujourd'hui, en entrant dans n'importe quel atelier d'usinage d'une certaine taille, vous ne verrez pratiquement pas d'entreprise « sans machine-outil à commande numérique ». La vraie différence ne réside pas dans la présence de tel modèle sur la liste des équipements, mais dans le fait que, sur une même machine, la pièce réalisée aujourd'hui et celle réalisée trois jours plus tard soient ou non la même pièce.
C'est là le déplacement du point focal de la concurrence dans la fabrication de machines-outils. Au cours des vingt dernières années, le secteur a résolu la question du « y a-t-il de l'automatisation » — remplacer la manivelle manuelle par la commande par programme, la machine-outil ordinaire par la machine-outil à commande numérique. La production et les ventes de machines-outils à commande numérique nationales figurent depuis de nombreuses années parmi les premières au monde, et l'échelle globale de l'industrie des machines-outils mères se maintient durablement dans le premier peloton. Aujourd'hui, les signaux sur les salons sont très concentrés : tournage-fraisage combiné, cinq axes simultanés, broches multiples, mesure sur machine, contrôle adaptatif — presque chaque stand parle de la même chose : non pas de savoir si ça bouge, mais si ça bouge de manière stable, si c'est précis, et si l'on peut maintenir la constance sur la durée.
Pour comprendre cette concurrence, on peut s'attacher à trois points d'observation.
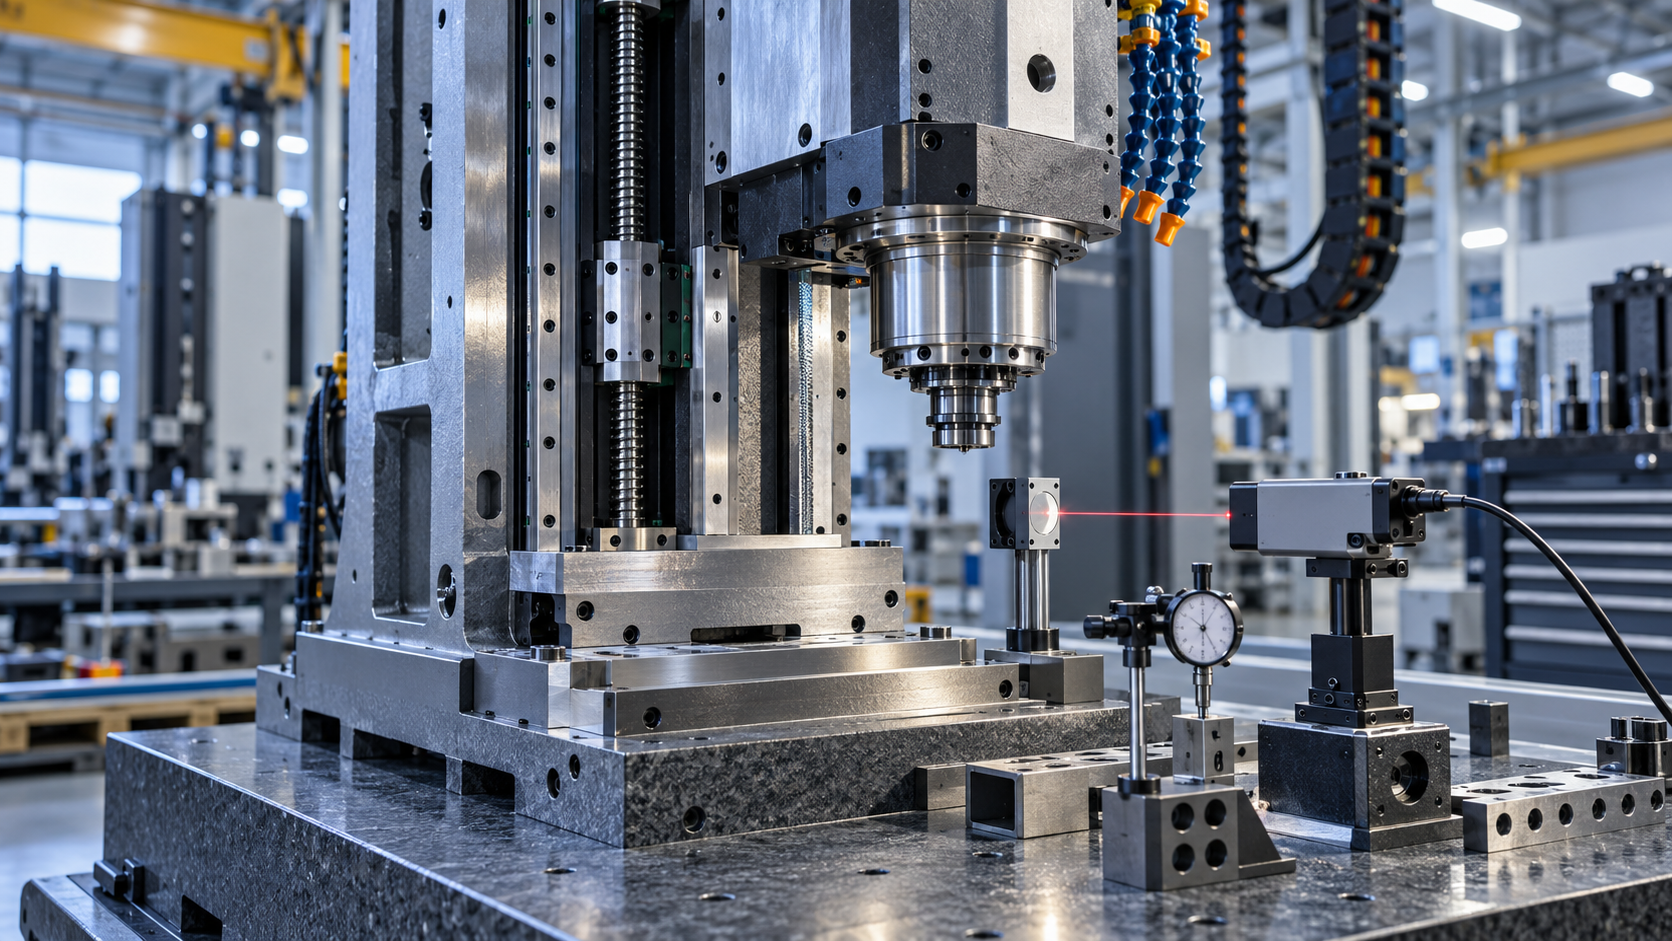
- Précision de la machine et stabilité thermique. La précision de positionnement figure sur la fiche technique, la précision de répétabilité figure dans l'usage à long terme. La broche chauffe en tournant, la vis à billes chauffe après un certain parcours, le bâti se déforme aussi sous l'effet de la température ambiante. La capacité de la machine à concevoir une symétrie thermique, un refroidissement par huile ou par eau, à envelopper les composants clés dans une enceinte à température constante, détermine directement l'écart de dimensions entre ce qu'elle coupe le matin et l'après-midi.
- Système de commande numérique et logiciel de procédé. Le système ne se contente pas d'exécuter le code G. Les algorithmes d'interpolation, l'appariement des gains d'asservissement, le contrôle anticipé, la compensation d'outil déterminent si les angles seront surcoupés et si l'avance pourra être augmentée sur les matériaux difficiles à usiner. Le logiciel de procédé, lui, lie ensemble les paramètres de FAO, la bibliothèque d'outils et le post-traitement, afin de réduire les modifications de programme lors d'un changement de machine ou de système.
- Constance en série. C'est le point le plus concret. Quelle que soit la précision de la machine, si l'usure de l'outil est jugée à l'œil, si le bridage se fait au feeling, et si l'on produit jusqu'au bout dès que la première pièce est conforme, les dimensions dériveront lentement au fil de la série. La capacité à intégrer la mesure en ligne, la gestion de la durée de vie des outils et le SPC dans le processus est la ligne de partage entre « la pièce prototype passe » et « la production en série passe ».
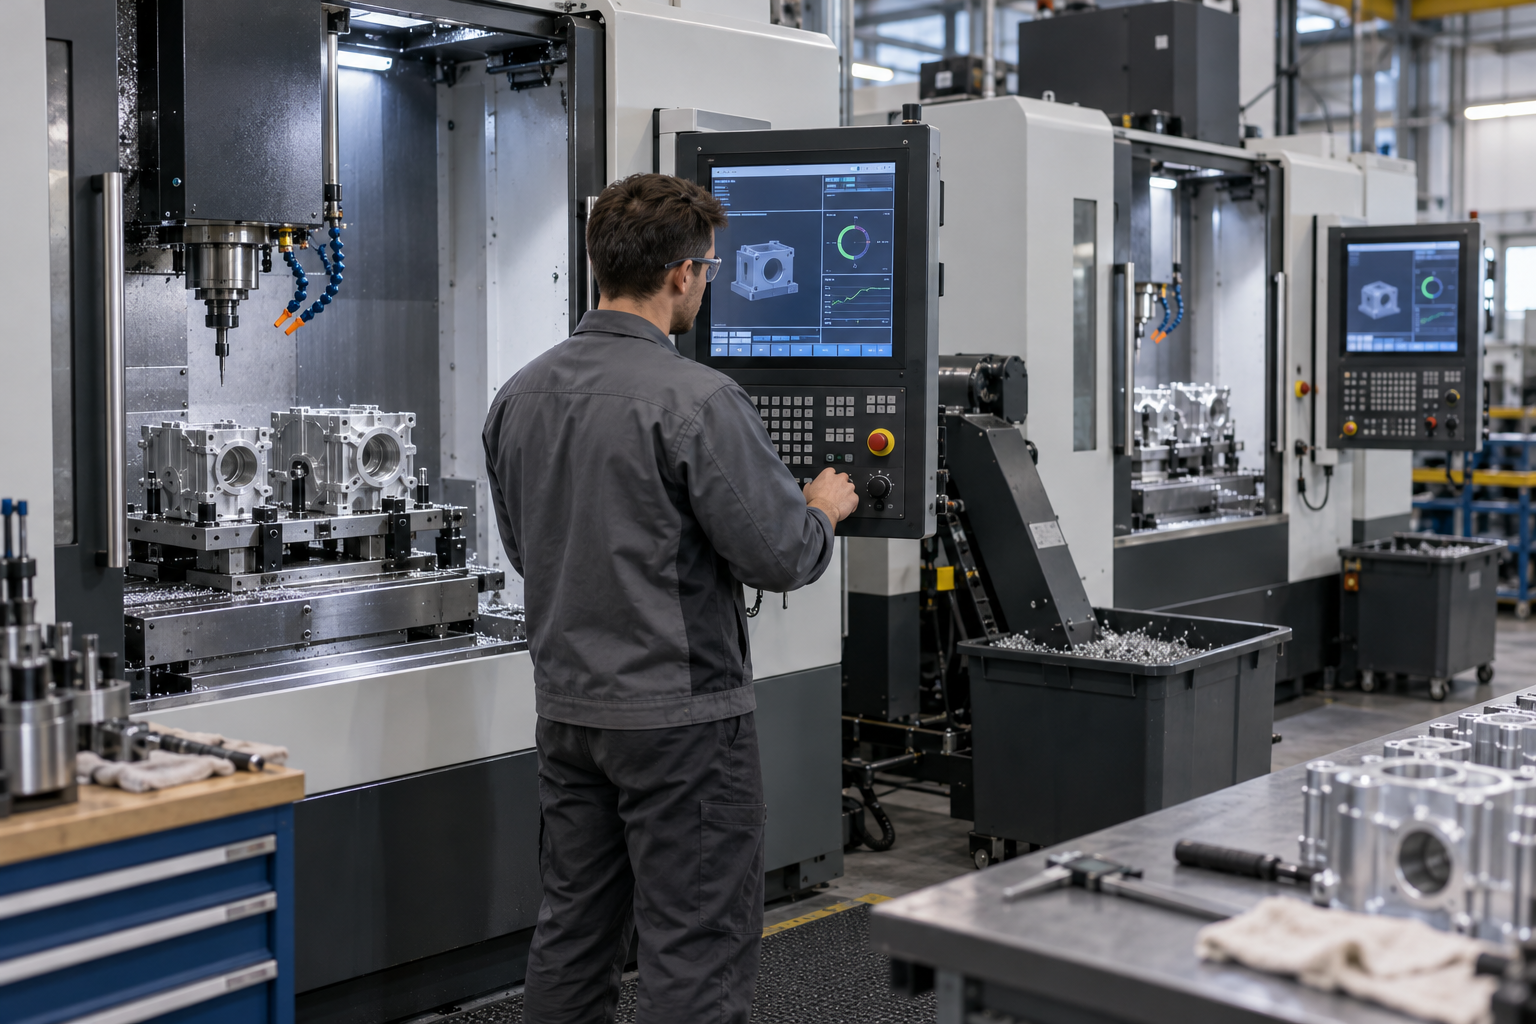
Prenons une scène courante en atelier. Deux centres d'usinage du même modèle réalisent le même lot de carters en aluminium. Les premières pièces sont toutes conformes, les diamètres d'alésage et les positions sont au milieu de la tolérance. Au troisième jour, l'une est encore dans la tolérance, l'autre est déjà hors tolérance. Après investigation, le problème ne vient ni du programme, ni de la nuance d'outil, mais du contrôle de la température du liquide de coupe, de la compensation de la déformation thermique de la broche et des habitudes de l'opérateur en matière de réglage d'outil après changement. C'est cela, le sens concret de « est-ce stable » — non pas la capacité limite d'un usinage donné, mais la capacité à maintenir les dimensions dans la tolérance sur une certaine durée.
Ainsi, pour considérer la fabrication de machines-outils et l'avenir de l'usinage, le premier jugement à retenir est celui-ci : la précision nominale de la machine est un ticket d'entrée, la stabilité à long terme est la véritable compétitivité. Pour ceux qui fabriquent des pièces, demander à un fournisseur « comment contrôlez-vous la dérive dimensionnelle sur trois jours d'usinage continu » permet souvent de mieux discerner son niveau que de demander « quelles machines avez-vous ».
La précision n'est pas un solo de la machine-outil : tolérance, déformation thermique et bridage y contribuent chacun pour une part
Beaucoup de gens, lorsqu'ils consultent pour la première fois un catalogue de machine-outil, concentrent leur attention sur des chiffres du type « précision de positionnement ±0,002 mm », puis supposent que la pièce atteindra cette valeur. Dans un atelier réel, la machine-outil n'est qu'un maillon de toute la chaîne d'erreurs. La dimension finale d'une pièce résulte de l'action combinée de la précision géométrique de la machine, de la déformation thermique, de la déformation de bridage, de l'usure de l'outil, du retour élastique de la matière et du mode de contrôle. Pour parler de fabrication de machines-outils, usiner l'avenir, la première chose incontournable est celle-ci : assimiler directement la précision de la machine à celle de la pièce est l'erreur la plus fréquente chez les non-initiés.
Précision de positionnement et précision de répétabilité : deux choses différentes
La précision de positionnement décrit l'écart entre la position commandée et la position réellement atteinte ; la précision de répétabilité décrit la dispersion du point d'arrivée lorsqu'une même consigne est exécutée de façon répétée. Pour l'usinage en série, cette dernière est souvent plus déterminante : une machine dont la répétabilité est stable, même si sa position absolue dérive légèrement, permet de ramener toute la série dans la tolérance grâce à la compensation sur la première pièce ; à l'inverse, une machine dont la précision absolue est belle mais la répétabilité médiocre fera une pièce correcte, mais cent pièces dispersées. Donc, face aux caractéristiques d'un équipement, ne regardez pas seulement le chiffre le plus flatteur, mais les conditions d'essai auxquelles il correspond — à vide, à température constante, à basse vitesse —, qui sont très éloignées des conditions réelles de coupe.
Déformation thermique : la dimension dérive lentement au fil de la journée
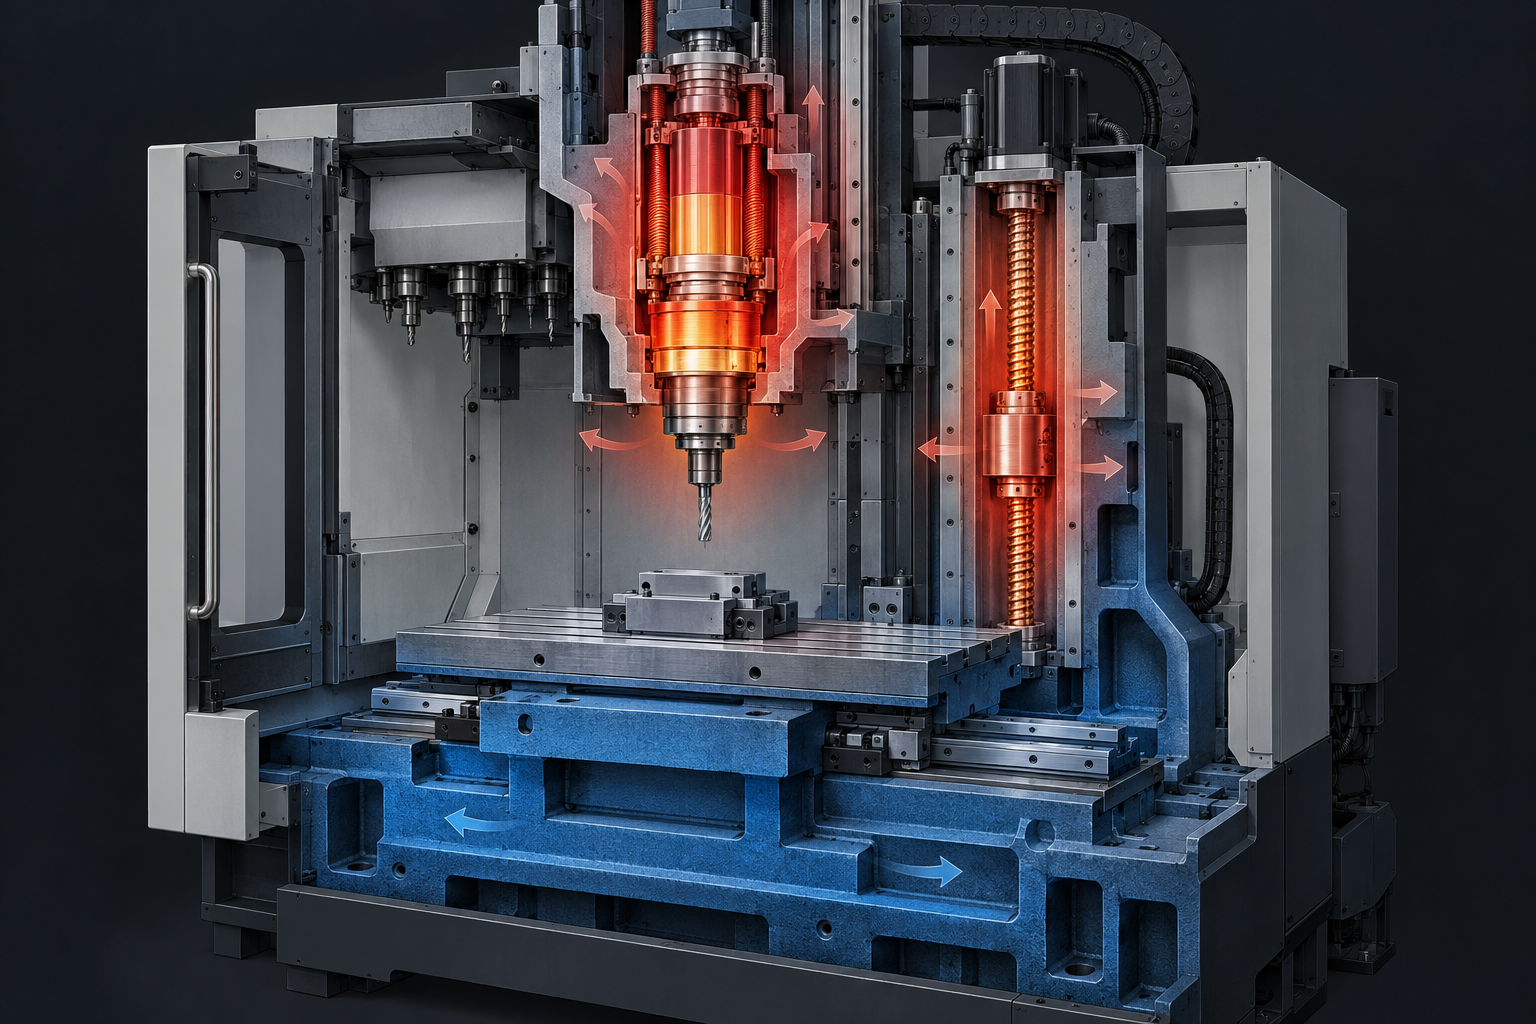
L'échauffement de la broche en rotation, la friction de la vis à billes et de son écrou, la chaleur évacuée par les copeaux, les écarts de température jour/nuit dans l'atelier : tout cela provoque une dilatation thermique micrométrique de la structure de la machine. Le symptôme typique : la première pièce du matin est conforme, à midi la dimension dépasse de quelques micromètres, puis revient un peu l'après-midi. Pour un ajustement arbre-alésage de qualité IT7 ou plus fin, cette dérive suffit à rendre hors tolérance la moitié d'une série. Les contre-mesures courantes consistent à faire chauffer et roder la machine à la mise en route, à placer les opérations critiques en salle à température constante, à maîtriser l'élévation de température de la broche par le liquide de coupe et un refroidissement d'huile, et à prévoir une compensation thermique dans le programme. Ces pratiques relèvent du jugement de procédé et ne se résolvent pas automatiquement en achetant une machine coûteuse.
La déformation introduite par le bridage est souvent plus importante que l'erreur de la machine
C'est particulièrement vrai pour les pièces à parois minces, les arbres élancés et les pièces de type caisson. Un serrage trop fort à l'étau fait revenir la pièce en arrière au relâchement ; des mors doux non alésés correctement font perdre directement la circularité ; un plateau à vide est efficace pour les tôles minces, mais l'aspiration est inégale sur une pièce à surfaces courbes ; un montage spécial résout le positionnement, mais peut diriger l'effort de coupe vers la direction la moins rigide. Les pratiques courantes en ingénierie consistent à maîtriser l'effort de serrage, à ajouter des supports auxiliaires, à séparer ébauche et finition pour libérer les contraintes, et si nécessaire à combler avec un alliage à bas point de fusion ou de la cire. Pour juger le niveau de procédé d'un fournisseur, voir comment il parle du bridage est plus efficace que de compter le nombre de machines qu'il liste.
Voici une plage de référence courante dans le métier, donnée seulement comme ordre de grandeur et non comme engagement d'un quelconque fournisseur : la tolérance dimensionnelle en usinage CNC ordinaire se situe souvent entre ±0,01 et ±0,05 mm, et la rugosité de surface en tournage et fraisage de finition se situe couramment entre Ra 0,8 et 3,2 μm. Ce qui est réellement réalisable dépend de la tolérance du plan, de la matière, de la rigidité de la pièce, du choix des références et du mode de contrôle, et doit être confirmé au plan. Assouplir modérément les cotes non critiques permet souvent de mieux maîtriser le coût global que de s'acharner sur une seule cote — c'est aussi le critère qui sera développé dans les sections suivantes.
Premier axe de l'avenir de l'usinage : la machine elle-même évolue vers « combiné + haute rigidité + stabilité thermique »
Quand on parle de l'avenir de l'usinage, la dérive la plus fréquente est de ne regarder que la commande numérique et les logiciels. Mais vu depuis l'atelier, le premier plafond de la précision d'une pièce reste la machine elle-même : est-elle assez rigide, va-t-elle se dilater, peut-elle réduire les bridages. Lors des dernières expositions de machines-outils, les modèles combinés sont apparus en nombre, et les discussions du secteur sont passées de « y a-t-il cinq axes » à « cette machine peut-elle encore tenir la tolérance le troisième jour d'usinage continu ». Cette section décompose donc ces trois points — combiné, haute rigidité, stabilité thermique — ainsi que ce que chacun change et ce qu'il coûte.
Usinage combiné : réduire le nombre de bridages, c'est essentiellement réduire l'erreur de changement de référence
Tournage-fraisage combiné, cinq axes simultanés, broches multiples/postes multiples : ces machines sont regroupées sous le terme de « combiné ». Leur bénéfice direct n'est pas de « couper plus vite », mais de réaliser sur une seule machine, en un seul bridage, le tournage, le fraisage, le perçage, le taraudage et même la rectification. Chaque démontage-remontage supplémentaire de la pièce ajoute un recalage, une couche d'erreur de changement de référence et un risque de marquage par le montage. Pour les pièces à exigences strictes de coaxialité et de position, fusionner deux opérations sur une seule machine combinée est souvent plus efficace que d'augmenter simplement la précision d'une machine isolée.
Le coût est bien réel. La complexité de programmation des machines combinées augmente nettement — vecteurs d'axe d'outil, contrôle des collisions, post-traitement, tout est à refaire ; l'outillage passe de l'étau universel à un montage spécial ou à un système de changement rapide à point zéro ; le taux horaire de la machine est généralement supérieur à celui d'un centre vertical ordinaire. Le critère de décision n'est donc pas « cette pièce peut-elle passer sur cinq axes », mais le gain de précision apporté par la réduction du nombre de bridages couvre-t-il le surcoût de programmation et d'outillage. Pour une pièce plate de structure simple et à tolérance large, réserver le cinq axes est au contraire un gaspillage.
Haute rigidité : pour les matériaux difficiles, c'est d'abord la capacité de la machine à tenir
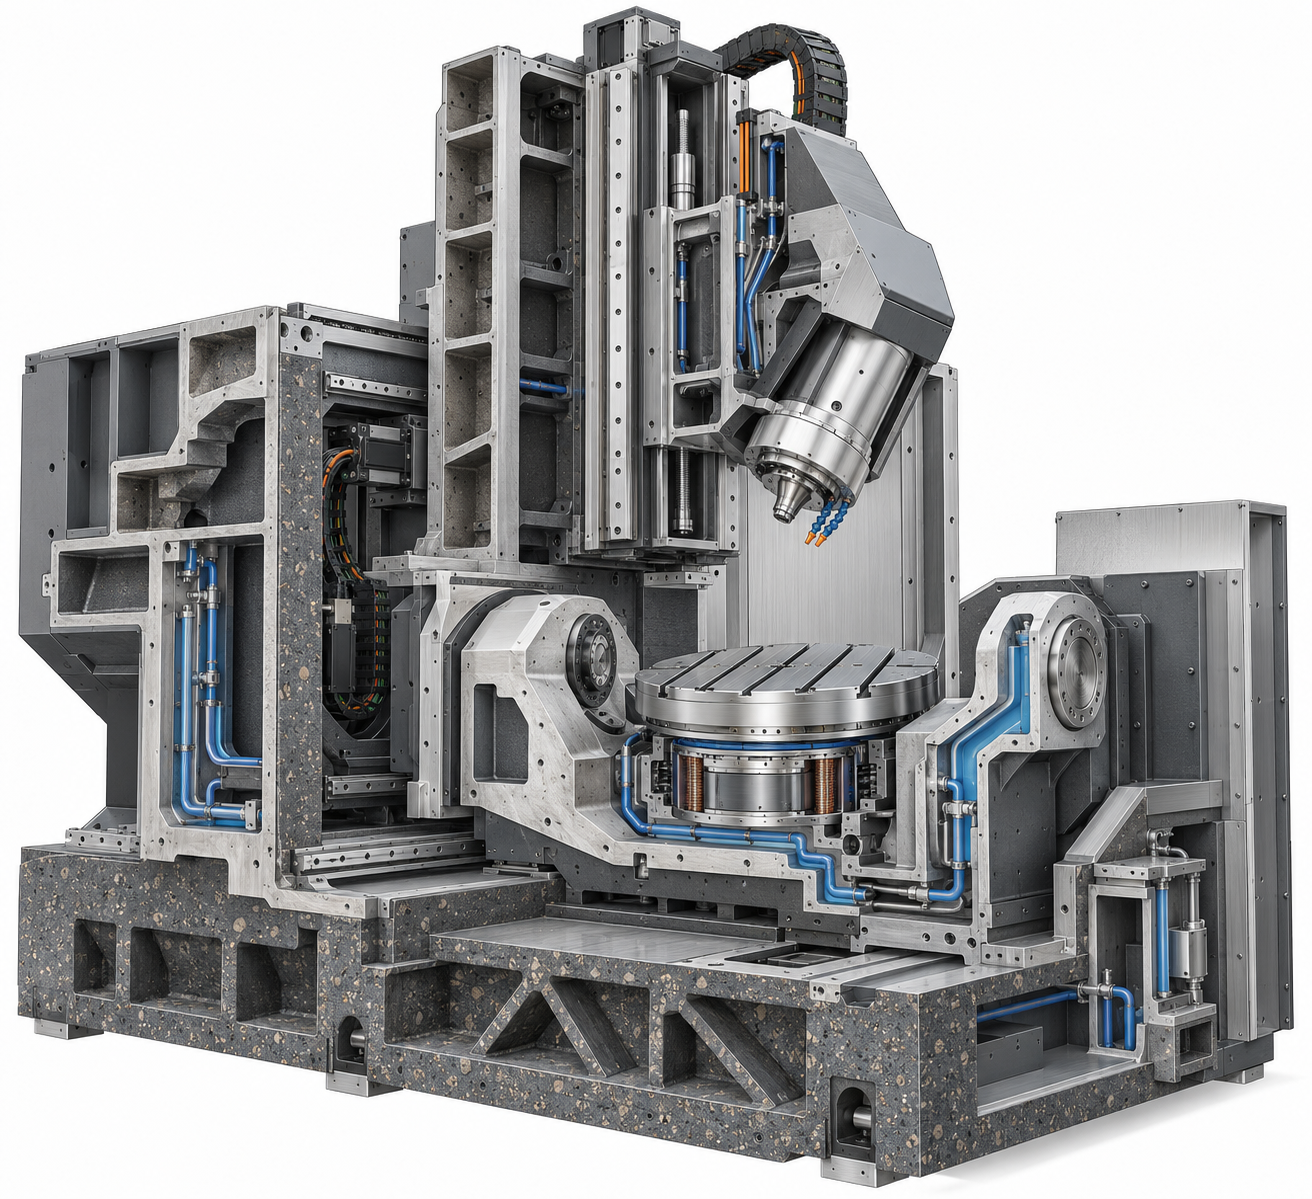
Les matériaux difficiles à usiner comme les alliages de titane, les superalliages réfractaires et les aciers trempés présentent des efforts de coupe élevés, une mauvaise conductivité thermique et une nette tendance à l'écrouissage. Quand la rigidité de la machine est insuffisante, les vibrations apparaissent avant l'usure de l'outil : stries de broutage en surface, ébrèchement de l'arête, dimensions tantôt grandes tantôt petites. Une structure à haute rigidité implique généralement un bâti plus lourd en fonte ou en béton minéral, un porte-à-faux de broche plus court, des glissières linéaires plus épaisses ou des glissières dures. Ces améliorations n'apportent pas une « précision nominale plus élevée », mais la capacité de maintenir des paramètres de coupe stables en coupe lourde, faisant passer l'usinage des matériaux difficiles de « peut-on couper » à « avec quels paramètres couper ».
Stabilité thermique : l'élément le plus sous-estimé de l'usinage du futur
Les écarts de température jour/nuit dans l'atelier, l'échauffement en fonctionnement de la broche et des vis à billes, la chaleur évacuée par les copeaux, tout cela déforme lentement la structure de la machine-outil. La manifestation n'est pas un « dépassement soudain de tolérance », mais plutôt une première pièce conforme, une matinée conforme, puis une dérive qui commence l'après-midi. Les moyens courants pour y répondre incluent la conception de structures thermosymétriques, le refroidissement par huile/eau de la broche, le refroidissement creux des vis à billes, la rétroaction en boucle fermée par règle optique, ainsi que le fait de laisser la machine tourner suffisamment longtemps dans un atelier à température constante avant de commencer l'usinage. Pour les pièces à bande de tolérance étroite, le gain apporté par la stabilité thermique dépasse souvent les quelques micromètres d'amélioration de la précision de positionnement sur le papier.
Dans l'ensemble, l'évolution de ces trois directions du bâti de la machine revient essentiellement à répondre à la même question : comment faire en sorte qu'une pièce tombe de manière stable au milieu de la bande de tolérance en production continue, et non en bordure. La complexification réduit la chaîne de références, la haute rigidité supporte les matériaux difficiles à usiner, la stabilité thermique préserve la constance sur la durée. La superposition de ces trois axes constitue la base matérielle de l'usinage du futur.
La deuxième ligne directrice de l'usinage du futur : l'IA et le contrôle adaptatif, d'abord résoudre l'essai de coupe et la dépendance à l'expérience
Que se passe-t-il lorsqu'on place sur une machine-outil une pièce en matériau difficile à usiner jamais réalisée auparavant ? Dans la plupart des ateliers, le processus est le suivant : consulter les manuels, ressortir d'anciens programmes, demander au vieux maître, puis prendre une chute de matière pour un essai de coupe. Au premier passage, le bruit n'est pas bon, on réduit l'avance ; au deuxième, l'évacuation des copeaux se bouche, on change la plaquette ; au troisième, la cote dévie, on corrige. Après bien des efforts, ça finit par tourner correctement. Ce processus n'a rien de honteux, c'est le fruit de décennies d'expérience ; mais il a deux faiblesses — si l'on change de personne, de machine ou de lot de matière, l'expérience ne se reproduit pas forcément ; l'essai de coupe lui-même consomme du temps machine, des outils et de la matière.
Ce que l'on appelle l'entrée de l'IA et du contrôle adaptatif dans la machine-outil vise essentiellement à résoudre ces deux choses. Non pas à rendre la machine capable de travailler seule, mais à compresser le processus de « mise au point par essais » de plusieurs dizaines à quelques fois, et à transformer une dépendance au ressenti individuel en stratégies réutilisables. Cette section ne traite que de ce qu'il fait concrètement sur le plan du procédé, de ses prérequis, et de ce qu'il ne peut pas remplacer.
Avance adaptative : laisser la machine réguler sa vitesse en écoutant la force de coupe
Le CNC traditionnel avance selon l'avance figée dans le programme ; face à un surépaisseur irrégulière, des fluctuations de dureté de la matière, l'usure de l'outil, la charge monte et descend : au mieux broutage et surface brillante, au pire ébrèchement et casse d'outil. Le contrôle adaptatif (Adaptive Control) fait quelque chose de très direct — acquérir en temps réel le signal de puissance de broche ou de force de coupe, et ajuster dynamiquement le taux d'avance, pour maintenir la charge de coupe dans une plage définie. En ébauche, on gagne en efficacité ; en finition, on préserve l'état de surface.
Sa valeur est la plus évidente sur les matériaux difficiles à usiner : alliages de titane, superalliages réfractaires, aciers trempés, dont la durée de vie de l'outil est extrêmement sensible à la charge. La pratique courante dans le secteur consiste à fixer d'abord une limite de charge plutôt conservatrice, à usiner quelques pièces pour observer la tendance d'usure de l'outil, puis à desserrer progressivement. Il n'y a pas de paramètre universel ici — le seuil de charge doit être étalonné selon l'outil, la matière et la rigidité, on ne peut pas recopier le programme d'un autre.
Surveillance et prédiction : casse d'outil, broutage et durée de vie de l'outil, chacun son domaine
Au-delà de l'adaptatif, ce qui sauve vraiment la mise dans un atelier, ce sont souvent quelques fonctions de surveillance toutes simples : la surveillance de casse d'outil qui arrête immédiatement la machine en cas de rupture, évitant les rebuts en série ; la surveillance du broutage qui identifie les vibrations anormales et suggère de réduire la profondeur de passe ou de modifier la vitesse de broche ; la gestion de la durée de vie de l'outil qui rappelle le changement selon le temps de coupe cumulé ou l'intégrale de charge. Tout cela ne nécessite pas de grand modèle, des capteurs de vibration, d'émission acoustique et de courant de broche plus des règles suffisent.
La « prédiction » plus poussée commence seulement à faire appel à l'apprentissage : mettre en correspondance les données d'usinage historiques avec l'usure de l'outil, pour prédire combien de pièces un poste d'outil peut encore usiner. Le prérequis est d'avoir des données suffisamment propres et suffisamment nombreuses. Pour une commande en petite série de seulement une dizaine de pièces, la prédiction est souvent moins fiable qu'un chef d'équipe expérimenté.
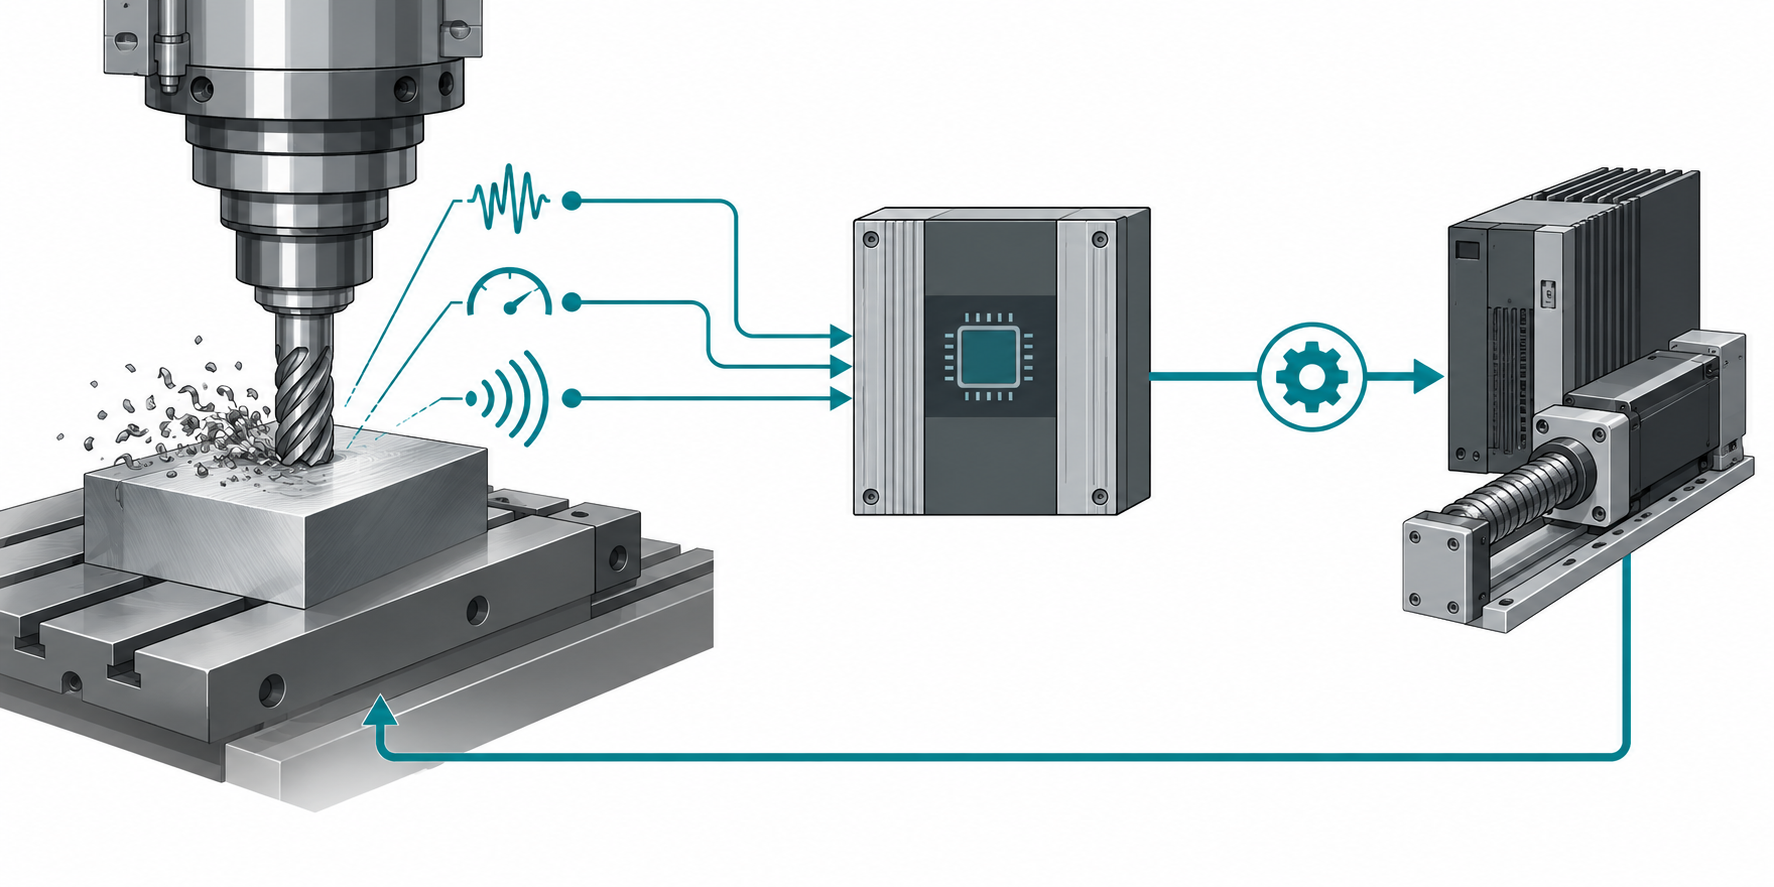
Boucle fermée de mesure en machine et recommandation de paramètres CAM : transformer la « correction » du vieux maître en données
La dérive dimensionnelle en cours d'usinage est la norme — déformation thermique, usure de l'outil, différences entre lots de matière font dériver lentement les cotes. Le palpeur en machine (On-Machine Probing) permet de mesurer les cotes clés au sein d'une même opération et de renvoyer l'écart au programme pour une correction automatique. C'est bien plus rapide que d'arrêter la machine, démonter la pièce, passer à la machine à mesurer tridimensionnelle, remonter et réusiner, et cela évite aussi la perte de référence due au second montage.
Le changement côté CAM est plus silencieux : autrefois la programmation reposait sur l'intuition du maître pour remplir vitesses et avances, aujourd'hui les logiciels commencent à recommander des paramètres initiaux à partir de bibliothèques de matières, de bibliothèques d'outils et d'historiques d'usinage. Ce qu'il recommande est un point de départ, pas un point d'arrivée — la première pièce doit toujours être mesurée, les instruments de contrôle toujours utilisés, il s'agit simplement de passer de « partir de zéro par essais » à « ajuster finement à partir d'une valeur raisonnable ».
Prérequis des données : sans signal capté, ce n'est qu'un concept
Que tout cet ensemble puisse se concrétiser ou non, le point de blocage n'est pas l'algorithme, mais la capacité de la machine à capter ces signaux physiques que sont la vibration, la charge, la température, et à associer ces signaux aux blocs de programme, aux outils et aux pièces. Une vieille machine sans interface de capteur, sans canal de données ouvert, ne permet pas de commencer, même avec le meilleur modèle. Donc pour parler d'usinage par IA, la première question à poser est : où se trouve la sortie de données de cette machine ? À quelle fréquence capte-t-elle ? Peut-on associer par bloc de programme ?
La troisième ligne directrice de l'avenir de l'usinage : du soustractif au parallèle « soustractif + additif + composites »
L'additif donne d'abord la forme, la machine-outil donne ensuite la précision
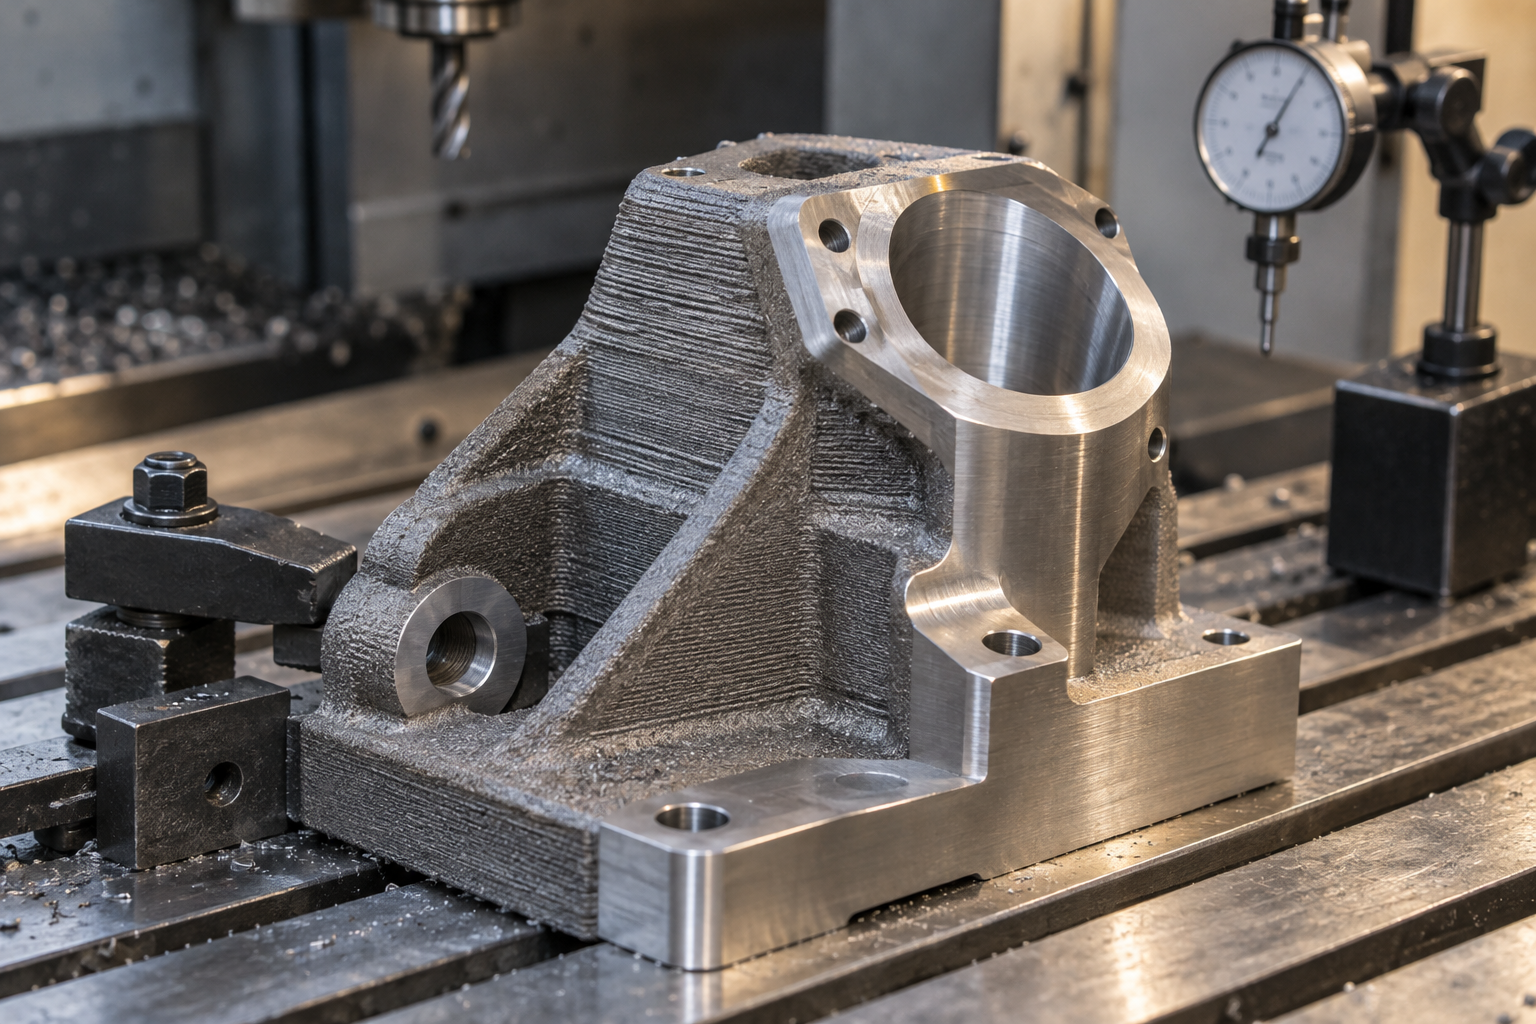
Composites et coulée sous vide, la zone intermédiaire pour les petites séries
Choisir le procédé selon la série : un ordre de jugement pratique
La partie invisible sur le plan : contrôle, mesure en machine et traçabilité
Nous avons parlé précédemment du corps de la machine-outil, du contrôle par IA et du parallélisme des procédés, c'est-à-dire de « comment réaliser la cote ». Mais ce qui détermine réellement si un lot de pièces peut être livré, c'est souvent la moitié invisible sur le plan : comment savoir qu'elle est correcte, et si le prochain lot pourra encore l'être. La précision de la machine-outil garantit seulement « qu'il est possible d'y arriver » ; c'est le contrôle qui donne la conclusion. C'est ici que se trouve le maillon le plus souvent négligé de l'avenir de l'usinage.
Un scénario courant : la première pièce est conforme sur toutes les cotes à la machine à mesurer tridimensionnelle, on signe et on lance la production ; au contrôle du troisième jour, la position d'un alésage d'assemblage approche de la limite supérieure. La cause est l'allongement thermique du porte-outil, l'accumulation progressive des marques de serrage, ou l'écart de température d'atelier entre l'équipe de nuit et celle de jour. Ce type de dérive ne se voit pas depuis la machine-outil elle-même ; seul le contrôle par les données permet de la détecter.
Première pièce, contrôle en cours et contrôle final : ce que chaque moyen de contrôle couvre
Répartissons simplement les rôles : la machine à mesurer tridimensionnelle (CMM) gère les tolérances géométriques — position, coaxialité, profil, ces éléments qu'un pied à coulisse ne peut pas mesurer ; la mesure par imagerie gère les petites pièces, les pièces à paroi mince et les cotes de contour en série, avec rapidité ; le rugosimètre gère Ra/Rz, mesuré seulement si le plan l'indique, mais indispensable pour les faces d'étanchéité et les faces de glissement ; la numérisation 3D convient mieux à la modélisation inverse et à la comparaison globale de la première pièce, permettant de voir rapidement « où ça bombe, où ça s'affaisse », mais elle mesure l'écart de profil de surface et ne remplace pas le jugement dimensionnel de la CMM.
L'instrument de mesure a lui-même une incertitude. Référence courante dans le secteur : l'erreur d'indication d'une CMM pour des pièces de petite et moyenne taille se situe souvent de l'ordre du submicronique à quelques micromètres, mais cela dépend de la température, de la sonde et de l'état d'étalonnage — si la tolérance de la pièce n'est que de ±0,01 mm et que l'erreur de l'instrument en consomme trente pour cent, le jugement devient très risqué. C'est pourquoi les pièces à tolérance serrée exigent souvent une mesure à température constante, ou l'utilisation de gabarits/calibres go-no-go pour un jugement rapide sur site.
Mesure sur machine : un montage/démontage en moins, c'est une perte de référence en moins
La plus grande valeur d'un palpeur sur machine (palpeur à déclenchement monté sur la broche de la machine-outil) n'est pas d'« économiser une MMT », mais de ne pas perdre la référence. La pièce passe de l'ébauche à la semi-finition, puis à la mesure sur machine du surépaisseur réelle, à la compensation des correcteurs d'outil, puis à la finition, le tout en un seul montage, ce qui évite cet amplificateur d'erreur qu'est « démonter pour mesurer, puis remonter pour retrouver la référence ». Pour les pièces à parois minces, les formes complexes et les carters nécessitant un retournement, le gain est particulièrement net.
Mais il faut connaître ses limites : la mesure sur machine subit l'influence de la précision de positionnement et de la température de la machine ; elle convient au jugement en cours de process et à la rétroaction des correcteurs d'outil, la décision finale nécessitant généralement encore une MMT hors ligne ou un gabarit de contrôle dédié. Utiliser le palpeur sur machine comme moyen de contrôle final risque de laisser place à la contestation.
SPC et traçabilité des lots : faire de « la machine fabrique, l'usinage façonne l'avenir » bien plus qu'une affaire d'équipement
Une première pièce conforme ne signifie pas que le process est maîtrisé. Réaliser un SPC sur les cotes critiques — échantillonner par lot ou par instant, relever la moyenne et l'étendue, observer si la tendance dérive — permet d'ajuster avant la non-conformité, plutôt que d'attendre la réclamation du client. La traçabilité exige quant à elle que : quel lot de matière, quelle machine, quel programme, quel opérateur, quel changement d'outil, tout corresponde à un numéro de série de pièce précis. Ces deux choses ressemblent à de la gestion, mais constituent en réalité la base de données de la stabilité du process, et aussi la partie de « l'usinage de l'avenir » la plus difficile à remplacer par l'IA — car elle dépend de la volonté du terrain à enregistrer sérieusement.
Le coût de contrôle est imposé par le plan
Une relation directe : plus la tolérance est serrée, plus la part du coût de contrôle est élevée. Un plan exigeant des cotes strictes sur toutes les dimensions implique souvent un contrôle MMT complet, une température constante, des gabarits dédiés, voire un contrôle pièce par pièce. En revanche, en serrant les cotes critiques (ajustement, étanchéité, liaisons mobiles) et en relâchant les cotes non critiques (contours apparents, positions de trous non fonctionnels), les ressources de contrôle peuvent être concentrées là où elles influent réellement sur la fonction. C'est l'étape la plus rentable de la phase DFM — sans changer la machine, seulement les habitudes de cotation.
Ainsi, en lisant un plan, on peut se demander : quelles cotes sont fonctionnelles, lesquelles ne sont qu'« indiquées au passage » ? Si toutes les tolérances d'un plan sont aussi serrées, cela signifie généralement que la conception n'a pas encore fait de compromis. Avant d'envoyer un tel plan en usinage CNC, faire réaliser une évaluation de faisabilité par le process permet d'économiser d'emblée bien des allers-retours.
Ce que cela signifie pour ceux qui fabriquent des pièces : les critères de choix du process selon le lot et la tolérance
Les trois axes précédents — la machine elle-même, l'IA et le contrôle adaptatif, la soustraction et l'addition en parallèle — semblent tous très éloignés d'un plan concret. Au moment de passer commande, la question est unique : par quelle voie faire passer cette pièce. L'ordre de jugement ci-dessous ne prétend pas couvrir tous les cas, mais il permet de ramener la plupart des débats de sélection à quelques points vérifiables.
Définir d'abord les cotes critiques et les références, puis parler du type de machine
L'ordre ne peut pas être inversé. Si l'on choisit d'abord la machine puis que l'on réfléchit aux tolérances, on obtient souvent un résultat où « la machine en a la capacité mais la référence est mal définie ». La bonne méthode : entourer sur le plan les cotes réellement à garantir (surfaces d'ajustement, positions de trous, battement, planéité), déterminer quelle référence elles partagent ; puis voir si ces références peuvent toutes être usinées en un seul montage. Pour les pièces à références non unifiées nécessitant plusieurs montages, passer à une machine 5 axes combinée est souvent plus efficace que d'augmenter la précision d'une machine simple, car ce qui est réduit est l'erreur d'un montage, non l'erreur de positionnement de la machine elle-même.
La tolérance pilotée par le coût : relâcher les cotes non critiques est l'étape la plus rapide pour économiser
Sur un même plan, relâcher une cote de contour non fonctionnelle de ±0,05 mm à ±0,2 mm ne change généralement pas la fonction, mais peut permettre de réaliser l'ébauche en une seule passe, réduisant le temps de fraisage de finition et les heures de contrôle. Le cas courant dans le métier : les cotes réellement à contrôler strictement ne représentent qu'un à deux dixièmes de l'ensemble du plan. Si tout le plan est coté serré, le fournisseur soit chiffre selon la norme stricte, soit prévoit une marge importante de reprise dans son devis. Aussi, lors de la revue d'un plan, il vaut la peine de demander ligne par ligne : cette tolérance répond-elle à un besoin d'assemblage, ou est-ce une cotation par habitude.
Le lot détermine le process, et non l'inverse
Le lot est la ligne de partage. De quelques pièces à quelques dizaines, l'usinage CNC ou l'impression 3D pour le prototype et la validation de structure sont les plus directs ; à partir de la centaine, structure peu complexe et souhait de matériaux proches de la production, le moulage de réplique (coulée sous vide) fournit des pièces d'aspect proche de l'injection ; au-delà, matériau fixe et coût unitaire sensible, l'effet de dilution du moule à injection ne devient valable. Tôlerie et usinage se répartissent souvent le travail sur un même carter de machine : l'enveloppe par pliage et soudage, la platine de montage interne par fraisage CNC. En posant les trois coordonnées — lot, matériau, complexité de structure —, le choix du process est déterminé à quatre-vingt-dix pour cent.
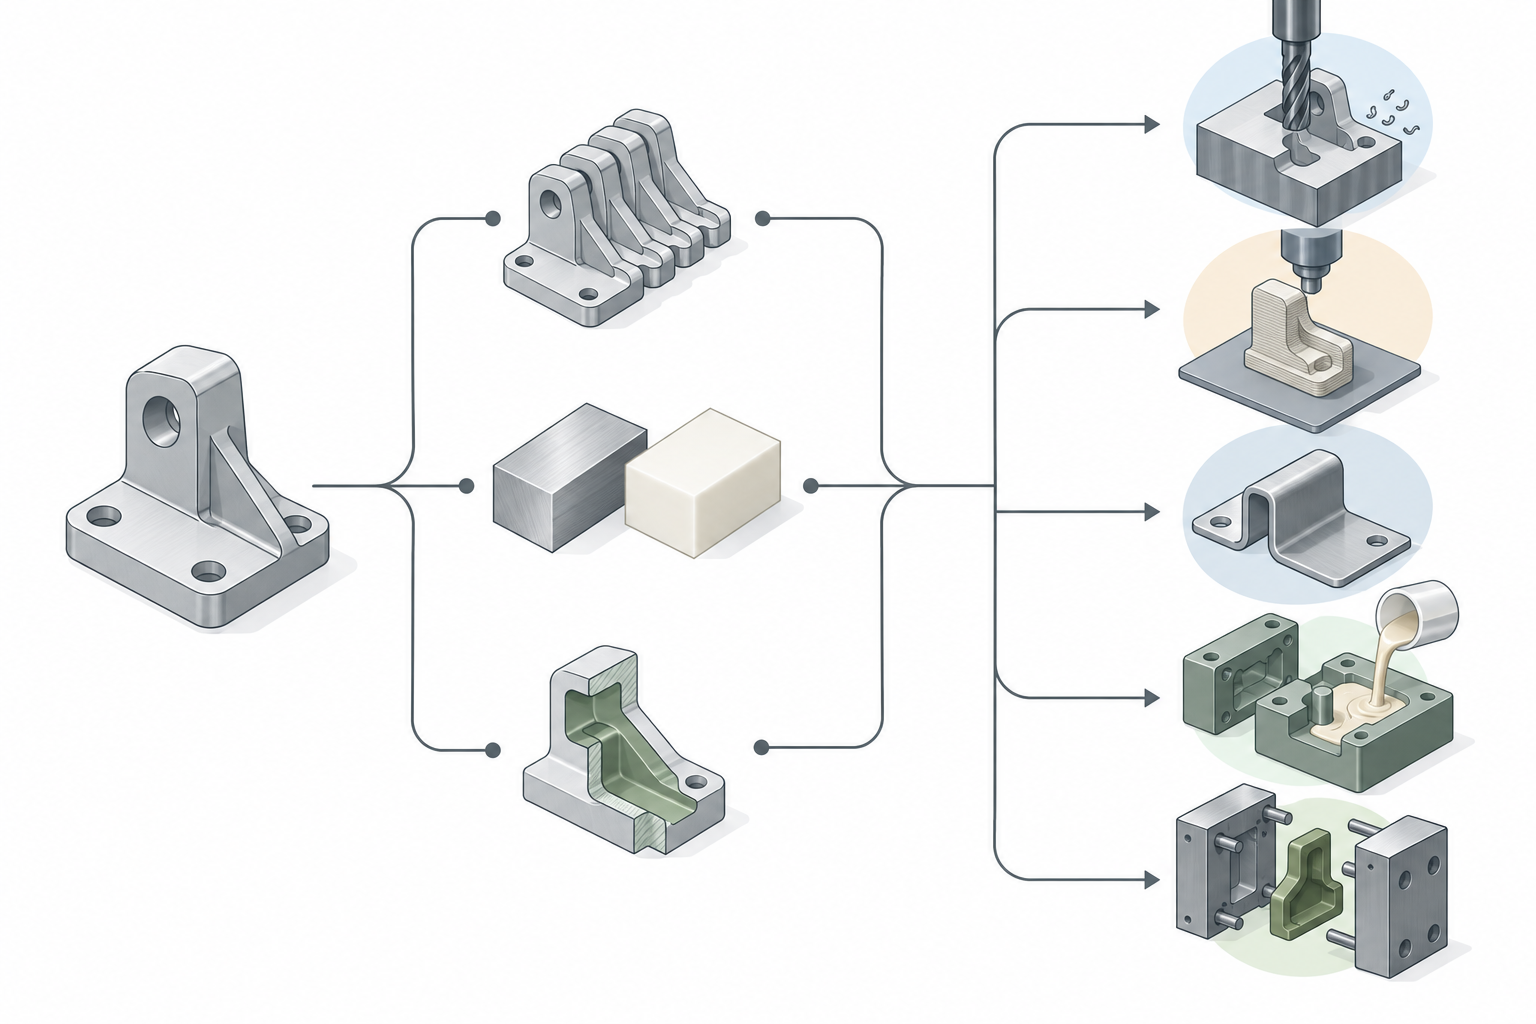
Intégrer le bridage et le contrôle dans l'ordre de décision
L'ordre de décision complet est : définir les cotes critiques et les références → choisir la solution de bridage → choisir le type de machine → définir la méthode de contrôle. La solution de bridage est souvent sautée, mais elle détermine directement si les exigences du plan peuvent être atteintes : une pièce à paroi mince serrée dans un étau peut se détendre après desserrage, il faut envisager des mors doux, un maintien par aspiration sous vide ou un montage dédié ; pour une pièce de forme irrégulière sans surface d'appui fiable, ajouter des bossages techniques auxiliaires est plus concret que d'augmenter les paramètres de coupe. La méthode de contrôle doit également être définie à l'avance : mesure tridimensionnelle pour les cotes critiques, mesureur optique pour les contours, rugosimètre pour vérifier les surfaces fonctionnelles. Quelles cotes passent en tridimensionnel, lesquelles ne font l'objet que d'un contrôle par échantillonnage avec des instruments conventionnels, doit être aligné avec le fournisseur avant le devis. Toutes les valeurs ci-dessus sont des références courantes du secteur ; les capacités réellement atteignables doivent être confirmées point par point selon le plan, le matériau et la rigidité.
Comment juger si un fournisseur suit le rythme de l'avenir de l'usinage
Les sections précédentes ont traité de la direction que prend la fabrication de machines-outils et des grandes lignes qui poussent l'avenir de l'usinage. Sur un projet concret, la question devient très courte : à qui confier ce plan, et peut-il le réaliser juste du premier coup et de façon stable en série. La liste des équipements ne répond qu'en partie ; le reste s'obtient en posant des questions.
Ne demandez pas d'abord « combien de machines 5 axes avez-vous ». D'autres formulations sont plus efficaces : pouvez-vous couper les matériaux difficiles à usiner, pouvez-vous encore finir après traitement thermique, avec quoi mesurez-vous les cotes critiques, comment contrôlez-vous le processus au-delà de la première pièce. Les réponses à ces questions en disent plus sur la proximité d'un fournisseur avec l'avenir de l'usinage que les modèles de machines.
Au-delà de la liste des équipements, interrogez d'abord les limites de procédé
Posez des questions sur des cas concrets, pas sur des capacités générales. Par exemple, quelle épaisseur de titane ou d'acier trempé faut-il couper, avec quels outils, à quel ordre de grandeur de vitesse et d'avance, faut-il une haute pression de refroidissement ; la pièce nécessite-t-elle un tournage-fraisage en une seule prise, ou acceptez-vous deux opérations. Un fournisseur capable d'expliquer clairement « pourquoi cette gamme est ordonnée ainsi, comment se transmet la référence » est généralement plus fiable que celui qui ne cite que des marques de machines.
Vous pouvez aussi interroger l'organisation de la finition après traitement thermique. Beaucoup de pièces sont conformes en ébauche, mais après trempe ou revenu les cotes et la géométrie varient ; la capacité à reprendre en finition à l'état durci et le surépaisseur laissée déterminent directement si le travail peut être accepté. La pratique courante du secteur est de laisser 0,2–0,5 mm de surépaisseur en ébauche avant finition, à confirmer selon le matériau et la déformation, sans généralisation.
Les moyens de contrôle et de mesure déterminent l'écart entre « réalisé » et « stable »
Demandez comment la première pièce est contrôlée, comment se fait l'échantillonnage en série, si les cotes critiques disposent d'un palpeur en machine ou d'un enregistrement tridimensionnel. Une ligne de production équipée seulement de pieds à coulisse et de mètres rubans convient aux pièces structurelles ordinaires ; dès que la tolérance descend à ±0,02 mm, sans tridimensionnel, mesureur optique ou rugosimètre, c'est essentiellement une question de chance. La numérisation 3D est aussi courante pour la rétro-ingénierie et la comparaison de première pièce, notamment pour les surfaces libres et la détection d'interférences d'assemblage.
Regardez ensuite la maîtrise du processus. Les pièces d'un même lot sont-elles réalisées sur la même machine et avec le même montage, comment la référence est-elle reproduite lors d'un changement de lot, existe-t-il un enregistrement SPC simple. L'adaptatif et la boucle fermée en machine évoqués dans l'avenir de l'usinage consistent essentiellement à faire cela plus finement ; sans mesure et enregistrement de base, même un système intelligent ne pourra pas prendre le relais.
Le retour DFM doit être précis jusqu'aux tolérances et au bridage
Un bon retour DFM ne se contente pas de dire « cette structure est difficile à usiner ». Il indiquera quelle tolérance est une tolérance motrice de coût et peut être élargie ; quel angle intérieur droit nécessite un outil de dégagement ou un congé ; quelle paroi mince se déforme au bridage, avec suggestion de nervures ou de modification du maintien. Plus ce retour est précis, plus le fournisseur juge selon le procédé pour accepter la commande, plutôt que de transmettre le plan pour un devis.
Enfin, clarifiez l'interface entre petite série et production de masse. La phase de prototype peut utiliser l'impression 3D ou l'usinage CNC, la petite série le coulage sous vide ou la tôle, la production de masse le moulage par injection ou une machine dédiée — si ce chemin est bloqué et qu'il faut à chaque fois rouvrir un moule ou refaire les réglages, la flexibilité évoquée dans l'avenir de l'usinage ne pourra pas se concrétiser.
Questions fréquentes
Les questions suivantes sont, après lecture de ce qui précède, les points de blocage les plus fréquents : quelle est la différence entre la précision de la machine et celle de la pièce, le 5 axes et le combiné valent-ils l'investissement, que peut faire l'IA dans l'usinage aujourd'hui, et comment juger si un fournisseur suit le rythme de l'avenir de l'usinage.
La précision de positionnement annoncée de la machine est élevée, pourquoi ma pièce reste-t-elle hors tolérance ?
Parce que la précision de positionnement et la répétabilité décrivent la capacité de la machine dans des conditions contrôlées, tandis que la tolérance de la pièce résulte de la superposition des erreurs de machine, des déformations thermiques, des déformations de bridage, de l'usure des outils et de la chaleur des copeaux. L'échauffement de la broche et de la vis à billes en fonctionnement continu, les écarts de température jour/nuit à l'atelier, la force de serrage d'un étau ou de mors doux peuvent faire dériver lentement les cotes en quelques heures. La pratique courante du secteur est de laisser une surépaisseur sur les cotes critiques, de séparer ébauche et finition, et si nécessaire de reprendre après mesure en machine. Pour votre pièce précise, il faut confirmer point par point selon le plan, le matériau et la rigidité de bridage, sans prendre directement les chiffres du manuel de la machine comme garantie du produit fini.
Toutes les pièces doivent-elles passer au 5 axes ou au tournage-fraisage ?
Non. La valeur des machines cinq axes et des machines combinées réside principalement dans la réduction du nombre de serrages, la diminution des erreurs de changement de référence, et l'usinage de surfaces complexes ou de matériaux difficiles à usiner. Le prix à payer est une programmation et un outillage plus complexes, un coût horaire machine plus élevé, et des exigences plus fortes envers le personnel de process. Pour les pièces à structure simple, aux tolérances conventionnelles et en grande série, un centre d'usinage trois axes équipé d'un montage dédié est souvent plus rentable. L'ordre de jugement recommandé est le suivant : d'abord voir si la structure nécessite de réaliser plusieurs faces en un seul serrage, ensuite voir si le matériau est difficile à couper, et enfin seulement la série et le coût. Toutes les valeurs numériques ne sont que des références courantes du secteur et doivent être confirmées selon le plan.
Que peuvent réellement faire aujourd'hui l'IA et le contrôle adaptatif en usinage ?
Actuellement, les domaines les plus concrets sont l'avance adaptative, la surveillance des bris d'outil et du broutement, la prédiction de la durée de vie des outils, la boucle fermée de mesure en machine et la recommandation de paramètres de FAO ; leur rôle essentiel est de réduire le nombre d'essais de coupe et de transformer l'expérience des anciens en stratégies réutilisables. Cela ne dispense pas de la confirmation de la première pièce ni de la validation par les moyens de contrôle. De plus, ces fonctions dépendent de la capacité de la machine à capter des signaux tels que vibrations, charge et température ; lorsque la base de données n'existe pas, ce que l'on appelle l'usinage intelligent risque de rester au niveau conceptuel.
L'avenir de l'usinage signifie-t-il que la fabrication additive remplacera l'usinage par enlèvement de matière ?
Une formulation plus juste est celle d'une répartition des rôles. La fabrication additive convient aux ébauches complexes, aux canaux de refroidissement conformes, aux structures en treillis allégées, avant de passer sur machine pour l'usinage de finition des surfaces fonctionnelles clés ; l'enlèvement de matière reste le pilier pour la précision dimensionnelle et la qualité de surface ; les petites séries peuvent passer par le coulage sous vide ou le moulage de réplique de prototype ; la production de masse revient à l'injection plastique et aux machines spéciales. L'ordre de sélection des procédés est généralement la série, la complexité structurelle, le matériau, les tolérances clés et les exigences de surface, et non le caractère plus récent d'un procédé.
Comment juger si un fournisseur est capable de suivre l'avenir de l'usinage ?
Ne regardez pas seulement la liste des équipements. Vous pouvez poser quelques questions concrètes : peut-il réaliser la finition après traitement thermique de matériaux difficiles à usiner ? Dispose-t-il de solutions d'usinage combiné ou de réduction des serrages ? Quelles dimensions couvrent ses moyens de contrôle et de mesure ? Comment sont gérés la première pièce et la maîtrise des processus ? Le retour DFM est-il précis jusqu'aux tolérances, au montage et aux outils ? Comment s'articulent petites séries et production de masse ? La machine est un prérequis matériel, mais ce qui détermine réellement si une pièce peut être produite de manière stable, ce sont le jugement de process et la boucle fermée de contrôle. Il est recommandé de confirmer point par point l'étendue des capacités concrètes selon le plan de la pièce.
Key takeaways
- Les progrès de la fabrication de machines-outils doivent finalement se traduire par des tolérances réalisables de manière stable sur le plan de la pièce ; la précision de la machine-outil n'équivaut pas à la précision de la pièce, le bridage, l'outil, la déformation thermique et le contrôle y contribuent chacun pour une part.
- Les trois axes principaux de l'avenir de l'usinage : la précision et la stabilité thermique de la machine elle-même, l'IA et le contrôle adaptatif du côté du procédé, le tournage-fraisage combiné et la fabrication additive-soustractive en parallèle du côté des opérations.
- La place réelle de l'IA dans l'usinage à commande numérique est de « raccourcir les essais de coupe et la dépendance à l'expérience », et non de supprimer la première pièce et les instruments de contrôle ; les paramètres doivent toujours être validés selon la matière, l'outil et la rigidité.
- Lors du choix du procédé, examiner d'abord la faisabilité et les tolérances dictées par le coût : ce qui peut être réalisé par tournage-fraisage combiné ou avec moins de bridages est souvent plus avantageux que la recherche de la précision limite d'une seule machine.
- Pour juger de la valeur réelle de « l'avenir de l'usinage » d'un fournisseur, voir s'il sait expliquer ensemble les capacités de la machine, les instruments de contrôle et le jugement sur le procédé, plutôt que de se contenter d'une liste d'équipements.



