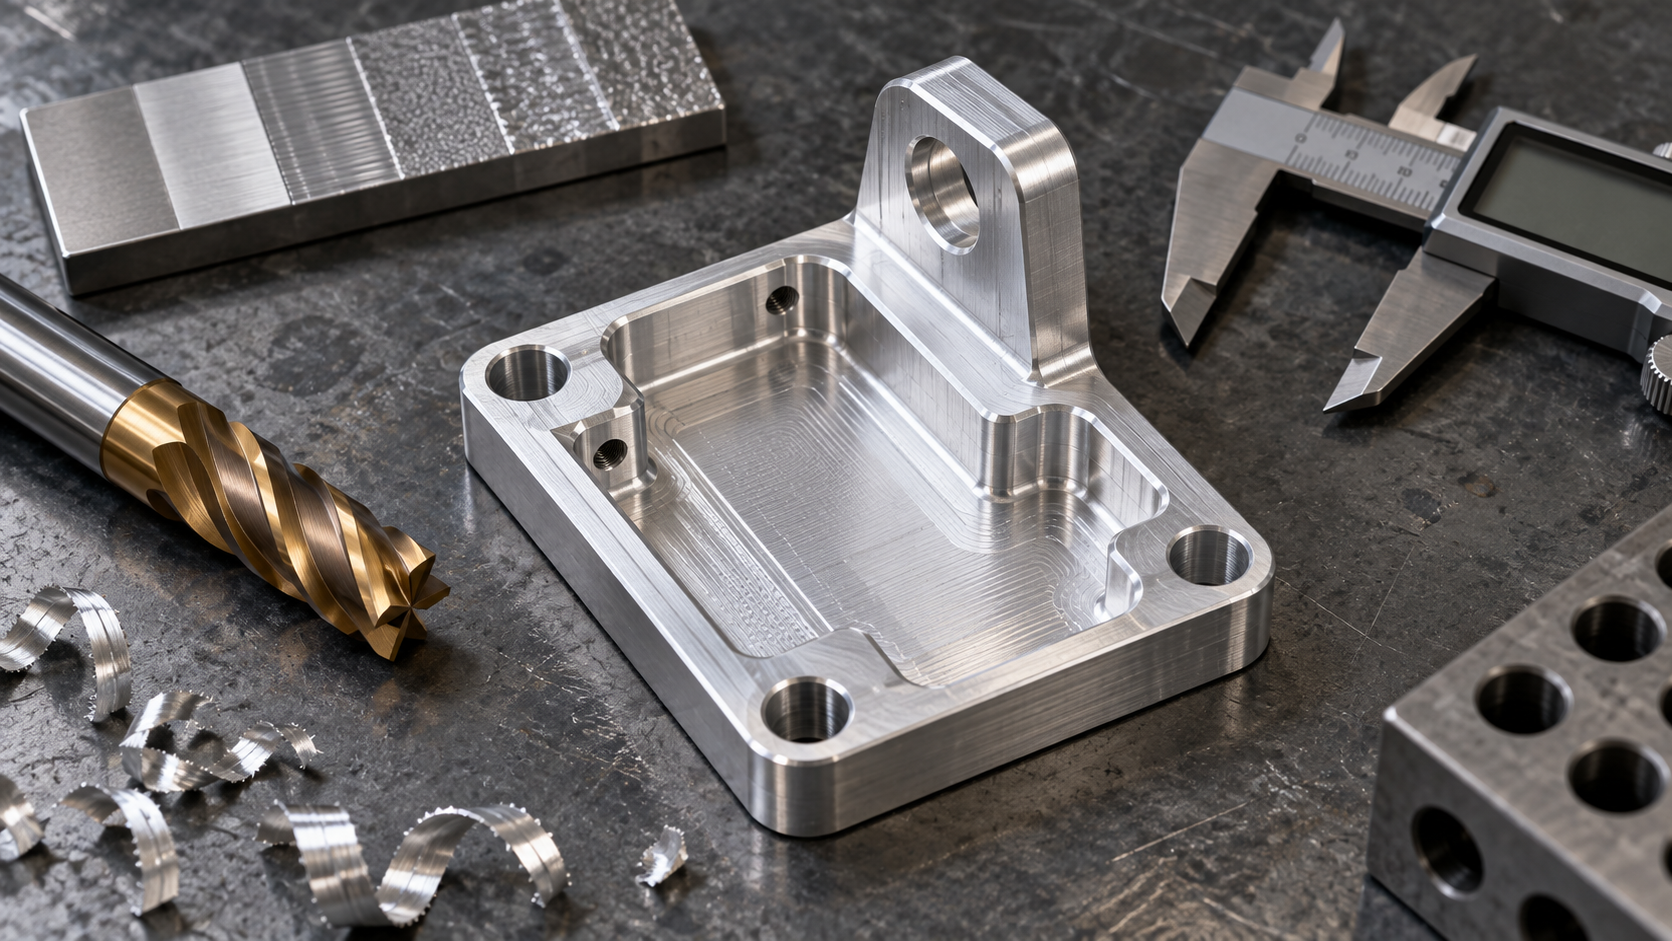
Référence rapide des connaissances en usinage : comprendre en un tableau la précision et le coût des principaux procédés
L'essence de l'usinage est l'enlèvement contrôlé de matière. Pour transformer une ébauche en la pièce représentée sur le plan, il ne suffit pas de dire vaguement « enlever ce qui est en trop » : il faut provoquer un mouvement relatif déterminé entre l'outil et la pièce, et retirer la matière couche par couche. Trois acteurs sont incontournables : la pièce, l'outil et le copeau. Le mouvement relatif entre l'outil et la pièce est la condition préalable à la coupe ; le copeau n'est qu'un sous-produit de ce processus — mais sa forme, sa couleur et sa fragmentation sont précisément le premier signal permettant de juger sur place si les paramètres sont raisonnables.
La difficulté vient du fait que les modes d'enlèvement de matière ne se limitent pas à un seul. Le tournage, le fraisage, le perçage, la rectification, l'électroérosion, le laser et le jet d'eau occupent chacun une position différente selon plusieurs dimensions : « quelles formes peut-on usiner », « quelle précision peut-on atteindre », « quel état de surface peut-on obtenir » et « dans quelle gamme de coût se situe-t-on ». Aucun procédé n'est universel : le tournage, même très précis, ne peut pas réaliser une cavité carrée ; le laser coupe vite mais il est difficile de découper une véritable surface tridimensionnelle ; la rectification offre une précision extrêmement élevée mais n'est généralement utilisée que pour la finition.
Ainsi, pour parler des connaissances en usinage, mieux vaut d'abord établir une carte globale plutôt que de plonger directement dans les détails d'un procédé particulier. Le tableau ci-dessous place les procédés courants dans un même système de coordonnées à des fins de comparaison. Il faut préciser d'emblée : les valeurs indiquées dans le tableau sont des plages de référence typiques du secteur, et non des valeurs garanties par un fournisseur quelconque ; les résultats réels dépendent du matériau, de l'outil, de la rigidité de la machine, du mode de montage et des conditions spécifiques, et doivent être confirmés point par point avant d'être reportés sur le plan.
| Procédé | Matériaux usinables | Tolérance / précision typique | Rugosité de surface typique | Niveau de coût |
|---|---|---|---|---|
| Tournage (y compris tournage CNC) | Acier, aluminium, cuivre, acier inoxydable, plastiques techniques | Ordinaire IT7~IT8 ; le tournage CNC peut atteindre IT6 | Ra0,8~1,6μm | Faible—moyen |
| Fraisage (y compris fraisage CNC) | Acier, aluminium, cuivre, titane, plastique | Ordinaire IT7~IT8 ; le fraisage de précision peut atteindre IT6~IT8 | Ordinaire Ra1,6~6,3μm ; le fraisage de précision peut atteindre Ra0,63~5μm | Moyen |
| Perçage | Presque tous les matériaux usinables | Généralement seulement jusqu'à IT10 | Ra12,5~6,3μm | Faible |
| Rectification | Acier trempé, carbure cémenté, verre, granit | Planéité d'environ 0,004~0,008mm ; la circularité en rectification cylindrique extérieure de haute précision peut atteindre environ 0,1μm | Peut atteindre Ra0,8μm voire moins | Moyen—élevé |
| Électroérosion / découpe par fil | Matériaux conducteurs, dureté presque illimitée | Selon la machine et les conditions, souvent de l'ordre de ±0,005~±0,02mm | Ra0,4~3,2μm, souvent avec couche refondue | Moyen—élevé |
| Découpe laser | Acier au carbone, acier inoxydable, acier allié, cuivre, aluminium, tôle galvanisée | Environ ±0,02mm (selon le matériau et l'épaisseur) | Trait de coupe Ra<6,5μm | Moyen |
| Découpe au jet d'eau | Métal, pierre, verre, matériaux composites | Généralement ±0,1~±0,25mm | Trait de coupe plus grossier, nécessite souvent un usinage ultérieur | Moyen |
En parcourant ce tableau, on constate deux choses. Premièrement, la précision et la rugosité ne sont pas la même chose : la tolérance du perçage est très large (généralement IT10), mais sa valeur Ra (12,5~6,3μm) n'est pas la pire ; le meulage offre une précision extrêmement élevée et une rugosité très faible, mais son coût augmente également. Deuxièmement, le coût n'augmente pas linéairement avec la précision, mais saute brusquement d'un cran à certains seuils — par exemple, passer de « réalisable par fraisage » à « nécessité de meuler », ou de « accessible avec des outils ordinaires » à « obligation d'utiliser l'électroérosion pour dégager les angles ». Lors du choix d'un procédé, ce qu'il faut vraiment déterminer, c'est dans quel intervalle se situe le besoin et si l'on franchit le seuil de ce saut.
Par ailleurs, la précision de positionnement de la machine elle-même est une autre notion. La précision de position des machines CNC modernes se situe généralement entre ±0,005mm et ±0,025mm, mais ce chiffre décrit jusqu'où la machine peut aller, et non ce que la pièce peut réellement atteindre comme tolérance. Les dimensions finales de la pièce intègrent également l'usure de l'outil, la déformation thermique, les contraintes de bridage et les erreurs de mesure. Promettre la précision de la machine comme précision de la pièce est l'un des malentendus les plus courants dans le choix et le devis.
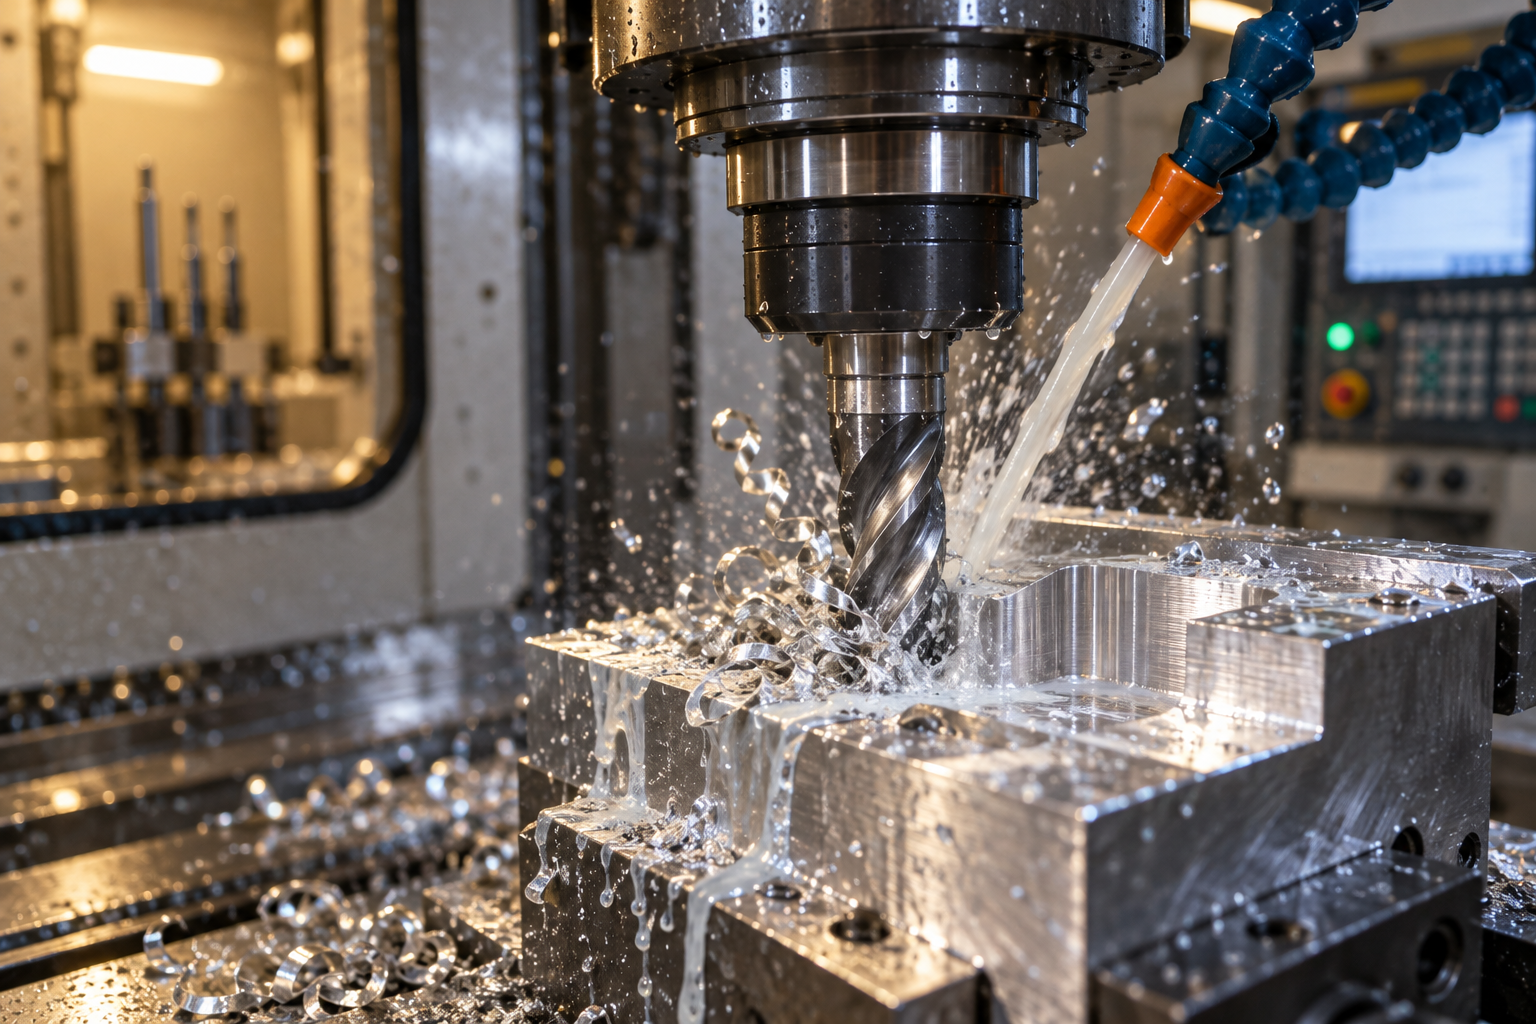
Le système de connaissances essentiel de l'usinage : matériaux, équipements et outils, paramètres et opérations
Un aide-mémoire peut vous dire « ce qui est globalement réalisable », mais pour vraiment juger si une pièce peut être usinée et si les coûts vont échapper à tout contrôle, il faut revenir à trois niveaux : matériaux et mécanique, équipements et outils, paramètres et opérations. Ces trois niveaux ne sont pas une liste parallèle, mais une relation de contrainte en cascade — le matériau détermine si l'outil peut tenir, l'outil détermine à quelle vitesse on peut travailler sur la machine, et l'équipement et l'outil encadrent ensemble le choix des paramètres et du montage. Réciter les termes de procédé à plat selon « tournage, fraisage, perçage, rectification » ne fonctionne plus dès qu'on change de matériau ; en raisonnant selon ces trois niveaux, les critères de jugement tiennent debout.
Matériaux et mécanique : d'où viennent les différences d'usinabilité
Avec la même fraise en carbure, fraiser de l'aluminium 6061 et fraiser de l'inox 304, ce sont deux expériences différentes. L'aluminium est mou, conduit bien la chaleur, et la majeure partie de la chaleur d'usinage est évacuée par les copeaux, ce qui permet des vitesses élevées et de grandes avances ; mais sa plasticité est aussi élevée, et si l'angle de coupe n'est pas affûté et que l'évacuation des copeaux est mauvaise, il est facile de coller à l'outil, les copeaux se soudent sur l'arête et forment une arête rapportée, la surface étant arrachée en une multitude de bavures. L'inox 304 conduit mal la chaleur et présente une nette tendance à l'écrouissage, la chaleur de coupe se concentre près de l'arête, l'outil s'use vite, et une profondeur de passe trop faible peut aussi « frotter » sur la surface déjà usinée une couche durcie plus dure, rendant la passe suivante plus difficile. L'acier 45 se situe au milieu, avec une grande différence de dureté avant et après trempe et revenu : à l'état normalisé il s'usine bien, mais après trempe et revenu à 28~32HRC la durée de vie de l'outil chute nettement. Quant aux matériaux à haute dureté comme l'acier trempé et le carbure, les outils conventionnels ne peuvent pratiquement pas les couper, et il faut généralement passer à la rectification ou à l'électroérosion.
Le critère de jugement pour ce niveau matériau est donc simple : d'abord la dureté, puis la conduction thermique et la tendance à l'écrouissage. La dureté fixe la limite supérieure du matériau d'outil et de la vitesse de coupe, la conduction thermique et la tendance à l'écrouissage fixent le mode de refroidissement et la stratégie d'avance. Changer de nuance sur le même plan implique souvent de réajuster les paramètres : ce n'est pas de la fantaisie de l'opérateur, c'est le matériau qui parle.
Équipements et outils : combien d'axes, quel outil, quel revêtement
Le niveau équipement est souvent simplifié en « 3 axes ou 5 axes », alors qu'il faut en réalité se demander combien de faces et de caractéristiques peuvent être atteintes en un seul montage. Les 3 axes conviennent aux pièces à base unique et aux caractéristiques concentrées dans une ou deux directions ; les 4 axes résolvent le perçage et le fraisage de méplats sur le côté des corps de révolution ; la valeur des 5 axes et du tournage-fraisage combiné réside dans la réduction du nombre de montages — chaque montage supplémentaire ajoute une erreur de changement de référence, et les pièces à parois minces craignent en plus la déformation au serrage. Le nombre de montages détermine souvent plus que la précision nominale de la machine si la tolérance finale peut être tenue.
La logique de choix des outils est « matériau contre matériau ». L'acier rapide, tenace et bon marché, convient aux petites séries à basse vitesse, aux forets et tarauds ; le carbure est la force principale de l'usinage, résistant à l'usure et capable de supporter des vitesses linéaires élevées ; la céramique et le CBN visent les matériaux à haute dureté et la finition à grande vitesse, mais sont fragiles, craignent les chocs et exigent une grande rigidité de machine. Le revêtement résout le frottement et la chaleur : le TiN est universel, le TiAlN résiste aux hautes températures et convient à l'usinage à sec ou à grande vitesse de l'inox. En ce qui concerne les angles de géométrie, l'angle de coupe détermine le tranchant de l'arête et la direction de la force de coupe : un grand angle de coupe est léger mais affaiblit l'arête ; l'angle de dépouille détermine le frottement entre l'arête et la surface déjà usinée : un angle trop faible racle et chauffe. Ces angles ne sont pas affûtés au hasard, ils sont adaptés au matériau et à l'opération.
Paramètres et opérations : comment vitesse, avance et profondeur de passe se contraignent mutuellement
Les trois éléments de coupe — vitesse, avance, profondeur de passe — ne peuvent pas être réglés isolément. Vitesse élevée et avance lente : l'arête frotte sur place, ce qui brûle l'outil et provoque de l'écrouissage ; avance et profondeur de passe importantes : la force de coupe dépasse la rigidité de l'outil ou du montage, ce qui fait vibrer et laisse des ondulations régulières en surface. L'objectif de l'ébauche est d'enlever de la matière au plus vite, avec une grande profondeur de passe et une avance modérée, en laissant 0,3~0,5mm de surépaisseur pour la finition ; l'objectif de la finition est de maîtriser la surface et les dimensions, avec une faible profondeur de passe et une avance régulière, en évitant la plage de vitesses moyennes à basses où l'arête rapportée se forme facilement. Cette logique est liée au matériau du premier niveau et à l'outil du deuxième : changer de matériau ou d'outil impose d'ajuster les trois éléments.
Le montage et le choix des références sont la partie la plus sous-estimée de ce niveau. La surface de référence doit être plane et suffisamment grande pour un positionnement stable ; une pièce à parois minces trop serrée se déforme et revient, trop lâche vibre. Beaucoup de problèmes de « hors tolérance à l'usinage » n'ont pas pour cause l'outil ni les paramètres, mais le mode de montage qui laisse la pièce bouger sous la force de coupe.
Caractéristiques et cas d'application des procédés d'usinage courants : tournage, fraisage, perçage, rectification décomposés un par un
Tournage : le terrain de prédilection des pièces de révolution
Fraisage : plans, rainures, cavités et contours complexes
Perçage : le point de départ de l'usinage de trous, pas le point d'arrivée
Meulage : le moyen de finition pour la haute précision et les matériaux durs

Procédés d'usinage spéciaux et de découpe : les limites de l'électroérosion, du laser, du jet d'eau et de la découpe par fil
Les procédés tournage, fraisage, perçage et meulage abordés dans la section précédente reposent tous sur l'arête de l'outil pour « mordre » la matière, et l'outil doit être plus dur que la pièce. Mais dans la réalité, il existe une catégorie de pièces si dures que l'outil ne peut pas les mordre, ou de formes si délicates que l'outil ne peut pas y pénétrer — moules en acier trempé, dégagements de rainures étroites, angles vifs de cavités profondes. C'est alors qu'interviennent non pas des outils plus puissants, mais les procédés d'usinage spéciaux qui changent le principe d'enlèvement de matière. La clé pour les comprendre est de saisir par quelle énergie chacun enlève la matière, et quel « effet secondaire » cette énergie laisse.
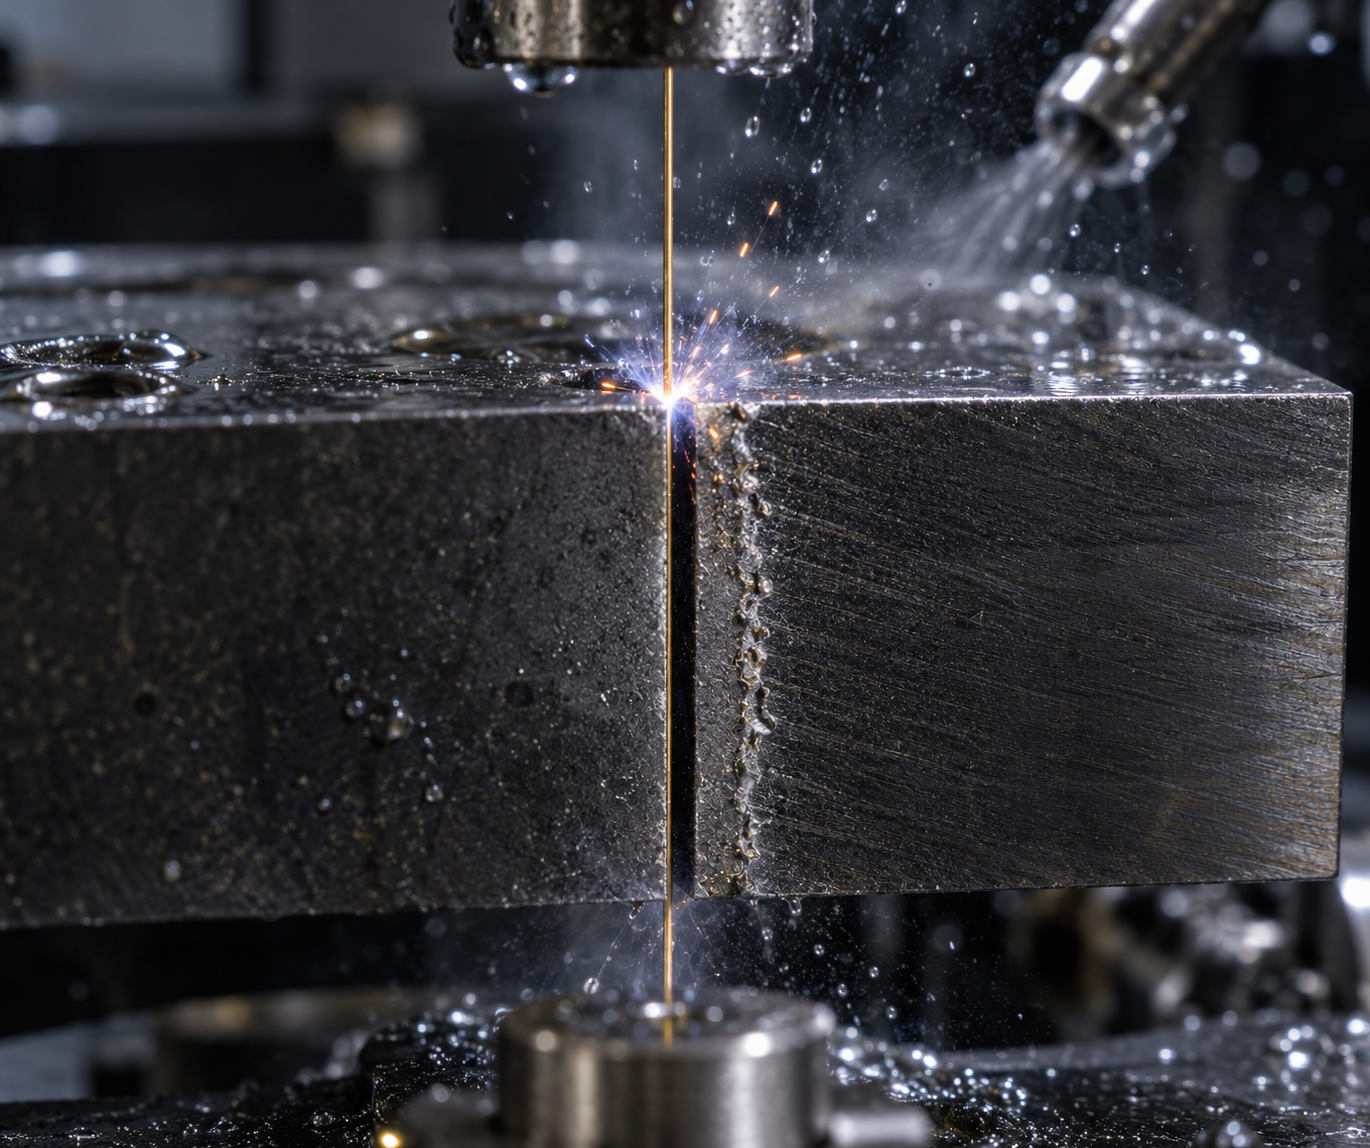
Électroérosion et découpe par fil : non limitées par la dureté, mais laissant une couche refondue
L'usinage par électroérosion (EDM) et la découpe par fil (WEDM) reposent sur le même principe : provoquer entre l'électrode et la pièce des décharges pulsées contrôlées, et éroder la matière petit à petit par une température instantanée très élevée. L'électrode ne touche pas la pièce, donc elle est presque indépendante de la dureté du matériau — l'acier trempé comme le carbure peuvent être usinés, ce que l'usinage par outil ne permet pas. La découpe par fil utilise un fin fil métallique comme électrode, particulièrement adaptée pour découper des rainures étroites, des dégagements d'angle, des trous traversants de forme irrégulière, ainsi que les angles internes droits dans les moules (là où le rayon d'outil ne peut pas pénétrer).
Le prix à payer est double. Premièrement, l'érosion par décharge est un processus thermique, et la surface usinée forme une couche refondue (couche de remélange) dont les propriétés diffèrent de celles du substrat ; pour les pièces de précision ou soumises à la fatigue, il faut souvent l'éliminer. Deuxièmement, la matière est « brûlée » petit à petit, et le rendement est nettement inférieur à celui du fraisage ; on ne l'utilise donc généralement que pour les zones inaccessibles à l'outil ou dont la dureté est excessive, et non pour de l'ébauche sur de grandes surfaces. S'il faut ensuite meuler ou polir, il faut intégrer cette surépaisseur dans le calcul.
Découpe laser : idéale pour les tôles minces, pour les tôles épaisses il faut examiner la coupe
La découpe laser utilise un faisceau de haute densité d'énergie pour fondre ou vaporiser la matière, avec un trait de coupe étroit et une vitesse élevée. Les capacités courantes dans le métier sont à peu près : précision de découpe d'environ ±0,02mm, rugosité de coupe Ra<6,5μm, et elle peut découper l'acier au carbone, l'acier inoxydable, l'acier allié, le cuivre, l'aluminium, la tôle galvanisée, etc. Ce sont des références typiques ; en pratique, cela dépend du matériau, de l'épaisseur de tôle, de l'équipement et des paramètres du procédé.
Ses limites sont également claires : plus la tôle est épaisse, plus il est difficile de garantir la qualité de la coupe. La coupe des tôles épaisses présente facilement une conicité (plus large en haut, plus étroite en bas) et des scories adhérentes en partie inférieure, ce qui nécessite souvent un ébavurage secondaire ou le passage à un autre procédé. La découpe laser convient donc mieux au débitage de tôles minces, au perçage et au contour extérieur — « découper » un grand nombre de petites pièces dans une tôle entière, comme opération préalable au pliage, au soudage et à l'usinage ultérieurs.
Découpe au jet d'eau : le compromis entre découpe à froid et zone affectée thermiquement
Le jet d'eau (jet d'eau abrasif) érode la matière à l'aide d'eau à haute pression mélangée à un abrasif. Son avantage le plus marquant est la découpe à froid — sans apport de chaleur, donc sans zone affectée thermiquement, la matière ne recuit pas et ne se déforme pas. Cela le rend particulièrement adapté aux matériaux thermosensibles (certains plastiques, composites) ainsi qu'aux tôles épaisses qui ne tolèrent aucun échauffement. Il est également quasiment insensible à la dureté du matériau.
Deux points doivent être mis en balance : la coupe présente une conicité (le jet s'élargit du haut vers le bas), ce qui est peu favorable aux trous à ajustement serré ; et la consommation d'abrasif et le coût d'exploitation sont élevés, avec une vitesse également plus lente que le laser. Le jet d'eau apparaît donc souvent dans les scénarios « crainte de la chaleur + besoin de couper épais », et non pour toutes les découpes.
En reliant cette section aux précédentes : les procédés d'usinage par outils conventionnels couvrent la grande majorité des pièces aux formes régulières et aux matériaux usinables ; les procédés spéciaux comblent spécifiquement les quelques lacunes là où l'outil ne peut pas atteindre, où le matériau résiste, ou là où la chaleur est interdite. Lors du choix, demandez d'abord « cette caractéristique peut-elle être réalisée avec un outil » ; si oui, privilégiez l'outil — car c'est plus rapide, moins cher et la surface est plus maîtrisable ; sinon, reportez-vous aux trois limites ci-dessus pour choisir un procédé spécial. La section suivante intègre ces jugements en un cadre complet de sélection des procédés.
Comment choisir le procédé d'usinage le plus adapté selon les exigences du produit
Caractéristiques du matériau : filtrer d'abord par dureté, ténacité et conductivité thermique
Précision dimensionnelle et état de surface : la tolérance détermine s'il faut changer d'opération
Volume et coût : prototype, petite série et production de masse empruntent trois voies
Complexité géométrique et accessibilité des caractéristiques : l'outil peut-il atteindre la zone
De la conception à la validation : le processus complet d'usinage d'un support de fixation en aluminium
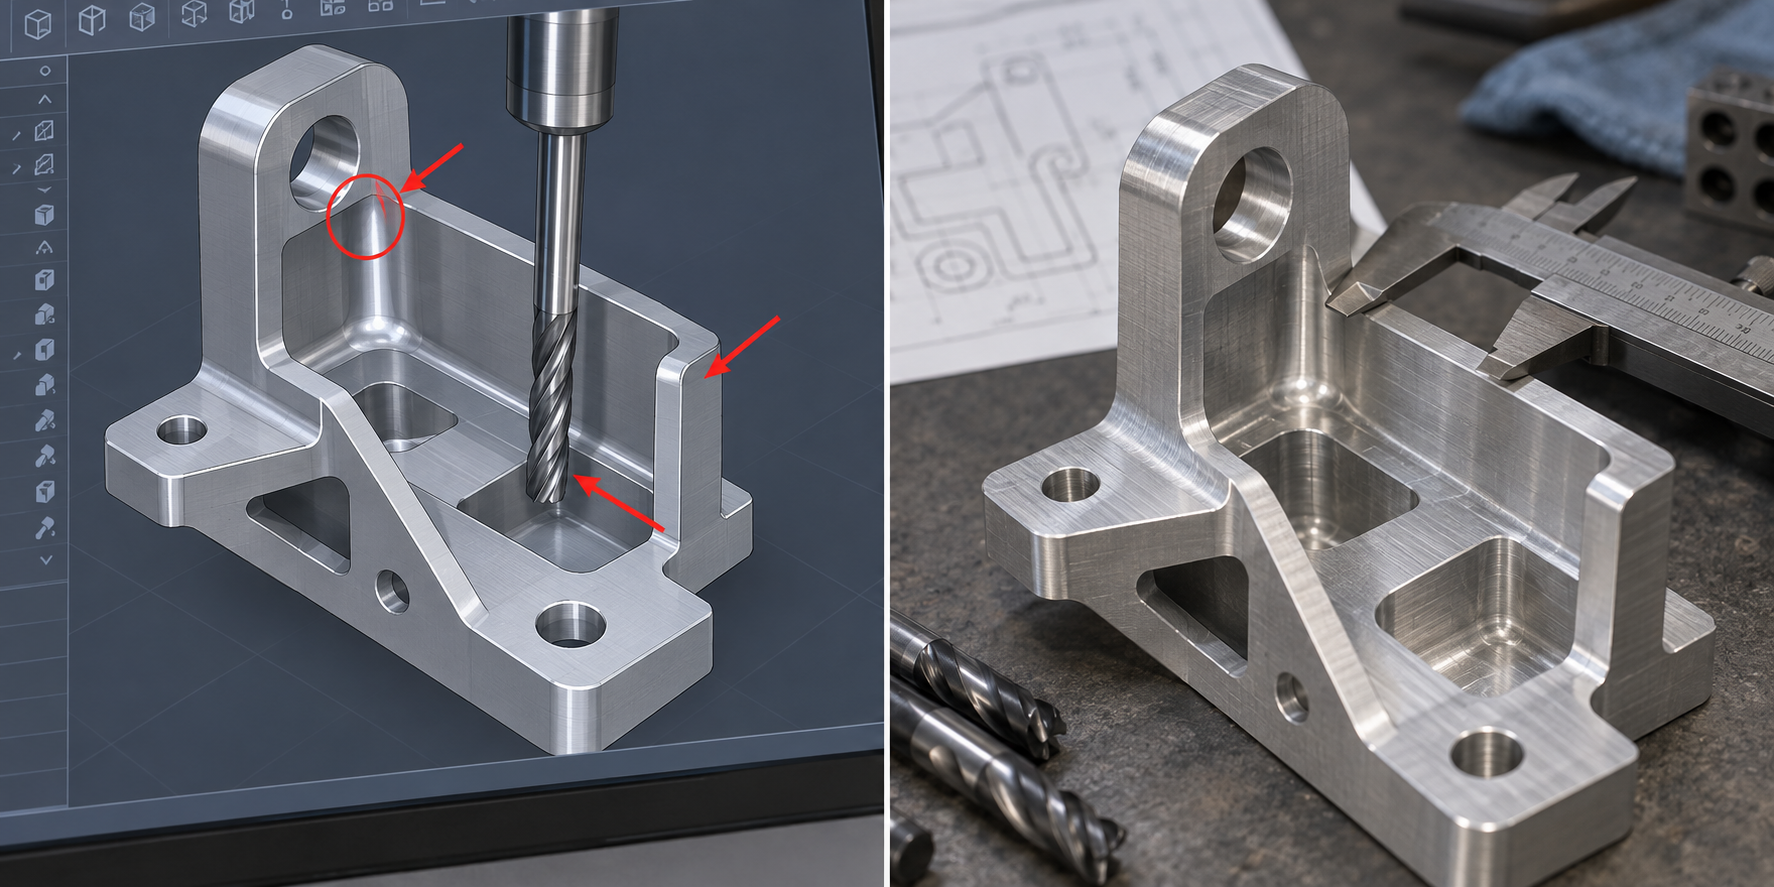
Les sections précédentes ont décomposé les connaissances en usinage en procédés, paramètres et choix d'outils. Mais une pièce réelle ne se fabrique pas chapitre par chapitre — elle commence par un croquis, et chaque décision prise en cours de route creuse une fosse ou pave la voie pour les opérations suivantes. Cette section utilise une pièce concrète pour relier toute la chaîne : un support de montage en aluminium de 120×80×10 mm, 6061-T6, tolérance des trous critiques ±0,05 mm, surface d'appui Ra1,6 μm. Ce choix s'explique parce que ce type de pièce est suffisamment banal — une plaque, quatre trous de montage, deux trous de positionnement, une nervure de renfort, une cavité intérieure — banal au point que presque toute personne pratiquant l'usinage en rencontre, et les pièges qu'elle comporte sont eux aussi suffisamment typiques.
Phase de conception : définir d'abord la surface de référence et le rayon d'angle intérieur
La phase de conception ne nécessite pas de toucher à la machine, mais elle détermine la difficulté de toutes les opérations suivantes. La première chose est de définir la référence : ce support utilise la face inférieure de 120×80 comme référence principale, les trous de positionnement sont réalisés en deux trous circulaires φ6H7, avec un entraxe de 90±0,05 mm. Pourquoi utiliser deux trous circulaires plutôt qu'un trou circulaire et une rainure ? Parce qu'un trou circulaire associé à une goupille cylindrique limite simultanément la translation dans deux directions, la référence est plus claire ; et lors du contrôle tridimensionnel ultérieur, l'alignement est également plus facile.
La deuxième chose est le rayon d'angle intérieur. Les quatre angles de la cavité du support étaient initialement dessinés à angle droit — cela semble propre sur le plan, mais en fraisage cela signifie qu'il faut utiliser l'électroérosion pour dégager les angles, et le coût augmente directement d'un cran. Après passage à R3, une fraise en bout φ6 suffit pour parcourir tout le contour intérieur, sans changer de procédé. R3 n'est pas choisi au hasard : il doit être supérieur au rayon de l'outil (rayon de 3 mm pour un outil φ6), tout en restant inférieur à l'épaisseur de paroi (10 mm) pour conserver une rigidité suffisante. Ce critère de jugement sera développé dans la section DFM ultérieure.
Phase de programmation : choix des outils, organisation des trajectoires, séparation ébauche/finition
La programmation est l'étape qui relie la géométrie et les paramètres. Les trajectoires de cette pièce se répartissent globalement en trois outils : une fraise en bout φ12 pour l'ébauche de la forme extérieure et de la face supérieure, une fraise en bout φ6 pour dégager la cavité et les flancs de la nervure de renfort, un foret φ6 ou φ5,5 avec alésoir pour les trous de positionnement. L'objectif de l'ébauche est d'enlever de la matière efficacement, c'est la finition qui vise les dimensions et l'état de surface.
Les paramètres d'ébauche peuvent se situer dans cet ordre de grandeur : vitesse de broche environ 12 000 tr/min, avance environ 2 500 mm/min, profondeur de passe axiale d'environ 3 mm (pour l'aluminium, fraise en bout en carbure, à condition que la rigidité de la machine soit suffisante ; les valeurs réelles varient selon la nuance de l'outil, la longueur de porte-à-faux, le mode de refroidissement, et doivent être vérifiées par essai de coupe ou simulation de trajectoire). En finition, on réduit la profondeur de passe à 0,3~0,5 mm, on augmente légèrement l'avance, on maintient la vitesse, dans le but de stabiliser les efforts de coupe et d'éviter le repoussement de l'outil. La logique centrale de la séparation ébauche/finition est la suivante : l'ébauche autorise des efforts de coupe importants, mais pas de laisser du surépaisseur de manière arbitraire ; la réussite de la finition dépend de la quantité et de l'uniformité de la surépaisseur laissée par l'ébauche.
Phase d'usinage : bridage, surépaisseur, déformation thermique et repoussement de l'outil
Le plan de bridage détermine si la pièce peut être usinée aux tolérances du plan. Ce support est serré dans un étau sur les deux bords de 10 mm d'épaisseur, exposant la face supérieure et la cavité ; la face inférieure est usinée en dernier après retournement (bridage retourné). Lors du retournement, on utilise les deux trous de positionnement déjà usinés comme référence, plutôt que de rechercher à nouveau les bords — c'est la clé pour garantir l'entraxe de ±0,05 mm. Si les deux bridages s'appuient sur l'alignement des mors, l'erreur cumulée peut facilement consommer la moitié de la tolérance.
Une plaque d'aluminium de 10 mm d'épaisseur n'est pas considérée comme mince en finition, mais près de la nervure de renfort il n'y a qu'une paroi verticale d'environ 6 mm, ce qui provoque de légères vibrations en fraisage. La pratique empirique consiste à réduire la largeur de coupe radiale lors de la finition des flancs, à augmenter la vitesse, pour orienter les efforts de coupe vers la direction la plus rigide. La déformation thermique a peu d'impact à cette dimension, mais si l'on usine plusieurs pièces en continu, que les copeaux d'aluminium s'accumulent et que la température du liquide de coupe augmente, les dimensions dérivent lentement — il est donc judicieux de contrôler une pièce au milieu de la série après le contrôle de la première pièce.
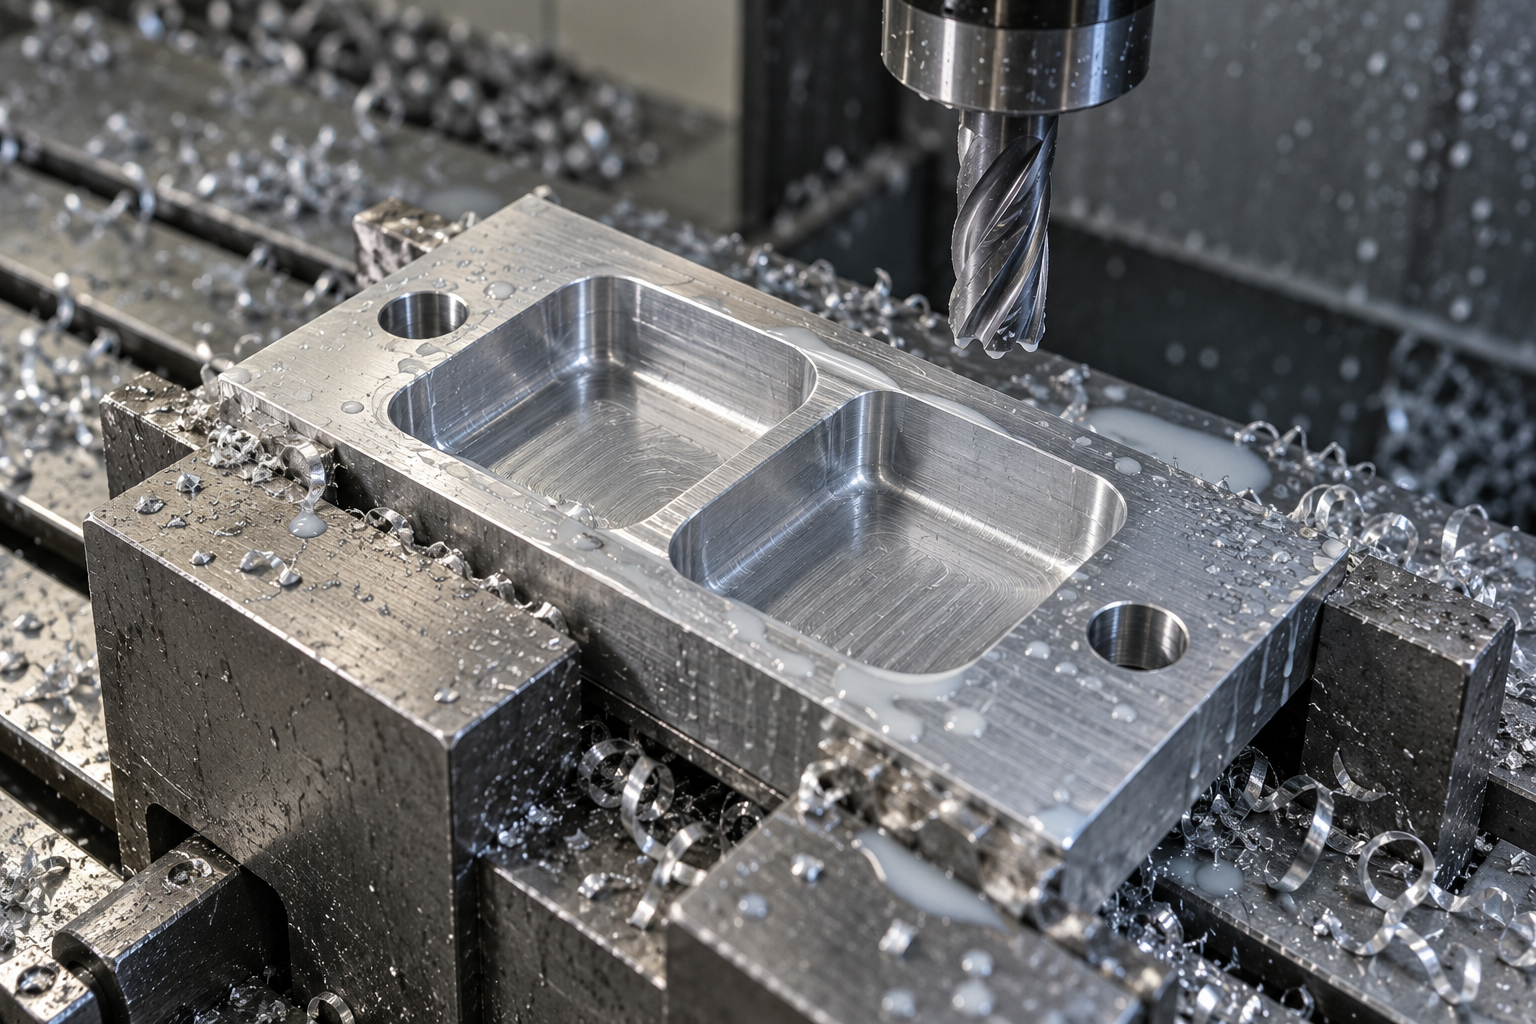
Phase de vérification : du pied à coulisse à la mesure tridimensionnelle, on ne regarde pas les mêmes choses
La vérification n'est pas une simple formalité finale, mais consiste à ressortir les hypothèses de chaque étape précédente pour les confronter. Les dimensions de base (longueur, largeur, épaisseur, position des trous) se couvrent avec un pied à coulisse et un micromètre ; le diamètre et la circularité des trous de positionnement nécessitent un micromètre d'intérieur ou un calibre à tampon ; l'entraxe de ±0,05 mm et la planéité de la surface d'appui nécessitent une machine à mesurer tridimensionnelle, ou une comparaison dimensionnelle complète par scan 3D — le scan 3D a ici l'avantage de fournir en une seule fois une cartographie des écarts sur toute la surface, permettant de détecter plus rapidement les dérives tendancielles (par exemple un gauchissement d'un côté, un décalage global des trous) qu'une mesure point par point.
La rugosité de surface Ra1,6 μm se contrôle par échantillonnage sur la surface d'appui avec un rugosimètre portable. Une remarque : Ra et les tolérances dimensionnelles sont deux ensembles d'indicateurs distincts, une pièce dont toutes les dimensions sont correctes mais dont la surface présente des marques d'outil, ou une surface brillante mais un entraxe hors tolérance, sont des points de divergence fréquents lors de la réception ; ils doivent être spécifiés séparément sur le plan.
Dans tout le processus, ce qui est le plus sous-estimé est l'interdépendance entre les phases : le R3 défini en conception détermine le choix d'un outil φ6 en programmation, la rigidité de l'outil φ6 détermine la limite de profondeur de passe en finition, la profondeur de passe influence la rugosité de surface, et la rugosité détermine finalement s'il faut utiliser un rugosimètre lors de la vérification. Inversement, si la vérification révèle un entraxe hors tolérance, en remontant on peut trouver que la référence de bridage lors du retournement n'était pas unifiée, plutôt qu'une insuffisance de précision de la machine — ce type de jugement est précisément la partie la plus utile des connaissances en usinage.
Conception pour la fabrication : maîtriser les coûts avant la première coupe
Pour le support de montage en aluminium précédent, si l'on pose la question autrement : à quel moment son coût a-t-il été déterminé ? Pas au moment où la broche démarre, mais au moment où le concepteur a tracé le premier angle intérieur droit dans le CAO. La conception pour la fabrication (DFM) parle exactement de cela — injecter les connaissances de production en amont dans la phase de conception, trouver la cause racine du coût avant la première coupe. Une fois le plan gelé, le programme écrit, le brut débité, beaucoup de problèmes structurels sont déjà difficiles à corriger — soit on paie plus, soit on réduit les fonctionnalités, soit on accepte la reprise. Ainsi, la partie la plus économique des connaissances en usinage est précisément ces quelques dizaines de minutes avant de monter sur la machine.
Le rayon d'angle intérieur et le rayon d'outil doivent correspondre
Une fraise en bout est ronde, elle ne peut pas usiner un véritable angle intérieur droit. Si les quatre angles intérieurs d'une cavité sont cotés R0, il faut passer à l'électroérosion ou à un procédé spécial de dégagement d'angle, et les opérations comme le temps d'usinage augmentent d'un coup. La pratique courante dans le métier est de coter le rayon d'angle intérieur légèrement supérieur au rayon de l'outil utilisé, par exemple si l'on prévoit d'utiliser un outil φ6, on cote l'angle intérieur R3,2 ou plus, pour que l'outil parcoure le contour sans à-coups. Que se passe-t-il si l'on ne modifie pas : soit on ajoute une opération, soit le concepteur est contraint d'accepter le petit arc laissé par l'outil dans le coin, et l'on découvre à l'assemblage que la pièce adverse ne rentre pas.
Épaisseur de paroi, cavités profondes et accessibilité de l'outil
- Uniformiser autant que possible l'épaisseur de paroi. Une paroi mince vibre sous les efforts de coupe et se déforme facilement par libération des contraintes résiduelles, les dimensions dérivent après finition. Que se passe-t-il si l'on ne modifie pas : les dimensions sont conformes sur la machine, mais hors tolérance après refroidissement hors machine.
- Pour les cavités profondes, considérer le rapport longueur/diamètre. Plus l'outil est long, moins il est rigide, et le fond et les flancs d'une cavité profonde subissent facilement le repoussement de l'outil, dégradant la rugosité de surface. Dans le métier, on recommande généralement de maintenir le rapport entre la profondeur et le diamètre de l'outil dans une plage raisonnable ; au-delà, il faut usiner par passes successives ou passer à un outil plus gros. Que se passe-t-il si l'on ne modifie pas : soit on change fréquemment d'outil, soit la rugosité de surface n'atteint pas les exigences du plan.
- Les trous taraudés doivent avoir une profondeur de pré-perçage suffisante. Si le trou pilote est trop peu profond, le taraud bute et peut même casser en fond de trou. Que se passe-t-il si l'on ne modifie pas : le taraudage est raté, et la pièce peut être perdue avec.
Réduire le nombre de bridages, unifier les références
Chaque nouveau montage introduit une erreur de positionnement. En réalisant plusieurs faces et plusieurs trous en un seul montage, ou en concevant dès le départ pour qu'ils partagent la même surface de référence, la précision est plus facile à maintenir et le temps de travail réduit. À l'inverse, si une pièce doit être montée une fois sur trois machines différentes, les erreurs cumulées et les temps de manutention augmentent ensemble. Ce qui se passe si on ne change rien : les relations de position des trous sont hors tolérance, et l'assemblage se fait par ajustement forcé.
Ne surchargez pas les tolérances
Écrire ±0,02 mm à la légère sur un plan paraît rigoureux, mais peut en réalité transformer une simple pièce fraisée en pièce rectifiée. Il existe une expérience simple en usinage : chaque resserrement d'un cran de la plage de tolérance implique souvent un changement d'opération, de moyen de contrôle et un surcoût. Serrez là où c'est vraiment nécessaire — surfaces d'appui, trous de positionnement, surfaces d'étanchéité — et relâchez le reste selon la fonction. Ce qui se passe si on ne change rien : des devis gonflés, ou un fournisseur qui déclare directement ne pas pouvoir le faire.
La logique commune de ces points de contrôle est la suivante : un trait au stade de la conception détermine l'orientation des dizaines d'opérations suivantes. Le DFM n'ajoute pas de contraintes au concepteur, il lui permet de faire des choix tant que le coût est encore faible. Pour passer en revue ces points un par un sur une pièce précise, vous pouvez consulter la page Capacités d'usinage CNC pour connaître les plages de procédés typiques, puis échanger sur le plan.
Questions fréquentes en usinage
Les questions ci-dessous sont les plus souvent posées après la lecture de ce qui précède ; leurs réponses comportent toutes des conditions restrictives — pour une pièce précise, il faut toujours se référer au plan, à la matière et à l'état de la machine.
Usinage ou impression 3D : que choisir pour une même pièce ?
Examinez d'abord deux choses : la matière peut-elle être imprimée, et la précision est-elle suffisante. L'impression 3D (FDM/SLA/SLS/MJF/DMLS) convient aux cavités internes complexes, aux structures allégées, aux prototypes rapides et aux petites séries d'essai, mais l'anisotropie, les stries de couche et la rugosité de surface en sont des caractéristiques inhérentes ; l'usinage est soustractif, la densité de matière et la stabilité dimensionnelle sont généralement meilleures, et les plages de tolérance plus faciles à resserrer. Critère de décision : si la pièce est une pièce de structure, comporte des surfaces d'appui, des filetages ou nécessite un état de surface inférieur à Ra 1,6 µm, on privilégie généralement l'usinage ; si la structure est trop complexe pour que l'outil y accède, ou s'il ne faut que quelques dizaines de pièces pour valider la forme, l'impression 3D est plus économique. Les deux peuvent aussi se combiner — imprimer une ébauche puis usiner finement les surfaces clés.
Un plan indique ±0,05 mm : une tolérance plus serrée est-elle toujours meilleure ?
Non. Le resserrement de la plage de tolérance implique un changement d'opération, une augmentation du nombre de montages ou le passage à la rectification, et le coût comme les exigences de contrôle changent d'un coup. ±0,05 mm est atteignable pour une surface d'appui courante en fraisage CNC, mais cela dépend de l'uniformité des références, de la rigidité de la pièce et de la présence de parois minces. Ce qu'il faut vraiment faire, c'est répartir les tolérances selon la fonction : serrer les surfaces d'appui, relâcher les surfaces non fonctionnelles. Si tout le plan porte uniformément ±0,05 mm, l'atelier ne pourra souvent organiser le procédé que selon le cran le plus serré, et le surcoût n'apportera aucun gain fonctionnel. Il est recommandé d'indiquer sur le plan quelles cotes sont critiques et de traiter le reste selon les tolérances générales.
Pourquoi le perçage ne peut-il pas servir directement de finition ?
La précision du perçage n'atteint généralement que l'ordre de IT10, avec une rugosité d'environ Ra 12,5 à 6,3 µm ; de plus, la rigidité du foret est limitée et il dévie facilement, si bien que la rectitude et la position du trou sont instables. Le perçage sert donc généralement d'ébauche ou de préparation du trou, suivi d'un alésage, d'un lamage ou d'un alésage de finition pour la demi-finition et la finition, afin d'obtenir un trou IT7~IT8 voire plus serré. Si le plan exige un ajustement précis du trou, écrire simplement « perçage » ne suffit pas : il faut préciser les opérations ultérieures et la cote finale.
La rugosité de surface Ra et la tolérance dimensionnelle, est-ce la même chose ?
Non. La tolérance régit l'intervalle dans lequel tombe la cote ; Ra régit l'écart moyen arithmétique de la micro-géométrie de la surface, et les deux dépendent de facteurs différents. Une pièce à tolérance dimensionnelle très large peut avoir une surface très rugueuse ; inversement, une surface rectifiée peut atteindre un Ra de 0,8 µm voire moins, mais la tolérance dimensionnelle doit être contrôlée séparément. En usinage réel, les deux se contraignent mutuellement — le fraisage de finition améliore à la fois la cote et la surface, mais la rectification est le moyen courant d'abaisser le Ra sous 0,4 µm. Sur le plan, il faut indiquer les deux, pas seulement l'un.
Pour une petite série de quelques dizaines de pièces, comment définir la gamme ?
La contradiction centrale des petites séries est de savoir s'il faut amortir les frais de moule. L'injection plastique exige un moule, et pour quelques dizaines de pièces le coût unitaire devient très élevé, sauf perspective de production de masse ultérieure ; le moulage de réplique (coulée sous vide) convient à quelques dizaines de pièces pour valider l'aspect et l'assemblage ; l'usinage CNC ne nécessite pas de moule et un changement de conception ne demande qu'une modification de programme, ce qui convient aux pièces structurelles et fonctionnelles ; la tôlerie convient aux boîtiers et supports en plaque. L'ordre de décision est généralement le suivant : voir d'abord si la matière et la structure peuvent être réalisées par soustraction, puis si la quantité justifie un moule. Pour choisir la voie concrète, il est conseillé de transmettre le plan et les quantités au sous-traitant pour une évaluation du procédé, plutôt que de ne regarder que le prix unitaire.
Key takeaways
- L'essence de l'usinage est l'enlèvement contrôlé de matière ; les trois éléments sont toujours la pièce, l'outil et le copeau ; le mouvement relatif entre l'outil et la pièce est la condition préalable à la coupe.
- Le tournage, le fraisage, le perçage, la rectification, l'électroérosion, le laser et le jet d'eau ont chacun leurs limites de précision et de coût ; il n'existe pas de « procédé universel » — le perçage n'atteint généralement que IT10, tandis que la rectification n'est utilisée que pour la haute précision et les matériaux durs.
- La sélection doit considérer à la fois la faisabilité technique et l'économie : caractéristiques du matériau, précision dimensionnelle et état de surface, volume de production et coût, complexité géométrique et accessibilité des outils.
- La précision n'est pas une fin en soi. Resserrer la plage de tolérance d'un grade implique souvent de changer d'opération, de changer de montage ou d'ajouter des instruments de contrôle, et le coût augmente en conséquence.
- La phase de conception (DFM) détermine la majeure partie de la fabricabilité et du coût ; le rayon des angles intérieurs, l'uniformité de l'épaisseur de paroi, la profondeur de pré-perçage des trous taraudés et l'accessibilité des outils sont des points de contrôle courants.



