Quelles sont les méthodes courantes d'usinage de pièces mécaniques : fonderie, forge, usinage mécanique, soudage, traitement thermique
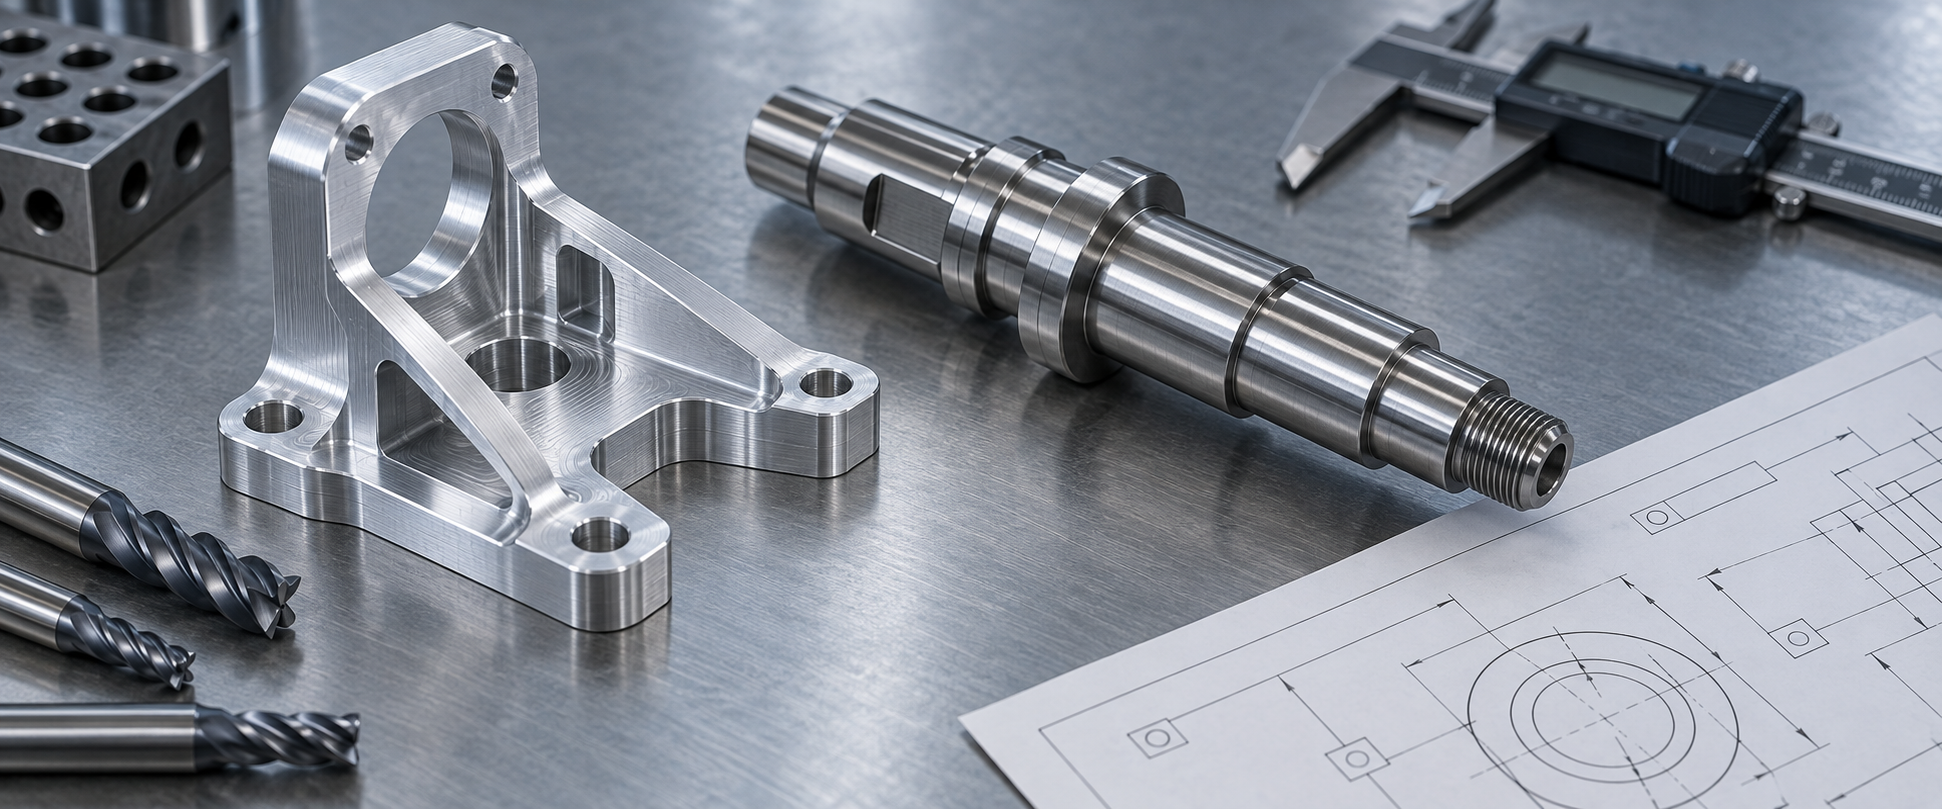
L'usinage de pièces mécaniques est un ensemble de processus contrôlés qui transforment la matière première en pièces conformes. La fonderie, la forge, l'usinage mécanique, le soudage et le traitement thermique en font partie ; l'usinage mécanique n'en est qu'un sous-ensemble — il atteint les exigences dimensionnelles et géométriques par enlèvement contrôlé de matière, tandis que la fonderie et la forge reposent sur la mise en forme du matériau, le soudage sur l'assemblage et le traitement thermique sur la modification de la structure interne du matériau. Confondre ces catégories conduit facilement à de mauvais choix : vouloir fraiser dans la masse une pièce à cavités internes complexes qui devrait être coulée n'est rentable ni en coût ni en délai.
Fonderie : le premier choix pour les cavités complexes et la mise en forme en grande série
La fonderie consiste à couler du métal en fusion dans une empreinte et à obtenir, après refroidissement, une ébauche ou une pièce finie. Le moulage en sable est le plus polyvalent, de la pièce unitaire à la petite série ; il convient aux carters, supports et grandes embases, pièces de forme peu complexe mais de grand volume. La coulée sous pression convient aux pièces à parois minces en aluminium ou en alliage de zinc : plus la série est grande, plus le coût unitaire est avantageux, mais le coût du moule doit d'abord être amorti. La fonderie à la cire perdue offre une précision plus élevée et convient aux pièces dont les détails sont difficiles à garantir au sable, comme les aubes de turbine ou les corps de vannes de précision. L'avantage commun de la fonderie est de former en une seule fois les cavités internes et les contours de forme irrégulière ; l'inconvénient est que la précision dimensionnelle et la qualité de surface sont généralement inférieures à celles de l'usinage, et les surfaces d'appui critiques nécessitent souvent un surépaisseur pour un usinage de finition ultérieur.
Forge : le compromis entre pièces de structure et lignes de fibre
La forge met en forme le métal sous pression ; on distingue la forge libre et la forge matricielle. La forge libre convient aux arbres et brides de grande dimension en petite série : l'équipement est souple mais les surépaisseurs sont importantes. La forge matricielle offre une bonne homogénéité dimensionnelle et convient aux pièces de structure en série comme les bielles, les ébauches de pignons ou les fusées d'essieu. La valeur de la forge réside dans la continuité des lignes de fibre du métal le long du contour de la pièce : la résistance et la tenue en fatigue sont généralement supérieures à celles d'une pièce usinée directement dans un barreau. Le prix à payer est l'investissement en outillage et le volume d'usinage ultérieur — les pièces forgées conservent en général une surépaisseur d'usinage, et les surfaces critiques sont garanties par fraisage ou rectification.
Usinage mécanique : enlèvement contrôlé de matière, avantage net en précision et en petite série
L'usinage mécanique enlève de la matière par tournage, fraisage, perçage, rectification, etc., pour amener l'ébauche aux dimensions du plan. Son point fort est la précision et la souplesse : pas besoin de moule, il suffit de modifier le programme pour changer la forme, ce qui convient parfaitement aux petites séries et aux prototypes rapides. Exemples de pièces adaptées : plaques de montage en aluminium, douilles en acier inoxydable, ébauches de pignons en plastique technique. Dans le secteur, les tolérances d'usinage de précision atteignent couramment l'ordre de 0,01 mm, mais le niveau réellement atteignable dépend du matériau, des dimensions de la pièce, du mode de bridage et de l'état de l'outil ; il faut le confirmer point par point avec le plan et l'usineur, sans généraliser.
Soudage et traitement thermique : la répartition entre assemblage et modification
Le soudage réunit des pièces séparées en un ensemble ; il convient aux pièces de structure comme les châssis, les carters et la tuyauterie, avec l'avantage d'économiser la matière et d'utiliser des profilés standard. Attention toutefois : l'apport thermique du soudage provoque déformations et contraintes résiduelles, particulièrement sur les tôles minces ; un redressage ou un traitement de détente est souvent nécessaire après soudage. Le traitement thermique ne modifie pas la forme de la pièce, seulement les propriétés du matériau : le recuit abaisse la dureté pour faciliter l'usinage ultérieur, la trempe suivie d'un revenu augmente la résistance, la trempe et revenu de qualité confère des propriétés mécaniques globales. Les paramètres précis dépendent de la nuance du matériau et des exigences de performance ; pour un même matériau, des sections différentes peuvent nécessiter des temps de maintien et des modes de refroidissement différents.
Ces cinq catégories de méthodes apparaissent rarement seules sur une pièce réelle. Un carter de réducteur peut être une ébauche de fonderie, subir un traitement thermique de détente, puis un usinage mécanique des alésages de roulement et des plans de joint, avec localement une bride soudée. Comprendre ce que chaque méthode sait faire et ne sait pas faire est la base des décisions de choix qui suivent. Si vous avez un plan et souhaitez d'abord vérifier la fabricabilité, vous pouvez passer par le devis par dialogue IA en y soumettant les cotes clés et le matériau : c'est plus simple que d'attendre le devis pour découvrir que le procédé ne tient pas.
Comment classer l'usinage mécanique selon le mode de mouvement : tournage, fraisage, perçage, rectification, rabotage
Rotation de la pièce : le tournage pour les corps de révolution
Rotation de l'outil : le fraisage et le perçage pour les plans, rainures et réseaux de trous
Les deux tournent : la rectification pour les surfaces cylindriques de haute précision et les pièces trempées
Aucun ne tourne : le rabotage et le mortaisage pour les longs plans et les rainures de clavette

Flux de production typique de l'usinage de pièces : conception, préparation, opération d'usinage, contrôle qualité
L'usinage de pièces mécaniques semble consister à « mettre la matière sur la machine et la découper », mais en pratique, quatre étapes s'articulent et se contredisent : conception, préparation d'usinage, opération d'usinage et contrôle qualité. Ces quatre étapes ne s'enchaînent pas de manière linéaire : elles reviennent en arrière à tout moment — lorsqu'un contrôle révèle un dépassement de tolérance, on revient souvent au mode de bridage ou à la gamme, plutôt que de rattraper la dernière passe. Voici, étape par étape, ce qu'il faut décider et où les problèmes surviennent le plus souvent.
Phase de conception : commencez par définir clairement les références, les cotes critiques et la chaîne de tolérances
La phase de conception ne se limite pas à produire des plans. Il s'agit de définir trois choses : les références (référence de conception, référence de fabrication et référence de contrôle doivent coïncider autant que possible, sinon une même cote est convertie entre trois systèmes et les erreurs s'accumulent), les cotes critiques (quelles cotes influent réellement sur le montage et la fonction, lesquelles sont des cotes libres) et la chaîne de tolérances (lorsque plusieurs pièces s'assemblent, comment répartir les tolérances pour éviter que chaque pièce soit à la limite et que l'assemblage reste impossible). Beaucoup de reprises ne viennent pas d'un manque de précision de la machine, mais du fait que le plan ne distingue pas les cotes critiques des cotes générales : l'atelier doit alors tout usiner à la précision maximale, ce qui fait grimper les coûts et les délais.
Préparation de l'usinage : ébauche, gamme de fabrication, outils, montages et programme
La phase de préparation de l'usinage détermine si cette pièce peut être produite de manière stable. Les éléments à organiser comprennent : le choix de l'ébauche (barre, plaque, pièce coulée, pièce forgée ; le surépaisseur laissée influence directement les montages et le nombre de passes suivants), la gamme de fabrication (ordre d'ébauche, de semi-finition et de finition, où s'insère le traitement thermique, quelle face est usinée en premier comme référence pour la suite), les outils et montages (existe-t-il des outils en stock, combien de temps pour un outil spécial ; le montage permet-il un positionnement répétable, faut-il un support dédié pour les pièces à paroi mince), la programmation et la simulation (la trajectoire d'outil entre-t-elle en collision, les angles peuvent-ils être dégagés, y a-t-il un risque de surcoupe). Si l'on néglige cette étape, tous les problèmes explosent sur la machine.
Opération d'usinage : montage et alignement, essai de la première pièce et mesure en cours de processus
Une fois sur la machine, la première étape est le montage et l'alignement. Le mode de montage influence souvent plus la précision finale que l'outil : un porte-à-faux trop long provoque du broutement, un serrage trop fort déforme les pièces à paroi mince, une face de référence mal plaquée se répercute directement sur les cotes. Vient ensuite l'essai de la première pièce — ne lancez pas directement l'ébauche de toute la série : faites d'abord une pièce, mesurez les cotes critiques et les formes et positions, confirmez que les corrections d'outil, la déformation thermique et la déformation de serrage restent dans les prévisions. En cours de processus, il faut prévoir des mesures en cours de processus, et non attendre la fin pour contrôler ; pour les pièces sensibles aux cotes, on peut desserrer puis resserrer après l'ébauche pour libérer une partie des contraintes. Pour les opérations de détensionnement ou de traitement thermique, il faut déterminer leur position d'insertion selon le matériau et les exigences, généralement après l'ébauche et avant la finition, afin d'éviter que la déformation du traitement thermique n'annule la précision acquise précédemment.
Contrôle qualité : moyens de mesure, archivage et retour en arrière entre phases
Le contrôle qualité ne se limite pas à « mesurer à la fin ». Il faut définir le plan de contrôle : les cotes critiques sont contrôlées à 100 % au moyen d'une machine à mesurer tridimensionnelle ou d'un gabarit dédié, les cotes générales par échantillonnage ; la rugosité de surface est comparée à des blocs étalons ou mesurée au rugosimètre ; l'aspect visuel vérifie les bavures, rayures et couleurs d'oxydation. Les données de contrôle doivent être archivées, en particulier les enregistrements de la première pièce et des cotes critiques, afin de pouvoir remonter à l'origine du problème : usure de l'outil, déplacement du montage ou différence de lot de matière.
Le point le plus important ici : les phases peuvent revenir en arrière les unes sur les autres. Si le contrôle qualité découvre qu'un alésage est hors tolérance en position, la cause peut être un léger déplacement de la pièce au montage, une correction d'outil qui n'a pas suivi la déformation thermique, ou encore une surépaisseur d'ébauche irrégulière provoquant des fluctuations de l'effort de coupe. Corriger seulement la dernière passe ne permet souvent pas de reproduire le problème ; il faut revenir au montage ou à la gamme de fabrication. Ce n'est qu'en considérant les quatre phases comme une boucle fermée plutôt qu'une ligne droite que l'on maîtrise le processus d'usinage des pièces mécaniques.
Quelle est la différence et le lien entre l'usinage mécanique et la fabrication
Mélanger ces deux termes est la source la plus fréquente de malentendus dans la communication : un collègue dit « cette pièce relève de la fabrication », le fournisseur dit « nous faisons de l'usinage mécanique », les deux croient parler de la même chose alors qu'il peut s'agir de périmètres d'opérations totalement différents. Dans l'usinage de pièces mécaniques, il faut d'abord tracer clairement les frontières ; ce n'est qu'ensuite que le choix des procédés et les devis auront un langage commun.
La fabrication est un ensemble plus vaste. Elle couvre tout le processus d'un produit, du concept au produit fini : conception et plans, choix et approvisionnement des matériaux, mise en forme et enlèvement de matière, assemblage et montage, traitement de surface, contrôle et emballage. La fonderie, la forge, le soudage, l'injection plastique, la tôlerie, le traitement thermique et le traitement de surface sont tous des catégories de procédés rattachées à la fabrication. L'usinage mécanique n'en est qu'une : il consiste, par le mouvement relatif entre l'outil et la pièce, à enlever de la matière de manière contrôlée pour obtenir la forme et les cotes spécifiées par le plan.
Autrement dit, l'usinage mécanique résout la question « comment enlever précisément la matière excédentaire », tandis que la fabrication résout « comment cette pièce passe de l'idée à un objet assemblé ». Le premier est au niveau de l'opération, la seconde au niveau du système. Une pièce peut sortir d'usine après un simple usinage mécanique, ou bien être d'abord coulée, puis usinée, et enfin traitée thermiquement et en surface — dans ce dernier cas, l'usinage est intégré au processus de fabrication, mais il n'en constitue pas la totalité.
Quelques avantages concrets des pièces usinées
Pourquoi de nombreuses pièces d'assemblage critiques restent-elles privilégiées en usinage mécanique ? Pour quelques raisons courtes et solides.
- La résistance intrinsèque du matériau est préservée. L'enlèvement de matière ne modifie pas la structure fibreuse ni les propriétés de la matrice métallique, contrairement au soudage qui introduit une zone affectée thermiquement ou à la fonderie qui apporte retassures et porosités.
- Précision dimensionnelle et géométrique élevée. Le tournage, le fraisage et la rectification, avec un montage approprié, permettent de contrôler de manière stable le diamètre d'alésage, le parallélisme, la perpendicularité et la coaxialité, ce que le pliage de tôle ou l'assemblage manuel atteignent difficilement.
- Adapté aux petites séries et aux prototypes rapides. Pas besoin de moule : une nouvelle version du plan permet de retailler une pièce, avec un coût d'itération faible.
- Permet des tolérances serrées. Dans l'industrie, l'usinage de précision atteint couramment l'ordre de 0,01 mm, selon le matériau, la dimension et le mode de montage ; à confirmer au cas par cas avec le fournisseur selon le plan.
Ces avantages ne sont pas absolus. Pour de grandes séries de pièces simples, la fonderie ou l'injection plastique ont un coût unitaire plus faible ; pour de grandes pièces à paroi mince, la tôlerie peut être plus économique. On choisit l'usinage mécanique souvent parce qu'au moins l'un de ces trois critères est rempli : la précision, les performances du matériau ou une série trop petite.
Pour de nombreuses pièces, la précision finale résulte d'une combinaison
En production réelle, l'usinage mécanique et les autres catégories de fabrication sont rarement un choix exclusif. La combinaison typique est la suivante : on coule ou forge une ébauche proche de la forme finale, en laissant une surépaisseur d'usinage, puis on usine les surfaces d'assemblage, les alésages et les références. On économise ainsi de la matière, on obtient une haute précision et on évite le gaspillage de temps lié à l'enlèvement d'un gros volume de matière.
Pour déterminer la voie à suivre pour une pièce, on peut poser trois questions : sur quelles surfaces porte l'exigence de précision finale ? Ces surfaces doivent nécessairement être garanties par usinage ; l'ébauche peut-elle être formée en une seule fois ? Si oui, on coule/forge/injecte d'abord, sinon on usine directement dans la barre ou la plaque ; quelle est la taille de la série ? Ce n'est que lorsque l'amortissement du moule devient rentable que le procédé d'ébauche devient économiquement intéressant. Les réponses à ces trois questions déterminent le poids de l'usinage mécanique dans toute la chaîne de fabrication.
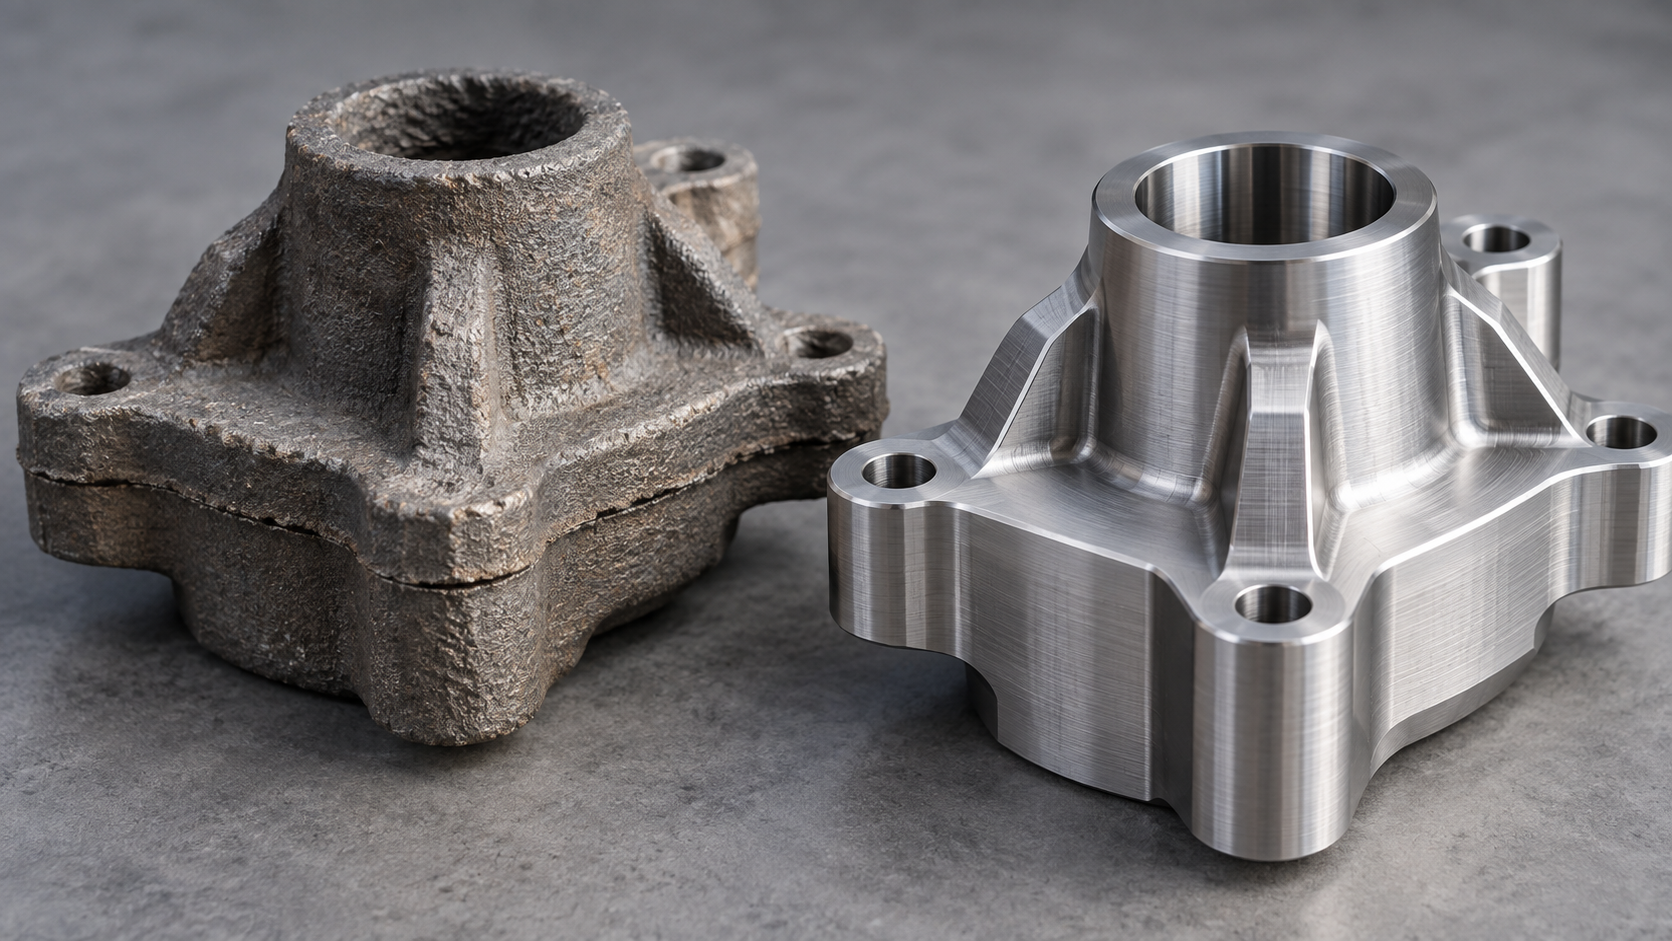
Revenons à la situation de communication : lorsque votre interlocuteur dit « cette pièce, nous la fabriquons », vérifiez d'abord s'il ne fait que de l'usinage mécanique ou s'il couvre aussi l'ébauche, le traitement thermique, le traitement de surface et l'assemblage. Selon le périmètre, les exigences du plan, les normes de contrôle et les interfaces de transfert diffèrent. Il est bien plus efficace d'écrire clairement les frontières sur le plan et la demande de prix que de discuter après coup pour savoir qui doit assumer telle opération.
Comment choisir la méthode d'usinage appropriée : du matériau et de la forme à la série, au coût et au délai
Le choix en usinage de pièces mécaniques ne consiste pas à sélectionner « le meilleur procédé », mais à trouver la solution réalisable au coût le plus faible sous un ensemble de contraintes. Pour un même support, la réponse peut être exactement inverse entre une pièce unique en aluminium et une série en fonte. Décomposons selon cinq dimensions — matériau, géométrie, précision, série, délai — en donnant pour chacune une condition déclenchante indiquant « quand changer de procédé », afin de faciliter la comparaison avec vos propres pièces.
1. Commencez par filtrer selon les caractéristiques du matériau
Fonte, acier au carbone, acier inoxydable, aluminium, laiton, plastiques techniques : leur degré d'ouverture aux procédés varie considérablement. L'aluminium a une bonne usinabilité et une conductivité thermique élevée, le CNC et la coulée sous pression conviennent ; l'inoxydable a une ténacité élevée et une nette tendance à l'écrouissage, les cavités profondes et les outils de petit diamètre ont tendance à fléchir, à faire briller la surface ou à brûler l'outil, il faut donc ralentir l'avance et prévoir plus d'espace pour l'évacuation des copeaux ; les plastiques techniques comme le POM et le PA s'usinent bien, mais les pièces à paroi mince se déforment dès que la force de serrage augmente un peu. La fonte convient pour une ébauche complexe par coulée, puis un usinage de finition des surfaces d'assemblage. Condition déclenchante : lorsque la dureté ou la ténacité du matériau dégrade nettement la durée de vie de l'outil ou la qualité de surface, envisagez d'abord un changement d'état du matériau (recuit, normalisation) ou de procédé (ébauche coulée + finition), plutôt que de forcer sur les paramètres.
2. La forme et l'accessibilité des caractéristiques déterminent si l'outil peut pénétrer
Cavités profondes, alésages croisés, angles internes, parois minces, filetages internes : le problème commun de ces caractéristiques est l'interférence entre l'outil et le porte-outil. La rigidité d'une fraise en bout chute rapidement au-delà d'un rapport longueur/diamètre de 4 à 5 ; la pratique courante dans l'industrie est de réduire le porte-à-faux, d'usiner par passes successives ou de passer à l'usinage par électroérosion. Les bavures à l'intérieur des alésages croisés nécessitent souvent un ébavurage secondaire, sinon des copeaux tombent au montage. Condition déclenchante : lorsque le rapport profondeur/largeur d'une caractéristique rend les outils standard inaccessibles, ou que le rayon d'angle est inférieur au rayon d'outil disponible, il faut choisir entre 5 axes, électroérosion et ébauche coulée, plutôt que de continuer à fraiser en 3 axes.
3. La précision dimensionnelle et l'état de surface sont des paliers de coût
Le coût entre une tolérance ordinaire (par ex. ±0,1 mm) et une tolérance de précision n'augmente pas linéairement, mais par paliers : cette dernière exige souvent des machines plus stables, des montages plus rigoureux, des mesures plus fréquentes, voire un environnement à température constante. Dans l'industrie, l'usinage de précision atteint couramment des tolérances de l'ordre de 0,01 mm, mais cela dépend du matériau, de la dimension, du mode de montage et des moyens de contrôle ; à confirmer point par point avec le fournisseur selon le plan, sans le considérer comme un engagement général. Il en va de même pour la rugosité de surface : passer d'un Ra de 3,2 à 0,8 peut nécessiter une opération de fraisage de finition ou de rectification supplémentaire. Condition déclenchante : lorsqu'une tolérance de précision est indiquée par erreur sur une surface non fonctionnelle, demandez d'abord quelle fonction elle affecte réellement ; si elle peut être assouplie, assouplissez-la.
4. Série et coût : la forme de la courbe du coût unitaire diffère
L'usinage CNC n'a pas de frais de moule, il est flexible pour la pièce unique et les petites séries, mais le coût unitaire diminue peu avec la série, car chaque pièce occupe du temps machine. L'injection plastique, la coulée sous pression, le coulage sous vide et procédés similaires impliquent un investissement initial en moule ou en moule silicone ; le coût unitaire est élevé pour trop peu de pièces et ne devient intéressant qu'au-delà du seuil de série économique. Le jugement courant dans l'industrie est le suivant : en dessous de quelques dizaines de pièces, avec une structure encore en évolution, on privilégie le CNC ou l'impression 3D ; au-delà de quelques centaines de pièces, avec une forme stable et un besoin de constance, les procédés à moule prennent l'avantage. Condition déclenchante : lorsque le coût du temps machine par pièce dépasse déjà le coût amorti du moule, il faut refaire le calcul global.
5. Délai et équipement : le temps de préparation est souvent négligé
Le délai de livraison ne se limite pas au temps d'usinage : il comprend aussi la programmation, la préparation des outils, la fabrication des montages et la validation de la première pièce. Utiliser des outils standard en stock, des montages standard et des modèles de programme existants permet de réduire le temps de préparation ; les outils spéciaux et l'outillage dédié nécessitent une planification supplémentaire. Condition déclenchante : lorsqu'une pièce exige un montage dédié mais que la série est très petite, il vaut généralement mieux modifier la structure pour revenir à un montage standard que de fabriquer un outillage pour quelques pièces. Lors du choix, établir un tableau comparatif de ces cinq critères et les noter un par un est plus fiable que de choisir le procédé au feeling.
Comment la conception pour la fabrication (DFM) réduit le coût d'usinage des pièces mécaniques
Le choix des procédés intervient souvent une fois le plan terminé, voire après le début des demandes de prix. Le DFM (Design for Manufacturing, conception pour la fabrication) fait exactement l'inverse : il réintègre les connaissances d'usinage avant la finalisation du plan. Pour l'usinage de pièces mécaniques, ce n'est pas une étape d'évaluation supplémentaire, mais un levier qui permet d'économiser toute une opération en modifiant quelques cotes ou quelques annotations.
Simplifier la géométrie : ce qui peut être tourné ne doit pas être conçu comme une poche fraisée
Les pièces de révolution se forment en un seul passage de tournage, bien plus rapidement qu'en fraisage qui enlève la matière couche par couche autour d'un contour carré, et les dimensions sont mieux garanties. En conception, remplacer « contour extérieur carré + trou rond » par « contour extérieur circulaire + trou coaxial » fait passer le bridage de plusieurs alignements à un seul serrage, et les tolérances de forme et de position (coaxialité, battement circulaire) sont naturellement plus faciles à respecter.
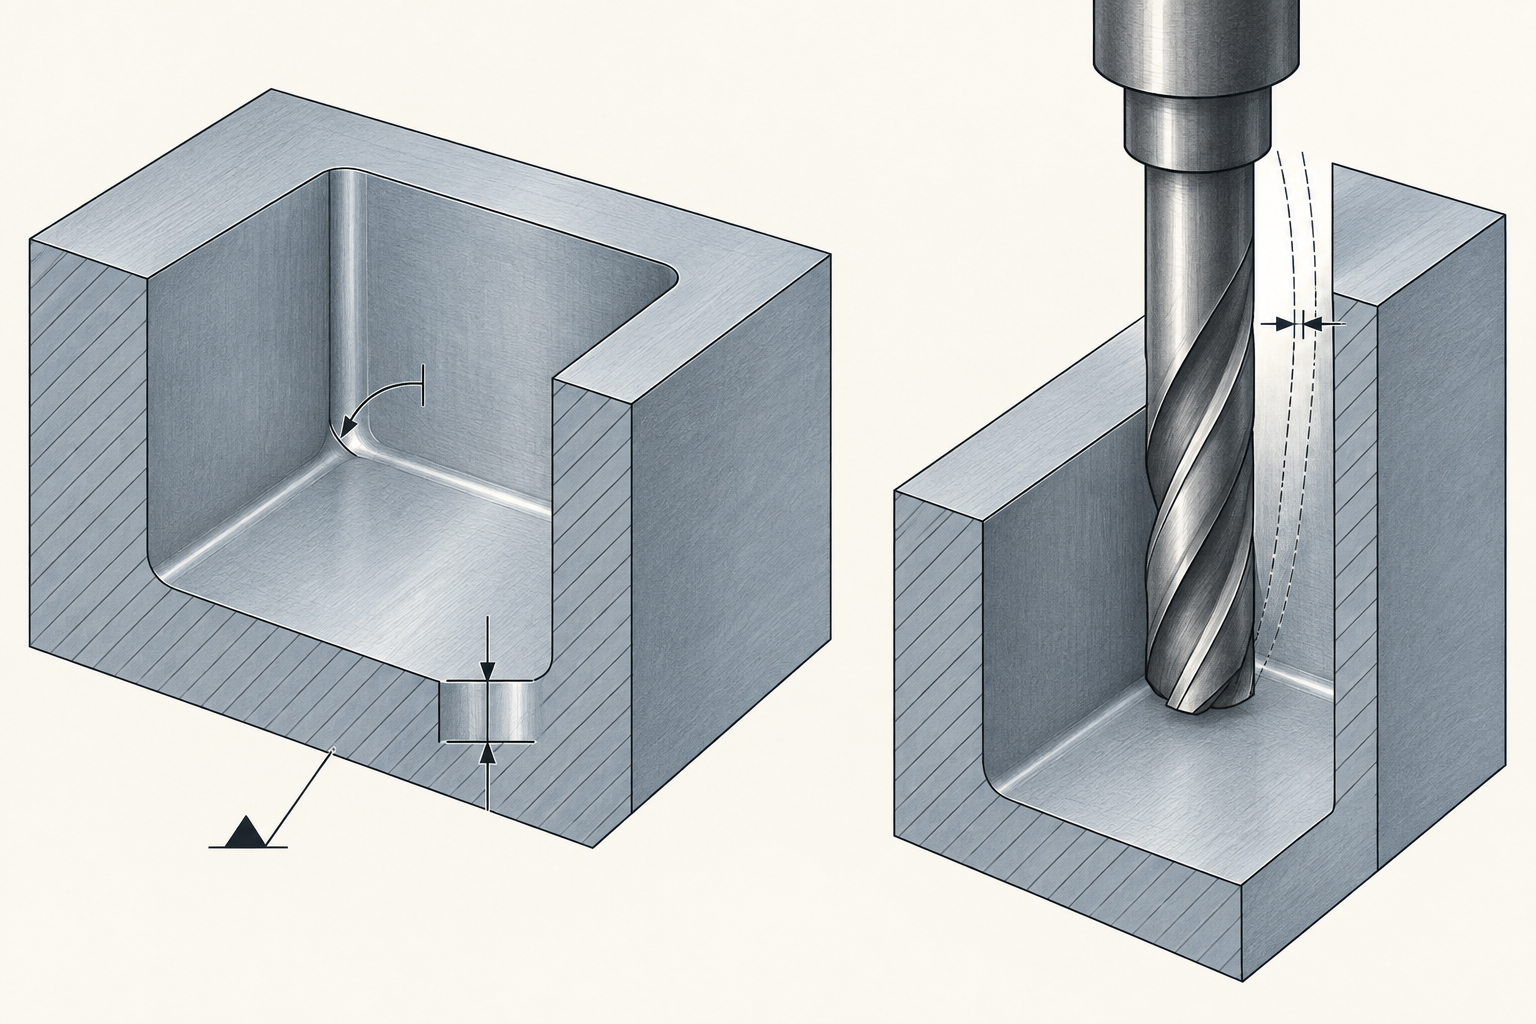
Les contre-exemples sont fréquents aussi : une poche intérieure qui n'a pas besoin d'être dégagée dans les angles est dessinée avec un angle vif à 90°. L'outil étant rond, dégager jusqu'à l'angle vif ne peut se faire que par électroérosion ou avec un outil spécial de petit diamètre avançant lentement, ce qui fait directement grimper le coût d'un cran. En agrandissant le congé intérieur au rayon de l'outil courant, le fraisage peut se faire en un seul passage.
Réduire les outils non standard : uniformiser les congés et les diamètres de perçage
Un plan comportant cinq ou six rayons de congé intérieur différents implique de changer cinq ou six outils, ou de commander carrément des outils non standard. En uniformisant à quelques valeurs standard (par exemple R3, R5), le nombre de changements d'outil et le coût des outils non standard diminuent. Il en va de même pour les filetages et les diamètres de perçage : les tarauds et forets aux spécifications courantes comme M6, M8 s'achètent partout, tandis qu'un filetage non standard exige un outillage dédié et une planification séparée.
Un détail souvent négligé : ne pas concevoir le diamètre de perçage exactement égal au diamètre d'un foret standard, mais laisser un peu de surépaisseur pour l'alésage, sinon les tolérances dimensionnelles et la rugosité de surface sont difficiles à garantir.
Assouplir les tolérances non critiques : ne resserrer que les surfaces fonctionnelles
Coter toute la feuille à ±0,01 est l'amplificateur de coût le plus courant. Ce qui doit réellement être contrôlé de près, ce sont généralement les surfaces d'assemblage, les références de positionnement et les surfaces d'étanchéité ; les autres cotes relèvent des tolérances générales, ce qui évite de mesurer et de retoucher l'outil sans cesse à l'usinage. Dans le secteur, les tolérances d'usinage de précision atteignent souvent l'ordre de 0,01 mm, mais cela a un coût en contrôle et en bridage ; la faisabilité concrète dépend du matériau, des dimensions et de la structure, et doit être confirmée entre le plan et le fournisseur, sans généralisation.
Ménager l'espace d'entrée et de sortie de l'outil, et préciser les références et les surfaces de bridage
Pour les caractéristiques telles que les cavités profondes, les trous croisés et les épaulements de paroi intérieure, si l'outil ne peut pas y accéder, il faut changer de procédé ou modifier la conception. L'accessibilité de l'outil doit être évaluée dès la phase de plan : lorsque le rapport entre la profondeur de cavité et le diamètre d'outil est trop grand, la rigidité de l'outil est insuffisante, ce qui provoque facilement du fléchissement et des marques de vibration en surface.
La surface de bridage est aussi souvent oubliée. Si le plan ne comporte aucune protubérance de fabrication ou surface de référence plane et préhensible, l'usineur doit se débrouiller, ce qui entraîne des opérations supplémentaires ou des alignements répétés. En faisant coïncider autant que possible la référence de conception et la référence de fabrication, on réduit le nombre de transferts de l'ébauche à la pièce finie.
Le bénéfice du DFM n'est pas une « réduction des coûts » abstraite, mais un écart de temps très concret : modifier un plan peut prendre une heure, modifier une gamme d'usinage prend souvent une journée entière — réorganiser la gamme, reprogrammer, refaire le montage. Mais soyons honnêtes : le DFM ne sauve pas une pièce dont la fonction est mal définie. Si l'on n'a même pas déterminé quelle surface est fonctionnelle et quelle zone reprend les efforts, il faut d'abord régler la fonction, puis parler de fabricabilité.
Quelques habitudes d'ingénierie pour fiabiliser l'usinage de pièces mécaniques
Unification des références : faire coïncider autant que possible les références de conception, de fabrication et de contrôle
Pièces à paroi mince et pièces élancées : enlèvement symétrique de matière, décomposition des phases, stabilisation préalable si nécessaire
Ordre du traitement thermique et de la finition : d'abord les propriétés, ensuite la précision
Les traitements de surface modifient les dimensions : prévoir les revêtements et l'anodisation
Calibres et machine tridimensionnelle : lier la stratégie de contrôle par échantillonnage au lot et aux tolérances
Questions fréquentes sur l'usinage de pièces mécaniques (FAQ)
Les questions ci-dessous sont celles que les lecteurs posent le plus souvent après avoir lu les sections précédentes. Les réponses donnent autant que possible des critères de jugement plutôt que des conclusions ; pour une pièce donnée, il faut toujours se référer au plan, au matériau et aux capacités de procédé du fournisseur.
Pour de petites séries d'usinage de pièces mécaniques, choisir le CNC ou l'impression 3D ?
Examiner d'abord deux points : le matériau peut-il correspondre, et les tolérances sont-elles critiques. L'impression 3D (FDM/SLA/SLS/MJF/DMLS) convient aux pièces de forme complexe, en très petite série, destinées surtout à valider la structure et l'assemblage ; les pièces plastiques et certaines pièces métalliques sont réalisables, mais il faut accepter d'emblée l'anisotropie et la rugosité de surface. L'usinage CNC convient aux pièces exigeant les propriétés réelles du matériau et des tolérances dimensionnelles et géométriques serrées ; il est rentable de la pièce unitaire à la petite série, au prix d'une décomposition des opérations pour les cavités profondes et les angles à dégager. La solution intermédiaire consiste à valider d'abord la forme et l'assemblage par impression 3D, puis à produire la pièce fonctionnelle en CNC. Si les deux sont possibles, envoyer le plan aux deux filières pour comparer les prix est plus sûr que de choisir au feeling.
Le plan ne porte que les cotes nominales, sans tolérances : sur quelle base usiner la pièce mécanique ?
Les cotes sans tolérance relèvent généralement des tolérances générales non spécifiées, dont les valeurs dépendent de la norme citée sur le plan (par exemple un grade de GB/T 1804 ou ISO 2768) et des conventions par défaut du fournisseur — celles-ci pouvant varier d'un atelier à l'autre, il faut donc les confirmer une fois avant commande. Plus important encore : pour les cotes fonctionnelles telles que surfaces d'assemblage, surfaces de positionnement et portées de roulement, il vaut mieux indiquer activement les tolérances et les références, plutôt que de compter sur l'atelier pour deviner. S'il est vraiment trop tard pour compléter le plan, préciser au moins dans les exigences techniques quelles cotes sont critiques et lesquelles peuvent être assouplies, afin d'éviter tout malentendu à la réception.
Une ébauche issue de fonderie ou de forgeage peut-elle servir directement de pièce finie ?
Dans la plupart des cas, non. La fonderie et le forgeage résolvent les problèmes de mise en forme et de structure du matériau ; la précision dimensionnelle et la qualité de surface n'atteignent généralement pas les exigences d'assemblage, et il faut prévoir une surépaisseur d'usinage, puis finir par usinage les surfaces d'assemblage, les ensembles de trous et les surfaces de référence. Quelques exceptions : les surfaces non fonctionnelles d'une pièce moulée en sable, certaines surfaces extérieures d'une pièce moulée sous pression, si le plan accepte explicitement l'état brut de fonderie, peuvent rester non usinées. Le critère est de regarder quelles surfaces du plan portent des tolérances et des exigences de rugosité — celles qui en portent doivent être usinées, les autres peuvent rester brutes. La surépaisseur à laisser dépend de la déformation et du mode de bridage : trop peu, on n'usine pas ; trop, on gaspille matière et temps.
Quelles tolérances peut-on généralement atteindre en usinage de précision de pièces mécaniques ?
Dans le secteur, le grade de précision courant se situe autour de 0,01 mm, le grade ordinaire généralement autour de 0,05–0,1 mm, et la rugosité varie aussi selon le grade de procédé. Mais ce ne sont que des ordres de grandeur, non un engagement d'un atelier quelconque : ce qui est réellement réalisable dépend du matériau (l'aluminium et l'inox diffèrent beaucoup), des dimensions et de la rigidité de la pièce, du mode de bridage, de l'état des outils et de la machine, ainsi que de la capacité des moyens de mesure à mesurer juste. Pour les pièces à paroi mince et les pièces élancées, même avec des tolérances très serrées, la déformation peut rendre la fabrication impossible. La bonne approche est donc d'écrire clairement les cotes critiques, les références et les modes de contrôle, de laisser le fournisseur évaluer puis confirmer, plutôt que de présumer d'emblée qu'une valeur donnée sera atteinte.
J'ai modifié les plans selon les recommandations DFM, cela affectera-t-il la fonction de la pièce ?
Le DFM modifie la fabricabilité, il ne doit pas toucher à la définition fonctionnelle, mais à condition de clarifier les limites fonctionnelles avant toute modification. Les modifications courantes — agrandir un congé interne trop petit, unifier les spécifications de filetage, élargir les tolérances des surfaces non fonctionnelles, laisser un espace d'entrée et de sortie pour l'outil — n'affectent généralement pas l'assemblage et les contraintes. Ce qui doit vraiment alerter, ce sont les modifications touchant à l'épaisseur de paroi, aux sections soumises aux contraintes, aux surfaces d'étanchéité, aux jeux d'ajustement : celles-ci doivent impérativement être confirmées auprès du bureau d'études. La procédure fiable est la suivante : le fournisseur émet un avis DFM, le concepteur annote chaque point par « modifiable / non modifiable / à évaluer », puis on fige la version. Si une recommandation dégrade la fonction, mieux vaut changer de procédé ou augmenter le coût plutôt que de sacrifier la performance pour faciliter l'usinage.
Quelle est la différence et le lien entre l'usinage mécanique et la fabrication : frontières, relation d'inclusion et ordre de jugement
| Dimension de comparaison | Usinage mécanique | Fabrication (globale) |
|---|---|---|
| Portée | Opérations de coupe à enlèvement de matière contrôlé | Ensemble des activités du brut au produit fini |
| Opérations typiques | Tournage, fraisage, perçage, rectification, rabotage, mortaisage, électroérosion, découpe au fil | Opérations ci-dessus + fonderie, forgeage, soudage, assemblage, traitement thermique, traitement de surface, contrôle |
| Principales entrées | Barres, tôles, pièces brutes de fonderie ou de forge | Matières premières, pièces achetées, pièces standard, énergie et outillage |
| Principales sorties | Pièces conformes aux exigences dimensionnelles et géométriques | Produits livrables, assemblables et réceptionnables |
| Facteur clé du coût | Nombre de montages, outils, classe de tolérance, lot | Mode de brut, longueur de la gamme, traitement thermique et de surface, plan de contrôle |
| Idées fausses courantes | Croire que « usinage » équivaut à « terminé » | Croire que le devis de « fabrication » inclut déjà toutes les opérations de coupe |
Questions fréquentes sur l'usinage de pièces mécaniques (FAQ)
L'usinage mécanique et la fabrication, est-ce la même chose ?
Non. La fabrication est un ensemble plus vaste, comprenant la mise en forme du brut, l'usinage mécanique, le soudage-assemblage, le traitement thermique, le traitement de surface, le contrôle et la logistique ; l'usinage mécanique n'en est que la partie « enlèvement de matière contrôlé ». Une pièce peut ne subir que l'usinage mécanique, ou suivre toute la chaîne de fabrication.
Quand choisir un brut de fonderie ou de forge plutôt que de couper directement dans une barre ?
Cela dépend de la complexité de la forme et du lot. Les pièces à cavités internes complexes, volumineuses ou à paroi mince gagnent à être coulées ; les pièces porteuses, exigeant une continuité du fibrage, gagnent à être forgées ; pour les pièces de forme simple, en petit lot et à délai serré, couper directement dans une barre ou une tôle est souvent plus rentable, car on économise les frais de moule et le cycle du brut.
Les dimensions après trempe sont indiquées sur le plan, pourquoi faut-il quand même laisser un surépaisseur de rectification ?
Après trempe, la dureté du matériau est élevée, les outils conventionnels ne coupent plus, il faut atteindre la précision finale par rectification. Si le plan indique directement les dimensions après trempe sans laisser de surépaisseur, la gamme devra être réorganisée. La bonne méthode consiste à laisser une surépaisseur de rectification en tournage ou fraisage d'ébauche, puis à rectifier aux dimensions finales après traitement thermique.
Quelle tolérance peut-on généralement atteindre en usinage mécanique ?
Dans l'industrie, l'usinage de précision atteint couramment l'ordre de 0,01 mm, la rectification étant l'un des principaux moyens d'atteindre ce niveau. Mais le niveau atteignable dépend du matériau, de l'accessibilité de la caractéristique, du mode de montage et des moyens de contrôle, et ne se juge pas uniquement sur la machine. Plus la tolérance du plan est serrée, plus les exigences de coût et de contrôle augmentent rapidement.
Comment éviter la confusion entre usinage mécanique et fabrication lors du chiffrage ?
Indiquez sur la demande de prix qui fournit le brut, quelles opérations sont réalisées, qui prend en charge le traitement thermique et de surface, et quelles dimensions sont contrôlées à 100 %. Bien préciser ces points coûte bien moins cher que d'en débattre après coup.
Key takeaways
- Les méthodes d'usinage de pièces mécaniques peuvent être grossièrement classées selon le « mode de mise en forme » : fonderie, forge, usinage mécanique, soudage, traitement thermique ; chacune résout des problèmes différents et elles ne sont pas interchangeables.
- À l'intérieur de l'usinage mécanique, on distingue ensuite selon le mode de mouvement : la pièce tourne (tournage), l'outil tourne (fraisage, perçage), les deux tournent (rectification), aucun ne tourne (rabotage, mortaisage), ce qui correspond à des caractéristiques géométriques différentes.
- Le choix doit franchir au moins cinq étapes : matériau, forme et accessibilité des caractéristiques, précision dimensionnelle et exigences de surface, série et coût, délai et équipement ; il suffit qu'une seule manque pour provoquer des reprises.
- La fabrication est un grand ensemble qui inclut l'usinage mécanique : mise en forme de l'ébauche, soudage et assemblage, traitement thermique, traitement de surface et contrôle relèvent tous de la fabrication ; confirmer le périmètre avant de chiffrer permet d'éviter de nombreuses reprises.
- Le DFM agit dès l'étape du plan : simplifier la géométrie, réduire les outils non standard, unifier les congés et les grades de tolérance est souvent plus efficace qu'une négociation de prix ultérieure.



