
Pourquoi une pièce imprimée en 3D métal n'est-elle pas directement utilisable après sa « sortie » ?
Les quatre « problèmes natifs » d'une pièce à la sortie du bâti
- Contraintes résiduelles : le processus d'impression est une fusion-solidification locale rapide suivie d'un refroidissement, l'intérieur de la pièce comme s'il avait été étiré de façon répétée, et les contraintes y restent enfermées.
- Poudre non fondue : la poudre dans le lit de poudre et le réservoir, ainsi que celle accumulée dans les cavités internes et les canaux, doivent être nettoyées pour envisager une utilisation.
- Surface rugueuse : des « stries de couche » subsistent entre les couches, le Ra est généralement nettement supérieur à celui d'une surface usinée, ce qui affecte les surfaces d'appui et l'aspect.
- Porosités potentielles : retassures, manques de fusion, microfissures peuvent se cacher à l'intérieur, invisibles de l'extérieur, mais directement liées à la fatigue et à la tenue en charge.
De « imprimé » à « utilisable », le post-traitement est une chaîne

Première étape : nettoyage et récupération de la poudre — une étape préalable négligée mais à l'impact considérable
Beaucoup imaginent l'impression 3D métal comme s'arrêtant au moment où « la machine s'arrête et la pièce est retirée ». En réalité, en particulier pour les procédés de fusion sur lit de poudre, la pièce est encore enfouie dans tout un lit de poudre à la sortie. Cette étape ne consiste pas seulement à « déterrer » la pièce, mais à traiter l'ensemble du système de poudre — ce qui touche à la fois à la qualité de la pièce, à la sécurité des opérations et à la cohérence du lot d'impression suivant. Dans toute la chaîne du post-traitement en impression 3D métal, le nettoyage de la poudre est le maillon le plus en amont et le plus sous-estimé.
Le nettoyage ne concerne pas seulement la surface de la pièce, mais aussi le lit de poudre et les réservoirs
Après l'impression, la majeure partie de la poudre non fondue reste dans le lit de poudre, une autre partie se trouve dans les réservoirs d'alimentation et de récupération. Ces poudres sont généralement récupérables et réutilisables, à condition que le processus de récupération lui-même soit propre. Les objets typiques du nettoyage comprennent :
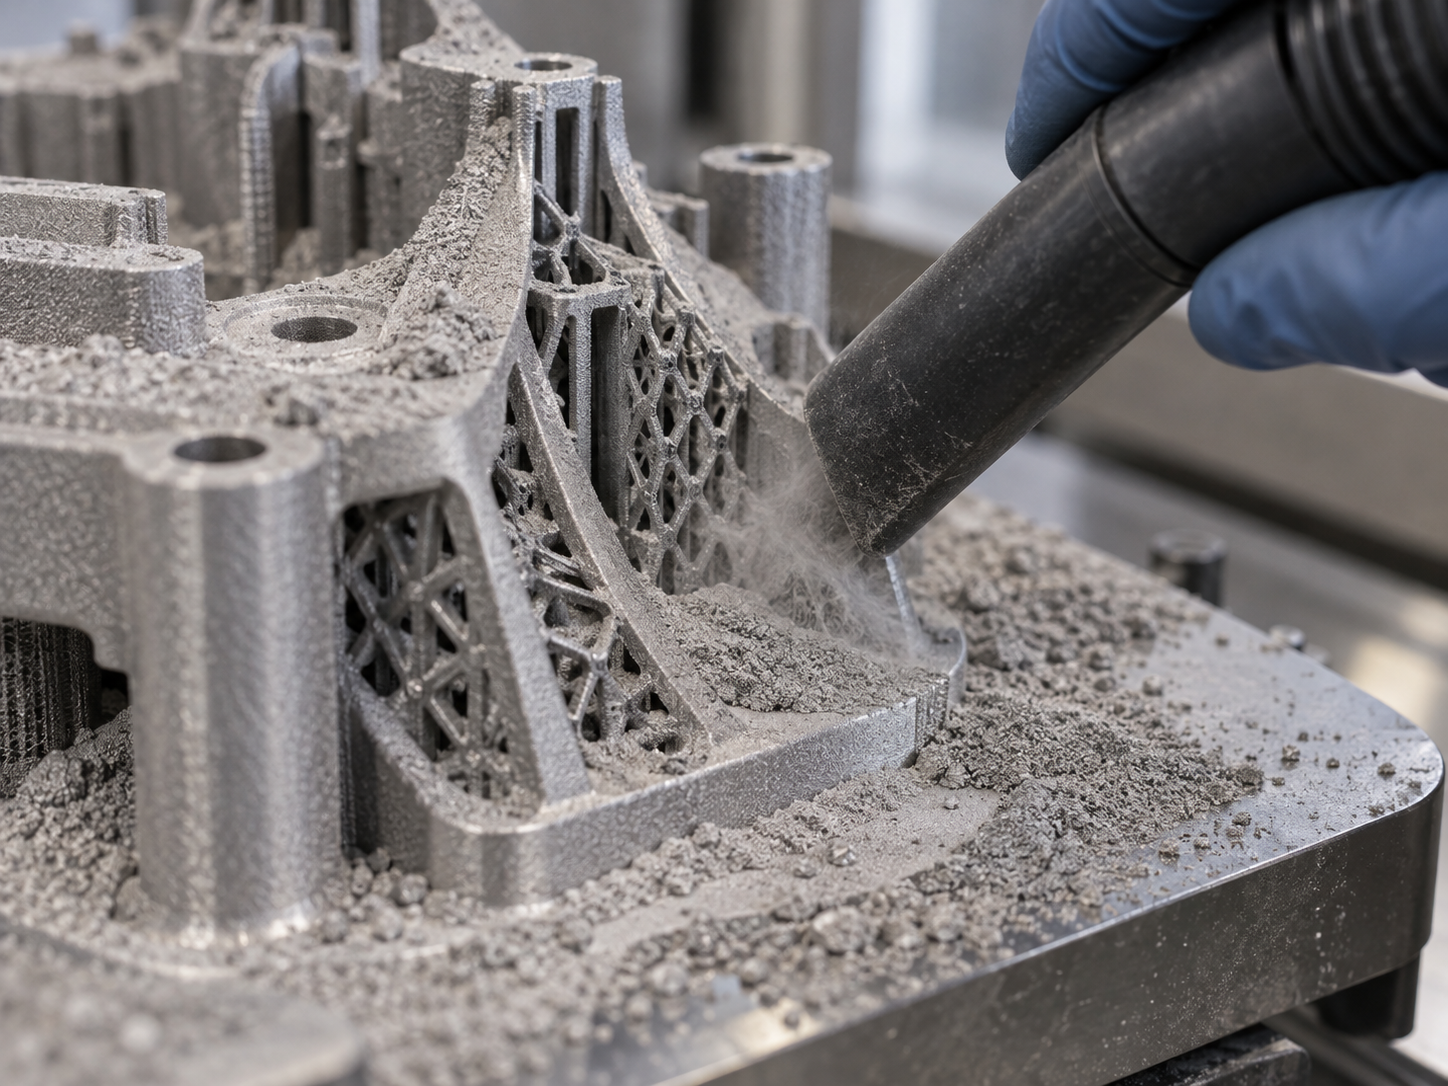
- La poudre non fondue sur la pièce elle-même : attachée à la surface, aux gradins et sous les surplombs, entourant directement la base des supports.
- La poudre accumulée dans les cavités internes et les canaux : dans les structures telles que les canaux de refroidissement conformes, les treillis allégés, les trous profonds, la poudre reste souvent coincée à l'intérieur, invisible à l'œil nu.
- Le lit de poudre et les réservoirs : il faut les vider, les tamiser, puis décider du taux de réutilisation.
Si le nettoyage de la pièce est insuffisant, au mieux la poudre résiduelle frittée en surface lors du traitement thermique ultérieur, au pire l'obstruction des cavités internes par la poudre empêche d'atteindre les performances d'écoulement requises ; si la gestion des réservoirs est insuffisante, cela affecte directement l'étalement de la poudre et la stabilité du bain de fusion du lot suivant.
Les moyens de nettoyage courants et leurs limites respectives
Il n'existe pas de moyen de nettoyage « universel » ; on les combine généralement selon la structure de la pièce :
- Aspiration et nettoyage en dépression : le moyen le plus élémentaire, adapté aux surfaces ouvertes et aux cavités peu profondes ; efficacité limitée pour les cavités profondes et les canaux fins.
- Assistance par vibration / percussion : aide la poudre libre à se détacher, mais effet moyen sur la poudre déjà légèrement agglomérée.
- Nettoyage par ultrasons : adapté aux pièces pouvant supporter une immersion dans un liquide, avantageux pour les cavités complexes ; mais il s'agit d'un « traitement humide » de la poudre, nécessitant un séchage ultérieur.
- Sablage / grenaillage au média : permet à la fois de nettoyer la poudre et d'améliorer la surface au passage, souvent utilisé pour les surfaces externes ; l'accessibilité aux cavités internes dépend de la capacité de la buse à s'y introduire.
Un jugement pragmatique consiste à : vérifier d'abord si la caractéristique la plus cachée de la pièce peut être nettoyée, puis décider quel moyen utiliser. Si les cavités internes sont totalement inaccessibles au nettoyage, le problème remonte souvent à la phase de conception — prévoir des trous de dégagement de poudre, ou réserver un usinage ultérieur pour les percer.
Tamissage et mélange de la poudre recyclée : pourquoi cela affecte le lot suivant
La poudre recyclée ne se résume pas à « la remettre et continuer à l'utiliser ». Après plusieurs cycles, la distribution granulométrique, la teneur en oxygène, la fluidité et la sphéricité de la poudre évoluent. La pratique courante dans le secteur consiste à tamiser la poudre recyclée, à éliminer les particules trop fines et les agglomérats, puis à la mélanger avec de la poudre neuve dans une certaine proportion. Le taux de mélange, la maille du tamis, le nombre de cycles — ces paramètres sont souvent déterminés conjointement par les spécifications matière et les recommandations du fabricant d'équipement, et ne sont pas des valeurs fixes.
C'est aussi pourquoi la gestion de la poudre est souvent traitée à part : elle détermine si la 10e pièce et la 1re pièce sont la même pièce. Pour un prototypage en petite série, l'impact peut être peu visible ; dès qu'on entre en production en série ou dans des scénarios sensibles à la cohérence des performances, l'état de la poudre devient une variable qu'il faut enregistrer et maîtriser. C'est aussi là que réside la valeur de certains systèmes automatisés de traitement de la poudre — réduire l'intervention humaine, diminuer la contamination, préserver l'intégrité de la poudre.
Si ce maillon n'est pas bien réalisé, tous les traitements thermiques et traitements de surface ultérieurs reposent sur un « état de matière entrante inconnu », et les problèmes sont difficiles à diagnostiquer. Une fois le nettoyage terminé, la pièce entre véritablement dans l'étape suivante : retrait des supports et élimination des contraintes. Si vous avez une pièce concrète et souhaitez discuter du nettoyage et de la feuille de route de post-traitement, vous pouvez envoyer la structure via l'entrée de devis pour évaluation.
Retrait des supports et élimination des contraintes : « détendre » la pièce avant le traitement thermique
La section précédente a nettoyé la poudre, la surface de la pièce est propre, mais à l'intérieur une tension persiste — ce sont les contraintes résiduelles laissées par le processus d'impression. La source de chaleur de l'impression 3D métal balaie de façon répétée la même couche, la même zone ; le bain de fusion refroidit et se contracte rapidement, tandis que la passe voisine déjà solidifiée le retient, et chaque couche « remonte le ressort » de la suivante. Les pièces issues de la fusion laser sur lit de poudre (LPBF) sont particulièrement concernées : plus la pièce est épaisse et proche du substrat, plus les contraintes sont concentrées. Si cette tension n'est pas relâchée, la pièce peut se déformer d'elle-même lors de la découpe des supports, du passage au tour, ou même après quelques jours de repos.
Il faut donc distinguer deux choses souvent confondues : le retrait des supports (enlèvement mécanique, découpe au fil, usinage des points de liaison) et le recuit de détente (chauffer la pièce jusqu'à une température inférieure à la température de recristallisation du matériau et la maintenir, pour laisser les contraintes se relâcher lentement). Le premier est un démontage physique des liaisons, le second est le cours d'introduction au traitement thermique. L'ordre ne peut généralement pas être inversé.
Pourquoi couper d'abord les supports pose problème
Les supports eux-mêmes sont une contrainte. La pièce, avec ses supports, est en quelque sorte soutenue et tirée, et les contraintes sont « verrouillées » dans la structure. Dès qu'on détend les supports à la pince coupante ou au fil, la contrainte disparaît, les contraintes se redistribuent et la pièce peut se déformer d'un côté. Les pièces à parois minces, les longs porte-à-faux et les grandes surfaces planes sont les plus susceptibles de montrer un « rebond » au moment de la coupe — la cote dérive de quelques dixièmes de millimètre, invisible à l'œil nu, mais la surface d'assemblage est déjà décalée.
Passer directement à l'usinage CNC de finition relève de la même logique. La force de serrage s'ajoute aux contraintes résiduelles ; à chaque couche usinée, l'équilibre des contraintes est rompu, la pièce bouge un peu et la chaîne de cotes dérive de plus en plus. L'impact est relativement faible sur les pièces massives et rigides, mais quasi inévitable sur les structures élancées, à parois minces ou évidées.
Comment organiser l'ordre : selon la rigidité et les opérations suivantes
- Pièces massives et rigides : retrait des supports → recuit de détente → finition ; l'ordre est relativement libre, le recuit servant surtout à garantir la stabilité dimensionnelle.
- Pièces à parois minces / élancées / grandes surfaces planes : d'abord le recuit de détente (avec les supports ou une partie des supports en place), puis la coupe des supports, enfin la finition. On laisse les contraintes se relâcher pendant que la pièce est encore soutenue.
- Pièces découpées au fil : la découpe elle-même est une libération de contraintes ; après la coupe, il vaut mieux ajouter une nouvelle détente, surtout pour les surfaces de référence à rectifier ensuite.
- Pièces destinées ensuite à un HIP ou à une mise en solution + vieillissement : la détente peut être intégrée au cycle de traitement thermique, mais il faut confirmer le programme avec le sous-traitant, pour éviter un recuit répété qui grossirait les grains.
Voici un indice de décision : si la tolérance des cotes critiques sur le plan est inférieure à ±0,05 mm, ou si la pièce a des exigences explicites de planéité ou de parallélisme, intégrez le recuit de détente au processus, ne pariez pas qu'elle ne se déformera pas. Quant à la température, au temps de maintien et à la vitesse de montée en température, ils dépendent de la nuance du matériau (alliages de titane, inox, aluminium, alliages à base de nickel diffèrent beaucoup) et de l'épaisseur de section ; ce sont des paramètres à confirmer impérativement selon les normes matériaux et le plan, sans extrapolation.
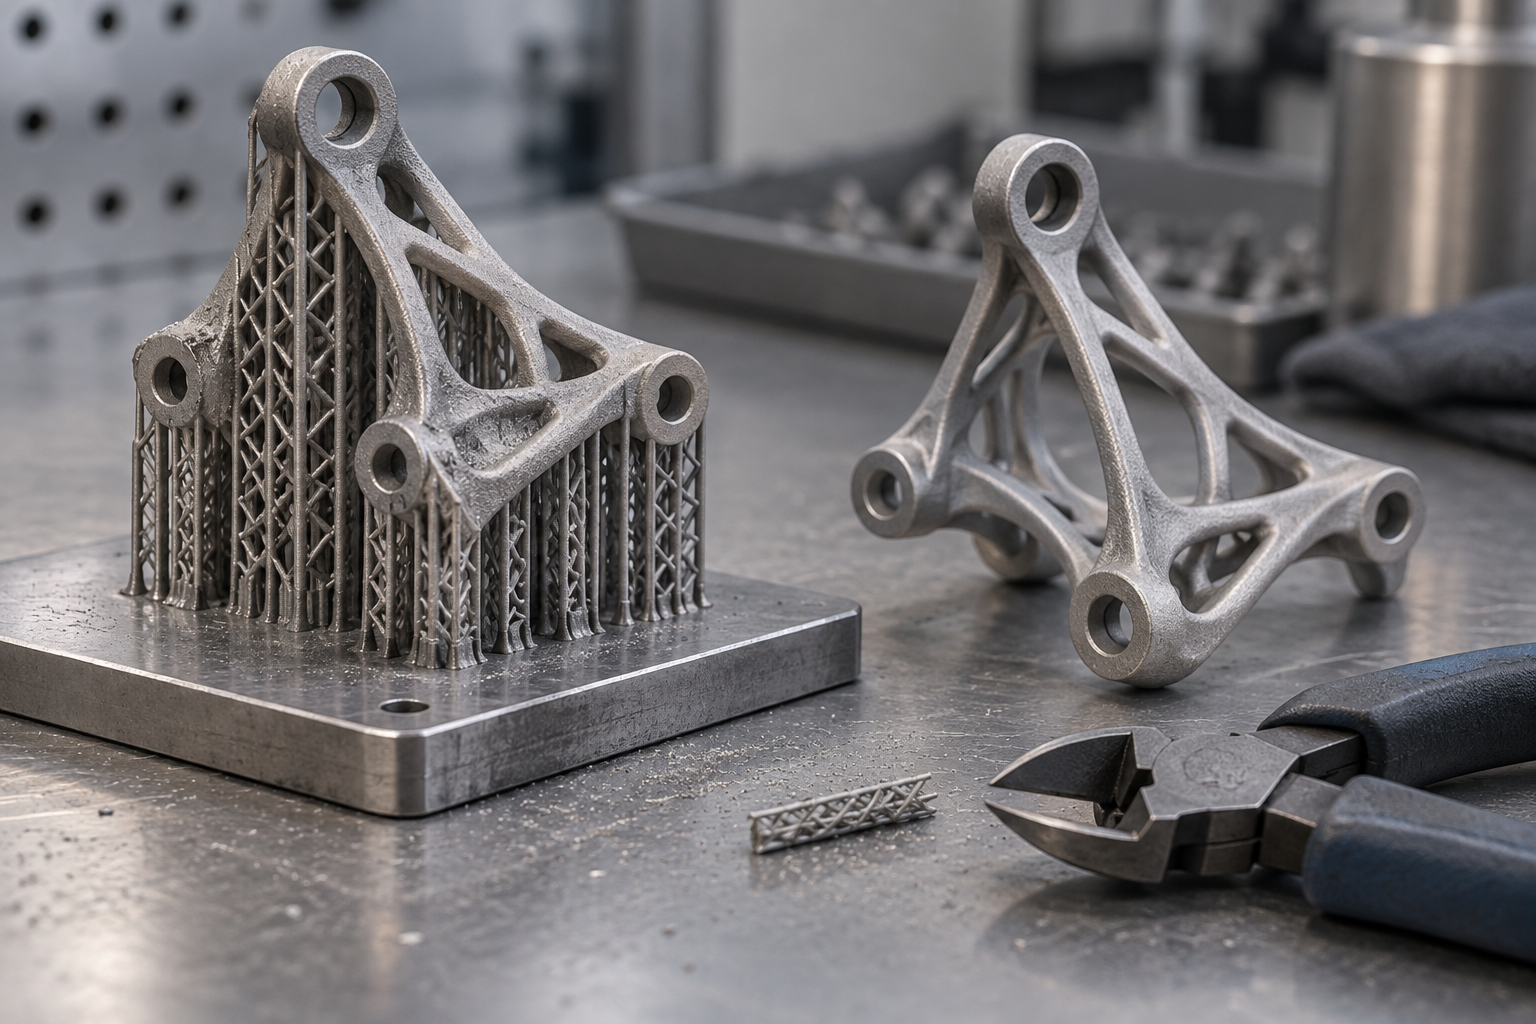
En une phrase : retirer les supports, c'est « relâcher la contrainte physique » ; détendre, c'est « relâcher la contrainte interne ». Dans le post-traitement de l'impression 3D métallique, l'ordre de ces deux étapes influence souvent plus la dimension finale que le choix du traitement thermique ultérieur. Si l'ordre est bon, les traitements thermiques et la finition qui suivent disposent d'une référence stable.
Traitement thermique : le « cours de base » pour éliminer les contraintes internes et ajuster les propriétés
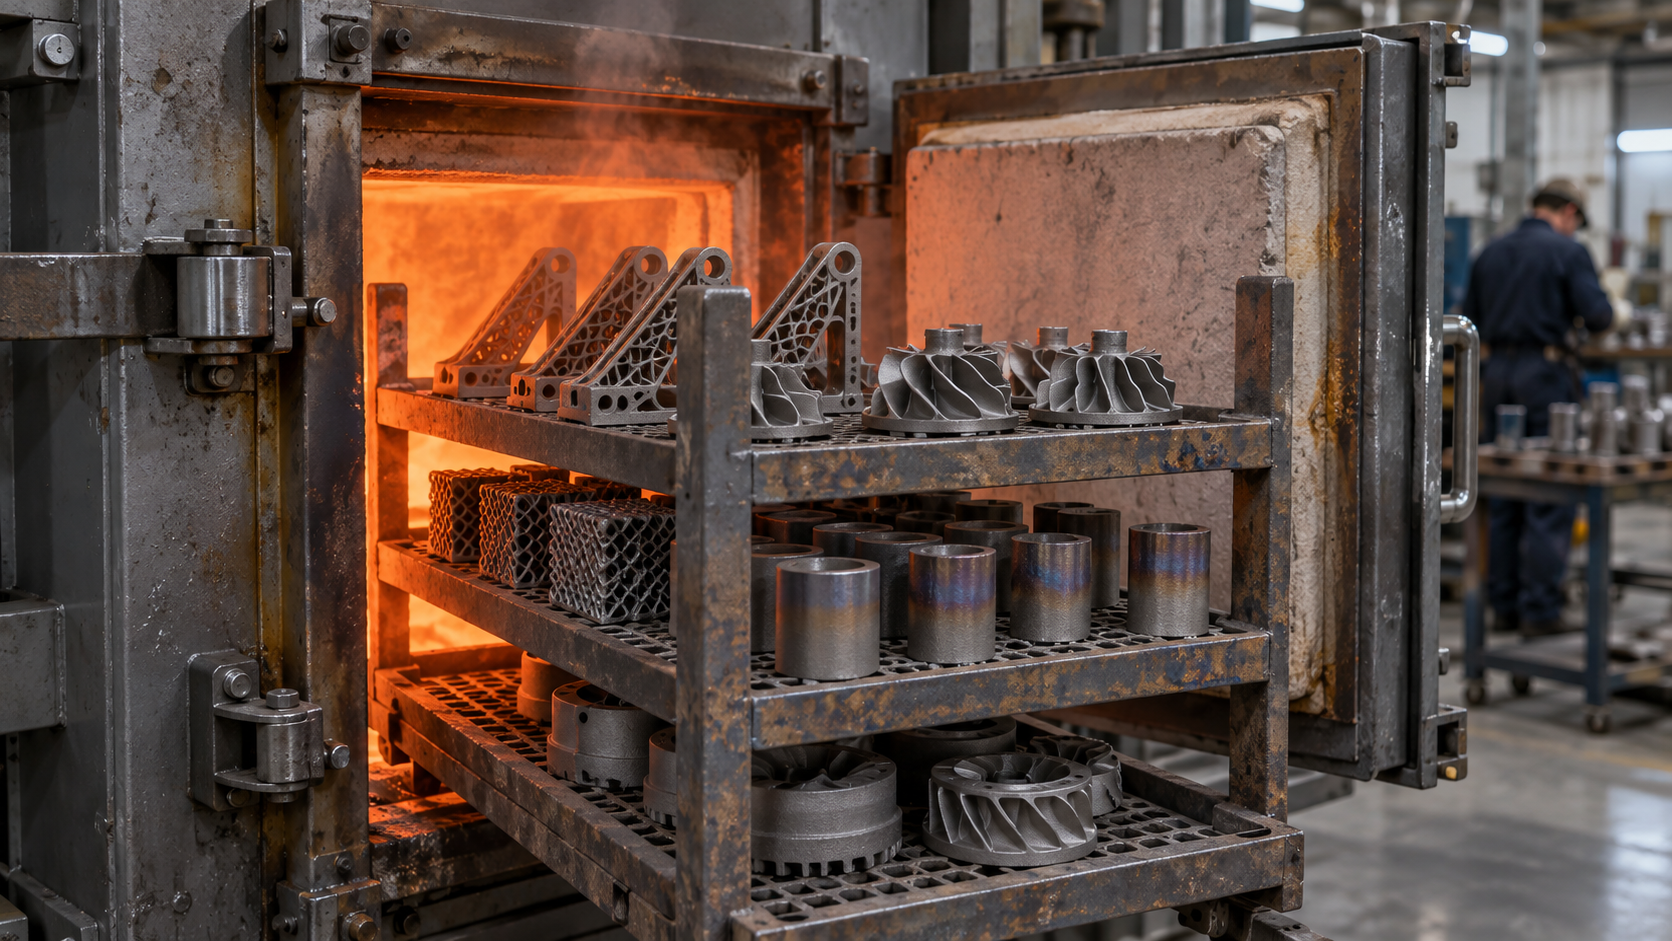
Le recuit de détente sert à « relâcher la pièce », tandis que le traitement thermique proprement dit sert à « rendre la pièce performante ». Le cycle fusion-solidification de l'impression 3D métallique est très rapide : les grains croissent de façon irrégulière et la microstructure s'écarte de l'état d'équilibre. Un traitement thermique correct effectué une fois au four sur un même lot de pièces détermine souvent plus la limite de performance que des ajustements répétés des paramètres d'impression. C'est pourquoi, lorsqu'on parle du post-traitement de l'impression 3D métallique, l'étape du traitement thermique est incontournable.
Ce que font respectivement le recuit, la mise en solution + vieillissement, et la trempe + revenu
Le recuit est le plus doux : montée en température, maintien, puis refroidissement lent ; l'objectif principal est d'éliminer les contraintes résiduelles, d'adoucir la microstructure et de stabiliser les dimensions. Il ne vise pas une haute résistance, mais évite que la pièce ne se déforme lors de l'usinage ultérieur ou en service.
La mise en solution + vieillissement est la spécialité des alliages d'aluminium, des alliages à base de nickel et de certains alliages de titane. On remet d'abord les phases de renforcement en solution dans la matrice (mise en solution), puis on les fait précipiter sous forme de fines particules à plus basse température (vieillissement), ce qui augmente la résistance et la dureté. Les pièces imprimées en métal, en raison de leur solidification rapide, présentent souvent une microstructure hors équilibre ; la mise en solution permet aussi de ramener la microstructure à un état homogène.
La trempe + revenu s'utilise principalement sur les aciers et certains alliages de titane. La trempe « fige » la microstructure à haute température en martensite, dure mais fragile ; le revenu la ramène ensuite à un équilibre entre ténacité et résistance. Les pièces structurelles aérospatiales relèvent souvent de cette voie de trempe et revenu, tandis que les moules et pièces à chaud privilégient la dureté après revenu et la résistance à chaud — c'est-à-dire la capacité à conserver sa dureté à haute température.
Ce que le traitement thermique peut corriger, et ce qu'il ne peut pas
Ce qu'il peut corriger : les contraintes internes, la taille des grains, la composition des phases et, par conséquent, la résistance, la dureté, la ductilité et les performances en fatigue. L'affinage des grains est particulièrement précieux : à matériau égal, des grains plus fins donnent généralement de meilleures résistance et ténacité. La stabilisation dimensionnelle est aussi un gain concret — la pièce ne « dérive » pas facilement lors de l'usinage ultérieur ou en service.
Ce qui ne peut pas être corrigé, ce sont les porosités internes et les retassures déjà présentes. Le traitement thermique ne peut pas « souder » les trous ; cela doit être confié à la compression isostatique à chaud. De plus, le traitement thermique entraîne des déformations et de l'oxydation : plus la température du four est élevée et plus la vitesse de refroidissement est rapide, plus la pièce risque de se voiler ou de subir des dérives dimensionnelles. Il faut donc réfléchir à l'avance à l'ordre du traitement thermique et de l'usinage de finition : généralement, on effectue d'abord le traitement thermique, puis l'usinage des faces critiques, afin d'éviter de perdre les dimensions si difficilement obtenues par le traitement thermique.
Critères de choix : nuance de matériau, dimensions de section, application
Le choix du cycle de traitement thermique part de la nuance de matériau, pas de la forme de la pièce. Dans un même four, les fenêtres de process des alliages de titane et d'aluminium sont très éloignées ; pour une même nuance, les pièces à paroi mince et les pièces massives ne peuvent pas suivre une seule et même courbe. Les dimensions de section déterminent le temps de maintien et la vitesse de refroidissement ; si une pièce épaisse ne refroidit pas à cœur, les performances au cœur ne sont pas les mêmes qu'en surface.
Ensuite, il faut considérer l'usage. Pour les pièces d'aspect et les pièces non porteuses, un recuit de détente suffit souvent ; pour les pièces porteuses et les pièces sensibles à la durée de vie en fatigue, il faut un traitement thermique complet du type mise en solution + vieillissement ou trempe et revenu ; pour les moules et les pièces pour travail à chaud, la dureté et la résistance à chaud doivent primer. La pratique courante dans le secteur est que le cycle de traitement thermique soit confirmé conjointement par la norme matériau, les exigences du plan et l'entreprise de traitement thermique ; la température précise, le temps de maintien, la vitesse de refroidissement et le mode de refroidissement au four ou à l'air doivent tous être consignés dans le dossier de fabrication, plutôt que de choisir une valeur au feeling. À réception du plan, il faut d'abord confirmer deux choses : le cycle de traitement thermique recommandé dans la norme matériau, et quelles faces de la pièce seront usinées en finition par la suite — cela détermine la surépaisseur à laisser avant traitement thermique.
Compression isostatique à chaud : quand en a-t-on vraiment besoin ?
Ce que cela change réellement
Ce n'est ni une réparation universelle, ni une option obligatoire

Traitement de surface : de l'élimination des stries à l'amélioration de la résistance à la corrosion et à l'usure
Lorsqu'une pièce métallique imprimée en 3D sort de la machine, son état de surface est souvent loin du mot « produit fini ». Les stries de couche laissées par la fusion laser, les particules de poudre non fondues, les bavures de rupture après retrait des supports, ainsi que les légères déformations dues aux contraintes thermiques — tout cela se trouve sur la peau de la pièce. L'étape de traitement de surface dans le post-traitement de l'impression 3D métallique doit précisément assurer la transition de cette surface rugueuse vers une surface utilisable.
Mais le traitement de surface a un préalable souvent négligé : le problème qu'il résout dépend de l'usage de la pièce. Deux pièces imprimées par la même machine, l'une pour une présentation esthétique, l'autre montée sur un corps de vanne hydraulique en environnement corrosif, peuvent avoir des solutions de traitement de surface totalement différentes.

Élimination des stries et esthétique : ponçage, polissage, sablage, polissage électrolytique
L'élimination des stries de couches est la catégorie la plus directe parmi les traitements de surface. La profondeur des stries des pièces imprimées en métal dépend de l'épaisseur de couche et des paramètres d'impression ; il faut généralement poncer progressivement, du grain grossier au grain fin. La pratique courante dans le secteur consiste à commencer par un papier abrasif de quelques centaines de grains, puis à progresser par étapes jusqu'à plusieurs milliers de grains ; après un ponçage à grain élevé, la surface devient plus brillante, proche d'un effet miroir. Le mot clé ici est « par étapes » — si l'on saute les grains intermédiaires pour passer directement à un grain élevé, les rayures de l'étape précédente sont au contraire écrasées dans la surface et deviennent ensuite très difficiles à éliminer.
Le ponçage est généralement suivi d'un polissage. Le polissage manuel convient aux surfaces extérieures de forme simple et accessibles ; les cavités internes complexes et les fentes profondes sont difficiles à atteindre avec du papier abrasif, et dans ce cas le sablage à média, le rodage abrasif ou le polissage électrolytique sont plus réalistes. Le sablage à média permet en même temps d'éliminer la poudre résiduelle à la base des supports et les particules adhérentes en surface, ce qui fait d'une pierre deux coups.
Le sablage lui-même se décline en plusieurs niveaux : le sable grossier élimine rapidement les stries mais donne une surface plus sombre, le sable fin donne une surface plus uniforme mais avec un rendement plus faible. Le choix dépend des exigences esthétiques de la pièce et de la nécessité ou non d'un revêtement ultérieur — avant un revêtement, il n'est généralement pas nécessaire de polir jusqu'à l'effet miroir ; une certaine rugosité est au contraire nécessaire pour garantir l'adhérence.
Traitements de surface fonctionnels : anodisation, galvanoplastie, passivation, nitruration
Si la pièce doit résister à la corrosion, à l'usure ou à des frottements répétés, l'objectif du traitement de surface passe de « beau » à « durable ». Les pièces en alliage d'aluminium subissent souvent une anodisation, qui génère en surface une couche d'oxyde dense améliorant la résistance à la corrosion et la dureté ; la galvanoplastie permet de déposer des revêtements de nickel, de chrome, etc. sur la surface des pièces métalliques, alliant résistance à la corrosion et décoration ; les pièces en acier inoxydable sont souvent passivées, par voie chimique, pour éliminer le fer libre en surface et restaurer l'intégrité de la couche de passivation.
La nitruration relève d'une autre catégorie — elle ne se contente pas de recouvrir la surface, mais fait pénétrer l'azote dans la couche superficielle pour former une couche durcie. Elle convient aux cas nécessitant une dureté superficielle élevée tout en conservant la ténacité du cœur, comme les inserts de moules ou les glissières résistant à l'usure. Ce type de procédé est sélectif vis-à-vis des matériaux ; tous les matériaux d'impression 3D métallique ne s'y prêtent pas.
Le traitement de surface n'est pas une étape isolée ; il entretient un rapport d'ordre avec le retrait des supports, le traitement thermique et la compression isostatique à chaud en amont. Par exemple, après une compression isostatique à chaud, la surface peut changer et il faut réévaluer le plan de traitement de surface ; et si le ponçage est insuffisant avant l'anodisation, celle-ci risque au contraire d'amplifier les rayures. Chaque étape de la post-production de l'impression 3D métallique prépare les conditions de la suivante, et le traitement de surface fait généralement partie des dernières étapes de la chaîne.
Finition et contrôle : amener la pièce aux dimensions finales et aux critères de réception
Une fois le traitement thermique et le traitement de surface terminés, beaucoup de pièces imprimées en 3D en métal semblent déjà « présentables », mais il leur reste souvent un dernier parcours avant les critères de réception. La raison est simple : la fabrication additive excelle à empiler d'un coup des formes complexes, mais pas à maintenir fermement les dimensions d'ajustement dans la plage de tolérance. Toutes les surfaces fonctionnelles qui reposent sur le frottement, l'étanchéité, le serrage ou la rotation doivent généralement être rattrapées par un usinage ultérieur. Cette étape n'est pas un rattrapage, mais une opération clé qui détermine si la pièce peut être montée et si elle peut fonctionner.
Pourquoi faut-il encore usiner après la post-production
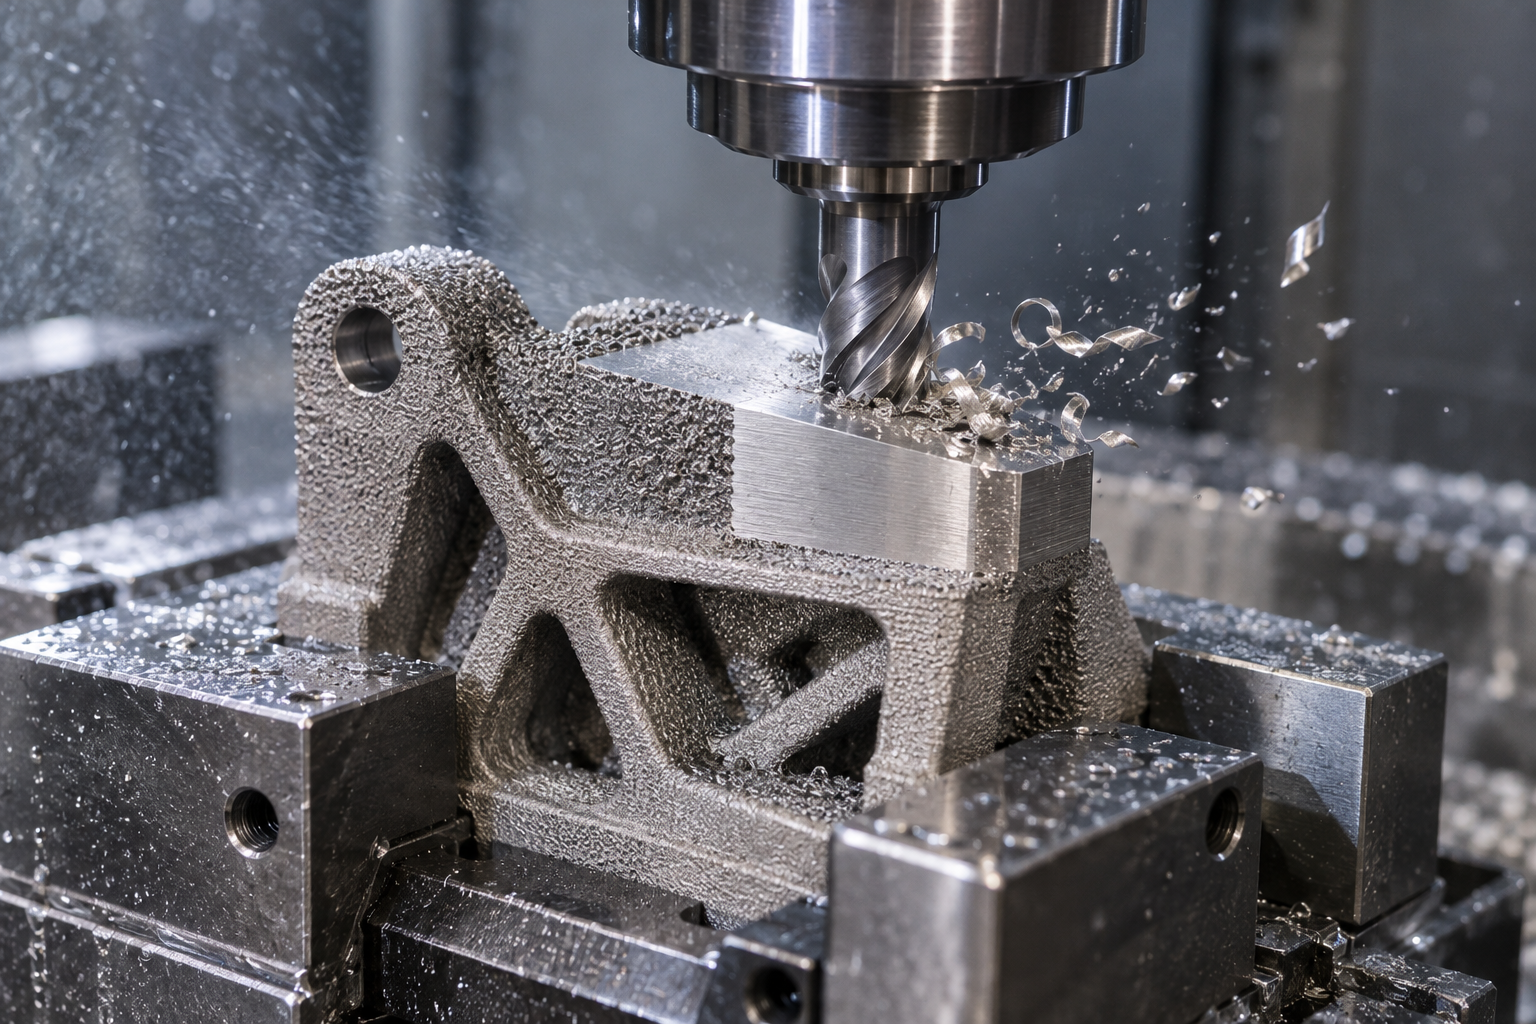
La précision typique d'une pièce à l'état imprimé se situe couramment dans le secteur à l'ordre de ±0,1 mm ou plus large (selon le procédé, le matériau et la structure ; à confirmer selon le plan et le fournisseur). Cet ordre de grandeur suffit pour un boîtier ou un support, mais les portées de roulement, les trous taraudés, les gorges d'étanchéité, les trous de goupille de positionnement et les surfaces d'engrènement d'engrenages exigent généralement des tolérances dimensionnelles et géométriques plus serrées — coaxialité, perpendicularité, planéité — qui ne s'obtiennent pas en réglant les paramètres d'impression, mais par un tournage-fraisage CNC. La pratique courante consiste donc à : ménager volontairement sur les faces critiques une surépaisseur d'usinage de l'ordre de 0,3 à 0,5 mm lors de l'impression, puis à reprendre la pièce à la machine. Trop peu de surépaisseur et l'on ne peut pas couper ; trop de surépaisseur et l'on perd du temps et de la matière ; il est recommandé d'indiquer clairement cette valeur de surépaisseur sur le plan, ou de la définir avec le sous-traitant.
Pour déterminer quelles caractéristiques doivent conserver une surépaisseur, on peut suivre trois pistes : premièrement, les relations d'ajustement — toute face devant s'appliquer, s'emboîter ou s'ajuster en serrage avec une autre pièce ; deuxièmement, la fonction de mouvement — les surfaces de travail des roulements, glissières et engrenages ; troisièmement, l'étanchéité et la fixation — gorges de joints toriques, filetages, surfaces d'étanchéité de brides. À l'inverse, les surfaces purement esthétiques, les nervures de renfort non ajustées et les canaux internes n'ont généralement pas besoin de surépaisseur ; en laisser augmenterait au contraire la difficulté de l'enlèvement. Cette étape de la post-production de l'impression 3D métallique consiste essentiellement à faire passer la pièce de « forme correcte » à « dimensions correctes ».
La spécificité du contrôle des pièces additives : visible à l'extérieur, invisible à l'intérieur
Pour le contrôle, les pièces additives diffèrent des pièces forgées ou coulées traditionnelles. Les défauts internes des ébauches traditionnelles sont maîtrisés par le procédé de forgeage ou de coulée lui-même, tandis que l'impression métallique procède par fusion-solidification couche par couche, ce qui peut produire des défauts internes tels que manques de fusion, porosités ou retassures, souvent cachés à l'intérieur de la pièce. Ainsi, outre les contrôles dimensionnels habituels — pied à coulisse, micromètre, machine à mesurer tridimensionnelle (CMM) —, pour les pièces porteuses et celles sensibles à la durée de fatigue, il faut souvent ajouter des contrôles non destructifs : la tomographie industrielle permet de visualiser la distribution des porosités internes, et les ultrasons, le ressuage et la radiographie ont chacun leurs domaines d'application. La nécessité et le niveau de ces contrôles dépendent des conditions d'utilisation et des critères de réception de la pièce ; toutes les pièces ne nécessitent pas un CT.
La numérisation 3D a ici une utilité particulière. Les pièces imprimées ont tendance à se déformer aux parois minces et à s'affaisser aux longs surplombs ; ces déformations ne se mesurent pas au pied à coulisse, mais la numérisation 3D permet de superposer le nuage de points réel et le modèle CAO, et d'afficher visuellement par une carte de différences de couleur où se situent les écarts et de combien. Lors de la validation de la première pièce, du contrôle par échantillonnage en série ou de la comparaison inverse, cette « visualisation globale des écarts » est plus efficace qu'une mesure point par point. Elle ne remplace pas la mesure de précision par CMM, mais indique rapidement si la pièce dévie globalement dans le bon sens.
Une phrase pour conclure cette étape : ce n'est qu'une fois arrivé à l'usinage de finition et au contrôle que le post-traitement de l'impression 3D métal transforme véritablement « la forme imprimée » en « une pièce réceptionnable ». Les étapes précédentes concernent les performances, l'aspect et la qualité interne ; cette étape concerne l'écart du dernier millimètre entre la pièce et le plan. Cet écart d'un millimètre décide souvent si la pièce se monte et fonctionne directement, ou si elle pose problème dès le montage.
Comment choisir : déduire la combinaison de post-traitements à partir de l'usage de la pièce
Arrivé à l'étape du choix pour le post-traitement de l'impression 3D métal, l'erreur la plus fréquente est de « classer par popularité des procédés » — on entend dire que la compression isostatique à chaud est bien, alors on veut tout y passer ; on entend dire que le polissage électrolytique est beau, alors on le prévoit partout. La démarche réellement utilisable est l'inverse : commencer par répondre à la question de l'endroit où la pièce sera utilisée, puis remonter pour déterminer les opérations nécessaires. Quatre questions bien posées et la combinaison est pratiquement fixée : environnement d'utilisation, type de charge, aspect et précision d'assemblage, coût et délai.
Quatre dimensions, à clarifier une par une
- Environnement d'utilisation : y a-t-il contact avec un milieu corrosif, une température élevée prolongée, une usure alternée ? En cas de corrosion, privilégier la passivation, l'anodisation ou un revêtement ; en cas de température élevée, le régime de traitement thermique doit d'abord tenir ; en présence de surfaces d'usure, envisager la nitruration ou un durcissement local.
- Type de charge : charge statique, fatigue et impact imposent des exigences totalement différentes en matière de qualité interne. Seules les pièces porteuses sensibles à la durée de vie en fatigue méritent de faire entrer la compression isostatique à chaud dans le planning ; pour les pièces structurelles à charge statique ordinaire, il est souvent plus réaliste de bien maîtriser le recuit de détente et la stabilité dimensionnelle.
- Aspect et précision d'assemblage : les surfaces décoratives apparentes nécessitent un ponçage, un polissage voire un poli miroir ; les surfaces d'appui, filetages, portées de roulement et surfaces d'étanchéité doivent en revanche conserver un surépaisseur d'usinage, garantie par un usinage CNC ultérieur.
- Coût et délai : chaque opération supplémentaire implique de compter du temps et des frais. Dans le secteur, il est courant que le post-traitement représente une part considérable du coût total — la part exacte dépend de la complexité de la pièce et des exigences de précision ; avant de chiffrer, demandez-vous d'abord : « cette opération résout-elle un vrai problème ? »
Trois itinéraires typiques, correspondant à trois catégories de pièces
En appliquant les dimensions ci-dessus à des pièces concrètes, on converge globalement vers trois itinéraires. Ce ne sont pas des réponses standard, mais des points de départ pour le jugement.
- Pièces de présentation / pièces non porteuses : retrait des supports → recuit de détente (recommandé pour les pièces à parois minces ou grandes surfaces planes) → ponçage et polissage ou sablage → en option anodisation, galvanoplastie et coloration. L'essentiel réside dans l'uniformité de surface et l'absence de stries de couches ; la qualité interne peut être contrôlée de manière conventionnelle.
- Pièces structurelles porteuses / pièces sensibles à la fatigue : recuit de détente → compression isostatique à chaud (lorsque les exigences de qualité interne sont élevées) → mise en solution + vieillissement ou trempe + revenu → usinage de finition CNC des surfaces critiques → contrôle non destructif. Cet itinéraire comporte de nombreuses opérations et un cycle long, mais il apporte en échange la fiabilité de la densité interne et des propriétés mécaniques.
- Pièces à canaux / pièces à cavités internes complexes : le nettoyage des poudres et le traitement des poudres résiduelles dans les cavités internes doivent être réalisés à fond → recuit de détente → traitement de surface des cavités internes (sablage par média, polissage électrolytique, polissage chimique selon le matériau et la dimension des canaux) → usinage de finition des surfaces d'interface et contrôle du débit. Le ponçage des cavités internes est difficile à réaliser manuellement ; les moyens alternatifs doivent être confirmés à l'avance avec le sous-traitant quant à leur faisabilité.
À noter que parmi ces trois itinéraires, presque aucun ne se termine par « une seule opération ». Le post-traitement de l'impression 3D métal est essentiellement un ensemble : le traitement thermique gère les performances internes, le traitement de surface gère l'aspect, la résistance à la corrosion et à l'usure, l'usinage de finition gère les dimensions finales ; chacun gère son segment, et l'absence d'un segment peut bloquer au stade de la réception.

Si vous avez une pièce, un matériau et des exigences de réception précises, exposez clairement l'usage et les dimensions critiques, puis rendez-vous sur la page de demande de devis ou sur la page des capacités d'usinage CNC pour confirmer le mode d'enchaînement entre l'usinage de finition et le contrôle ultérieurs ; c'est plus efficace pour réussir du premier coup que de simplement comparer les prix. Les limites du choix de post-traitement doivent en fin de compte revenir aux tolérances, à la rugosité et aux conditions d'utilisation figurant sur le plan.
Questions fréquentes
Les quelques questions ci-dessous sont celles que les lecteurs posent le plus souvent après avoir parcouru les chaînes de processus précédentes. Les réponses s'efforcent de donner des critères de jugement, sans promesse absolue.
Après la sortie d'une pièce imprimée en 3D métal, peut-on l'utiliser directement après un simple ponçage et polissage ?
Dans la plupart des cas, non. Le ponçage et le polissage ne modifient que la surface et ne résolvent pas les contraintes internes, les porosités internes ni les problèmes dimensionnels des surfaces d'assemblage critiques. Si la pièce sert uniquement à une présentation visuelle, sans reprise d'effort ni assemblage, l'enlèvement des supports et un traitement de surface peuvent suffire ; mais dès qu'il s'agit d'ajustement, d'étanchéité, de fatigue ou de reprise d'effort, il faut généralement intégrer la relaxation des contraintes, le traitement thermique, voire la compression isostatique à chaud et l'usinage de finition. Le point de départ du jugement est l'emplacement d'utilisation de la pièce, et non le choix du procédé.
L'enlèvement des supports et le recuit de relaxation des contraintes : lequel faire en premier ?
En général, on relâche d'abord les contraintes, puis on découpe les supports, surtout pour les pièces peu rigides, à parois minces ou à grande portée. Les cycles thermiques de l'impression laissent des contraintes résiduelles dans la pièce ; si l'on découpe d'abord les supports, la pièce perd sa contrainte et, lors de la libération des contraintes, elle risque de se déformer voire de fissurer. Pour les pièces massives très rigides, l'ordre peut être plus souple, mais il est conseillé de confirmer l'organisation précise avec le sous-traitant selon la structure de la pièce, sans présumer d'une solution unique.
La compression isostatique à chaud doit-elle être réalisée sur toutes les pièces imprimées en 3D métal ?
Non. La compression isostatique à chaud vise principalement les cas exigeant une qualité interne extrêmement élevée, comme les pièces de reprise d'effort, les pièces sensibles à la durée de vie en fatigue ou les pièces médicales critiques. Elle permet de fermer les porosités internes, les retassures et les microfissures ; la formulation courante dans le secteur est une densité pouvant approcher 100 %, mais l'effet concret dépend du matériau et du procédé. Elle affecte aussi les dimensions et la surface, ce qui nécessite généralement de prévoir des surépaisseurs et d'associer un usinage de finition ultérieur. Pour les pièces dont les exigences de qualité interne sont ordinaires, la réaliser peut être un gaspillage de coûts.
Jusqu'à quel niveau pousser le traitement de surface, et comment juger si c'est suffisant ?
Cela dépend de l'usage. Si seule l'apparence est exigée, un ponçage jusqu'à plusieurs centaines de grains puis un polissage sont généralement acceptables ; si la résistance à la corrosion et à l'usure est requise, il faut envisager des traitements fonctionnels tels que l'anodisation, la galvanoplastie, la passivation ou la nitruration ; en cas d'exigence d'étanchéité ou d'ajustement, la rugosité de surface doit souvent être inscrite sur le plan puis contrôlée à la réception. Lors du ponçage, la granulométrie du papier abrasif progresse par paliers de plusieurs centaines à plusieurs milliers de grains ; une surface à grain élevé est plus brillante, mais le ponçage manuel des cavités complexes et des fentes profondes est difficile, et le sablage au média ou le polissage sont alors plus réalistes. En définitive, ce sont les indications du plan et les résultats de contrôle qui font foi.
Pourquoi faut-il encore passer par un usinage CNC de finition après le post-traitement ?
Parce que la précision dimensionnelle et géométrique de la fabrication additive n'atteint généralement pas les exigences des surfaces d'assemblage, des filetages, des portées de roulement et des surfaces d'étanchéité. Ces emplacements nécessitent en général des surépaisseurs d'usinage, et une fois le post-traitement terminé, on garantit les tolérances par tournage-fraisage CNC. De plus, les défauts internes des pièces additives nécessitent un contrôle non destructif, et les écarts géométriques peuvent être comparés par scan 3D. Il est préférable de s'accorder avec le sous-traitant dès l'étape de conception sur les caractéristiques qui doivent conserver des surépaisseurs, afin d'éviter de découvrir après le post-traitement qu'il n'y a plus de matière à usiner.
Key takeaways
- Une pièce imprimée en 3D métal n'est généralement pas directement utilisable après sa sortie du bâti : contraintes internes, porosités, surface rugueuse, poudre adhérente et écarts dimensionnels peuvent tous être présents.
- Le post-traitement est une chaîne, pas une opération unique : nettoyage et récupération des poudres → retrait des supports/élimination des contraintes → traitement thermique ou pressage isostatique à chaud → traitement de surface → usinage de finition et contrôle.
- Trois catégories de procédés résolvent trois catégories de problèmes : le traitement thermique ajuste les propriétés et élimine les contraintes internes, le pressage isostatique à chaud comprime les défauts internes et augmente la densité, le traitement de surface modifie l'aspect, la résistance à la corrosion et à l'usure.
- La sélection doit être déduite à partir de l'usage final de la pièce : environnement d'utilisation, type de charge, exigences esthétiques, précision d'assemblage et coût/délai déterminent ensemble la combinaison.
- Le traitement des poudres est l'aspect le plus souvent négligé, mais il influence à la fois la qualité d'impression, la sécurité des opérations et la stabilité de la production en série.



