Où se situe la différence entre pièces standard et pièces non standard : définition en une phrase et trois idées fausses courantes
Vis, roulements, profilés, brides : la plupart des gens peuvent citer les spécifications de mémoire et retrouver le numéro de norme nationale dans un manuel. Mais dès qu'on parle d'usinage de pièces non standard, beaucoup d'acheteurs et d'ingénieurs restent vagues : qu'est-ce qui compte exactement comme non standard ? Une pièce unique est-elle forcément non standard ? La précision est-elle nécessairement plus élevée ?
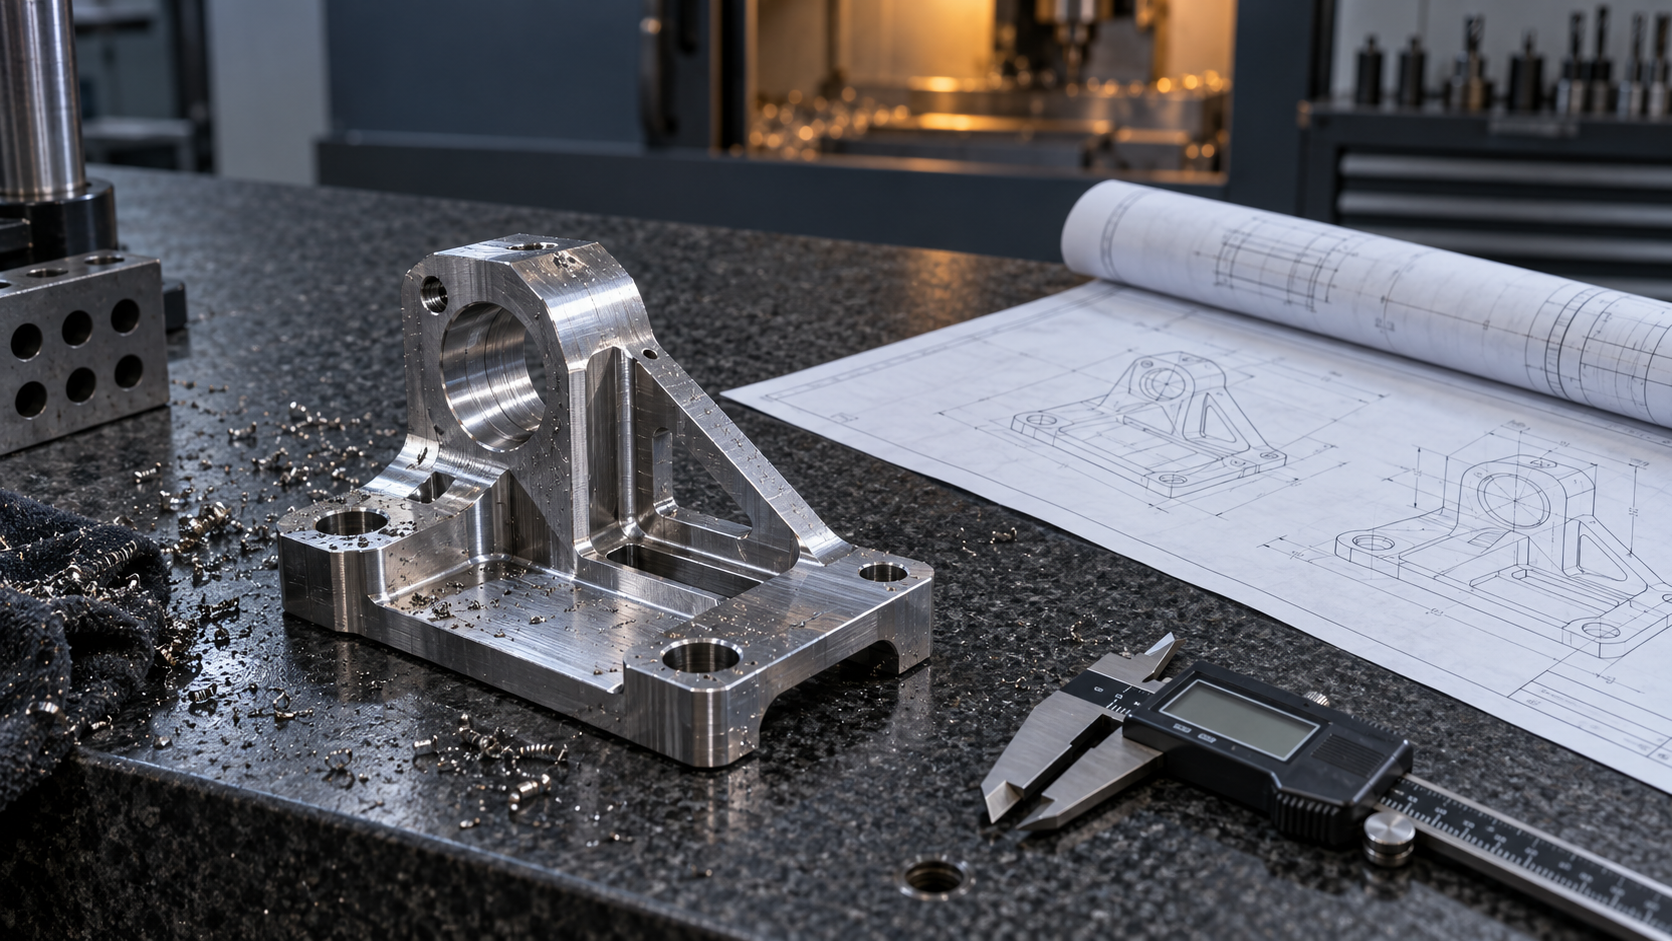
Commençons par bien cadrer la définition. La pièce non standard est un concept défini par opposition à la pièce standard : il s'agit d'une pièce pour laquelle l'État n'a pas établi de spécifications ni de paramètres stricts, contrôlée par l'entreprise elle-même et personnalisée selon les plans ou les besoins du client. La pièce standard possède une série de dimensions, des grades de tolérance et des nuances de matériau unifiés : quel que soit le fabricant, le résultat est identique. La pièce non standard n'a pas ce cadre commun : forme, zone de tolérance, rugosité de surface et état de traitement thermique sont inscrits dans le plan ou le protocole technique, convenus entre les deux parties.
Idée fausse n°1 : non standard signifie pièce unique
Non standard signifie « aucune norme commune applicable », et non « une seule pièce possible ». La plaque de liaison d'un équipement d'automatisation, dont le plan est établi par l'entreprise elle-même et introuvable dans les normes nationales, peut être produite à plusieurs milliers d'exemplaires par an. À l'inverse, un arbre étagé tourné aux dimensions normalisées reste une pièce standard, même s'il n'est produit qu'en un seul exemplaire. Le volume et le caractère standard sont deux choses distinctes : ne les confondez pas pour décider à qui confier la fabrication.
Idée fausse n°2 : non standard signifie haute précision
Parmi les pièces non standard, certaines exigent des surfaces d'appui très strictes, tandis que d'autres ne servent que de support et se contentent d'une tolérance de ±0,5 mm. La précision est donnée par le plan, elle n'est pas inhérente au mot « non standard ». Considérer par défaut le non standard comme haute précision risque de faire gonfler les attentes lors du chiffrage et d'empêcher les concepteurs d'assouplir les tolérances des surfaces non fonctionnelles.
Idée fausse n°3 : non standard signifie absence de norme applicable
Que la norme nationale ne fixe pas de série de dimensions ne signifie pas que le processus de fabrication est sans norme. Les tolérances dimensionnelles, tolérances géométriques, rugosités de surface, nuances de matériau et exigences de traitement thermique figurant sur le plan constituent la « norme » de cette pièce non standard. Le contrôle s'effectue sur cette base : pied à coulisse, micromètre, machine à mesurer tridimensionnelle, rugosimètre — on mesure ce qu'il faut mesurer. La vraie difficulté n'est pas « l'absence de norme », mais un plan incomplet, où les deux parties comprennent différemment quelle face est la référence et quelle cote est critique. C'est là que réside l'essentiel du risque en usinage de pièces non standard, et non dans le caractère « non standard » lui-même.
Comment classifier les pièces non standard : différences d'usinage entre pièces métalliques et non métalliques
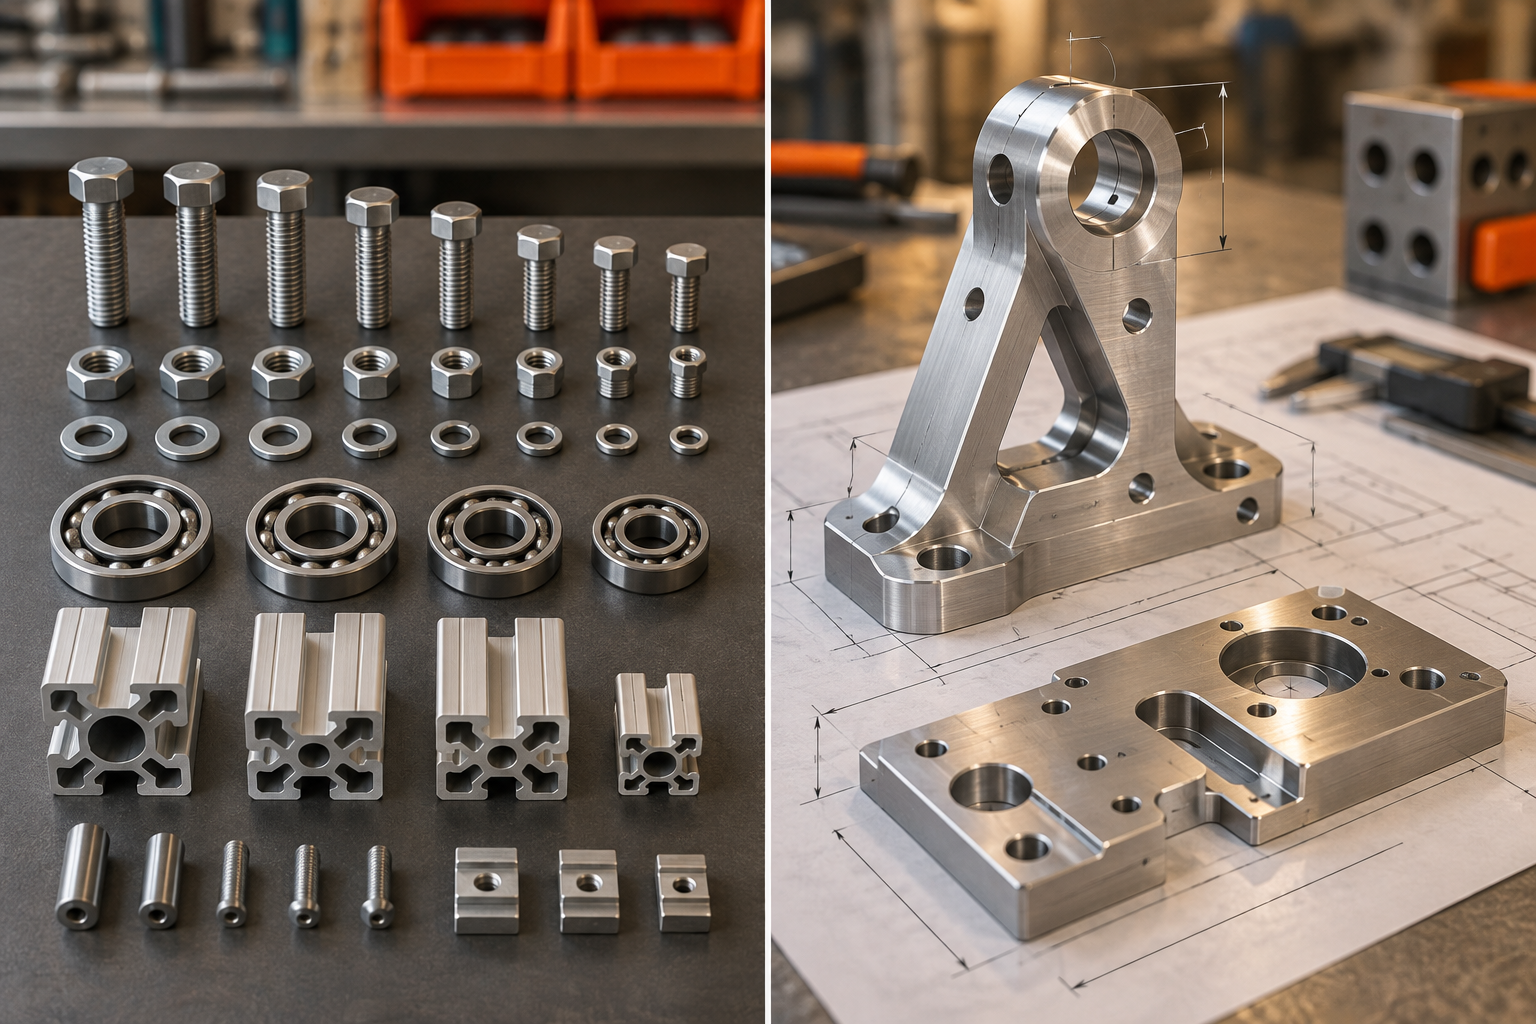
La classification la plus utile des pièces non standard se fait par matériau : métalliques et non métalliques. Ce découpage n'est pas un caprice académique : il détermine directement la longueur de la chaîne d'opérations, le mode de bridage, le choix des outils et le coût final. Pour un même plan, un changement de matériau peut faire varier sensiblement le devis, et la raison se cache précisément sur cette ligne de démarcation.
Pièces non standard métalliques : où se situent les variables, de l'ébauche à la finition
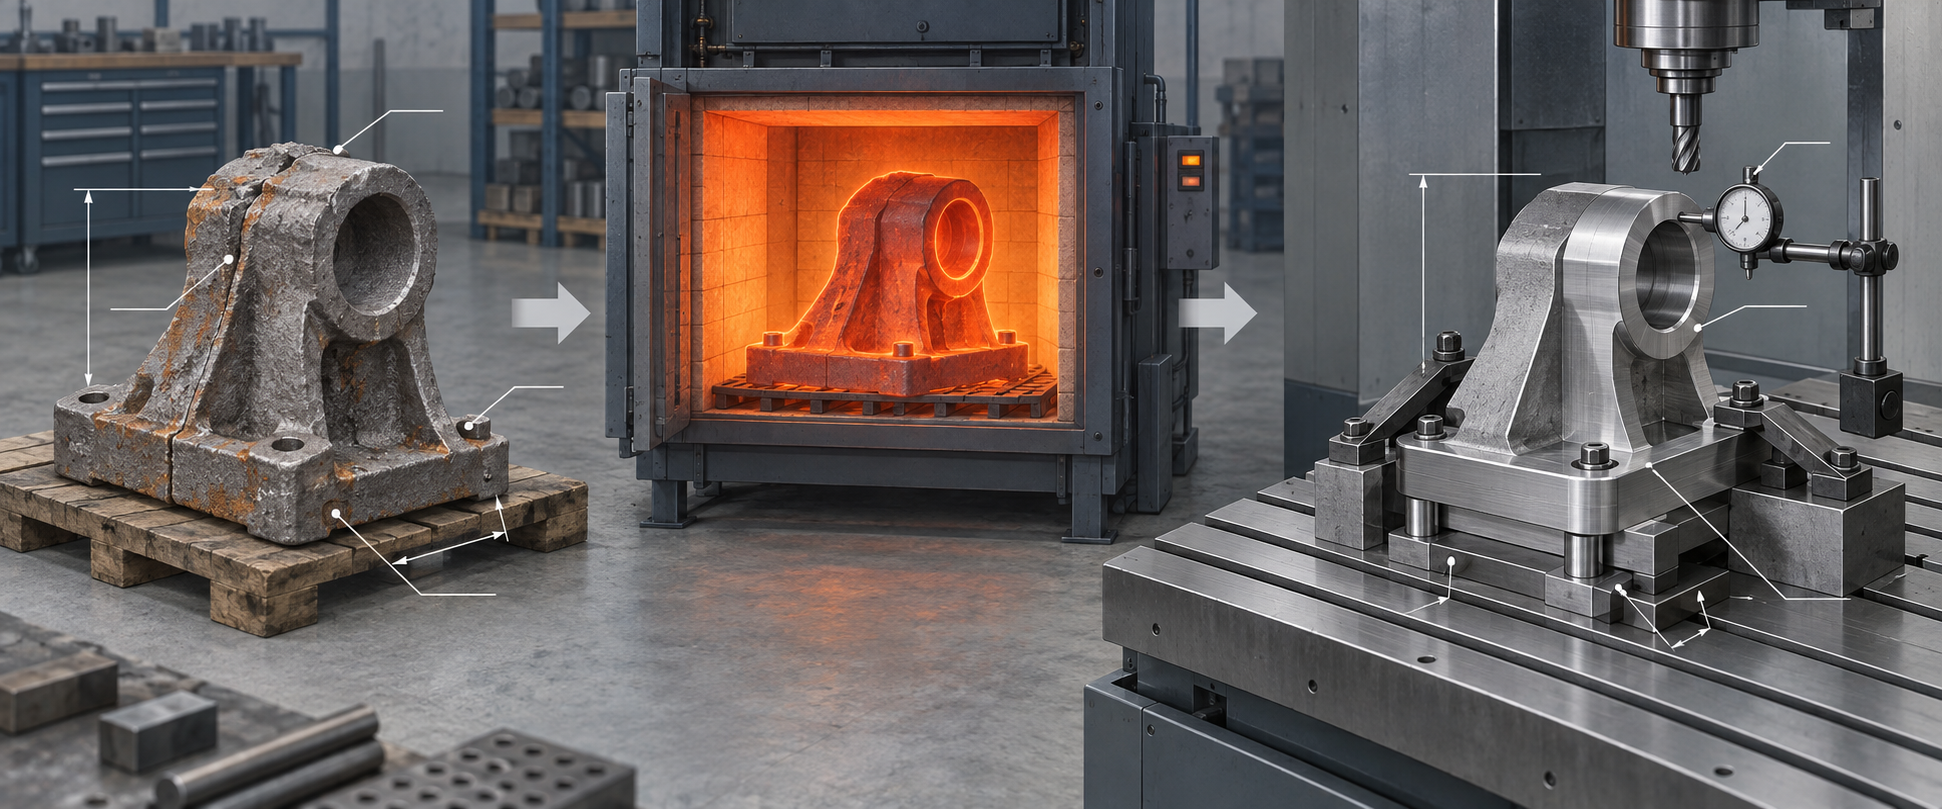
Les pièces non standard métalliques partent généralement de pièces coulées, forgées ou de barres, et vont jusqu'à la finition. Sur cette chaîne, les points de contrôle sont bien plus nombreux que pour les non-métalliques. Le traitement thermique provoque des déformations, l'usinage introduit des contraintes résiduelles, le soudage modifie la structure locale, et avant le traitement de surface il faut vérifier l'adhérence du substrat. Chaque étape peut faire dériver les dimensions, ce qui signifie que chaque étape doit prévoir des surépaisseurs et des fenêtres de recontrôle.
Les pièces non standard métalliques typiques, comme les bagues d'arrêt de piston, les fixations hydrauliques ou les supports de glissière, ont des dimensions d'interface déterminées par la machine complète et ne peuvent pas reprendre de normes existantes. Ces pièces nécessitent souvent une séquence multi-étapes ébauche — relaxation des contraintes — semi-finition — finition, avec parfois une insertion d'électroérosion à fil lent ou d'usinage par électroérosion pour traiter les matériaux durs ou dégager les angles. Plus les opérations sont nombreuses, plus les bridages le sont, et plus le risque d'erreur cumulée augmente.
C'est aussi la raison principale pour laquelle le coût des pièces non standard métalliques dépasse généralement celui des pièces standard : ce n'est pas le matériau qui est cher, mais la complexité des opérations, le grand nombre de variables et le coût élevé du contrôle qualité. Les pièces standard peuvent être produites sur machines dédiées en ligne, tandis que les pièces non standard exigent à chaque lot un nouveau réglage d'outils, une nouvelle programmation et une nouvelle validation du montage.
Pièces non standard non métalliques : l'hygroscopicité, le gauchissement et la fragilisation sont les principaux problèmes
Les pièces non standard non métalliques couvrent les plastiques techniques, l'acrylique, les composites, etc. Elles n'ont pas à craindre la libération des contraintes d'usinage, mais ont leurs propres difficultés : gonflement par absorption d'humidité, gauchissement après usinage, fragilisation des parois minces, déformation thermique entraînant un retour élastique dimensionnel. Par exemple, le POM et le nylon sont sensibles à l'humidité et doivent être séchés avant usinage ; l'acrylique s'ébrèche facilement au perçage, il faut maîtriser l'avance et la vitesse.
Ces pièces se rencontrent couramment dans les plaques isolantes, les carénages de déviation, les supports de capteurs et les pièces de type panneau. Leurs zones de tolérance sont généralement plus larges que celles des pièces métalliques, mais les exigences d'aspect de surface et de planéité d'assemblage ne sont pas nécessairement moindres. Au choix du matériau, il faut considérer la température de service, le contact éventuel avec des produits chimiques et le besoin éventuel d'un indice de retard au feu — autant d'éléments souvent résumés sur le plan par une simple nuance de matériau, alors qu'ils influent en réalité sur le mode d'usinage et le post-traitement.
Il faut préciser que, bien que la chaîne d'opérations des pièces non standard non métalliques soit relativement courte, les écarts entre lots de matériau sont parfois plus marqués que pour le métal. Des plaques de même nuance issues de lots différents peuvent présenter des états de contraintes internes différents, donc des gauchissements différents après usinage. Pour des volumes un peu importants, il est conseillé de réaliser d'abord un ou deux essais de coupe afin de confirmer la loi de déformation avant de lancer la production.
Logique de choix entre les deux types de matériaux dans l'usinage de pièces non standard
Pour choisir entre métal et non-métal, on regarde d'abord la fonction : reprise de charge, résistance à l'usure, tenue en température, conductivité — on reste globalement sur du métal ; isolation, légèreté, résistance à la corrosion, sensibilité au coût — on envisage le non-métal. On regarde ensuite le volume : pour les petites séries de pièces non standard métalliques, le fraisage/tournage CNC est plus flexible ; pour les petites séries non métalliques, on peut utiliser le CNC ou l'impression 3D, cette dernière offrant un avantage net pour les formes complexes sans moule. On regarde enfin l'assemblage : pour une pièce non métallique associée à une pièce métallique, il faut intégrer la différence de coefficient de dilatation thermique, sinon l'assemblage passe à température ambiante mais se bloque dès que la température monte.
Quelle que soit la catégorie, indiquer clairement sur le plan l'état du matériau, les exigences de traitement thermique, le traitement de surface et les tolérances critiques est la condition pour que le devis et le délai d'usinage de pièces non standard soient prévisibles. Si la case matériau indique simplement « acier » ou « plastique », le fournisseur ne peut que deviner, et le coût des reprises retombe finalement sur le demandeur.
Qu'est-ce que l'usinage sur mesure de pièces non standard : méthodes d'usinage et capacités de procédé correspondantes
L'usinage sur mesure de pièces non standard est le processus consistant à réaliser, selon un plan ou un besoin, des opérations de coupe, de formage et d'assemblage sur des machines manuelles, semi-automatiques ou automatiques. Ce n'est pas un procédé unique, mais un ensemble de procédés — pour un même plan, le choix entre fraisage CNC et coulée sous vide en moule silicone dépend du volume, du niveau de précision et du matériau. Détaillons ci-dessous par méthode, en précisant à chaque fois ce à quoi elle convient.
Soustractif : fraisage/tournage CNC, usinage par électroérosion, découpe à fil lent
Le soustractif est la force principale de l'usinage sur mesure de pièces non standard. Le fraisage et le tournage CNC conviennent à la mise en forme de précision des métaux et plastiques techniques, de la pièce unique à la petite série, le changement de série reposant sur la programmation et non sur un moule. L'usinage par électroérosion (EDM) résout les matériaux durs et le dégagement d'angles vifs ; l'usure des électrodes et l'entrefer doivent être compensés dans le procédé. La découpe à fil lent s'utilise pour les aciers trempés, les inserts et les fentes étroites ; sa précision et son intégrité de surface sont généralement supérieures à celles de la découpe à fil rapide, mais sa vitesse de coupe est lente, ce qui la destine à une dernière passe de finition ou à la mise en forme directe.
Ce que le secteur appelle couramment « précision des équipements CNC de l'ordre de 0,0025 mm » désigne des capacités telles que le positionnement et le repositionnement de la machine, et non la tolérance mesurée de la pièce. Ce qu'on peut réellement obtenir sur la pièce dépend de la rigidité du bridage, du saut d'outil, de la chaleur de coupe et de la méthode de mesure ; en définitive, on se réfère au plan et aux mesures réelles.
Matériaux conventionnels et fabrication additive : impression 3D, moulage sous vide pour réplique
L'impression 3D (FDM, SLA, SLS, MJF, DMLS, etc.) traite principalement deux types de pièces non standard : la validation structurelle et les formes difficiles à usiner par enlèvement de matière. Elle élimine le bridage et les trajectoires d'outils, mais l'anisotropie, les traces de supports et la dérive dimensionnelle doivent être intégrées à l'avance dans les tolérances. Le moulage de réplique pour prototypes (coulée sous vide) convient aux petites séries d'essai, reproduisant des pièces de l'ordre de 20 à 50 unités à partir d'un moule en silicone ; l'aspect de surface et le toucher du matériau se rapprochent du moulage par injection, pour un coût bien inférieur à celui d'un moule acier, mais la durée de vie du moule est limitée et la stabilité dimensionnelle inférieure à celle de l'injection.
Mise en forme et reproduction en série : emboutissage, pliage et soudage de tôle, injection plastique
La tôle métallique, par emboutissage, pliage et soudage, constitue des enveloppes, des supports et des plaques de liaison ; elle convient aux pièces structurelles non standard de type tôle. Le retour élastique au pliage, la déformation thermique des soudures et l'accumulation d'erreurs sur les positions de perçage sont des points de contrôle courants ; la première pièce doit être comparée à un gabarit de contrôle ou par scan 3D. Le moulage par injection suit une autre logique : il nécessite un moule, et le coût unitaire s'amortit avec la quantité, de sorte qu'il n'est rentable que lorsque la série est suffisamment grande et que la forme de la pièce permet la dépouille et une épaisseur de paroi uniforme. Ouvrir un moule malgré une série insuffisante donne généralement un prix unitaire et un délai supérieurs à ceux d'un produit standard.
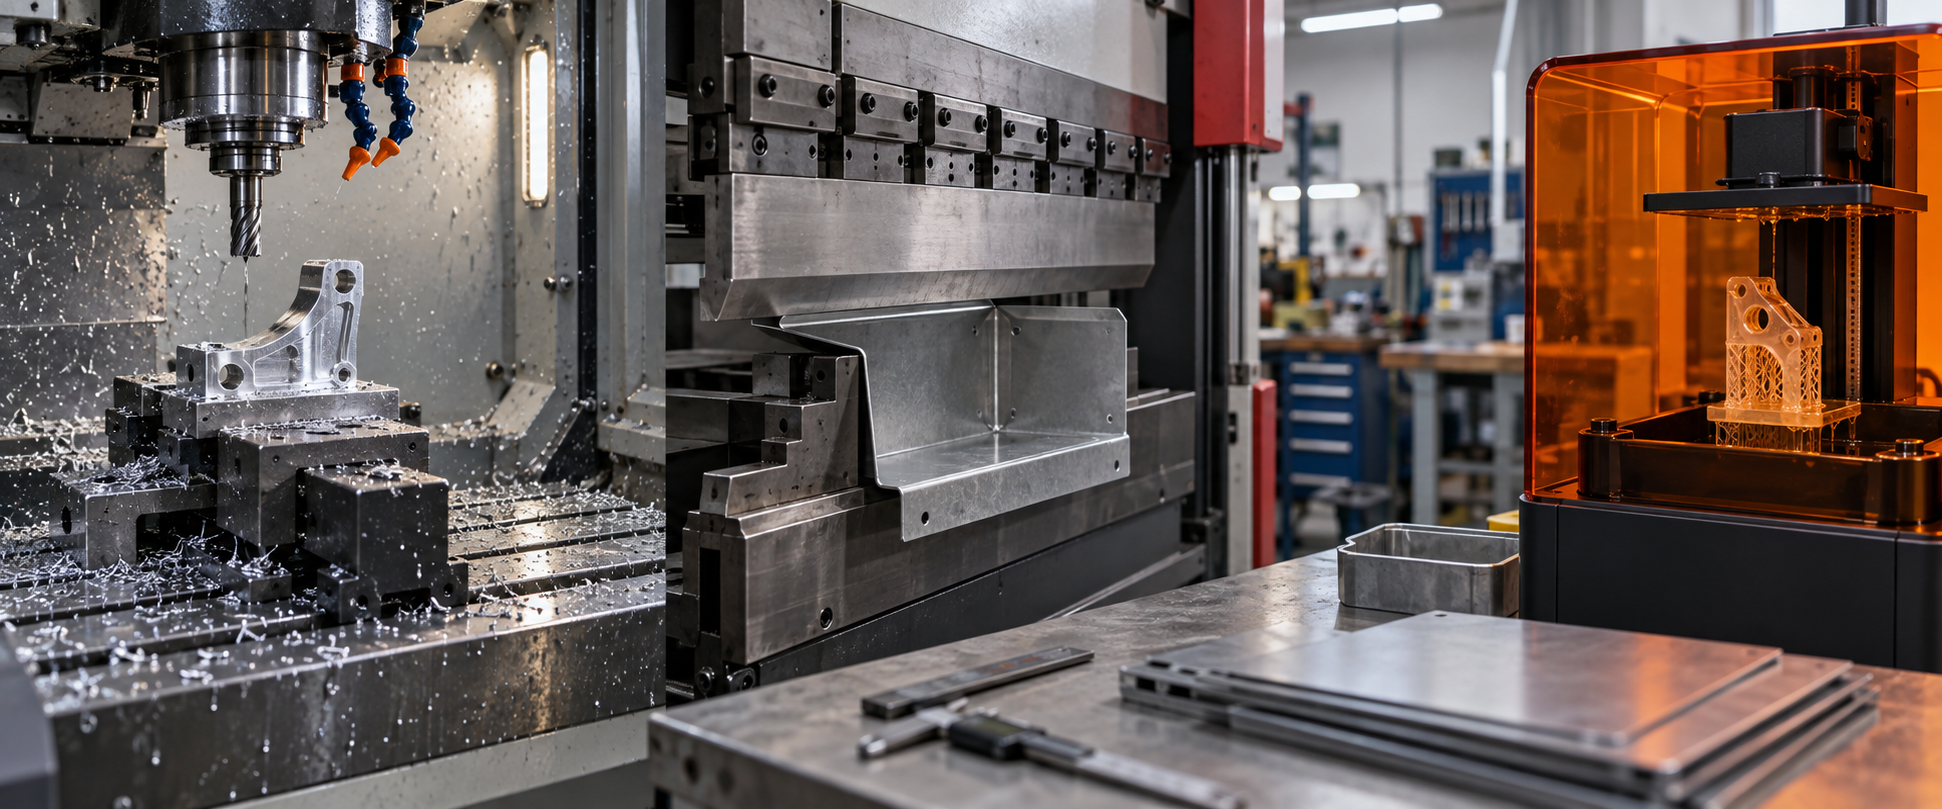
Pour choisir la méthode, l'ordre de jugement est : la série, la précision, le matériau, et enfin l'équipement. Si la méthode est mal choisie, le bridage, le contrôle et la reprise suivent la même erreur. Pour connaître les limites concrètes des capacités de chaque procédé, on peut consulter les descriptions des capacités d'usinage CNC, des capacités d'impression 3D, des capacités de tôlerie et des capacités de moulage par injection.
Les cinq grandes catégories d'équipements pour l'usinage de pièces non standard sur mesure : comment choisir, côté achats et côté ingénieurs
Avant de choisir un équipement, répondez à deux questions : quelle précision exige cette série de pièces non standard, et quelle est la taille de la série. Si l'ordre est inversé, on se retrouve à fraiser avec une machine 5 axes un support qui ne demande qu'un perçage, ou à attaquer à la fraiseuse ordinaire une surface d'ajustement de qualité IT6. Les cinq grandes catégories d'équipements — soudage, découpe, machines d'usinage, contrôle, post-traitement auxiliaire — constituent la charpente du choix, mais la façon de choisir dans chaque catégorie dépend de la pièce elle-même.
Équipements de soudage et de découpe : voir le matériau, l'épaisseur et la zone affectée thermiquement
Le choix d'un équipement de soudage commence par le métal de base. Les pièces en acier au carbone utilisent couramment le MIG/MAG ou le soudage à l'arc manuel ; l'inox et l'aluminium sont sensibles à l'apport thermique, et le TIG ou le soudage laser contrôlent mieux la déformation. Trois points de jugement : la soudure doit-elle être contrôlée par ressuage ou radiographie, faut-il un recuit ou un dégagement de contraintes après soudage, la position de soudage est-elle à plat ou toutes positions. Le soudage toutes positions exige davantage de souplesse d'équipement et d'expérience de l'opérateur ; pour les petites séries, le manuel est plus réaliste, et l'on envisage un poste robotisé lorsque la série augmente.
Les équipements de découpe se classent par source d'énergie : plasma, laser, jet d'eau, flamme. Pour les tôles minces (couramment 0,5–3 mm), le laser à fibre offre un rendement élevé et une faible zone affectée thermiquement ; pour les tôles moyennes et épaisses (6–25 mm), le plasma est plus économique ; le jet d'eau n'a aucune influence thermique et convient aux pièces déjà traitées thermiquement ou exigeant une métallographie de coupe précise, mais il est lent et son coût d'exploitation est élevé. Le point le plus souvent négligé dans le choix de la découpe est la zone affectée thermiquement (ZAT) — sur quelques millimètres autour de la coupe, la dureté et la structure changent, et les faces à usiner ensuite doivent conserver un surépaisseur suffisante pour éliminer cette couche.
Machines d'usinage : courses, vitesse de broche, magasin d'outils et mode de bridage
C'est le terrain principal de l'usinage de pièces non standard sur mesure. La fraiseuse verticale 3 axes convient aux pièces plates et aux cavités peu profondes ; pour les pièces avec trous latéraux ou faces inclinées, on ajoute une table tournante à la 3 axes ou l'on passe directement à la 4 axes ; les roues à aubes, les surfaces complexes et l'usinage multi-faces en un seul bridage relèvent de la 5 axes. Au moment du choix, on regarde quatre paramètres : les courses X/Y/Z doivent couvrir l'encombrement de la pièce plus le montage, la vitesse de broche détermine si les petits outils (par exemple inférieurs à φ0,5 mm) peuvent atteindre une vitesse de coupe raisonnable, la capacité du magasin d'outils détermine si les pièces multi-opérations nécessitent des arrêts fréquents pour changer d'outil, et le mode de bridage détermine si les pièces à paroi mince seront déformées par le serrage.
Il en va de même pour le tournage : les arbres courts et trapus se tournent sur un tour à commande numérique ordinaire, les arbres longs et fins nécessitent une lunette ou un tour à poupée mobile, et les pièces comportant des caractéristiques de fraisage dépendent du tour-fraiseuse pour réduire les bridages secondaires. La précision de positionnement des équipements à commande numérique couramment citée dans le secteur est de l'ordre de 0,0025 mm ; il s'agit d'un indicateur statique de la machine elle-même, et la précision réelle de la pièce doit encore intégrer l'usure des outils, les contraintes de bridage, la déformation thermique et les erreurs de mesure. Se référer aux tolérances du plan et aux rapports de mesure réels ; ne pas prendre les paramètres des catalogues de machines comme valeurs garanties pour la pièce.
Équipements de contrôle et auxiliaires : comment définir la machine à mesurer tridimensionnelle, le scan 3D et l'ébavurage
L'équipement de contrôle dépend de ce qui est indiqué sur le plan. Pour de simples dimensions linéaires et diamètres de perçage, le pied à coulisse, le micromètre et la jauge de profondeur suffisent ; pour les tolérances géométriques telles que la position, la coaxialité ou le profil, une machine à mesurer tridimensionnelle (MMT) est nécessaire. Pour comparer entièrement la première pièce au modèle CAO du plan, ou pour scanner une ancienne pièce déjà utilisée en vue d'une rétro-ingénierie, on utilise le scan 3D. Points de jugement : les caractéristiques à contrôler sont-elles de géométrie régulière, la tolérance est-elle inférieure au tiers de l'incertitude de l'équipement de mesure, faut-il fournir un rapport de données.
Les équipements auxiliaires sont facilement considérés comme accessoires, alors qu'ils influent réellement sur les délais et le taux de conformité. L'ébavurage se fait manuellement, par tribofinition vibratoire, par électrolyse ou par énergie thermique ; les bavures dans les trous croisés et les cavités internes ne sont pas accessibles à la main et doivent être signalées à l'avance. Le nettoyage, l'anodisation, le brunissage, le sablage et autres traitements de surface sont soit réalisés en interne avec une ligne de bains, soit sous-traités ; dès la phase de choix, il faut confirmer si le traitement modifie les dimensions — l'anodisation ajoute généralement quelques micromètres, et les faces d'ajustement doivent conserver une surépaisseur ou être protégées.
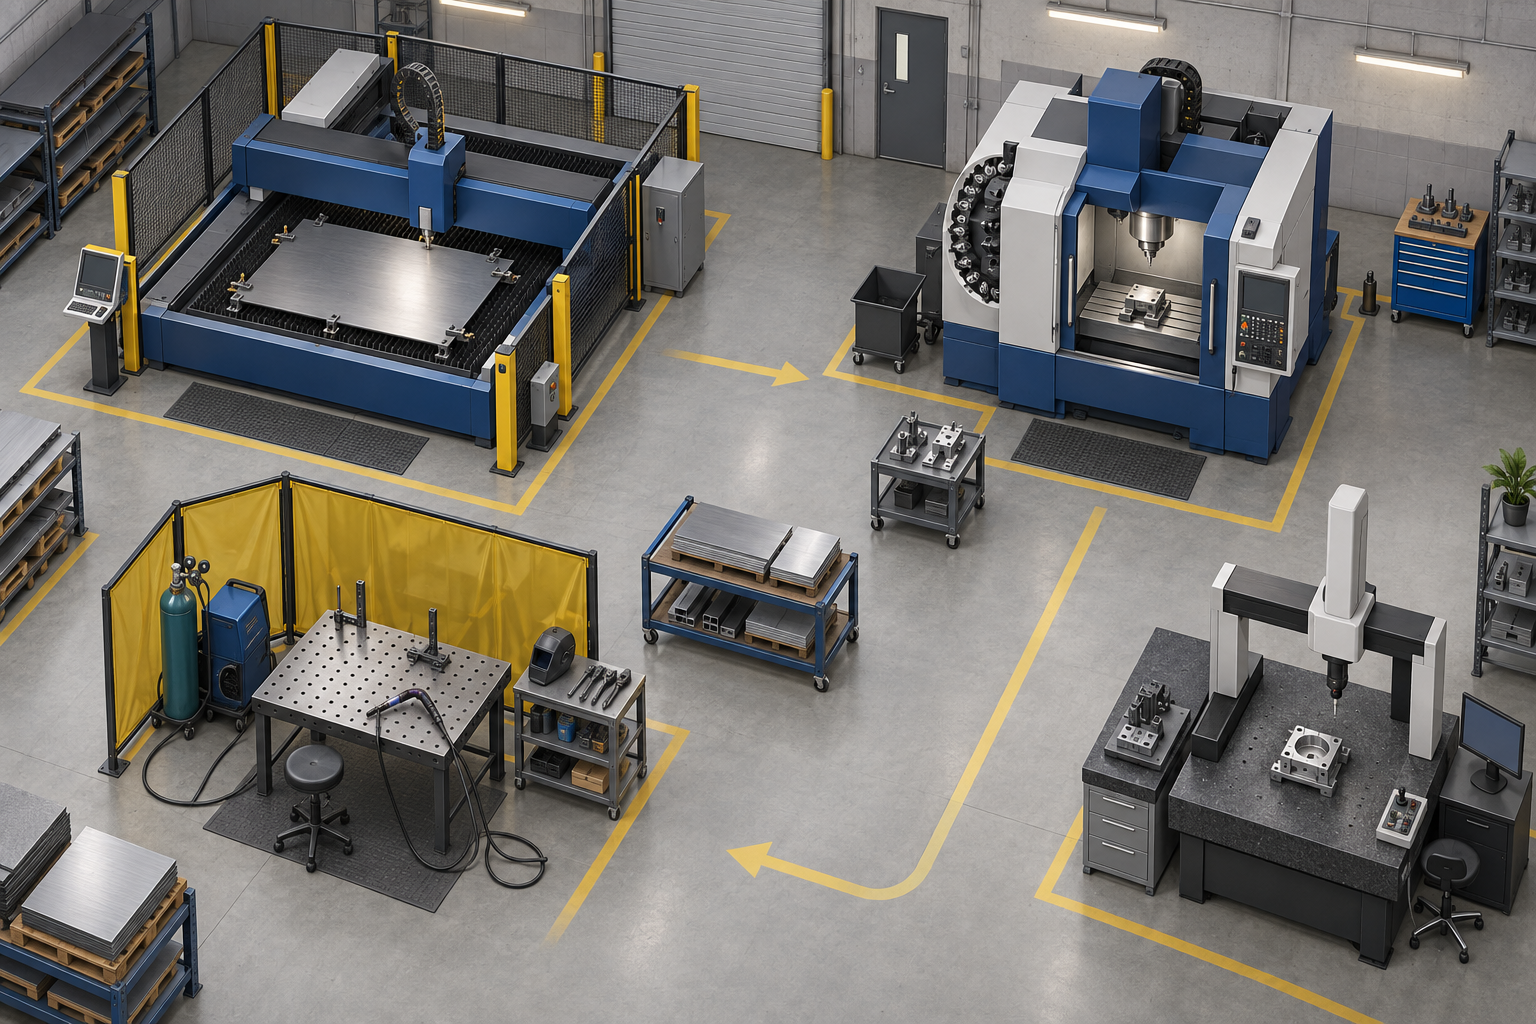
L'ordre qui relie les cinq catégories d'équipements est le suivant : d'abord fixer la précision et la série → puis définir la gamme de fabrication → enfin choisir les équipements. Pour une même série de pièces non standard, lorsque la quantité passe de 5 à 500 unités, les machines d'usinage peuvent évoluer d'une 3 axes avec perceuse à colonne vers un montage dédié avec multi-axes ; le contrôle peut passer du prélèvement au contrôle à 100 % avec SPC. L'équipement est une conséquence, pas un point de départ.
Procédés et étapes de l'usinage de pièces de précision non standard sur mesure : de l'analyse du besoin à l'expédition
L'usinage de pièces non standard n'a pas de modèle figé, mais la chaîne des opérations est stable. La différence réside seulement dans le fait d'exécuter ou non certaines étapes intermédiaires, et jusqu'à quel niveau de détail. Voici le déroulement selon l'ordre réel de circulation, en soulignant à chaque étape les points de contrôle clés et les causes de reprise les plus fréquentes.
Analyse du besoin et confirmation de la conception
Commencez par confirmer où la pièce est montée, avec quoi elle s'ajuste et quelles charges elle supporte. Si cette étape n'est pas menée à fond, tout le reste est vain. Reprises courantes : incohérence entre le plan 2D et le modèle 3D, numéros de version qui ne correspondent pas, dimensions modifiées oralement par le client mais plan non mis à jour. Après confirmation, on gèle une version du plan, qui servira de référence unique pour toutes les opérations suivantes.
Choix du matériau et prétraitement
Choisir le matériau selon les conditions de service, et non le plus cher possible. Pour l'aluminium, voir la nuance et l'état ; pour l'acier, voir s'il faut une trempe-revenu ou une pré-trempe. Le prétraitement est souvent sauté : recuit de détente des barres, planage des tôles, séchage déshumidification des pièces non métalliques. Si on le saute, la pièce se déforme après finition et les dimensions sortent des tolérances. Reprise courante : état du matériau incorrect, dureté non conforme après usinage, pièce mise au rebut et refonte.
Revue du plan et des tolérances
Passez en revue chaque dimension : lesquelles sont fonctionnelles et doivent être strictes, lesquelles relèvent de tolérances libres et peuvent être relâchées. Les références de cotation doivent être unifiées, et les tolérances géométriques ne doivent pas entrer en conflit avec les tolérances dimensionnelles. Les exigences de rugosité doivent être clairement indiquées, les valeurs Ra correspondant à différents modes d'usinage. Reprises courantes : tolérances trop serrées, impossibles à usiner, retour au plan qui fait perdre du temps ; ou références non unifiées, impossibles à faire correspondre au contrôle.
Plan de bridage et gamme de fabrication
Définir d'abord le nombre de bridages, puis organiser les opérations. Plus le nombre de bridages est élevé, plus l'erreur cumulée est grande. Les faces pouvant être usinées en un seul bridage doivent l'être autant que possible. La gamme de fabrication précise la répartition des surépaisseurs entre ébauche, semi-finition et finition. Reprises courantes : pièce à paroi mince trop serrée, retour élastique après desserrage, dimensions qui dérivent ; ou ordre des opérations inversé, face finie rayée par les opérations suivantes.
Rectification, ébauche et usinage par électroérosion
Les faces de référence à haute précision nécessitent d'abord une rectification, pour préparer le positionnement ultérieur. L'ébauche enlève la surépaisseur, en laissant une surépaisseur uniforme pour la finition. Les matériaux durs ou les cavités complexes font appel à l'usinage par électroérosion (EDM), indispensable pour les rainures profondes et étroites et les angles rentrants. Le fil à décharge lente sert aux contours de haute précision et à la découpe après trempe. Reprises courantes : surépaisseur d'ébauche non uniforme, charge d'outil qui varie brutalement en finition, dimensions instables ; paramètres d'électroérosion mal réglés, couche altérée de surface trop épaisse, surépaisseur de rectification ultérieure insuffisante.
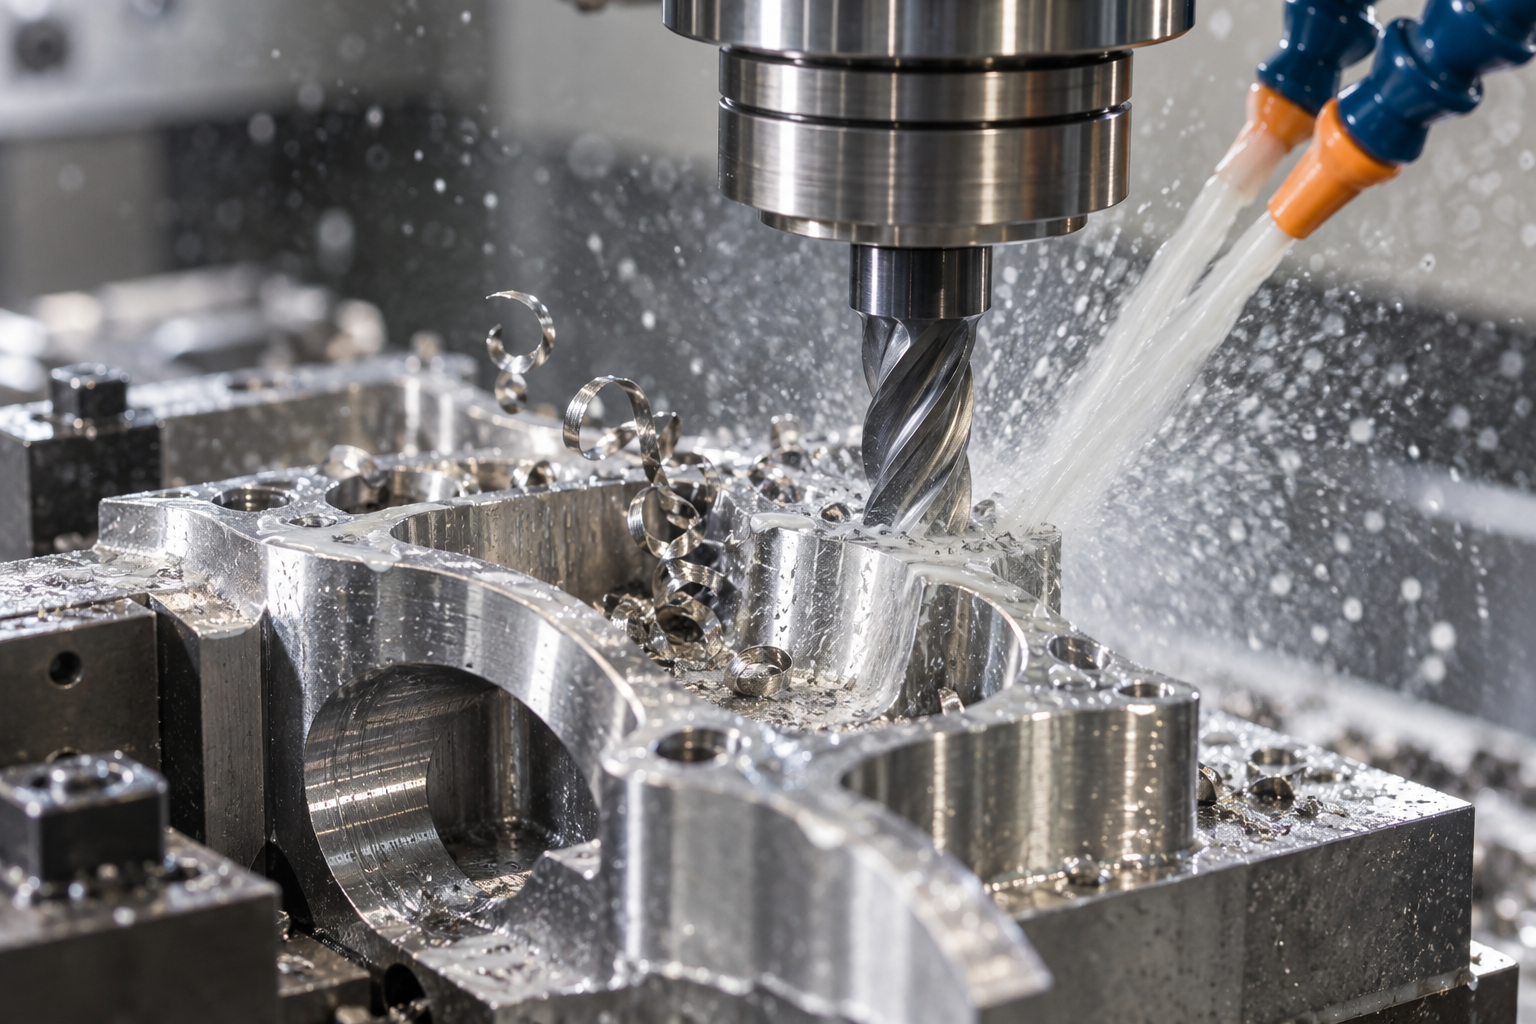
Finition CNC et ébavurage
La finition est contrôlée selon la zone de tolérance du plan, l'usure des outils doit être surveillée et la première pièce doit être contrôlée. Ne pas laisser l'ébavurage pour la fin : trous croisés, entrées de filetage et bords de rainures doivent tous être repris. Reprises courantes : bavures non éliminées, faces d'ajustement rayées au montage ; ou chanfrein trop important lors de l'ébavurage, qui supprime un bord fonctionnel.
Contrôle qualité, emballage et expédition
Le contrôle qualité mesure chaque point selon le plan : dimensions, géométrie, rugosité. Les dimensions critiques sont comparées par MMT ou scan 3D, les dimensions ordinaires avec des instruments de mesure. Le rapport de contrôle accompagne la marchandise. L'emballage est choisi selon les caractéristiques de la pièce : film de protection sur les faces de précision, huile antirouille sur les pièces corrodables, support pour les pièces à paroi mince. Reprises courantes : omission de contrôle, dépassement de tolérance découvert seulement chez le client ; ou emballage inadapté, face de précision heurtée pendant le transport.
La traçabilité après-vente repose sur les enregistrements de processus : lot de matière, paramètres d'opération, données de contrôle, opérateur. En cas de problème, on peut remonter à l'étape concernée. La valeur de l'usinage de pièces non standard ne réside pas dans la vitesse à produire une pièce, mais dans le fait que chaque étape de cette chaîne est maîtrisable, vérifiable et reproductible.
Comment utiliser le DFM pour maîtriser le coût d'usinage des pièces non standard : identifier la cause racine dès la phase de conception
L'essentiel du coût d'une pièce non standard est déjà figé au moment où le plan est finalisé. Le taux d'utilisation de la matière, le nombre de montages, les outils et opérations nécessaires, les méthodes de contrôle : tout cela est lié à la forme de la pièce et à ses zones de tolérance. Attendre que le technologue reçoive le plan pour chercher des économies laisse très peu de marge de manœuvre. Le DFM (conception pour la fabrication) consiste à identifier les causes racines du coût avant de couper le moindre métal. Il ne promet pas un pourcentage d'économie, il répond à une seule question : cette caractéristique vaut-elle la peine d'être réalisée ?
Demandez d'abord « pourquoi cette caractéristique existe-t-elle ? »
Prenez le plan d'une pièce non standard et passez en revue chaque caractéristique : cet épaulement sert-il à dégager un assemblage, ou est-ce une habitude de conception ? Ce congé intérieur R0,5 est-il indispensable, ou tracé au hasard ? Une face non fonctionnelle cotée ±0,02 ou ±0,1 n'a aucun impact sur l'assemblage, mais le coût d'usinage et de contrôle diffère d'un cran. La première étape du DFM n'est pas de modifier la conception, mais de mettre « l'intention de conception » et « le coût d'usinage » sur la même table pour les comparer. Le coût de la plupart des pièces non standard se bloque sur ces caractéristiques dont personne ne peut expliquer pourquoi elles existent.
Six axes d'économie actionnables
- Simplifier la forme de la pièce, réduire le nombre de montages. Passer d'un usinage sur trois faces à deux faces n'élimine pas seulement le temps de retournement, mais aussi les erreurs de positionnement et les risques de rebut liés au réalignement. Si un profil peut être directement découpé dans un profilé, ne le concevez pas comme nécessitant l'évidement d'un bloc massif.
- Choisir un matériau adapté aux conditions, pas le plus cher. Du 6061 suffit pour une pièce structurelle qui n'entre pas en contact avec des milieux corrosifs ; inutile de passer au 7075 ou au 316L ; sur les pièces non standard, le temps de coupe et l'usure des outils supplémentaires dus à un matériau surdimensionné coûtent souvent plus cher que la différence de prix de la matière.
- Standardiser les composants et les outils. Converger autant que possible les spécifications de filetage et les séries de diamètres de perçage vers quelques valeurs courantes réduit les changements d'outil et la préparation de programmation ; les pièces qu'une même machine peut usiner avec le même lot d'outils sont plus faciles à planifier et à maîtriser en coût.
- Assouplir les tolérances des faces non fonctionnelles. Seules les faces d'assemblage, de positionnement et d'étanchéité nécessitent un resserrement ; les autres suivent les tolérances libres. Coter ±0,02 sur tout le plan fait grimper le temps de contrôle de façon exponentielle, pour un gain parfois nul.
- Éviter les caractéristiques difficiles à usiner. Les cavités profondes, gorges étroites, parois minces et angles intérieurs droits impossibles à dégager imposent des outils spéciaux, des montages multiples voire l'électroérosion. Privilégiez les modifications vers une structure ouverte, des congés plus grands, un dégagement d'outil.
- Unifier les filetages et les spécifications de perçage. Si M3, M4, M5 et M6 apparaissent tous sur un même plan, les taraudages et changements d'outil s'accumulent ; en converger vers deux ou trois fluidifie la programmation et le rythme d'usinage.
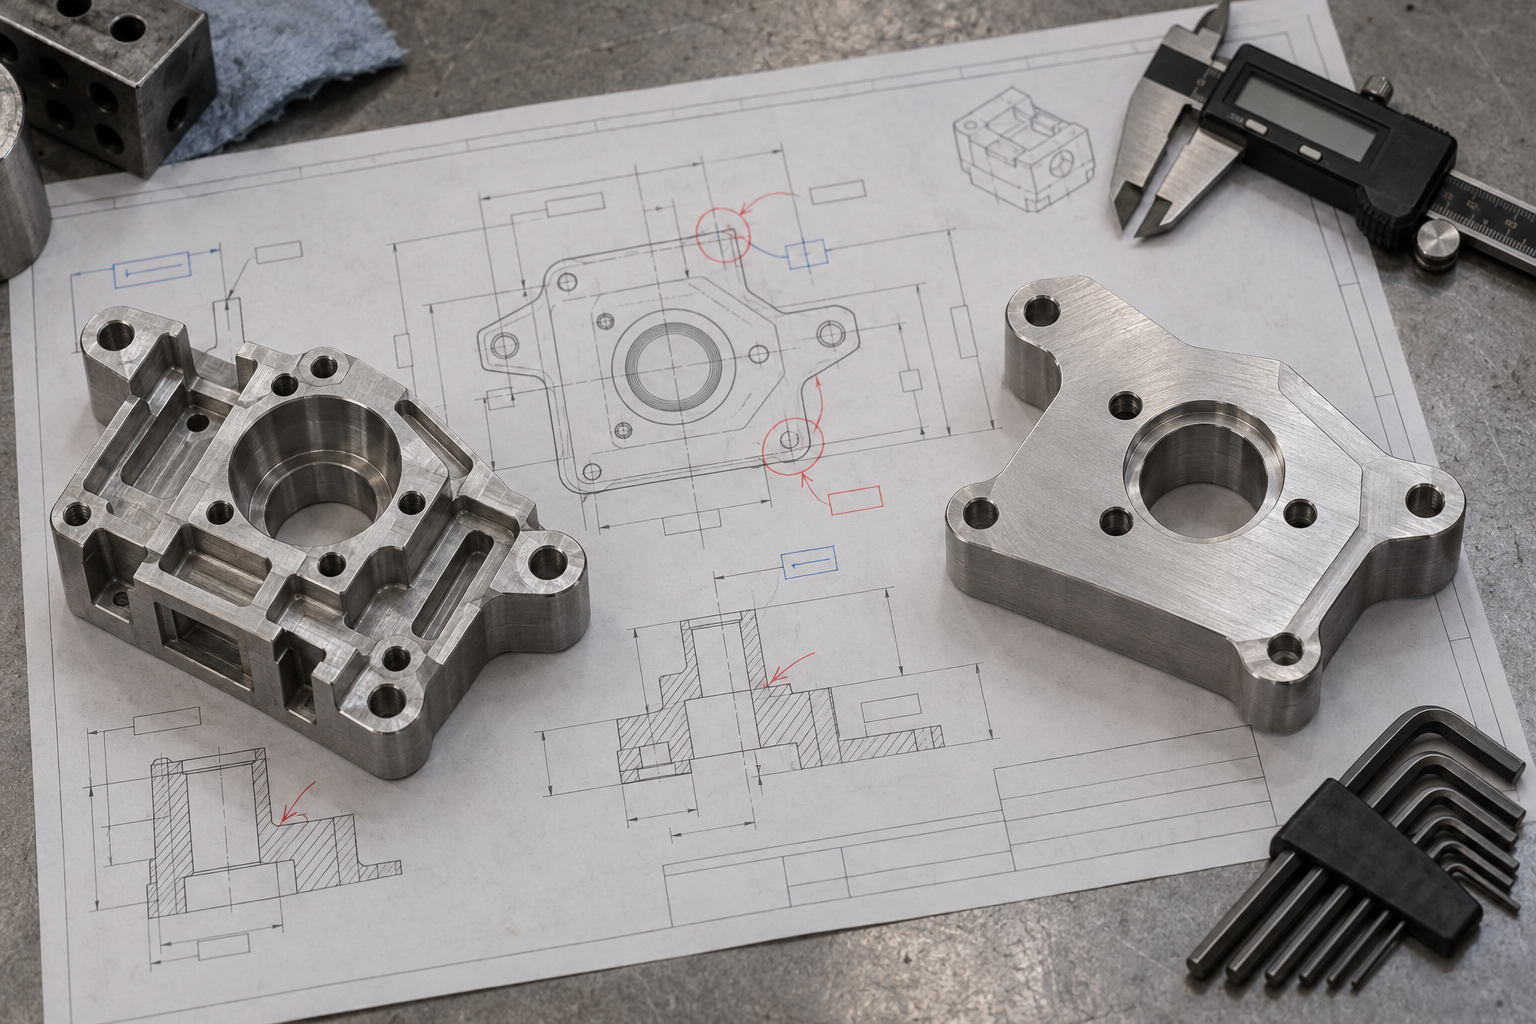
Une comparaison avant/après modification de conception
Pour un support de capteur d'un équipement d'automatisation, la conception d'origine était une structure profilée avec cavité profonde fraisée dans un bloc d'aluminium massif, à usiner sur la face inférieure et les deux côtés, avec un rapport profondeur/largeur de la cavité proche de 4:1, nécessitant des outils à grand rapport longueur/diamètre et de l'électroérosion pour dégager les angles. Fonctionnellement, il sert simplement à fixer un capteur et à garantir une position de trou de montage. En le remplaçant par une plaque d'aluminium standard pliée en L, puis en fraisant la face de montage et les trous de positionnement externes, on passe de trois faces usinées à une seule, la cavité profonde disparaît, et le processus passe de « fraisage — électroérosion — retouche » à « fraisage — pliage ». La rigidité de la pièce est légèrement moindre, mais suffisante dans ces conditions. C'est le gain typique du DFM : non pas accélérer une opération individuelle, mais réduire le nombre d'opérations elles-mêmes.
La même approche est courante en usinage de pièces non standard : remplacer une structure nécessitant deux pièces soudées puis usinées par une mise en forme en une seule passe de fraisage ; remplacer une pièce trempée et revenue nécessitant un traitement thermique par un matériau pré-trempé usiné directement ; passer des trous d'assemblage de haute précision de « perçage — alésage — rectification » à « perçage — alésage », à condition que la zone de tolérance le permette. Le choix dépend des véritables limites fonctionnelles de la pièce. Si le bureau d'études veut bien indiquer clairement « quelles cotes sont fonctionnelles et lesquelles sont de référence », l'estimation du coût et du délai d'usinage des pièces non standard sera plus précise. Pour évaluer la direction à partir d'un plan concret, vous pouvez commencer par le devis par dialogue IA ou les capacités d'usinage CNC, en précisant le plan et les conditions réelles d'utilisation.
Domaines d'application courants et pièces typiques de l'usinage de pièces non standard
La demande d'usinage de pièces non standard est très concentrée : plus les dimensions d'interface sont déduites de la machine complète et plus le volume ne justifie pas un moule dédié, plus les pièces non standard sont fréquentes. À l'inverse, les cas couverts par des pièces standard le sont généralement parce que leurs dimensions d'assemblage et leur niveau de charge ont été unifiés par le secteur, permettant une sélection directe. Comprendre cette ligne de démarcation est plus utile que de mémoriser une liste de pièces.
Automobile et outillage : segments de piston, brides hydrauliques et autres pièces personnalisées selon les besoins de l'entreprise
Dans les pièces automobiles, les segments de piston, les brides hydrauliques et les gabarits de contrôle spéciaux sont des pièces non standard typiques. La raison est simple : ils doivent s'accorder avec un ensemble piston, un circuit hydraulique ou un poste de ligne existants, et l'entraxe, la hauteur d'épaulement et les tolérances d'assemblage sont déterminés par la machine complète ou le corps de la bride, qu'aucune norme nationale ne peut prescrire à l'avance. Ces pièces ont souvent un volume faible et une structure peu complexe, mais exigent une bonne constance dimensionnelle et une interchangeabilité d'assemblage élevée.
L'outillage illustre encore mieux le problème : lorsqu'une même machine change de produit, le montage peut devoir être refait, et un moule dédié n'est pas rentable. Ces pièces non standard sont donc généralement usinées par fraisage et tournage CNC, complétés si besoin par découpe au fil ou électroérosion, dans des matériaux allant de l'acier 45 à l'aluminium ou à l'inox.
Équipements d'automatisation et électronique : supports de rail, plaques de liaison, supports de capteurs, pièces isolantes
Les supports de rail, plaques de liaison et supports de capteurs des équipements d'automatisation constituent une autre grande source de pièces non standard. Leur fonction est claire : fixer des rails, vérins et capteurs standardisés sur le châssis de l'équipement, or les positions de perçage, les courses et les angles de montage diffèrent d'une machine à l'autre, ces pièces de transition doivent donc être sur mesure. En termes de précision, la planéité des faces de montage et les tolérances de position des trous sont souvent critiques, tandis que la forme extérieure peut être assouplie.
Dans le domaine électronique, les pièces non standard sont plutôt non métalliques : plaques isolantes, déflecteurs, pièces structurelles de dissipation thermique, gabarits de test. Elles privilégient l'isolation électrique, la conductivité thermique, la classe de retardateur de flamme et le gauchissement après usinage du matériau, plutôt que la résistance des métaux. Le fraisage CNC de plastiques techniques, ou le moulage sous vide par réplique en petite série, sont des choix courants.
Médical, équipements de laboratoire et énergies nouvelles : petits volumes, nombreuses interfaces, renouvellement rapide
Les brides en inox, boîtiers d'instruments et porte-échantillons des équipements médicaux et de laboratoire sont presque tous des pièces non standard : la production de l'équipement lui-même est faible, et les pièces associées ne peuvent encore moins avoir de modèle standard ; il faut en outre satisfaire des conditions d'usage telles que la propreté, la résistance à la corrosion et l'absence de zones mortes, avec des matériaux souvent en inox 304, 316 ou en plastiques techniques comme le PEEK et le POM.
Dans les énergies nouvelles, il s'agit principalement de pièces structurelles de modules de batterie, comme les plaques d'extrémité, supports et pièces de positionnement de languettes de connexion. Leurs interfaces sont déterminées par les dimensions des cellules et l'agencement du module, or les spécifications de cellules évoluent rapidement, ce qui rend le moulage par injection risqué ; le CNC ou la tôlerie sont donc largement utilisés en phase initiale.
En résumé, ces cas tendent vers le non standard parce que : les dimensions d'interface sont déterminées par la machine complète et les pièces standard ne correspondent pas ; le volume ne suffit pas à amortir le coût d'un moule dédié ; et il faut s'accorder avec l'assemblage et les équipements existants. Pour juger si une pièce doit être non standard, il suffit de voir si elle cumule ces trois conditions. Pour évaluer le procédé adapté à une pièce précise, consultez d'abord l'aperçu des capacités de fabrication, puis confirmez avec le plan.
Questions fréquentes sur l'usinage de pièces non standard (FAQ)
Les questions ci-dessous correspondent aux principaux points de blocage rencontrés par les acheteurs et les ingénieurs dans le processus d'usinage de pièces non standard. Les réponses portent uniquement sur les définitions, classifications, équipements, opérations et DFM abordés dans cet article, sans traiter de devis ni de délais précis.
Comment déterminer si une pièce doit être non standard ou si l'on peut choisir directement une pièce standard ?
Vérifiez d'abord si l'interface et la fonction peuvent être couvertes par une pièce standard existante. Si les dimensions de montage, la course, la charge, le matériau ou le mode de liaison ne correspondent pas aux spécifications standard, ou si la pièce standard doit être retouchée après montage, passez par l'usinage de pièce non standard. À l'inverse, dès qu'une pièce standard de spécification adaptée, de durée de vie et de précision suffisantes est disponible, privilégiez-la : son interchangeabilité, son délai d'approvisionnement et son prix unitaire sont généralement plus maîtrisables. La limite est la suivante : la pièce non standard répond aux « besoins non couverts par les pièces standard », et non à une envie de personnalisation.
Quelle précision peut atteindre l'usinage de pièces non standard ? Une cote de 0,005 mm sur le plan est-elle toujours réalisable ?
On ne peut pas généraliser. La précision de positionnement des équipements CNC courants du secteur est de l'ordre de 0,0025 mm, et certaines pièces de précision atteignent en pratique environ 0,002 mm, mais il s'agit de valeurs typiques du secteur, non d'une garantie valable pour toute pièce, tout matériau et tout volume. La faisabilité dépend du matériau, de la rigidité de la structure, du mode de montage, des outils, des moyens de mesure et du volume. Si le plan exige une haute précision, faites d'abord réaliser une revue DFM par le fournisseur pour confirmer les références, les zones de tolérance et le plan de contrôle, avant de discuter de la faisabilité. Des tolérances irréalisables ne mènent qu'à des litiges.
Pourquoi le coût d'usinage d'une pièce non standard est-il généralement plus élevé que celui d'une pièce standard ?
Trois raisons se cumulent. Premièrement, sans moule ni outillage existants, la programmation, le plan de montage et l'essai de la première pièce demandent un investissement dédié. Deuxièmement, la chaîne d'opérations d'une pièce métallique non standard, de l'ébauche à la finition, est longue, et la déformation au traitement thermique, les contraintes de coupe et le traitement de surface doivent être maîtrisés séparément, avec beaucoup de variables. Troisièmement, le volume est faible, et le temps de préparation rapporté à chaque pièce est élevé. Les pièces standard abaissent le coût unitaire grâce au volume et à la standardisation, ce que les pièces non standard n'ont pas ; la cherté est donc structurelle, et non le fait d'un fournisseur qui surfacture.
Que faut-il indiquer clairement sur le plan pour que le devis d'usinage d'une pièce non standard soit fluide ?
Indiquez au minimum : la nuance et l'état du matériau, les cotes et zones de tolérance critiques, les références, les tolérances géométriques, la rugosité de surface, les exigences de traitement thermique et de traitement de surface, la quantité. Pour les pièces en relation d'assemblage, indiquez les cotes d'ajustement et les jeux. Plus il manque d'éléments, plus le fournisseur ne peut coter que selon le procédé le plus conservateur, ce qui fait monter le prix. Par ailleurs, les tolérances des faces non fonctionnelles peuvent être assouplies, en concentrant le budget de précision sur les cotes qui influent réellement sur l'assemblage et la fonction : le devis sera plus juste.
Petites séries de pièces non standard : choisir l'usinage CNC ou l'impression 3D ?
Cela dépend de l'usage et du matériau. Pour supporter des charges, avoir des filetages, respecter une précision d'ajustement et utiliser du métal, privilégiez l'usinage CNC ; pour une structure complexe, de nombreux canaux internes, une série de seulement quelques pièces et sans besoin de haute résistance, l'impression 3D est plus économique. Pour les pièces en plastique en petite série, on peut aussi envisager le moulage par coulée sous vide, dont la surface et le toucher sont plus proches des pièces injectées que des pièces imprimées. Si dans un même lot il y a à la fois des pièces métalliques porteuses et des pièces de boîtier en plastique, les séparer pour suivre des procédés différents est souvent plus économique que de vouloir les unifier de force.
Key takeaways
- La différence essentielle entre pièces standard et pièces non standard réside dans l'existence ou non de spécifications et de paramètres nationaux unifiés ; les pièces non standard sont personnalisées selon des plans ou des besoins, et les tolérances et états de surface sont définis par le client.
- Les pièces non standard se divisent en deux grandes catégories selon le matériau : métalliques et non métalliques. Les pièces métalliques ont une chaîne d'opérations plus longue et davantage de points de contrôle qualité, leur coût étant généralement supérieur à celui des pièces standard.
- Les équipements d'usinage sur mesure de pièces non standard se répartissent en plusieurs grandes catégories : soudage, découpe, machines d'usinage, etc. Les modes d'usinage se déclinent en manuel, semi-automatique et automatique ; le choix doit correspondre au volume et à la précision.
- La chaîne d'opérations des pièces de précision non standard commence par l'analyse du besoin et la validation de la conception, puis passe par la préparation du matériau, le meulage, l'usinage par électroérosion, l'usinage CNC, jusqu'au contrôle qualité et à l'emballage ; chaque étape doit conserver une traçabilité.
- La valeur du DFM est d'identifier les causes profondes des coûts avant la première coupe, en simplifiant les formes, en choisissant judicieusement les matériaux et en standardisant les composants afin de réduire les modifications coûteuses ultérieures.



