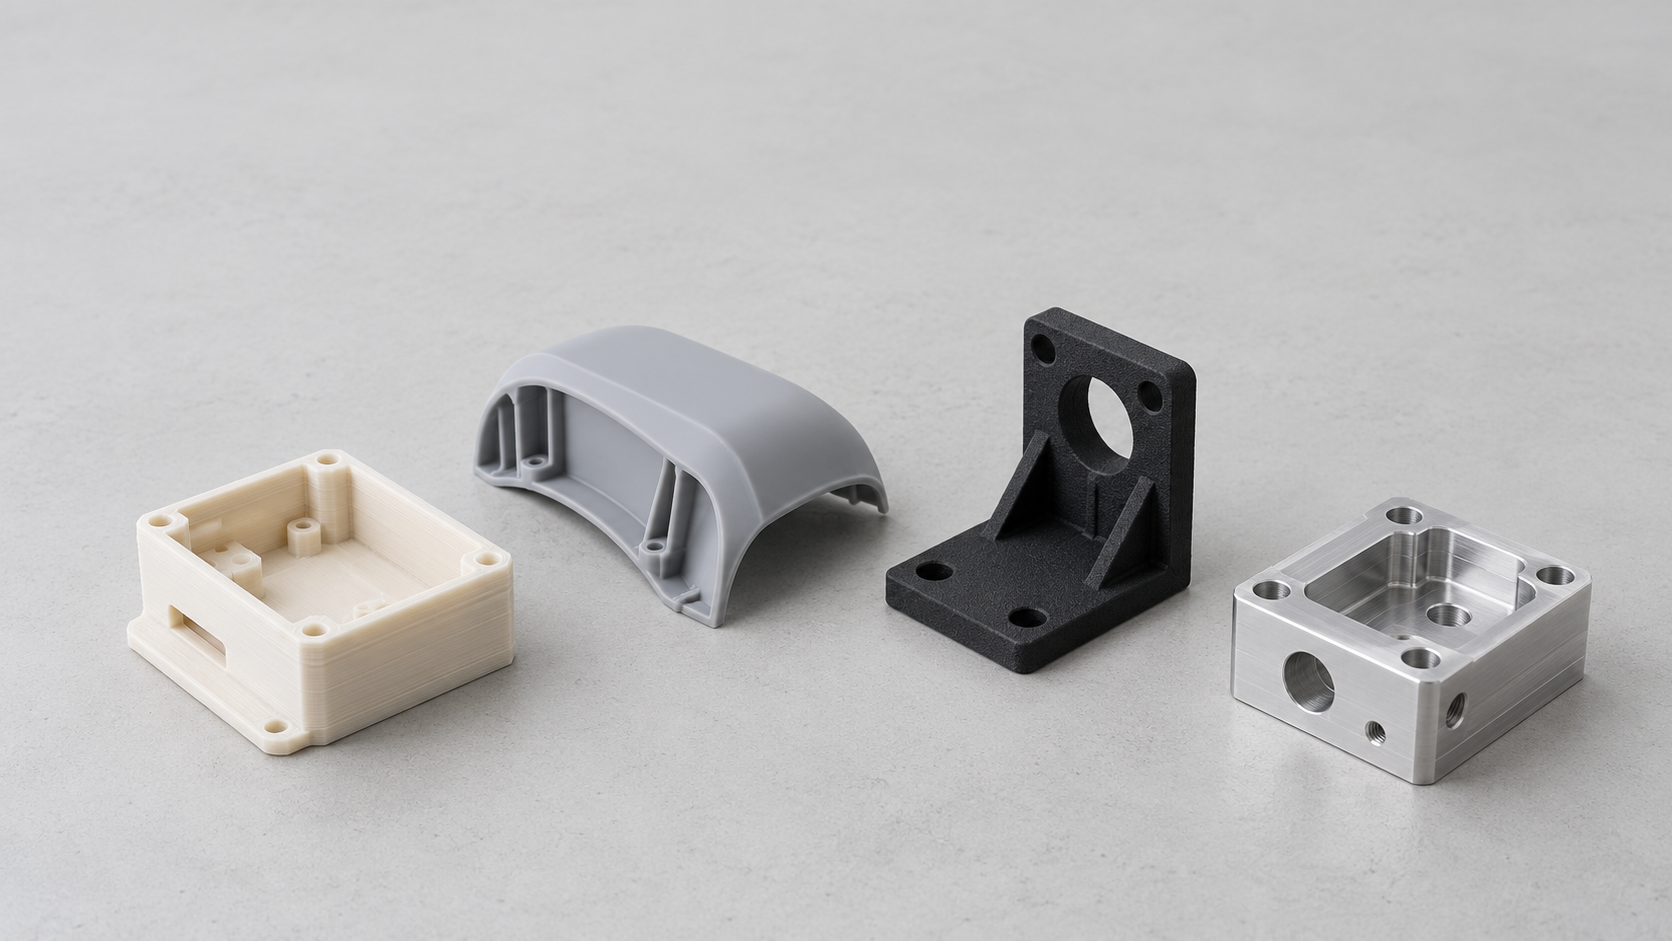
Le prototypage rapide ne correspond pas à un procédé unique : commencez par définir ce que le prototype doit valider
À partir d’un même fichier CAO, une revue d’aspect, un assemblage par clipsage et un essai de charge ne nécessitent pas forcément le même procédé de fabrication de prototype. La valeur du prototypage rapide ne réside pas seulement dans la réalisation rapide du modèle, mais surtout dans l’utilisation d’un prototype adapté pour répondre à une question d’ingénierie précise : les dimensions sont-elles correctes, les pièces peuvent-elles être assemblées, l’aspect et les détails correspondent-ils aux attentes, ou la structure peut-elle supporter les charges et les conditions environnementales spécifiées ?
Le prototypage rapide commence par l’adéquation avec l’objectif de validation
Si l’objectif est uniquement de vérifier les proportions du boîtier, la position des trous et la prise en main, un prototype rapide réalisé en phase précoce suffit généralement à soutenir la revue de conception ; en revanche, pour observer de fines textures, un effet de transparence ou une finition de surface, les détails de surface et la post-traitement deviennent prioritaires. Les clips, charnières, filetages et canaux internes nécessitent d’examiner le matériau, l’orientation d’impression, l’épaisseur des parois, le dépoudrage ou le retrait des supports. Pour les applications impliquant une charge, une résistance thermique, la fatigue ou une exposition prolongée aux UV, la différence entre le matériau du prototype et celui de la production finale doit être évaluée séparément.
- Validation des dimensions et de l’assemblage : concentrez-vous sur les références, la position des trous, la chaîne de tolérances et les interférences d’assemblage.
- Validation de l’aspect et des détails : examinez principalement la surface, la texture, la transparence, les marques de supports et l’état de post-traitement.
- Validation fonctionnelle et de la durabilité : consignez le matériau, l’orientation de positionnement, la charge, la température, le nombre de cycles et les critères de défaillance.
- Validation de la similarité avec la production de série : vérifiez si le prototype peut représenter les caractéristiques de matériau et de procédé des pièces qui seront ensuite usinées CNC, moulées sous vide ou injectées.
Par conséquent, lors du choix d’un procédé de prototypage rapide, la première donnée d’entrée est l’objectif de validation, la deuxième concerne le matériau, l’environnement et la charge, et la troisième seulement le coût et le délai de livraison. Un prototype ne peut étayer que des conclusions correspondant à ses propres conditions de procédé ; les résultats d’un prototype d’aspect ne peuvent pas être directement extrapolés aux performances d’une pièce de production de série. Les revues ultérieures doivent également conserver la version du fichier CAO, le matériau du procédé, le post-traitement et la méthode de contrôle, afin de transformer les problèmes rencontrés sur le prototype en données d’entrée pour la conception destinée à la production de série.
Comment choisir un procédé de prototypage rapide : comparaison de la FDM, de la SLA, de la SLS/MJF et des méthodes d’usinage
Le choix du procédé de fabrication rapide dépend avant tout de la question à laquelle le prototype doit répondre : s’agit-il de vérifier les dimensions et l’assemblage, ou d’évaluer les détails d’aspect, la capacité de charge ou le toucher d’un matériau destiné à la production en série ? Un même fichier CAO peut nécessiter plusieurs prototypes fabriqués selon différents procédés. Les épaisseurs de couche indiquées dans le tableau ci-dessous sont des ordres de grandeur typiques ; les résultats réels dépendent également de l’équipement, du matériau, de l’orientation de fabrication, des paramètres et du post-traitement.
| Dimensions, assemblage et modèles conceptuels de grande taille | FDM ; matériaux thermoplastiques courants ; épaisseur de couche d’environ 100–300 μm | Coût et exigences matérielles relativement faibles, adapté aux itérations rapides | Les stries de couche, les marques de support, le gauchissement et l’anisotropie entre les couches peuvent affecter la position des trous, les clips et les surfaces de référence | Peut représenter la forme et l’assemblage initial, mais ne représente généralement pas directement l’état de surface ou la résistance d’une pièce injectée |
| Aspect, petits détails, modèles transparents ou de haute précision | SLA ; résine photopolymère ; épaisseur de couche d’environ 25–100 μm | Les détails et l’état de surface sont généralement supérieurs à ceux obtenus par FDM, ce qui convient à l’évaluation de l’aspect | Nécessite un nettoyage, le retrait des supports, un ponçage ou une post-polymérisation ; la résine peut être relativement cassante | Permet d’évaluer l’échelle, la texture et le toucher ergonomique, mais ne convient pas pour extrapoler directement la durabilité de pièces thermoplastiques |
| Structures complexes, pièces fonctionnelles en nylon et petites séries d’essai | SLS/MJF ; nylon en poudre ; épaisseur de couche d’environ 80–150 μm | La poudre non frittée fournit un support, ce qui convient aux cavités internes, aux grilles et aux clips complexes | Un dépoudrage est nécessaire ; l’état de surface granuleux, la porosité ou la densité, la cohérence dimensionnelle et le lot de poudre doivent être contrôlés | Convient relativement bien à la validation des tendances fonctionnelles, mais n’est pas équivalent à une pièce en nylon injecté |
| Dimensions critiques, matériau d’ingénierie réel ou qualité de surface supérieure | CNC ; métal ou plastique technique | Le matériau et les dimensions locales sont plus proches de ceux d’une pièce usinée | Le bridage, l’accessibilité de l’outil, les parois minces et les cavités internes complexes peuvent limiter la conception | Référence particulièrement utile pour les pièces usinées produites en série, à associer aux références de positionnement et aux méthodes de contrôle |
| Quelques échantillons d’aspect, de sensation au montage ou fabriqués dans des matériaux proches de ceux de la production en série | Moulage sous vide ; matériaux de coulée à base d’élastomère ou de polyuréthane | Adapté à la reproduction en petite quantité, avec un aspect et un toucher pouvant se rapprocher davantage de la pièce cible | Le modèle maître, le plan de joint, les dépouilles et les différences de matériaux peuvent influencer le résultat | Peut être utilisé pour valider progressivement l’aspect et l’assemblage, mais ne peut pas remplacer un procédé d’injection stable |
Ainsi, la valeur d’un prototype de fabrication rapide ne réside pas dans le fait de déterminer « quel procédé est le meilleur », mais dans sa capacité à étayer la conclusion recherchée. Lorsque des données réelles de charge, de température ou de durabilité à long terme sont nécessaires, il convient de consigner le système de matériaux, l’orientation, le post-traitement et les conditions d’essai, et d’envisager des solutions plus proches du procédé cible, telles que l’usinage CNC, le moulage sous vide ou l’injection.
La fabrication rapide par FDM convient à la validation précoce des dimensions et de l’assemblage, mais il ne faut pas négliger l’orientation d’impression
La fabrication rapide par FDM consiste à chauffer et à faire fondre un filament thermoplastique, puis à le déposer couche par couche selon le parcours de tranchage. Les seuils d’accès aux équipements et aux matériaux sont généralement faibles, ce qui convient à l’itération rapide de grandes coques conceptuelles, de supports et de prototypes de montage. S’il faut seulement confirmer les proportions générales, la relation entre les positions des trous, les jeux d’assemblage ou les dimensions en main, le FDM est souvent suffisant et il n’est pas nécessaire d’adopter d’emblée un procédé plus complexe.
Toutefois, le résultat des prototypes FDM dépend fortement de l’orientation d’impression et des paramètres de fabrication. La liaison entre les couches confère aux pièces une anisotropie marquée ; la résistance selon l’axe Z, la durée de vie des clips lors des ouvertures et fermetures répétées et la résistance à la flexion des parois minces peuvent différer de celles observées dans les directions XY. Le retrait des supports peut également laisser des bavures ou des défauts localisés ; les trous, les filetages et les surfaces de référence nécessitent souvent un nettoyage, un perçage de reprise ou un léger ponçage avant l’assemblage. Le gauchissement de la face inférieure peut quant à lui affecter l’ajustement des coques, les surfaces d’étanchéité et les références de mesure.
Orientation d’impression et références d’assemblage dans la fabrication rapide
Ainsi, la fabrication rapide par FDM convient davantage pour répondre à la question « les dimensions et l’assemblage sont-ils globalement corrects ? ». Il ne convient pas d’extrapoler directement les résultats d’aspect ou de charge d’un prototype sans précisions aux performances d’une pièce injectée. Le dossier de validation doit au minimum indiquer le matériau, l’orientation d’impression, la hauteur de couche, le mode de remplissage, la stratégie de support et l’état du post-traitement. Pour les clips, les filetages ou les liaisons soumises à des efforts, il faut également consigner la direction de la charge et le nombre de cycles, et distinguer sur le plan les dimensions retouchées après impression des dimensions obtenues directement par fabrication.
- Coques conceptuelles et pièces de grande taille : vérifier en priorité les proportions, les positions des trous, les jeux d’assemblage et les interférences.
- Pièces de liaison fonctionnelles : confirmer d’abord l’orientation d’impression, puis déterminer s’il est nécessaire de modifier l’épaisseur de paroi, les congés ou le plan d’essai.
- Évaluation de l’aspect : préciser la visibilité des strates, les traces de supports et l’état de ponçage afin d’éviter de considérer directement la surface FDM comme un aspect de production en série.
La fabrication rapide par SLA convient à la validation de l’aspect et des détails fins : que peuvent démontrer les prototypes en résine ?
La fabrication rapide par SLA utilise une résine photosensible liquide comme matériau et forme les pièces par photopolymérisation couche par couche. Comparée au FDM, dont les strates sont généralement plus visibles, la SLA convient davantage à la validation de petits textes, de chanfreins, de textures, de parois minces et de transitions de surfaces courbes. Le chef de produit peut l’utiliser pour évaluer les proportions de la coque, les détails visuels et le ressenti en main, tandis que l’ingénieur en structure peut commencer par vérifier les clips fins, les positions des trous de boutons et les jeux d’assemblage.
À quelles questions les prototypes fabriqués par SLA conviennent-ils pour répondre ?
Si la question est de savoir si « l’aspect est harmonieux », si « les détails sont lisibles » ou si « la pièce peut être insérée dans la coque », les prototypes SLA permettent généralement de formuler une appréciation utile. Les résines transparentes ou translucides peuvent également aider à observer le concept visuel et l’agencement interne, mais leur transparence, leur teinte et leur aspect ne sont pas nécessairement identiques à ceux du matériau final. L’état de livraison du prototype doit être clairement indiqué, car le retrait des supports, le nettoyage, le ponçage, la teinture et la post-polymérisation modifient tous la rugosité de surface, l’état des arêtes et les dimensions locales.
Un échantillon en résine ne peut pas être assimilé directement à une pièce injectée
Les résines photosensibles standard peuvent être relativement cassantes, et le degré de post-polymérisation influence également la dureté et la stabilité dimensionnelle. Par conséquent, un modèle d’aspect SLA peut servir à valider les proportions, les détails et les conclusions relatives à un premier assemblage, mais il ne permet pas automatiquement de démontrer les performances d’une pièce thermoplastique injectée en matière d’impact, de fatigue, de résistance thermique, d’exposition prolongée aux UV ou de durée de vie en cycles. Pour réaliser un essai sous charge, il convient d’enregistrer la référence de la résine, l’orientation d’impression, les conditions de post-polymérisation, la direction de la charge et le critère de défaillance ; si les résultats de l’essai doivent être utilisés pour prendre une décision concernant la production en série, il faut également confirmer ces résultats avec des échantillons usinés par CNC, moulés sous vide ou injectés, réalisés dans un matériau plus proche du matériau cible.
À quels échantillons fonctionnels et pièces produites en petites séries la fabrication rapide SLS et MJF convient-elle ?
La fabrication rapide SLS et MJF est généralement utilisée pour des pièces fonctionnelles complexes en nylon, nécessitant certaines performances mécaniques. La poudre non consolidée peut fournir un support pendant la fabrication ; les cavités internes complexes, les structures en treillis, les canaux incurvés, les charnières articulées et les clips fonctionnels ne nécessitent donc pas de concevoir des supports pour chaque zone en surplomb, comme en FDM ou en SLA. Cette liberté convient à la validation de l’assemblage, des interférences de mouvement et des performances initiales sous charge, et elle est également souvent utilisée pour les préséries de petite et moyenne taille.
Quel est l’impact de la fabrication rapide SLS et MJF sur les résultats des échantillons ?
Le processus typique comprend la création du modèle, la disposition des pièces, le dépôt de poudre ou la mise en forme par projection, le refroidissement de l’ensemble, le dépoudrage et le post-traitement. Un refroidissement insuffisant peut accroître le risque de déformation ; un dépoudrage incomplet peut affecter les canaux internes, les jeux des clips et l’assemblage ; la texture granuleuse de la surface poudreuse peut également modifier le frottement réel des surfaces d’étanchéité et de glissement. Le SLS et le MJF peuvent tous deux être utilisés pour des pièces fonctionnelles en nylon, mais la densité, la résistance, la répétabilité dimensionnelle et l’état de surface dépendent de l’équipement, du matériau, de la disposition, de la gestion de la poudre et du post-traitement. Il est donc impossible de les évaluer uniquement en fonction du nom du procédé.
Dépoudrage, épaisseur de paroi et limites de contrôle des pièces fonctionnelles fabriquées rapidement
Lors de la conception, il convient de vérifier les chemins d’évacuation de la poudre, les sorties des cavités borgnes, l’épaisseur minimale des parois, le diamètre des trous et les renforts locaux. Une cavité interne dont la poudre ne peut pas être évacuée peut être réalisable, mais ne pas convenir comme structure fonctionnelle livrable. La validation de l’assemblage doit également définir les positions des trous, les zones de tolérance et les références, afin d’éviter de prendre à tort une surface rugueuse ou des résidus de poudre pour un problème de conception. Le rapport d’essai doit inclure le lot de matériau, l’orientation de la pièce, le post-traitement, les dimensions critiques et la direction de la charge. Les échantillons SLS ou MJF peuvent servir à valider des structures complexes et l’assemblage, mais ne peuvent pas être assimilés directement à des pièces en nylon injecté ; si les conclusions concernent la fatigue à long terme, la résistance thermique ou la répétabilité de la production en série, elles doivent encore être confirmées avec le matériau et le procédé de production en série visés.

Du prototypage rapide au transfert en production en série : que faut-il vérifier lors de la revue DFM/DFA ?
Le fait qu’un échantillon fabriqué rapidement ait réussi les essais d’assemblage ne signifie pas qu’il peut entrer directement en production en série. Les matériaux, les modes de sollicitation et les limites de fabrication diffèrent entre l’impression 3D, l’usinage CNC, le moulage sous vide et l’injection. Le transfert en production en série doit commencer par une revue DFM/DFA, et non par la transmission directe du fichier d’impression à l’usine de production.
Vérifier d’abord les évolutions de structure lors du transfert de la fabrication rapide vers la production en série
Commencez par vérifier l’épaisseur des parois, les rayons, les zones à parois minces et les nervures de renfort locales. La CNC convient à la validation du véritable matériau d’ingénierie, des dimensions critiques et de la qualité de surface, mais le diamètre des outils, l’accessibilité pour le bridage, les cavités profondes et les parois minces limitent la structure ; les cavités internes complexes peuvent nécessiter une conception en plusieurs pièces ou un autre procédé. Lors du passage à l’injection, il faut également ajouter une dépouille, évaluer la ligne de joint, la position des éjecteurs, le retrait et le gauchissement. Le moulage sous vide convient à la validation de modèles en petite quantité ainsi qu’à la vérification d’un aspect ou d’un toucher de matériau proches de ceux de la production en série, mais il faut également tenir compte du plan de joint et du démoulage.
Les échantillons fabriqués rapidement ne peuvent pas remplacer la revue des tolérances et de l’assemblage en production en série
- Vérifiez que les clips, les charnières, les filetages, les inserts et les modes de fixation conviennent au procédé cible ; évitez de vous fonder uniquement sur l’élasticité locale de la pièce imprimée.
- Reconstituez les références, la chaîne de tolérances et les jeux d’ajustement, et confirmez que le retrait, la déformation et l’épaisseur du traitement de surface ne provoqueront pas d’interférences lors de l’assemblage.
- Définissez la méthode de mesure des dimensions critiques ainsi que les références des calibres ou de la machine à mesurer tridimensionnelle ; le fichier de l’échantillon ne peut pas remplacer un plan de production en série précisant le matériau, le procédé et les exigences de contrôle.
Une fois la revue terminée, établissez une liste des modifications de conception, puis fabriquez une première pièce ou des échantillons en petite série pour validation. Enregistrez la version de la CAO, le matériau cible, le procédé, les tolérances critiques, l’état d’assemblage et les résultats de contrôle afin de déterminer quelles conclusions fournies par les échantillons fabriqués rapidement peuvent être conservées et lesquelles doivent être reconfirmées dans le cadre du procédé de production en série.
Comment transformer les résultats de validation des échantillons en décision de production en série
La valeur des prototypes de fabrication rapide ne se limite pas à confirmer qu’une pièce « peut être fabriquée » : elle consiste également à transformer les résultats des contrôles dimensionnels, de l’assemblage et des essais fonctionnels en données d’entrée pour la production en série. Au début du projet, il convient d’abord de verrouiller la version de la CAO, les plans 2D, les tolérances, le matériau et les objectifs de validation, puis de choisir le procédé de fabrication rapide approprié. L’évaluation de l’aspect, l’assemblage des clips et les essais de charge peuvent nécessiter des prototypes différents ; un seul fichier d’impression ne peut pas remplacer l’ensemble des conclusions.
Lors des échanges avec le fournisseur, il est recommandé de transmettre simultanément les versions de la CAO et des plans, la quantité cible, le matériau et les conditions environnementales, la charge ou la température d’essai, la méthode de mesure et les critères d’acceptation. Chaque modification de conception doit être associée au mode de défaillance et aux résultats d’essai correspondants. Ce type de documentation permet d’indiquer précisément quelle conclusion un prototype de fabrication rapide a permis d’étayer, quels risques subsistent et comment il contribue à définir les plans de production en série, les tolérances et le plan de contrôle. Définir d’abord le problème, choisir ensuite le procédé, puis effectuer enfin le transfert vers la production en série : telle est la démarche projet traçable.
Questions fréquentes sur le choix d’un procédé de fabrication rapide
Les conclusions qu’un prototype de fabrication rapide peut étayer dépendent de l’objectif de validation, du matériau, de l’orientation de fabrication et de l’état après traitement. Les questions ci-dessous présentent les limites courantes liées à l’aspect, à la résistance, aux matériaux réels et aux échanges avec les fournisseurs.
Un prototype destiné à l’évaluation de l’aspect peut-il être utilisé pour un essai de charge ?
En général, il ne permet pas à lui seul de déterminer directement la capacité de charge d’une pièce de série. Un prototype esthétique SLA peut être influencé par la fragilité de la résine, la post-polymérisation et les marques de supports ; les pièces FDM sont également affectées par l’orientation d’impression, la liaison inter-couches et le mode de remplissage. Si un essai est indispensable, il faut d’abord confirmer le matériau, l’orientation, le post-traitement et les conditions de charge, puis limiter la conclusion à la validation de l’état de ce prototype.
Dans quels cas faut-il remplacer l’impression 3D par un usinage CNC ?
Lorsque les dimensions critiques, les tolérances, la qualité de surface ou un matériau d’ingénierie réel influencent directement la conclusion, l’usinage CNC peut être envisagé. Il convient pour valider des matériaux métalliques ou plastiques réels, des surfaces de référence, la position des trous et les ajustements d’assemblage. Toutefois, les cavités internes complexes, les parois minces, l’accessibilité des outils et le bridage peuvent limiter la solution. Le choix du procédé doit toujours tenir compte de la géométrie de la pièce et des exigences de contrôle.
Une pièce SLS ou MJF peut-elle remplacer directement une pièce injectée ?
Il ne faut pas les considérer par défaut comme équivalentes. Les procédés SLS et MJF conviennent généralement aux structures complexes, aux prototypes fonctionnels en nylon et aux pièces produites en petites et moyennes séries. Cependant, la texture de surface, la densité, l’état après dépoudrage et la répétabilité dimensionnelle des pièces formées sur lit de poudre diffèrent de l’état matière, du retrait et des conditions de plan de joint des pièces injectées. Ces procédés peuvent étayer la validation de l’assemblage et de certaines fonctions, mais la durabilité, le comportement en environnement thermique et la répétabilité en production doivent encore être confirmés par le procédé d’injection cible.
Quels documents faut-il préparer avant de demander un devis au fournisseur et un retour DFM ?
Il est recommandé de fournir les fichiers CAO, les plans 2D ainsi que les tolérances critiques, le matériau cible, la quantité, l’environnement d’utilisation, les éléments à valider et les conditions d’essai, en précisant également le niveau d’exigence esthétique, les pièces d’assemblage, ainsi que les exigences relatives aux filetages ou aux inserts. Si un prototype existe déjà, il convient aussi de documenter le procédé, le matériau, l’orientation de fabrication, le post-traitement, les dimensions critiques et les phénomènes de défaillance observés. Plus les informations sont complètes, plus le fournisseur sera en mesure de formuler des recommandations pertinentes concernant l’épaisseur des parois, les dépouilles, le plan de joint, la chaîne de tolérances et les références de contrôle.
Key takeaways
- La première donnée d’entrée du prototypage rapide est l’objectif de validation, et non une simple comparaison des équipements ou de la vitesse d’impression.
- La FDM convient à la validation précoce des dimensions, de l’assemblage et des concepts de grande taille ; l’orientation d’impression et la résistance inter-couches doivent être consignées.
- La SLA convient à l’aspect et aux détails fins, tandis que la SLS/MJF convient aux structures complexes et aux prototypes fonctionnels en nylon ; toutefois, ni l’une ni l’autre ne peut représenter automatiquement les performances des pièces injectées.
- Les prototypes usinés CNC, moulés sous vide ou injectés peuvent être plus proches du produit final en termes de matériau, de surface ou de sensation lors de l’assemblage, mais la conception doit être soumise simultanément à une revue DFM/DFA.
- Lors du transfert en production de série, il convient de vérifier à nouveau l’épaisseur des parois, les dépouilles, le plan de joint, le retrait, les inserts, la chaîne de tolérances, les références et les méthodes de contrôle.



