La racine des problèmes de précision en injection de nylon : absorption d'eau, cristallisation et retrait
La haute précision et la haute qualité de l'usinage par injection de nylon consistent essentiellement à se mesurer à trois choses : l'absorption d'eau, la cristallisation et le retrait. Ces trois éléments ne sont pas des variables indépendantes — le taux d'humidité modifie la viscosité de la masse fondue et le comportement de cristallisation, la température du moule détermine le taux de cristallinité, et le taux de cristallinité détermine à son tour le taux de retrait et la stabilité dimensionnelle. Si un seul maillon échappe au contrôle, les tolérances dimensionnelles et l'aspect dérivent.
Les variables clés influant sur la précision de l'injection du nylon peuvent être résumées en une courte liste : taux d'humidité de la matière, température du fourreau, température du moule, vitesse d'injection, point de commutation et courbe de maintien en pression, temps et uniformité du refroidissement. Chaque variable possède une fenêtre opérationnelle ; en dehors de cette fenêtre, ce sont des défauts.
- Absorption d'eau : le PA6 et le PA66 absorbent continuellement l'humidité de l'air ; s'ils sont injectés sans avoir été suffisamment séchés, l'eau contenue dans la masse fondue se vaporise dans la zone de compression de la vis, produisant directement stries argentées, bulles et variations dimensionnelles.
- Cristallisation : le nylon est un polymère semi-cristallin ; une température de moule élevée donne un taux de cristallinité élevé et un retrait important mais stable ; une température de moule basse donne un faible taux de cristallinité et un faible retrait, mais augmente le risque de post-retrait et de gauchissement.
- Retrait : le taux de retrait du nylon est en soi plutôt élevé et varie selon l'épaisseur de paroi, l'orientation des fibres de verre et la position du point d'injection ; la précision ne peut pas être résolue par la seule compensation d'un taux de retrait unique.
La qualité ne peut pas reposer uniquement sur le réglage de la machine pour « rattraper » les choses ; elle doit aussi être prouvée par le contrôle : dimensions de la première pièce, degré de gauchissement, capabilité du procédé sur les dimensions critiques, autant d'éléments qui permettent de juger si le procédé est stable. La haute précision de l'usinage par injection de nylon repose en fin de compte sur une fenêtre de paramètres reproductible associée à un contrôle traçable, et non sur un quelconque « paramètre optimal ».
Séchage de la matière et contrôle du taux d'humidité : la première étape de l'injection du nylon
Le nylon (PA6, PA66, PA46, PA12) porte des groupes amide sur sa chaîne moléculaire, groupes polaires ayant une affinité pour les molécules d'eau. L'absorption d'eau par les granulés depuis l'air est le point de départ de tous les ennuis de cette étape. Injecter sans séchage complet revient à envoyer directement l'eau dans l'empreinte.
Le jugement est direct : pour garantir une haute précision et une haute qualité en usinage par injection de nylon, le taux d'humidité doit d'abord être abaissé. En cas de séchage insuffisant, la masse fondue se dégrade par hydrolyse dans la vis : la masse moléculaire chute, la viscosité chute, et les dimensions dérivent en conséquence. Le phénomène de surface, ce sont les stries argentées et les bulles ; le phénomène dimensionnel, ce sont les écarts entre lots.
Pourquoi les dimensions du nylon sont instables lorsque le séchage est insuffisant
L'eau se vaporise à haute température dans le fourreau. Une partie pénètre dans l'empreinte avec la masse fondue, formant bulles et fils argentés ; une autre partie favorise l'hydrolyse, coupant les longues chaînes. Dès que la distribution des masses moléculaires change, à maintien en pression et temps de refroidissement identiques, le taux de retrait diffère.
Ainsi, les variations dimensionnelles ne proviennent souvent ni du moule ni de la presse à injecter, mais de l'état du déshumidificateur. Température de séchage, temps de séchage, point de rosée, épaisseur de la couche de matière : si l'un de ces quatre paramètres se relâche, la répétabilité dimensionnelle chute.
Comment définir les paramètres de séchage : température, temps, point de rosée
Plages de séchage courantes dans le secteur : pour le PA6/PA66, température de séchage d'environ 80–100 ℃, durée de 4–6 h ; le PA46 ayant un point de fusion plus élevé, la température de séchage peut atteindre 100–120 ℃, avec une durée prolongée en conséquence. Il s'agit de références de métier ; il convient de confirmer selon la courbe de séchage du fournisseur de granulés et l'humidité ambiante de l'atelier.
Un déshumidificateur à déshydratant est plus fiable qu'un séchage à air chaud, le point de rosée devant généralement être inférieur à −20 ℃. Si la couche de matière est épaisse, l'air chaud ne circule pas uniformément et les couches internes restent humides. La matière séchée doit être conservée scellée et à température ; exposée à l'air, elle recommence à reprendre l'humidité en quelques dizaines de minutes.
| PA6 | 80–100 ℃ | 4–6 h | ≤0,10 % |
| PA66 | 80–100 ℃ | 4–6 h | ≤0,10 % |
| PA46 | 100–120 ℃ | 4–8 h | ≤0,05 % |
| PA12 | 70–80 ℃ | 3–4 h | ≤0,10 % |
| PA66 renforcé de fibres de verre | 90–110 ℃ | 4–8 h | ≤0,08 % |
Le taux d'humidité indiqué dans le tableau est la cible avant l'entrée dans la trémie. Les granulés de matière renforcée de fibres de verre ont une surface plus rugueuse et absorbent l'humidité plus rapidement ; il faut donc prévoir un temps de séchage suffisant. La teneur en humidité peut être contrôlée par prélèvement à l'aide d'un analyseur d'humidité ; le prélèvement à la sortie du sécheur est le plus direct.

Considérer le séchage comme un processus fixe plutôt qu'un contrôle d'état est l'erreur la plus courante en injection de nylon. La haute précision et la haute qualité ne se rattrapent pas en réglant la machine ; elles sont déjà décidées en grande partie dès l'étape du séchage.
Température du moule et taux de cristallinité : le bouton de contrôle du retrait en injection de nylon
Le nylon est un plastique semi-cristallin. Après l'entrée de la masse fondue dans l'empreinte, les chaînes moléculaires se réorganisent en zones cristallines ; le degré d'achèvement de ce processus est déterminé par la vitesse de refroidissement, elle-même directement contrôlée par la température du moule. Si la température du moule est élevée, les zones cristallines se développent pleinement, le retrait est important mais stable d'un lot à l'autre ; si la température du moule est basse, les zones cristallines sont incomplètes, le retrait est plus faible mais varie selon les positions, entraînant gauchissement et dérive dimensionnelle. Parler de précision en injection de nylon est donc indissociable de la température du moule.
C'est aussi la ligne de partage dans l'approche du procédé entre le nylon et les plastiques amorphes tels que l'ABS et le PC. Pour les plastiques amorphes, la température du moule influence principalement la surface et l'écoulement, avec un effet relativement modéré sur le retrait ; pour le nylon, la température du moule modifie directement la cristallinité, et donc le retrait, la rigidité et le comportement de post-retrait. Avec le même moule, passer la température de 60 ℃ à 90 ℃ peut entraîner un écart dimensionnel de quelques millièmes — pour des pièces de haute précision, c'est déjà un écart d'un ordre de grandeur.
Plages de température de moule courantes pour le PA6 et le PA66
Références courantes de température de moule dans le secteur : PA6 environ 80–100 ℃, PA66 environ 90–110 ℃ ; pour les matières renforcées de fibres de verre, on prend généralement la limite supérieure de la plage, car les fibres de verre réduisent la fluidité et augmentent la viscosité de la masse fondue ; une température de moule élevée favorise le remplissage et réduit le retrait anisotrope dû à l'orientation des fibres. Les pièces à paroi mince et les pièces à long parcours d'écoulement tendent également vers une température de moule élevée. Ce sont des jugements de procédé généraux, pas des valeurs garanties ; la température de moule recommandée pour une nuance spécifique doit être vérifiée dans la fiche technique du fournisseur de matière, puis confirmée par les résultats d'essais de moulage.
| Stratégie de température de moule | Cristallinité | Retrait | Stabilité dimensionnelle | Compromis typique |
|---|---|---|---|---|
| Température de moule élevée (limite supérieure de la plage) | Élevée, complète | Plus important | Stabilité par lot, faible post-retrait | Cycle long, bon brillant de surface, consommation d'énergie élevée |
| Température de moule basse (limite inférieure de la plage) | Faible, incomplète | Plus faible | Grande variation selon les positions, gauchissement facile | Cycle court, mais risque élevé de dérive dimensionnelle |
Influence de la température du moule sur la qualité de surface et le post-retrait
Lorsque la température du moule est trop basse, la masse fondue se fige rapidement au contact de la paroi froide, formant en surface une « peau » à faible cristallinité. Cette peau n'est pas entièrement mauvaise : elle rend la surface plus lisse et plus résistante aux rayures, mais lorsque l'intérieur continue de refroidir et de se contracter, la différence de retrait entre la peau et le cœur emprisonne des contraintes dans la pièce. Après démoulage, les contraintes se libèrent et la pièce se déforme lentement — c'est ce qu'on appelle le post-retrait. Si des pièces en nylon de haute précision sont mesurées plusieurs jours après la production avant l'assemblage, il est fort possible que les dimensions relevées ne soient plus celles de la sortie de machine.
Pour maîtriser le post-retrait, deux approches : premièrement, augmenter la température du moule pour que la cristallisation s'achève autant que possible dans le moule ; deuxièmement, effectuer un recuit pour libérer le post-retrait à l'avance. La température et la durée du recuit dépendent de la nuance de matière et de l'épaisseur de paroi de la pièce, et sont généralement inférieures à la température de déformation thermique de la matière. Pour les pièces à tolérance dimensionnelle serrée, il faut d'abord confirmer avec le client la référence de mesure et le moment de la mesure, puis décider si un recuit est nécessaire — sinon le procédé et le contrôle ne concordent pas.
Circuit de contrôle de la température du moule et uniformité
La température du moule ne se résume pas à « quelle valeur régler », mais aussi à « la surface de l'empreinte est-elle à la même température en tout point ». Un écart trop important entre la partie mobile et la partie fixe entraîne un retrait différent sur les deux faces de la pièce, qui se manifeste directement par un gauchissement. Le choix du régulateur de température de moule dépend du débit et de la précision de régulation ; la disposition des circuits d'eau doit garantir une vitesse d'écoulement suffisante près de l'empreinte et un équilibre des circuits. La mesure multipoint ou les capteurs de température dans le moule aident à évaluer la distribution réelle de la température du moule, plutôt que de se fier uniquement à la valeur affichée par le régulateur.
Pour juger sur place si la température du moule est correcte, observez d'abord l'aspect et la tendance dimensionnelle de la première pièce : si les dimensions diffèrent nettement selon les positions dans un même cycle, ou si les dimensions dérivent de façon unidirectionnelle sur plusieurs cycles consécutifs, il s'agit probablement d'une température de moule inégale ou d'un contrôle de température instable. Stabilisez d'abord la température du moule, puis réglez la pression de maintien et la vitesse ; l'ordre ne doit pas être inversé.
Courbe de vitesse d'injection et de pression de maintien : la clé de la répétabilité dimensionnelle en injection nylon
La répétabilité dimensionnelle en injection nylon ne dépend souvent pas de la qualité de fabrication du moule, mais de la stabilité de cette portion de courbe. Vitesse, point de commutation, pression de maintien et temps de maintien : ces quatre variables se contraignent mutuellement ; en régler une en perturbe trois.
Vitesse d'injection : le compromis entre cisaillement et orientation
Le nylon fondu a une faible viscosité et une bonne fluidité : c'est un avantage, mais aussi une difficulté. Trop lent, le front refroidit et le remplissage est insuffisant ; trop rapide, le taux de cisaillement à la seuil d'injection s'envole, l'orientation moléculaire devient marquée et l'anisotropie de retrait est amplifiée.
La pratique courante dans le secteur est l'injection par segments : vitesse lente au passage de la seuil, pour éviter les stries de jet et la surchauffe locale ; vitesse moyenne à élevée en phase intermédiaire, pour garantir le remplissage ; vitesse réduite en fin de course, pour limiter les bavures. Il n'existe pas de valeur de vitesse universelle : elle dépend de l'épaisseur de paroi, du rapport d'écoulement et de la dimension de la seuil — à confirmer selon le plan et les essais de moule.
Comment déterminer le point de commutation vers la pression de maintien
Le point de commutation idéal se situe à l'instant où « l'empreinte vient d'être remplie, sans encore passer en maintien », mais en pratique il est difficile de le déterminer avec précision. Trois méthodes de jugement sont couramment utilisées : commutation par position, par pression et par temps. La commutation par position offre la meilleure répétabilité ; la commutation par pression est plus sensible aux fluctuations de viscosité.
- Commutation par position : déclenchée par la position de la vis, stable, mais nécessite d'établir d'abord une position appropriée par essais.
- Commutation par pression : déclenchée lorsque la pression d'empreinte atteint la valeur définie, adaptée aux pièces à paroi mince et de haute précision, mais sensible à la température de matière.
- Commutation par temps : simple, mais fortement influencée par les fluctuations du flux de matière, déconseillée pour les pièces exigeant une répétabilité dimensionnelle élevée.
Pression de maintien et temps de maintien : les boutons de réglage des retassures et des dimensions
La pression de maintien compense le volume perdu par le retrait au refroidissement. Pression insuffisante : retassures, dimensions trop petites ; pression excessive : contraintes internes élevées, rebond dimensionnel après démoulage, risque accru de bavures. On démarre généralement à 50 %–70 % de la pression de remplissage, puis on augmente progressivement jusqu'à ce que les retassures disparaissent.
Le temps de maintien doit être suffisant pour que la seuil soit figée. Si l'on relâche la pression avant le figeage de la seuil, la matière dans l'empreinte reflue et les dimensions deviennent incontrôlables. Méthode de jugement : la méthode par pesée — lorsque le temps de maintien est prolongé jusqu'à ce que le poids de la pièce n'augmente plus, cela signifie que la seuil est figée. Le nylon cristallise vite ; le temps de figeage de la seuil est plus court que pour les plastiques amorphes, mais la valeur exacte doit être mesurée.
Ordre de réglage opérationnel : d'abord stabiliser la courbe de vitesse, puis définir le point de commutation, ensuite régler la pression de maintien jusqu'à disparition des retassures, et enfin prolonger le temps de maintien jusqu'à stabilisation du poids. À chaque étape, attendre 5 à 10 cycles avant de prélever un échantillon ; ne pas juger immédiatement après le réglage.

Refroidissement et gauchissement : d'où viennent les déformations des pièces injectées en nylon
Le gauchissement ne se révèle qu'à la fin de la phase de refroidissement, mais il est souvent déjà inscrit dès la phase de remplissage. Le nylon présente une post-cristallisation marquée et continue de se rétracter après démoulage ; il ne faut donc pas juger le gauchissement au seul instant de l'éjection, mais observer la dérive dimensionnelle 24 heures après démoulage, voire plus longtemps. Un refroidissement inégal, des différences d'épaisseur de paroi, la position de la seuil et l'orientation des fibres sont les quatre sources principales. Le cœur du contrôle n'est pas de prolonger le refroidissement au maximum, mais de rendre les vitesses de refroidissement des différentes zones de la pièce aussi proches que possible.
Comment déterminer le temps de refroidissement : selon la paroi la plus épaisse, non selon l'épaisseur moyenne
Le temps de refroidissement dépend du trajet de dissipation thermique au point le plus épais de la pièce. L'expérience courante du secteur est la suivante : chaque augmentation de 1 mm d'épaisseur de paroi fait croître le temps de refroidissement nécessaire approximativement selon une relation quadratique ; ainsi, une paroi de 3 mm et une paroi de 1,5 mm ne sont pas dans un rapport de deux, mais proche de quatre. Se fier au toucher — « éjecter quand ce n'est plus brûlant » — est le point de départ fréquent des gauchissements et des dépassements dimensionnels. La démarche raisonnable consiste à estimer d'abord le temps de refroidissement selon la paroi la plus épaisse, puis à l'ajuster selon la rigidité réelle au moment de l'éjection — une éjection trop précoce, alors que les zones minces sont déjà figées par retrait et que les zones épaisses sont encore molles, entraîne inévitablement une déformation après démoulage.
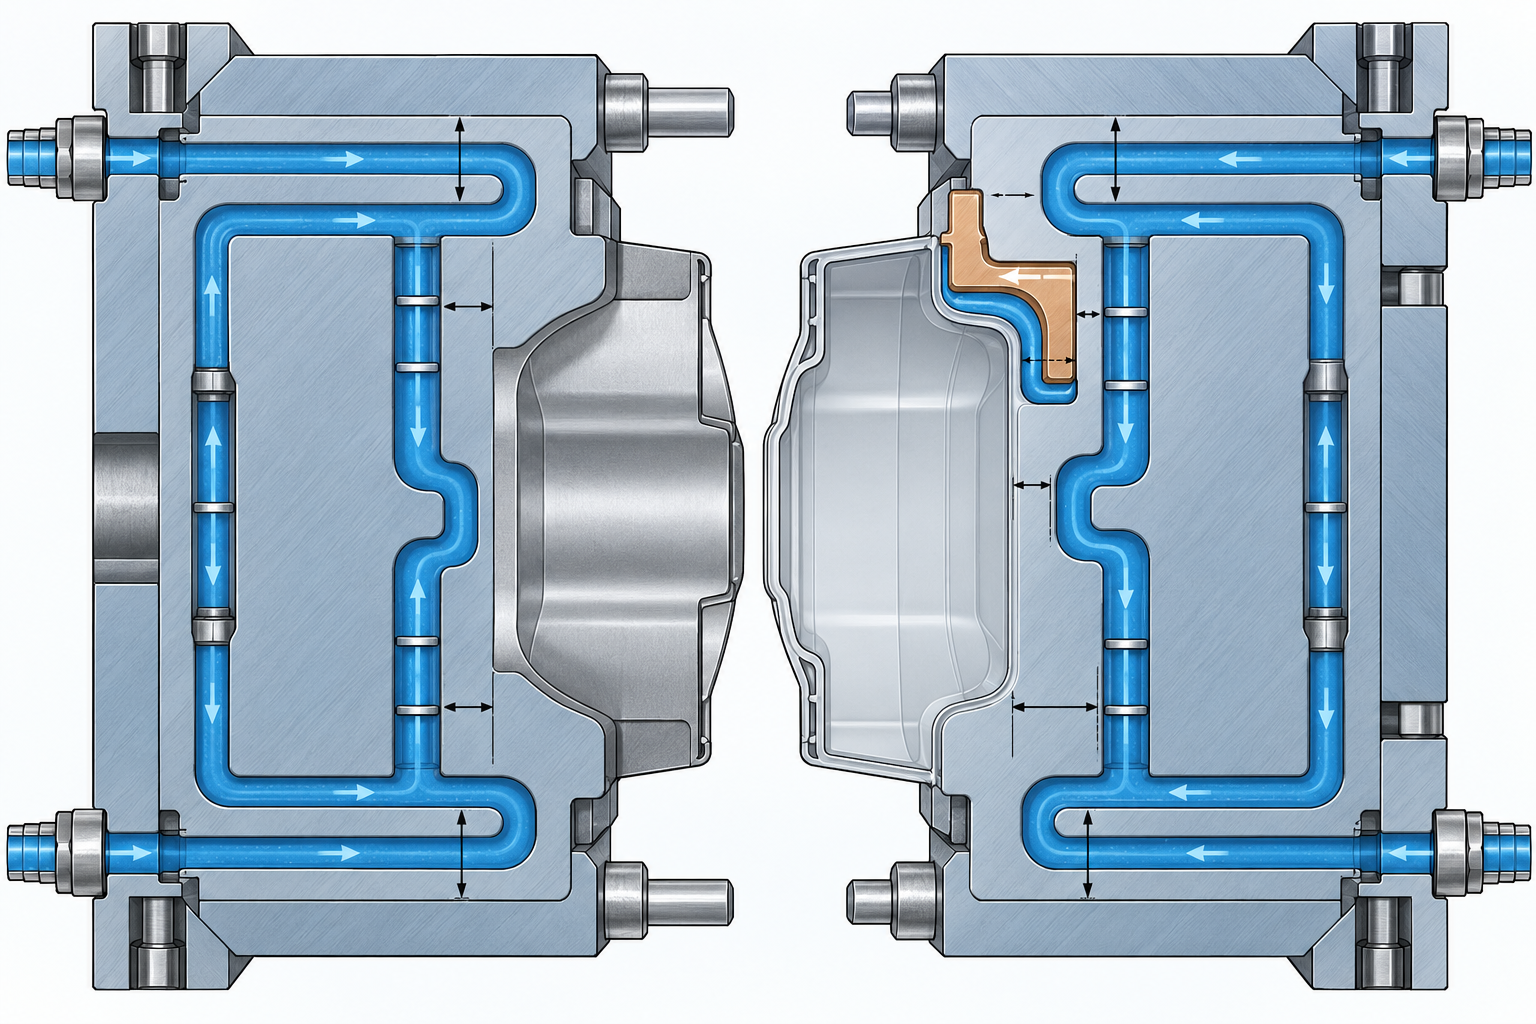
Conception des canaux de refroidissement du moule : rendre traçable la température des deux côtés du moule
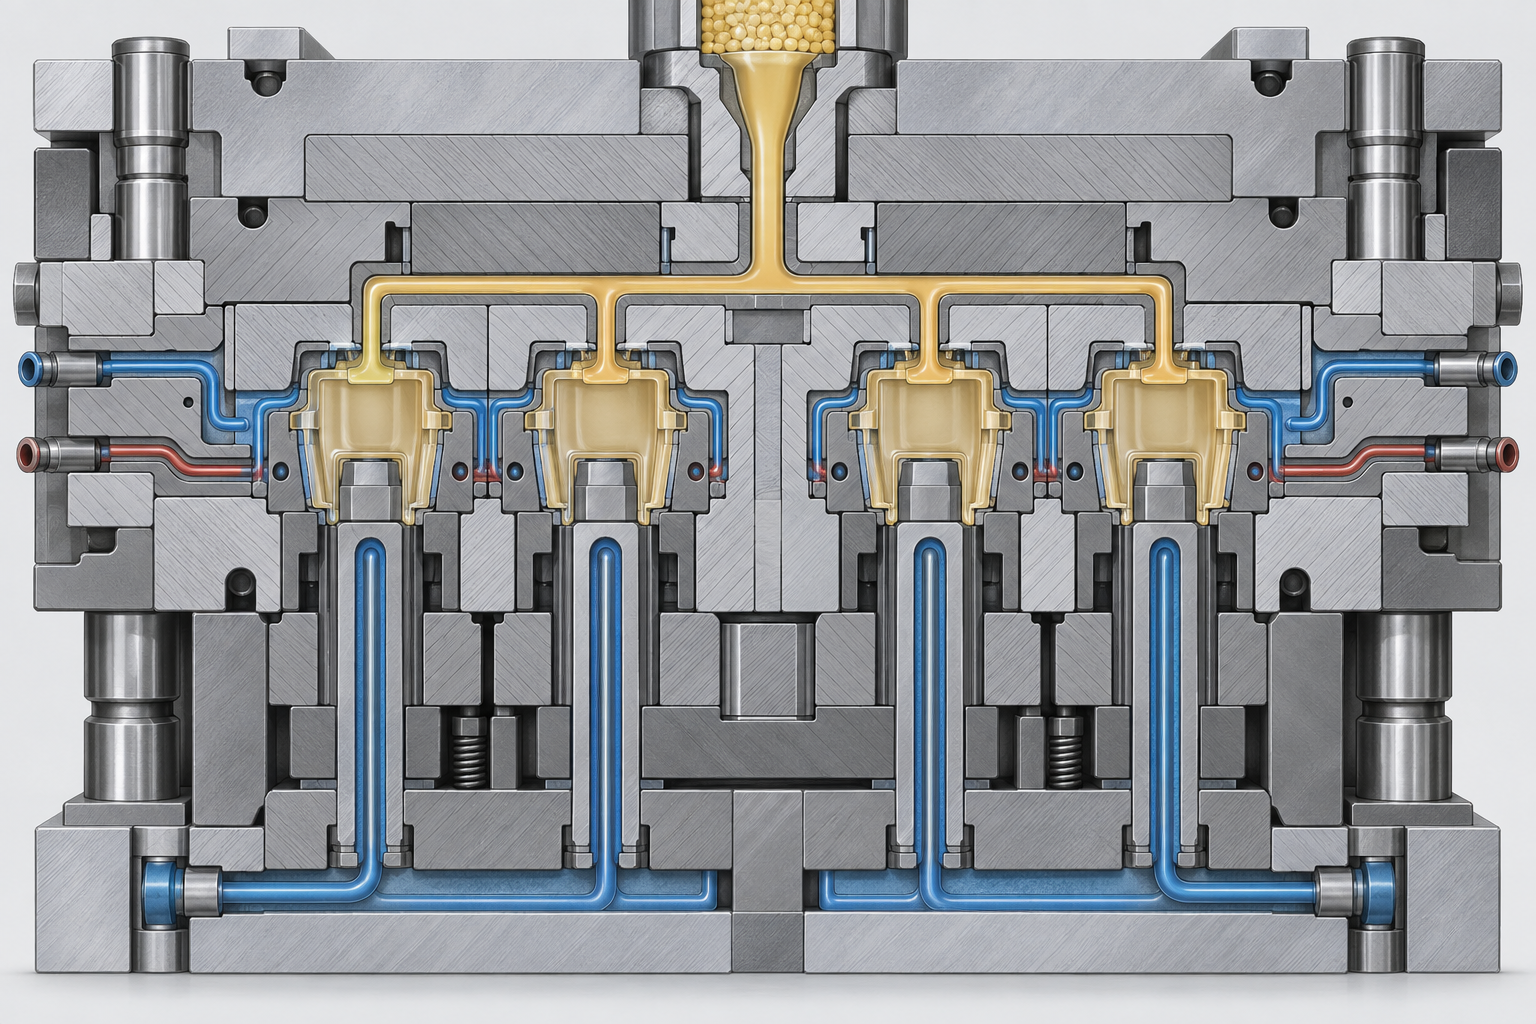
Une différence de température entre la partie mobile et la partie fixe du moule provoque directement un retrait important d'un côté et faible de l'autre, la pièce se courbant vers le côté qui refroidit le plus lentement. En conception de canaux, il faut en priorité rendre les canaux des côtés empreinte et noyau aussi symétriques que possible, avec une distance identique à la surface d'empreinte, et éviter une surchauffe près de la seuil ainsi qu'un refroidissement excessif loin de celle-ci. Les points d'injection, les chicanes et les inserts en béryllium-cuivre peuvent améliorer la dissipation locale, mais à condition que le circuit de contrôle de température du moule lui-même fonctionne de manière stable. Les pièces injectées en nylon sont plus sensibles aux fluctuations de température de moule que les plastiques amorphes : une variation de 5 à 10 °C peut suffire à faire apparaître un changement du taux de retrait.
Différences d'épaisseur de paroi et position de la seuil : les causes structurelles du gauchissement
Aux endroits où l'épaisseur de paroi change brusquement, la zone épaisse refroidit lentement et dispose d'un grand espace de retrait, tandis que la zone mince se fige en premier, créant des contraintes internes à la jonction. Lors de la phase DFM, maintenir l'écart d'épaisseur de paroi sous 25 % et remplacer les marches par des transitions progressives est bien plus simple que de régler la machine par la suite. La position de la seuil est tout aussi cruciale : près de la seuil, la pression est élevée et l'orientation forte ; à l'extrémité éloignée de la seuil, le retrait est important, et la pièce tend à prendre une forme de « banane ». C'est particulièrement marqué pour le nylon renforcé de fibres de verre, où l'écart de taux de retrait entre le sens d'écoulement et le sens perpendiculaire peut atteindre plusieurs fois ; la seuil doit autant que possible équilibrer l'écoulement et éviter un long trajet d'écoulement d'un seul côté.
- Estimer en priorité le temps de refroidissement selon la paroi la plus épaisse, et confirmer avant éjection que la zone épaisse a une rigidité suffisante.
- Rendre les canaux des parties mobile et fixe aussi symétriques que possible, et maintenir les fluctuations de température de moule dans une plage de fonctionnement stable.
- Maintenir l'écart d'épaisseur de paroi sous 25 %, avec des transitions progressives plutôt que des marches.
- Pour les matières renforcées de fibres de verre, surveiller l'orientation de l'écoulement et rechercher l'équilibre d'écoulement dans l'implantation de la seuil.
- Évaluer le gauchissement par une nouvelle mesure 24 heures après démoulage, et non immédiatement après éjection.
Si la pièce est déjà figée et que seuls le post-traitement ou le recuit peuvent stabiliser les dimensions, cela signifie que les critères de la phase de refroidissement n'ont pas été établis en amont. Ce n'est qu'en considérant le refroidissement comme une variable de process vérifiable, et non comme une étape passive d'« attente de refroidissement », que la cohérence dimensionnelle de l'injection nylon peut avoir des fondations.
Conception du moule et éventage : les conditions de base d'une qualité de haute précision en injection nylon
Position de la seuil et équilibrage des canaux
Relation entre l'éventage et les brûlures, les bulles
Points clés de la conception du circuit de régulation de la température du moule
Contrôle et maîtrise du processus : comment la qualité de l'injection nylon est prouvée
Inspection de la première pièce : faire correspondre les paramètres de processus et les dimensions
- Dimensions critiques : priorité aux dimensions d'ajustement indiquées sur le plan ; rapport dimensionnel complet selon les besoins.
- Gauchissement : planéité ou déformation de la surface de référence, mesurée par MMT ou marbre avec cales d'épaisseur.
- Aspect : retassures, bavures, stries argentées, lignes de soudure, jugées selon l'échantillon limite.
Indice de capabilité du processus : évaluer la stabilité de l'injection nylon
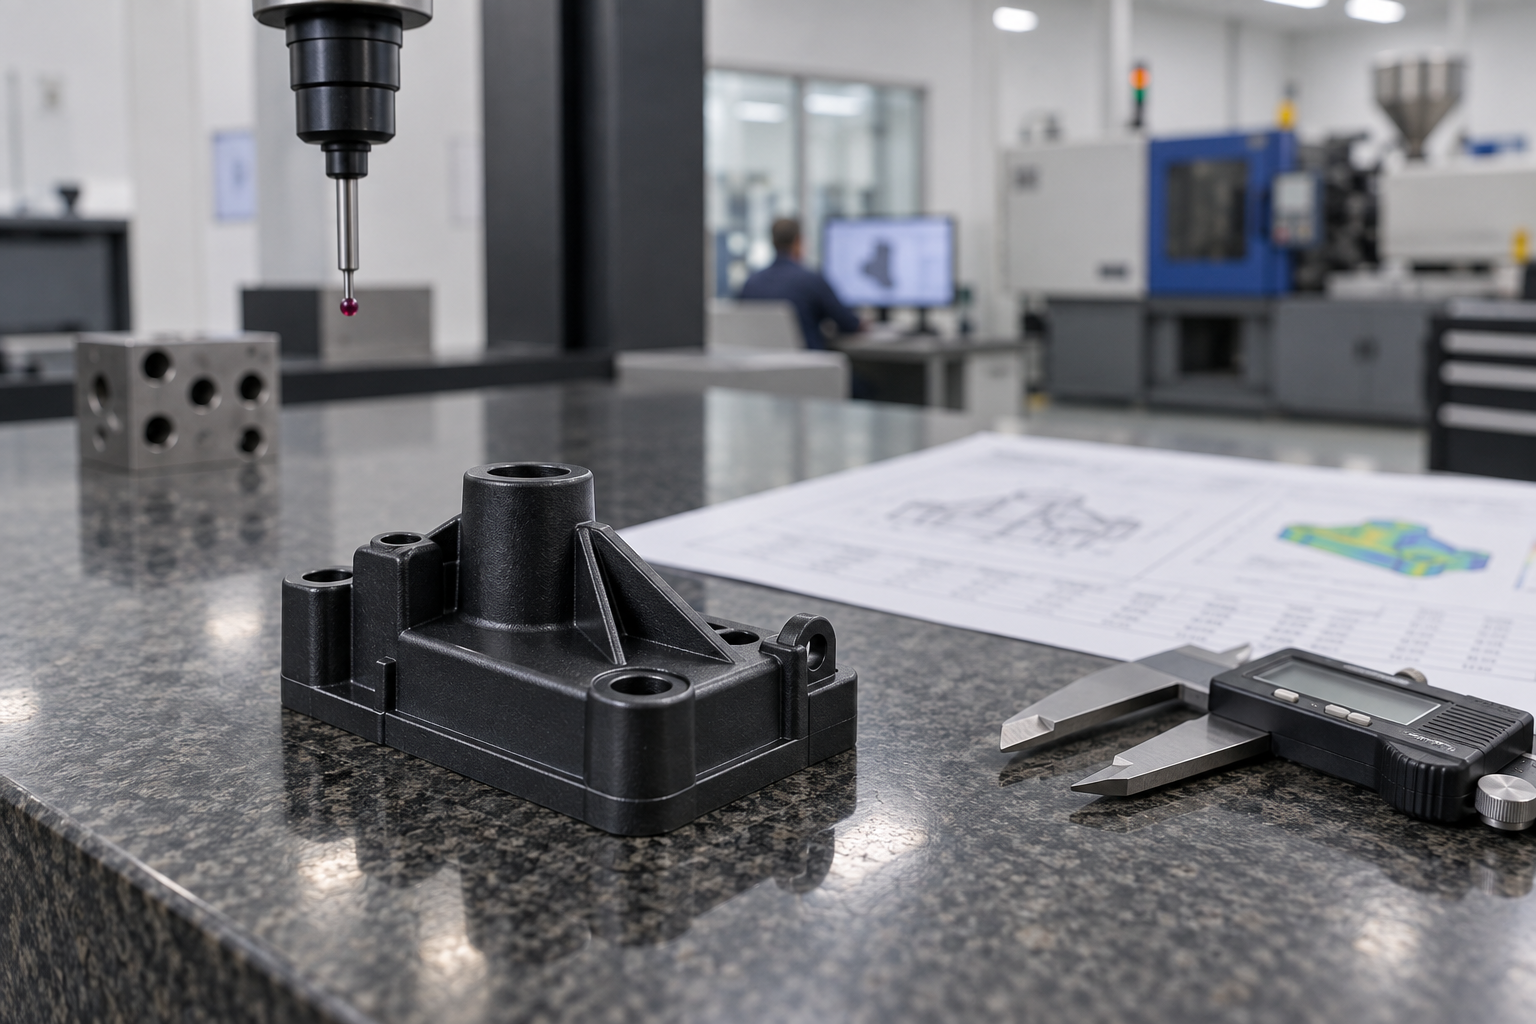
Traçabilité : les résultats de contrôle doivent pouvoir être reliés aux paramètres
Aide-mémoire des défauts courants : défaut — cause — remède pour l'injection nylon
Les sections précédentes ont décomposé les variables ; ce qui est réellement utile sur le terrain, c'est de remonter du phénomène aux variables. Le tableau ci-dessous est organisé selon « ce que l'on voit — ce qu'il faut vérifier d'abord — comment agir », et convient pour référence lors des réglages. Les paramètres indiqués sont des plages de référence courantes dans le secteur ; les valeurs concrètes dépendent du plan, de la matière et des résultats d'essai de moulage.
| Phénomène du défaut | Causes courantes | Remèdes prioritaires |
|---|---|---|
| Stries argentées, surface terne | Matière insuffisamment séchée, taux d'humidité élevé ; température matière trop élevée provoquant une décomposition | Revérifier la température et la durée de séchage, étanchéifier la trémie ; baisser la température matière, réduire le temps de séjour |
| Bulles, cavités internes | Humidité ou gaz non évacués ; pression de maintien insuffisante ; paroi trop épaisse | Renforcer le séchage et l'évent ; augmenter la pression et la durée de maintien ; confirmer avec le concepteur l'amincissement des parois épaisses |
| Retassures, affaissements | Commutation de maintien trop précoce ; carotte gelée trop tôt ; épaisseur de paroi localement excessive | Retarder le point de commutation, augmenter le maintien ; agrandir la carotte ou modifier sa position ; optimiser la transition d'épaisseur de paroi |
| Bavures, débordement | Vitesse d'injection trop rapide, pression trop élevée ; force de verrouillage insuffisante ; usure du plan de joint | Réduire la vitesse et la pression en mesurant ; vérifier la force de verrouillage ; contrôler le plan de joint et la profondeur des rainures d'évent |
| Gauchissement, déformation | Refroidissement inégal ; forte différence de température entre les deux côtés du moule ; position de la carotte entraînant une orientation inégale | Équilibrer les circuits de refroidissement pour réduire l'écart de température du moule ; ajuster la position et le nombre des seuils d'injection ; prolonger le temps de refroidissement |
| Dimensions hors tolérance, fluctuations entre lots | Fluctuations de la température du moule ; maintien de pression instable ; variation du taux d'humidité de la matière | Verrouiller la température du moule et la courbe de maintien de pression ; retester le taux d'humidité à chaque lot ; bloquer la dérive par le premier article et les prélèvements en cours de processus |
La ligne la plus facilement négligée dans le tableau est celle des « dimensions hors tolérance ». Elle n'est souvent pas due à une cause unique, mais au résultat de la superposition d'une légère dérive entre les lots des deux courbes de température du moule et de maintien de pression. L'ordre de dépistage sur site recommandé est donc fixe : d'abord confirmer l'état de la matière (séchage, taux d'humidité), puis confirmer si la température du moule est stable, et enfin seulement toucher aux paramètres d'injection et de maintien de pression. Si l'ordre est inversé, il est facile de perturber une fenêtre déjà réglée.
La valeur du guide de dépannage rapide des défauts réside dans la réduction du temps de localisation, et non dans le remplacement du contrôle systématique. Un même phénomène peut correspondre à plusieurs causes ; ne modifier qu'une seule variable à la fois, en commençant par celle au coût le plus faible et à l'impact le plus réduit, et enregistrer chaque changement, permet de transformer l'expérience en une fenêtre de process réutilisable.
Questions fréquentes
Les questions ci-dessous s'articulent toutes autour des critères mentionnés précédemment — la haute précision et la haute qualité de l'injection nylon doivent finalement se concrétiser dans le séchage, la température du moule, le maintien de pression, le refroidissement et le contrôle, et non se résumer à une phrase « nous travaillons avec une grande précision ».
Les dimensions des pièces injectées en nylon sont toujours instables, quelles variables vérifier en premier ?
Vérifier dans l'ordre indiqué précédemment : taux d'humidité, température du moule, point de commutation du maintien de pression, uniformité du refroidissement. Après absorption d'eau par le nylon, la viscosité de la masse fondue et le retrait réel changent ; si le séchage est insuffisant, les dimensions obtenues avec les mêmes paramètres dérivent. Les fluctuations de la température du moule rendent le degré de cristallinité incohérent, et le taux de retrait varie en conséquence. Si la commutation du maintien de pression est trop précoce ou trop tardive, la densité près du seuil d'injection et à l'extrémité éloignée diffère, et la répétabilité dimensionnelle ne peut pas s'améliorer. Il est recommandé de confirmer d'abord les enregistrements de séchage et les valeurs mesurées de température du moule, puis de modifier la courbe de maintien de pression, sans commencer par changer la vitesse d'injection.
Une température de moule plus élevée ou plus basse est-elle plus favorable à la précision de l'injection nylon ?
Il n'y a pas de réponse absolue ; cela dépend de l'épaisseur de paroi de la pièce, de la longueur d'écoulement et de ce que vous recherchez : stabilité dimensionnelle ou aspect. Une température de moule élevée donne une cristallisation plus complète, un retrait plus important mais une meilleure cohérence entre les lots, et un meilleur brillant de surface ; une température de moule basse refroidit plus vite et raccourcit le cycle, mais une cristallisation insuffisante augmente le risque de post-retrait et de gauchissement. Les plages de température de moule courantes pour le PA6 et le PA66 sont d'environ 80–100 ℃ ; les matières renforcées de fibres de verre nécessitent souvent des valeurs plus élevées, à confirmer selon les recommandations du fournisseur de matière et les résultats d'essais. L'essentiel est que la température du moule soit stable, et non sa valeur haute ou basse en soi.
Comment définir une courbe de maintien de pression raisonnable pour l'injection nylon ?
Déterminer d'abord le point de commutation du maintien de pression, généralement par commutation sur la pression d'injection ou la position, souvent autour de 95 % du remplissage de la cavité. Après la commutation, la pression de maintien est généralement fixée à 50 %–70 % de la pression d'injection, puis ajustée selon les retassures et les dimensions. Le temps de maintien doit couvrir le gel du seuil d'injection ; après le gel du seuil, maintenir la pression n'a plus de sens et ne fait qu'allonger le cycle. La méthode de jugement est directe : peser la pièce ; si le poids est stable, la compensation est adéquate ; si le poids augmente encore, le temps de maintien est insuffisant. Cette logique est particulièrement importante pour le nylon, car son taux de retrait est plus élevé que celui des plastiques ordinaires.
Le gauchissement des pièces injectées en nylon est-il un problème de refroidissement ou de moule ?
La plupart du temps, les deux. Un refroidissement inégal fait que les deux côtés de la pièce se rétractent différemment, ce qui est plus marqué aux endroits où l'épaisseur de paroi diffère ; une mauvaise position du seuil d'injection et un équilibrage insuffisant des canaux entraînent une orientation de remplissage incohérente, et le gauchissement suit. La conception des circuits d'eau, les boucles de contrôle de température du moule et la position du seuil d'injection mentionnées précédemment doivent être examinées ensemble. Sur site, on peut d'abord mesurer la température du moule à différents endroits de la cavité pour voir l'ampleur de l'écart, puis décider s'il faut modifier les circuits d'eau ou ajuster le process. Le gauchissement lui-même doit également avoir une base de mesure claire, sinon on ne peut pas dire clairement s'il y a gauchissement ou non.
La haute précision et la haute qualité de l'injection nylon peuvent-elles être garanties par le contrôle ?
Le contrôle est une preuve, pas un remède. L'inspection du premier article, la mesure dimensionnelle, le gauchissement et la surveillance de l'indice de capabilité du processus peuvent indiquer si le processus est stable, mais la stabilité est déterminée par les paramètres de process. Le séchage, la température du moule, le maintien de pression et le refroidissement soulignés précédemment donnent sa capabilité au processus ; le contrôle confirme que cette capabilité est toujours présente. Si le Cpk est faible, il faut d'abord revenir aux paramètres de process pour en trouver la cause, plutôt que de trier les pièces par un contrôle à 100 %. La traçabilité doit également suivre : lots, enregistrements de séchage, courbes de température du moule et données de contrôle doivent correspondre, pour faciliter la localisation des problèmes.
Key takeaways
- La première source de variation dimensionnelle du nylon est l'absorption d'eau : si la matière n'est pas séchée, stries argentées, bulles et dérive dimensionnelle apparaissent ensemble.
- La température du moule détermine le taux de cristallinité et le taux de retrait — une température élevée donne un retrait important mais stable, une température basse favorise le gauchissement ; il faut trouver un compromis entre les deux.
- Le point de commutation au maintien en pression, la pression de maintien et le temps de maintien déterminent ensemble les retassures et la répétabilité dimensionnelle ; se fier à la seule pression ne suffit pas.
- Un refroidissement inégal entraîne des différences de retrait ; la conception des circuits de refroidissement est plus efficace que l'allongement du temps de refroidissement.
- Seul le contrôle de la première pièce complété par une surveillance de la capabilité du procédé permet de juger si un lot est réellement stable, plutôt que de se contenter de la conformité d'une pièce isolée.



