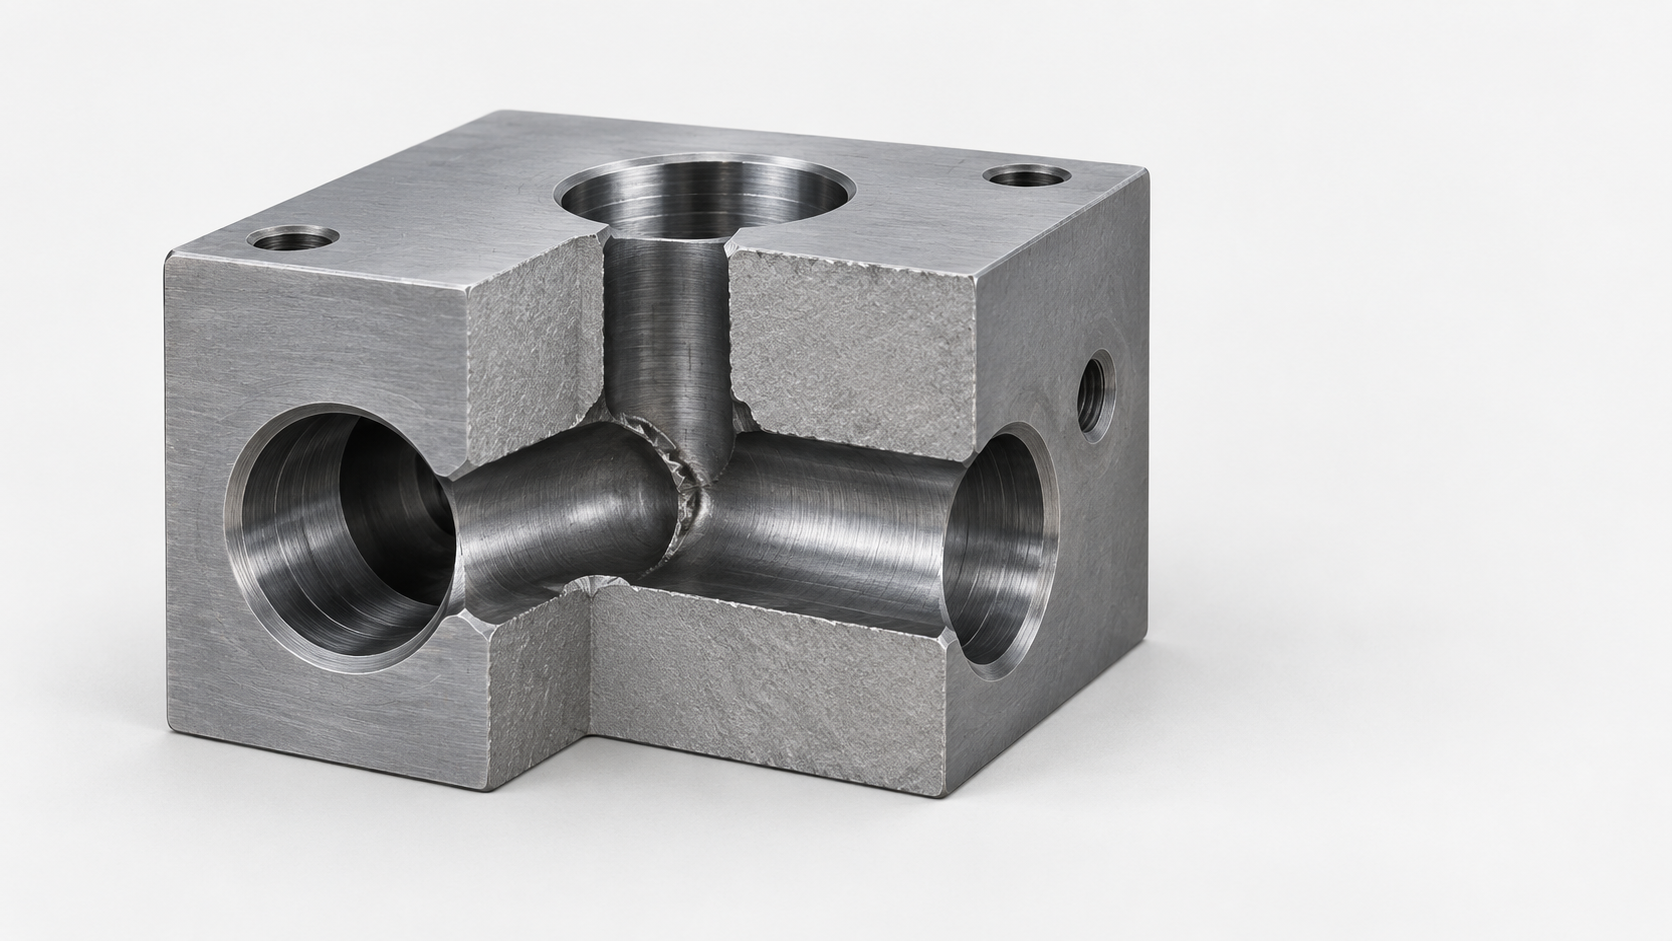
Pourquoi les exigences relatives aux bavures de débouchage des trous sécants dans les pièces en acier doivent être définies séparément
Prenons l’exemple d’un corps de vanne hydraulique en acier : après le perçage d’un trou secondaire dans le passage principal, une fine bavure rabattue peut subsister à l’intersection. Lors de l’assemblage, le joint d’étanchéité peut être rayé en passant sur cette arête ; même si aucune anomalie n’est visible depuis l’orifice extérieur, du métal détaché peut encore rester au niveau du débouchage interne. L’usinage de trous sécants ne se résout pas comme un simple problème d’orifice auquel il suffirait d’ajouter un chanfrein.
Le risque dépend de la fonction de la pièce. Dans un corps de vanne hydraulique, on vérifie généralement que le joint n’est pas endommagé et que le passage n’est pas rétréci par une bavure ; dans un circuit de carburant, on s’intéresse davantage au détachement de particules, aux arêtes coupantes et à l’influence d’une surface rugueuse sur le débit ; dans un collecteur pneumatique, il peut également être question d’étanchéité, de propreté et d’insertion lors de l’assemblage. Ces exigences correspondent à des états d’arête différents et ne peuvent pas être résumées par les seuls termes « sans bavure ».
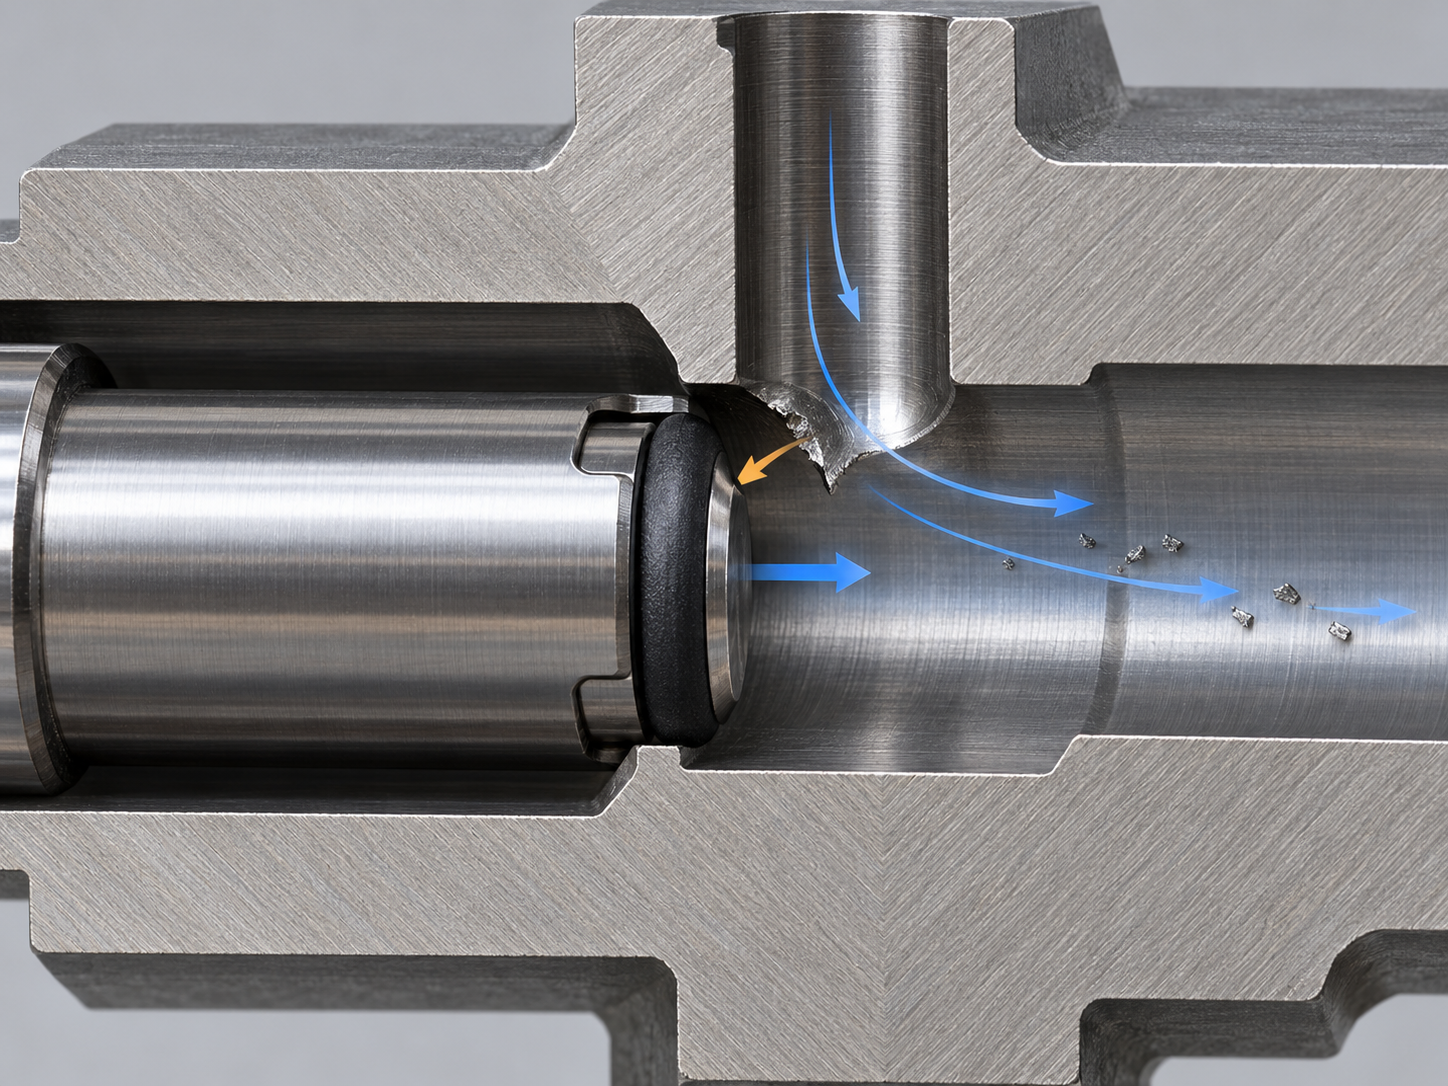
Par conséquent, le plan ou les exigences d’achat doivent préciser séparément les états qui ne sont pas autorisés à l’intersection des trous sécants : lèvres coupantes, particules détachées ou bavures adhérentes. Ils doivent également indiquer clairement l’état d’émoussage ou d’arrondi autorisé, ainsi que les diamètres de trous, surfaces d’étanchéité, filetages et zones de passage à ne pas endommager. Si la dimension de l’arête n’est pas définie par une valeur chiffrée, elle doit être établie avant l’usinage conjointement par le service méthodes et le fournisseur, en fonction de la section, de la fonction et de la méthode de contrôle, plutôt que d’être évaluée après coup à l’œil nu.
Avant l’usinage de trous sécants dans des pièces en acier, identifier d’abord chaque point de débouchage
Sur la section d’un corps de vanne hydraulique ou d’un corps de vérin en acier, lorsque le trou principal et le trou secondaire communiquent, l’intersection peut laisser une fine bavure rabattue, une arête déchirée ou du métal détaché. Même si l’orifice extérieur a déjà été chanfreiné, l’intersection profonde peut encore rayer le joint d’étanchéité, gêner l’assemblage ou entraîner des particules dans le passage. Par conséquent, l’usinage de trous sécants dans des pièces en acier ne doit pas se limiter à vérifier que « le trou est débouchant » ; il faut d’abord établir un relevé d’identification du procédé pour chaque point d’intersection.
Quelles informations géométriques faut-il consigner pour l’usinage de trous sécants ?
Il faut d’abord distinguer le trou principal du trou secondaire, indiquer leur diamètre, leur orientation, leur profondeur et la position de leur intersection, puis vérifier si l’épaisseur de paroi est uniforme autour de celle-ci. Lorsque la différence de diamètre est importante, les conditions de soutien et l’orientation de la bavure au niveau du débouchage peuvent varier ; une paroi localement mince est davantage susceptible de se déformer ou de former une lèvre de liaison difficile à casser. Il faut également confirmer si l’intersection se trouve derrière un filetage, à proximité d’une surface d’étanchéité, au fond d’un trou borgne ou dans une autre zone masquée par la structure, et déterminer si le foret, l’outil d’ébavurage, l’endoscope ou le moyen de contrôle peuvent y accéder.
Commencer par expliciter les risques fonctionnels des trous sécants
Pour les corps de distributeurs hydrauliques, il faut accorder une attention particulière aux rayures des joints, aux fuites et à la section des canaux d’écoulement ; pour les collecteurs pneumatiques, il faut également tenir compte de la résistance à l’écoulement et des particules résiduelles ; quant aux corps intégrant des joints, il faut éviter que ceux-ci soient rayés par des arêtes vives lors de leur insertion pendant l’assemblage. Dans les revues de conception et les documents d’achat, il convient de répertorier simultanément les diamètres et profondeurs de trous critiques, la position des intersections, les zones où tout dommage est interdit, l’état d’émoussage acceptable des arêtes, ainsi que les exigences de propreté et de contrôle fonctionnel. Ce n’est qu’après avoir clairement défini ces risques qu’il est possible de planifier rationnellement l’ordre d’usinage des trous, la direction de débouchage et la méthode d’ébavurage ; la mention générale « sans bavure » ne peut pas remplacer les exigences de qualité internes des trous sécants.
Comment contrôler les bavures des trous sécants par l’ordre d’usinage et la position de débouchage
Pour l’usinage des trous sécants, il ne faut pas seulement réfléchir à « la manière d’ébavurer à la fin », mais d’abord décider où les bavures doivent être orientées. Pour un même groupe de trous, l’orientation d’approche de l’outil peut modifier la position et l’accessibilité du rebord formé au débouchage. Si la section le permet, on peut faire tomber la bavure dans un canal facile à atteindre et à nettoyer ultérieurement, plutôt que de la laisser derrière un filetage, à proximité d’une surface d’étanchéité ou à l’intersection profonde de trous impossible à observer.
Comparer d’abord l’ordre d’usinage des trous et la direction d’approche de l’outil
Usiner d’abord le trou principal ou le trou secondaire ne fait l’objet d’aucune réponse fixe applicable à toutes les pièces en acier. Le diamètre du trou, l’épaisseur de paroi, la rigidité de l’outil et la fonction de l’intersection modifient tous le résultat. Lorsque le diamètre des trous, l’épaisseur de paroi et les conditions liées à l’outil le permettent, usiner d’abord le petit trou puis le grand peut parfois repousser la bavure de l’intersection vers le côté le plus facile à traiter ; toutefois, si le petit trou constitue un canal d’écoulement de précision ou un trou d’ajustement déjà terminé, l’usinage ultérieur risque d’endommager sa paroi et cet ordre ne peut donc pas être appliqué mécaniquement.
Lors de la revue du procédé, chaque intersection de débouchage doit être indiquée sur la coupe, et il faut comparer le côté par lequel le perçage permet de réduire les lèvres de liaison minces, d’éviter les surfaces d’étanchéité et les filetages, tout en conservant un passage pour les outils à longue tige, l’endoscope ou le fluide de nettoyage. L’ordre d’usinage doit également être coordonné avec les opérations de finition : l’ébauche, qui génère facilement de longs copeaux, est généralement réalisée en premier, tandis que les surfaces d’étanchéité, les filetages et les diamètres de trous critiques doivent être usinés à une étape où ils ne risquent plus d’être endommagés. La solution finale doit être validée par un usinage d’essai et l’examen de la forme de l’intersection, et non par le seul aspect de l’entrée du trou.
Pourquoi faut-il ajuster l’avance à l’avance lorsque le foret débouche dans un trou sécant ?
Lors de l’usinage de trous sécants dans des pièces en acier, lorsque la pointe du foret s’approche d’un autre canal, le soutien local diminue soudainement. Les efforts de coupe auparavant supportés par une matière pleine peuvent alors s’exercer sur une paroi mince ou une fine lèvre de liaison autour de l’intersection, provoquant un rebord, une déchirure ou une fragmentation irrégulière des copeaux. Si l’avance reste celle de la phase de perçage stable, la forme de la bavure au débouchage devient souvent plus difficile à contrôler. Le but de l’ajustement anticipé de l’avance n’est pas d’appliquer un paramètre fixe, mais de permettre à l’outil de traverser la zone de variation du soutien de manière plus douce et plus contrôlable.
La stratégie d’avance avant le débouchage d’un trou sécant doit être confirmée par un usinage d’essai
Lorsque le diamètre de l’outil, le diamètre du trou sécant, l’épaisseur de paroi, la dureté de l’acier, la rigidité de la machine et les conditions de serrage le permettent, il est possible de réduire l’avance avant le débouchage prévu et d’observer le bruit de coupe, la charge, la fragmentation des copeaux et l’état de la sortie. Les forets canons et les forets pour trous profonds nécessitent eux aussi une attention particulière aux efforts de coupe et à l’évacuation des copeaux dans la zone de débouchage ; la profondeur du canal ne justifie pas l’utilisation des mêmes conditions de coupe sur toute la profondeur du trou. La distance à partir de laquelle commencer l’ajustement, la valeur d’avance et la durée de maintien doivent impérativement être déterminées par l’examen de la coupe et un usinage d’essai ; l’expérience acquise pour une nuance d’acier ou un diamètre de trou donné ne peut pas être reproduite directement sur d’autres pièces.
La fragmentation des copeaux, le refroidissement et l’état de sortie influencent également la qualité des trous sécants
L’ajustement de l’avance ne fait que réduire le risque au moment du débouchage ; il ne remplace pas la maîtrise de l’évacuation des copeaux et du nettoyage. Si les copeaux sont trop longs, ils peuvent rester accrochés à l’intersection, tandis que le liquide de refroidissement peut entraîner des fragments métalliques détachés dans le trou principal, derrière le filetage ou dans le canal d’étanchéité. Après l’usinage, il faut vérifier que la sortie ne présente pas de lèvre vive, de bavure adhérente ou de particules détachées, et confirmer que l’outil d’ébavurage ultérieur peut atteindre cette zone. L’air comprimé peut évacuer une partie des copeaux détachés, mais ne prouve pas l’absence de bavures adhérentes à l’intérieur du trou sécant ; le contrôle doit finalement être organisé en fonction de l’accessibilité et des exigences fonctionnelles.
Comment choisir une méthode d’ébavurage des trous sécants en acier : du manuel à l’automatisation
Pour ébavurer des trous sécants en acier, il faut d’abord vérifier si l’intersection est accessible, puis tenir compte des exigences de volume et de régularité. Pour les trous peu profonds, les intersections exposées ou les pièces simples fabriquées en petites séries, on peut utiliser des méthodes manuelles maîtrisées, telles qu’un grattoir manuel ou un grattoir rotatif. Toutefois, la direction d’action, la zone de contact et la manière d’exercer l’effort doivent être consignées dans les instructions de travail afin d’éviter que le grattoir n’agrandisse le trou principal ou le trou secondaire, et n’endommage les bords d’étanchéité, les filetages ou la section des canaux d’écoulement. Après l’élimination, il faut également effectuer un examen à la loupe afin de confirmer l’absence de rebord vif résiduel ou de métal détaché.
Intersection profonde ou non visible : résoudre d’abord le problème d’accessibilité
Lorsque le trou sécant se situe au fond d’un trou profond, derrière un filetage ou à l’intérieur de plusieurs canaux, un outil manuel peut seulement « toucher » l’intersection sans permettre de contrôler de manière stable la quantité de matière retirée. Il convient alors d’évaluer l’utilisation d’un outil à longue tige, d’un abrasif flexible, d’un outil spécial pour trous sécants ou d’un traitement mécanisé au moyen d’une trajectoire CNC. Lors du choix, il faut confirmer que l’outil peut atteindre la zone cible et valider l’état de l’arête au moyen d’une éprouvette en coupe ou d’un contrôle de première pièce ; le simple fait que l’outil puisse être introduit dans le trou ne permet pas de conclure que les bavures internes ont été éliminées.
Usinage en série de trous sécants en acier : privilégier la répétabilité et les résidus
Pour les pièces fabriquées en série, il faut accorder une attention accrue à la répétabilité de chaque intersection. Les outils spéciaux commandés par CNC, les trajectoires robotisées ou autres méthodes automatisées permettent généralement de mieux stabiliser le mouvement qu’une dépendance totale au travail manuel, mais il faut néanmoins vérifier qu’ils ne provoquent pas un arrondi excessif, une modification du diamètre du trou ou un élargissement local du canal d’écoulement. Pour les pièces comportant des microtrous ou plusieurs canaux, ou sensibles aux risques de contamination, il est possible de comparer avec prudence des procédés spécialisés tels que l’écoulement abrasif, l’énergie thermique ou l’électrochimie ; ils ne constituent pas des solutions universellement optimales et nécessitent également une évaluation de l’acier, des dimensions de l’intersection, de la fonction de l’arête ainsi que des résidus d’abrasif ou de réaction. Quelle que soit la méthode utilisée, l’air comprimé et le nettoyage ne sont que des étapes ultérieures et ne peuvent pas remplacer le contrôle des arêtes internes ni la vérification de la propreté.
Contrôle qualité après l’usinage des trous sécants : arêtes internes, dimensions, propreté et fonction
Après l’usinage de trous sécants dans des pièces en acier, la réception ne peut pas se résumer à la mention « ébavuré ». La jonction débouchante peut se trouver au fond d’un trou profond, derrière un filetage ou à l’intérieur d’un circuit d’écoulement. Une ouverture extérieure d’aspect net ne signifie pas qu’il n’y a pas de bavure coupante, de bavure adhérente ou de particules métalliques détachables à l’intérieur. Le contrôle doit au minimum être décomposé en quatre volets : arêtes internes, dimensions et géométrie, propreté et fonctionnalité.
Commencer par vérifier que les arêtes internes des trous sécants sont sûres
Les intersections visibles peuvent être examinées à la loupe ; pour les intersections plus profondes ou masquées, il est possible d’évaluer l’utilisation d’un endoscope, d’un calibre de contrôle dédié ou d’une coupe de la première pièce. L’objectif du contrôle n’est pas d’exiger l’absence de toute trace d’arrondi, mais de confirmer l’absence de particules susceptibles de se détacher, de lèvres coupantes et de bavures pouvant rayer les éléments d’étanchéité. Pour les pièces produites en série, il faut également définir les emplacements d’échantillonnage, les conditions de grossissement et le mode d’enregistrement ; une pièce apparemment conforme ne prouve pas automatiquement la stabilité du procédé.
Les dimensions, la propreté et la fonctionnalité doivent être vérifiées séparément
Il faut ensuite vérifier le diamètre, la profondeur et la position d’intersection du trou principal et du trou secondaire, et confirmer que le filetage, les surfaces d’étanchéité et la section du circuit d’écoulement n’ont pas été excessivement raclés ou arrondis. La propreté constitue une autre exigence indépendante : l’air comprimé ne peut éliminer qu’une partie des débris détachés et ne prouve pas l’absence de bavures adhérentes à l’intérieur des trous sécants. La vérification doit s’appuyer sur un contrôle des particules après nettoyage ou sur toute autre méthode convenue. Pour les circuits hydrauliques, pneumatiques et de carburant, des contrôles de débit, d’étanchéité ou d’assemblage peuvent également être prévus en fonction des risques, mais la méthode précise doit être déterminée par les exigences fonctionnelles.
Par conséquent, le plan ou le document d’achat doit préciser la position des trous sécants, les diamètres et profondeurs critiques, les zones dont l’endommagement est interdit, l’état d’émoussage autorisé des arêtes, les exigences de propreté, les méthodes de contrôle et les exigences d’enregistrement, au lieu de se contenter de la mention « sans bavure ». Si les dimensions ou l’état des arêtes ne sont pas encore définis, ils doivent être validés conjointement par les services techniques, les achats et l’usinage avant l’usinage d’essai.
FAQ : questions fréquentes sur l’usinage et la réception des trous sécants débouchants dans les pièces en acier
La réception des trous sécants dans les pièces en acier ne peut pas se limiter à vérifier si les ouvertures extérieures sont nettes. Il faut également tenir compte de l’accessibilité de l’intersection, de la fonction d’étanchéité ou d’écoulement, de l’état des arêtes internes, des dimensions critiques et de la propreté, puis convenir à l’avance des méthodes de contrôle et du contenu des enregistrements.
Un chanfrein extérieur peut-il remplacer l’ébavurage interne des trous sécants d’une pièce en acier ?
En règle générale, non. Le chanfrein extérieur traite principalement l’arête d’entrée et ne garantit pas l’absence de bavures fines, de bavures adhérentes ou de particules détachables à la jonction de trous sécants profonds ou masqués. Pour les pièces telles que les corps de distributeurs hydrauliques et les corps de vérins, l’état des arêtes de l’intersection doit être spécifié séparément, et l’ébavurage ainsi que le contrôle internes doivent être planifiés en fonction de l’accessibilité.
L’air comprimé peut-il prouver que l’intérieur des trous sécants est propre ?
Non. L’air comprimé aide à évacuer une partie des débris détachés, mais il ne permet pas nécessairement d’éliminer les bavures adhérentes à la jonction et ne peut pas remplacer la vérification de la propreté. Selon le niveau de risque de la pièce, il faut combiner des méthodes telles que le rinçage, le contrôle des particules résiduelles, l’observation par endoscope ou les essais fonctionnels.
Chaque pièce en acier comportant des trous sécants doit-elle être contrôlée par endoscope ou par coupe ?
Pas nécessairement. Les intersections visibles, peu profondes et présentant un risque faible peuvent être contrôlées par observation à la loupe ou au moyen d’un calibre dédié. Les trous profonds, les intersections non visibles ou les zones critiques liées à l’étanchéité et au débit peuvent nécessiter un endoscope, une coupe de la première pièce ou une autre vérification ciblée. La méthode doit être déterminée par les exigences du plan et le risque de défaillance.
Usiner d’abord le petit trou, puis le grand trou permet-il nécessairement de réduire les bavures des trous sécants ?
Pas nécessairement. Dans certaines conditions de diamètre, d’épaisseur de paroi et d’outillage, cet ordre peut modifier la direction de formation ou de chute des bavures, mais il ne constitue pas une règle générale. L’entreprise d’usinage doit également tenir compte de la fonction des trous, de l’accessibilité de l’outil, du filetage et des surfaces d’étanchéité, puis confirmer le résultat par une évaluation en coupe ou un usinage d’essai.
Que doit faire l’acheteur pour réceptionner une pièce lorsque le plan indique seulement « sans bavure », sans valeur chiffrée ?
Avant l’usinage, il faut définir conjointement un état des arêtes vérifiable, par exemple l’absence de métal détachable et de bavures coupantes, les zones où un émoussage ou un arrondi est autorisé, ainsi que les diamètres, surfaces d’étanchéité et circuits d’écoulement qui ne doivent pas être modifiés. Il faut également préciser les méthodes de contrôle visuel, dimensionnel, de propreté et fonctionnel. Il ne faut pas considérer « zéro bavure » comme une conclusion générale dépourvue de base de contrôle.
Key takeaways
- Les principaux risques des trous sécants se situent au niveau des bavures rabattues, des copeaux cassés et des particules détachées aux intersections cachées ; un chanfrein extérieur ne peut pas remplacer l’ébavurage interne.
- Le diamètre, l’orientation, la profondeur, l’ordre d’usinage et l’accessibilité des outils doivent être planifiés conjointement dès la conception du procédé.
- Juste avant que le foret ne débouche dans un autre trou, l’avance peut être ajustée lorsque les conditions liées à l’outil, à l’épaisseur de paroi et à l’acier le permettent ; les paramètres réels doivent être confirmés par un usinage d’essai.
- L’ébavurage doit éliminer les lèvres coupantes et le métal détaché, tout en évitant de modifier le diamètre du trou, les surfaces d’étanchéité, les filetages et la section des passages.
- Les arêtes internes, la géométrie dimensionnelle, la propreté et les essais fonctionnels doivent être définis séparément ; ni l’air comprimé ni une simple inspection visuelle ne peuvent remplacer à eux seuls l’ensemble de la réception.



