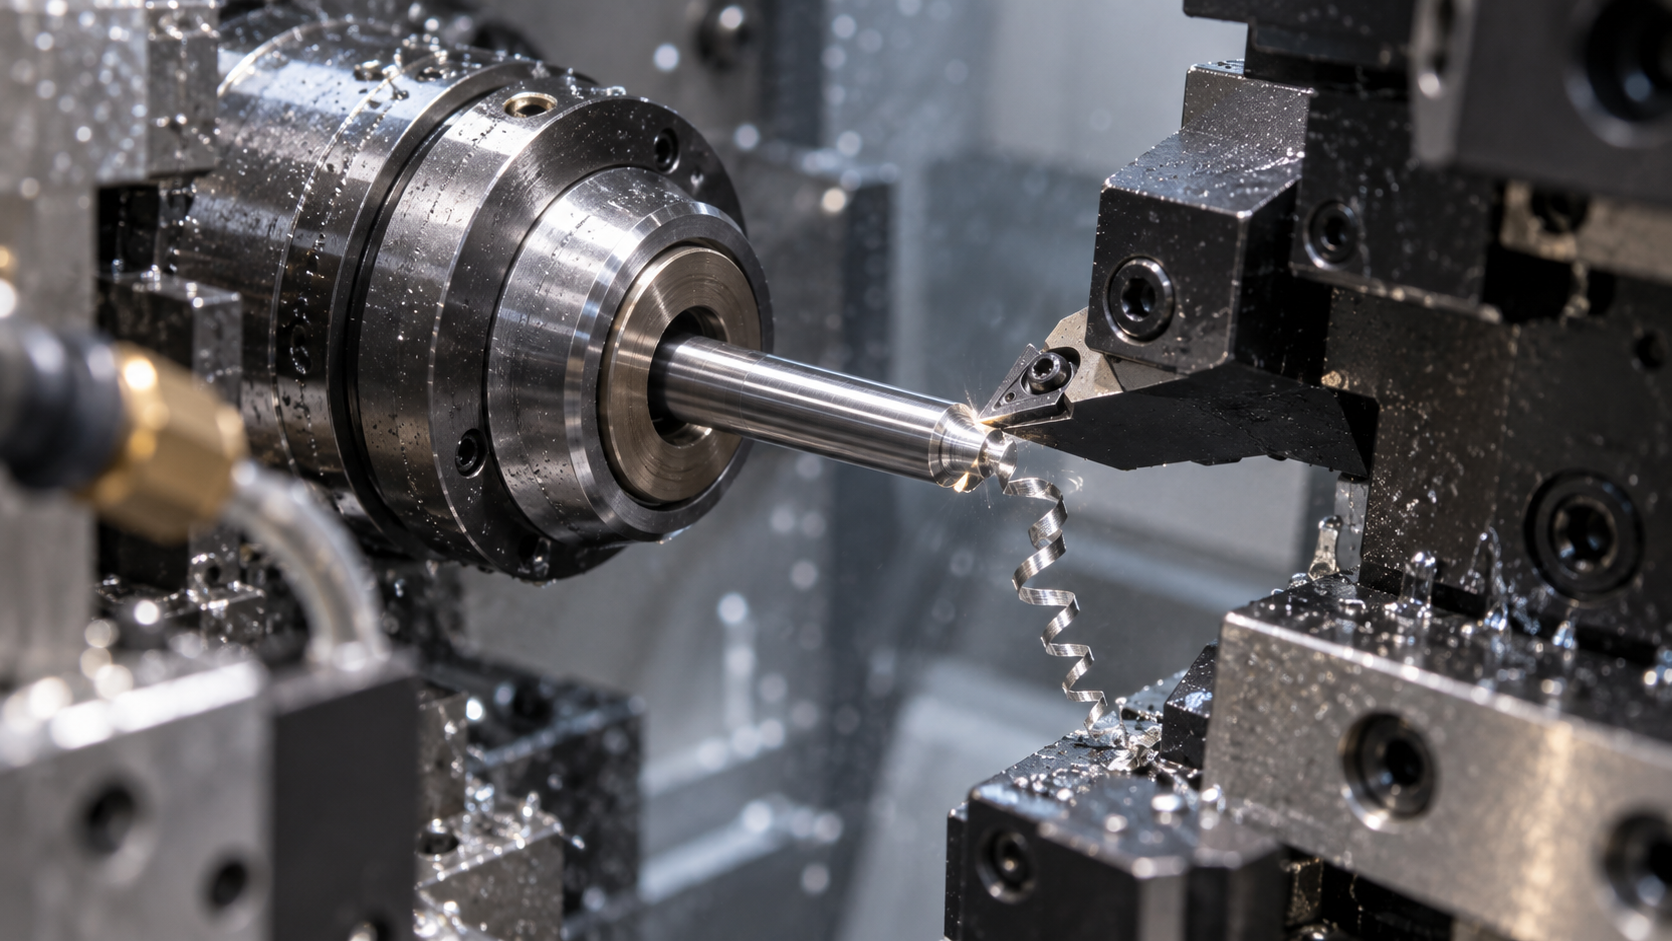
Qu'est-ce que l'usinage sur décolleteuse à poupée mobile : la différence entre « poupée mobile » et « poupée fixe » en une phrase
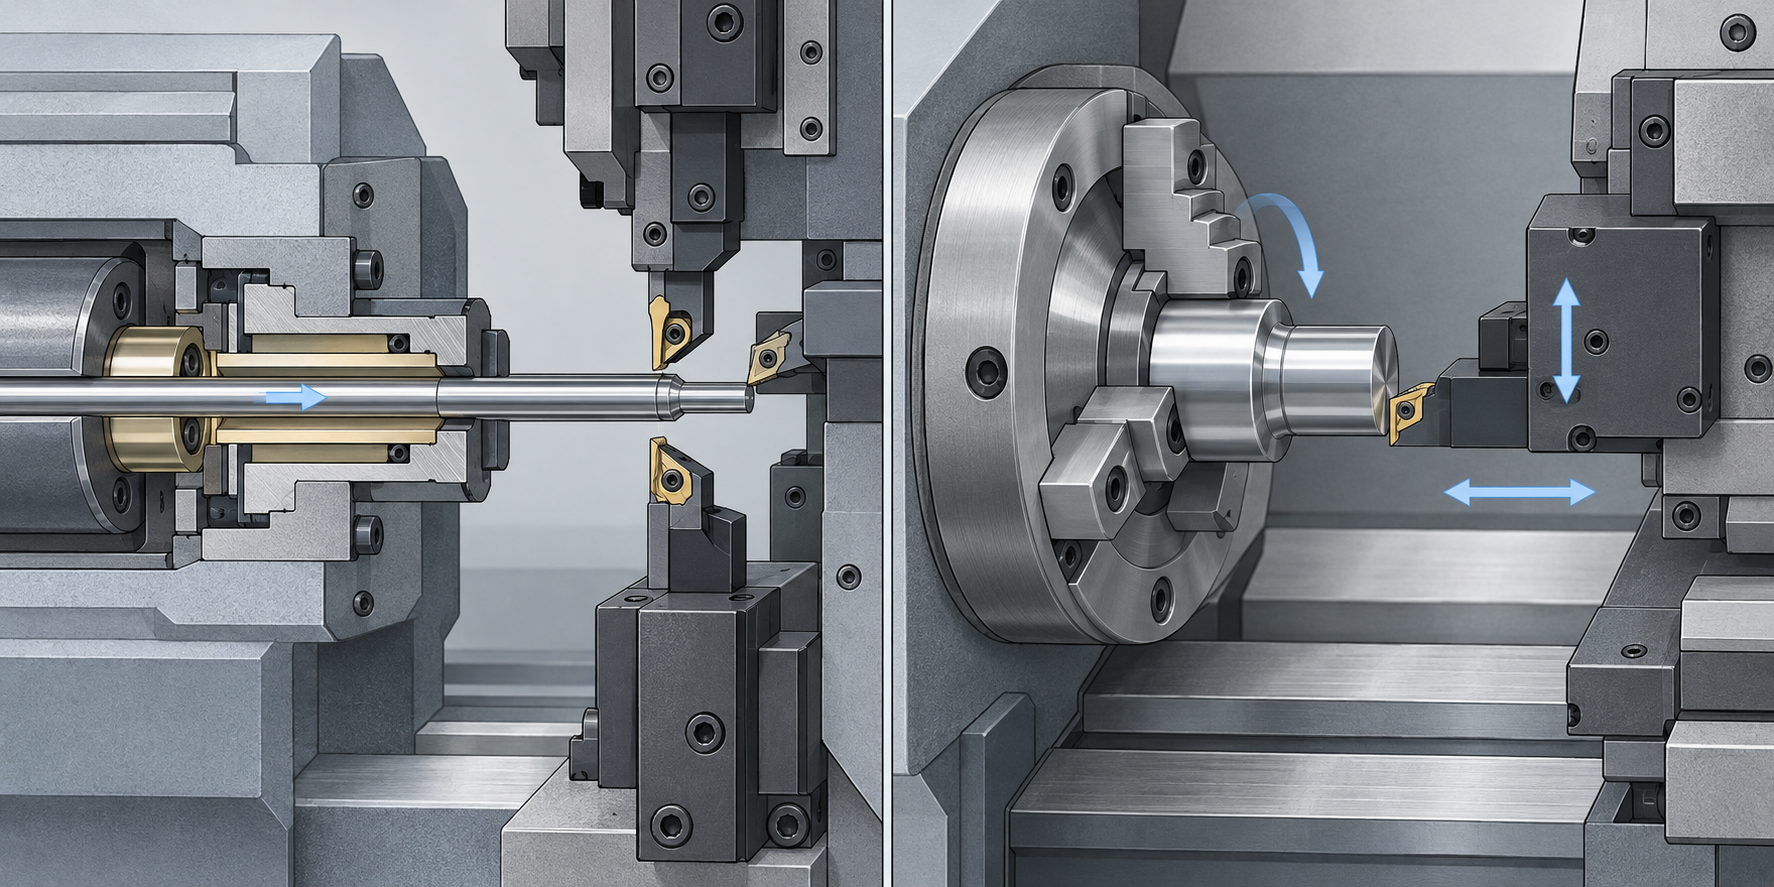
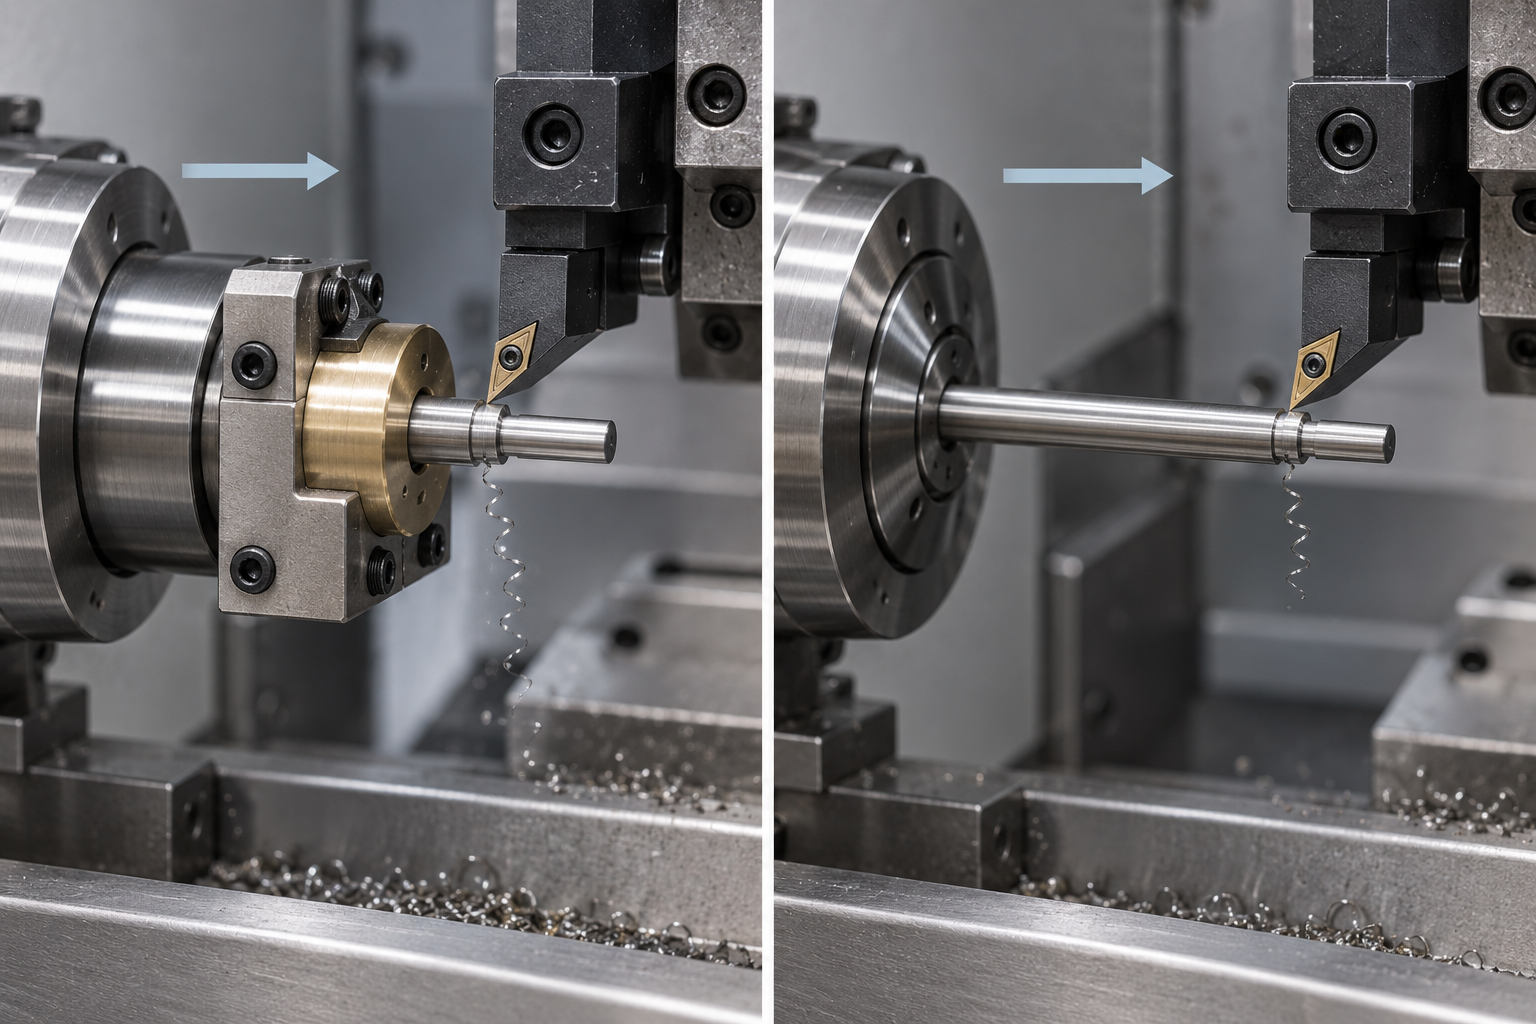
Pour comprendre ce qu'est l'usinage sur décolleteuse à poupée mobile, il n'est pas nécessaire de commencer par l'histoire. Une seule phrase suffit : sur une décolleteuse à poupée mobile, c'est la matière qui bouge et les outils qui restent pratiquement immobiles ; sur un tour ordinaire (à poupée fixe), c'est la matière qui tourne sur place et les outils qui se déplacent. Cette différence détermine tous les avantages, les limites et les domaines d'application qui suivent.
Le nom complet de la décolleteuse à poupée mobile est tour à commande numérique à poupée mobile, souvent appelé en anglais Swiss-type automatic lathe ou CNC Swiss machine. Sa broche serre une longue barre et effectue une avance axiale le long de l'axe Z — c'est de là que vient l'expression « poupée mobile » : la barre est comme poussée vers l'avant jusqu'à la zone de coupe. Les outils sont montés sur des porte-outils dans les directions X et Y et sur des porte-outils motorisés, et assurent la coupe. Le tour à poupée fixe (ce que nous appelons habituellement le tour à commande numérique ordinaire) fait exactement l'inverse : la pièce est serrée dans le mandrin et tourne sur place, tandis que les outils se déplacent en X et Z pour la couper.
| Élément de comparaison | Décolleteuse à poupée mobile (type Swiss) | Tour à poupée fixe (tour à commande numérique ordinaire) |
|---|---|---|
| État de la matière | La barre serrée avance axialement le long de l'axe Z | Le mandrin la serre et elle tourne sur place |
| État de l'outil | Coupe dans les directions X/Y, pratiquement aucun déplacement axial | Déplacement et coupe le long de X/Z |
| Mode de support | Le guide-canon maintient la barre au plus près du point de coupe | La partie en porte-à-faux n'a aucun support rapproché |
| Pièces de prédilection | Micro-pièces, arbres fins et longs, petites séries | Disques et manchons, pièces courtes et trapues, pièces de grand diamètre |
| Diamètre typique | Limite courante dans le secteur : de l'ordre de 20 à 38 mm | Diamètres plus grands possibles selon le modèle |
Pourquoi cette structure « où la matière bouge » a-t-elle évolué ? Parce qu'elle est conçue dès l'origine pour les micro-pièces et les arbres fins et longs. La limite de diamètre d'usinage des décolleteuses à poupée mobile se situe couramment dans le secteur entre 20 et 38 mm, avec de grandes variations selon les modèles ; en micro-usinage, le diamètre peut descendre jusqu'à l'ordre de 1 mm. Autrement dit, le terrain de prédilection de la décolleteuse à poupée mobile n'est pas la « grosse pièce », mais ces petites choses qui, sur un tour ordinaire, se plient sous l'effort de coupe, vibrent et ne sortent pas rondes — broches de connecteurs, bagues décoratives de caméras, axes de mouvement horloger, sondes médicales : c'est son lot quotidien.
Donc quand quelqu'un demande « qu'est-ce que l'usinage sur décolleteuse à poupée mobile », la réponse la plus utile n'est pas de réciter une définition, mais de retenir cette image : une barre métallique fine et longue, poussée par la broche à travers un petit manchon ajusté, et l'outil attaque juste à la sortie de ce manchon — la matière bouge, l'outil reste pratiquement immobile. Une fois cette image comprise, les notions de guide-canon, de chute et de bi-broche trouvent toutes leur point d'ancrage. Dans les sections suivantes, nous allons dérouler le fil à partir de cette image.
Le principe de fonctionnement de l'usinage sur décolleteuse à poupée mobile : pourquoi le guide-canon en est l'âme
Où se situe le guide-canon et que soutient-il exactement
La broche principale avance axialement, l'outil ne fait que couper — cette répartition des rôles est déterminante
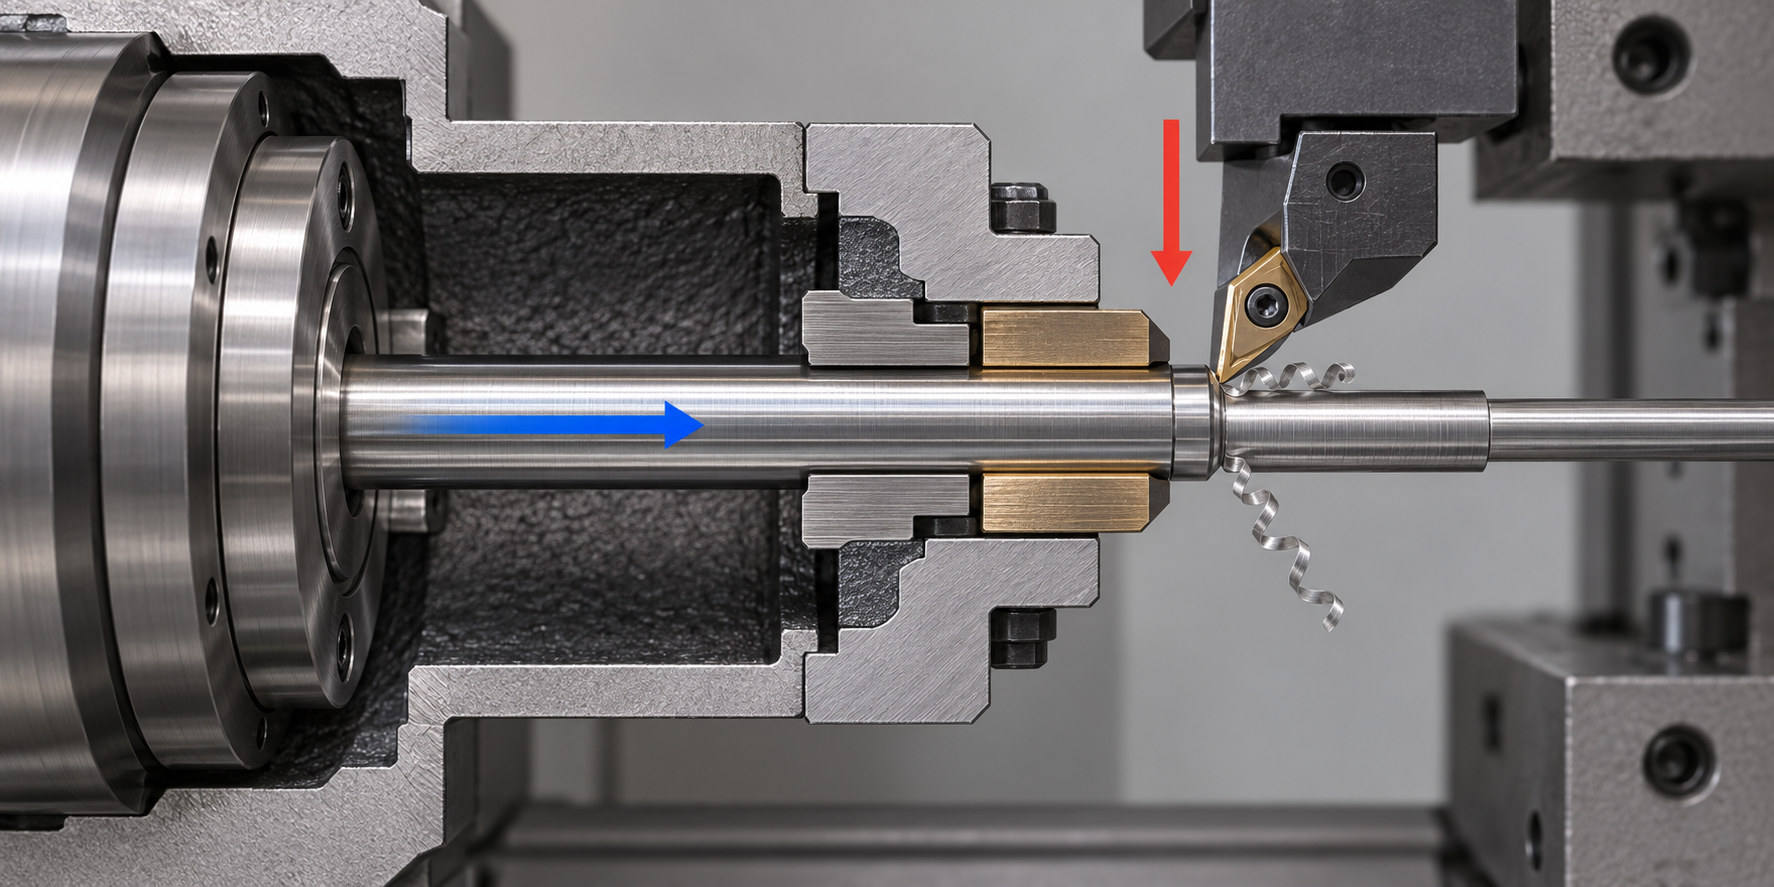
Si la barre elle-même n'est pas droite, le canon de guidage ne peut pas la sauver
Comment procéder en usinage sur tour à poupée mobile : de l'alimentation et du canon de guidage à l'usinage des deux extrémités en un seul serrage
Nous avons vu précédemment que « la matière bouge, l'outil ne bouge pratiquement pas » et le support par le canon de guidage ; ces deux éléments, appliqués à l'usinage réel, donnent un flux très fluide : le chargeur pousse la longue barre dans la broche principale, la barre traverse le canon de guidage, la broche principale serre la barre et assure l'avance axiale, l'outil coupe à proximité du canon de guidage ; lorsqu'il faut fraiser, percer, tarauder ou rainurer, les outils motorisés interviennent ; une fois une extrémité de la pièce terminée, la contre-broche la reprend pour usiner l'autre extrémité, sans desserrage sur toute la durée. Ainsi, la réponse à la question « comment procéder en usinage sur tour à poupée mobile » est en réalité ce flux, plus le résultat « usiner les deux extrémités en un seul serrage ».
Première étape : alimentation et passage dans le canon de guidage, transformer la longue barre en amorce usinable
La barre est d'abord poussée par le chargeur le long de l'axe de la broche, son extrémité avant traverse le canon de guidage et en ressort d'un petit segment — ce segment sera la partie coupée ensuite. Le diamètre intérieur du canon de guidage et le diamètre extérieur de la barre sont en relation d'ajustement, avec un jeu très faible ; dans le métier, on apparie couramment les canons de guidage par classes selon le diamètre de la barre, si bien que changer de diamètre de barre sur une même machine impose souvent de changer le canon de guidage. Cette étape explique aussi pourquoi le tour à poupée mobile est exigeant vis-à-vis de la barre elle-même : si la rectitude et l'ovalisation de la barre ne sont pas conformes, elle forcera en traversant le canon de guidage et, à l'usinage, le canon de guidage ne pourra pas la soutenir non plus — si la barre n'est pas droite, le canon de guidage ne peut pas la sauver. L'extrémité de la barre doit généralement être chanfreinée ou réduite pour faciliter le passage dans le canon de guidage, ce qui fait aussi partie des opérations de préparation.
Deuxième étape : avance de la broche principale, tournage extérieur, rainurage, filetage
La broche principale serre la barre et effectue une avance axiale vers l'avant le long de l'axe Z, tandis que l'outil pénètre en X/Y. Comme le point de coupe reste toujours collé au canon de guidage, ce segment peut être tourné très fin et très long sans refoulement de l'outil ni vibration. Les opérations de tournage classiques — tournage extérieur, rainurage, filetage, chanfreinage — sont réalisées ici. Dans le métier, on monte couramment plusieurs outils sur un porte-outils ou une tourelle, avec avance séquentielle selon le programme ; pour les petites pièces simples, le temps de cycle peut descendre à l'ordre de 10 secondes — bien sûr, cela dépend de la complexité de la pièce et de la matière, et toutes les pièces ne vont pas aussi vite. C'est aussi l'étape où la précision de l'usinage sur tour à poupée mobile se manifeste le plus facilement : la constance dimensionnelle repose sur le support du canon de guidage et une avance stable, non sur le tour de main de l'opérateur.
Troisième étape : outils motorisés pour méplats, perçage, taraudage, rainurage
Si le flanc de la pièce doit être méplatisé, la face frontale percée, un trou taraudé, ou l'extérieur rainuré, la broche principale peut s'arrêter ou effectuer un indexage, et les outils motorisés (à entraînement rotatif intégré) pénètrent par le flanc ou la face frontale. Cette étape est la clé par laquelle le tour à poupée mobile passe de « tour » à « tour-fraiseuse combiné ». Dans le métier, la configuration courante comporte plusieurs postes d'outils motorisés, capables d'enchaîner tournage, fraisage, perçage, taraudage et alésage sur une seule machine ; c'est là que se produit la convergence des opérations — des caractéristiques qui exigeaient auparavant un second serrage sur une fraiseuse sont désormais réalisées sur la même machine, dans le même serrage.
Quatrième étape : la contre-broche reprend la pièce et usine les deux extrémités en un seul serrage
La broche principale usine une extrémité de la pièce, puis la contre-broche (appelée aussi broche opposée dans le métier) vient saisir la pièce, la broche principale desserre et recule, la contre-broche emporte la pièce et usine l'extrémité qui était initialement serrée. La valeur de cette étape réside dans le fait que : les caractéristiques liées aux deux extrémités sont réalisées sous la même référence de serrage. La coaxialité des deux extrémités, la perpendicularité de la face d'extrémité par rapport à l'axe, n'introduisent pas de nouvelle erreur de positionnement à cause d'un « retournement et second serrage » — lors d'un second serrage, la pièce est réalignée, la référence change, et la coaxialité dépasse facilement la tolérance. L'usinage sur tour à poupée mobile contourne ce problème par principe, c'est son avantage le plus concret pour les arbres élancés et les petites pièces avec des caractéristiques aux deux extrémités.
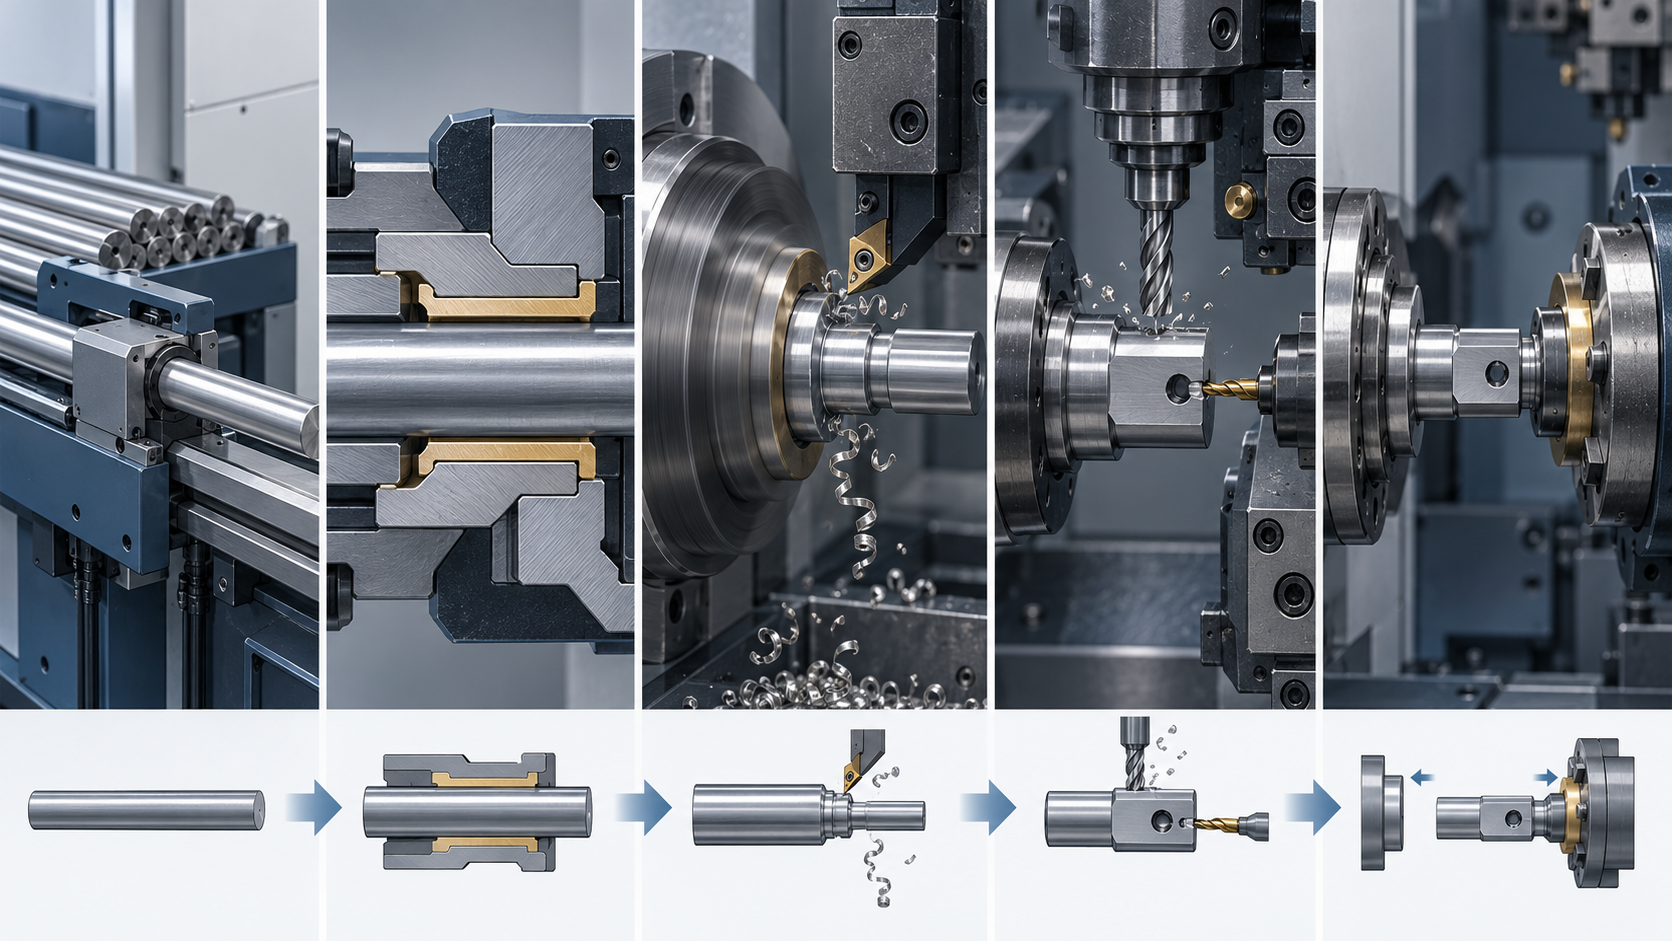
En reliant les quatre étapes, la réponse à « comment faire » pour l'usinage sur tour à poupée mobile n'est pas la technique d'une opération particulière, mais la conception même du flux : alimentation — passage par le canon de guidage — tournage par la broche principale — combinaison d'outils motorisés — reprise par la contre-broche pour l'autre extrémité, sans desserrage du début à la fin. La convergence des opérations, le peu de transferts, la faible erreur cumulée sont des résultats naturels de ce flux, et non quelque chose que l'on rattrape par des contrôles supplémentaires. Qu'une pièce donnée puisse être organisée ainsi dépend encore d'une évaluation conjointe du plan, du lot, du matériau et de l'équipement ; le tour à poupée mobile n'est pas rentable pour toutes les pièces.
Avec ou sans canon de guidage : un vrai compromis dans l'usinage sur tour à poupée mobile
Quand on parle d'usinage sur tour à poupée mobile, on ne peut éviter une question : cette machine a-t-elle un canon de guidage ou non ? Beaucoup y voient une différence entre « haut de gamme et bas de gamme », mais ce n'est pas le cas. C'est plutôt comme choisir des chaussures — on porte des chaussures de course pour un marathon, des tongs pour aller à la plage ; aucune n'est supérieure, seule convient celle qui est adaptée. La présence ou l'absence de canon de guidage (douille de guidage) détermine ce que ce tour à poupée mobile sait bien faire et ce qu'il fait mal, et décide directement si votre coût matière et votre pièce sont réalisables.
Mettons d'abord la conclusion en avant : avec canon de guidage, la rigidité est bonne et la précision stable, mais le reste de barre est long ; sans canon de guidage, on économise la matière et le reste de barre est court, mais on est exigeant sur la barre et la forme de la pièce. Détaillons ci-dessous.
Avec canon de guidage : bonne rigidité, au prix du reste de barre
Sur un tour à poupée mobile avec canon de guidage, la barre traverse le canon puis est serrée par la broche principale, le canon supportant la matière au plus près du point de coupe. Dès que la force de coupe s'applique à la matière, le canon la « soutient », la matière élancée ne fléchit pas facilement et ne vibre pas facilement. C'est pourquoi les arbres élancés, les matériaux durs et les pièces à haute exigence de précision passent presque tous par la voie du canon de guidage.
Mais le canon de guidage occupe lui-même une certaine longueur. Une fois la course de la broche terminée, il reste toujours un tronçon de matière dans le canon qui ne peut pas être poussé dehors : c'est le reste de barre. Dans le métier, le reste de barre des tours à poupée mobile avec canon de guidage se situe couramment dans l'ordre de 120–180 mm, avec des écarts notables selon les modèles. Si une barre fait 3 mètres et le reste 150 mm, cela semble peu ; mais si le matériau est cher — par exemple du titane, certains aciers inoxydables médicaux — chaque barre en jette un tronçon, et en grande série c'est de l'argent réel. De plus, le reste de barre ne peut pas être totalement éliminé, seulement raccourci ou récupéré autant que possible, ce qu'il faut intégrer au coût à l'avance.
Sans canon de guidage : économie de matière, mais il faut choisir la barre et le travail
Sur un tour à poupée mobile sans canon de guidage, le canon est supprimé, la barre est directement serrée et avancée par la broche. Le bénéfice le plus direct est un reste de barre court — sur certains modèles il peut être réduit à quelques dizaines de millimètres voire moins, et le taux d'utilisation de la matière augmente nettement. Pour le cuivre, l'aluminium et autres matériaux relativement faciles à couper et bon marché, ou lorsque la série est assez grande pour que le coût matière domine, cet avantage est très concret.
Le prix à payer est une rigidité inférieure à celle d'un canon de guidage. Sans canon pour soutenir au plus près du point de coupe, la partie de barre en porte-à-faux repose entièrement sur la broche et sa propre rigidité. C'est pourquoi l'absence de canon de guidage exige davantage de rectitude et d'ovalisation de la barre — si la matière n'est pas droite, la coupe dévie ; elle impose aussi des limites au rapport longueur/diamètre de la pièce, car trop fin et trop long favorise le broutement ; les matériaux durs et les pièces de haute précision sont également désavantagés. En outre, sur les modèles sans canon, la broche et les roulements encaissent plus directement les efforts de coupe, ce qui affecte la durée de vie en travail lourd prolongé — un point à clarifier lors du choix.
Comment choisir : quatre questions et la réponse est là
Pas besoin de mémoriser des paramètres, posez-vous quatre questions pour fixer la direction :
- La matière est-elle chère ? Titane, superalliages, métaux précieux : chaque reste de barre fait mal, privilégiez l'absence de canon de guidage ou cherchez à raccourcir le reste ; acier au carbone ordinaire, laiton : l'impact du reste est faible, le canon de guidage est plus stable.
- La série est-elle grande ? Petite série : le reste de barre et le réglage pèsent lourd par pièce, à calculer précisément ; grande série : le reste est dilué, mais l'avantage de rigidité du canon de guidage se manifeste aussi plus facilement.
- Quel est le rapport longueur/diamètre de la pièce ? Rapport élevé, arbre fin et long : le canon de guidage est presque indispensable ; pièces courtes et trapues, pièces type disque/douille à faible rapport : l'absence de canon suffit largement.
- Quelles sont les exigences de précision ? Si une stabilité à l'échelle micrométrique et un état de surface strict sont requis, un support rigide avec canon de guidage est plus facile à maintenir ; pour une précision courante et des formes simples, l'absence de canon de guidage est plus économique.
Il n'y a pas de réponse standard ici. Un même plan, changé d'usine, de lot de matière ou de volume de production, peut conduire à un autre choix. Donc ne demandez pas directement « chez vous, c'est avec ou sans canon de guidage » ; la question plus efficace est : « Pour cette pièce, cette matière et ce volume, laquelle convient le mieux, et comment évaluez-vous la chute et la précision ? » — mettre les compromis sur la table est bien plus fiable que d'entendre un « on fait tout ».
Un dernier rappel : avec ou sans canon de guidage, ce n'est pas une relation de montée en gamme, ce sont deux voies de compétences différentes. La valeur essentielle de l'usinage sur décolleteuse à poupée mobile réside dans la capacité à produire des pièces micro-miniatures et des arbres fins et longs de manière précise et stable ; le choix de la configuration de canon de guidage est un jugement d'ingénierie autour de cet objectif, et non une comparaison de qui est plus « haut de gamme ». Pour votre pièce précise, l'évaluation finale doit se faire en combinant le plan, le volume, la matière et l'équipement.
Quelles pièces conviennent à l'usinage sur décolleteuse à poupée mobile, et lesquelles ne conviennent pas
Quand on parle d'usinage sur décolleteuse à poupée mobile, beaucoup pensent instinctivement que « les pièces de précision doivent passer sur une décolleteuse à poupée mobile ». Ce jugement n'est qu'à moitié juste. La décolleteuse à poupée mobile n'est pas un tour plus haut de gamme, c'est un outil développé spécifiquement pour une certaine catégorie de pièces. Comprendre ses points forts et ses limites permet de ne pas se tromper dans le choix.
Pièces adaptées à l'usinage sur décolleteuse à poupée mobile : petites, fines, longues, à usiner aux deux extrémités
La zone de confort de l'usinage sur décolleteuse à poupée mobile peut se définir par quatre caractéristiques : petit diamètre, grand rapport longueur/diamètre, caractéristiques aux deux extrémités, volume de production conséquent. Le support du canon de guidage augmente fortement la rigidité des pièces du type arbre fin et long, et la contre-broche permet d'usiner le perçage, la rainure et le filetage de l'autre extrémité sans second montage. Ces deux capacités combinées déterminent les types de pièces particulièrement adaptés ci-dessous.
- Broches de connecteur et terminaux : diamètre souvent de l'ordre du millimètre, grand rapport longueur/diamètre, extrémités pouvant comporter chanfreins, épaulements, zones de sertissage, volume souvent de plusieurs dizaines de milliers de pièces. L'avance de matière, le tournage et le tronçonnage sur décolleteuse à poupée mobile s'enchaînent d'un seul trait, le temps de cycle peut être très court.
- Bagues décoratives de caméra, micro-axes rotatifs, petites pièces de charnière : petites dimensions mais exigences de coaxialité et de précision d'extrémité, les pièces d'aspect métallique nécessitent aussi un bon état de surface. Les outils motorisés permettent de fraiser à plat et de percer directement, réduisant les transferts d'opération.
- Axes de mouvement horloger, pièces du type sonde médicale : fines, longues, exigences de précision élevées, matière pouvant être de l'inox ou un alliage de titane. Les décolleteuses à poupée mobile avec canon de guidage ont un avantage net pour l'usinage de ces pièces.
- Petites pièces en série nécessitant tournage, fraisage, perçage et taraudage en une seule opération : pièces avec des caractéristiques aux deux extrémités et où des montages multiples accumuleraient les erreurs, la contre-broche a ici sa plus grande valeur.
Pièces non adaptées à l'usinage sur décolleteuse à poupée mobile : courtes et épaisses, grand diamètre, volume trop faible
À l'inverse, forcer les types de pièces suivants sur une décolleteuse à poupée mobile donne souvent de mauvais résultats, voire n'est pas rentable.
- Pièce unique en matière courte et épaisse : la pièce est très courte, le rapport longueur/diamètre très faible, l'avantage du canon de guidage de la décolleteuse à poupée mobile ne peut pas s'exprimer, et il faut en plus supporter la perte de chute et le temps de réglage. Dans ce cas, un tour à commande numérique ordinaire est plus direct.
- Pièces de grand diamètre : le diamètre maximal d'usinage courant dans le secteur des décolleteuses à poupée mobile est de l'ordre de 20 à 38 mm, avec de grandes différences selon les modèles. Les pièces dépassant la limite du modèle ne peuvent tout simplement pas être engagées ; il faut confirmer selon l'équipement précis.
- Pièces du type disque et douille, pièces à bride avec très faible rapport longueur/diamètre : pour ces pièces, les conditions de rigidité et d'évacuation des copeaux d'un tour à poupée fixe (matière en rotation, outil en déplacement) sont souvent meilleures, et la décolleteuse à poupée mobile est au contraire mal adaptée.
- Pièces à volume trop faible : l'avantage d'efficacité de la décolleteuse à poupée mobile repose sur le volume. Si le volume est trop faible, le temps de réglage et la chute plus longue des modèles avec canon de guidage (couramment de l'ordre de 120 à 180 mm dans le secteur) ne sont pas amortis, et le coût unitaire peut être supérieur à celui d'un tour ordinaire.
Il faut souligner ici : « non adapté » ne signifie pas « impossible à faire », mais « pas rentable ». La décolleteuse à poupée mobile peut tourner une très large variété de pièces, mais sa vocation première est l'usinage efficace en série de pièces micro-miniatures fines et longues ; en s'écartant de ce scénario, ses avantages sont neutralisés.
Un critère opérationnel : avec un plan, regardez d'abord quatre chiffres
Si vous avez un plan en main et ne savez pas s'il faut passer par l'usinage sur décolleteuse à poupée mobile, passez en revue dans cet ordre :
Une fois ces quatre étapes franchies, on a une bonne idée de l'opportunité du décolletage. Bien sûr, le jugement final doit aussi tenir compte de l'usinabilité de la matière, des exigences de tolérance et de la qualité de surface — ces points seront développés dans la section suivante.
Matériaux courants et applications typiques du décolletage
La liste des pièces usinées au tour à poupée mobile n'est en fait qu'une liste filtrée par les dimensions. Diamètre modeste, pièce allongée, production en série, caractéristiques aux deux extrémités — les pièces qui remplissent ces conditions peuvent pour la plupart être réalisées en une seule passe sur un tour à poupée mobile. Le matériau détermine autre chose : si la barre peut traverser la douille de guidage de manière stable et être coupée en étant bien serrée.
Quels matériaux passent souvent sur un tour à poupée mobile : d'abord l'usinabilité, ensuite la capacité à traverser la douille de guidage
Sur un tour à poupée mobile, la barre est maintenue et avancée axialement dans la douille de guidage, donc la « régularité » et l'« usinabilité » du matériau déterminent directement la fluidité de l'usinage. Les choix courants dans le secteur se répartissent en quelques catégories :
- Aciers de décolletage (type 12L14) : matériau d'entrée de gamme le plus courant, bon copeau fragmenté, qualité de surface facile à obtenir, adapté aux broches et pièces d'axe en grande série.
- Aciers inoxydables (types 303, 304, 316) : le 303 est un habitué des tours à poupée mobile, son usinabilité est relativement favorable ; les 304/316 sont plus collants et sujets à l'écrouissage, ce qui exige davantage des outils, de la vitesse et du refroidissement, et il faut surtout surveiller la déflexion et les vibrations sur les pièces allongées.
- Laiton, alliages de cuivre : bonne usinabilité, souvent utilisés pour les connecteurs, les bornes, les petits axes, avec des temps de cycle très courts.
- Aluminium : léger, facile à usiner, adapté aux bagues de caméra et aux petites pièces structurelles, mais le matériau est tendre et, lorsqu'il est allongé, il se marque ou se déforme facilement.
- Petites pièces en alliage de titane : mauvaise usinabilité, faible conductivité thermique, usure rapide des outils ; la rigidité et la capacité de serrage en une seule prise du tour à poupée mobile sont ici un atout, mais le coût de la matière et des outils doit être intégré au calcul.
Un point souvent négligé : l'usinabilité du matériau influence la possibilité d'utiliser une douille de guidage. Les matériaux à forte force de coupe et sujets à l'écrouissage sont en fait plus stables sur une machine équipée d'une douille de guidage ; à l'inverse, les matériaux trop tendres et trop collants risquent de se rayer ou de boucher les copeaux dans la douille. Le choix du matériau n'est donc pas isolé : il doit être considéré avec la douille de guidage, les outils et le refroidissement.
Applications typiques du décolletage : de la sonde médicale à la bague de caméra
Le terrain de prédilection du décolletage, ce sont les pièces « petites, fines, en série, avec des caractéristiques aux deux extrémités ». Les applications courantes se concentrent dans quelques secteurs :
- Dispositifs médicaux : sondes, petits axes liés aux endoscopes, pièces allongées d'instruments chirurgicaux, avec des exigences élevées de qualité de surface et de coaxialité ; réaliser les deux extrémités en une seule prise est indispensable.
- Connecteurs électroniques et broches : diamètre souvent de l'ordre de 1 à 5 mm, grande série, temps de cycle court ; le laiton et les aciers inoxydables de décolletage sont des matériaux courants.
- Électronique grand public : bagues décoratives de caméra de téléphone, petites pièces de charnière et d'axe, axes fins d'appareils portables ; dimensions réduites mais faces, épaulements et chanfreins ne tolèrent aucune approximation.
- Horlogerie et instruments de précision : pièces de type axes, arbres de roue, avec un grand rapport longueur/diamètre, ce qui est justement le point fort du tour à poupée mobile.
- Petites pièces aéronautiques : certaines petites fixations, pièces de capteurs, matériaux plutôt difficiles à usiner, mais les séries ne sont pas forcément importantes ; l'opportunité du décolletage dépend de la capacité de la série à amortir les coûts de réglage.
Ces applications ont un point commun : si la pièce est reportée sur un tour conventionnel, soit elle ne peut pas être serrée, soit elle se déforme une fois serrée, soit les deux extrémités nécessitent deux serrages distincts et la coaxialité ne peut pas être garantie. Le décolletage résout précisément ce type de problème.
Tolérances et temps de cycle : les ordres de grandeur courants dans le secteur, mais à évaluer au cas par cas
Quand on parle des capacités d'usinage sur décolleteuse à poupée mobile, deux chiffres sont souvent cités : des tolérances atteignant l'ordre du micromètre (μm), et un temps de cycle de l'ordre d'une dizaine de secondes pour une petite pièce simple. Ces deux chiffres sont effectivement courants dans le secteur, mais ils servent à juger un ordre de grandeur, pas à constituer une promesse.
La possibilité d'atteindre une tolérance micrométrique dépend de la géométrie de la pièce, du matériau, de l'état de l'outil, ainsi que de la précision et de la stabilité thermique de la machine elle-même ; sur une même machine, usiner une broche en laiton et un axe fin en alliage de titane donnera des résultats très différents. Il en va de même pour le temps de cycle : une broche comportant seulement un diamètre extérieur et un chanfrein peut se faire en quelques secondes ; dès qu'on ajoute un fraisage de méplat, un perçage, un taraudage ou un usinage arrière sur contre-broche, le temps de cycle augmente de façon multiplicative. Si l'on part du principe que la mention « précision » sur un plan garantit automatiquement la conformité d'une décolleteuse à poupée mobile, c'est une erreur d'appréciation fréquente. Pour savoir si une pièce donnée peut satisfaire aux tolérances et au temps de cycle, il faut évaluer conjointement le plan, le matériau, la taille du lot et l'équipement.
Au-delà des matériaux et des cas d'usage, ne négligez pas l'état de surface et les post-traitements
Pour les pièces issues d'une décolleteuse à poupée mobile, la rugosité de surface est généralement assez maîtrisable, car la coupe est stable et les vibrations faibles grâce au soutien du canon de guidage. Mais le matériau lui-même impose une limite : pour obtenir un état de surface miroir sur de l'inox 304, il faut souvent recourir à un polissage ou un rodage ultérieur ; l'aluminium a tendance à présenter des marques d'outil et des bavures, et l'opération d'ébavurage doit être planifiée à l'avance.
Par ailleurs, l'usinage sur décolleteuse à poupée mobile se combine souvent avec d'autres procédés : en phase de prototypage à petite échelle, on peut d'abord valider la structure par usinage CNC ou impression 3D, puis passer à la production en série sur décolleteuse à poupée mobile après confirmation ; pour des pièces plastiques en série, on envisagera plutôt le moulage par injection. Les nuances précises de matériaux, leur usinabilité et les dimensions de barres disponibles peuvent être consultées dans la bibliothèque de matériaux, ce qui est bien plus fiable que de choisir à l'instinct.
Comment déterminer si une pièce doit être usinée sur décolleteuse à poupée mobile : une démarche pratique pour les acheteurs et les ingénieurs
Questions fréquentes sur l'usinage sur décolleteuse à poupée mobile
Les questions suivantes sont celles qui reviennent le plus souvent après la lecture de ce qui précède : où réside exactement la précision, comment choisir entre avec ou sans canon de guidage, peut-on économiser les chutes de barre, quelle est la limite de diamètre, et une petite série justifie-t-elle le recours à une décolleteuse à poupée mobile. Les réponses sont données selon la réalité technique, sans promesse.
L'usinage sur décolleteuse à poupée mobile est-il toujours plus précis que sur un tour à poupée fixe (tour CNC ordinaire) ?
On ne peut pas généraliser, mais en tendance, la décolleteuse à poupée mobile maintient plus facilement la précision sur les pièces fines et longues. La raison est que le canon de guidage soutient la barre au plus près du point de coupe, et le point d'application de l'effort de coupe est très proche du soutien, ce qui limite la déformation de la pièce et les vibrations. À l'inverse, si la pièce est courte et trapue, de type disque ou douille, avec un faible rapport longueur/diamètre, le tour à poupée fixe offre déjà une rigidité de serrage suffisante, et la décolleteuse à poupée mobile n'est pas nécessairement avantageuse, tout en imposant des coûts supplémentaires de chutes et de réglage. Le critère de décision est donc la forme de la pièce et son rapport longueur/diamètre, et non les mots « poupée mobile » en eux-mêmes. Dans le secteur, les décolleteuses à poupée mobile atteignent couramment des tolérances dimensionnelles stables de l'ordre du micromètre (μm), mais pour une pièce et un matériau donnés, il faut encore confirmer par mesure selon le plan et l'équipement.
Comment choisir entre avec et sans canon de guidage ?
Considérez cela comme un compromis : avec canon de guidage, la rigidité est bonne, ce qui convient aux arbres fins et longs, aux matériaux durs et aux pièces à exigences de précision élevées, au prix de chutes plus longues, couramment de l'ordre de 120 à 180 mm dans le secteur ; sans canon de guidage, les chutes sont courtes et le matériau économisé, ce qui convient aux barres de faible rapport longueur/diamètre, de dureté modérée et de longueur réduite, mais sollicite davantage la broche et les roulements. En pratique, on regarde d'abord si le matériau est cher, si le lot est important et quel est le rapport longueur/diamètre de la pièce, puis les exigences de précision. Aucune solution n'est supérieure, seule la mieux adaptée compte. En dernier ressort, référez-vous aux paramètres du modèle du fabricant et à des essais d'usinage réels.
Peut-on éviter complètement les chutes de barre en usinage sur décolleteuse à poupée mobile ?
C'est très difficile à éviter complètement. Les modèles avec canon de guidage, parce que le canon occupe lui-même une certaine longueur, ont naturellement des chutes plus longues ; les modèles sans canon de guidage ont des chutes plus courtes, mais pas nulles. Les chutes sont essentiellement la marge de sécurité laissée par les mécanismes de serrage et d'avance ; on peut les réduire, pas les annuler. Pour les métaux précieux ou les grandes séries, la proportion de chutes influence directement le coût, il faut donc généralement l'intégrer dans le devis et l'évaluation du procédé. La réduction réellement atteignable dépend du modèle, du diamètre de la barre et du mode d'avance ; elle doit être confirmée selon l'équipement et la pièce réels.
Quel diamètre maximal de pièce peut-on usiner sur une décolleteuse à poupée mobile ?
Le principal domaine d'application des machines à poupée mobile est celui des micro-pièces. Le diamètre maximal usinable courant dans l'industrie se situe de l'ordre de 20 à 38 mm, avec de grandes différences selon les modèles ; dans le domaine du micro-usinage, on peut descendre à l'ordre de 1 mm. Pour les pièces dépassant la limite du modèle, il faut généralement passer à une machine à charioter ou à un centre de tournage-fraisage. Donc, la première étape en recevant un plan est de vérifier si le diamètre extérieur maximal tombe dans la plage du modèle visé, avant de parler du rapport longueur/diamètre et de la taille du lot. La limite précise dépend de la fiche technique de l'équipement ; ne partez pas du principe que « la machine à poupée mobile est très précise » pour supposer qu'elle peut usiner toutes les dimensions.
Lot de très petite taille : vaut-il la peine d'utiliser une machine à poupée mobile ?
Cela dépend de ce qu'on entend par petit. L'avantage des machines à poupée mobile réside dans la production en série et en continu : alimentation en barre, finition des deux extrémités en un seul serrage, cadence rapide ; pour les petites pièces simples, on observe dans l'industrie des cadences de l'ordre de 10 secondes. Mais les coûts fixes de réglage, de programmation et de chute de barre, répartis sur un très petit nombre de pièces, rendent le coût unitaire nettement plus élevé. S'il ne s'agit que de quelques pièces, d'une dizaine de pièces courtes unitaires, un tour CNC ordinaire ou un centre de tournage-fraisage est souvent plus rentable. La méthode de jugement est simple : estimer ensemble la taille du lot, le prix unitaire de la matière, la longueur de chute et le temps de réglage, puis décider si l'on opte pour la poupée mobile. En fin de compte, il faut toujours faire une évaluation réelle en fonction du plan et de la taille du lot.
Key takeaways
- Le « poupée mobile » de l'usinage sur décolleteuse à poupée mobile désigne le fait que la broche maintient la barre et l'avance dans la direction axiale, tandis que les outils restent pratiquement immobiles ; sur un tour à poupée fixe, en revanche, la matière tourne et les outils se déplacent pour couper.
- Le canon de guidage (douille de guidage) soutient la barre au plus près du point de coupe, ce qui est la raison directe pour laquelle les arbres longs et fins ne se courbent ni ne vibrent facilement et peuvent conserver une précision élevée.
- La double broche et les outils motorisés permettent de réaliser sur une seule machine le tournage, le fraisage, le perçage, le taraudage et le rainurage ; la contre-broche prend le relais et réduit les erreurs de second serrage.
- Avec canon de guidage, la rigidité est bonne mais le reste de barre est plus long ; sans canon de guidage, on économise de la matière mais on est limité par le rapport longueur/diamètre et la dureté de la matière : c'est un compromis, pas une relation de supériorité.
- La décolleteuse à poupée mobile excelle dans les petites pièces de type arbre, miniatures, longues et fines, produites en série ; les pièces courtes à l'unité, de grand diamètre et à faible rapport longueur/diamètre ne sont généralement pas son terrain de prédilection.



