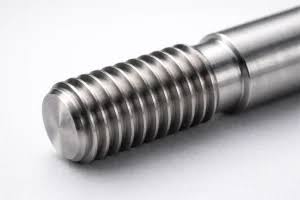
Quelles sont les méthodes d’usinage des filetages ? Commencer par distinguer l’enlèvement de matière et la mise en forme
Il n’existe pas de « meilleure réponse » indépendante des conditions pour l’usinage des filetages. Avant de choisir le procédé, il faut d’abord confirmer s’il s’agit d’un filetage intérieur ou extérieur, puis vérifier le profil du filet, le pas, le sens, le nombre de filets et la tolérance du filetage. Il faut ensuite déterminer si la pièce tourne autour de son axe, si le matériau produit facilement des copeaux courts, si la structure est à paroi mince ou présente une grande longueur en porte-à-faux, et si le bridage, l’évacuation des copeaux et les capacités de la machine-outil sont compatibles.
Du point de vue du principe d’usinage, les méthodes courantes peuvent être réparties en deux groupes. Le tournage, le fraisage, le taraudage, le filetage à la filière, la rectification et le fraisage tourbillonnaire relèvent de l’usinage par enlèvement de matière : ils forment le profil du filet en retirant de la matière au moyen d’un outil ou d’un abrasif. Le roulage et l’extrusion relèvent de la mise en forme plastique : ils déforment l’ébauche à l’aide de rouleaux ou de matrices. Le taraudage s’applique généralement aux trous filetés intérieurs, tandis que le filetage à la filière s’applique généralement aux filetages extérieurs ; toutefois, ces derniers peuvent également être réalisés par tournage, fraisage ou d’autres procédés.
| Méthode | Objet typique | Principal avantage | Principale limite |
|---|---|---|---|
| Tournage de filetage | Arbres en rotation, pièces tubulaires | Plage d’adaptation des profils de filetage relativement large | Nécessite une rotation stable et une avance synchronisée |
| Fraisage de filets | Pièces non tournantes, pièces à paroi mince, filetages de grand diamètre | Efforts de coupe relativement faibles, facilitant le fractionnement des copeaux | Dépend de l’équipement de fraisage et de la programmation |
| Taraudage / filetage à la filière | Trous taraudés / filetages extérieurs | Procédé direct, couramment utilisé pour les dimensions standard | Nécessite de contrôler le couple, l’évacuation des copeaux et le coincement des copeaux |
| Roulage / extrusion | Pièces produites en série adaptées au formage plastique | Le profil du filet n’est pas obtenu par enlèvement de matière | Limité par le matériau, l’ébauche et l’équipement |
| Rectification / fraisage par tourbillonnage | Pièces de finition / vis élancées | Adapté aux situations particulières de finition ou aux pièces élancées | Nécessite un équipement spécialisé et des conditions de procédé spécifiques |
Ainsi, répondre à la question « Quelles sont les méthodes d’usinage des filetages ? » ne constitue qu’un point de départ. Une véritable évaluation du procédé doit comparer conjointement le type de filetage, la géométrie de la pièce, le matériau, le volume de production et les exigences de contrôle : pour les pièces tournées de type arbre, il convient d’évaluer en premier lieu le filetage au tour ; pour les structures non tournantes ou à paroi mince, le fraisage peut être envisagé ; pour les trous taraudés courants, le taraudage peut être évalué ; quant au roulage et à l’extrusion, il faut d’abord confirmer que la plasticité du matériau et l’équipement de formage sont adaptés.
Filetage au tour : une méthode courante d’usinage des filetages adaptée aux pièces tournantes
Le filetage au tour est une méthode d’usinage des filetages fondée sur la rotation de la pièce. Après le serrage d’arbres, de douilles, de brides et d’autres pièces tournées sur un tour, la pièce tourne autour de l’axe de la broche ; l’outil reste synchronisé avec la vitesse de rotation de la broche en fonction du pas, puis avance progressivement dans la direction axiale afin de tailler le profil de filet spécifié. En remplaçant l’outil et en ajustant l’avance ainsi que la trajectoire de coupe, il est généralement possible d’usiner des filetages extérieurs, mais aussi des filetages intérieurs et des filetages de différents profils.
Applications du tournage de filets
Lorsque la pièce peut être positionnée de manière stable autour de son axe de rotation et que l’axe du filet est aligné avec la direction de la broche, le tournage de filets est généralement relativement facile à planifier. Il convient aux pièces de révolution unitaires ou produites en petites séries, et permet également d’ajuster facilement le pas, le sens de l’hélice, le nombre de filets et le profil selon le plan. Pour l’usinage d’un filetage intérieur, il faut également vérifier le diamètre et la profondeur de l’alésage, ainsi que l’espace disponible pour l’entrée et la sortie de l’outil ; pour un filetage extérieur, il convient de vérifier que l’extrémité dispose d’une gorge de dégagement suffisante ou d’une position de retrait sûre.
Montage et limites du tournage de filets
Le résultat du tournage de filets dépend non seulement de l’outil, mais aussi de la rigidité du montage, de la synchronisation de la broche, de l’aptitude du matériau à fragmenter les copeaux, de l’état de l’arête de coupe et des paramètres d’usinage. Les pièces à forte longueur en porte-à-faux ou à paroi mince ont tendance à vibrer et à se déformer sous l’effet des efforts de coupe ; dans les filetages intérieurs profonds, l’évacuation des copeaux et le refroidissement peuvent également être difficiles. Face à ce type de géométrie, il convient de réévaluer le mode de serrage, la longueur en porte-à-faux de l’outil, la gorge de dégagement et l’ordre des opérations. Le procédé final doit toujours être confirmé en fonction des tolérances du filetage, des exigences de surface et du mode de contrôle, au moyen de calibres à filets ou d’autres méthodes d’inspection ; il est impossible de déduire une précision fixe du seul nom de la méthode, « tournage ».
Fraisage de filets : choix pour les parois minces, les grandes longueurs en porte-à-faux et les pièces non tournantes
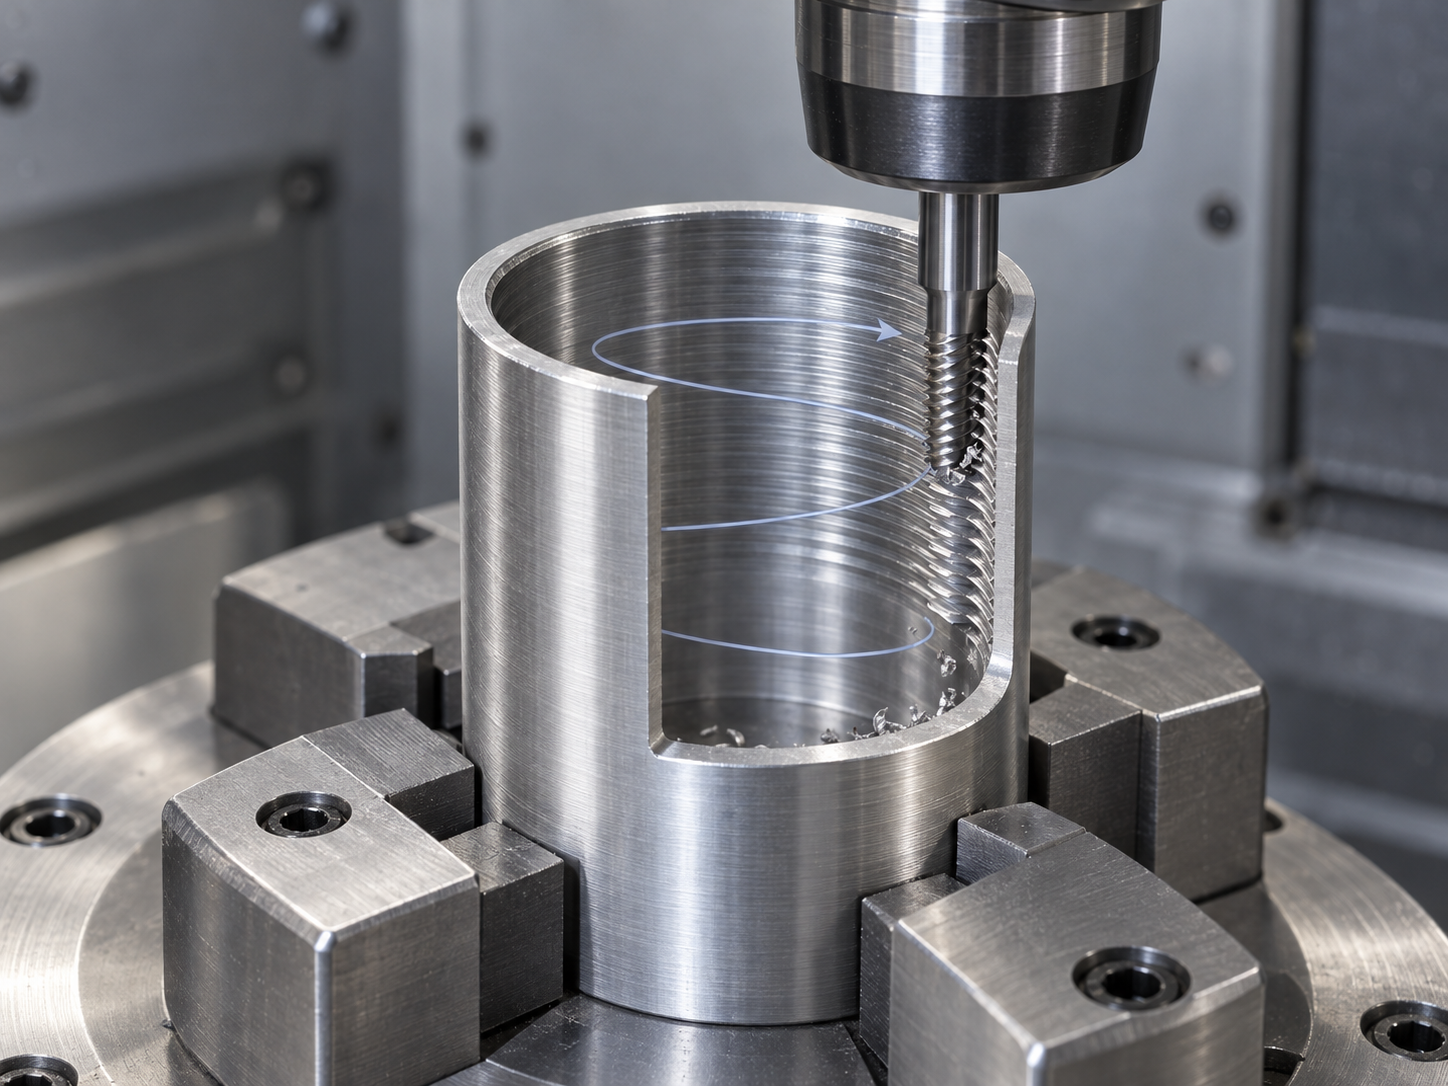
Le fraisage de filets forme progressivement le profil du filet grâce au mouvement d’interpolation hélicoïdale de la fraise. L’outil se déplace dans la direction circonférentielle tout en avançant axialement selon le pas ; il permet donc d’usiner aussi bien des filetages intérieurs qu’extérieurs. La pièce n’a pas besoin de tourner autour de son propre axe, ce qui convient aux pièces non tournantes ; pour les pièces de révolution, il est également possible d’usiner un filet à une position décalée par rapport à l’axe de rotation.
À quelles pièces le fraisage de filets convient-il ?
Lorsqu’une pièce comporte une paroi mince, une grande longueur en porte-à-faux ou un filetage de grand diamètre, ou lorsqu’elle est difficile à serrer de manière stable sur un tour, le fraisage de filets mérite généralement d’être étudié. Le caractère discontinu de la coupe peut réduire les efforts de coupe, et l’évacuation des copeaux ainsi que le contrôle des déformations sont souvent plus faciles à gérer qu’en coupe continue. Cela est particulièrement important pour les structures à grande longueur en porte-à-faux, mais les résultats réels dépendent toujours du matériau, de l’outil, des paramètres et de la rigidité du montage.
Limites des équipements et de la programmation pour le fraisage de filets
Le fraisage de filets nécessite une machine de fraisage dotée des capacités d’interpolation appropriées, ainsi qu’un diamètre de fraise et une longueur de coupe utile adaptés aux dimensions du filetage. La trajectoire hélicoïdale, les mouvements d’approche et de retrait ainsi que la correction d’outil du programme doivent être fiables, et le montage doit empêcher la pièce de se déplacer sous l’effet des efforts de coupe. Il est impossible de garantir une précision ou une productivité fixes sur la seule base du terme « fraisage » ; le procédé final doit être confirmé en fonction des tolérances du plan, de la configuration d’outillage et des exigences de contrôle.
Taraudage et filetage à la filière : méthodes courantes d’usinage des filetages intérieurs et extérieurs
Parmi les méthodes d’usinage des filetages, le taraudage est généralement utilisé pour réaliser des filetages intérieurs, tandis que le filetage à la filière sert généralement à réaliser des filetages extérieurs. Lors du taraudage, le taraud pénètre dans un avant-trou préalablement usiné ; ses arêtes de coupe enlèvent progressivement la matière et forment le profil du filet. Le filetage à la filière utilise quant à lui une filière ou un outil de filetage dédié pour tailler le filet sur la surface extérieure cylindrique. Ces deux opérations relèvent de l’usinage par enlèvement de matière, mais leurs objets, leurs chemins d’évacuation des copeaux et leurs risques de défaillance diffèrent.
Choix du taraudage parmi les méthodes d’usinage des filetages
Le taraudage convient à de nombreux trous filetés intérieurs de petites dimensions et de types courants ; les pièces peuvent être tournantes ou non tournantes. La validation du procédé ne doit pas se limiter à la dimension nominale du filetage : il faut également vérifier le diamètre de l’avant-trou, le pas, la profondeur du trou et la forme du filetage. Les trous débouchants permettent généralement une évacuation des copeaux plus facile que les trous borgnes ; pour ces derniers, il faut tenir compte de la longueur utile du taraud, de l’espace disponible pour les copeaux et de leur chemin d’évacuation. L’aptitude du matériau à fragmenter les copeaux, les conditions de lubrification, le type de taraud et le contrôle du couple de la machine influencent tous les risques de bourrage de copeaux, de fausse prise et de rupture du taraud.
Limites du filetage à la filière parmi les méthodes d’usinage des filetages
Le filetage à la filière est couramment utilisé pour réaliser des filetages extérieurs sur une surface cylindrique. Il convient aux pièces de géométrie simple, permettant une approche et un positionnement faciles de l’outil. Avant l’usinage, il faut s’assurer que le diamètre extérieur, le chanfrein d’extrémité et l’état du serrage sont appropriés ; sinon, la filière peut être difficile à engager ou produire un filet faussé au démarrage. Le filetage extérieur ne se limite pas à cette méthode : les pièces de révolution de type arbre peuvent également être usinées par tournage de filets, tandis que les pièces non tournantes ou de géométrie particulière peuvent faire l’objet d’une évaluation du fraisage de filets ou d’autres procédés. Le choix final doit toujours prendre en compte les tolérances du filetage, le matériau, le volume de production, les capacités de la machine-outil et les exigences de contrôle.
Roulage et extrusion : méthodes de formage des filetages sans enlèvement de matière
Le roulage et l’extrusion diffèrent du tournage de filets, du fraisage de filets et du taraudage. Ces procédés n’enlèvent pas la surépaisseur au moyen d’une arête de coupe ; ils utilisent plutôt des galets, des matrices ou des outils de formage pour provoquer une déformation plastique de l’ébauche sous l’effet de la pression et former progressivement le profil du filet. Dans ce contexte, les méthodes d’usinage des filetages doivent donc être comprises comme des procédés de « formage », et non comme des procédés de « coupe ».
Conditions d’application du roulage et de l’extrusion
Ce type de procédé de fabrication des filetages exige avant tout que le matériau présente une plasticité appropriée. Le diamètre de l’ébauche ou les dimensions de l’avant-trou, l’état de surface, le profil du filet, le pas et la surépaisseur de formage doivent être adaptés aux molettes ou aux matrices. La rigidité de l’équipement, le guidage et le serrage influencent également l’intégrité du profil du filet. Pour une production continue de pièces aux spécifications stables, le roulage ou l’extrusion peuvent être évalués comme solutions de formage en série, mais les résultats concrets doivent toujours être confirmés au moyen de pièces d’essai et d’un contrôle du filetage.
Les procédés de formage ne conviennent pas à tous les matériaux et toutes les géométries. Les matériaux fragiles, les filetages intérieurs complexes, les profils de filets spéciaux ou les pièces soumises à des tolérances strictes peuvent nécessiter le recours au tournage, au fraisage, au taraudage ou à une solution de finition spécifique. On ne peut pas non plus affirmer, au seul motif de l’« absence de copeaux », que le roulage ou l’extrusion seront nécessairement plus rapides, moins coûteux, ou qu’ils garantiront une résistance supérieure et une durée de vie plus longue ; ces conclusions dépendent du matériau, de l’ébauche, de l’outillage, de l’équipement, du volume de production et des exigences de contrôle.
Dans quels cas le meulage et le fraisage tourbillonnaire des filetages sont-ils adaptés ?
Le meulage des filetages est destiné à la finition et aux tolérances spéciales
Le meulage des filetages est généralement utilisé pour la finition des filetages ou lorsque des exigences particulières de précision s’appliquent. La meule enlève une faible quantité de matière en suivant une trajectoire hélicoïdale, ce qui permet de contrôler le profil du filet, le pas et la qualité de surface. Il ne s’agit toutefois pas d’une méthode universelle pouvant remplacer le tournage ou le fraisage indépendamment des conditions. Son applicabilité réelle dépend du matériau de la pièce, du type de meule, de son état d dressage, de la rigidité de la machine-outil, du mode de serrage et des tolérances indiquées sur le plan. La géométrie des filetages intérieurs et extérieurs, l’espace de dégagement en fin de filetage et les exigences de contrôle influencent également l’organisation du procédé. Lorsque le filetage constitue une surface d’ajustement, il ne faut pas se limiter à vérifier si la surface est lisse ; le résultat doit aussi être confirmé au moyen de calibres à filetage ou de la méthode de contrôle prescrite sur le plan.
Le fraisage tourbillonnaire des filetages convient aux pièces de type vis élancées
Le fraisage tourbillonnaire des filetages est souvent utilisé pour les pièces élancées, telles que les pièces de type vis. L’outil effectue un mouvement de coupe spécifique autour de la pièce et, dans des conditions appropriées, peut enlever une quantité importante de surépaisseur en un seul passage, réduisant ainsi le risque de flexion lié aux passes répétées. Il convient particulièrement aux géométries susceptibles de présenter une flexion, des vibrations ou une mauvaise évacuation des copeaux lors d’un tournage classique.
Le fraisage tourbillonnaire nécessite une machine-outil ou une configuration d’outillage dédiée. Le soutien de la pièce, la rigidité du serrage, la position de l’outil et le chemin d’évacuation des copeaux doivent tous être vérifiés au préalable. Il ne s’agit pas d’un autre nom du fraisage classique des filetages, et l’expression « un seul passage » ne permet pas, à elle seule, de déduire une productivité ou une précision fixes. Lors du choix d’un procédé de fabrication des filetages, le risque de déformation des pièces élancées doit être évalué conjointement avec les capacités de l’équipement.
Comment choisir un procédé de fabrication des filetages ? Évaluer successivement six critères
Il n’existe pas de « meilleure réponse » indépendante des conditions pour choisir un procédé de fabrication des filetages. La sélection peut s’appuyer sur six questions : déterminer d’abord s’il s’agit d’un filetage intérieur ou extérieur, puis vérifier si la pièce tourne autour de son axe ; examiner ensuite le profil du filet, le pas, le sens d’hélice, le nombre de filets, les dimensions et les tolérances du filetage ; enfin, sélectionner le procédé en fonction du matériau, du volume de production, du serrage et des capacités de l’équipement. Cette démarche évite de décider uniquement à partir de termes tels que « tournage », « fraisage » ou « taraudage ».
- Examiner le type de filetage : pour un trou taraudé intérieur courant, le taraudage peut être envisagé ; pour un filetage extérieur, on peut comparer le filetage à la filière, le tournage, le fraisage ou d’autres procédés spécialisés.
- Examiner l’état de la pièce : pour les pièces tournées de type arbre, le tournage de filetage est généralement privilégié ; pour les pièces non axisymétriques, les pièces à paroi mince, les grands diamètres ou les structures à long porte-à-faux, le fraisage des filetages peut être évalué.
- Examiner le matériau et la géométrie : l’aptitude du matériau à la fragmentation des copeaux, sa plasticité, la profondeur du trou, l’épaisseur de paroi et la longueur du porte-à-faux influencent l’évacuation des copeaux, la charge sur l’outil et le risque de déformation.
- Examiner le volume de production et l’équipement : pour une production en série, les solutions de formage telles que le roulage et l’extrusion peuvent être comparées ; pour les vis élancées, le fraisage tourbillonnaire des filetages peut être évalué, à condition de disposer de la machine, de l’outillage et des moyens de serrage appropriés.
- Examiner les exigences de contrôle : le procédé ne doit pas être évalué uniquement sur la base du mouvement d’usinage ; il faut également confirmer les tolérances du plan, l’utilisation de calibres à filetage, de calibres entre/n’entre pas ou d’autres méthodes de contrôle et, si nécessaire, ajuster les paramètres à partir des résultats de la première pièce.
Par exemple, pour une pièce de type arbre en rotation, l’évaluation peut commencer par le tournage ; pour un trou taraudé intérieur courant, on peut partir du taraudage ; pour une pièce non axisymétrique à paroi mince, le fraisage peut être envisagé ; pour une vis élancée, il faut vérifier les conditions nécessaires au fraisage tourbillonnaire. En définitive, le procédé de fabrication du filetage doit être déterminé conjointement par les spécifications du filetage, le matériau, l’outil, la machine-outil et les exigences de contrôle.
Questions fréquentes sur les procédés de fabrication des filetages
Le choix d’un procédé de fabrication des filetages ne doit pas dépendre uniquement de la vitesse d’usinage ou du nom de l’équipement ; il faut également tenir compte du caractère intérieur ou extérieur du filetage, de la rotation ou non de la pièce, de l’aptitude du matériau à fragmenter les copeaux, du pas, des tolérances et du volume de production. Voici les réponses à plusieurs questions souvent confondues.
Quelle est la différence entre le taraudage et le tournage de filetage ?
Le taraudage utilise généralement un taraud pour usiner un trou taraudé intérieur et convient à de nombreux filetages courants de petites dimensions ; le tournage de filetage forme le profil du filet par une avance synchronisée de l’outil et s’applique principalement aux pièces tournantes, pour réaliser aussi bien des filetages intérieurs qu’extérieurs. La méthode concrète dépend néanmoins de la géométrie du trou, du matériau, des tolérances du filetage et des conditions de l’équipement.
Est-il possible d’usiner des filetages sur des pièces non tournantes ?
Oui. Le fraisage de filets convient aux pièces non tournantes et peut également être utilisé pour les pièces à paroi mince, à long porte-à-faux, de grand diamètre ou difficiles à brider sur un tour. Il convient de vérifier la compatibilité de l’équipement de fraisage, des dimensions de l’outil, de la programmation et du bridage.
Le roulage est-il toujours meilleur que la coupe ?
Pas nécessairement. Le roulage repose sur la déformation plastique du matériau ; son applicabilité dépend du matériau, des dimensions de l’ébauche, du profil de filet, du volume de production et de l’équipement. Les matériaux fragiles, les filetages intérieurs complexes ou les tolérances spéciales peuvent être mieux adaptés à la coupe. La résistance, le coût et l’efficacité ne peuvent être évalués indépendamment des conditions spécifiques.
Quelles informations le plan doit-il préciser avant de choisir une méthode d’usinage des filetages ?
Il doit au minimum préciser s’il s’agit d’un filetage intérieur ou extérieur, le profil, le pas, le sens, le nombre de filets, les dimensions, les tolérances, la longueur utile et le matériau. Pour un trou borgne, il convient également d’indiquer la profondeur du trou de perçage, la profondeur de filet utile et les exigences de contrôle, ainsi que de préciser si une jauge de filetage ou un autre moyen de contrôle doit être utilisé.
Key takeaways
- Les méthodes d’usinage des filetages doivent d’abord être distinguées entre l’usinage par enlèvement de matière et la mise en forme plastique ; il ne faut pas présenter simplement tous les procédés sur un même plan.
- Le tournage de filetage s’adresse principalement aux pièces en rotation ; le fraisage de filetage convient davantage aux pièces non rotatives, aux parois minces, aux grandes longueurs en porte-à-faux et aux filetages de grand diamètre.
- Le taraudage est généralement utilisé pour les filetages intérieurs, tandis que le filetage à la filière est généralement utilisé pour les filetages extérieurs. Toutefois, la méthode précise dépend encore de la géométrie du trou, du matériau, du profil du filet et de l’outil.
- Le roulage et l’extrusion forment le filetage par déformation plastique. Leur applicabilité doit être vérifiée en tenant compte simultanément de la plasticité du matériau, des dimensions de l’ébauche et des conditions d’équipement.
- Le choix final doit successivement prendre en compte le type de filetage — intérieur ou extérieur —, l’état de rotation de la pièce, les dimensions et les tolérances, l’aptitude du matériau à produire des copeaux courts, le volume de production, le bridage et les capacités de la machine-outil.



