
Un plan « impossible à imprimer » : quel problème l'impression 3D résout-elle réellement
La semaine dernière, nous avons examiné le plan d'un support : épaisseur de paroi 1,2 mm, canaux internes fermés, deux trous d'appui cotés ±0,05. Le client avait noté en remarque : « imprimer en 3D ». Derrière cette phrase se cache en réalité une question mal posée — toutes les formes ne se prêtent pas à une accumulation couche par couche, et toutes les précisions ne peuvent pas être garanties par l'impression.
L'essence de l'impression 3D est l'accumulation couche par couche : découper le modèle 3D en contours 2D et les empiler couche après couche. Ce principe détermine ce qu'elle sait faire et ce qu'elle ne sait pas faire. Ce qu'elle sait faire : ce que l'usinage soustractif traditionnel ne peut pas réaliser — cavités internes fermées, canaux de refroidissement conformes, structures profilées issues de l'optimisation topologique, et l'itération rapide du plan à l'objet réel. Ce qu'elle ne sait pas faire : la reproduction en grande série, la résistance isotrope, les surfaces d'appui de qualité miroir. La résistance de liaison entre couches est généralement inférieure à celle du matériau massif ; la résistance en traction selon Z peut ne représenter que 60 à 70 % de celle selon XY, le ratio exact variant selon le procédé et la matière et devant être jugé sur des données mesurées.
Alors quand l'impression 3D est-elle le bon choix ? Trois critères : premièrement, la forme de la pièce est trop complexe pour être bridée en CNC ou la fraise ne peut pas y accéder ; deuxièmement, la quantité est faible et les révisions fréquentes, ce qui rend le moule non rentable ; troisièmement, il faut des canaux internes ou des structures en treillis que les procédés traditionnels ne peuvent pas former. À l'inverse, si la pièce est un simple corps de révolution, exige un ajustement miroir, ou si la série atteint déjà des centaines de pièces, ne pas se précipiter sur l'impression — le CNC ou l'injection peuvent être plus économiques et plus stables. Face à la phrase « imprimer en 3D », la bonne réponse est : examiner d'abord la forme et la quantité, puis définir le procédé.
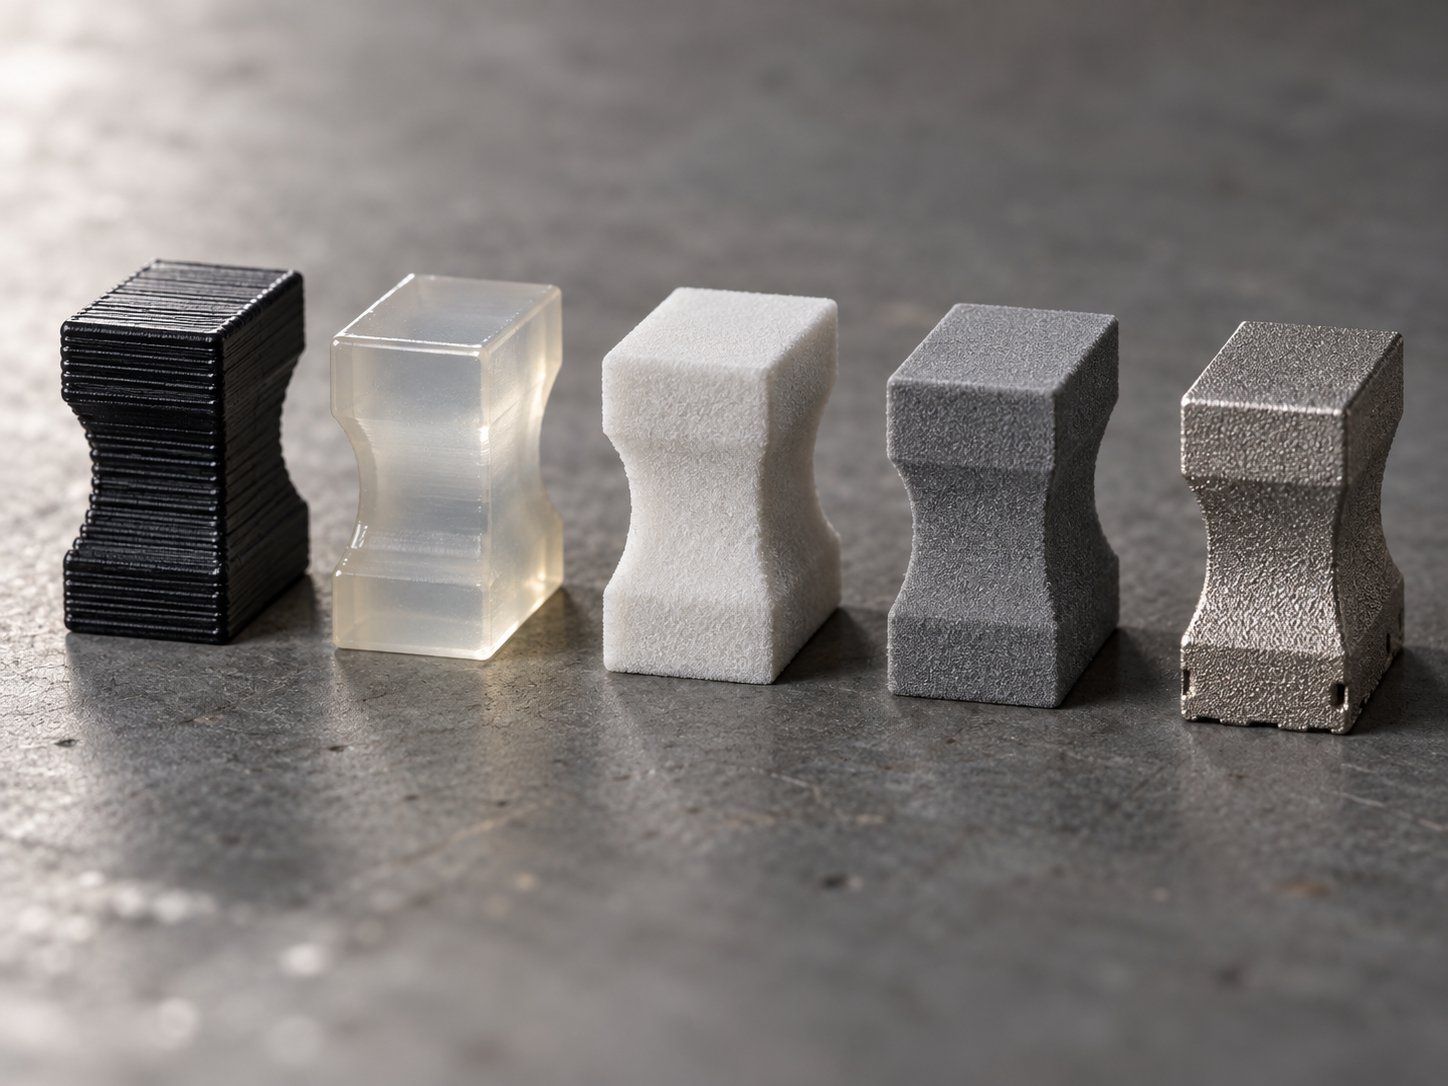
Comparaison des principaux procédés d'impression 3D : comment choisir entre FDM, SLA, SLS, MJF et DMLS
L'ordre de sélection est souvent inversé. Le bon ordre est : définir d'abord la matière, puis le procédé, et enfin parler de précision. Si le plan indique PA12, ne pas tergiverser sur l'épaisseur de couche en FDM ; s'il indique 316L, seul le DMLS convient. À l'inverse, choisir d'abord le procédé puis chercher la matière conduit souvent à des reprises bloquées par la résistance ou la tenue en température.
| FDM | PLA, ABS, PETG, PC, nylon | Épaisseur de couche courante 0,1–0,3 mm ; tolérance dimensionnelle large | Stries de couche visibles ; résistance selon Z nettement inférieure à celle selon XY | Validation de forme, gabarits et fixations, ébauches de grandes pièces | Volume, quantité de support, durée d'impression |
| SLA | Résine photosensible (type ABS, type PP, résine résistante à la température) | Épaisseur de couche courante 0,05–0,1 mm ; bon niveau de détail | Surface fine ; résine fragile, mauvaise tenue aux intempéries | Pièces d'aspect, structures fines, prototypes | Volume, supports, temps de post-traitement |
| SLS | PA12, PA11, nylon renforcé fibre de verre/carbone | Épaisseur de couche courante 0,08–0,12 mm | Anisotropie plus faible qu'en FDM ; surface légèrement poudreuse | Petites séries de pièces fonctionnelles, pièces d'assemblage, clips | Taux d'utilisation de la poudre, hauteur de fabrication |
| MJF | PA12, PA12 + billes de verre, TPU | Épaisseur de couche courante 0,08 mm | Surface uniforme ; écart XY/Z légèrement plus faible qu'en SLS | Petites et moyennes séries de pièces fonctionnelles, pièces d'assemblage à exigence d'aspect moyenne | Taux de remplissage volumique, série |
| DMLS | 316L, 17-4PH, AlSi10Mg, Ti64 | Épaisseur de couche courante 0,02–0,05 mm ; nécessite traitement thermique et retrait des supports | Densité élevée ; surface nécessitant un sablage ou un usinage | Pièces structurelles métalliques, refroidissement conformal, structures allégées | Poudre métallique, supports, traitement thermique et post-usinage |
Trois critères de décision rapides
- Uniquement pour valider la forme et les interférences d'assemblage : FDM ou SLA. Le SLA offre une meilleure surface, mais n'utilisez pas de pièces en résine pour des applications structurelles ou en extérieur prolongé.
- Pour une résistance d'assemblage, des séries de quelques dizaines à quelques centaines de pièces : SLS ou MJF. Les deux conviennent aux pièces fonctionnelles de type nylon ; la régularité de série du MJF est généralement plus stable, le système de matériaux du SLS est plus mature.
- Pour du métallique structurel, résistant à la température, à refroidissement conformal : DMLS. Mais il faut accepter d'emblée le coût de post-traitement : retrait des supports, traitement thermique, usinage des surfaces de contact, qui représentent souvent plus de la moitié du devis.
Une erreur fréquente : utiliser une pièce en résine SLA comme pièce structurelle ; elle casse après deux montages. Une autre : imprimer une surface d'étanchéité en FDM, les stries de couche fuient directement. Il n'y a qu'un seul critère — c'est le matériau qui détermine le procédé, pas le procédé qui détermine le matériau. Quand le matériau n'est pas indiqué sur le plan, demandez d'abord l'usage : structurel, étanchéité, résistance thermique ou simple aspect, puis remontez au procédé.
Six points à indiquer impérativement sur le plan : épaisseur de paroi, tolérance, surface de contact, filetage, supports, post-traitement
L'impression 3D offre des devis bas et des délais courts, mais beaucoup de projets échouent à cause d'informations incomplètes sur le plan. Le modèle est un solide, mais les informations de procédé ne sont pas dans le modèle. Les six points ci-dessous : en manquer un peut entraîner une reprise.
Épaisseur de paroi et tolérance : donnez des plages selon le procédé, ne cotez pas selon les habitudes d'usinage
L'épaisseur minimale de paroi varie selon le procédé. FDM courant 0,8–1,2 mm, SLA peut être plus fin, SLS/MJF courant autour de 1,0 mm ; ce sont des références courantes du secteur, à confirmer selon la machine, le matériau et le plan. Écrire seulement « paroi mince » sur le plan revient à ne rien écrire. Les tolérances doivent être distinguées par direction : la direction XY est généralement meilleure que la direction Z, l'épaisseur de couche déterminant la résolution en Z. Si une surface de contact est cotée à ±0,05 alors que le modèle est une surface courbe, demandez d'abord si le procédé peut l'atteindre de façon stable, puis décidez s'il faut modifier la cote ou changer de procédé.
Surfaces de contact, filetages et supports : la référence d'assemblage décide du succès
Placez autant que possible les surfaces de contact dans le plan XY ; les stries de couche en Z rendent les ajustements glissants rugueux. Ne comptez pas imprimer directement les filetages : la pratique courante est de prévoir un avant-trou puis de tarauder, ou de concevoir des trous pour inserts ; un filetage imprimé directement a une faible résistance et un profil de filet incomplet. Les surfaces en contact avec les supports gardent des traces rugueuses ; le plan doit préciser si cette face est autorisée, sinon modifiez l'orientation ou ajoutez une surépaisseur à usiner. Le post-traitement (retrait des supports, ponçage, sablage, teinture) modifie les dimensions et l'aspect, et influence le délai ; il doit être indiqué sur le plan ou la demande de devis.
L'orientation décide du succès : résistance inter-couches, gauchissement et modes de défaillance des supports
Pour un même modèle, changer l'orientation peut faire varier la résistance à la traction de plus de trente pour cent, et un trou d'ajustement peut passer de conforme à impossible à insérer. FDM, SLA, SLS, MJF empilent tous couche par couche, et l'interface entre couches est toujours plus faible qu'à l'intérieur d'une couche. Ne concevez pas une pièce imprimée comme un matériau isotrope.
Pièces structurelles : faites tomber la contrainte principale dans le plan XY
Si la pièce doit supporter des efforts — clips, mâchoires de serrage, supports porteurs — regardez d'abord la direction de la contrainte principale. « Couchez » la pièce pour que la contrainte de traction suive le plan XY, la direction Z ne subissant qu'une compression ou aucun effort. Un montant imprimé debout se fissure entre les couches au premier effort ; la même poutre imprimée à plat supporte un moment de flexion nettement plus grand. Ce critère est plus efficace que de régler le taux de remplissage.
Pièces d'étanchéité et surfaces de contact : ne laissez pas les stries traverser la ligne d'étanchéité
Si la pièce doit assurer l'étanchéité ou un ajustement — gorge de joint torique, étanchéité frontale, ajustement glissant — l'orientation doit faire de la surface d'étanchéité ou de contact un plan intra-couche, et non une marche inter-couches. Les stries de couche sont elles-mêmes des micro-rainures ; traverser la ligne d'étanchéité crée un point de fuite. Pour les trous d'ajustement, gardez si possible l'axe horizontal (trou formé selon XY), pour éviter, lorsque l'axe du trou suit Z, une ovalisation et des marches inter-couches qui bloquent l'axe.
Gauchissement et supports : le prix des grandes surfaces planes et des surplombs
Une grande surface plane vers le bas, avec un retrait de refroidissement non uniforme, se gauchit aux quatre coins : c'est une défaillance courante ; ajouter une bordure (brim) ou changer d'orientation permet généralement de la contenir. Un angle de surplomb dépassant environ 45° (référence courante du secteur, à confirmer selon le procédé et le matériau) nécessite en général des supports ; les surfaces en contact avec les supports gardent des traces rugueuses, ne placez pas vers le bas les surfaces d'assemblage ou d'aspect. Les supports ne sont pas gratuits : un support de plus, c'est du temps de retrait en plus et une incertitude dimensionnelle supplémentaire.
Ordre de décision : définissez d'abord la référence d'assemblage et la direction des efforts, puis l'orientation ; si l'orientation n'est pas fixée, tolérances et post-traitement restent théoriques. Quand le plan n'indique pas d'exigence d'orientation, confirmez avec le bureau d'études avant le devis, n'attendez pas de découvrir après impression que ça ne se monte pas.
Un cas réel : de « imprimé, ça ne se monte pas » à un plan modifié puis réimprimé
L'an dernier, une série de gabarits de contrôle, pièces petites : un bloc de positionnement de 80×60×12 mm, avec deux trous de goupille φ6H7, l'axe des trous initialement perpendiculaire à la grande surface plane. Le client pressé de valider l'assemblage a envoyé directement le modèle en impression FDM. Pièce en main, la goupille ne rentre pas — trou mesuré environ 0,15 mm plus petit, enfoncé de force puis impossible à ressortir, les stries de couche en Z sur la paroi du trou comme un fin filetage, qui se grippe au vissage.
Le retour d'expérience révèle trois problèmes cumulés : l'orientation plaçait l'axe du trou en Z, liaison inter-couches faible et retrait du diamètre cumulé sur la hauteur de couche ; la tolérance reprenait le H7 d'usinage sans marge pour l'impression ; le procédé avait choisi le FDM pour une pièce d'ajustement. La correction est directe : axe du trou ramené dans le plan XY, diamètre avec 0,1 mm de marge par côté puis alésage ; surface de contact passée en SLA pour garantir l'état de surface ; trous de goupille remplacés par des inserts plutôt qu'imprimés directement. La deuxième version s'est montée du premier coup.
La leçon de ce cas n'est pas « le FDM ne convient pas », mais que l'ordre était mauvais : définir d'abord la référence d'assemblage, puis la direction d'impression, et enfin choisir le procédé. Une fois la référence fixée, on a des critères pour le placement des trous, la marge à laisser, l'opportunité d'un post-usinage. À l'inverse, choisir d'abord le procédé, c'est ensuite tout rattraper en réactif.
Contrôle et réception : comment mesurer une pièce imprimée en 3D, quoi mesurer, et quelles cotes ne pas prendre au pied de la lettre
Le point le plus source de disputes sur un bon de réception de pièce imprimée en 3D, c'est de mesurer une surface à stries au pied à coulisse puis de demander « pourquoi ce n'est pas Ra1,6 ». Les stries de couche, traces de supports et marches sont des caractéristiques du procédé d'empilement couche par couche, pas des défauts d'usinage ; les juger selon la rugosité d'une surface usinée ne laisse au fournisseur que la reprise ou le refus. Ce qu'il faut verrouiller, ce sont les cotes d'ajustement et les surfaces fonctionnelles ; les surfaces d'aspect se réceptionnent sur la base « pas de défaut visible à l'œil nu ».
Définir les critères de réception par type de cote, plutôt qu'un critère unique
| Type de cote | Choix de l'instrument de mesure | Critères de réception (références courantes en atelier, à confirmer selon le plan) |
|---|---|---|
| Alésage/arbre d'ajustement (H7, h6) | Jauge à tampon, micromètre d'intérieur, machine à mesurer tridimensionnelle | Doit être bloqué ; en FDM/SLA, il est courant de laisser un jeu de 0,1–0,2 mm par côté puis d'aléser ou de tarauder ; les trous imprimés directement sont souvent trop petits |
| Entraxe des trous de montage | Pied à coulisse, machine à mesurer tridimensionnelle | Selon la tolérance du plan ; l'entraxe en Z est affecté par le retrait entre couches, l'écart courant étant plus grand qu'en XY |
| Faces apparentes, faces non fonctionnelles | Contrôle visuel, gabarit | Ne pas se baser sur la valeur Ra ; les stries de couches et les marques de support sont des caractéristiques du procédé, on juge seulement la présence de manque de matière, de délaminage ou de gauchissement |
| Parois minces, racine des surplombs | Contrôle visuel, pied à coulisse | Une légère déformation est tolérée, mais aucune fissure traversante ; si cela affecte l'assemblage, la pièce est jugée non conforme |
L'instrument de mesure le plus cher n'est pas le meilleur. Pour les trous d'ajustement, la jauge à tampon go/no-go est la plus rapide ; la machine à mesurer tridimensionnelle est réservée aux premières pièces et aux pièces litigieuses ; le pied à coulisse mesurant une surface striée présente en soi une incertitude de quelques centièmes, la valeur obtenue ne peut pas servir de base d'arbitrage. Si la pièce comporte une face d'étanchéité ou une face de glissement, la première pièce doit passer par la machine à mesurer tridimensionnelle, et les pièces de série sont contrôlées par échantillonnage à la jauge à tampon plus contrôle visuel.
La phrase la plus source de décalage côté achats : « devis sur le modèle, réception selon les tolérances d'usinage »
Lors de la demande de prix, on n'envoie qu'un fichier STP, le fournisseur estime le temps d'usinage selon le volume et l'orientation ; à la réception, le contrôle qualité mesure point par point avec le tableau de tolérances d'usinage, et résultat : les faces striées et les entraxes en Z sont tous « hors tolérance ». Pour éviter ce décalage, il faut préciser dès la demande de prix trois choses : les exigences d'orientation (quelles faces doivent être vers le bas ou vers le haut), les exigences de post-traitement (retrait des supports, ponçage, sablage, teinture, taraudage), les critères de réception (quelles cotes sont bloquées, lesquelles ne font l'objet que d'un contrôle fonctionnel). Ces trois points inscrits dans la demande de prix permettent d'aligner devis et réception. Pour chiffrer rapidement selon le plan, vous pouvez passer par l'entrée de devis d'impression 3D et soumettre les exigences en même temps.
Dernier critère : les cotes qui doivent s'assembler, tourner ou assurer l'étanchéité sont bloquées ; celles qui ne sont simplement pas assez lisses sont assouplies. Consacrer les ressources de contrôle aux faces fonctionnelles est bien plus rentable que de les consacrer aux stries de couches.
Quand ne pas utiliser l'impression 3D : conditions limites et rentabilité en petite série
L'impression 3D n'est pas une clé universelle. Le volume est la première limite dure : lorsque le besoin pour une même pièce dépasse quelques dizaines à quelques centaines d'unités (le seuil précis varie selon la taille de la pièce, le matériau et le volume de post-traitement, à calculer au cas par cas), le coût unitaire de l'injection ou du moulage de réplique devient plus avantageux. L'injection nécessite d'amortir au préalable le coût du moule, mais une fois amorti, l'unité peut ne coûter qu'une fraction de l'impression ; la durée de vie d'un moule silicone en coulée sous vide est généralement de quelques dizaines de cycles, adaptée aux petites et moyennes séries.
La deuxième limite est l'exigence de performance. L'empilement couche par couche fait que la liaison en Z est plus faible qu'en XY ; si la pièce exige une résistance isotrope, un ajustement miroir, une tenue aux intempéries à long terme ou une certification de contact alimentaire, l'impression 3D peut ne pas convenir — ces besoins doivent s'orienter vers le CNC, l'injection ou la tôle. Les grandes pièces massives ne sont pas non plus rentables : le temps d'impression augmente fortement avec le volume et la hauteur, et les coûts de matériau et de temps machine augmentent en parallèle.
Algorithme simple : coût total = coût unitaire × quantité + frais uniques (moule/programmation/outillage). Calculez chacune des quatre voies — impression 3D, CNC, moulage de réplique, injection — et retenez celle dont le coût total est le plus faible. Si la quantité se situe près de la limite, imprimez d'abord une petite série pour valider l'assemblage, puis décidez s'il faut ouvrir un moule. Lors de la demande de prix, fournissez ensemble les paliers de quantité, le matériau, le post-traitement et les critères de réception, afin d'éviter le décalage « devis sur le modèle, réception selon les tolérances d'usinage ». Pour les capacités de procédé associées, voir les pages capacité d'injection et prototypage rapide.
FAQ — questions fréquentes
Les questions ci-dessous sont les plus fréquemment posées lors des demandes de prix et de la revue de plans. Les réponses comportent toutes des conditions limites ; pour votre pièce précise, il faut encore se référer au plan et aux conditions réelles d'utilisation.
L'impression 3D peut-elle remplacer l'usinage CNC ?
On ne peut pas généraliser. L'impression 3D convient aux cavités complexes, aux structures optimisées topologiquement, à la validation rapide par itération ; le CNC convient aux pièces de structure à résistance isotrope, aux faces d'ajustement miroir, à haute précision dimensionnelle. Beaucoup de projets combinent les deux : impression 3D pour le prototype validant l'assemblage, CNC pour la pièce fonctionnelle finale. Le critère : si la pièce reprend les efforts par liaison inter-couches, ou si la face d'ajustement exige un état miroir, privilégiez le CNC.
Quelle précision peut atteindre l'impression 3D ?
Les procédés diffèrent beaucoup. En FDM, l'écart dimensionnel courant est de ±0,3 mm ou ±0,5 %, on retient la plus grande valeur ; le SLA/MJF est généralement plus serré, le DMLS métallique diffère encore. Les plages de référence courantes du secteur ne servent que de point de départ ; la précision réelle dépend de l'orientation, de la compensation de retrait et du post-traitement. Sur le plan, indiquez séparément les tolérances en XY et en Z, n'écrivez pas une seule tolérance globale.
Jusqu'à combien de pièces l'impression 3D est-elle rentable en petite série ?
Il n'y a pas de chiffre fixe ; l'expérience courante est que l'impression 3D est plus rentable jusqu'à quelques dizaines de pièces, et qu'au-delà de quelques centaines, le coût unitaire de l'injection ou du moulage de réplique baisse nettement. Mais cela dépend de la taille de la pièce, du matériau et du volume de post-traitement. Il est conseillé d'amortir le coût du moule sur la série pour calculer le coût total, puis de décider du procédé, sans se fier au seul prix unitaire.
Quel format fournir pour le plan ?
Fournissez de préférence un format solide tel que STEP ou IGES ; le STL est possible mais perd les informations de précision des surfaces. Joignez en même temps un plan 2D ou un fichier d'annotations, en précisant les cotes d'ajustement, les zones de tolérance, les exigences de post-traitement et les critères de réception. Fournir uniquement un STL sans indication de tolérance oblige l'usine à travailler selon le procédé par défaut ; s'il faut modifier ensuite parce que ça ne s'assemble pas, on perd du temps.
Le post-traitement affecte-t-il les dimensions ?
Oui. Le retrait des supports, le ponçage, le sablage, la teinture et le traitement thermique peuvent modifier les dimensions ou l'état de surface. Le retrait des supports laisse des marques sur les faces de contact, le ponçage enlève de la matière, le traitement thermique peut provoquer des déformations. Si une face d'ajustement est proche d'une zone de contact des supports, indiquez sur le plan la quantité de ponçage autorisée et la référence de réception, sinon le contrôle prêtera à discussion.
Key takeaways
- Définir d'abord « ce que cette pièce doit valider », puis choisir le procédé : pour valider uniquement l'assemblage, choisir FDM/SLA ; pour une pièce portante ou résistante à la température, envisager SLS/MJF/DMLS ; ne pas utiliser un procédé de prototypage pour une pièce fonctionnelle.
- Les éléments clés non indiqués sur le plan — direction des efforts, surfaces d'appui, filetages, surfaces d'étanchéité — doivent être précisés lors de la demande de devis, sinon ils sont compris par défaut comme « pièce d'aspect », et les dimensions comme l'orientation peuvent être erronées.
- Les tolérances de l'impression 3D doivent être considérées par direction : la direction XY est généralement meilleure que la direction Z (entre couches) ; placer autant que possible les surfaces d'appui dans le plan XY, et réserver la direction Z aux dimensions non fonctionnelles.
- Parois minces, gorges profondes, cavités internes fermées et surplombs sont les quatre grandes sources de défaillance : si la structure peut être modifiée, la modifier ; sinon, écrire clairement les risques avant le devis.
- Pour les petites séries (quelques dizaines de pièces), l'impression 3D est souvent plus rentable que le moule ; dès que l'on atteint plusieurs centaines de pièces avec une matière fixée, il faut recalculer le coût de l'injection ou du surmoulage.



