Le 5 axes ne signifie pas plus précis : ce qu'il vend vraiment, c'est « moins de serrages »
Beaucoup pensent que la valeur du 5 axes est une « précision supérieure ». La précision de positionnement de la machine elle-même en est certes un aspect, mais pour la plupart des pièces, ce qui creuse réellement l'écart n'est pas la machine, mais le nombre de serrages. Pour un support à trous obliques réalisé en 3 axes, face avant, face latérale et trou oblique nécessitent chacun un serrage, soit trois alignements et trois bridages, la référence se transmettant d'un montage à l'autre, et l'erreur cumulée dépasse souvent d'un ordre de grandeur la précision de la machine. Le 5 axes regroupe ces trois faces en un ou deux serrages, et les sources d'erreur sont réduites de moitié.
Autrement dit, le 5 axes achète l'unification des références et la fusion des opérations, et non une « machine plus précise ». Pour un boîtier multi-faces, si les trous critiques sont répartis sur trois faces formant des angles entre elles, le 3 axes exige soit un montage spécial, soit un usinage d'appariement après surépaisseur ; le 5 axes verrouille en un seul serrage la relation de position des trois faces dans le même système de coordonnées, ce qui permet de garantir les tolérances géométriques.
Classement des leviers de coût : quels choix de conception font discrètement grimper la facture
Sur un devis de pièce 5 axes, le taux horaire de la machine n'est que la partie émergée de l'iceberg. Ce qui creuse réellement le prix, ce sont quelques choix de conception — ils ne figurent pas dans la colonne matière, ni sur une cote isolée, mais multiplient le travail de programmation, de serrage, d'outillage et de contrôle. Ci-dessous, classés par impact décroissant, chaque point précise « où va l'argent, pourquoi, comment économiser, et quand ne pas économiser ».
- Nombre de serrages et changements de référence. Chaque serrage supplémentaire, c'est un cycle d'alignement, de bridage et de revérification en plus, avec une erreur de référence cumulée. C'est là l'essentiel de la valeur du 5 axes : réaliser plusieurs faces en un seul serrage, en supprimant le repositionnement répété. Fusionnez autant que possible les opérations ; mais si la pièce est peu rigide et fortement en porte-à-faux, un serrage unique forcé provoquera du broutement, et il vaut alors mieux séquencer et ajouter des contrôles intermédiaires.
- Tolérances géométriques inter-faces. Lorsque la coaxialité, la position ou la perpendicularité sont cotées sur des éléments traversant plusieurs faces, un seul serrage 5 axes préserve l'unification des références ; si les références du plan changent sans cesse, la programmation doit créer des systèmes de coordonnées supplémentaires et le contrôle multiplier les alignements, ce qui augmente les coûts et les litiges. Cotez autant que possible selon un système de références unifié.
- Accessibilité des outils et cavités profondes. Les cavités profondes, gorges étroites et trop petits rayons intérieurs imposent des outils de petit diamètre à grand porte-à-faux, ce qui oblige à réduire l'avance, augmente le nombre de passes et accélère l'usure des outils. Agrandir les rayons intérieurs au rayon d'outil standard et maîtriser le rapport profondeur/diamètre est l'action de réduction de coût la plus directe ; mais lorsque les faces fonctionnelles exigent de petits rayons, ne sacrifiez pas l'étanchéité ou l'ajustement pour économiser sur l'outillage.
- Matériau et usure des outils. L'inox, le titane et les aciers pré-trempés à haute dureté ont des efforts de coupe élevés et une mauvaise conductivité thermique, une durée de vie d'outil courte et des paramètres de coupe prudents, ce qui allonge naturellement les temps. Pour les matériaux traitables thermiquement, placez si possible le revenu après l'ébauche et avant la finition, afin de réduire le volume de coupe en état durci ; mais si la stabilité dimensionnelle est exigeante, la finition en état durci ne peut être supprimée.
- Rugosité de surface. Resserrer le Ra de 3,2 courant à 0,8 voire 0,4 impose souvent un changement de fraisage de finition, une opération d'ajustage ou de rectification supplémentaire. Différenciez la rugosité selon les faces fonctionnelles : resserrez sur les faces d'ajustement et d'étanchéité, relâchez sur les faces non fonctionnelles. N'appliquez pas une exigence élevée uniforme sur tout le plan.
- Méthode de contrôle. Mesure pièce à pièce à la MMT versus par échantillonnage, ou comparaison dimensionnelle complète par scan 3D, représentent des charges de travail très différentes. Les pièces 5 axes comportent de nombreux angles composés et surfaces gauches, et la programmation du contrôle comme le serrage prennent eux-mêmes du temps. Pour les pièces en série, convenez du taux d'échantillonnage et de l'étendue du rapport de première pièce, pour éviter un contrôle total par défaut.
3 axes, 3+2, 5 axes simultanés : distinguez d'abord lequel vous achetez
Un devis portant la mention « 5 axes » peut désigner deux choses totalement différentes. L'usinage positionné 3+2 (aussi appelé 5 faces, 5 axes indexés) verrouille les deux axes rotatifs à un angle, et la trajectoire de l'outil par rapport à la pièce reste en 3 axes ; le 5 axes simultanés, lui, interpole en continu les axes A/C ou B/C pendant la coupe, le vecteur d'axe d'outil variant en temps réel. L'écart de prix, l'écart d'heures de programmation et l'écart de surfaces accessibles divergent à partir de là.
Chiffrer un 3+2 comme du simultané, ou inversement réaliser un travail positionné au prix du simultané, est le gaspillage le plus courant en achat. Le tableau ci-dessous décompose selon quatre colonnes « nombre de faces usinables — continuité des surfaces — volume de programmation — pièces typiques » ; vérifiez avant de chiffrer.
| Type | Faces usinables en un seul serrage | Continuité des surfaces | Heures de programmation et de simulation | Pièces typiques |
|---|---|---|---|---|
| 3 axes | Principalement une seule face | Plans, épaulements simples | Faible | Plaques, cavités sur une seule face, perçages sur une seule face |
| 3+2 positionné | Multi-faces (après chaque rotation d'angle, on usine toujours selon les trois axes) | La liaison entre les faces se fait par indexation ; la zone de transition nécessite souvent un surépaisseur ou un polissage manuel | Moyen, il faut établir un système de coordonnées pour chaque face | Supports à trous obliques, boîtiers multi-faces, pièces nécessitant une seule prise de pièce couvrant 3 à 5 directions |
| Usinage 5 axes simultanés | Multi-faces + angles composés continus | Transition continue possible, l'axe de l'outil peut suivre la normale à la surface | Élevé, nécessite un post-traitement RTCP et une simulation de collision | Turbines, disques aubagés monoblocs, canaux complexes, pièces à parois minces à forte courbure |
Comment les coûts divergent : le positionnement économise les prises de pièce, l'usinage simultané économise les opérations secondaires
La logique d'économie du 3+2 est de réduire le nombre de prises de pièce : là où le 3 axes nécessitait trois retournements et trois établissements de références, une seule prise de pièce avec rotation d'angle suffit désormais. Cela ne modifie pas la complexité des trajectoires d'outil, l'augmentation du volume de programmation reste donc limitée ; en termes de devis, le surcoût porte principalement sur le taux horaire de la machine.
La logique d'économie de l'usinage simultané est différente : il économise les opérations ultérieures — la surface est formée en une seule passe, sans surépaisseur pour le polissage manuel, et sans besoin d'électrode dédiée ni de repositionnement secondaire pour la zone de transition. Le prix à payer est une augmentation significative des heures de programmation et de simulation, ainsi qu'une sensibilité accrue au porte-à-faux de l'outil et à la précision dynamique de la machine. Si la surface de la pièce est simple et que le polissage n'est de toute façon pas coûteux, la prime de programmation de l'usinage simultané est souvent impossible à récupérer.
- Comptez d'abord les faces : les éléments clés sont répartis sur 1 face → 3 axes ; 3 à 5 directions mais chacune étant plane/trou oblique → 3+2 ; transition continue nécessaire → usinage simultané.
- Examinez ensuite les exigences de la zone de transition : si le plan impose une exigence de rugosité ou de profil sur la jonction entre deux surfaces, et interdit la retouche manuelle → évaluer en usinage simultané.
- Demandez enfin le contrôle : si les tolérances géométriques inter-faces nécessitent plusieurs établissements de références en 3 axes, le 3+2 permet d'unifier les références en une seule prise de pièce ; ce gain est souvent négligé.
Quand le 5 axes coûte paradoxalement plus cher : trois scénarios à éviter
Dans le devis d'une machine 5 axes, les heures machine ne représentent qu'une partie. Ce qui fait réellement grimper le prix, ce sont trois coûts cachés : la programmation, l'outillage et la rigidité de la prise de pièce. Pour les trois types de pièces ci-dessous, forcer le 5 axes n'est généralement pas rentable.
- Principalement du fraisage plan sur une seule face : tous les éléments clés de la pièce sont dans la même direction, le 3 axes peut tout usiner en une seule prise de pièce. La valeur du 5 axes réside dans le « moins de retournements » ; ici le retournement n'existe même pas, il ne reste que du temps de programmation supplémentaire et une chaîne d'erreurs de positionnement des axes rotatifs.
- Tolérances larges, deux prises de pièce suffisent : si les tolérances géométriques inter-faces sont elles-mêmes larges (par exemple une position selon les tolérances non spécifiées), un retournement en 3 axes avec réalignement des références coûte moins cher. Forcer le 5 axes revient à payer une trajectoire simultanée coûteuse pour une tolérance non sensible.
- Grande série, outillage dédié existant : une fois la production lancée, un outillage dédié peut réduire fortement le temps de cycle d'une ligne 3 axes. L'avantage du 5 axes qui économise les prises de pièce par unité est dilué par le coût fixe de l'outillage face à la série. À ce stade, la bonne question est plutôt « peut-on encore modifier l'outillage ? » que « faut-il passer au 5 axes ? »
Forcer le 5 axes a souvent un coût là où on ne le voit pas : la programmation passe de trajectoires 2 axes et demi à des trajectoires simultanées, le nombre d'essais augmente ; la rigidité des fraises boule et des porte-outils à grand porte-à-faux diminue, les parois minces et les cavités profondes sont plus sujettes au broutement ; la pièce oscille avec les axes rotatifs, l'outillage doit être redessiné, et la réduction des points de serrage abaisse en retour les paramètres de coupe. Tout cela apparaît sur le devis sous forme de « difficulté technique ».
La règle de décision est simple : si les prises de pièce économisées ne compensent pas l'augmentation de la programmation et de l'outillage, il ne faut pas utiliser le 5 axes. Ce n'est que lorsque la pièce nécessite un usinage multi-faces avec des exigences strictes de position relative entre ces faces que le 5 axes commence réellement à être rentable.
Les quatre choses à indiquer clairement sur le plan : références, zones de tolérance, rugosité, contrôle
Le 5 axes économise les prises de pièce, mais pas le « comment coter ». Si le plan est imprécis, l'atelier usine selon sa propre interprétation et le contrôle vérifie selon une autre, et le litige finit toujours en reprise. Pour un plan de pièce 5 axes, quatre points sont essentiels.
Système de références : une référence principale, ne laissez pas le contrôle deviner
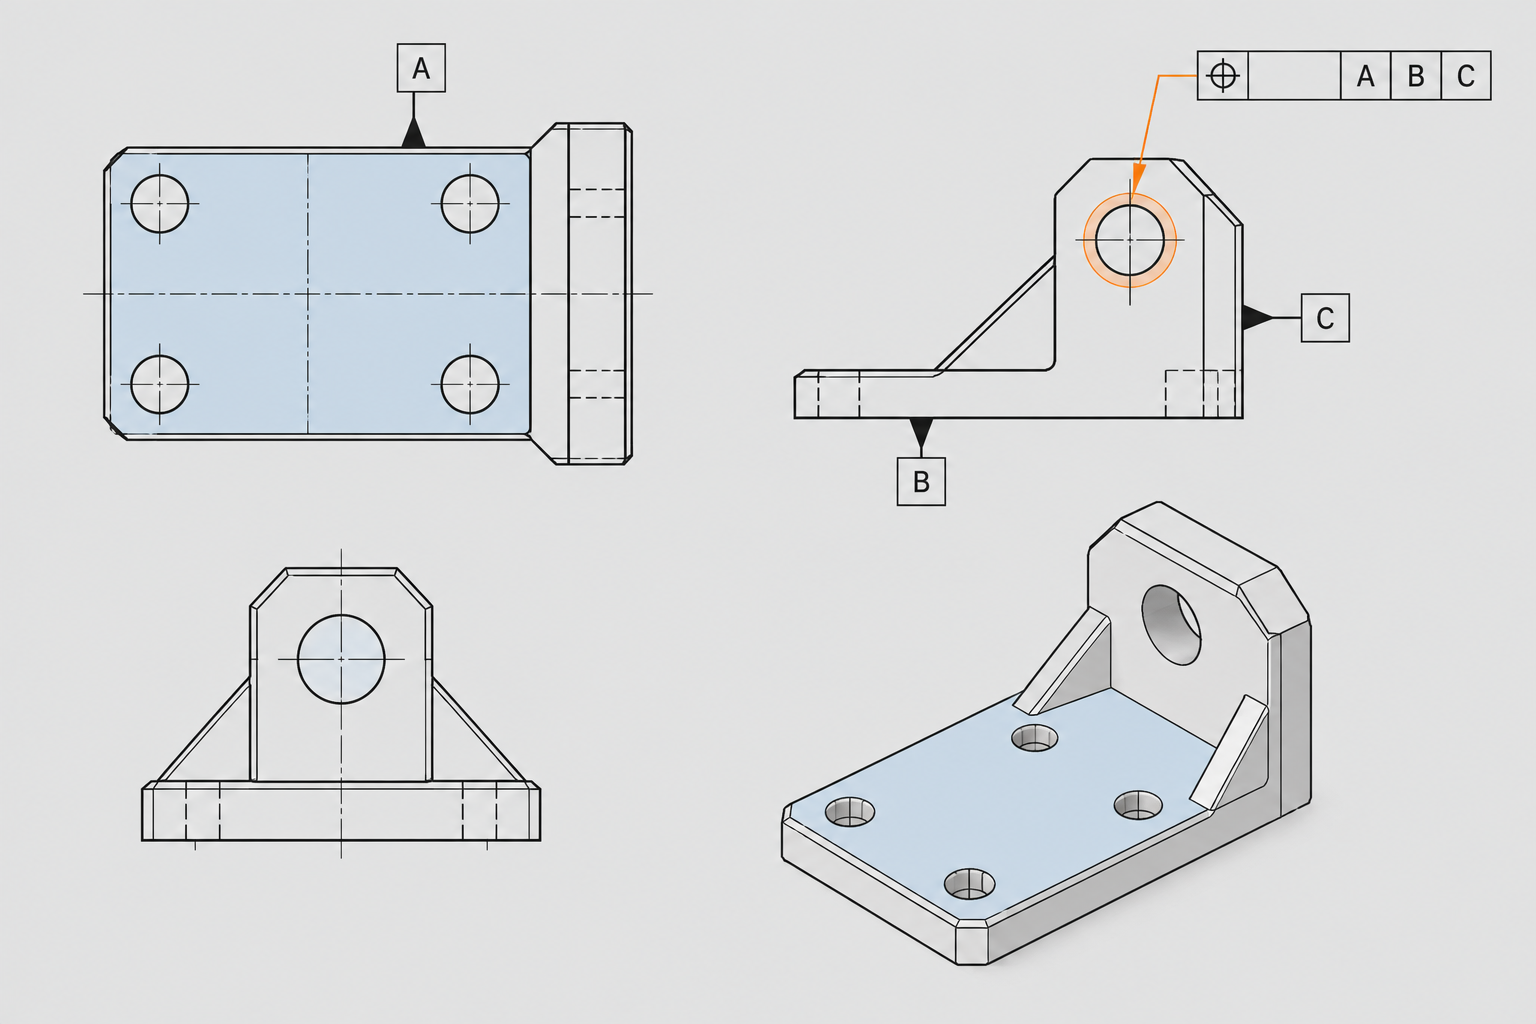
Une pièce 5 axes produit souvent plusieurs faces en une seule prise de pièce ; le point le plus problématique n'est pas l'usinage, mais le changement de référence. Si le plan définit la face A comme référence mais cote les positions de trous clés sur la face B, le contrôle doit transférer la référence entre A et B, ce qui amplifie l'erreur. La pratique courante : choisir comme référence principale la face la plus liée à la fonction d'assemblage, et coter autant que possible les autres éléments par rapport à cette référence ; si une cotation inter-faces est vraiment nécessaire, préciser le système de références (par exemple A|B|C), ne pas se contenter d'un seul symbole.
Tolérances géométriques : cotez les éléments inter-faces, pas seulement les dimensions
La valeur du 5 axes réside dans l'usinage inter-faces, le plan doit donc indiquer les relations inter-faces. Les tolérances géométriques telles que la position, la perpendicularité, la coaxialité contraignent davantage l'assemblage qu'une simple dimension. Si l'on ne cote que les diamètres et coordonnées de trous sans position, l'atelier usine selon la précision de la machine tandis que le contrôle vérifie selon la fonction d'assemblage, et personne ne peut dire quel est l'écart. La pratique courante : utiliser la position avec exigence de maximum de matière pour les trous d'assemblage, le profil pour les surfaces de contour, plutôt qu'empiler une multitude de dimensions linéaires.
Rugosité et contrôle : distinguer selon la fonction, convenir à l'avance
La rugosité n'est pas meilleure quand elle est plus faible. Les faces d'étanchéité et les surfaces de glissement nécessitent un Ra faible, tandis qu'un Ra 3,2 voire 6,3 suffit pour les faces non fonctionnelles ; indiquer Ra 0,8 partout ne fait qu'ajouter des passes de finition et du temps. Le mode de contrôle doit également être précisé à l'avance : mesure tridimensionnelle pour les tolérances géométriques, scan 3D pour comparer le contour — les coûts et délais diffèrent ; sans convention sur le plan, devis et réception donneront lieu à des contestations. Pour les valeurs de rugosité incertaines, cotez-les par face fonctionnelle, n'appliquez pas un « Ra 1,6 global » uniforme.
Règle de décision si/alors
- Si les éléments clés s'étendent sur plus de deux faces → établir un système de références unifié, coter la position ou le profil, ne pas donner uniquement des dimensions de coordonnées.
- Si une face ne sert que de support et ne participe pas à l'assemblage → élargir la rugosité à Ra 3,2–6,3 pour réduire les passes de finition.
- Si l'assemblage est sensible à la coaxialité → coter la coaxialité plutôt que seulement la tolérance de diamètre, et préciser le mode de contrôle (tridimensionnel).
- Si le contour est une surface libre → utiliser la comparaison par scan 3D, fournir sur le plan le modèle CAO et la zone de tolérance de profil, ne pas décrire par des dimensions linéaires.
Un cas de reprise sur un support : les prises de pièce économisées rattrapées par le hors-tolérance
Un support en alliage d'aluminium, dont quatre des six faces comportent des caractéristiques d'usinage, avec deux groupes de trous de positionnement φ8 sur une face inclinée. Le procédé d'origine en 3 axes nécessitait trois montages ; après passage en 5 axes avec un seul montage, le temps d'usinage a effectivement diminué. Mais le rapport tridimensionnel de la première pièce est sorti : la position des trous de la face inclinée par rapport à la face A dépasse la tolérance, et le gabarit de contrôle la déclare non conforme. Le point de discorde n'est pas la machine, mais le plan : la référence A est indiquée sur la face inférieure, alors que la tolérance de position des trous critiques est indiquée sur la face B de la face inclinée ; lors du contrôle, le système de coordonnées est établi selon la face B, tandis qu'à l'usinage, le positionnement se fait selon la face A — les deux références ne sont pas alignées.
C'est le compte le plus souvent négligé pour les pièces 5 axes : le nombre de montages est réduit, mais l'unification des références n'a pas suivi, et le temps gagné est absorbé par les litiges de contrôle et les reprises. Le coût de montage est explicite, le coût de conversion de référence est implicite, et ce dernier est souvent plus cher.
if/then : quand économiser un montage, quand modifier d'abord le plan
- if la tolérance géométrique critique ne concerne qu'une seule face de référence, et que le contrôle peut établir le système selon la même référence → un seul montage en 5 axes est un gain net, à adopter directement.
- if la tolérance traverse les faces (référence face A, élément face B), mais que le bureau d'études accepte d'unifier le système de références → modifier d'abord le plan, puis définir le procédé, pour éviter que l'usinage et le contrôle travaillent chacun selon sa propre référence.
- if la tolérance traverse les faces et que la référence ne peut pas être modifiée (contrainte d'assemblage verrouillée) → usiner selon la face A et contrôler en établissant le système selon la face A également, en convertissant la tolérance de la face B pour la coter sur la face A, ou en indiquant la référence de contrôle sur le plan.
- if le client ne fournit que le plan du produit fini, sans spécification de référence → confirmer par écrit la référence de contrôle avant le devis, sinon la probabilité de litige sur la première pièce n'est pas faible.
La leçon de ce cas n'est pas « ne pas utiliser le 5 axes », mais que le 5 axes économise le montage, pas la gestion des références. Un seul montage pour réaliser des caractéristiques sur plusieurs faces fait au contraire apparaître plus tôt le problème de non-unification des références. Si le plan ne précise pas la référence de contrôle, plus on économise de montages, plus les litiges en reprise sont importants.
Comment coordonner achats et contrôle : les informations à échanger avant le devis
La fluctuation des devis pour les pièces 5 axes ne vient souvent pas du temps d'usinage lui-même, mais du fait que la logique de contrôle n'a pas été clarifiée avant le devis. Pour un même plan, l'écart de prix entre un devis établi selon « contrôle par échantillonnage des trous critiques à la tridimensionnelle » et un devis selon « rapport complet de la première pièce + comparaison par scan 3D » est généralement plus important qu'un changement de matériau. La raison est simple : les pièces 5 axes réalisent souvent plusieurs faces en un seul montage, et le contrôle doit alors unifier plusieurs systèmes de coordonnées dans une seule référence, ce qui augmente le temps de programmation et de mesure.
Les cinq entrées à échanger impérativement avant le devis
- Matériau et état : nuance, état de traitement thermique, forme de l'ébauche (plaque/pièce forgée/barre). Un surplus important sur une pièce forgée modifie directement la stratégie de montage et de passe.
- Quantité et lot : pièce unique, petite série ou série répétitive. La quantité détermine s'il vaut la peine de réaliser des mors doux ou un montage de positionnement dédiés.
- Liste des tolérances critiques : quelles dimensions/tolérances géométriques sont fonctionnelles, lesquelles ne sont que de référence. Le devis 5 axes est calculé sur les éléments critiques, pas en moyenne sur tout le plan.
- Exigences de contrôle : rapport de première pièce ou non, tridimensionnelle ou scan 3D imposé, taux d'échantillonnage. Cela détermine le temps de contrôle, l'élément le plus souvent négligé dans un devis.
- Références et version du plan : système de références, présence ou non de tolérances géométriques traversant les faces, numéro de version. Des références floues sont la principale source de reprises et de litiges ultérieurs.
Le contrôle de la première pièce et le contrôle de série ne sont pas la même chose
La première pièce nécessite généralement une vérification complète, y compris l'établissement des références, la position traversant les faces et la tolérance de profil ; le temps de contrôle peut approcher voire dépasser le temps d'usinage. En phase de série, on passe généralement à un contrôle par échantillonnage des dimensions critiques, et le coût redescend. Si les achats intègrent l'exigence de première pièce dans la commande de série, cela équivaut à payer pour un contrôle à 100 %. La pratique courante : libérer la première pièce sur rapport complet, puis contrôler la série selon les éléments d'échantillonnage convenus ; mais si le plan ne précise pas les règles d'échantillonnage, il faut confirmer auprès du bureau d'études, sans supposer que le fournisseur fera un contrôle à 100 %.
Le coût de contrôle des pièces 5 axes est supérieur à celui des pièces 3 axes, principalement à cause de l'unification des références pour les éléments multi-faces et de la mesure des profils de surfaces courbes. Les faces des pièces 3 axes sont souvent orthogonales, et les gabarits et pieds à coulisse couvrent la majorité ; les pièces 5 axes comportent souvent des trous inclinés, des faces à angles composés et des surfaces courbes continues, ce qui impose la tridimensionnelle ou la comparaison par scan, avec une trajectoire de mesure à programmer. Pour réduire ce coût, le moyen le plus direct est de réduire les tolérances traversant les faces — les éléments pouvant reposer sur une seule référence ne doivent pas être cotés sur une autre face.
Autre critère côté achats : si la pièce comporte des faces d'appui ou des références d'assemblage, les éléments de contrôle doivent suivre l'assemblage, et non la face d'usinage. Une face d'usinage facile à mesurer ne garantit pas que l'assemblage passe. Aligner les deux fait généralement baisser nettement le taux de reprise. Pour les capacités d'usinage CNC et la plage contrôlable, voir Capacités d'usinage CNC ; le plan de contrôle précis est à confirmer selon le plan.
Questions fréquentes sur l'usinage 5 axes
Voici les questions les plus posées avant le devis. Les réponses donnent des critères d'appréciation, pas des valeurs garanties — la faisabilité réelle dépend des tolérances du plan, du matériau et de la méthode de contrôle.
Quelle précision peut-on atteindre en 5 axes ?
La précision de positionnement de la machine elle-même n'est généralement pas le goulot d'étranglement ; la rigidité du montage et la déformation thermique le sont. La pratique courante du secteur : pour les pièces structurelles ordinaires, la tolérance de position est maîtrisée de l'ordre de ±0,02 à ±0,05 mm, les faces d'appui étant resserrées selon le plan ; la tolérance de profil des surfaces courbes se situe souvent entre 0,03 et 0,08 mm. Ce ne sont que des plages indicatives, pas des valeurs garanties. Ce qui décide vraiment de la réussite, c'est l'unification des références, la longueur de porte-à-faux de l'outil et la séparation ébauche/finition. Si le plan indique une tolérance de position traversant les faces de ±0,01 mm, vérifiez d'abord si le moyen de contrôle peut la mesurer, avant de parler d'usinage.
Le 5 axes est-il forcément plus cher que le 3 axes ?
Pas forcément, mais le prix unitaire est plus élevé dans la plupart des cas. Le 5 axes coûte cher en temps de programmation, en porte-à-faux d'outil limité et en conception spécifique du montage. Si la pièce nécessitait à l'origine trois montages avec des erreurs de référence cumulées entraînant des reprises, un seul montage en 5 axes permet au contraire d'économiser les reprises et le contrôle. À l'inverse, usiner en 5 axes une pièce à simple surfaçage plan revient à compliquer une tâche simple, l'argent partant dans la programmation et les réglages, ce qui n'est pas rentable. Critère d'appréciation : lorsque le nombre de montages est ≥3 et que les tolérances géométriques traversent les faces, le 5 axes mérite un calcul.
Comment choisir entre positionnement 3+2 et 5 axes simultanés ?
Cela dépend si la surface est continue. Le 3+2 verrouille les deux axes de rotation et usine sous un angle fixe ; il convient aux pièces à perçages multi-faces, fraisage de faces inclinées et dominante plane, avec une meilleure programmation et rigidité. Le 5 axes simultanés interpole les deux axes en cours d'usinage ; il convient aux surfaces courbes continues, aux angles composés et aux canaux de type roue à aubes. L'erreur courante est de comparer un devis 3+2 à un travail en simultané : si le plan exige une tolérance de profil de surface courbe continue, le 3+2 laissera des traces de reprise et des écarts de face, et la reprise coûtera plus cher. Précisez clairement les exigences de surface avant le devis.
Le 5 axes vaut-il la peine pour les petites séries ?
La petite série est justement le domaine de prédilection du 5 axes, car elle élimine les montages dédiés et les outillages de positionnement pour montages multiples. Mais à condition que la pièce comporte des tolérances traversant les faces ou des angles complexes. S'il s'agit de quelques dizaines de plaques simples, le 3 axes avec un montage simple est plus économique. Règle d'appréciation : petite série + nombreux montages + tolérances géométriques traversant les faces → 5 axes ; petite série + usinage d'une seule face + tolérances larges → 3 axes. Ne pas utiliser le 5 axes pour « utiliser le 5 axes ».
Comment contrôler les pièces 5 axes ?
En priorité avec une machine à mesurer tridimensionnelle, en établissant le système selon les références du plan, en mesurant surtout la position traversant les faces et la tolérance de profil. Pour les surfaces complexes, un scan 3D peut servir à comparer les écarts de face, mais le résultat du scan doit être aligné sur la référence de la tridimensionnelle, sinon les données ne concordent pas. Le coût de contrôle est généralement plus élevé que pour les pièces 3 axes, car les conversions de référence sont nombreuses et les points de mesure denses. Il est conseillé de convenir de la méthode de contrôle dès le devis : rapport complet pour la première pièce, échantillonnage des dimensions critiques pour la série. L'absence d'unification des critères de contrôle est le point le plus litigieux des pièces 5 axes.
Key takeaways
- Comptez d'abord les serrages : une pièce nécessite 3 serrages ou plus pour réaliser ses faces critiques, alors le 5 axes peut être rentable ; en dessous de deux, privilégiez le 3 axes.
- Les tolérances géométriques sont le premier critère du 5 axes : lorsque la position, la coaxialité ou le profil s'étendent sur plusieurs faces, le gain d'un seul serrage dépasse largement le resserrement de tolérance sur une seule face.
- Les cavités profondes, les contre-dépouilles et les faces en interférence avec le porte-outil sont les zones inaccessibles aux outils 3 axes, et aussi les cas où le 5 axes économise réellement du temps.
- N'utilisez pas le 5 axes pour sauver un plan dont les tolérances sont elles-mêmes déraisonnables : l'argent économisé sur le serrage sera englouti par les rebuts hors tolérance.
- Avant de chiffrer, précisez les références, les zones de tolérance, la rugosité de surface et la méthode de contrôle, sinon l'écart de prix entre 5 axes et 3 axes ne peut pas être jugé comme justifié.



