Qu'est-ce que l'usinage au tour : la pièce tourne, l'outil se déplace
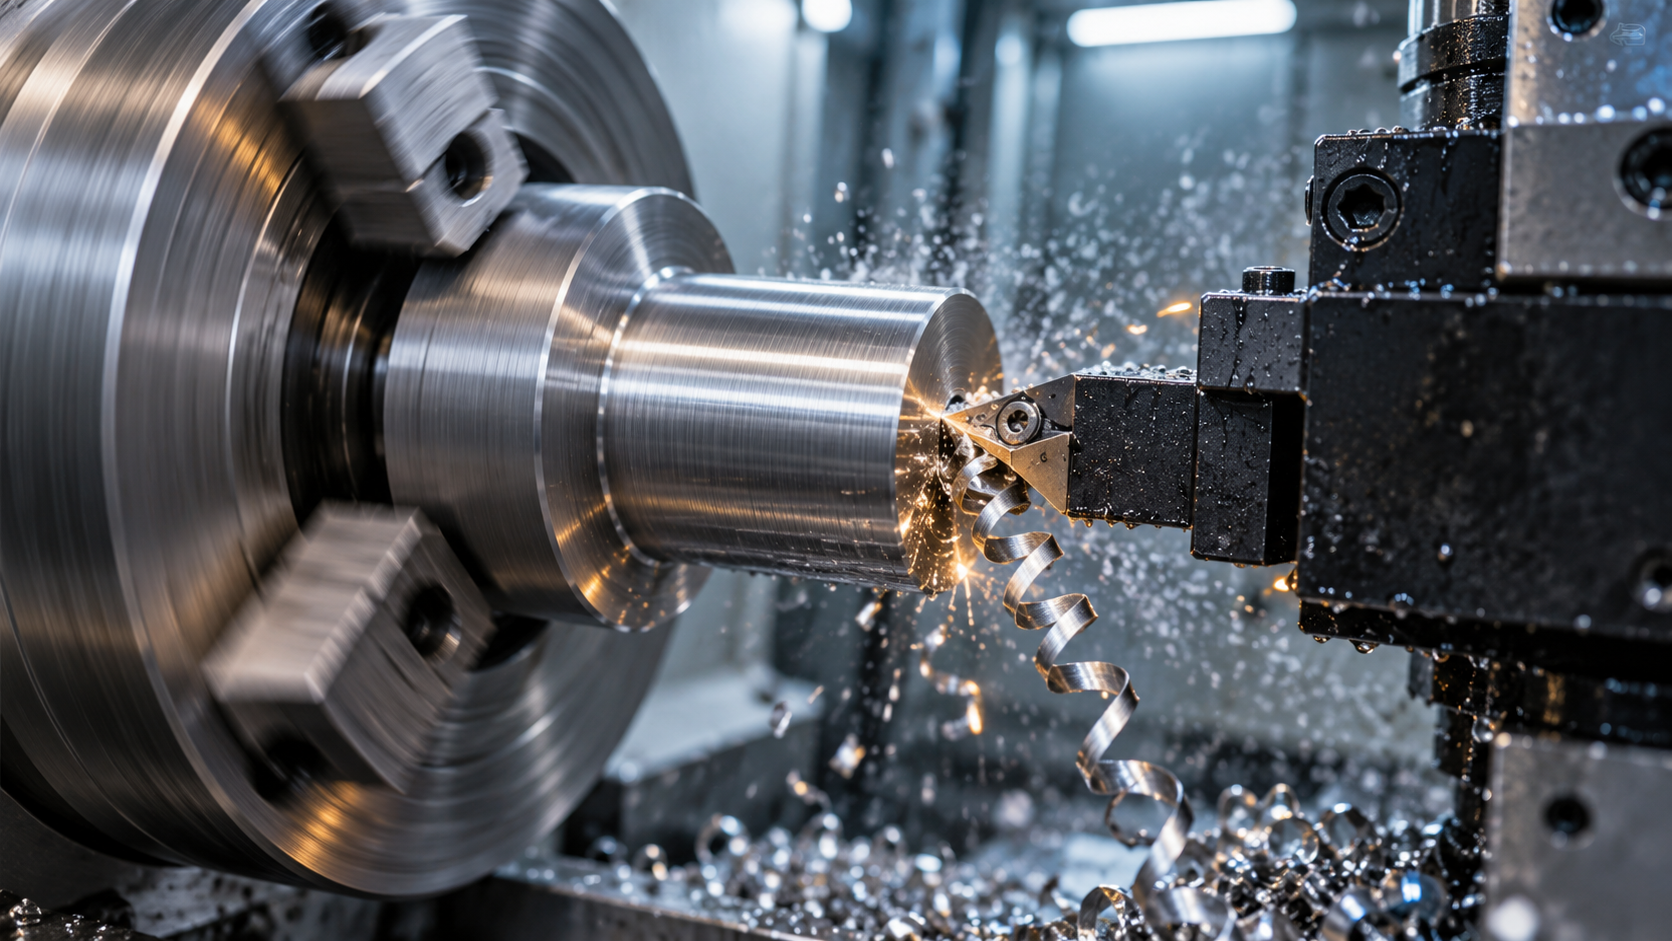
L'usinage au tour est un procédé de fabrication qui fait tourner la pièce et déplacer l'outil. Concrètement, la barre ou l'ébauche est serrée dans un mandrin, et la broche la fait tourner à grande vitesse ; l'outil de tour, lui, reste pratiquement immobile et n'avance que selon l'axe axial ou radial, retirant la matière excédentaire couche par couche. Il s'agit d'une « fabrication par soustraction », exactement l'inverse de la « fabrication additive » de l'impression 3D qui empile la matière petit à petit.
Pour comprendre rapidement ce mouvement, pensez au tour de potier. La motte d'argile tourne sur le plateau, vos mains restent immobiles, et c'est la position et la pression des mains qui façonnent l'argile en jarre ou en bol rond. L'usinage au tour est la version métallique de cette logique : c'est la pièce qui tourne, et c'est la position et l'avance de l'outil qui contrôlent la forme. C'est précisément pour cela que le tour excelle naturellement dans les pièces à symétrie de révolution comme les formes cylindriques et coniques — arbres, douilles, disques, boulons, raccords de tuyauterie, aucun ne peut s'en passer.
L'histoire de l'usinage au tour est plus ancienne que la plupart des gens ne l'imaginent. L'Égypte antique connaissait déjà l'ébauche du tour à archet, où une corde tirée en va-et-vient faisait tourner le bois pendant qu'on le façonnait avec un outil. Du « tirer la corde à la main » à « la broche entraînée par un moteur », puis aux systèmes de commande numérique actuels, le mouvement essentiel n'a en fait pas changé — ce qui a changé, ce sont la vitesse, la précision, la constance, et qui contrôle cet outil.
Retenons ici un critère de jugement qui servira souvent par la suite : pour savoir si une pièce doit passer au tour, regardez d'abord si elle est symétrique autour d'un axe. Si la forme principale de la pièce peut se décrire par « un axe + un profil de révolution », l'usinage au tour est généralement le premier choix ; sinon, il faut envisager la fraiseuse ou un autre procédé. Ce critère traverse tout cet article de vulgarisation, et la section suivante l'utilisera pour séparer définitivement le tour de la fraiseuse.
Quelle est la différence entre l'usinage au tour et l'usinage à la fraiseuse
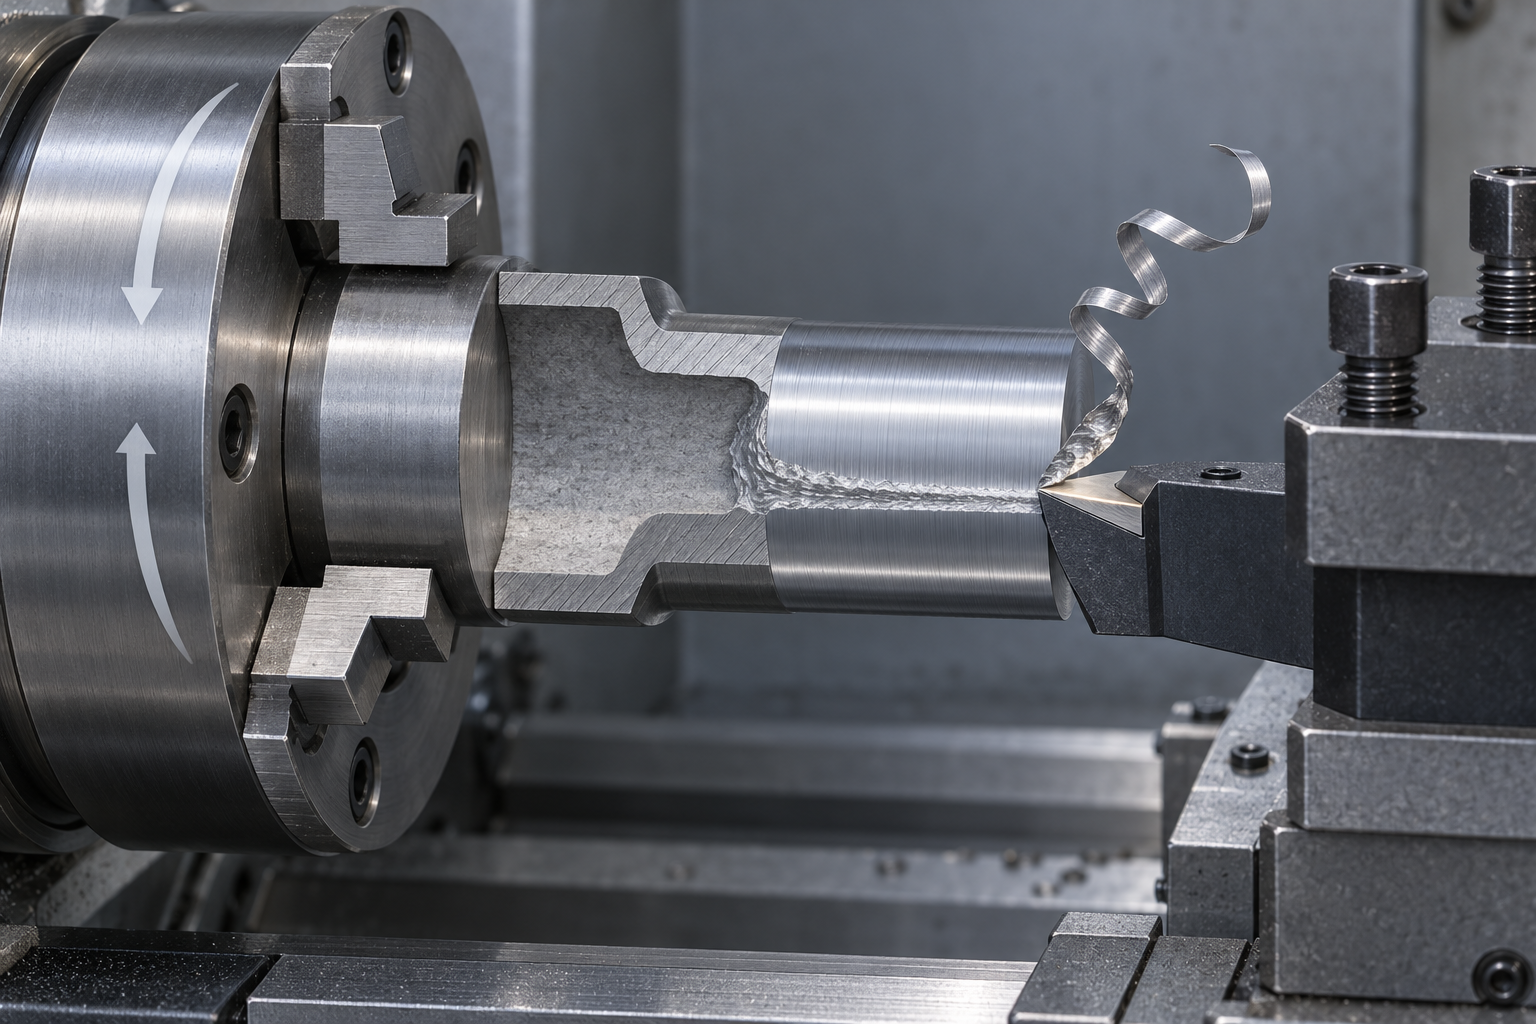
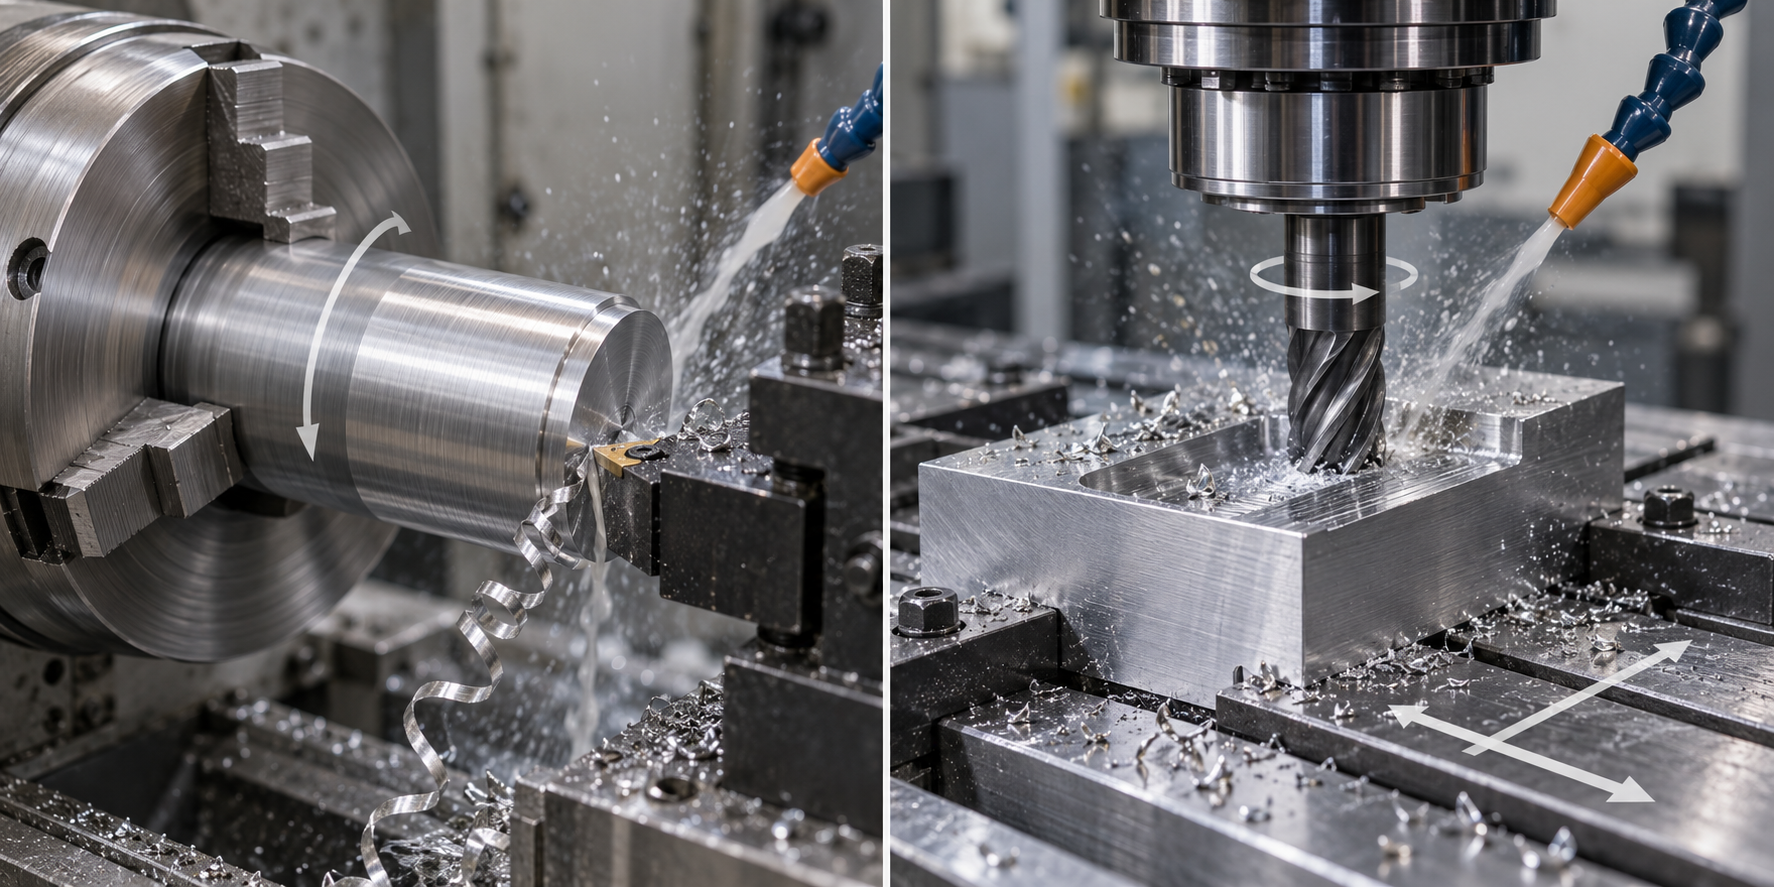
Si l'on place le tour et la fraiseuse côte à côte, la différence la plus évidente tient en un mot : qui tourne. L'usinage au tour, c'est la pièce qui tourne, l'outil qui reste pratiquement immobile — le mandrin serre la barre et la broche la fait tourner à grande vitesse, tandis que l'outil de tour avance lentement selon l'axe axial ou radial, retirant la surface extérieure passe après passe. La fraiseuse, c'est exactement l'inverse : l'outil tourne à grande vitesse, la pièce est montée sur la table et se déplace, les arêtes de la fraise attaquant la pièce immobile.
Cette différence d'orientation détermine directement les formes que les deux machines savent réaliser, et explique aussi pourquoi deux caractéristiques d'un même plan sont souvent réparties entre deux équipements.
Une analogie du quotidien aide à retenir : le tour ressemble à un tour de potier, la motte d'argile tourne sur le plateau, les mains restent immobiles, et c'est leur position et leur pression qui façonnent — le résultat est naturellement rond et symétrique ; la fraiseuse ressemble à la sculpture, le bloc reste immobile, le burin se déplace dans la main et peut graver des lignes droites, des rainures et n'importe quel contour. Une fois ces deux mouvements compris, ce que le tour peut faire et ce que la fraiseuse peut faire se déduisent pratiquement tout seuls.
Le tour excelle dans les corps de révolution, la fraiseuse dans les surfaces non révolutionnaires
Parce que la pièce tourne, les pièces usinées au tour portent naturellement un axe de révolution : arbres, douilles, disques, brides, raccords filetés, ces pièces à corps circulaire sont réalisées rapidement et précisément au tour. Les exigences de coaxialité et de circularité s'obtiennent en une ou deux prises de pièce au tour, car toutes les surfaces sont générées autour du même axe.
La fraiseuse, elle, excelle dans les plans, les rainures de clavette, les polyèdres, les contours de forme irrégulière et les ensembles de trous. Ces caractéristiques n'ont pas de centre de révolution commun et nécessitent que l'outil attaque à différentes positions et sous différents angles, en suivant une trajectoire via la table ou la broche. C'est pourquoi, pour les pièces de type carters, plaques et supports, le premier choix est généralement la fraiseuse et non le tour.
| Critère de comparaison | Usinage au tour | Usinage à la fraiseuse |
|---|---|---|
| Mouvement principal | Rotation de la pièce | Rotation de l'outil |
| Avance | Déplacement de l'outil selon l'axe axial/radial | Déplacement de la pièce ou de l'outil selon plusieurs axes |
| Formes maîtrisées | Corps de révolution : arbres, douilles, disques, filetages | Plans, rainures, polyèdres, contours de forme irrégulière |
| Caractéristiques de précision typiques | Bonne maîtrise de la coaxialité et de la circularité | Bonne maîtrise de la planéité, du positionnement des trous et de la précision des contours |
| Analogie | Tour de potier | Gravure |
Les pièces réelles résultent souvent d'une combinaison de tournage et de fraisage
Dans la réalité, les pièces sont rarement réalisées par un seul procédé. Prenons un arbre de transmission : le diamètre extérieur principal, les faces d'extrémité et le trou central sont tournés sur un tour, tandis que les rainures de clavette, les trous taraudés sur les faces ou les méplats doivent être usinés sur une fraiseuse. L'ordre des opérations est généralement le tournage puis le fraisage : on réalise d'abord la référence de révolution, puis on utilise cet axe comme référence pour fraiser les autres caractéristiques, ce qui garantit une meilleure précision de position.
Si la pièce présente de nombreuses caractéristiques et que la série n'est pas importante, on peut aussi envisager un tour-fraiseuse à commande numérique, qui réalise en un seul serrage le diamètre extérieur, les faces, les rainures latérales et les trous, réduisant ainsi les erreurs de référence dues aux serrages répétés. Toutefois, le choix d'un tour-fraiseuse dépend de la complexité de la structure et de la série : pour des pièces à caractéristiques simples et en grande série, deux machines distinctes sont plus économiques. Il est conseillé de confirmer la solution avec un ingénieur de procédés avant le devis ; vous pouvez consulter notre page Capacités d'usinage CNC pour connaître notre gamme de tournage et de fraisage.
Quels types de tours existe-t-il : du manuel au décolletage
Une fois compris le mouvement central du tournage — « la pièce tourne, l'outil se déplace » — la question suivante est : qui contrôle ce mouvement et par quelle structure il est réalisé. Le tour n'est pas un modèle unique, mais une famille divisée en plusieurs catégories selon le mode de contrôle et la conception structurelle. Comprendre ces classifications permet, face à un plan, de déterminer sur quel type de machine usiner.
Par mode de contrôle : tour conventionnel et tour à commande numérique
La distinction la plus grossière consiste à savoir qui « tourne le volant ».Le tour conventionnel repose sur l'opérateur qui actionne les volants pour contrôler les avances longitudinale et transversale de l'outil ; les dimensions dépendent entièrement de l'œil, du ressenti et de mesures répétées avec des instruments. Ses avantages : structure simple, prise en main intuitive, adapté aux réparations unitaires, à l'enseignement et aux usinages d'urgence sur site ; son inconvénient : pour une deuxième pièce aux mêmes dimensions, la constance dépend de la stabilité de l'opérateur.
Le tour à commande numérique (tour CNC) confie les mouvements à un programme : l'opérateur écrit à l'avance la trajectoire de l'outil, la vitesse de rotation et l'avance en G-code, et la machine exécute automatiquement les passes. Un même programme exécuté cent fois produit la même trajectoire pour chaque pièce, ce qui rend la constance dimensionnelle nettement supérieure à l'usinage manuel ; les contours complexes et les arcs n'ont plus besoin d'être ajustés au ressenti. Aujourd'hui, quand on parle d'« usinage au tour », il s'agit par défaut le plus souvent d'un tour CNC — les tours manuels existent encore, mais dès qu'il s'agit de production en série ou d'exigences de précision, on passe généralement au numérique.
Par conception de broche et de douille de guidage : décolletage et tourelle
Au sein des tours CNC, il existe une bifurcation plus technique, qui dépend de « comment la matière est amenée et comment l'outil se déplace ».
- Tour à tourelle (Turret Type) : la barre ou la pièce serrée dans le mandrin tourne au niveau de la broche, et le porte-outils à tourelle se déplace avec les outils pour couper. C'est la forme de tour la plus courante et la plus intuitive, rigide, adaptée aux pièces de grand diamètre et de longueur relativement courte.
- Tour à décolletage (Swiss Type) : la matière est avancée à travers une douille de guidage, et les outils coupent radialement autour de la douille — la pièce tourne tout en étant « poussée », le point de coupe restant toujours au contact de la douille. Cette structure soutient les pièces longues et fines pendant l'usinage, évitant la déviation et la flexion de l'outil, ce qui la rend particulièrement adaptée aux pièces de précision de petit diamètre et à grand rapport longueur/diamètre.
| Critère de comparaison | Décolletage (Swiss Type) | Tourelle (Turret Type) |
|---|---|---|
| Principe d'usinage | La matière est avancée à travers la douille de guidage, les outils coupent radialement près de la douille, le point de coupe est soutenu | La pièce tourne dans la broche, le porte-outils à tourelle déplace les outils pour couper |
| Produits adaptés | Pièces de précision longues et fines de petit diamètre et grand rapport longueur/diamètre, telles qu'axes, broches, connecteurs, petites pièces médicales et électroniques | Pièces de plus grand diamètre et de longueur courte, telles que pièces en disque, douilles, brides, arbres courants |
| Diamètre usiné | Couramment utilisé dans le secteur pour environ 42 mm et moins, majoritairement des pièces de précision de petit diamètre | Couramment utilisé dans le secteur pour environ 42 mm et plus, avec aussi des modèles pour petits diamètres |
| Précision et état de surface | Grâce au soutien de la douille, les pièces longues et fines ne dévient pas facilement, la constance dimensionnelle et la qualité de surface sont généralement bonnes | Bonne rigidité, adapté aux passes importantes, précision également atteignable au micron selon la machine et le procédé |
Le chiffre « 42 mm » est souvent utilisé comme ligne de démarcation approximative : en dessous, pour des pièces fines et longues, le décolletage est souvent plus adapté ; au-dessus, pour des pièces de longueur modérée, la tourelle est plus courante. Mais cette ligne n'est pas une règle stricte — le modèle de machine, la matière, les tolérances et la série influencent le choix. Confronter le plan à un technicien de procédés est plus fiable que de mémoriser des chiffres.

Quelles formes et caractéristiques le tour peut-il usiner
Usinage extérieur : réaliser le contour extérieur d'un corps de révolution
Alésage et perçage : agrandir, préciser et lisser un trou
Surfaçage, perçage et tronçonnage : transformer la barre en pièce unitaire
Filetages, gorges et cônes/rayons : la capacité d'empiler les caractéristiques
Comment se déroule l'usinage au tour : du plan à la pièce finie
Ce qui précède décrit « ce que le tour peut faire ». Cette section adopte un autre angle : un plan arrive à l'atelier et devient finalement une pièce dont on peut mesurer les cotes — que se passe-t-il entre les deux ? Le processus lui-même n'a rien de mystérieux ; la difficulté réside dans les compromis à chaque étape, et chaque compromis laisse une trace sur les cotes finales.
Première étape : le plan et la modélisation fixent les références
La première étape de l'usinage au tour n'est pas la machine, c'est le plan. Le bureau d'études produit d'abord un modèle 3D, puis le convertit en dessin technique, avec indication des diamètres, longueurs, plages de tolérance, nuances de matériau, exigences de rugosité de surface, ainsi que les tolérances géométriques — coaxialité, battement circulaire, perpendicularité de face — particulièrement critiques pour les pièces de révolution. Le point le plus souvent négligé en usinage au tour est la référence : la référence A indiquée sur le plan, qu'il s'agisse d'une face ou d'un tronçon de diamètre extérieur, détermine directement où serrer d'abord et quelle extrémité usiner en premier. Si les références ne sont pas alignées, toutes les cotes suivantes dérivent.
Pour une pièce de révolution simple, un dessin 2D avec quelques cotes clés suffit ; pour un arbre à plusieurs épaulements ou une douille avec alésage et filetage, un dessin technique complet est généralement nécessaire, avec les tolérances de chaque caractéristique indiquées séparément. La rugosité ne peut pas non plus se limiter à « Ra 1,6 » : il faut préciser quelles surfaces — la rugosité atteignable en tournage diffère de celle en rectification, et l'indication doit correspondre au procédé.
Deuxième étape : la programmation, traduire le plan en trajectoires d'outil
Le tour CNC se déplace selon un programme. Deux approches existent : générer directement les trajectoires d'outil à partir du modèle avec un logiciel de FAO et exporter le G-code, ou rédiger manuellement le programme à partir du plan par un technicien. La FAO est efficace et oublie rarement des caractéristiques, mais le traitement des cavités complexes et des contours irréguliers nécessite une intervention manuelle ; la programmation manuelle est plus rapide sur les pièces de type arbre simple et plus flexible pour les modifications.
Le programme doit définir plusieurs choses : le trajet d'outil, le point de changement d'outil pour chaque outil, la vitesse et l'avance, la répartition des passes d'ébauche et de finition. L'ébauche vise l'efficacité d'enlèvement, la finition vise la cote et la qualité de surface ; les paramètres des deux ne peuvent pas être confondus. Une erreur de programme peut aller de stries de vibration en surface à une collision d'outil — c'est pourquoi la première exécution se fait généralement en mode pas à pas ou à vide pour vérifier la trajectoire.
Troisième étape : choix du brut, montage et réglage d'outil
Le brut peut être une barre, une pièce forgée ou coulée. La barre est la plus courante ; on choisit le diamètre en laissant un surépaisseur d'usinage. Les pièces forgées et coulées ont des surépaisseurs plus importantes, mais leur forme est proche de la pièce finie, ce qui économise matière et temps. Le mode de montage détermine la rigidité et la référence : le mandrin à trois mors convient aux pièces cylindriques régulières, la pince élastique aux petites pièces de haute coaxialité, les mors doux peuvent être usinés pour épouser la pièce et réduire le marquage et la déformation. Les arbres élancés nécessitent une lunette fixe ou mobile, sinon la force de coupe les fléchit.
Le réglage d'outil consiste à indiquer au système la position de la pointe de l'outil. Un réglage imprécis décale toutes les cotes ; un réglage peu répétable donne une cote différente à chaque pièce en série. Cette étape semble n'être qu'un simple « contact », mais en réalité elle détermine, avec le montage, la cohérence dimensionnelle de tout le lot.
Quatrième étape : essai, usinage et contrôle
La première pièce est généralement usinée en essai. Le but n'est pas de « voir si ça se tourne », mais de vérifier les cotes, la rugosité de surface et l'évacuation des copeaux. Si les cotes dérivent, il faut déterminer s'il s'agit d'usure d'outil, de déformation thermique ou d'erreur de réglage, puis décider d'une compensation ou d'une modification du programme. Une fois les paramètres réglés, on passe à l'usinage automatique ; l'opérateur surveille la couleur des copeaux, le bruit et la charge — les anomalies se manifestent souvent là en premier.
Le contrôle utilise un pied à coulisse et un micromètre pour les diamètres extérieur et intérieur, un comparateur d'alésage pour le diamètre intérieur, un projecteur de profil ou une machine à mesurer tridimensionnelle pour les contours et la position. En production de série, on effectue un contrôle de la première pièce et des tournées de contrôle pour confirmer que la dérive dimensionnelle reste dans la plage de tolérance. La précision du tournage peut généralement atteindre le micron, mais le niveau exact dépend de la rigidité de la pièce, du matériau, de l'outil et de l'état de la machine, et ne peut être généralisé — la formulation courante dans le secteur est « ordre du micron », la référence réelle étant les exigences du plan et l'évaluation du procédé.
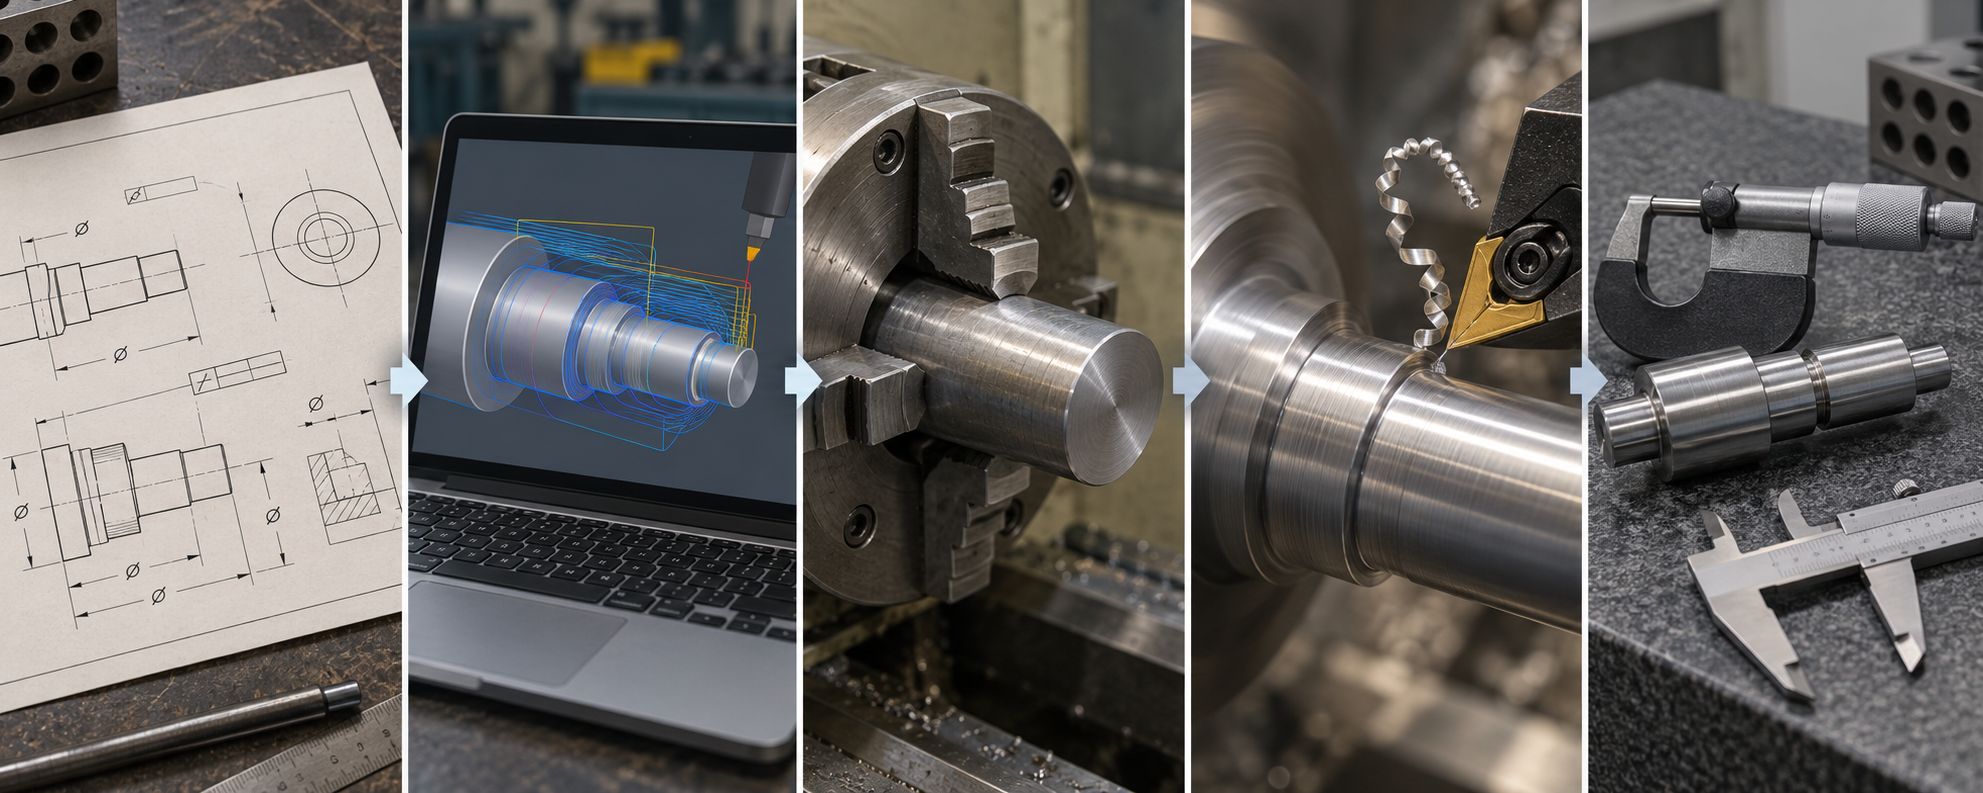
Ces cinq étapes forment une boucle fermée : le plan fixe les références, la programmation fixe les trajectoires, le montage et le réglage d'outil fixent la cohérence, la coupe fixe la surface, le contrôle fixe la conformité. Si une étape est négligée, les cotes finales le feront savoir. Pour parcourir ce processus avec vos propres plans, vous pouvez commencer par télécharger vos dessins via le devis par dialogue IA ou le devis classique, consulter d'abord le retour technique, puis décider comment modifier la conception.
Pourquoi dit-on que l'usinage au tour est difficile
Nous avons décomposé le processus en six étapes, ce qui ressemble à une chaîne logique. Mais ceux qui ont réellement travaillé en atelier savent que l'usinage au tour n'a jamais été un procédé « appuyer sur un bouton et la pièce sort ». Avec le même plan et la même machine, deux opérateurs peuvent produire une pièce qui passe directement le contrôle et une autre qui nécessite des reprises répétées. La difficulté ne réside pas dans la machine elle-même, mais dans la série de variables nécessitant un jugement humain derrière elle.
Le plan est déjà un premier filtre
Les plans auxquels l'usinage au tour fait face ne comportent souvent pas qu'une seule cote de diamètre extérieur. Un arbre peut porter simultanément une coaxialité, une circularité, une perpendicularité de face, plusieurs gorges et un filetage, avec plusieurs niveaux de rugosité de surface. Après superposition des tolérances géométriques, l'ordre d'usinage de chaque caractéristique influence la référence. Quelle extrémité usiner en premier, quelle face prendre comme référence, faut-il retourner la pièce pour un second montage — ces décisions doivent être prises avant la programmation.
Les exigences de rugosité sont aussi un seuil invisible. Un plan indiquant Ra 1,6 et un autre Ra 0,4 correspondent à des arêtes d'outil, des vitesses et des avances totalement différentes. Le premier peut être atteint en tournage conventionnel en une passe, le second nécessite souvent une surépaisseur de finition, un changement d'outil de finition et une réduction de l'avance. Sans comprendre ces indications, les cotes peuvent être correctes mais la surface ne passera pas le contrôle.
Un mauvais choix d'outil rend tout le reste inutile
Les outils de tournage sont plus variés qu'un profane ne l'imagine : outil à dresser, outil à surfacer, barre d'alésage, outil à gorge, outil à fileter, outil à tronçonner, chacun avec différents rayons de pointe, angles de coupe et matériaux. L'acier et l'aluminium nécessitent des nuances et revêtements différents, et l'inox a tendance à l'écrouissage. Un mauvais choix d'outil ou un angle incorrect peut provoquer des stries de vibration, une dérive dimensionnelle, voire un éclatement de la pointe et la mise au rebut de la pièce.
Le cas le plus délicat est l'usinage d'alésage. Plus la barre d'alésage est en porte-à-faux, plus sa rigidité est faible, et les alésages profonds ont tendance au fléchissement et à la conicité. Les opérateurs expérimentés ébauchent d'abord en laissant de la surépaisseur, puis changent pour une barre plus rigide pour la finition, en plusieurs passes si nécessaire. Cette stratégie n'est pas écrite dans le programme ; elle repose sur un jugement empirique du matériau et de la rigidité de la barre.
Des conditions de coupe mal réglées, et la machine « proteste » immédiatement
Vitesse, avance et profondeur de passe : si l'un des trois paramètres dévie, cela laisse une trace sur la coupe. Une vitesse trop élevée et une avance trop importante font grimper la température de la pointe, et le carbure peut s'user rapidement par manque de dureté à chaud ; une profondeur de passe trop grande augmente la charge de la broche, et une pièce élancée fléchit directement, donnant un diamètre plus gros au milieu qu'aux extrémités. À l'inverse, des paramètres trop conservateurs réduisent l'efficacité et peuvent laisser des traces d'écrasement sur la surface.
Les stries de vibration sont un autre signal typique. La pièce, l'outil, le porte-outil et le mandrin forment un système élastique ; lorsque la fréquence de la force de coupe rencontre la fréquence propre du système, des ondulations régulières apparaissent en surface. Ajuster la vitesse, modifier le rayon de pointe, réduire le porte-à-faux, ajouter une lunette sont des remèdes courants, mais le réglage précis dépend de l'écoute du bruit et de l'observation de la couleur et de la forme des copeaux.
Les pièces à paroi mince et les arbres élancés sont deux défis classiques
Pour les pièces de type douille à paroi mince, une force de serrage légèrement trop forte les rend ovales, et le relâchement du mandrin les fait partiellement revenir, les cotes oscillant entre « état serré » et « état libre ». L'arbre élancé subit une autre déformation : avec un grand rapport longueur/diamètre, la force de coupe fléchit la pièce, avec un fléchissement au milieu et des cotes plus grandes aux extrémités. Ces pièces nécessitent généralement une réduction de la profondeur de passe, une augmentation de la vitesse, un support par lunette fixe ou mobile, voire une séparation de l'ébauche et de la finition en deux opérations pour libérer les contraintes.
Ces solutions n'ont pas de formule universelle. Pour le même arbre, passer d'un acier 45 à un inox 304 change la tendance à l'écrouissage et nécessite un nouveau réglage des paramètres ; passer d'une barre pleine à un tube sans soudure change aussi le mode de serrage. C'est pourquoi l'expérience en usinage au tour a de la valeur : elle permet de diagnostiquer la cause d'une anomalie et d'ajuster, et pas seulement de manipuler le panneau de commande.
C'est aussi pourquoi des pages de capacités comme l'usinage CNC présentent ensemble matériaux, tolérances et exigences de surface — la production stable d'une pièce dépend de l'adéquation entre les exigences du plan, les caractéristiques du matériau et la stratégie de procédé, et non du seul modèle de machine. Le prochain article traitera des cas où il faut privilégier l'usinage au tour et de ceux où il faut changer de procédé.
Quand faut-il choisir l'usinage au tour
Les sections précédentes ont suffisamment détaillé le principe « la pièce tourne, l'outil se déplace ». Pour la décision de sélection, il suffit en fait de se poser d'abord une question : le corps de cette pièce est-il un solide de révolution autour d'un axe ? Si la réponse est « oui », l'usinage au tour est généralement le premier choix, sans même avoir à comparer les prix.
Trois types de pièces à privilégier pour l'usinage au tour
Arbres : arbres de moteur, arbres de transmission, axes d'articulation, arbres étagés. Les dimensions clés de ces pièces sont les diamètres extérieurs de chaque section et la coaxialité entre les épaulements ; en tournant en continu en un seul serrage, la coaxialité est naturellement meilleure qu'avec un « fraisage après fraisage ». Si le plan indique une tolérance géométrique de battement, le tour est presque la seule solution qui ne soit pas bancale.
Douilles et pièces en disque : bagues de roulement, coussinets, brides, couvercles. Les diamètres intérieur et extérieur doivent être usinés, et il peut y avoir des gorges d'étanchéité en face et des filetages. Ces pièces nécessitent le plus grand nombre d'opérations que le tour peut réaliser, et le serrage est le plus éprouvé — un mandrin à trois mors ou une pince à ressort assure la coaxialité intérieur/extérieur.
Raccords et pièces filetées : raccords de tuyauterie, goujons, raccords de conversion à filetage intérieur et extérieur. L'usinage de filetages est par nature l'opération de prédilection du tour, en particulier pour les pas non standard et les filetages coniques, difficiles à remplacer par une fraiseuse ou une filière. Lorsque la constance de série est exigée, le tour CNC, contrôlé par programme pour chaque passe, est bien plus stable qu'un tour manuel.
Dans ces cas, ne forcez pas le tour
Pièces en plaque, en caisson, pièces hétérogènes à plusieurs faces : le corps n'est pas un solide de révolution, la fraiseuse ou la tôlerie sont plus économiques. Pour une plaque carrée de 200×200 à évider d'une cavité hétérogène, le tour, en tournant, ne trouve même pas de référence de serrage. Autre cas souvent négligé : les arbres élancés à grand rapport longueur/diamètre et de faible épaisseur, qui ont tendance à fléchir sous l'outil et à vibrer ; il faut alors un support à suivre ou une lunette, et il s'agit d'évaluer la faisabilité du procédé — ce n'est pas « peut-on tourner », mais « tourne-t-on de façon stable ».
Soit dit en passant, l'usinage au tour et le fraisage ne s'excluent pas. Beaucoup de pièces sont « d'abord tournées en diamètre extérieur, puis fraisées pour une rainure de clavette ou un méplat », chaque opération faisant ce qu'elle sait le mieux. Les tours-fraiseuses combinent ces deux étapes en un seul serrage, réduisant les erreurs de repositionnement, mais l'investissement matériel et la complexité de programmation sont plus élevés ; le choix dépend de la structure de la pièce et de la série. Pour savoir si le procédé combiné vaut le coup, la pratique courante est de regarder d'abord le nombre de serrages et les tolérances clés acceptables, puis de décider.
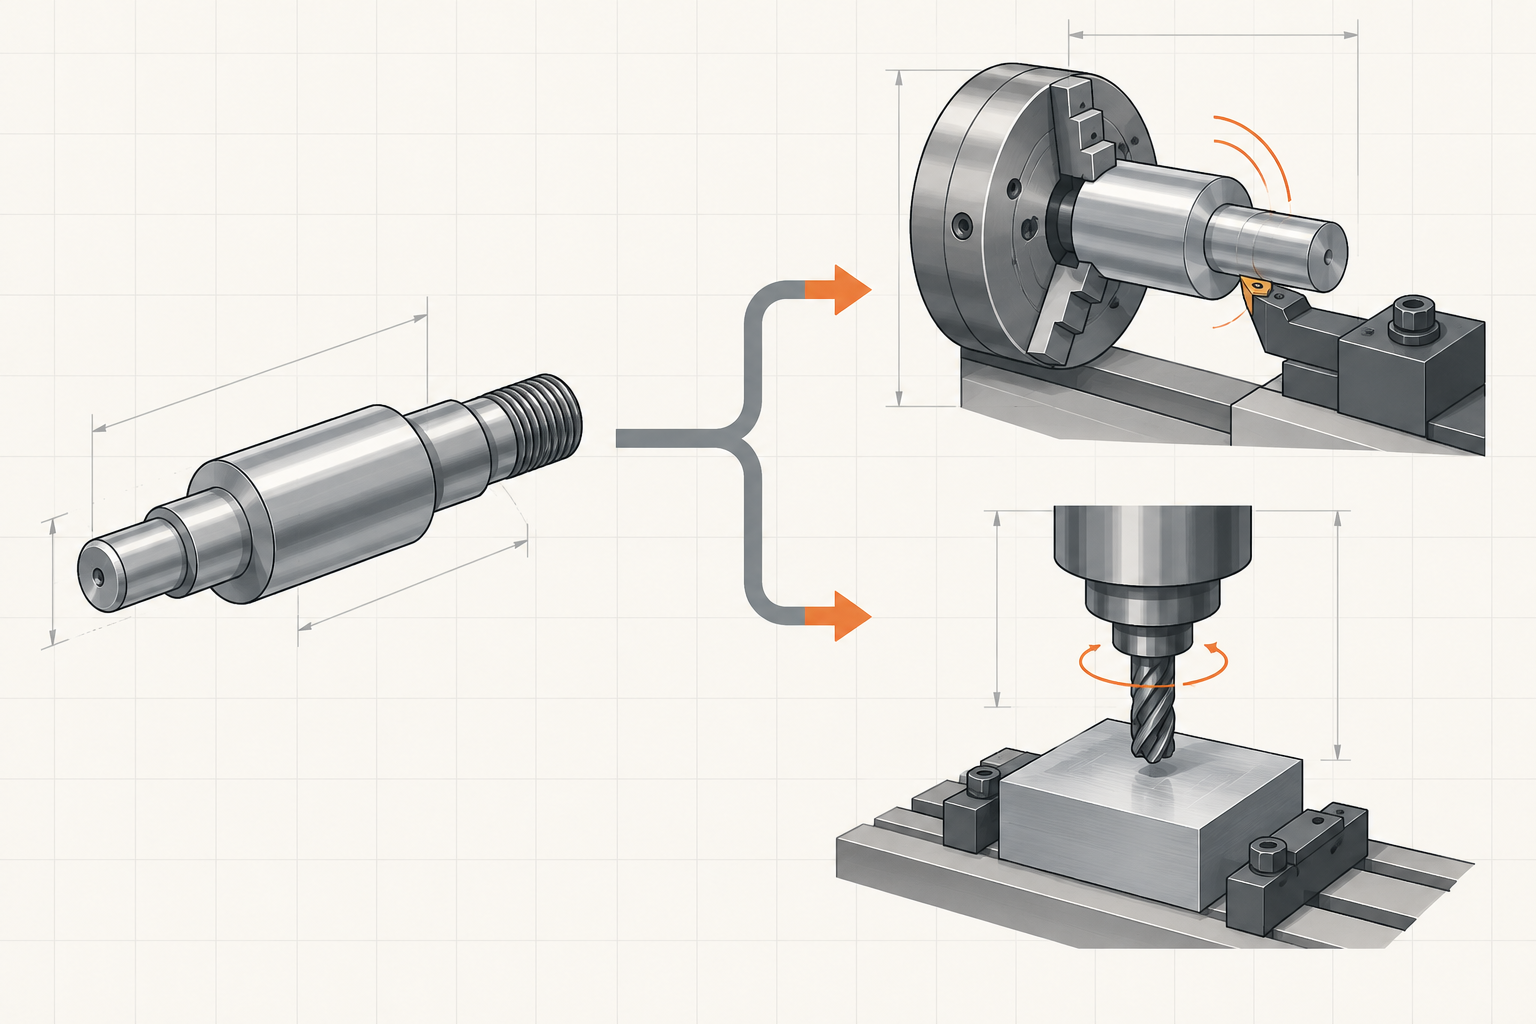
En résumé : corps de révolution, tolérances clés de coaxialité ou de circularité, besoin de constance de série — si deux de ces trois conditions sont réunies, l'usinage au tour mérite d'être priorisé. À l'inverse, si le corps est plan ou polyédrique, pensez d'abord fraisage ou tôlerie, et n'utilisez pas le tour comme machine universelle pour « économiser une opération ». Pour une pièce donnée, la méthode la plus sûre reste de transmettre le plan au service procédé pour une évaluation de fabricabilité, afin de voir comment organiser le serrage et la chaîne de tolérances.
Questions fréquentes
Les questions ci-dessous sont celles qui reviennent le plus après la lecture de ce qui précède. Les réponses donnent autant que possible des critères de jugement, pas des banalités.
Quelle précision peut généralement atteindre l'usinage au tour ?
Comment choisir entre un tour à poupée mobile et un tour à poupée fixe ?
Le tour peut-il usiner du plastique ?
Comment choisir entre l'usinage au tour et l'impression 3D ?
Quelle est la taille minimale de lot pour l'usinage au tour ?
De la pièce unique à la grande série, c'est possible. Le tour CNC étant contrôlé par programme, la pièce unique et la petite série ne nécessitent pas de moule supplémentaire ; le changement de série se joue surtout sur la programmation, le serrage et la validation de la première pièce ; plus la série est grande, moins le temps de réglage est réparti par pièce. Le seuil de commande et la structure de coûts dépendent de la complexité de la pièce, du matériau, des tolérances et des exigences de surface ; ils nécessitent une évaluation sur plan, et cet article ne donne pas de chiffre uniforme.
Key takeaways
- Le cœur de l'usinage au tour est « la pièce tourne, l'outil se déplace », exactement l'inverse de la fraiseuse où « l'outil tourne, la pièce se déplace », ce qui le destine naturellement aux pièces à symétrie de révolution comme les formes circulaires et coniques.
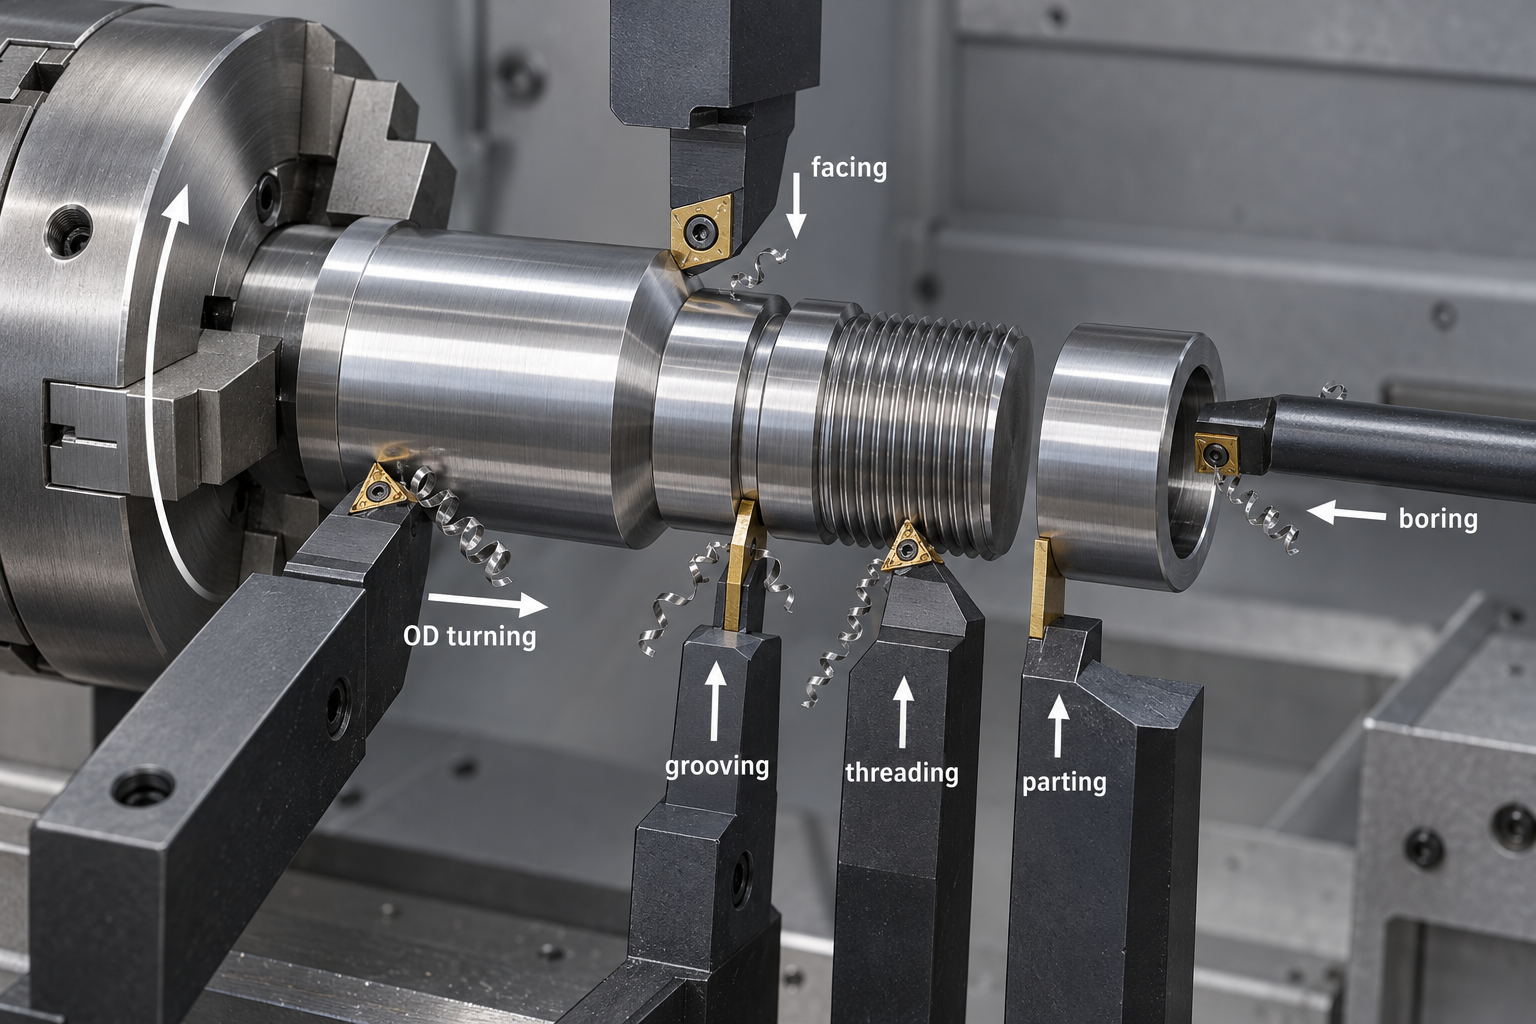
- Le tour peut faire bien plus que le chariotage extérieur : alésages, faces, filetages, gorges et tronçonnage en font partie, chaque opération correspondant à des outils et des modes d'avance différents.
- L'usinage au tour moderne se fait majoritairement sur tour CNC ; le tour à poupée mobile convient aux pièces longues et de petit diamètre, le tour à charioter aux pièces courtes de plus grand diamètre ; se tromper de type coûte plus cher que se tromper d'outil.
- Le processus complet est : conception → programmation → montage et réglage de l'outil → coupe → contrôle ; la précision ne dépend pas uniquement de la machine, mais s'accumule à chaque étape.



