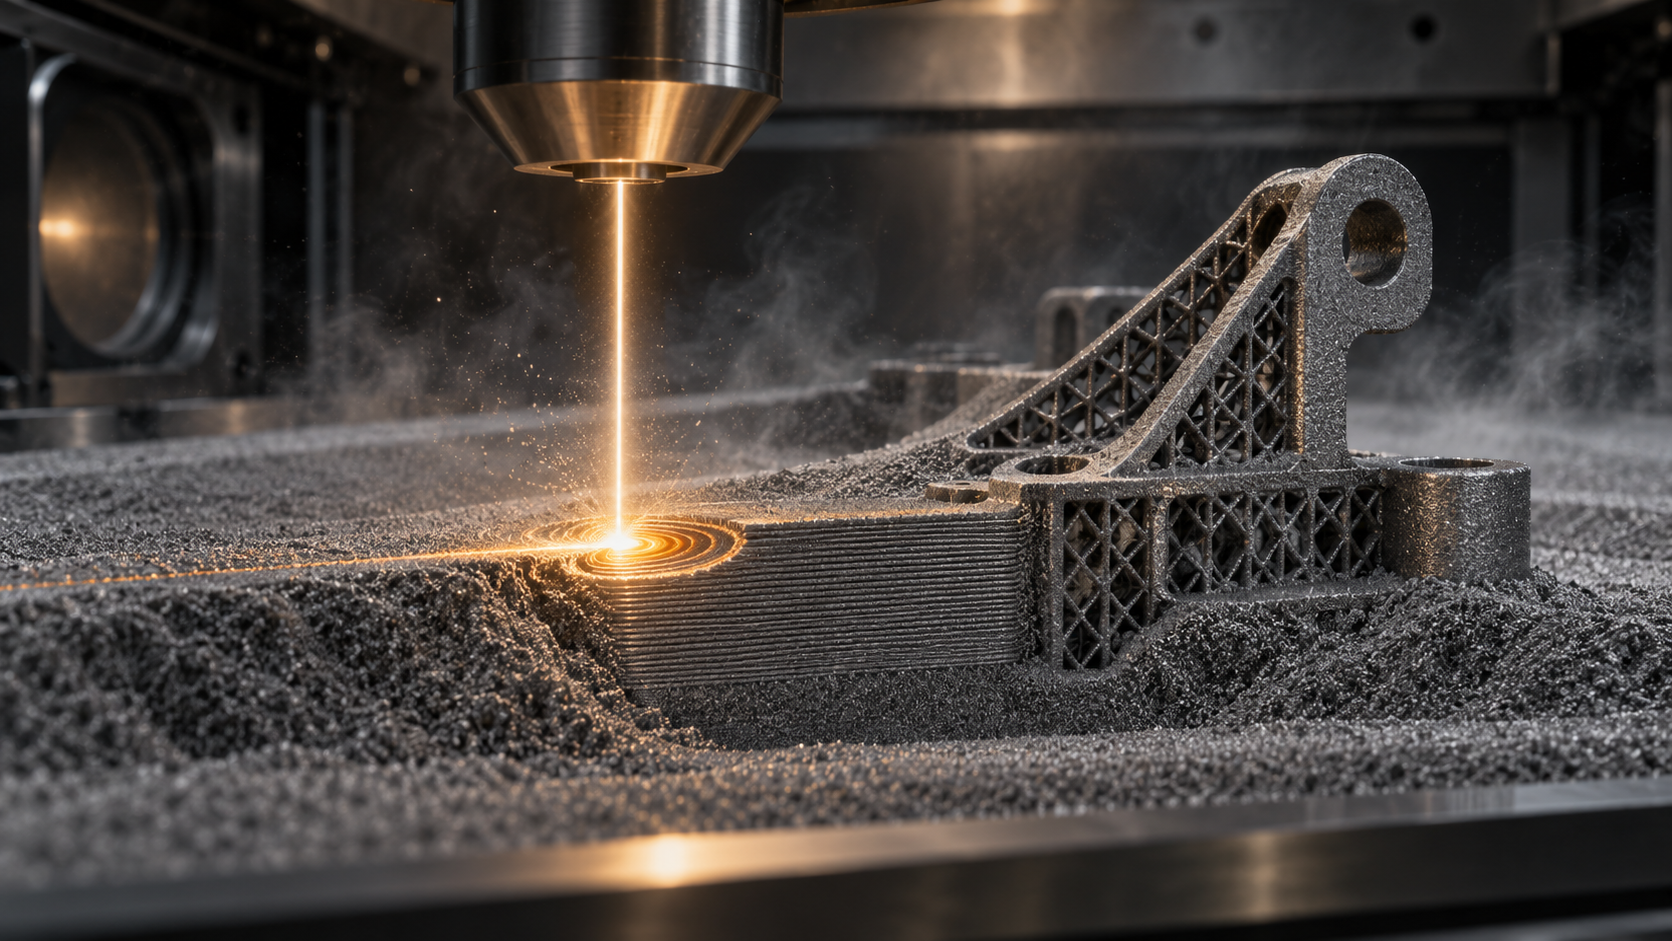
Qu'est-ce que l'impression 3D métal ? Commençons par bien distinguer « additif » et « soustractif »
L'impression 3D métal, de son nom normalisé « fabrication additive métallique » : on découpe un modèle numérique tridimensionnel en fines tranches, puis on utilise une poudre ou un fil métallique pour empiler, faire fondre et solidifier couche après couche, afin d'obtenir finalement une pièce métallique physique. Son essence physique tient en six mots — fondre, solidifier, étaler une nouvelle couche. Pas de moule, pas de bloc massif dont on enlève de la matière : la pièce « pousse ».
Pour le comprendre, le plus simple est de le comparer à l'usinage CNC. Le CNC est soustractif : on prend un bloc de métal plus grand que la pièce et on retire peu à peu l'excédent avec des outils coupants ; la pièce est cachée dans le bloc et on la libère par « enlèvement ». L'impression 3D métal fait l'inverse : le point de départ est vide, la matière s'ajoute par « dépôt ». Cette différence détermine trois choses : les formes réalisables, le taux d'utilisation de la matière et ce qui fait varier le coût.
Ce que l'additif fait bien : canaux internes, treillis, pièces de forme complexe issues de l'optimisation topologique
Parce qu'il procède par accumulation couche par couche, l'impression 3D métal est presque insensible aux « endroits où l'outil ne peut pas pénétrer ». Trois types de structures en bénéficient typiquement : premièrement, les canaux de refroidissement conformes internes, par exemple les canaux courbes qui épousent l'empreinte dans un moule d'injection, que le CNC ne peut percer qu'en ligne droite, tandis que l'additif peut réaliser en courbes quelconques ; deuxièmement, les structures en treillis et en réseau, qui réduisent le poids tout en garantissant la rigidité, courantes dans l'aéronautique et les implants médicaux ; troisièmement, les pièces de forme complexe issues de l'optimisation topologique, aux formes d'arbre ou d'os, difficiles à usiner par soustraction. Ces structures, avec les procédés traditionnels, sont soit impossibles à réaliser, soit doivent être décomposées en plusieurs pièces puis soudées.
Ce que l'additif fait mal : grandes plaques planes, très haute finition, pièces simples à grand volume et bas coût
À l'inverse, l'impression 3D métal n'est pas un procédé universel. Une plaque de 200 × 200 millimètres : le fraisage CNC la réalise en quelques minutes, tandis que l'additif doit étaler plusieurs milliers de couches, ce qui rend le temps et le coût peu avantageux. Pour une surface d'appui miroir exigeant un Ra inférieur à 0,4, l'état brut d'impression n'y parvient généralement pas ; il faut encore passer sur machine-outil ou polir. Quant aux pièces simples à grand volume et à quelques yuans l'unité, le moulage par injection ou l'estampage sont les bonnes solutions. Donc, pour juger si une pièce doit recourir à l'impression 3D métal, posez d'abord cette question : sa valeur vient-elle de la liberté de forme ou de la quantité produite ? C'est dans le premier cas que l'additif entre en jeu.
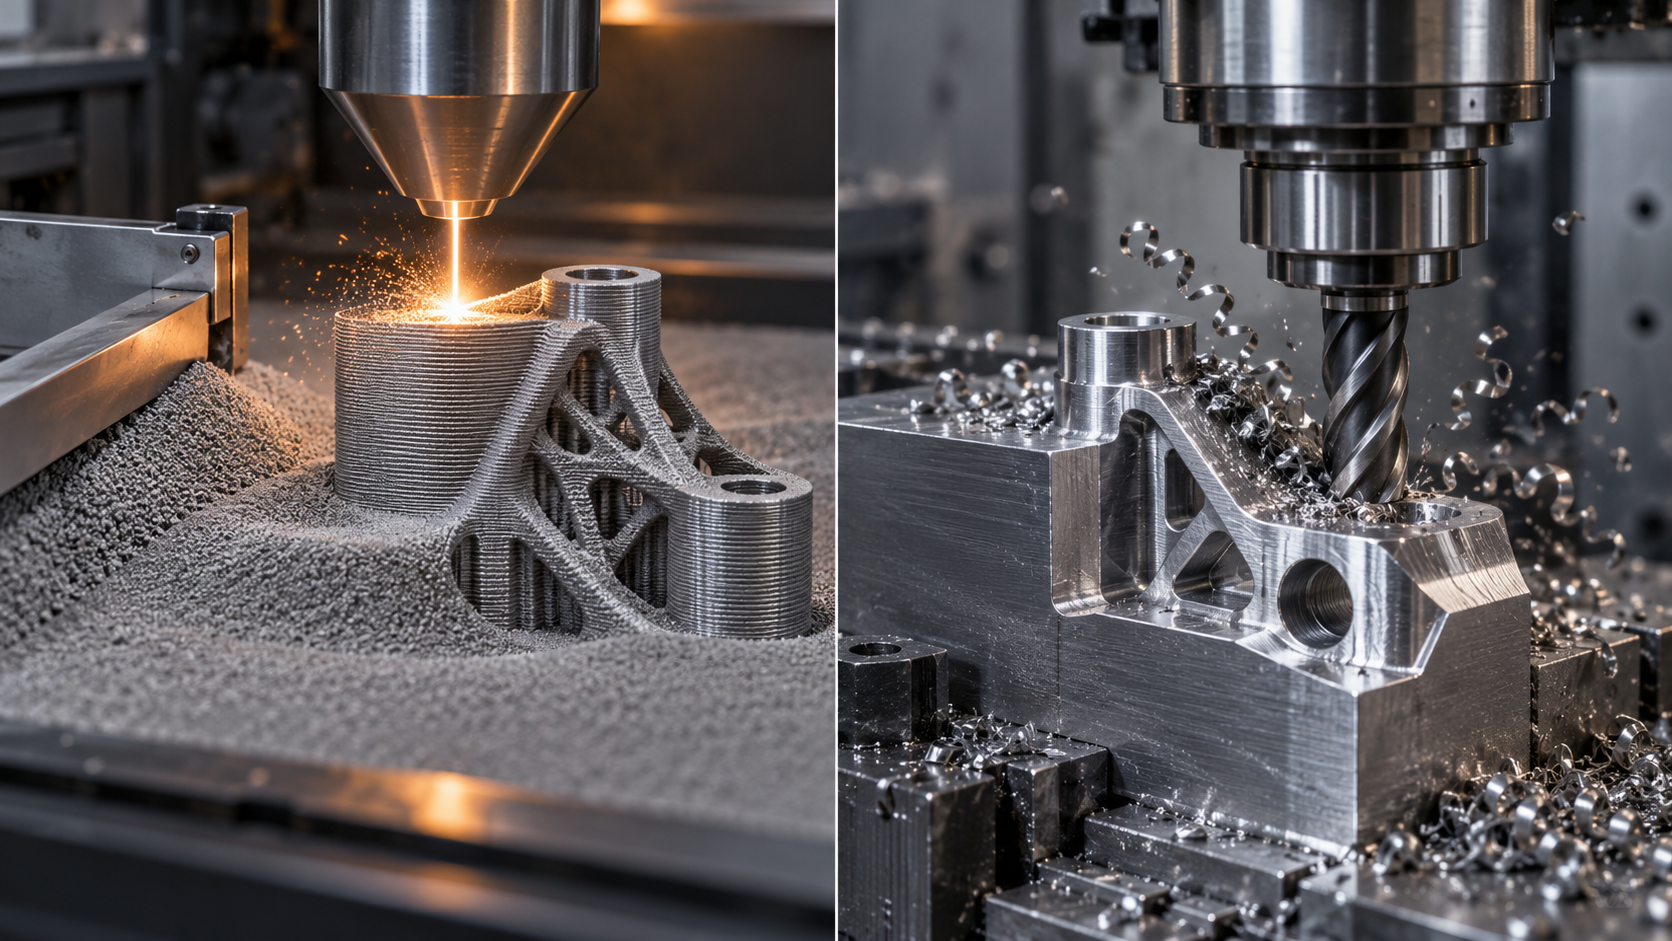
Comment fonctionne l'impression 3D métal ? Le processus complet, du modèle numérique à la pièce physique
Transformer un métal en pièce : l'approche traditionnelle est celle de l'« enlèvement » — prendre un bloc massif et retirer peu à peu l'excédent avec des outils de tournage et de fraisage. L'impression 3D métal fait l'inverse : partir d'un modèle numérique et empiler le métal couche par couche. Pour savoir comment fonctionne l'impression 3D métal, le plus parlant est de suivre une pièce tout au long du processus. Il se divise en gros en sept étapes ; une erreur à l'une d'elles est difficile à rattraper ensuite.
Première étape : modélisation 3D et export de données tranchables
Tout commence par le modèle tridimensionnel. On dessine le solide dans un logiciel de CAO, puis on l'exporte en fichier STL ou STEP. Le STL approxime les surfaces par des facettes triangulaires : fichier léger, très universel, mais la précision dépend du nombre de facettes ; le STEP conserve la géométrie exacte, adapté aux pièces dont les surfaces d'appui seront ensuite usinées. L'erreur fréquente à cette étape est de créer un modèle à parois minces ou comportant des faces auto-intersectantes : le logiciel de tranchage y lit un tas de faces défectueuses et tout devient chaotique ensuite.
Deuxième étape : orientation dans le logiciel de tranchage, ajout de supports, réglage de l'épaisseur de couche
Une fois le modèle dans le logiciel de tranchage, la première chose à faire est l'orientation. Pour une même pièce, la placer debout ou couchée peut changer complètement la quantité de supports, la distribution des contraintes résiduelles et la qualité de surface. Les surplombs dépassant environ 45° nécessitent généralement des supports, sinon le métal fondu, sans appui, s'affaisse. On règle ensuite l'épaisseur de couche : en fusion sur lit de poudre métallique, elle se situe souvent dans l'ordre de 20 à 100 micromètres — couche fine, bon détail en Z et bonne surface, mais temps d'impression multiplié ; couche épaisse, rendement élevé, mais marches d'escalier plus marquées. La stratégie de balayage (le trajet du laser) se définit aussi ici ; elle influence directement l'ampleur des contraintes internes. Une erreur à cette étape et la pièce peut se déformer en cours d'impression.
Troisième étape : le tranchage génère les trajectoires de balayage couche par couche
Une fois les réglages confirmés, le logiciel découpe le solide tridimensionnel en contours bidimensionnels couche par couche, puis planifie pour chaque couche la trajectoire de balayage du laser ou du faisceau d'électrons. Ces données de trajectoire deviennent finalement les instructions lisibles par la machine. La planification des trajectoires n'est pas un simple contour : elle doit concilier le taux de recouvrement du bain de fusion, l'ordre des sauts, et même l'angle de rotation de chaque couche — le but étant toujours de répartir la chaleur plus uniformément et de réduire les concentrations locales de contraintes.
Quatrième étape : étalement de la poudre, fusion, descente de couche, en boucle
C'est l'étape où l'« impression » a réellement lieu, et le segment où se concentre le processus physique central de l'impression 3D métal. La machine étale d'abord une fine couche de poudre métallique sur le plateau de travail, égalisée par une raclette ou un rouleau ; puis le laser (ou le faisceau d'électrons) balaie selon la trajectoire, les particules de poudre fondent rapidement et se solidifient, en adhérant fermement à la couche précédente ; ensuite le plateau de travail descend d'une épaisseur de couche, on étale à nouveau la poudre, on fond à nouveau. Après des centaines voire des milliers de cycles, la pièce « pousse » hors du lit de poudre. Tout le processus se déroule en atmosphère inerte (comme l'argon) ou sous vide, afin d'éviter l'oxydation du métal à haute température. C'est précisément pourquoi la fusion sur lit de poudre permet de réaliser des canaux internes et des structures en treillis difficiles à obtenir par les procédés traditionnels — chaque couche est indépendante, et les zones en surplomb sont temporairement soutenues par la poudre non fondue.
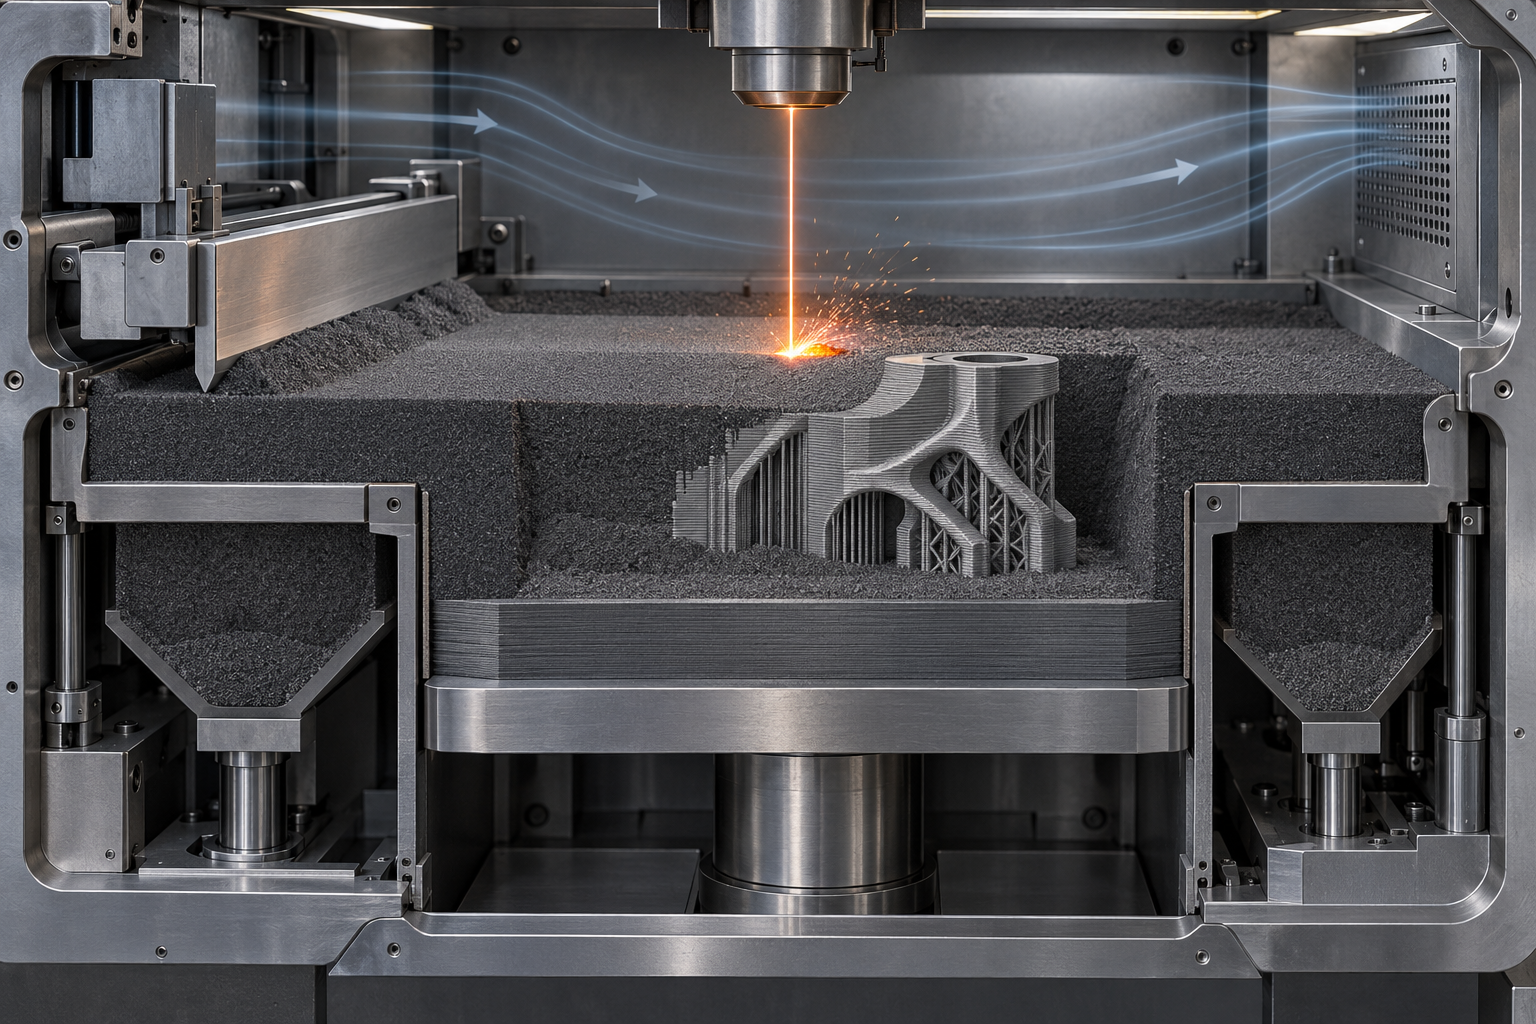
Cinquième étape : refroidissement, extraction, dépoussiérage, retrait des supports
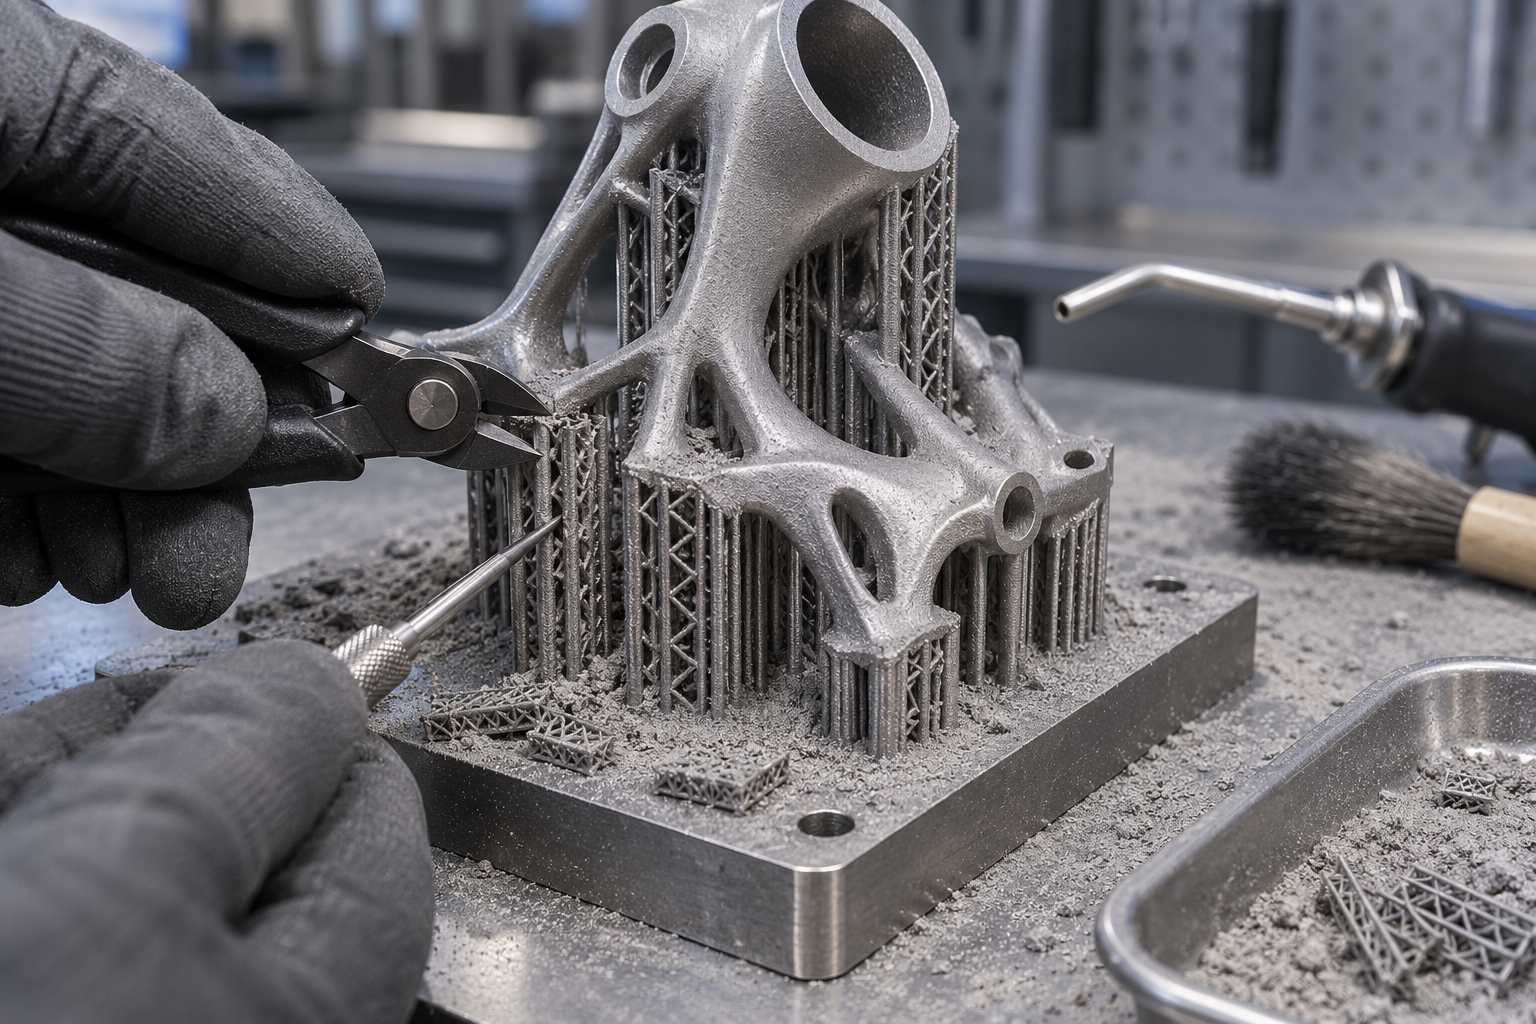
La fin de l'impression ne signifie pas que la pièce est utilisable. Il faut d'abord attendre le refroidissement du lit de poudre et de la pièce — la pièce vient d'être imprimée et sa température est très élevée ; la retirer directement provoquerait des brûlures, et les contraintes internes ne sont pas encore relâchées. Après refroidissement, on la sort du lit de poudre et on nettoie soigneusement les résidus de poudre à la surface et dans les canaux internes, à la brosse, au pistolet à air ou dans une station de dépoussiérage dédiée. Un nettoyage incomplet des canaux internes est un risque courant : la poudre résiduelle peut se détacher lors de l'utilisation ultérieure. On retire ensuite les structures de support, ce qui demande souvent un travail manuel d'ajusteur ; les jonctions entre supports et pièce laissent des aspérités. Un dépoussiérage incomplet ou un retrait de supports trop brutal peut déformer les pièces à parois minces.
Sixième étape : traitement thermique pour relâcher les contraintes résiduelles
Dans le processus de fusion-solidification couche par couche du métal, chaque couche subit un chauffage et un refroidissement rapides, ce qui accumule des contraintes résiduelles considérables à l'intérieur. Sans traitement thermique, la pièce peut se fissurer ou se déformer d'elle-même lors du stockage ou de l'usinage. C'est pourquoi la plupart des pièces en impression 3D métal subissent un recuit de détente, et certaines, plus exigeantes, un pressage isostatique à chaud pour améliorer encore la densité. La température et la durée du traitement thermique dépendent du matériau ; cette étape est une opération « invisible mais cruciale ».
Septième étape : traitement de surface et contrôle
La surface imprimée présente généralement une légère granulosité et des marches d'escalier ; telle quelle, elle est souvent insuffisante comme surface d'assemblage. Il faut sabler, polir, traiter électrochimiquement, ou réserver un surépaisseur sur les surfaces d'appui pour un usinage ultérieur. Vient enfin le contrôle : les dimensions sont comparées par machine à mesurer tridimensionnelle ou scan 3D, les défauts internes par des méthodes de contrôle non destructif. Une erreur à cette étape — utiliser directement la surface imprimée comme surface de finition — se traduira par une impossibilité d'assemblage. Pour comprendre comment ces pièces imprimées sont ensuite comparées dimensionnellement, vous pouvez consulter nos capacités de scan 3D.
Une fois les sept étapes accomplies, une pièce métallique n'est vraiment utilisable. Rétrospectivement, la réponse à la question de savoir comment fonctionne l'impression 3D métal se cache en réalité dans ce geste sans cesse répété « étaler la poudre — fondre — descendre d'une couche » ; et les étapes de modélisation, tranchage, post-traitement et contrôle déterminent si cette pièce est utilisable et si elle est facile à utiliser.
Comparaison des principales technologies d'impression 3D métal : SLM, EBM, jet de liant, extrusion de métal
Même s'il s'agit toujours d'impression 3D métal, les machines sont très différentes. Pourquoi ? Parce que leur source d'énergie diffère, et que la manière de « coller » la poudre en un bloc diffère aussi. En saisissant ces deux axes, on peut essentiellement classer les machines du marché en quatre catégories.
Fusion sur lit de poudre : sur quoi reposent SLM/DMLS et EBM pour fondre le métal
SLM (Selective Laser Melting, souvent aussi appelé DMLS, Direct Metal Laser Sintering) est aujourd'hui le fer de lance des pièces métalliques de précision. Son action est très directe : le laser est focalisé avec précision sur un point du lit de poudre, où la poudre métallique fond rapidement et complètement, formant un petit bain de fusion ; après refroidissement et solidification, le nouveau matériau se lie solidement à la couche précédente. L'ensemble du processus se déroule sous atmosphère inerte d'argon ou d'azote, sans aucune colle ni liant liquide. Comme la poudre est entièrement fondue plutôt que « collée » ensemble, les pièces présentent une densité élevée et une surface relativement bonne, ce qui convient aux géométries difficiles à réaliser par les procédés traditionnels : parois minces, canaux internes, structures en treillis.
Mais il a aussi ses limites : le balayage se fait point par point, donc imprimer un bloc massif de la taille d'une paume est très lent ; les contraintes thermiques se concentrent près du bain de fusion, et la déformation et la fissuration sont monnaie courante ; la poudre est recyclable mais nécessite un tamisage, et la gestion de sa consommation n'est pas simple.
EBM (Electron Beam Melting) change de source d'énergie — le faisceau d'électrons — et doit fonctionner sous vide. Le vide évite les perturbations gazeuses sur le bain de fusion, la puissance du faisceau d'électrons est élevée et sa vitesse de balayage rapide ; lors de l'impression, l'ensemble du lit de poudre peut être préchauffé à une température élevée, ce qui rend le gradient thermique autour du bain de fusion plus doux, avec des contraintes résiduelles généralement inférieures à celles de la voie laser et une tendance à la déformation moindre. Le prix à payer est une surface plus rugueuse, les particules de poudre adhérant facilement en partie à la surface, ce qui nécessite souvent un usinage ultérieur ou un sablage pour être corrigé.
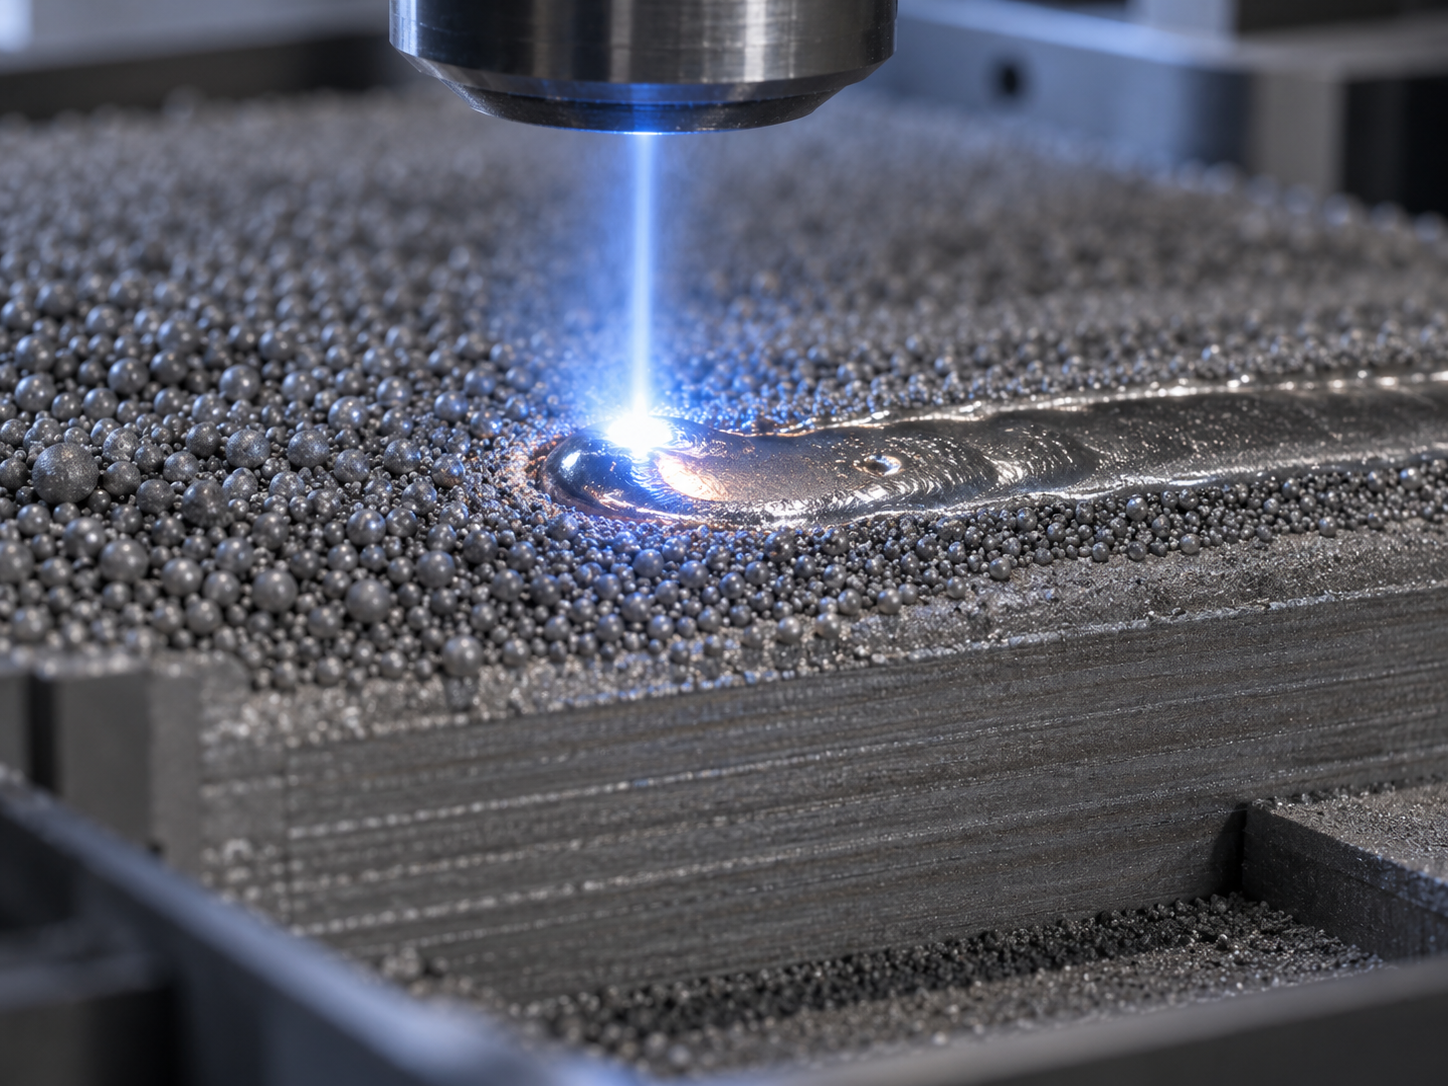
Projection de liant : d'abord « coller » une ébauche, puis passer au four de frittage
La projection de liant repose sur une approche totalement différente. Elle ne fond pas le métal, mais utilise une tête d'impression pour projeter un liant liquide selon le motif de la section sur le lit de poudre, collant la poudre métallique en une ébauche, empilant couche par couche une « pièce verte », puis procédant à un déliantage et à un frittage global, afin que le liant s'évapore et que les particules métalliques forment une liaison métallurgique.
L'avantage de cette voie est sa rapidité — la tête d'impression peut couvrir une très grande surface en une seule fois, sans être limitée par la vitesse de balayage point par point du laser, ce qui convient aux pièces de petite et moyenne série à structure relativement régulière. Mais elle est très sensible au processus de frittage : la pièce se contracte globalement dans le four de frittage, et le taux de retrait doit être compensé à l'avance dans le modèle CAO ; si la courbe de température du four est mal contrôlée, la densité et les dimensions poseront problème. Ainsi, pour les pièces issues de la projection de liant, l'atteinte ou non des performances finales d'une pièce forgée dépend en grande partie de l'étape de frittage, et pas seulement de l'étape d'impression.
Extrusion de métal : imprimer une « pièce verte » comme en FDM, un retrait de 15–20 % est la norme
L'extrusion de métal consiste à mélanger de la poudre métallique avec un liant polymère ou cireux, à l'étirer en filament, puis à l'extruder de manière similaire au FDM. La pièce imprimée est appelée « pièce verte » — elle a une forme, mais ce n'est pas encore une pièce métallique, car les particules métalliques ne sont liées que par le liant. Ensuite viennent le déliantage (élimination de la majeure partie du liant) et le frittage (faire croître les particules métalliques ensemble).
Le point le plus contre-intuitif de cette voie est le suivant : lors du frittage, la pièce se contracte dans les trois directions, avec un retrait typique d'environ 15–20 %. Autrement dit, si vous voulez une pièce de 100 mm, le modèle CAO doit être agrandi à l'avance à environ 118–125 mm. Le coefficient de mise à l'échelle ne se décide pas au hasard : il dépend de la courbe de frittage du fournisseur de matériau et d'essais d'impression. L'extrusion de métal a un seuil d'équipement relativement bas et un changement de matériau flexible, mais la densité et les performances mécaniques sont généralement inférieures à celles de la fusion sur lit de poudre ; elle convient aux prototypes, aux montages d'usinage, aux pièces structurelles non critiques, et moins au remplacement direct de pièces forgées de structure.
Parmi ces quatre voies, aucune n'est absolument « la meilleure », il n'y a que « celle qui convient ». Pour choisir, posez d'abord trois questions : la pièce a-t-elle besoin de densité et de précision, ou de vitesse et de coût ? Quelle est la complexité géométrique ? Doit-elle finalement supporter des charges ou résister à haute température ? Une fois ces trois questions répondues, la voie est généralement claire.
Quels matériaux utiliser pour l'impression 3D métal ? Comment choisir entre alliage de titane, acier inoxydable et alliage d'aluminium
Quand on parle d'impression 3D métal, impossible d'échapper à la question des matériaux. Mais la logique de choix n'est pas de « mémoriser les nuances », c'est l'inverse : dites d'abord ce qui vous manque en performance, puis remontez à la famille de matériaux. Les métaux utilisables en impression 3D métal se résument en réalité à quelques grandes familles — titane, acier inoxydable, aluminium, cobalt-chrome, base nickel — la différence étant que chacune a son « tempérament » : certaines s'impriment bien, d'autres sont difficiles à maîtriser, et certaines ne révèlent leurs performances qu'après traitement thermique.
Alliage de titane : léger, résistant, cher, pour les endroits où « chaque gramme compte »
L'argument central de l'alliage de titane est sa résistance spécifique élevée — à résistance égale, il est bien plus léger que l'acier, et il ajoute la résistance à la corrosion et une bonne biocompatibilité, ce qui le rend courant dans les pièces structurelles aéronautiques, les implants médicaux et les pièces de vélos haut de gamme. L'impression 3D métal permet justement de réaliser des structures allégées en treillis impossibles à obtenir par forgeage traditionnel, une combinaison très naturelle.
À noter : la poudre de titane est très réactive et chère, l'impression doit se faire sous atmosphère inerte, et les contraintes thermiques sont élevées, ce qui favorise la déformation. Pour les débutants, il n'est généralement pas conseillé de commencer par l'alliage de titane : le coût et la courbe d'apprentissage sont raides.
Acier inoxydable : résistant à la corrosion, procédé mature, le point de départ le plus sûr pour les débutants
Si vous essayez l'impression 3D métal pour la première fois, l'acier inoxydable est généralement le choix le moins risqué. Les raisons sont très concrètes : système de poudre mature, fenêtre d'impression large, procédés de post-traitement (retrait des supports, traitement thermique, usinage) complets, et résistance à la corrosion suffisante pour un usage quotidien. Des nuances comme le 316L offrent à la fois résistance et ténacité, adaptées aux prototypes fonctionnels, aux montages d'usinage et aux pièces structurelles en petite série.
Ses limites sont tout aussi claires — densité élevée, poids spécifique important, peu avantageux pour l'allègement ; dureté moyenne, les pièces fortement chargées et résistantes à l'usure nécessitent d'autres matériaux. Mais pour la grande majorité des projets d'initiation, l'acier inoxydable vous permet d'abord de faire tourner toute la chaîne « impression — post-traitement — contrôle », avant de parler de montée en gamme.
Alliage d'aluminium : la tentation de l'allègement, et sa difficulté d'impression
L'attrait de l'alliage d'aluminium réside dans sa légèreté, sa bonne conductivité thermique et son coût relativement maîtrisable ; il est très utilisé dans l'automobile, les drones et les pièces structurelles de dissipation thermique. Mais en impression 3D métal, il fait partie des matériaux « difficiles » : la poudre d'aluminium est très réactive, s'oxyde facilement, réfléchit fortement le laser, absorbe peu l'énergie, et le risque de porosité et de défauts de non-fusion est plus élevé qu'avec l'acier inoxydable.
De plus, le risque d'explosion de poussière de la poudre d'aluminium doit être traité séparément sur le plan de la sécurité (détaillé dans la section sécurité plus loin). Pour imprimer de l'aluminium, mieux vaut s'appuyer sur un prestataire expérimenté, et ne pas en faire le premier cobaye.
Alliage cobalt-chrome et superalliages à base nickel : nés pour la dureté et les hautes températures
Ces deux catégories relèvent de matériaux « pilotés par un besoin professionnel ». L'alliage cobalt-chrome est dur, résistant à l'usure et à la corrosion, courant en dentisterie (couronnes, châssis) et pour les pièces résistantes à l'usure ; les superalliages à base nickel conservent leur résistance à haute température et servent aux pièces de partie chaude et aux composants liés aux turbines. Leur point commun : chers, fenêtre de procédé étroite, exigences de post-traitement élevées, généralement pas des options que les débutants abordent.

Lors du choix d'un matériau, trois questions méritent d'être posées d'abord : ① de quoi cette pièce a-t-elle le plus peur (du poids ? de la rouille ? de la chaleur ? de l'usure ?) ; ② la surface imprimée peut-elle servir directement de surface fonctionnelle (dans la plupart des cas non, il faut prévoir un surépaisseur d'usinage) ; ③ puis-je obtenir le post-traitement associé à ce matériau (par exemple, l'alliage de titane nécessite souvent un traitement thermique sous vide, que tous les ateliers n'ont pas). Une fois ces trois questions répondues, l'éventail des matériaux se réduit généralement à une ou deux options. La validation restante se confie à un petit échantillon d'impression et à des mesures réelles — c'est plus fiable que n'importe quel tableau de paramètres.
Quelle finesse peut atteindre l'impression 3D métal ? Précision typique, caractéristiques minimales et limites dimensionnelles
« Quelle finesse peut-on atteindre ? » C'est la première question que beaucoup posent au premier contact avec l'impression 3D métal. Mais la précision ne se résume jamais à un seul chiffre — elle se décompose au moins en quatre dimensions : l'épaisseur de couche détermine le détail en Z et la rugosité de surface, la dimension minimale de caractéristique détermine la finesse et la petitesse des structures que vous pouvez dessiner, la tolérance détermine si ça s'assemble ou non, et la dimension imprimable détermine si la machine peut accueillir votre pièce. C'est en décomposant ainsi que l'on peut juger si un design convient ou non à l'impression 3D métal.
Épaisseur de couche : la première ligne de partage de la qualité de surface
Pour les procédés de fusion sur lit de poudre (SLM/DMLS), l'épaisseur de couche se situe couramment dans l'industrie de l'ordre de 20–100 micromètres. Plus le chiffre est petit, plus les marches en Z sont fines, plus la surface se rapproche d'un « toucher papier de verre » plutôt que d'un « toucher granuleux » ; mais si l'épaisseur de couche est divisée par deux, le temps d'impression double à peu près, et le coût suit. Plus important encore, l'épaisseur de couche affecte directement les pièces à surfaces courbes ou inclinées — pour un même modèle CAO, une impression à 50 micromètres et une à 20 micromètres donnent au toucher deux textures totalement différentes. Choisir l'épaisseur de couche n'est donc pas « le plus fin possible », mais un équilibre entre exigences esthétiques, rugosité des surfaces d'assemblage et temps d'impression. Si seule la propreté d'une surface d'ajustement vous importe, plutôt que de réduire globalement l'épaisseur de couche, mieux vaut prévoir une surépaisseur sur ces faces et les finir en CN après impression.
Dimension minimale de caractéristique et tolérance : la ligne rouge invisible côté conception
Sur la voie SLM/DMLS, il est souvent recommandé dans l'industrie de ne pas descendre en dessous d'environ 1 millimètre pour la dimension minimale de caractéristique. Des piliers plus fins, des parois plus minces, des rainures plus étroites ne sont pas totalement impossibles à imprimer, mais le rendement et la régularité se dégradent nettement — la poudre peut ne pas tenir, le bain de fusion peut s'effondrer, les supports peuvent ne pas se retirer proprement. Donc face à une « paroi mince de 0,3 mm », ne concluez pas trop vite : demandez quelle fonction cette caractéristique remplit dans la pièce. S'il ne s'agit que d'une texture décorative, on peut l'assouplir ; s'il s'agit d'une dimension clé d'une structure élastique, il faut l'évaluer avec le côté procédé.
En matière de tolérance, l'impression 3D métal s'exprime souvent en pourcentage, typiquement de l'ordre de ±0,1 % environ, mais pour une pièce donnée, elle dépend de multiples facteurs : orientation de placement, position des supports, déformation au traitement thermique, retrait du matériau, etc. Pour un premier échantillon d'un nouveau design, on ne garantit généralement pas la tolérance dimensionnelle — ce n'est pas une question de capacité, mais le processus physique du modèle à la pièce comporte lui-même des variables. La démarche prudente : prévoir d'abord une surépaisseur d'usinage sur les faces fonctionnelles, puis usiner en CN les faces d'ajustement critiques après impression, en plaçant la responsabilité de la tolérance sur une étape maîtrisable.

Limites dimensionnelles : quel écart entre niveau bureau et niveau industriel
La dimension imprimable n'a pas de réponse unique, car l'éventail des équipements est trop large. Les machines métal de bureau ou de petite et moyenne taille ont typiquement une dimension de fabrication de l'ordre de 100–300 millimètres ; les équipements industriels peuvent être plus grands, mais sans être illimités — plus la pièce est grande, plus l'accumulation de contraintes thermiques est marquée, plus le risque de déformation et de fissuration est élevé, ce qui nécessite souvent une stratégie de support plus conservatrice et un temps d'impression plus long. Donc face à une grande pièce, la pratique courante n'est pas d'imprimer d'un seul bloc, mais de l'imprimer en plusieurs parties, puis de l'assembler par soudage ou ajustement usiné. Si votre pièce approche la limite de la machine, il est conseillé de confirmer à l'avance avec le côté procédé l'orientation de placement et le plan de division, plutôt que de découvrir après téléchargement du modèle qu'elle ne rentre pas.
Contraintes côté conception : elles décident souvent du succès plus tôt que les paramètres de la machine
Plutôt que les paramètres sur la plaque signalétique de la machine, ces quelques contraintes côté conception méritent d'être examinées en premier :
- Rugosité de surface : la surface à l'état imprimé ne peut généralement pas servir directement de face d'étanchéité ou de surface de glissement, il faut prévoir une surépaisseur puis usiner ;
- Angle de surplomb : au-delà d'environ 45 degrés de surplomb, il faut ajouter des supports, sinon effondrement ou bavures ; plus il y a de supports, plus le travail de retrait et de traitement de surface est important ;
- Diamètre minimal des canaux internes : plus le canal est fin, plus le dégagement de poudre est difficile, et la poudre résiduelle est un risque pour l'usage ultérieur ; il faut prévoir à la conception des passages et sorties de dégagement de poudre ;
- Orientation de placement : pour un même modèle, changer de direction modifie la quantité de supports, la qualité de surface et le risque de déformation ; cette étape se décide dès la phase de tranchage.
C'est en considérant ces contraintes avec l'épaisseur de couche, la caractéristique minimale et la tolérance évoquées plus haut que l'on peut répondre à « cette pièce convient-elle ou non à l'impression 3D métal ». Les chiffres ci-dessus sont des repères de jugement, pas des valeurs garanties — la référence finale reste les exigences du plan, le système de matériau et la confirmation par échantillon réel. Pour vérifier d'abord la faisabilité d'une pièce précise, on peut commencer par télécharger le plan et confirmer les dimensions clés et les faces fonctionnelles.
L'impression terminée suffit-elle ? Pourquoi le post-traitement et le contrôle ne peuvent pas être sautés
Beaucoup de gens s'imaginent l'impression 3D métal comme « le laser balaie, et la pièce sort ». En réalité, la pièce retirée de la machine n'est qu'un semi-produit : elle est encore attachée à un ensemble de supports, des poudres métalliques non nettoyées peuvent se cacher dans les canaux internes, la surface est si rugueuse qu'elle accroche la main, et les contraintes résiduelles internes ne sont pas encore relâchées. Pour en faire une pièce montable et utilisable, aucune étape de la chaîne de post-traitement ne peut être omise.
Dépose des supports et nettoyage des poudres : les poudres résiduelles dans les canaux internes sont un risque courant
Les supports sont des structures servant à soutenir les surfaces en surplomb et à conduire la chaleur pendant l'impression ; après le retrait de la pièce, il faut les enlever avec des pinces, une scie à fil ou même par usinage, et la surface de contact conserve souvent une couche de bavures. Plus problématique que la dépose des supports, c'est le nettoyage des poudres : lors de l'impression par fusion sur lit de poudre, la poudre non fondue remplit les cavités et les canaux internes de la pièce ; l'extérieur peut être nettoyé par soufflage et vibration, mais les canaux internes fins et courbés en conservent souvent. Ces poudres résiduelles peuvent se fritter en blocs durs lors du traitement thermique ultérieur et, une fois montées dans un équipement, devenir autant d'abrasifs. Dès la conception, il faut se poser la question : ce canal interne, les outils de nettoyage peuvent-ils y accéder ?
Traitement thermique et usinage des surfaces de contact : les surfaces imprimées ne peuvent généralement pas servir directement de référence d'assemblage
La fusion laser couche par couche est un processus de chauffage et de refroidissement rapides ; des contraintes résiduelles s'accumulent à l'intérieur de la pièce et, sans traitement, celle-ci se déforme voire se fissure lors de la découpe des supports ou de l'usinage ultérieur. La pratique courante est le recuit de détente ; pour une densité et des performances en fatigue plus élevées, on envisage le pressage isostatique à chaud (HIP). Faut-il le faire et comment, cela dépend du matériau et des conditions d'utilisation.
Voici le piège le plus fréquent chez les débutants : utiliser la surface imprimée directement comme surface de finition. La rugosité des surfaces imprimées est généralement bien supérieure à celle des surfaces usinées, et les dimensions présentent des marches d'épaisseur de couche et des écarts de retrait thermique. Toutes les surfaces de contact, de positionnement, d'étanchéité et les trous taraudés doivent en général conserver un surépaisseur puis passer en finition CNC. Autrement dit, l'impression 3D métal et l'usinage CNC sont souvent deux étapes successives d'une même chaîne de fabrication, et non un choix entre l'un ou l'autre.
Traitement de surface et contrôle : dimensions comparées par MMT ou scan 3D, intérieur par contrôle non destructif
Le traitement de surface se choisit selon les besoins : sablage pour ébavurer et homogénéiser l'aspect, polissage pour réduire la rugosité, polissage électrochimique ou électrolytique pour les cavités complexes. Faut-il le faire ? Cela dépend des indications de rugosité de surface sur le plan et de la fonction réelle, pas du « plus joli ».
Le contrôle se fait à deux niveaux : les dimensions externes sont comparées au CAD par machine à mesurer tridimensionnelle ou par nuage de points scan 3D, ce qui permet de voir directement où sont les dépassements ; les défauts internes comme les porosités et les manques de fusion sont invisibles à l'œil nu et nécessitent des moyens non destructifs tels que le CT industriel ou les ultrasons. À noter : les tolérances des pièces imprimées en 3D métal sont souvent exprimées en pourcentage, et le premier prototype d'une nouvelle conception ne garantit généralement pas le respect des dimensions — la première pièce doit plutôt être considérée comme une pièce de validation, et l'on ne parle de série qu'après mesure. Le pressage isostatique à chaud, les surépaisseurs d'usinage, les moyens de contrôle : il vaut mieux aligner tout cela avec le façonnier avant de commander, plutôt que de découvrir au montage que la pièce ne s'adapte pas.
Guide de sécurité pour débutants : risques et protections liés aux poudres métalliques, aux lasers et aux gaz inertes
L'impression 3D métal semble propre — pas de liquide de coupe, pas de copeaux, la machine tourne toute seule une fois la porte fermée. Mais à l'intérieur de l'équipement coexistent en réalité plusieurs types de dangers peu visibles : des poudres fines inflammables, un laser puissant invisible, des gaz inertes qui chassent l'oxygène, et des pièces encore brûlantes juste après l'impression. Les débutants ont tendance à concentrer toute leur attention sur les paramètres et le modèle, en négligeant ces aspects. Voici une décomposition selon « risque → pourquoi → comment faire ».
Poudres métalliques : risque d'inhalation et risque d'explosion de poussières
Les poudres utilisées en impression 3D métal ont une granulométrie généralement de l'ordre de la dizaine de micromètres, plus fine que la farine. Les poudres fines posent deux problèmes. D'abord le risque d'inhalation : l'inhalation prolongée de poudres de titane, d'aluminium ou d'alliages à base de nickel est nocive pour les voies respiratoires et les poumons, et c'est lors du nettoyage, du tamisage et de la récupération des poudres qu'elles se dispersent le plus facilement. Ensuite le risque d'explosion de poussières : les métaux réactifs comme l'aluminium et le titane, lorsqu'ils atteignent une certaine concentration dans l'air et rencontrent une étincelle électrostatique ou une flamme nue, peuvent déflagrer — l'énergie d'une explosion de poussières est souvent bien supérieure à celle d'un bloc massif de même masse.
Les contre-mesures forment un ensemble, et ne se limitent pas au port d'un masque : le nettoyage et le tamisage des poudres se font en sorbonne ou en boîte à gants, avec filtration HEPA ; les récipients de poudre sont mis à la terre et les opérateurs portent des dispositifs antistatiques pour éviter l'accumulation d'électricité statique ; les poudres d'aluminium et de titane sont de préférence stockées sous gaz inerte ou en conditions anti-explosion ; la zone de travail interdit les flammes nues et les opérations susceptibles de produire des étincelles ; les poudres usagées ne sont pas jetées à la poubelle mais traitées selon le processus de recyclage du fournisseur.
Laser : le rayonnement de classe 4 ne se règle pas en « ne pas regarder fixement »
Les lasers utilisés en SLM/DMLS sont de classe 4 ; le rayon direct comme le rayon diffusé peuvent blesser les yeux et la peau, et le domaine infrarouge est invisible. Une idée fausse courante consiste à croire que « tant qu'on ne fixe pas le faisceau, tout va bien » — la lumière réfléchie présente le même risque. Les machines à lit de poudre conformes disposent d'un capot de protection à verrouillage qui coupe le faisceau à l'ouverture ; ce qu'il faut vraiment prévenir, c'est le pontage illégal des verrouillages, le réglage manuel avec le capot ouvert, et le remplacement des lunettes de protection laser adaptées à la longueur d'onde par de simples lunettes de soleil. Lors de la maintenance du trajet optique, suivre la procédure d'arrêt et de coupure d'alimentation du manuel de la machine, sans se fier à l'expérience.
Gaz inertes : le vrai risque d'asphyxie réside dans « l'absence d'odeur »
La chambre d'impression est remplie d'argon ou d'azote, et il faut abaisser la teneur en oxygène à un niveau très bas pour empêcher l'oxydation du métal. Le problème est qu'en cas de fuite de gaz, l'opérateur ne la perçoit pas — pas d'odeur, pas de couleur, juste une légère somnolence. Dans une petite pièce fermée, une fuite d'argon peut faire baisser silencieusement la teneur en oxygène à un niveau dangereux. Les contre-mesures : fixer les bouteilles de gaz et vérifier les canalisations, installer une surveillance et une alarme de la teneur en oxygène dans la pièce, assurer la ventilation, et ne pas enfermer une imprimante 3D métal dans un débarras sans renouvellement d'air.
Retrait des pièces et nettoyage des poudres : haute température et poudres résiduelles
Le plateau et les pièces qui viennent d'être imprimés sont à une température élevée ; les saisir directement avec des gants ordinaires risque de brûler. Attendre le refroidissement ou utiliser des outils selon la procédure. Lors du nettoyage des poudres résiduelles dans les canaux internes, la poudre non fondue peut encore se disperser en poussière ; ne pas souffler vers le visage. Cette étape conditionne aussi la qualité de la pièce — la poudre mal nettoyée dans les canaux peut tomber une fois la pièce montée dans l'équipement.
Si vous êtes uniquement du côté conception et que vous faites produire des pièces en impression 3D métal, ces risques sont principalement supportés par le façonnier disposant des protections adéquates, mais les connaître aide à juger si l'interlocuteur est professionnel — demander « comment stockez-vous les poudres d'aluminium, le nettoyage des poudres se fait-il avec HEPA ? » permet en général de situer le niveau. Pour commencer par des matériaux inoxydables faciles à usiner et des pièces de petite taille, vous pouvez consulter la plage disponible sur la page capacités d'impression 3D, puis soumettre votre besoin via le devis par dialogue IA.
Questions fréquentes sur l'impression 3D métal : comment résoudre fissures, rugosité et écarts dimensionnels
Nous avons passé en revue la chaîne des procédés, des matériaux, de la précision, du post-traitement et de la sécurité, mais en pratique, ce que les débutants rencontrent en premier n'est souvent pas « quelle machine choisir », mais quelques problèmes récurrents : pièces fissurées à l'impression, surface comme du papier de verre, trous qui ne s'alignent pas au montage. Ces problèmes semblent dispersés, mais la plupart sont en fait semés dès l'étape de tranchage. Voici une décomposition de quatre catégories de problèmes fréquents selon « phénomène → causes possibles → pistes de traitement ».
Fissuration et gauchissement : les contraintes résiduelles « tiennent les comptes » dans la pièce
Chaque couche de l'impression 3D métal est une « fusion — solidification rapide » ; la dilatation et la contraction thermiques sont contraintes par le métal froid environnant, et les contraintes restent dans la pièce. Les parois minces allongées, les grandes plaques planes et les transitions à angles vifs sont les plus sujettes à la fissuration ou au relevage des bords. Trois pistes de traitement : premièrement, ajuster l'orientation de pose pour que les grands côtés suivent autant que possible la direction de balayage et réduire les variations brusques de grande section ; deuxièmement, optimiser la stratégie de balayage (balayage par zones, en damier, refusion) pour répartir la chaleur ; troisièmement, ajouter suffisamment de supports, en particulier aux surplombs et aux pieds de parois minces — les supports ne font pas que « soutenir », ils aident aussi la pièce à conduire la chaleur. Effectuer un traitement thermique de détente juste après l'impression est plus efficace qu'une correction a posteriori.
Rugosité de surface : épaisseur de couche, granulométrie de poudre et angle de surplomb, trois facteurs
La rugosité de surface en impression 3D métal provient principalement de « l'effet de marche » — les marches entre les couches et l'adhérence des particules de poudre non complètement fondues. Plus l'épaisseur de couche est grande, plus les marches sont marquées ; plus la granulométrie est grossière, plus l'adhérence de poudre est importante ; plus l'angle de surplomb est proche de l'horizontale, plus la surface inférieure est rugueuse. Pour améliorer cela, on peut réduire l'épaisseur de couche au tranchage (au prix d'un temps plus long), ajuster la pose pour orienter les surfaces critiques vers le haut ou à la verticale, ajouter des supports aux surplombs, ou simplement laisser une surépaisseur sur les surfaces de contact et usiner après impression. La pratique courante du secteur : accepter la surface imprimée comme surface apparente, mais les surfaces de référence d'assemblage doivent généralement être reprises.
Écarts dimensionnels et porosités : compensation de retrait et densité d'énergie
Les écarts dimensionnels proviennent généralement de trois sources : le retrait au refroidissement du matériau, l'anisotropie due aux différentes orientations de pose, et la déformation lors du traitement thermique. Les logiciels de tranchage permettent en général de saisir un coefficient de compensation de retrait, mais le retrait varie selon le matériau et la géométrie ; le premier prototype d'une nouvelle conception atteint difficilement les cotes du premier coup, il est conseillé de prévoir une surépaisseur d'usinage. Les porosités et manques de fusion sont surtout liés à une densité d'énergie insuffisante, une vitesse de balayage trop élevée ou une teneur en oxygène trop élevée dans l'atmosphère — ils se manifestent par des cavités internes et une densité insuffisante. Ces problèmes ne se découvrent souvent qu'en coupant la pièce ou par contrôle non destructif, c'est pourquoi les pièces critiques de structure ne peuvent pas être jugées sur le seul aspect visuel.
Pourquoi les pièces imprimées en 3D métal se fissurent-elles facilement ?
Principalement à cause des contraintes résiduelles laissées par la fusion couche par couche et la solidification rapide, qui se libèrent de façon concentrée dans les parois minces, les grandes plaques planes et les angles vifs. Les contre-mesures courantes consistent à ajuster l'orientation de pose, optimiser la stratégie de balayage, ajouter suffisamment de supports et effectuer un traitement thermique de détente juste après l'impression. La possibilité concrète d'éviter cela dépend de la géométrie de la pièce et du matériau ; il est conseillé de confirmer avec le façonnier avant le prototype.
La rugosité de surface d'une pièce imprimée en 3D métal peut-elle servir directement de surface d'assemblage ?
Généralement déconseillé. La face imprimée présente un effet d'escalier et de la poudre collée, et la rugosité n'atteint souvent pas les exigences d'ajustement. La pratique courante dans le secteur consiste à laisser un surépaisseur d'usinage sur les faces d'ajustement, puis à usiner par CNC après impression jusqu'aux tolérances du plan. S'il s'agit uniquement de faces esthétiques ou non fonctionnelles, le sablage et le polissage après impression sont généralement acceptables.
Pourquoi les dimensions de l'impression 3D métal ne correspondent-elles pas au modèle ?
Les causes courantes incluent le retrait au refroidissement du matériau, l'anisotropie liée à l'orientation de placement, ainsi que la déformation due au traitement thermique. Le logiciel de découpe permet de saisir une compensation de retrait, mais l'ampleur du retrait varie selon les matériaux et les géométries, et un nouveau design ne peut généralement pas garantir les tolérances lors du premier prototype. La méthode fiable consiste à laisser un surépaisseur sur les dimensions critiques, puis à mesurer après impression avant de décider d'un usinage éventuel.
Que faire si l'impression 3D métal présente de la porosité interne ?
La porosité et les défauts de fusion sont souvent liés à une densité d'énergie insuffisante, une vitesse de balayage trop élevée ou une teneur en oxygène trop élevée dans l'atmosphère. Ces défauts ne sont pas visibles à l'aspect extérieur, et les pièces critiques nécessitent généralement un contrôle non destructif. Les pistes d'amélioration consistent à ajuster la correspondance entre la puissance laser et la vitesse de balayage, à renforcer le contrôle de l'atmosphère et, si nécessaire, à utiliser la compression isostatique à chaud pour augmenter la densité. Les paramètres précis doivent être confirmés selon le matériau et l'équipement.
Ces problèmes de l'impression 3D métal peuvent-ils être évités dès l'étape de découpe ?
Un bon nombre peuvent l'être. L'orientation de placement, la conception des supports, la stratégie de balayage et la compensation de retrait se décident tous à l'étape de découpe et influencent directement la distribution des contraintes, la qualité de surface et la précision dimensionnelle. Considérer la pièce comme un ensemble « conception + procédé » permet d'économiser plus de coûts que de retravailler après impression. Pour les pièces complexes, il est recommandé de réaliser d'abord un essai d'impression à petite échelle pour valider le procédé.
Key takeaways
- L'impression 3D métal relève de la fabrication additive ; son principe central est l'accumulation couche par couche (étalement de poudre — fusion — nouvel étalement), et non l'enlèvement de matière excédentaire dans un bloc de métal massif.
- Il existe quatre voies principales : la fusion laser sur lit de poudre (SLM/DMLS), la fusion par faisceau d'électrons (EBM), le jet de liant et l'extrusion de métal (déliantage et frittage après impression). Les deux premières sont des « fusions », les deux dernières des « mises en forme + frittage ».
- « Comment imprimer » est une chaîne complète : modélisation 3D → ajout de supports et orientation → tranchage → impression couche par couche → retrait des supports et traitement thermique → traitement de surface → contrôle dimensionnel et des défauts internes. Sauter une seule étape se manifestera sur la pièce finie.
- La précision typique doit servir de « repère de jugement » et non de promesse : l'épaisseur de couche se situe souvent dans l'ordre de 20 à 100 micromètres, la dimension minimale de caractéristique en SLM est souvent recommandée par le secteur à pas moins de 1 millimètre, le retrait au frittage de la voie extrusion de métal est typiquement de 15 à 20 %, et un premier prototype d'une nouvelle conception ne garantit généralement pas les tolérances.
- La sécurité est un cours obligatoire pour débuter : inhalation de poudre métallique et explosion de poussières, rayonnement laser de classe 4, asphyxie par gaz inertes, brûlures par haute température — ces quatre types de risques ont chacun des actions de protection correspondantes.



