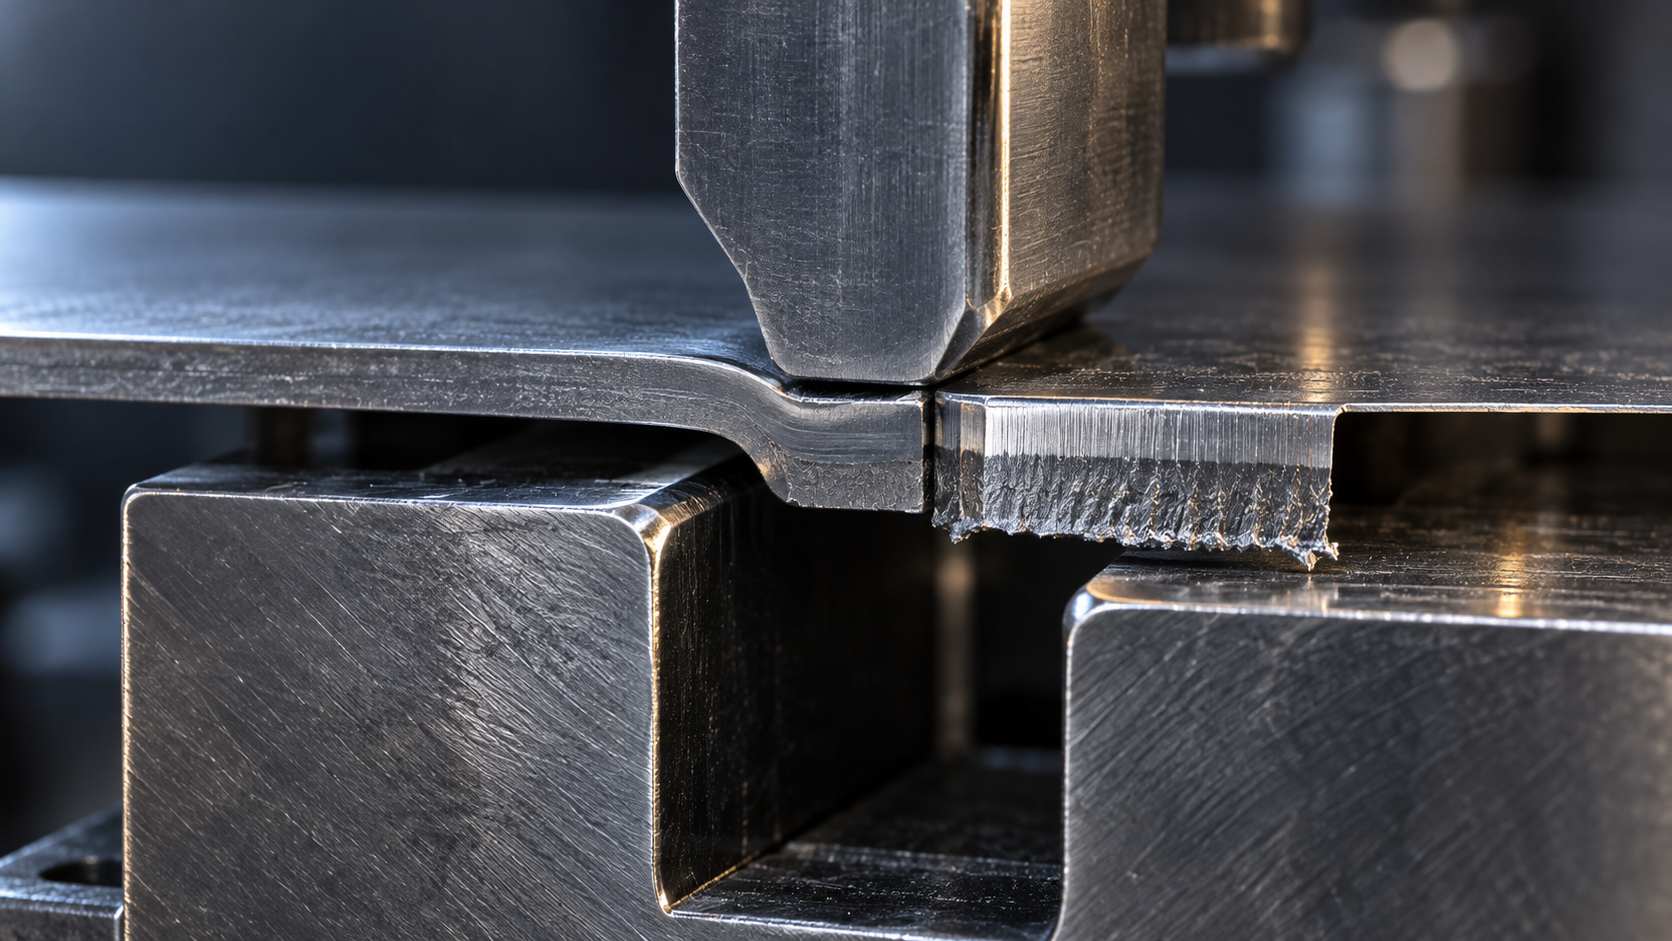
Qu'est-ce que la technologie d'emboutissage : commencer par bien voir cette première découpe à la fermeture du moule
Opérations de séparation et opérations de formage : les deux lignes directrices de la technologie d'emboutissage
- Les opérations de séparation se jugent sur la qualité de la section et les bavures : le jeu, l'état des arêtes et l'état du matériau sont les variables principales.
- Les opérations de formage se jugent sur le retour élastique, la fissuration et le plissement : les rayons, la force de serre-flan et l'allongement du matériau sont les variables principales.
- Lorsque les deux catégories d'opérations sont combinées, il est généralement plus stable de séparer puis de former, mais les trous proches d'un pliage doivent être poinçonnés après le pliage.
Comment réaliser l'estampage : combien d'opérations une tôle doit-elle traverser
Lorsque la technique d'estampage arrive à l'atelier, la première chose à faire n'est pas de choisir le tonnage de la presse, mais d'organiser les opérations. Pour une même tôle, percer d'abord ou plier d'abord, et à quelle étape percer les trous, détermine directement le nombre de jeux d'outils, la précision des pièces et le taux de rebut. Si l'ordre des opérations est mal établi, aucun réglage ultérieur de la machine ne pourra le rattraper.
Séparation et formage : les deux lignes directrices de l'agencement des opérations
Toutes les opérations d'estampage peuvent être classées en deux catégories. Les opérations de séparation font rompre la tôle le long de la surface de cisaillement : le découpage découpe la bobine ou la tôle en bandes ou en ébauches, le détourage découpe le contour extérieur de la pièce, le perçage découpe les trous intérieurs, et le tronçonnage sépare la bande d'avance progressive de la pièce. Les opérations de formage font subir à la tôle une déformation plastique sans rupture : le pliage forme un angle, l'emboutissage presse une plaque plane en forme de coupe ou de boîte, le bordage redresse une couronne de matière au bord d'un trou ou sur le pourtour extérieur, et le calibrage réalise la dernière petite correction et mise à plat.
Le principe d'ordre des opérations est très simple : d'abord les opérations qui ne modifient pas la référence plane de la matière, ensuite celles qui modifient cette référence. Le détourage et le perçage s'effectuent à l'état plan, ce qui offre le positionnement le plus précis ; dès que le pliage et l'emboutissage ont lieu, la référence plane est détruite. Ainsi, l'ordre typique d'une pièce de support est : détourage → perçage → pliage → bordage → calibrage. Seuls les trous dont la position se déplacerait après pliage, ou dont le bord serait absorbé par le rayon de pliage, sont réservés pour un perçage séparé après le pliage.
Outillage à poste unique, outillage combiné, outillage progressif : trois modes d'organisation de l'outillage
L'outillage à poste unique ne réalise qu'une seule opération par course ; les opérations multiples sont réalisées par plusieurs jeux d'outils ou plusieurs montages. La structure de l'outillage est simple et le coût de fabrication faible, ce qui convient au prototypage en petite série et aux pièces de grande taille et de forme simple, au prix de la main-d'œuvre et des erreurs cumulées entre opérations.
L'outillage combiné réalise simultanément le détourage et le perçage en une seule course et au même poste ; la position relative des contours intérieur et extérieur est garantie par le même jeu d'outils, ce qui assure une bonne précision des trous. L'inconvénient est une structure d'outillage serrée et une épaisseur de paroi limitée entre poinçon et matrice ; la pièce ne peut pas être trop petite ni les trous trop proches du bord, sinon la résistance de l'arête de coupe est insuffisante.
L'outillage progressif répartit plusieurs opérations sur plusieurs postes d'une même bande ; à chaque course de la presse, la bande avance d'un pas. Détourage, perçage, pliage et calibrage peuvent être réalisés en continu sur un seul outillage, ce qui convient aux petites pièces de grande série, de forme complexe et nécessitant plusieurs formages. Sa difficulté réside dans l'outillage : précision du pas, doigts de guidage, rigidité de la bande, évacuation des chutes ; si l'un de ces éléments n'est pas stable, les problèmes apparaissent après quelques centaines de courses continues.
Revenons à cette pièce de support : si la distance entre le trou et la ligne de pliage est inférieure à deux fois l'épaisseur de la matière plus le rayon de pliage, le trou sera déformé par traction lors du pliage ; un tel trou doit donc être réalisé après le pliage. À l'inverse, si le trou n'est qu'un trou de passage pour le montage et peu sensible à la déformation, le percer en même temps au poste de détourage économise un jeu d'outils. Le critère de décision n'est pas l'habitude, mais la tolérance de position des trous et le rayon de pliage indiqués sur le plan.
Après avoir établi les opérations, on revient au tonnage de la presse et au nombre de jeux d'outils, et la structure de coûts devient claire : plus il y a d'opérations, plus il y a d'outils, mais la cadence unitaire peut être plus rapide. En petite série, regrouper les opérations dans un outillage combiné ou progressif fait perdre de l'argent sur le coût de l'outillage ; en grande série, la main-d'œuvre économisée et les erreurs entre opérations évitées constituent le véritable gain.
Jeu d'outillage et surface de découpe : les deux valeurs qui déterminent les bavures et la qualité de la section
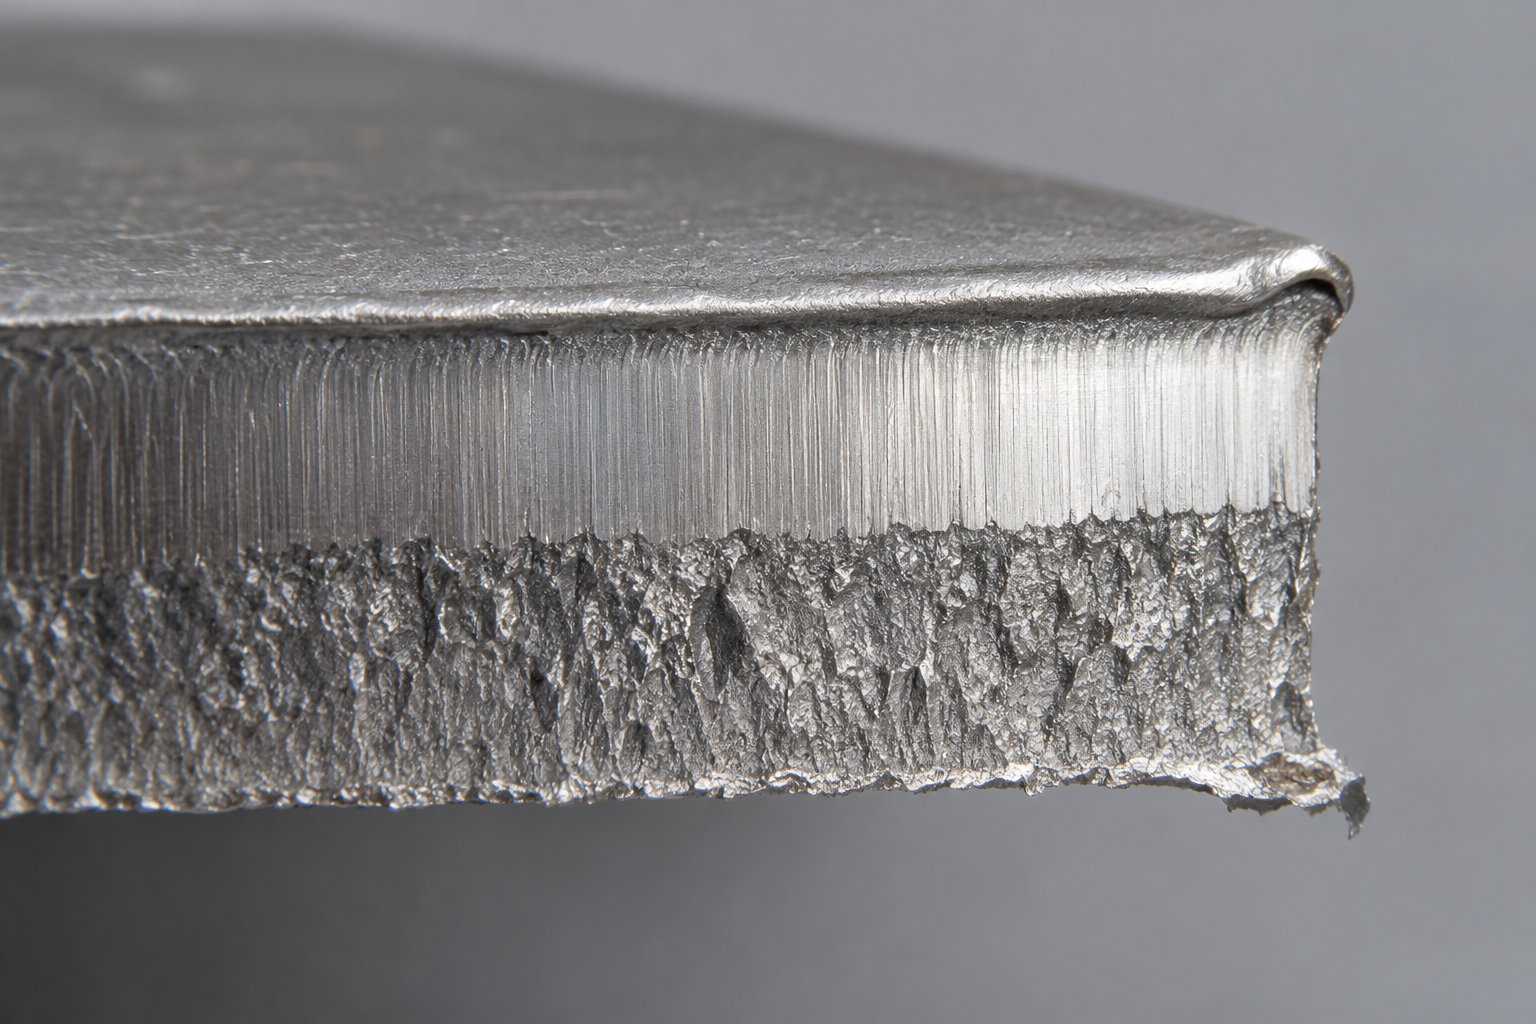
Structure en quatre zones de la surface de découpe : comprendre d'abord la section, puis régler le jeu
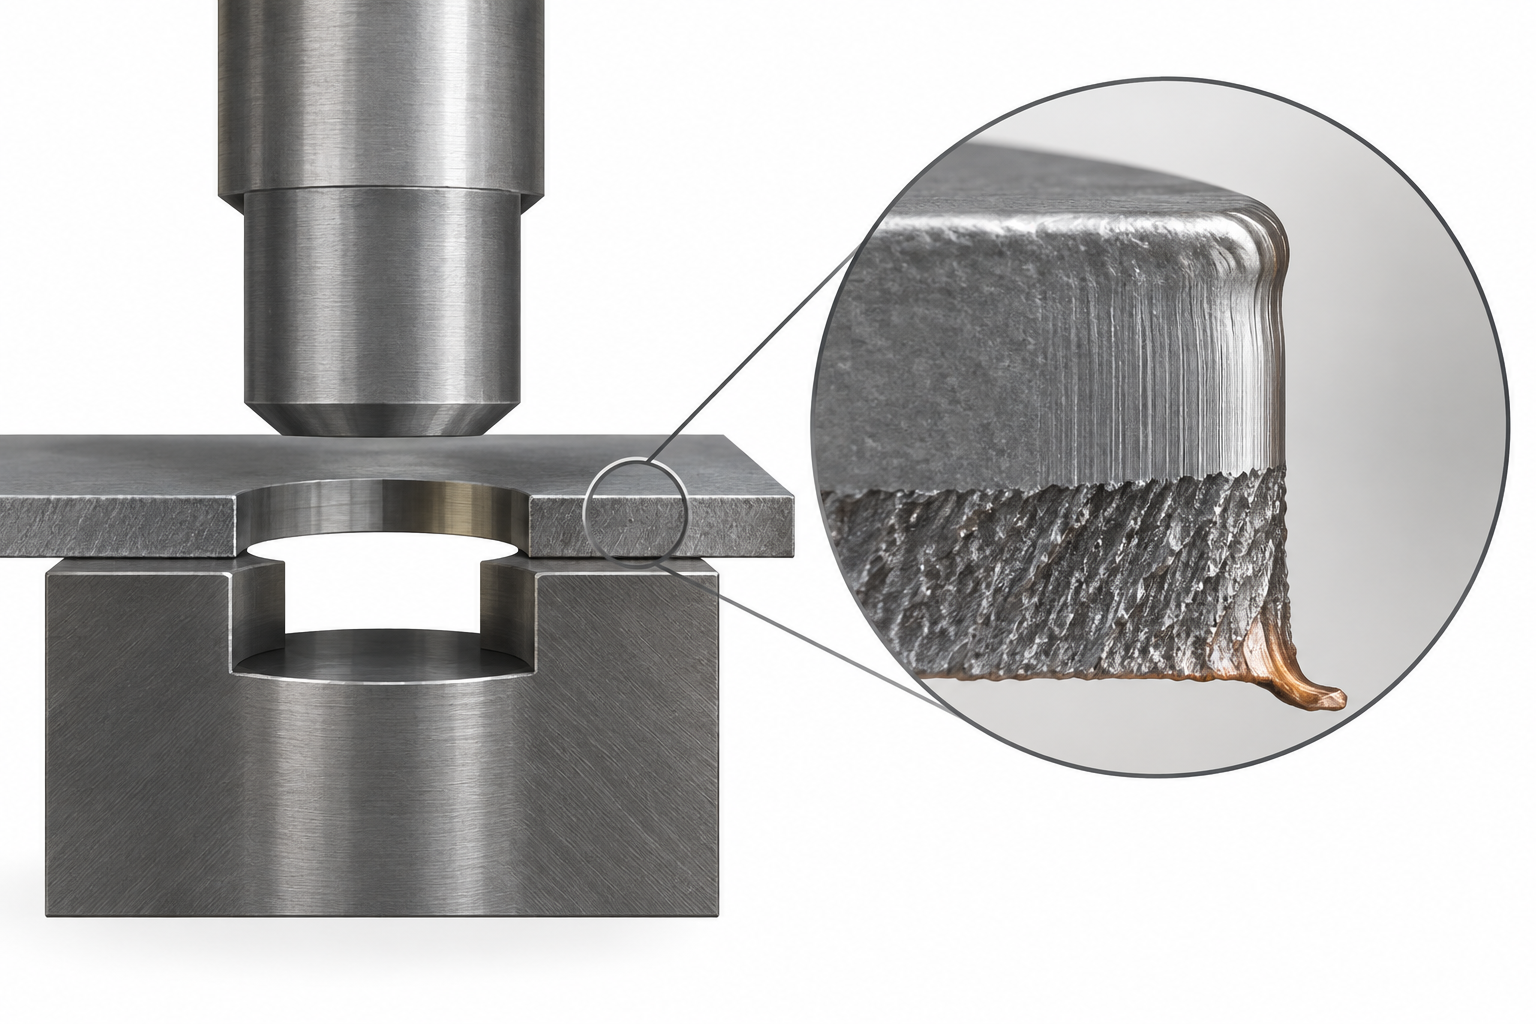
Jeu trop faible et jeu trop important : deux modes de défaillance différents
- La hauteur de bavure est généralement acceptée en pourcentage de l'épaisseur ou selon une limite absolue ; la valeur précise doit être clairement indiquée sur le plan ou dans les spécifications de contrôle, et l'on ne peut pas présumer que « après ébavurage, c'est bon ».
- L'arrondi du tranchant est le levier pour maîtriser le bombé : après émoussage du tranchant, le bombé augmente ; un affûtage régulier coûte moins cher qu'un remplacement ultérieur de l'outil.
- Pour le choix de l'acier à outils, les matrices de découpe utilisent couramment des aciers à outils à froid du type Cr12MoV, SKD11 ; pour l'acier à haute résistance ou les grandes séries, on envisage de l'acier rapide métallurgie des poudres, la nuance précise étant évaluée par l'atelier d'emboutissage selon la durée de vie.
- La durée de vie entre affûtages n'a pas de valeur garantie uniforme ; elle est fortement liée à l'épaisseur, à la résistance du matériau, à la lubrification et au nombre de coups. La pratique courante consiste à fixer un seuil de coups ou une surveillance des bavures comme déclencheur d'affûtage.
Pliage et emboutissage profond : les deux opérations de formage les plus sujettes aux problèmes dans les techniques d'emboutissage
La découpe détermine le contour, le pliage et l'emboutissage profond déterminent si la pièce peut être assemblée. Lorsque ces deux opérations posent problème, ce n'est souvent pas que l'outil est mal conçu, mais que le matériau ne se déforme pas comme prévu. La difficulté du pliage réside dans le retour élastique et la protection des positions de perçage ; celle de l'emboutissage profond dans la tension entre fissuration et plissement. Ci-dessous, nous les traitons séparément.
Pliage : retour élastique, rayons et distance du trou à la ligne de pliage
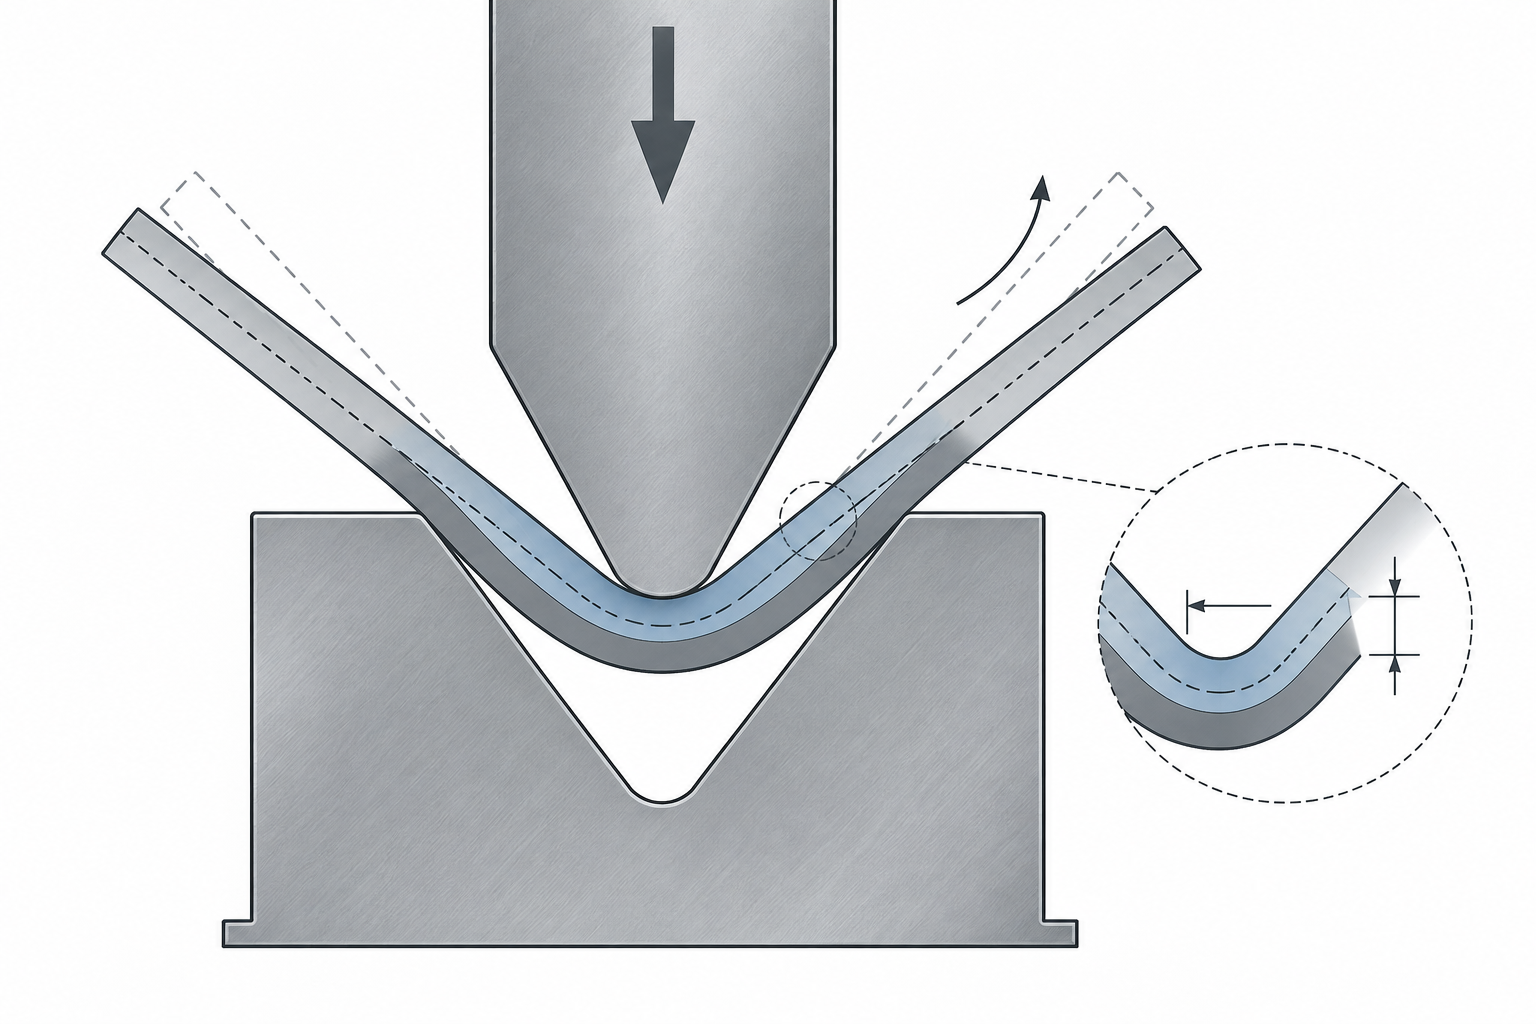
Le pliage consiste à courber une plaque plane selon un angle le long d'une ligne. Lorsque le poinçon descend, la face interne de la tôle est comprimée et la face externe étirée, la couche neutre ne se déformant pratiquement pas. Après la remontée du poinçon, la récupération élastique fait que l'angle réel est inférieur à l'angle de l'outil ; cet écart est le retour élastique. L'ampleur du retour élastique augmente avec la résistance du matériau : elle est généralement faible pour l'acier à bas carbone, plus marquée pour l'inox et l'aluminium. La pratique courante consiste à compenser l'angle sur l'outil, ou à ajouter une opération de calibrage après pliage. La valeur exacte de compensation doit être déterminée par essais selon les valeurs mesurées du lot de matériau.
Le rayon de pliage minimal est une autre contrainte stricte. Si le rayon est trop petit, la déformation en traction de la face externe dépasse l'allongement du matériau, ce qui provoque directement des microfissures et endommage aussi le revêtement de surface. Valeurs empiriques courantes dans le secteur : pour l'acier à bas carbone laminé à froid, le rayon intérieur minimal est environ égal à l'épaisseur de la tôle ; pour l'inox, environ 0,5 à 1 fois l'épaisseur ; pour l'aluminium et le cuivre, les écarts sont importants selon la nuance et doivent être confirmés selon le plan et l'état du matériau. Le sens de pliage compte aussi : plier dans le sens de laminage du matériau fissure plus facilement que perpendiculairement ; il faut en tenir compte lors de l'imbrication.
La distance du trou à la ligne de pliage est souvent négligée. Si le trou est trop proche de la ligne de pliage, il sera étiré en ovale, voire déchiré, lors du pliage. Il est généralement recommandé de laisser au moins 1,5 fois l'épaisseur de la tôle plus le rayon de pliage entre le bord du trou et le bord intérieur du pliage ; si cela ne suffit vraiment pas, plier d'abord puis percer, ou transformer le trou en encoche pour que la ligne de pliage le traverse. Le sens de pliage (vers le haut ou vers le bas) doit être clairement indiqué sur le plan, sinon le sens de bridage et d'avance sera inversé.
Emboutissage profond : force de serre-flan, rapport d'emboutissage et différences de causes entre fissuration et plissement
L'emboutissage profond consiste à faire entrer un flan plat dans la matrice pour obtenir une forme de godet ou de boîte. Contrairement au pliage, l'emboutissage profond fait couler le matériau de toute la zone de collerette dans la matrice, avec une déformation bien plus importante. Deux forces s'opposent : le poinçon tire vers le bas, le serre-flan presse la collerette pour éviter le plissement. Si la force de serre-flan est trop faible, la collerette se plisse ; si elle est trop forte, le matériau ne peut plus s'écouler, la paroi s'amincit, voire se déchire.
Le rapport d'emboutissage (rapport entre le diamètre du flan et le diamètre de la pièce emboutie) est la clé pour déterminer si l'emboutissage peut se faire en une seule passe. Référence courante dans le secteur : pour l'acier à bas carbone, le rapport d'emboutissage en une passe est d'environ 1,8–2,0 ; pour l'acier inoxydable et l'aluminium, il est plus faible, nécessitant généralement deux passes ou plus avec recuit intermédiaire. Un rayon de matrice trop petit aggrave la fissuration, tandis qu'un rayon trop grand favorise le plissement ; on prend généralement 5 à 10 fois l'épaisseur de la tôle comme valeur de départ. Le rayon du poinçon influence également l'écoulement de la matière et ne doit pas être choisi au hasard.
L'anisotropie de la matière provoque l'apparition d'oreilles sur le bord de la pièce emboutie — plus hautes dans quatre directions et plus basses dans quatre autres. Les aciers pour emboutissage profond contrôlent la texture pour réduire cet écart. La lubrification n'est pas une option en emboutissage : elle réduit directement le frottement entre la collerette et la matrice, permettant à la matière de s'écouler ; les nervures d'emboutissage servent à contrôler localement la vitesse d'alimentation pour éviter qu'une section n'avance trop vite et ne plisse. Parmi les matériaux courants, l'acier à bas carbone et l'acier pour emboutissage profond sont les plus faciles à emboutir ; l'acier inoxydable durcit rapidement et exige une tonnage plus élevé et une meilleure lubrification ; l'aluminium et le cuivre ont un bon allongement mais ont tendance à coller au moule.
Les critères communs aux deux opérations : d'abord calculer la déformation, ensuite définir l'outillage
Le pliage et l'emboutissage semblent être deux choses différentes, mais la logique de jugement est la même : vérifier d'abord si la matière peut supporter cette quantité de déformation, puis déterminer la structure de l'outillage et le nombre d'opérations. Le pliage calcule la déformation en traction sur la face externe et la compensation du retour élastique ; l'emboutissage calcule le rapport d'emboutissage et la fenêtre de force de serrage. Une fois les deux calculs faits, on passe à la conception de l'outillage, ce qui permet d'économiser bien plus qu'en ouvrant le moule puis en procédant par essais-erreurs.
Matériaux et tolérances : les postes de coût dans la technique d'emboutissage
Pour un même plan, changer de matériau ou resserrer d'un cran une tolérance peut faire varier le devis de l'outillage du simple au double. Dans la structure de coûts de la technique d'emboutissage, les matériaux et les tolérances sont les deux leviers les plus sous-estimés — ils ne changent pas la presse, mais modifient directement la nuance d'acier de l'outillage, le nombre de postes, la fréquence d'affûtage et la configuration des moyens de contrôle.
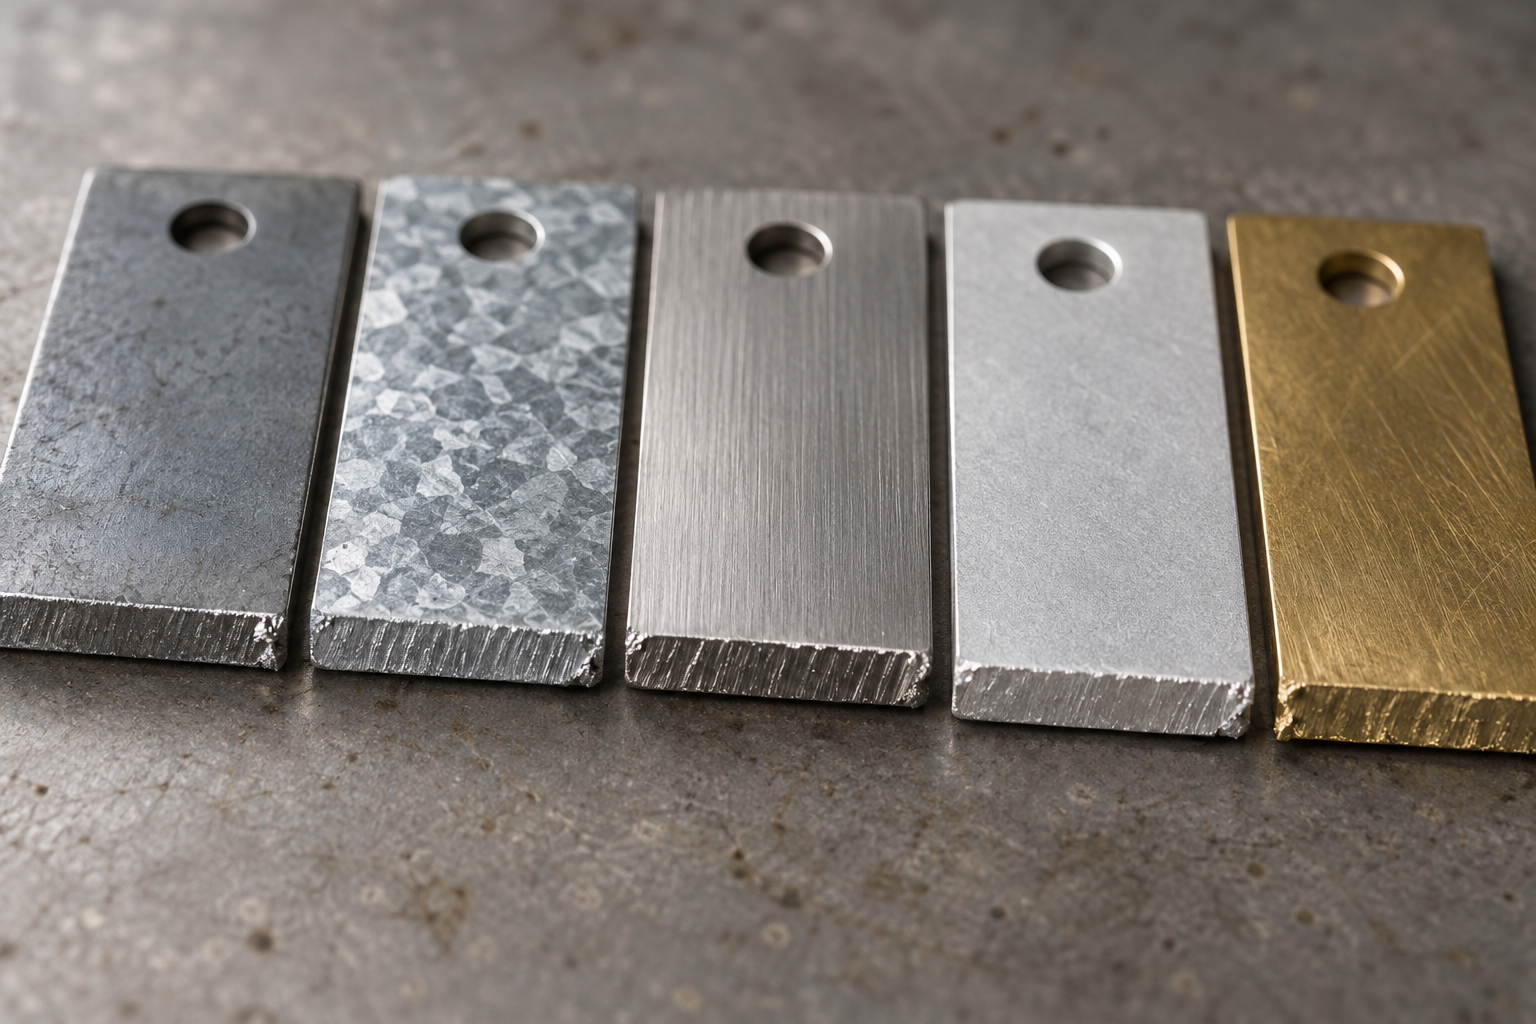
Différences de comportement de cinq tôles courantes dans la technique d'emboutissage
La tôle d'acier à bas carbone laminée à froid (telles que SPCC, DC01) est le choix le plus commode pour l'emboutissage : résistance modérée, allongement élevé, faible retour élastique, elle couvre le découpage, le poinçonnage, le pliage et l'emboutissage peu profond. La tôle galvanisée ajoute une couche de zinc : lors du découpage, le zinc est entraîné par la face cisaillée, des copeaux de zinc sont plus visibles du côté des bavures, et le jeu de l'outillage doit généralement être légèrement augmenté, sinon le tranchant accumule de la matière. L'acier inoxydable (304, 301, etc.) a une résistance élevée et durcit rapidement, la force de découpage augmente nettement, le tranchant s'use vite, et le retour élastique est plus important que celui de l'acier à bas carbone, le rayon de pliage doit donc être plus large.
La tôle d'aluminium (5052, 6061, etc.) est souple, légère et conduit bien la chaleur ; lors du découpage, elle a tendance à coller à l'outil et à produire des bavures plus importantes, mais elle est très adaptée aux pièces pliées en petite série. Les alliages de cuivre (laiton, bronze phosphoreux) ont un bon allongement et une excellente conductivité électrique et thermique ; ils sont souvent utilisés pour les connecteurs et les bornes, au prix d'un coût matière élevé et d'une surface facilement rayée, ce qui impose des exigences plus strictes sur l'alimentation et la rugosité de surface de l'outillage. Au moment de choisir la matière, posez d'abord deux questions : quelles charges la pièce supporte-t-elle, et quelle est la profondeur des opérations de formage. Si l'allongement est insuffisant, même le meilleur outillage ne pourra pas produire une pièce emboutie conforme.
Plage générale des tolérances atteignables en emboutissage : valeurs de référence, non contractuelles
La précision d'emboutissage courante dans le secteur se répartit à peu près ainsi : le contour extérieur est généralement de l'ordre de ±0,1–0,2 mm, le diamètre et la position des trous sont le plus souvent de ±0,05–0,15 mm, l'angle de pliage est couramment de ±0,5°–1°, la planéité dépend de l'épaisseur de la tôle et des dimensions de la pièce ; pour les petites pièces en tôle mince, on peut atteindre l'ordre de 0,1 mm, tandis que les pièces de grande dimension seront plus lâches. Ces chiffres sont des références pour juger si un plan est « facile à emboutir », et non des valeurs garanties par un atelier quelconque — ce qui est réellement atteignable dépend de l'état de la matière, de la structure de l'outillage, du tonnage de la machine et des capacités de contrôle, et doit être confirmé point par point avec le fournisseur selon le plan.
Le coût du resserrement des tolérances ne réside pas dans l'usinage lui-même, mais dans l'outillage et les moyens de contrôle. Passer une tolérance de position de trou de ±0,15 à ±0,05 implique souvent d'ajouter des pions de guidage, d'augmenter la précision d'ajustement des plaques, de transformer un outil à poste unique en outil progressif ; le coût de l'outillage et le cycle de mise au point augmentent en conséquence. Resserrer la planéité à moins de 0,1 mm peut nécessiter l'ajout d'un poste de calibrage ou d'une opération de planage. Les moyens de contrôle suivent la même logique : un contour vérifiable au pied à coulisse passe au calibre à mâchoires, au projecteur de profil voire à la machine à mesurer tridimensionnelle, et le temps de contrôle comme le coût des montages se répercutent dans le prix unitaire.
Comment traiter les défauts courants : bavures, retour élastique, fissuration, plissement, marques
Dans la technique d'emboutissage, le réglage en ligne consacre 80 % du temps à cinq mots : bavures, retour élastique, fissuration, plissement, marques. Leur ordre de diagnostic ne doit pas être aléatoire, mais suivre la chaîne suivante : d'abord tranchant et jeu, puis matière et lubrification, ensuite structure de l'outillage et force de serrage, enfin machine et alimentation. Voici, point par point, les directions d'ajustement applicables.
Bavures : mesurer d'abord le jeu, puis examiner le tranchant
Lorsque les bavures augmentent, la première étape consiste à mesurer si le jeu unilatéral entre poinçon et matrice dépasse la plage de pourcentage courante de l'épaisseur de la matière (couramment 5 %–10 % dans le secteur, plus faible pour les tôles minces et plus élevé pour les tôles épaisses, à confirmer selon le plan et la matière). Un jeu trop grand pousse la matière vers la zone de rupture, augmentant à la fois les bavures et l'affaissement ; un jeu trop petit élargit la bande brillante mais accroît l'effort latéral sur le tranchant, qui risque de s'ébrécher. Si le jeu est correct, vérifier si le tranchant est émoussé — un rayon de tranchant supérieur à environ 5 % de l'épaisseur de la matière indique qu'il faut affûter. Directions d'ajustement : corriger le jeu, remplacer les inserts de tranchant, ou passer à une opération d'ébavurage avec jeu négatif pour écraser les bavures.
Retour élastique : l'angle de pliage est incorrect, agissez d'abord sur la compensation plutôt que de forcer par pression
Le retour élastique au pliage est quasiment inévitable en technique d'emboutissage ; pour l'acier à bas carbone, il est courant de 1°–3°, et pour l'inox et les tôles à haute résistance, il peut atteindre 5°–8° (valeurs de référence du secteur, à confirmer selon le matériau et le rapport R/t). Ordre de diagnostic : vérifiez d'abord si le lot de matière a changé et si la limite d'élasticité a augmenté ; regardez ensuite si le rayon de pliage correspond à la rainure en V de la matrice inférieure (une rainure en V trop petite augmente le retour élastique) ; en dernier recours seulement, compensez par l'angle, le retour négatif ou un poste de calibrage. Si le retour élastique dérive soudainement en production, c'est le plus souvent dû à l'accumulation de l'écrouissage du matériau ou à l'élévation de température de l'outil ; ne vous précipitez pas pour modifier le moule.
Fissuration et plissement : les deux faces de l'emboutissage profond, aux causes opposées
La fissuration et le plissement en emboutissage profond sont une paire d'effets opposés. La fissuration se produit surtout au rayon du poinçon ou sur la paroi latérale ; les causes profondes sont une ductilité insuffisante du matériau, un rapport d'emboutissage trop grand, un rayon trop petit, une force de serrage trop élevée ou un manque de lubrification. Le plissement se produit sur la collerette ou la paroi latérale ; les causes profondes sont une force de serrage insuffisante, une tôle trop fine ou un réglage inapproprié des nervures d'emboutissage. Sens des ajustements : pour la fissuration, réduisez d'abord le rapport d'emboutissage ou augmentez le rayon du poinçon, améliorez la lubrification ; pour le plissement, augmentez d'abord la force de serrage ou ajoutez des nervures d'emboutissage. Si les deux apparaissent en même temps, cela signifie que la fenêtre de process est déjà trop étroite : il faut revenir à la répartition des opérations et re-séquencer.
Marques et contrôle : les instruments de mesure pour la première pièce et les prélèvements en série
Les marques proviennent le plus souvent de corps étrangers sur la surface du moule, d'un plateau éjecteur non plan, de rayures au convoyeur ou de l'arrachement du revêtement de surface du matériau. Lors du diagnostic, nettoyez d'abord le moule, vérifiez le jeu du plateau éjecteur, puis contrôlez les rails d'alimentation et le porte-pièces. Étape de contrôle : pour la première pièce, vérifiez les dimensions clés et les positions de perçage au pied à coulisse, à la jauge d'épaisseur ou au projecteur ; pour l'angle de pliage, comparez à l'équerre d'angle ou par projection ; en série, prélevez selon la fréquence, et recontrôlez la planéité et les tolérances géométriques à la machine à mesurer tridimensionnelle ou avec un gabarit dédié. Si la première pièce n'est pas validée, ne lancez pas la production : c'est la discipline la plus économique.
Une fois fixé l'ordre de diagnostic des cinq catégories de défauts ci-dessus, le réglage en technique d'emboutissage passe de « trouvé à l'essai » à « trouvé par vérification ». Dans la section suivante, voyons quelles pièces doivent passer par l'emboutissage et quelles pièces doivent changer de procédé.
Quelles pièces conviennent à la technique d'emboutissage, et quelles pièces doivent changer de procédé
Pour juger si une pièce doit passer par l'emboutissage, examinez d'abord quatre variables : le volume, la forme, l'épaisseur de tôle et la précision. Si une seule de ces quatre conditions n'est pas remplie, forcer l'emboutissage se transformera en un investissement de moule à perte.
Calculez d'abord le volume : sur combien de pièces amortir le coût du moule
L'économie de l'emboutissage est typiquement « lourde en amont, légère à la pièce ». Un moule simple de découpe et poinçonnage se situe couramment dans le secteur entre quelques milliers et quelques dizaines de milliers de yuans, et un moule progressif ou un moule avec emboutissage profond sera nettement plus élevé. Cette somme n'a de sens que si elle est amortie sur le volume.
Le jugement utile n'est pas « combien de pièces faut-il pour ouvrir un moule », mais « au volume total prévu, le coût unitaire avec moule peut-il être inférieur à celui d'un procédé alternatif ». Une frontière approximative courante dans le secteur : en dessous de quelques milliers de pièces, pour une pièce plate et peu complexe, la découpe laser plus le pliage sont souvent plus avantageux ; au-delà de plusieurs dizaines de milliers de pièces, l'avantage de coût unitaire de l'emboutissage apparaît ; au-delà de plusieurs centaines de milliers de pièces, l'emboutissage est presque l'option par défaut. Ce ne sont que des ordres de grandeur de référence ; le détail dépend de la complexité de la pièce et de la structure du moule, et doit être confirmé selon le plan et l'évaluation du fournisseur.
Regardez ensuite la forme : les pièces plates, symétriques et à faible emboutissage conviennent le mieux
La technique d'emboutissage excelle pour deux types de formes. Le premier est la catégorie plate : supports, cales, ressorts, plaques de connexion, avec un contour extérieur et quelques trous, réalisables en une ou deux opérations de découpe et poinçonnage. Le second est la catégorie de pièces formées symétriques : boîtiers à faible emboutissage, pièces en forme de godet, pièces à bride relevée ; tant que le rapport d'emboutissage reste dans les limites permises par le matériau, la cadence et la constance de l'emboutissage sont difficiles à remplacer.
À l'inverse, plusieurs types de formes doivent faire envisager un changement de procédé. Les pièces à surfaces gauches tridimensionnelles complexes, avec cavités internes et rainures latérales, nécessitent plusieurs jeux de moules ou des structures à coins inclinés en emboutissage, avec des coûts et des risques peu avantageux ; ces pièces passent généralement plus directement par l'usinage CNC. Les pièces plastiques ne relèvent pas du domaine de l'emboutissage ; à volume élevé, on passe à l'injection plastique. Pour les petites séries de pièces plastiques au stade du prototype, réaliser quelques dizaines de pièces par moulage de réplique manuel (coulée sous vide) pour valider la structure est bien plus réaliste que d'ouvrir un moule acier.
Épaisseur de tôle et précision : deux seuils souvent sous-estimés
En matière d'épaisseur, la plage courante d'épaisseur de tôle emboutie dans le secteur se situe à peu près entre 0,2 et 6 mm ; les tôles minces (moins de 0,5 mm) ont tendance à se plisser et à dévier à l'alimentation, tandis que les tôles épaisses (plus de 3 mm) exigent une tonnage de presse plus élevé et un acier de moule plus dur, avec une usure du tranchant plus rapide. Hors de cette plage, ce n'est pas impossible, mais le seuil des moules et des équipements augmente fortement.
En matière de précision, il faut distinguer deux choses : les dimensions que l'emboutissage peut atteindre de façon stable et les dimensions indiquées sur le plan ne sont pas forcément la même chose. Le contour extérieur, la position des trous et l'angle de pliage ont chacun leurs plages de tolérance courantes ; la position des trous est généralement plus facile à tenir serrée que le contour, tandis que l'angle de pliage est plus lâche à cause du retour élastique. Dès que les indications du plan dépassent les capacités habituelles de l'emboutissage, le fournisseur ne peut compenser qu'en ajoutant des opérations de calibrage ou des gabarits de contrôle, et le coût grimpe directement.
Phase de prototypage : ne vous précipitez pas pour ouvrir un moule d'emboutissage
Beaucoup de projets restent bloqués ici : la structure n'est pas encore figée, et on pense déjà à ouvrir un moule d'emboutissage. La méthode plus sûre consiste d'abord à découper au laser, à plier au CNC ou avec un moule de pliage simple pour réaliser quelques pièces prototypes, afin de vérifier une fois les relations d'assemblage, les positions de perçage et l'ordre de pliage. À ce stade, on utilise les capacités de tôlerie pour un petit lot d'essai d'assemblage : coût faible, modifications rapides.
Une fois la structure finalisée et la série confirmée, on investit alors dans un moule d'emboutissage dur. Si l'ordre est inversé, le coût d'une modification de moule est souvent bien plus élevé que le temps économisé lors de la phase de prototypes. Pour juger quelle voie convient au stade actuel, on peut d'abord consulter l'aperçu des capacités de fabrication, puis décider entre emboutissage, tôlerie ou CNC.
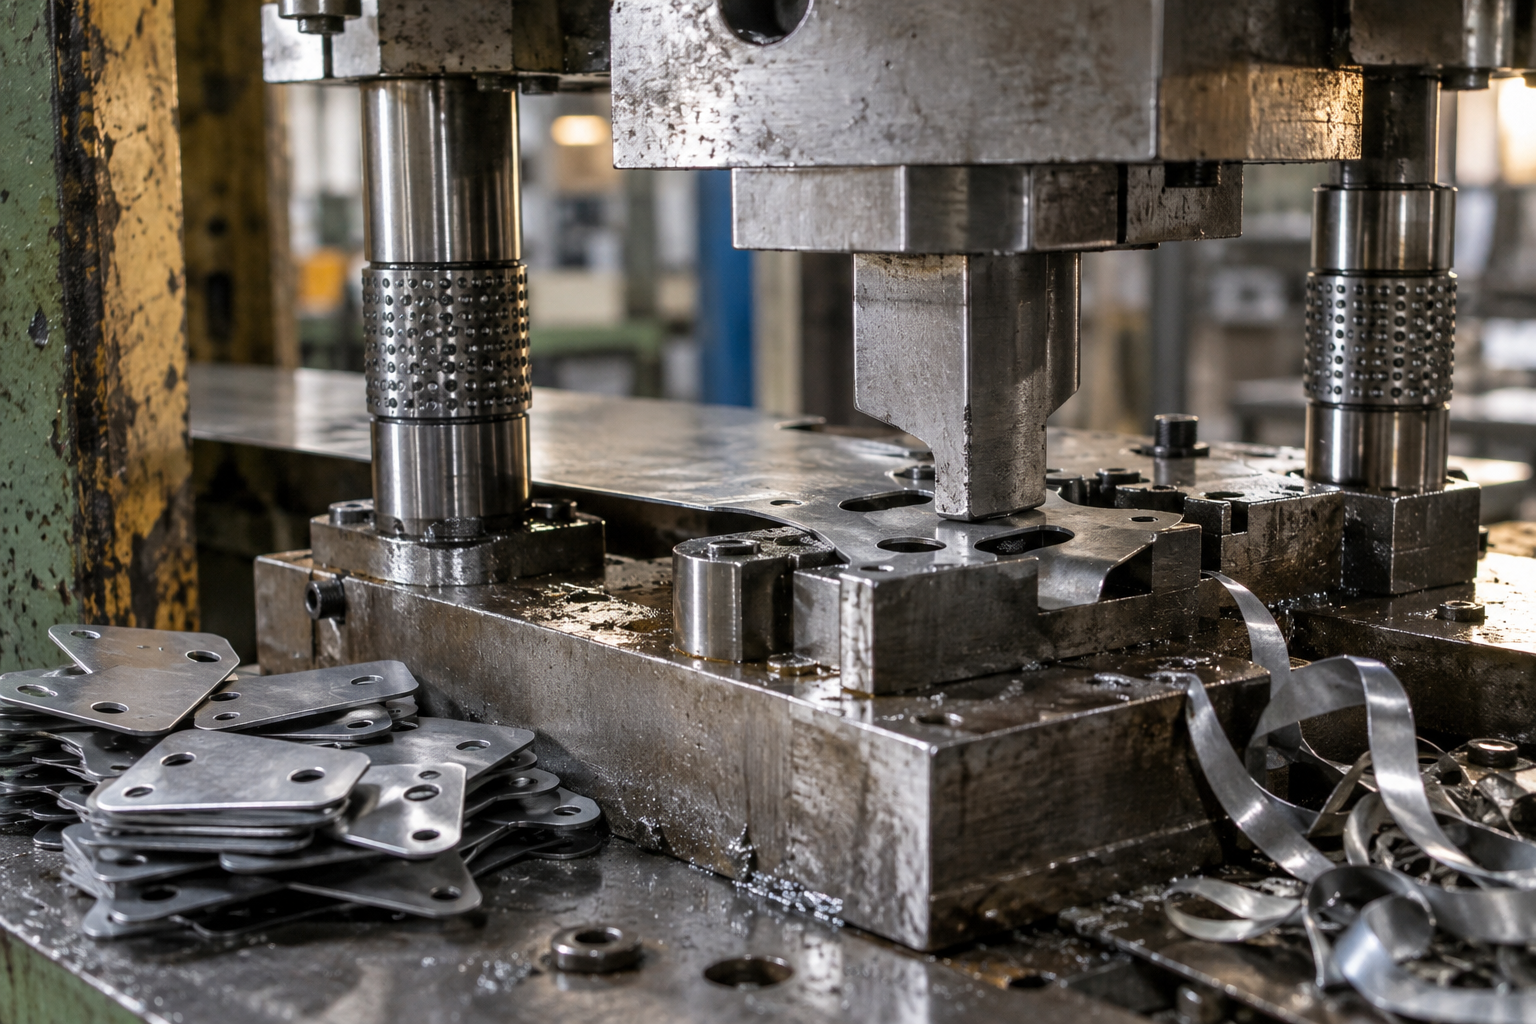
Résumons le jugement ci-dessus en une phrase : si la série est suffisamment grande, la forme plutôt plate ou symétrique, et l'épaisseur comme la précision dans les plages habituelles, la technologie d'emboutissage est la bonne réponse ; si l'un de ces critères est manifestement dépassé, envisagez d'abord la tôlerie, le CNC, l'injection plastique ou le moulage silicone, terminez la validation de la structure, puis réévaluez le moule.
Du plan à la production de série : les points de contrôle DFM de la technologie d'emboutissage
Dans la technologie d'emboutissage, le poste de coût principal est le moule, pas la pièce unitaire. Modifier une marge ou un rayon sur le plan est généralement bien plus rapide que de modifier après avoir ouvert le moule. Passer en revue les points suivants avant l'ouverture du moule permet d'économiser un cycle d'essai et de retouche du moule.
- Distance trou-bord : si le bord du trou est trop proche du bord de la matière, le bord sera affaissé, voire déchiré, lors du découpage. La pratique courante du secteur est une distance trou-bord au moins égale à l'épaisseur t, et supérieure à 1,5t pour les bords importants ; à confirmer selon le plan et l'évaluation du fournisseur.
- Distance trou-ligne de pliage : un trou situé à l'intérieur du pliage se déforme lors du pliage. La référence courante est une distance du bord du trou à la ligne de pliage d'au moins 1,5t + le rayon intérieur de pliage ; si ce n'est pas possible, réservez le trou pour un perçage après pliage.
- Rayon de pliage minimal : un rayon trop petit provoque une fissuration des fibres extérieures. Pour l'acier doux, le rayon intérieur courant peut descendre à environ 0,5t ; l'inox et l'aluminium dur doivent être augmentés ; à valider selon l'état de la matière et l'expérience du fournisseur.
- Profondeur d'emboutissage et congés : une profondeur d'emboutissage dépassant ce que l'allongement de la matière peut supporter provoque une fissuration. Des congés de poinçon ou de matrice trop petits aggravent la fissuration et le plissement ; si nécessaire, réalisez l'emboutissage en plusieurs passes.
- Sens de la matière : la tôle laminée à froid a un sens de laminage ; une ligne de pliage parallèle au sens de laminage fissure plus facilement. Si le plan ne l'indique pas, confirmez le sens avec le fournisseur avant l'ouverture du moule.
- Tolérances indiquées sont-elles contrôlables : une tolérance indiquée exige un instrument de mesure correspondant. Pour les positions de perçage, la forme, l'angle de pliage et la planéité, confirmez avant l'ouverture du moule quels instruments sont utilisés et s'ils couvrent le besoin, sinon ce sera source de litiges en production.
- Exigences de traitement de surface : la galvanisation, la peinture et l'anodisation modifient les dimensions et l'état des bavures. Précisez sur le plan si le perçage et l'ébavurage se font avant ou après le traitement.
Parmi ces points, la distance trou-ligne de pliage et le rayon de pliage minimal sont les deux plus souvent négligés. Le DFM de la technologie d'emboutissage ne consiste pas à resserrer les tolérances, mais à exposer à l'avance ce que le procédé ne peut pas réaliser. Modifier la position relative d'un trou sur le plan coûte généralement un ordre de grandeur de moins qu'une reprise de moule. En cas de doute réel, indiquez clairement les cotes fonctionnelles et les exigences d'aspect, et laissez le reste au fournisseur selon ses capacités de procédé.
Questions fréquentes
Les questions ci-dessous proviennent essentiellement des points de jugement récurrents mentionnés plus haut : jeu, retour élastique, rapport d'emboutissage, tolérances et choix de procédé. Les réponses suivent les pratiques courantes du secteur ; les valeurs précises restent à confirmer selon le plan, l'état de la matière et l'évaluation du fournisseur.
Dans la technologie d'emboutissage, quel jeu de découpage faut-il réellement adopter ?
La pratique courante du secteur est de le donner en pourcentage de l'épaisseur de tôle : pour les matériaux à bonne plasticité comme l'acier doux et l'aluminium, le jeu bilatéral se situe souvent entre 8 % et 12 % de l'épaisseur ; pour l'inox et les matériaux écrouis, il est plus faible, environ 6 % à 10 %. Un jeu trop faible élargit la bande brillante et donne une belle coupe, mais use rapidement les arêtes et favorise l'ébréchage ; un jeu trop grand augmente les bavures et l'affaissement. La valeur réelle dépend de la nuance de matière, de l'épaisseur et des exigences de coupe ; il est préférable d'indiquer sur le plan la hauteur de bavure acceptable, afin que le mouliste ajuste finement selon les résultats d'essai.
Pourquoi percer d'abord puis plier, alors que certains trous doivent être percés seulement après le pliage ?
Percer d'abord puis plier est l'ordre conventionnel, car le pliage entraîne un décalage des positions de perçage. Mais si un trou est trop proche de la ligne de pliage — dans le secteur, on recommande généralement que la distance entre le bord du trou et le bord intérieur du pliage ne soit pas inférieure à l'épaisseur de la tôle plus le rayon de pliage, sinon le trou sera déformé par étirement lors du pliage — il faut alors déplacer ce perçage après le pliage et le réaliser séparément. Dans les moules progressifs, il est plus courant de placer ce type de trou à la dernière station après le poste de pliage, au prix d'une station supplémentaire dans le moule et d'une hausse des coûts.
Comment contrôler le retour élastique des pièces embouties, peut-on le régler en une seule fois grâce au moule ?
Le retour élastique est le résultat inévitable de la récupération élastique du matériau, et il est difficile de le régler parfaitement en une seule fois. Les pratiques courantes sont la compensation par surpliage (réaliser l'angle du moule légèrement inférieur à l'angle cible), l'ajout d'angles négatifs ou de nervures de renfort, le réglage de la force de serrage, et si nécessaire le changement pour un matériau à retour élastique plus faible. L'acier à bas carbone a un faible retour élastique, l'inox et l'acier à haute résistance ont un retour élastique marqué, l'aluminium se situe entre les deux. Il est plus réaliste de mesurer l'angle de pliage sur la première pièce, puis de déterminer la compensation, plutôt que de forcer les tolérances sur le plan.
Quelle précision peut atteindre la technologie d'emboutissage, et combien coûte un resserrement des tolérances ?
Références courantes dans le secteur : contour extérieur environ ±0,1–0,3 mm, position des trous environ ±0,05–0,15 mm, angle de pliage environ ±0,5°–1°, variant selon l'épaisseur de la tôle et les dimensions de la pièce. Ce sont des plages indicatives pour l'évaluation, pas des engagements. Chaque resserrement d'un cran de tolérance augmente la charge de travail liée à la précision des arêtes du moule, aux gabarits de contrôle et à la validation de la première pièce, et la hausse des coûts n'est souvent pas linéaire. Indiquer sur le plan des tolérances vérifiables et mesurables a plus de sens que d'inscrire une série de chiffres impossibles à mesurer au pied à coulisse.
Pour les petites séries de pièces, faut-il utiliser l'emboutissage, la tôlerie ou le CNC ?
Cela dépend de la série et de la forme. Au-delà de quelques milliers de pièces, pour des pièces symétriques de type plat ou à faible emboutissage profond, le coût unitaire de l'emboutissage avec moule baisse nettement ; pour quelques dizaines à quelques centaines de pièces, la tôlerie par découpe laser et pliage est plus avantageuse et évite le cycle de fabrication du moule. Pour les structures tridimensionnelles complexes, en pièce unique ou en très petite série, le fraisage CNC est plus direct. En phase de prototypage, on utilise souvent la découpe laser ou le CNC pour valider d'abord la structure, puis on passe à l'emboutissage avec moule une fois confirmée, ce qui permet de réduire en amont le risque de reprise du moule. Pour le choix précis, on peut se référer au champ d'application des capacités de tôlerie et des capacités d'usinage CNC.
Key takeaways
- L'emboutissage repose sur un moule et une presse pour séparer ou former une tôle à température ambiante ; l'essentiel réside dans l'agencement des opérations et le jeu du moule.
- Le découpage de flans, le poinçonnage, le pliage, l'emboutissage profond, le bordage et le calibrage ont chacun leur précision atteignable et leurs modes de défaillance.
- Les défauts courants (bavures, retour élastique, fissuration d'emboutissage, plissement) correspondent à des paramètres précis : jeu, rayons, force de serre-flan, etc.
- La rentabilité de l'emboutissage dépend de la série et de l'amortissement du moule ; pour les petites séries, la tôlerie ou le CNC sont souvent plus avantageux.
- Les tolérances et l'état du matériau indiqués sur le plan doivent être confirmés avant la fabrication du moule ; de nombreux problèmes peuvent être corrigés dès l'étape DFM.



