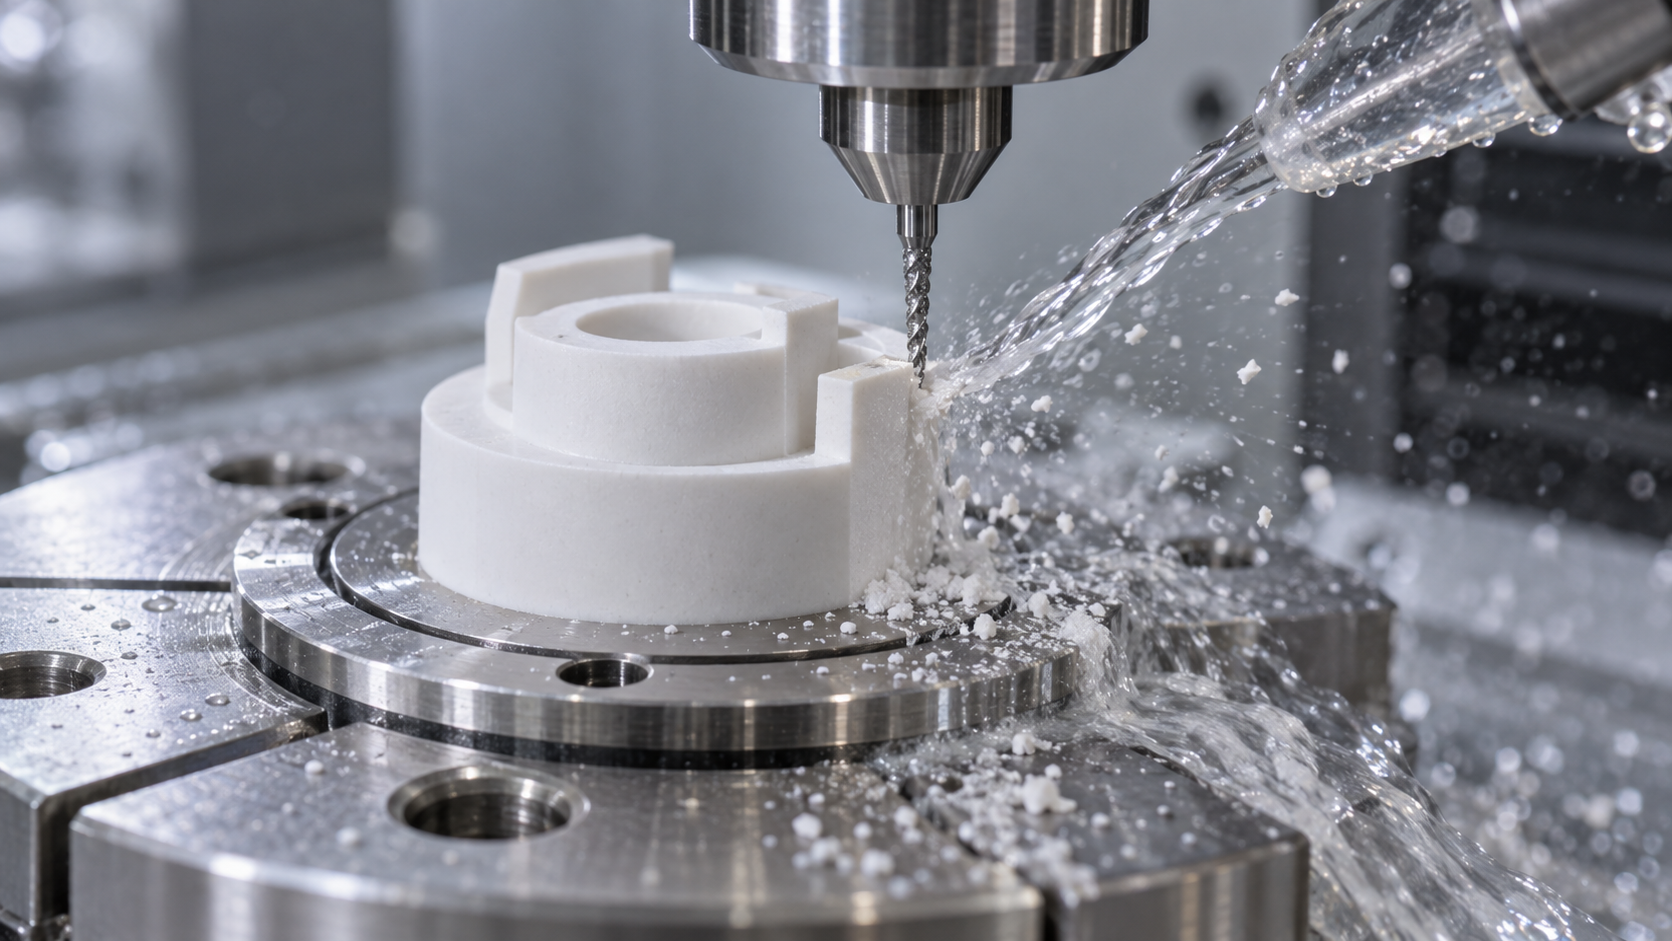
Usinage de précision de la céramique en zircone : plus la dureté est élevée, plus la fragilité pose problème
Commençons par bien cerner le « profil » de la zircone : elle résiste à l'usure, à la corrosion et possède une bonne biocompatibilité ; sa dureté Mohs dépasse généralement 8, et elle peut dans de nombreux cas remplacer le métal pour des pièces résistant à l'usure, des pièces structurelles ou des restaurations dentaires. Tous ces avantages proviennent d'une seule chose — elle est dure. Et ce à quoi la production est confrontée provient exactement de la même chose.
Une dureté élevée signifie une usure extrêmement rapide des outils. Lorsqu'un outil diamanté coupe de la zircone, l'arête subit dans la zone de contact une usure abrasive continue ; la distance qu'un outil peut parcourir est bien inférieure à celle obtenue en coupant de l'aluminium ou de l'acier. Une grande fragilité signifie une quasi-absence de capacité de déformation plastique : dès qu'une contrainte se concentre localement, le matériau ne « cède » pas un peu avant de se déformer, il se fissure directement. Le taux de tolérance de l'usinage de précision de la céramique en zircone est donc extrêmement faible : une vibration, une brusque variation d'avance, et l'on peut passer de « en cours d'usinage » à « déjà rebuté ».
Les défauts visibles, le lecteur les a sans doute déjà vus : l'ébréchage avec des éclats sur les bords, la fissuration traversant la pièce, les rayures laissant des traces brillantes en surface. Ceux-là, au moins, sont visibles et peuvent être triés puis jetés. Le véritable problème est le troisième — les microfissures cachées. Elles se dissimulent sous la surface, difficiles à juger à l'œil nu comme avec des instruments de mesure ordinaires ; la pièce a un aspect intact et des dimensions conformes, elle semble prête à être expédiée. Mais elles s'étendront lors des contraintes d'assemblage ultérieures, des cycles à haute température ou des conditions de haute pression, puis provoqueront une rupture. Autrement dit, l'ébréchage est un rebut immédiat, la microfissure est un rebut différé — ce dernier nuit en réalité davantage à la fiabilité du produit fini.
Cela détermine que l'usinage de précision de la céramique en zircone ne peut pas se faire selon l'approche consistant à « ajuster quelques paramètres comme pour l'usinage des métaux ». C'est un procédé spécifique articulé autour de la contradiction « haute dureté + grande fragilité » ; dans les sections suivantes, nous décomposerons ce procédé selon plusieurs dimensions : outils, paramètres, bridage, trajectoires d'outil, refroidissement et choix de la stratégie.
Ébréchage, fissuration et microfissures cachées : où l'usinage traditionnel échoue-t-il exactement
Placer une ébauche de zircone sur un centre d'usinage pour métaux et la travailler en précision aboutit le plus souvent à trois issues : un petit éclat sur le bord, une fissure traversante à la surface de la pièce, ou une pièce qui semble parfaitement correcte une fois démontée. Les deux premières sont des rebuts immédiats ; la troisième est la plus problématique — elle ne se manifestera qu'à l'assemblage, à haute température ou sous haute pression.
La raison n'est pas complexe. Les équipements traditionnels de coupe des métaux sont conçus en partant du principe que « la pièce peut absorber les chocs par une légère déformation plastique ». Lors de la coupe d'un métal, l'arête pénètre, le matériau cède localement, forme un copeau et dissipe l'énergie d'impact. La zircone n'offre pas ce mécanisme tampon : sa dureté est telle qu'elle n'a pratiquement pas de domaine de déformation plastique, et dès que la contrainte dépasse la résistance à la traction, elle se libère directement sous forme de fissure. Ainsi, les vibrations dues à un manque de rigidité, les chocs instantanés dus à des paramètres inadaptés, l'augmentation de la force de coupe due à l'usure de l'outil : sur un métal, cela se traduit par « une rugosité de surface qui se dégrade » ; sur de la zircone, par « éclat » et « fissure ».
L'usinage traditionnel échoue sur quatre points
Le premier est le manque de rigidité. Un centre d'usinage pour métaux tolère une certaine flexion du porte-outil et une vibration de la broche, en s'appuyant sur les paramètres de coupe et un polissage ultérieur pour rattraper le coup ; la zircone ne tolère aucune de ces vibrations à haute fréquence, car celles-ci chargent de façon répétée la zone de contact de l'arête et forment des microfissures depuis le bord vers l'intérieur.
Le deuxième est une inadéquation du contrôle de coupe. L'usinage des métaux vise un taux d'enlèvement de matière par unité de temps, avec vitesse, avance et profondeur de passe proportionnées aux caractéristiques de limite d'élasticité du métal ; appliquer directement ce jeu de paramètres à la zircone donne une épaisseur de coupe par dent trop importante, ce qui revient à frapper une surface fragile à chaque passe.
Le troisième est un système d'outillage non résistant à l'usure. Les outils en carbure de tungstène universels s'usent extrêmement vite face à la zircone ; l'arête émoussée ne « coupe » plus, mais « comprime » et « frotte », la force de coupe augmente de façon exponentielle et la probabilité d'éclats augmente en parallèle.
Le quatrième est une conception de protection qui ne bloque pas les poussières. Les copeaux de zircone sont un abrasif dur qui s'infiltre dans les glissières, les vis à billes et les zones électriques, use les pièces internes de la machine, fait chuter la précision mois après mois, ce qui se traduit finalement sur la pièce par une dérive dimensionnelle et des rayures de surface.
Les microfissures cachées sont plus difficiles à traiter que les éclats
Les éclats et les fissures sont des défauts visibles, éliminables à l'œil nu ou avec des instruments de mesure courants. Les microfissures cachées sont différentes : elles se logent sous la zone de contact de l'arête, peuvent ne mesurer que quelques dizaines de micromètres, et échappent à l'inspection visuelle et au pied à coulisse. Elles restent dans la pièce et ne se propagent en rupture qu'à l'accumulation des contraintes d'assemblage, des cycles thermiques ou des charges à haute pression. Pour les pièces structurelles ou sous pression, ce mode de défaillance est bien plus dangereux qu'un « éclat immédiat » — car il peut passer le contrôle de sortie d'usine.
Ainsi, le contrôle qualité de l'usinage de précision de la zircone ne peut pas se limiter à « y a-t-il des éclats ». La pratique courante du secteur consiste à combiner ressuage, observation microscopique ou contrôle par échantillonnage au CT industriel pour dépister les défauts sous-jacents ; les moyens de contrôle précis dépendent de l'usage de la pièce et des critères d'acceptation, et doivent être confirmés dès le stade du plan ou du protocole technique, et non ajoutés après l'usinage.
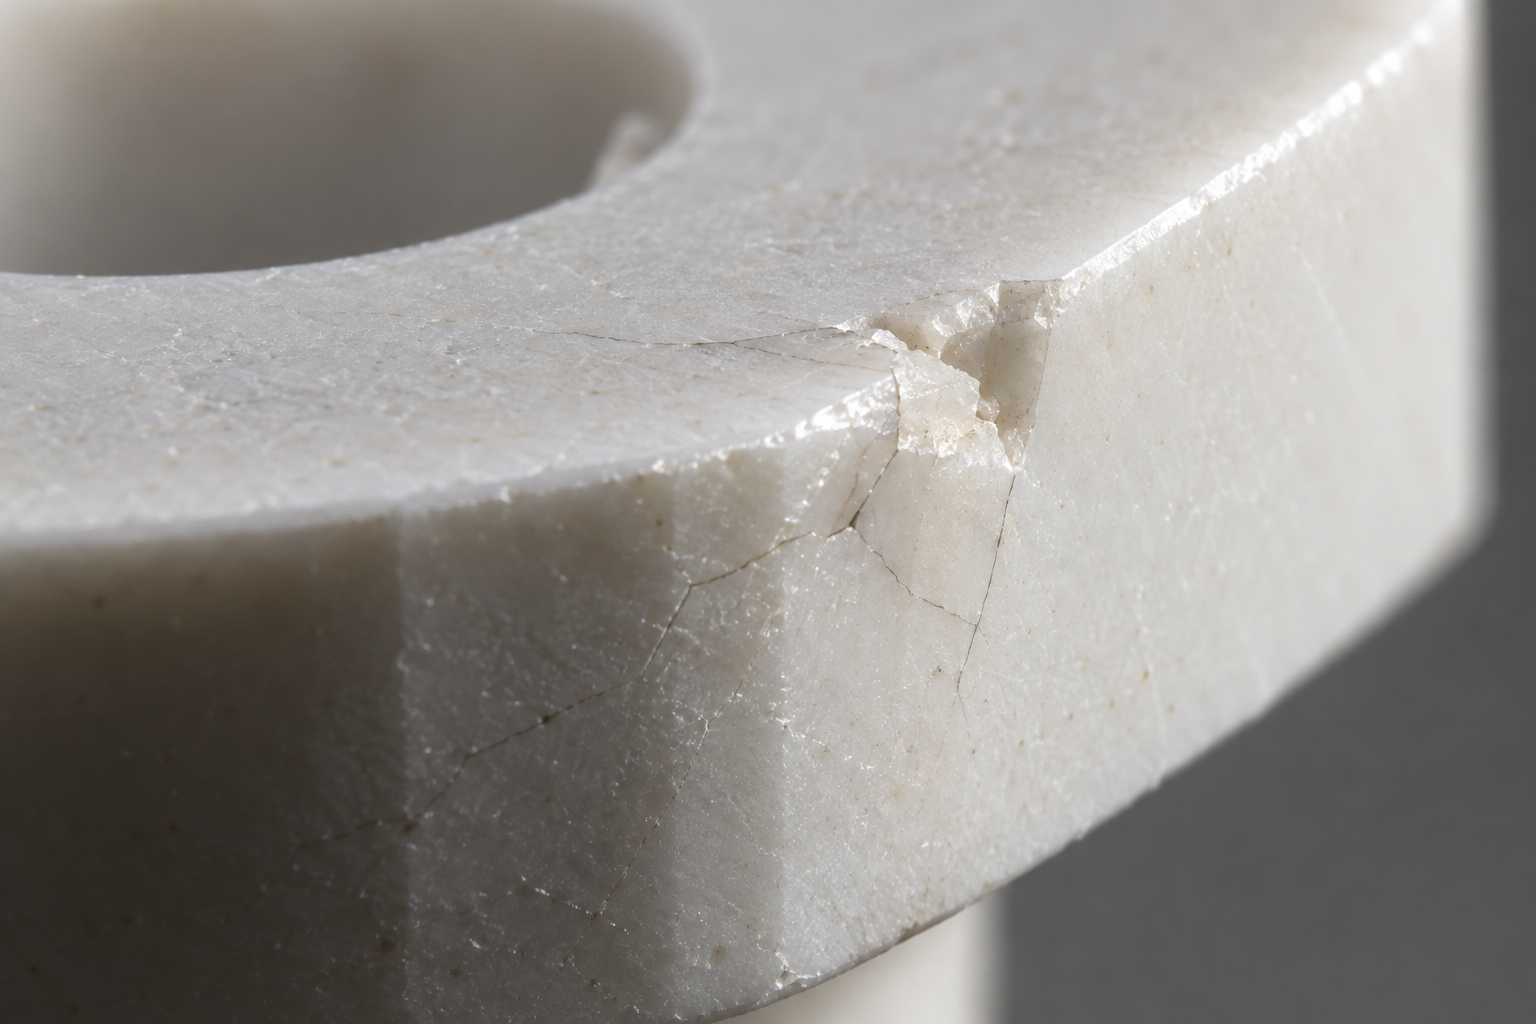
En une phrase pour résumer cette section : les équipements d'usinage métallique traditionnels ne sont pas « insuffisamment précis », mais toute leur logique de conception — rigidité, paramètres, outils, protection — repose sur le postulat que le matériau peut se déformer plastiquement. La zircone n'a pas ce postulat, donc les défaillances sont systémiques et ne se rattrapent pas en changeant d'outil ou en ajustant un paramètre.
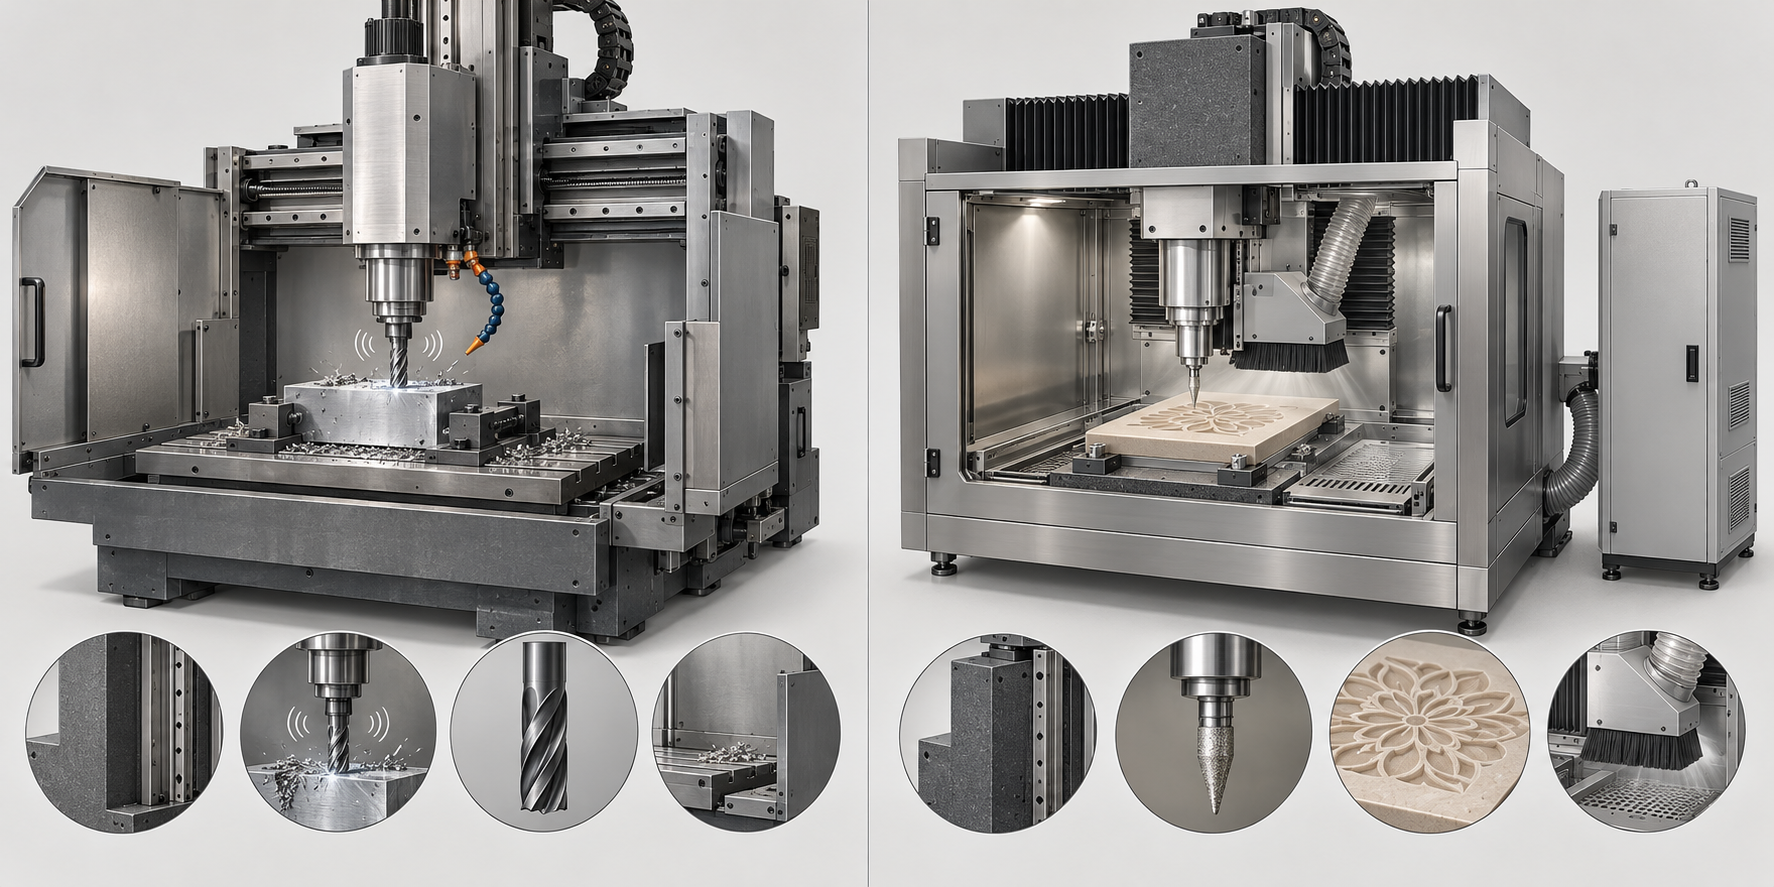
Équipement traditionnel et machine de gravure de précision pour céramique dédiée : quatre différences déterminent s'il y aura des éclats ou non
Différence une : rigidité et amortissement des vibrations — les vibrations raisonnables lors de la coupe du métal sur un équipement traditionnel deviennent une source de contraintes pour la céramique
Différence deux : système de contrôle de coupe — l'équipement traditionnel se règle à l'expérience, la machine dédiée stabilise les paramètres
Différence trois : système d'outillage — avec un outil ordinaire sur la céramique, ce qui s'use n'est pas l'arête, c'est la précision
Différence quatre : conception de protection — tant que la poussière de céramique n'entre pas dans la zone électrique, la précision peut être préservée
Comment choisir les outils : outils diamant et répartition ébauche-finition
Le choix des outils pour l'usinage de précision de la céramique zircone obéit à une logique totalement différente de celle de l'usinage des métaux. En usinage métallique, l'outil est un consommable que l'on peut réaffûter et réutiliser ; en usinage céramique, l'outil est la variable qui détermine le taux de pièces conformes — si l'outil est mal choisi, la machine a beau être stable et les paramètres justes, l'éclat reste inévitable. La raison en est la dureté élevée de la zircone : un outil en carbure classique commence à s'émousser en quelques dizaines de secondes, et une arête émoussée ne coupe plus, elle comprime et frotte, or c'est précisément cette mise sous contrainte non uniforme que redoutent les matériaux fragiles.
Outils diamant : le choix courant pour l'usinage de précision de la zircone
Dans l'industrie, pour l'usinage de précision de la zircone, les outils relèvent presque tous de la famille du diamant. La dureté du diamant est bien supérieure à celle de la zircone, l'arête reste affûtée longtemps, et la coupe se fait principalement par « tranchage » plutôt que par « compression ». Parmi eux, le diamant polycristallin (PCD) est un choix préférentiel courant : plus résistant aux chocs que le diamant monocristallin naturel, il permet des géométries micrométriques stables de l'arête, adaptées à la constance en production de série. Les outils diamant sont chers, mais en comparaison, l'économie réalisée sur les outils ordinaires ne compense souvent pas une série de pièces ébréchées.
Répartition ébauche-finition : gros outils pour dégrossir, micro-outils pour finir
L'ébauche et la finition imposent des exigences opposées aux outils ; on ne peut pas tout faire avec un seul outil. L'ébauche doit enlever la majeure partie du surépaisseur, avec un outil diamant de grande dimension et à haute rigidité : une rigidité suffisante permet d'absorber les efforts de coupe et de réduire la déflexion et les vibrations ; pour la finition, les microperçages, les rainures et les surfaces courbes, on passe à un micro-outil diamant à arête ultra-fine : plus l'arête est affûtée, plus l'effort de coupe unitaire est faible, et moins le matériau fragile risque de fissurer sous l'arête.
Un détail souvent négligé : la rigidité d'un micro-outil est naturellement faible, et plus le porte-à-faux est long, plus il vibre. La surépaisseur de finition doit donc être laissée mince, pour que l'outil termine la dernière couche dans un état proche du « raclage » plutôt que d'attaquer en force.
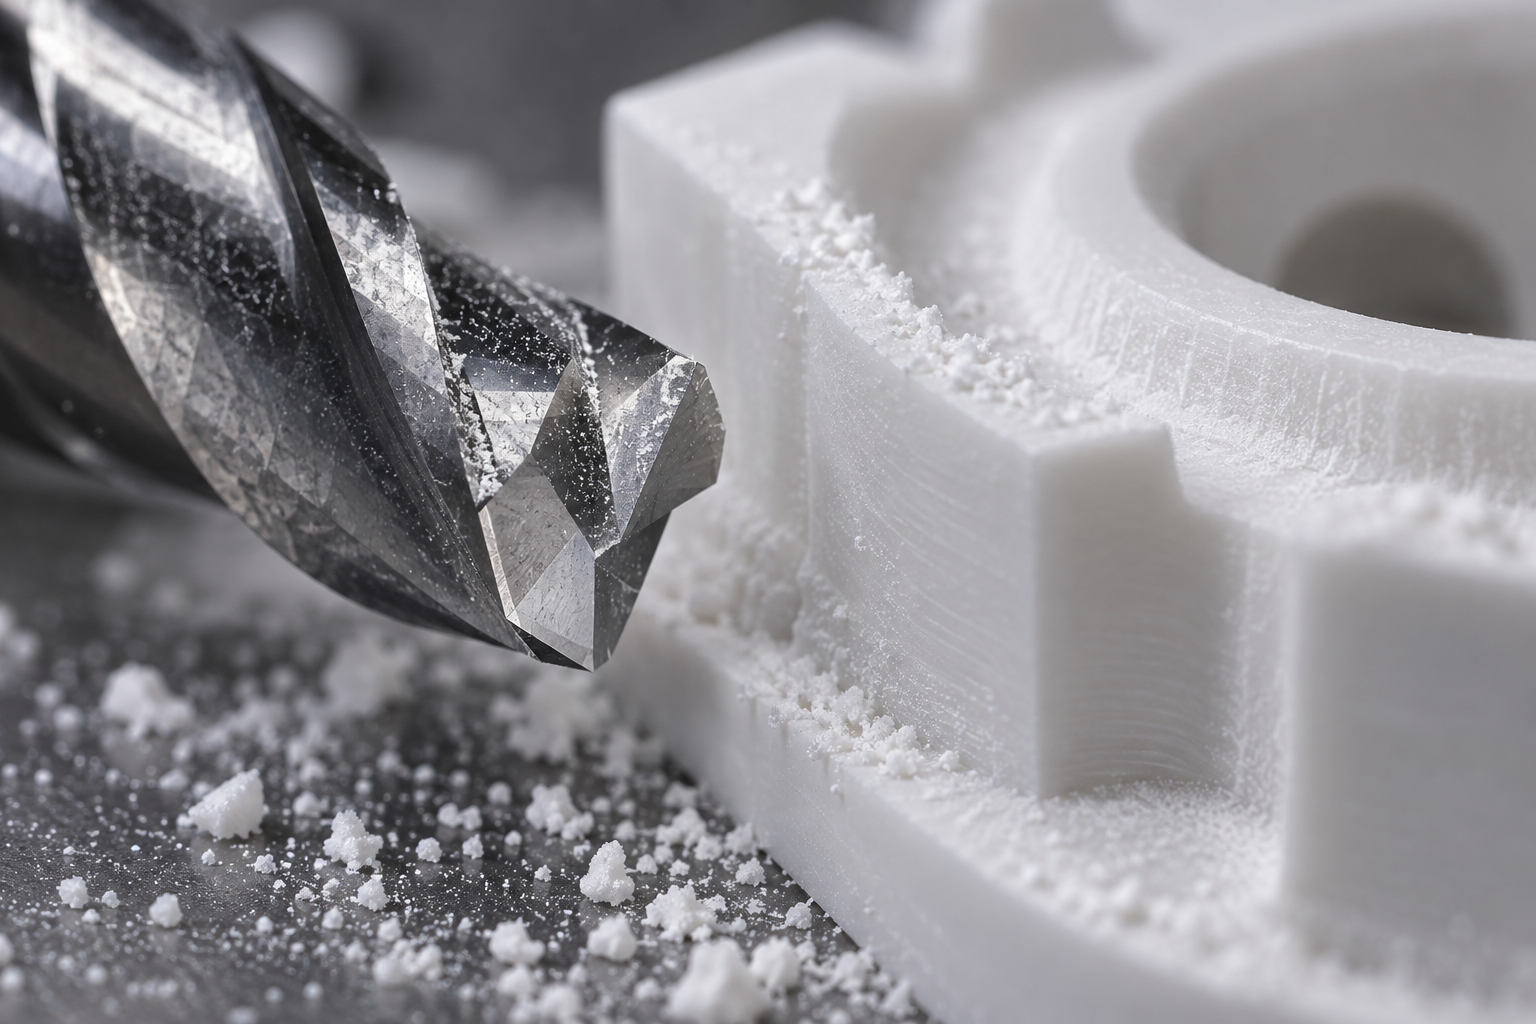
Émoussage et ébréchage de l'outil : les signaux qui imposent un arrêt immédiat
Les outils diamant s'émoussent aussi, mais lentement. Le critère n'est pas le nombre de pièces usinées, mais l'état de coupe : une augmentation soudaine de l'effort de coupe, un son qui devient sourd, l'apparition de traces de compression brillantes ou de fines taches blanches à la surface de la pièce indiquent essentiellement un émoussage de l'arête. Continuer à usiner revient alors à frotter un matériau fragile avec une arête émoussée, ce qui augmente nettement le risque d'éclats et de microfissures cachées. Dès qu'un outil s'émousse ou s'ébrèche, il faut le remplacer immédiatement, sans « encore couper deux pièces pour voir ».
Deux opérations sont indispensables avant de monter un outil neuf : le calibrage de l'outil et un essai de coupe à faible surépaisseur. Si le calibrage est imprécis, la première passe risque d'être trop profonde, et la céramique, contrairement au métal, n'a pas de déformation plastique pour amortir : elle s'ébrèche directement ; l'essai de coupe sert à vérifier sur une chute ou un rebut si la vitesse, l'avance et la profondeur de passe correspondent à l'outil et au lot de matériau actuels, avant de passer aux pièces définitives. Le temps consacré à ces deux étapes coûte généralement bien moins cher que de retoucher une série de pièces.
Comment régler les paramètres : vitesse élevée, faible profondeur de passe, avance réduite, coupe légère
Quand on place la céramique zircone sur une fraiseuse à graver, le premier geste n'est pas de mettre sous tension, mais de refermer le tableau de paramètres de l'usinage métallique. En usinage métallique, « grande profondeur de passe et avance rapide » apportent de la productivité ; en usinage céramique, ils apportent souvent des éclats. Le principe courant pour les paramètres de l'usinage de précision de la céramique zircone se résume en quatre mots : vitesse élevée, faible profondeur de passe, avance réduite, coupe légère. Ces quatre points ne sont pas des slogans empiriques, chacun correspond à une action mécanique précise.
Ce que chacune des quatre règles permet de gérer
La vitesse élevée a pour effet de raccourcir le temps de coupe par dent. Plus la broche tourne vite, plus le contact instantané entre chaque grain de diamant et la pièce est bref, et la chaleur comme les contraintes n'ont pas le temps de s'accumuler localement ; en même temps, le nombre de coupes par unité de temps augmente, les copeaux sont plus fins et les chocs plus fragmentés. Une vitesse instable est en revanche plus dangereuse qu'une vitesse basse — des variations brusques font fluctuer répétitivement l'effort de coupe, et les matériaux fragiles n'ont presque aucune marge d'amortissement face à ces fluctuations.
Faible profondeur de passe correspond directement à la concentration de contraintes. Plus la profondeur de passe est grande, plus la force locale sur l'arête est élevée, et comme la zircone n'a pas de déformation plastique pour absorber cette énergie, dès que la résistance du matériau est dépassée, elle se fissure par clivage. Réduire la profondeur de passe unitaire revient à maintenir la contrainte appliquée à chaque passe dans la plage que le matériau peut supporter.
Faible avance atténue l'impact. Si l'avance est rapide, chaque dent de l'arête enlève davantage de matière, la force de coupe présente des pics d'impulsion marqués, et la plupart des éclats de la céramique se produisent sur ces pics. Coupe légère est la somme des trois premiers effets : temps de contact court, faible profondeur de passe, avance lente, l'ensemble de la force de coupe est maintenu sur un plateau bas.
L'ébauche peut augmenter l'efficacité, la finition doit changer de logique
Ces quatre principes ne signifient pas travailler lentement du début à la fin. En ébauche, l'objectif principal est d'enlever le surplus de matière ; on peut augmenter modérément l'avance et la profondeur de passe tant qu'il n'y a pas d'éclat, pour retirer les gros blocs de matière ; en finition, la logique des paramètres doit basculer entièrement — réduire l'avance, diminuer la profondeur de passe unitaire, stabiliser la vitesse de broche. Sur la même machine et avec la même fraise, mélanger les paramètres d'ébauche et de finition est une cause fréquente de rebut des pièces gravées de précision.
Les parois minces, les micro-perçages et les structures de forme irrégulière exigent un pas de plus. Ces caractéristiques ont une faible rigidité et se déforment ou se fissurent sous vibration dès qu'elles subissent une légère force latérale ; la pratique habituelle est le fraisage stratifié en plusieurs passes : on divise la profondeur qui aurait été usinée en une seule passe en plusieurs couches, libérant les contraintes couche par couche, de sorte que chaque couche ne supporte qu'une très petite charge. La stratification allonge le temps d'usinage, mais pour ces structures, le temps échangé contre l'absence d'éclat.

Les paramètres ont une dimension facilement négligée : ce n'est pas un tableau de chiffres fixes, mais un intervalle dynamique qui varie avec l'usure de l'outil, le lot de pièces et l'état de serrage. Avec les mêmes paramètres, on obtient de bonnes pièces avec un outil neuf, mais dès que l'arête s'émousse, les éclats commencent. La définition des paramètres inclut donc déjà le jugement de « quand s'arrêter » — en entendant un sifflement aigu, en voyant la couleur du copeau changer, en constatant que les dimensions commencent à dériver, il faut reprendre le réglage de l'outil ou le changer, plutôt que de terminer le programme d'abord. Ce point est lié à la répartition des outils de la section suivante.
Serrage et trajectoire d'outil : fixation par aspiration, transitions en arc, plongée hélicoïdale
Même avec le bon outil et les bons paramètres, des éclats peuvent encore se produire — le problème vient souvent du serrage et de la trajectoire d'outil. Leur point commun : tous deux créent de la « force ». Un mode de serrage incorrect fait pénétrer la force depuis le point de fixation ; une trajectoire d'outil incorrecte fait entrer la force par à-coups dès l'engagement. La tolérance de la gravure de précision de céramique en zircone est extrêmement faible ; ces deux étapes doivent être réglées comme un ensemble avec l'outil et les paramètres déjà évoqués.
Serrage : éliminer d'abord le « pincement » et la « compression » du procédé
Les pinces mécaniques, étaux et brides reposent sur une force de serrage locale. Une pièce métallique légèrement déformée élastiquement reprend sa forme au desserrage ; la céramique ne reprend pas sa forme, elle se fissure directement à l'endroit le plus mince ou le plus faible en rigidité — parfois on n'entend un léger craquement qu'au moment du desserrage. Le principe de serrage pour la gravure de précision de la zircone est donc : répartir uniformément les forces sur la pièce, avec une grande surface de contact et sans contrainte de compression locale.
Le montage par aspiration sous vide est actuellement la solution la plus courante. La face inférieure de la pièce adhère entièrement au plateau d'aspiration, la dépression répartit la force uniformément sur la surface de contact, sans charge concentrée. Le prix à payer est que la pièce nécessite une surface d'aspiration plane, et que la force d'aspiration dépend de la surface de la pièce : les pièces à parois minces, allongées ou ajourées ont une petite surface et peuvent ne pas tenir par le vide seul ; on peut alors envisager de conserver une nervure de liaison dans le procédé (à couper après usinage), ou de concevoir un montage flexible sur mesure — une structure de support épousant la surface de la pièce pour répartir les forces, plutôt que d'ajouter des points de serrage.
Le serrage comporte aussi deux problèmes « doux » facilement négligés : la référence et l'étalonnage. Si, pour un même lot de pièces, on change de référence à chaque retournement, les écarts dimensionnels s'accumulent de manière invisible à l'œil nu ; lorsque le montage lui-même s'use sous la poussière de céramique, la surface de contact n'est plus plane et la répartition de la force d'aspiration change. Il faut donc unifier la référence de serrage et étalonner régulièrement le montage ; la précision de la broche, le niveau des glissières et les coordonnées système, ces contrôles au démarrage, sont la condition pour garantir que « ce qui est usiné aujourd'hui est identique à hier ». Ils ne déterminent pas directement s'il y aura un éclat, mais déterminent si les éclats sont accidentels ou habituels.
Trajectoire d'outil : concevoir chaque engagement comme un impact
La trajectoire d'outil, dans l'usinage de céramique, n'est pas une question d'efficacité, mais de contraintes. L'usinage des métaux permet des angles droits et une plongée verticale directe, car le matériau se déforme avant d'être coupé ; la céramique, face à un virage serré à angle droit, voit la direction de la force radiale sur l'outil s'inverser instantanément, ce qui équivaut à un coup porté à l'angle vif. La fissure démarre à l'angle vif.
Deux solutions correspondantes. Premièrement, la transition en arc : remplacer le virage à angle droit par une trajectoire en arc dans les coins, pour que la direction de coupe change de façon continue et que la force de coupe ne présente pas de pic brusque ; si la pièce comporte elle-même un congé intérieur, la trajectoire suit précisément le congé, ce qui revient à ce que la conception ait déjà atténué la concentration de contraintes. Deuxièmement, la plongée hélicoïdale : la plongée verticale crée un point d'impact instantané au fond ; en adoptant une plongée progressive en hélice ou en oblique, la force axiale est répartie sur un segment de trajectoire, et le fond risque moins de s'ébrécher. Pour les structures telles que les cavités profondes et les micro-perçages, le mode d'engagement a un effet plus direct que la vitesse de rotation.

La logique commune à ces deux habitudes de trajectoire d'outil est cohérente avec le « faible profondeur de passe, faible avance » des paramètres : il ne s'agit pas d'éliminer la force de coupe, mais de ne pas la laisser augmenter brusquement en un point quelconque. La différence est que les paramètres régissent « quelle profondeur couper, à quelle vitesse avancer », tandis que la trajectoire régit « dans quelle direction entrer et où tourner ». Dans l'usinage de précision par gravure de céramique de zircone, ces deux aspects sont difficiles à évaluer séparément — même avec des paramètres très conservateurs, une descente à angle droit provoque tout de même un éclat de coin.
Refroidissement et évacuation des copeaux : sources négligées de fissures et de rayures
Dans l'usinage de précision par gravure de céramique de zircone, le refroidissement est souvent considéré comme une simple question de « baisse de température », alors qu'en réalité il gère simultanément trois choses : le contrôle de la température, l'évacuation des copeaux et la protection de l'outil. En coupe à sec ou avec un refroidissement insuffisant, la température de la zone de coupe augmente et les contraintes thermiques du matériau dur et fragile commencent à s'accumuler ; en même temps, le tranchant de l'outil diamant s'use plus rapidement à haute température, et un outil émoussé pousse à son tour la force de coupe à la hausse — plus la force est grande, plus le risque d'éclat des matériaux fragiles augmente. C'est un cycle qui s'auto-amplifie : plus on coupe, plus la coupe devient difficile.
Aspersion à grand débit, plutôt que quelques gouttes de liquide de refroidissement
La pratique courante dans le secteur consiste à utiliser un liquide de refroidissement spécial hydrosoluble, avec une aspersion à grand débit et multidirectionnelle, afin que la zone de coupe soit constamment couverte par le flux. La raison est évidente : le meulage/gravure de la zircone produit des débris durs, qui ne s'évacuent pas en copeaux enroulés comme les copeaux d'aluminium, mais restent dans la trajectoire d'outil comme du sable. Si le liquide de refroidissement ne s'écoule que d'un seul côté, les débris ne sont pas chassés et, au tour suivant, l'outil les presse contre la surface de la pièce en les raclant de façon répétée, laissant des rayures visibles à l'œil nu, ou plus problématique encore, des empreintes de compression micrométriques.
L'angle d'aspersion doit également suivre la direction de la trajectoire d'outil. Lors de la gravure de surfaces courbes, de micro-trous ou de rainures étroites, si la buse reste fixe, l'outil perd le refroidissement dès qu'il tourne le dos, ce qui provoque facilement des problèmes dans les angles. Le critère d'évaluation n'est pas « y a-t-il du liquide de refroidissement », mais si le point de coupe voit continuellement le flux de liquide et si les copeaux peuvent quitter immédiatement la zone de coupe. Si ces deux conditions ne sont pas remplies, même des paramètres très conservateurs relèvent du pari.

Poussière de céramique : à la fois tueur de précision et risque pour la santé
Si l'évacuation des copeaux n'est pas bien faite, les débris ne disparaissent pas par magie : ils s'infiltrent dans deux endroits de la machine — les guidages, les vis à billes et autres liaisons mobiles, ainsi que les interstices de l'armoire électrique et des capots de protection. La poussière de céramique, dure et fine, pénétrant dans les guidages équivaut à répandre de l'abrasif sur les surfaces d'ajustement de précision ; à la longue, c'est une baisse de la précision de positionnement et une dégradation de la répétabilité — précisément l'écart que l'usinage de précision par gravure de céramique de zircone ne peut absolument pas tolérer.
Il en va de même pour l'humain. La poussière de céramique inhalable constitue un risque pour la santé au travail ; la coupe humide, le confinement étanche et le nettoyage rapide des dépôts sont des mesures courantes. C'est pourquoi les machines de gravure de précision spéciales pour céramique séparent souvent la zone d'usinage de la zone électrique et adoptent une structure à double protection : la logique n'est pas d'empiler des équipements, mais de tenir la poussière à l'écart des composants de précision et du personnel. La qualité de l'évacuation des copeaux finira par se refléter dans l'état de la machine six mois plus tard.
Moment de retrait de la pièce : ne pas toucher la pièce à chaud
Juste après la fin de l'usinage, la pièce et le montage sont à leur point haut de température. Si l'on desserre le montage, démonte la pièce et la rince à l'eau froide à ce moment-là, le changement brusque de température génère de nouvelles contraintes internes, probablement cette micro-fissure invisible et latente. L'ordre sûr est le suivant : après l'arrêt, laisser la pièce refroidir naturellement sur son poste, puis la retirer, la nettoyer et la contrôler. Le liquide de nettoyage doit également être aussi proche que possible de la température ambiante, pour éviter les chocs thermiques.
- Refroidissement adéquat : liquide de refroidissement spécial hydrosoluble, à grand débit, couvrant de façon omnidirectionnelle le point de coupe, sans angle en coupe à sec pendant la trajectoire d'outil.
- Évacuation rapide des copeaux : faire quitter immédiatement les débris durs de la trajectoire d'outil, pour éviter les rayures et empreintes de compression dues à un raclage secondaire.
- Protection et nettoyage : la poussière ne pénètre pas dans les guidages ni dans la zone électrique, nettoyage régulier des dépôts, tout en assurant la protection des opérateurs.
- Retrait après refroidissement : laisser refroidir naturellement avant de démonter et nettoyer, pour éviter l'introduction de micro-fissures latentes par un changement brusque de température.
Si le refroidissement et l'évacuation des copeaux sont traités séparément, c'est parce qu'ils n'apparaissent presque pas sur les plans et les programmes, mais déterminent directement le taux d'éclat et le nombre de micro-fissures latentes. Outil, paramètres, montage, trajectoire d'outil et refroidissement : ces cinq éléments doivent être adaptés en ensemble ; si un seul maillon fait défaut, les efforts des quatre premiers seront réduits.
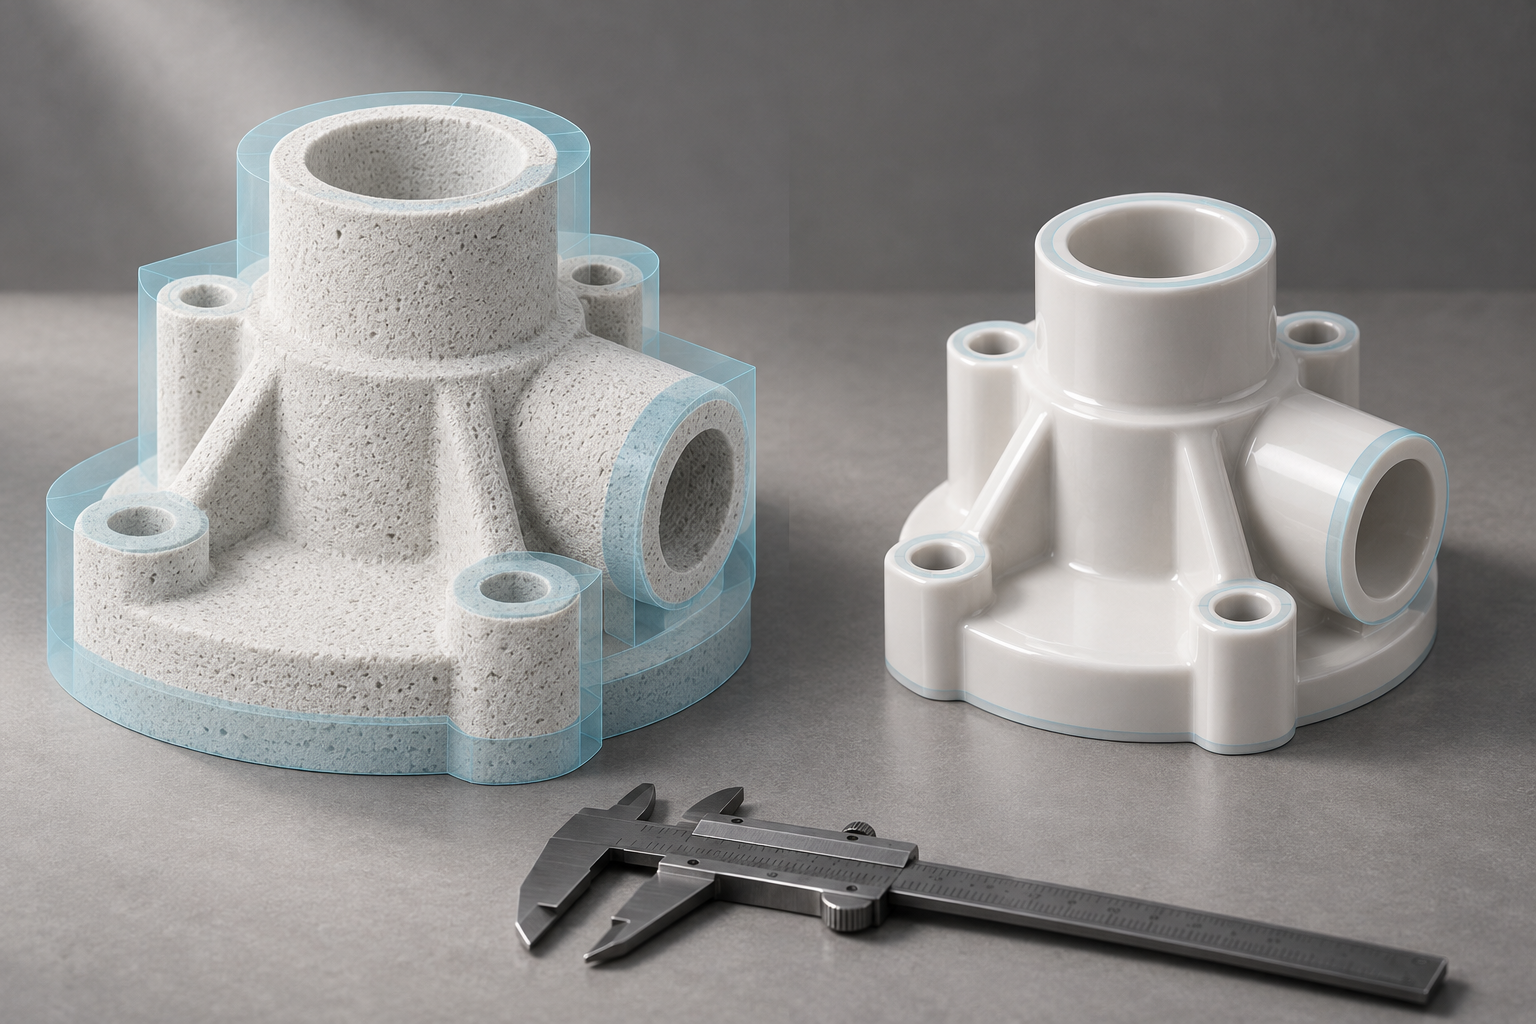
Usinage à cru ou après frittage : deux voies et quatre étapes de process
Voie 1 : usinage à l'état cru, avec réserve de matière selon le retrait
Voie 2 : usinage après frittage, le procédé en quatre étapes pour pièces dures
Questions fréquentes
Voici quelques questions récurrentes autour de l'usinage de précision de la céramique en zircone ; les réponses correspondent aux outils, paramètres, bridages, refroidissement et critères DFM abordés plus haut, sans porter sur des devis ou délais précis.
Pourquoi ne peut-on pas appliquer directement les paramètres de coupe des métaux à l'usinage de précision de la céramique en zircone ?
La coupe des métaux repose sur le principe « un outil plus dur que la pièce, des copeaux qui évacuent la chaleur », tandis que la zircone est dure et fragile : une sollicitation irrégulière ou une légère vibration provoque des éclats. Les paramètres pour métaux visent souvent de grandes profondeurs de passe et des avances élevées pour gagner en efficacité ; transposés à la céramique, cela revient à injecter directement chocs et concentrations de contraintes dans la pièce. La pratique courante du secteur est « vitesse élevée, faible profondeur de passe, faible avance, coupe légère » ; l'ébauche peut gagner un peu en efficacité, mais la finition doit réduire l'avance, diminuer la profondeur de passe par passe et stabiliser la vitesse de broche ; pour les parois minces, micro-trous et structures de forme irrégulière, il faut aussi usiner par couches pour répartir les contraintes. Les valeurs exactes dépendent de la rigidité de la machine, de l'état du tranchant de l'outil et de la structure de la pièce, et doivent être confirmées par des essais de coupe.
Les éclats sont visibles, mais comment détecter les microfissures cachées ?
Les microfissures cachées sont la source de défaillance la plus insidieuse dans l'usinage de précision de la zircone : après usinage, l'aspect est intact, mais la pièce casse lors du montage ou sous haute température ou haute pression. Elles proviennent généralement de fluctuations des efforts de coupe, de contraintes de bridage ou de variations brusques de température. Un contrôle visuel ordinaire les détecte difficilement ; il faut recourir à l'observation grossie, au contrôle par ressuage ou à la tomographie industrielle pour inspecter par échantillonnage les pièces critiques ; pour les pièces structurelles, d'étanchéité ou médicales, il est conseillé de convenir dès l'étape des plans des méthodes de contrôle et des taux d'échantillonnage. Les capacités de contrôle varient selon les pièces ; le plan précis doit être confirmé avec le sous-traitant.
Les outils diamantés sont-ils indispensables, ou un outil en carbure cémenté ordinaire peut-il convenir ?
La dureté de la zircone émousse rapidement les outils en carbure cémenté ordinaire ; un outil émoussé « frotte » sur la pièce, les efforts de coupe augmentent et la probabilité d'éclats avec eux. Le secteur utilise généralement des outils diamantés, le diamant polycristallin (PCD) étant un choix courant ; pour l'ébauche, on utilise de grands outils rigides, et pour la finition, les micro-trous, le rainurage et les surfaces courbes, des micro-outils diamantés à tranchant ultra-fin. Dès qu'un outil s'émousse ou s'ébrèche, il faut le remplacer immédiatement ; un outil neuf doit être calibré et essayé avant mise en machine. Économiser sur les outils se traduit souvent par des pièces rebutées : ce calcul doit être fait globalement.
Usinage à l'état cru ou après frittage : quelle voie choisir ?
L'arbitrage entre les deux voies dépend des exigences de précision et de la complexité de la structure. À l'état cru, le matériau est plus tendre et la résistance à la coupe plus faible ; on peut réserver le surplus selon les caractéristiques de retrait au frittage, ce qui convient aux pièces de forme complexe et aux séries importantes ; la finition après frittage garantit les dimensions finales et la qualité de surface, mais les pièces dures passent généralement par quatre étapes — ébauche, semi-finition, finition, polissage — avec un surplus à prévoir de plusieurs millimètres, voire d'une dizaine de millimètres (les métaux n'en gardent souvent que quelques centièmes de millimètre), et un coût d'outillage des dizaines à cent fois supérieur. En pratique, il est conseillé d'évaluer le choix en combinant exigences de tolérance, série et coût, et de réaliser d'abord une validation du procédé si nécessaire.
Quels détails de conception sur les plans déterminent directement le risque d'éclats lors de l'usinage de précision de la zircone ?
L'épaisseur de paroi, les congés, les chanfreins et les rainures étroites sont quelques points clés. Les valeurs empiriques courantes dans le secteur sont : épaisseur minimale de paroi environ ≥1,0–1,5 mm ; congé intérieur environ ≥R0,3–R0,5 mm, ce qui peut augmenter la résistance à la fissuration d'environ 20–40 % ; chanfrein ou ≥R0,2 mm sur les bords extérieurs ; rainure étroite environ ≥0,5 mm avec un rapport profondeur/largeur d'environ ≤1:4. Ce ne sont pas des normes strictes, mais corriger les angles vifs, les parois minces et les rainures profondes et étroites dès la phase de plan vaut mieux que de fournir des efforts supplémentaires côté usinage. Réaliser d'abord une évaluation DFM côté conception permet de réduire significativement le risque de rebut en série.
Key takeaways
- La contradiction centrale de l'usinage de précision de la zircone réside dans la coexistence d'une dureté élevée et d'une grande fragilité : la dureté élevée use rapidement les outils, la grande fragilité fait éclater le matériau dès qu'une contrainte se concentre ; on ne peut donc pas appliquer les paramètres de coupe des métaux.
- L'ébréchage, la fissuration et les rayures sont des défauts visibles ; les microfissures cachées, difficiles à distinguer à l'œil nu, sont plus dangereuses encore, car elles ne provoquent souvent une défaillance qu'en situation d'assemblage, à haute température ou sous haute pression.
- Les cinq éléments que sont l'outil, les paramètres, le bridage, les trajectoires d'outil et le refroidissement avec évacuation des copeaux doivent être adaptés ensemble ; une optimisation ponctuelle ne sauvera pas l'ensemble.
- Les outils diamantés (le PCD étant souvent le choix privilégié) associés à une vitesse élevée, une faible profondeur de passe, une avance réduite et une coupe légère constituent le principe courant du secteur ; pour les parois minces et les microperçages, il faut usiner en plusieurs passes successives pour répartir les contraintes.
- L'épaisseur de paroi, les congés intérieurs, les chanfreins et le rapport profondeur/largeur des gorges étroites déterminent dès l'étape du plan le risque d'ébréchage ; les efforts en production ne pourront pas rattraper un défaut de conception.



