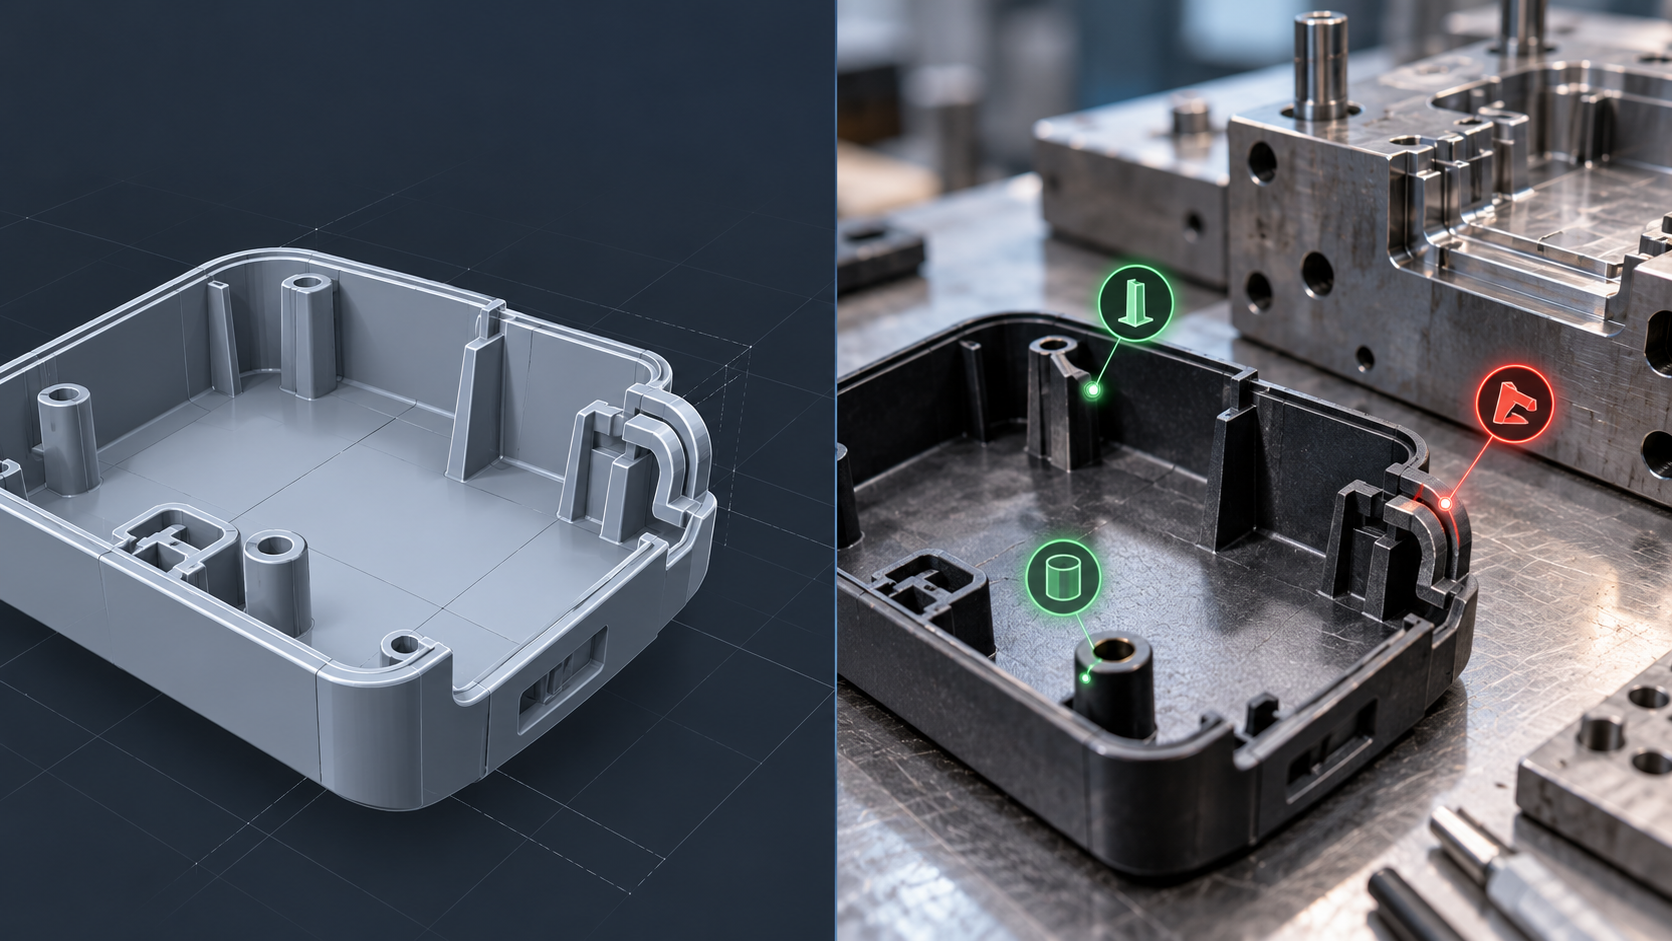
El mundo ideal detrás de la cotización: por qué las restricciones de fabricación son invisibles al solicitar cotización
El fabricante se preocupa por si se puede hacer; el diseñador, por si es fácil de usar
La invisibilidad en la etapa de cotización es estructural
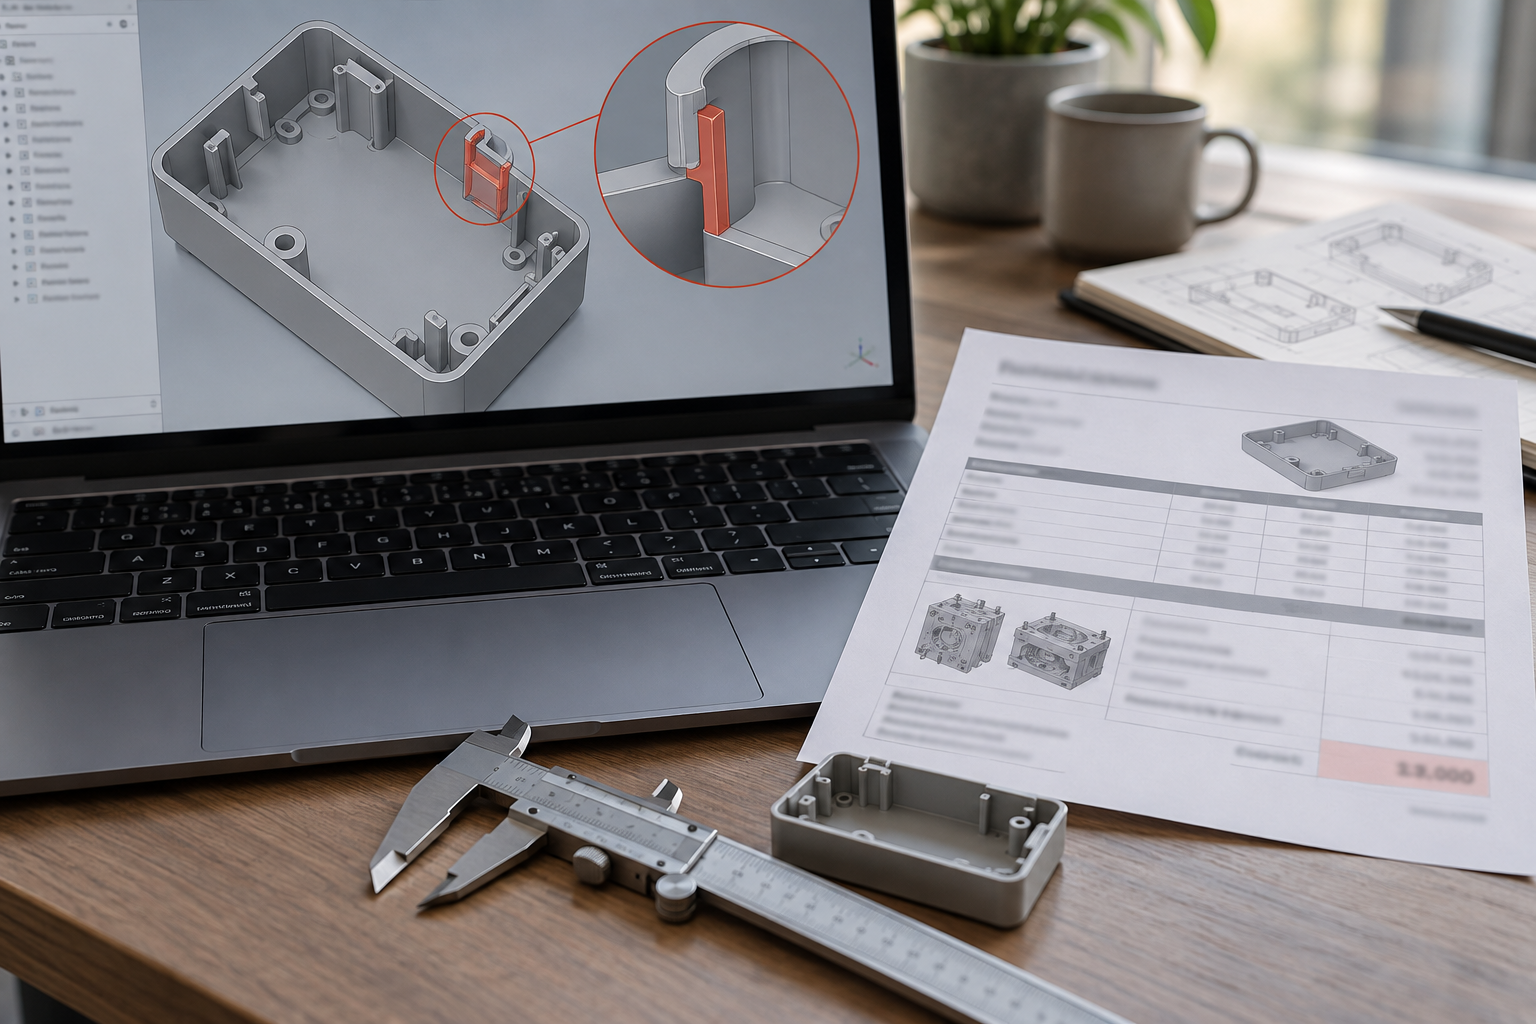
La cadena de costos de cotizar primero y descubrir problemas después: del ángulo de desmoldeo al retrabajo del molde
Cotizar primero y descubrir problemas después no cuesta una sola partida, sino una serie. Un ángulo de desmoldeo ignorado, una tolerancia imposible de cumplir, una contrasalida fuera del alcance de la herramienta: nada de eso se manifiesta en la cotización; salen a la luz al abrir el molde, al sujetar la pieza o al inspeccionar la primera pieza. Lo habitual en el sector es que un problema de ángulo de desmoldeo pueda provocar semanas de retraso y un retrabajo del molde del orden de miles de dólares; esta es una observación típica del sector, no una cotización exacta, y el importe concreto depende de la estructura del molde y del alcance de la modificación, por lo que debe confirmarse según los planos.
Costo uno: retrabajo y modificación del molde; se modifica el acero y se quema tiempo
El caso más típico es el de las piezas de inyección. En la cotización se estima un molde ideal según el CAD no optimizado, pero el lado de producción descubre que el clip no tiene desmoldeo, que una cavidad profunda se rayará al desmoldear o que la posición del carro choca con los expulsores. Modificar el molde no es modificar un archivo: es subir a la máquina, soldar, electroerosionar, reajustar el molde y volver a pasar por las pruebas. Cada modificación obliga a repetir el ciclo de prueba, inspección y confirmación. Lo que debe hacer el DFM antepuesto es revisar los ángulos de desmoldeo, las contrasalidas y las transiciones de espesor de pared antes de abrir el molde, para convertir la modificación del molde en modificación del plano: modificar el plano casi no cuesta; modificar el molde, sí.
Costo dos: retrasos en la entrega, a menudo en operaciones que solo se programan después de la cotización
La ruta de proceso supuesta en la cotización y la ruta realmente viable a menudo no son la misma. Si en la cotización de una pieza CNC no se consideró el número de sujeciones, en producción se descubre que se necesitan segunda y tercera sujeción, y las horas por pieza se disparan, arrastrando el plazo de entrega. Este tipo de retraso no aparece en la cotización; aparece en tu siguiente conversación con el cliente. Definir el plan de sujeción antes de la solicitud de cotización es la protección de plazo más directa del DFM antepuesto.
Costo tres: dificultad de sujeción, tolerancias imposibles y consumo inútil de material y herramientas
Las piezas de pared delgada se deforman en cuanto la fuerza de fijación es alta; las piezas de forma irregular no tienen una base de posicionamiento adecuada; la evacuación deficiente de virutas en cavidades profundas provoca el astillado de la herramienta: nada de esto se ve en la etapa de cotización. Con las tolerancias ocurre lo mismo: en el plano se indican tolerancias estrictas, pero si la base está mal elegida, ninguna medición cumple y al final solo queda relajarlas o retrabajar. El desperdicio de material y herramientas es uno de los costos ocultos más subestimados: una pieza desechada en una prueba de corte puede costar más que el material de todo el lote.
| Etapa | Cotizar primero y descubrir problemas después | DFM antepuesto a la solicitud de cotización |
|---|---|---|
| Base de la cotización | CAD / planos 2D no optimizados, restricciones de fabricación invisibles | Modelo ya pasado por DFM, restricciones expuestas y tratadas |
| Momento en que se descubren los problemas | Después de abrir el molde, al sujetar, al inspeccionar la primera pieza | Antes de cotizar, cuando modificar el plano es más barato |
| Molde | Modificación del molde, soldadura de reparación, nuevo ensayo de molde | Antes de abrir el molde, definir ángulo de desmoldeo, contrasalidas y línea de partición |
| Plazo de entrega | Reordenación de procesos, acumulación de retrasos | La ruta de proceso es viable en el momento de la cotización |
| Fijación y tolerancias | Dificultad de fijación, tolerancias que no pasan la medición | Confirmar con antelación la base de posicionamiento y la cadena de tolerancias |
| Materiales y herramientas | Corte de prueba desechado, compra de herramientas no estándar | Herramientas estándar, fijación universal, menos desperdicio |
| Visibilidad de costos | Los costos ocultos se amplifican aguas abajo | Los factores impulsores del costo se eliminan antes de la cotización |
Lo que esta tabla quiere explicar no es que "el DFM siempre ahorra dinero", sino que el costo de cotizar primero y descubrir los problemas después se amplifica nivel por nivel aguas abajo: cambiar un plano toma minutos, cambiar un molde toma semanas; confirmar una base es una discusión, retrabajar es rehacer. El valor de anteponer el DFM radica en interceptar el costo antes de que se amplifique.
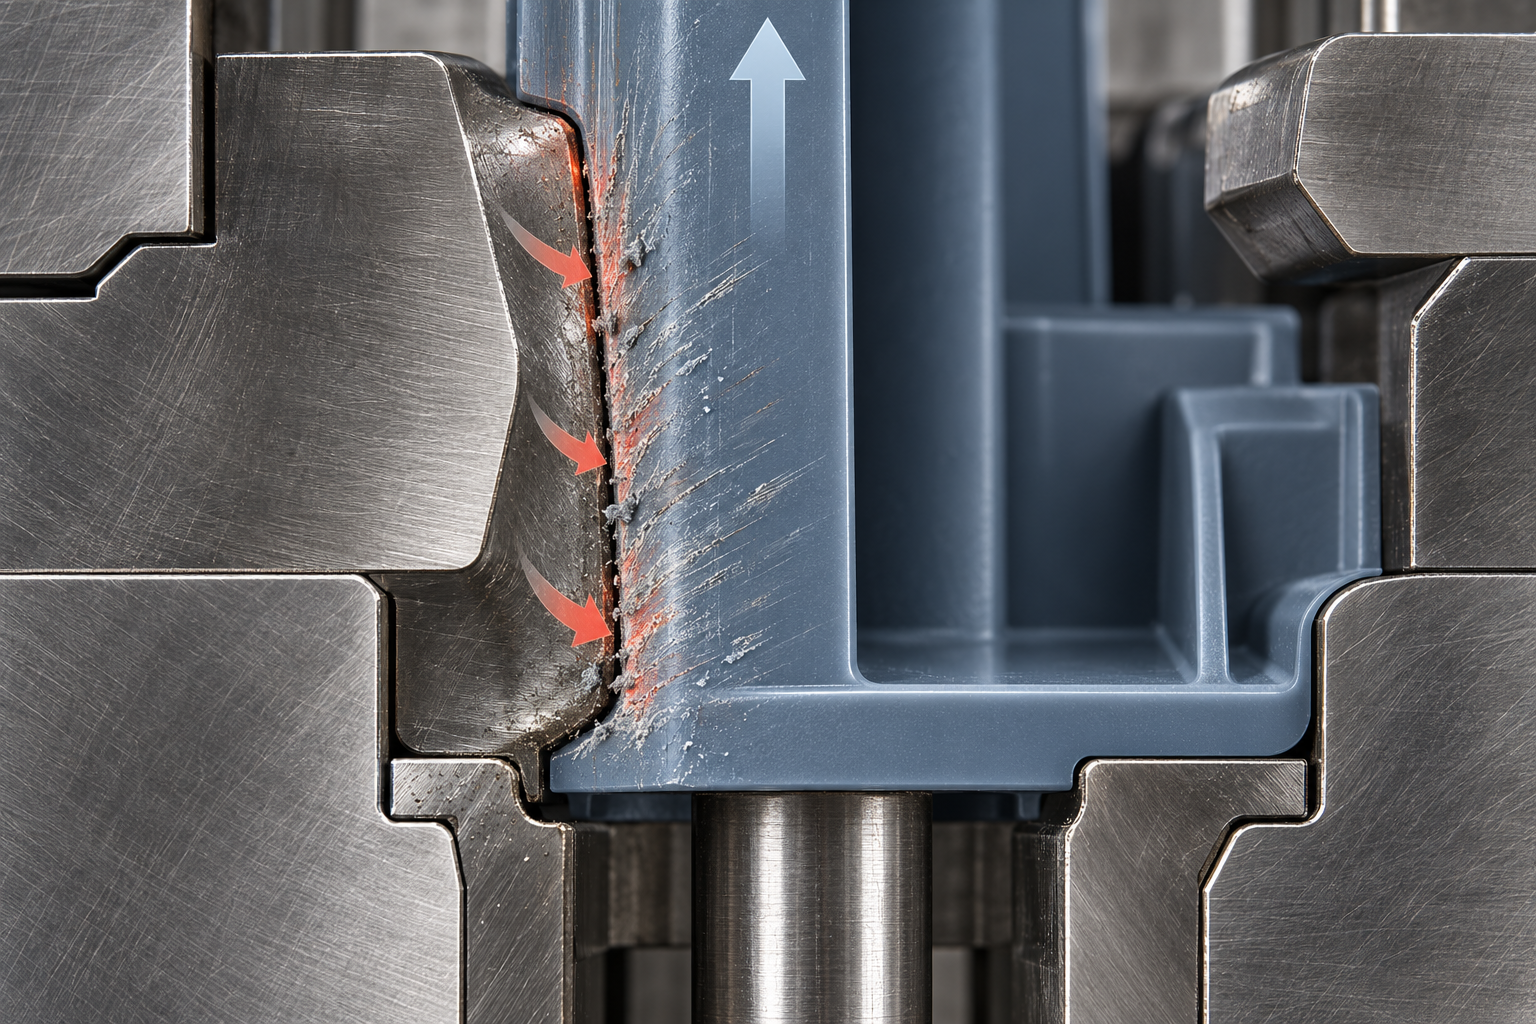
Qué se antepone realmente con el DFM: capa de velocidad automatizada vs capa de profundidad manual
Colocar el DFM antes de la solicitud de cotización no equivale a ejecutar de nuevo el software de diseño. Se divide en dos capas: una es el cribado automático que arroja resultados en pocos minutos, y la otra es la revisión profunda que requiere la intervención de un ingeniero de procesos. Las dos capas no resuelven el mismo tipo de problemas, y su costo también es completamente distinto.
Capa de velocidad automatizada: sube el STEP y obtén luz verde/roja en pocos minutos
El DFM automático funciona de forma muy directa: se sube el archivo STEP, el algoritmo revisa según la biblioteca de reglas el espesor de pared, las contrasalidas básicas, las posiciones de agujeros y las características mínimas, y da retroalimentación con luz verde/roja. La práctica común en el sector es obtener la primera ronda de resultados en pocos minutos hasta una decena de minutos, adecuada para excluir rápidamente problemas evidentes en etapas de prototipado rápido y prueba de lotes pequeños. Lo que puede detener es la geometría que "a simple vista no debería enviarse a cotizar": paredes tan delgadas que la herramienta no entra, agujeros que caen en el borde de la línea de partición, contrasalidas sin ninguna ruta de desmoldeo.
Pero el juicio de la capa automática está reglamentado. Te dice dónde puede haber fuera de tolerancia, no te dice cómo se fija esta pieza en el torno, cuánto se deforma la pared delgada bajo la fuerza de sujeción, ni si la evacuación de virutas se obstruirá en una cavidad profunda. La luz verde no significa que sea fabricable, solo significa que no se activó ninguna línea roja de reglas geométricas conocidas.
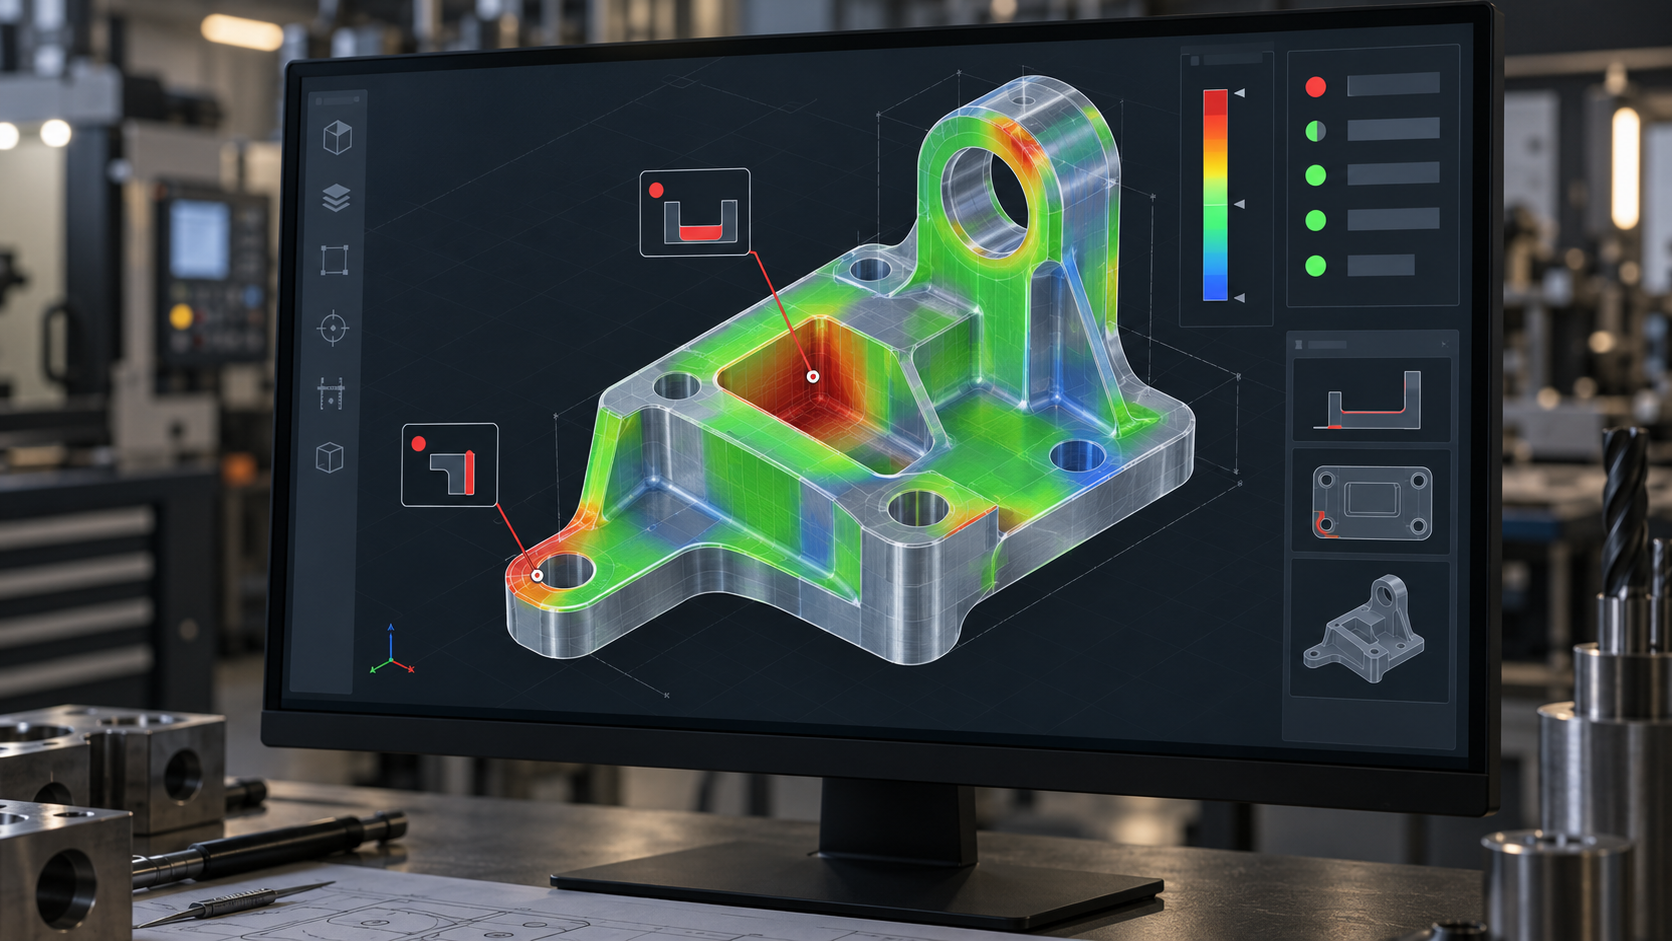
Capa de profundidad manual: utillajes, evacuación de virutas, deformación de paredes delgadas y cadena de tolerancias
El DFM profundo requiere incorporar al ingeniero de procesos para revisar punto por punto el esquema de utillaje, la accesibilidad de la trayectoria de la herramienta, los canales de evacuación de virutas, el riesgo de deformación de paredes delgadas y la asignación de la cadena de tolerancias. Este paso no tiene reglas generales aplicables: el mismo cuerpo de caja de pared delgada, sujeto con ventosa de vacío o con plato de mordazas blandas, puede diferir en deformación toda una banda de tolerancia. El ritmo común en el sector es que la revisión profunda suele requerir de 1 a 3 días hábiles, según la complejidad de la pieza y si se necesita un borrador de utillaje; las piezas simples pueden concluirse el mismo día, mientras que las piezas con mecanizado en múltiples caras y paredes delgadas requieren más tiempo. Este tiempo debe contarse antes de la solicitud de cotización, no después de la cotización.
Las dos capas juntas conforman el DFM anticipado completo: la capa automática hace el cribado rápido, la capa manual hace el juicio de fabricabilidad. El DFM no es un sustituto del software de diseño, sino una red de seguridad del lado de la fabricación: no dibuja la pieza por ti, pero antes de que gastes en abrir el molde, comprar material y poner en máquina, te dirá dónde van a surgir problemas.
Si tienes a mano un archivo STEP existente, puedes ejecutar primero una ronda de cribado automático para eliminar problemas evidentes como el espesor de pared y las contrasalidas, y luego pasar a la revisión manual. Subir el modelo para obtener retroalimentación de DFM automatizado es un punto de partida natural; pero recuerda, la luz verde/roja es solo el primer filtro, el costo real suele esconderse en la fijación y la deformación que no puede ver.
Utillaje y fijación: el agujero negro de costos más fácil de pasar por alto al cotizar antes de revisar
Cotizar primero y descubrir los problemas después: lo más caro no suele ser el desgaste de la herramienta ni el material desechado, sino la fijación. La cotización te da una serie de horas de trabajo y precios unitarios calculados según características geométricas; pero el utillaje, el alineado, el desbarbado y la segunda fijación no están en el campo de visión en la etapa de solicitud de cotización. Que una pieza "se pueda mecanizar" no equivale a que "sea fácil de fijar"; la diferencia entre estas dos cosas es la pérdida más común de cotizar antes de revisar.
Varias restricciones duras del diseño de utillajes determinan el costo de fijación: la base de posicionamiento debe elegirse como superficie de referencia precisa ya mecanizada, de lo contrario el primer corte no tendrá un punto de partida estable; la dirección de la fuerza de sujeción debe orientarse hacia la base de posicionamiento principal, comprimiendo la pieza contra el apoyo en lugar de empujarla hacia un lado; en piezas de pared delgada la fuerza de sujeción no debe ser excesiva, de lo contrario al soltar habrá retroceso elástico y las dimensiones quedarán fuera de tolerancia; el cuerpo del utillaje también debe evitar la interferencia con la trayectoria de la herramienta y dejar canales de evacuación de virutas, de lo contrario la acumulación de virutas rayará la superficie ya mecanizada y detendrá el avance. Estos no son "puntos extra" del ingeniero de procesos, son condiciones fundamentales que determinan el tiempo por pieza y la tasa de conformidad.
Cotizar antes de revisar: cómo se pasa por alto el costo de fijación
La cotización normalmente solo mira la geometría de la pieza: dimensiones exteriores, posiciones de agujeros, bandas de tolerancia, material. Lo que no ve incluye: cuántos juegos de mordazas blandas o utillajes especiales se necesitan, si la superficie de referencia de fijación es suficientemente grande, si la zona de pared delgada requiere soporte temporal o relleno, el número de cambios de herramienta y volteos, las horas de desbarbado y limpieza. Una vez que estas acciones se identifican después de la cotización, solo hay tres formas de tratarlas: cobrar más, retrasar el plazo, o volver a cambiar el diseño. Las dos primeras las asumes tú, la tercera significa que el molde o el utillaje ya se han tocado, y el costo de retrabajo es mayor.
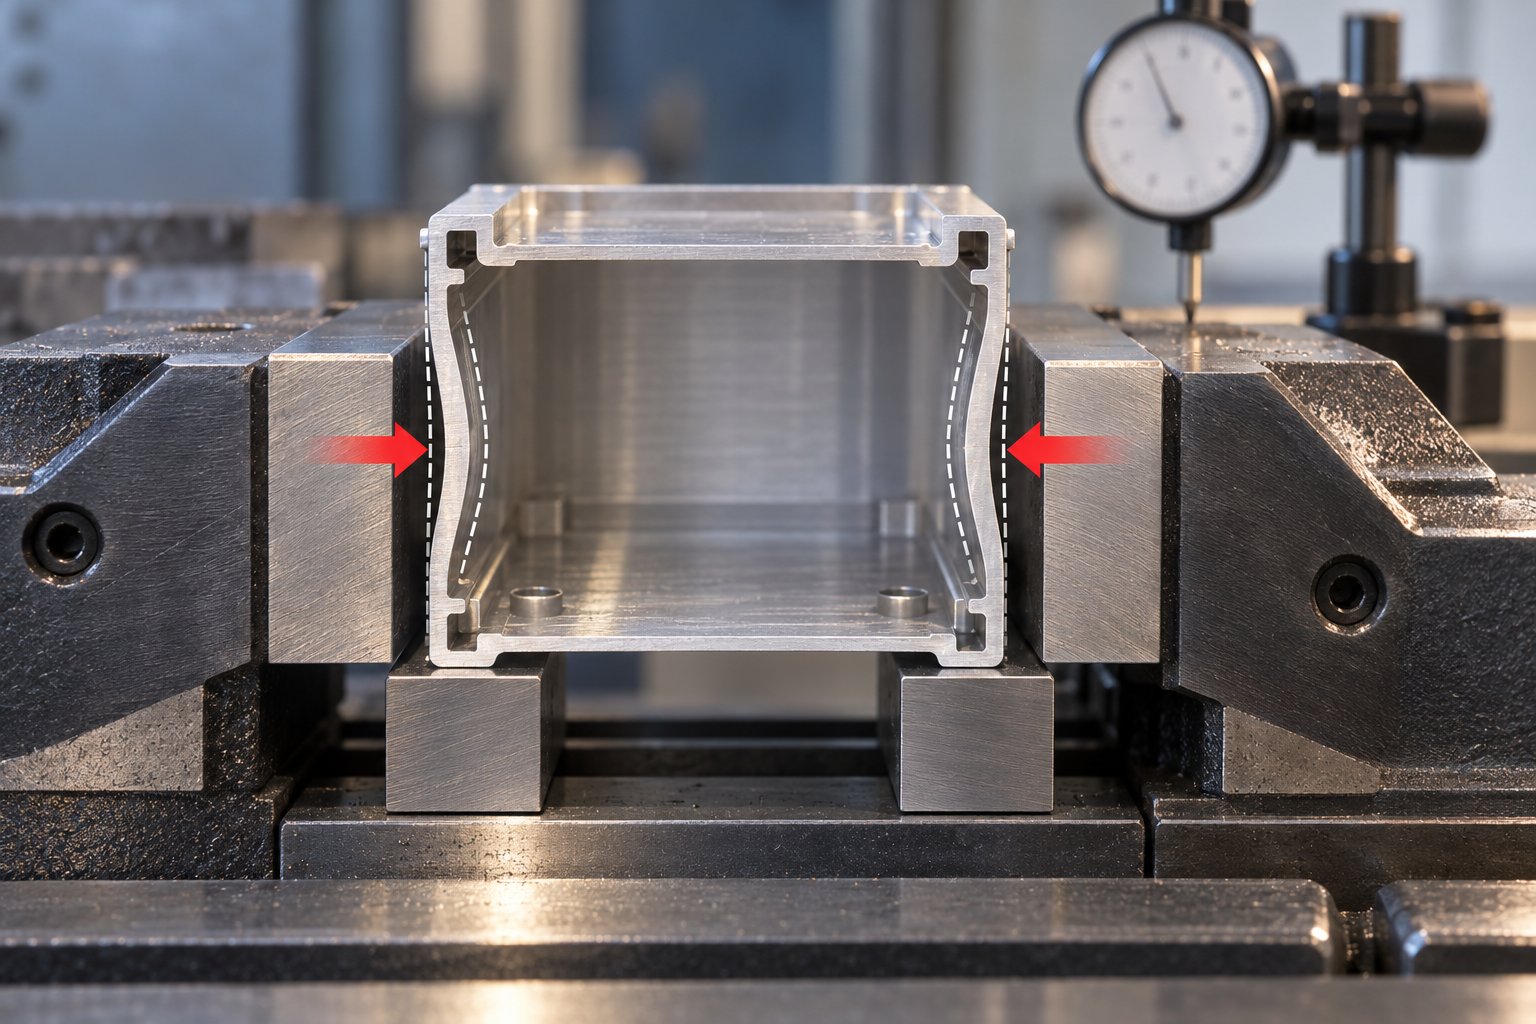
Un escenario concreto de deformación por fijación de una pieza de pared delgada
Supongamos una cavidad de aluminio con espesor de pared de 1.5 mm, cuyas paredes perimetrales son las superficies principales de posicionamiento. En la cotización se calcularon las horas de fresado según la forma exterior, y parece razonable. En el mecanizado real, la fuerza de sujeción del tornillo de banco comprime las dos paredes laterales hacia dentro unos 0.1–0.2 mm de deformación elástica; tras fresar la cavidad interior y soltar, las paredes retroceden elásticamente y tanto la planitud como la tolerancia de espesor de pared fallan a la vez. Para recuperarlo, solo se puede trabajar sobre el utillaje: cambiar a placas de presión axiales, añadir soporte interno, o reducir la fuerza de sujeción en el acabado y fijar en dos etapas, desbaste y acabado. Cada acción requiere utillaje adicional u horas adicionales, y todo esto ocurre después de la cotización.
Lo más problemático es la pérdida de tiempo de ciclo. Los utillajes diseñados específicamente para piezas de pared delgada suelen requerir más tiempo de alineación, aumentan el número de amarres y alargan el tiempo por pieza. Cuanto mayor es el lote, más evidente es esta pérdida. Anteponer la revisión de utillaje y amarre a la solicitud de cotización significa incluir en la fase de cotización el costo del herramental, el número de amarres y el tiempo de ciclo, en lugar de esperar a que el primer lote de piezas salga defectuoso para corregirlo después.
| Puntos clave del amarre | Requisitos del proceso | Costos invisibles en la fase de cotización |
|---|---|---|
| Base de posicionamiento | Elegir una superficie de referencia de precisión ya mecanizada para garantizar un punto de partida estable | Requiere pre-mecanizar una superficie de referencia adicional o un soporte dedicado |
| Dirección de la fuerza de sujeción | Orientada hacia la base de posicionamiento principal, comprimiendo sobre el apoyo | Diseño y fabricación de placas de sujeción, mordazas blandas o utillaje dedicado |
| Amarre de piezas de pared delgada | La fuerza de sujeción no debe ser excesiva para evitar deformaciones por recuperación elástica fuera de tolerancia | Tiempo de amarre en desbaste y acabado por separado, soportes temporales o relleno |
| Trayectoria de la herramienta | El utillaje no debe interferir con la herramienta | Diseño de evasión, ajuste del orden de cambio de herramienta, retrabajo del programa |
| Evacuación de virutas y cambio rápido | Evacuación fluida de virutas, amarre rápido y repetible | Tiempo de limpieza, pérdida de tiempo de ciclo, costo acumulado al ampliar el lote |
Lo que significa esta tabla es que la revisión de utillaje y amarre no consiste en "poder mecanizar", sino que es una variable oculta que determina el costo real por pieza. Anteponer el DFM a la solicitud de cotización, dejando claras estas restricciones en la cotización, es mucho más económico que modificar el utillaje después. En la industria es común que los retrabajos y costos de herramental relacionados con el amarre se subestimen tras la cotización; en el caso concreto de tu pieza, aún hay que confirmarlo combinando las tolerancias del plano y el tamaño del lote.
Componentes estandarizados y herramientas: los costos a largo plazo invisibles al anteponer el DFM en la fase de cotización
Los costos tratados en las secciones anteriores —ángulo de desmoldeo, amarre, cadena de tolerancias— básicamente pueden encontrar su partida correspondiente en alguna versión de la cotización. Pero hay una categoría de costo que es casi totalmente invisible en la fase de cotización: los componentes estandarizados y las herramientas que generan gastos de fabricación a largo plazo. No aparecen en la geometría de la pieza, solo en las horas de trabajo, el número de cambios de herramienta y las categorías de compra.
La cuenta de cambios de herramienta que no se puede calcular en una cotización por pieza
La lógica habitual de una cotización CNC es: material + horas de mecanizado × tarifa + tratamiento superficial. Aquí, "horas de mecanizado" es un valor estimado que asume implícitamente que la herramienta recorre una trayectoria ideal. En la realidad, si la pieza tiene tres avellanados de diámetros distintos, dos radios no estándar y un tipo de rosca poco común, la programación puede requerir cuatro o cinco herramientas, cada una con su cambio, ajuste y prueba de corte.
El tiempo de cambio de herramienta en sí no es largo; en la industria, un cambio suele estar en el orden de decenas de segundos; pero los cambios frecuentes interrumpen la continuidad del corte, aumentan los recorridos en vacío y elevan la variedad de herramientas a comprar. En lotes pequeños (por ejemplo, 50–500 piezas), esta cuenta, repartida por pieza, a menudo resulta más llamativa que el costo del material. No se ve en la fase de cotización, y es al programar la producción cuando se descubre que el tiempo por pieza supera la estimación en un veinte o treinta por ciento: esta es una desviación común en la industria, cuyo margen concreto depende de la complejidad de la pieza y debe calcularse en la revisión del proceso.
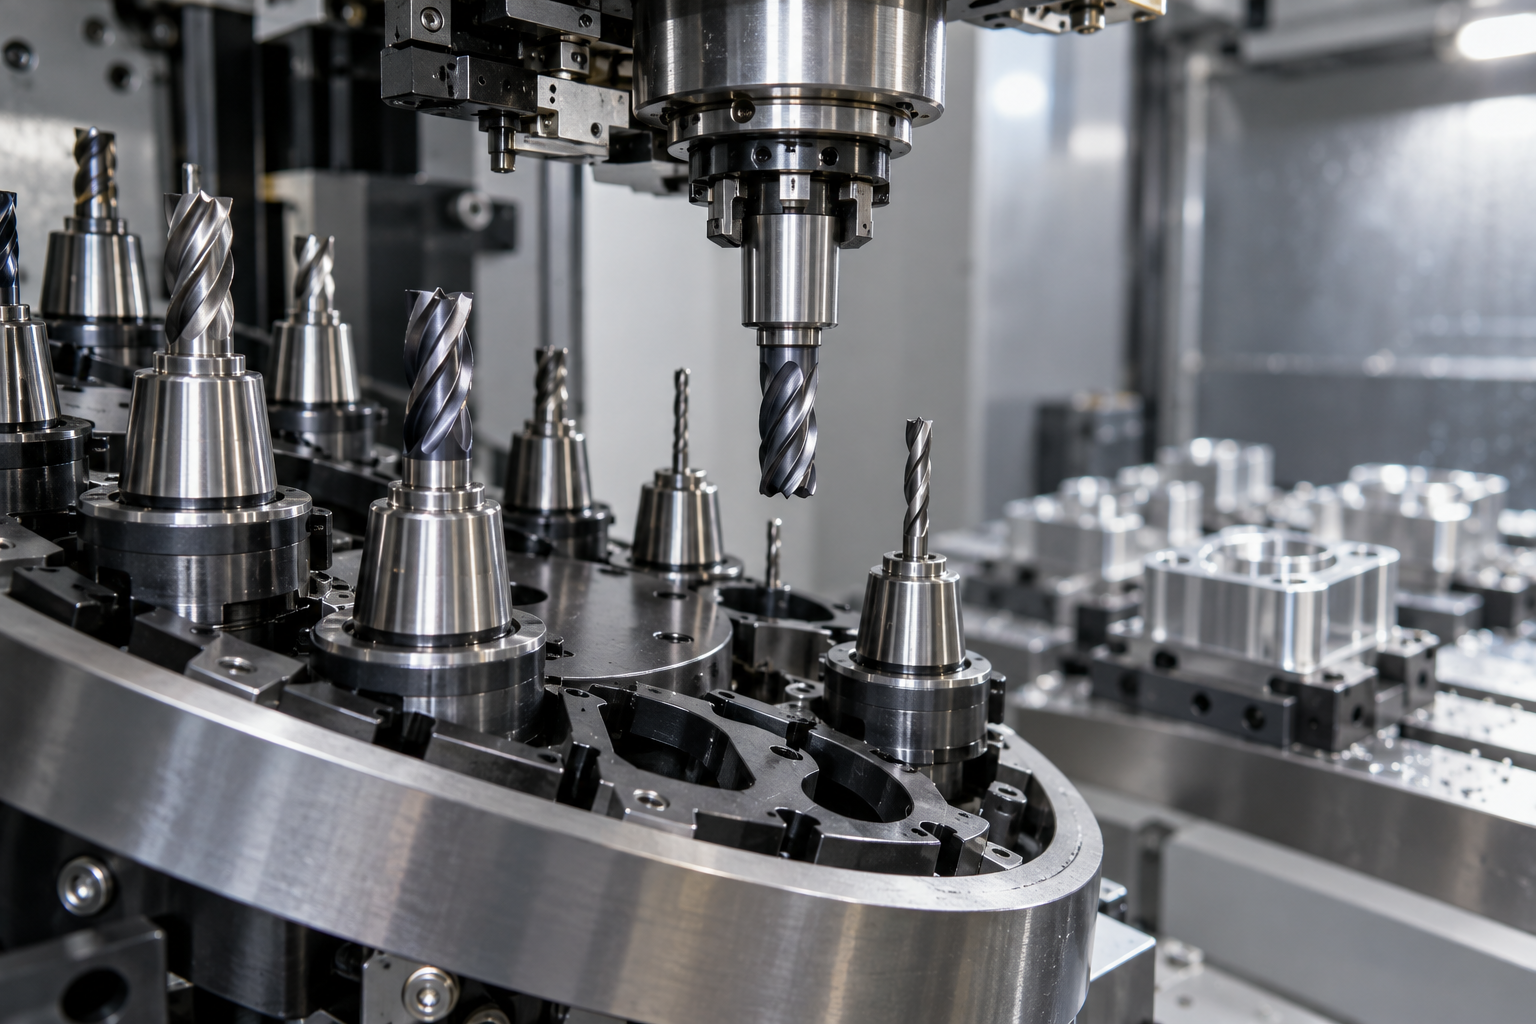
Cómo el DFM anticipado incorpora la estandarización de herramientas en el diseño
Lo que hace el DFM anticipado es muy concreto: antes de fijar el modelo, preguntar una vez "qué herramienta usa esta característica, cuántos recorridos hace, se necesita una herramienta no estándar". Los diámetros que se puedan unificar se unifican a especificaciones que cubra una misma fresa frontal o broca; los radios de redondeo se alinean en lo posible con los radios de herramienta habituales; la profundidad de cavidades internas no supera el límite de relación longitud-diámetro de la herramienta estándar; las roscas se eligen en especificaciones métricas comunes en lugar de perfiles especiales.
- Estandarización de herramientas: priorizar las especificaciones de fresas frontales, brocas y machos de roscar que el taller tiene en stock, reduciendo la compra y espera de herramientas no estándar.
- Unificación de características: unificar varios diámetros de agujero similares para que una sola herramienta los complete, reduciendo cambios y ajustes de herramienta.
- Convergencia de categorías de compra: en piezas estándar (tornillos, pasadores, arandelas), elegir en lo posible especificaciones comerciales, evitando abrir una nueva línea de compra para cada tipo de pieza.
- Vinculación con el lote: en piezas unitarias o lotes pequeños, el beneficio de la estandarización es menor; cuanto mayor es el lote, más evidente es el ahorro de horas por la convergencia de cambios de herramienta y categorías.
Estas decisiones, tomadas antes de cotizar, modifican parámetros del modelo y casi no añaden costo; si se corrigen después de cotizar, cuando las herramientas ya se compraron y el programa ya está hecho, lo que se modifica ya no es solo el modelo.
Por esto, anteponer el DFM no es un trámite adicional, sino inyectar por adelantado las restricciones de herramientas y compras del lado de fabricación en las decisiones de diseño. Al mecanizar piezas tipo CNC, se puede hacer antes de la solicitud de cotización una ronda de autoverificación de la compatibilidad entre características y herramientas, y luego pasar a la cotización. Si necesitas calcular horas y el plan de herramientas según la geometría real, puedes subir el modelo en la entrada de cotización CNC para que el lado de procesos ofrezca también recomendaciones de estandarización.
Poner el DFM antes de la solicitud de cotización: un orden de proceso operativo
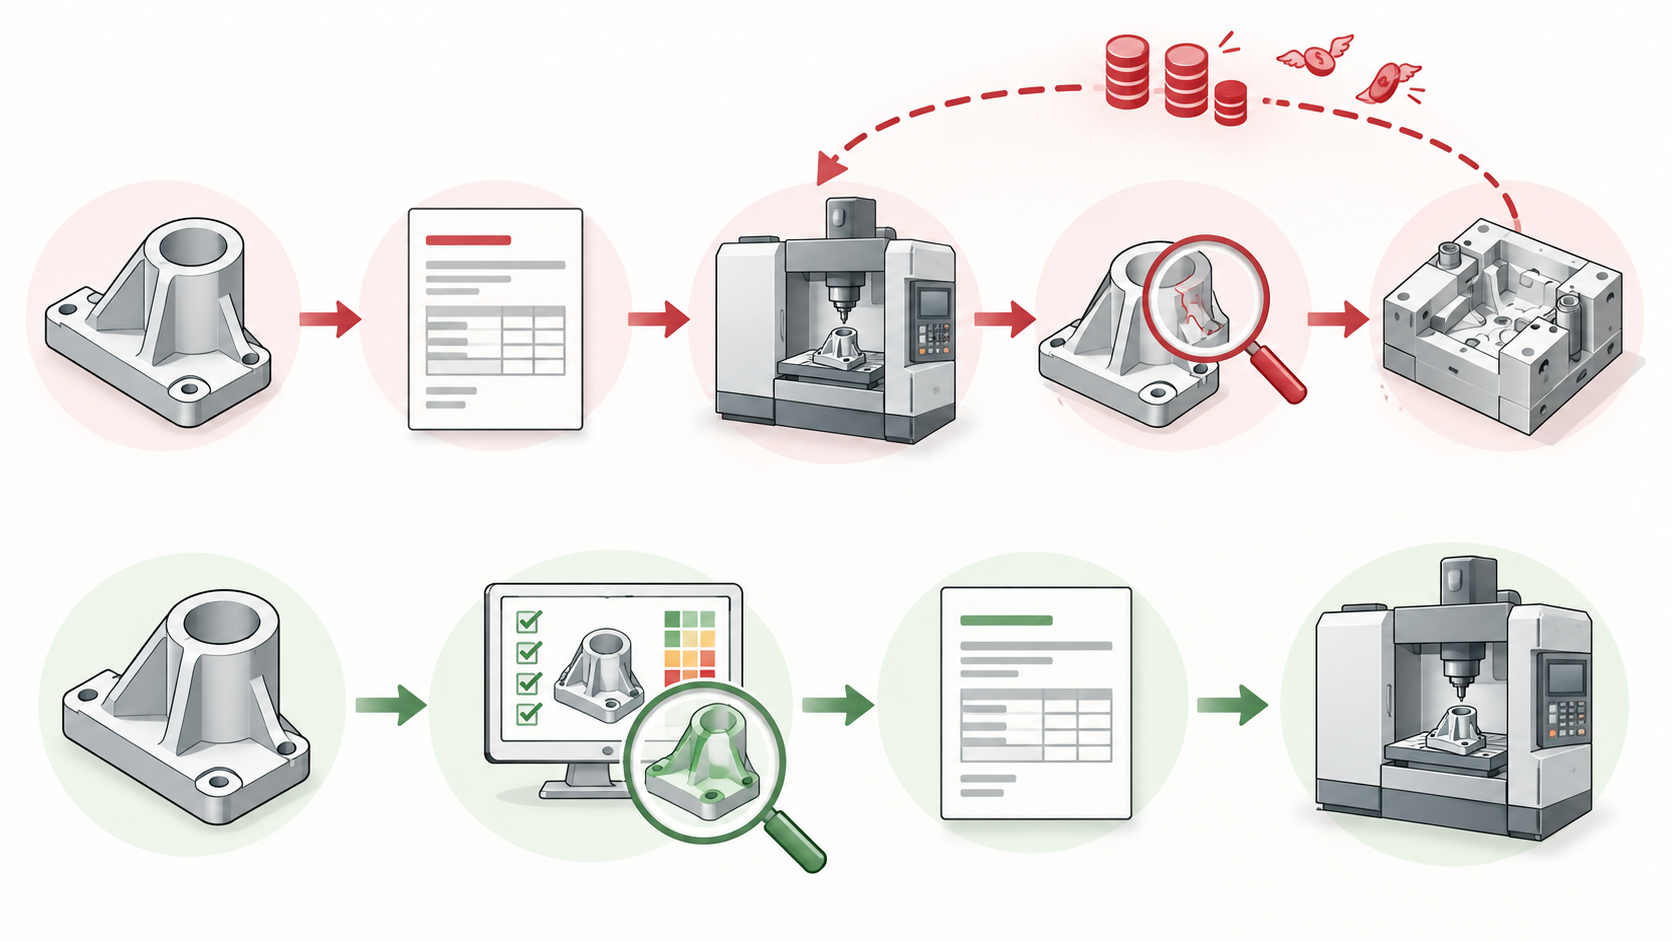
Cotizar primero y revisar después hace que los problemas aparezcan en la etapa más cara: el molde ya está desbastado, el programa ya va por la mitad, el material ya está cortado. Para evitar este camino, la solución no es "añadir un trámite", sino insertar la revisión DFM directamente antes de la solicitud de cotización, para que sea una condición de entrada de la cotización y no un parche posterior.
El orden recomendado es: diseño conceptual → revisión DFM (cribado automatizado + revisión profunda) → cotización → producción. La clave de este orden no está en el paso adicional de DFM, sino en su posición: el resultado de la revisión se genera antes que la cotización, y así la cotización se basa en la premisa de "fabricable", no en una geometría CAD idealizada.
Entradas, salidas y responsables de cada paso
En la fase de diseño conceptual, la entrada son los requisitos funcionales y las dimensiones clave, la salida es un modelo 3D listo para revisión, y la responsabilidad recae en el diseñador. En la fase de revisión DFM, la entrada es el archivo STEP y los planos, la salida es una lista de problemas y sugerencias de modificación, y la responsabilidad recae en el ingeniero de procesos: el cribado automatizado revisa primero espesores de pared, contrasalidas y posiciones de agujeros, y la revisión profunda añade utillajes, evacuación de virutas y deformación de paredes delgadas. En la fase de cotización, la entrada es el modelo corregido y la ruta de proceso, y la salida es una cotización que incluye utillaje y estimación de tiempos. En la fase de producción es cuando por fin caen las virutas.
En esta secuencia, el verdadero valor de adelantar el DFM es trasladar la incertidumbre de después de la cotización a antes de la cotización. Si la revisión se hace después de cotizar, cualquier sugerencia de modificación implica anular la cotización, recalcular precios y posponer el plazo de entrega; si se revisa antes de solicitar precio, las sugerencias de modificación aún están en pantalla y el coste de cambiar el plano es prácticamente nulo.
Lista de verificación DFM antes de solicitar precio
- ¿El espesor de pared es uniforme y el punto más delgado está dentro del rango mecanizable según el proceso (los criterios difieren entre inyección, CNC y chapa metálica)?
- ¿Existen contrasalidas o estructuras que requieran extracción lateral, y está clara la dirección de desmoldeo?
- ¿Las tolerancias clave caen dentro de la banda de capacidad del proceso, o hay "tolerancias imposibles" acumuladas en las superficies de ajuste?
- ¿La pieza conserva superficies de amarre y referencias de posicionamiento utilizables, y es viable el esquema de sujeción en zonas de pared delgada?
- Accesibilidad de herramientas: ¿las cavidades profundas, ranuras estrechas y ángulos interiores rectos superan el rango de herramientas estándar?
- ¿Los componentes estándar y las herramientas universales cubren las características principales, o es necesaria una herramienta no estándar?
- ¿El material y el tratamiento superficial son compatibles entre sí, o hay conflictos en el orden del proceso?
Esta lista no necesita superarse por completo para solicitar precio; su función es que el cotizador vea qué riesgos ya has gestionado. Resolver los problemas de la lista antes de solicitar precio cuesta un plano; resolverlos después de cotizar puede costar el retrabajo de un molde entero.
En qué casos el beneficio de adelantar el DFM es más evidente
Adelantar el DFM no aporta el mismo beneficio a todas las piezas. Una misma revisión, aplicada a una pieza compleja con clips puede ahorrar una ronda de cambio de molde; aplicada a un bloque de aluminio de 80×60×10 mm, a menudo solo confirma chaflanes y agujeros piloto para rosca. El coste de cotizar primero y descubrir el problema después suele concentrarse en piezas de geometría compleja, tolerancias ajustadas y grandes volúmenes; cuanto más cerca de "forma estándar + proceso maduro", menor es el beneficio marginal de la revisión previa.
Las cinco categorías de piezas y condiciones con mayor beneficio
- Clips complejos y contrasalidas: en piezas de inyección con clips elásticos, contrasalidas laterales y nervios profundos, si se define mal la dirección de desmoldeo, el cambio de molde suele implicar tocar correderas o expulsores inclinados, con un coste superior al de una revisión previa.
- Piezas de pared delgada (rango habitual de 0,8–1,5 mm de espesor, según material y relación de flujo): en inyección importan la longitud de flujo y el alabeo; en CNC, la deformación por sujeción; en la fase de cotización, mirar solo el modelo 3D no revela ninguna de las dos cosas.
- Cadenas de tolerancias estrictas: cuando varias piezas deben garantizar un huelgo total o coaxialidad tras el montaje, apretar la tolerancia de una sola pieza puede no bastar para que ensamble; adelantar el DFM revisa primero las referencias y el reparto de tolerancias.
- Piezas de forma irregular que requieren utillaje dedicado: piezas sin superficies de referencia naturales, con voladizos largos o poca rigidez, donde el esquema de sujeción determina si se puede mecanizar de forma estable, algo casi invisible al cotizar.
- Antes de abrir molde de inyección en serie: una vez abierto el molde, cada cambio se cuenta en semanas y en miles de unidades monetarias. La revisión DFM antes de abrir el molde es el tramo más bajo de la curva de costes.
Por el contrario, piezas simples en forma de bloque, piezas transferidas con proceso ya maduro o prototipos unitarios normalmente no requieren una revisión de igual profundidad. El criterio puede resumirse en una frase: ¿tiene esta pieza en el lado de fabricación alguna restricción que solo pueda preverse con experiencia? Si la tiene, merece la pena adelantar la revisión; si no, el cribado automatizado más una confirmación rápida suele bastar.
Cómo juzgar la profundidad de DFM según el volumen y el proceso
| Condición | Profundidad de DFM recomendada | Motivo del criterio |
|---|---|---|
| Prototipo unitario / impresión 3D | Principalmente cribado automatizado | Iteración rápida; cambiar el diseño es más barato que cambiar el proceso |
| CNC de pequeño volumen (decenas de piezas) | Automatizado + una confirmación de proceso | El esquema de sujeción y herramientas afecta al tiempo por pieza |
| Antes de abrir molde de inyección | Revisión manual completa | El molde es irreversible; cada cambio se cuenta en semanas |
| Piezas de chapa plegada | Revisar sobre todo radio de plegado y distancia al borde de agujero | La secuencia de plegado y el desarrollo de material determinan la tasa de rechazo |
Esta tabla solo es un punto de partida para decidir. El coste de cotizar primero y descubrir el problema después se amplifica con el volumen, la inversión en molde y el ajuste de tolerancias; cuanto más cerca esté el proyecto de la producción en serie, más conviene completar el DFM antes de solicitar precio.
Preguntas frecuentes sobre adelantar el DFM y la solicitud de precio
Las siguientes preguntas son las que los lectores plantean con más frecuencia después de leer las secciones anteriores. Las respuestas son lo más concretas posible, pero cuando se trata de plazos de entrega, costos y capacidades de proceso se añaden matices: cada pieza concreta debe confirmarse sobre el plano y la revisión del proceso.
¿La aplicación previa del DFM retrasa la cotización y, de hecho, alarga el ciclo de consulta?
Depende de la profundidad de la revisión. El cribado automatizado (espesor de pared, contrasalidas básicas, posición de agujeros) suele dar resultados en pocos minutos y no constituye un cuello de botella; lo que realmente consume tiempo es la revisión profunda: esquema de utillaje, trayectoria de evacuación de virutas, deformación de paredes delgadas, cadena de tolerancias, que en el sector suele requerir de 1 a 3 días hábiles, según la complejidad de la pieza. Colocar este tiempo antes de la cotización se traduce en una cotización basada en un diseño fabricable, en lugar de dar primero una cifra que inevitablemente habrá que modificar después. Si vale la pena o no depende de la complejidad de la pieza; véase la última pregunta más abajo.
¿Puede el DFM automatizado sustituir la revisión manual?
No. La capa automatizada es buena para cribar rápidamente restricciones duras a nivel geométrico y dar retroalimentación en verde/rojo, adecuada para prototipos rápidos y series piloto pequeñas. Pero cómo elegir la referencia de amarre, si la fuerza de sujeción deformará paredes delgadas, si la trayectoria de la herramienta interfiere con el utillaje, si la evacuación de virutas es fluida: todo esto debe juzgarlo un ingeniero de procesos combinando la máquina y el utillaje concretos. Tómese el DFM automatizado como la primera capa de una red de seguridad, no como sustituto del software de diseño.
¿Qué coste suele pagarse cuando el problema se descubre después de cotizar?
El coste se amplifica a lo largo de la cadena: modificar el molde o retrabajar, prórroga del plazo de entrega, rehacer el esquema de amarre, tolerancias imposibles de cumplir que provocan desechos, desperdicio de material y herramientas. Una observación habitual en el sector es que un ángulo de desmoldeo pasado por alto o una tolerancia imposible pueden acarrear semanas de retraso y un retrabajo de molde del orden de miles de dólares: este es un rango típico, no una cotización exacta; en la práctica depende de la pieza y de la estructura del molde. Cuanto más tarde se descubre, mayor es el coste del retrabajo.
¿La aplicación previa del DFM es adecuada para todos los proyectos?
No. En piezas simples en forma de bloque o piezas con un proceso ya maduro, el beneficio marginal de la revisión previa es bajo; basta con una pasada rápida. Donde el beneficio es más evidente es en: cierres y contrasalidas complejos, piezas de pared delgada, cadenas de tolerancias estrictas, piezas de forma irregular que requieren utillaje dedicado y piezas antes de abrir molde de inyección en serie. El criterio es sencillo: cuantas más restricciones de fabricación y mayor sea el coste de modificar el molde, más vale la pena hacer un DFM sólido antes de la consulta.
Key takeaways
- La cotización normalmente se basa en CAD y planos 2D no optimizados; las restricciones de fabricación son invisibles en la etapa de cotización y los problemas se posponen hasta la apertura del molde o la primera pieza.
- Cotizar primero y descubrir problemas después: el costo se acumula a lo largo de una cadena: retrabajo del molde, retrasos en la entrega, dificultad de sujeción, tolerancias imposibles de cumplir, desperdicio de material y herramientas.
- El DFM antepuesto tiene dos niveles: detección rápida automatizada con semáforo verde/rojo de espesores de pared, contrasalidas y posiciones de agujeros; y revisión profunda de utillajes, evacuación de virutas y deformación de paredes delgadas, que normalmente requiere de 1 a 3 días hábiles (según la complejidad).
- «Se puede mecanizar» no equivale a «es fácil de sujetar». Los utillajes y la sujeción son el agujero negro de costos más ignorado después de la cotización; la base de posicionamiento y la dirección de la fuerza de fijación deben definirse ya en la etapa de planos.
- El DFM no sustituye al software de diseño, sino que es la red de seguridad del lado de fabricación; el orden correcto es concepto → revisión DFM → cotización → producción, y no añadir la revisión después de la cotización.



