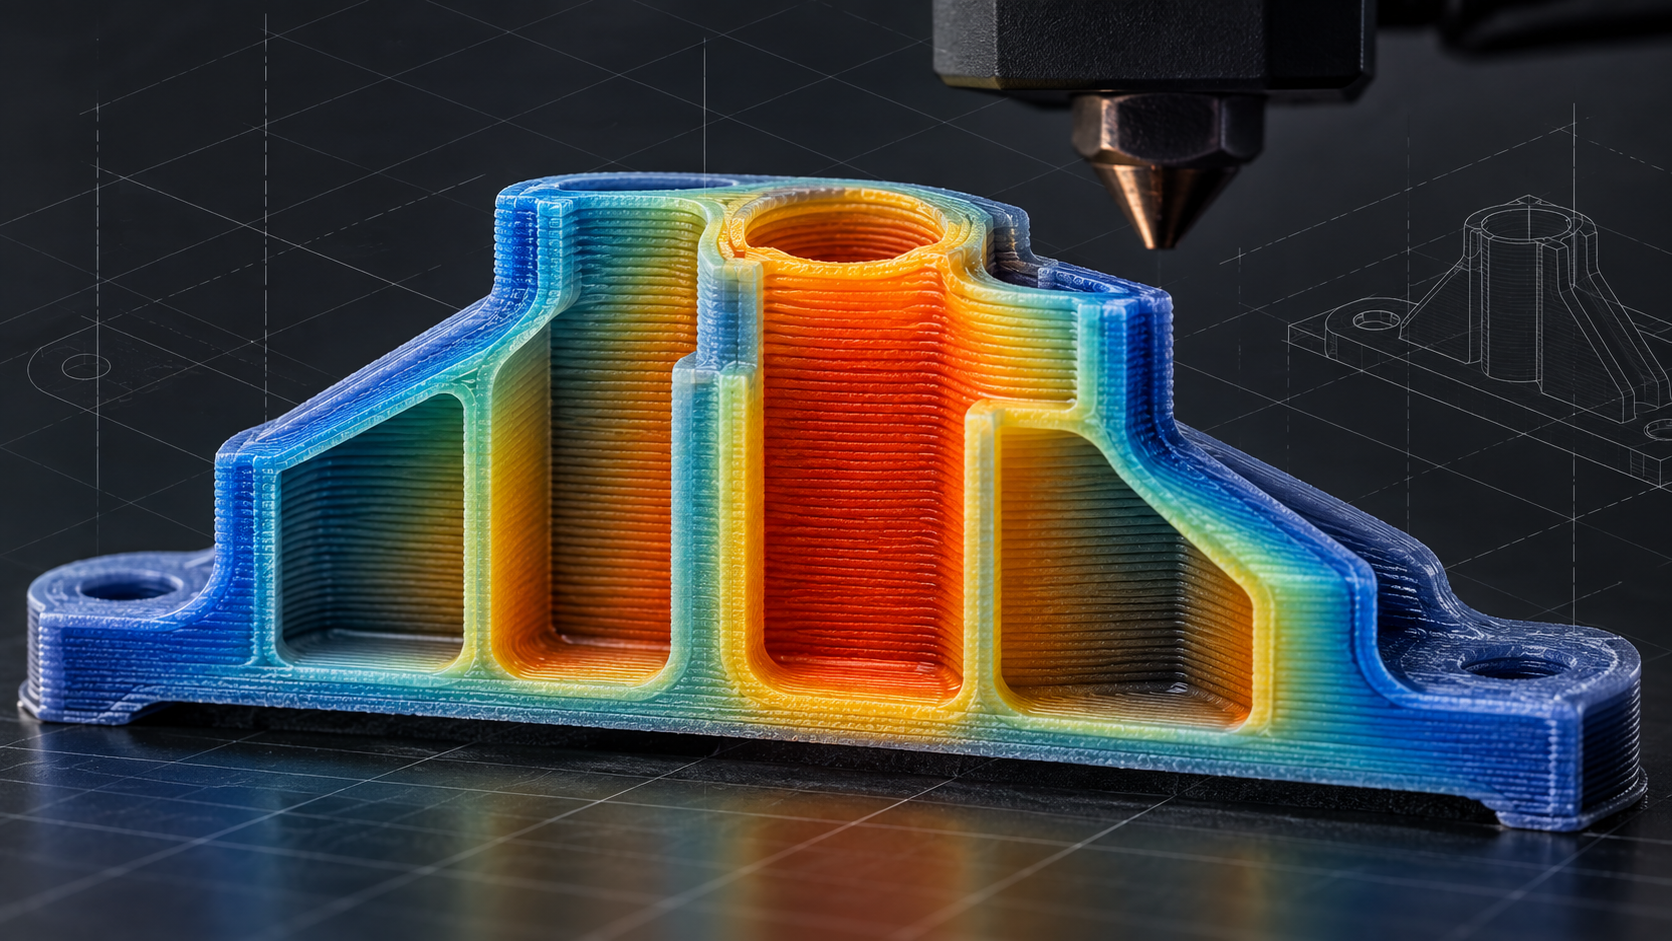
Por qué una “tabla de espesores de pared recomendados” puede hacer que un proyecto se salga del presupuesto
El año pasado, en un proyecto de carcasa de sensor, el ingeniero estructural marcó uniformemente las paredes laterales como 1.0 mm en el plano, con la razón de que “el espesor mínimo de pared que se encuentra en internet es 1 mm”. Al extraer la primera pieza en SLA, dos paredes laterales se rasgaron desde la raíz del soporte; al cambiar a SLS, aparecieron marcas de hundimiento locales en la cara de ensamblaje, la planitud quedó fuera de tolerancia y el ensamblaje no quedaba bien ajustado. El problema no está en el número 1.0 mm en sí, sino en que se trató como una dimensión aislada aplicable a cualquier proceso.
El espesor de pared nunca es un problema geométrico; es una función del historial térmico y de la trayectoria de la herramienta. Una misma pared de 1.0 mm, en SLA, debe soportar la fuerza de despegue de cada capa; en SLS, debe esperar a que se enfríe el lecho de polvo; en DMLS, debe soportar tensiones de contracción por solidificación; y en FDM, además, está limitada por el diámetro de boquilla y el ancho de línea de extrusión. Si cambia el proceso, cambia el factor limitante, y también cambia el rango de espesores de pared viables.
Lo más problemático es el costo. Si el espesor de pared es demasiado fino, aumentan la tasa de rechazo y las horas de postprocesado; si es demasiado grueso, aumentan juntos el consumo de material, el tiempo de impresión y el ciclo de enfriamiento, y en piezas de inyección hay que esperar además un tramo de mantenimiento de presión. En la fase de cotización nadie va a calcular esa cuenta por ti; cuando se descubre en DVT que hay que cambiar la estructura, el molde o el utillaje ya se han mecanizado, y el costo del retrabajo solo lo absorbe uno mismo.
Por eso el orden de decisión no puede invertirse: primero se define el proceso, luego el espesor de pared, y por último la transición y la inspección. A continuación se presenta primero una tabla de líneas base entre procesos, luego se desglosan los mecanismos de fallo, y finalmente se aterriza en reglas de modelado ejecutables e ítems de inspección.
Líneas base de espesor de pared entre procesos: mínimo, recomendado, límite superior y factor limitante dominante
El espesor de pared no es una dimensión aislada que se pueda copiar directamente de una tabla. Si en el mismo plano se escribe 1.2 mm, una pieza SLA puede desgarrarse entre capas al extraerla, una pieza DMLS puede alabearse por tensiones de solidificación, y una pieza de inyección puede presentar marcas de hundimiento o llenado insuficiente. La razón es que el límite de espesor de pared de cada proceso proviene de mecanismos físicos distintos: FDM está limitado por la geometría de la boquilla y la trayectoria de la herramienta; SLA, por la fuerza de despegue y la viscosidad de la resina; SLS/MJF, por la acumulación térmica y la ventana de fusión del polvo; DMLS, por las tensiones de contracción por solidificación; y el vaciado al vacío y la inyección, por el desmoldeo y el frente de flujo.
Por lo tanto, lo correcto es definir primero el proceso, luego el espesor de pared, y por último la transición y la inspección. La tabla siguiente ofrece rangos de referencia habituales en la industria, para establecer rápidamente una línea base de decisión, y no constituye un valor garantizado por ningún proveedor. El espesor de pared realmente alcanzable depende del modelo de equipo, la marca del material, la orientación de impresión, la estrategia de soportes y el método de postprocesado; antes de cotizar debe confirmarse punto por punto con el proveedor.
| Proceso | Espesor mínimo (referencia) | Espesor recomendado (referencia) | Límite superior (referencia) | Factor limitante dominante |
|---|---|---|---|---|
| FDM | ≥ diámetro de boquilla × 2 (habitual 0.8–1.0 mm) | 1.2–2.5 mm (múltiplo entero del diámetro de boquilla) | Sin límite superior rígido, pero >6 mm tiende a retener núcleo térmico | Geometría de boquilla, trayectoria de herramienta, adhesión entre capas |
| SLA/DLP | 0.4–0.6 mm (piezas pequeñas) | 0.8–2.0 mm | >5 mm: tensiones internas, líneas y contracción evidentes | Fuerza de despegue, viscosidad de la resina, contracción por postcurado |
| SLS | 0.7–1.0 mm | 1.5–3.0 mm | >8 mm: la acumulación térmica deja el núcleo sin fundir | Ventana de fusión del polvo, acumulación térmica, gradiente de enfriamiento |
| MJF | 0.5–0.8 mm | 1.2–2.5 mm | >6 mm riesgo de rechupes localizados | Acumulación de calor, distribución de fundente, orientación |
| DMLS/SLM | 0.3–0.5 mm (formas simples) | 0.8–2.0 mm | >10 mm alabeo por tensiones de solidificación | Tensiones de contracción por solidificación, soportes y gradiente térmico |
| Colada al vacío | 0.8–1.2 mm | 2.0–4.0 mm | >10 mm rechupes y burbujas | Desmoldeo, flujo de resina, calor exotérmico de curado |
| Moldeo por inyección | 0.6–1.0 mm (según material) | 1.5–3.5 mm | >5 mm rechupes y aumento drástico del tiempo de enfriamiento | Frente de flujo, mantenimiento de presión, desmoldeo y enfriamiento |
Al leer la tabla, tenga en cuenta tres puntos: primero, el espesor mínimo de pared normalmente se refiere a la capacidad de conformado local, no a la fiabilidad estructural; segundo, el intervalo recomendado es un compromiso que equilibra resistencia, estabilidad dimensional y coste; tercero, el límite superior suele pasarse por alto más fácilmente que el inferior: la retención de calor en el núcleo, los rechupes y el alabeo causados por paredes gruesas solo se revelan en la fase de ensamblaje. Si una pieza presenta a la vez zonas de pared delgada y gruesa, un cambio brusco en la transición de espesor es más peligroso que el valor absoluto; esto se tratará por separado más adelante.
Qué ocurre si es delgada y qué ocurre si es gruesa: mecanismos de fallo según el proceso
El espesor de pared no es una dimensión aislada; lo que determina es el historial térmico y la trayectoria de la herramienta. Si se cambia el proceso con el mismo plano, cambia el modo de fallo. A continuación se desglosan las cuatro rutas principales, y cada apartado vuelve a una característica que se puede señalar en el CAD.
SLA/DLP: la pared delgada muere por la fuerza de despegue, la pared gruesa por la contracción del postcurado
En el fotocurado, cada capa debe "arrancarse" de la película de desmoldeo. En láminas con espesor de pared inferior a 0.6 mm, la fuerza de tracción en el instante del despegue basta para que los bordes se enrollen o se desgarren, especialmente en estructuras en voladizo. Características a revisar: láminas suspendidas, nervios esbeltos, esquinas agudas. Por el contrario, en bloques macizos con espesor de pared superior a unos 4 mm, la resina interna difícilmente cura por completo, y durante el postcurado la contracción es desigual y la planitud empieza a desviarse. Características a revisar: resaltes macizos, bridas de gran sección. En estas posiciones se recomienda vaciar y dejar orificios de drenaje, en lugar de confiar en engrosar para mantener la resistencia.
SLS/MJF: la pared delgada muere por acumulación térmica insuficiente, la pared gruesa por retención del núcleo térmico
El lecho de polvo se sinteriza por zonas térmicas; la pared delgada disipa el calor demasiado rápido, las capas no llegan a fusionarse entre sí y al retirar la pieza se delamina con solo doblarla; esto es especialmente evidente en características columnares o laminares con espesor de pared inferior a unos 0.8 mm. La pared gruesa es lo contrario: el calor se acumula en el núcleo y no puede disiparse, y tras el enfriamiento aparecen rechupes localizados y dimensiones reducidas. Características a revisar: escalones con cambio brusco de grosor, bloques gruesos cerrados. La práctica habitual del sector es convertir los bloques gruesos en carcasas con orificios de evacuación de polvo, con un espesor de pared controlado en el intervalo de 2–3 mm, lo que depende del material y del equipo y debe confirmarse con el proveedor.
SLM/DMLS: la pared delgada muere por tensiones de solidificación, la pared gruesa por alabeo debido a tensiones residuales
El baño de metal se solidifica rápidamente; la pared delgada tiene poca restricción y tiende a combarse durante el enfriamiento; las láminas metálicas con espesor de pared inferior a unos 0.4 mm suelen deformarse al retirar la pieza y quitar los soportes. La pared gruesa, debido a la gran diferencia de temperatura entre capas, concentra tensiones residuales, y las piezas largas de pared gruesa se alabean a lo largo de su longitud. Características a revisar: placas largas y delgadas, placas gruesas de gran superficie. La solución suele ser cambiar la orientación, añadir soportes o dividir la pared gruesa en una estructura de pared delgada con nervios de refuerzo.
FDM: la pared delgada muere por la geometría de la boquilla, la pared gruesa por acumulación de calor
En FDM, el ancho de la pared exterior está limitado por el diámetro de la boquilla; cuando el espesor de pared no es un múltiplo entero de la boquilla, el software de laminado añade una tira fina y la resistencia cae en picado. Un espesor de pared inferior al diámetro de la boquilla (habitualmente 0.4 mm) básicamente no permite obtener un contorno estable. La pared gruesa, debido a que la boquilla recorre repetidamente la misma zona, acumula calor, arruga la superficie y expande las dimensiones. Características a revisar: espesor de pared no múltiplo entero, zonas macizas continuas. Tomar la pared exterior como múltiplo entero de la boquilla es más eficaz que aumentar el relleno.
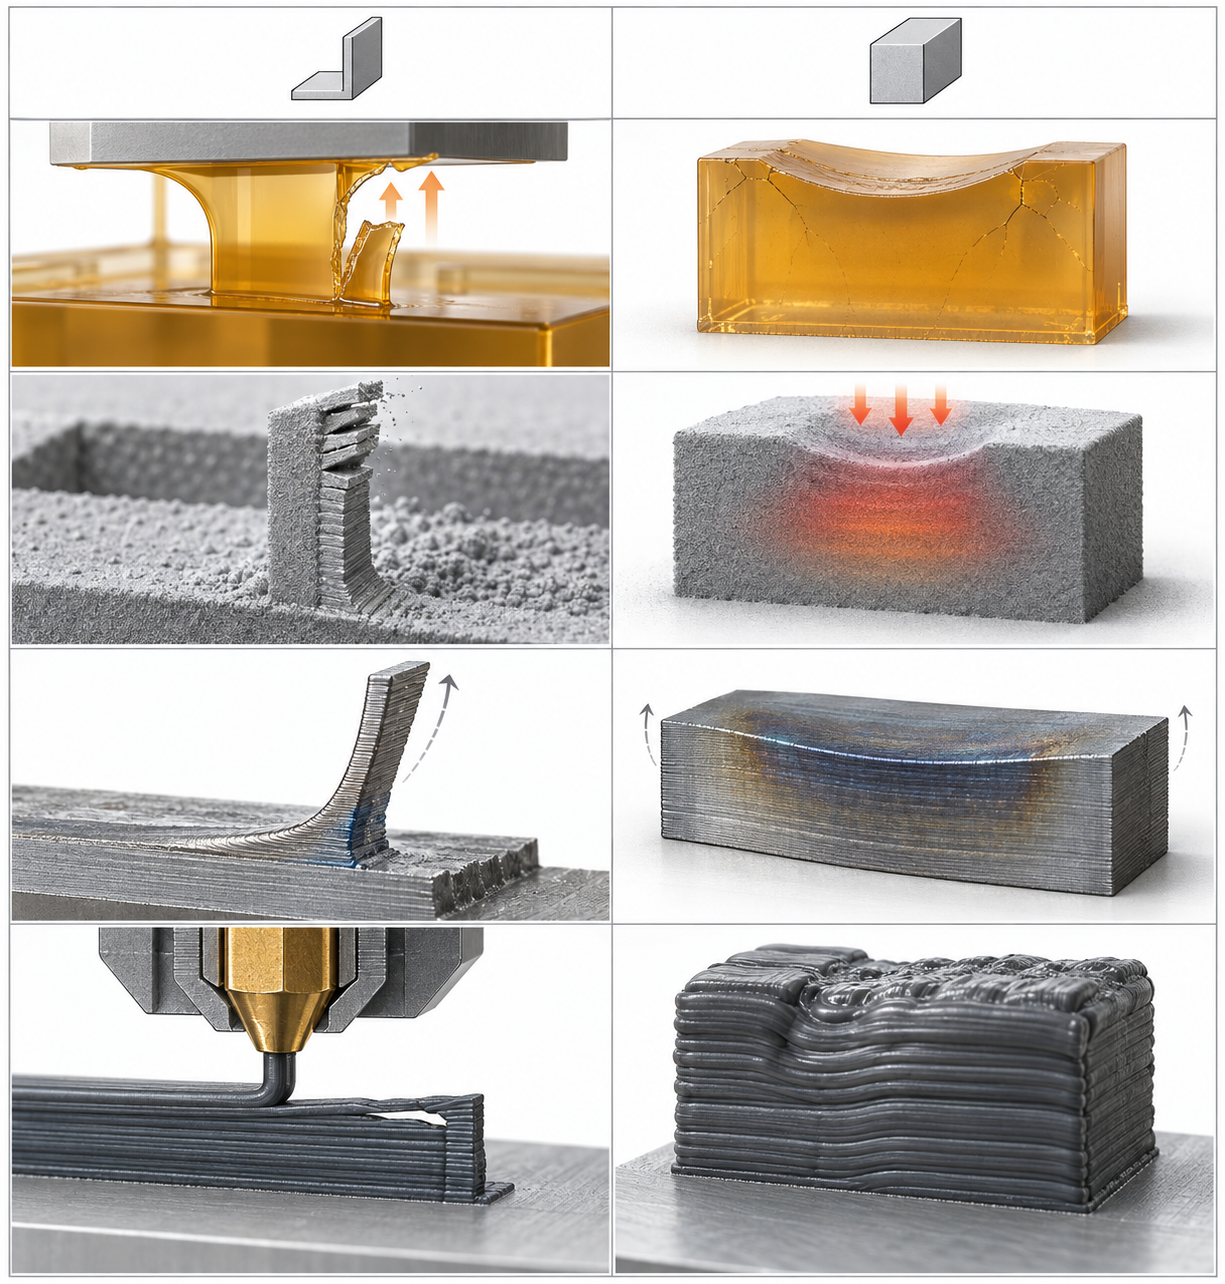
Resuma estos cuatro grupos de fallos en una frase: la pared delgada teme la fuerza, la pared gruesa teme el calor. Al revisar el plano, pregunte primero "¿esta característica es delgada o gruesa?" y luego "¿este proceso teme la fuerza o el calor?"; así aparece la dirección.
Reglas de modelado aplicables: múltiplos enteros de la boquilla, proporción de transición, radios interiores
Una vez fijado el espesor de pared, lo que realmente decide el éxito en el plano son tres cosas: qué espesor de pared adoptar, cómo hacer la transición entre grueso y delgado y cómo resolver las esquinas. Estas tres cosas, si se modifican en la fase de modelado, cuestan casi cero; si se modifican cuando ya ha salido la primera pieza, implican reprogramar la producción. Las cuatro reglas siguientes pueden aplicarse directamente en su CAD.
Un caso de fracaso: repaso completo desde el plano hasta la inspección de la primera pieza
Acciones correctivas: tres cambios, sin coste adicional
- Añadir transición: cambiar el escalón de 1,2→4 mm por una transición cónica, con longitud de transición de al menos 3 veces la diferencia de espesor (es decir, ≥8,4 mm), para suavizar el gradiente térmico.
- Cambiar la orientación: girar la cara de montaje 90°, para que no quede una gran superficie pegada al fondo del lecho de polvo, reduciendo la acumulación térmica inferior y el contacto con soportes.
- Adelgazamiento local: vaciar la zona gruesa a pared de 2 mm + nervios, para reducir la relación grueso/fino por debajo de 2:1.
Excepciones y límites: elastómeros, metal, piezas transparentes, microfluídica
Las reglas de espesor de pared de las secciones anteriores se aplican por defecto a plásticos rígidos, orientación convencional y uso a temperatura ambiente. En cuanto el material pasa a ser un elastómero, o la pieza debe ser translúcida, conducir flujo o soportar alta temperatura, el mismo conjunto de cifras puede volverse en tu contra. Esta sección aclara en qué escenarios no aplican las recomendaciones anteriores y en qué dirección corregir.
Elastómeros: el espesor debe aumentarse, no reducirse
En elastómeros como TPU y TPE, las piezas de pared fina pueden pandearse durante la impresión por su propio peso y por el arrastre del cabezal, y deformarse al tirar de ellas al retirarlas. La experiencia de "espesor mínimo" de los plásticos rígidos aquí debe subir: la práctica común del sector es que el espesor mínimo de un elastómero sea 1,5 a 2 veces el de una pieza rígida, según la dureza Shore; cuanto más blando, más grueso. Pero tampoco se puede engrosar sin límite: un elastómero de pared gruesa tiende a formar falta de fusión o burbujas en el interior, y empeora la deformación permanente por compresión. Si la pieza debe ser a la vez blanda y fina, normalmente se recurre al vaciado por vacío o a ajustar la estructura (nervios, cambio de sección), en lugar de imprimirla tal cual.
DMLS de metal: las paredes finas están limitadas por la tensión de solidificación
En la fusión de lecho de polvo metálico, el límite de las paredes finas no está en la boquilla, sino en la tensión de contracción por solidificación. Cuando el espesor es inferior a unos 0,4–0,6 mm (según aleación y orientación), la pieza tiende a alabearse o incluso agrietarse durante la impresión, porque al enfriarse y contraerse el baño fundido de cada capa, la pared fina no tiene suficiente rigidez de sección para resistir la tensión de tracción. Las paredes gruesas son lo contrario: el calor se acumula en el núcleo y favorece la formación de glóbulos, porosidad y tensiones residuales. El diseño del espesor en piezas metálicas debe considerar a la vez la orientación de impresión y el posterior retirado de soportes: las paredes finas cercanas a las caras de soporte pueden agrietarse al retirarlos. Si la pieza debe ser necesariamente de pared fina en metal, normalmente se recomienda rediseñarla con nervios, convirtiendo la "pared fina" en "pared fina + nervios", en lugar de limitarse a reducir el espesor.
Piezas transparentes y microfluídica: tanto el grosor como la finura tienen coste
En piezas transparentes (resina transparente SLA, tipo PC), cuando el espesor es excesivo, las tensiones residuales internas y las líneas entre capas se amplifican bajo la luz transmitida, y se ve turbio o con marcas de flujo. Para que sean translúcidas, normalmente se controla el espesor dentro de 2–3 mm y se combina con postprocesado (lijado, pulido, barniz transparente). En los chips microfluídicos es al contrario: la pared del canal no debe ser demasiado fina, o el canal se deforma bajo presión y cambia la resistencia al flujo; pero una pared demasiado gruesa también afecta a la detección óptica. La práctica común es que el espesor de pared del canal sea 1 a 2 veces el ancho del canal, y anotar en el plano las tolerancias dimensionales del canal y los requisitos de rugosidad superficial, en lugar de escribir solo una cifra de espesor.
En una frase: las reglas de espesor son función del proceso y del material, no una constante universal. Si cambias material, proceso o postprocesado, hay que recalcular. Si no estás seguro, incluye en la solicitud de cotización el uso de la pieza, las cargas y los requisitos de translucidez o estanqueidad, y deja que el proveedor dé una recomendación de espesor específica; es mucho menos complicado que adivinar en el CAD.
Inspección, compras y tolerancias: cómo medir el espesor y cómo dar tolerancias
En la inspección de la primera pieza, el espesor suele ser el punto más propenso a discusiones. Se aprieta el calibre, marca 1,18 mm, el plano indica 1,2±0,1, parece conforme; pero la cara de montaje se alabeó 0,3 mm y todo el lote se rechaza. El problema no es el calibre, sino que la referencia de medición y el reparto de tolerancias no están alineados con la función. Las piezas de pared fina se ven afectadas por la fuerza de sujeción, la temperatura y el postprocesado; la presión de contacto del calibre puede hacer que una pieza elástica marque 0,05–0,15 mm menos. La práctica común del sector es: para piezas de plástico rígido, usar calibre o micrómetro, evitando en los puntos de medición la entrada, la línea de soldadura y los restos de soporte; para elastómeros o piezas curvas de pared fina, usar métodos sin contacto (máquina de visión, escaneo láser) o CT, para evitar la deformación por contacto. La CT puede dar un mapa de distribución de espesores de una vez, adecuado para verificar zonas de transición y cavidades internas, pero es cara y lenta, por lo que normalmente solo se usa en primeras piezas o piezas en disputa.
Referencia de medición y lógica de relajación de tolerancias
Antes de anotar la tolerancia de espesor en el plano, pregúntate: ¿este espesor es una cota funcional o una cota de referencia? Si el espesor solo afecta a la rigidez y no al montaje, la tolerancia puede relajarse a ±10 % o incluso más; si el espesor determina el apriete de un clip o la sección de un canal, entonces hay que ajustarla a ±0,05–0,1 mm. En piezas de pared fina (espesor inferior a 1,5 mm) no se recomienda dar tolerancia simétrica, porque la desviación de espesor en impresión o inyección suele ser unilateral hacia fino: la contracción del material, el enfriamiento desigual y la compensación de la trayectoria de la boquilla hacen que el valor real sea menor que el nominal. Lo más práctico es dar un límite inferior unilateral: nominal 1,2 mm, anotar "mínimo 1,1 mm", sin controlar el límite superior, para evitar que el proveedor engrose para cumplir el límite superior y provoque alabeo. La referencia de medición debe ser preferentemente la cara de montaje o los agujeros de posicionamiento, no la cara de la plataforma de impresión, ya que esta última se ve afectada por restos de soporte y la compresión de la primera capa, y tiene mala repetibilidad.
Lista de información obligatoria al solicitar cotización
Si el problema del espesor no se aclara en la fase de cotización, en producción habrá que rehacerlo. Al pedir cotización al proveedor, adjunta al menos la siguiente información; de lo contrario, la otra parte solo podrá cotizar con el espesor por defecto y luego cobrar más por cambiar el plano:
- Proceso y material: FDM/SLA/SLS/MJF/DMLS o inyección, y la designación del material o su equivalente. El mismo espesor tiene una fabricabilidad completamente distinta según el proceso.
- Orientación de impresión/conformado: indicar en el plano la cara de referencia o exigir isotropía; de lo contrario, el proveedor colocará la pieza en la dirección que ahorre soportes y la resistencia de la pared fina puede quedar en solo el 60 % de la nominal.
- Espesores y tolerancias clave: indicar el espesor funcional y el de referencia, y especificar la referencia de medición y si se permite desviación unilateral hacia fino.
- Requisitos de postprocesado: retirada de soportes, chorreado, mecanizado, pulido, recocido. El chorreado desgasta las paredes exteriores y la sujeción para mecanizado puede deformar; todo esto debe indicarse antes de cotizar.
- Método de aceptación: muestreo con calibre, CT al 100 % o validación de montaje. El método de aceptación determina directamente la ventana de proceso y el precio del proveedor.
Hay otro punto que se pasa por alto con frecuencia en compras: las piezas de pared fina no deberían cotizarse por volumen. Al reducir el espesor de 2 mm a 1 mm, el material se reduce a la mitad, pero el tiempo de impresión, la cantidad de soportes y la tasa de rechazo suelen aumentar, y el precio unitario puede subir en lugar de bajar. Si el proveedor solo cotiza por gramo, las piezas de pared fina tienden a cotizarse bajo y luego se compensa con "fuera de tolerancia". Lo más seguro es exigir cotización por pieza con criterios de aceptación de espesor indicados, e incluir el método de inspección y las tolerancias como anexo del pedido. Si necesitas comparar rápidamente la fabricabilidad del espesor y el precio entre distintos procesos, puedes usar la entrada de cotización de impresión 3D o la cotización clásica, subiendo el plano, la orientación y los requisitos de tolerancia juntos, para reducir las confirmaciones de ida y vuelta.
Preguntas frecuentes (FAQ)
Las siguientes preguntas surgen casi en cada revisión de plano. La respuesta depende del equipo, el material y la orientación; aquí se da un criterio de juicio, no un valor garantizado.
¿Se puede sustituir el espesor de pared por el porcentaje de relleno? Si subo el relleno al 80 %, ¿ya no hay que preocuparse por el espesor?
No. Las cargas de flexión y tracción las soportan principalmente las paredes exteriores; el relleno solo afecta al soporte interno y a la rigidez a compresión. Si la pared exterior es demasiado fina, aunque el relleno sea del 100 %, la pieza seguirá agrietándose entre capas al retirarla, montarla o dejarla caer. La práctica común es fijar primero el espesor de la pared exterior dentro del intervalo recomendado por el proceso y luego ajustar rigidez y peso con el relleno; hacerlo al revés suele gastar material sin resolver el problema de resistencia.
¿Qué riesgo hay si el espesor supera el límite superior? ¿No es más resistente si es más grueso?
No necesariamente. Las paredes gruesas en SLS/MJF retienen calor, lo que provoca un enfriamiento lento del núcleo, hundimientos locales y alabeo; en SLA aumentan la fuerza de despegue y pueden desgarrar la pieza al retirarla; en DMLS, los cambios bruscos de grosor concentran tensiones de solidificación y pueden agrietar. Las paredes gruesas también aumentan el coste de material y tiempo. Si la estructura necesita rigidez, es preferible añadir nervios, carcasas o cambiar la sección, en lugar de engrosar sin criterio.
¿Cómo se garantiza la uniformidad del espesor? ¿Qué hay que indicar en el plano?
Primero controla la relación grueso/fino; se recomienda que la diferencia de espesor entre zonas adyacentes no supere 3:1 y que la longitud de transición no sea inferior a 3 veces la diferencia de espesor. En el plano, además del espesor nominal, hay que indicar la planitud o las cotas de ajuste de las caras de montaje clave, y especificar la orientación y los requisitos de postprocesado. La uniformidad se confirma finalmente con la inspección de la primera pieza, normalmente con calibre, medición ultrasónica de espesores o CT; en zonas de pared fina hay que dejar clara la referencia de medición, o los datos no cuadrarán.
Con el mismo plano, ¿se puede imprimir a la vez en FDM, SLA y SLS?
La geometría puede compartirse, pero el espesor no se puede copiar tal cual. El FDM está limitado por el diámetro de la boquilla, y la pared exterior conviene que sea múltiplo entero de la boquilla; el SLA está limitado por la fuerza de despegue, con un límite inferior de pared fina más estricto; el SLS no necesita soportes pero acumula calor de forma notable, y es más sensible al límite superior de pared gruesa. Al cotizar entre procesos, hay que indicar por separado proceso, material y orientación, y dejar que el proveedor evalúe según sus propias reglas, en lugar de usar un solo espesor para todo.
¿Cómo se cotizan las piezas de pared delgada? ¿Por qué hay tanta diferencia entre distintos proveedores?
Las diferencias en la cotización de piezas de pared delgada suelen provenir de tres puntos: las horas de trabajo de soporte y postprocesado, la tasa de desperdicio y los requisitos de inspección. Cuando el espesor de pared se acerca al límite inferior del proceso, aumentan las probabilidades de rotura al retirar la pieza y de retrabajo, y el proveedor incluirá ese riesgo en el precio. Al solicitar cotización, adjunta el proceso, el material, la orientación, las dimensiones clave y el método de inspección para que las cotizaciones sean comparables. El precio concreto y el plazo de entrega están sujetos a la evaluación del proveedor; aquí no se ofrecen valores garantizados.
Key takeaways
- Primero se define el proceso y luego el espesor de pared: al cambiar de proceso con el mismo plano, el espesor mínimo puede variar de 2 a 3 veces; el espesor de pared debe revisarse vinculado al proceso.
- Las paredes delgadas se evalúan por desprendimiento y pandeo; las paredes gruesas, por núcleo térmico y marcas de hundimiento: si es fino, revisar primero soportes y dirección de extracción; si es grueso, revisar primero acumulación térmica y postprocesado.
- La transición de espesor de pared es más propensa a problemas que el espesor absoluto: los cambios bruscos en escalón son puntos de discontinuidad de tensiones y velocidades de enfriamiento; se recomienda que la longitud del tramo de transición no sea menor que 3 veces la diferencia de espesor.
- En FDM, la pared exterior debe ser un múltiplo entero del diámetro de boquilla; conviene más añadir perímetros que relleno; los elastómeros y las piezas transparentes deben engrosarse según la regla opuesta.
- En la inspección de la primera pieza, primero se mide la uniformidad del espesor de pared y las secciones críticas, y después se habla de tolerancias dimensionales; las tolerancias de las piezas de pared delgada deben relajarse y especificar la referencia de medición.



