Por qué son difíciles las piezas semiconductoras: primero distingue a qué categoría de pieza pertenecen
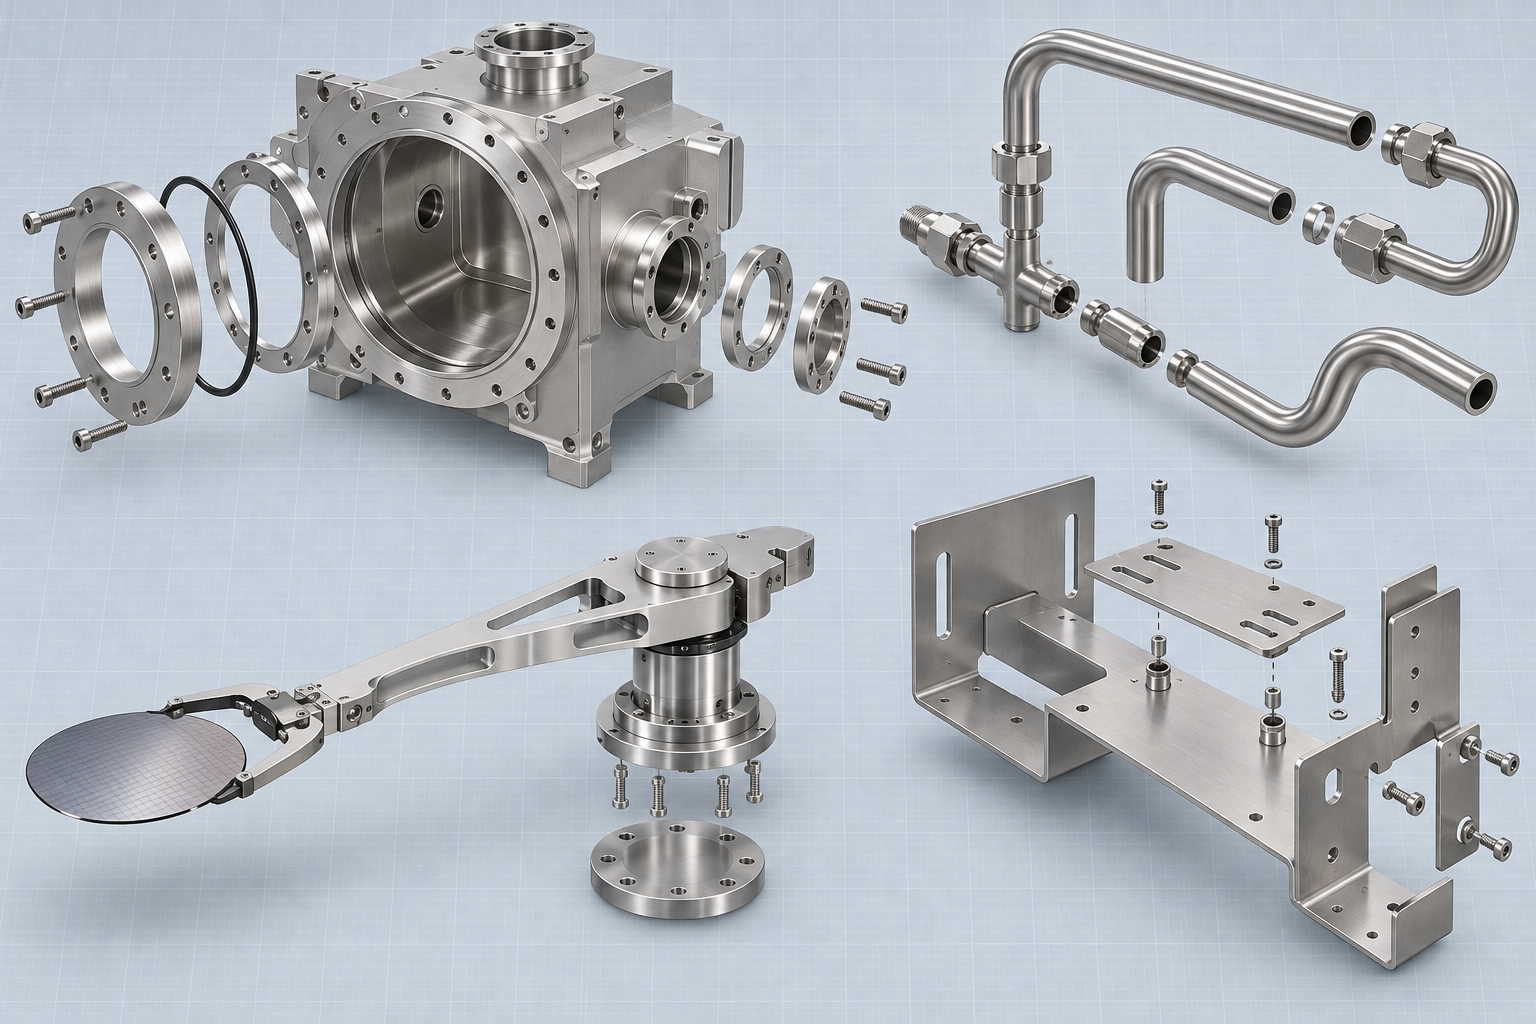
La palabra "semiconductor" en una orden de compra apunta a cosas que suelen ser muy distintas. Lo que llega a los puestos de mecanizado, chapa metálica, replicado y moldeo por inyección normalmente no es la oblea en sí, sino un anillo de hardware que gira alrededor de la oblea: cámaras de equipos de front-end, piezas de tuberías de gas, bridas y superficies de sellado de vacío, piezas de transferencia y sujeción de obleas, estructuras y utillajes del entorno de sala limpia, y también piezas metálicas del entorno de moldes de encapsulado y marcos de conductores. Este artículo trata sobre la fabricabilidad de estas piezas: cómo dibujar el plano, cómo elegir el material, cómo distribuir las tolerancias y cómo inspeccionar, no sobre diseño de chips ni el proceso de obleas en sí.
Primero separa las categorías y así se verán claramente las dificultades. El núcleo de las piezas de cámara y brida es la superficie de sellado y la integridad del vacío; un solo rasguño puede hacer que se deseche. Las piezas de transferencia y sujeción requieren ser ligeras, rígidas y con expansión térmica controlable; las estructuras de pared delgada y en voladizo son la norma. Las piezas de tubería están limitadas por la mecanizabilidad de la cavidad interna; las cavidades profundas y los agujeros cruzados son difíciles de pulir correctamente. Las estructuras y utillajes del entorno de sala limpia se tratan habitualmente como piezas comunes de chapa metálica, pero el desprendimiento de partículas y los residuos de limpieza también causan problemas. En un mismo plano puede decir "semiconductor", pero la ruta de proceso puede ser completamente distinta.
Se recomienda fijar el orden de decisión: primero confirma la función de la pieza (vacío, resistencia a la corrosión, conducción térmica o aislamiento), luego define el material, y después el proceso y las tolerancias. Si se invierte el orden, aparecerá usar un material difícil de mecanizar para forzar una precisión que en realidad no se necesita, o al contrario, usar tolerancias comunes para exigir una superficie de sellado. Las siguientes secciones se desarrollan en este orden.
Accesibilidad del material: en la selección de materiales para piezas semiconductoras, primero hay que ver si se pueden mecanizar
En la selección de materiales para piezas de equipos semiconductores, mucha gente empieza por "qué material tiene mejores propiedades", y eso suele fallar en la etapa DFM. Lo más adecuado es lo contrario: primero ver el límite funcional, luego el material, después el proceso y, por último, los números de tolerancia. Un plano que cambia 6061 por 17-4PH quizá sea más resistente a la corrosión en cuanto a función, pero en el lado del mecanizado aparecen de inmediato problemas de desgaste de herramienta, calor de corte y posterior alivio de tensiones; la banda de tolerancia no cambió, pero el costo subió un nivel.
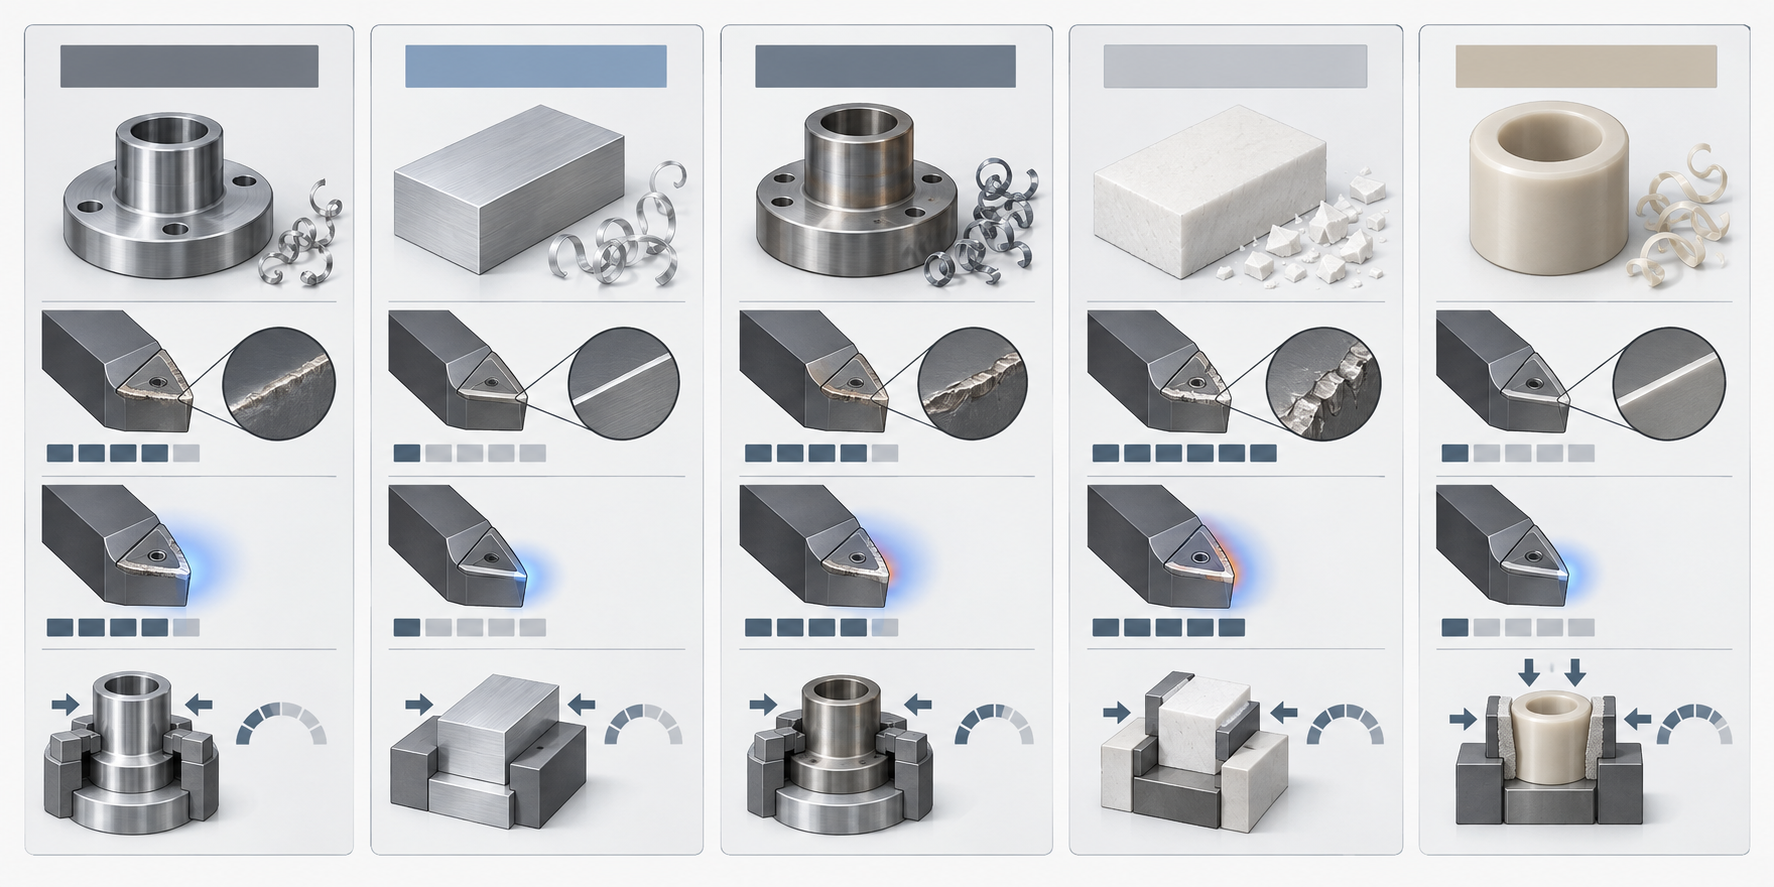
Los materiales que llegan a los pedidos de mecanizado y conformado del entorno semiconductor se dividen aproximadamente en varias clases. Entre los aceros inoxidables, 304 y 316L se usan para cuerpos de cámara y piezas de tuberías de gas; 316L es más común en escenarios de limpieza y resistencia a la corrosión. El 17-4PH se usa a menudo en piezas estructurales que requieren resistencia y resistencia a la corrosión, pero sus dimensiones cambian antes y después del envejecimiento por solución. La aleación de aluminio 6061 es fácil de mecanizar y tiene buena conductividad térmica; el 7075 tiene mayor resistencia, pero al cortar es más propenso a que las piezas de pared delgada se flexionen. Las aleaciones Kovar y el molibdeno se usan en piezas de sellado que necesitan coincidir en expansión térmica con vidrio o cerámica, y pertenecen al grupo de difícil mecanizado. Las piezas cerámicas, como alúmina y nitruro de aluminio, dependen del rectificado con diamante y no conviene marcarlas con los hábitos de tolerancia de los metales. Entre los plásticos de ingeniería, PEEK, PTFE, PPS y PI tienen cada uno sus puntos fuertes; el PTFE es blando y difícil de sujetar, y el PEEK es sensible a la temperatura de corte.
Cómo el material amplifica la presión sobre las tolerancias
El problema de los materiales difíciles de mecanizar no está en las palabras "no se puede cortar", sino en que amplifican los errores de sujeción y deformación térmica. Materiales como Kovar y molibdeno tienen baja conductividad térmica, el calor de corte se concentra cerca del filo y las piezas de pared delgada cambian de dimensión al enfriarse después del mecanizado. El endurecimiento por envejecimiento del 17-4PH va acompañado de contracción; si se envejece después del desbaste, hay que dejar suficiente margen para el acabado. El PTFE tiene un coeficiente de expansión lineal grande, y una diferencia de temperatura ambiente durante la medición puede consumir media banda de tolerancia. Es decir, si se elige mal el material, toda la asignación posterior de tolerancias tendrá que cambiar.
Orden de decisión: función → material → proceso → tolerancia
Pasar los parámetros por este orden puede ahorrar muchas idas y vueltas.
- Función: ¿cuál de estas asume esta pieza: vacío, resistencia a la corrosión, conducción térmica o aislamiento? La superficie de sellado de vacío no permite poros pasantes; las piezas resistentes a la corrosión no pueden usar grados que sufran picaduras; las piezas conductoras de calor deben considerar la resistencia térmica de la interfaz.
- Material: siempre que cumpla la función, prioriza el de mejor mecanizabilidad. Si se puede usar 6061, no uses 7075; si basta con 304, no hace falta 17-4PH, salvo que haya requisitos estrictos de resistencia o coincidencia de expansión térmica.
- Proceso: una vez definido el material, la ruta de proceso queda básicamente restringida. La cerámica va por rectificado, el Kovar por baja velocidad y gran profundidad de corte o mecanizado eléctrico, y el plástico con herramientas de filo agudo y gran ángulo de ataque.
- Tolerancia: solo al final se distribuyen las tolerancias entre las caras. Marcar ±0,01 antes de definir el paso anterior suele ser crearle problemas al proveedor.
La práctica común en la industria es separar primero las superficies funcionales y no funcionales, y relajar un grado las no funcionales. Si el paso de selección de material para piezas semiconductoras se hace bien, los procesos y tolerancias posteriores tendrán margen de negociación; al contrario, bloquear primero las tolerancias y luego elegir el material suele ser el camino más caro. La accesibilidad de grados concretos aún debe confirmarse según el plano y las condiciones de herramienta y sujeción del proveedor.
Del plano al mecanizado: sujeción, deformación y asignación de tolerancias en piezas semiconductoras
Una vez que una pieza semiconductora llega al mecanizado CNC, lo difícil no es lograr la dimensión, sino que la fuerza de sujeción deforma la pieza. Cuerpos de pared delgada, voladizos largos, superficies de sellado y taladros internos de cavidad profunda: estas características aparecen repetidamente en cuerpos de vacío, piezas de tuberías de gas y piezas de transferencia de obleas, y su pérdida de control de tolerancias a menudo no se debe a que la herramienta no sea suficientemente buena, sino a la posición de los puntos de apriete y apoyo. Si en la etapa del plano no se considera la sujeción, después de cotizar solo queda compensar con múltiples amarres y ajustes, y el costo se duplica.
De dónde viene la deformación por sujeción: lógica de apriete en cuerpos de pared delgada y voladizos largos
Un cuerpo de pared delgada (por ejemplo, una cámara de vacío con pared de 2–3 mm) sujeto por el diámetro exterior con un plato de tres garras se recupera al soltarlo y la redondez se pierde. La práctica común en la industria es usar garras blandas, mandriles expansibles o platos de vacío para repartir la fuerza de apriete sobre una superficie en lugar de un punto; en piezas de voladizo largo hay que añadir soportes auxiliares o apoyo del contrapunto, porque de lo contrario la fuerza de corte empuja y hace vibrar. El criterio es simple: si la pieza medida en estado libre es conforme y al sujetarla se sale de tolerancia, el problema está en la sujeción. Indicar claramente en el plano "medición en estado libre" es más útil que apretar la tolerancia.
Unificación de referencias y múltiples amarres: cuándo vale la pena girar la pieza una vez más
Las piezas semiconductoras a menudo necesitan dos o incluso tres amarres, porque la superficie de sellado y el taladro interno de cavidad profunda no suelen ser accesibles desde la misma dirección. El principio es unificar la referencia: en la primera operación se mecaniza la superficie de posicionamiento que usarán todos los procesos posteriores, y en los giros siguientes se toma como referencia. Si el taladro interno de cavidad profunda obliga a un voladizo de herramienta demasiado largo, la vibración empeora el Ra y la cilindricidad de la pared del agujero; en ese caso es mejor girar una vez más y mandrinar desde ambos extremos que forzar una pasada completa con una herramienta larga. Criterio: cuando el voladizo de la herramienta supere 4 veces el diámetro del portaherramientas, considera primero cambiar la ruta de proceso, no los parámetros de corte.
Tolerancias impulsadas por el costo: qué caras deben ser estrictas y cuáles se pueden relajar
El problema más común en los planos de piezas semiconductoras es que todas las dimensiones llevan la misma clase de tolerancia. Las superficies de sellado (ranuras de junta tórica, labios de sellado metálico) y las superficies de ajuste sí deben ser estrictas, porque una fuga o un montaje imposible es una falla funcional; pero las caras exteriores no sellantes, las posiciones de agujeros de montaje no ajustadas y las ranuras de cableado no afectan en nada a la función si se relajan un grado, y el mecanizado se ahorra un acabado fino o una inspección. Agrupar y marcar en el plano las superficies funcionales y no funcionales reduce más el costo que endurecer todo el conjunto. El grado exacto de rigor depende de tu objetivo de vacío y de la capacidad de tus calibres; se recomienda indicar en el plano la lista de superficies funcionales y dejar que el proveedor deduzca la tolerancia a partir de la función, en lugar de copiar la anotación.
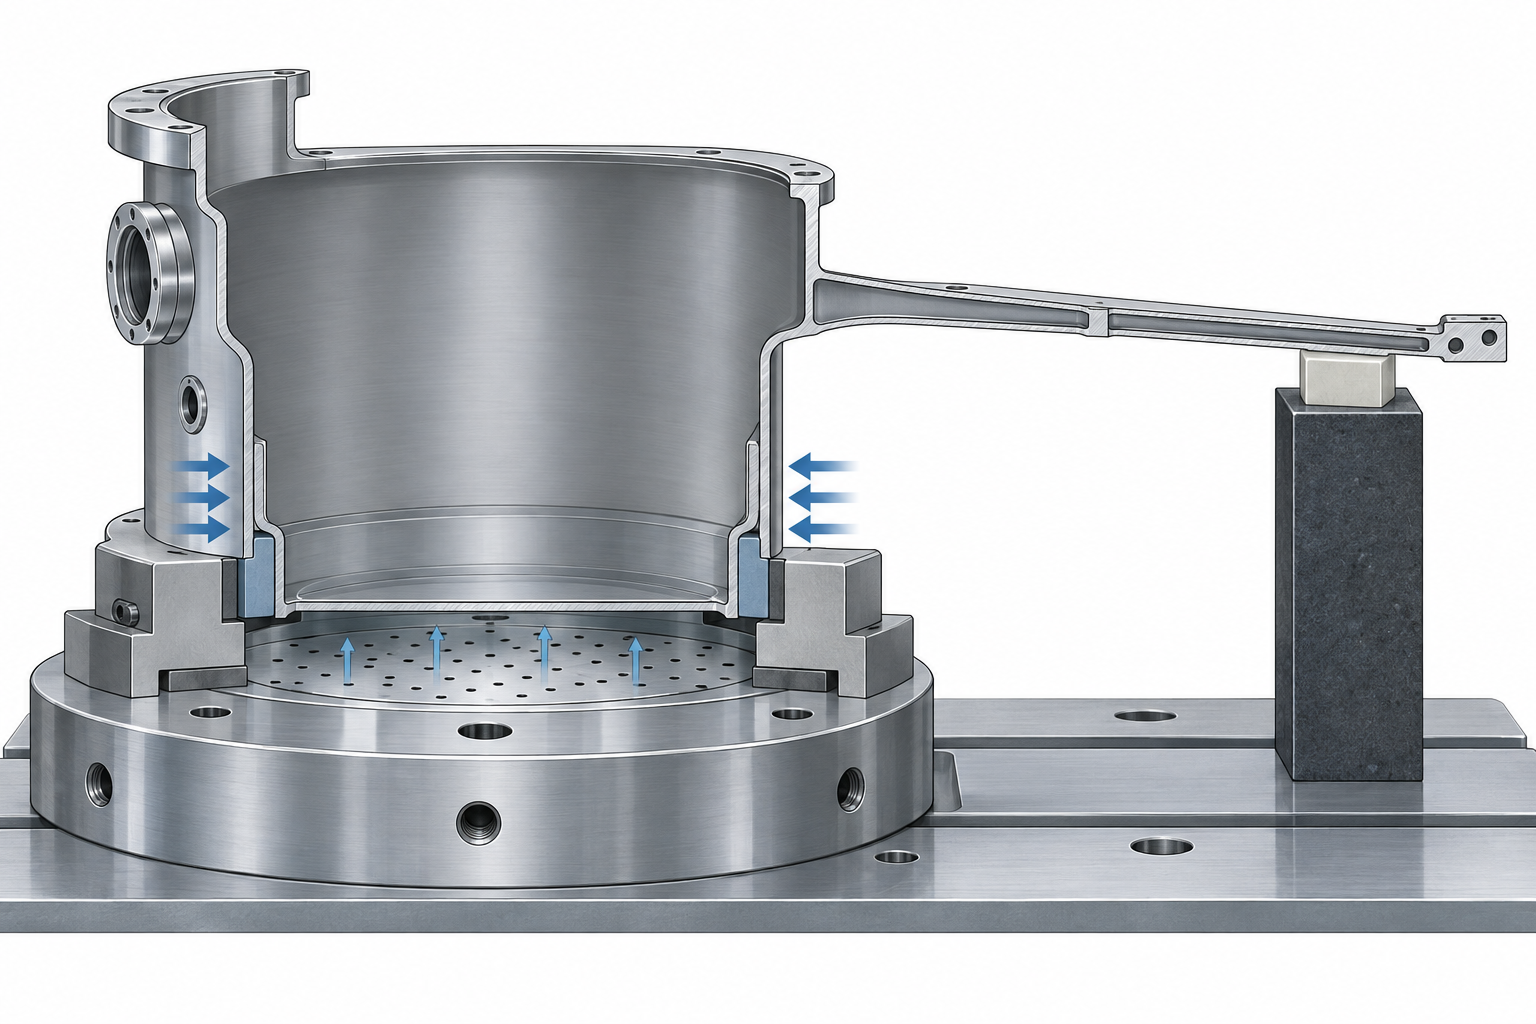
Si la pieza tiene a la vez pared delgada y superficie de sellado, prioriza garantizar la referencia y la estabilidad de sujeción de la superficie de sellado; en la zona de pared delgada se permite reforzar temporalmente con resaltes de proceso y eliminarlos después del mecanizado. Este criterio debe alinearse con el proveedor de antemano; de lo contrario, puede que directamente diga "no se puede hacer".
Superficie, limpieza y postratamiento: requisitos semiconductores que suelen omitirse en los planos
Lo que más fácilmente se omite en los planos de piezas semiconductoras no son las tolerancias dimensionales, sino los requisitos de superficie y limpieza. Se acota la dimensión, pero no la rugosidad; se acota la rugosidad, pero no las partículas y la desgasificación; cuando se llega al montaje o a la puesta en marcha se descubre fuga en la superficie de sellado, desprendimiento de partículas en la cámara o desgasificación de piezas plásticas, y el costo de retrabajo supera con creces el del propio mecanizado. Esta sección trata juntos superficie, limpieza y postratamiento porque se condicionan mutuamente: qué postratamiento se elige determina directamente cuánto sobreespesor dejar en el mecanizado previo y qué herramienta usar.
Rugosidad y superficie de sellado: Ra no es mejor cuanto más bajo
Las bridas de vacío, las superficies de sellado con junta tórica y las conexiones de tuberías de gas suelen usar Ra 0,8 o menos; cuando se exige más, hasta Ra 0,4 o incluso 0,2. Pero aquí hay un error común: la superficie de sellado no es mejor cuanto más pulida. Un acabado espejo (Ra por debajo de 0,05) en realidad no favorece ciertos sellos elastoméricos, porque la superficie es demasiado lisa, la junta no tiene microanclaje y tiende a deslizarse bajo micromovimientos. La práctica habitual del sector es controlar las superficies de sellado metálicas en Ra 0,4–0,8, con una planitud adecuada; los sellos de goma pueden relajarse hasta Ra 1,6. Los valores concretos deben confirmarse según la forma de sellado, no copiarse sin más.
La rugosidad también condiciona a su vez el método de mecanizado. Ra 0,8 suele alcanzarse con fresado fino o torneado fino; Ra 0,4 requiere rectificado o pulido tras torneado fino; por debajo de Ra 0,2 a menudo exige pulido electrolítico o rectificado manual. Que el plano indique Ra 0,2 equivale a decirle al proveedor que después habrá que añadir una operación, y tanto el precio como el plazo cambiarán. Por eso la rugosidad debe acotarse en las superficies funcionales; no la acotes en todas las no funcionales por costumbre.
Partículas, desgasificación y limpieza: cómo escribir los requisitos de limpieza en el plano
Los equipos semiconductores son sensibles a las partículas y a la desgasificación orgánica. Los residuos de mecanizado de refrigerante, pasta de pulir o huellas de guantes no importan en una pieza común, pero en una cámara o en una pieza de transporte de obleas son una fuente de contaminación. En el plano debe indicarse: método de limpieza (limpieza ultrasónica, enjuague con agua desionizada, limpieza con disolventes), nivel de limpieza (por ejemplo, según tamaño y cantidad de partículas) y si se permiten lubricantes con silicio o halógenos. En las piezas plásticas (PEEK, PTFE, PI) también hay que vigilar la tasa de desgasificación y, si es necesario, exigir desgasificación por horneado al vacío.
- Rayado de la superficie de sellado: daño por golpe durante la sujeción o el transporte; la Ra cumple, pero hay arañazos locales y el sellado falla. Se exige desbarbado, redondeo de aristas vivas y protección entre operaciones.
- Residuo de limpieza: tras la limpieza ultrasónica no se enjuaga lo suficiente y el agente de limpieza residual desgasifica bajo vacío. Debe especificarse la calidad del agua de enjuague y el método de secado.
- Desprendimiento del recubrimiento: se niquela o pasiva para resistir la corrosión, pero un pretratamiento poco limpio provoca mala adherencia y descamación bajo vacío o ciclos térmicos.
El postratamiento debe incluirse en la ruta de proceso desde el principio
El pasivado, el pulido electrolítico y los recubrimientos no pueden dejarse para después del mecanizado. Modifican las dimensiones: el pulido electrolítico suele eliminar de unas micras a unas decenas de micras, y el recubrimiento aumenta el espesor. Si las dimensiones críticas tienen tolerancia, el margen para el postratamiento debe preverse de antemano. Además, el orden del postratamiento también influye en el resultado: primero achaflanar y luego pulir, o primero pulir y luego achaflanar, da una calidad de borde distinta. Incluir el postratamiento en la ruta de proceso evita omitir partidas al cotizar.
El plan de inspección determina la ruta de proceso: una tolerancia que no se puede medir equivale a no tener tolerancia
Las dimensiones críticas de las piezas semiconductoras suelen estar ocultas en cavidades internas, superficies de sellado o taladros profundos, y precisamente esas posiciones son las más difíciles de medir. El palpador de una máquina de medición por coordenadas puede entrar en cavidades profundas, pero está limitado por el diámetro de la punta y la rigidez del vástago; la medición por visión es rápida, pero solo ve contornos y características superficiales; el escaneo 3D cubre superficies complejas, pero sigue teniendo puntos ciegos en ranuras profundas, taladros ciegos y escalones internos. Una tolerancia que no se puede medir solo puede estimarse por experiencia en el mecanizado y probarse al final en el montaje: esta es una de las principales fuentes de retrabajo en piezas semiconductoras.
Por eso el plan de inspección debe fijarse antes de cotizar, y no buscar el útil de medición cuando la pieza ya está hecha. Cómo elegir la referencia, qué útil de medición usar, qué dimensiones deben verificarse al 100 % y cuáles pueden muestrearse: estas decisiones condicionan a su vez el método de sujeción y el orden de mecanizado. Por ejemplo, en la ranura de sellado de una cámara de vacío, si el útil de medición es una placa más un calibrador de espesores, la superficie de referencia del mecanizado debe coincidir con la del útil; de lo contrario, el valor medido no tiene sentido. Primero se define la referencia, luego el útil de medición y después el proceso: este orden no puede invertirse.
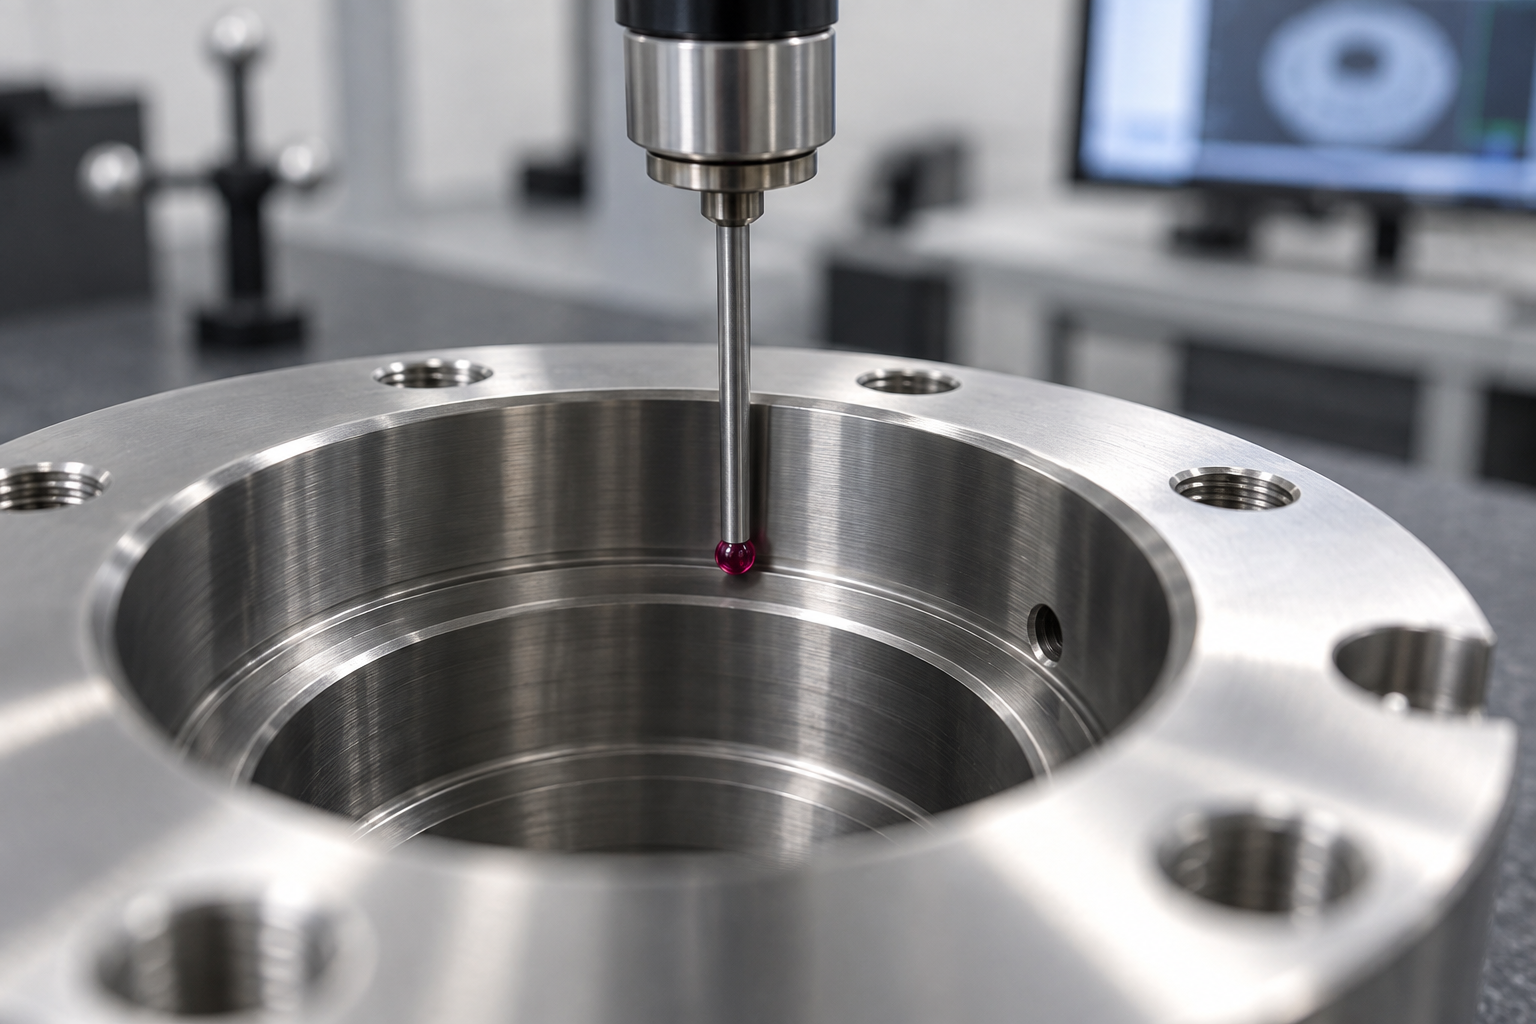
Alinear primero la referencia y el útil de medición para poder fijar el orden de sujeción
Un error frecuente en la producción real es: el plano acota la posición, pero no la referencia; o acota la referencia, pero el útil de medición se alinea según otra cara. En las piezas semiconductoras, la relación relativa entre la superficie de sellado, la superficie de montaje y el eje de la cavidad interna suele ser más importante que una dimensión individual. Si la referencia de inspección y la de mecanizado no coinciden, habrá que añadir una sujeción extra con alineación, y tanto el costo como el riesgo de deformación aumentarán. El criterio ejecutable es: confirmar primero si la referencia puede reproducirse de forma estable con el útil de medición, decidir después si se necesita un útil dedicado y, por último, ordenar las operaciones de mecanizado. Si el propio útil de medición no tiene precisión suficiente, ni la mejor máquina podrá medir el error real.
Para series pequeñas de prueba, el escaneo 3D puede dar rápidamente un mapa de desviación global, adecuado para comparación de primera pieza y confirmación inversa, pero no sustituye la medición cuantitativa de dimensiones críticas. La práctica habitual del sector es usar el escaneo para cribado global y la medición por coordenadas para dictaminar dimensiones críticas; cuál usar debe confirmarse según las tolerancias del plano y el costo de inspección. Cuanto antes se defina el plan de inspección, menos vueltas dará la ruta de proceso.
Elegir el proceso según el tipo de pieza: los límites de CNC, chapa metálica, moldeo por vacío e inyección
Cuando las piezas de un equipo semiconductor llegan a una orden de mecanizado, el límite del proceso decide el éxito más que la "precisión". Primero hay que ver la función de la pieza: soportar presión, conducir gas, aislar, dar soporte estructural o solo servir de pantalla. Según la función, los procesos disponibles cambian. A continuación se da una línea de decisión para las cuatro categorías de piezas más comunes.
Piezas de cámara y brida: el CNC es el punto de partida por defecto
Las cámaras de vacío, los bloques de distribución de gas y las superficies de sellado de bridas suelen mecanizarse principalmente por fresado CNC. La rugosidad del fondo de la ranura de sellado, la planitud de la cara de brida y la rectitud del taladro interno de la cavidad profunda se consiguen de forma más estable con una sola sujeción en un torno-fresadora o en una máquina de cinco ejes que con varias sujeciones. Si la cámara es grande, la pared delgada y el voladizo largo provocan deformación, y se necesitan mordazas blandas o una mesa de vacío como apoyo. La práctica habitual del sector es relajar una clase las tolerancias de las superficies no sellantes y trasladar las horas ahorradas al rectificado de la superficie de sellado, lo que resulta más rentable en conjunto. Si es aplicable o no depende aún de las condiciones de uso y los requisitos de limpieza indicados en el plano.
Carcasas y soportes de sala limpia: estructura de chapa, no puede sellar
Las carcasas de acero inoxidable, los soportes de equipo y las tapas de canaleta alrededor de una sala limpia son más económicos con chapa plegada y soldada. El límite de la chapa está en que los radios de plegado, la deformación tras la soldadura y la planitud normalmente no alcanzan los requisitos de una superficie de sellado, y el desprendimiento de partículas también es difícil de controlar. Si la carcasa también debe sellar al vacío, no conviene hacer toda la pieza en chapa, sino separar la brida de sellado como pieza CNC y ensamblarla con la carcasa de chapa. Con esta división, el mecanizado y la soldadura se hacen por separado y la inspección también es más fácil de delimitar.
Series pequeñas de prueba: distinción de uso entre impresión 3D y moldeo por vacío de prototipos
En la fase de prueba suelen necesitarse de unas pocas a unas decenas de piezas. La impresión 3D sirve para validar la forma, las relaciones de montaje y el trazado de canales, pero la mayoría de las piezas impresas no igualan al metal en vacío, alta temperatura y desgasificación. El moldeo por vacío de prototipos (colada al vacío) permite obtener piezas plásticas de aspecto cercano a la inyección, adecuadas para validación estructural y demostraciones tempranas de montaje, pero tampoco garantiza sellado ni limpieza. El límite común de ambos es: solo sirven para verificar que "se monta y se ve", no para sustituir las pruebas de sellado y limpieza de una pieza funcional.
Piezas plásticas en serie: la inyección depende del molde y del ángulo de desmoldeo
Cuando las piezas de plásticos de ingeniería como PEEK o PPS entran en serie, la estructura de costos de la inyección empieza a tener sentido. Los requisitos adicionales para las piezas inyectadas en aplicaciones semiconductoras son baja desgasificación y estabilidad dimensional: un espesor de pared desigual provoca rechupes y alabeo, la posición de la ranura de sellado debe dejar suficiente ángulo de desmoldeo y la posición de la entrada influye en la resistencia de la línea de unión. Todo esto debe definirse antes de abrir el molde, porque modificar el molde es mucho más caro que modificar el plano.
Para convertir el plano en una cotización evaluable, lo clave no es preguntar primero el precio unitario, sino explicar primero el tipo de pieza, el material, las superficies críticas y el plan de inspección. Cuando se necesite una verificación rápida, puede usarse la cotización por diálogo con IA, enviando juntos el plano y la descripción funcional, para que el proveedor pueda responder según los límites del proceso y no con una cotización genérica de "alta precisión".
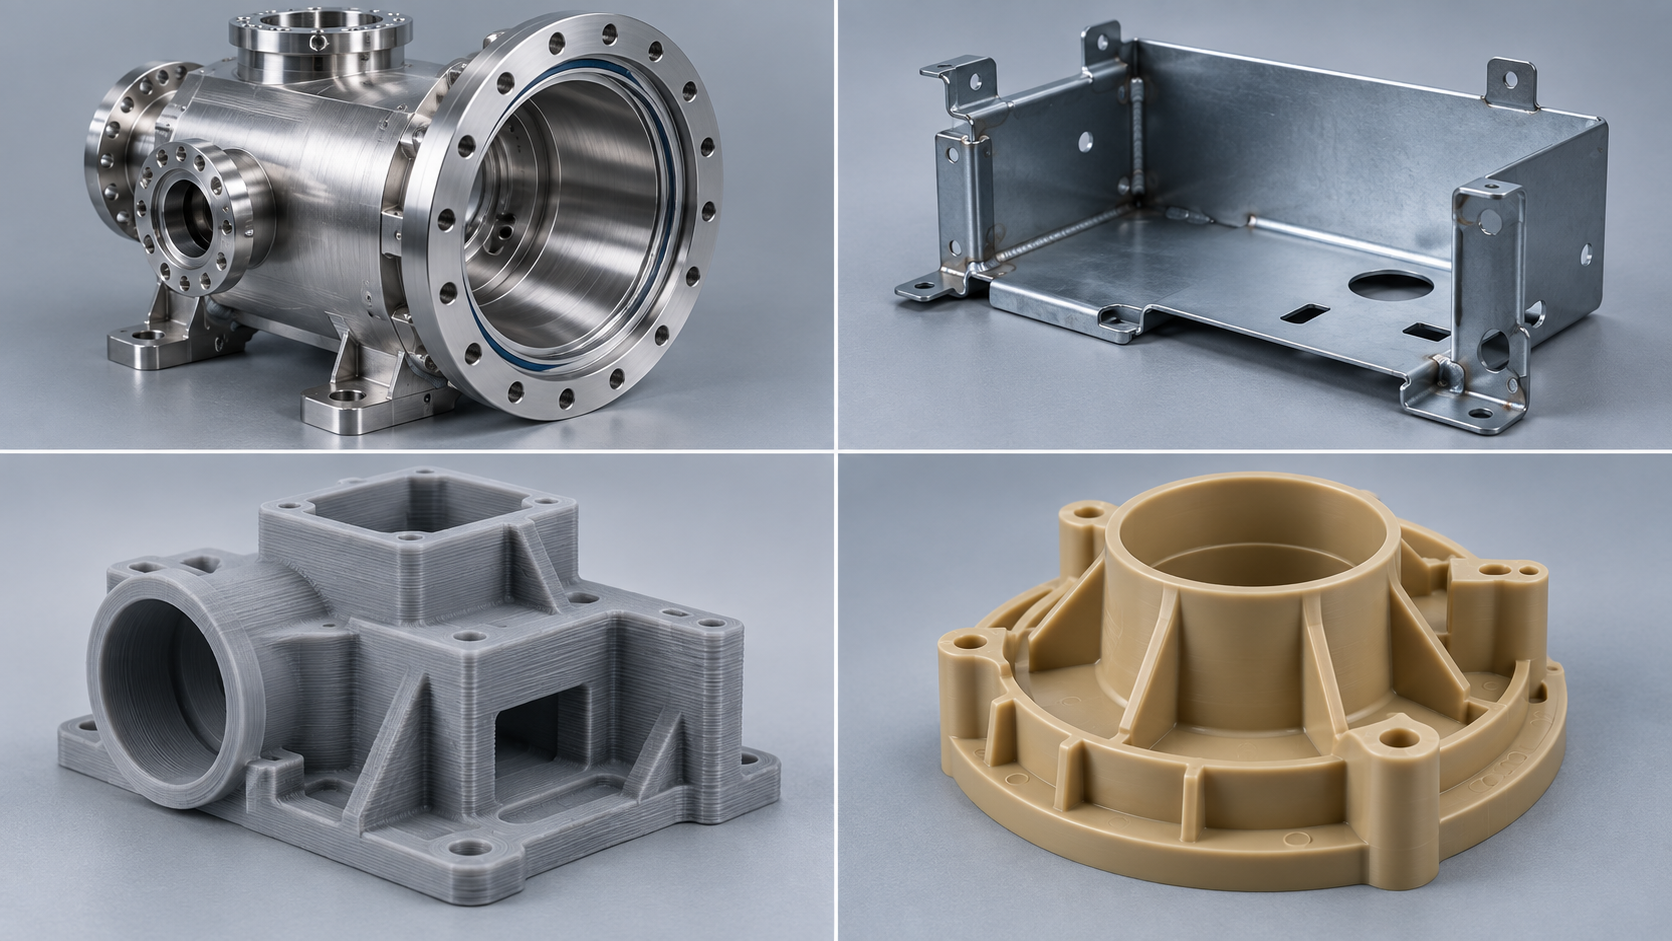
Revisar el plano antes de cotizar: lista de verificación DFM para piezas semiconductoras
Primero separar superficies funcionales y no funcionales, y después hablar de tolerancias
Unifique la referencia y escriba el plan de inspección en los requisitos
- Marque las superficies funcionales y no funcionales, y asigne niveles de tolerancia por separado; no deje todo el plano con un solo requisito.
- Unifique la referencia y dibuje el símbolo de referencia en superficies que se puedan sujetar y medir.
- Relaje las tolerancias no críticas; el costo suele reducirse en este paso, no en el mecanizado.
- Escriba con claridad los requisitos de superficie y limpieza: Ra, partículas, emisiones, método de limpieza; si falta un punto, después habrá que añadir un proceso.
- Defina el plan de inspección: qué dimensiones medir, con qué equipo y quién emite el informe.
- Indique los requisitos de desbarbado y chaflán; las rebabas cerca de la superficie de sellado provocan fugas directamente.
Preguntas frecuentes (FAQ)
A continuación están las preguntas que los lectores suelen plantear tras leer lo anterior; las respuestas giran en torno a los límites de fabricabilidad de las piezas semiconductoras y no abordan plazos ni precios concretos.
¿Todas las piezas semiconductoras requieren una precisión muy alta?
No. La precisión se concentra solo en las superficies funcionales, como las de sellado, ajuste y referencia; relajar un nivel las superficies no funcionales normalmente no afecta al uso y además reduce claramente la dificultad de mecanizado. Marcar por separado en el plano las superficies funcionales y no funcionales es más eficaz que endurecer todo el conjunto.
¿Se pueden sustituir los materiales difíciles de mecanizar por materiales alternativos?
Depende de las restricciones funcionales. El kovar, el molibdeno y la cerámica suelen emplearse para igualar la dilatación térmica, conducir calor o aislar; sustituirlos por acero inoxidable o aluminio puede alterar esas características. Si solo es una pieza de soporte estructural, hay más margen de sustitución, pero deben verificarse de nuevo los requisitos de dilatación térmica y resistencia a la corrosión.
¿Cómo se deben escribir en el plano los requisitos de superficie y limpieza?
Indique el límite superior de Ra, si se permiten rayaduras, los límites de partículas y emisiones, y el método de limpieza y pasivado. Escribir solo “limpio” no es ejecutable. Estos requisitos cambian la ruta de proceso, por lo que es mejor indicarlos antes de cotizar para evitar retrabajos posteriores.
¿Quién define el plan de inspección?
Normalmente lo confirman conjuntamente el diseñador y el fabricante antes de cotizar. Si las dimensiones clave están en cavidades internas o agujeros profundos, es posible que la CMM no pueda medirlas, por lo que hay que acordar de antemano el instrumento o el plan de escaneo. Una tolerancia que no se puede medir equivale a no tener tolerancia.
¿Qué proceso elegir para un prototipo de lote pequeño?
Para cavidades y bridas, se prefiere CNC; para carcasas y soportes, se puede usar chapa metálica; cuando la forma es compleja y la cantidad muy pequeña, se usa impresión 3D o moldeo por réplica de prototipo; y solo cuando se confirme la producción en serie de piezas plásticas se considera la inyección. El criterio de elección es el tipo y la cantidad de piezas, no la superioridad de un único proceso.
Key takeaways
- La dificultad de las piezas semiconductoras normalmente no está en la precisión puntual, sino en las restricciones mutuas entre material, sujeción, inspección y limpieza.
- Primero evalúa la accesibilidad del material y luego habla de tolerancias: los materiales difíciles de mecanizar amplifican los errores de sujeción y deformación térmica, y las tolerancias deben seguir al proceso.
- La tolerancia impulsada por el costo es la palanca central: relajar un grado las superficies no funcionales suele reducir más el costo que cambiar de equipo.
- El plan de inspección debe definirse antes de cotizar: una tolerancia que no se puede medir equivale a no tener tolerancia; los calibres y las referencias a menudo determinan la ruta de proceso.
- Los requisitos de superficie y limpieza (partículas, exudación, rugosidad) deben indicarse en el plano; de lo contrario, es fácil que haya retrabajo en la etapa de postprocesado.



