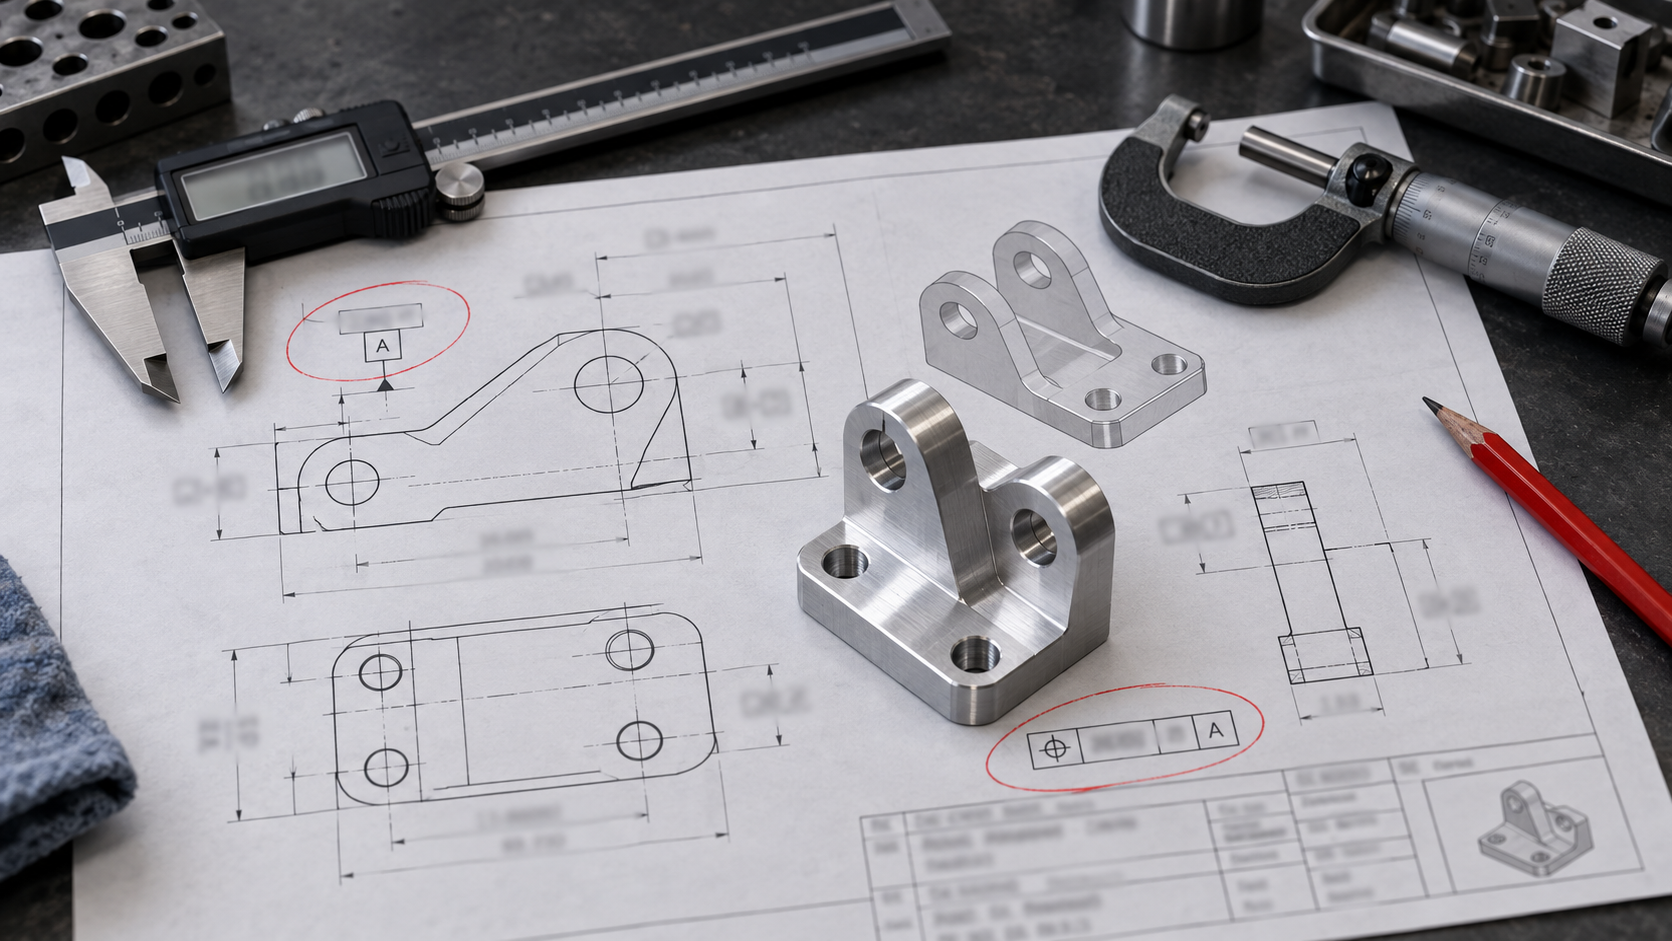
Primero la conclusión: en los planos de componentes estructurales para robots, los problemas suelen estar en las referencias y en los requisitos no acotados
Al revisar planos de componentes estructurales para robots, no se fije primero en la banda de tolerancia dimensional. Mire dos cosas: si la referencia está indicada y en qué superficie se indica; si los requisitos no acotados tienen cobertura. Con estas dos cosas definidas, la tolerancia dimensional tiene sentido; si se definen mal, todos los ±0.05 posteriores son palabras vacías. La razón no es compleja: las piezas de articulación pasan por torneado, fresado, rectificado y corte por hilo en múltiples operaciones, y cada cambio de amarre cambia la referencia. Si la referencia del plano recae sobre una superficie en bruto, una pared delgada o una superficie no mecanizada, la referencia de mecanizado y la de medición no coinciden; al presupuestar solo se puede estimar por la ruta más conservadora, y al medir no se puede determinar si cumple o no.
Esta regla se cumple en piezas de articulación con múltiples superficies de ajuste y múltiples operaciones: brida de reductor, asiento de rodamiento, interfaces en ambos extremos del cuerpo del brazo; basta con que una referencia sea ambigua para que coaxialidad y posición no puedan convertirse. Los casos en que puede relajarse también están claros: prototipo unitario, piezas decorativas sin carga, piezas de validación puramente de forma; en estas piezas, anotar la referencia de forma más gruesa y no escribir requisitos no acotados normalmente no afecta al montaje, pero debe indicarse en el plano «pieza de prototipo, no se evalúan tolerancias geométricas»; de lo contrario, el proveedor seguirá presupuestando como pieza de serie.
Referencias y tolerancias geométricas: un error de anotación cambia el número de amarres y el criterio de rechazo
En qué superficie recae el símbolo de referencia determina directamente tres cosas: cuántas veces se amarra la pieza, cómo se diseña el verificador y según qué referencia se juzga cuando hay desviación. Los componentes estructurales para robots son en su mayoría piezas con múltiples superficies de ajuste; el coste de una referencia mal anotada normalmente no es el rechazo de una pieza, sino la inconsistencia del criterio de inspección de todo el lote.
La referencia debe elegirse en una superficie mecanizada, no en una superficie en bruto o una pared delgada
La práctica común es marcar la referencia en la superficie de montaje final, pero si en el plano se marca en una superficie en bruto de fundición o en una superficie soldada sin mecanizar, el fabricante solo puede crear primero una referencia propia y luego transferirla, añadiendo una operación de alineación, y la tolerancia de posición además absorbe ese error de transferencia. Las piezas de pared delgada son más problemáticas: la propia superficie de referencia rebota por la fuerza de sujeción, el resultado de medición deriva según el estado de amarre, y no son raros los casos de primera pieza conforme y reinspección fuera de tolerancia.
| Anotación del plano | Consecuencia en planta | Corrección |
|---|---|---|
| La referencia A recae en una superficie de fundición en bruto | Requiere alineación previa y transferencia, se acumula el error de posición y aumentan los amarres | Cambiar a una superficie de posicionamiento mecanizada en la primera operación, o indicar «la superficie de referencia debe mecanizarse» |
| Coaxialidad anotada en el diámetro exterior de un casquillo de pared delgada | La deformación por sujeción provoca inestabilidad de la medición y disputas de criterio | Cambiar la referencia al agujero interior, dar excentricidad radial al exterior e indicar el estado de medición |
| Tolerancia de posición sin referencia acotada, solo el valor de tolerancia | Distintos inspectores toman distintas referencias y los resultados no coinciden | Completar el sistema de referencias A/B/C e indicar el orden de las referencias |
| Perpendicularidad con referencia en una superficie libre | No se puede apoyar de forma estable, el verificador no se puede fabricar | Elegir un plano o una superficie cilíndrica como referencia; la superficie curva solo como referencia |
La referencia de medición debe coincidir con la referencia de mecanizado
Al revisar, pregunte punto por punto: ¿esta superficie de referencia puede sujetarse durante el mecanizado y apoyarse durante la medición? Si la respuesta es no, el plano necesita anotaciones adicionales, por ejemplo «tomar como referencia la cara A tras el mecanizado», «medir en estado libre» o «reinspeccionar tras el alivio de tensiones». Estas anotaciones no afectan a la cota en sí, pero determinan si el presupuesto incluye alivio de tensiones, segundo amarre y verificador dedicado. Si no se indican, el fabricante suele presupuestar por la ruta más conservadora, y tanto el precio como el plazo se elevan.
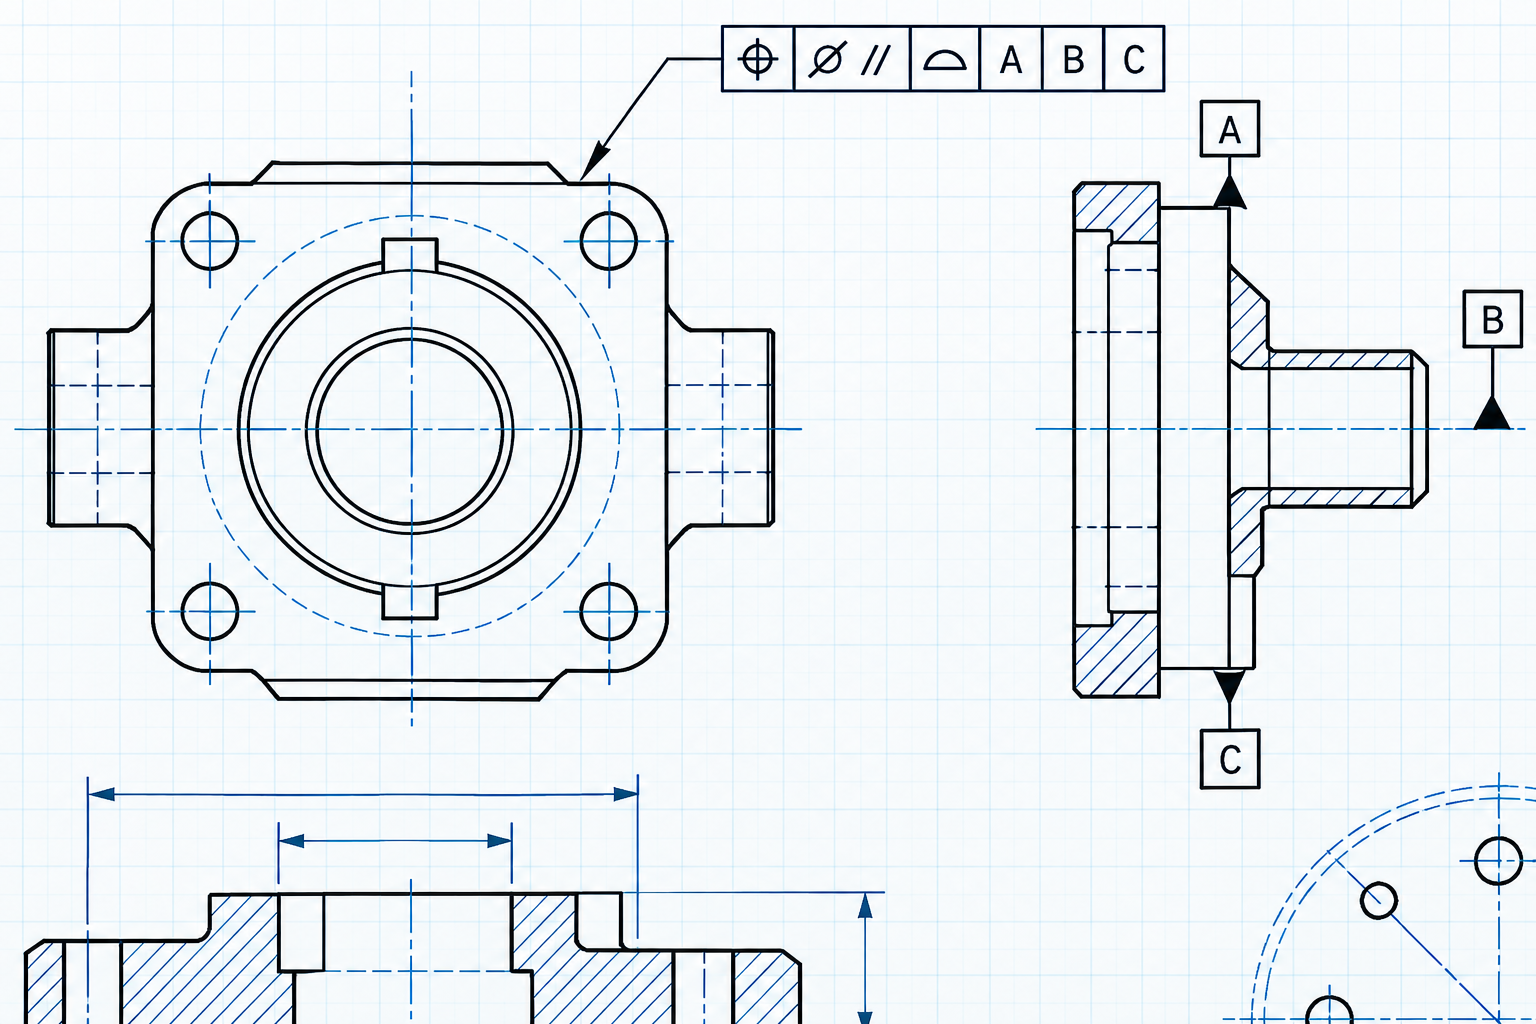
Superficies de ajuste y superficies no funcionales: qué tolerancias merecen ajustarse y cuáles solo encarecen
En las piezas estructurales de robots, a menudo solo hay tres tipos de superficies que realmente necesitan tolerancias más estrictas: los agujeros de rodamiento, las bridas de montaje del reductor y las superficies de montaje de guías/patines. En las demás superficies libres, contornos exteriores y nervios no portantes, apretar la tolerancia un grado puede aumentar el costo de mecanizado, pero el efecto en el ensamblaje no se nota. El criterio es simple: ¿esta superficie participa en el posicionamiento o en la transmisión de fuerzas? Si participa, se define la naturaleza del ajuste; si no participa, se aplica la tolerancia no indicada.
| Característica | Ajuste típico | Qué debe indicarse claramente en el plano | El costo de apretar la tolerancia |
|---|---|---|---|
| Agujero de rodamiento (montaje a presión del anillo interior) | Ajuste con interferencia / transición | Banda de tolerancia del diámetro, cilindricidad, rugosidad Ra | Requiere mandrinado fino o escariado, puede añadir una sujeción |
| Superficie de brida de salida del reductor | Posicionamiento + fijación con pernos | Planitud, posición, círculo de paso de los agujeros de perno | Requiere controlar la planitud, evitar alabeo |
| Superficie de montaje de guía lineal | Base de referencia | Paralelismo/coplanaridad, posición de los agujeros de montaje | Ambas guías deben mecanizarse en la misma operación o rectificarse en conjunto |
| Contorno exterior / superficie decorativa | Sin ajuste | Basta con tolerancia no indicada | Apretar la tolerancia básicamente no aporta beneficio |
Interferencia, holgura, posicionamiento: la sensibilidad no es la misma
El ajuste con interferencia es el más sensible a la banda dimensional y a la cilindricidad. Si el diámetro del agujero es un poco grande, la fuerza de montaje a presión es insuficiente; si la ovalidad excede la tolerancia, tras el montaje a presión el anillo interior del rodamiento se deforma por compresión y durante el funcionamiento aparecen ruidos anómalos o aumento de temperatura. El ajuste con holgura es sensible a la banda dimensional, pero tolera algo mejor la rugosidad. En el ajuste de posicionamiento (como el asiento de brida), lo que más preocupa es la posición y la perpendicularidad, no un diámetro de agujero aislado. Indicar estos tres tipos mezclados bajo el mismo grado de tolerancia en el plano es el desperdicio más común.
Un caso real en una pieza mecanizada: en un alojamiento de articulación se indica un agujero de rodamiento φ40H7, pero no se indica cilindricidad. Tras el torneado, la ovalidad medida es de aproximadamente 0,02; al montar a presión la sensación es normal, pero tras una semana de funcionamiento montado aparecen ruidos anómalos de baja frecuencia. Al desmontar e inspeccionar se descubre que el anillo exterior del rodamiento ha sido comprimido de forma no uniforme. La solución no es apretar más el H7, sino añadir en el plano la cilindricidad (por ejemplo, 0,008) e indicar que se verifique la redondez mediante muestreo antes del montaje a presión. Este tipo de problema no se resuelve apretando la tolerancia dimensional; hay que especificarlo en las tolerancias geométricas.
Paredes delgadas, brazos esbeltos y radios: de dónde viene la deformación y cómo indicarlo en el plano
La deformación más común en brazos esbeltos no es que el centro de mecanizado "no sea preciso", sino la redistribución de las tensiones residuales durante el arranque de material. Si en el plano solo se escribe "tratamiento para alivio de tensiones", el proveedor no puede determinar si debe hacerse antes del desbaste, después del desbaste o después del acabado, y solo puede cotizar según la secuencia más costosa. Una forma más ejecutable de redactarlo es dividir las etapas: desbaste con sobremedida de 0,5–1 mm → alivio de tensiones (habitualmente envejecimiento natural o por vibración/térmico, según el material) → semia cabado → acabado. Si es obligatorio indicarlo depende de dos criterios: si la relación longitud-diámetro supera aproximadamente 5:1 y si las superficies de ajuste críticas están cerca de la zona de mayor arranque de material. Si se cumplen ambos, no indicarlo suele costar más en correcciones posteriores y retrabajos que un solo alivio de tensiones.
Espesor de pared y nervios de refuerzo: indicar "espesor mínimo de pared" es más útil que indicar "lo más delgado posible"
"Reducir peso en lo posible manteniendo la resistencia" es una nota imposible de ejecutar. Al revisar, conviértela en tres puntos cuantificables: valor del espesor mínimo de pared (en piezas de aluminio suele ser 1,5–3 mm según la altura y el área, debe confirmarse según el plano), relación entre altura y espesor del nervio de refuerzo (la altura del nervio generalmente no supera 3–4 veces su espesor; de lo contrario, al fresar la herramienta se desvía y la raíz vibra con facilidad), ancho de abertura entre nervios (debe permitir la entrada de la herramienta; las ranuras estrechas solo pueden mecanizarse por electroerosión y el costo sube de nivel). Si no se indican estos tres puntos, el proceso solo puede engrosar de forma conservadora y el objetivo de peso se pierde automáticamente.
Radios no indicados y esquinas vivas: las consecuencias son rotura de filo y concentración de tensiones
Suponer que los radios interiores no indicados "cuanto más pequeños, mejor" es un error. El radio de la herramienta determina hasta qué tamaño mínimo se puede limpiar: una esquina interior R3 puede hacerse con una fresa φ6; por debajo de R1 a menudo hay que cambiar a una fresa más pequeña y reducir el avance, y en la raíz es fácil que quede un escalón. Más problemático aún es indicar esquina viva en la raíz de un brazo sometido a carga: el punto de concentración de tensiones cae directamente cerca de la superficie de ajuste y la vida a fatiga se ve afectada. Solución: incluir en las notas del plano una regla general, como "radio interior no indicado R2, en transiciones R3", y marcar por separado las posiciones que realmente necesitan esquina viva indicando su función. Si se puede relajar depende de si esa zona soporta cargas cíclicas; las superficies decorativas o zonas no portantes pueden relajarse, pero en zonas de articulación sometidas a carga no se recomienda.
Estado del material y pieza en bruto: la fuente más común de desviaciones en la cotización
Con el mismo plano, si solo se indica "acero 45", la cotización puede variar bastante. La razón no está en las horas de mecanizado, sino en la pieza en bruto: si es barra torneada directamente, forja con sobremedida o fundición con piel de colada. Las tres rutas difieren en costo de material, número de sujeciones, sobremedida de desbaste y requisitos de inspección. Si el plano no especifica el estado del material, quien cotiza solo puede hacerlo bajo el supuesto más conservador, normalmente como forja o barra con sobremedida, prefiriendo dejar de más.
La forma de la pieza en bruto determina la ruta de mecanizado, no al revés
En las piezas estructurales de robots hay tres tipos comunes de pieza en bruto: la barra es adecuada para cuerpos de revolución y segmentos de brazo de dimensiones regulares; la forja es adecuada para asientos de articulación con grandes cargas y secciones variables; la fundición es adecuada para bases de forma compleja y lotes algo mayores. La barra tiene poca sobremedida y carga rápida, pero la forma está limitada; la forja ahorra material y mejora la fibra del material, pero el plazo de compra es largo y hay que confirmar la consistencia del material recibido; la fundición conforma de una vez contornos complejos, pero la piel de colada y las sopladuras pueden obligar a elegir la superficie de referencia sobre la pieza en bruto y la sujeción durante el mecanizado resulta inestable.
Lo que hay que añadir en el plano no es algo como "se recomienda usar forja", sino la norma del material, el estado de suministro (recocido/normalizado/bonificado), si se permite el empalme y si se permite conservar la piel de colada. Si falta uno de estos cuatro puntos, quien cotiza tendrá que hacer sus propias suposiciones, y la dirección de esas suposiciones suele ser conservadora.
Tratamiento térmico y ensayos no indicados: quien cotiza solo puede optar por lo más estricto
El plano indica "tratamiento de temple y revenido" pero no da el rango de dureza; al cotizar se calcula como temple y revenido integral. Indica "inspección de defectos cuando sea necesario" pero no da la norma; al cotizar se estima según el nivel más estricto. Esto no es un aumento de precio intencional por parte del cotizador, es que los requisitos no especificados no se pueden valorar, solo se puede tomar el límite superior. A la inversa, si la pieza realmente no necesita temple y revenido, basta con indicar claramente en el plano "no se requiere tratamiento térmico" o especificar solo alivio de tensiones, y la cotización bajará de inmediato.
- Número de norma del material: GB/T 699, GB/T 3077 u otra, y si la designación lleva o no el código de estado
- Forma del material en bruto: barra, pieza forjada, pieza fundida, placa, y si se permite soldadura por armado
- Tratamiento térmico: si requiere temple y revenido, rango de dureza, requisitos de alivio de tensiones, requisitos de envejecimiento
- Inspección de defectos: si se requiere, norma, nivel, criterios de aceptación
- Atribución del sobreespesor: si se permite conservar superficies sin mecanizar y superficies no mecanizadas, y quién se encarga de la limpieza
La práctica común en el sector es: en la fase de prototipo se mecaniza directamente desde barra o placa, ahorrando el ciclo de utillaje y piezas forjadas; una vez alcanzada cierta cantidad de producción, se evalúa el uso de piezas forjadas o fundidas. Pero este punto de cambio varía según la pieza, no hay una cifra unificada; hay que calcularlo individualmente según las cargas, el lote y el aprovechamiento del material, y definirlo junto con el proceso durante la revisión del plano.
El plan de inspección debe definirse en la fase de plano: medición por coordenadas, calibres y primera pieza
El método de inspección determina directamente si en la cotización aparece el concepto de "costo de medición". Si el plano solo indica "inspeccionar según plano", el cotizador o bien cotiza según la suposición más conservadora, o bien descubre al terminar el mecanizado que no se puede medir; ambos resultados perjudican el plazo de entrega.
Qué características se miden por coordenadas y cuáles con calibres
| Tipo de característica | Método de inspección recomendado | Qué debe indicar el plano |
|---|---|---|
| Dimensiones asociadas de múltiples taladros (posición, distancia entre grupos de taladros) | Medición por coordenadas | Sistema de referencias, tolerancia de posición, numeración de los elementos medidos |
| Diámetro y profundidad del ajuste eje-taladro | Micrómetro de interiores / calibre de tapón | Banda dimensional, cilindricidad, rugosidad |
| Planitud y paralelismo de superficies de contacto extensas | Mármol + galga de espesores / medición por coordenadas | Tolerancia de planitud, alcance de la superficie de inspección |
| Superficies libres, superficies vistas | Primera pieza + plantilla / comparación por escaneo 3D | Rango de desviación admisible, referencia de comparación |
| Roscas, avellanados | Calibre de roscas, visual + calibre | Clase de rosca, tolerancia de profundidad del avellanado |
La medición por coordenadas es adecuada para características con muchas dimensiones asociadas en el espacio; para el diámetro de un solo taladro, el calibre de tapón es más rápido y económico. Si se indica en el plano "qué características requieren obligatoriamente informe de medición por coordenadas", el cotizador podrá incluir las horas de medición; si no se indica, por defecto solo se hace muestreo convencional.
Criterio inverso: qué piezas no necesitan medición por coordenadas
Prototipos de una sola pieza, piezas decorativas sin ajuste, piezas prototipo solo para validación de montaje: basta con calibre y confirmación de primera pieza. En estos casos, exigir por escrito un "informe de medición por coordenadas de todas las dimensiones" solo eleva el precio unitario sin mejorar el resultado del montaje. El criterio es: si la desviación de esa característica provocaría fallo de montaje o anomalía funcional. Si no, no hace falta medición por coordenadas.
Confirmación de primera pieza: especificar el alcance y el criterio de aceptación
La confirmación de primera pieza no es "hacer una y ver qué tal". El plano debe indicar qué características debe cubrir la primera pieza, con qué instrumento de medición y según qué tolerancia se juzga. Para piezas de producción, hay que especificar la proporción de muestreo y el requisito de Cpk de las dimensiones clave (si aplica). Cuando falta esta información, el cotizador suele cotizar como "inspección completa de primera pieza + muestreo en producción", con un costo elevado.
Si el plan de inspección se define pronto, durante el mecanizado se pueden reservar las referencias de medición y el espacio de amarre. Si se define tarde, cuando la pieza ya está terminada se descubre que la referencia fue cortada y solo queda recurrir al escaneo 3D para deducirla: una operación más y un costo más.
Lista de verificación: repasar punto por punto desde el plano hasta antes de cotizar
Condensa los criterios de las secciones anteriores en una lista imprimible. Cada punto con un criterio de evaluación: aprobado (se puede cotizar directamente), requiere confirmación (preguntar al diseño o a ingeniería), requiere modificación (si no se cambia, habrá retrabajo o piezas defectuosas). El orden de revisión va de mayor a menor impacto; no empieces por las tolerancias dimensionales.
El valor de una lista está en el orden, no en la cantidad de elementos. Las referencias y los requisitos no indicados se revisan primero, lo que elimina la mayoría de las desviaciones en la cotización; las tolerancias dimensionales se verifican al final, una por una. Al completar toda la lista, el cotizador recibe un plano mecanizable, verificable y reproducible, y no una intención que requiere aclaraciones de ida y vuelta.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las más frecuentes en la revisión de planos y las solicitudes de cotización de piezas estructurales para robots. Las respuestas dan criterios de juicio, no valores garantizados; prevalecen las indicaciones del plano y el acuerdo técnico confirmado por ambas partes.
Si el plano no indica tolerancias no especificadas, ¿con base en qué las ejecuta el fabricante?
Se ejecutan según la norma general de tolerancias no especificadas; la práctica común es que las dimensiones lineales sigan el nivel m de GB/T 1804 o ISO 2768, y las tolerancias geométricas sigan el nivel no especificado correspondiente. Sin embargo, características con relación de ajuste como las piezas de articulación de robots y las superficies de guía no pueden depender de las tolerancias no especificadas como respaldo: las tolerancias no especificadas solo garantizan que "se pueda montar", no garantizan coaxialidad ni consistencia de holgura. Lo que no está indicado en el plano y realmente afecta el montaje debe completarse durante la revisión, en lugar de dejar que el fabricante lo adivine.
¿Cuantas más tolerancias geométricas se indiquen, más seguro es?
No. Cada tolerancia geométrica adicional implica una restricción más de referencia de sujeción y un proceso de inspección más, y tanto la cotización como el plazo de entrega cambian en consecuencia. El principio es: indicarlas solo donde afectan el montaje, la precisión de movimiento o el sellado, y la referencia debe recaer sobre superficies que realmente se puedan sujetar y medir. Si la referencia recae sobre una superficie en bruto o una pared delgada, aunque se indique no se podrá medir con precisión, y en cambio genera disputas.
¿Qué relación hay entre la rugosidad superficial y la tolerancia de ajuste?
Ambas deben ser compatibles. En un agujero de rodamiento con ajuste de interferencia, al estrecharse la banda dimensional normalmente también debe aumentarse la rugosidad; de lo contrario, durante el prensado se cizallan los picos y valles microscópicos de la superficie y la interferencia real se desvía del valor de diseño. En cambio, para una superficie de posicionamiento con ajuste holgado, importan más la banda dimensional y las tolerancias geométricas, y el requisito de rugosidad puede relajarse. Indicar solo la rugosidad sin el tipo de ajuste, o solo el ajuste sin la rugosidad, fácilmente causa problemas en la etapa de montaje.
¿Se puede compartir un mismo plano entre prototipo y producción en serie?
Se puede compartir, pero debe diferenciarse en el plano. En la etapa de prototipo se fabrica una sola pieza por CNC o impresión 3D; en serie puede pasar a moldeo por inyección, fundición a presión o chapa metálica, y los requisitos de ángulo de desmoldeo, espesor de pared, radios y plano de partición son diferentes. Si un mismo plano no indica el proceso y el lote, el cotizador solo puede cotizar bajo el supuesto más conservador, o cotizar según el proceso de prototipo y luego modificar el plano para la serie, lo que fácilmente genera retrabajos. Se recomienda gestionar por separado las versiones de plano de prototipo y de producción en serie.
¿Hasta qué alcance debe cubrir el informe de inspección?
Depende del uso de la pieza. Las características de ajuste críticas (agujeros de rodamiento, superficies de posicionamiento de bridas, superficies de montaje de guías) normalmente requieren un informe de primera pieza con dimensiones completas y tolerancias geométricas, usando una máquina de medición por coordenadas o un instrumento de medición especializado; para superficies libres y superficies exteriores no ajustadas, generalmente basta con la confirmación de la primera pieza más un muestreo. El alcance de la inspección debe escribirse en el plano o en el acuerdo técnico; de lo contrario, por defecto solo se realiza un muestreo de dimensiones convencionales. Se recomienda confirmar con el fabricante antes de cotizar si se usa una máquina de medición por coordenadas y qué instrumento de medición se emplea, porque afecta directamente la composición de la cotización.
Key takeaways
- En las tolerancias geométricas, mirar primero las referencias: si la referencia se anota en una superficie no mecanizada o en una pared delgada, equivale a incluir el error de amarre directamente en la pieza; primero cámbiela a una referencia de mecanizado que permita el amarre y después hable de precisión.
- Las superficies de ajuste (agujeros de rodamiento, bridas de reductor, superficies de montaje de guías) merecen ajustarse; las superficies libres no funcionales deben seguir la tolerancia no acotada, ya que ajustarlas solo aumenta el tiempo de medición y las disputas por criterios de rechazo.
- En piezas esbeltas o de pared delgada como cuerpos de brazo y asientos de articulación, el plano debe especificar claramente los requisitos de alivio de tensiones/envejecimiento; de lo contrario, la deformación tras el desbaste solo se revelará en el acabado y el montaje.
- Antes de anotar «superficie de ajuste Ra0.8», confirme la naturaleza del ajuste: prensado por interferencia, ajuste con holgura o solo posicionamiento; distintos ajustes tienen sensibilidades completamente diferentes a la rugosidad y a la banda dimensional.
- Antes de presupuestar, aclare el estado del material (forja/barra/fundición), el sobreespesor del bruto, los requisitos de inspección por ultrasonidos y de medición tridimensional; la falta de esta información es la principal fuente de desviaciones en el presupuesto.



