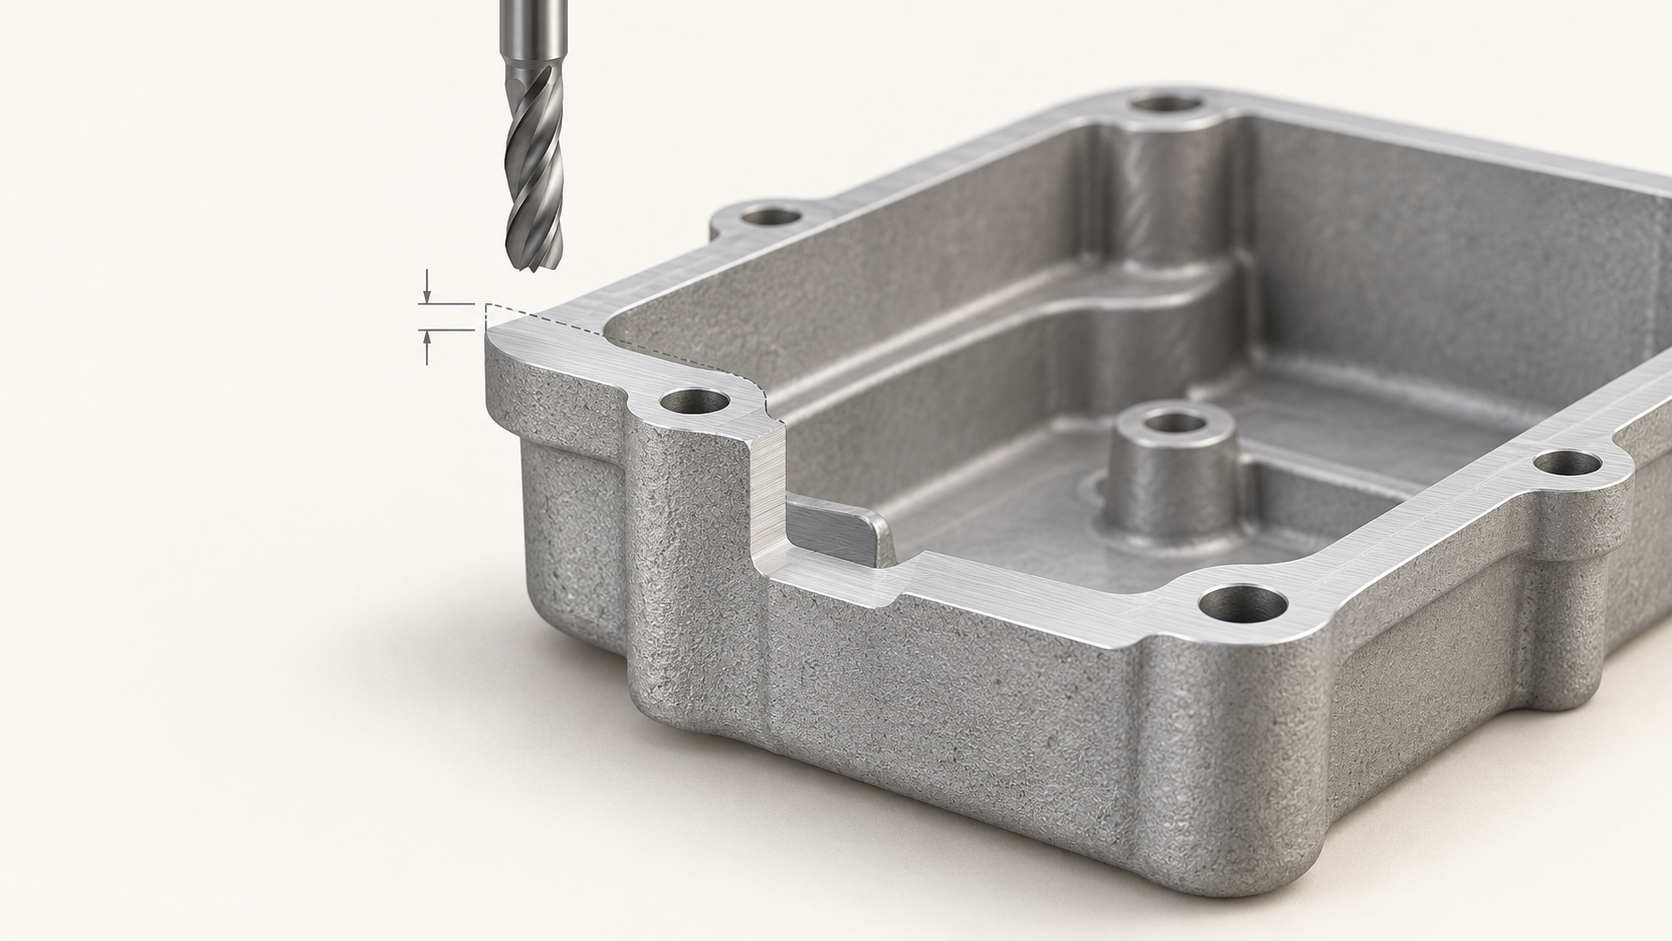
Pourquoi la surépaisseur d’usinage des alliages d’aluminium moulés sous pression peut-elle entraîner la défaillance des surfaces d’étanchéité et des positions de perçage ?
Un résultat paradoxal est souvent observé sur le terrain : afin de garantir les dimensions de la surface d’étanchéité, le projet prévoit une surépaisseur d’usinage très importante pour l’alliage d’aluminium moulé sous pression, mais des porosités, une épaisseur de paroi localement insuffisante, voire une déformation de la surface d’étanchéité apparaissent après l’usinage CNC. Un autre problème survient lorsque le trou de fixation est lui-même conforme, mais que sa position est décalée par rapport à la référence du boîtier, ce qui empêche toujours l’alignement lors de l’assemblage. Dans ce cas, le problème ne vient généralement pas des paramètres de coupe, mais du fait que la pièce brute moulée sous pression, les références de positionnement et la plage de surépaisseur n’ont pas été définies ensemble.
Une surépaisseur d’usinage plus importante n’offre pas nécessairement davantage de sécurité. Sa limite inférieure doit couvrir la couche superficielle à l’état moulé, les variations dimensionnelles, le gauchissement, les bavures et l’erreur de positionnement lors du bridage, afin de garantir que la surface fonctionnelle puisse être usinée entièrement et de manière continue ; sa limite supérieure est en revanche restreinte par l’épaisseur minimale de paroi effective après usinage, l’épaisseur du fond des perçages, la structure d’étanchéité et le risque de défauts internes. La compacité de la couche superficielle et celle de l’intérieur d’une pièce moulée sous pression peuvent différer ; l’enlèvement d’une quantité excessive de matière peut atteindre des porosités, des retassures ou des zones de faible densité.
Par conséquent, le moulage sous pression, le bridage et l’usinage CNC doivent chacun prendre en charge des erreurs différentes : le moulage sous pression doit produire une pièce brute stable, le moule et la conception doivent fournir une référence brute reproductible, puis la CNC doit utiliser une référence de précision pour maîtriser les relations entre la surface d’étanchéité, le réseau de perçages et les plans. Un bridage unique peut réduire les erreurs de repositionnement répétées, mais il ne peut pas corriger le gauchissement de la pièce brute ni l’instabilité de la référence.
- Avant la fabrication du moule, confirmez quelles surfaces doivent impérativement être usinées, ainsi que les relations fonctionnelles entre les surfaces d’étanchéité, les surfaces de montage et le réseau de perçages.
- Définissez la référence brute, la référence de précision CNC et l’ordre des changements de référence ; si nécessaire, prévoyez sur le moule des bossages de positionnement ou des surfaces de référence fiables.
- Intégrez l’épaisseur minimale de paroi après usinage, l’épaisseur du fond des perçages, la planéité, la position des perçages et l’étanchéité à l’air dans la réception de la première pièce, au lieu d’indiquer uniquement une « surépaisseur d’usinage ».
Limites de calcul de la surépaisseur d’usinage des alliages d’aluminium moulés sous pression : surépaisseur par face, surépaisseur totale et épaisseur minimale de paroi
La surépaisseur d’usinage des alliages d’aluminium moulés sous pression nécessite tout d’abord une terminologie commune. La surépaisseur par face désigne l’épaisseur de matière laissée sur une surface à usiner, entre la pièce brute moulée sous pression et la surface finie CNC ; lorsque deux surfaces opposées sont usinées simultanément, leur somme constitue la surépaisseur totale. La profondeur de coupe d’un passage d’outil n’est qu’un paramètre d’usinage et n’est pas équivalente à la surépaisseur totale indiquée sur le plan ; l’épaisseur minimale de paroi après usinage correspond quant à elle à la matière effective conservée sur la pièce et ne doit pas être confondue avec la surépaisseur.
Cadre de calcul initial de la surépaisseur d’usinage des alliages d’aluminium moulés sous pression
En ingénierie, on peut d'abord établir la fenêtre au moyen d'une formule variable : surépaisseur initiale sur une face ≈ plage de variation des dimensions du brut+compensation de la déformation ou du gauchissement+plage couvrant l'erreur de bridage et de positionnement+épaisseur de la couche superficielle à l'état brut de fonderie à éliminer. La variation dimensionnelle doit provenir de la mesure des premiers bruts, et non de la seule reprise des dimensions nominales du moulage sous pression ; la déformation doit également être évaluée en tenant compte du plan de joint, des tiroirs, des attaques et de la répartition des épaisseurs de paroi. Si un changement de référence introduit une erreur de positionnement, il est impossible de corriger la position des trous ou la coaxialité en augmentant simplement la surépaisseur.
Vérifier à rebours la limite supérieure de la surépaisseur à partir de l'épaisseur minimale de paroi après usinage
Une fois la surépaisseur déterminée, il faut recalculer l'épaisseur minimale de paroi après usinage, l'épaisseur du fond des trous et la matière restante des structures d'étanchéité. Pour les parois minces, les pieds de nervures, les fonds de trous borgnes ou les zones de transition entre épaisseurs différentes, une surépaisseur excessive sur une face peut amener la CNC à pénétrer dans une zone de faible densité, révélant des porosités gazeuses, des retassures ou d'autres défauts de fonderie, et peut également rendre l'épaisseur locale de paroi insuffisante. La validation finale doit porter simultanément sur la capacité à usiner de manière stable toute la couche superficielle à l'état brut de fonderie et sur la conservation d'une quantité suffisante de matière utile. L'état de référence du brut, les dimensions après usinage et l'épaisseur minimale de paroi doivent être indiqués sur le plan ou dans la RFQ.
Première étape pour déterminer la surépaisseur d'usinage d'un alliage d'aluminium moulé sous pression : établir la référence brute et la référence d'usinage CNC de précision
Définir d'abord les références, puis la surépaisseur d'usinage de l'alliage d'aluminium moulé sous pression. Si les surfaces d'étanchéité, les réseaux de trous et les surfaces de montage ne reposent pas sur une logique de positionnement commune, une simple augmentation de la surépaisseur ne peut pas corriger un décalage de position des trous, une coaxialité non maîtrisée ou des erreurs dans les relations dimensionnelles dues à un changement de référence.
La référence brute doit éviter le plan de joint et les caractéristiques de fonderie instables
La première opération doit contrôler le décalage du plan de joint, les marques de tiroirs, les restes d'attaque, les bavures et le gauchissement local, afin de déterminer quelles surfaces à l'état brut de fonderie peuvent assurer un appui stable pour le montage. Si une grande surface est déformée, il ne convient pas de prendre directement son point le plus haut comme référence unique ; sinon, après usinage, certaines zones peuvent être prises par l'outil tandis que d'autres restent non usinées. Au stade de la fabrication du moule, il est possible de prévoir des bossages de positionnement, des surfaces de référence fiables ou des avant-trous afin de fournir à l'usinage CNC des conditions de positionnement brut répétables.
La référence d'usinage CNC de précision détermine la manière dont la surépaisseur est effectivement enlevée
Après l'usinage d'ébauche, il convient d'établir la référence d'usinage CNC de précision selon les références fonctionnelles et de définir clairement l'ordre des changements de référence. Si la surface d'étanchéité et le réseau de trous associé peuvent être usinés dans le même bridage, cela contribue généralement à réduire les erreurs de repositionnement ; toutefois, un seul bridage ne peut pas éliminer le gauchissement du brut, l'instabilité de la surface de positionnement, les écarts de l'outil ni les erreurs de mesure. Pour un avant-trou, il ne faut pas seulement examiner la surépaisseur d'usinage ; il faut également confirmer que sa précision de positionnement n'introduira pas d'erreur dans la position des trous ou des filetages ultérieurs.
- Le fournisseur doit confirmer : l'emplacement des surfaces de référence brute et de référence de précision, des pions de positionnement ou des points de serrage, ainsi que la nécessité éventuelle d'un calibre de contrôle dédié.
- Le rapport de première pièce doit consigner l'état des références du brut, les cotes clés après changement de référence, ainsi que les relations entre la position des trous et les surfaces d'étanchéité.
- Si la surface de référence elle-même présente une déformation de fonderie importante, il faut d'abord corriger le positionnement et la fenêtre de surépaisseur à partir des résultats de mesure du brut, plutôt que d'augmenter directement la profondeur de coupe de la trajectoire d'outil.
Déterminer la surépaisseur d'usinage de l'alliage d'aluminium moulé sous pression selon les surfaces fonctionnelles : surfaces d'étanchéité, trous, logements de roulements et surfaces d'aspect
La surépaisseur d'usinage d'un alliage d'aluminium moulé sous pression ne peut pas être fixée à une seule valeur pour toute la pièce. Il faut d'abord regrouper les surfaces selon leur fonction, puis déterminer quelles erreurs du brut doivent être éliminées par la CNC et quelles zones doivent autant que possible conserver leur matière à l'état brut de fonderie. Une surépaisseur trop faible peut laisser des bavures, des retassures superficielles ou une couche qui n'est pas entièrement usinée ; une surépaisseur trop importante peut au contraire révéler des porosités gazeuses ou des retassures, ou provoquer la déformation des parois minces pendant la coupe et le bridage.
| Surface ou caractéristique | Points clés de l'évaluation de la surépaisseur | Risques d'une surépaisseur trop faible | Risques d'une surépaisseur trop importante | Contrôle de la première pièce |
|---|---|---|---|---|
| Surface d'étanchéité, surface de montage | Tenir compte du gauchissement, de la rugosité à l’état brut de fonderie et des erreurs de positionnement afin de garantir un usinage continu et complet | Zones localement non usinées, planéité ou étanchéité instable | Pénétration dans une zone poreuse, entraînant une épaisseur de paroi insuffisante | Planéité, taux de couverture d’usinage, épaisseur minimale de paroi, étanchéité |
| Alésages de roulement, alésages d’ajustement | Position des alésages, coaxialité, référence de bridage et surépaisseur d’usinage du diamètre des alésages | La surface à l’état brut de fonderie ou la déformation affecte l’assemblage | Paroi de l’alésage amincie, avec risque de révéler des porosités | Diamètre des alésages, position des alésages, coaxialité, épaisseur de la paroi des alésages |
| Trous taraudés, trous de montage | Position de l’avant-trou, épaisseur du fond du trou et profondeur utile du filetage | Filetage incomplet ou décalage de la position du trou | Perçage au travers du fond du trou ou épaisseur de paroi localement insuffisante | Avant-trou, tampon fileté entre/n’entre pas, épaisseur du fond du trou |
| Surfaces d’aspect, parois minces et zones proches des nervures | Nécessité ou non d’un usinage, uniformité de la texture et rigidité locale | Défauts résiduels à l’état brut de fonderie ou aspect non uniforme | Prise de passe locale, déformation ou pénétration dans un défaut | Aspect, contour, déformation et épaisseur de paroi résiduelle |
La surépaisseur d’usinage des surfaces d’étanchéité et des alésages de roulement doit être définie en fonction des exigences d’assemblage
Pour les surfaces d’étanchéité, il faut surtout vérifier qu’après usinage la matière a été éliminée de manière continue, plutôt que de se limiter à la dimension relevée en un seul point. Pour les alésages de roulement, il convient d’évaluer conjointement la position de l’alésage, la coaxialité et la référence d’ajustement ; un montage unique peut réduire les erreurs de repositionnement répétées, mais il ne peut pas éliminer le gauchissement de l’ébauche moulée sous pression ni l’instabilité de la référence. Certains documents fournisseurs classent la tolérance serrée des alésages de roulement et la planéité des surfaces d’étanchéité parmi les paramètres de contrôle des opérations CNC ultérieures. Ces données ne peuvent servir que de référence conditionnelle ; la confirmation finale doit toujours tenir compte de l’outil, du bridage, de la méthode de mesure et des résultats de la première pièce.
Comment couvrir, avec la limite inférieure de la surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression, les écarts de l’ébauche, les déformations et la couche superficielle à l’état brut de fonderie ?
Principe d’évaluation : la limite inférieure de la surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression n’est pas déterminée par la seule rugosité à l’état brut de fonderie ; elle doit couvrir l’écart réel de la surface fonctionnelle par rapport à la référence d’usinage. Les différences de retrait dimensionnel, le gauchissement, le décalage du plan de joint, les bavures, les défauts locaux de remplissage ainsi que les erreurs de positionnement lors du bridage peuvent faire varier la profondeur d’usinage sur une même surface selon les positions. La surépaisseur doit garantir que la zone cible puisse être usinée intégralement, sans toutefois être estimée uniquement à partir d’un point maximal ou minimal.
La surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression doit être évaluée selon la répartition des écarts de l’ébauche
Prenons l’exemple d’une grande surface d’étanchéité de carter. Si l’ébauche présente un léger gauchissement, l’outil peut attaquer localement la matière et simplement effleurer d’autres zones, laissant finalement une surface brute de fonderie non usinée. Pour le premier lot d’ébauches, il ne convient pas de mesurer un seul point situé dans un angle ; il faut établir un système de coordonnées de mesure à partir de la référence brute ou de la référence de finition prévue, puis contrôler plusieurs points de la surface fonctionnelle, ses deux extrémités et les zones de raccordement aux parois minces. Si nécessaire, une machine à mesurer tridimensionnelle ou un balayage peut être utilisé pour enregistrer la répartition des écarts, puis déterminer la surépaisseur initiale et la trajectoire d’ébauche.
Exigences relatives à la mesure et à l’enregistrement de la surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression
- Clarifier l’état de l’ébauche : les attaques de coulée et les bavures ont-elles été éliminées, et l’ébauche a-t-elle été nettoyée ou redressée avant la mesure ?
- Fixer les références de mesure : consigner la face de référence, les trous ou les bossages de positionnement afin d’éviter de mélanger des données établies à partir de références différentes.
- Couvrir les points critiques : inclure les bords des surfaces d’étanchéité, les zones proches des ensembles de trous, les zones de transition entre épaisseurs différentes et les grandes surfaces sujettes au gauchissement.
- Définir les règles d’évaluation : distinguer les écarts dimensionnels, les zones localement non usinées, les défauts de surface et les déformations dues au bridage, puis répercuter les résultats mesurés sur la fenêtre de surépaisseur et le processus d’usinage.
Ainsi, la surépaisseur initiale d’usinage d’un alliage d’aluminium moulé sous pression ne peut être proposée qu’à partir d’une estimation théorique et ne saurait remplacer les données de l’ébauche. Si les écarts de l’ébauche proviennent principalement d’une référence instable ou d’un gauchissement marqué, augmenter davantage la surépaisseur ne résoudra pas nécessairement le problème et pourrait même empiéter sur les parois minces ou les zones sensibles aux défauts. La méthode la plus fiable consiste d’abord à confirmer la référence de mesure de l’ébauche, les points de mesure et les critères d’acceptation, puis à vérifier, à partir des résultats de la première pièce usinée, que la matière a été éliminée intégralement et que l’épaisseur de paroi prévue est conservée.
Pourquoi une surépaisseur excessive peut-elle révéler des porosités, des retassures et provoquer une déformation des parois minces ?
L’état de la couche superficielle d’un alliage d’aluminium moulé sous pression ne signifie pas que l’état du matériau est parfaitement homogène à l’intérieur. Les zones proches de la surface sont généralement plus denses, mais une élimination excessive de matière peut atteindre des régions où les porosités, les retassures ou d’autres défauts sont plus concentrés. À l’inverse, une surépaisseur trop faible peut laisser subsister la calamine, les retassures froides, les bavures ou des zones localement non usinées. Par conséquent, une surépaisseur d’usinage plus importante n’est pas nécessairement plus sûre : il s’agit d’établir une fenêtre entre l’élimination complète de la couche superficielle brute de fonderie et la conservation d’une quantité de matière utile.
Surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression et risque de déformation des parois minces
Pour une surface d’étanchéité de carter, une surépaisseur accrue peut amener l’outil à pénétrer dans une zone de faible densité, ce qui peut entraîner des micropores, des fuites ou une épaisseur de paroi localement insuffisante. Les parois minces, les pieds de nervures et les zones de transition entre épaisseurs différentes sont également sensibles à l’influence des efforts de coupe, des forces de bridage et de la libération des contraintes résiduelles ; cela peut se traduire par une dégradation de la planéité ou un retour élastique après usinage. Un montage unique peut réduire les erreurs de repositionnement répétées, mais il ne peut pas éliminer le gauchissement de l’ébauche, l’instabilité de la référence ni les déformations d’usinage.
| Objet à contrôler | Risques à confirmer | Actions de contrôle de la première pièce |
|---|---|---|
| Surface d’étanchéité | Porosités, zones localement non usinées, épaisseur de paroi insuffisante | Vérifier l’enlèvement continu de la matière, la planéité, l’épaisseur minimale de paroi et l’étanchéité à l’air |
| Trous de fixation et réseau de trous | Décalage de la position des trous, fond de trou trop mince, erreur de transformation des références | Vérifier la position et le diamètre des trous, l’épaisseur du fond des trous ainsi que les relations d’assemblage |
| À proximité des parois minces et des nervures | Gauchissement et déformation dus à la coupe ou au bridage | Vérifier, à l’état libre, le contour, la planéité et l’épaisseur locale |
En prenant comme exemple un boîtier en alliage d’aluminium moulé sous pression, il convient d’abord d’indiquer les références fonctionnelles et les surfaces d’étanchéité, puis de mesurer la répartition des surfaces critiques sur le premier lot de bruts afin de confirmer que la surépaisseur couvre bien le gauchissement et les écarts de positionnement. Il faut ensuite définir un bridage approprié pour les plans et les réseaux de trous concernés, puis, après l’usinage de la première pièce, vérifier à nouveau l’épaisseur minimale de paroi, la planéité, la position des trous et l’étanchéité à l’air. Si les défauts se concentrent dans une zone donnée, il faut réexaminer l’évent du moule, la position des attaques, les transitions d’épaisseur de paroi et la structure des références, plutôt que de continuer simplement à augmenter la surépaisseur.
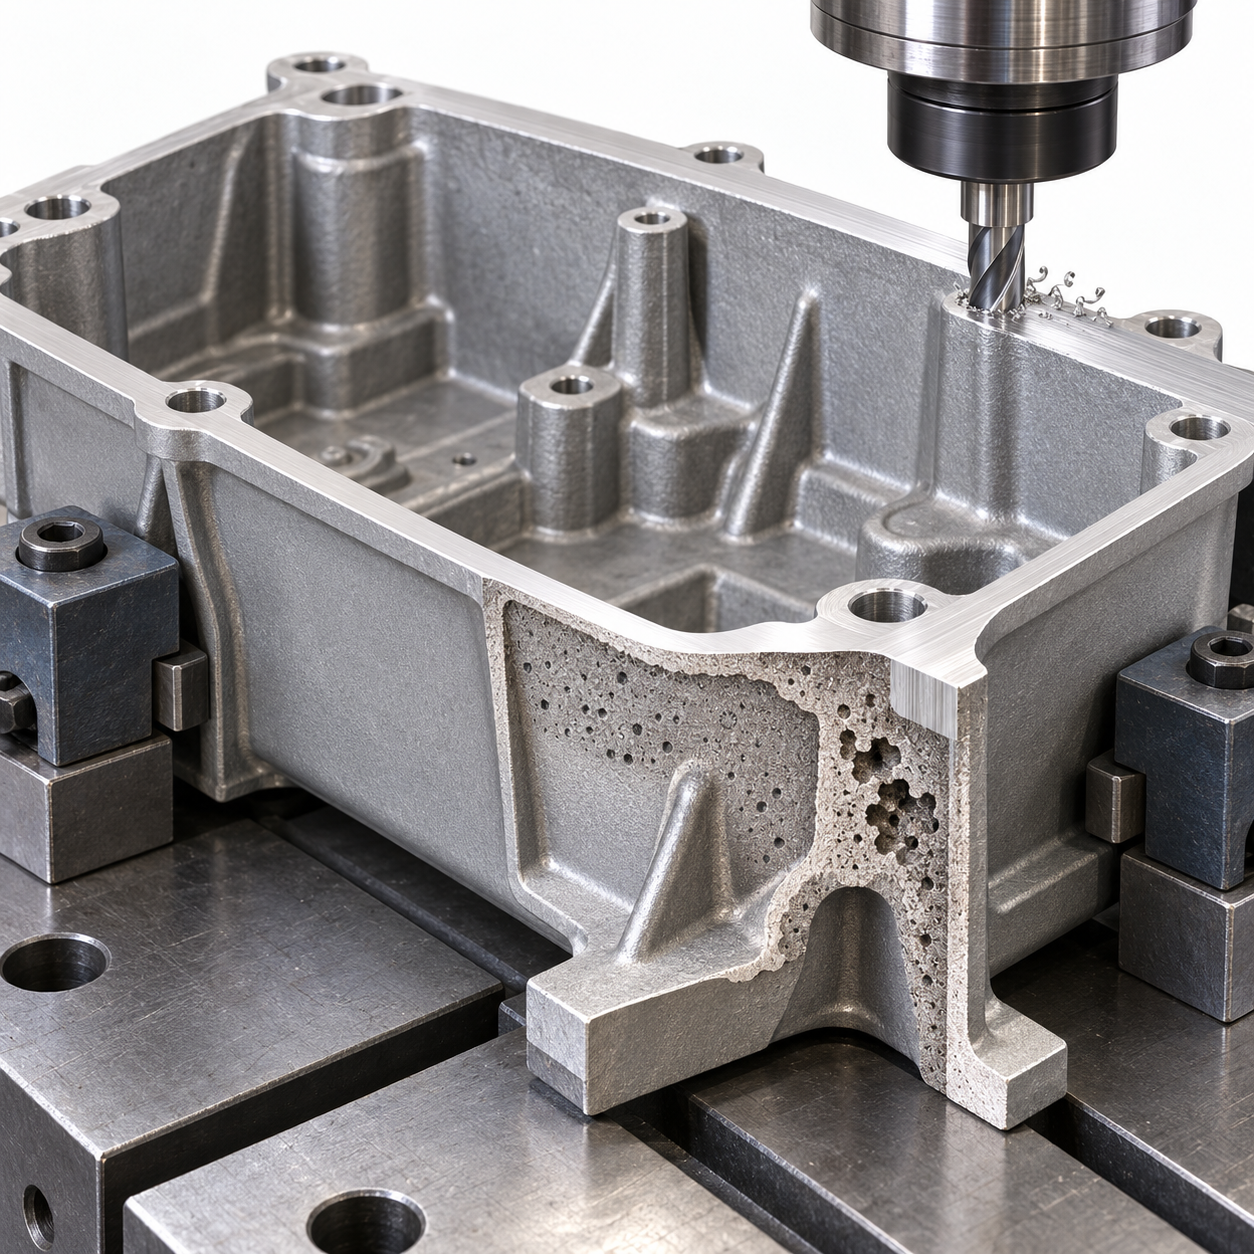
Comment confirmer en boucle fermée la pertinence de la surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression au moyen de la mesure du brut et de l’usinage de la première pièce ?
La surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression ne peut pas être déterminée uniquement au stade de la programmation CNC. Avant l’ouverture du moule ou le lancement de la production en série, il convient d’indiquer sur le plan les surfaces à usiner, la référence brute, la référence de précision, l’épaisseur minimale de paroi après usinage, l’épaisseur du fond des trous ainsi que les exigences d’étanchéité ou d’étanchéité à l’air. Si la position des bossages de positionnement, des surfaces de référence ou des avant-trous n’est pas stable, une simple augmentation de la surépaisseur ne peut pas corriger les erreurs de position des trous, de coaxialité ni les erreurs de relation entre les surfaces d’étanchéité.
Confirmer la fenêtre de surépaisseur d’usinage d’un alliage d’aluminium moulé sous pression par la mesure du brut
Le premier lot de bruts doit être mesuré en utilisant les références de bridage réelles : surfaces critiques, références liées à la position des trous, décalage du plan de joint, gauchissement et épaisseur locale des parois. Pour une grande surface plane, il ne suffit pas de mesurer le point central ; il faut également vérifier l’existence d’écarts locaux de hauteur sur les bords et aux quatre coins. Les résultats de mesure servent à distinguer trois types de problèmes : une surépaisseur insuffisante entraînant des zones non usinées, une surépaisseur excessive entraînant une épaisseur de paroi résiduelle insuffisante, et un décalage global dû à la transformation des références. Si nécessaire, les écarts peuvent être confirmés au moyen d’une machine à mesurer tridimensionnelle, d’instruments de mesure ou de données de numérisation, mais la méthode de mesure doit être cohérente avec les références du plan.
Vérifier, après l’usinage CNC de la première pièce, si la surépaisseur d’usinage est réellement appropriée
Après l’usinage de la première pièce, il faut d’abord confirmer que les surfaces fonctionnelles ont été usinées intégralement et sans interruption, et vérifier si des porosités, retassures, replis à froid ou défauts locaux ont été révélés ; il faut ensuite contrôler l’épaisseur minimale de paroi après usinage, la position des trous, les fonds de trous, la planéité, les filetages et les relations d’assemblage. Pour les structures d’étanchéité, l’étanchéité à l’air doit également être vérifiée conformément aux exigences du produit ; sur les surfaces d’aspect, il faut contrôler la texture, les traces d’outil et les déformations locales. Un bridage unique peut réduire les erreurs de repositionnement répétées, mais il ne peut pas éliminer le gauchissement du brut, les déformations dues au bridage, l’usure de l’outil ni les erreurs de mesure.
- Plan : préciser les surfaces à usiner, les dimensions et tolérances après usinage, le système de références et l’épaisseur minimale de paroi.
- RFQ : demander au fournisseur de préciser les références à l’état brut, la méthode de positionnement, la fenêtre de surépaisseur et les éléments de mesure de la première pièce.
- Rapport de première pièce : consigner les écarts du brut, les dimensions après usinage, l’apparition éventuelle de défauts, la planéité, la position des trous et les résultats d’étanchéité à l’air.
- Correction en production de série : ajuster la surépaisseur, le plan de bridage et la trajectoire d’outil en fonction de la répartition mesurée, sans transformer une valeur empirique unique en règle applicable à toutes les pièces.
Questions fréquentes sur la surépaisseur d’usinage des alliages d’aluminium moulés sous pression
La surépaisseur d’usinage des alliages d’aluminium moulés sous pression ne peut pas être déterminée indépendamment de l’alliage, de l’épaisseur de paroi, de la structure du moule, de la chaîne de références et des résultats de mesure de la première pièce. Les réponses ci-dessous sont destinées à la revue des plans et aux échanges avec les fournisseurs ; elles ne remplacent pas la validation du procédé pour une pièce donnée.
Une surépaisseur d’usinage d’environ 0.2 mm convient-elle à toutes les pièces en alliage d’aluminium moulé sous pression ?
Non. Une valeur d’environ 0.2 mm ne peut servir que de référence empirique dans certains documents de conception. En pratique, il faut également tenir compte des variations dimensionnelles du moulage sous pression, du gauchissement, des erreurs de positionnement et de la couche superficielle à l’état brut qu’il faut éliminer, puis vérifier l’épaisseur minimale de paroi après usinage, l’épaisseur du fond des trous ainsi que le risque de révéler des défauts. Il ne faut pas appliquer uniformément une même valeur à des éléments géométriques différents.
Faut-il augmenter uniformément la surépaisseur d’usinage des alliages d’aluminium moulés sous pression sur les surfaces d’étanchéité ?
Il ne faut pas l’augmenter uniformément de manière simpliste. Les surfaces d’étanchéité doivent garantir une coupe continue sur toute la surface, la planéité et l’étanchéité aux gaz, mais une surépaisseur excessive peut atteindre des zones présentant des porosités ou des retassures, et peut également entraîner une épaisseur de paroi locale insuffisante. La plage admissible doit être déterminée en fonction de la répartition des écarts de la pièce brute, de la structure d’étanchéité, des références de bridage et de l’épaisseur minimale de paroi après usinage.
Pourquoi une surépaisseur d’usinage excessive des alliages d’aluminium moulés sous pression peut-elle au contraire entraîner l’apparition de porosités ou une épaisseur de paroi insuffisante ?
La compacité de la couche superficielle et de la zone interne d’une pièce moulée sous pression peut différer. Après avoir retiré une quantité excessive de matière, l’outil peut atteindre des porosités, des retassures ou d’autres zones concentrant des défauts ; pour les structures à parois minces et à transitions d’épaisseur, une coupe excessive peut également réduire l’épaisseur de paroi effective et accroître le risque de déformation dû aux efforts de coupe ou au bridage.
Quels éléments faut-il mesurer au stade de la première pièce pour confirmer que la surépaisseur d’usinage est appropriée ?
Il faut au minimum consigner les dimensions et la répartition du gauchissement des surfaces clés de la pièce brute, puis vérifier après usinage que toute la matière prévue a été éliminée, ainsi que l’épaisseur minimale de paroi, l’épaisseur du fond des trous, la position des trous, la planéité, les filetages et les exigences d’étanchéité. Si la pièce est soumise à des exigences d’étanchéité aux gaz ou d’aspect, celles-ci doivent également être intégrées à la réception de la première pièce. Les références de mesure doivent correspondre aux références d’usinage et aux références du plan.
Key takeaways
- La limite inférieure de la surépaisseur d’usinage des alliages d’aluminium moulés sous pression doit couvrir les variations dimensionnelles de la pièce brute, la déformation, l’erreur de positionnement et la couche superficielle à l’état moulé qui doit impérativement être éliminée ; la limite supérieure est restreinte par l’épaisseur minimale de paroi, l’épaisseur du fond des perçages et le risque de révéler des défauts.
- Les surfaces d’étanchéité, les alésages de roulements, les trous de fixation, les surfaces d’aspect et les zones à paroi mince ne doivent pas utiliser une même valeur de surépaisseur ; elles doivent être évaluées séparément selon leur fonction et leur chaîne de références.
- Déterminez d’abord la référence brute de moulage sous pression et la référence de précision CNC, puis déduisez la surépaisseur ; augmenter simplement la surépaisseur ne peut pas corriger les problèmes de position des perçages, de coaxialité ou de planéité causés par une référence instable.
- Certains documents de conception mentionnent une surépaisseur minimale d’usinage d’environ 0,2 mm, mais cette valeur ne peut constituer qu’un point de départ empirique dans des conditions spécifiques ; elle ne peut pas remplacer la mesure de la pièce brute ni la validation de la première pièce.
- Le plan et la RFQ doivent préciser simultanément les surfaces à usiner, les dimensions après usinage, les tolérances, les références, l’épaisseur minimale de paroi effective, les critères d’acceptation des défauts et les éléments de contrôle de la première pièce.



