Les frontières des procédés d'usinage mécanique : commencer par distinguer ce que gèrent le fraisage, le tournage, la rectification et l'électroérosion
Réduire l'usinage mécanique à l'expression « fabrication par enlèvement de matière » n'apporte rien. Ce qu'il faut réellement déterminer, c'est : à quelle famille de procédés d'usinage confier les caractéristiques de ce plan, jusqu'à quel niveau de précision, pour que le coût soit raisonnable. La manière d'aborder les choses dans ces guides pratiques est instructive : d'abord classer la forme de la caractéristique, ensuite parler de machine et de paramètres.
Le fraisage traite les caractéristiques non de révolution : surfaces planes, épaulements, poches, contours, réseaux de trous. Un centre d'usinage vertical couvre en un seul bridage la plupart des carters et des pièces plates ; quand trois axes suffisent, il n'est pas nécessaire de passer à cinq axes, car l'erreur de référence introduite par le retournement coûte souvent plus cher que l'opération économisée. Le tournage traite les corps de révolution : diamètres extérieurs, faces, alésages, filetages, gorges ; les pièces symétriques sortent naturellement coaxiales au tour. La rectification est un niveau de finition : elle n'est nécessaire que pour les aciers trempés, les exigences de surface élevées et les pièces à stabilité dimensionnelle stricte ; rectifier une pièce ordinaire, c'est de l'argent jeté. L'électroérosion et le fil sont réservés aux matériaux durs et aux angles géométriques morts — dégagement d'angles, rainures étroites, formes difficiles à fraiser après trempe ; le fil peut aussi découper des trous débouchants et des contours extérieurs. Le perçage, l'alésage de finition et le taraudage relèvent de l'usinage des trous ; l'alésage de finition donne la précision dimensionnelle et la qualité de paroi, pas la précision de position, laquelle dépend du positionnement en amont et du gabarit de perçage.
Il est conseillé de fixer l'ordre de jugement : d'abord la forme de la caractéristique → ensuite la dureté du matériau → enfin seulement le niveau de précision. Dans l'ordre inverse, en annonçant d'emblée une tolérance, on transforme facilement une pièce ordinaire en pièce à rectifier. Références courantes du secteur : les cotes de fraisage ordinaire de surfaces se situent souvent dans une plage de ±0,05 à ±0,1 mm, le fraisage de finition ou la rectification pouvant atteindre le niveau de ±0,01 mm ; ce ne sont que des repères de jugement pour le choix du procédé, et il faut confirmer au cas par cas selon les indications du plan et les équipements, outils et moyens de contrôle réels de l'atelier.
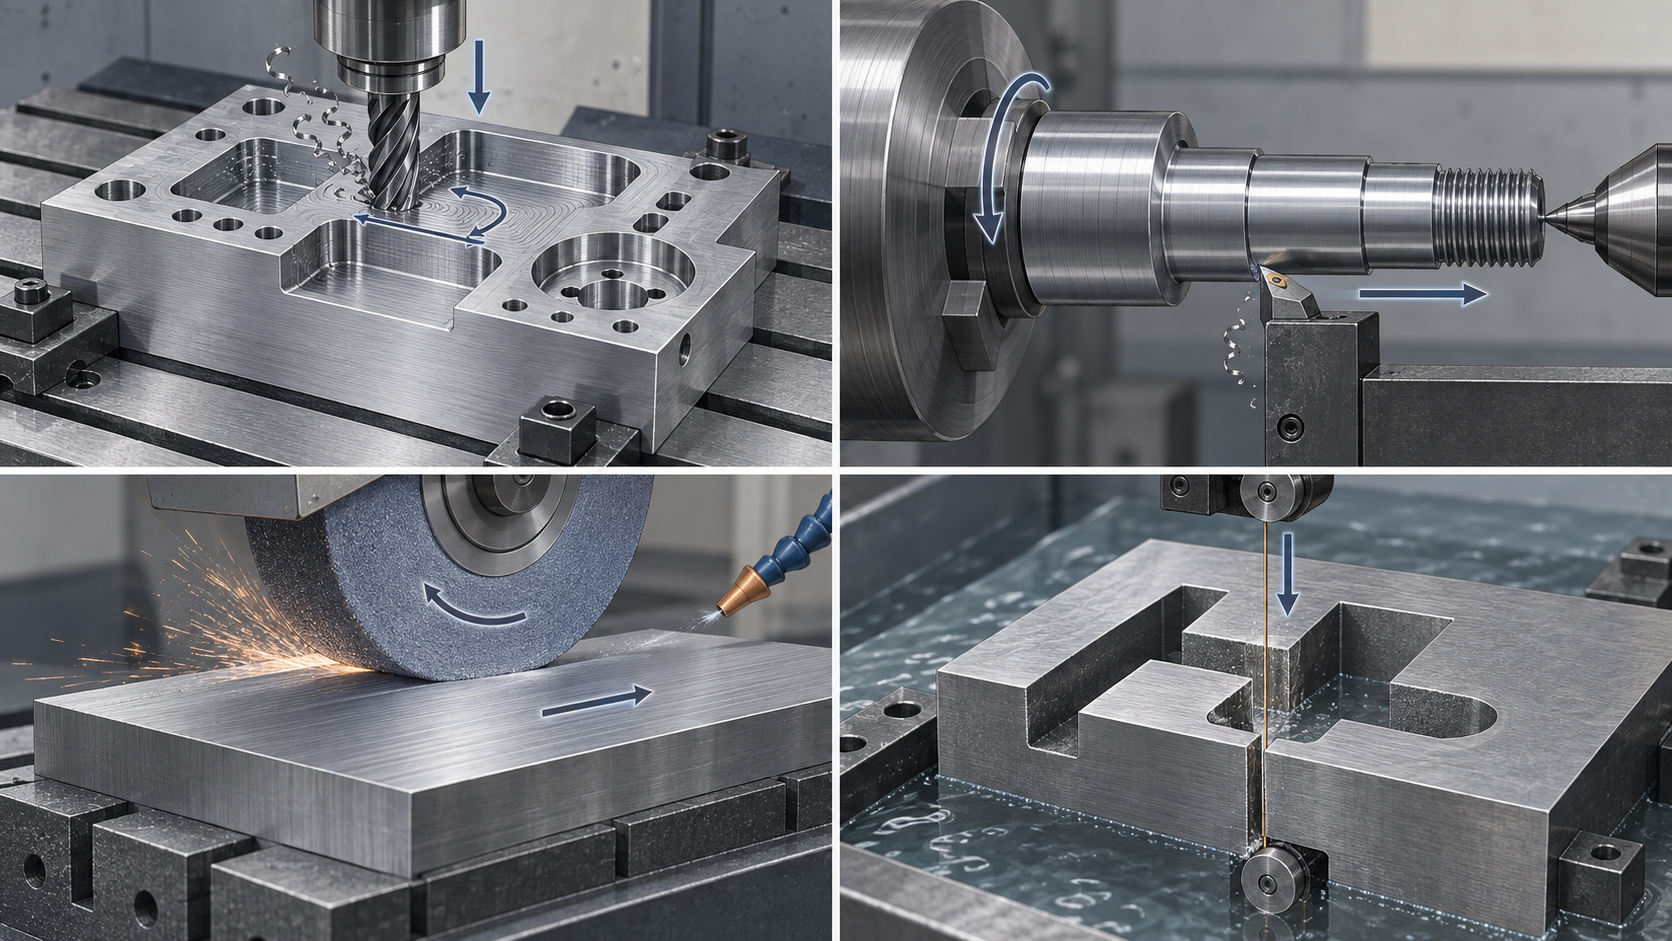
En une phrase : choisir un procédé d'usinage, c'est essentiellement trouver pour chaque caractéristique la chaîne de fabrication la plus courte et la plus stable. Ce qui peut être réalisé en une passe de fraisage, hors corps de révolution, ne doit pas être décomposé en tournage + rectification ; pour une pièce en matériau dur nécessitant un dégagement d'angle, il ne faut pas compter sur une fraise pour forcer le passage. Commencez par classer et repérer les caractéristiques sur le plan, puis parlez de tolérances et de devis ; cette étape est indispensable.
Avant d'envoyer le plan : les six points clés à vérifier en usinage mécanique
Si les devis d'usinage varient du simple au double, ce n'est le plus souvent pas parce que l'atelier est malhonnête, mais parce que le plan lui-même laisse trop de place à l'interprétation. Sur un même plan, l'atelier A chiffre selon le principe « ça doit pouvoir se monter », l'atelier B selon « contrôle dimensionnel complet », et l'écart se situe dans les tolérances, la rugosité et le mode de contrôle. Le véritable levier d'économie n'est pas à l'atelier, mais avant que vous n'envoyiez le plan. Les six points ci-dessous sont ceux qu'il faut passer en revue un par un lors de la vérification d'un plan d'usinage — aucun n'est difficile, mais en omettre un seul peut ensuite se transformer en reprise ou en motif de majoration.
Les références sont-elles unifiées, y a-t-il un conflit de références
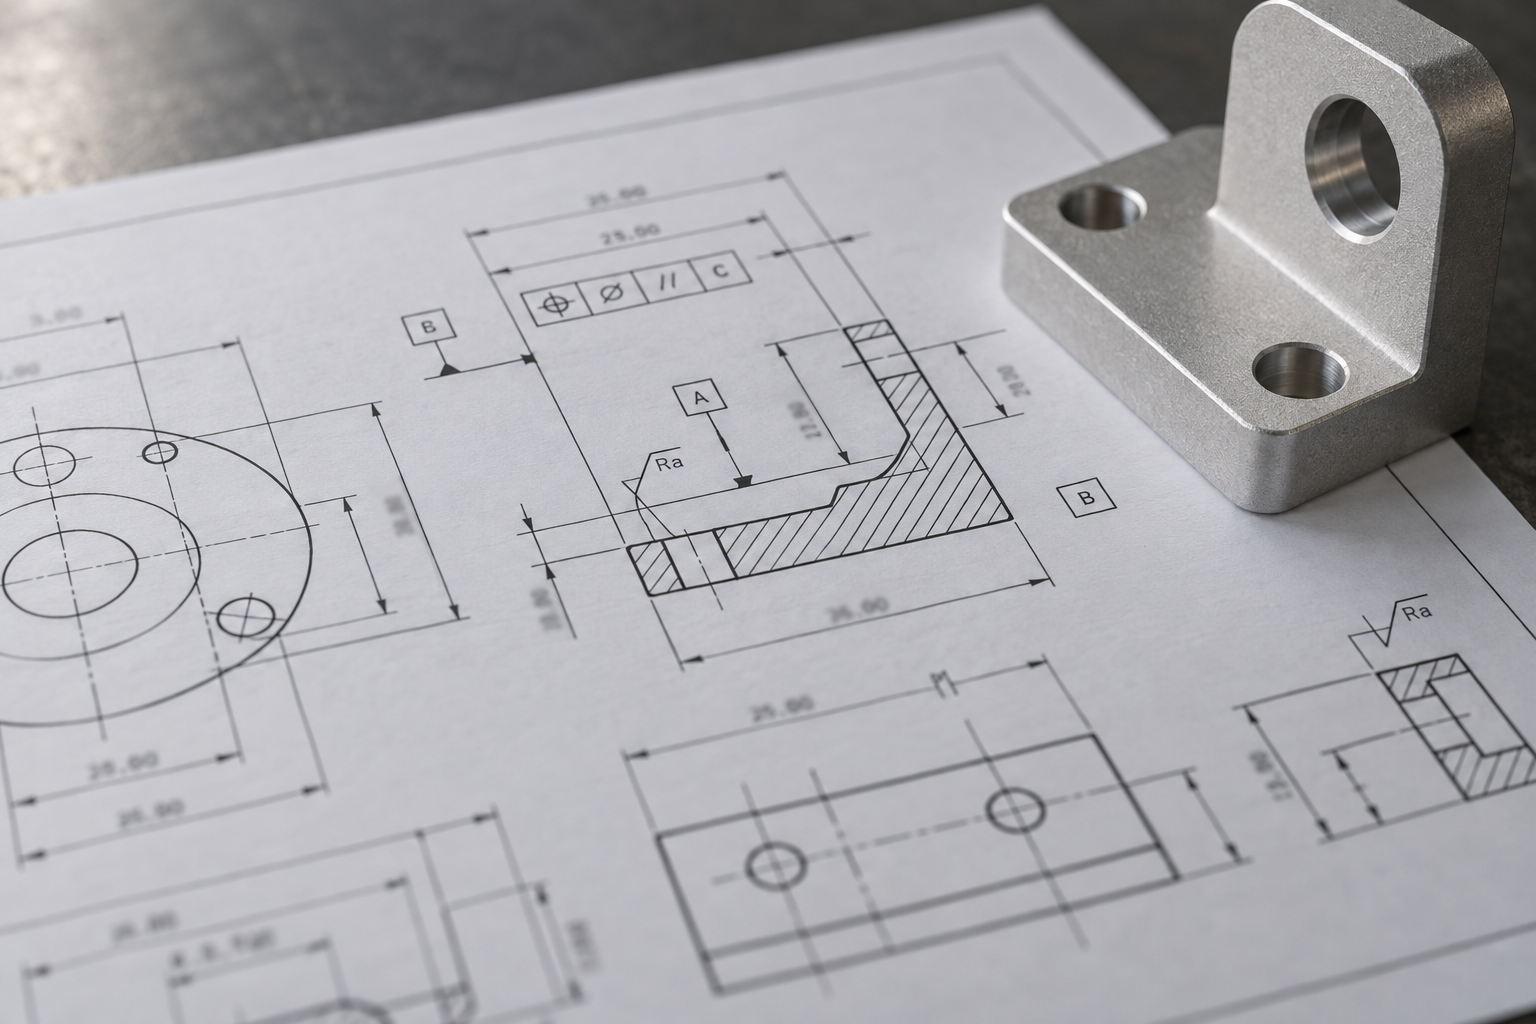
Regardez les symboles de référence sur le plan : la référence de conception, le point de départ des cotes et la face sur laquelle vous voulez que le contrôleur mesure sont-ils identiques ? Le problème fréquent est une position de trou référencée par rapport à la face A, alors que la pièce s'appuie sur la face B au montage, ce qui décale l'ensemble. Sur le plan, il faut vérifier que chaque cadre de tolérance géométrique possède une référence explicite et que les références ne se contredisent pas. Si deux caractéristiques se référencent mutuellement (A par rapport à B, B par rapport à A), il est techniquement impossible d'établir une surface de positionnement unifiée, et le contrôle devient contradictoire.
Les cotes critiques sont-elles distinguées des cotes générales
Si sur un plan chaque cote porte deux décimales ou une tolérance de forme et de position, cela revient à n'avoir aucune priorité. Le technicien ne peut pas déterminer ce qui doit être impérativement tenu et ce qui peut être relâché. Sur le plan, il faut vérifier que les cotes d'ajustement, de mouvement et d'étanchéité sont resserrées et annotées séparément ; les faces esthétiques et non fonctionnelles peuvent être couvertes par les tolérances générales (tolérances non spécifiées). Ainsi, le devis distingue les priorités et le contrôle de la première pièce sait par où commencer.
Le rayon de congé intérieur est-il supérieur au rayon accessible par l'outil
Les angles intérieurs d'une poche ne deviennent pas droits d'eux-mêmes. Une fraise est ronde : le rayon de congé intérieur doit être au moins égal au rayon de l'outil, sinon le coin ne sera jamais dégagé jusqu'au fond et il faudra recourir à l'électroérosion ou à une retouche manuelle. Sur le plan, il faut vérifier que chaque angle intérieur porte une valeur R et que cette valeur n'est pas un R0,5 mis au hasard. Plus le R est petit, plus l'outil utilisable est fin, moins il est rigide, plus le temps d'usinage est long et plus le coût augmente. Là où la fonction n'exige pas de dégagement d'angle, agrandir le R au rayon standard de l'outil est l'étape la plus simple.
Le rapport entre épaisseur de paroi et cavité profonde dépasse-t-il la capacité de sortie de l'outil
La difficulté d'une cavité profonde ne réside pas dans la profondeur elle-même, mais dans le rapport entre la longueur de sortie de l'outil et la rigidité du porte-outil. Plus la cavité est profonde et son ouverture étroite, plus l'outil est fin et allongé, plus les vibrations et le repoussement de l'outil sont marqués, et plus il est difficile de garantir la planéité du fond et la perpendicularité des parois. Sur le plan, il faut vérifier l'ordre de grandeur du rapport entre la profondeur de la cavité et la largeur minimale de l'ouverture, ainsi que la possibilité d'admettre un congé de fond plus grand. Si la structure impose une cavité profonde et étroite, indiquer à l'avance une dépouille acceptable ou une solution en plusieurs parties assemblées coûte moins cher qu'une reprise après coup.
La rugosité de surface est-elle compatible avec la tolérance et indiquée sur les faces concernées
La rugosité n'est pas une propriété globale. Sur une même pièce, une face d'ajustement exige Ra 0,8, une face non fonctionnelle se contente de Ra 3,2 ; si tout le plan porte uniformément Ra 0,8, cela revient à faire passer à l'atelier une opération de finition supplémentaire sur toutes les faces. Sur le plan, il faut vérifier que l'indication de Ra pointe vers une surface précise ou une plage explicite, et qu'elle est cohérente avec le grade de tolérance — une tolérance serrée associée à une surface grossière pose souvent problème au montage réel. Les références courantes du secteur sont d'environ Ra 1,6–3,2 μm pour le fraisage ordinaire et de l'ordre de Ra 0,4–0,8 μm pour le fraisage de finition ou la rectification, à confirmer selon les exigences du plan et l'atelier.
L'impact des traitements thermiques et de surface sur les dimensions a-t-il été prévu
Le revenu, la trempe, la nitruration, l'anodisation et le placage modifient les dimensions ou introduisent des déformations. Si le plan ne précise pas si les cotes sont « après traitement » ou « avant traitement », pour la déformation après trempe, l'épaisseur de couche d'oxyde ou l'épaisseur de revêtement, le sous-traitant ne peut que deviner. Sur le plan, il faut vérifier à quelle étape du processus se situe le traitement thermique (généralement après l'ébauche et avant la finition), quelles cotes doivent encore être garanties après traitement, et si le traitement de surface exige une compensation d'épaisseur. Si ce point est omis, un dépassement de tolérance après traitement thermique est presque inévitable.
Passer ces six points en revue avant d'envoyer le plan ne consiste pas à le rendre plus complexe, mais à permettre à l'atelier de voir d'un coup d'œil ce qui doit être impérativement tenu et ce qui peut être relâché. Vingt minutes consacrées à la vérification du plan permettent souvent d'économiser plusieurs tours de clarification, de modification du plan et de retouche. Si vous devez chiffrer tout en suivant le processus, vous pouvez d'abord téléverser le plan sur l'entrée de devis CNC pour un calcul d'essai, puis revenir modifier les annotations en vous reportant à la liste ci-dessus.
Bridage et références : l'endroit le plus fréquent où la précision d'usinage décroche
Un seul bridage ou plusieurs bridages : les erreurs s'accumulent
Unification des références : faire coïncider autant que possible les références de conception, de fabrication et de contrôle
Parois minces, pièces élancées, formes irrégulières : la force de serrage et le mode de maintien décident du succès

Outils, paramètres de coupe et rugosité de surface : le Ra n'est pas garanti automatiquement par la tolérance
Une tolérance indiquée sur le plan ne garantit pas pour autant la rugosité de surface. La tolérance régit la plage dans laquelle tombe la cote ; le Ra régit la profondeur des traces laissées par la pointe de l'outil sur la surface de la pièce — deux aspects déterminés par des étapes totalement différentes. Le Ra dépend principalement de l'outil, des paramètres de coupe et de la stratégie de passe de finition, tandis que la tolérance dépend surtout de la précision de la machine, de la rigidité du montage et des moyens de contrôle. Mélanger ces deux choses dans une même spécification technique est souvent à l'origine des reprises ultérieures. En usinage, une idée fausse courante est que « tolérance serrée = surface naturellement bonne » ; c'est souvent l'inverse : pour tenir la cote, on réduit l'avance à l'extrême, ce qui favorise le ripage de l'outil et l'accumulation de copeaux en bourrelet sur la pointe, dégradant le Ra.
L'adéquation entre matière de l'outil et matière de la pièce est la première étape
Le carbure est le choix par défaut ; les revêtements (TiN, TiAlN, AlCrN, etc.) améliorent surtout la résistance à l'usure et aux hautes températures, adaptés à la coupe continue de l'acier et de la fonte. La céramique et le CBN s'utilisent surtout pour l'usinage en dur des aciers trempés et des superalliages : vitesse élevée mais fragilité, exigeant une grande rigidité de machine et une grande stabilité des conditions. L'outil diamant convient à l'aluminium, au cuivre et aux non-métaux, mais s'use rapidement sur les matériaux ferreux par affinité chimique, et n'est généralement pas recommandé. Un mauvais choix de matière ne se traduit pas immédiatement par une cote hors tolérance, mais d'abord par une usure accélérée de l'arête et une dérive lente des cotes en série. Les critères de choix : matière de la pièce, dureté, coupe interrompue ou non, et présence ou non d'une surépaisseur de traitement thermique à usiner en dur. Les nuances précises doivent être fournies par le fournisseur d'outils selon les conditions ; il n'est pas nécessaire de les spécifier sur le plan.
L'avance par dent et le rayon d'arête déterminent la limite inférieure du Ra
La hauteur résiduelle d'une surface fraisée est théoriquement une fonction géométrique du rayon d'arc de la pointe et de l'avance par dent : plus l'avance est grande, plus le résidu est élevé et plus le Ra se dégrade ; plus le rayon d'arc de la pointe est grand, plus le résidu est faible à avance égale. C'est pourquoi la finition utilise des fraises à petit rayon et multi-dents pour réduire l'avance par dent, plutôt que d'augmenter simplement la vitesse. La surépaisseur de finition est généralement de 0,1 à 0,3 mm : trop, l'outil repousse la matière ; trop peu, la couche écrouie de la passe précédente n'est pas éliminée. Le fraisage en avalant réduit le ripage et améliore la surface, mais exige un faible jeu de vis ; le fraisage en opposition donne parfois une surface plus stable sur machines anciennes, au prix d'une usure d'outil plus rapide.
Plages de référence courantes dans le métier : le Ra en fraisage ordinaire se situe globalement entre 1,6 et 3,2 μm, la finition peut atteindre 0,8 à 1,6 μm, et la rectification ou le fraisage miroir peut descendre à 0,4–0,8 μm voire moins. Ce ne sont que des valeurs indicatives pour juger de l'ordre de grandeur ; ce qui est réellement atteignable dépend de l'outil, de la rigidité de la machine, de la matière et du procédé propre à l'atelier. Il faut impérativement confirmer avec le plan et l'usine, et ne pas s'en servir comme base de devis ou d'engagement. Si le plan indique Ra 0,4 sur une surface fonctionnelle et Ra 6,3 sur les autres, c'est une démarche porteuse d'information ; si tout le plan est en Ra 0,8, le coût d'usinage sera inutilement gonflé.
Ripage de l'outil, broutement et bourrelet adhérent : les trois sources typiques de dégradation du Ra
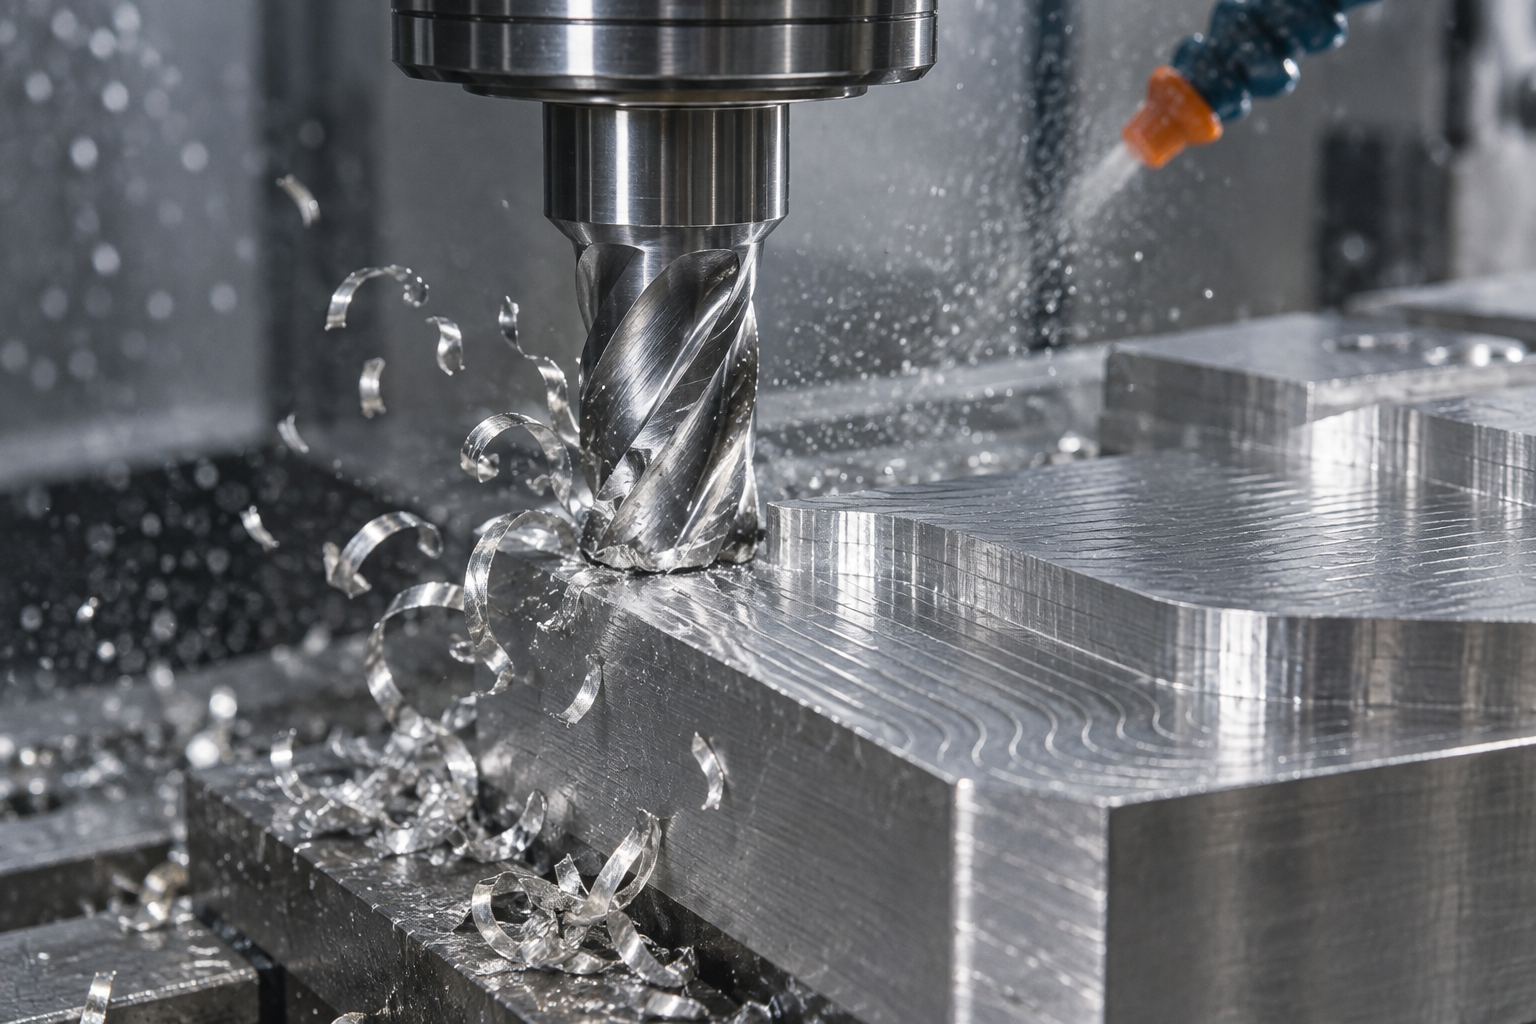
Le ripage provient d'un manque de rigidité de l'outil ou de la pièce : l'outil est repoussé par la force de coupe, la surface obtenue présente une conicité ou une cote trop grande, particulièrement en finition. Le broutement se manifeste par des ondulations régulières, souvent dues à un porte-à-faux trop long de l'outil ou à une vitesse proche de la fréquence propre du système ; ajuster la vitesse ou raccourcir le porte-à-faux est souvent plus rapide que de changer d'outil. Le bourrelet adhérent apparaît en coupe à basse vitesse sur matériaux ductiles (acier doux, aluminium) : le copeau se soude à froid sur la pointe, grossit puis se détache, laissant une texture déchirée et un Ra irrégulier. L'usure de l'outil est un problème chronique : l'arête s'émousse, la force de coupe augmente et les cotes dérivent dans un sens en série ; une première pièce conforme ne garantit pas la dernière. Les remèdes à ces trois problèmes sont respectivement : augmenter la rigidité, éviter la résonance, ajuster la vitesse de coupe et le mode de lubrification — autant de leviers maîtrisables côté procédé, sans devoir systématiquement modifier le plan.
Tolérances, coûts et contrôle : comment définir les tolérances d'usinage sans faire exploser les coûts
Tolérance pilotée par le coût : un cran plus serré, plusieurs étapes de procédé en plus
Tolérance, ajustement et tolérance géométrique : ne pas se focaliser sur le chiffre de cote
Les moyens de contrôle doivent correspondre à la série et à la tolérance
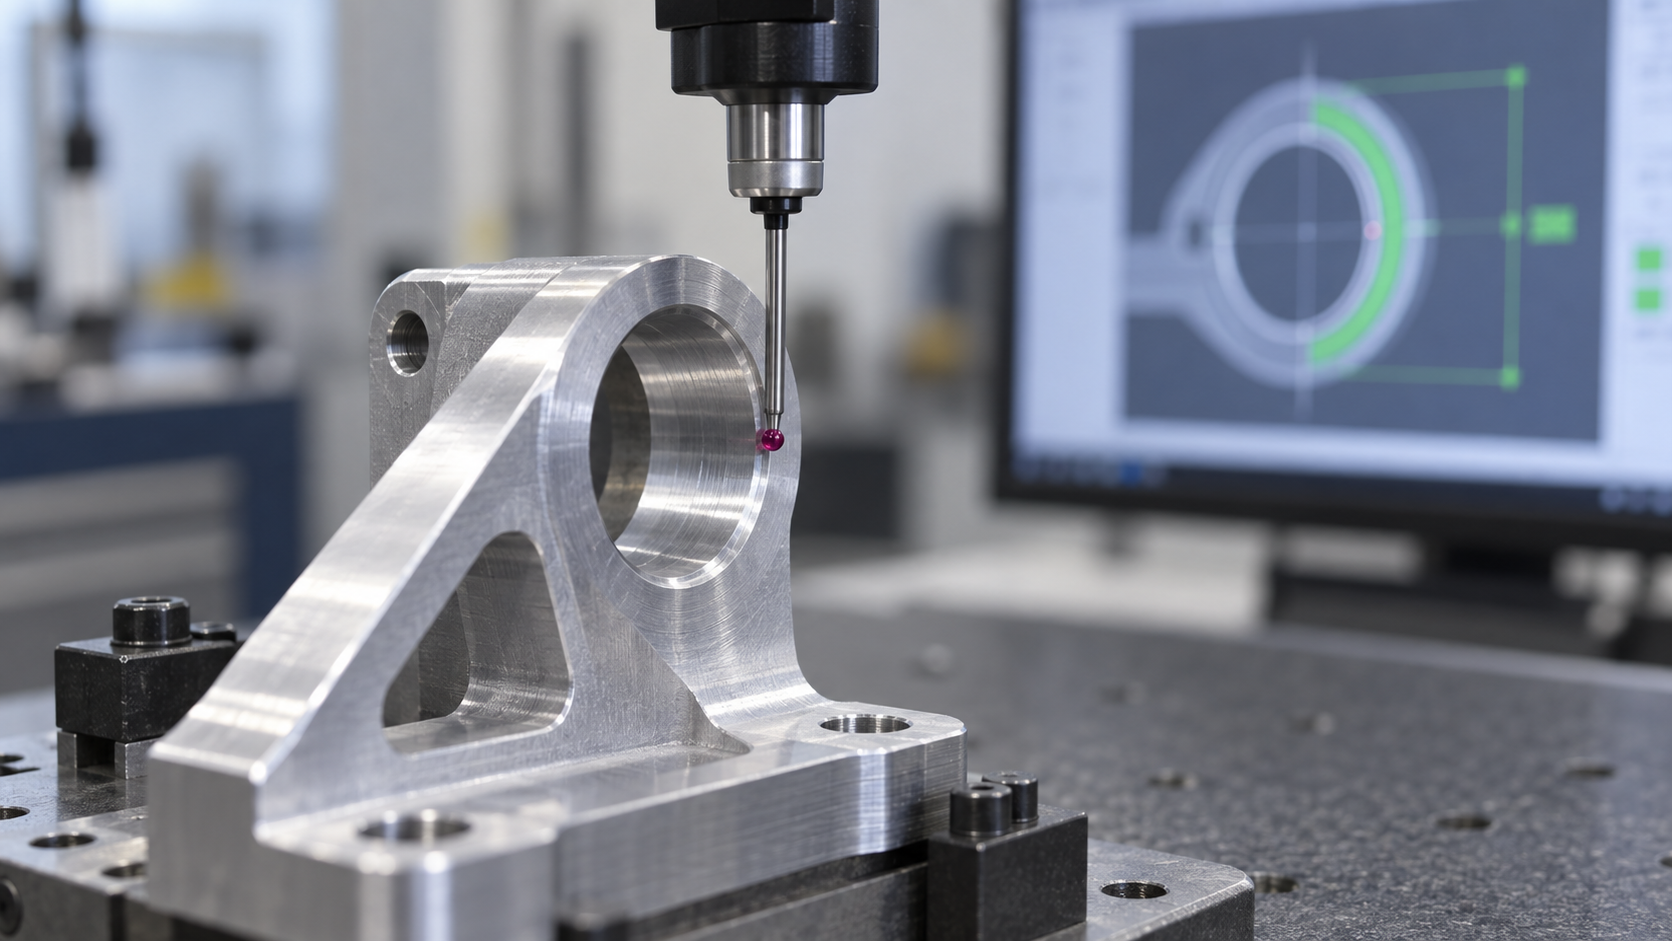
Parois minces, cavités profondes et pièces élancées : les trois types de structures les plus piégeuses en usinage
Les tolérances, le bridage et les outils évoqués plus haut, appliqués à des pièces concrètes, posent le plus de problèmes sur trois types de structures. Ce n'est pas une question de niveau de précision élevé, mais de rigidité insuffisante — la pièce elle-même ou l'outil bouge sous la force de coupe. En usinage, ce sont souvent ces trois cas qui échouent. Analysons-les par mode de défaillance.
Pièces à paroi mince : la déformation vient de trois endroits
Le dépassement de tolérance d'une pièce à paroi mince vient rarement d'un manque de précision de la machine, mais de la déformation. Trois sources : la force de coupe repousse la paroi, la force de serrage l'aplatit, et les contraintes résiduelles du brut ou de l'ébauche se libèrent après enlèvement de matière. Les trois se cumulent : en finition, la mesure est bonne, mais au desserrage la pièce reprend sa forme.
Ce que la conception peut corriger : ne pas amener l'épaisseur de paroi à la limite où l'outil fait vibrer la pièce au moindre contact ; dans le métier, on maîtrise souvent les parois minces en aluminium au-delà de 0,8–1,5 mm pour faciliter l'usinage, et davantage pour l'acier, à confirmer selon le plan et l'usine ; si l'on peut laisser des nervures de renfort ou des bossages de fabrication à l'intérieur de la paroi, le faire ; desserrer les tolérances sur les faces non fonctionnelles, ne pas coter toute la pièce avec la même tolérance.
Ce que le procédé peut compenser : séparer ébauche et finition, laisser 0,3–0,5 mm de surépaisseur en ébauche puis relâcher les contraintes (vieillissement ou recuit) avant finition ; enlever la matière de façon symétrique, éviter la coupe continue d'un seul côté ; choisir les points de serrage sur les zones rigides, utiliser des mors doux ou des appuis de remplissage pour réduire la déformation élastique ; au besoin, soutenir la cavité avec de la paraffine, un alliage à bas point de fusion ou un support spécial avant la finition. Ces pratiques ne promettent pas d'éliminer la déformation, mais de la contenir dans la zone de tolérance.
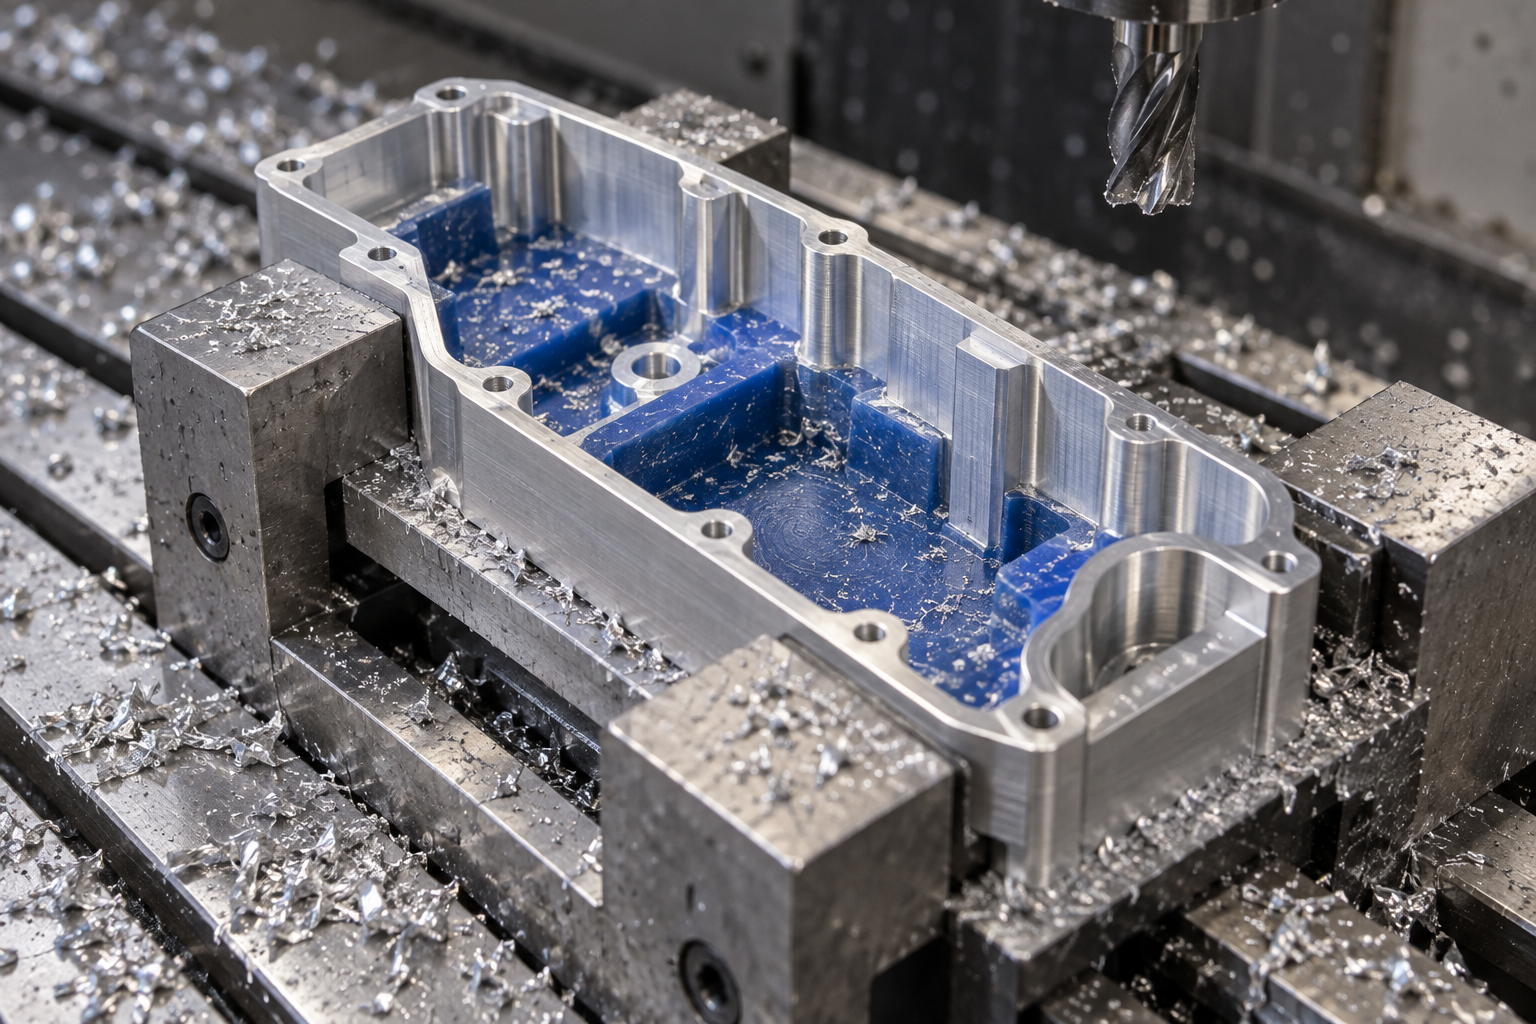
Cavités profondes et gorges étroites : l'outil peut-il atteindre et les copeaux s'évacuer ?
Le problème des cavités profondes n'est pas la machine, mais le trop long porte-à-faux de l'outil qui manque de rigidité : broutement, ripage, cotes et surface dégradées simultanément. Les gorges étroites, elles, évacuent mal les copeaux : coincés dans la gorge, ils sont recoupés, rayent les parois et ébrèchent l'outil.
Ce que la conception peut corriger : le rayon de congé intérieur ne doit pas être inférieur au rayon minimal de l'outil, sinon le nettoyage est impossible et il faut recourir à l'électroérosion ou à la retouche manuelle ; ne pas forcer sur le rapport profondeur/diamètre — dans le métier, un outil avec un rapport longueur/diamètre inférieur à 3–4 fois est courant pour un fraisage conventionnel stable, au-delà il faut changer de procédé, à confirmer selon le plan et l'usine ; prévoir de l'espace d'évacuation des copeaux dans la largeur de gorge, ne pas faire une fente étroite exactement égale au diamètre de l'outil.
Ce que le procédé peut compenser : coupe par passes successives, plongée en spirale, refroidissement haute pression pour évacuer les copeaux ; pour les cavités profondes, réduire l'avance par dent lors de l'utilisation de fraises à col réduit ou de porte-outils allongés ; pour les rainures étroites, utiliser une fraise plus petite que la largeur de rainure en deux passes, ou passer directement à l'électroérosion ou au fil. Aux angles de dégagement, si la précision requise n'est pas élevée, on peut augmenter légèrement le rayon pour réaliser le fraisage en une seule passe, économisant ainsi une opération d'électroérosion.
Pièces élancées : le fléchissement de l'outil et les vibrations sont les principaux ennemis
Pour les arbres et tiges élancés, lors du tournage, la pièce est fléchie au milieu par les efforts de coupe, formant un bombement ; le fraisage de nervures élancées provoque du broutement, avec des ondulations en surface. Quelle que soit la sévérité des tolérances sur ces pièces, si le procédé ne suit pas, elles ne pourront pas être réalisées.
Ce que la conception peut modifier : lorsque le rapport longueur/diamètre est trop grand, envisager une fabrication en segments puis assemblage, ou passer à une pièce assemblée ; autoriser au milieu une zone de serrage technique ou un bossage pour lunette. Ce que le procédé peut compenser : en tournage, utiliser une lunette à suivre ou une lunette fixe ; en fraisage, procéder par segments, en passes symétriques, pour réduire le porte-à-faux ; réduire l'avance, augmenter la vitesse pour éviter les fréquences de broutement ; séparer ébauche et finition, avec une faible profondeur de passe et une avance lente en finition.
Le point commun de ces trois types de structures : le problème vient de la rigidité, pas de la précision. Lors de la revue de plan, demander d'abord « cette pièce a-t-elle assez de rigidité pour être usinée » est plus utile que de modifier d'abord les tolérances. Si ces structures comportent des surfaces d'appui ou des exigences d'étanchéité, la façon de définir tolérances et rugosité de surface peut se déduire de la logique précédente des gabarits de contrôle et des tolérances fonctionnelles ; en cas d'incertitude sur la gamme de fabrication, envoyer le plan pour confirmer d'abord la fabricabilité est plus simple que de négocier directement le prix à la baisse.
Comment les matériaux et les traitements thermiques influencent la gamme de fabrication en usinage
Pour un même plan, avec des matériaux différents, la gamme d'usinage sera totalement différente — non seulement les paramètres de coupe changent, mais aussi la répartition ébauche/finition, la position d'insertion des opérations de traitement thermique, et même la possibilité d'atteindre le résultat final par fraisage. Lors du choix du matériau, se poser d'abord trois questions : quelle est son usinabilité, peut-il encore être usiné après traitement thermique, et le traitement thermique va-t-il annuler la précision obtenue en ébauche.
Le « tempérament » des quatre matériaux courants en usinage
- Alliages d'aluminium (6061, 7075, etc.) :meilleure usinabilité, vitesse élevée possible. Les difficultés sont doubles — mou et sujet au collage (le copeau adhérent peut marquer la surface), et contraintes internes élevées, déformation facile après enlèvement de matière sur parois minces ou grandes surfaces. C'est pourquoi les pièces en aluminium contrôlent souvent la déformation par « enlèvement symétrique + séparation ébauche/finition », plutôt qu'en serrant plus fort.
- Aciers inoxydables (304, 316, etc.) :écrouissage marqué, dès que l'outil s'arrête et frotte au même endroit, la couche superficielle durcit et la coupe suivante est plus difficile ; mauvaise conductivité thermique, la chaleur se concentre au tranchant, usure rapide de l'outil. La solution est de maintenir une coupe continue, d'éviter que l'outil « frotte », et d'utiliser suffisamment de liquide de coupe.
- Alliages de titane :conductivité thermique encore plus faible, la chaleur passe presque entièrement dans l'outil, risque de brûler l'outil ; forte activité chimique, une faible vitesse avec grande avance est plus sûre qu'une vitesse élevée. La pratique courante dans le secteur est de réduire la vitesse, augmenter l'avance par dent, pour évacuer au maximum la chaleur de coupe.
- Aciers trempés et plastiques techniques :les aciers trempés (par ex. HRC 50 et plus) sont difficiles à fraiser conventionnellement, on privilégie le fraisage à sec (avec outils CBN, etc.) ou la rectification, l'électroérosion ; les plastiques techniques, à l'inverse, craignent la chaleur — la chaleur de coupe et les efforts de serrage les déforment thermiquement et provoquent un retour élastique, les paramètres doivent aller vers « avance rapide, sortie rapide, serrage léger ».
Le traitement thermique doit s'insérer après l'ébauche et avant la finition
Questions fréquentes en usinage (FAQ)
Les questions ci-dessous sont généralement celles qui reviennent le plus après la revue de plan et le devis. Les réponses suivent les critères des sections précédentes ; les valeurs précises restent à confirmer selon le plan et l'usine.
Quelle précision de tolérance indiquer sur le plan ?
Distinguer d'abord les surfaces fonctionnelles et non fonctionnelles. Seules les cotes avec ajustement, mouvement ou exigence d'étanchéité doivent être resserrées, les autres suivent les tolérances libres. En usinage, le fraisage ordinaire atteint couramment ±0,05~±0,1 mm, le fraisage de précision ou la rectification peuvent descendre au niveau ±0,01 mm ; un cran plus serré impose d'ajouter rectification ou électroérosion à la gamme, et les coûts comme le temps de contrôle grimpent. Critère de jugement : si une cote sans relation d'assemblage est indiquée à ±0,01, elle est probablement trop serrée. La valeur réellement atteignable est à confirmer selon le plan et l'usine.
Ra et tolérance dimensionnelle, est-ce la même chose ?
Non. La tolérance régit l'intervalle dans lequel tombe la cote, le Ra régit les ondulations microscopiques de la surface. Une cote de ±0,05 mm peut avoir une surface en Ra 3,2 μm ou en Ra 0,8 μm, selon qu'il faut ou non étanchéité ou glissement. Inversement, une exigence de Ra faible (valeur petite) implique généralement d'ajouter une opération de fraisage de précision ou de rectification, mais la tolérance dimensionnelle ne se resserre pas forcément. Les deux doivent donc être indiqués séparément, sans utiliser la tolérance pour suggérer l'état de surface.
Pour un même plan, pourquoi les devis de plusieurs usineurs diffèrent-ils autant ?
Les écarts courants viennent de trois points : la solution de bridage (faut-il un montage dédié, combien de retournements), la longueur de la gamme (ajout ou non de rectification ou d'électroérosion), le mode de contrôle (pied à coulisse ou machine à mesurer tridimensionnelle, faut-il un gabarit dédié). De plus, la quantité influe sur le prix unitaire : l'amortissement du montage est totalement différent entre pièce unique et petite série. Quand les écarts de devis sont importants, demander d'abord selon quelle gamme l'autre a chiffré est plus utile que de comparer directement les chiffres.
Faut-il écrire le procédé d'usinage sur le plan ?
En général, pas besoin de spécifier le procédé précis ; indiquer clairement les références, les cotes clés, les tolérances, les exigences de surface et le traitement thermique suffit, en laissant l'usine choisir la gamme selon ses capacités. Deux exceptions méritent toutefois d'être signalées : les relations de position qui doivent être garanties en un seul serrage, et les cotes qui ne peuvent plus être rectifiées après traitement thermique. Écrire clairement les contraintes est plus utile qu'écrire le nom du procédé.
Pour une petite série, choisir l'usinage, l'impression 3D ou le moulage silicone ?
Cela dépend du matériau et de la précision. Pour les pièces métalliques, exigeant de vraies propriétés mécaniques ou une précision d'ajustement, l'usinage CNC est plus fiable ; pour les pièces plastiques d'aspect, en quelques dizaines d'exemplaires, sans charge, l'impression 3D ou le moulage silicone de prototype sont généralement plus rapides et économiques. Pour une structure complexe mais des quantités de plusieurs centaines à milliers, avec un plastique de qualité injectable, envisager alors le moule. Il n'y a pas de réponse unique : juger selon les trois critères matériau, quantité et tolérance.
Key takeaways
- Le choix du procédé commence par l'accessibilité des caractéristiques : cavités profondes, rainures étroites, parois minces et rayons de congé intérieurs déterminent si le fraisage peut passer en une seule fois, avant même de parler de chiffres de tolérance.
- Une tolérance n'est pas meilleure parce qu'elle est plus serrée : le coût est généralement dicté par les références, le nombre de bridages et la nécessité ou non de rectifier ou d'électroéroder, et non par la cote nominale.
- Le premier risque des parois minces et des pièces élancées est la déformation et le broutement ; séparer ébauche et finition, enlever la matière de façon symétrique et maîtriser la force de serrage est souvent plus efficace que de changer pour une machine plus chère.
- La rugosité de surface et la tolérance doivent être exigées séparément : le Ra dépend de l'outil, de la vitesse et de l'avance, et de l'ajout ou non d'une passe de finition ; il n'est pas satisfait automatiquement par la tolérance.
- Le coût du contrôle doit être planifié en même temps que la tolérance : le choix entre gabarits de contrôle, machine à mesurer tridimensionnelle, contrôle de la première pièce et prélèvements en cours de production détermine si ce plan peut être fabriqué de manière stable.



