Formage semi-solide des métaux et moulage sous pression à l’état liquide : pourquoi les pièces minces en alliage d’aluminium peuvent en bénéficier
Pour les pièces de précision à paroi mince en alliage d’aluminium, l’intérêt du formage semi-solide des métaux ne se limite pas à une « meilleure aptitude à l’écoulement ». La pâte métallique semi-solide contient une certaine fraction volumique de phase solide primaire sphérique. Son comportement d’écoulement diffère de celui d’un métal entièrement liquide : le remplissage est généralement plus régulier, et les risques de projections et d’entraînement d’air peuvent être réduits ; une température de remplissage plus basse peut également atténuer les chocs thermiques subis par le moule. Au cours de la solidification, lorsque le retrait de la phase liquide est réduit et que la structure est plus fine et plus homogène, la stabilité dimensionnelle et le potentiel de mise en forme quasi nette peuvent aussi être améliorés.
Il ne s’agit toutefois pas d’un procédé exempt de défauts. La température, la morphologie de la phase solide, le maintien et le mode de transfert après la préparation de la pâte influencent directement la coulée dosée et le remplissage de l’extrémité des parois minces ; une évacuation insuffisante de l’air du moule peut toujours provoquer des porosités ou un mauvais remplissage ; des défauts de liaison peuvent apparaître aux zones de confluence, tandis que les variations brusques d’épaisseur et les points chauds locaux peuvent encore entraîner de la microporosité de retassure et des retassures. Les avantages du formage semi-solide doivent donc être évalués conjointement avec la préparation de la pâte, le transport, l’évacuation de l’air, l’injection et le contrôle de la solidification, et non en fonction de la seule minceur de la pièce.
Les recherches disponibles confirment le potentiel industriel des pâtes semi-solides en matière de stabilité de l’écoulement, de réduction de certains risques d’entraînement d’air, de comportement d’alimentation pendant la solidification et de charge thermique du moule, mais elles ne permettent pas d’en déduire une épaisseur minimale de paroi, des tolérances dimensionnelles, un taux de porosité ou un rendement de production de masse applicables à toutes les pièces de précision à paroi mince. L’évaluation du projet doit revenir à la structure de la pièce, aux exigences de qualité interne, aux opérations d’usinage ou de traitement thermique ultérieures, au volume de production, ainsi qu’à la capacité à préparer et transférer la pâte de manière stable. La suite doit s’appuyer sur une simulation du remplissage et de la solidification ainsi que sur des essais de moule, en vérifiant en priorité l’extrémité des parois minces, les zones de confluence et les zones localement épaisses.
Comment choisir entre le formage rhéologique et le formage thixotrope : préparation, maintien et transport de la pâte
Le choix du procédé de formage semi-solide des métaux ne doit pas dépendre uniquement du caractère mince des parois de la pièce ; il faut également déterminer si la pâte peut conserver sa stabilité depuis sa préparation jusqu’à son introduction dans le moule. Le formage rhéologique consiste généralement à transférer et à mettre en forme directement la pâte métallique après sa préparation. Le processus est plus court, mais les exigences sont plus élevées concernant le maintien de la pâte, la distance de transport, l’homogénéité de température et la coulée dosée. Si la pâte subit une baisse de température, une ségrégation de la phase solide ou une modification de son état d’écoulement pendant le transfert, l’extrémité de la paroi mince peut présenter un remplissage insuffisant.
Le formage thixotrope s’appuie davantage sur le réchauffage et la mise en forme de lopins préformés ou de lopins semi-solides. Il réduit la dépendance au transport sur longue distance d’une pâte à haute température, mais il faut confirmer la structure, la répartition de la phase solide, l’état d’écoulement et la stabilité entre lots après réchauffage. Pour les pièces en alliage d’aluminium comportant de longues parois minces, plusieurs branches ou des surfaces d’étanchéité critiques, l’évaluation technique doit comparer séparément les fenêtres de chargement, de chauffage, de transfert et de remplissage des deux voies, plutôt que d’assimiler directement « paroi mince » et formage semi-solide.
Équipements de préparation de pâte TBR et FCR : comment les exemples de la littérature influencent l’évaluation industrielle
L’équipement TBR de type cuve conique décrit dans la littérature utilise un refroidissement continu et un cisaillement mécanique afin de fragmenter progressivement les dendrites primaires et d’obtenir une morphologie plus arrondie et plus fine ; l’équipement FCR à convection forcée crée un écoulement circulant au moyen d’un agitateur hélicoïdal et ajuste l’état de cisaillement grâce à la géométrie des pales, à la vitesse de rotation et au temps d’agitation. Un environnement fermé et une atmosphère protectrice contribuent à réduire les tendances à l’absorption de gaz et à l’oxydation. L’essentiel ne réside pas dans le nom de l’équipement, mais dans la manière dont le refroidissement, le cisaillement et l’atmosphère influencent conjointement la viscosité de la pâte et la stabilité de son transport.
Les données telles qu’un temps de préparation de la pâte TBR inférieur à 8 secondes correspondent à un équipement précis décrit dans la littérature et ne peuvent pas être considérées comme des indicateurs génériques applicables à tous les équipements semi-solides. Le choix réel doit également valider le temps de maintien de la pâte, le parcours de transfert, l’erreur de dosage, la température d’introduction dans le moule et les variations entre lots en production continue. Si ces conditions ne peuvent pas être contrôlées de manière stable, la voie thixotrope ou un autre procédé de mise en forme peut faciliter l’établissement d’une fenêtre de fabrication reproductible.
Comment la pâte semi-solide influence le remplissage des parois minces, l’entraînement d’air et l’alimentation lors de la solidification
L’enjeu principal du formage semi-solide des métaux ne consiste pas simplement à rendre l’alliage d’aluminium « plus facile à faire couler », mais à modifier le comportement rhéologique du métal pendant le remplissage et la solidification. La pâte contient une certaine proportion de phase solide primaire sphérique et sa viscosité apparente est généralement supérieure à celle du métal liquide. Son écoulement est plus stable, ce qui peut réduire les projections importantes et la tendance au retournement de la surface libre. Ainsi, le risque d’entraînement d’air et de films d’oxyde dans les parois minces à long parcours d’écoulement, les angles et les zones de convergence peut être maîtrisé, mais cela ne signifie pas qu’il n’y aura jamais de porosité ni de défaut de remplissage.
Les extrémités des parois minces et les zones de convergence restent des points à risque lors du remplissage semi-solide
L’extrémité d’une paroi mince est d’abord exposée à une baisse de température et à une solidification précoce. Si la température de la pâte, la morphologie de la phase solide ou les conditions d’injection ne sont pas adaptées, des défauts de remplissage, des joints froids ou une mauvaise fusion peuvent encore apparaître. Lorsque plusieurs flux métalliques convergent devant des trous, des nervures ou une cavité fermée, l’insuffisance des voies d’évacuation de l’air peut également provoquer une porosité interne. La viscosité plus élevée de la pâte semi-solide contribue à stabiliser l’écoulement, mais elle accroît les exigences relatives à la section des canaux, aux passages d’évent et à la continuité du remplissage.
Lors de la solidification, le retrait de la phase liquide du métal semi-solide est relativement réduit. Une structure fine et plus homogène peut améliorer les conditions d’alimentation et réduire la tendance aux retassures et à la porosité de retrait locale. Toutefois, les zones localement épaisses, les bossages isolés et les variations brusques d’épaisseur peuvent encore constituer des points chauds se solidifiant tardivement. Si le chemin d’alimentation est fermé prématurément, les défauts subsisteront. Le résultat final dépend du taux de solide, de la température de la pâte, du mode de remplissage, de l’évacuation de l’air du moule, de la vitesse de remplissage et de la séquence de solidification ; il ne peut pas être évalué uniquement à partir du nom du procédé « semi-solide ».
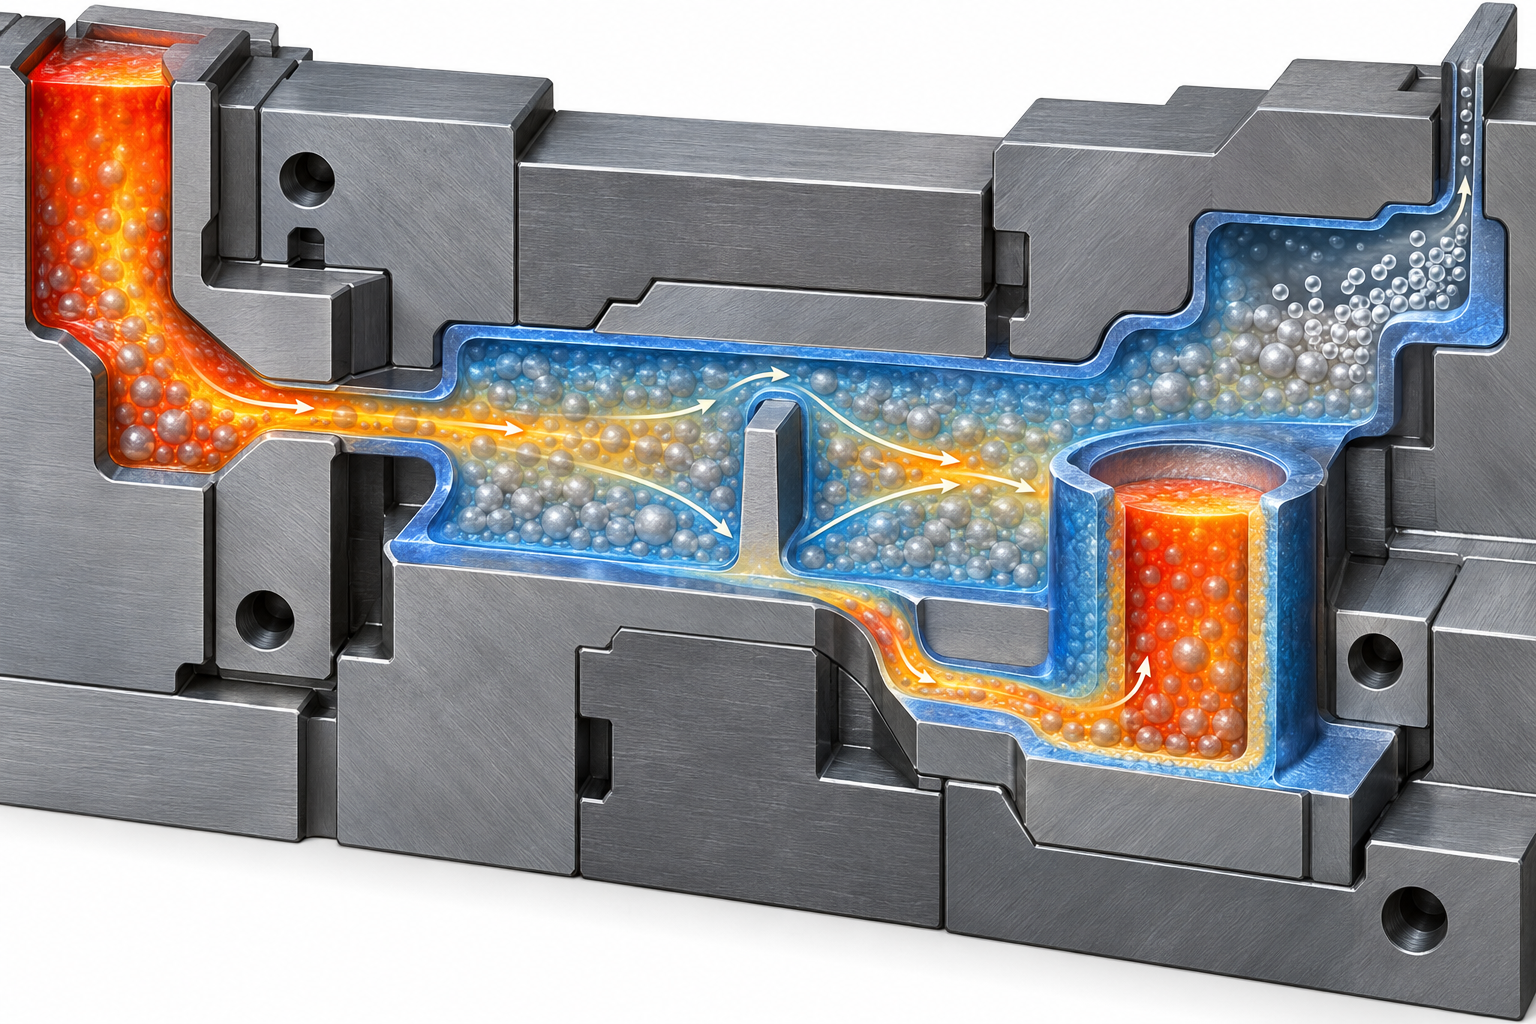
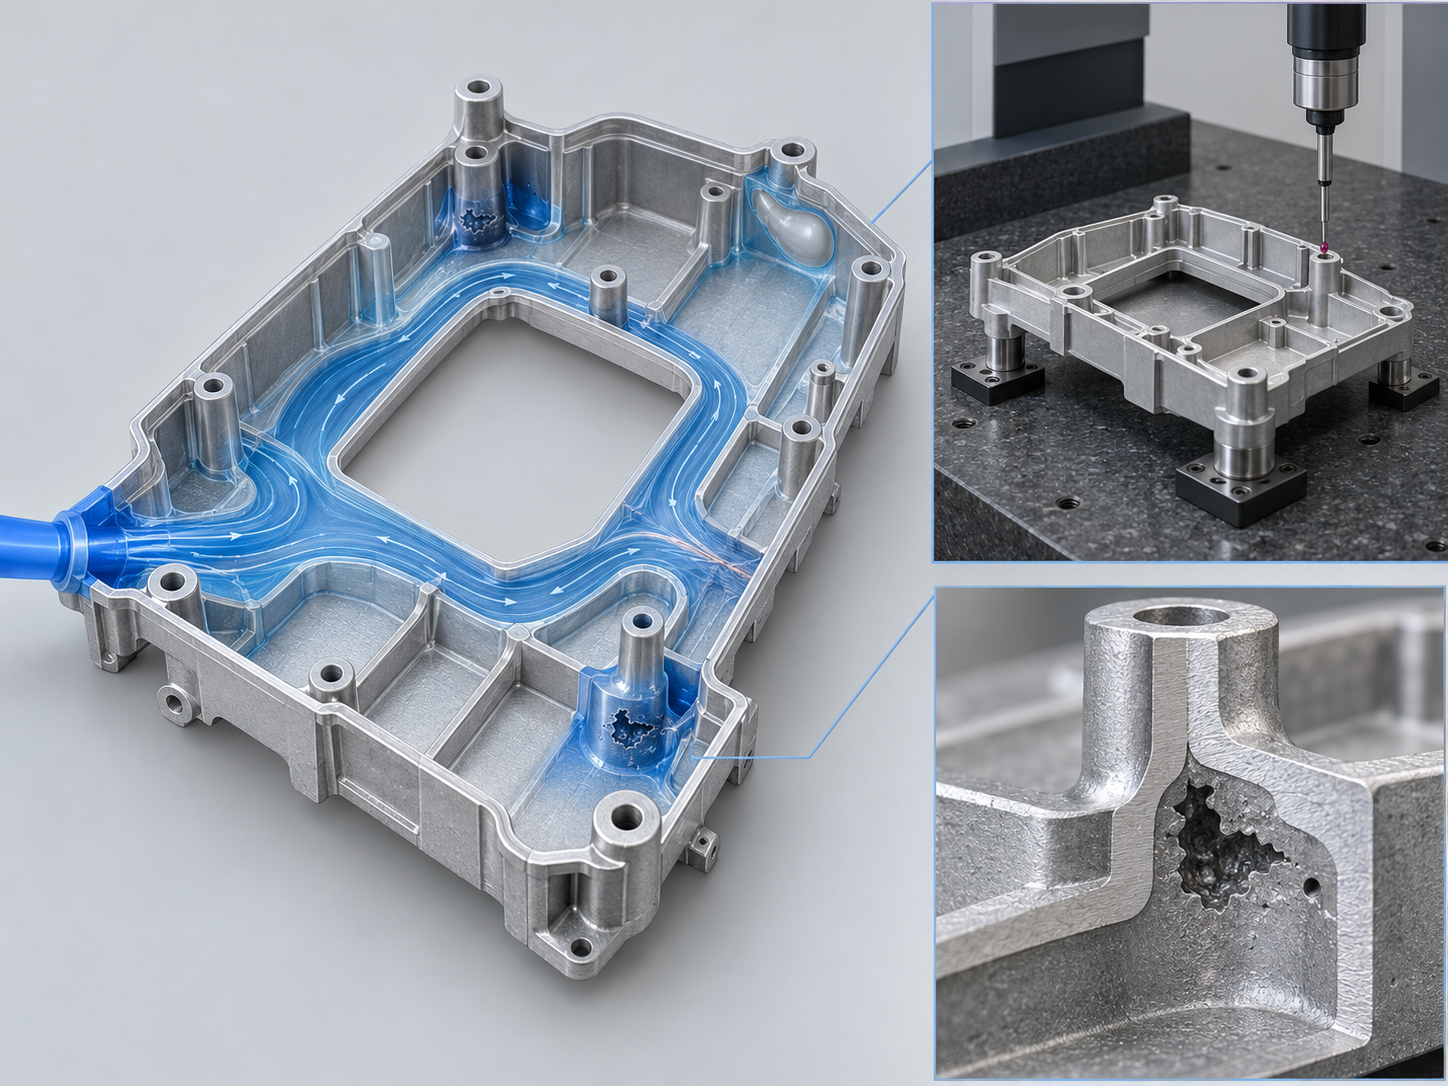
La validation doit donc examiner simultanément le temps de remplissage à l’extrémité des parois minces, le risque de mauvaise fusion dans les zones de convergence, l’accumulation de gaz dans les cavités fermées, la séquence de solidification des zones épaisses et le chemin d’alimentation. La simulation du remplissage et de la solidification ne fournit qu’une évaluation des risques ; elle doit encore être confirmée par un contrôle dimensionnel après les essais de moulage ainsi que par une méthode adaptée de détection des défauts internes. Comparer uniquement les paramètres nominaux du procédé ou ne modifier qu’un seul paramètre d’injection est généralement insuffisant pour expliquer la qualité finale.
Défauts courants du formage semi-solide des alliages d’aluminium : chaîne de maîtrise, de la préparation de la pâte à la solidification
La maîtrise des défauts en formage semi-solide ne peut pas se limiter à la phase d’injection. Lors de la préparation de la pâte, le refroidissement, le cisaillement et l’atmosphère de gaz protecteur modifient la morphologie de la phase solide primaire et influencent également les risques liés aux films d’oxyde et à l’absorption de gaz. Une phase solide sphérique, fine et stablement répartie favorise un transfert régulier de la pâte. Si la température, le cisaillement ou les conditions de maintien fluctuent, la viscosité de la pâte et la continuité de l’écoulement peuvent varier, ce qui réduit ensuite la fenêtre de remplissage des parois minces.
Lors du maintien et du transfert, il faut maîtriser le temps, la température et la répartition de la phase solide afin d’éviter une solidification locale précoce ou une instabilité du dosage et du remplissage. Une continuité insuffisante des canaux, un positionnement inadéquat des trop-pleins ou des passages d’évent insuffisants peuvent provoquer un mauvais remplissage, de la porosité ou une mauvaise fusion dans les zones de convergence. Les cavités fermées et les extrémités des parois minces nécessitent une attention particulière concernant l’accumulation de gaz et le sous-remplissage en fin de course. Pendant la solidification, il faut surveiller les zones épaisses, les points chauds isolés et la distance d’alimentation. La réduction du retrait de la phase liquide ne signifie pas l’absence de porosité de retrait ou de retassures ; une séquence locale de solidification inadéquate peut toujours provoquer des défauts internes.
Ainsi, augmenter uniquement la vitesse d’injection ou modifier un seul paramètre de température ne permet généralement pas de résoudre un problème qui s’étend sur plusieurs étapes. La validation industrielle doit mettre en correspondance les enregistrements de préparation de la pâte, les conditions de transfert, la simulation du remplissage et les résultats des essais de moulage, en vérifiant en priorité les extrémités des parois minces, les zones de convergence et les zones épaisses. Lors de la réception, il ne faut pas se limiter à l’aspect extérieur : il convient d’y associer un contrôle des dimensions critiques et, selon les exigences de la pièce, une méthode adaptée de contrôle de la qualité interne par coupe, tomodensitométrie ou autre. Le niveau de défaut admissible et les critères d’acceptation doivent être confirmés dans le plan et l’accord qualité.
Conception DFM des pièces en alliage d’aluminium à parois minces : transitions d’épaisseur, congés et espace d’évacuation de l’air
La revue DFM du formage semi-solide des métaux ne doit pas seulement déterminer si la pièce peut être « rendue mince ». Elle doit également vérifier si la pâte peut remplir la cavité de manière continue, si l’air peut être évacué et si la chaleur locale peut être dissipée correctement. Lors de la revue préliminaire de la conception, il faut d’abord examiner la répartition des épaisseurs et réduire autant que possible les amincissements soudains, les épaississements soudains et les zones épaisses isolées. Si une paroi mince est directement reliée à un bossage, une nervure ou un support de fixation, il faut prévoir une transition progressive et utiliser des congés pour réduire les concentrations de contraintes et la stagnation locale de l’écoulement. L’épaisseur minimale concrète ne peut pas être appliquée indépendamment de l’alliage, des dimensions de la pièce, de la structure du moule et des paramètres de formage ; elle doit être confirmée par simulation et par essais de moulage.
Épaisseur des parois et structures de renforcement dans le formage semi-solide des métaux
Les nervures de renforcement ne doivent pas être simplement empilées sur la surface d’une paroi mince. Des pieds de nervure trop épais, des bossages fermés et des cavités profondes peuvent former des points chauds locaux et accroître le risque de porosité de retrait, de retassure ou de discontinuité du remplissage. Les nervures doivent être disposées en fonction des directions de sollicitation, tout en réservant l’espace nécessaire au démoulage, à l’évacuation de l’air et à l’usinage ultérieur. Les trous, les surfaces d’étanchéité et les surfaces de référence doivent également être repérés à l’avance afin d’éviter que les lignes de joint ou les défauts internes ne se trouvent finalement dans une zone fonctionnelle.
Prévoir de l’espace pour les canaux, les trop-pleins, l’évacuation de l’air et le démoulage
La recherche d’une géométrie à parois minces ne doit pas conduire à réduire l’espace disponible pour les canaux, les rainures de trop-plein et les passages d’évent. Les extrémités des parois minces, les zones de convergence et les cavités fermées doivent être considérées comme des zones prioritaires pour l’évacuation de l’air, et l’accumulation de gaz ainsi que les positions de solidification précoce doivent être vérifiées dans la simulation du remplissage. La direction de démoulage, le plan de joint et la position des éjecteurs influencent également les trous, les nervures et les surfaces d’aspect. Si un usinage CNC est prévu ultérieurement, les références d’usinage et les surépaisseurs doivent être définies simultanément afin d’éviter de révéler une porosité de retrait, des pores ou une instabilité dimensionnelle après usinage. L’épaisseur des parois, les tolérances et les surépaisseurs d’usinage doivent finalement être confirmées par la revue des plans, les données d’essais de moulage ainsi que les résultats des contrôles dimensionnels et de la qualité interne.
Simulation du remplissage et de la solidification et validation par essais de moulage : comment confirmer la faisabilité du formage semi-solide
Pour déterminer si le formage semi-solide convient à une pièce donnée en alliage d’aluminium à parois minces, il ne suffit pas d’examiner le nom de la pâte ou l’aspect de la pièce. Il faut d’abord intégrer le modèle tridimensionnel, le système de remplissage et la solution d’évacuation de l’air du moule dans une simulation du remplissage et de la solidification. Il convient d’observer en priorité si les extrémités des parois minces présentent un remplissage insuffisant, si la convergence de plusieurs flux forme une ligne de joint défavorable et si les zones localement épaisses se solidifient tardivement sans alimentation efficace. Les cavités fermées, les pieds de nervures profondes et les bossages isolés doivent généralement aussi être classés parmi les zones à haut risque.
Quelles variables de procédé la simulation du moulage semi-solide doit-elle valider
La simulation ne doit pas se limiter à comparer le remplissage final. Elle doit également évaluer l’influence des variations des conditions de préparation, de maintien et de transfert de la pâte sur la continuité du remplissage. La température de la pâte, la répartition de la phase solide, la position de coulée, la section des canaux, ainsi que l’emplacement des trop-pleins et des évents, modifient tous la séquence de remplissage et les zones d’accumulation des gaz. Les résultats de simulation doivent être interprétés en tenant compte de la structure réelle du moule ; les prévisions du logiciel ne peuvent pas être considérées directement comme des engagements concernant les dimensions, les tolérances ou le niveau de porosité.
Le contrôle des essais de moulage semi-solide ne doit pas se limiter à l’aspect extérieur
Lors de la phase d’essai du moule, l’ordre de contrôle doit être établi à partir du plan : il faut d’abord confirmer les relations entre les références, les positions des perçages critiques, la planéité, les surfaces d’étanchéité et les surépaisseurs d’usinage, puis vérifier la qualité interne des zones à paroi mince et des zones de convergence des flux. Les défauts tels que les soufflures et la retassure doivent être évalués au moyen d’examens de coupe, de la tomographie informatisée ou d’autres méthodes de contrôle interne appropriées ; le niveau d’acceptation doit être déterminé en fonction de la fonction de la pièce et des exigences du projet. Si la pièce doit également subir un traitement thermique, un soudage ou un usinage CNC de finition, les pièces de validation doivent être évaluées dans leur état final.
Dans des études de cas sur l’A356, des pièces d’environ 285 g et 325 g ont été utilisées, avec une alimentation en pâte d’environ 2 kg et un cycle de mise en forme inférieur à 1 minute. Toutefois, ces données correspondent à des conditions expérimentales spécifiques et ne peuvent pas servir de référence générale pour la capacité de production ou le temps de cycle d’un projet. En définitive, le projet doit être classé comme prêt à être industrialisé, nécessitant une optimisation ou devant adopter une autre voie de mise en forme, sur la base de la simulation, des dimensions obtenues lors des essais de moulage, des défauts internes et des résultats fonctionnels.
Liste de contrôle pour l’évaluation technique avant le lancement d’un projet de moulage semi-solide des métaux
Le moulage semi-solide des métaux ne doit pas être retenu uniquement parce que la pièce est « mince ». Au lancement du projet, il faut d’abord déterminer si la pièce nécessite réellement une mise en forme quasi nette et si le moulage sous pression à l’état liquide, l’usinage CNC ou une autre voie de mise en forme de l’aluminium permettrait de satisfaire les exigences avec un procédé plus simple. La valeur de la voie semi-solide dépend généralement à la fois de la porosité interne, de la stabilité dimensionnelle, de la quantité d’usinage ultérieur et de la complexité de la structure.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
La décision finale doit s’appuyer sur les données de simulation, d’essais de moulage et de contrôle : il faut notamment observer si l’extrémité des parois minces est insuffisamment remplie, si une jonction défavorable se forme au niveau des convergences de flux et si les zones massives présentent un risque de retassure ou de cavité de retrait, puis confirmer les résultats au moyen du contrôle dimensionnel et de méthodes appropriées de contrôle de la qualité interne. Si les conditions de préparation, de transfert ou d’évacuation de l’air de la pâte ne peuvent pas être maintenues de manière stable, le recours au moulage sous pression à l’état liquide, à l’usinage CNC ou à une autre voie peut être plus prudent. Les épaisseurs de paroi, tolérances, niveaux de porosité et limites de production doivent être déterminés en fonction de la pièce et des conditions de l’équipement ; aucun seuil général ne doit être appliqué automatiquement.
Questions fréquentes sur le moulage semi-solide des métaux et les pièces minces en alliage d’aluminium
Pour déterminer si le moulage semi-solide des métaux convient à une pièce mince donnée en alliage d’aluminium, il ne suffit pas d’examiner l’épaisseur de paroi. Il faut également prendre en compte les conditions de préparation et de transfert de la pâte, l’évacuation de l’air du moule, les exigences de qualité interne, l’usinage ou le traitement thermique ultérieur, ainsi que le volume de production et le plan de contrôle. Les questions suivantes peuvent servir de vérification rapide lors de l’évaluation du projet.
Le moulage semi-solide convient-il à toutes les pièces minces en alliage d’aluminium ?
Il n’est pas possible de généraliser. Les pièces à parois minces avec des trajets d’écoulement longs, des convergences complexes, des cavités fermées ou des exigences élevées en matière de porosité interne peuvent bénéficier d’un remplissage plus régulier et d’un retrait en phase liquide plus faible, mais cela doit encore être confirmé par une simulation du remplissage et de la solidification, des essais de moulage et un contrôle de la qualité interne.
Quelle est la principale différence entre le moulage rhéologique et le moulage thixotropique ?
Le moulage rhéologique consiste généralement à maintenir, transférer puis couler la pâte à dosage contrôlé directement après sa préparation ; le processus est plus court, mais les exigences concernant la température de la pâte, la répartition de la phase solide et la stabilité du transport sont plus strictes. Le moulage thixotropique implique généralement une ébauche préfabriquée ou le réchauffage de la pâte ; l’organisation du procédé est différente et l’écoulement après réchauffage ainsi que la constance entre les lots doivent être validés séparément.
Le formage à l’état semi-solide peut-il éliminer complètement les porosités et les retassures ?
Non. La pâte semi-solide peut réduire le risque de certains défauts liés à l’entraînement d’air, à l’oxydation et au retrait. Toutefois, si la protection lors de la préparation de la pâte, l’absorption d’air pendant le transfert, l’évacuation de l’air dans le moule, les zones localement épaisses ou le contrôle de l’alimentation pendant la solidification sont mal maîtrisés, des porosités, des défauts de remplissage, des lignes de soudure, de la microporosité ou des retassures peuvent encore apparaître.
Quels documents faut-il fournir en premier lors de la phase DFM ?
Il est recommandé de fournir d’abord le modèle 3D, la nuance du matériau, les épaisseurs de paroi et tolérances critiques, les exigences relatives aux surfaces d’étanchéité et à la position des perçages, le niveau de qualité interne, les besoins annuels, les exigences d’usinage CNC ou de traitement thermique ultérieur, ainsi que les méthodes de contrôle acceptables. Ces informations facilitent la comparaison entre le formage à l’état semi-solide et les autres procédés de fabrication des alliages d’aluminium.
Key takeaways
- La pâte métallique semi-solide contient une phase solide primaire sphérique ou quasi sphérique. Le remplissage est généralement plus régulier et le retrait de la phase liquide relativement réduit, mais les exigences de contrôle sont plus élevées pour la préparation de la pâte, son transfert et sa coulée dosée.
- Le procédé rhéologique est plus court, mais dépend davantage du maintien, du transport et de la coulée dosée rapide après la préparation de la pâte ; le procédé thixotrope nécessite quant à lui d’évaluer attentivement la structure et l’homogénéité de température des lopins préformés ou après réchauffage.
- Des porosités, des défauts de remplissage, des défauts de liaison, de la microporosité de retassure et des retassures peuvent toujours apparaître. La maîtrise des défauts doit couvrir la protection lors de la préparation de la pâte, l’évacuation de l’air du moule, le chemin de remplissage, l’alimentation pendant la solidification et les points chauds locaux.
- Les parois minces, les variations brusques d’épaisseur, les bossages isolés et les confluences mal conçues amplifient les risques liés au procédé. Lors de la phase DFM, il convient d’examiner simultanément les transitions d’épaisseur, les congés, les canaux d’écoulement, les masselottes de débordement, l’évacuation de l’air, le démoulage et les références d’usinage.
- Les données disponibles ne permettent pas de définir des seuils génériques pour l’épaisseur minimale de paroi, les tolérances, la fraction solide ou le taux de porosité. La décision finale doit s’appuyer sur la simulation du remplissage et de la solidification, les essais de moule, le contrôle dimensionnel et la validation de la qualité interne.



