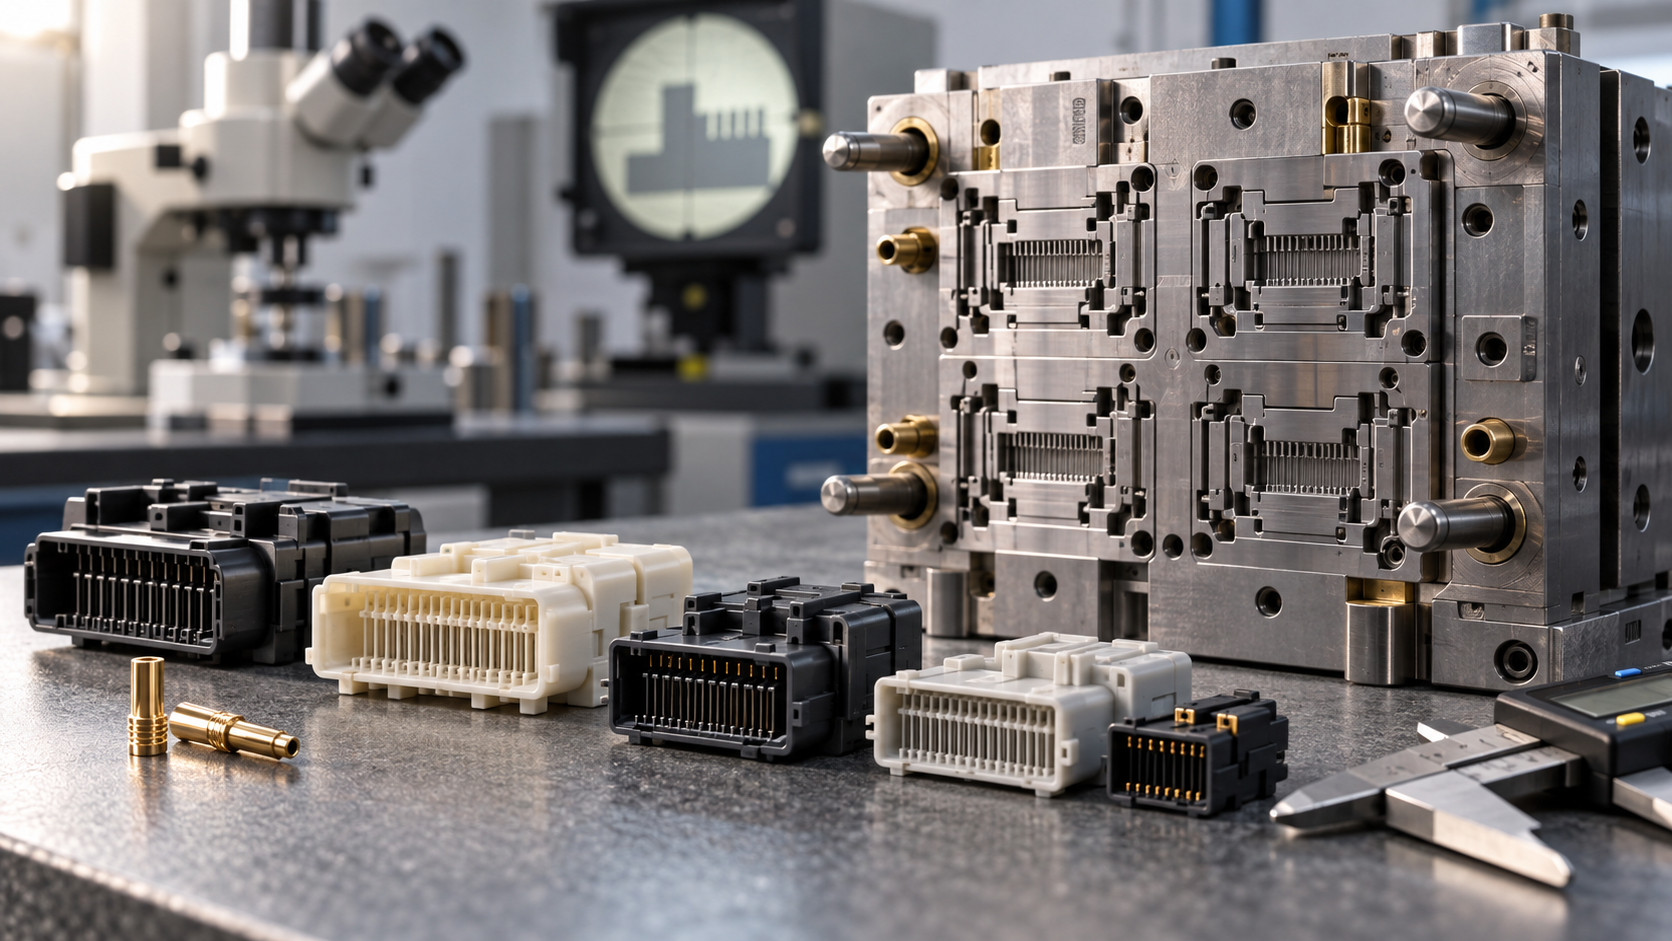
Définir d'abord ces trois choses : les limites de série de l'injection de connecteurs de précision
Ce mémo s'adresse à ceux qui passent commande. La production en série par injection de connecteurs de précision n'est pas une affaire qui se règle en ouvrant un moule d'essai et en annonçant un prix unitaire d'après le plan. Ce qui détermine vraiment si le projet se déroule bien, ce sont trois limites :
- Pas des terminaux et épaisseur de paroi. Pour les connecteurs à pas fin inférieur à 0,5 mm, la paroi plastique entre terminaux tombe souvent dans l'ordre de 0,15–0,25 mm ; la matière est mince, le trajet d'écoulement long, ce qui affecte à la fois le remplissage et la résistance des lignes de soudure. Plus le pas est petit, plus la marge d'erreur du moule et de l'injection se réduit.
- Volume annuel et rythme de série. Un volume annuel de quelques dizaines de milliers de pièces et un volume de plusieurs millions relèvent de deux schémas totalement différents : nombre d'empreintes, équilibrage des canaux, recours ou non au canal chaud, insertion automatique ou non des inserts. L'acheteur doit disposer d'un volume annuel précis et d'une plage de fluctuation mensuelle avant de parler du moule.
- Combinaison matériau-tolérance. Les plastiques techniques haute température tels que LCP, PA9T, PA46, PBT présentent des différences notables de retrait, d'anisotropie et d'absorption d'humidité ; changer de matériau sur un même plan impose de recalculer les valeurs de compensation du moule pour les dimensions critiques. Les tolérances ne se définissent pas isolément : elles se définissent liées au matériau, à la position du seuil d'injection et à la température moule.
Avant de passer commande, posez-vous trois questions : quelle est l'épaisseur minimale de paroi plastique entre terminaux ? Quel est le volume annuel et le volume mensuel de pointe ? Parmi les tolérances des dimensions critiques, lesquelles sont réellement liées à la fonction ? Si ces trois réponses ne sont pas complètes, le schéma de moule et le devis qui suivent restent flottants.
Ce mémo suit l'ordre du suivi de commande : d'abord l'ordre d'arbitrage entre matériaux et tolérances, puis ce que le schéma de moule résout par avance pour vous, ensuite quelles données exiger à la réception, quels signaux surveiller en phase de série, et ce qu'il faut impérativement clarifier avant le devis. Les ordres de grandeur courants du secteur seront indiqués, mais ils ne servent que de repère de jugement ; en dernier ressort, le plan et la confirmation du fournisseur font foi.
Choisir d'abord le matériau ou fixer d'abord les tolérances : l'ordre d'arbitrage de l'injection de connecteurs de précision
La reprise la plus fréquente dans le suivi de commande n'est pas un moule mal fabriqué, mais le fait que le matériau a été signé avant que les tolérances soient réparties ; ou inversement, que le matériau a été choisi selon la tenue en température, mais que les tolérances ont été recopiées du connecteur précédent. Dans la production en série par injection de connecteurs de précision, matériau et tolérances forment une décision liée ; si l'ordre est inversé, aucun effort ultérieur côté injection ne pourra le rattraper.
Matériau : retrait, anisotropie, absorption d'humidité, trois choses à mettre d'abord sur la table
Les connecteurs utilisent couramment des plastiques techniques haute température : LCP, PA9T, PA46, PBT (avec charge fibre de verre/minérale), etc. On les choisit le plus souvent pour passer le refusion — mais une même propriété entraîne trois conséquences que l'acheteur doit surveiller.
- Retrait : le retrait des matières chargées est généralement anisotrope, avec un écart important entre le sens d'écoulement et le sens perpendiculaire. Les dimensions d'empreinte ne peuvent être calculées qu'en combinant matériau et schéma de seuil d'injection, et non en appliquant la valeur ponctuelle de la fiche technique du matériau.
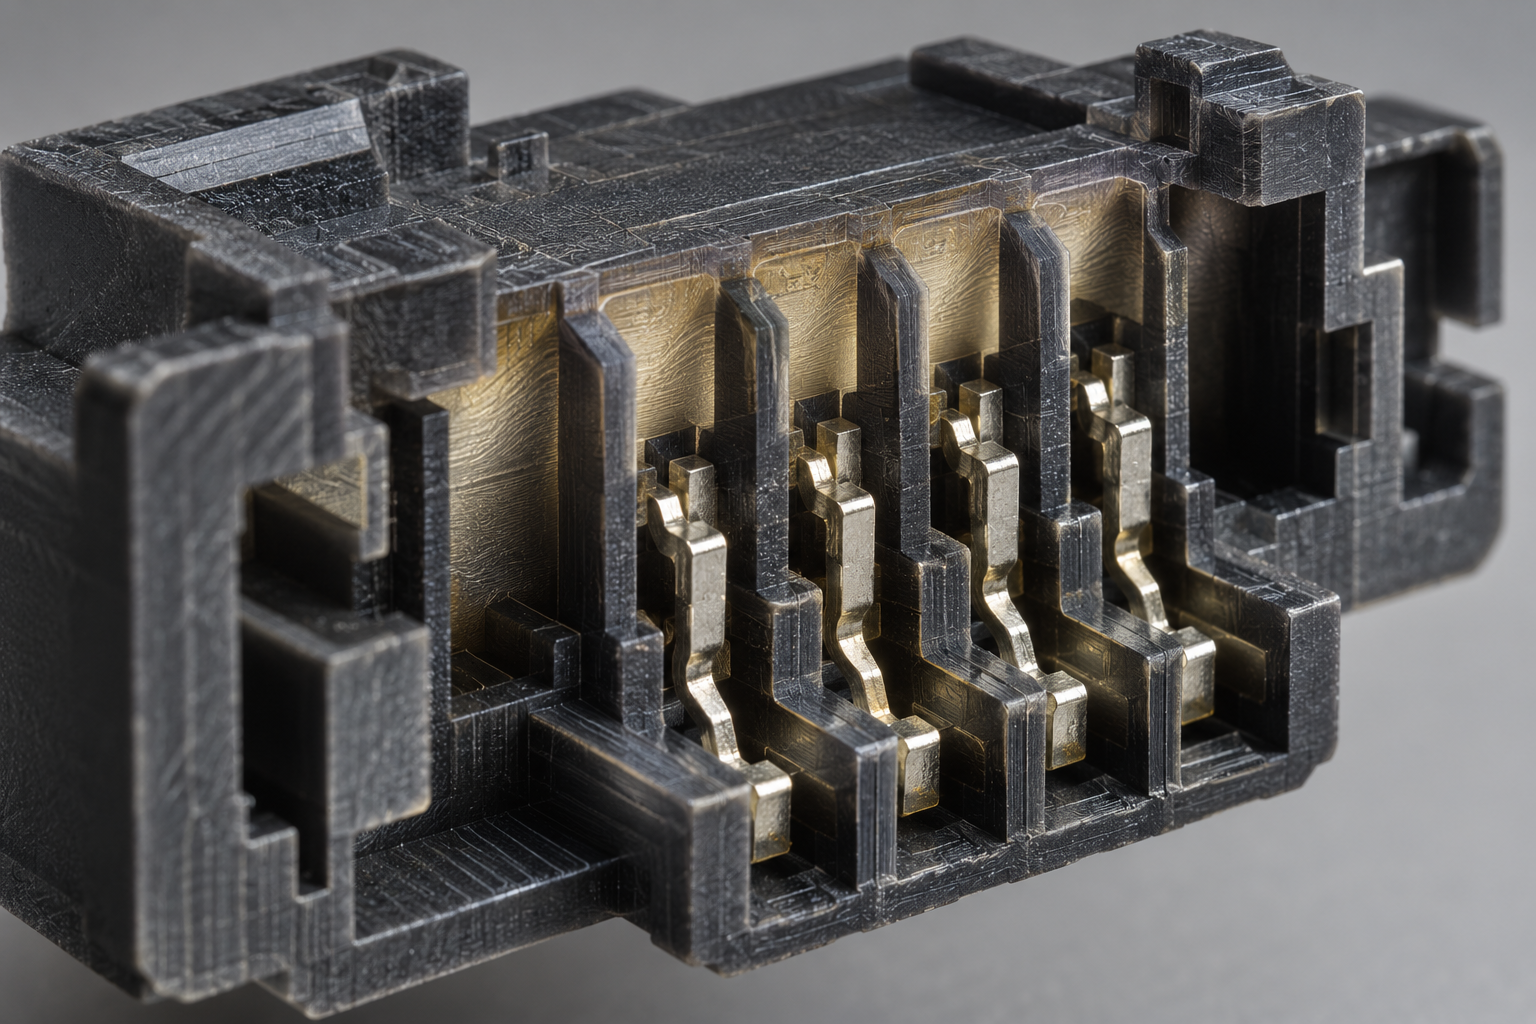
- Anisotropie : pour les connecteurs à pas fin (0,4 mm et plus fin), les colonnes de positionnement des terminaux et les cloisons à paroi mince traduisent directement la différence de sens par un décalage des positions de trous et un gauchissement.
- Absorption d'humidité : les PA voient leurs dimensions et leur rigidité évoluer après absorption d'humidité. Si les pièces de série sont concernées par un stockage prolongé ou un environnement chaud et humide, le jugement dimensionnel doit se faire dans l'état convenu (sec/conditionné), sinon réception et expédition ne parlent pas le même langage.
Répartir d'abord les tolérances : garantie moule + garantie injection, ne pas tout reporter sur l'injection
La pratique courante du secteur consiste à décomposer la tolérance des dimensions critiques en deux segments : le segment que le moule peut garantir (dimensions d'empreinte, positionnement des inserts, ajustement du plan de joint), et le segment que le procédé d'injection peut garantir (fluctuation de retrait, maintien, dérive dimensionnelle due à la température moule). Si la tolérance d'une dimension critique sur le plan est fixée à ±0,05 mm ou moins, mais que tout le segment est écrit côté injection, on aura beau régler la presse en boucle lors des essais, on n'y arrivera pas.
L'élément le plus utile du mémo d'achat : confirmer d'abord quelles dimensions influent réellement sur la force de retenue des terminaux et sur l'insertion/extraction. Ce sont les « dimensions de contrôle » ; les autres peuvent rester en tolérance générale. Les tolérances des dimensions critiques des pièces plastiques de connecteurs courantes du secteur se situent souvent dans la plage ±0,05–±0,10 mm ; les pièces à pas fin et haute précision sont plus serrées. Cette plage n'est qu'un repère de jugement, pas un engagement — à confirmer point par point selon le plan, l'usage et la capacité du fournisseur, et à inscrire dans l'accord technique.
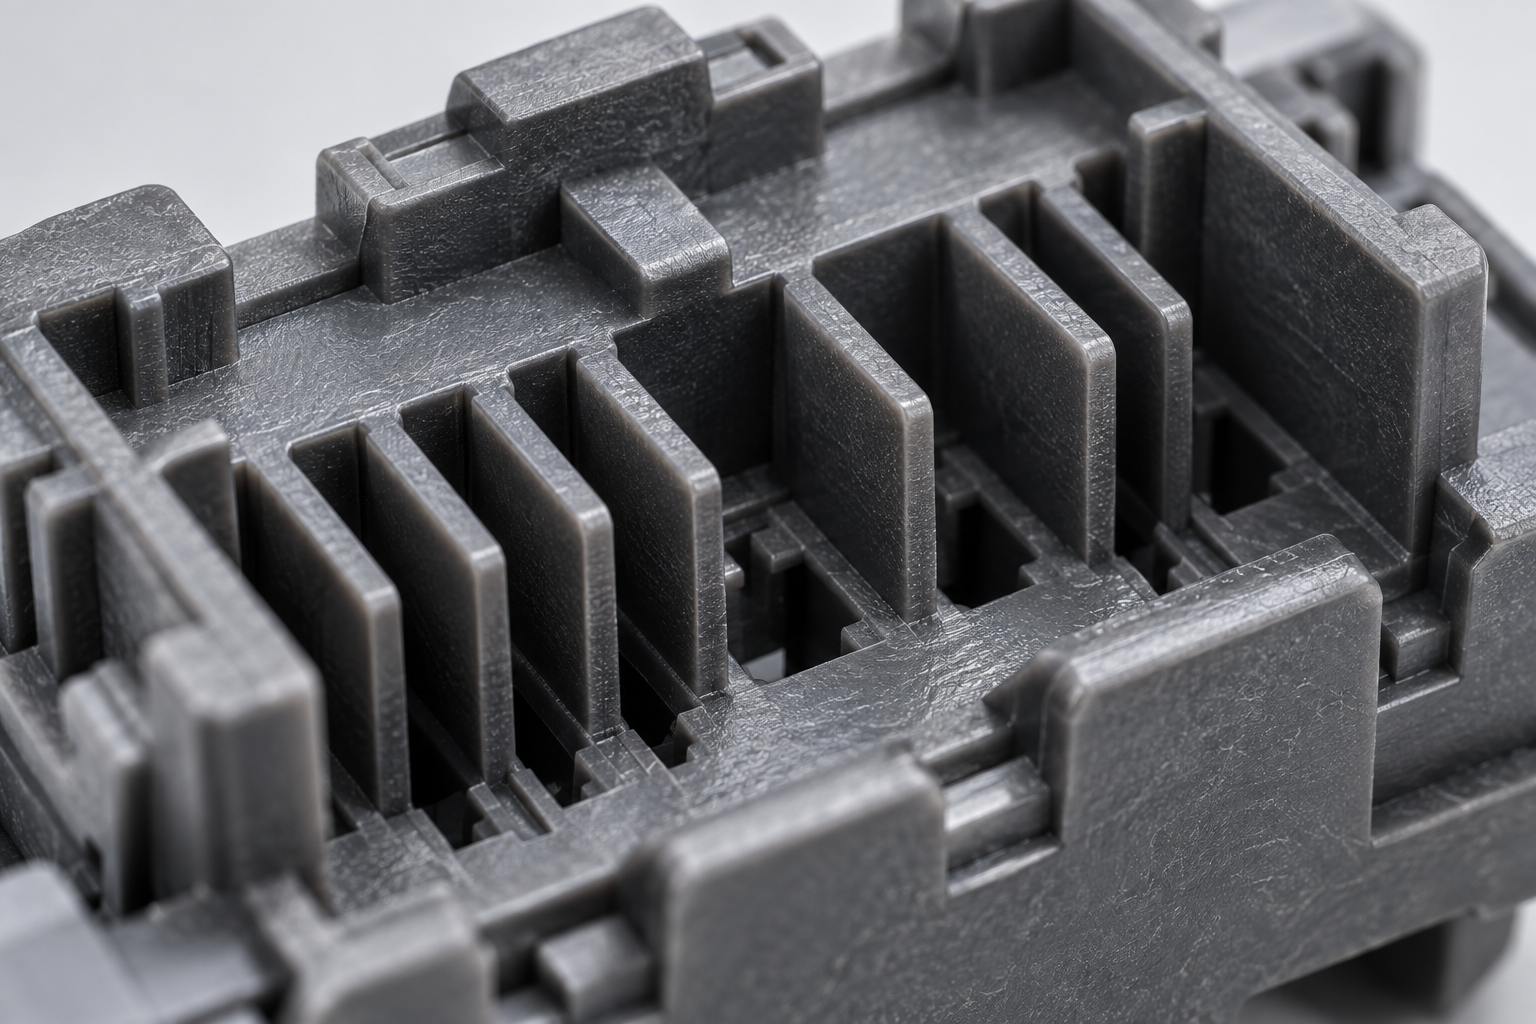
Un autre point souvent négligé : dépouille et épaisseur de paroi. Pour remplir une pièce à paroi mince, il faut augmenter la température moule et la vitesse d'injection, ce qui amplifie la fluctuation de retrait ; une épaisseur inégale laisse des retassures dans les zones épaisses et des manques dans les zones minces. Cela doit être examiné dès la phase DFM, et non corrigé après les essais. Si vous en êtes encore au choix de la voie de fabrication, comparez d'abord les limites d'application de la capacité d'injection et du prototypage rapide : valider le positionnement des terminaux par CNC ou impression 3D en phase de prototype, puis ouvrir le moule pour la série, est souvent plus économique que d'ouvrir directement le moule et de procéder par essais-erreurs.
Seuil d'injection, inserts et plan de joint : ce que le schéma de moule résout par avance pour vous
Dans un mémo d'achat, la partie schéma de moule est la plus facile à sauter — car sur le plan, on ne voit ni où se trouve le seuil d'injection, ni comment passe le plan de joint. Or, lorsque des problèmes surviennent en série sur des connecteurs, plus de sept cas sur dix sont liés à ces trois choses. Clarifier les points ci-dessous avant de signer le contrat de moule épargne bien des tracas par rapport à courir après le fournisseur pour régler la presse après coup.
La position du seuil d'injection détermine où tombe la ligne de soudure : la hantise des connecteurs à pas fin
Les pièces injectées de connecteurs de précision sont généralement minces, longues, à faible pas entre terminaux. La matière, du seuil d'injection jusqu'à l'extrémité, rencontre des trous, des broches rapportées, des rainures de terminaux, se divise puis se rejoint ; au point de jonction se forme une ligne de soudure. La résistance et l'aspect de la ligne de soudure sont inférieurs à ceux du corps ; si elle tombe précisément à la base d'un clip ou au milieu d'une paroi à pas fin, elle craque au moindre effort au montage.
La position du seuil d'injection n'est donc pas l'affaire privée du mouliste. La bonne pratique consiste à repousser la ligne de soudure vers des zones non sollicitées et non apparentes, en ajoutant si nécessaire des puits de débordement ou en ajustant la température moule pour la rendre moins visible. La pratique courante du secteur : pour les connecteurs à pas fin, privilégier un seuil latéral ou un seuil ponctuel, positionné selon l'implantation des terminaux, et non selon la facilité d'usinage du moule. Cela exige de voir un schéma du seuil d'injection lors de la revue DFM, et non une simple confirmation orale.
Répétabilité du positionnement des inserts : un risque supplémentaire pour les connecteurs à inserts
Les connecteurs avec terminaux métalliques ou blindage relèvent du moulage par insertion (insert molding). Le positionnement des pièces métalliques repose sur des broches rapportées ou des montages dans le moule ; à l'injection, la matière sous haute pression pousse et bouscule la pièce métallique ; si le support est insuffisant, les terminaux se décalent et se gauchissent. Le point de réception ici n'est pas la qualité d'une pièce isolée, mais la précision de positionnement répétable — sur 50 cycles consécutifs, quelle est l'amplitude de fluctuation de la position des terminaux.
À titre de référence, la pratique courante du moulage par insertion dans le secteur : la pièce métallique est d'abord emboutie puis insérée dans le moule pour enrobage, et le moule doit prévoir une marge d'absorption des tolérances de la pièce métallique. À noter dans le mémo d'achat : exiger des données d'échantillonnage consécutif sur le positionnement des inserts, plutôt que de se contenter d'une belle première pièce.

Plan de joint, dépouille et équilibrage multicavités : le seuil invisible de la cohérence et de l'aspect
L'emplacement du plan de joint détermine sur quelle face apparaît la bavure. Les faces d'accouplement et de verrouillage des connecteurs n'autorisent généralement pas de bavure ; le plan de joint doit donc éviter ces zones, ou repousser la bavure vers une face non fonctionnelle avant ébavurage. Il en va de même pour la dépouille : sans dépouille, l'éjection arrachera la matière et des marques blanches apparaîtront sur les faces visibles. La référence courante du secteur est une dépouille de 0,5°–1° sur les faces visibles, plus faible sur les faces fonctionnelles, à confirmer selon le plan et le retrait de la matière.
Les moules multicavités doivent aussi vérifier l'équilibrage des canaux. Plus le nombre d'empreintes est élevé, plus il est difficile d'obtenir un remplissage uniforme, et plus la dispersion dimensionnelle augmente. À noter dans le mémo d'achat : exiger du fournisseur un échantillonnage de cohérence multicavités (par exemple comparer la première pièce, une pièce intermédiaire et la dernière pièce sur les dimensions clés), et non les données de la meilleure empreinte uniquement.
Ces trois points se résument en une phrase : le plan de moule n'est pas une affaire interne au fournisseur, il détermine directement si vous devrez éteindre des incendies tous les jours lors du suivi de production. Avant de signer le moule, obtenez le schéma du seuil d'injection, le mode de positionnement des inserts, le plan de joint et la disposition des empreintes ; c'est bien plus utile que de débattre des responsabilités après coup. Pour les détails liés à la capacité d'injection, consultez la page capacité d'injection pour vérifier la plage de procédé avant d'aller plus loin.
Réception du moule : quelles données l'acheteur doit obtenir, plutôt que de se fier aux seules pièces d'essai
Lors de la réception d'un moule pour l'injection de connecteurs de précision, le piège le plus courant est le suivant : le fournisseur envoie une poignée de pièces d'essai, l'assemblage est agréable au toucher, et l'acheteur signe. Puis, au passage en production, le pas des terminaux commence à dériver, les inserts sont de hauteurs inégales, et il est trop tard pour rechercher les responsabilités. Une pièce d'essai prouve seulement que « ce moule peut produire ce jour-là », pas qu'« il produira encore après un changement d'empreinte six mois plus tard ». En réception, l'acheteur doit obtenir des données, pas une sensation au toucher.
Rapport dimensionnel complet de la première pièce : d'abord les références, ensuite les dimensions
Le rapport dimensionnel complet de la première pièce (FAI) est le document de base de la réception. L'essentiel n'est pas qu'il soit « complet », mais que les références dimensionnelles correspondent au plan. Les pièces plastiques de connecteurs prennent souvent comme référence le centre des trous de terminaux, la face de verrouillage ou le plan de joint ; si le fournisseur mesure avec ses propres références de bridage, les chiffres, même beaux, sont inutilisables. Premier coup d'œil au rapport : les symboles de référence correspondent-ils aux annotations du plan ; deuxième coup d'œil : des dimensions clés ont-elles été omises. La pratique courante du secteur consiste à lister séparément les dimensions clés (pas des terminaux, dimensions d'accouplement de la face d'insertion, hauteur d'affleurement des inserts) dans un tableau dédié, avec les valeurs mesurées et la marge par rapport à la tolérance. Les éléments précis sont à confirmer selon le plan émis et l'usage ; n'acceptez pas de conclusion vague du type « tout est conforme ».
Données de capabilité et cohérence multicavités : ne pas tromper un moule multicavités avec une pièce d'une seule empreinte
Si le moule comporte quatre ou huit empreintes, la réception doit montrer les données d'écart entre empreintes. La méthode habituelle consiste à prélever plusieurs pièces par empreinte, à mesurer le même jeu de dimensions clés, et à comparer les moyennes et étendues de chaque empreinte. Le critère de réception courant du secteur est le suivant : un indice de capabilité Cpk des dimensions clés supérieur à 1,33 est considéré comme assez stable, 1,0–1,33 comme un état à surveiller, et en dessous de 1,0 la libération en série est pratiquement impossible. Cette valeur est un seuil de jugement, non un engagement ; elle se détermine selon la largeur de la tolérance du plan et l'usage. Si l'étendue entre empreintes dépasse le quart de la tolérance, il faut interroger l'équilibrage des canaux et l'uniformité de la température de moule, plutôt que de compter sur un tri en aval.
Répétabilité du positionnement des inserts et enregistrement de la fenêtre de procédé
Pour les connecteurs à inserts avec terminaux métalliques ou blindages, la réception exige une donnée supplémentaire de répétabilité du positionnement des inserts : prélever en continu 20 à 30 cycles, mesurer la hauteur d'affleurement et le décalage de position des inserts, et observer l'amplitude de variation. Les problèmes d'insert non enfoncé à fond ou dévié par le flux de matière dans le moule sont souvent invisibles au stade des pièces d'essai et éclatent en série. Il faut aussi obtenir l'enregistrement de la fenêtre de procédé des essais — températures de fourreau, température de moule, pression et temps de maintien, limites haute et basse de la vitesse d'injection. Cet enregistrement est le point de départ du diagnostic en cas de problème en série, et la base pour juger si ce moule a une « fenêtre large ». Un moule à fenêtre étroite peut produire des rebuts au changement de lot de matière ou d'empreinte ; l'acheteur doit le savoir à l'avance.
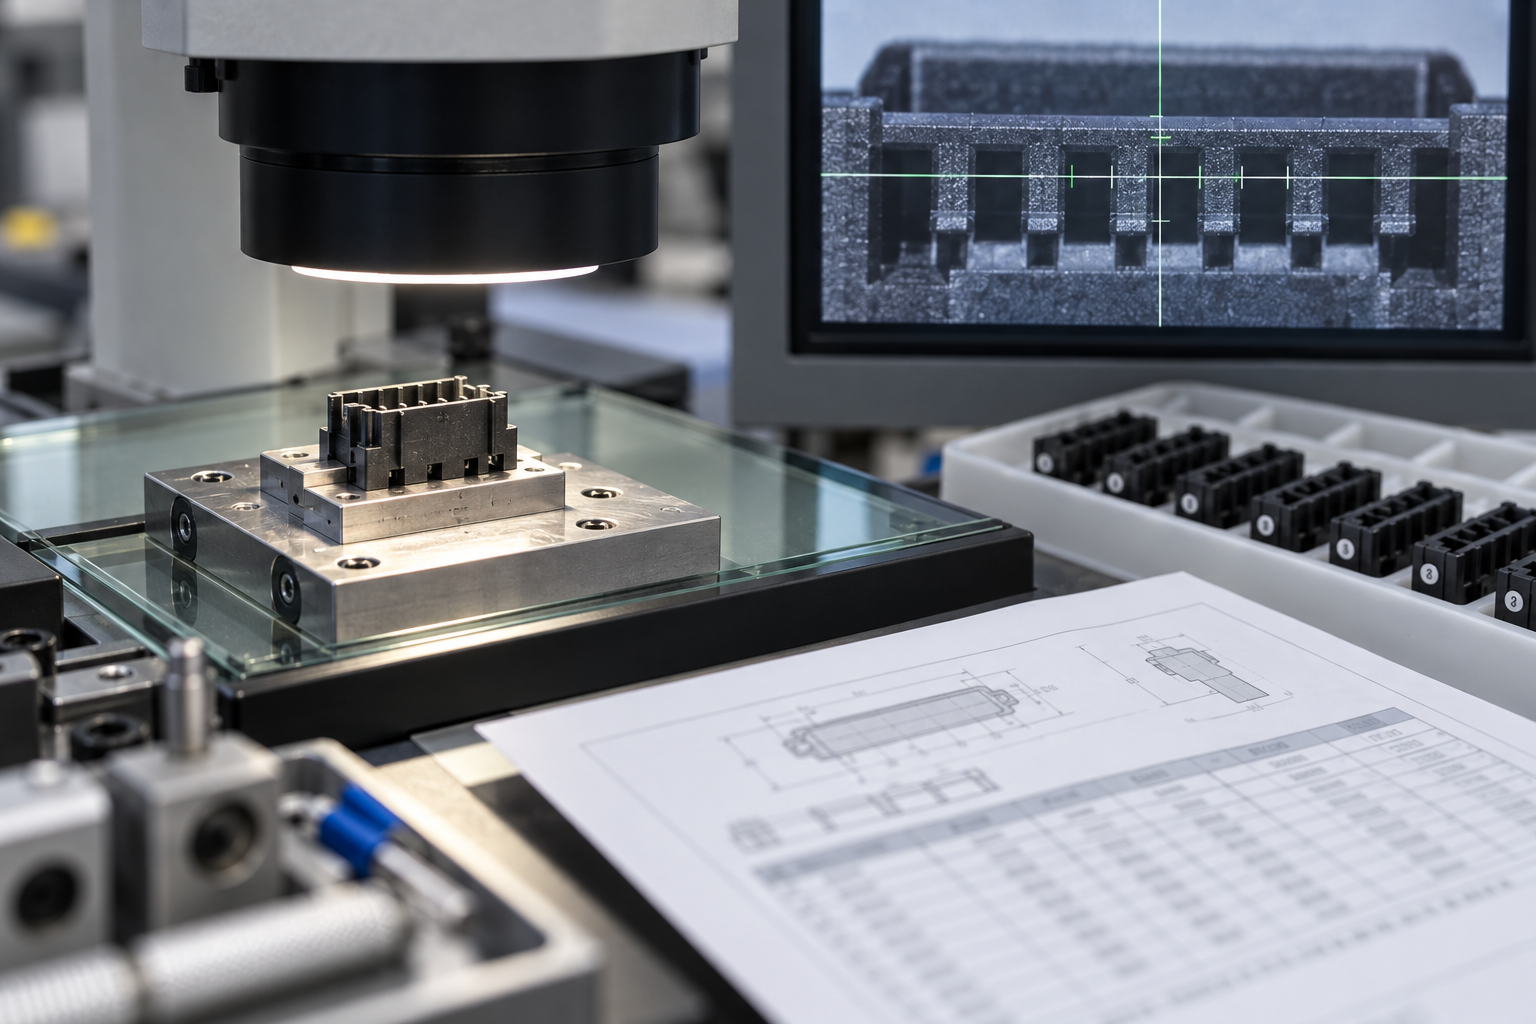
Réussir la réception ne signifie pas pouvoir relâcher. L'acheteur archive ces données : rapport FAI, données de capabilité des dimensions clés, échantillonnage de cohérence multicavités, répétabilité du positionnement des inserts, fenêtre de procédé des essais. Elles servent aussi de base de comparaison pour les contrôles par échantillonnage ultérieurs — sans base, en cas de dérive dimensionnelle en production, personne ne peut déterminer s'il s'agit d'usure du moule, d'un changement de lot de matière ou d'une dérive du procédé.
Phase de production en série : sur quoi repose la stabilité, et quels signaux indiquent qu'il faut arrêter la ligne
En production en série d'injection de connecteurs de précision, le vrai risque n'est pas le premier lot, mais le trois centième. Une première pièce conforme prouve seulement que le plan de moule tient la route ; la phase de série doit prouver que le même jeu de paramètres reste reproductible face aux lots de matière, aux fluctuations de température de moule et à l'usure des équipements. Ce que l'acheteur doit surveiller n'est pas « conforme aujourd'hui », mais « sera-t-il encore conforme demain ».
La fenêtre de procédé doit être figée, pas réajustée à chaque fois
Les températures de fourreau, la température de moule, la pression et le temps de maintien, la vitesse d'injection et le temps de refroidissement fixés lors des essais constituent la référence de la production en série. Les ajustements autorisés en série doivent se limiter à de légères corrections dans la fenêtre, et non à une nouvelle mise au point à chaque changement de matière ou d'équipe. Exigez du fournisseur qu'il consigne ces paramètres dans une fiche de procédé et les archive, et qu'il fasse une confirmation de première pièce à chaque changement de lot de matière. Le séchage de la matière est souvent négligé — pour des matières comme le LCP ou le PA9T, l'absorption d'humidité fait apparaître simultanément remplissages incomplets, stries argentées et dérive dimensionnelle ; la température et la durée de séchage doivent être fixées et enregistrées.
Critères de terrain des modes de défaillance : remplissage incomplet, bavure, gauchissement, retassure
En série, il faut identifier les problèmes rapidement. Un remplissage incomplet indique généralement une injection insuffisante, une température de matière trop basse ou un mauvais éventage ; la bavure est souvent liée à une force de fermeture insuffisante, à l'usure du plan de joint ou à une pression de maintien trop élevée ; le gauchissement résulte souvent d'une température de moule non uniforme, d'un refroidissement déséquilibré ou de contraintes d'orientation dues à la position du seuil ; la retassure se concentre dans les zones à paroi épaisse ou en cas de compensation de maintien insuffisante. Ces jugements sont indicatifs et doivent être vérifiés sur site en fonction de la structure précise.
- Dérive continue d'une dimension clé : si la même empreinte dérive dans la même direction hors tolérance sur plusieurs cycles consécutifs, vérifiez d'abord une dérive de la température de moule et du maintien, ne modifiez pas directement le moule.
- Dégradation de la répétabilité du positionnement des inserts : si la répartition des terminaux ou des blindages dans la pièce plastique commence à se disperser, il s'agit probablement d'une usure des broches de positionnement des inserts ou d'un écart de placement du robot.
- Différences d'aspect entre lots : des écarts de couleur, de brillance ou de ligne de soudure marqués entre lots indiquent généralement un changement de lot de matière ou d'état de séchage, et non le moule lui-même.
- Baisse de la cohérence multicavités : l'écart dimensionnel entre empreintes s'accroît, ce qui indique un déséquilibre des canaux ou une anomalie de refroidissement local.
Face à ces signaux, la démarche raisonnable est d'arrêter d'abord la ligne pour vérifier la cohérence entre les paramètres de procédé et les références du gabarit de contrôle, puis de déterminer s'il s'agit d'un problème de matière, d'équipement ou de moule. Poursuivre avec des pièces et des enregistrements de procédé est plus efficace que de débattre après coup. La fréquence d'échantillonnage se détermine habituellement selon le rythme de production et le nombre de dimensions clés ; les dimensions clés doivent disposer d'un gabarit dédié, pour éviter de mesurer au pied à coulisse des dimensions dont la référence elle-même est instable.
Échantillonnage et gabarits de contrôle : avec de bonnes références, les données ont un sens
L'erreur la plus courante dans le contrôle en série est l'incohérence entre le rapport d'échantillonnage et les références du plan. Les dimensions clés des pièces plastiques de connecteurs prennent souvent comme référence la face de référence des terminaux ou la face de montage ; si le gabarit se positionne sur la forme extérieure, le décalage mesuré peut n'être qu'une erreur de montage. L'acheteur confirme le plan de gabarit avant commande et exige du fournisseur, en série, des données sur la même référence. Le scan 3D convient pour la vérification de la première pièce et des pièces anormales ; il ne remplace pas l'échantillonnage quotidien, mais permet de déterminer rapidement s'il s'agit d'un problème de dimension ou de référence.
Coût, délais et liste des questions à poser avant devis
Le piège le plus fréquent pour l'acheteur est de faire pression d'abord sur le prix unitaire alors que le plan n'est pas encore complet. Le devis d'injection de connecteurs de précision consiste essentiellement à condenser un ensemble de conditions limites en un chiffre : structure du moule, nombre d'empreintes, mode d'insertion, nuance de matière, tolérance, moyens de contrôle, forme d'emballage. Si vous faites pression sur un seul de ces éléments, le fournisseur se rattrapera ailleurs — réduction du nombre d'empreintes, changement de nuance, suppression du contrôle, simplification du gabarit. En série, le coût apparaît ensuite sous forme de reprises, d'arrêts de ligne et de tri, souvent plus élevé que le prix unitaire économisé au départ.
Avant de demander un devis, il ne faut donc pas négocier le prix, mais clarifier les conditions. La liste ci-dessous peut être collée directement dans l'e-mail de demande de prix et remplie point par point.
Liste des questions à poser avant devis : remplir les sept points avant de parler prix
- Volume annuel et rythme des lots : combien par an, en combien de lots, combien par lot. Ce point détermine directement le choix du nombre d'empreintes — un rythme de 100 000 pièces/an et un moule pour un essai de 5 000 pièces ne relèvent pas du même plan.
- Dimensions clés et tolérances : quelles dimensions du plan sont clés, quelles tolérances, comment les références sont indiquées. Ne donnez pas une tolérance globale ; la part garantie par le moule et celle garantie par l'injection doivent être traitées séparément.
- Critères d'aspect : la position de la ligne de soudure est-elle autorisée, où sont les faces visibles, quels sont les critères pour les retassures et les lignes d'écoulement. Si les critères d'aspect ne sont pas clairs, les pièces d'essai pourront toujours « encore être améliorées ».
- Nuance et grade de matière : n'écrivez pas « plastique résistant aux hautes températures », écrivez la nuance précise. Un changement de nuance modifie le retrait, la température de moule et les conditions de séchage, et donc les dimensions du moule.
- Forme des inserts : les terminaux sont-ils noyés, insérés après coup ou surmoulés ; qui garantit la tolérance des inserts. La répétabilité du positionnement des connecteurs à inserts doit faire l'objet d'un point distinct.
- Exigences de certification et de traçabilité : faut-il un certificat de matière, une traçabilité par lot, un rapport de première pièce archivé. Pour les lignes de production soumises à des exigences de traçabilité, le temps d'inspection et le coût des enregistrements doivent être intégrés au devis.
- Outillage de contrôle et forme de livraison : faut-il un outillage de contrôle dédié, et qui le finance ; en vrac, en bande ou sur plateau. La forme de livraison influence les opérations en aval et le coût d'emballage.
Qu'est-ce qui détermine réellement le coût
Par ordre d'impact : complexité du moule (plan de joint, tiroirs, mécanisme de positionnement des inserts) > nombre d'empreintes et équilibrage des canaux > grade de matière (les plastiques techniques haute température chargés de fibre de verre/minéraux coûtent plus cher que les matières standard et usent davantage le moule) > tolérances et densité d'inspection > forme de livraison. Le nombre d'empreintes est une arme à double tranchant : plus il augmente, plus le coût matière et temps machine par pièce baisse, mais la difficulté d'équilibrage des canaux, de cohérence multi-empreintes et de maintenance du moule augmente en parallèle. Dans l'injection de connecteurs de précision, si la cohérence multi-empreintes n'est pas maîtrisée, le temps machine économisé sera repayé en tri et en rebuts.
La structure de devis courante dans le secteur est « frais de moule + prix unitaire + frais d'outillage de contrôle/première pièce », certains détaillant séparément les essais de moulage et l'enregistrement de la fenêtre de process. À réception d'un devis, vérifiez d'abord si ces postes sont détaillés, puis si le prix unitaire inclut un nombre donné de contrôles par prélèvement et l'emballage. Un devis vague cache généralement des suppléments ultérieurs.
Questions fréquentes (FAQ)
Les points ci-dessous sont les plus souvent posés lors du suivi de commande, et les plus susceptibles d'être passés sous silence au stade du devis. Les réponses suivent les critères exposés plus haut dans cet article ; toute valeur chiffrée doit être confirmée par le plan et le fournisseur.
Pour l'injection de connecteurs de précision, faut-il d'abord fixer les tolérances ou la matière ?
Fixez d'abord la répartition de la plage de tolérance, puis la matière. Car la tolérance est la somme de deux segments : « garantie par le moule + garantie par l'injection », et le retrait de la matière, son anisotropie et sa reprise d'humidité en consomment directement une partie. La pratique courante du secteur : décomposer d'abord la tolérance des dimensions critiques en côté moule et côté injection selon l'usage du plan, puis choisir un plastique technique capable de satisfaire le retrait et la tenue au refusion (comme le LCP, le PA9T, le PBT, le PA46), et enfin recaler avec les données d'essai de moulage. Les dimensions critiques des pièces de connecteurs courantes se situent souvent dans une plage de ±0,05–±0,10 mm, plus serrée pour les pièces à pas fin — c'est une référence de jugement, pas un engagement, à confirmer impérativement selon le plan et l'usage.
Lors de la réception du moule, quelles données l'acheteur doit-il obtenir, plutôt que de se contenter de regarder la pièce ?
Au moins quatre catégories : le rapport dimensionnel complet de la première pièce (avec description des références, et des références alignées sur l'outillage de contrôle), les données de capabilité des dimensions critiques (pas une conformité ponctuelle, mais la distribution et la variation), l'échantillonnage de cohérence multi-empreintes (indispensable pour un moule multi-empreintes, pour vérifier si les empreintes dérivent entre elles), et l'enregistrement de la fenêtre de process des essais (plages utilisables de température moule, maintien en pression, vitesse d'injection). Pour un connecteur à inserts, ajoutez des données de répétabilité du positionnement des inserts. Une pièce conforme ne prouve qu'une conformité à cet instant ; ce sont ces données qui prouvent que la série tiendra.
Après le passage en production de série, les dimensions commencent à dériver : par où commencer ?
Par ordre d'impact décroissant : vérifiez d'abord le lot de matière et l'état de séchage (changement de matière, variation du taux de broyé, séchage insuffisant modifient tous le retrait), puis si la fenêtre de température moule et de maintien en pression a été modifiée sur site pour tenir la cadence, puis le positionnement des inserts et l'usure du moule. Sur le terrain, les manques de matière, bavures, gauchissements et retassures précèdent souvent le dépassement de tolérance. Si une dimension critique dérive de façon unidirectionnelle sur plusieurs cycles, ou si le positionnement des inserts est hors tolérance, il faut arrêter la ligne et revérifier, plutôt que de compenser en durcissant les prélèvements.
Pourquoi un connecteur à inserts avec terminaux métalliques est-il généralement plus cher au devis ?
La cherté tient au positionnement et à la cadence, pas au plastique lui-même. Les inserts doivent être placés avec précision avant la fermeture du moule et conserver un positionnement répétable ; le moule nécessite souvent une structure de positionnement dédiée, la mise en place et l'extraction influent souvent sur la cadence, et le risque de rebut se concentre sur le décalage d'insert et le défaut d'enrobage. Un connecteur à inserts doit donc être évalué séparément pour la répétabilité du positionnement, et le devis doit préciser les tolérances de la matière des inserts, le mode d'alimentation et les exigences d'inspection, sinon le prix unitaire baisse mais les coûts de reprise ultérieurs le rattraperont.
Pour demander un devis d'injection de connecteurs de précision à un fournisseur, quelles informations fournir ?
Le plus précis possible : volume annuel et rythme des lots, tolérances critiques (quelles dimensions sont réellement critiques, lesquelles peuvent être assouplies), standard d'aspect et défauts de surface admis, grade de matière ou exigences de performance, besoin d'inserts et état de leur matière, exigences de certification et de traçabilité, nécessité pour le fournisseur de fournir l'outillage de contrôle, emballage et forme de livraison. Plus les informations sont complètes, plus le devis est comparable ; ne fournir qu'un plan de forme pour tirer le prix unitaire vers le bas repousse généralement les coûts vers les essais de moulage et les reprises. Pour lancer la procédure, vous pouvez soumettre directement via devis par dialogue IA ou devis classique.
Key takeaways
- La réussite ou l'échec de l'injection de connecteurs de précision se joue en grande partie avant l'ouverture du moule : le retrait matière, la répartition des plages de tolérance, les modes de seuil d'injection et d'insert déterminent davantage la cohérence en série que les réglages ultérieurs de la presse.
- Plus le pas des terminaux est petit, plus la répartition des tolérances doit pencher vers la précision du moule et des inserts, plutôt que de resserrer aveuglément les dimensions d'empreinte — commencez par distinguer quelles dimensions sont garanties par le moule et lesquelles le sont par l'injection.
- Lors de la réception du moule, ne vous contentez pas d'un contrôle dimensionnel complet d'une pièce d'essai : exigez le rapport de première pièce, les données de capabilité Cpk sur les dimensions critiques, la répétabilité du positionnement des inserts et les données de cohérence entre empreintes multiples.
- La stabilité en série repose sur trois choses : les lots de matière et les enregistrements de séchage, la fixation de la fenêtre de température moule et de maintien, ainsi que le plan de contrôle par échantillonnage et l'alignement des instruments de mesure sur les références du plan.
- Avant le devis, exposez en une fois le volume annuel, les tolérances critiques, les critères de jugement d'aspect, les exigences de certification et de traçabilité : cela évite deux tours de reprise ultérieurs.



