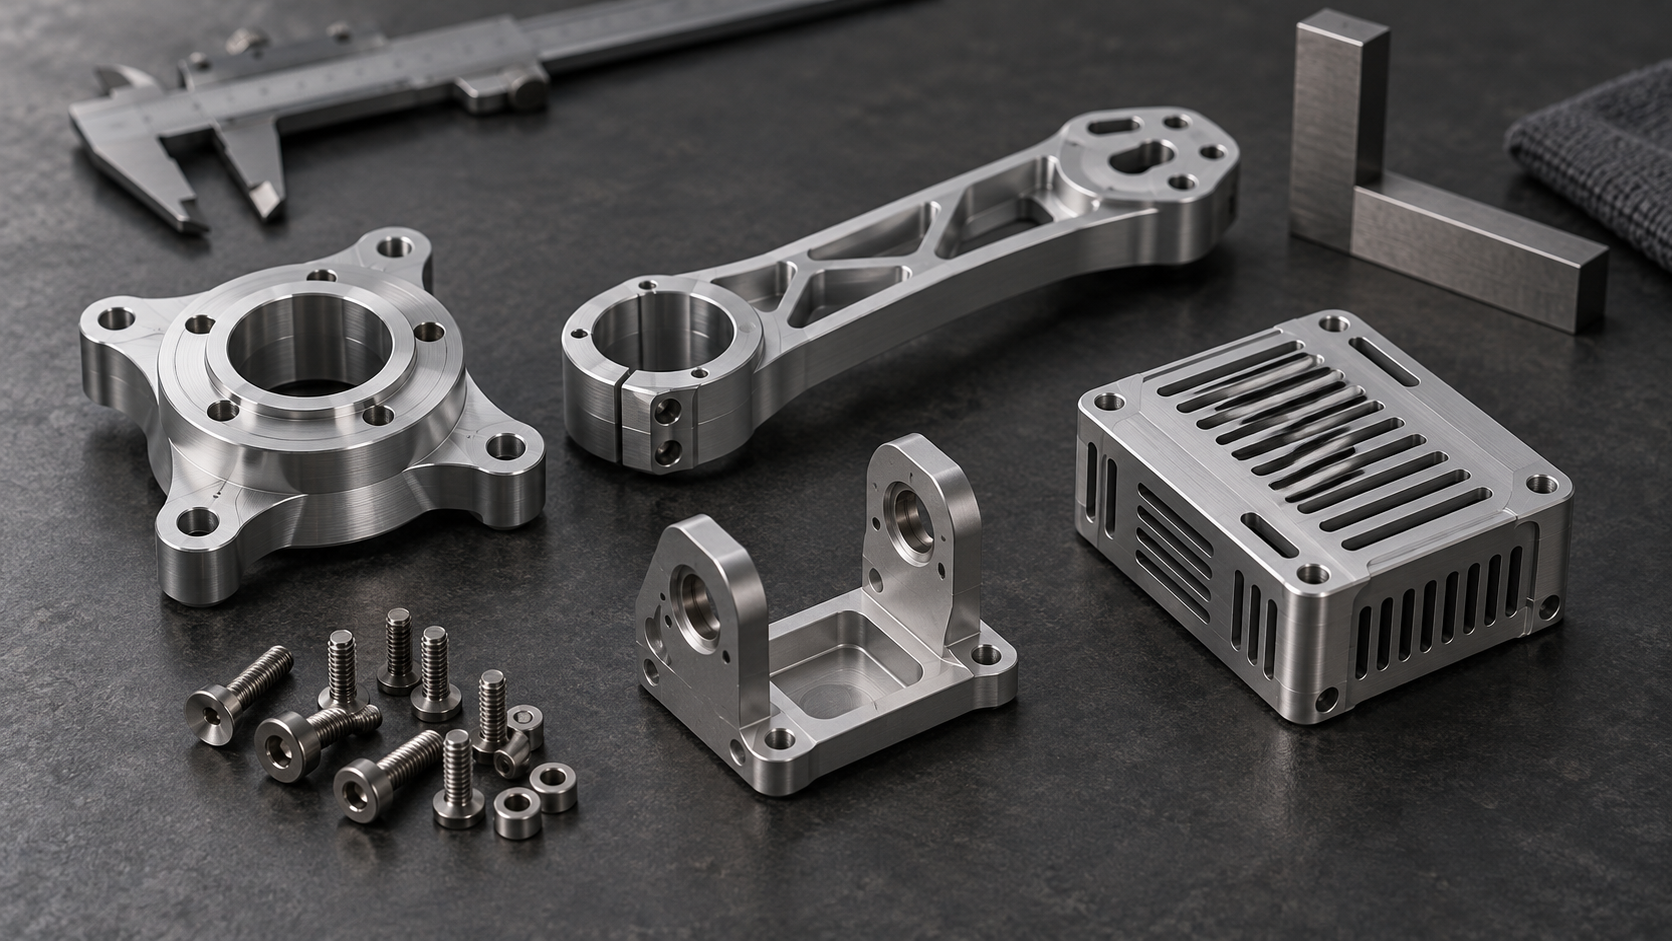
Pourquoi l’usinage des pièces de drone ne peut pas se limiter à la précision dimensionnelle
Les pièces de drone ne doivent pas être aussi minces que possible, et toutes les dimensions ne doivent pas atteindre une précision extrême. La base moteur, le raccord de bras et le support sont soumis simultanément aux contraintes d’allègement, de rigidité, de vibrations, de chocs, d’échauffement et d’assemblages répétés. Le cœur de l’usinage des pièces de drone consiste à affecter les tolérances aux zones qui influencent réellement la fonction, plutôt qu’à appliquer uniformément des tolérances serrées sur l’ensemble du plan.
Les références fonctionnelles déterminent les tolérances d’usinage des pièces de drone
Dans le cas d’une base moteur, par exemple, la surface de montage du moteur doit assurer un contact stable, tandis que la position relative des trous de fixation influence le positionnement du moteur. Le logement de roulement doit quant à lui faire l’objet d’une attention particulière concernant le diamètre du trou, la coaxialité et sa relation avec la référence de montage. Si ces caractéristiques présentent des écarts, l’assemblage peut entraîner un faux-rond du rotor, des efforts localisés ou une amplification des vibrations. Pour un raccord de bras, les points essentiels sont généralement la position des trous, la surface de liaison et la section sollicitée ; il ne faut pas se limiter à une seule dimension extérieure. Il convient d’abord de définir les références et le cheminement des charges, puis de déterminer quelles dimensions nécessitent des exigences de position, de planéité ou d’ajustement.
La tolérance dimensionnelle de nombreuses caractéristiques CNC courantes peut se situer autour de ±0,02 à ±0,10 millimètre, mais cette plage ne constitue qu’une référence pour évaluer la difficulté du procédé. Le résultat réel dépend des dimensions de la pièce, du matériau, de l’outil, du bridage, de l’ordre d’usinage et de la méthode de contrôle. Les ajustements critiques ne peuvent pas être remplacés par une plage générique au lieu de respecter les exigences du plan ; de même, il est déconseillé d’imposer sans raison des tolérances extrêmement serrées aux surfaces d’aspect non fonctionnelles. Cela permet à la fois d’éviter les coûts d’usinage et les risques de déformation, et de concentrer les ressources de contrôle sur le logement de roulement, les trous de positionnement, les surfaces d’étanchéité et les surfaces de montage, qui influencent réellement la stabilité du vol et la fiabilité de l’assemblage.
Quelles pièces de drone se prêtent à l’usinage CNC
L’usinage des pièces de drone est courant dans les contextes de développement caractérisés par de petites séries, une grande variété de modèles et de nombreuses interfaces de montage. La CNC convient à l’usinage de surfaces planes, de cavités, de trous, de filetages et de surfaces courbes dans les métaux ou les plastiques techniques. Toutefois, le choix du procédé doit être guidé par les relations entre les efforts et l’assemblage, et non par la seule recherche d’une précision accrue. Pour une base moteur, il faut d’abord définir les relations de référence entre la surface de montage du moteur, le logement de roulement et les trous de positionnement ; pour un raccord de bras, il faut également vérifier les positions des trous, la rigidité de la section et les charges de fatigue.
| Pièce | Principaux risques | Procédé adapté | Rappel de conception |
|---|---|---|---|
| Support moteur | Surface de montage non plane, écart de positionnement entre le logement de roulement et le réseau de perçages du moteur | Fraisage, perçage et alésage de précision | Définir clairement les références, les exigences de planéité et de positionnement des trous, et éviter d’attribuer des tolérances extrêmement strictes aux surfaces d’aspect non fonctionnelles |
| Pièce de liaison du bras | Accumulation des erreurs de positionnement des trous, déformation des parois minces et concentration des contraintes | Fraisage 3 axes ou multiaxe, perçage et taraudage | Conserver une section porteuse continue, prévoir des surfaces d’appui parallèles pour le bridage et, si nécessaire, réduire le nombre de montages |
| Support de nacelle | Répartition inégale de la masse, rigidité insuffisante et instabilité de l’ajustement de l’axe de rotation | Fraisage, tournage et usinage de finition | Dans les zones évidées, tenir compte simultanément de l’épaisseur des parois, des nervures de renfort et de l’équilibrage dynamique ; définir séparément les exigences relatives à l’alésage de l’axe de rotation et aux surfaces d’ajustement |
| Carter du compartiment de charge utile | Déformation des surfaces d’étanchéité, dissipation thermique insuffisante et mauvais alignement des interfaces | Fraisage, perçage et taraudage, usinage local de finition | Utiliser des références clairement définies pour les surfaces d’étanchéité, les interfaces des connecteurs et les surfaces de dissipation thermique ; garantir l’accessibilité de l’outil dans la cavité intérieure |
| Train d’atterrissage | Chocs à l’atterrissage, fissures locales et desserrage lors de l’assemblage | Fraisage, tournage ou formage de tôle | Organiser les congés et les structures de renforcement en fonction du cheminement des charges ; il ne faut pas compter simplement sur l’amincissement pour réduire le poids |
| Boîtier de connecteur | Obstruction de petits trous, bavures sur les filetages et défauts de positionnement lors de l’insertion | Fraisage de précision, perçage et taraudage | Standardiser en priorité les diamètres de trous et les filetages, puis vérifier la longueur utile, le chanfrein à l’entrée du trou et la référence de positionnement lors de l’insertion |
Dans les raccords de bras et les supports de nacelle comportant des surfaces inclinées, des surfaces courbes complexes ou des caractéristiques de montage sur plusieurs faces, l’usinage cinq axes peut réduire les retournements et les changements de référence. Il ne résout toutefois pas automatiquement les problèmes d’accessibilité de l’outil, de stabilité du montage ou de contrôle. La solution finale dépend toujours du matériau, de la quantité, de la rigidité de la structure et des exigences du plan.
Comment répartir les procédés CNC couramment utilisés pour l’usinage des pièces de drones
Le choix du procédé d’usinage des pièces de drones ne doit pas reposer uniquement sur le principe « plus la précision est élevée, mieux c’est ». Il faut d’abord examiner les caractéristiques géométriques de la pièce, la direction des efforts, les références d’assemblage et la contrôlabilité, puis déterminer la solution de fraisage, de tournage ou d’usinage multiaxe.
| Procédé | Principales caractéristiques géométriques traitées | Pièces typiques | Limites de conception et de fabrication |
|---|---|---|---|
| Fraisage trois axes ou multiaxe | Plans, cavités, nervures, épaulements et surfaces de montage | Supports de moteur, raccords de bras et supports de nacelle | Pour les cavités profondes, les parois minces et les angles intérieurs, il faut tenir compte du diamètre et de la longueur de l’outil ainsi que de l’espace nécessaire à l’évacuation des copeaux |
| Tournage | Axes, alésages, interfaces cylindriques et surfaces de révolution | Arbres, bagues et pièces de liaison circulaires | Il faut définir clairement la référence axiale, les relations d’ajustement et la position de serrage |
| Perçage et taraudage | Trous de fixation, trous de positionnement et trous filetés | Éléments de liaison des bras, boîtiers et coques de connecteurs | L’entraxe, la profondeur des trous, la longueur utile du filetage et les bavures à l’entrée des trous influencent directement l’assemblage |
| Usinage cinq axes | Plans inclinés, surfaces complexes et caractéristiques de montage sur plusieurs faces | Supports de fixation soumis à des charges, raccords complexes de bras | Cette méthode peut réduire le nombre de retournements et de changements de référence, mais il faut toujours vérifier l’accessibilité de l’outil, le bridage et la méthode de contrôle |
L’usinage cinq axes n’est pas synonyme d’« obtention automatique d’une précision supérieure ». Pour les perçages orientés dans plusieurs directions ou les surfaces continues, il peut réduire le nombre de réinstallations et de reprises de référence ; si la pièce peut être usinée avec des outils standard et des références stables, le fraisage trois axes ou multiaxe est au contraire plus facile à planifier, à contrôler et à reproduire. Le choix du procédé dépend également du matériau, de la quantité, de l’épaisseur des parois et de l’état du brut.
Le post-traitement des pièces de drones usinées ne peut pas masquer les défauts des opérations précédentes
L’ébavurage doit porter en priorité sur les trous de positionnement, les trous filetés, les surfaces d’étanchéité et les surfaces d’ajustement, et ne doit pas se limiter aux arêtes visibles extérieurement. Avant le traitement de surface, il convient de vérifier que le diamètre et la position des trous, la planéité et les références d’assemblage satisfont déjà aux exigences du plan ; l’anodisation ou les autres traitements peuvent modifier l’état de surface. Les exigences spécifiques relatives à la couche, à la couleur et à la fonction doivent être définies conformément au plan et aux spécifications du projet. La chaîne de fabrication des pièces CNC de drones doit finalement être validée en boucle fermée par le contrôle dimensionnel et la vérification de l’assemblage réel.
Points de contrôle de conception DFM pour l’usinage de pièces de drones
Lors de la revue DFM de pièces de drones usinées, l’objectif principal n’est pas de resserrer toutes les dimensions, mais de confirmer que les outils, les montages et les méthodes de contrôle peuvent garantir la fonction de la pièce. La revue doit commencer par l’épaisseur des parois, la position des trous, les angles intérieurs, les références et l’ordre de bridage, avant de déterminer quelles surfaces nécessitent des tolérances strictes.
Vérifier en premier les parois minces, les angles intérieurs et l’accessibilité de l’outil
Les structures à parois minces se déforment facilement sous l’effet des forces de serrage et de coupe. Si le support moteur ou le raccord de bras comporte une paroi mince, il convient d’ajouter des surfaces de serrage parallèles et un support auxiliaire, ou d’ajuster l’ordre des opérations d’ébauche et de finition afin d’éviter d’atteindre l’épaisseur finale en une seule opération. Pour les trous profonds, il faut également vérifier la rigidité de l’outil, l’évacuation des copeaux et les conditions de refroidissement. Les angles droits d’une cavité ne peuvent généralement pas être usinés directement avec un outil cylindrique ; il faut prévoir un espace permettant l’entrée de l’outil ou adopter un congé d’angle intérieur réalisable. Si la structure ne le permet pas, il convient d’évaluer une division de la pièce ou sa transformation en élément assemblé.
Formuler le diamètre des trous, les tolérances et les références sous forme d’exigences applicables
Les trous de fixation, les trous de positionnement, les trous filetés et les logements de roulements ne doivent pas être définis par une seule cote isolée. Le plan doit préciser l’entraxe, les relations de position, les références ainsi que la longueur utile du filetage ; lorsqu’un diamètre de trou standard peut être utilisé, il faut éviter autant que possible les petits trous non standard et les trous fins trop profonds. Les surfaces d’étanchéité, les surfaces de montage et les surfaces d’ajustement des roulements doivent faire l’objet d’exigences fonctionnelles distinctes. Pour les surfaces extérieures non critiques, une tolérance générale peut être appliquée afin d’éviter d’utiliser des tolérances excessivement strictes partout, ce qui alourdirait l’usinage et le contrôle.
| Erreurs courantes | Conséquences possibles | Actions d’amélioration |
|---|---|---|
| La paroi mince ne dispose d’aucune surface d’appui | Après le serrage, les dimensions reprennent leur forme, ce qui entraîne un jeu ou une interférence lors de l’assemblage | Augmenter la zone de serrage, utiliser des appuis souples et réserver les surfaces critiques pour une finition ultérieure |
| L’espace nécessaire à l’entrée et à la sortie de l’outil manque dans la cavité interne | Collision de l’outil, impossibilité d’éliminer les résidus et écart entre la forme réelle et le modèle | Augmenter le rayon d’angle usinable, ouvrir la trajectoire de l’outil ou diviser la structure |
| Toutes les surfaces sont spécifiées avec des tolérances extrêmement strictes | Le temps d’usinage et le nombre de contrôles augmentent, sans pour autant améliorer les surfaces non fonctionnelles | Concentrer les tolérances sur les trous de positionnement, les logements de roulement, les surfaces d’étanchéité et les surfaces de montage |
Pour finir, vérifiez le nombre de mises en position et de serrages. Des surfaces de serrage parallèles, une référence principale clairement définie et un nombre réduit de retournements contribuent à diminuer les erreurs de transfert de référence. Pour les pièces complexes à faces multiples, l’usinage multiaxe peut être envisagé, mais il faut toujours vérifier les éventuelles obstructions dues au montage, l’accessibilité de l’outil et la méthode de contrôle ultérieure. Les conclusions de la DFM doivent être reportées sur le plan 2D, et non rester uniquement dans le compte rendu de revue du modèle 3D.
Comment choisir entre l’aluminium, le titane et les plastiques techniques pour l’usinage de pièces de drones
Pour choisir les matériaux destinés à l’usinage de pièces de drones, il ne suffit pas de se fier à la mention « qualité aéronautique » ou au classement des matériaux par résistance. Il faut d’abord déterminer si la pièce est porteuse, si elle est exposée à une source de chaleur, si elle doit être isolante, ainsi que les priorités entre poids, rigidité, résistance à la corrosion et usinabilité. Un même matériau peut donner des résultats complètement différents selon qu’il est utilisé pour un support moteur, un support de nacelle ou un boîtier de connecteur.
L’aluminium convient aux structures allégées, mais il faut tenir compte de la rigidité et de la dissipation thermique
L’aluminium est couramment utilisé pour les supports moteurs, les raccords de bras, les supports et les boîtiers de compartiments de charge, en raison de sa faible densité et de sa bonne usinabilité, tout en permettant de réduire le poids grâce aux évidements, aux nervures et aux épaississements locaux. Lors du choix du matériau, il faut néanmoins vérifier la rigidité des surfaces de montage, la durabilité des filetages, l’environnement corrosif et les exigences de traitement de surface. Les pièces en aluminium à paroi mince peuvent se déformer pendant le serrage ou l’usinage si elles ne disposent pas de surfaces d’appui suffisantes. En outre, des traitements tels que l’anodisation peuvent modifier les dimensions, les bords des trous et les ajustements ; l’état après traitement doit donc être indiqué sur le plan.
Le titane et les plastiques techniques doivent être sélectionnés en fonction de la fonction
Le titane peut convenir aux éléments de liaison fortement chargés, aux composants résistants à la corrosion ou aux structures à haute résistance dans des espaces restreints. Toutefois, les efforts de coupe, la dissipation thermique, l’usure des outils et la stabilité du serrage doivent faire l’objet d’une évaluation spécifique ; le choix ne peut pas reposer uniquement sur l’étiquette de résistance. Les plastiques techniques conviennent quant à eux aux pièces isolantes, aux boîtiers allégés, aux capots et aux composants non principalement porteurs. Avant de choisir le matériau, il faut vérifier la température, l’absorption d’humidité, le fluage, la résistance aux chocs et la durée de vie des filetages soumis à des montages et démontages répétés. Pour l’usinage de pièces de drones, la nuance du matériau, l’état de traitement thermique et la forme du brut doivent être confirmés en fonction des charges réelles et des exigences de contrôle.
Comment maîtriser la déformation et les vibrations lors de l’usinage de pièces de drones allégées
L’allègement ne consiste pas simplement à réduire l’épaisseur des parois ou à évider le matériau. Les évidements, les parois minces et l’optimisation topologique réduisent la rigidité locale, ce qui rend les pièces de drones plus susceptibles de se déformer pendant la coupe, le serrage et les vibrations en vol. Des transitions trop brusques au niveau des angles de nervures ou des variations soudaines de section peuvent également provoquer des concentrations de contraintes. Lors de la conception, il faut conserver des chemins d’effort continus, répartir judicieusement les épaisseurs de paroi et les transitions des nervures de renfort, et prévoir pour le montage des surfaces d’appui parallèles et stables.
Interaction entre matériaux, outils et montage lors de l’usinage de pièces de drones
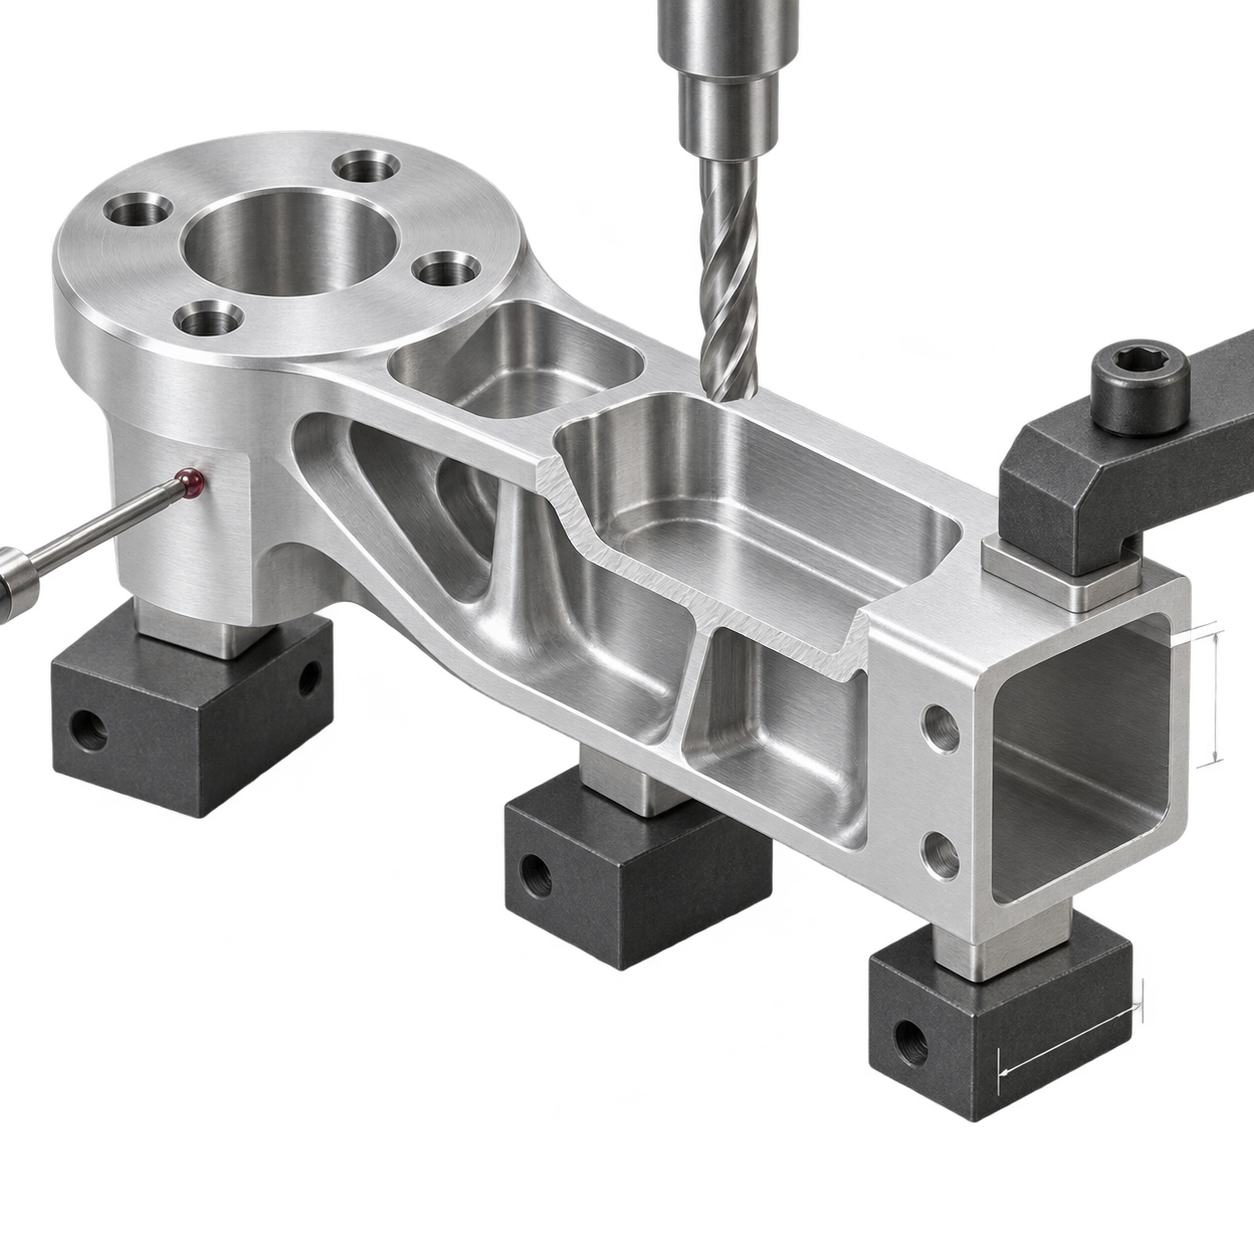
La stratégie d’usinage doit considérer les matériaux, les outils, les paramètres de coupe, le refroidissement, l’évacuation des copeaux et le montage comme une seule chaîne de fabrication. Pour les pièces en aluminium à paroi mince, il faut maîtriser les forces de coupe et de serrage. Pour les structures à cavités profondes, il faut vérifier la rigidité de l’outil, l’espace d’approche et le chemin d’évacuation des copeaux. Avec les plastiques techniques, il faut en revanche surveiller l’accumulation de chaleur et la fusion locale. Pour un raccord de bras ou un support allégé, il est possible de commencer par un usinage d’ébauche afin d’éliminer la majeure partie de la surépaisseur, puis de réaliser une semi-finition et une finition, afin d’éviter qu’une enlèvement de matière trop important en une seule étape ne provoque la libération des contraintes résiduelles ou la reprise élastique de la structure. Le montage doit immobiliser la pièce sans exercer de pression sur les zones fragiles qui perdront leur appui après l’usinage.
La trajectoire d’outil influence également les vibrations. Il convient de maintenir autant que possible une charge de coupe stable et de réduire les changements brusques de direction, les longues portées en porte-à-faux et l’usinage continu dans les zones non soutenues. Une fois l’usinage terminé, il ne faut pas seulement vérifier si le poids de la pièce a diminué, mais aussi contrôler la planéité des surfaces de montage, la relation entre les positions des trous et les références critiques. Si nécessaire, il faut vérifier, dans les conditions réelles d’assemblage, l’absence d’interférences, de desserrage et de charge excentrée au niveau du support moteur, des éléments de liaison ou des supports. L’allègement ne constitue une véritable solution efficace pour l’usinage de pièces de drones que s’il ne compromet ni la rigidité, ni l’assemblage, ni le comportement vibratoire.
Comment contrôler, livrer et préparer les documents pour l’usinage de pièces de drones
La livraison de pièces de drones usinées ne doit pas se limiter à vérifier que la pièce a bien été « fabriquée » ; il faut confirmer qu’elle peut être assemblée selon les références de conception et fonctionner de manière stable. Il est recommandé de constituer une boucle complète dans l’ordre suivant : examen du plan et du modèle 3D→confirmation du matériau et de l’ébauche→planification du bridage et des références→ébauche→semi-finition/finition→ébavurage et traitement de surface→contrôle dimensionnel et contrôle d’assemblage. Si les références initiales ne sont pas clairement définies, même une dimension individuelle conforme peut ensuite entraîner une excentration du moteur, un désalignement des positions de trous du bras ou une mauvaise étanchéité du boîtier.
- [object Object]
- [object Object]
- [object Object]
Avant de demander un devis ou de lancer un prototype, préparez au minimum le modèle 3D, le plan 2D, les exigences relatives au matériau et au traitement thermique, les dimensions et références critiques, le traitement de surface, la quantité, les conditions d’utilisation, les relations d’assemblage et les exigences concernant le rapport de contrôle. Si la pièce est un support moteur, un support de nacelle ou un raccord de bras, indiquez également les surfaces de positionnement, les réseaux de trous et les interfaces soumises aux efforts avec les composants adjacents. Les ingénieurs méthodes pourront ainsi évaluer avant le devis l’accessibilité des outils, la solution de bridage et la méthode de contrôle, au lieu d’estimer le procédé uniquement à partir de la forme extérieure.
Problèmes courants lors de l’usinage de pièces de drones
Le procédé, les tolérances et le choix des matériaux pour l’usinage de pièces de drones doivent tous être déterminés en fonction de la fonction de la pièce, de son mode de sollicitation, de ses relations d’assemblage et des méthodes de contrôle réellement applicables. Voici les réponses à quatre questions courantes d’ordre technique.
L’usinage de pièces de drones nécessite-t-il toujours un usinage cinq axes ?
Non. Les surfaces planes, les cavités, les trous de montage et les nervures classiques peuvent généralement être usinés en trois axes ou selon tout autre procédé de fraisage adapté à la structure. L’usinage cinq axes convient davantage aux surfaces inclinées, aux surfaces complexes et aux caractéristiques de montage multiples ; lorsque la géométrie s’y prête, il peut réduire les retournements et les changements de référence. Il faut toutefois toujours tenir compte de l’accessibilité des outils, de la stabilité du montage, des dimensions de la pièce et de la méthode de contrôle.
Comment éviter la déformation lors de l’usinage de pièces de drones légères à paroi mince ?
Il ne suffit pas de réduire l’épaisseur des parois. Lors de la conception, il faut conserver une épaisseur de paroi et des raccordements de nervures appropriés, éviter les variations brusques de section et prévoir des surfaces d’appui pour le montage. Du point de vue du procédé, il est possible d’organiser judicieusement les séquences d’ébauche, de semi-finition et de finition, tout en maîtrisant les efforts de coupe, les forces de serrage, l’évacuation des copeaux et la chaleur. Après l’usinage, il faut également contrôler la planéité, la position des trous et l’état d’assemblage. La solution réelle dépend du matériau, de la structure et du mode de bridage.
La plage de tolérances CNC standard peut-elle remplacer les tolérances d’ajustement d’un support moteur ou d’un logement de roulement ?
Non. Pour de nombreuses caractéristiques CNC courantes, la tolérance dimensionnelle peut se situer autour de ±0.02—±0.10 millimètre, mais le résultat réel dépend des dimensions, du matériau, de l’outil, du bridage et de la méthode de contrôle. Les surfaces de montage des moteurs, les logements de roulements, les trous de positionnement, les surfaces d’étanchéité et autres caractéristiques critiques doivent faire l’objet d’une définition claire des références, des ajustements, des relations de position et, si nécessaire, des tolérances géométriques sur le plan ; une plage générale ne peut pas les remplacer.
Quels éléments sont le plus souvent oubliés lors de la transmission des documents d’usinage de pièces de drones ?
Les oublis courants concernent les références critiques, les dimensions fonctionnelles, les exigences relatives au matériau ou au traitement thermique, le traitement de surface, la longueur utile des filetages, les relations d’assemblage et les exigences concernant le rapport de contrôle. Avant la transmission, préparez simultanément le modèle 3D et le plan 2D, et indiquez la quantité, l’utilisation, les positions des trous critiques ainsi que les exigences relatives aux surfaces d’étanchéité ou de glissement. Si la pièce est une structure légère à paroi mince, précisez également les zones interdites au serrage ou les positions d’appui autorisées, afin de permettre au fabricant d’évaluer à l’avance les risques liés au bridage et à la déformation.
Key takeaways
- Les pièces de drone ne doivent pas être aussi minces que possible, et toutes les dimensions ne nécessitent pas une tolérance extrême ; les références fonctionnelles et le cheminement des efforts déterminent la répartition de la précision.
- Pour la base moteur, il faut accorder une attention particulière à la surface de montage, au logement de roulement et à la coaxialité ; pour le raccord de bras, aux positions des trous, aux changements de référence et à la structure résistante à la fatigue ; pour le boîtier, l’étanchéité, la dissipation thermique et les interfaces sont prioritaires.
- L’usinage cinq axes convient aux caractéristiques présentes sur plusieurs faces et aux surfaces complexes. Selon la géométrie, il peut réduire le nombre de retournements et de réalignements, mais il ne garantit pas automatiquement la précision.
- La revue DFM doit porter concrètement sur les diamètres de trous standard, les rayons des angles intérieurs, l’accessibilité des outils, les surfaces de bridage, la déformation des parois minces et les tolérances critiques, plutôt que de se limiter à une « optimisation de la structure ».
- Les documents de livraison doivent comprendre le modèle 3D, le plan 2D, les exigences relatives au matériau et au traitement de surface, les références critiques, la quantité, l’utilisation et les éléments à contrôler.



