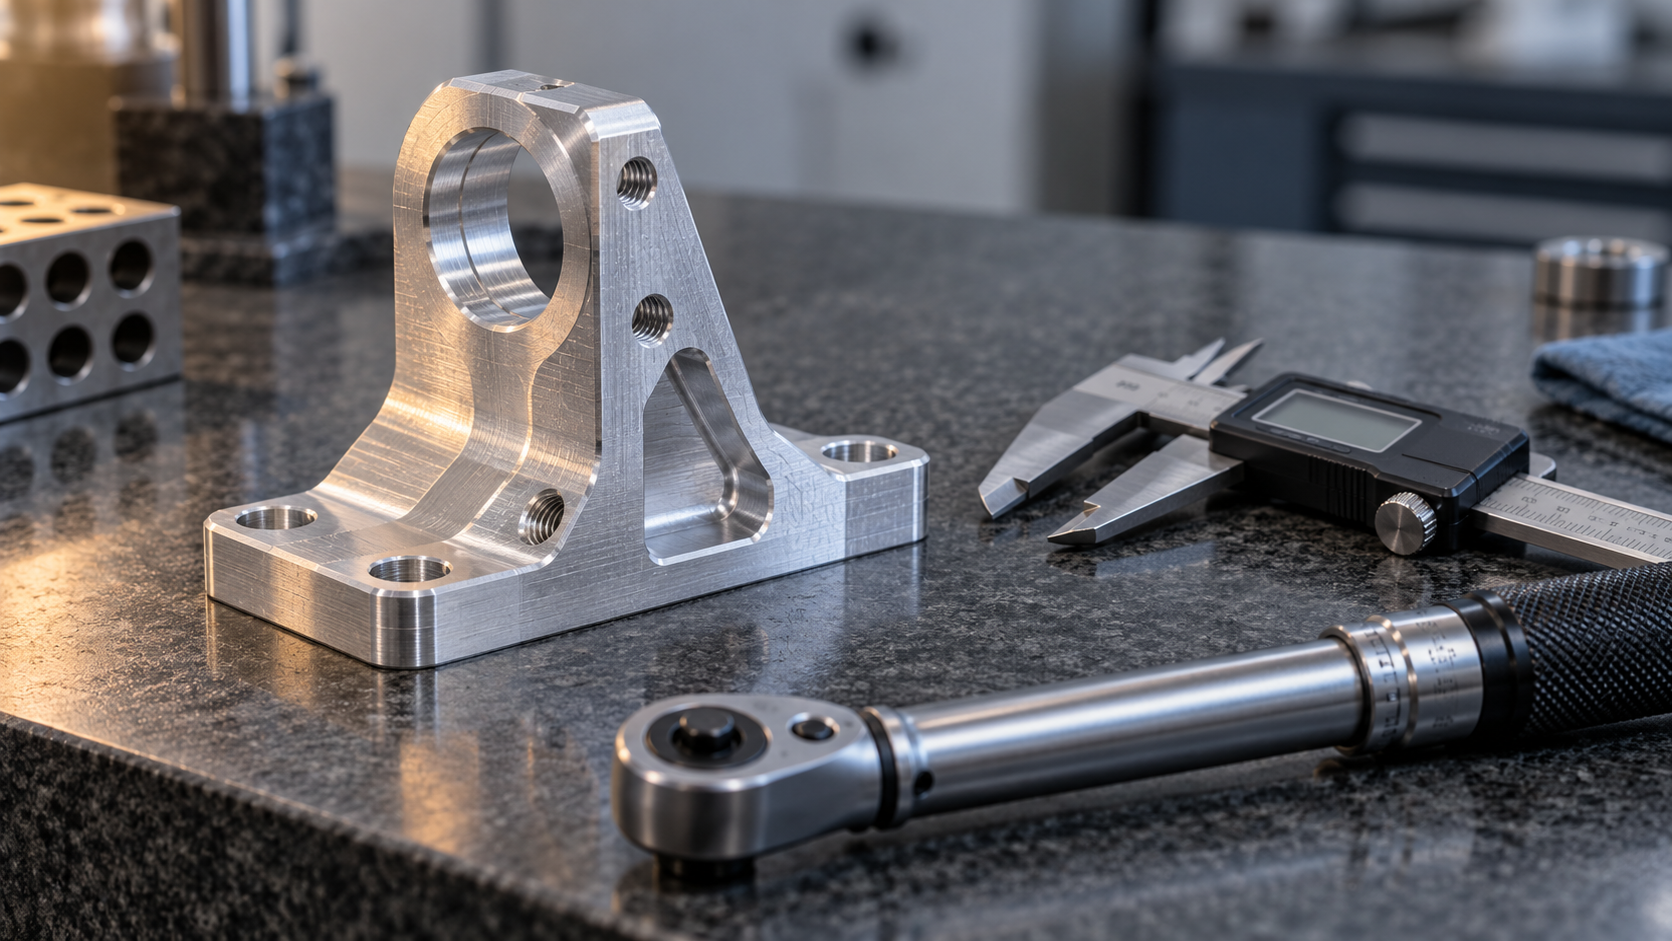
L'usinage et l'assemblage forment une chaîne, pas deux opérations
Les tolérances ne sont pas meilleures quand elles sont plus serrées : la véritable relation entre coût d'usinage et atteignabilité
Le dessin indique ±0,02 ; le chef d'atelier y jette un coup d'œil et le devis double immédiatement. Ce n'est pas une surenchère, mais le fait qu'une fois la tolérance franchie au-delà d'une certaine ligne, le mode d'usinage passe de « un simple coup de fraise » à « changement d'outil, refroidissement, avance lente, contrôle intégral à la machine à mesurer tridimensionnelle ». Dans la chaîne de l'usinage et de l'assemblage, la tolérance est le premier endroit qui lie le coût au procédé.
Un cran plus serré sur la zone de tolérance, c'est peut-être tout un procédé qui change
Avec le même contour extérieur, le fraisage CNC classique atteint couramment l'ordre de ±0,05 mm ; pour tenir régulièrement l'ordre de ±0,02 mm, il faut souvent séparer fraisage de finition et semi-finition, réduire les paramètres de coupe et surveiller l'usure des outils. Pour descendre encore à ±0,01 mm, seule la rectification ou une machine de haute précision est fiable, et il ne suffit pas que « la précision de la machine soit suffisante » — la rigidité du montage, la température ambiante et les moyens de mesure grignotent cette marge. La pratique courante dans le métier est la suivante : le fraisage général donne l'ordre de ±0,05 mm, le fraisage de finition l'ordre de ±0,02 mm, la rectification peut atteindre l'ordre de ±0,005 mm, mais ce ne sont que des repères d'appréciation ; la faisabilité pour une caractéristique précise doit être confirmée selon le plan et le montage réel.
Le saut de coût ne vient pas d'une augmentation linéaire du temps d'usinage, mais du fait que le nombre d'opérations, les moyens de contrôle et le risque de rebut augmentent simultanément. Un trou à ±0,05 : un perçage suivi d'un alésage suffit ; un trou à ±0,01 : il faut peut-être aléser, mesurer, reprendre. Chaque étape supplémentaire accumule du temps et du risque.
Quelles caractéristiques sont intrinsèquement coûteuses, lesquelles peuvent être assouplies
À tolérance égale, la difficulté varie beaucoup selon la caractéristique. Les trous profonds, les parois minces, les arbres élancés et les petites tolérances sur de grandes surfaces font partie des cas « simples en apparence, difficiles en pratique ». Les trous profonds évacuent mal les copeaux, l'outil est très en porte-à-faux et a tendance à fléchir ; une paroi mince se déforme dès qu'on la serre, et au relâchement la pièce reprend sa forme et la cote n'est plus bonne. À l'inverse, les trous de positionnement pour goupilles et les portées de roulement doivent rester stricts, car ces cotes déterminent directement si l'assemblage peut s'emboîter.
- Là où il faut être strict : diamètres d'ajustement, trous de positionnement, logements de roulement, surfaces d'étanchéité — un dépassement de tolérance sur ces cotes provoque des problèmes d'assemblage.
- Là où l'on peut assouplir : formes non fonctionnelles, dégagements, congés intérieurs, contours sans contact avec d'autres pièces.
- Là où l'on resserre souvent à tort : transformer l'intuition « ça a l'air de devoir être précis » en ±0,01, alors que l'assemblage réel n'en a pas besoin.
Tolérances, mesure et assemblage : une réaction en chaîne
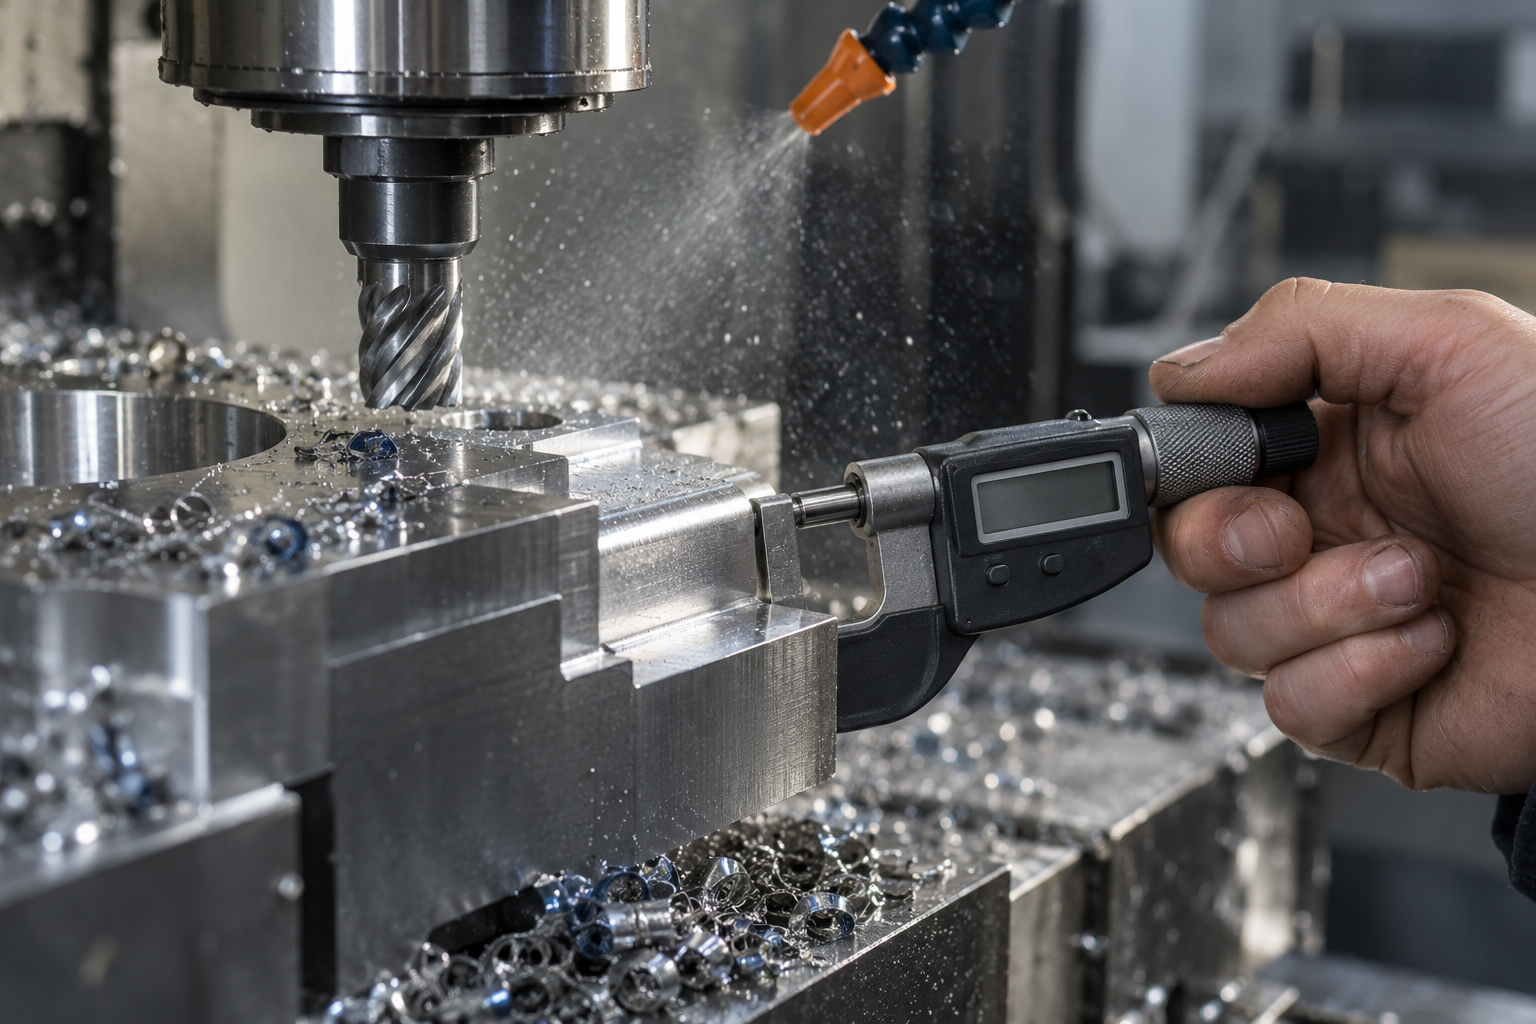
La tolérance entraîne aussi la mesure. Si l'instrument n'a qu'une résolution de 0,02 mm, mesurer une cote à ±0,01 rend la lecture elle-même peu fiable. Dans le métier, on exige généralement que l'incertitude de l'instrument reste entre 1/10 et 1/5 de la zone de tolérance ; par exemple, pour une tolérance de ±0,02, mieux vaut un micromètre lisant à l'ordre de 0,002 mm ou un moyen de contrôle plus précis. Si cette étape n'est pas bien assortie, la précision d'usinage en amont est perdue.
Plus insidieux encore : le côté assemblage. Deux pièces chacune dans la tolérance peuvent, une fois assemblées, donner un jeu trop grand ou un serrage excessif. C'est le problème de la répartition des tolérances — il ne s'agit pas de rendre chaque pièce la plus stricte possible pour bien assembler, mais de répartir raisonnablement le jeu d'assemblage entre les pièces dès la conception. Une bonne répartition des tolérances fait baisser à la fois le coût d'usinage et la difficulté d'assemblage.
Pour juger si une tolérance doit être stricte, on peut se poser trois questions : cette cote est-elle en contact avec d'autres pièces ? Un dépassement empêche-t-il l'assemblage ou est-ce seulement inesthétique ? Les moyens de mesure actuels permettent-ils de la contrôler de façon fiable ? En passant ces trois questions, on élimine souvent une série d'exigences de tolérance exagérées. En cas de besoin d'évaluation précise, on peut confier le plan au sous-traitant pour une revue de fabricabilité, puis décider comment coter les tolérances.
Références et montage : l'erreur naît avant même que la pièce soit coupée
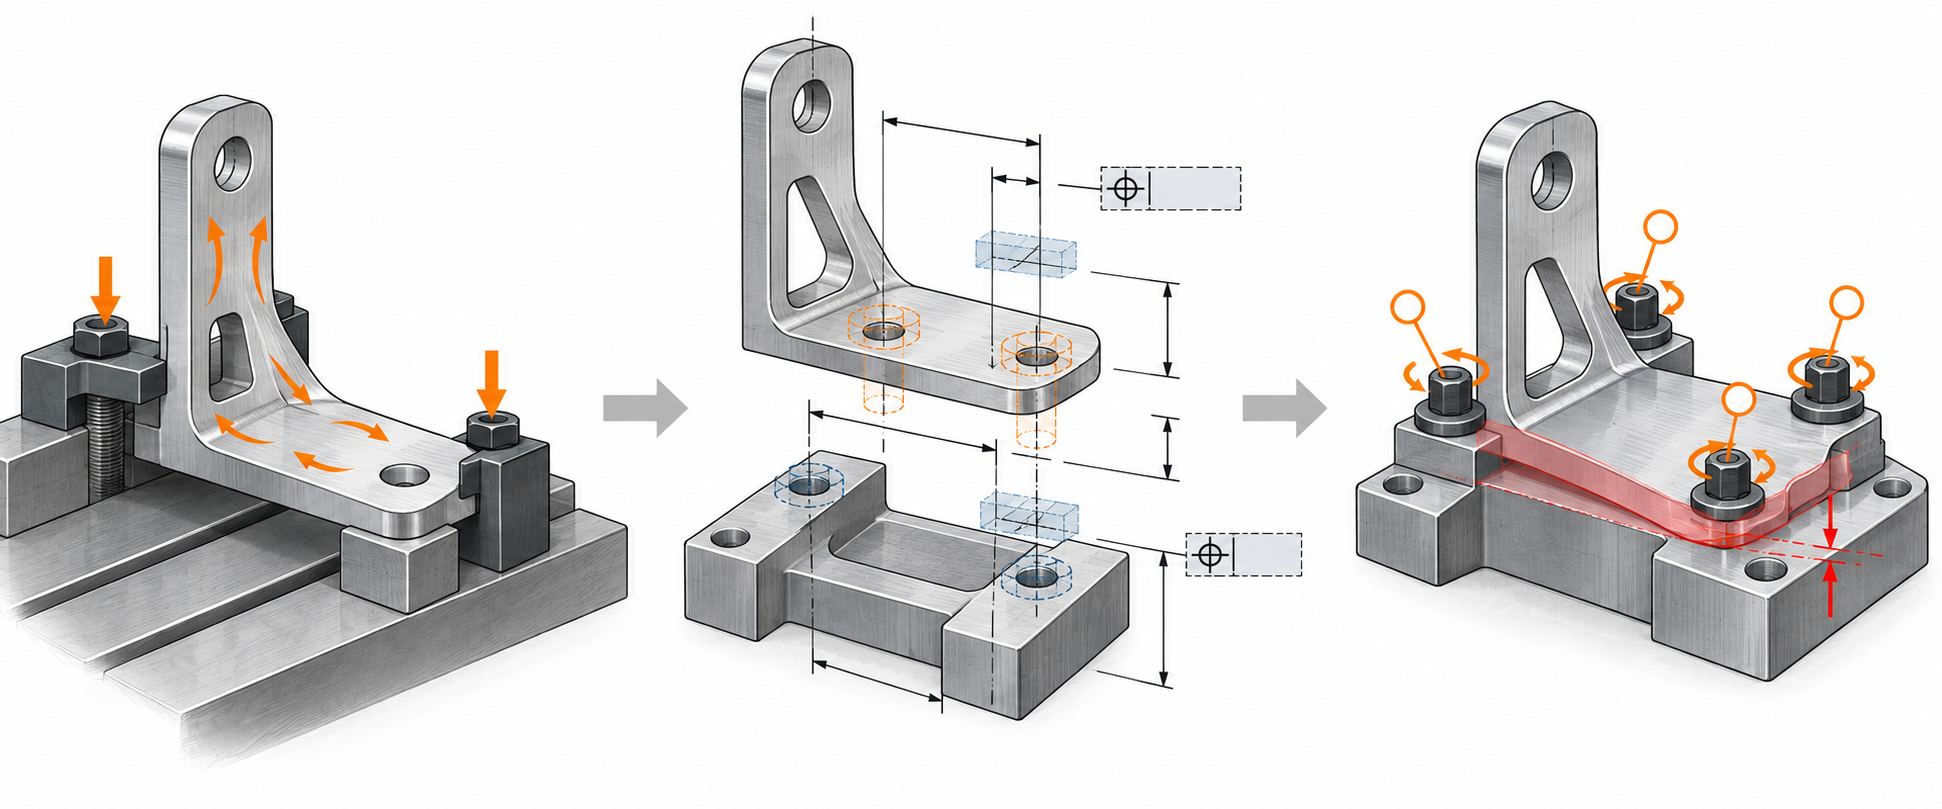
Beaucoup de problèmes de cotes, en remontant à la source, ne viennent ni d'un outil inadéquat ni d'une précision machine insuffisante, mais d'une mauvaise organisation des références et du montage. Dans la chaîne usinage-assemblage, le montage est la première étape qui « concrétise » la géométrie idéale du plan — la façon dont on la concrétise détermine le point de départ de toutes les erreurs en aval. Avant d'être coupée, la pièce a en réalité déjà été contrainte, par le positionnement et le serrage, à accepter un ensemble de contraintes géométriques. Si cet ensemble ne coïncide pas avec la référence de conception, l'erreur commence à s'accumuler à partir de là.
Unification des références : référence du plan, référence de fabrication et référence de mesure sur une même ligne autant que possible
Le principe d'unification des références est simple à énoncer : faire coïncider autant que possible référence de conception, référence de fabrication et référence de mesure. En pratique, le problème vient souvent de la chaîne de transmission des références. Par exemple, pour un support, le plan cote par rapport à la face inférieure A et exige une position du trou supérieur par rapport à A. Si la première opération usine la face inférieure A en se positionnant sur le flanc brut, puis que la deuxième opération perce en se positionnant sur A, la chaîne de références est « flanc brut → A → trou ». L'erreur de forme du flanc brut est amplifiée ou translatée via A et se transmet à la position finale du trou. Une conversion de plus, c'est une occasion supplémentaire d'accumuler l'erreur.
C'est pourquoi, dans l'organisation des opérations, on usine généralement d'abord une surface de référence fiable, puis on l'utilise autant que possible pour les opérations suivantes. Si la pièce comporte des exigences de cotes dans plusieurs directions, on peut utiliser une référence combinée du type « une face, deux trous » pour bloquer les six degrés de liberté et réduire les erreurs aléatoires dues aux reprises d'alignement. Dans l'usinage et l'assemblage, bien des problèmes d'interférence à l'assemblage, une fois remontés, s'avèrent être un décalage de la chaîne de références dès l'usinage.
Efforts de serrage et efforts de coupe : une pièce à paroi mince reprend sa forme après desserrage
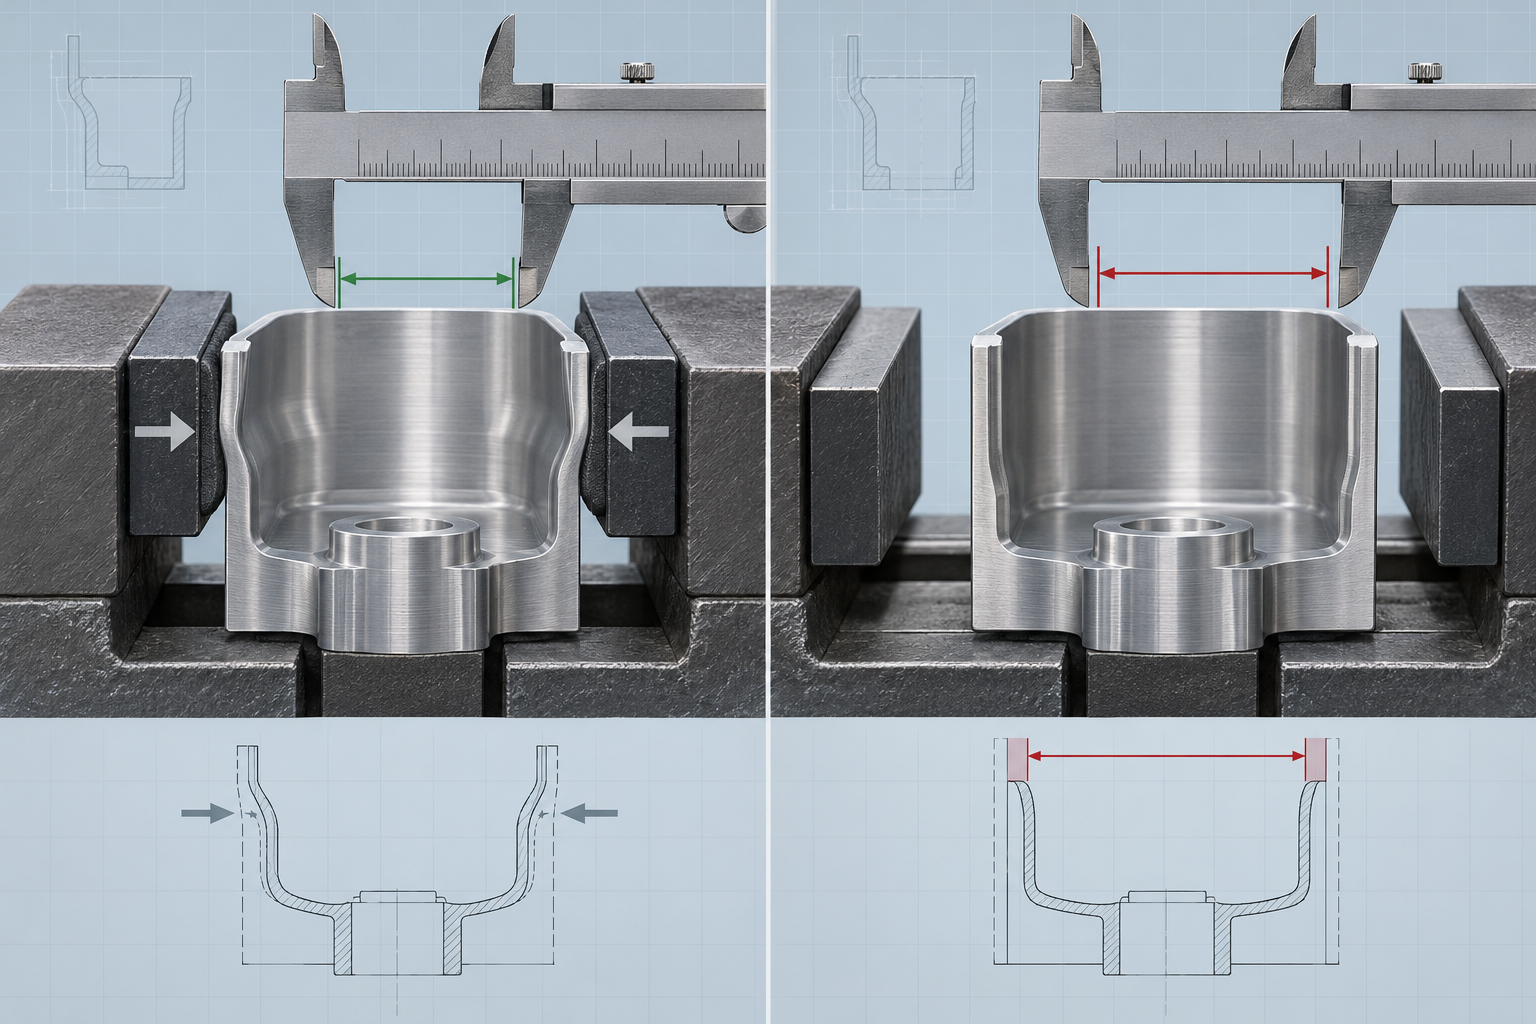
Le cas le plus typique est celui des pièces à paroi mince. Lors du serrage dans un mandrin à trois mors ou un étau, la pièce se déforme sous la pression et la cote mesurée à ce moment est conforme ; au desserrage, la reprise élastique modifie à nouveau la cote et la circularité. Ce type de problème ne se résout pas complètement en « serrant moins fort », car un effort de serrage trop faible peut laisser la pièce bouger sous l'effort de coupe. Les approches courantes sont : ajouter des supports auxiliaires, utiliser des mors doux ou un montage spécial pour répartir l'effort de serrage, placer les points de serrage aux endroits les plus rigides, séparer ébauche et finition et réaliser la finition sous un effort de serrage plus faible.
L'arbre élancé est un autre exemple. Au tournage, la pièce manque de rigidité propre, l'effort de coupe la fléchit, ce qui produit un « effacement » au milieu et une forme en tonneau. Utiliser une lunette à suivre ou une lunette fixe pour soutenir près du point de coupe est la pratique courante. Mais le support introduit lui-même de nouvelles erreurs de contact, qu'il faut régler.
Réduire le nombre de serrages : ce qui peut être fait en un seul serrage, ne pas le faire en deux
Chaque serrage supplémentaire, c'est une erreur de mise en position de plus, une déformation de serrage de plus, un temps auxiliaire de plus. Pouvoir usiner plusieurs faces en un seul serrage sur une même machine est généralement plus stable que plusieurs serrages. C'est aussi l'une des raisons pour lesquelles les cinq axes et les tours-fraiseuses sont largement utilisés — non pas pour la démonstration, mais pour réduire au minimum les changements de référence. Bien sûr, le serrage unique a aussi un coût : un montage d'usinage potentiellement plus complexe, une accessibilité des outils limitée, une évacuation des copeaux et un refroidissement plus difficiles. Il faut faire un compromis au niveau du procédé, pas rechercher aveuglément le « tout en une fois ».
Pour les pièces qui nécessitent réellement plusieurs serrages, une pratique utile consiste à conserver une référence de fabrication unifiée, par exemple en usinant au préalable une portée ou un trou de référence sur l'ébauche, que l'on retrouve à chaque serrage suivant. Ainsi, l'erreur de positionnement de chaque serrage a la même direction et ne s'accumule pas de manière désordonnée. Une fois le montage de serrage défini, il est préférable de mesurer sur la première pièce le retour élastique après desserrage, ne serait-ce que pour enregistrer la tendance, ce qui vaut mieux qu'un jugement au feeling. Le retour élastique concret varie selon le matériau, l'épaisseur de paroi et le mode de serrage ; il doit être confirmé selon le plan et les conditions réelles, sans valeur fixe directement applicable.
De l'ébauche à la pièce finie : quelques arbitrages clés dans l'ordre d'usinage
Un même plan, confié à deux ateliers, peut donner des pièces toutes conformes, mais avec de grandes différences de taux de rebut, de délais et de fluidité de l'assemblage ultérieur. La différence ne tient souvent pas à la machine, mais à l'ordre des opérations. Beaucoup de difficultés en usinage et en assemblage sont semées par l'ordre : quelle face fraiser d'abord, quand effectuer le traitement thermique, combien de temps laisser entre l'ébauche et la finition — tout cela ressemble à une organisation interne d'atelier, mais détermine directement si l'assemblage final sera possible.
Séparer ébauche et finition est la règle la plus fondamentale de l'ordonnancement. L'objectif de l'ébauche n'est pas la cote, mais d'enlever la majeure partie du surépaisseur et de dégager la forme. À ce stade, les efforts de coupe sont importants, la chaleur abondante, le fléchissement de l'outil marqué, et les contraintes résiduelles internes de la pièce se redistribuent à mesure que la matière est enlevée. Si l'on fait ébauche et finition en une seule passe, les cotes de finition sont mesurées sur une pièce encore en déformation ; une fois la pièce refroidie et les contraintes relâchées, les cotes dérivent. La pratique courante est de laisser 0,3–1 mm de surépaisseur en ébauche (selon le matériau et la rigidité de la pièce, à confirmer selon le plan et le procédé), puis d'usiner en finition. Pour les pièces à paroi mince et les pièces à grand porte-à-faux, on en laisse davantage.
Détente des contraintes : faire survenir la déformation avant la finition
Faut-il détendre les contraintes après l'ébauche ? Cela dépend du matériau, de l'importance de la surépaisseur et de la tolérance finale. Les pièces moulées, forgées ou soudées portent en elles des contraintes de coulée ou de soudage, et se déforment dès le début de l'ébauche ; ces pièces subissent souvent un recuit de détente après l'ébauche, puis la finition. Pour l'aluminium, certains aciers inoxydables et aciers trempés, lorsque l'enlèvement de matière en ébauche est important, la déformation est également notable. Le vieillissement naturel (quelques jours à quelques semaines) et le vieillissement artificiel (recuit de détente) sont deux voies : le premier est lent et peu coûteux, le second rapide et nécessite un traitement thermique associé. Le choix dépend des délais et des exigences de tolérance — tolérance serrée et grande série orientent généralement vers le vieillissement artificiel. Il n'y a pas de réponse universelle ici, il faut juger au cas par cas selon la pièce.
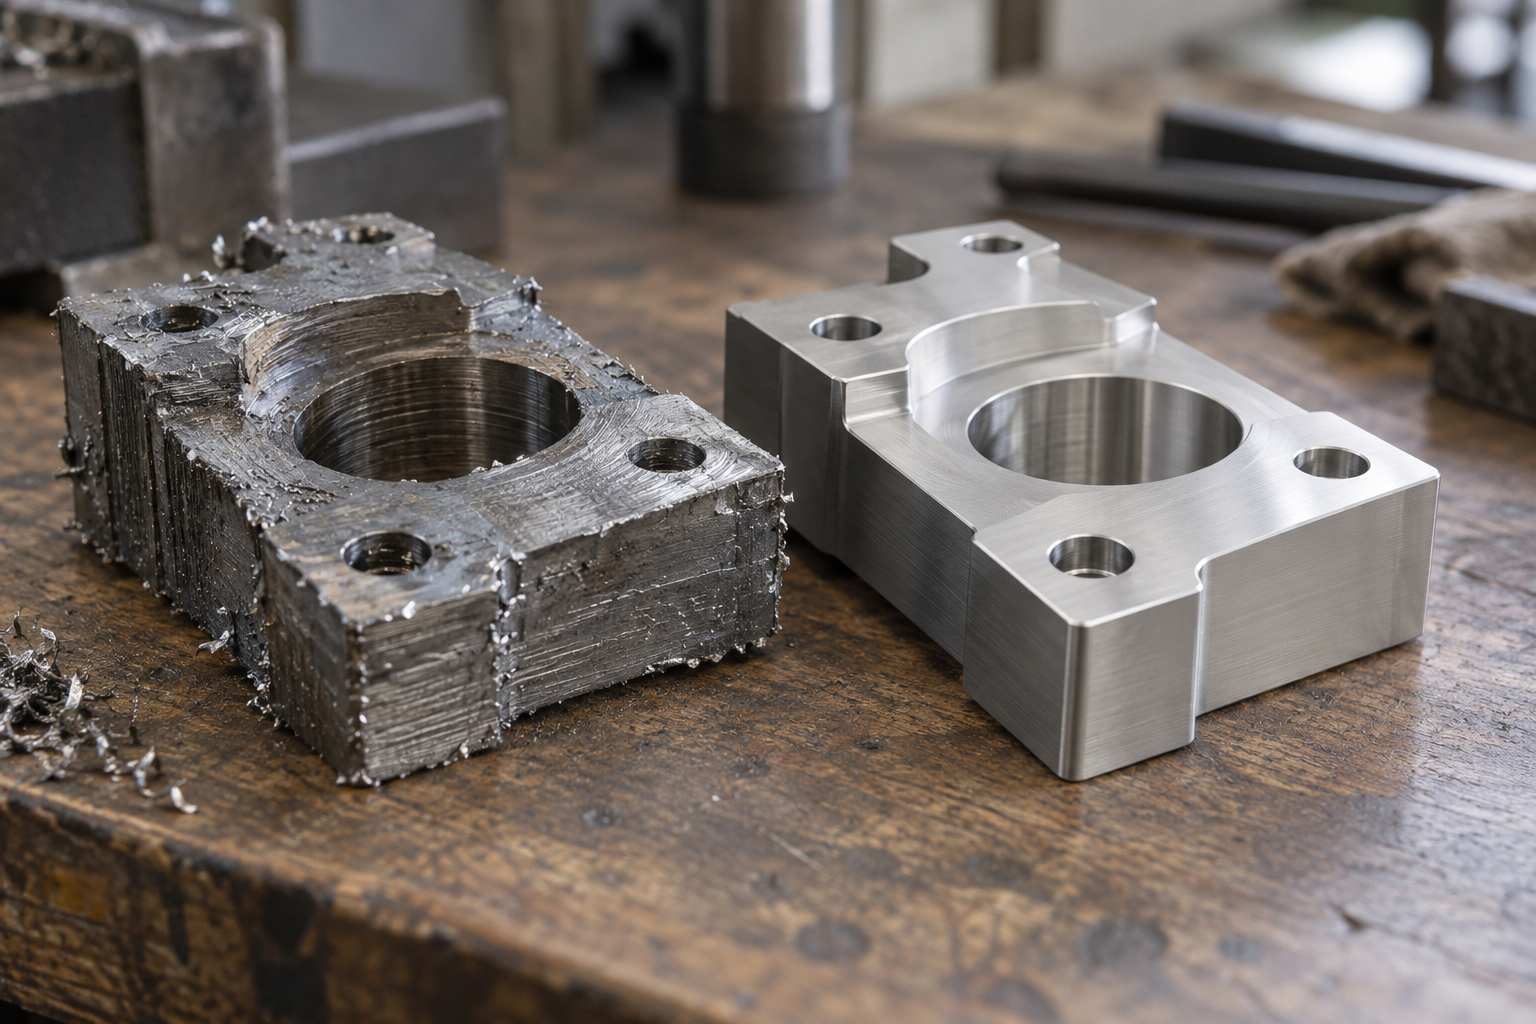
Usiner d'abord la face de référence est une autre règle facilement négligée. Les opérations suivantes s'appuient toutes sur la référence pour le positionnement ; si la face de référence elle-même est une face brute, non plane, le positionnement de chaque étape suivante est décalé. L'ordre correct consiste à usiner d'abord une face de référence fiable (ou un trou de référence), puis à positionner les autres faces par rapport à elle, formant une chaîne de transmission de référence unifiée. Dès que la référence est perturbée, même des cotes conformes peuvent ne pas s'assembler, car les relations de position sont fausses.
Où placer le traitement thermique détermine si la pièce se déformera encore
Pour les pièces nécessitant trempe ou amélioration, le traitement thermique entraîne déformation et variation dimensionnelle ; il ne peut donc pas être inséré à la légère après la finition. L'arrangement courant est : ébauche → traitement thermique → finition. Placer le traitement thermique avant la finition laisse la déformation se produire d'abord, puis la finition corrige ; le placer après la finition fait que la déformation de trempe détruit toutes les cotes et positions déjà obtenues. Certaines pièces nécessitent encore meulage ou rodage après trempe, il faut alors prévoir ces surépaisseurs de finition après le traitement thermique.
Le nombre de serrages est également influencé par l'ordre. Chaque serrage supplémentaire ajoute une accumulation d'erreur de positionnement. Regrouper autant que possible les faces usinables en un seul serrage, réduire les retournements et les remises en position, mérite d'être pesé lors de l'ordonnancement. Le coût est parfois un trajet d'outil allongé ou un montage spécial ; cela vaut-il la peine ? Cela dépend si l'erreur cumulée approche déjà la zone de tolérance. Ce type de jugement n'a pas de formule universelle ; il se détermine généralement en combinant les caractéristiques de la pièce et les capacités réelles de l'atelier.
Le contrôle n'est pas la dernière étape : comment le contrôle en cours maîtrise les cotes
Contrôle de la première pièce : ce que l'on confirme est la capabilité du processus, pas une pièce individuelle
CMM, pied à coulisse, micromètre, gabarits de contrôle : ce n'est pas une question de précision, mais de répartition des rôles
- Pied à coulisse/micromètre : mesure la dimension elle-même, comme le diamètre extérieur, l'épaisseur, la largeur de rainure. Rapide, mais ne mesure pas les tolérances de forme et de position, et reflète difficilement les relations de références.
- CMM (machine à mesurer tridimensionnelle) : mesure les relations spatiales et les tolérances composites, adaptée à la première pièce, au contrôle final et à l'arbitrage des litiges.
- Gabarits de contrôle dédiés (jauges à tampon, bagues de contrôle, gabarits de position) : compressent un jugement complexe en une action « passe/ne passe pas », adaptés au contrôle rapide de conformité en production de grande série.
- Numérisation 3D : adaptée aux surfaces libres, aux pièces brutes de fonderie, à la comparaison inverse, et aux cas où l'on doit voir la distribution globale des écarts plutôt qu'une valeur ponctuelle.
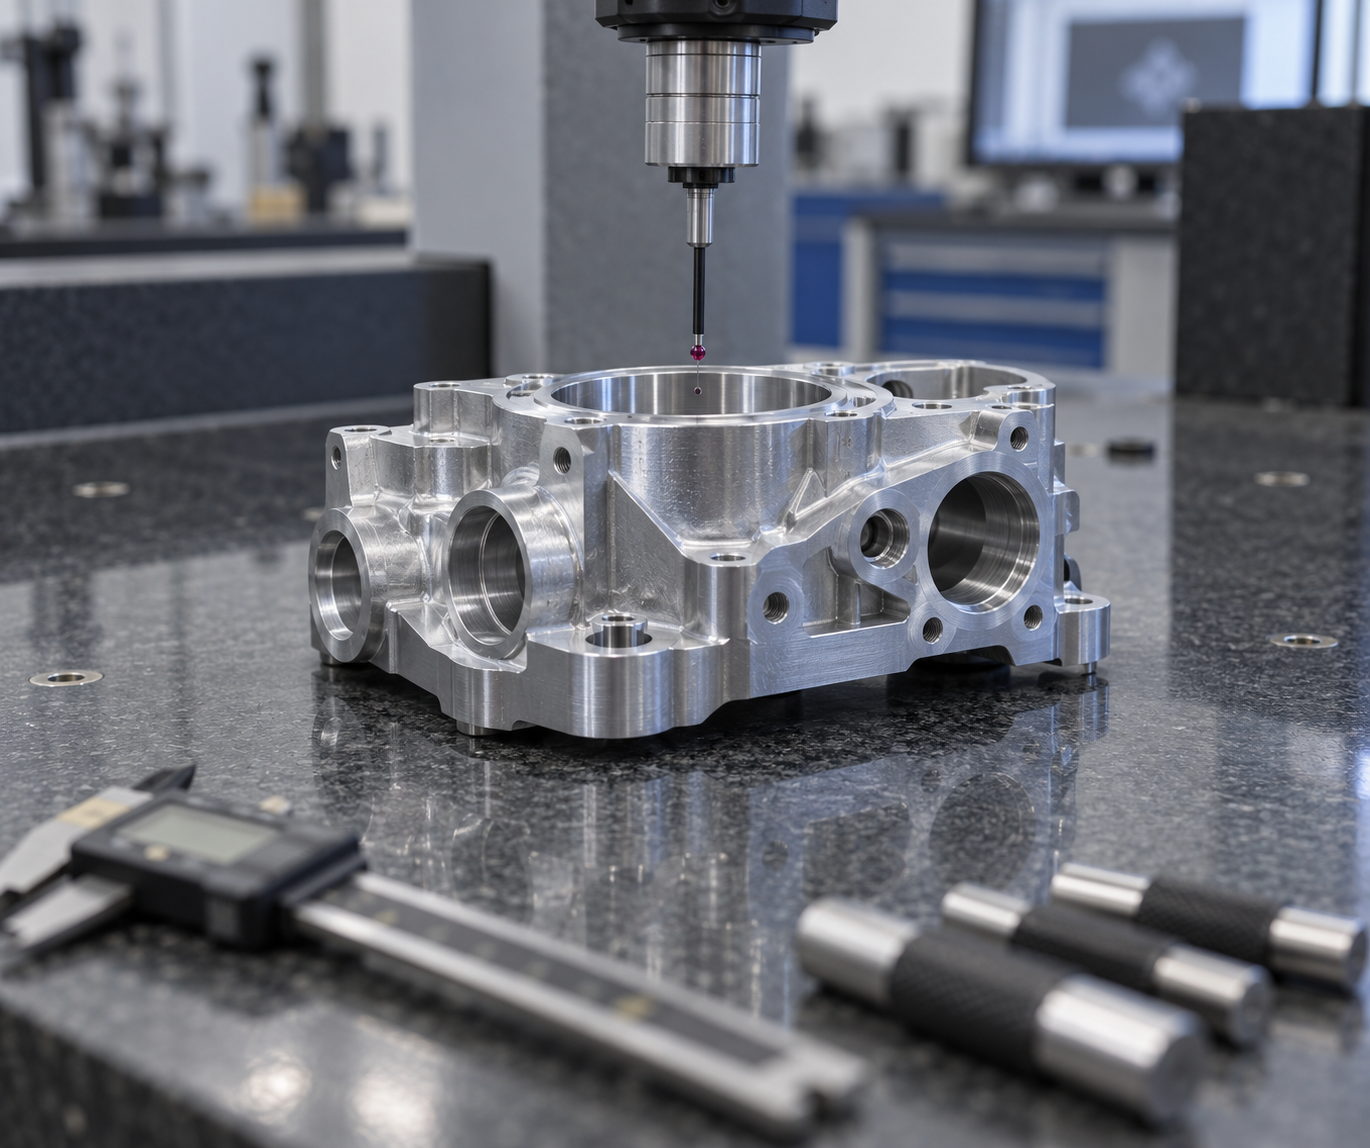
L'instrument de mesure a lui-même une incertitude ; le choix doit correspondre à la zone de tolérance
Phase d'assemblage : la capacité des pièces à s'assembler doit être anticipée dès l'usinage
Le reproche le plus souvent fait à l'assemblage est : « toutes les pièces sont conformes en dimensions, mais elles ne s'assemblent pas ». Ce type de problème est très typique dans la chaîne d'usinage et d'assemblage : côté usinage, chaque pièce est contrôlée conforme selon le plan, mais à l'établi d'assemblage, les trous ne coïncident pas, les faces ne s'appliquent pas, l'arbre ne rentre pas dans son logement. Le problème n'est pas que quelqu'un a mal travaillé, mais que l'interférence d'assemblage a été introduite dès la phase de conception du plan, et l'usinage ne fait que la concrétiser.
L'assemblage ne doit donc pas être considéré comme un récepteur passif de l'usinage. C'est une étape dont on peut activement réduire la difficulté dès la conception — par la répartition des tolérances, la conception structurelle et le choix des ajustements, en faisant de « ça s'assemble » un événement hautement probable, plutôt que de compter sur une retouche sur site par l'ajusteur.
Jeu, ajustement incertain, serrage : le choix de l'ajustement détermine la méthode d'assemblage
La relation d'ajustement n'est pas un concept abstrait ; elle détermine directement quels outils sont utilisés sur site et combien de temps est consacré :
- Ajustement avec jeu : l'alésage est plus grand que l'arbre, on peut l'introduire à la main ou avec un léger coup de maillet en caoutchouc. C'est le plus simple à assembler, mais il exige une coaxialité et une position précises ; plus le jeu est grand, plus il y a de jeu fonctionnel, et la précision de positionnement est assurée par d'autres structures (goupilles, épaulements, faces d'appui).
- Ajustement incertain : il peut y avoir un léger jeu ou un léger serrage ; l'assemblage nécessite souvent un léger coup de barre en cuivre ou un enfoncement à la presse. Il exige à la fois une précision de positionnement et une certaine rigidité de fixation, et constitue un choix courant pour de nombreux logements de roulements et goupilles de positionnement.
- Ajustement serré : l'arbre est plus grand que l'alésage, l'assemblage se fait par pressage ou par méthode thermique (chauffage de la pièce alésée ou refroidissement de l'arbre). La capacité de transmission du couple est élevée, mais la force de pressage, la vitesse d'insertion et la rugosité des surfaces d'ajustement influencent toutes le risque final de fissuration ou de rayure.
Le jugement courant dans le secteur est le suivant : si un ajustement avec jeu est possible, évitez de passer trop facilement à un ajustement serré, sauf si la transmission d'effort ou le positionnement par l'ajustement est réellement nécessaire. Le risque d'assemblage d'un ajustement serré est souvent plus élevé que ce que le concepteur estime — si la force de pressage est mal calculée, les pièces à paroi mince se déforment d'abord.
Retouche et appariement : deux logiques de « rattrapage » sur le site d'assemblage
Lorsque la chaîne de tolérances ne permet pas de garantir un assemblage conforme du premier coup, l'atelier d'assemblage dispose généralement de deux modes de traitement. L'un est la retouche : on laisse une surépaisseur à un endroit, puis on meule, gratte ou lime sur site jusqu'à la cote voulue ; la précision est élevée mais dépend du savoir-faire, et cela ne convient pas à la production en série. L'autre est l'appariement : on classe les pièces par tranches selon leurs dimensions réelles, grand arbre avec grand alésage, petit arbre avec petit alésage, et l'on « fabrique » l'ajustement par groupement. L'appariement permet d'élargir la tolérance unitaire, au prix d'un surcroît de travail de mesure, de classement et de gestion des stocks.
Ces deux solutions ne devraient pas être des rattrapages après coup, mais être clairement définies dès la conception du procédé : quels ajustements doivent impérativement être garantis par l'usinage, lesquels peuvent conserver une surépaisseur de retouche, et en combien de classes il faut répartir pour faire monter le taux de conformité.
Structure réglable : transformer « impossible à monter » en « rattrapable »
Une solution plus économique que l'augmentation des tolérances consiste parfois à concevoir un élément réglable : trou oblong, cale réglable, réglage fin par filetage, trou allongé avec douille excentrique. La logique est de transférer l'exigence de précision dimensionnelle de « chaque pièce doit être juste » vers « la compensation est possible au montage ». Le prix à payer est une structure un peu plus complexe et éventuellement quelques pièces supplémentaires, mais la tolérance d'assemblage ainsi obtenue est souvent avantageuse lorsque les séries sont petites et la chaîne de tolérances longue.
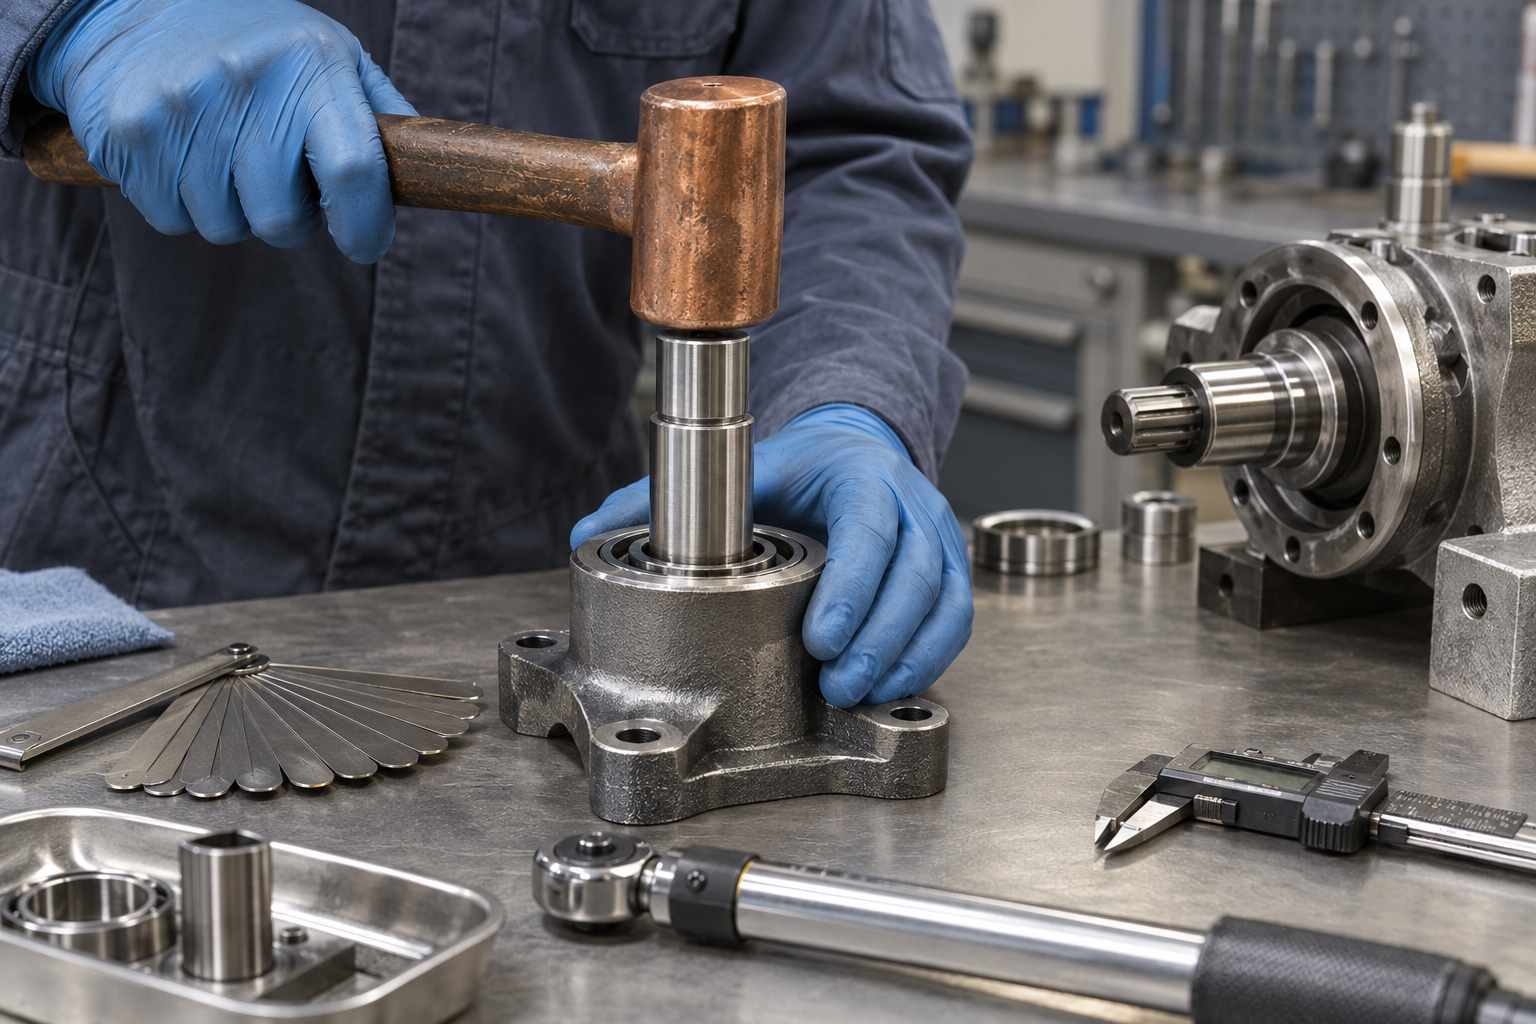
Le diagnostic des interférences d'assemblage suit également un ordre : vérifier d'abord si les références sont unifiées, puis si la chaîne de tolérances s'accumule hors tolérance, et enfin seulement suspecter les dimensions d'une pièce individuelle. Bien souvent, le problème vient d'une non-coïncidence des références — référence de conception, référence de procédé et référence d'assemblage ne concordent pas ; les pièces contrôlées séparément sont bonnes, mais une fois réunies, elles se contrarient.
Inscrire les exigences d'assemblage à l'avance sur les plans est l'étape la moins coûteuse : indiquer la nature de l'ajustement aux endroits critiques, prévoir l'espace pour les outils dans le sens de l'assemblage, et ménager un élément réglable en bout de chaîne de tolérances. En voyant ces informations, l'atelier d'usinage ajustera en conséquence le bridage et le contrôle. Pour appliquer ce raisonnement d'ajustement à des pièces concrètes, vous pouvez d'abord passer en revue ensemble les plans et les exigences d'assemblage avec le devis par dialogue IA.
Documents de procédé d'assemblage et exécution sur site : couple, ordre, anti-erreur
Une fois les pièces usinées, contrôlées et livrées au poste d'assemblage, beaucoup pensent que ce qui reste est un « travail de vissage ». Mais la véritable difficulté sur le site d'assemblage n'est pas la rapidité d'exécution, elle réside dans trois choses : quel couple appliquer, dans quel ordre serrer, et comment faire en sorte que l'ouvrier ne puisse pas se tromper sans réfléchir. Si ces trois points ne restent que dans la tête du chef d'atelier, dès qu'on change de personne ou de lot de pièces, les problèmes surgissent immédiatement. Le rôle du document de procédé d'assemblage est précisément de transformer ces jugements d'expérience en contraintes de site exécutables.
Ce qu'il faut réellement écrire clairement sur une fiche de procédé d'assemblage
Une fiche de procédé d'assemblage applicable a pour cœur non pas d'énumérer la liste des pièces, mais de verrouiller les points sujets à erreur : nature de l'ajustement (avec jeu, incertain ou serré, faut-il chauffer/presser), paramètres de serrage (valeur de couple ou méthode couple-angle, serrage progressif exigé ou non), ordre de serrage (en diagonale, en étoile ou du centre vers l'extérieur), exigences de lubrification et de collage (type de frein-filet, zone d'application, temps de polymérisation), nettoyage et protection (exigences de contrôle des corps étrangers). Dès que ces paramètres manquent, la qualité d'assemblage repose entièrement sur la sensation individuelle, et une dérive entre lots est inévitable.
Pour les assemblages multi-boulons — par exemple brides, couvercles d'extrémité, plans de joint de carter — l'ordre de serrage détermine souvent plus l'état final que la valeur de couple. Le serrage progressif en diagonale (par exemple d'abord 30 % du couple, puis 70 %, enfin la valeur cible) vise à faire plaquer uniformément le plan de joint, en évitant qu'un côté ne soit écrasé d'abord et que l'autre se soulève. Si l'ordre est erroné, même si chaque boulon atteint le couple prescrit, le plan de joint peut présenter un jeu ou une concentration de contraintes locale. Ce type de problème ne se voit pas au moment de l'assemblage ; il se révèle après un certain temps de fonctionnement par une fuite d'étanchéité ou un desserrage de boulon.
Les limites réelles du contrôle du couple
Le contrôle de la force de précontrainte par la méthode du couple est lui-même fortement influencé par le coefficient de frottement. Pour une même valeur de couple, selon l'état de lubrification du filetage, la force de précontrainte réelle peut varier de vingt à trente pour cent. La pratique courante dans le secteur est la suivante : pour les liaisons critiques, utiliser une clé dynamométrique avec étalonnage ; pour les liaisons importantes, utiliser la méthode couple plus angle ou mesurer directement la précontrainte (par exemple par traction hydraulique). Pour l'assemblage ordinaire, on utilise un outil à couple préréglé avec alarme et un enregistrement du processus. Il faut rappeler ici que : la précision de la clé dynamométrique elle-même, son étalonnage périodique ou non, et la manière dont l'opérateur applique l'effort influencent tous le résultat. Qu'une valeur de couple soit inscrite sur le plan ou la fiche de procédé ne signifie pas qu'elle pourra être reproduite de manière stable sur site ; il faut la confirmer selon la capacité réelle des outils et le cycle d'étalonnage.
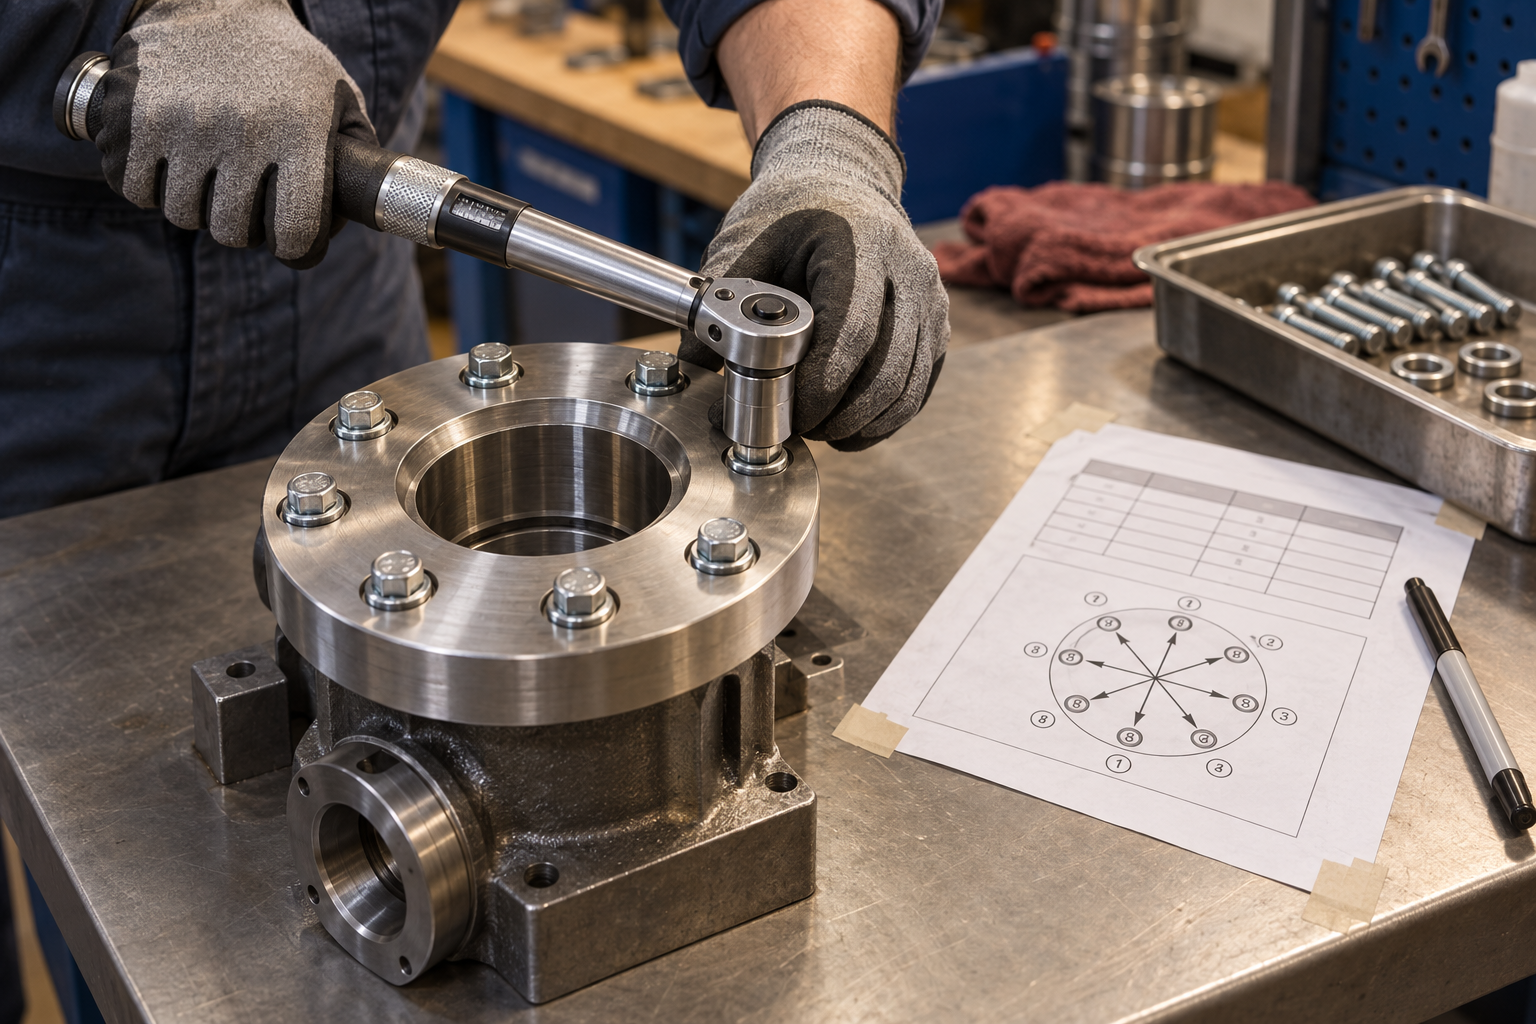
Conception anti-erreur : rendre l'erreur impossible à assembler
Plus fiable que la formation et la conscience professionnelle : la prévention des erreurs (anti-erreur). Moyens courants : des goupilles de positionnement disposées de façon asymétrique, empêchant le montage inversé des pièces ; des trous de boulons décalés, évitant le mélange de boulons longs et courts ; des connecteurs à détrompeur, empêchant l'insertion dans le mauvais sens. La conception anti-erreur doit se traduire dans la géométrie dès l'usinage des pièces, pour qu'à l'assemblage le travail soit réellement serein. Si la pièce elle-même permet un montage erroné, et qu'on compte sur l'autocontrôle de l'opérateur pour l'arrêter, le risque est simplement reporté et se révèle à l'opération suivante.
Après l'assemblage, il y a généralement encore des tests fonctionnels ou une validation des mouvements — rotation fluide, étanchéité sous pression, continuité électrique. Le poste de test doit définir clairement les critères de jugement et le mode d'enregistrement, sinon « testé » et « testé conforme » sont deux choses différentes. Les reprises dues à un ordre d'assemblage erroné ne se limitent souvent pas à démonter et remonter : une pièce emmanchée en force, une fois démontée, peut avoir déjà endommagé la surface de contact ; un vissage répété modifie les caractéristiques de précontrainte ; certaines pièces ne peuvent qu'être mises au rebut et refaites. C'est pourquoi le dossier de fabrication d'assemblage mérite d'être consulté avant même la planification de l'usinage.
Modes de défaillance courants : de l'usinage à l'assemblage, les problèmes surviennent souvent à cheval sur les étapes
Cote conforme mais montage impossible : le compte de la répartition des tolérances n'a pas été fait
Déformation après assemblage : les contraintes d'usinage se manifestent au serrage
Filetage foiré et rupture par fatigue : discrets et coûteux
Questions fréquentes
Les quelques questions ci-dessous sont celles que les lecteurs posent le plus souvent après avoir lu ce qui précède : comment définir les tolérances, comment économiser sur le bridage, comment assortir le contrôle, comment détecter à l'avance les interférences d'assemblage. Les réponses suivent la logique de jugement précédente ; les valeurs précises sont à confirmer selon le plan et le procédé réel.
Pour une cote sans tolérance indiquée sur le plan, comment procéder à l'usinage ?
On suit la norme de tolérances non spécifiées, le grade précis étant indiqué par le cartouche du plan ou l'accord technique. La pratique courante est de contrôler les cotes linéaires selon un grade de précision moyen, mais les valeurs diffèrent selon les normes (GB/T 1804, ISO 2768, etc.) et ne peuvent être présumées. La démarche plus sûre : coter séparément les cotes d'ajustement qui influent sur l'assemblage, et laisser libres les autres. Le principe évoqué plus haut, « une tolérance n'est pas meilleure quand elle est plus serrée », vaut particulièrement pour les cotes non spécifiées — tout usiner en tolérance serrée fait grimper le coût d'un cran, alors que l'assemblage n'a pas besoin d'être aussi serré.
Une pièce à paroi mince se déforme après usinage : problème de bridage ou relaxation des contraintes insuffisante ?
Les deux sont possibles, et souvent simultanément. L'ordre de jugement conseillé : d'abord vérifier si la force de bridage est excessive, si les points de serrage appuient sur des zones peu rigides ; ensuite si l'ébauche présente des contraintes résiduelles, si une relaxation ou un vieillissement naturel a été prévu après l'ébauche. Comme évoqué plus haut à propos des références et du bridage, l'erreur peut apparaître avant même que la pièce soit coupée — le retour élastique après relâchement du serrage en est un signe typique. Si les pièces d'un même lot se déforment dans la même direction, on penche plutôt pour le bridage ou l'ordre des opérations ; si la direction est aléatoire, plutôt pour les contraintes internes du matériau. Lors du diagnostic, il vaut mieux conserver les relevés de cotes des semi-finis après ébauche, afin de distinguer à quelle étape l'écart a été introduit.
Lors de l'assemblage, on constate qu'une pièce ne rentre pas : faut-il modifier la pièce ou la méthode d'assemblage ?
Ne vous précipitez pas pour modifier l'un ou l'autre ; commencez par confirmer l'ampleur de l'interférence et s'il s'agit d'un problème sur une pièce isolée ou sur un lot. S'il s'agit d'une pièce hors tolérance isolée, le retouche ou l'appariement est généralement le plus rapide ; s'il s'agit d'un problème de lot, cela indique un problème de répartition des tolérances ou de chaîne de références, et modifier la méthode d'assemblage ne ferait que masquer le problème. Comme mentionné précédemment dans la partie sur l'assemblage, l'assemblage n'est pas un simple récepteur passif de l'usinage — il est possible, dès la conception, de réduire la difficulté par la répartition des tolérances, des structures réglables ou un appariement par groupes. Modifier la pièce implique de repasser par l'usinage et le contrôle, tandis que modifier la méthode d'assemblage peut se limiter à changer une façon de visser ou à ajouter un guide ; l'écart de coût est important, cela vaut la peine de bien le calculer d'abord.
Le pied à coulisse suffit-il pour le contrôle en cours de processus, et quand faut-il impérativement passer à la machine à mesurer tridimensionnelle ?
Cela dépend des tolérances et du type de caractéristique. Le pied à coulisse et le micromètre conviennent aux dimensions courantes et au jugement rapide sur site, mais l'instrument de mesure a lui-même une incertitude ; le choix doit correspondre à la tolérance — mesurer une tolérance serrée avec un instrument de résolution insuffisante donne des valeurs non fiables. Les tolérances géométriques telles que la position, le profil, la coaxialité, ainsi que les caractéristiques complexes nécessitant l'établissement d'un système de références, exigent généralement une machine à mesurer tridimensionnelle ou un gabarit de contrôle dédié. Comme mentionné précédemment dans la partie sur le contrôle, les moyens de contrôle ont eux-mêmes une incertitude ; il faut donc définir à l'avance la répartition entre le contrôle de la première pièce et les prélèvements en cours de processus, plutôt que d'attendre qu'un problème d'assemblage survienne pour refaire des mesures.
Le couple de serrage et l'ordre de serrage ne figurent pas sur le plan : que faire ?
L'absence d'indication sur le plan ne signifie pas qu'on peut serrer n'importe comment. Les assemblages multi-boulons ont généralement un ordre de serrage recommandé (par exemple en diagonale, en charge progressive), afin que les pièces assemblées soient sollicitées uniformément et éviter un gauchissement local. La valeur de couple est généralement donnée par la conception selon l'exigence de précharge ; si elle manque effectivement, il faut revenir vers la conception pour la confirmer, plutôt que de se fier au ressenti sur site. Comme mentionné précédemment dans la partie sur les documents de processus d'assemblage, un ordre erroné peut entraîner une reprise, voire la mise au rebut de pièces — en particulier pour les tôles minces ou les pièces en plastique, un serrage excessif une seule fois peut les écraser. Il est recommandé d'inscrire ce type de paramètres dans la fiche de processus d'assemblage, plutôt que de les laisser dans l'expérience des anciens.
Key takeaways
- La tolérance est un interrupteur de coût : pouvoir l'atteindre ne signifie pas devoir l'atteindre ; avant de coter, réfléchissez clairement aux dimensions qui ont vraiment besoin d'être serrées et à celles qui ne le sont que par habitude
- Le bridage est lui-même une source d'erreur, surtout pour les pièces à paroi mince et élancées — les efforts de coupe et de serrage déforment d'abord la pièce, puis font dépasser les dimensions
- L'incohérence des références fait s'empiler les tolérances couche après couche ; les interférences à l'assemblage sont souvent déjà enfouies au stade de l'usinage
- L'assemblage n'est pas le point final de l'usinage : la retouche, l'appariement et les structures réglables sont des moyens de réserve de matière à prévoir dès la conception
- Le dessin ne gère que les dimensions, l'assemblage ne gère que la possibilité de monter — le jugement de fabricabilité entre les deux nécessite un langage commun



